
Entre em contato com a Aubrik Company

Em resumo. A usinagem CNC sob medida é um processo subtrativo controlado por computador que produz peças acabadas pelo corte de blocos sólidos de metal ou plástico. Ela mantém tolerâncias que métodos concorrentes dificilmente conseguem igualar, trabalha com dezenas de famílias de materiais e atende desde um único protótipo até execuções de produção, mas as escolhas de processo, material e tolerância afetam o custo e o prazo de entrega de maneiras diferentes.
Especificações rápidas: visão geral da usinagem CNC sob medida
Processos principais Fresamento, torneamento, furação, eletroerosão a fio Tolerância geral (ISO 2768-1, classe média) ±0,1-0,3 mm, dependendo do tamanho da característica, antes de qualquer indicação mais restritiva Faixa de tolerância de precisão Até ±0,001-0,002 in (±0,025-0,05 mm) em características funcionais Materiais Alumínio, aço inoxidável, aço-liga, plásticos de engenharia e ligas especiais selecionadas Faixa típica de pedidos De um único protótipo a execuções de produção com milhares de unidades
A usinagem CNC sob medida transforma um arquivo CAD em uma peça de metal ou plástico, removendo material de um bloco sólido, uma passagem programada por vez. Se você nunca contratou a fabricação de peças usinadas por CNC, a quantidade de decisões contidas nessa única frase — qual processo, qual material, qual tolerância, uma peça ou dez mil — explica exatamente por que este guia existe.
Alguns compradores procuram um serviço de usinagem CNC on-line, no qual se envia um arquivo CAD e se recebe uma cotação on-line em minutos; outros preferem um serviço de usinagem CNC local, com um engenheiro disponível por telefone. As duas opções podem fornecer excelentes peças CNC sob medida com a qualidade de uma usinagem CNC realmente precisa, mas este guia se concentra nas questões relevantes independentemente do modelo de serviço escolhido: fundamentos da usinagem de precisão, vantagens e limitações dos materiais e como interpretar uma cotação.
- Somente a ISO 2768-1 (dimensões lineares e angulares) permanece vigente para tolerâncias gerais; a ISO 2768-2, referente a tolerâncias geométricas, foi cancelada e substituída pela ISO 22081:2021.
- A maioria das oficinas ainda projeta de acordo com a ASME Y14.5-2009 ou até mesmo com a edição de 1994, e não com a edição vigente de 2018 (R2024), algo que convém confirmar antes de aprovar um desenho técnico.
- A impressão 3D não é automaticamente mais barata para protótipos quando os requisitos de tolerância se tornam mais restritivos.
- A usinagem de dispositivos médicos agora está sujeita ao QMSR da FDA, vigente desde 2 de fevereiro de 2026.
O que é usinagem CNC sob medida?
Usinagem CNC sob medida é o processo de fabricar uma peça por corte, conforme as especificações exatas do comprador, em uma máquina-ferramenta controlada por computador, em vez de retirar uma peça padronizada do estoque. O termo “sob medida” a diferencia das peças padronizadas produzidas em massa: cada dimensão, tolerância e material é definido pelo próprio arquivo CAD do comprador, e não por um catálogo.
Como funciona a usinagem CNC?
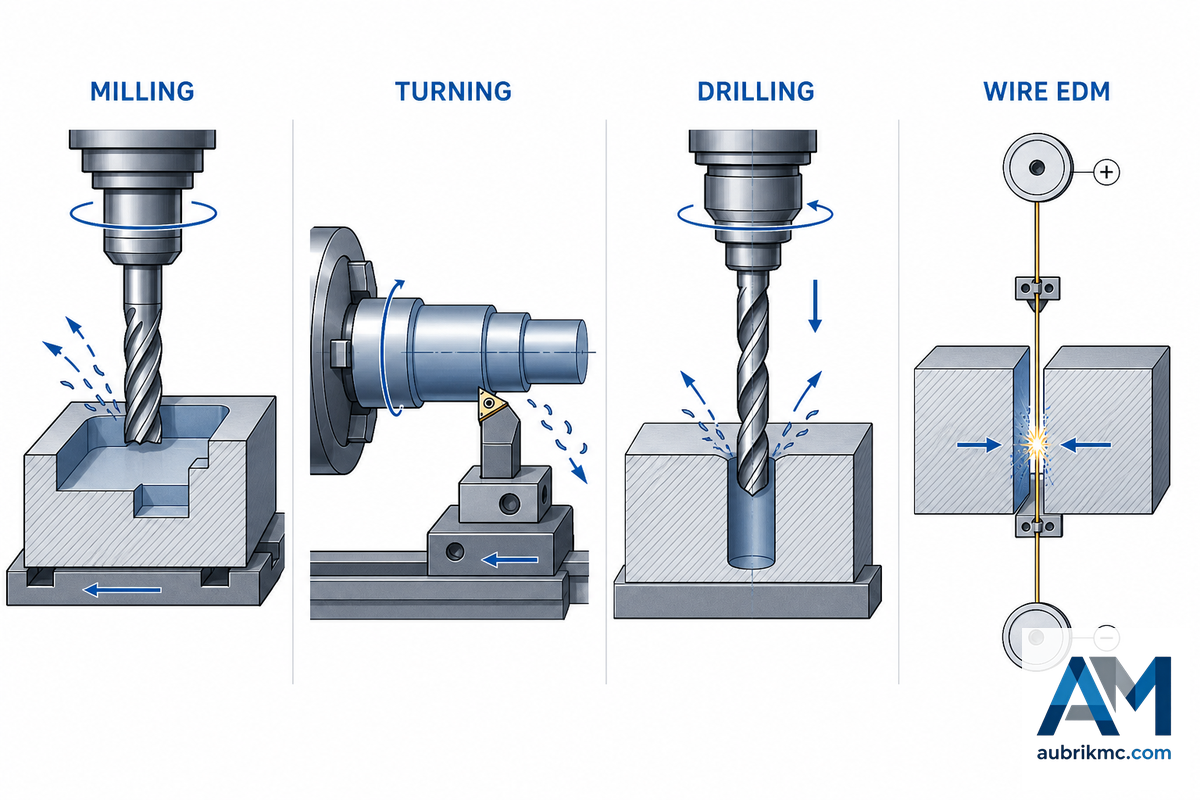
O fresamento CNC é um processo de fabricação subtrativa que utiliza centros de usinagem de 3 eixos para transformar blocos sólidos de plástico e metal em peças acabadas, removendo material ao longo de uma trajetória de ferramenta gerada a partir do modelo CAD até que a forma corresponda ao projeto. O torneamento CNC com ferramentas acionadas trabalha com a geometria inversa: a peça gira contra uma ferramenta fixa para usinar peças com características cilíndricas a partir de barras metálicas, produzindo componentes cilíndricos sem utilizar um bloco quadrado.
A eletroerosão a fio acrescenta um terceiro método para materiais condutores de eletricidade, usando um fio energizado para erodir o material em vez de cortá-lo mecanicamente.
| Processo | O que faz |
|---|---|
| Fresamento | Uma ferramenta rotativa corta uma peça parada ou indexada — faces planas, cavidades e características não circulares |
| Torneamento | A peça gira contra uma ferramenta fixa — peças circulares e com simetria de revolução |
| Furação | Uma ferramenta rotativa abre um furo ao longo de um único eixo |
| Eletroerosão a fio | Um fio energizado erode o material condutor de eletricidade — sem força de corte sobre a peça |
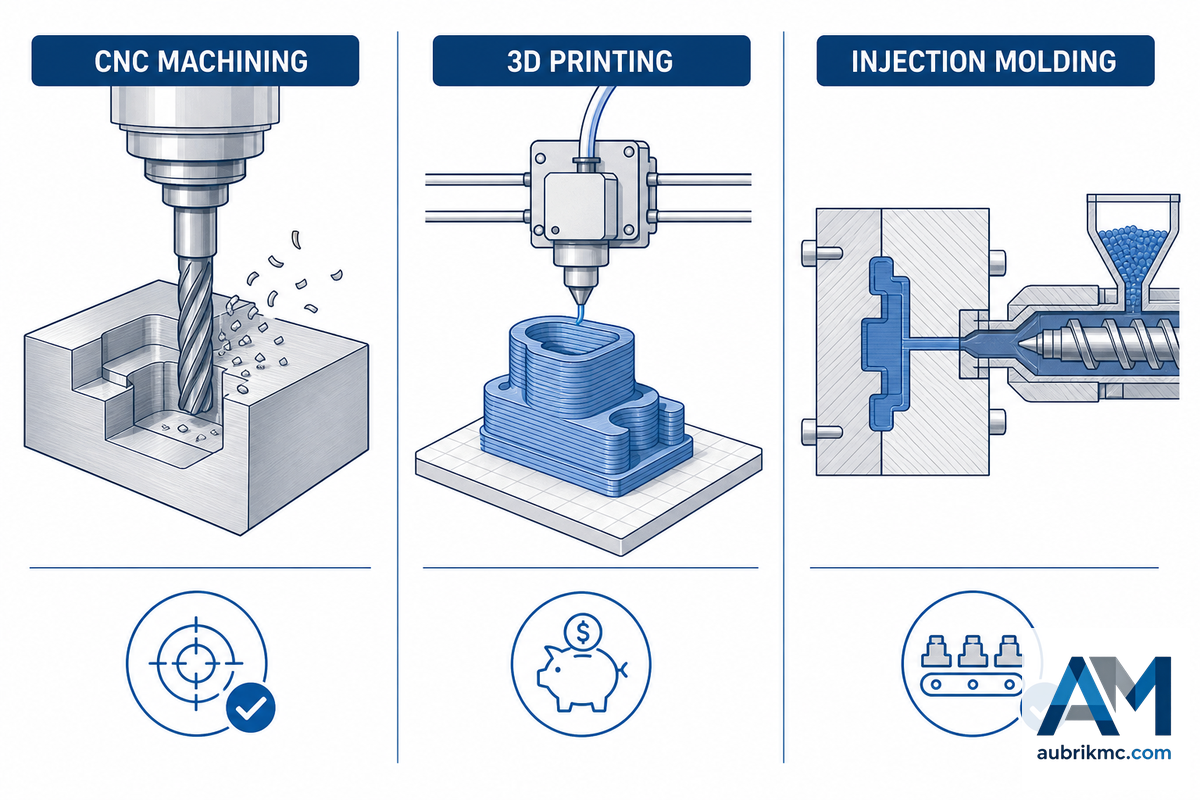
Isso é fabricação subtrativa: a forma é obtida pela remoção de material, não pela adição (impressão 3D) nem pela injeção em um molde (moldagem por injeção). De acordo com uma revisão por pares sobre a integração da fabricação aditiva e subtrativa, os processos subtrativos continuam sendo o método de referência para manter tolerâncias geométricas e dar acabamento às superfícies, motivo pelo qual os sistemas de fabricação híbrida ainda encaminham as peças para uma etapa CNC mesmo após a conformação aditiva.
📐 Nota de engenharia Peças que exigem cinco preparações em uma fresadora de 3 eixos muitas vezes precisam de apenas duas ou três em uma máquina de 5 eixos, pois os eixos adicionais permitem que a ferramenta alcance várias faces sem reposicionar e fixar novamente a peça. Menos preparações significam menos oportunidades de perder a referência de origem na qual todo o desenho técnico se baseia.
Os programas de usinagem de faculdades comunitárias, como o currículo de Técnico em Produção CNC do Gateway Technical College, ensinam isso como a primeira lição: ler e interpretar as tolerâncias e os símbolos de um desenho técnico é inseparável da operação da própria máquina. Um desenho técnico não é atendido quando a peça apenas corresponde visualmente ao modelo; ele é atendido quando as medições da peça ficam dentro da zona de tolerância especificada no documento.
Torneamento CNC versus fresamento CNC
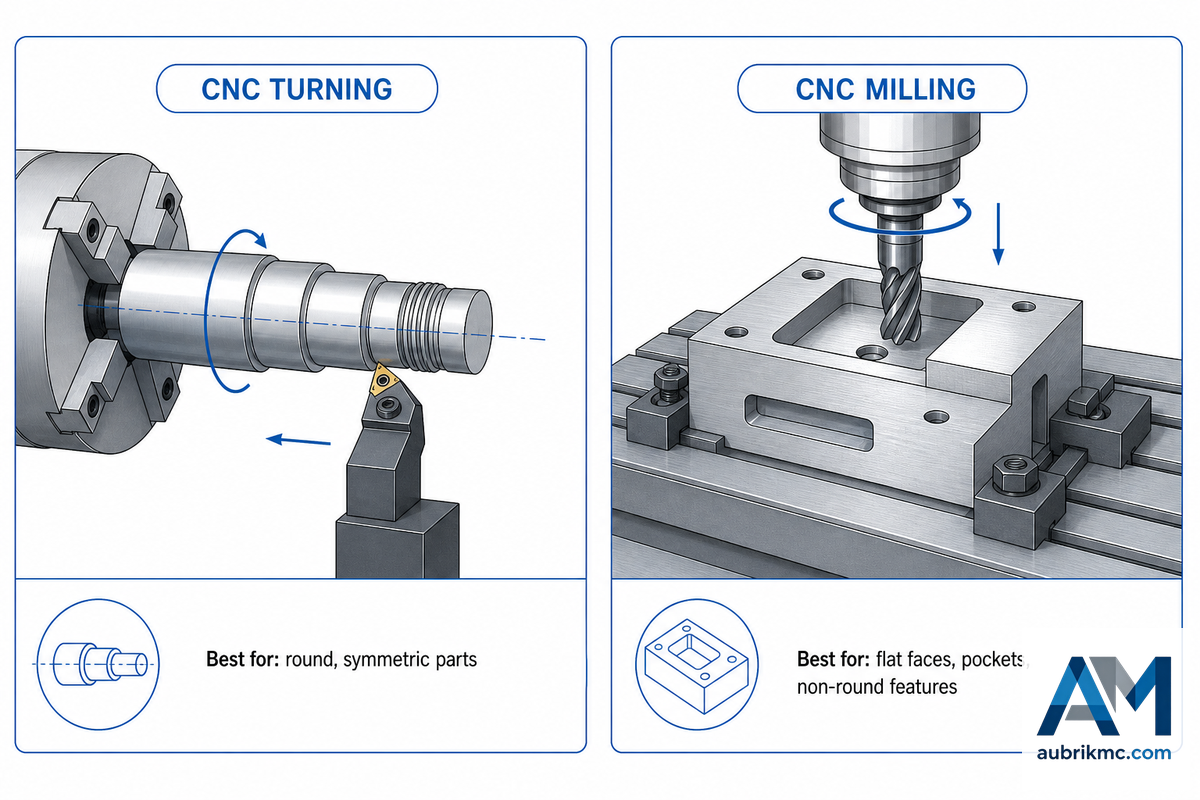
Torneamento e fresamento resolvem problemas geométricos diferentes, e escolher o processo errado para o formato da peça é a maneira mais rápida de pagar além do necessário. No torneamento, uma peça em rotação é mantida contra uma ferramenta de corte fixa, o que torna o processo naturalmente adequado para peças circulares e simétricas. No fresamento, uma ferramenta em rotação se desloca sobre uma peça parada (ou indexada), o que torna o processo adequado para faces planas, cavidades e características não circulares.
Atualmente, muitas oficinas oferecem toda uma gama de processos de usinagem CNC em uma única instalação, combinando recursos de fresamento e torneamento CNC na mesma plataforma para que uma só cotação contemple prazos rápidos para as duas geometrias.
| Fator | Torneamento CNC | Fresamento CNC |
|---|---|---|
| Geometria mais adequada | Eixos, buchas, conexões e peças circulares roscadas | Carcaças, suportes, cavidades e perfis não circulares |
| Movimento da ferramenta e da peça | A peça gira e a ferramenta permanece fixa | A ferramenta gira e a peça permanece fixa ou é indexada |
| Número típico de eixos | 2 eixos ou configuração multieixos com ferramentas acionadas para características combinadas | 3, 4 ou 5 eixos, dependendo da complexidade da peça |
| Quando os dois processos são necessários | Uma peça com uma característica de eixo circular E uma face plana de montagem normalmente passa primeiro pelo torneamento e depois pelo fresamento, em uma única preparação em um centro de torneamento e fresamento | |
A atividade recente de patentes mostra que este não é um campo estático. Um pedido de patente de 2025 (CN120686722A) descreve um método de compensação multieixos para fresamento CNC em pórtico, voltado especificamente à obtenção de maior precisão superficial em peças de grandes dimensões, enquanto outro pedido (US20210364482A1) aplica aprendizado de máquina multitarefa para prever a rugosidade superficial e o desgaste da ferramenta antes mesmo do término de um corte, dois sinais de que a precisão no torneamento e no fresamento continua sendo um problema de engenharia em aberto, e não algo resolvido décadas atrás.
💡 Conclusão principal
Se a peça for circular e simétrica de uma extremidade à outra, consulte primeiro sobre torneamento. Se ela tiver faces planas, cavidades ou furos fora do eixo, trata-se de uma peça para fresamento — e a maioria das peças reais exige um pouco dos dois processos.
Usinagem CNC sob medida versus impressão 3D e moldagem por injeção
Quando a impressão 3D é mais barata que a usinagem CNC?
A impressão 3D não é automaticamente a opção mais barata para protótipos quando os requisitos de tolerância vão além de ajustes funcionais folgados. Uma publicação especial do NIST sobre a economia da fabricação aditiva constatou que o processo aditivo pode ser economicamente viável para pequenos lotes, mas, em muitos casos, seu custo total supera o dos métodos subtrativos tradicionais quando se consideram o pós-processamento, as propriedades do material e o retrabalho. O ponto de equilíbrio depende da geometria e da tolerância, não apenas do volume, uma suposição comum que deve ser questionada antes de se decidir simplesmente por “imprima, é um protótipo.”
| Fator | Usinagem CNC | Impressão 3D | Moldagem por injeção |
|---|---|---|---|
| Investimento em ferramental | Nenhum | Nenhum | Custo do molde, frequentemente de milhares de dólares |
| Tolerância alcançável | Até ±0,001-0,002 in | Normalmente ±0.005 in ou mais ampla | ±0,003-0,005 in, dependendo da contração |
| Propriedades do material | Propriedades integrais da liga ou resina original | Dependentes das camadas, muitas vezes anisotrópicas | Propriedades integrais, mas limitadas a resinas moldáveis |
| Volume econômico | De 1 peça a milhares | De 1 peça a poucas centenas | Milhares+ (amortização do ferramental) |
A regra de decisão fica clara quando se separam volume e tolerância. Usine a peça independentemente da quantidade se ela exigir alta precisão dimensional ou metal com resistência integral; imprima-a somente se for necessária apenas uma verificação pontual da forma e a tolerância realmente não importar. Comprometer-se com uma execução de produção de milhares de unidades com uma geometria adequada à moldagem é o único caso em que o custo por peça da moldagem por injeção acaba ficando abaixo do custo da usinagem, depois que o investimento em ferramental se paga.
Seleção de materiais para peças usinadas
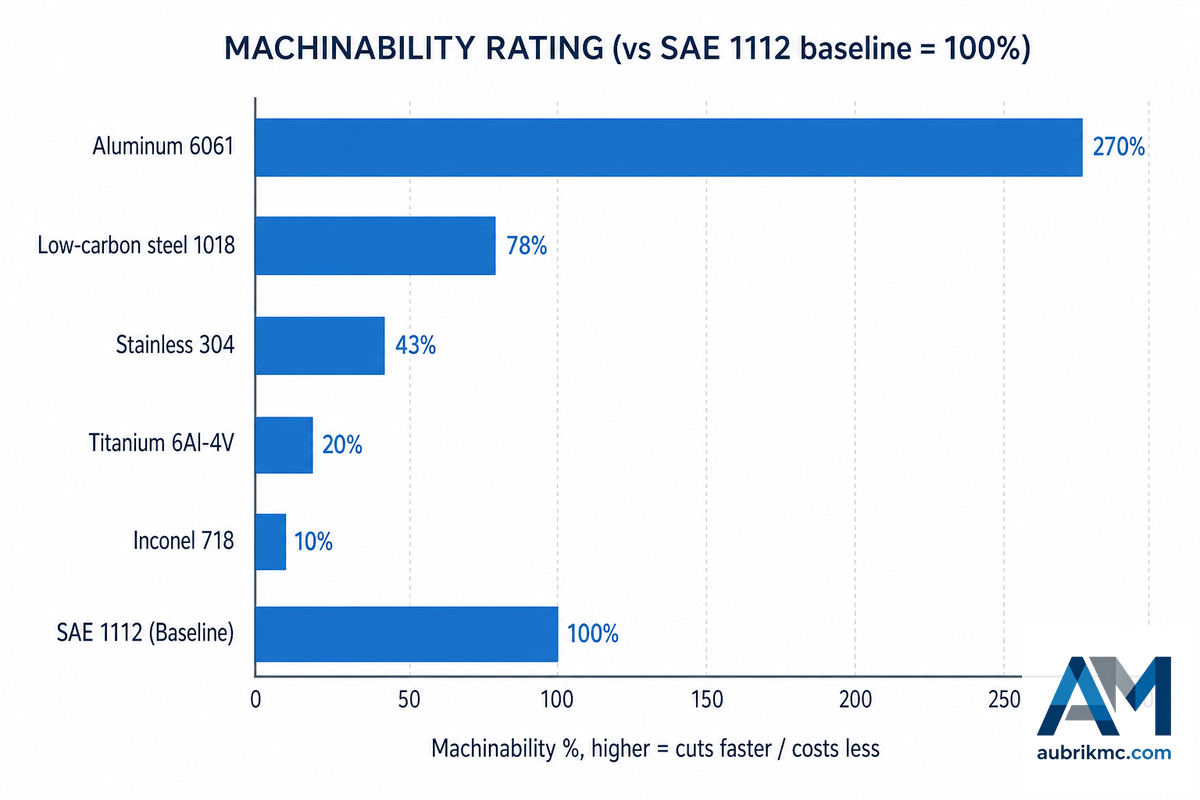
A escolha do material afeta o custo mais do que a maioria dos compradores espera, pois a usinabilidade, e não apenas a resistência, determina quanto tempo uma peça permanece na máquina. Um método de referência amplamente utilizado no setor, também ensinado em cursos universitários de engenharia de fabricação, compara todos os materiais ao aço de usinagem fácil SAE 1112 (B1112), cuja classificação de usinabilidade é fixada em 100%; materiais cortados mais rapidamente que o SAE 1112 recebem classificação superior a 100%, enquanto os cortados mais lentamente recebem classificação inferior. Trata-se de um índice relativo, não de uma constante física certificada, portanto considere os números abaixo como comparativos, e não absolutos.
A relação abaixo abrange a usinagem de blocos sólidos, mas nem todo trabalho começa com um bloco sólido: a fabricação metalmecânica de chapas produz peças de pouca espessura por corte e dobra, em vez de fresamento, enquanto a usinagem de plásticos, inclusive a usinagem de materiais fenólicos para isoladores elétricos de alta temperatura, segue regras de avanço e velocidade diferentes das aplicadas às peças metálicas. Peças simples de qualquer uma dessas famílias muitas vezes dispensam uma análise completa de usinabilidade; geometrias complexas em peças de metal e plástico, não.
| Material | Classe | Classificação de usinabilidade |
|---|---|---|
| Alumínio 6061 | Não ferroso | 270% |
| Alumínio 7075 | Não ferroso | 170% |
| Aço de baixo carbono 1018 | Aço carbono | 78% |
| Aço-liga 4140 | Aço-liga | 61% |
| Aço inoxidável 304 | Aço inoxidável austenítico | 43% |
| Aço inoxidável 17-4 PH | Aço inoxidável endurecível por precipitação | 43% |
| Aço inoxidável 316 | Aço inoxidável austenítico | 40% |
| Titânio classe 2 | Titânio comercialmente puro | 40% |
| Titânio 6Al-4V (classe 5) | Liga de titânio | 20% |
| Inconel 718 | Superliga de níquel | 10% |
Os plásticos de engenharia não se enquadram nessa escala relativa ao aço, o que por si só é importante saber: POM (Delrin), PTFE e ABS geralmente são cortados com mais rapidez e menor geração de calor que qualquer metal da relação acima, enquanto o PEEK é usinado mais lentamente e exige ferramentas mais afiadas para evitar o derretimento na aresta de corte.
✔ Vantagens de compatibilizar o material com a usinabilidade
- Os alumínios 6061/7075 são usinados de forma rápida e econômica, sendo a opção padrão, salvo quando a aplicação exige mais
- O aço inoxidável e o titânio resistem a ambientes corrosivos ou de alta temperatura nos quais o alumínio não sobrevive
- Os plásticos de engenharia (POM, PEEK, PTFE) são usinados rapidamente e eliminam completamente a corrosão na aplicação adequada
⚠ Limitações que devem ser consideradas no planejamento
- O titânio 6Al-4V e o Inconel 718 são usinados de maneira consideravelmente mais lenta que o alumínio 6061, uma diferença de 13-27x na escala de classificação de usinabilidade acima; planeje o prazo de entrega e o custo das ferramentas de acordo com essa diferença
- O titânio concentra aproximadamente 80% do calor de corte na aresta da ferramenta, em vez de dissipá-lo no cavaco, acelerando o desgaste da ferramenta
- Especificar uma liga especial para uma característica não crítica é uma forma comum de aumentar o custo sem justificativa funcional
As diferenças de velocidade de corte seguem o mesmo padrão. Referências técnicas de oficinas de usinagem geralmente citam velocidades superficiais para o titânio em torno de 30-60 pés de superfície por minuto, em comparação com aproximadamente 70-100 para o aço inoxidável; esses valores variam conforme a oficina, as ferramentas e a estratégia de refrigeração, portanto devem ser considerados indicativos, e não uma especificação que possa ser exigida do fornecedor sem uma cotação real.
Tolerâncias e precisão: quão restritiva é uma tolerância excessiva?
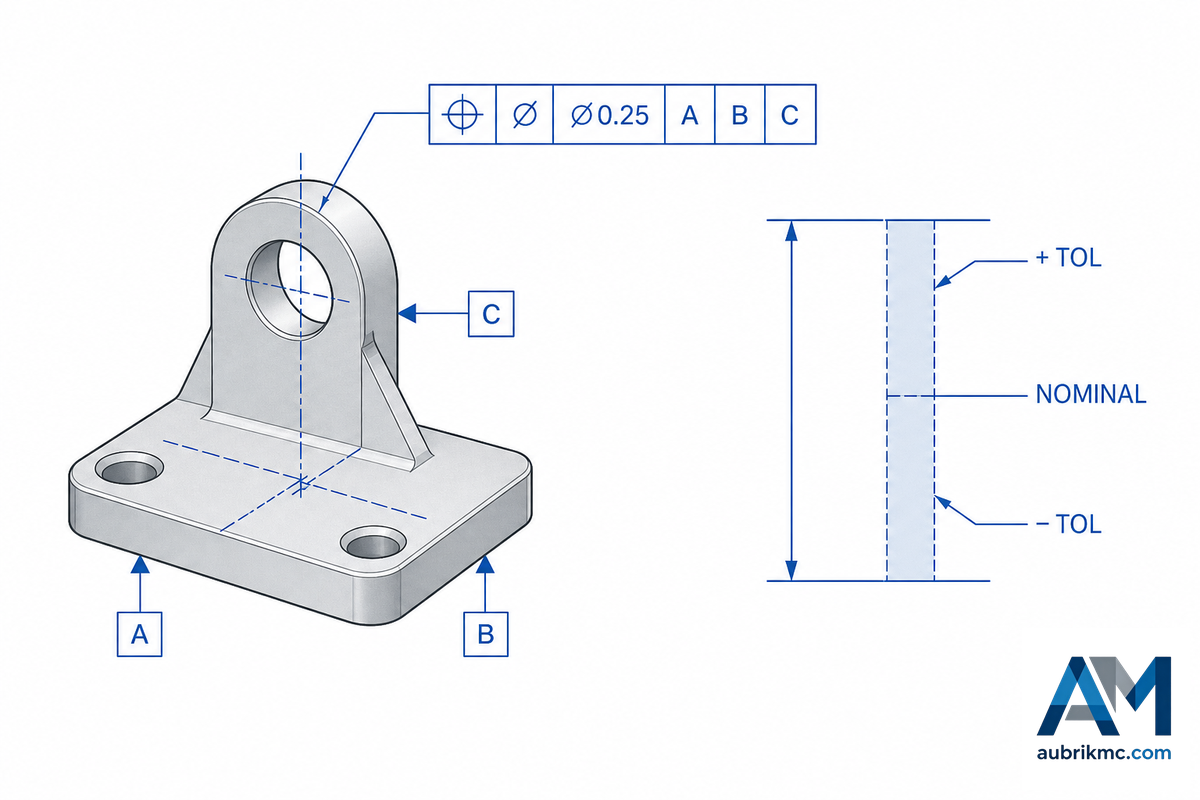
Uma tolerância se torna excessivamente restritiva assim que o custo para mantê-la supera o exigido pela função da peça. Indicações gerais (ISO 2768-1, classe média) custam pouco; indicações de precisão de até ±0,001-0,002 in aumentam consideravelmente os custos de preparação, inspeção e índice de refugo, portanto a resposta correta é “tão ampla quanto a montagem permitir”, e não “tão restritiva quanto possível.”
Qual tolerância a usinagem CNC realmente consegue manter?
A usinagem CNC de uso geral mantém com confiabilidade as classes de tolerância definidas na ISO 2768-1 para dimensões lineares e angulares, enquanto trabalhos de maior precisão podem alcançar ±0,001-0,002 in (±0,025-0,05 mm) em características funcionais. Entretanto, somente a Parte 1 da ISO 2768 permanece vigente: o próprio catálogo de normas da ISO indica que a ISO 2768-2 (que abrangia tolerâncias geométricas) foi cancelada e substituída pela ISO 22081:2021, portanto um desenho técnico que cite “ISO 2768” para indicações de forma ou posição está citando um documento cancelado.
| Classe da característica | Tolerância padrão | Tolerância de precisão |
|---|---|---|
| Metais (alumínio, aço, latão) | ±0.005 in (±0,127 mm) | ±0,001-0,002 in (±0,025-0,05 mm) |
| Plásticos (ABS, POM, PC) | ±0.010 in (±0,254 mm) | ±0,003-0,005 in (±0,075-0,127 mm) |
| Características pequenas (≤1 in) | ±0.003 in (±0,075 mm) | ±0.0005 in (±0,0127 mm) |
“A tolerância mais cara em um desenho técnico geralmente é aquela que ninguém conferiu novamente em relação à função real da peça. Antes de cotar uma indicação de tolerância restritiva, fazemos uma pergunta aos compradores: o que acontece fisicamente se essa característica tiver uma folga 0.002 polegadas maior? Em metade dos casos, a resposta honesta é nada, e essa é uma conversa concreta sobre custos, não uma concessão.”
A ASME Y14.5-2018 (reafirmada como ASME Y14.5-2018 (R2024)) é a norma vigente nos Estados Unidos para dimensionamento e tolerâncias, embora uma análise da própria base de clientes de um fornecedor de treinamento em GD&T — e não uma pesquisa oficial da ASME, mas um dado indicativo útil — tenha constatado que aproximadamente metade das empresas ainda projetava conforme a edição de 2009, mais de um quarto ainda utilizava a de 1994 e apenas uma pequena parcela adotava a de 2018. Essa diferença representa um risco real de comunicação, pois duas oficinas que trabalham com edições diferentes da mesma norma podem interpretar de modo distinto um quadro de controle de característica. Pergunte com base em qual edição o desenho técnico foi elaborado antes de aprová-lo, e não depois que uma peça for reprovada na inspeção.
Do protótipo à produção
A passagem de um único protótipo para um pedido de produção altera mais do que a quantidade: ela muda quais fatores de custo são relevantes. Em uma execução de protótipo, o custo de preparação e programação é absorvido por uma peça, mas esse mesmo custo fixo é distribuído entre centenas ou milhares de peças em uma execução de produção, razão pela qual o preço unitário cai acentuadamente à medida que o volume aumenta, embora o tempo de máquina por peça praticamente não mude. Uma discussão da comunidade de profissionais de usinagem sobre a transição de protótipos para pequenas execuções de produção apresenta a mesma observação do ponto de vista da oficina: problemas que nunca apareceram em uma peça única — desgaste do dispositivo de fixação, variação da vida útil da ferramenta e uniformidade do acabamento — começam a surgir quando a quantidade é multiplicada por dez ou cem.
A prototipagem rápida e a produção não precisam ser dois projetos de usinagem separados, com duas cotações distintas: muitas oficinas conseguem fabricar protótipos e peças de produção com a mesma preparação, ajustando apenas o dispositivo de fixação e o tamanho do lote depois que o projeto é definido. Logo no início de qualquer discussão sobre o processo de usinagem CNC, pergunte se a oficina trata a prototipagem e a produção como um trabalho contínuo ou como um reinício completo, pois essa resposta altera tanto os custos da usinagem CNC quanto o prazo de entrega.
- Confirme se o protótipo utiliza o mesmo material e processo da peça de produção prevista; um protótipo usinado em outra liga para economizar tempo pode ocultar um problema de usinabilidade que só aparece em escala.
- Pergunte se o fornecedor exige uma quantidade mínima por pedido de produção ou se consegue ampliar a mesma preparação de 1 para 1.000+ peças sem recotar todo o trabalho.
- Verifique novamente as tolerâncias na etapa de cotação da produção; uma tolerância adequada para um único protótipo de verificação de ajuste pode precisar ser restringida quando as peças tiverem de ser intercambiáveis em todo o lote.
Use um estimador de prazo de entrega e quantidade mínima por pedido para verificar se sua quantidade e complexidade específicas correspondem a uma janela de entrega realista antes de definir uma data de lançamento com base nela.
Setores que dependem da usinagem CNC sob medida
Os fabricantes dos setores aeroespacial, de dispositivos médicos, automotivo e de equipamentos industriais são os maiores usuários da usinagem CNC sob medida, e cada setor acrescenta uma camada diferente de conformidade ao processo básico.
| Setor | Camada típica de conformidade |
|---|---|
| Aeroespacial | Certificação AS9100 além da ISO 9001 básica, estruturada em torno de requisitos de rastreabilidade e documentação |
| Dispositivos médicos | QMSR da FDA (vigente desde 2 de fevereiro de 2026), incorporando a ISO 13485:2016 à 21 CFR Parte 820 — o escopo depende da classificação como dispositivo acabado/acessório |
| Automotivo | Registros mais rigorosos que os exigidos em trabalhos industriais gerais, mas sem chegar ao escopo regulatório de dispositivos acabados |
| Robótica / automação industrial | Práticas gerais de tolerância e inspeção industrial — uma tolerância não atendida desalinha uma montagem, mas não condena um lote regulamentado |
A camada de conformidade altera o significado prático de “documentação da qualidade”, e não apenas seu grau de rigor. Um comprador do setor aeroespacial precisa de registros de rastreabilidade vinculados à AS9100; um comprador de dispositivos médicos precisa confirmar se o QMSR se aplica à classificação específica da peça antes de presumir que sim.
Como avaliar um parceiro de usinagem CNC sob medida
Marketplace, oficina local ou fabricante direto: ao comparar fabricantes de usinagem CNC sob medida, os três modelos de fornecimento resolvem problemas diferentes, e escolher por hábito, em vez de adequação, gera custos reais e riscos de prazo para os compradores. Uma pequena oficina de usinagem local e uma fábrica de usinagem CNC de maior porte podem cotar o mesmo desenho técnico de maneiras muito diferentes, por isso o modelo de fornecimento é tão importante quanto o preço.
Cada empresa que oferece fabricação CNC descreve suas próprias capacidades de usinagem de maneira um pouco diferente: uma abrange uma variedade maior de soluções de usinagem CNC para dezenas de materiais, enquanto outra anuncia usinagem CNC de qualidade, mas trabalha com uma faixa mais restrita de aplicações para cotação. Antes de presumir que duas cotações sejam diretamente comparáveis, pergunte o que as capacidades avançadas de usinagem CNC da empresa realmente abrangem, não apenas o que a página inicial afirma.
Um padrão recorrente nas discussões em fóruns de profissionais de usinagem é o de compradores que avaliam as credenciais de engenharia, diplomas, cargos e certificações de um fornecedor, mas atribuem menos importância à experiência prática em usinagem, embora a experiência no chão de fábrica muitas vezes seja o melhor indicador de que um projeto poderá ser usinado corretamente. As qualificações formais de um fornecedor e seu histórico real de produção não transmitem o mesmo sinal.
- ✔Pergunte se as cotações apresentam com transparência os fatores de custo (material, tolerância, geometria e acabamento discriminados) ou apenas um número único e pouco transparente, pois a primeira opção permite reprojetar para reduzir custos, enquanto a segunda não.
- ✔Confirme se haverá acesso direto aos engenheiros responsáveis pelo seu trabalho ou apenas uma camada comercial entre sua empresa e a oficina de usinagem.
- ✔Verifique as práticas de documentação de inspeção e certificação de materiais antes de fazer o pedido, não depois da chegada de um lote.
- ✔Em pedidos internacionais, confirme quem é responsável pela classificação tarifária/aduaneira e pela estimativa do custo total posto no destino, pois uma “cotação instantânea” que não inclua esses valores não representa o preço final.
Os marketplaces de cotação instantânea se destacam pela conveniência para uma peça avulsa e de baixo risco: basta enviar um arquivo, receber um valor e pronto. Empresas que vendem diretamente como fabricante, a exemplo do serviço de usinagem CNC sob medida da Aubrik, abrem mão de um pouco dessa agilidade do autoatendimento em troca de acesso direto à engenharia e de uma discriminação pública dos fatores de custo, uma troca vantajosa quando a peça se torna importante o suficiente para que a mesma equipe cuide do protótipo e da execução de produção. Uma calculadora de custo posto no destino para comparar compra direta da fábrica e plataforma permite verificar rapidamente se essa escolha é economicamente vantajosa para seu volume e destino específicos.
A sequência de 5 etapas, da especificação à oficina
- Defina o processo adequado, torneamento, fresamento ou ambos, com base na geometria da peça
- Selecione o material pela usinabilidade e pelos requisitos de desempenho, não por hábito
- Defina a tolerância conforme a função, característica por característica, em vez de especificar tolerâncias rigorosas de forma generalizada
- Confirme se a usinagem CNC é realmente o método correto para seu volume em comparação com a impressão 3D ou a moldagem
- Avalie o modelo do fornecedor (marketplace / oficina local / fabricante direto) em relação ao que as etapas 1-4 realmente exigem
Siga a sequência nessa ordem para que a conversa com o fornecedor na etapa 5 se torne uma verificação de adequação aos requisitos já conhecidos, não uma suposição.
Perspectivas do setor: o que está mudando na usinagem CNC sob medida
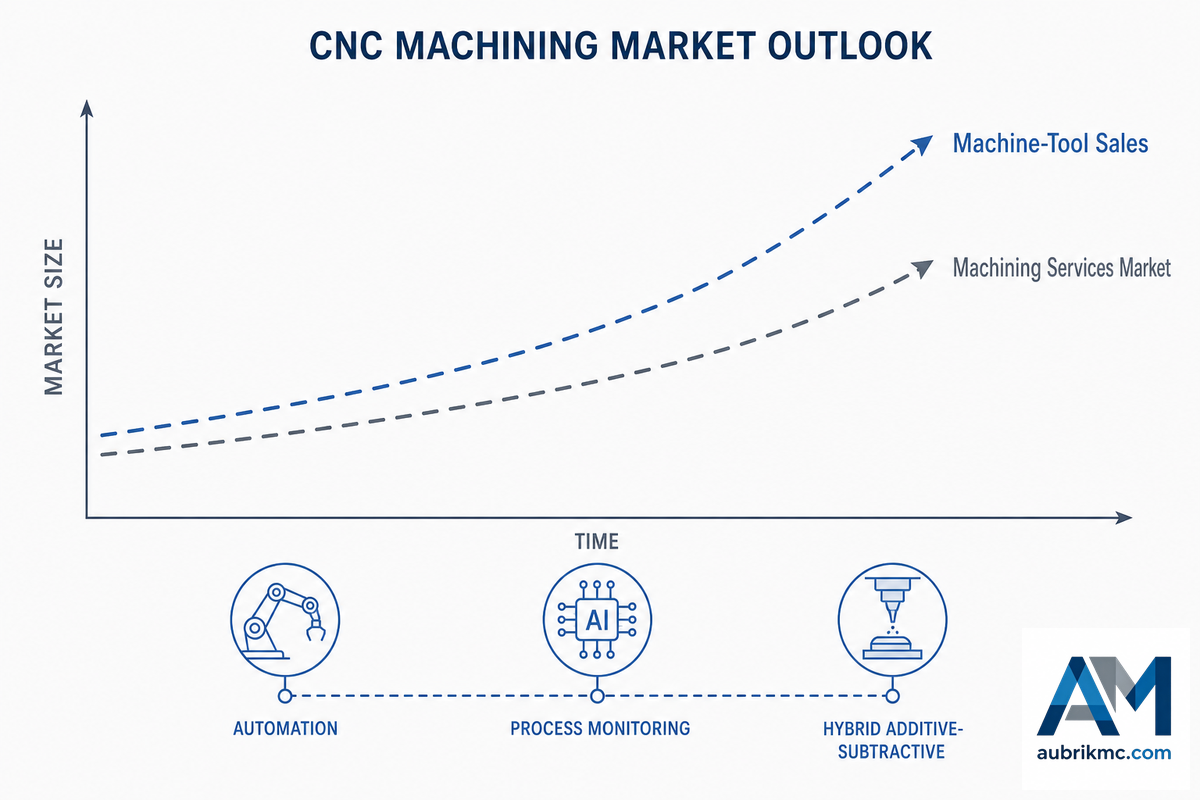
A mudança mais evidente no curto prazo que os compradores devem acompanhar é a atualização das normas e da documentação para acompanhar a automação, não as manchetes sobre o tamanho do mercado que dominam a cobertura do setor de CNC. Duas mudanças concretas são mais importantes do que qualquer previsão de crescimento: a entrada em vigor da QMSR da FDA em 2 de fevereiro de 2026 para a usinagem de dispositivos médicos e a evolução do monitoramento de processos orientado por IA, que deixa os projetos-piloto e passa a integrar a prática padrão no chão de fábrica em trabalhos de precisão.
- ✔Se estiver adquirindo peças para dispositivos médicos, confirme se a QMSR (em vigor a partir de 2 de fevereiro de 2026) se aplica à classificação específica da sua peça antes do próximo pedido.
- ✔Pergunte a um possível fornecedor se ele adotou o monitoramento preditivo de processos, pois isso serve como um indicador razoável de que seu sistema de qualidade é atual ou defasado.
- ✔Confirme qual edição da ASME Y14.5 seu fornecedor utiliza nos projetos, considerando a adoção desigual da edição de 2018 em todo o setor.
No âmbito tecnológico, modelos de aprendizado de máquina que preveem a rugosidade superficial e o desgaste da ferramenta antes do término de um corte, objeto de pedidos de patente recentes como o US20210364482A1, estão saindo da pesquisa acadêmica e chegando ao chão de fábrica. A própria pesquisa do NIST sobre fabricação híbrida aditiva-subtrativa aponta na mesma direção: a usinagem CNC não está sendo substituída por métodos aditivos, mas integrada a eles como a etapa de acabamento que mantém tolerâncias que a fabricação aditiva, sozinha, não consegue alcançar.
As estimativas do tamanho do “mercado de máquinas CNC” variam drasticamente conforme a empresa de pesquisa consultada, com valores publicados para períodos de previsão sobrepostos que vão da faixa de $50 bilhões a bem mais de $180 bilhões. Parte dessa diferença decorre da metodologia, mas uma parcela ainda maior resulta da confusão entre categorias: muitos relatórios medem as vendas e a fabricação de máquinas-ferramenta CNC, NAICS 333517, em vez do mercado de serviços de usinagem sob encomenda (NAICS 332710) que os compradores deste guia realmente contratam. Considere qualquer taxa CAGR isolada citada para “o mercado de CNC” como meramente ilustrativa, e não como um número no qual basear um orçamento.
Perguntas frequentes sobre usinagem CNC sob medida
Estas perguntas frequentes sobre usinagem CNC abordam as principais dúvidas dos compradores antes de solicitarem uma cotação, desde as restrições de projeto para usinagem CNC e a seleção de materiais até as aplicações da usinagem CNC em diferentes setores, além de explicar como peças com prazo de entrega curto e outras peças produzidas por fabricação sob medida normalmente são precificadas por serviços gerais de fabricação.
P: O que é usinagem CNC e como ela funciona?
Ver resposta
A usinagem CNC (comando numérico computadorizado) é um processo de fabricação subtrativa: uma máquina-ferramenta controlada por computador remove material de um bloco sólido de metal ou plástico para produzir uma peça acabada. A máquina segue uma trajetória de ferramenta gerada a partir de um arquivo CAD, conduzindo uma ferramenta de corte rotativa (no fresamento) ou uma peça de trabalho em rotação contra uma ferramenta estacionária (no torneamento) por meio de movimentos programados nos eixos X/Y/Z. Como a trajetória da ferramenta é digital, e não operada manualmente, a usinagem CNC repete o mesmo corte com a mesma precisão tanto em uma peça quanto em dez mil peças, razão pela qual continua sendo a escolha padrão para componentes de precisão em metal e plástico.
P: Qual é a diferença entre a usinagem CNC e a usinagem tradicional (manual)?
Mostrar resposta
A usinagem manual depende de um operador que gira fisicamente os volantes para movimentar a ferramenta de corte, portanto a precisão e a repetibilidade dependem da habilidade e do nível de fadiga desse operador. A usinagem CNC substitui o controle manual por uma trajetória de ferramenta pré-programada, executada por servomotores, o que elimina variações entre operadores e permite operações autônomas durante várias horas. A contrapartida é o tempo inicial de programação: um trabalho CNC exige a geração da trajetória da ferramenta em CAM antes do primeiro corte, enquanto um trabalho manual simples pode começar imediatamente.
P: Quais são as vantagens da usinagem CNC sobre outros métodos de fabricação?
Ver resposta
Em comparação com a usinagem manual, a usinagem CNC mantém tolerâncias repetíveis em grandes lotes sem variações entre operadores. Em comparação com a impressão 3D, a usinagem CNC produz peças em metais de nível industrial e plásticos de engenharia com melhores propriedades mecânicas e acabamento superficial mais fino, pois remove material de um bloco sólido em vez de construir camadas. Em comparação com a moldagem por injeção, a usinagem CNC não exige investimento em ferramental, portanto permanece econômica para protótipos e execuções de produção em volumes baixos a médios, nos quais o custo inicial de um molde não se justificaria.
P: Quais setores dependem da usinagem CNC sob medida?
Mostrar resposta
Os fabricantes dos setores aeroespacial, de dispositivos médicos, automotivo e de equipamentos industriais estão entre os principais usuários, pois essas áreas combinam requisitos de tolerância rigorosos com a necessidade de rastreabilidade dos materiais e documentação de inspeção. Os setores de eletrônicos de consumo e robótica também dependem da usinagem CNC para suportes estruturais, carcaças e eixos de precisão.
P: Quais materiais podem ser usinados por CNC?
Ver resposta
A maioria das empresas de usinagem CNC trabalha com três famílias de materiais: metais (alumínio, aço inoxidável, aço-liga, latão e titânio), plásticos de engenharia (ABS, POM/Delrin, náilon, PEEK e PTFE) e algumas ligas especiais (Inconel e Hastelloy) para ambientes de alta temperatura ou corrosivos. O alumínio e os plásticos de fácil usinagem são cortados com mais rapidez e menor custo; o aço inoxidável e as ligas especiais são usinados mais lentamente devido ao encruamento e ao desgaste das ferramentas.
P: Quais tolerâncias e qual precisão dimensional posso esperar da usinagem CNC?
Mostrar resposta
A usinagem CNC de uso geral mantém com confiabilidade tolerâncias na faixa de ±0.005 in (±0,13 mm) em metais, conforme classes padrão como a ISO 2768-1, enquanto trabalhos de precisão podem chegar a ±0,001-0,002 in (±0,025-0,05 mm) em características críticas. Os plásticos normalmente exigem uma classe de tolerância menos rigorosa que os metais devido à expansão térmica. Tolerâncias mais rigorosas do que a função da peça realmente exige apenas aumentam o custo sem agregar valor.
P: Como o acabamento superficial afeta o desempenho de peças usinadas por CNC?
Ver resposta
O acabamento superficial afeta tanto a função quanto o custo. Superfícies mais ásperas, no estado fresado, são adequadas para faces internas que não entram em contato com outras peças, enquanto superfícies de vedação, alojamentos de rolamentos e áreas externas visíveis exigem um acabamento mais fino ou processamento secundário, como anodização ou polimento. Especificar acabamento espelhado em todas as superfícies de uma peça — em vez de somente onde ele é funcionalmente necessário — é uma fonte comum de custos de usinagem desnecessários.
P: Qual é a história da usinagem CNC?
Mostrar resposta
A usinagem CNC deriva das máquinas de comando numérico (NC) desenvolvidas no início da década de 1950 no MIT, que liam fitas de papel perfuradas para acionar uma fresadora — um projeto financiado pela Força Aérea dos Estados Unidos com o objetivo de usinar peças aeronáuticas complexas com mais consistência do que os operadores manuais conseguiam. As fitas perfuradas deram lugar às fitas magnéticas e, depois, aos computadores integrados na década de 1970, quando “NC” se tornou “CNC”. A transição de instruções fornecidas por fita para o controle computadorizado programável permitiu que as oficinas armazenassem e reutilizassem trajetórias de ferramentas sem precisar perfurar uma nova fita para cada trabalho, estabelecendo a base do atual fluxo de trabalho CAD/CAM. A usinagem de cinco eixos, os centros de torneamento com ferramentas acionadas e os softwares CAM que geram trajetórias de ferramentas diretamente a partir de modelos 3D são os avanços mais importantes das últimas duas décadas.
Está pronto para solicitar uma cotação para seu próximo trabalho de usinagem CNC sob medida?
Por que elaboramos este guia
A maior parte do conteúdo que aparece nos primeiros resultados para “usinagem CNC sob medida” consiste em um formulário de cotação acompanhado de uma lista de materiais, razão pela qual elaboramos este guia. Queríamos uma página que respondesse às dúvidas sobre processo, materiais e tolerâncias que um comprador realmente tem antes de estar pronto para solicitar uma cotação, incluindo as correções sobre o escopo das normas (ISO 2768-1 em comparação com a 2768-2 retirada, além da diferença na adoção das edições da ASME Y14.5) que a maioria das páginas de serviços de usinagem ignora por completo. Revisado pela equipe técnica da Wuxi ABK Machinery.
Referências e fontes
- Revisão da inteligência aplicada à fabricação aditiva e subtrativaNational Center for Biotechnology Information (PMC)
- Programa de formação de técnicos em produção CNCGateway Technical College
- Publicação especial sobre a economia da fabricação aditivaNational Institute of Standards and Technology (NIST)
- Situação da norma ISO 2768-2 (retirada)International Organization for Standardization
- ASME Y14.5-2018 (R2024): dimensionamento e tolerânciasAmerican Society of Mechanical Engineers
- Série AS9100: certificação do sistema de gestão da qualidadeNSF International
- Regulamento do sistema de gestão da qualidade (QMSR)U.S. Food and Drug Administration
- Tabela de referência de usinabilidade dos materiaisMachining Doctor (metodologia de referência SAE 1112 / B1112)
- Materiais e fabricação: notas de aula sobre usinabilidadeUniversity of Pennsylvania School of Engineering and Applied Science
- Manual NAICS de 2022U.S. Census Bureau
- Efeito do processo de fabricação aditiva sobre as forças de corte na fabricação híbridaNational Institute of Standards and Technology (NIST)
Artigos relacionados
- Serviços de soldagem de metais sob contrato da Aubrik para peças que exigem usinagem e soldagem em um único fornecedor
- Visão geral dos serviços de usinagem CNC e soldagem de metais com o conjunto completo de capacidades para o fornecimento de peças sob medida
- Ferramenta para seleção de tolerâncias e materiais para restringir as opções de material e classe de tolerância da sua peça
- Estimador dos fatores de custo da usinagem CNC para identificar quais decisões de projeto alteram o valor antes de solicitar uma cotação



