
Entrez en contact avec Aubrik Company

En bref. L’usinage CNC sur mesure est un procédé soustractif piloté par ordinateur qui permet d’obtenir des pièces finies par enlèvement de matière dans des blocs pleins de métal ou de plastique. Il respecte des tolérances que les procédés concurrents peinent à atteindre, convient à des dizaines de familles de matériaux et s’adapte aussi bien à un prototype unique qu’à des séries de production, mais le procédé, le matériau et la tolérance choisis influent chacun différemment sur le coût et le délai de réalisation.
Caractéristiques essentielles : l’usinage CNC sur mesure en un coup d’œil
Principaux procédés Fraisage, tournage, perçage, électroérosion à fil Tolérance générale (ISO 2768-1, classe moyenne) ±0,1-0,3 mm selon la taille de l’élément, avant toute indication plus serrée Plage des tolérances de précision Jusqu’à ±0,001-0,002 in (±0,025-0,05 mm) sur les éléments fonctionnels Matériaux Aluminium, acier inoxydable, acier allié, plastiques techniques, certains alliages spéciaux Plage habituelle des quantités commandées Du prototype unique aux séries de production de plusieurs milliers d’unités
L’usinage CNC sur mesure transforme un fichier CAO en pièce métallique ou plastique en enlevant de la matière dans un brut plein, passe programmée après passe programmée. Si vous n’avez encore jamais acheté de pièces usinées CNC, le nombre de décisions que concentre cette seule phrase — quel procédé, quel matériau, quelle tolérance, une pièce ou dix mille — explique précisément l’utilité de ce guide.
Certains acheteurs recherchent un service d’usinage CNC en ligne permettant de téléverser un fichier CAO et d’obtenir un devis en quelques minutes ; d’autres préfèrent un service CNC local avec un ingénieur joignable par téléphone. Les deux options peuvent fournir d’excellentes pièces CNC sur mesure avec une véritable qualité d’usinage de précision, mais ce guide privilégie les questions essentielles, quel que soit le modèle de services d’usinage CNC sur mesure retenu : principes fondamentaux de l’usinage de précision, arbitrages entre matériaux et lecture d’un devis.
- Seule l’ISO 2768-1 (dimensions linéaires et angulaires) est encore en vigueur pour les tolérances générales ; l’ISO 2768-2 relative aux tolérances géométriques a été retirée et remplacée par l’ISO 22081:2021.
- La plupart des ateliers conçoivent encore selon l’ASME Y14.5-2009, voire l’édition 1994, et non selon l’édition actuelle 2018 (R2024), un point à confirmer avant d’approuver un plan.
- L’impression 3D n’est pas automatiquement moins chère pour les prototypes lorsque les exigences de tolérance se resserrent.
- L’usinage des dispositifs médicaux relève désormais du QMSR de la FDA, en vigueur depuis le 2 février 2026.
Qu’est-ce que l’usinage CNC sur mesure ?
L’usinage CNC sur mesure consiste à usiner une pièce selon les spécifications exactes de l’acheteur sur une machine-outil pilotée par ordinateur, au lieu de prélever une pièce standard en stock. Le terme « sur mesure » le distingue des pièces standard produites en série : chaque dimension, tolérance et matériau est défini par le propre fichier CAO de l’acheteur, et non par un catalogue.
Comment fonctionne l’usinage CNC ?
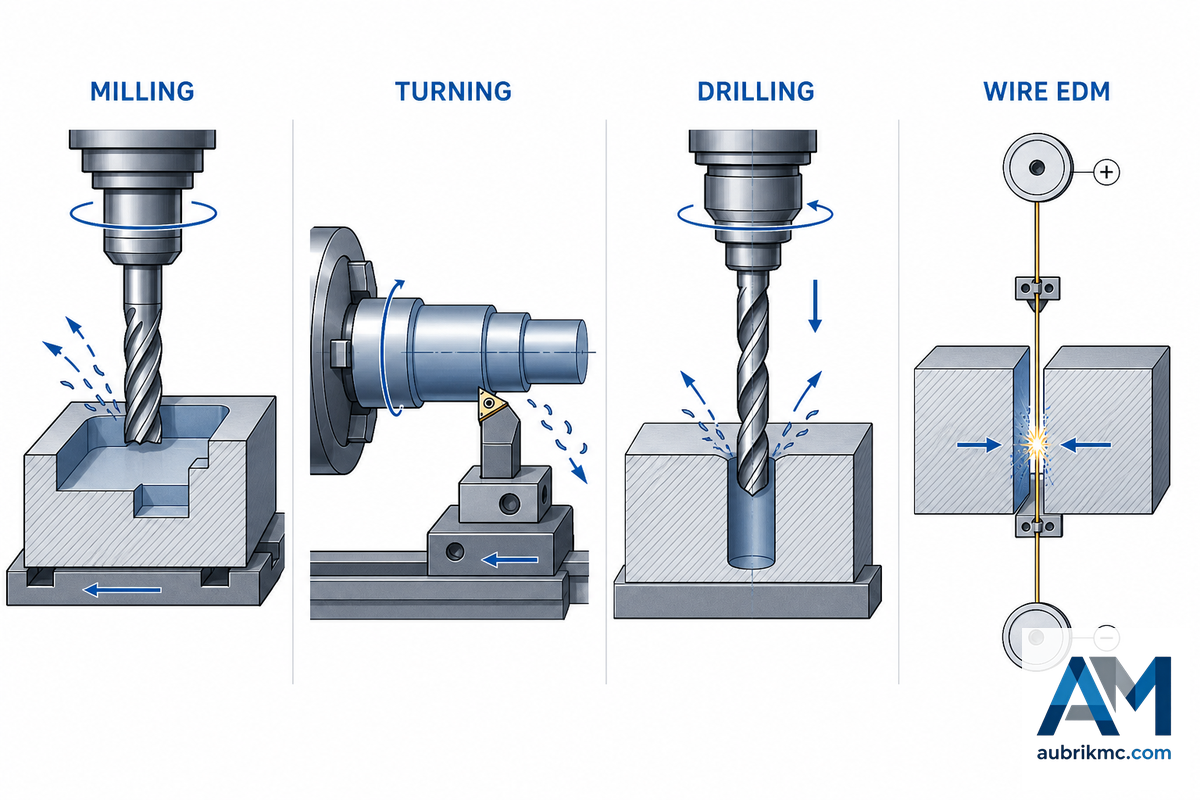
Le fraisage CNC est un procédé de fabrication soustractif qui utilise des centres d’usinage 3 axes pour transformer des blocs pleins de plastique et de métal en pièces finies, en enlevant de la matière le long d’une trajectoire d’outil générée à partir du modèle CAO jusqu’à obtenir la forme prévue. Le tournage CNC avec outils motorisés traite la géométrie inverse : la pièce tourne face à un outil fixe pour usiner, à partir de barres métalliques, des pièces présentant des formes cylindriques sans jamais utiliser de bloc carré.
L’électroérosion à fil offre une troisième méthode pour les matériaux conducteurs d’électricité, en utilisant un fil sous tension pour éroder la matière au lieu de la couper mécaniquement.
| Procédé | Fonctionnement |
|---|---|
| Fraisage | Un outil rotatif usine une pièce fixe ou indexée — faces planes, poches, formes non circulaires |
| Tournage | Une pièce en rotation est usinée par un outil fixe — pièces rondes présentant une symétrie de révolution |
| Perçage | Un outil rotatif perce un trou suivant un seul axe |
| Électroérosion à fil | Un fil sous tension érode un matériau conducteur d’électricité — aucune force de coupe ne s’exerce sur la pièce |
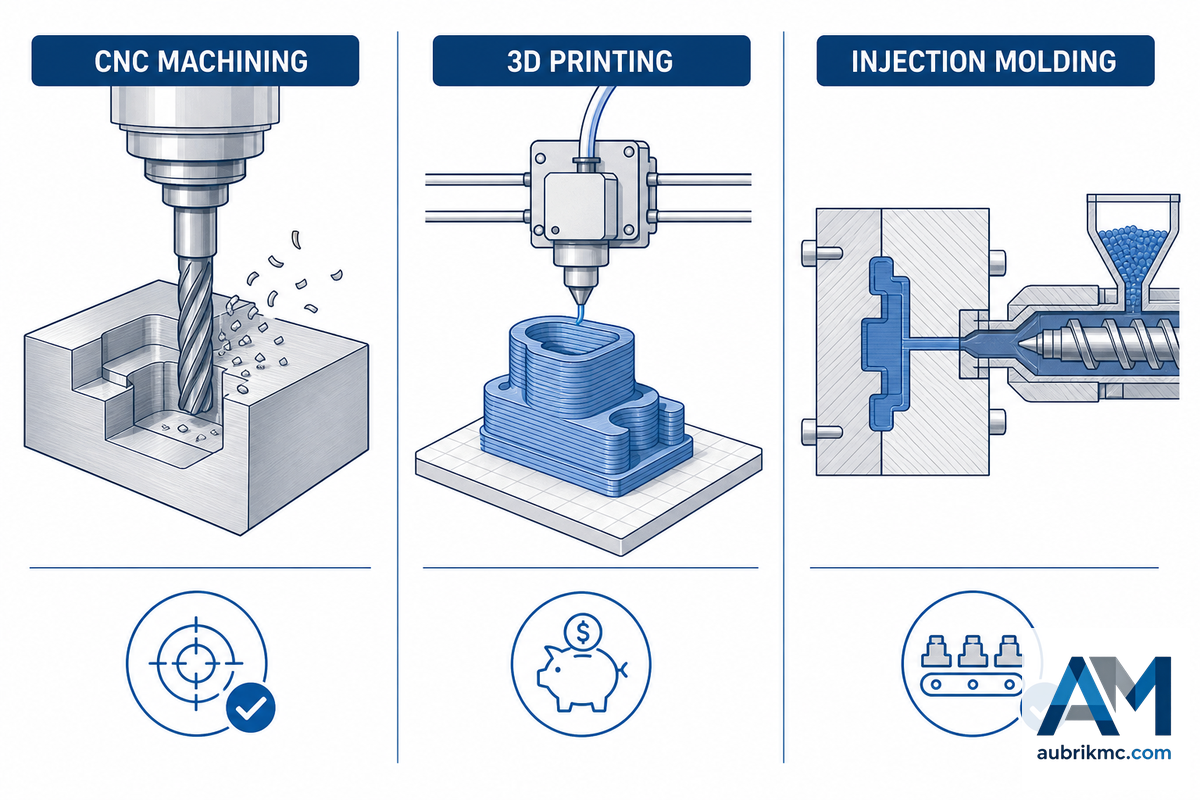
Il s’agit d’une fabrication soustractive : la forme est obtenue par enlèvement de matière, et non par ajout de matière (impression 3D) ou par injection dans un moule (moulage par injection). Selon une étude évaluée par les pairs sur l’intégration de la fabrication additive et soustractive, les procédés soustractifs restent la méthode de référence pour respecter les tolérances géométriques et assurer la finition des surfaces, raison pour laquelle les systèmes de fabrication hybrides font encore passer les pièces par une étape CNC après leur formage additif.
📐 Note technique Les pièces nécessitant cinq montages sur une fraiseuse 3 axes n’en demandent souvent que deux ou trois sur une machine 5 axes, car les axes supplémentaires permettent à l’outil d’atteindre plusieurs faces sans rebrider la pièce. La réduction du nombre de montages limite les risques de perdre la référence géométrique sur laquelle repose l’ensemble du plan.
Les formations en usinage des établissements techniques, comme le programme de technicien de production CNC du Gateway Technical College, en font leur première leçon : savoir lire et interpréter les tolérances et les symboles d’un plan est indissociable de la conduite de la machine elle-même. La conformité au plan n’est pas obtenue lorsque la pièce ressemble visuellement au modèle, mais lorsqu’elle se situe, après mesure, dans la zone de tolérance indiquée sur le plan.
Tournage CNC ou fraisage CNC
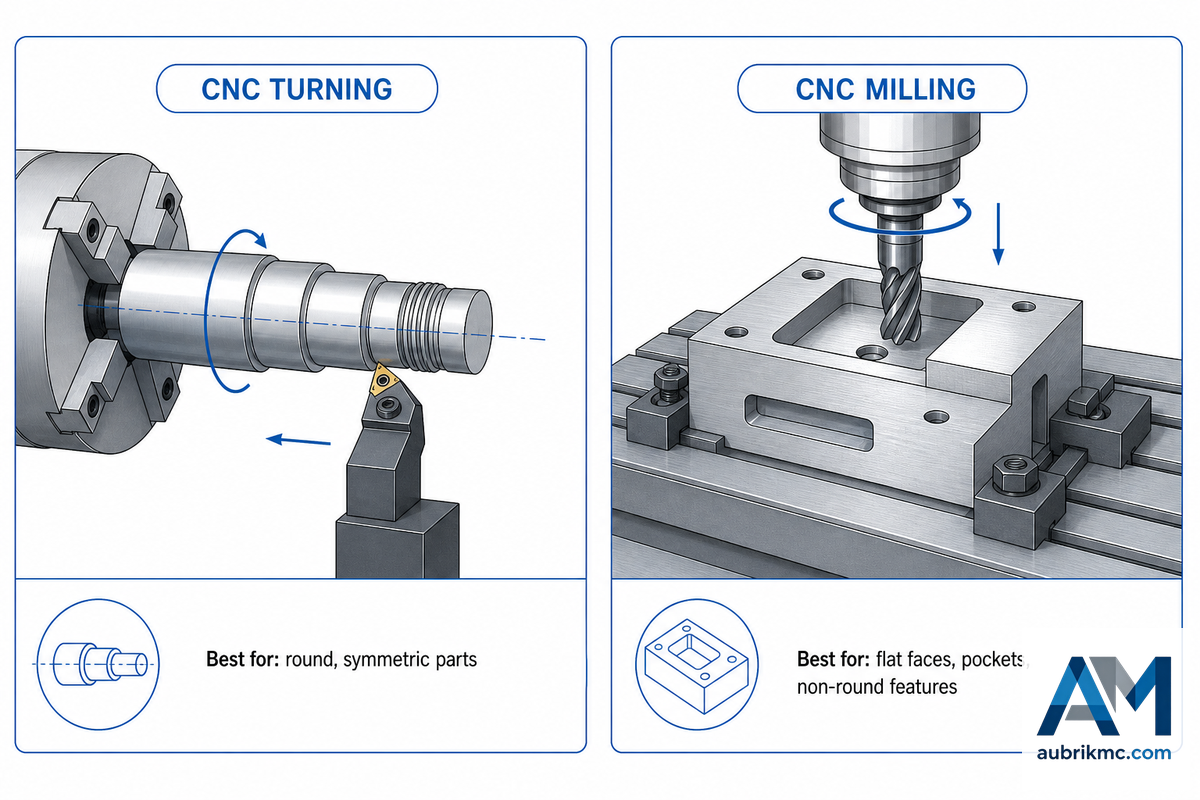
Le tournage et le fraisage répondent à des contraintes géométriques différentes, et choisir le mauvais procédé pour la forme de votre pièce est le moyen le plus rapide de payer trop cher. Lors du tournage, une pièce en rotation est maintenue contre un outil de coupe fixe, ce qui en fait le choix naturel pour les pièces rondes et symétriques. Lors du fraisage, un outil rotatif se déplace sur une pièce fixe ou indexée, ce qui convient aux faces planes, aux poches et aux formes non circulaires.
De nombreux ateliers proposent désormais toute une gamme de procédés d’usinage CNC sur un même site, en combinant des capacités de fraisage et de tournage CNC sur une même plateforme afin qu’un seul devis couvre un délai d’exécution rapide pour les deux types de géométrie.
| Critère | Tournage CNC | Fraisage CNC |
|---|---|---|
| Géométrie la mieux adaptée | Arbres, bagues, raccords, pièces rondes filetées | Carter, supports, poches, profils non circulaires |
| Mouvement de l’outil et de la pièce | La pièce tourne, l’outil est fixe | L’outil tourne, la pièce est fixe ou indexée |
| Nombre habituel d’axes | 2 axes, ou configuration multiaxe avec outils motorisés pour les formes combinées | 3, 4 ou 5 axes selon la complexité de la pièce |
| Lorsqu’il faut les deux | Une pièce comportant à la fois une partie d’arbre ronde ET une face de montage plane passe généralement par le tournage, puis par le fraisage, en un seul montage sur un centre de tournage-fraisage | |
L’activité récente en matière de brevets montre que ce domaine n’est pas figé. Un dépôt de brevet de 2025 (CN120686722A) décrit une méthode de compensation multiaxe destinée au fraisage CNC à portique et visant précisément à obtenir une meilleure précision de surface sur les pièces de grandes dimensions, tandis qu’un autre dépôt (US20210364482A1) applique l’apprentissage multitâche pour prévoir la rugosité de surface et l’usure de l’outil avant même la fin d’une passe ; ces deux exemples montrent que la précision du tournage et du fraisage demeure une problématique technique active, et non un sujet résolu il y a plusieurs décennies.
💡 À retenir
Si votre pièce est ronde et symétrique d’une extrémité à l’autre, renseignez-vous d’abord sur le tournage. Si elle comporte des faces planes, des poches ou des trous hors axe, elle relève du fraisage — et la plupart des pièces réelles nécessitent un peu des deux.
Usinage CNC sur mesure, impression 3D et moulage par injection
Quand l’impression 3D est-elle moins chère que l’usinage CNC ?
L’impression 3D n’est pas automatiquement la solution la moins chère pour un prototype dès que les exigences de tolérance dépassent celles d’un simple ajustement fonctionnel. Une publication spéciale du NIST sur l’économie de la fabrication additive a établi que les procédés additifs peuvent être rentables pour de petites séries, mais que leur coût total dépasse souvent celui des méthodes soustractives traditionnelles une fois pris en compte le post-traitement, les propriétés des matériaux et les reprises. Le seuil de rentabilité dépend de la géométrie et de la tolérance, et non du seul volume, ce qui remet en cause une idée reçue avant de choisir par défaut de « l’imprimer puisque c’est un prototype ».
| Critère | Usinage CNC | Impression 3D | Moulage par injection |
|---|---|---|---|
| Investissement dans l’outillage | Aucun | Aucun | Coût du moule, souvent plusieurs milliers de dollars |
| Tolérance réalisable | Jusqu’à ±0,001-0,002 in | Généralement ±0.005 in ou plus | ±0,003-0,005 in, selon le retrait |
| Propriétés du matériau | Toutes les propriétés de l’alliage ou de la résine d’origine | Dépendantes de l’orientation des couches, souvent anisotropes | Propriétés complètes, mais choix limité aux résines moulables |
| Volume économique | De 1 pièce à plusieurs milliers | De 1 pièce à quelques centaines | Plusieurs milliers+ (amortissement de l’outillage) |
La règle de décision devient claire dès que le volume est dissocié de la tolérance. Usinez la pièce quelle que soit la quantité si elle exige une grande précision dimensionnelle ou la pleine résistance du métal ; imprimez-la uniquement si vous avez seulement besoin d’une vérification ponctuelle de la forme et si la tolérance n’a réellement aucune importance. Le seul cas où le coût unitaire du moulage par injection finit par devenir inférieur à celui de l’usinage est celui d’une série de production de plusieurs milliers de pièces présentant une géométrie adaptée au moulage, une fois l’investissement dans l’outillage amorti.
Choix des matériaux pour les pièces usinées
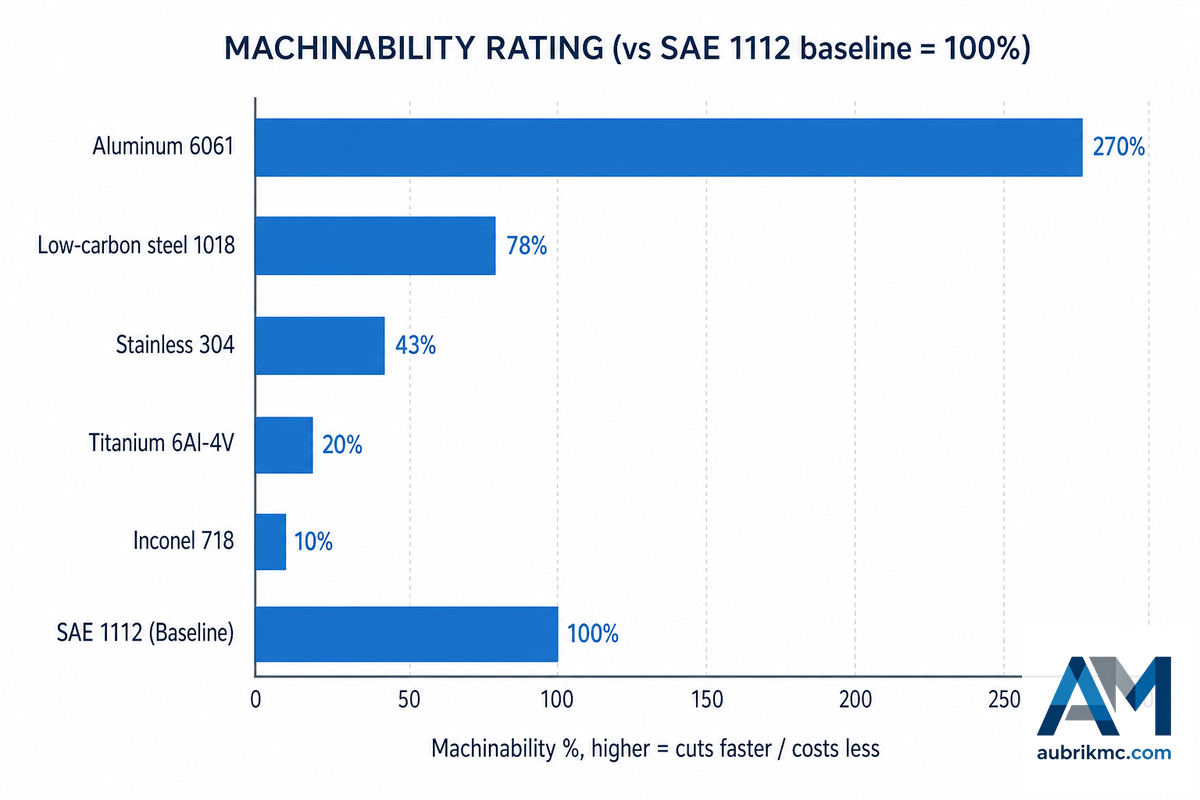
Le choix du matériau influe davantage sur le coût que ne l’imaginent la plupart des acheteurs, car c’est l’usinabilité, et pas seulement la résistance, qui détermine le temps passé par une pièce dans la machine. Une méthode de référence largement utilisée dans l’industrie, également enseignée dans les cursus universitaires d’ingénierie de la fabrication, évalue chaque matériau par rapport à l’acier de décolletage SAE 1112 (B1112), dont l’indice d’usinabilité est fixé à 100 % ; les matériaux qui s’usinent plus vite que le SAE 1112 obtiennent un indice supérieur à 100 %, tandis que ceux qui s’usinent plus lentement se situent en dessous. Il s’agit d’un indice relatif et non d’une constante physique certifiée ; les valeurs ci-dessous doivent donc servir à des comparaisons et non être considérées comme absolues.
Le tableau ci-dessous porte sur l’usinage de blocs pleins, mais toutes les opérations ne commencent pas par un bloc plein : la fabrication métallique en tôle produit des pièces de faible épaisseur par coupage et pliage plutôt que par fraisage, tandis que l’usinage des plastiques, notamment celui des matériaux phénoliques destinés aux isolants électriques résistants aux températures élevées, obéit à des règles d’avance et de vitesse différentes de celles des pièces métalliques. Les pièces simples de ces deux familles peuvent souvent se passer d’une étude complète de l’usinabilité, contrairement aux géométries complexes des pièces métalliques et plastiques.
| Matériau | Classe | Indice d’usinabilité |
|---|---|---|
| Aluminium 6061 | Non ferreux | 270% |
| Aluminium 7075 | Non ferreux | 170% |
| Acier à faible teneur en carbone 1018 | Acier au carbone | 78% |
| Acier allié 4140 | Acier allié | 61% |
| Acier inoxydable 304 | Acier inoxydable austénitique | 43% |
| Acier inoxydable 17-4 PH | Acier inoxydable durci par précipitation | 43% |
| Acier inoxydable 316 | Acier inoxydable austénitique | 40% |
| Titane de nuance 2 | Titane commercialement pur | 40% |
| Titane 6Al-4V (nuance 5) | Alliage de titane | 20% |
| Inconel 718 | Superalliage à base de nickel | 10% |
Les plastiques techniques ne s’inscrivent absolument pas dans cette échelle fondée sur l’acier, ce qu’il est important de savoir : le POM (Delrin), le PTFE et l’ABS s’usinent généralement plus vite et à plus basse température que tous les métaux du tableau ci-dessus, tandis que le PEEK s’usine plus lentement et exige des outils plus affûtés pour éviter de fondre au niveau de l’arête de coupe.
✔ Avantages d’un choix de matériau adapté à son usinabilité
- Les aluminiums 6061/7075 s’usinent rapidement et à faible coût ; ils constituent le choix par défaut, sauf si l’application exige davantage
- L’acier inoxydable et le titane résistent aux environnements corrosifs ou à température élevée auxquels l’aluminium ne peut pas résister
- Les plastiques techniques (POM, PEEK, PTFE) s’usinent rapidement et éliminent totalement le problème de la corrosion lorsque l’application s’y prête
⚠ Contraintes à anticiper
- Le titane 6Al-4V et l’Inconel 718 s’usinent nettement plus lentement que l’aluminium 6061, avec un écart de 13-27x sur l’échelle d’usinabilité ci-dessus ; prévoyez le délai de réalisation et le coût des outils en conséquence
- Le titane concentre environ 80 % de la chaleur de coupe sur l’arête de l’outil au lieu de la dissiper dans le copeau, ce qui accélère l’usure de l’outil
- Choisir un alliage spécial pour un élément non critique est un moyen courant d’augmenter le coût sans justification fonctionnelle
Les différences de vitesse de coupe suivent la même tendance. Les références techniques des ateliers d’usinage indiquent couramment des vitesses de coupe d’environ 30-60 pieds par minute pour le titane, contre environ 70-100 pour l’acier inoxydable ; ces valeurs variant selon l’atelier, les outils et la stratégie de refroidissement, elles doivent être considérées comme indicatives et non comme une spécification opposable à un fournisseur sans devis réel.
Tolérances et précision : jusqu’où faut-il les resserrer ?
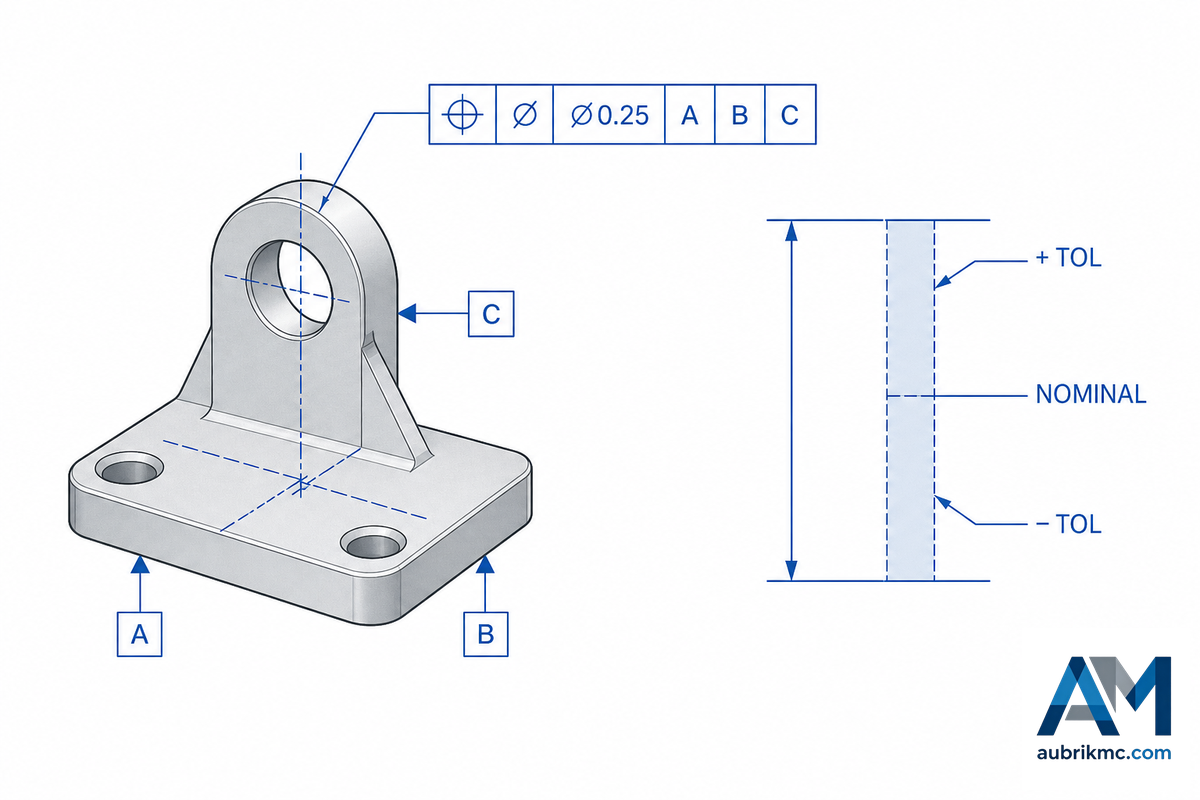
Une tolérance devient trop serrée dès que son respect coûte plus cher que ne l’exige la fonction de la pièce. Les indications générales (ISO 2768-1, classe moyenne) coûtent peu ; les indications de précision pouvant atteindre ±0,001-0,002 in augmentent sensiblement les coûts de réglage et de contrôle ainsi que le taux de rebut, de sorte que la bonne réponse est « aussi large que l’assemblage le permet », et non « aussi serrée que possible ».
Quelles tolérances l’usinage CNC peut-il réellement respecter ?
L’usinage CNC courant respecte de manière fiable les classes de tolérances définies par l’ISO 2768-1 pour les dimensions linéaires et angulaires, tandis que les travaux de précision peuvent atteindre ±0,001-0,002 in (±0,025-0,05 mm) sur les éléments fonctionnels. Toutefois, seule la partie 1 de l’ISO 2768 est encore en vigueur : le propre catalogue de normes de l’ISO indique que l’ISO 2768-2, qui couvrait les tolérances géométriques, a été retirée et remplacée par l’ISO 22081:2021 ; un plan citant « ISO 2768 » pour des indications de forme ou de position se réfère donc à un document retiré.
| Catégorie d’éléments | Tolérance standard | Tolérance de précision |
|---|---|---|
| Métaux (aluminium, acier, laiton) | ±0.005 in (±0,127 mm) | ±0,001-0,002 in (±0,025-0,05 mm) |
| Plastiques (ABS, POM, PC) | ±0.010 in (±0,254 mm) | ±0,003-0,005 in (±0,075-0,127 mm) |
| Petits éléments (≤1 in) | ±0.003 in (±0,075 mm) | ±0.0005 in (±0,0127 mm) |
« La tolérance la plus coûteuse d’un plan est généralement celle que personne n’a comparée une seconde fois à la fonction réelle de la pièce. Avant de chiffrer une indication de tolérance serrée, nous posons une question aux acheteurs : que se passe-t-il physiquement si cet élément est plus large de 0.002 pouces ? Une fois sur deux, la réponse honnête est “rien”, ce qui ouvre une véritable discussion sur les coûts et non sur un compromis. »
L’ASME Y14.5-2018 (reconfirmée sous la désignation ASME Y14.5-2018 (R2024)) est la norme américaine actuelle de cotation et de tolérancement, bien qu’une analyse de la clientèle réalisée par un organisme de formation à la cotation et au tolérancement géométriques — et non une enquête officielle de l’ASME, mais un indicateur de tendance utile — ait estimé qu’environ la moitié des entreprises concevaient encore selon l’édition 2009 et plus d’un quart selon l’édition 1994, seule une faible proportion utilisant l’édition 2018. Cet écart représente un véritable risque de communication, car deux ateliers travaillant selon des éditions différentes de la même norme peuvent interpréter différemment un cadre de tolérance. Demandez selon quelle édition un plan a été établi avant de l’approuver, et non après le rejet d’une pièce au contrôle.
Du prototype à la production
Le passage d’un prototype unique à une commande de production ne change pas seulement la quantité, mais aussi les facteurs de coût déterminants. Lors d’une fabrication de prototype, les coûts de réglage et de programmation sont supportés par une seule pièce, tandis que ces mêmes coûts fixes sont répartis sur des centaines ou des milliers de pièces dans une série de production ; le prix unitaire diminue donc fortement avec le volume, même si le temps machine par pièce change à peine. Une discussion entre usineurs sur le passage du prototype à de petites séries de production aboutit à la même conclusion tirée de l’atelier : des problèmes qui ne se manifestaient jamais sur une pièce unique — usure de l’outillage, dérive liée à la durée de vie des outils, régularité de la finition — apparaissent dès que la quantité est multipliée par dix ou par cent.
Le prototypage rapide et la production ne doivent pas nécessairement constituer deux projets d’usinage distincts faisant l’objet de deux devis séparés : de nombreux ateliers peuvent réaliser les prototypes et les pièces de production avec le même réglage, en adaptant uniquement l’outillage et la taille des lots une fois la conception figée. Lors de toute discussion sur un projet d’usinage CNC, demandez rapidement si l’atelier considère le prototypage et la production comme un travail continu ou comme un redémarrage complet, car cette réponse modifie à la fois les coûts d’usinage CNC et le délai de réalisation.
- Vérifiez que le prototype utilise le même matériau et le même procédé que la future pièce de production, car un prototype usiné dans un alliage différent pour gagner du temps peut masquer un problème d’usinabilité qui n’apparaîtra qu’en série.
- Demandez si votre fournisseur impose une quantité minimale de commande pour la production ou s’il peut adapter le même réglage de 1 à 1 000+ pièces sans rechiffrer l’ensemble du travail.
- Revérifiez les tolérances au stade du devis de production, car une tolérance convenant à un prototype unique de contrôle d’ajustement devra peut-être être resserrée lorsque les pièces devront être interchangeables sur l’ensemble d’un lot.
Utilisez un estimateur de délai de réalisation et de quantité minimale de commande pour vérifier la cohérence entre votre quantité, la complexité du projet et un délai réaliste avant d’arrêter une date de lancement.
Secteurs utilisant l’usinage CNC sur mesure
Les fabricants des secteurs de l’aéronautique, des dispositifs médicaux, de l’automobile et des équipements industriels comptent parmi les plus grands utilisateurs de l’usinage CNC sur mesure, chaque secteur ajoutant ses propres exigences de conformité au procédé de base.
| Secteur | Exigences de conformité habituelles |
|---|---|
| Aéronautique | Certification AS9100 en complément de la norme ISO 9001 de référence, axée sur les exigences de traçabilité et de documentation |
| Dispositifs médicaux | QMSR de la FDA (en vigueur le 2 février 2026), intégrant l’ISO 13485:2016 à la partie 820 du 21 CFR — le champ d’application dépend du statut de dispositif fini ou d’accessoire |
| Automobile | Traçabilité documentaire plus stricte que pour les travaux industriels généraux, sans atteindre le champ réglementaire applicable aux dispositifs finis |
| Robotique / automatisation industrielle | Pratiques générales de tolérancement et de contrôle industriels — une tolérance non respectée désaligne un assemblage, elle n’entraîne pas la mise au rebut d’un lot réglementé |
Les exigences de conformité modifient la signification concrète de la « documentation qualité », et pas seulement son degré de rigueur. Un acheteur du secteur aéronautique a besoin de documents de traçabilité conformes à l’AS9100 ; un acheteur de dispositifs médicaux doit vérifier si le QMSR s’applique à la classification précise de sa pièce avant de le présumer.
Comment évaluer un partenaire d’usinage CNC sur mesure
Plateforme en ligne, atelier local ou fabricant en direct : lorsque vous comparez des fabricants pour un usinage CNC sur mesure, ces trois modèles d’approvisionnement répondent à des besoins différents, et choisir par habitude plutôt qu’en fonction du projet expose les acheteurs à des coûts réels et à des risques de retard. Un petit atelier d’usinage local et une grande usine d’usinage CNC peuvent chiffrer un même plan de manière très différente ; le modèle d’approvisionnement compte donc autant que le prix.
Chaque atelier proposant une fabrication CNC décrit ses capacités d’usinage à sa manière : l’un offre un éventail plus large de solutions d’usinage CNC pour des dizaines de matériaux, tandis qu’un autre met en avant la qualité de son usinage CNC, mais limite davantage la gamme d’applications qu’il accepte de chiffrer. Avant de considérer deux devis comme directement comparables, demandez précisément ce que couvrent les capacités avancées d’usinage CNC de l’atelier, sans vous fier uniquement aux affirmations de sa page d’accueil.
Un constat revient régulièrement dans les échanges entre usineurs sur les forums : les acheteurs évaluent les compétences techniques, les diplômes, les fonctions et les certifications d’un fournisseur, tout en accordant moins d’importance à son expérience pratique de l’usinage, alors que l’expérience en atelier permet souvent de mieux prévoir si une conception pourra réellement être usinée sans difficulté. Les qualifications sur le papier d’un fournisseur et ses résultats réels en production ne constituent pas le même indicateur.
- ✔Demandez si les devis détaillent clairement les facteurs de coût — matériau, tolérances, géométrie et finition — ou s’ils indiquent uniquement un montant opaque : la première formule permet de revoir la conception pour réduire les coûts, contrairement à la seconde.
- ✔Vérifiez si vous aurez un accès direct aux ingénieurs chargés de votre projet ou si seul un intermédiaire commercial assurera la liaison avec l’atelier d’usinage.
- ✔Vérifiez les pratiques relatives au contrôle et aux documents de certification des matériaux avant de commander, et non après la réception d’un lot.
- ✔Pour les commandes transfrontalières, vérifiez qui prend en charge le classement tarifaire et douanier ainsi que l’estimation du coût rendu : un « devis instantané » qui les exclut ne correspond pas au prix final.
Les plateformes de devis instantané se distinguent par leur simplicité pour une pièce unique à faible enjeu : téléversez un fichier, obtenez un prix, et c’est terminé. Les ateliers travaillant en direct, comme le service d’usinage CNC sur mesure d’Aubrik, sacrifient un peu de cette rapidité en libre-service au profit d’un accès direct aux ingénieurs et d’une présentation détaillée des facteurs de coût ; ce compromis devient pertinent dès qu’une pièce revêt suffisamment d’importance pour confier le prototype et la série de production à la même équipe. Un calculateur du coût rendu comparant l’achat direct auprès de l’usine et le recours à une plateforme permet de déterminer rapidement si ce compromis est rentable pour votre volume et votre destination.
La démarche en 5 étapes, du cahier des charges à l’atelier
- Définir le procédé adapté — tournage, fraisage ou les deux — selon la géométrie de la pièce
- Choisir le matériau selon son usinabilité et les performances requises, et non par habitude
- Définir la tolérance selon la fonction de chaque caractéristique, sans imposer partout une tolérance serrée
- Vérifier que l’usinage CNC est réellement la méthode adaptée à votre volume, par rapport à l’impression 3D ou au moulage
- Évaluer le modèle du fournisseur (plateforme / atelier local / fabricant en direct) au regard des exigences réelles des étapes 1-4
Suivez cette démarche dans l’ordre : à l’étape 5, l’échange avec le fournisseur permettra alors de vérifier son adéquation avec des exigences connues, plutôt que de procéder au hasard.
Perspectives du secteur : les évolutions de l’usinage CNC sur mesure
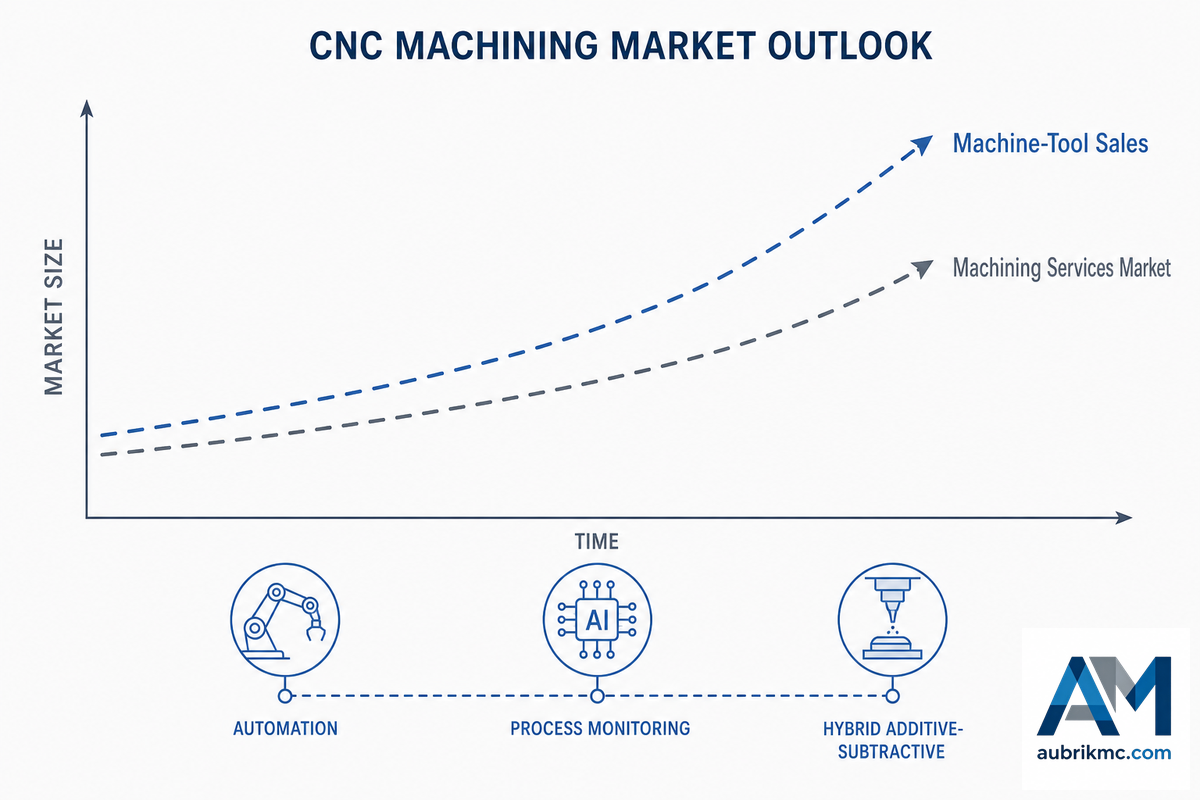
À court terme, l’évolution la plus nette que les acheteurs doivent suivre concerne l’adaptation des normes et de la documentation à l’automatisation, et non les chiffres de taille de marché qui dominent la couverture du secteur CNC. Deux changements concrets comptent davantage que toutes les prévisions de croissance : l’entrée en vigueur du QMSR de la FDA le 2 février 2026 pour l’usinage de dispositifs médicaux, et le passage de la surveillance des procédés pilotée par l’IA, jusque-là expérimentale, à une pratique courante en atelier pour les travaux de précision.
- ✔Si vous achetez des pièces de dispositifs médicaux, vérifiez avant votre prochaine commande si le QMSR (en vigueur le 2 février 2026) s’applique à la classification précise de votre pièce.
- ✔Demandez à tout fournisseur potentiel s’il a adopté la surveillance prédictive des procédés : c’est un indicateur pertinent pour savoir si son système qualité est actuel ou obsolète.
- ✔Vérifiez selon quelle édition de l’ASME Y14.5 votre fournisseur conçoit les pièces, compte tenu de l’adoption très inégale de l’édition 2018 dans l’ensemble du secteur.
Sur le plan technologique, les modèles d’apprentissage automatique qui prédisent la rugosité de surface et l’usure des outils avant la fin d’une passe, au cœur de récents dépôts de brevets tels que US20210364482A1, passent de la recherche universitaire aux ateliers de production. Les recherches du NIST sur la fabrication hybride additive-soustractive témoignent de la même évolution : les méthodes additives ne remplacent pas l’usinage CNC ; elles y sont associées, l’usinage constituant l’étape de finition qui garantit les tolérances que la fabrication additive seule ne peut pas tenir.
Les estimations de la taille du « marché des machines CNC » varient considérablement selon les cabinets d’études : pour des périodes prévisionnelles qui se chevauchent, les chiffres publiés vont d’environ $50 milliards à bien plus de $180 milliards. Cet écart s’explique en partie par les méthodes employées, mais surtout par une confusion entre les catégories : de nombreux rapports mesurent les ventes de machines-outils CNC et la fabrication d’équipements, NAICS 333517, plutôt que le marché des services d’usinage sur mesure à la commande (NAICS 332710) auxquels font réellement appel les acheteurs auxquels s’adresse ce guide. Tout taux de croissance annuel composé cité isolément pour le « marché CNC » doit donc être considéré, au mieux, comme indicatif, et non comme une donnée sur laquelle fonder un budget.
FAQ sur l’usinage CNC sur mesure
Cette FAQ sur l’usinage CNC répond aux principales questions que se posent les acheteurs avant de demander un devis : contraintes de conception et choix des matériaux pour l’usinage CNC, applications dans différents secteurs, mais aussi tarification habituelle, dans le cadre de services généraux de fabrication, des pièces à délai court et des autres pièces produites sur mesure.
Q : Qu’est-ce que l’usinage CNC et comment fonctionne-t-il ?
Voir la réponse
L’usinage CNC (commande numérique par calculateur) est un procédé de fabrication soustractif : une machine-outil pilotée par ordinateur enlève de la matière à un bloc massif de métal ou de plastique pour produire une pièce finie. La machine suit une trajectoire d’outil générée à partir d’un fichier CAO et guide, par des mouvements programmés sur les axes X/Y/Z, soit un outil de coupe rotatif lors du fraisage, soit une pièce en rotation contre un outil fixe lors du tournage. La trajectoire étant commandée numériquement et non manuellement, l’usinage CNC reproduit la même coupe avec la même précision sur une pièce comme sur dix mille pièces, ce qui explique qu’il reste la solution privilégiée pour les composants de précision en métal et en plastique.
Q : Quelle est la différence entre l’usinage CNC et l’usinage traditionnel (manuel) ?
Afficher la réponse
En usinage manuel, l’opérateur actionne physiquement des volants pour déplacer l’outil de coupe ; la précision et la répétabilité dépendent donc de ses compétences et de son niveau de fatigue. L’usinage CNC remplace la commande manuelle par une trajectoire d’outil préprogrammée et exécutée par des servomoteurs, ce qui élimine les variations entre opérateurs et permet un fonctionnement sans surveillance pendant plusieurs heures. La contrepartie est le temps de programmation initial : un travail CNC nécessite de générer la trajectoire d’outil en FAO avant la première coupe, alors qu’un travail manuel simple peut commencer immédiatement.
Q : Quels sont les avantages de l’usinage CNC par rapport aux autres méthodes de fabrication ?
Voir la réponse
Par rapport à l’usinage manuel, l’usinage CNC garantit des tolérances reproductibles sur de grandes séries, sans variation liée à l’opérateur. Par rapport à l’impression 3D, l’usinage CNC produit des pièces en métaux de qualité industrielle et en plastiques techniques offrant de meilleures propriétés mécaniques et un état de surface plus fin, puisqu’il enlève de la matière à un bloc massif au lieu de superposer des couches. Par rapport au moulage par injection, l’usinage CNC ne nécessite aucun investissement en outillage ; il reste donc économique pour les prototypes et les petites et moyennes séries, pour lesquelles le coût initial d’un moule ne serait pas justifié.
Q : Quels secteurs font appel à l’usinage CNC sur mesure ?
Afficher la réponse
Les fabricants des secteurs de l’aéronautique, des dispositifs médicaux, de l’automobile et des équipements industriels en sont les principaux utilisateurs, car ces domaines associent des exigences de tolérances serrées à des besoins de traçabilité des matériaux et de documentation des contrôles. L’électronique grand public et la robotique font également appel à l’usinage CNC pour les supports de structures métalliques, les boîtiers et les arbres de précision.
Q : Quels matériaux peuvent être usinés par CNC ?
Voir la réponse
La plupart des ateliers CNC usinent trois familles de matériaux : les métaux (aluminium, acier inoxydable, acier allié, laiton, titane), les plastiques techniques (ABS, POM/Delrin, nylon, PEEK, PTFE) et certains alliages spéciaux (Inconel, Hastelloy) destinés aux environnements à haute température ou corrosifs. L’aluminium et les plastiques à usinabilité améliorée s’usinent le plus rapidement et au moindre coût ; l’acier inoxydable et les alliages spéciaux s’usinent plus lentement en raison de l’écrouissage et de l’usure des outils.
Q : Quelles tolérances et quelle précision dimensionnelle peut-on attendre de l’usinage CNC ?
Afficher la réponse
Sur les métaux, l’usinage CNC courant tient de manière fiable des tolérances de l’ordre de ±0.005 in (±0,13 mm) selon des classes générales telles que l’ISO 2768-1, tandis que l’usinage de précision peut atteindre ±0,001-0,002 in (±0,025-0,05 mm) sur les caractéristiques critiques. En raison de leur dilatation thermique, les plastiques nécessitent généralement une classe de tolérance moins serrée que les métaux. Imposer des tolérances plus serrées que ne l’exige réellement la fonction d’une pièce ne fait qu’augmenter le coût sans créer de valeur.
Q : Quelle est l’incidence de l’état de surface sur les performances d’une pièce usinée par CNC ?
Voir la réponse
L’état de surface influe à la fois sur la fonction et sur le coût. Les surfaces brutes de fraisage plus rugueuses conviennent aux faces internes sans contact fonctionnel, tandis que les surfaces d’étanchéité, les alésages de paliers et les surfaces extérieures visibles nécessitent une finition plus fine ou un traitement secondaire, tel que l’anodisation ou le polissage. Exiger un poli miroir sur toutes les surfaces d’une pièce, plutôt qu’uniquement là où la fonction l’impose, constitue une source fréquente de coûts d’usinage inutiles.
Q : Quelle est l’histoire de l’usinage CNC ?
Afficher la réponse
L’usinage CNC est issu des machines à commande numérique (CN) développées au début des années 1950 au MIT, qui lisaient des bandes de papier perforées pour piloter une fraiseuse — un projet financé par l’US Air Force afin d’usiner des pièces aéronautiques complexes avec une régularité supérieure à celle des opérateurs travaillant manuellement. Les bandes perforées ont été remplacées par des bandes magnétiques, puis par des ordinateurs embarqués dans les années 1970, époque à laquelle la « CN » est devenue la « CNC ». Le passage d’instructions fournies sur bande à une commande informatique programmable a permis aux ateliers d’enregistrer et de réutiliser les trajectoires d’outil sans devoir perforer une nouvelle bande pour chaque travail, posant ainsi les bases du flux de travail CAO/FAO actuel. L’usinage 5 axes, les centres de tournage à outils motorisés et les logiciels de FAO qui génèrent directement les trajectoires d’outil à partir de modèles 3D constituent les avancées les plus importantes des deux dernières décennies.
Prêt à demander un devis pour votre prochain projet d’usinage CNC sur mesure ?
Pourquoi avons-nous rédigé ce guide ?
La plupart des pages bien classées pour la requête « usinage CNC sur mesure » se résument à un formulaire de devis accompagné d’une liste de matériaux ; c’est pourquoi nous avons rédigé ce guide. Nous souhaitions proposer une page répondant aux questions sur les procédés, les matériaux et les tolérances que se pose réellement un acheteur avant d’être prêt à demander un devis, y compris les rectifications relatives au champ d’application des normes (ISO 2768-1 par rapport à la norme 2768-2 retirée, adoption inégale des éditions de l’ASME Y14.5), que la plupart des pages consacrées aux services d’usinage omettent entièrement. Relu par l’équipe technique de Wuxi ABK Machinery.
Références et sources
- Revue de l’intelligence appliquée à la fabrication additive et soustractive National Center for Biotechnology Information (PMC)
- Programme de technicien de production CNC Gateway Technical College
- Publication spéciale sur l’économie de la fabrication additive National Institute of Standards and Technology (NIST)
- Statut de la norme ISO 2768-2 (retirée) International Organization for Standardization
- ASME Y14.5-2018 (R2024) : cotation et tolérancement American Society of Mechanical Engineers
- Série AS9100 : certification du système de management de la qualité NSF International
- Règlement relatif au système de management de la qualité (QMSR) U.S. Food and Drug Administration
- Tableau de référence sur l’usinabilité des matériaux Machining Doctor (méthodologie de référence SAE 1112 / B1112)
- Matériaux et fabrication : notes de cours sur l’usinabilité University of Pennsylvania School of Engineering and Applied Science
- Manuel NAICS 2022 U.S. Census Bureau
- Effet du procédé de fabrication additive sur les efforts de coupe en fabrication hybride National Institute of Standards and Technology (NIST)
Articles connexes
- Services de soudage de métaux en sous-traitance d’Aubrik pour les pièces qui nécessitent usinage et soudage sur un même site
- Présentation des services d’usinage CNC et de soudage de métaux : l’ensemble des capacités disponibles pour l’approvisionnement en pièces sur mesure
- Outil de sélection des tolérances et des matériaux pour affiner le choix du matériau et de la classe de tolérance de votre pièce
- Estimateur des facteurs de coût de l’usinage CNC pour déterminer quelles décisions de conception feront varier votre devis avant de le demander



