
Póngase en contacto con la empresa Aubrik

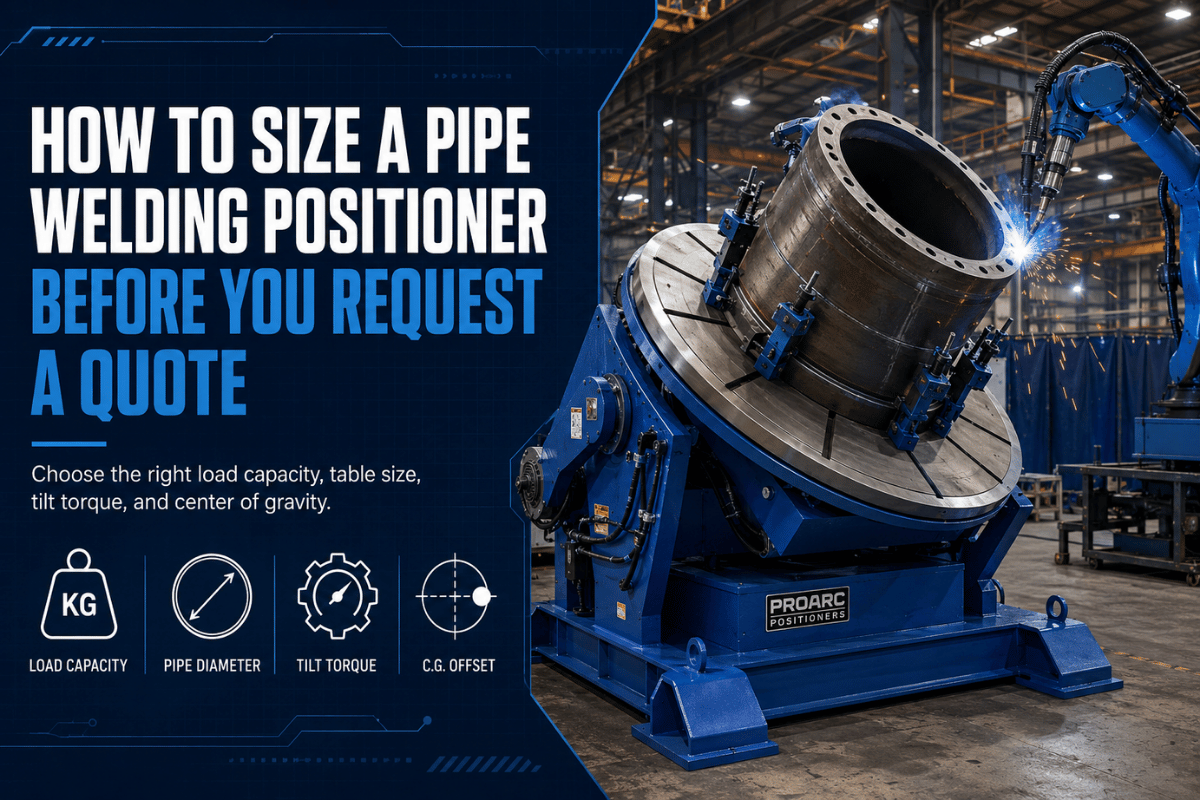
Un posicionador de soldadura de tuberías puede resolver un problema habitual en un taller de fabricación industrial: la soldadura de tuberías exige una rotación constante, el soldador necesita una posición accesible y el cliente requiere una máquina dimensionada para la carga incluso antes de emitir la primera orden de compra.
Especificaciones básicas de los equipos de soldadura que debe confirmar primero
- Diámetro exterior y espesor de pared de la tubería.
- Peso total de la pieza de trabajo, incluidos el plato de sujeción, el dispositivo de sujeción y los elementos auxiliares para el punteo.
- Velocidad de rotación, rango de inclinación y método de control del operador requeridos.
- Si las piezas de trabajo necesitan rodillos viradores, posicionadores de soldadura con contrapunto, manipuladores de soldadura, mesas giratorias de piso o una celda mixta.
- Para cargas de 1-50 t y tuberías de 40 -2500 mm de diámetro, le ofrecemos la gama de posicionadores de soldadura de tuberías.
Qué cambia un posicionador de soldadura de tuberías para el soldador
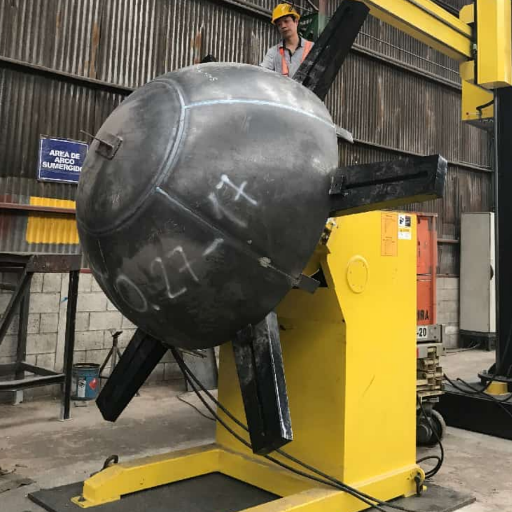 Con el posicionador de soldadura de tuberías, la pieza de trabajo queda sujeta por la tubería y, por lo tanto, el soldador no tiene que desplazarse alrededor de esta en cada pasada. El efecto práctico del equipo consiste en pasar de perseguir la junta a presentarla en una posición ajustable que mejore la ergonomía y la calidad de la soldadura.
Esto resulta especialmente útil en el taller, ya que la soldadura de tuberías rara vez consiste en una sola junta sencilla alrededor de toda la circunferencia. El operador puede tener que puntear, girar, volver a comprobar el armado y ajuste, reajustar el plato de sujeción, modificar la posición de la antorcha y después regresar a la soldadura, todo ello sin alterar el aparejo de la pieza de trabajo. HSE describe el posicionamiento para soldadura como el procedimiento para presentar la pieza, generar movimiento relativo, controlar la velocidad y la dirección, y reposicionarla para la soldadura posterior.
Nota de ingeniería: pregunte al proveedor en qué condiciones se aplica la capacidad nominal. Una tubería centrada y equilibrada no representa el mismo caso de carga que un tramo largo suspendido de un plato de sujeción.
Matriz de selección para la rotación de tuberías: posicionador de soldadura frente a rodillos viradores, mesa giratoria y manipulador de soldadura
El equipo requerido se determina según la forma en que debe sostener la tubería y la ubicación necesaria del cabezal de soldadura. Un posicionador de soldadura, los rodillos viradores, las mesas giratorias de piso y un manipulador de soldadura pueden girar o sostener piezas de trabajo medianas o grandes; el contacto con los rodillos y el método de sujeción de la pieza cambian el resultado.| Criterio de decisión | Posicionador de soldadura de tuberías | Rodillos viradores / rotador de soldadura | Mesa giratoria | Manipulador de soldadura |
|---|---|---|---|---|
| Función principal | Sujetar y girar tuberías o tramos prefabricados. | Sostener piezas cilíndricas desde abajo. | Girar piezas sobre una placa frontal plana. | Desplazar el cabezal de soldadura. |
| Pieza de trabajo más adecuada | Extremos de tubería, patines, conexiones y tramos prefabricados cortos. | Cilindros largos, tanques y recipientes. | Piezas pequeñas y conjuntos redondos. | Piezas grandes en las que el recorrido de la antorcha es el factor determinante. |
| Contacto con la carga | Plato de sujeción, placa frontal, dispositivo de sujeción o conjunto de cabezal motriz y contrapunto. | Rodillos debajo de la virola. | Ranuras de la placa frontal o de la mesa. | Sin soporte para la carga principal. |
| Necesidad de inclinación | Es habitual cuando cambia el acceso a la junta. | Por lo general, no es la función principal. | Puede ser fija o limitada. | Cambia el ángulo de la antorcha, no la inclinación de la pieza de trabajo. |
| Control de rotación | Rotación accionada con control de velocidad. | Rodillos de accionamiento y rodillos libres. | Rotación de la mesa. | Coordina el recorrido de la antorcha. |
| Uso del contrapunto | Útil para tramos prefabricados más largos o pesados. | No es habitual. | Poco frecuente. | No se aplica. |
| Accesorio habitual | Plato de sujeción, dispositivo de sujeción, pedal o control colgante. | Rodillo libre, soporte de rodillos. | Placa para dispositivo de sujeción. | Columna, brazo horizontal, alimentación de alambre y corredera de la antorcha. |
| Riesgo para el comprador | Ignorar la carga excéntrica. | Adaptación deficiente de los rodillos al diámetro. | Voladizo superior a la capacidad nominal de la mesa. | Ausencia de un plan de sujeción de la pieza. |
| Mejor paso siguiente | Envíe los datos de la tubería, la carga, el plato de sujeción y la inclinación. | Envíe el diámetro y la longitud de la virola. | Envíe la distribución de la placa para el dispositivo de sujeción. | Envíe la trayectoria de soldadura y los datos de acceso de la antorcha. |
Desglose de capacidad: posicionadores de soldadura con contrapunto, carga de la tubería y toneladas nominales
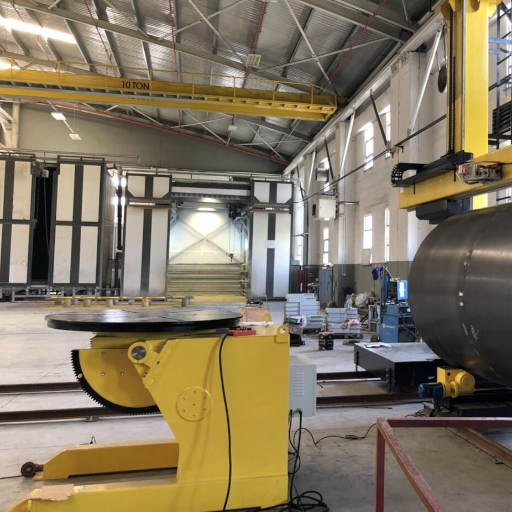 Una etiqueta de 5 t no significa automáticamente que todas las configuraciones de tubería de 5 t sean seguras. La capacidad cambia según la posición de la carga, la distancia entre el centro de gravedad y el eje de rotación, el peso añadido por el dispositivo de sujeción y si la tubería cuenta con el apoyo de un contrapunto.
HSE señala que los equipos de posicionamiento presentan el mismo problema de estabilidad que otros equipos que soportan cargas: no deben superarse las cargas nominales de diseño y el rango de trabajo seguro debe estar marcado o representado en una gráfica. Las directrices de OSHA sobre el manejo de cargas también señalan la carga descentrada sin control y la sobrecarga como riesgos de inestabilidad.
Lista de verificación del desglose de capacidad
- Peso de la tubería una vez definida la longitud de corte.
- Peso del plato de sujeción, dispositivo de sujeción, pinza o placa frontal.
- Distancia desde el centro de gravedad de la tubería hasta la cara del posicionador de soldadura o el centro de rotación
- Necesidad de un contrapunto para tuberías largas o con voladizo.
- Par de rotación y par de inclinación indicados por el proveedor.
- ¿Qué margen de seguridad exigen las directrices de su planta y el manual del fabricante?
Datos de velocidad de rotación, inclinación, accesorios y control que debe revisar
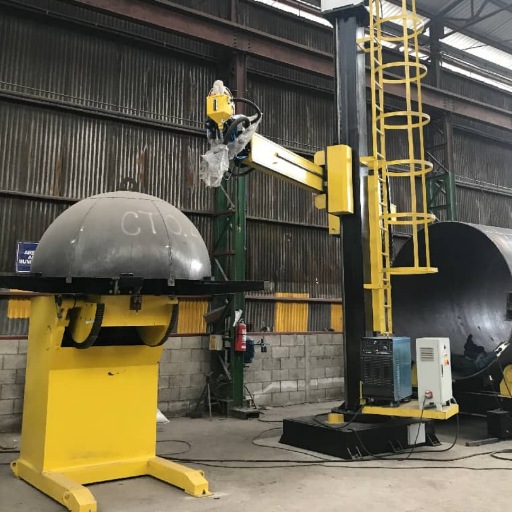 El control de velocidad abarca más que las RPM máximas. En la soldadura de tuberías, el operador necesita un rango preciso de baja velocidad, arranques y paradas suaves, y un método de operación adecuado para la estación. Un interruptor de pedal puede ser útil para la soldadura manual; en una celda motorizada, puede ser más importante utilizar un PLC o conectar una interfaz de señales.
Las fichas de especificaciones de la competencia muestran qué campos deben incluirse en cada RFQ, independientemente de que el comprador evalúe una unidad nueva o usada. Una página habitual de un posicionador de soldadura de tuberías Bulldog indica rotación de velocidad variable de 0.1-1.75 RPM, par de rotación de 20,800 in/lb, plato de sujeción autocentrante de 3 mordazas y 20 in., control colgante, paro de emergencia y pedal. Esas cifras no corresponden a una especificación de Aubrik, pero muestran el nivel de detalle que debe solicitar un comprador serio.
Cinco comprobaciones antes de aprobar el rango de velocidad
- Defina el diámetro exterior, la pared de la tubería y el proceso de soldadura previsto.
- Compruebe si el proceso de soldadura requiere rotación continua o inclinación por pasos.
- Pregunte cómo cambia la velocidad bajo carga.
- Compruebe la estabilidad de la inclinación en el ángulo de trabajo con mayor carga.
- Realice en el taller una prueba del método de control que utilizará el operador.
Ficha de especificaciones para solicitar la cotización de un posicionador de soldadura de tuberías
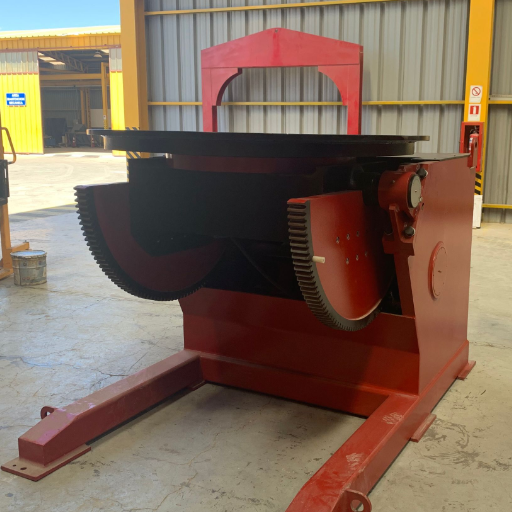 Antes de preparar la cotización, proporcione datos suficientes para que un ingeniero pueda dimensionar con precisión los equipos de soldadura de servicio pesado destinados a trabajos de fabricación. Fundada en 1999, Aubrik se especializa en la producción de equipos de soldadura y maquinaria de corte CNC, con el respaldo de un equipo experimentado de I+D que cuenta con más de 20 años de experiencia en el sector. Esto ayuda al ingeniero a elaborar el informe con la mayor precisión posible.
| Campo de la RFQ | Qué debe enviar | Por qué es importante |
|---|---|---|
| Diámetro exterior y pared de la tubería | Tamaños mínimos, máximos y habituales de producción. | Define los requisitos del plato de sujeción, los rodillos, el dispositivo de sujeción y el espacio libre. |
| Peso de la pieza de trabajo | Tubería más conexiones, patín, dispositivo de sujeción y elementos auxiliares para el punteo. | Evita un dimensionamiento insuficiente basado únicamente en las toneladas nominales. |
| Proceso de soldadura | MIG, TIG, SAW, soldadura robotizada o proceso mixto. | Afecta los requisitos de control de velocidad e interfaz. |
| Método de soporte | Solo plato de sujeción, dispositivo de sujeción, contrapunto, soporte para tuberías o rodillos viradores. | Controla la estabilidad y el riesgo del voladizo. |
| Controles | Pedal, control colgante, VFD, PLC o interfaz con robot industrial. | Se ajusta al operador y al plan de automatización. |
| Paquete de cumplimiento | ISO 9001, CE, registros de inspección, manual y refacciones. | Facilita la importación, la aceptación y el mantenimiento. |
| Fecha objetivo de entrega | Fecha requerida, puerto y periodo de instalación. | Permite que el proveedor confirme la compatibilidad de la fabricación y la logística. |
| Expectativas de servicio | Garantía, capacitación, puesta en marcha y refacciones. | Reduce los costos de propiedad ocultos. |
Cuándo solicitar un posicionador de soldadura de tuberías personalizado
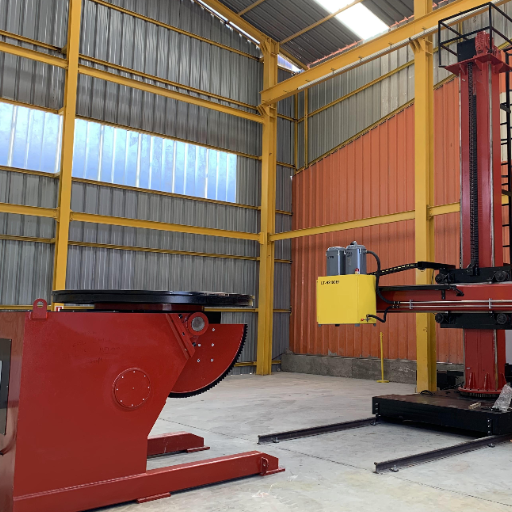 Un modelo estándar y ajustable de equipo de soldadura suele ser suficiente cuando los requisitos de diámetro de soldadura, carga y control se encuentran dentro del rango publicado. Solicite a Aubrik una evaluación personalizada si la tubería, los requisitos del plato de sujeción, la estación de altura fija, las necesidades de soldadura, el manipulador de soldadura, los rodillos viradores, el sistema de soldadura robotizada o las conexiones excéntricas poco habituales añaden complejidad.
La documentación de Lincoln Electric sobre posicionadores de soldadura de mesa muestra modelos adecuados para uso manual o para combinarse con automatización mecánica y manipuladores de soldadura. Si la integración de su sistema requiere ese nivel de coordinación, incluya en la RFQ el control motorizado de la rotación, el espacio libre para la manipulación y la distribución de la planta, en lugar de presentar la automatización como una consideración tardía.
Para realizar una evaluación basada en el modelo, compare las especificaciones del posicionador de soldadura de tuberías Aubrik con sus requisitos de diámetro, carga y proceso de soldadura antes de solicitar el precio. Cuando el proyecto también requiera puesta en marcha, asesoría sobre la distribución o capacitación del operador, envíe las mismas notas de la RFQ mediante el soporte de servicio de Aubrik para que la cotización del equipo y el alcance del servicio coincidan.
Perspectivas de la fabricación industrial: los compradores hacen mejores preguntas
El interés de búsqueda en Estados Unidos por posicionadores de soldadura de tuberías creció de 110 búsquedas mensuales en junio de 2025 a 480 en octubre de 2025. Considere esto como una señal de interés, no necesariamente como una predicción futura; indica una mayor atención a la comparación previa a la cotización, la eficiencia, la productividad y la definición clara de los parámetros de la RFQ para los equipos de soldadura. En 2026, la pregunta más pertinente no debería limitarse a la capacidad de soldadura, sino ser: “¿Qué rango operativo seguro se adapta a mi configuración de tubería, dispositivo de sujeción, rotación, inclinación y soporte?” En este punto, un especialista del proveedor puede ayudar al comprador a encontrar un modelo adecuado y económico.Comprobaciones de aceptación de ingeniería antes de comprar
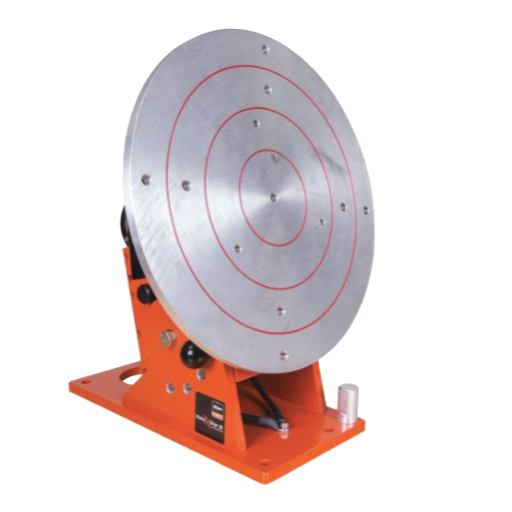 Una cotización puede parecer correcta en papel y aun así fallar durante la aceptación si el comprador no ha definido las condiciones de prueba. Considere el posicionador de soldadura de tuberías como una estación de manejo de cargas, no solo como una mesa giratoria. Las directrices de OSHA sobre el manejo de cargas explican por qué una carga nominal cambia cuando se desplaza el centro de carga; el mismo principio es importante cuando un tramo de tubería prefabricado, un plato de sujeción y un dispositivo de sujeción quedan alejados del eje de rotación.
Una RFQ práctica debe solicitar una condición de prueba. Por ejemplo, indique al proveedor si el taller probará un tramo prefabricado de 900 kg, 1,200 kg o 2,000 kg; si el diámetro exterior de la tubería es de 40 mm, 325 mm o 2500 mm; y si el plato de sujeción sostiene una pieza de trabajo de 6 in, 12 in o 24 in. Esos valores no son capacidades nominales universales de los modelos. Son las cifras que un ingeniero necesita para comprobar el par, la inclinación, el alcance del dispositivo de sujeción y la envolvente de trabajo segura. Si el dispositivo de sujeción añade 120 kg y desplaza el centro de gravedad 300 mm, el posicionador de soldadura debe evaluarse como un sistema.
📐 Nota de ingeniería
La aceptación también debe comprobar la documentación. ISO 9001 es una norma de gestión de la calidad, no sustituye una gráfica de carga específica de la máquina. El marcado CE facilita el acceso al mercado europeo, pero el comprador sigue necesitando el manual, la lista de verificación de la inspección, los planos eléctricos y una declaración de capacidad firmada para el dispositivo de sujeción real. Cuando en torno a la celda se utilicen dispositivos de izaje bajo gancho o el manejo de cargas suspendidas, consulte la página ASME B30.20 sobre dispositivos de izaje bajo gancho como recordatorio de que las reglas aplicables a estos dispositivos deben distinguirse de las correspondientes al propio posicionador de soldadura.
Solicite las condiciones de carga nominal, la distancia en mm desde la placa frontal hasta el centro de carga y el ángulo de inclinación permitido en la posición de trabajo con mayor carga. Las directrices de OSHA sobre la composición de la carga están redactadas para montacargas, pero su advertencia sobre la inestabilidad en la composición de la carga es un recordatorio útil para cualquier estación de soporte giratoria.
| Elemento de aceptación | Cifra de ejemplo que debe proporcionar | Qué protege |
|---|---|---|
| Rango de diámetro exterior de la tubería | 40 mm a 2500 mm | Compatibilidad del plato de sujeción, los rodillos y el espacio libre. |
| Carga de la pieza de trabajo de prueba | 900 kg, 1,200 kg o 2,000 kg | Evaluación de la carga nominal con la configuración real. |
| Peso adicional del dispositivo de sujeción | Dispositivo de sujeción de 120 kg más 30 kg de elementos auxiliares para el punteo | Evita sobrecargas ocultas. |
| Desplazamiento del centro de carga | 300 mm desde la cara de rotación | Comprueba la carga excéntrica y el par. |
| Abertura del plato de sujeción | 6 in, 12 in o 24 in | Confirma el método de sujeción y centrado. |
| Control de rotación | Prueba de avance lento a 0.1 RPM y prueba de producción a 1.5 RPM | Comprueba el control de la soldadura a baja velocidad. |
| Régimen de turnos | 8 horas por turno, 2 turnos al día | Define las expectativas del régimen operativo del motor y el reductor. |
| Muestra de producción | 10 juntas o 24 tramos prefabricados | Define el tamaño de la muestra de aceptación. |
| Expectativas de garantía | 1 año con lista de refacciones | Vincula el alcance del servicio con el riesgo de compra. |
Preguntas frecuentes
¿Para qué se utiliza un posicionador de soldadura de tuberías?
Ver respuesta
Se utiliza para girar, sostener e inclinar tuberías o piezas de trabajo redondas de modo que la junta de soldadura permanezca en una posición accesible. El objetivo no es solo lograr una rotación más rápida, sino ofrecer al soldador un acceso más estable, reducir los pasos de reaparejado, mejorar la ergonomía y controlar mejor la calidad de la soldadura durante el armado y ajuste y la producción.
¿Cuál es la diferencia entre un posicionador de soldadura de tuberías y los rodillos viradores para tuberías?
Ver respuesta
Un posicionador de soldadura de tuberías normalmente sujeta la pieza de trabajo con un plato o un dispositivo de sujeción y puede inclinarla. Los rodillos viradores sostienen una pieza cilíndrica desde abajo sobre rodillos y la hacen girar alrededor de su propio eje. Los rodillos viradores suelen ser más adecuados para tanques largos y recipientes; un posicionador de soldadura suele ser más adecuado para extremos de tubería, patines, conexiones y tramos prefabricados cortos.
¿Qué capacidad debe tener un posicionador de soldadura de tuberías?
Ver respuesta
Comience con el peso real de la tubería y añada el peso del plato de sujeción, el dispositivo de sujeción y la pinza. Después, compruebe el centro de gravedad, la carga excéntrica, el apoyo del contrapunto y la gráfica del par de rotación e inclinación. Si faltan esos datos, la capacidad nominal en toneladas por sí sola no basta para tomar una decisión de compra segura.
¿Necesito un plato de sujeción o un contrapunto?
Ver respuesta
Utilice un plato de sujeción cuando la tubería necesite sujeción accionada o centrado repetible. Considere un contrapunto cuando la pieza de trabajo sea larga, pesada o pueda sobresalir de la placa frontal. Para algunas aplicaciones, un soporte para tuberías o los rodillos viradores pueden constituir un mejor método de soporte. Si el proveedor no puede explicar la diferencia entre la carga del plato de sujeción, la carga en voladizo y la carga apoyada, detenga la cotización y solicite una gráfica de capacidad.
¿Puede un posicionador de soldadura de tuberías funcionar con un manipulador de soldadura o un sistema de soldadura automatizado?
Ver respuesta
Sí. Para estaciones de mesa o de piso, confirme primero el control de rotación, la altura de trabajo y la interfaz de señales.
Siguiente paso
Envíe el diámetro de soldadura, el espesor de pared, la carga máxima, la configuración del dispositivo de sujeción, el proceso de soldadura y los parámetros de control; después, consulte la página del posicionador de soldadura de tuberías Aubrik para conocer la compatibilidad de los modelos y los pasos de consulta.
Referencias y fuentes
- HSE: Equipos de posicionamiento para soldadura manual y automática
- AWS Welding Digest: Manejo de conjuntos soldados pesados
- OSHA: Manejo de cargas y centro de gravedad
- OSHA: Composición y estabilidad de la carga
- ISO: Sistemas de gestión de la calidad ISO 9001
- ASME B30.20: Dispositivos de izaje bajo gancho
- Aubrik: Página del posicionador de soldadura de tuberías



