Póngase en contacto con la empresa Aubrik

Capacidades de proceso
Equipos para producción de calderas: líneas integrales de fabricación de Aubrik
Los equipos para producción de calderas conforman la cadena de máquinas que transforma sus placas de acero y tubos en partes a presión de calderas que cumplen las normas aplicables. Fabricamos todo el conjunto: máquinas de soldadura por arco sumergido (SAW) de doble alambre para paneles de membrana, máquinas de soldadura orbital tubo a tubo y tubo a placa tubular, roladoras de placa, dobladoras de paneles y equipos de corte CNC.
Una línea de producción de una sola fábrica, en lugar de seis máquinas de seis proveedores. Todo se entrega con certificaciones CE e ISO 9001. Garantía de un año y asistencia de ingeniería 24/7.
Solicitar cotización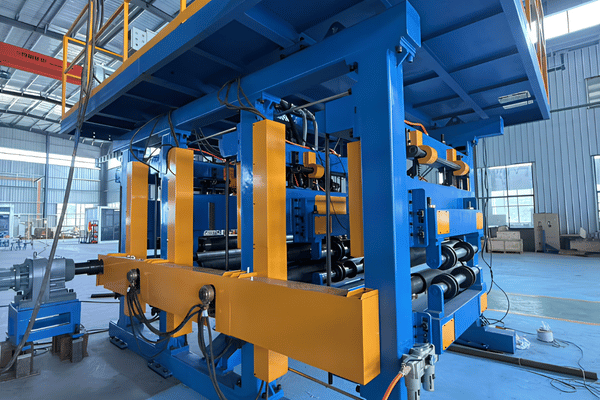
—— RETO DE LA INDUSTRIA
Por qué la soldadura manual es el cuello de botella en la fabricación de calderas y recipientes a presión
La fabricación de calderas pesadas depende de soldadores difíciles de encontrar. La American Welding Society prevé que para 2028 se necesitarán 330,000 soldadores nuevos; la mediana de edad es de 55 años; el 32% se habrá jubilado para finales de 2025.
Los talleres de calderas necesitan aún más soldadores porque las paredes de membrana y los tubos de caldera se encuentran entre los trabajos más complejos. En una hora de soldadura manual, el arco suele estar encendido solo el 20-30% del tiempo; el resto se dedica al armado y ajuste, al reposicionamiento y a la limpieza del cordón de soldadura.
El costo real de la soldadura manual
La mano de obra y los costos indirectos representan aproximadamente el 85% de todos los costos de soldadura. Cuando escasean los soldadores, siguen aumentando tanto las horas extra como los defectos de soldadura causados por la fatiga.
Armado y ajuste de recipientes a presión: 3 – 6 horas con 3-4 personas por junta, frente a ~ 30 minutos con 1 operador por estación en equipos automatizados.
Tasa habitual de defectos en soldaduras manuales: 5 – 10% (hasta 30%+ de porosidad en algunos tubos de caldera).
Las centrales eléctricas suelen programar paros más cortos de lo necesario para efectuar reparaciones manuales.
Sin importar la escala —calderas paquete de 10 ton/hr. para fabricantes regionales o paredes de agua de 130 ton/hr para centrales eléctricas a 540 C—, las limitaciones de proveedores únicos generan cuellos de botella en toda la producción. Nuestras líneas abarcan desde el nivel básico hasta el de centrales eléctricas.
Testimonio del fabricante y solución
Como señaló un fabricante de calderas, «nuestra productividad y calidad de soldadura no eran lo suficientemente altas» con su línea anterior basada en MIG. Los equipos Aubrik para producción de calderas eliminan ese límite: la soldadura SAW y orbital automatizada eleva el tiempo de arco encendido del 20–30% al 80–85%, por lo que su producción deja de depender de cuántos soldadores experimentados pueda contratar.
¿Desea dimensionar una línea según su producción de calderas?
Solicite una estimación detallada de productividad →
// CAPACIDADES DEL SISTEMA
La línea Aubrik de equipos para producción de calderas, desde la placa hasta la prueba de presión
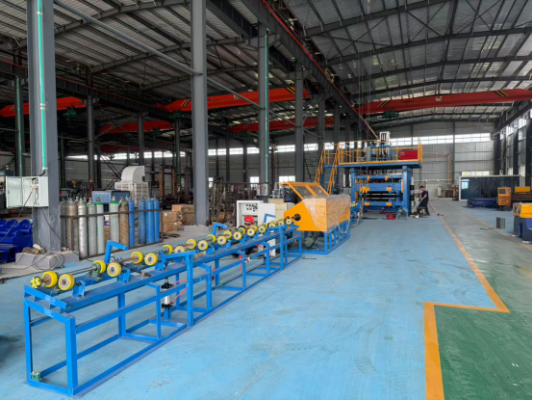
Cada tubo o placa para calderas requiere su propio tipo de máquina y procedimiento de soldadura. Denominamos «sistema Aubrik de equipos para talleres de calderas» a las siete estaciones relacionadas de maquinaria para fabricar calderas, por las que las piezas pasan secuencialmente sin equipos de proveedores intermedios.
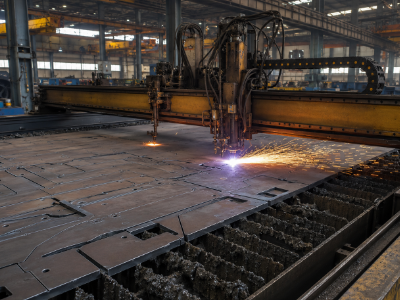
1 Corte CNC
El corte CNC por plasma y oxicorte da forma a la placa según el plano con un aprovechamiento cercano al 100%. El plasma corta entre 5–10× más rápido que la flama; el oxicorte aún permite procesar acero al carbono de 200–300 mm con un borde recto y limpio.
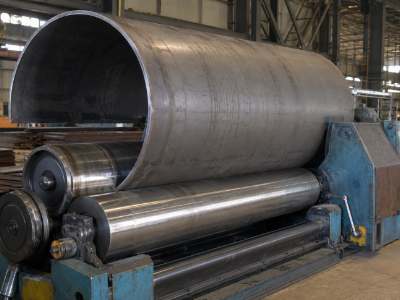
2 Rolado y conformado
La roladora CNC de placas con tres rodillos conforma virolas y revestimientos de hornos bajo control por microcomputadora para obtener una redondez precisa, con fresado de bordes para preparar la soldadura.
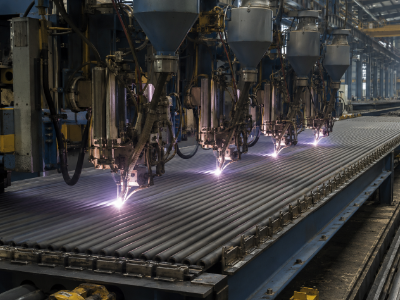
3 Soldadura de paneles de membrana
La soldadura SAW de doble alambre con 4–6 antorchas une las aletas a los tubos para formar paneles de pared de agua. Es el núcleo productivo de la línea y se explica en detalle más adelante.
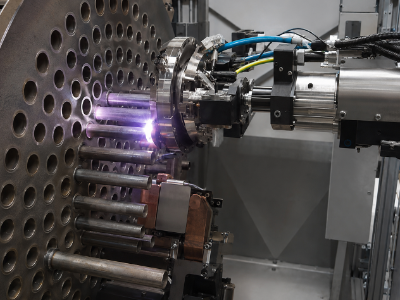
4 Soldadura de tubos y placas tubulares
Las máquinas cerradas de soldadura tubo a tubo y tubo a placa tubular unen tubos de agua, vapor y sobrecalentadores mediante procesos TIG orbitales y por resistencia.
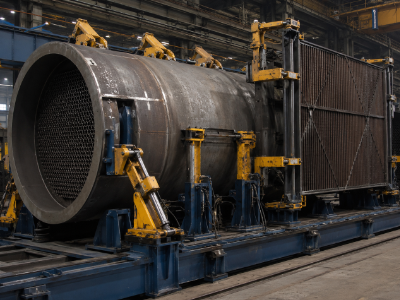
5 Ensamble
Un sistema hidráulico de sujeción de 21 MPa mantiene en posición los domos, los paneles de membrana y los haces de tubos para conservar la precisión dimensional durante toda la soldadura.
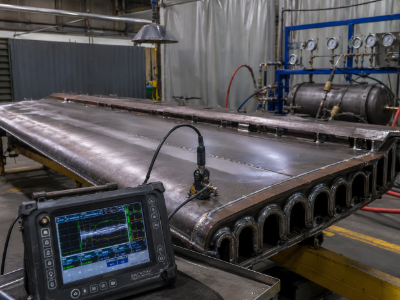
6 Inspección
Los detectores radiográficos y ultrasónicos de discontinuidades, junto con las pruebas de presión y fugas, identifican defectos antes de que el panel llegue a la prueba hidrostática.
Comprar el conjunto completo de máquinas a un solo proveedor significa que una sola parte asume la responsabilidad por el resultado. En vez de llamar a varios proveedores cuando falla una inspección, usted llama a un solo equipo de ingeniería.
Enfoque modular: no tiene que comprar de inmediato todo el sistema de producción de calderas. La mayoría de las empresas comienza con la máquina de soldadura de paneles de membrana y la máquina de soldadura de tubos de caldera, pero después puede adquirir estaciones adicionales; nos aseguramos de que la primera estación se integre correctamente con las siguientes.
Correspondencia entre partes a presión de calderas, equipos y procesos
| Parte a presión | Equipo Aubrik | Proceso de soldadura |
|---|---|---|
| Virola de caldera / domo de vapor | Corte CNC + rolado con 3 rodillos + máquina de soldadura de junta longitudinal | SAW de doble alambre |
| Fondos abombados | Prensado + fresado de bordes | SAW / GTAW |
| Revestimiento de horno | Rolado CNC de placas (control por microcomputadora) | SAW de doble alambre |
| Panel de membrana para pared de agua | Máquina de soldadura de paneles de membrana (4–6 antorchas) | SAW de doble alambre |
| Tubos de agua / tubos ascendentes | Máquina de soldadura tubo a tubo | TIG orbital |
| Tubos de sobrecalentador / recalentador | Soldadura tubo a tubo + doblado de tubos | TIG orbital / resistencia |
| Economizador / tubos aletados | Soldadura de tubos aletados | HF / SAW |
| Tubo a placa tubular (cabezales, intercambiadores) | Máquina de soldadura de placas tubulares | TIG orbital |
| Cabezales / boquillas | Corte CNC + máquina de soldadura de juntas | SAW + GTAW |
| Juntas del ensamble general | Sujeción de 21 MPa + robot industrial de soldadura | SAW |
| Inspección final | Detectores de discontinuidades RT / UT + prueba de presión | END |
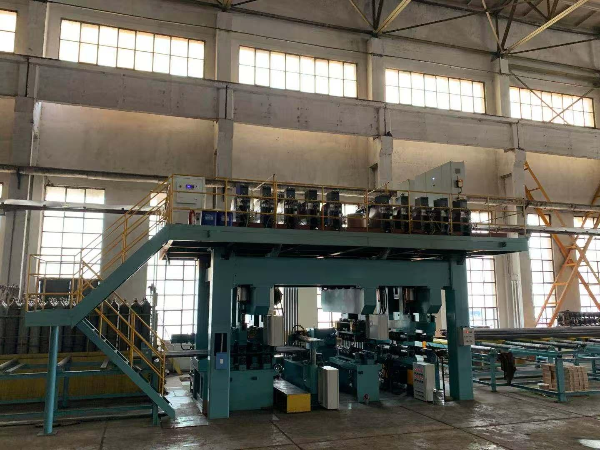
«El punto principal es que nuestro seguimiento automático de junta funciona a 0.5 mm, no a 1 mm ni a 1.5 mm», explica. «En un panel de pared de agua de 12 metros, si la máquina se desvía 1 mm en una dirección y luego en la otra, el error aumenta a lo ancho del panel». Con esa diferencia, el defecto en la separación de las aletas no aparece hasta la costosa prueba hidrostática.
— Equipo de ingeniería de aplicaciones de Aubrik
// ESPECIFICACIONES DEL SISTEMA
Máquina de soldadura de paneles de membrana: SAW de doble alambre con una deposición aproximadamente 5:1 superior a MIG
La productividad de una línea de calderas depende en gran medida de la pared de agua de membrana. La máquina Aubrik de soldadura de paneles de membrana opera con cuatro antorchas Lincoln PowerWave AC/DC para SAW de doble alambre, cada una con una tasa de deposición de 28 kg/h o más, y una máquina estándar de 1,600 mm deposita bastante más de 1,000 metros de soldadura por turno de ocho horas.
Este aumento de 6 a 8 veces en la tasa de deposición frente a MIG/MAG con gas de protección (3.6-5.4 kg/h por antorcha) ofrece ventajas claras: una sola antorcha SAW iguala a cinco antorchas MIG; el baño de SAW queda protegido por una capa reutilizable de fundente que circula desde la tolva y regresa a ella.
Configuraciones estándar y personalizadas de máquinas de soldadura de membranas
| Configuración | Ancho de trabajo | Antorchas | Espesor del panel | Diámetro del tubo | Potencia | Aplicación ideal |
|---|---|---|---|---|---|---|
| SAW estándar de 4 antorchas | 1600 mm | 4 | 3–12 mm | 22–89 mm | 4×650 A | La mayoría de los talleres de calderas y centrales eléctricas |
| SAW personalizado de 6 antorchas | 2500 mm | 6 | 3–16 mm | 22–108 mm | 6×650 A | Paredes de agua grandes para centrales eléctricas |
| SAW + MAG híbrido | 1600–2500 mm | 4 SAW + 2 MAG | 3–16 mm | 22–108 mm | 4×650 + 2×500 A | Trabajos combinados de poco y gran espesor |
Todas las configuraciones incorporan guías lineales Hiwin C3 dobles para un posicionamiento de ±0.2 mm/m, un bastidor Q690 con alivio de esfuerzos y una HMI Siemens Simatic precargada con 50+ perfiles de soldadura. La producción diaria alcanza 800–1200 m² en la máquina estándar de 1600 mm, y el sistema de recuperación de fundente de 260 litros reduce el desperdicio de material en 15–20%. Tanto un fabricante regional que suelda paneles para calderas paquete de 10 ton/h como un comprador industrial que produce paredes de agua de 130 ton/h para centrales eléctricas a 540 °C utilizan la misma plataforma Aubrik, porque la cantidad de antorchas y el ancho se adaptan al trabajo.
Cuándo SAW no es el proceso adecuado y qué utilizamos en su lugar
La soldadura por arco sumergido no es una solución universal, y cualquier proveedor de equipos honesto se lo dirá. SAW requiere posiciones planas u horizontales y una soldadura lo bastante larga para justificar la limpieza entre pasadas, además de que presenta dificultades con tubos de menos de aproximadamente 200 mm de diámetro.
Precisamente por eso la línea combina SAW para paneles con TIG orbital y soldadura por resistencia para tubos. Forzar un solo proceso en todas las aplicaciones puede producir juntas lentas y propensas a defectos; la lógica de usar el proceso correcto para cada junta explica por qué ASME Sección IX califica SAW, GTAW, GMAW y SMAW en vez de exigir uno solo.
La inversión del costo de soldadura
Podría esperarse una inversión en herramental con un método de mayor velocidad y calidad; sin embargo, no es el caso de SAW de doble alambre. Con $500 de herramental consumible, frente a casi $20,000 para el equivalente MIG/MAG, la soldadura SA de membranas también cuesta menos por herramienta.
Además de todo esto, la soldadura SA ofrece mayor profundidad de deposición que MIG: entre 3-5mm, frente a 1-1.5mm por pasada con MIG; para las secciones de caldera, sin duda vale la pena considerar la reducción de pasadas, deformación y costos de soldadura.
¿Está comparando SAW con su línea MIG actual?
Solicite una ficha técnica detallada →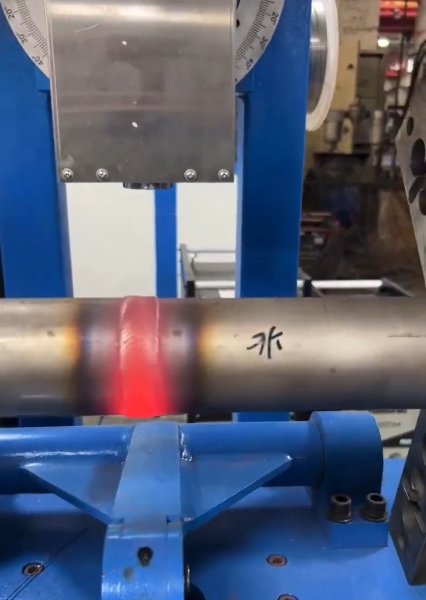
Soldadura de tubos y placas tubulares: TIG orbital y resistencia para juntas herméticas de calderas
Los tubos de caldera trabajan bajo esfuerzos extremos: el paso inicial de unión determina si una junta de tubo a placa tubular durará décadas o comenzará a presentar fugas en unos pocos años. Algunos modos de falla de las juntas de placas tubulares son brutalmente inmediatos: cuatro años después de entrar en servicio, las soldaduras de tubo a placa tubular de una caldera de recuperación comenzaron a presentar fugas por agrietamiento por corrosión bajo tensión cáustica, y un intercambiador de calor reventó en menos de un año debido a falta de penetración (LOP) causada por la posición incorrecta del electrodo TIG.
La máquina cerrada Aubrik de soldadura tubo a tubo combate ambos modos de falla con una protección de argón de cuatro canales, enfriamiento por circulación de agua y un sistema de control digital que incorpora una base de datos experta de soldadura. El control inteligente del voltaje de arco (AVC) mantiene la altura de la antorcha incluso en tubos ligeramente ovalados o desalineados.
Gama de modelos para soldadura tubo a tubo
| Modelo | Diámetro del tubo | Espesor de pared | Corriente máxima | Velocidad | Proceso | Materiales |
|---|---|---|---|---|---|---|
| TTW-65 | ⌀15–65 mm | 1–8 mm | 315 A | 0.3–6 rpm | TIG orbital | Acero al carbono, acero inoxidable |
| TTW-80 | ⌀17–80 mm | 1–10 mm | 315 A | 0.3–6 rpm | TIG / resistencia | + acero aleado |
| TTW-125 | ⌀35–125 mm | 3–15 mm | 350 A | 0.5–5 rpm | TIG / resistencia | + titanio |
| TTW-165 | ⌀45–170 mm | 5–20 mm | 350 A | 0.5–4 rpm | TIG orbital | Acero inoxidable, aleaciones, Ti |
Cada cabezal es portátil y pesa entre 4.5–14.5 kg, por lo que puede acceder a haces de tubos con poco espacio; además, el TIG con alambre caliente aumenta la deposición aproximadamente 40% respecto al alambre frío sin sacrificar la calidad de la soldadura. Frente a la soldadura manual de tubos, el sistema cerrado aumenta la eficiencia más de 300%, reduce la mano de obra al menos 30% y alcanza una tasa de calificación cercana al 100% sin consumir electrodos. Tanto un comprador industrial que fabrica intercambiadores de calor como un taller regional de una central eléctrica sueldan tubos de sobrecalentador a 540 °C y cabezales para más de 100 ton/h, porque las juntas de tubos de caldera fallan bajo ciclos térmicos cuando varía la penetración.
La soldadura orbital no es «conectar y usar»: debe planificarla
Las soluciones de soldadura orbital de mayor rendimiento parten de insumos uniformes: tubos centrados y limpios, además de un diseño específico del dispositivo de centrado para cada aplicación. Aubrik le proporciona el diseño del dispositivo de sujeción y la base de datos de parámetros necesarios para soldar sin tener que desarrollarlos internamente, ¡pero mantener una preparación disciplinada de sus tubos sigue siendo importante! Estas juntas están diseñadas para respaldar la fabricación conforme a los códigos ASME Sección VIII y EN 12952.
// ANÁLISIS DE INVERSIÓN
Equipos Aubrik para calderas frente a líneas manuales y líneas importadas de gama alta
Cuando los compradores acuden a mí para automatizar la producción de tubos de caldera, observo que solo consideran tres opciones: continuar como hasta ahora y seguir trabajando manualmente, comprar una línea europea de primera categoría o comprar una línea directamente de fábrica en China. Creo que una conversación honesta con los compradores potenciales debe centrarse en datos objetivos y no en eslóganes de venta. Esta es la información que debe orientar su decisión.
La disyuntiva real es sencilla: una línea Aubrik directa de fábrica exige que usted verifique por adelantado la documentación y las referencias; a cambio, cuesta considerablemente menos que una línea europea comparable. No afirmaremos que la diferencia sea inexistente: le mostraremos exactamente en qué aspectos Aubrik iguala a la gama alta y de dónde proviene el ahorro.
| Aspecto | Soldadura manual | Línea automatizada Aubrik | Importación de gama alta (nivel PEMA) |
|---|---|---|---|
| Deposición (membrana) | 3–5 kg/h (SMAW) | ≥28 kg/h por antorcha | SAW de doble alambre comparable |
| Tiempo de arco encendido | 20–30% | 80–85% | 80–85% |
| Seguimiento automático de junta | Ninguno | ±0.5 mm | Comparable |
| Producción de membranas | ~200 m²/día equiv. | 800–1200 m²/día | Comparable / mayor cantidad de antorchas |
| Sistema de calidad | Depende del taller | ISO 9001 / ISO 3834 / CE | CE / ISO (UE) |
| Plazo de entrega | — | Directo de fábrica, configurable | Mayor lista de espera de fabricación en la UE |
| Nivel de precio | Baja inversión de capital, mucha mano de obra | Directo de fábrica | Gama alta |
El tema incómodo
Ahora abordemos el tema incómodo: «los equipos chinos son más baratos, pero conllevan riesgos». Esa reputación es merecida: el mercado está lleno de historias sobre máquinas de soldar que llegan sin funcionar, especificaciones imprecisas y falta de asistencia de fábrica; un comprador incluso advirtió sobre «las pesadillas de tener que devolver a China una máquina de soldar averiada».
Aubrik ofrece pruebas, no expectativas. Nuestras máquinas cuentan con certificación ISO 9001 y marcado CE, y utilizan controles Siemens y fuentes de poder para soldadura Lincoln PowerWave auténticos. Mantenemos un registro inferior al 0.5% de defectos en soldaduras de tubos y hemos realizado entregas a clientes de 21+ países desde 1999.
Aunque la brecha de rendimiento entre fabricantes internacionales de calidad se ha cerrado en gran medida durante la última década, la calidad varía entre proveedores principalmente por la claridad de sus especificaciones y la accesibilidad de la asistencia de fábrica, dos temas a los que se dedican las siguientes secciones.
¿Desea comparar estas opciones para las dimensiones de sus paneles?
Solicite la comparación de costos entre SAW y MIG/MAG →
Datos de campo comprobados
Resultados comprobados en centrales eléctricas y plantas petroquímicas, alimentarias y farmacéuticas
Los equipos automatizados para producción de calderas demuestran mejor su valor al observar líneas terminadas que ya están en servicio. Las cifras siguientes corresponden a resultados de proyectos de Aubrik, no a promedios de la industria.
+60%
eficiencia de producción, con una reducción del retrabajo del 80% y del consumo energético por unidad del 15% — modernización de una línea de una central eléctrica del Sudeste Asiático
Fuente: proyecto de línea de calderas entregado por Aubrik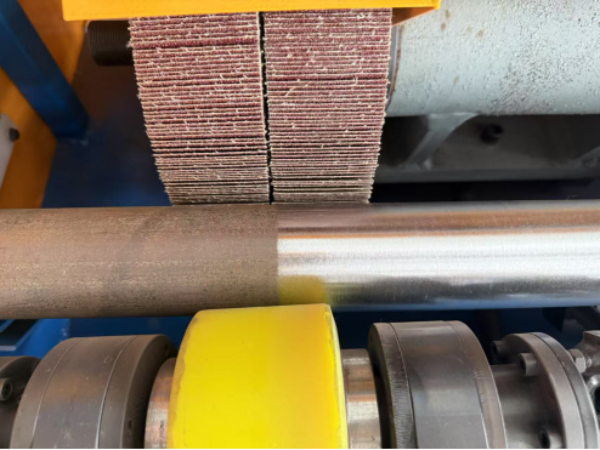
Tipos de calderas que fabrican estas líneas
Una sola línea fabrica diseños acuotubulares y pirotubulares: calderas industriales de vapor, calderas de agua caliente, paredes de agua para calderas de alta presión de centrales eléctricas y generadores de vapor por recuperación de calor.
- Partes a presión que generan vapor para turbinas o agua caliente para procesos térmicos
- Cabezales, domos y tuberías auxiliares que integran el sistema de la caldera
- Un sistema completo de caldera industrial, soldado de extremo a extremo en la misma línea de equipos
Tres líneas, tres problemas diferentes
Central eléctrica, Sudeste Asiático
Una línea de calderas lenta e irregular se reemplazó por máquinas de soldadura SAW de doble alambre para paneles de membrana, equipos de soldadura de tubos y herramientas CNC de corte e inspección. La producción aumentó 60%, el retrabajo disminuyó 80% y la planta ahora cumple las normas locales de emisiones.
Industria petroquímica, China
Un fabricante de calderas de alta presión necesitaba soldadura resistente a la corrosión para placas tubulares y membranas. La línea suministrada ha funcionado durante más de dos años sin fallas importantes en condiciones de servicio exigentes.
Fabricante de intercambiadores de calor, industria petroquímica
Una TTW-80 alcanzó una tasa de aprobación de soldaduras del 99.5% en cincuenta unidades de carcasa y tubos de acero inoxidable 304 (pared de ⌀25 mm × 3 mm). También redujo la mano de obra 50%, terminó 15 días antes y aumentó la eficiencia de transferencia térmica 30% respecto a las soldaduras manuales anteriores.
«Los paneles están rectos y la calidad de las soldaduras es excelente, lo que nos ahorra muchísimo tiempo en la fase de ensamble».
— Así resumió los beneficios en las etapas posteriores un fabricante de calderas que automatizó la soldadura de paneles.
En toda la industria, las líneas automatizadas suelen recuperar la inversión en 1.4–3 años; los clientes de Aubrik que operan líneas de membranas en dos turnos se sitúan en el extremo más rápido de ese intervalo. Estos resultados corresponden a calderas alimentadas por combustible y biomasa para los sectores eléctrico, petroquímico, de alimentos y bebidas, y de vapor farmacéutico de grado GMP, donde la integridad de las soldaduras es innegociable conforme a ASME Sección I.
Vea el cálculo del retorno de inversión según su volumen —
Solicite una cotización según su producción →
AUDITORÍA Y NORMAS
Certificaciones y cumplimiento: cómo le ayudan los equipos a cumplir los códigos
Esta es una distinción que muchas páginas de proveedores presentan de forma confusa, y entenderla correctamente lo protege durante una auditoría. ASME Sección I, ASME Sección VIII, EN 12952 y GB/T 16507 son códigos de construcción para el producto terminado, no para la maquinaria que lo fabrica. Una soldadura que no cumple el código no supera la inspección del National Board y retrasa la puesta en marcha, un riesgo costoso que un comprador de la UE o de Estados Unidos no puede asumir en una caldera de 130 ton/h a 540 °C, porque rechazar una parte a presión implica retirarla de un trabajo ya terminado.
Por eso no afirmaremos que la maquinaria sea un equipo «con certificación ASME»: ninguna máquina de un proveedor honesto lo es, porque el sello corresponde a su caldera terminada. Lo que el equipo le proporciona es control del proceso: parámetros de arco repetibles, seguimiento de ±0.5 mm, registros de soldaduras y AVC orbital que mantiene una penetración uniforme al nivel requerido para la inspección.
La máquina es el medio para ejecutar el proceso; la certificación ISO 9001 y la calificación de soldadura conforme a ASME Sección IX determinan cómo utiliza su taller ese medio para fabricar una parte a presión certificada. Aubrik cuenta con ISO 9001 y CE, y sus productos cumplen las normas europeas pertinentes.
ISO 9001
SGC de los equipos
ISO 3834
Calidad de la soldadura por fusión
CE
Maquinaria de la UE / PED
ASME Sec I / IX
Facilita una fabricación conforme a las normas
EN 12952
Fabricación de calderas acuotubulares
GB/T 16507
Norma china para calderas
¿Necesita el paquete completo de documentación de cumplimiento para su auditoría?
Solicite una guía detallada de certificaciones →
——ADQUISICIÓN Y COSTO TOTAL
Guía de adquisición: personalización, plazo de entrega, instalación y garantía
En lugar de centrarse en los precios de lista, Aubrik da alta prioridad al plazo de entrega, la asistencia posventa y el costo total de propiedad. La empresa sabe que sustituir un componente con un plazo de entrega de seis meses puede mantener inactiva la línea de producción y generar un gasto considerable en relación con el costo de la pieza, y que muchos compradores afrontan costos imprevistos porque los precios se declaran por debajo de su valor real durante la fase inicial de cotización.
En cuanto al precio, Aubrik vende directamente de fábrica, por lo que una línea completa suele costar mucho menos que una línea europea comparable de gama alta con la misma cantidad de antorchas y precisión de seguimiento. El precio exacto depende del ancho, la cantidad de antorchas, la combinación de procesos y el nivel de automatización.
Contáctenos para recibir una cotización configurada →Qué incluye una línea Aubrik
Opciones de personalización
Opciones como ancho de hasta 2500mm, varias antorchas (2-6), funcionalidad híbrida MAG/SAW, capacidad de carga del robot industrial de hasta 500 kg, inspección por visión con IA e integración con tableros MES.
Instalación y capacitación
Opciones de instalación gratuita, puesta en marcha en las instalaciones y capacitación de operadores, que permiten al personal con menos experiencia producir soldaduras conformes a los códigos.
Programa de atención al cliente
Protección mediante garantía de un año, asistencia en línea 24/7, visitas de servicio en las instalaciones y amplia disponibilidad de refacciones.
Capacidad OEM
Fabricación completa como fabricante de equipo original (OEM), diseñada para necesidades de producción y presupuestos específicos.
Planta de fabricación
RECURSOS Y CALCULADORAS
Herramientas de ingeniería y cálculo del ROI
Utilice estas calculadoras y herramientas de configuración propias para evaluar el retorno de la inversión del equipo, comparar procesos de soldadura y configurar su línea de paneles de membrana a partir de datos objetivos de producción.
CONSULTAS SOBRE EL SISTEMA
Preguntas frecuentes
01
¿Qué equipos necesito para fabricar paneles de membrana y tubos para calderas?
¿Qué equipos necesito para fabricar paneles de membrana y tubos para calderas?
Sistemas totalmente integrados que incluyen corte CNC, rolado de placas de acero, fresado de bordes, soldadura de paneles de membrana (SAW de doble alambre), soldadura de tubo a tubo y de tubo a placa tubular (TIG orbital/resistencia), soluciones de ensamble y sujeción e inspección mediante ensayos no destructivos. Aubrik los ofrece como conjuntos integrados o de forma individual.
02
SAW o MIG/MAG para paredes de membrana: ¿qué proceso debería utilizar?
SAW o MIG/MAG para paredes de membrana: ¿qué proceso debería utilizar?
La soldadura SAW de doble alambre es la mejor opción para juntas largas y planas de paredes de agua en materiales de 3 mm o más, donde ofrece ventajas en deposición (≥28 kg/h por antorcha frente a 3,6–5,4 kg/h con MIG/MAG) y penetración. Para soldaduras cortas, tubos de menos de ~200 mm de diámetro o juntas fuera de posición, SAW no es la herramienta adecuada: ese trabajo corresponde a la soldadura TIG orbital o por resistencia.
03
¿Qué diámetros y espesores de pared de tubo puede manejar la máquina de soldadura de tubo a tubo?
¿Qué diámetros y espesores de pared de tubo puede manejar la máquina de soldadura de tubo a tubo?
Los cuatro modelos TTW abarcan tubos de ⌀15–170 mm de diámetro y 1–20 mm de espesor de pared, fabricados en acero al carbono, acero inoxidable, acero aleado y titanio. Los modelos TTW-80, TTW-125 y TTW-165 también sueldan metales diferentes, una capacidad que suele requerirse en la fabricación de calderas e intercambiadores de calor.
04
¿Los equipos Aubrik cumplen con la Sección I de ASME y la norma EN 12952?
¿Los equipos Aubrik cumplen con la Sección I de ASME y la norma EN 12952?
Este tipo de códigos se aplica al producto final de su caldera, no al equipo utilizado para fabricarla. Los productos Aubrik están desarrollados para facilitar el cumplimiento de los códigos mediante soldaduras repetibles, inspeccionadas y documentadas; además, Aubrik cuenta con las certificaciones ISO 9001 y CE, y en sus instalaciones realiza soldaduras calificadas conforme a la Sección IX de ASME.
05
¿Cómo evalúo a un proveedor chino frente a uno europeo?
¿Cómo evalúo a un proveedor chino frente a uno europeo?
Tiene sentido utilizar los mismos criterios para evaluar ambas opciones, porque el riesgo proviene de la confiabilidad del proveedor y no de su país de origen. Asegúrese de solicitar los certificados ISO 9001 e ISO 3834 más recientes, confirmar el OEM de la fuente de poder para soldadura y del sistema de control, exigir un registro de defectos de soldadura, obtener por escrito el plazo de entrega de las refacciones y solicitar referencias de clientes de su región. Aunque los proveedores chinos han cerrado en gran medida la brecha de calidad que existía hace diez años, todavía suelen rezagarse en documentación y soporte posventa. Por ejemplo, Aubrik utiliza fuentes de poder para soldadura Lincoln PowerWave y controles Siemens, registra una tasa de defectos inferior al 0,5% en sus soldaduras de tubos desde su fundación en 1999 y exporta a más de 21 países.
06
¿Cuál es el plazo de entrega y qué soporte posventa se incluye?
¿Cuál es el plazo de entrega y qué soporte posventa se incluye?
El plazo de entrega real variará según su configuración y se especificará al realizar el pedido. Todas las configuraciones incluyen instalación, puesta en marcha y capacitación del operador sin costo, garantía de un año, asistencia técnica 24/7 bajo demanda, servicio en sitio y refacciones en inventario.
07
¿Se puede personalizar la línea o suministrar como OEM?
¿Se puede personalizar la línea o suministrar como OEM?
Sí, se pueden personalizar el ancho, la cantidad de antorchas, la combinación de procesos, la incorporación de robots industriales, las capacidades de visión y la integración con sistemas MES. También podemos fabricar sistemas OEM completos conforme a sus requisitos específicos.
08
¿Cuál es el ROI frente a la soldadura manual?
¿Cuál es el ROI frente a la soldadura manual?
La automatización de la soldadura de calderas suele recuperar la inversión en un plazo de 1,4 a 3 años gracias al ahorro de mano de obra, el aumento del tiempo de arco encendido y la reducción del retrabajo. Los clientes que fabrican paneles de membrana en varios turnos suelen situarse en el extremo más rápido del rango; comuníquese con Aubrik para obtener una estimación del periodo de retorno basada en su producción.



