Póngase en contacto con la empresa Aubrik

Máquina de soldadura de paneles de membrana
Soluciones SAW multiantorcha para fabricar calderas y paneles industriales
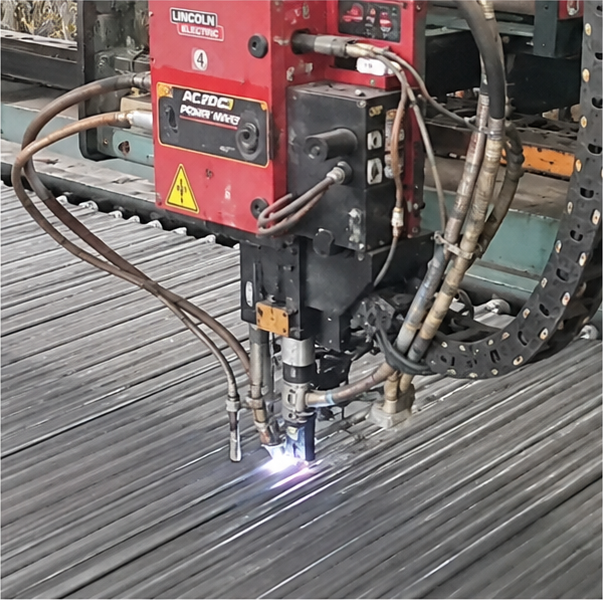
Los sistemas Aubrik de soldadura multiantorcha para paneles de membrana combinan de cuatro a seis cabezales Lincoln Powerwave® AC/DC de doble alambre para soldadura por arco sumergido (SAW), con control independiente, seguimiento automático de junta y control HMI Siemens, lo que permite a los fabricantes de calderas, intercambiadores de calor y paneles sándwich sustituir líneas de soldadura manual poco confiables sin sacrificar la calidad de las soldaduras, el cumplimiento normativo ni la eficiencia de la inversión.
Solicite una cotización personalizada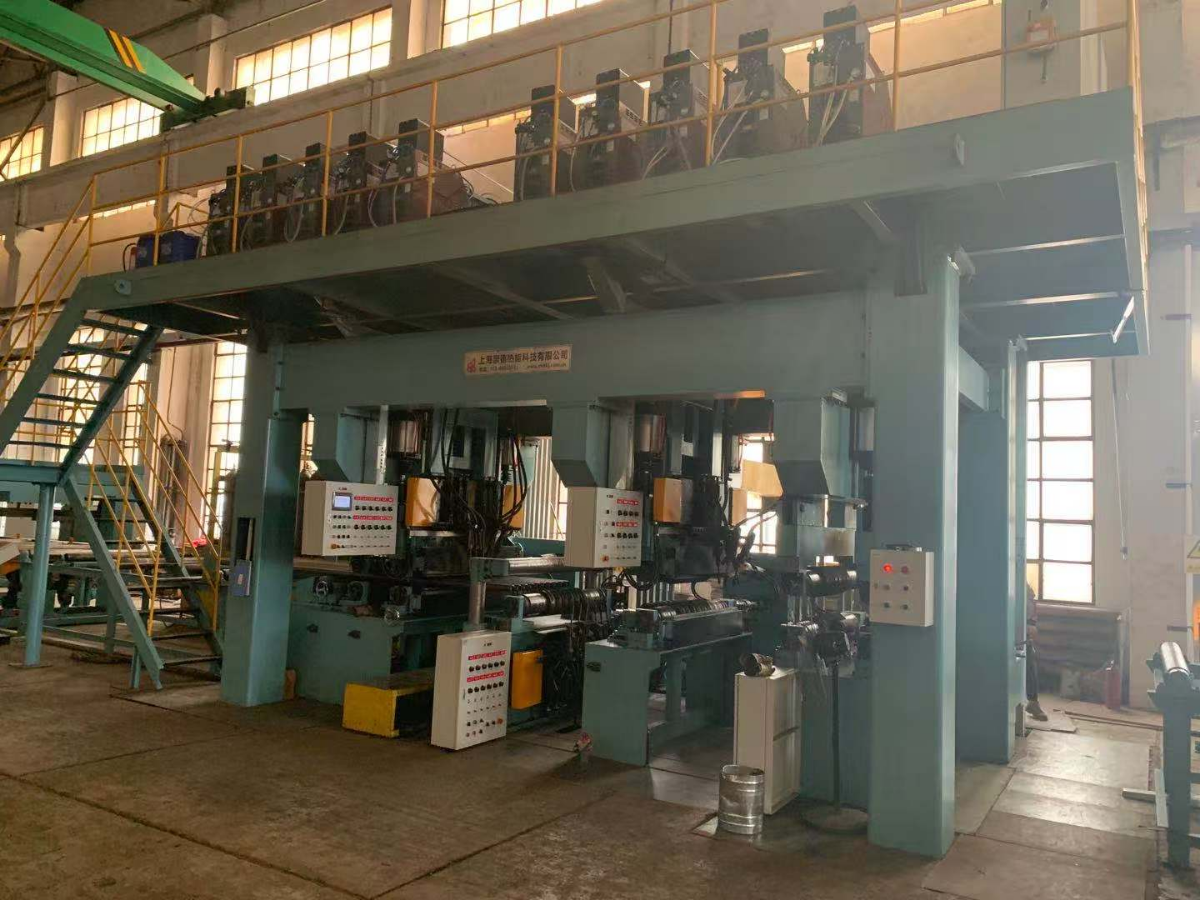
Especificaciones técnicas principales
≥28 kg/h
Tasa de deposición por antorcha (Lincoln Powerwave® de doble alambre)
0,8–2,0 m/min
Velocidad de soldadura (ajuste continuo, alimentación de alambre de 400–1200 mm/min)
±0,5 mm
Precisión del seguimiento automático de junta en todo el ancho del panel
3–16 mm
Rango de espesor del panel (tubos con diámetro exterior de 22–108 mm)
2 / 4 / 6 + híbrida
Opciones de antorchas con configuración híbrida SAW + MIG/MAG
ISO 9001 + CE
Trayectoria de instalación de 30 años, con exportaciones a 13+ países desde 2008
Para: EN · PROC · MGR
Del cuello de botella de la soldadura manual a la producción SAW multiantorcha: el desafío de soldar paneles de membrana
Los fabricantes de calderas, paneles sándwich e intercambiadores de calor comparten un cuello de botella que los equipos de compras suelen calcular mal: el desafío oculto de la soldadura manual tradicional de paneles de membrana se vuelve insostenible ante los volúmenes actuales. Los operadores de MIG/MAG con una sola antorcha promedian apenas 0,3–0,5 m/min de soldadura continua aprovechable, deben lidiar con deformaciones irregulares en paneles de más de 6 m de longitud y necesitan 3-4 operadores por turno solo para mantener una línea en marcha, una costosa escasez de mano de obra que retrasa las entregas varias semanas.
Cuando el proveedor brasileño de calderas Caldema Equipamentos Industriais retiró su línea propia MIG para paneles de tubos, explicó públicamente el motivo sin rodeos: «el proceso era poco confiable, generaba demasiado retrabajo y la eficiencia no cumplía las expectativas». La línea SAW de reemplazo logró un aumento de productividad del 35% durante el primer año, con paneles rectos al salir de la línea y ciclos de retrabajo reducidos al mínimo.
Arquitectura del sistema y mecánica de precisión
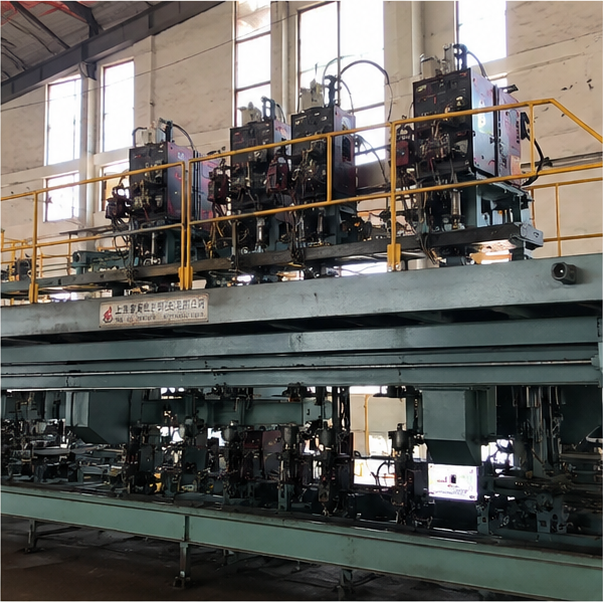
Una máquina de soldadura de paneles de membrana basada en soldadura por arco sumergido (SAW) con múltiples antorchas aborda simultáneamente todas las causas fundamentales, ya que la relación entre velocidad y calidad de la soldadura es estructural y no depende del operador. Los ingenieros de Aubrik diseñaron el sistema en torno a cuatro a seis cabezales de doble alambre Lincoln Powerwave® AC/DC con control independiente, guías lineales Hiwin C3 y seguimiento automático de junta de ±0.5 mm; esta es la solución al mismo problema de deformación de paneles que documenta la patente US20050167468A1 de la USPTO para la soldadura de paneles de tubos de caldera.
Ejecución del proceso y cumplimiento internacional
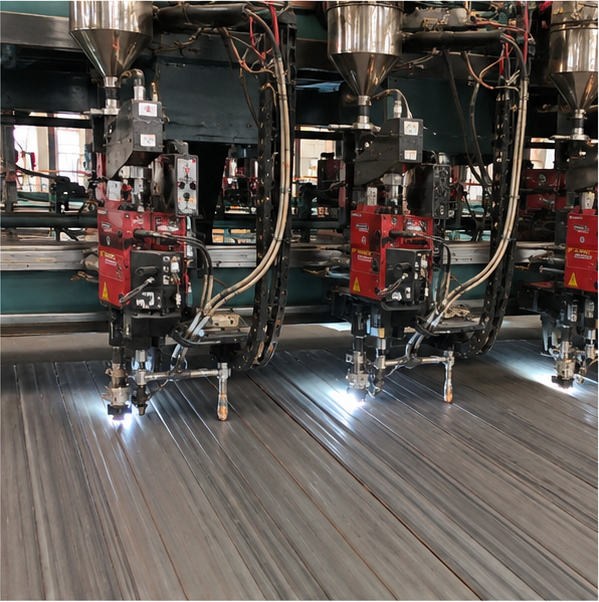
Varias antorchas sueldan simultáneamente juntas paralelas entre aletas y tubos; una capa de fundente granular protege el baño de soldadura contra la contaminación atmosférica, por lo que la penetración alcanza 3–5 mm en lugar de los 1–1,5 mm habituales con MIG/MAG; además, el control automatizado de la velocidad de recorrido elimina la limitación impuesta por la destreza del operador en las líneas de un solo arco. La soldadura por arco sumergido es un proceso de soldadura por arco con 90 años de antigüedad (patentado por primera vez en 1935), pero la arquitectura multiantorcha es lo que lo convierte en un sistema de producción para soldar paneles de membrana y no en un banco de investigación de una sola pasada. Aubrik suministra esta configuración con una garantía de 1 año y certificaciones ISO 9001 + CE como estándar básico de fábrica, respaldada por una trayectoria de instalación de 30 años en 13 países. Este es el diferenciador que evalúan primero los equipos de compras al comparar equipos de Wuxi con los de Pemamek o con integradores exclusivos de Lincoln.
Paradoja del espesor y adaptación en campo
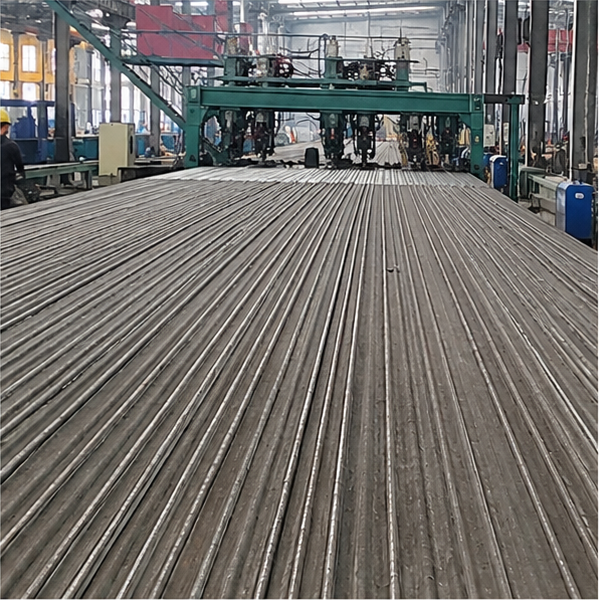
Antes de comprar conviene descartar una contradicción: la creencia común de que la SAW es «solo para acero grueso» no siempre es cierta; contrariamente a la regla general, el mismo sistema SAW multiantorcha que suelda paneles de pared de agua de 16 mm para calderas CFB también procesa paneles de membrana de 3 mm destinados a cámaras frigoríficas y gabinetes electrónicos. La experiencia en campo contradice el mito de los paneles delgados: gracias al control continuo de la velocidad de recorrido (alimentación de alambre de 400–1200 mm/min), la capacidad de aplicar SAW en paneles delgados es la razón estructural por la que una sola línea Aubrik sustituye dos celdas MIG/MAG independientes.
Dinámica de compras y ROI integrado
Esa flexibilidad de un solo sistema explica por qué la máquina de soldadura de paneles de membrana, junto con la familia de máquinas de soldadura SAW que en los catálogos de compras se conoce como soldador de arco sumergido o máquina de soldadura por arco sumergido, se ha convertido en la inversión de capital predeterminada para fabricantes que pasan de 100 a 1.000 paneles por trimestre. En comparación con una máquina Lincoln de soldadura por arco sumergido vendida como fuente de poder para soldadura independiente (aproximadamente USD 58.000 por la Lincoln Power Wave® AC/DC 1000SD) o una máquina ESAB de soldadura por arco sumergido de la misma clase, la línea integrada Aubrik incorpora electrónica de fuente de poder para soldadura de categoría occidental en un sistema de producción completo, con niveles de precio propios de una máquina de soldadura SAW que se ajustan al presupuesto de capital de una sola línea y no a un programa corporativo de inversiones.
Para: EN (principal) · PROC (compatibilidad con RFQ)
Arquitectura SAW multiantorcha Aubrik: selección del número de antorchas y configuración de módulos
La máquina de soldadura de paneles de membrana que configuramos para fabricantes de calderas y paneles utiliza tres arquitecturas básicas, además de una línea híbrida para trabajos con materiales mixtos. Cada arquitectura tiene un número de antorchas, un ancho de trabajo y un perfil de potencia diferentes, y se selecciona según una sola variable de decisión: cuántos metros cuadrados de panel de membrana con calidad certificada necesita despachar por turno. La mayoría de los pedidos se concentra en el modelo SAW estándar de 4 antorchas, que atiende la mayor proporción de pedidos porque la combinación de 1600 mm de ancho de trabajo y cuatro antorchas Lincoln Powerwave® AC/DC de doble alambre con control independiente ofrece el nivel ideal de producción diaria para fabricantes de calderas industriales de vapor, sin los requisitos de espacio ni la inversión de capital de un sistema de 6 antorchas.
Tabla de parámetros: modelos estándar y personalizados
| Parámetro | Estándar (SAW de 4 antorchas) | Personalizado (SAW de 6 antorchas) | Híbrido (SAW + MAG) |
|---|---|---|---|
| Ancho de trabajo | 1600 mm | hasta 2500 mm | 1600–2500 mm (opcional) |
| Número de antorchas de soldadura | 4 | 6 | 4 SAW + 2 MAG |
| Proceso de soldadura | SAW de doble alambre (AC/DC) | SAW de doble alambre (AC/DC) | SAW + MIG/MAG |
| Espesor del panel | 3–12 mm | 3–16 mm | 3–16 mm |
| Diámetro del tubo | 22–89 mm | 22–108 mm | 22–108 mm |
| Diámetro del alambre de soldadura | 2,4 / 3,2 mm | 2,4 / 3,2 mm | 1,6–3,2 mm |
| Capacidad de potencia | 4 × 650 A (factor de trabajo del 100%) | 6 × 650 A (factor de trabajo del 100%) | 4 × 650 A SAW + 2 × 500 A MAG |
| Presión / caudal de aire | 0,6 MPa, 200 L/min | 0,6 MPa, 300 L/min | 0,6–0,8 MPa, 300 L/min |
| Sistema de control | Pantalla táctil HMI Siemens Simatic | Pantalla táctil HMI Siemens Simatic | HMI Siemens + PLC |
| Alimentación eléctrica | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz |
Detrás de cada antorcha hay una carrera vertical de 100 mm y un módulo de ajuste fino de 40 mm, de modo que el sistema de seguimiento de junta puede compensar las desviaciones de alineación lineal, longitud, paso y rectitud que la patente US20050167468A1 de la USPTO (proceso y aparato para soldar y enderezar paneles de tubos de caldera) identifica como el principal problema de deformación en la fabricación de paneles de tubos de gran tamaño. Los rieles de guía lineal Hiwin de grado C3 y una tolva de suministro de fundente de circuito cerrado, que alimenta fundente granular a cada arco, mantienen una deposición uniforme durante un turno de 8 horas.
🎯 Escala de deposición SAW multiantorcha Aubrik
Cómo se relacionan el número de antorchas × el espesor del panel × el material con la capacidad de producción diaria.
Producción por turno proyectada a partir de la deposición por antorcha (≥28 kg/h con Lincoln Powerwave® de doble alambre) × antorchas activas de forma independiente × turno de 8 horas. La producción en campo es inferior a la deposición máxima debido a los cambios de configuración, los ciclos de recuperación de fundente y las pausas de inspección exigidas por las normas.
| Número de antorchas | Espesor del panel | Material | Velocidad de soldadura | Capacidad diaria (m²/día, 1 turno) |
|---|---|---|---|---|
| 2 (inicial / I+D) | 3–6 mm | Acero al carbono SA-36 | 1,2–2,0 m/min | 400–600 |
| 2 | 6–10 mm | Acero al carbono SA-36 | 0,8–1,5 m/min | 350–500 |
| 4 (estándar) | 3–6 mm | Acero al carbono | 1,0–1,5 m/min | 900–1200 |
| 4 | 6–10 mm | Acero al carbono SA-36 / SA-178 | 0,8–1,2 m/min | 800–1100 |
| 4 | 10–12 mm | Acero inoxidable 304 / 316 | 0,6–1,0 m/min | 600–850 |
| 6 (personalizado) | 3–8 mm | Acero al carbono | 1,2–2,0 m/min | 700–1100 (2500 mm de ancho) |
| 6 | 8–12 mm | Acero al carbono + aleación | 0,8–1,5 m/min | 500–800 (2500 mm de ancho) |
| 6 | 12–16 mm | Acero inoxidable / dúplex | 0,6–1,0 m/min | 400–650 |
| Híbrido 4+2 | 3–16 mm mixto | Acero al carbono + acero inoxidable / Inconel | 0,8–1,5 m/min | 600–900 (según el modo) |
La escala responde a una cuestión de compras, no de soldadura. Los fabricantes de calderas que producen menos de 100 paneles por trimestre suelen sobredimensionar la especificación al elegir una línea de 6 antorchas; los fabricantes de calderas CFB y de biomasa con producción en varios turnos suelen hacer lo contrario al insistir en la línea estándar de 4 antorchas, cuando una línea híbrida de 6 antorchas permitiría eliminar la misma acumulación de pedidos en dos turnos en lugar de cuatro. Una línea híbrida SAW + MAG resulta rentable cuando las operaciones posteriores requieren relleno MIG de precisión en revestimientos de acero inoxidable o Inconel dentro de una celda de producción basada principalmente en SAW.
«Probamos la configuración de cuatro antorchas en un panel de pared de agua de caldera de 1600 mm frente a los mismos operadores que manejaban la antigua línea MIG. Con la misma geometría del panel, la pasada SAW de cuatro antorchas salió de la línea con una sola configuración y con fusión completa de raíz y acabado; la versión MIG necesitó dos configuraciones y una pasada de retrabajo para superar la inspección por rayos X. Esa única prueba explica por qué creamos la escala de deposición en lugar de una ficha de especificaciones genérica: el número de antorchas no es una decisión de marketing, sino una decisión sobre la producción por turno».
¿Necesita el número exacto de antorchas para su combinación de paneles?
Descargue la ficha técnica multiantorcha (PDF) →
EN + MGR · PROC (TCO)
SAW frente a MIG/MAG y soldadura manual: umbral de costos que justifica la inversión en un sistema multiantorcha
Los equipos de compras que comparan una máquina SAW de cuatro antorchas para soldar paneles de membrana con un conjunto de celdas MIG/MAG casi siempre parten del parámetro equivocado: el precio de lista del equipo. En la práctica, la decisión depende de los metros acumulados de soldadura por trimestre y del costo de consumibles por metro. Los análisis sectoriales de The Fabricator y Red-D-Arc confirman que el costo por pasada de SAW es aproximadamente la mitad que el de GMAW para fabricación pesada continua; los datos de campo de fabricantes de calderas que utilizan ambos procesos muestran que el punto de equilibrio del costo por metro de soldadura está muy por debajo del volumen que cualquier planta comercial de calderas produce en un trimestre.
| Dimensión de costo / calidad | SAW multiantorcha (Aubrik) | MIG / MAG (un solo arco) | Soldadura manual con electrodo revestido / TIG |
|---|---|---|---|
| Penetración de la soldadura | 3–5 mm (protegida con fundente granular) | 1–1,5 mm | 1–3 mm, según el operador |
| Velocidad de soldadura | 0,8–2,0 m/min (ajuste continuo) | 0,3–0,5 m/min sostenidos | 0,1–0,2 m/min |
| Costo habitual de la matriz consumible | USD 500 (fundente granular, recuperación del 15–20%) | USD 20.000 (herramental de precisión por perfil) | USD 100–300 (electrodos por turno) |
| Salpicaduras y escoria | Eliminadas bajo la capa de fundente | Requiere limpieza continua | Salpicaduras abundantes y remoción manual de escoria |
| EPP del operador | Reducido (arco sumergido bajo el fundente) | Protección UV / IR completa | Protección UV / IR completa |
| Operadores por turno (1 línea) | 1 | 3–4 | 3–6 |
| Soldadura conforme a norma (ASME / EN 12952) | Se puede lograr con WPS / PQR | Se puede lograr, pero exige mucho retrabajo | Depende del operador |
🎯 Punto de equilibrio de costos entre SAW y MIG/MAG
Punto de equilibrio en metros acumulados de soldadura por trimestre
Las líneas SAW requieren una inversión de capital en equipos superior a la de un conjunto comparable de estaciones MIG/MAG, pero la diferencia de costo por metro se invierte rápidamente al acumular horas de soldadura continua. Matemáticamente, el umbral de equilibrio depende de cuatro variables:
Metros hasta el equilibrio ≈ (Δ de inversión) ÷ [(costo MIG/m) − (costo SAW/m)]
donde el costo SAW/m ≈ (matriz de $500 + fundente neto tras recuperar el 15–20% + mano de obra de 1 operador) ÷ metros producidos
y el costo MIG/m ≈ (matriz de $20.000 amortizada + alambre de aporte + mano de obra de 3–4 operadores) ÷ metros producidos
Interpretación práctica: Para un fabricante que opera un solo turno de producción continua de paredes de membrana para calderas, la diferencia del costo de soldadura por metro sitúa a SAW en aproximadamente el 50–60% del costo de MIG/MAG (promedio sectorial según el análisis de iKing Welding y la comparación SAW frente a GMAW de Megmeet). Por lo tanto, la Δ de inversión se amortiza durante los primeros 12–24 meses de producción en un solo turno para cualquier planta comercial de calderas que ejecute >5.000 m de soldadura por trimestre, y la diferencia aumenta todavía más en líneas de varios turnos porque la cantidad de trabajadores domina el costo total de MIG/MAG.
Supuestos: precios promedio del fundente en el sector durante 2024–2025, calidad comparable conforme a norma en ambas líneas y sin aplicar penalización por ciclos de retrabajo a la línea MIG (lo que adelantaría el punto de equilibrio). El punto de equilibrio exacto depende de la tarifa de mano de obra, el costo de la electricidad y el material de los paneles de la planta; solicite un modelo de costos específico para la cotización de sus instalaciones.
Tarjeta de ROI · Nivel plata
Patrón de TCO a 5 años de SAW frente a MIG/MAG para soldar paneles de membrana (referencia promedio del sector)
El costo de la matriz consumible es aproximadamente 40× menor (USD 500 para SAW frente a USD 20.000 para MIG por perfil). El sistema de recuperación recupera el 15–20% del fundente granular por turno, lo que reduce el desperdicio de material. La dotación baja de tres o cuatro operadores por línea MIG a un solo operador por línea SAW. En conjunto, los fabricantes informan reducciones del costo de soldadura por metro del 50–60% en la producción continua conforme a las normas para calderas (parámetros sectoriales de Megmeet, iKing y Red-D-Arc). El periodo exacto de recuperación depende del volumen de producción, la tarifa de mano de obra y el material de los paneles de la planta; proporcionamos un modelo de TCO específico para la cotización cuando recibimos una RFQ.
Nota para compras: Conviene destacar una contradicción para el área de compras: SAW no solo resulta económica para acero grueso. Con la velocidad de recorrido y el aporte térmico bajo control (el sistema SAW multiantorcha admite alimentación de alambre con ajuste continuo de 400–1200 mm/min y un factor de trabajo del 100%), la misma línea que suelda paneles de 16 mm para calderas CFB también suelda paneles de 3 mm para cámaras frigoríficas y gabinetes electrónicos. Ese rango de espesores en un solo sistema elimina el argumento para mantener dos procesos de soldadura diferentes en la planta para paneles delgados y gruesos.
Para: EN (cumplimiento normativo) · PROC (calificación de proveedores)
Correspondencia entre códigos de calderas y normas de soldadura: ASME · PED · EN ↔ AWS · ISO 3834 · EN 1090
El cumplimiento normativo es la única cuestión de compras que puede descalificar una máquina de soldadura de paneles de membrana fabricada en China antes incluso de comparar sus especificaciones. Para la mayoría de los compradores de calderas, la respuesta honesta es que el cumplimiento no depende únicamente de la máquina de soldar, sino de la cadena que va desde el código de diseño de la caldera (ASME Section I o EN 12952), pasa por la especificación de fabricación por soldadura (AWS D1.1 o EN ISO 3834-2) y llega al registro de calificación del procedimiento de soldadura ejecutado (WPS/PQR). Una máquina de soldadura de paneles de membrana que admita el perfil de potencia, el control de la velocidad de recorrido y la precisión de seguimiento de junta adecuados es el requisito previo del lado del equipo; la cadena de certificación es el requisito previo del lado del sistema. La función de Aubrik es suministrar una máquina que sirva como base para establecer esa cadena de certificación.
Correspondencia entre códigos de calderas y normas de soldadura
| Ámbito de aplicación | Código de recipientes a presión / calderas | Especificación de fabricación por soldadura | Compatibilidad del equipo Aubrik |
|---|---|---|---|
| Calderas industriales / de potencia de Estados Unidos | ASME Section I (calderas de potencia, soldadura de paredes de tubos y elementos de unión PG-25 / PG-27) | Código de soldadura estructural AWS D1.1 — Acero | La configuración SAW de doble alambre con 4× Lincoln Powerwave® AC/DC + 650 A y factor de trabajo del 100% admite WPS/PQR conforme a ASME Sec IX en lo que corresponde al equipo |
| Calderas industriales / de potencia de la UE | PED 2014/68/EU Categoría IV · EN 12952-3 (diseño) · EN 12952-5 (fabricación) | EN ISO 3834-2 (máximo nivel de calidad) · EN 1090-2 EXC3 | Compatible con el examen de tipo de un organismo notificado; la personalización OEM admite WPS/PQR + calificación de soldadores conforme a EN ISO 3834-2 |
| Vapor industrial y de proceso | EN 12953 (calderas de cuerpo cilíndrico) · PED Cat II–III | Calidad estándar EN ISO 3834-3 | El modelo estándar de 4 antorchas + registro de parámetros mediante HMI Siemens permite la trazabilidad de las soldaduras |
| Petroquímica / intercambiadores de calor | Referencia ASME Section VIII Div.1 / API 660 | AWS D1.1 / EN ISO 3834-2 | Modelo híbrido SAW + MAG para recubrimientos de Inconel y acero dúplex; compatible con cadenas de materiales NACE MR0175 |
| Construcción y almacenamiento en frío | Directiva de máquinas CE 2006/42/EC | EN 1090-2 EXC2 (panel sándwich) · EN ISO 3834-3 | El modelo estándar de 4 antorchas + capacidad SAW para paneles delgados de 3–8 mm es adecuado para paneles sándwich sin presión |
INFORMACIÓN PARA COMPRAS
Esta correspondencia pone sobre la mesa tres consideraciones para compras. Primero, Aubrik suministra de serie la certificación ISO 9001:2015 y la conformidad CE; los códigos aplicables a la caldera (ASME Sec I, PED Cat IV) se completan sobre el equipo dentro del sistema de calidad del propio fabricante, con la participación de un organismo notificado para la categoría de mayor riesgo. Segundo, el paso de calificación correspondiente al equipo es la calificación del procedimiento de soldadura: ejecutar probetas en la máquina SAW multiantorcha para demostrar que el intervalo de parámetros previsto produce propiedades mecánicas que cumplen ASME Sec IX o EN ISO 3834-2. La HMI Siemens registra todos los parámetros de soldadura, por lo que el registro de calificación es auditable. Tercero, el marco PED 2014/68/EU permite explícitamente utilizar un sistema de calidad ISO 9001 completo + un examen de tipo por un organismo notificado como vía de conformidad para equipos de Categoría IV; esta es la vía que utilizan los clientes de Aubrik en España, Alemania, Italia y Francia para producir paredes de membrana de calderas, con evidencia suministrada al recibir una RFQ.
En trabajos petroquímicos y metalúrgicos con materiales resistentes a la corrosión, conviene seguir el panorama de patentes de USPTO a nivel de equipo: US6852945B2 (soldadura láser de paneles de paredes de tubos de caldera) documenta un método láser alternativo para una geometría similar, y US6889887B1 (dispositivo de gato para alinear paneles de tubos de paredes de agua de caldera) abarca los antecedentes de los dispositivos de sujeción para alineación que orientan nuestra selección de rieles guía Hiwin C3 y módulos de seguimiento de junta de doble carrera.
Para: MGR (compatibilidad con la aplicación) · EN (validación técnica)
5 aplicaciones industriales: guía de capacidad, materiales y certificaciones
La misma arquitectura de máquina SAW de antorchas múltiples se utiliza en cinco aplicaciones industriales distintas, cada una con su propia geometría de panel, grado de material y requisitos de certificación. A continuación, el selector muestra la correspondencia de configuraciones que utilizamos para definir el alcance durante las solicitudes de cotización; detrás de ella se encuentra la misma trayectoria de ingeniería que ha producido equipos instalados en trece países desde el primer envío de exportación en 2008.
| Industria | Tipo de panel habitual | Espesor / diámetro exterior del tubo | Material | Requisito de certificación | Modelo Aubrik recomendado |
|---|---|---|---|---|---|
| Calderas y generación de energía | Pared de agua + panel de intercambiador de calor + serpentín de sobrecalentador | De 8 a 16 mm / de 22 a 89 mm | Acero al carbono SA-36 / aleaciones SA-178 / SA-213 | ASME Sección I + PG-25/PG-27 / PED 2014/68/EU Cat IV / EN 12952 | SAW de 6 antorchas (500–800 m²/día @ 2500 mm) |
| Construcción y almacenamiento en frío | Panel sándwich, aislamiento acústico, pared de cámara frigorífica | 3–8 mm | Acero al carbono + acero galvanizado | Directiva de Máquinas CE + EN 1090-2 EXC2 | SAW estándar de 4 antorchas (800–1200 m²/día @ 1600 mm) |
| Industria automotriz y electrónica | Carcasas de sensores de presión, envolventes de sensores industriales | 3–6 mm | Acero inoxidable 304 / 316 | RoHS + gestión de calidad de fabricantes de equipo original automotriz | SAW + MAG híbrida (relleno MIG de precisión en acero inoxidable) |
| Industria petroquímica y metalúrgica | Paneles térmicos resistentes a la corrosión, paneles de reformador | 6–16 mm | Dúplex 2205 / revestimiento de Inconel 625 | NACE MR0175 + ASME Sección VIII Div.1 | SAW de 6 antorchas + fuente de poder de CC para soldadura (soldabilidad del Inconel) |
| Equipos médicos | Micropaneles de membrana para sensores médicos | 3–5 mm | Acero inoxidable 316L | ISO 13485 + esterilidad / biocompatibilidad | SAW + MAG híbrida + módulo de inspección por visión con IA |
INFORMACIÓN SOBRE LAS APLICACIONES
El selector refleja dos realidades del proceso de adquisición. Primero, la aplicación para calderas y generación de energía concentra la mayor parte de la inversión en equipos SAW de antorchas múltiples porque la producción de paredes de membrana y paneles de intercambiadores de calor opera con ciclos estrictos de auditoría ASME / PED, en los que el costo de retrabajo de un solo panel puede superar el ahorro por metro de SAW acumulado durante todo un trimestre. Segundo, la aplicación para construcción y almacenamiento frigorífico es la que más rápido crece en volumen porque el mismo modelo estándar de 4 antorchas que atiende a fabricantes de calderas también realiza la soldadura de paneles sándwich de 3–8 mm a 800–1200 m²/día, una capacidad que ninguna celda MIG/MAG de un solo arco puede igualar sin duplicar el presupuesto de mano de obra.
Para los fabricantes de calderas y calderas de biomasa que trabajan con paneles de pared de agua de tubos aleteados, economizadores de lecho fluidizado (CFB) y serpentines de sobrecalentadores, el reto geométrico es el mismo en todas las aplicaciones: mantener la desalineación lineal, el paso y la rectitud del panel dentro de las especificaciones en longitudes de hasta 26 m. Es el mismo conjunto de problemas que identifica la patente de la USPTO US20050167468A1 para la soldadura y el enderezado de paneles de tubos de caldera, así como los antecedentes sobre alineación documentados en US6889887B1. Nuestra solución es el módulo de seguimiento de junta de lazo cerrado (100 mm de carrera vertical + 40 mm de ajuste fino), combinado con guías lineales Hiwin C3: el mismo hardware, independientemente de la aplicación industrial para la que se configure.
AUDITORÍA VISUAL · PLANTA DE PRODUCCIÓN
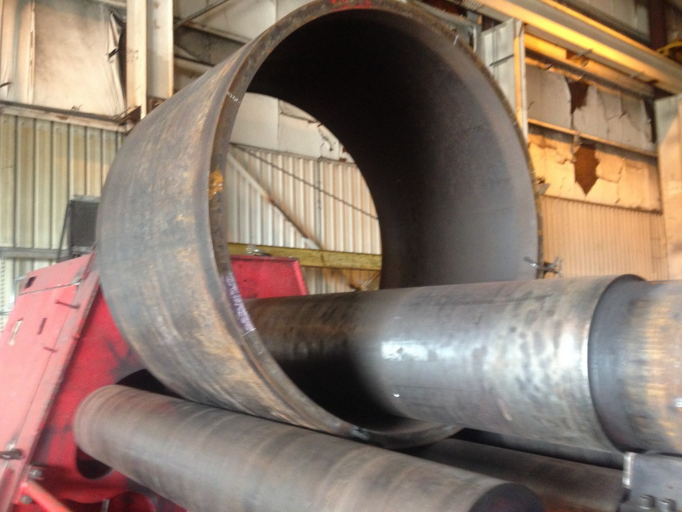
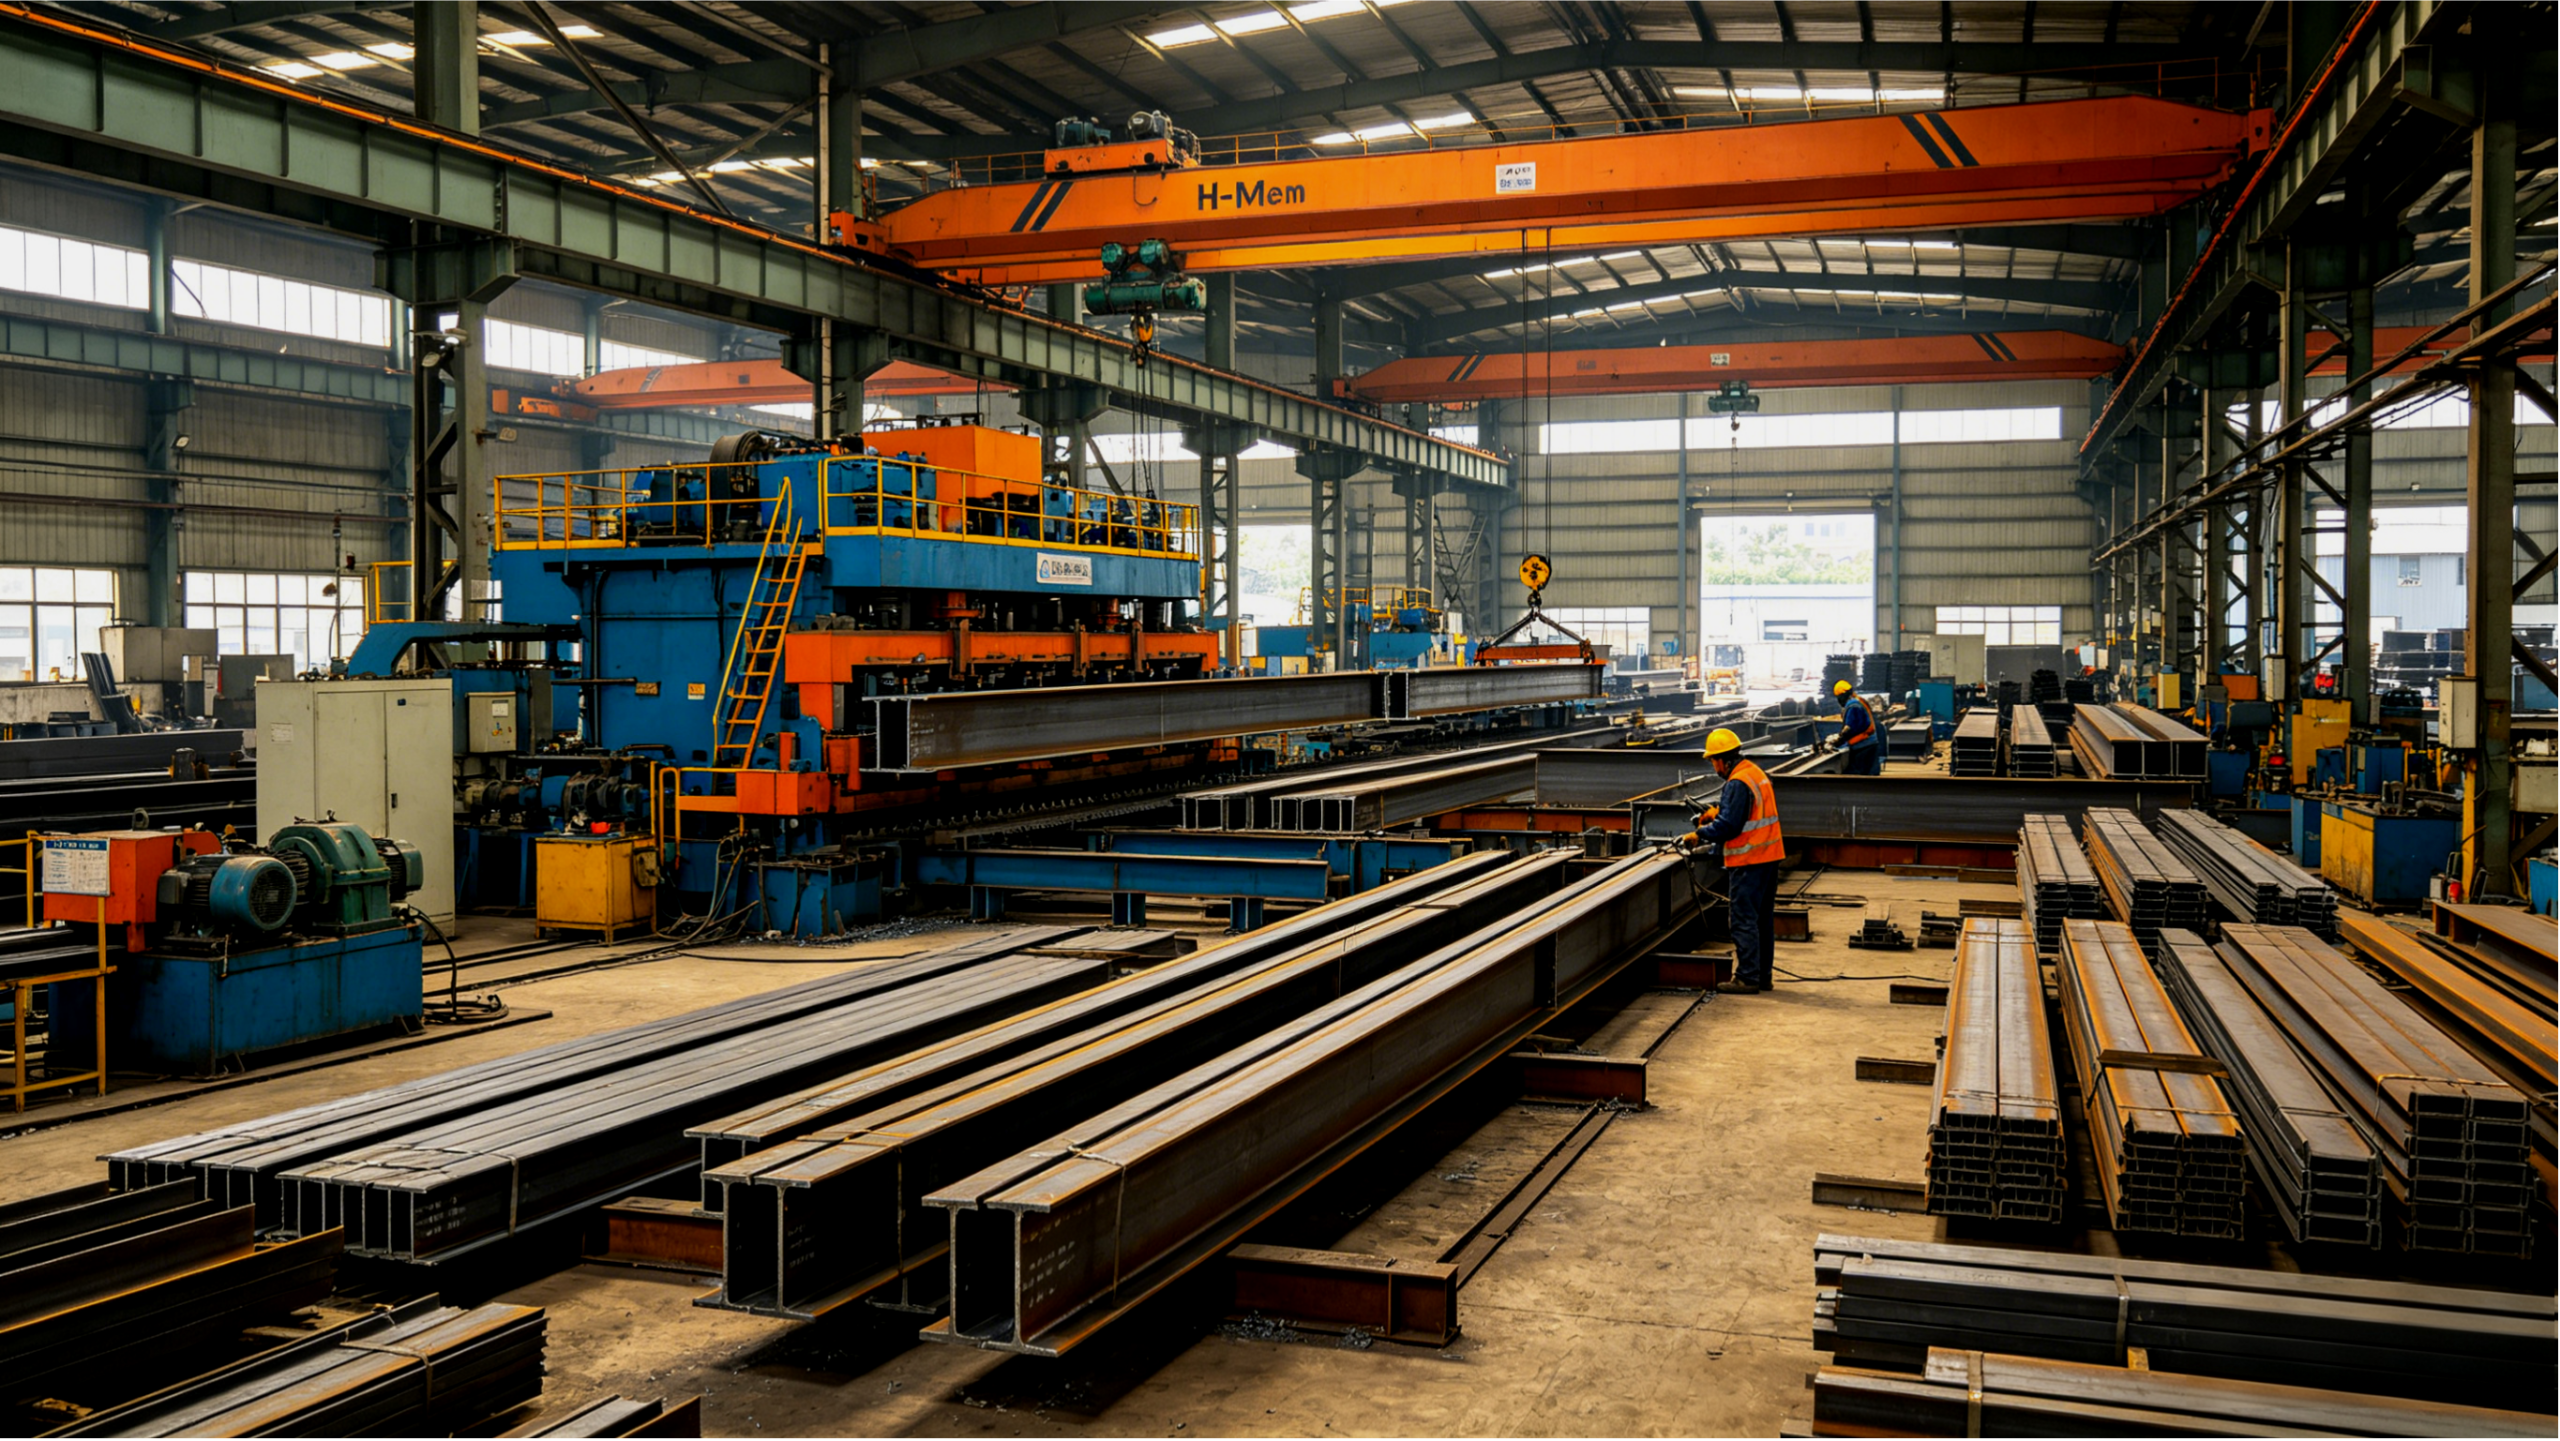
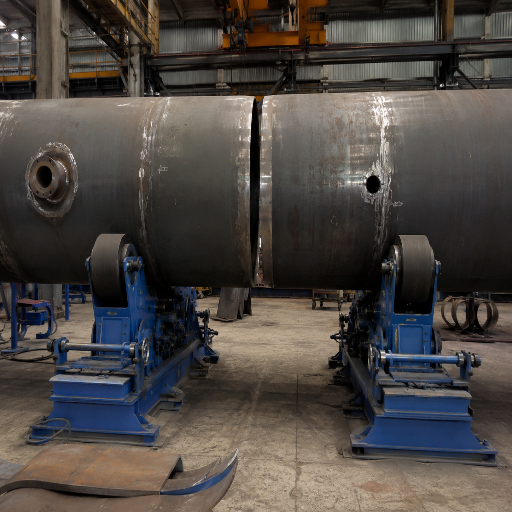
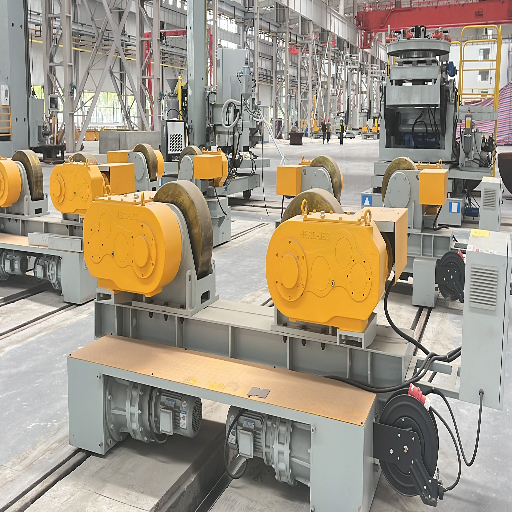
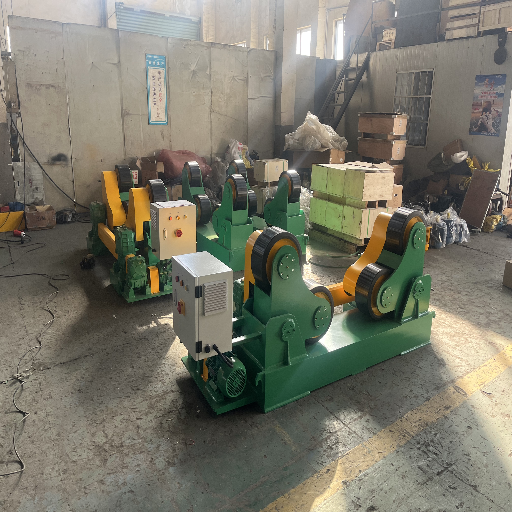
Auditoría de instalaciones: ensamble de equipos pesados




Para: COMPRAS · ING. (aplicabilidad de las normas) · GERENCIA
Sistema de calidad de Aubrik: ISO 9001 + CE + trayectoria de 30 años de equipos instalados
La principal cuestión de confianza que los bienes de capital fabricados en China deben responder en los procesos de adquisición de Estados Unidos y la UE no es “¿muestran la certificación ISO 9001 en su sitio web?”, sino “¿cuál es su trayectoria en campo, medida en máquinas instaladas, continuidad año tras año y red de servicio posventa?”. Aubrik es un fabricante de equipos industriales de soldadura con treinta años de experiencia que produce aproximadamente 1,000 equipos de soldadura y 200 equipos de corte al año, con envíos de exportación continuos desde 2008.
1996
Primera línea nacional de soldadura de paneles de membrana enviada
2008
Primer envío de exportación (Asia–Medio Oriente)
1,000
Equipos de soldadura producidos al año (capacidad anual actual)
200
Equipos de corte producidos al año
13+
Mercados de exportación activos (Estados Unidos, India, Rusia, Filipinas, Malasia, EAU, Indonesia, España, Alemania, Francia, Italia, Brasil, Vietnam)
ISO 9001:2015
Gestión de la calidad a nivel de fabricante
CE
Conformidad Europea (Directiva de Máquinas 2006/42/EC + ruta de personalización OEM conforme a PED 2014/68/EU)
EN / ES / RU / AR
Ventas y soporte técnico multilingües (continuidad operativa desde 2008)
La brecha de confianza que generan los equipos de soldadura chinos desconocidos es un reto real, y los ingenieros de Aubrik la abordan mediante tres decisiones estructurales en lugar de afirmaciones comerciales. Primero, la fuente de poder para soldadura Lincoln Powerwave® AC/DC de doble alambre pertenece a la misma categoría de fuentes Lincoln Electric que utiliza Pemamek en la instalación Caldema PEMA 3000/6 y que el propio proveedor estadounidense Lincoln Electric emplea en su línea de productos Power Wave® AC/DC 1000SD. Combinar una arquitectura mecánica fabricada en China (pórtico, travesaño, recuperación de fundente y seguimiento de junta) con electrónica de fuente de poder de categoría occidental es una decisión deliberada de ingeniería de Aubrik para aplicaciones de calderas: Aubrik ofrece a los compradores la familiaridad, en términos de adquisición, del comportamiento Lincoln AC/DC sin la inversión de capital de un sistema integrado comparable a una línea Pemamek. En términos estructurales, esto importa porque el diferenciador no es “China frente a Occidente”, sino “electrónica Lincoln Powerwave dentro de la arquitectura de una línea de producción Aubrik”.
Segundo, la garantía de 1 año y la política de suministro gratuito de piezas de desgaste cubren puntas de contacto, rodillos de alimentación de alambre, sellos del sistema de recuperación de fundente y el reemplazo rutinario de consumibles durante el factor de trabajo normal. Aubrik plantea la personalización OEM como un servicio estructurado de ingeniería —ancho de trabajo de hasta 2500 mm, 2–6 antorchas, SAW + MAG híbrida, robot industrial de carga, inspección por visión con IA y panel MES— y no como una partida adicional de la cotización. Tercero, la operación comercial multilingüe establecida en EN / ES / RU / AR mantiene la misma continuidad lingüística que utilizan los clientes de exportación desde 2008: por ello, un fabricante de calderas brasileño, ruso o español no necesita recurrir a tres intermediarios para traducir una cotización, un manual o una solicitud de servicio. Aubrik ofrece esta continuidad multilingüe en los 13 países de exportación como un compromiso básico de fábrica, no como una mejora de nivel empresarial. En comparación con la compra por catálogo de una máquina de soldadura por arco sumergido Lincoln de un solo proveedor o de una máquina de soldadura por arco sumergido ESAB, la línea integrada de Aubrik incorpora electrónica de la misma categoría occidental dentro de un sistema de producción completo.
¿Necesita un expediente detallado de auditoría de capacidades de fábrica y certificaciones?
Descargar ficha técnica del sistema de antorchas múltiples (PDF, 8 páginas) →
Para: ING. + GERENCIA (decisión de inversión en automatización)
Personalización OEM y mejoras de automatización: del robot industrial de carga a la integración MES
La personalización de nuestra máquina de soldadura de paneles de membrana se divide en cuatro categorías de ingeniería. La ampliación del ancho de trabajo hasta 2500 mm aumenta proporcionalmente las dimensiones del pórtico, el travesaño y la tolva de recuperación de fundente sin cambiar la fuente de poder para soldadura Lincoln Powerwave® correspondiente a cada antorcha. La ampliación de dos a seis antorchas (o la configuración SAW + MAG híbrida) ajusta la distribución de potencia y la lógica de sincronización en la HMI Siemens, pero mantiene un módulo idéntico de seguimiento de junta con doble carrera para cada antorcha. Los módulos de mejora de automatización —robot industrial de carga, inspección por visión con IA y panel MES— se incorporan a la línea estándar mediante interfaces IO/PLC documentadas, sin necesidad de rediseñar la máquina principal.

Robot industrial de carga: clase de carga útil de 500 kg
El módulo del robot industrial de carga maneja una carga útil de 500 kg durante la carga de paneles y la descarga de paneles terminados, con lo que elimina una de las dos operaciones que aún requieren una participación intensiva del operador en una línea SAW de antorchas múltiples (la otra es la recuperación de fundente, automatizada mediante la tolva de 260 L con precalentamiento). Este robot industrial se integra con la HMI Siemens para que el programa de soldadura active los ciclos de carga y descarga en secuencia con la pasada de soldadura: un solo panel completa la carga, la soldadura, la espera para rayos X y la descarga sin intervención del operador, aparte de la supervisión desde el panel de control.
Inspección por visión con IA
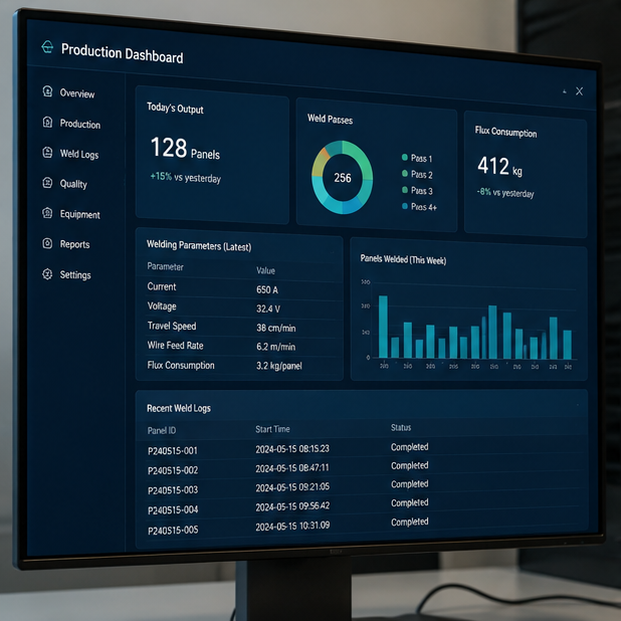
El módulo de inspección por visión con IA se instala en línea después de la pasada de soldadura y antes del área de inspección por rayos X. No sustituye los ensayos no destructivos (END) exigidos por las normas (inspección por rayos X, ultrasonido o partículas magnéticas), sino que constituye una capa de detección de defectos en tiempo real que identifica porosidad superficial, socavado y desalineación de las pletinas de aleta antes de que el panel llegue al área de rayos X, lo que reduce el tiempo del ciclo de retrabajo al detectar los defectos en la línea de soldadura y no en la estación de inspección. En talleres de calderas donde el retrabajo de un solo panel puede consumir entre cuatro y ocho horas de capacidad de toda la línea, el valor del módulo de visión con IA se mide por la capacidad conservada, no por la variación de la tasa de defectos.
Integración MES y panel de producción
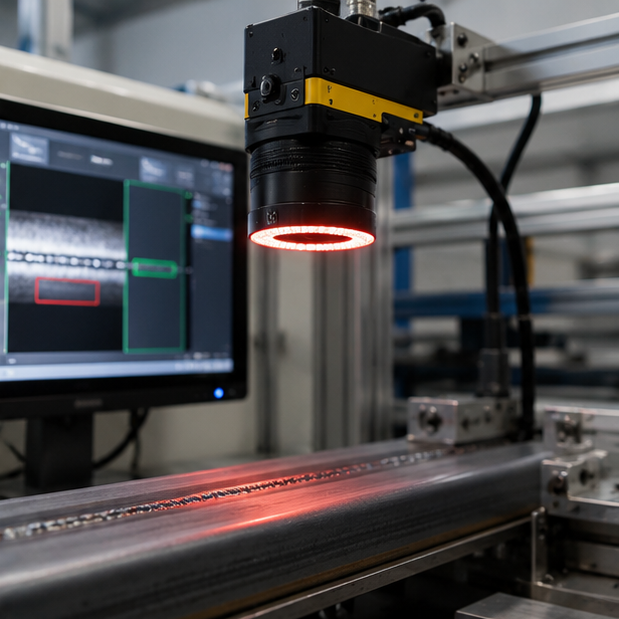
El panel digital integrado con MES exporta de forma estructurada los registros de parámetros de soldadura de la HMI Siemens: corriente de la antorcha, voltaje, velocidad de recorrido, velocidad de alimentación de alambre y consumo de fundente por panel, todos con una marca de tiempo vinculada al número de serie del panel. Para operaciones conforme a ISO 9001 + PED 2014/68/EU Cat IV, esta es la capa de datos que permite auditar la trazabilidad de las soldaduras. El panel funciona mediante una vista web de cliente ligero, por lo que los gerentes de producción pueden obtener informes de producción al final del turno sin entrar en la celda de soldadura.
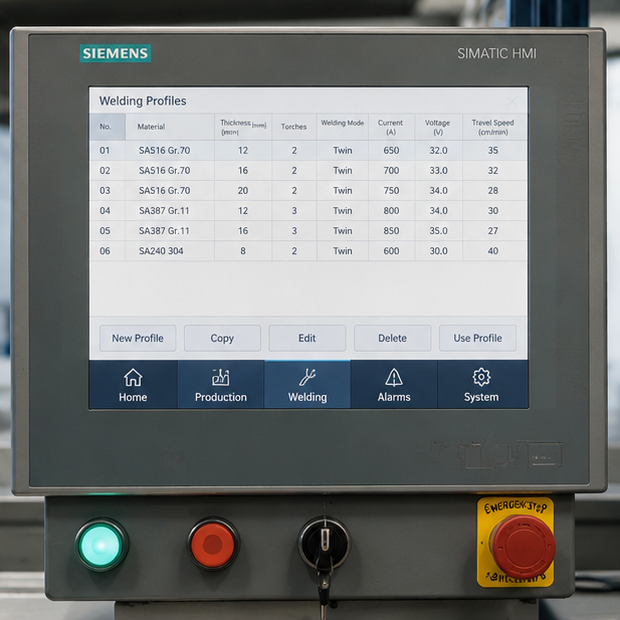
50+ perfiles de soldadura precargados
La HMI Siemens se entrega con más de cincuenta perfiles de soldadura precargados, indexados por material y espesor del panel, además del número de antorchas. Los operadores configuran los parámetros del panel y la HMI propone un perfil inicial; el operador lo aprueba, lo modifica o guarda un perfil derivado para la siguiente corrida de producción. Esta arquitectura mantiene el nivel de habilidad requerido del operador en “capacitación básica” en lugar de exigir un “soldador certificado en SAW”: una línea con un solo operador por turno es viable porque la biblioteca de perfiles codifica los conocimientos sobre parámetros que, de otro modo, existirían únicamente en la experiencia de un soldador sénior.
¿Desea una estimación personalizada de ingeniería para la personalización OEM de un robot industrial de carga o la integración MES?
Agendar demostración por video de 15 minutos con un ingeniero de producción →
Herramientas de ingeniería
Herramientas de evaluación de máquinas de soldadura de paneles de membrana
Calculadora de capacidad SAW con antorchas múltiples
Calculadora del punto de equilibrio de costos entre SAW y MIG/MAG
Verificador de cumplimiento de códigos de calderas
Preguntas frecuentes: máquina de soldadura de paneles de membrana
Preguntas frecuentes de fabricantes de calderas, productores de paneles sándwich y fabricantes de intercambiadores de calor que evalúan por primera vez la soldadura SAW con múltiples antorchas.
P1: ¿Qué proceso de soldadura utiliza la máquina Aubrik para soldar paneles de membrana y por qué emplea soldadura por arco sumergido en lugar de MIG/MAG?
Esta máquina utiliza soldadura por arco sumergido (SAW) con múltiples antorchas y fuentes de poder para soldadura Lincoln Powerwave® AC/DC de doble alambre, con 2 a 6 antorchas controladas de forma independiente por línea. La SAW se prefiere sobre MIG/MAG para producir paneles de membrana por tres razones cuantificables: la penetración de la soldadura alcanza 3–5 mm, frente a 1–1.5 mm con MIG; la capa de fundente granular elimina las salpicaduras y reduce los requisitos de EPP para el operador; y el costo de los consumibles por pasada equivale aproximadamente a la mitad del de MIG/MAG en la fabricación pesada continua (según referencias del sector de The Fabricator y Red-D-Arc). En la producción de paredes de membrana para calderas, donde cada panel requiere una inspección por rayos X del 100%, la uniformidad de calidad de la SAW reduce directamente el costo de los ciclos de retrabajo.
P2: ¿Qué intervalo de espesores de panel y diámetros de tubo admite el modelo estándar de 4 antorchas?
Nuestro modelo estándar de 4 antorchas admite paneles de 3–12 mm de espesor con tubos de 22–89 mm de diámetro exterior y un ancho de trabajo de 1600 mm. Nuestro modelo personalizado de 6 antorchas amplía el intervalo a espesores de 3–16 mm y tubos de 22–108 mm de diámetro exterior, con un ancho de trabajo de hasta 2500 mm. Ambos modelos admiten acero al carbono, acero inoxidable 304 / 316 y materiales de aleación, con ajuste del rango de parámetros mediante la HMI Siemens. Para aplicaciones de revestimiento con Inconel o acero inoxidable dúplex, se recomienda el modelo híbrido SAW + MAG.
P3: ¿Cómo influye la arquitectura de múltiples antorchas en la tasa de deposición y la capacidad diaria de producción?
La tasa de deposición por antorcha es de ≥28 kg/h con SAW de doble alambre Lincoln Powerwave®. Cuatro antorchas activas en paralelo proporcionan una deposición total aproximada de 112 kg/h; seis antorchas la elevan a ≥168 kg/h. Sin embargo, la capacidad diaria de producción de paneles está determinada por los cambios de panel, los ciclos de recuperación de fundente y los puntos de espera para las inspecciones exigidas por las normas, no solo por la deposición máxima. La producción en un solo turno alcanza 800–1200 m²/día con el modelo estándar de 4 antorchas en paneles de acero al carbono de 1600 mm (parámetros de aporte térmico: 25–35 kJ/in, muy por debajo del límite convencional de 85 kJ/in que investigaciones recientes están cuestionando) y 500–800 m²/día con el modelo personalizado de 6 antorchas en paneles de 2500 mm de ancho. La producción disminuye con materiales de mayor espesor o de aleación porque se reduce la velocidad de recorrido para mantener una penetración uniforme. Consulte arriba la Escala de deposición SAW con múltiples antorchas para ver el mapa completo de antorcha × espesor × material, y el Umbral de cruce de costos para saber cómo se traduce la producción en el costo de soldadura por metro.
P4: ¿La máquina cumple con ASME Sección I, PED 2014/68/EU y EN 12952?
El equipo se entrega de serie con un sistema de gestión de calidad ISO 9001:2015 y marcado CE conforme a la Directiva de máquinas (2006/42/EC). Para aplicaciones sujetas a ASME Sección I (calderas de potencia de EE. UU.) y PED 2014/68/EU Categoría IV (equipos a presión de la UE), el fabricante completa el cumplimiento normativo mediante la calificación del procedimiento de soldadura (WPS/PQR conforme a ASME Sec IX o EN ISO 3834-2), utilizando el rango de parámetros de la máquina, mientras la HMI Siemens registra cada parámetro de soldadura para garantizar una trazabilidad auditable. La cadena de calificación es: rango de parámetros de la máquina → borrador de WPS → soldadura del cupón de prueba → ensayo de propiedades mecánicas → emisión del PQR → calificación del operador conforme a EN 287 o ASME Sec IX → soldadura de producción. Previa solicitud, se proporciona evidencia del examen de tipo de un organismo notificado conforme a PED, incluida la aprobación del procedimiento de soldadura y el esquema de calificación de soldadores, para fabricaciones destinadas a calderas en los mercados de la UE; además, colaboramos con TÜV Rheinland, Bureau Veritas y DNV cuando la cadena de auditoría del cliente final exige la intervención de un organismo notificado.
P5: ¿Qué metales puede soldar la máquina?
Acero al carbono (SA-36 y grados SA-178 para tubos de caldera), acero inoxidable (304, 316 y 316L de grado médico) y materiales de aleación (dúplex 2205 y revestimiento con Inconel 625 mediante el modo híbrido SAW + MAG). Los parámetros se ajustan mediante la HMI Siemens, que incluye más de 50 perfiles de soldadura precargados y clasificados por material y espesor. Este intervalo de espesores de 3–16 mm permite procesar en una sola máquina desde paneles sándwich delgados para construcción hasta paneles pesados de pared de agua para calderas CFB; además, contrario a la idea errónea habitual de que la SAW solo sirve para acero grueso, la misma línea de múltiples antorchas suelda paneles de membrana de 3 mm mediante el control de la velocidad de recorrido (regulación continua de 400–1200 mm/min) y el aporte térmico.
P6: ¿Qué nivel de capacitación necesita el operador?
Solo se requiere capacitación básica. Nuestra HMI Siemens se entrega con más de 50 perfiles precargados y clasificados por material del panel, espesor y cantidad de antorchas; los operadores seleccionan los parámetros en lugar de configurarlos desde cero. Por eso trabajamos con un solo operador por turno, frente a los 3-4 habituales con MIG/MAG.
P7: ¿Cuál es el plazo de entrega habitual y qué refacciones incluye la garantía?
El plazo de entrega es de 60–90 días para el modelo estándar de 4 antorchas, de 90–120 días para el modelo personalizado de 6 antorchas o el tipo híbrido SAW + MAG, más 30–45 días para módulos de personalización OEM (robot industrial de carga, visión con IA e integración con MES). El transporte marítimo añade entre 30–60 días, según el destino. Nuestra garantía del fabricante de 1 año cubre toda la máquina, incluidas las fuentes de poder para soldadura Lincoln Powerwave®, la HMI Siemens y las guías lineales Hiwin C3. Con la entrega original se incluyen gratuitamente piezas de desgaste (puntas de contacto, rodillos de alimentación de alambre y sellos del sistema de recuperación de fundente), y mantenemos existencias de refacciones comunes para enviarlas en 7 días desde los centros regionales de servicio.
P8: ¿Se puede personalizar la máquina para el ancho de panel o la configuración de antorchas que necesitamos?
Sí: la personalización es la regla, no la excepción. El ancho de trabajo puede configurarse hasta 2500 mm; la cantidad de antorchas, de 2 a 6, además de la opción híbrida SAW + MAG; el intervalo de espesores del material puede ajustarse según la capacidad nominal de la fuente de poder para soldadura y del módulo de seguimiento de junta; y los módulos de automatización (robot industrial de carga con una carga útil de 500 kg, inspección mediante visión con IA y panel digital integrado con MES) se incorporan mediante interfaces IO/PLC documentadas. Para definir el alcance de la solicitud de cotización, se utiliza el Decodificador de aplicaciones para 5 industrias que aparece arriba, a fin de asignar la combinación de paneles y los requisitos de certificación a la configuración base adecuada antes de especificar la personalización.
Tendencia ahora



