Aubrik Şirketi ile İletişime Geçin

Membran Panel Kaynak Makinesi
Kazan ve Endüstriyel Panel İmalatı İçin Çok Torçlu SAW Çözümleri
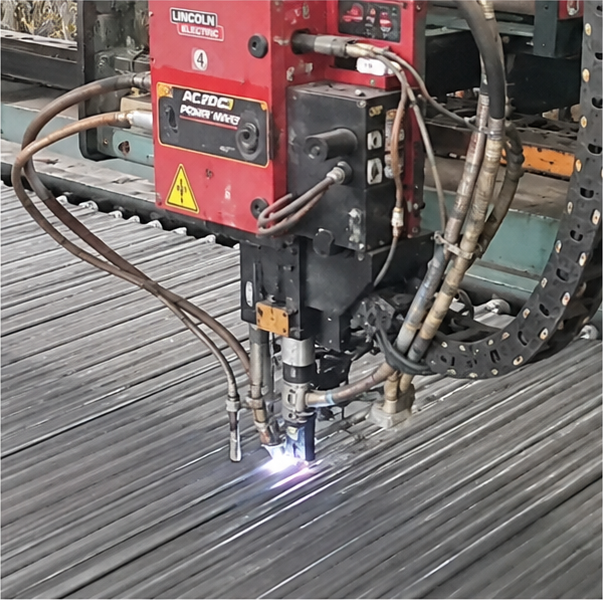
Aubrik çok torçlu membran panel kaynak makinesi sistemleri; bağımsız kumanda edilen dört ila altı Lincoln Powerwave® AC/DC çift telli tozaltı kaynak (SAW) kafasını otomatik dikiş takibi ve Siemens HMI kumanda sistemiyle bir araya getirerek kazan üreticilerinin, ısı eşanjörü imalatçılarının ve sandviç panel üreticilerinin kaynak kalitesinden, standartlara uygunluktan veya sermaye verimliliğinden ödün vermeden güvenilmez manuel kaynak hatlarının yerini almasını sağlar.
Özel Teklif Talep Edin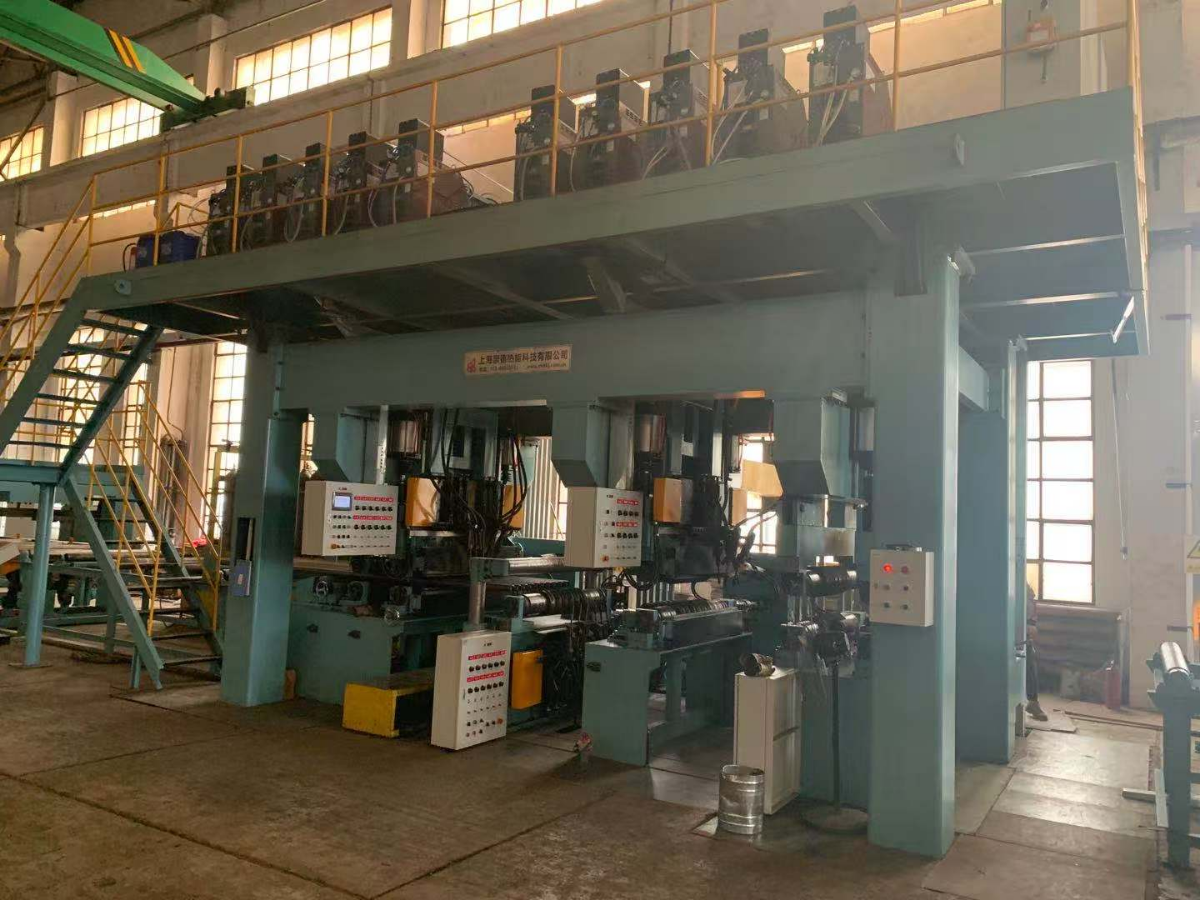
Temel Teknik Özellikler
≥28 kg/h
Torç başına yığma hızı (Lincoln Powerwave® çift telli)
0,8–2,0 m/min
Kaynak hızı (kademesiz ayar, 400–1200 mm/min tel besleme)
±0,5 mm
Panel genişliğinin tamamında otomatik dikiş takip hassasiyeti
3–16 mm
Panel kalınlığı aralığı (boruların dış çapı 22–108 mm)
2 / 4 / 6 + Hibrit
SAW + MIG/MAG hibrit torç seçenekleri
ISO 9001 + CE
30 yıllık kullanım geçmişi, 2008’den bu yana 13+ ülkeye ihracat
Hedef: EN · PROC · MGR
Manuel Kaynak Darboğazından Çok Torçlu SAW Üretimine — Membran Panel Kaynağındaki Zorluk
Kazan üreticileri, sandviç panel üreticileri ve ısı eşanjörü imalatçıları, satın alma ekiplerinin düzenli olarak yanlış hesapladığı ortak bir üretim darboğazıyla karşılaşır: membran panellerin geleneksel manuel kaynağındaki gizli zorluklar, modern üretim hacmi gereksinimleri karşısında süreci işlemez hâle getirir. Tek torçlu MIG/MAG operatörleri kullanılabilir kesintisiz kaynakta ortalama yaklaşık 0,3–0,5 m/min hıza ulaşır, 6 m üzerindeki açıklıklarda tutarsız panel deformasyonuyla mücadele eder ve yalnızca bir hattı çalışır durumda tutmak için vardiya başına 3-4 operatöre ihtiyaç duyar; bu maliyetli işçilik sıkıntısı teslim süresini haftalarca uzatır.
Brezilyalı kazan tedarikçisi Caldema Equipamentos Industriais, kendi imal ettiği MIG boru paneli hattını hizmetten çıkardığında kamuoyuna açıklanan gerekçe açıktı: “proses güvenilir değildi, çok fazla yeniden işlemeye yol açıyordu ve verimlilik beklentileri karşılamıyordu.” Yerine kurulan SAW hattı, ilk yılda 35% verimlilik artışı sağladı; paneller hattan düzgün biçimde çıktı ve yeniden işleme çevrimleri en aza indirildi.
Sistem Mimarisi ve Hassas Mekanik
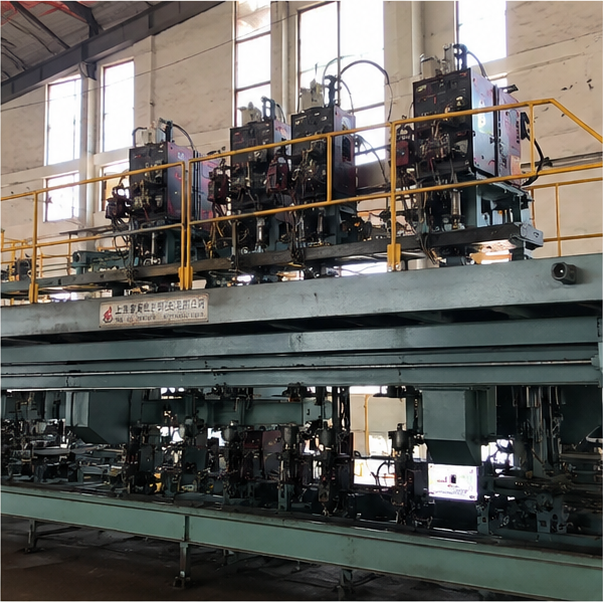
Çok torçlu tozaltı kaynağı (SAW) temelinde geliştirilen membran panel kaynak makinesi, hız ile kaynak kalitesi arasındaki ödün operatöre değil yapısal etkenlere bağlı olduğundan tüm temel nedenleri eş zamanlı olarak ele alır. Aubrik mühendisleri sistemi, Hiwin C3 lineer kızaklar ve ±0,5 mm otomatik dikiş takibiyle donatılmış, bağımsız kumanda edilen dört ila altı Lincoln Powerwave® AC/DC çift telli kafa üzerine kurdu; bu çözüm, USPTO patenti US20050167468A1’in kazan borusu paneli kaynağında belgelediği panel deformasyonu sorununa yöneliktir.
Proses Uygulaması ve Küresel Uygunluk
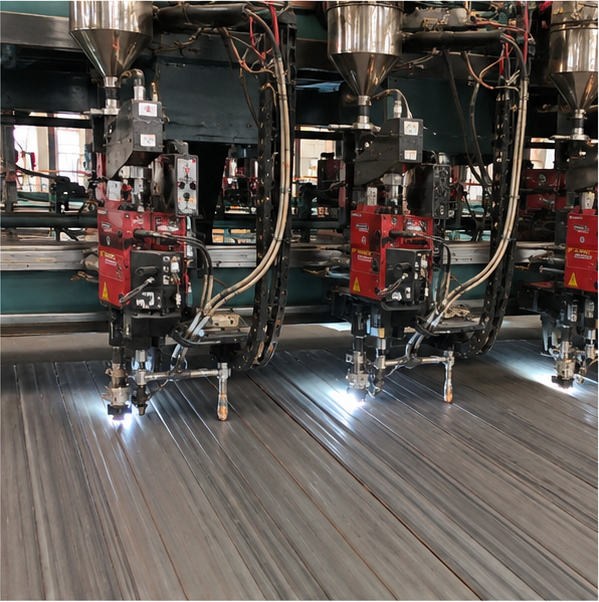
Birden fazla torç, paralel kanat-boru dikişlerini eş zamanlı olarak kaynaklar; granül toz örtüsü kaynak banyosunu atmosferik kirlenmeden koruyarak nüfuziyetin MIG/MAG için tipik olan 1–1,5 mm yerine 3–5 mm değerine ulaşmasını sağlar; otomatik hareket hızı kontrolü ise tek arklı hatları sınırlayan operatör becerisi tavanını ortadan kaldırır. Tozaltı kaynağının kendisi 90 yıllık bir ark kaynağı yöntemidir (ilk patent 1935), ancak onu tek pasolu bir araştırma tezgâhı yerine üretim sınıfı bir membran panel kaynak sistemine dönüştüren unsur çok torçlu mimaridir. Aubrik, bu konfigürasyonu temel fabrika standardı olarak 1 yıllık garanti ve ISO 9001 + CE sertifikasıyla sunar; 13 ülkedeki 30 yıllık kullanım geçmişi de güvenilirlik iddiasını destekler. Wuxi menşeli ekipmanları Pemamek veya yalnızca Lincoln sistemleriyle çalışan entegratörlerle karşılaştıran satın alma ekiplerinin ilk değerlendirdiği fark budur.
Kalınlık Paradoksu ve Saha Uyarlaması
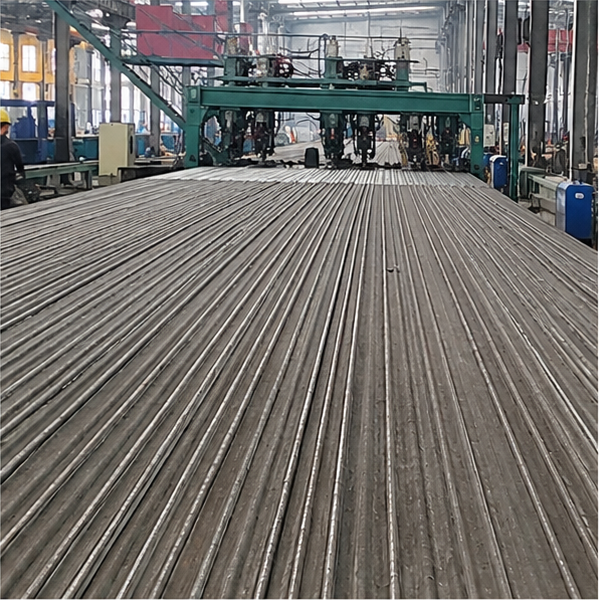
Satın alma öncesinde ortadan kaldırılması gereken bir çelişki vardır: SAW’ın “yalnızca kalın çelik için” uygun olduğu yönündeki yaygın varsayım gerçekte her zaman doğru değildir; genel kabulün aksine, 16 mm CFB kazan su duvarı panellerini kaynaklayan aynı çok torçlu SAW sistemi, soğuk hava depoları ve elektronik cihaz muhafazaları için 3 mm membran panelleri de işler. Saha deneyimi ince panel efsanesini çürütür: kademesiz hareket hızı kontrolüyle (400–1200 mm/min tel besleme) ince panel SAW uygulaması, tek bir Aubrik hattının iki ayrı MIG/MAG hücresinin yerini alabilmesinin yapısal nedenidir.
Satın Alma Dinamikleri ve Entegre Yatırım Getirisi
Bu tek sistemli esneklik sayesinde membran panel kaynak makinesi; satın alma kataloğunda sub arc welder, submerged arc welder veya subarc welding machine olarak bilinen tozaltı kaynak makinesi ürün ailesiyle birlikte, çeyrek başına 100 panelden 1.000 panele çıkan imalatçıların varsayılan sermaye yatırımı hâline gelmiştir. Bağımsız bir kaynak güç kaynağı olarak satılan Lincoln tozaltı kaynak makinesiyle (Lincoln Power Wave® AC/DC 1000SD için yaklaşık USD 58.000) veya aynı sınıftaki bir ESAB tozaltı kaynak makinesiyle karşılaştırıldığında entegre Aubrik hattı, aynı Batı sınıfı kaynak güç kaynağı elektroniğini kurumsal bir sermaye harcaması programı yerine tek hatlık yatırım bütçesine uygun tozaltı kaynak makinesi fiyat seviyelerinde eksiksiz bir üretim sistemi içinde sunar.
Hedef: EN (Birincil) · PROC (Teklif Talebi Eşleşmesi)
Aubrik Çok Torçlu SAW Mimarisi — Torç Sayısı Seçimi ve Modül Konfigürasyonu
Kazan ve panel imalatçıları için yapılandırdığımız membran panel kaynak makinesi, üç temel mimarinin yanı sıra farklı malzemelerle çalışmaya yönelik hibrit bir hat kullanır. Her mimarinin torç sayısı, çalışma genişliği ve güç profili farklıdır ve her biri tek bir karar ölçütüne göre seçilir: vardiya başına kaç metrekare sertifikalı kalitede membran panel sevk edilmesi gerektiği. Müşteri siparişlerinin çoğunda standart 4 torçlu SAW modeli tercih edilir; çünkü 1600 mm çalışma genişliği ile bağımsız kumanda edilen dört Lincoln Powerwave® AC/DC çift telli torcun birleşimi, 6 torçlu sistemin alan ve sermaye harcaması yükünü getirmeden endüstriyel buhar kazanı üreticileri için ideal günlük üretim düzeyini sağlar.
Standart ve Özelleştirilmiş Modeller — Parametreler
| Parametre | Standart (4 Torçlu SAW) | Özelleştirilmiş (6 Torçlu SAW) | Hibrit (SAW + MAG) |
|---|---|---|---|
| Çalışma Genişliği | 1600 mm | 2500 mm’ye kadar | 1600–2500 mm (opsiyonel) |
| Kaynak Torcu Sayısı | 4 | 6 | 4 SAW + 2 MAG |
| Kaynak Yöntemi | Çift Telli SAW (AC/DC) | Çift Telli SAW (AC/DC) | SAW + MIG/MAG |
| Panel Kalınlığı | 3–12 mm | 3–16 mm | 3–16 mm |
| Boru Çapı | 22–89 mm | 22–108 mm | 22–108 mm |
| Tel Çapı | 2.4 / 3,2 mm | 2.4 / 3,2 mm | 1,6–3,2 mm |
| Güç Kapasitesi | 4 × 650 A (100% görev çevrimi) | 6 × 650 A (100% görev çevrimi) | 4 × 650 A SAW + 2 × 500 A MAG |
| Hava Basıncı / Debisi | 0,6 MPa, 200 L/min | 0,6 MPa, 300 L/min | 0,6–0,8 MPa, 300 L/min |
| Kumanda Sistemi | Siemens Simatic HMI Dokunmatik Ekran | Siemens Simatic HMI Dokunmatik Ekran | Siemens HMI + PLC |
| Elektrik Beslemesi | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz |
Her torcun arkasında 100 mm dikey strok ile 40 mm ince ayar modülü bulunur; böylece dikiş takip sistemi, USPTO patenti US20050167468A1’in (kazan borusu paneli kaynağı ve doğrultmasına yönelik proses ve düzenek) büyük boru paneli imalatındaki temel deformasyon sorunu olarak tanımladığı doğrusal kaçıklık, uzunluk, hatve ve doğrusallık sapmalarını telafi edebilir. Hiwin C3 sınıfı lineer kızaklar ve her arka granül toz besleyen kapalı çevrimli toz besleme haznesi, 8 saatlik vardiya boyunca yığma işleminin tutarlı kalmasını sağlar.
🎯 Aubrik Çok Torçlu SAW Yığma Kapasitesi Kademeleri
Torç sayısı × panel kalınlığı × malzeme bileşiminin günlük üretim kapasitesine etkisi.
Vardiya başına üretim, torç başına yığma hızı (≥28 kg/h Lincoln Powerwave® çift telli) × bağımsız çalışan torç sayısı × 8 saatlik vardiya üzerinden öngörülmüştür. Model değişimi, toz geri kazanım çevrimleri ve standartların zorunlu kıldığı muayene beklemeleri nedeniyle saha üretimi, azami yığma kapasitesinden daha düşüktür.
| Torç Sayısı | Panel Kalınlığı | Malzeme | Kaynak Hızı | Günlük Kapasite (m²/gün, 1 vardiya) |
|---|---|---|---|---|
| 2 (başlangıç / Ar-Ge) | 3–6 mm | Karbon çeliği SA-36 | 1,2–2,0 m/min | 400–600 |
| 2 | 6–10 mm | Karbon çeliği SA-36 | 0,8–1,5 m/min | 350–500 |
| 4 (standart) | 3–6 mm | Karbon çeliği | 1,0–1,5 m/min | 900–1200 |
| 4 | 6–10 mm | Karbon çeliği SA-36 / SA-178 | 0,8–1,2 m/min | 800–1100 |
| 4 | 10–12 mm | Paslanmaz çelik 304 / 316 | 0,6–1,0 m/min | 600–850 |
| 6 (özel) | 3–8 mm | Karbon çeliği | 1,2–2,0 m/min | 700–1100 (2500mm genişliğinde) |
| 6 | 8–12 mm | Karbon çeliği + alaşımlı çelik | 0,8–1,5 m/min | 500–800 (2500mm genişliğinde) |
| 6 | 12–16 mm | Paslanmaz çelik / dubleks | 0,6–1,0 m/min | 400–650 |
| Hibrit 4+2 | 3–16 mm karma | Karbon çeliği + paslanmaz çelik / Inconel | 0,8–1,5 m/min | 600–900 (moda bağlı) |
Bu kademeler kaynakla değil, satın almayla ilgili soruyu yanıtlar. Çeyrek başına 100 panelden az üreten kazan imalatçıları, çoğu zaman 6 torçlu hatta geçerek gereğinden yüksek özellik seçer; çok vardiyalı üretim yapan CFB kazanı ve biyokütle kazanı üreticileri ise 6 torçlu + hibrit bir hat aynı birikmiş işi dört vardiya yerine iki vardiyada tamamlayabilecekken standart 4 torçlu hatta bağlı kalarak genellikle yetersiz özellik seçer. Üretim sonrasındaki işlemler, normalde SAW ile çalışan bir üretim hücresinde paslanmaz çelik veya Inconel kaynak kaplaması için hassas MIG dolgu gerektirdiğinde hibrit SAW + MAG hattı yatırım karşılığını verir.
“1600 mm kazan su duvarı panelinde dört torçlu konfigürasyonu, eski MIG hattını çalıştıran aynı operatörlerle karşılaştırmalı olarak test ettik. Aynı panel geometrisinde dört torçlu SAW pasosu, kök ve kapak katmanlarında tam ergime sağlayarak tek kurulumda hattan çıkarken MIG sürümü, X-ray muayenesini geçmek için iki kurulum ve bir yeniden işleme pasosu gerektirdi. Genel bir teknik özellik formu yerine yığma kapasitesi kademelerini oluşturmamızın nedeni bu tek testtir; torç sayısı bir pazarlama tercihi değil, vardiya başına üretim kararıdır.”
Panel ürün grubuna uygun torç sayısının tam olarak belirlenmesi mi gerekiyor?
Çok Torçlu Sistem Teknik Özellik Formunu İndirin (PDF) →
EN + MGR · PROC (TCO)
SAW, MIG/MAG ve Manuel Kaynak — Çok Torçlu Sistem Yatırımını Gerekçelendiren Maliyet Eşik Noktası
Dört torçlu bir SAW membran panel kaynak makinesini bir grup MIG/MAG hücresiyle karşılaştıran satın alma ekipleri, neredeyse her zaman yanlış bir başlangıç ölçütünü esas alır: ekipmanın etiket fiyatı. Uygulamada karar, çeyrek başına toplam kaynak metresine ve metre başına sarf malzemesi maliyetine dayanır. The Fabricator ve Red-D-Arc tarafından yayımlanan sektör analizleri, ağır ve kesintisiz imalatta SAW’ın paso başına maliyetinin GMAW’ın yaklaşık yarısı olduğunu doğrulamaktadır; her iki yöntemi de kullanan kazan üreticilerinin saha verileri ise metre başına kaynak maliyeti eşik noktasının, herhangi bir ticari kazan tesisinin bir çeyrekte ürettiği hacmin çok altında kaldığını göstermektedir.
| Maliyet / Kalite Boyutu | Çok Torçlu SAW (Aubrik) | MIG / MAG (tek ark) | Manuel Örtülü Elektrot / TIG |
|---|---|---|---|
| Kaynak nüfuziyeti | 3–5 mm (granül toz korumalı) | 1–1,5 mm | 1–3 mm, operatöre bağlı |
| Kaynak hızı | 0,8–2,0 m/min (kademesiz) | 0,3–0,5 m/min sürekli | 0,1–0,2 m/min |
| Sarf kalıbı maliyeti (tipik) | USD 500 (granül toz, 15–20% geri kazanılabilir) | USD 20.000 (profil başına hassas takımlar) | USD 100–300 (vardiya başına elektrot) |
| Sıçrantı ve cüruf | Toz örtüsü altında ortadan kaldırılır | Sürekli temizlik gerekir | Yoğun sıçrantı, manuel çapak temizleme |
| Operatör KKD’si | Daha az (ark, tozun altında kalır) | Tam UV / IR koruması | Tam UV / IR koruması |
| Vardiya başına operatör (1 hat) | 1 | 3–4 | 3–6 |
| Standart sınıfında kaynak dikişi (ASME / EN 12952) | WPS / PQR ile gerçekleştirilebilir | Gerçekleştirilebilir, ancak yoğun yeniden işleme gerektirir | Operatöre bağlı |
🎯 SAW ve MIG/MAG Maliyet Eşik Noktası
Çeyrek başına toplam kaynak metresi üzerinden başabaş noktası
SAW hatlarının ekipman sermaye harcaması, karşılaştırılabilir bir MIG/MAG istasyonu grubundan daha yüksektir; ancak kesintisiz kaynak saatleri arttıkça metre başına maliyet farkı hızla tersine döner. Matematiksel olarak eşik noktası dört değişkenli bir fonksiyondur:
Eşik Metresi ≈ (Δ Sermaye Harcaması) ÷ [(MIG maliyeti/m) − (SAW maliyeti/m)]
burada SAW maliyeti/m ≈ (kalıp $500 + 15–20% geri kazanım sonrası net toz + 1 operatörlük işçilik) ÷ üretim metresi
ve MIG maliyeti/m ≈ (amortismana tabi kalıp $20.000 + dolgu teli + 3–4 operatörlük işçilik) ÷ üretim metresi
Pratik değerlendirme: Kesintisiz kazan membran duvarı üretiminde tek vardiya çalışan bir imalatçı için metre başına kaynak maliyeti farkı, SAW maliyetini MIG/MAG maliyetinin yaklaşık 50–60% düzeyine getirir (iKing Welding analizi ve Megmeet SAW ile GMAW karşılaştırmasına göre sektör ortalaması). Bu nedenle Δ Sermaye Harcaması, çeyrek başına >5.000 m kaynak yapan herhangi bir ticari kazan tesisi için tek vardiyalı üretimin ilk 12–24 ayında kendini amorti eder; işçilik sayısı MIG/MAG toplam maliyetinde belirleyici olduğundan fark çok vardiyalı hatlarda daha da büyür.
Varsayımlar: 2024–2025 sektör ortalaması kaynak tozu fiyatları, her iki hatta karşılaştırılabilir standart sınıfında kalite ve MIG hattına yeniden işleme çevrimi cezası uygulanmaması (uygulansaydı eşik noktası daha erken oluşurdu). Kesin eşik noktası tesisin işçilik ücretine, elektrik maliyetine ve panel malzemesine bağlıdır; tesis için teklife özel bir maliyet modeli talep edin.
Yatırım Getirisi Kartı · Gümüş Kademe
SAW Membran Panel Kaynağı ile MIG/MAG İçin 5 Yıllık TCO Yapısı (sektör ortalaması referansı)
Sarf kalıbı maliyeti yaklaşık 40× daha düşüktür (profil başına SAW USD 500, MIG USD 20.000). Toz geri kazanım sistemi, vardiya başına granül tozun 15–20% kadarını geri kazanarak malzeme israfını azaltır. İşçilik ihtiyacı, MIG hattı başına üç ila dört operatörden SAW hattı başına tek operatöre düşer. Bu etkenler birlikte değerlendirildiğinde imalatçılar, kesintisiz kazan sınıfı üretimde metre başına kaynak maliyetinin 50–60% aralığında azaldığını bildirmektedir (Megmeet, iKing, Red-D-Arc sektör referansları). Kesin geri ödeme süresi tesisin üretim hacmine, işçilik ücretine ve panel malzemesine bağlıdır; teklif talebi üzerine teklife özel bir TCO modeli sunulur.
Satın Alma Notu: Satın alma açısından belirtilmesi gereken bir çelişki vardır: SAW yalnızca kalın çelik için ekonomik değildir. Hareket hızı ve ısı girdisi kontrol edildiğinde (çok torçlu SAW sistemi, 100% görev çevrimi boyunca kademesiz 400–1200 mm/min tel beslemeyi destekler), 16 mm CFB kazan panellerini kaynaklayan aynı hat, soğuk hava deposu ve elektronik cihaz muhafazaları için 3 mm panelleri de kaynaklar. Tek sistemde sunulan bu kalınlık aralığı, ince ve kalın panel işleri için atölyede iki ayrı kaynak yöntemi bulundurma gerekçesini ortadan kaldırır.
Hedef: EN (Standartlara Uygunluk) · PROC (Tedarikçi Yeterliliği)
Kazan Kodları ile Kaynak Standartları Arasındaki Eşleştirme — ASME · PED · EN ↔ AWS · ISO 3834 · EN 1090
Standartlara uygunluk, teknik özellikler karşılaştırılmadan önce bile Çin’de üretilmiş bir membran panel kaynak makinesini elemek için yeterli olabilecek tek satın alma sorusudur. Çoğu kazan alıcısı için dürüst yanıt şudur: uygunluk yalnızca kaynak makinesine değil, kazan tasarım kodundan (ASME Bölüm I veya EN 12952) kaynak imalat şartnamesine (AWS D1.1 veya EN ISO 3834-2) ve oradan uygulanan kaynak prosedürü yeterlilik kaydına (WPS/PQR) uzanan zincire bağlıdır. Doğru güç profilini, hareket hızı kontrolünü ve dikiş takip hassasiyetini destekleyen bir membran panel kaynak makinesi ekipman tarafındaki ön koşuldur; sertifikasyon zinciri ise sistem tarafındaki ön koşuldur. Aubrik’in görevi, sertifikasyon zincirinin üzerine kurulabileceği bir makine sunmaktır.
Kazan Kodları ile Kaynak Standartları Arasındaki Eşleştirme
| Uygulama Alanı | Basınçlı Kap / Kazan Kodu | Kaynak İmalat Şartnamesi | Aubrik Ekipmanının Uygunluğu |
|---|---|---|---|
| ABD Endüstriyel Kazanları / Enerji Kazanları | ASME Bölüm I (Enerji Kazanları, PG-25 / PG-27 boru duvarı ve bağlantı kaynağı) | AWS D1.1 Yapısal Kaynak Kodu — Çelik | 4× Lincoln Powerwave® AC/DC çift telli SAW + 650 A 100% görev çevrimi, ekipman tarafında ASME Bölüm IX kapsamındaki WPS/PQR’yi destekler |
| AB Endüstriyel Kazanları / Enerji Kazanları | PED 2014/68/EU Kategori IV · EN 12952-3 (tasarım) · EN 12952-5 (işçilik) | EN ISO 3834-2 (en üst düzey kalite) · EN 1090-2 EXC3 | Onaylanmış Kuruluş tip incelemesiyle uyumlu; OEM özelleştirmesi, EN ISO 3834-2 kapsamında WPS/PQR + kaynakçı yeterliliğini destekler |
| Endüstriyel Buhar ve Proses | EN 12953 (silindirik kazanlar) · PED Kategori II–III | EN ISO 3834-3 Standart kalite | Standart 4 torçlu model + Siemens HMI parametre kaydı, kaynak izlenebilirliğini destekler |
| Petrokimya / Isı Eşanjörü | ASME Bölüm VIII Kısım 1 / API 660 referansı | AWS D1.1 / EN ISO 3834-2 | Inconel ve dubleks kaynak dolgu kaplaması için hibrit SAW + MAG modeli; NACE MR0175 malzeme zincirleriyle uyumlu |
| İnşaat ve Soğuk Hava Deposu | CE Makine Direktifi 2006/42/EC | EN 1090-2 EXC2 (sandviç panel) · EN ISO 3834-3 | Standart 4 torçlu model + 3–8 mm ince panel SAW kabiliyeti, basınçsız sandviç panel kullanımına uygundur |
SATIN ALMA BİLGİLERİ
Bu eşleştirmenin açıkça ortaya koyduğu üç satın alma notu vardır. Birincisi, Aubrik standart olarak ISO 9001:2015 ve CE uygunluğuyla sevk eder; kazan tarafındaki kodlar (ASME Bölüm I, PED Kategori IV), en yüksek tehlike kategorisinde onaylanmış kuruluşun katılımıyla, ekipman temel alınarak imalatçının kendi kalite sistemi içinde tamamlanır. İkincisi, ekipman tarafındaki yeterlilik adımı kaynakçı-prosedür yeterliliğidir; kullanılması planlanan parametre aralığının ASME Bölüm IX veya EN ISO 3834-2 şartlarını karşılayan mekanik özellikler ürettiğini göstermek için test kuponları çok torçlu SAW makinesinde kaynaklanır. Her kaynak parametresi Siemens HMI tarafından kaydedildiğinden yeterlilik kaydı denetlenebilir. Üçüncüsü, PED 2014/68/EU çerçevesi, Kategori IV ekipman için tam ISO 9001 kalite sistemi + onaylanmış kuruluş tip incelemesini açıkça uygunluk yolu olarak kabul eder; İspanya, Almanya, İtalya ve Fransa’daki Aubrik müşterileri kazan membran duvarı üretiminde bu yolu kullanır ve kanıtlar teklif talebi üzerine sunulur.
Korozyona dayanıklı malzemelerle çalışılan petrokimya ve metalürji uygulamalarında ekipman düzeyindeki USPTO patent ortamı izlenmeye değerdir: US6852945B2 (kazan borusu duvar panellerinin lazer kaynağı) benzer geometri için alternatif bir lazer yaklaşımını belgeler ve US6889887B1 (kazan su duvarı boru paneli hizalama krikosu düzeneği), Hiwin C3 kızak ve çift stroklu dikiş takip modülü seçimlerimize temel oluşturan önceki teknik hizalama fikstürünü kapsar.
Hedef: MGR (Uygulama Eşleşmesi) · EN (Teknik Doğrulama)
5 Endüstriyel Uygulama — Kapasite, Malzeme ve Sertifikasyon Rehberi
Aynı çok torçlu SAW makinesi mimarisi, her biri kendine özgü panel geometrisine, malzeme kalite sınıfına ve belgelendirme beklentisine sahip beş farklı endüstriyel uygulamada kullanılır. Aşağıdaki kod çözücü, teklif talebinin kapsamı belirlenirken kullandığımız konfigürasyon eşlemesini gösterir; bunun temelinde ise 2008 yılındaki ilk ihracat sevkiyatından bu yana on üç ülkede kurulmuş ekipmanların geliştirilmesini sağlayan aynı mühendislik geçmişi bulunur.
| Sektör | Tipik Panel Türü | Kalınlık / Boru Dış Çapı | Malzeme | Belgelendirme Gerekliliği | Önerilen Aubrik Modeli |
|---|---|---|---|---|---|
| Kazan ve Enerji | Su duvarı + ısı eşanjörü paneli + kızdırıcı serpantini | 8–16 mm ile 22–89 mm | Karbon çeliği SA-36 / SA-178 / SA-213 alaşımı | ASME Sec I + PG-25/PG-27 / PED 2014/68/EU Kategori IV / EN 12952 | 6 torçlu SAW (500–800 m²/gün @ 2500 mm) |
| İnşaat ve Soğuk Hava Deposu | Sandviç panel, ses yalıtımı, soğuk oda duvarı | 3–8 mm | Karbon çeliği + galvanizli çelik | CE Makine Direktifi + EN 1090-2 EXC2 | Standart 4 torçlu SAW (800–1200 m²/gün @ 1600 mm) |
| Otomotiv ve Elektronik | Basınç sensörü muhafazaları, endüstriyel sensör kasaları | 3–6 mm | Paslanmaz çelik 304 / 316 | RoHS + otomotiv OEM kalite yönetimi | Hibrit SAW + MAG (paslanmaz çelikte hassas MIG dolgu kaynağı) |
| Petrokimya ve Metalürji | Korozyona dayanıklı ısı panelleri, reformer panelleri | 6–16 mm | Duplex 2205 / Inconel 625 kaynak kaplaması | NACE MR0175 + ASME Sec VIII Div.1 | 6 torçlu SAW + DC kaynak güç kaynağı (Inconel kaynaklanabilirliği) |
| Tıbbi Ekipman | Tıbbi sensörlere yönelik mikro membran paneller | 3–5 mm | 316L paslanmaz çelik | ISO 13485 + sterilite / biyouyumluluk | Hibrit SAW + MAG + yapay zekâ destekli görsel muayene modülü |
UYGULAMA DEĞERLENDİRMELERİ
Kod çözücünün arkasında iki satın alma gerçeği vardır. Birincisi, membran duvar ve ısı eşanjörü paneli üretiminin sıkı ASME / PED denetim çevrimlerine tabi olması ve tek bir paneldeki yeniden işleme maliyetinin, üç aylık dönemin tamamında metre başına elde edilen SAW tasarrufunu aşabilmesi nedeniyle çok torçlu SAW sermaye yatırımlarının çoğunu kazan ve enerji uygulaması yönlendirir. İkincisi, inşaat ve soğuk hava deposu uygulaması hacim bakımından en hızlı büyüyen alandır; çünkü kazan müşterilerine hizmet veren aynı standart 4 torçlu model, 3–8 mm kalınlığındaki sandviç panelleri de 800–1200 m²/gün kapasiteyle kaynaklar — tek arklı hiçbir MIG/MAG hücresi, işçilik bütçesini iki katına çıkarmadan bu kapasiteye ulaşamaz.
Kanatlı borulu su duvarı panelleri, akışkan yataklı (CFB) ekonomizerler ve kızdırıcı serpantinleriyle çalışan kazan ve biyokütle kazanı imalatçıları için geometrik zorluk tüm uygulamalarda aynıdır: 26 m’ye varan açıklıklar boyunca doğrusal kaçıklığı, hatveyi ve panel doğrusallığını şartname sınırları içinde tutmak. Bu, USPTO patenti US20050167468A1 tarafından kazan borusu paneli kaynağı ve doğrultma işlemleri için tanımlanan ve US6889887B1 belgesinde önceki hizalama tekniği olarak kayıt altına alınan sorun kümesinin aynısıdır. Çözümümüz, kapalı çevrim dikiş takip modülünü (100 mm dikey strok + 40 mm ince ayar) Hiwin C3 kılavuz raylarla birleştirir — hangi sektör uygulaması için konfigürasyon yapılırsa yapılsın aynı donanım kullanılır.
GÖRSEL DENETİM · ÜRETİM SAHASI
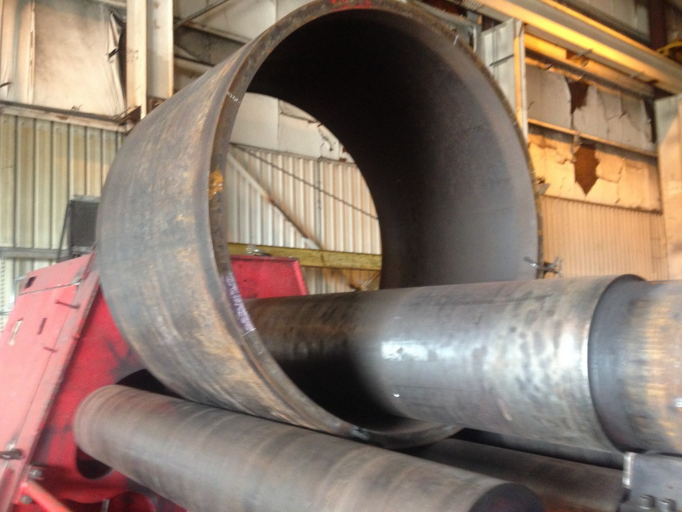
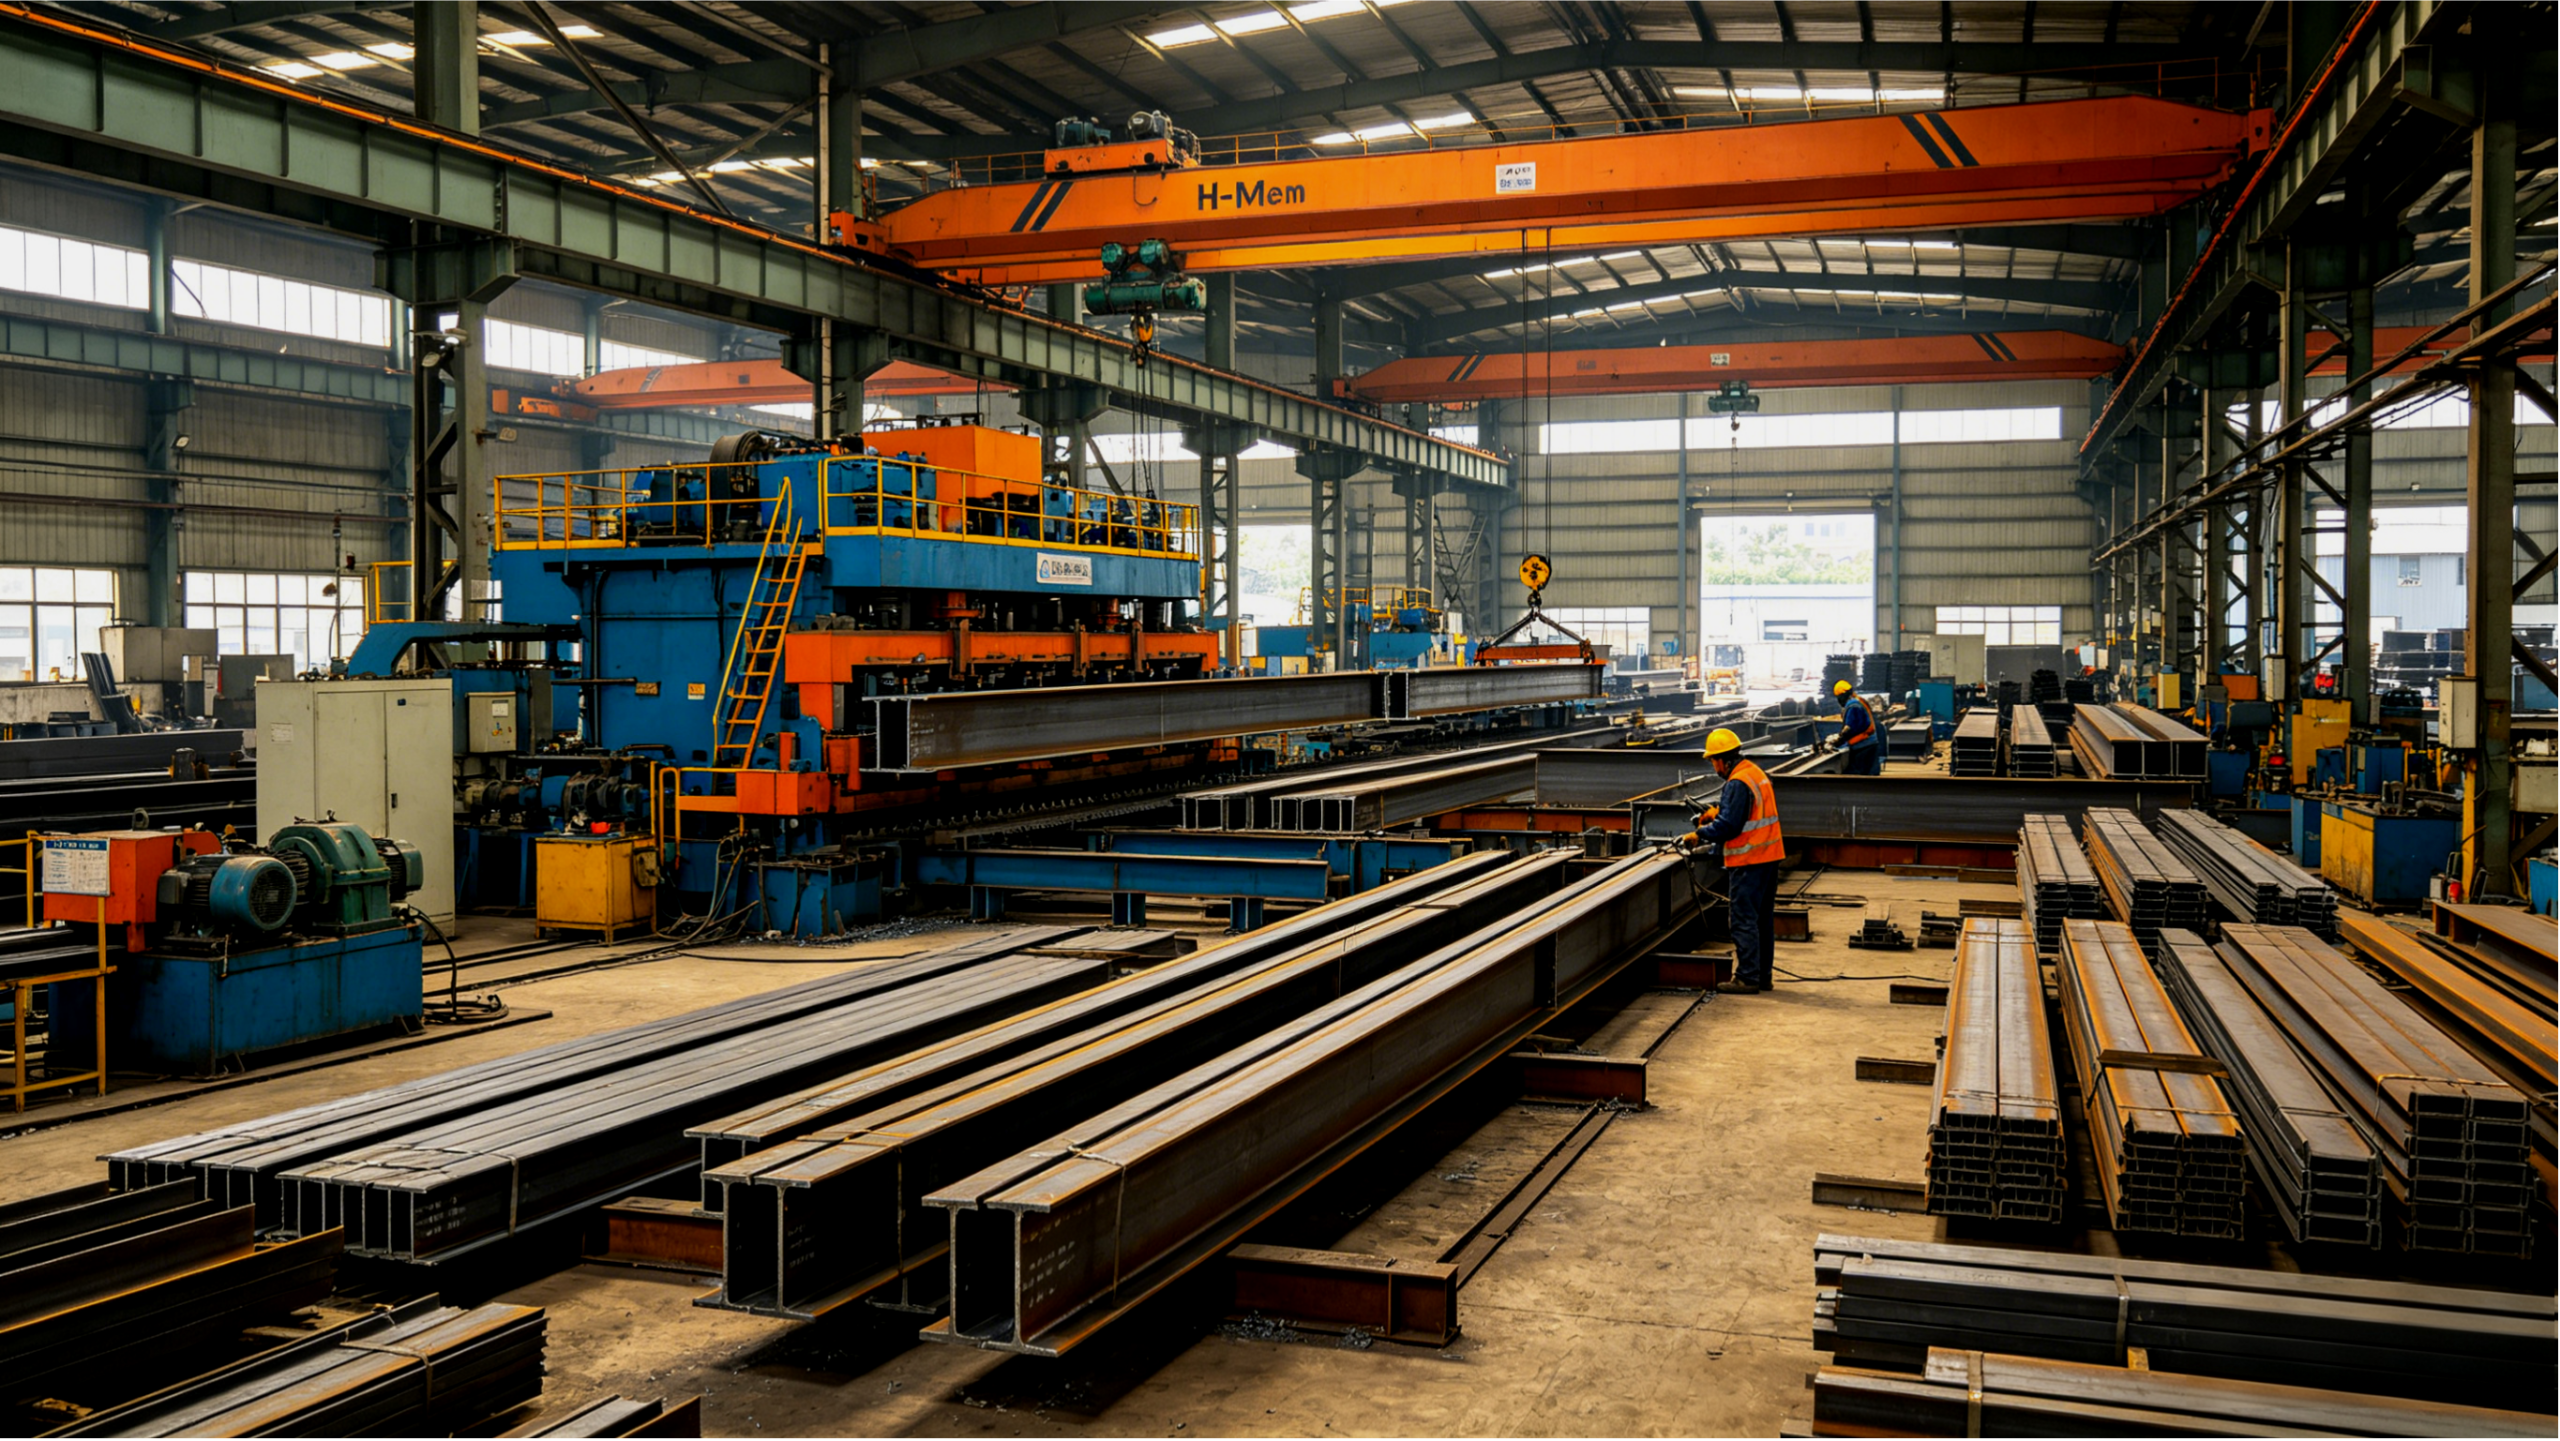
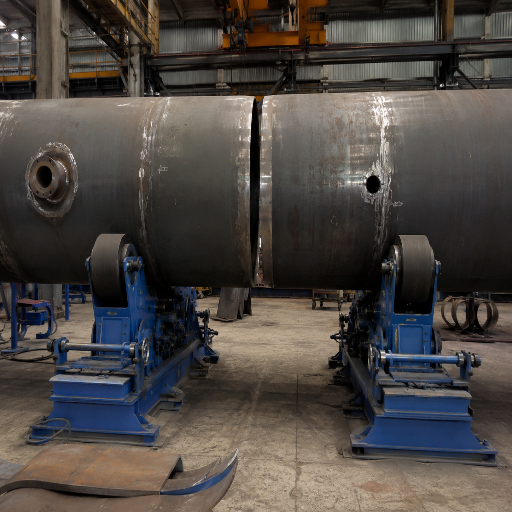
Tesis Denetimi: Ağır Ekipman Montajı




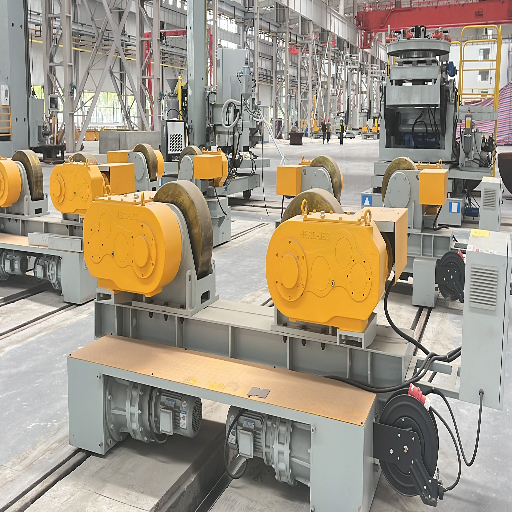
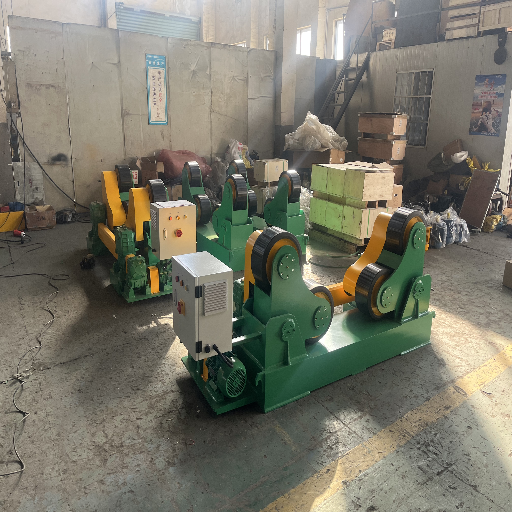
Hedef Kitle: PROC · EN (Standartların Uygulanabilirliği) · MGR
Aubrik Kalite Yapısı — ISO 9001 + CE + 30 Yıllık Saha Geçmişi
Çin yapımı yatırım ekipmanlarının ABD ve AB’deki satın alma süreçlerinde yanıtlaması gereken temel güven sorusu, “web sitenizde ISO 9001 var mı” değil; “sahada kullanılan makine sayısı, yıldan yıla süreklilik ve satış sonrası servis ağıyla ölçülen geçmiş performansınız nedir” sorusudur. Aubrik, yılda yaklaşık 1.000 kaynak makinesi seti ve 200 kesme makinesi seti üreten, 2008 yılından bu yana kesintisiz ihracat sevkiyatı gerçekleştiren otuz yıllık bir endüstriyel kaynak ekipmanı imalatçısıdır.
1996
İlk yerli membran panel kaynak hattı sevk edildi
2008
İlk ihracat sevkiyatı (Asya–Orta Doğu)
1,000
Yılda üretilen kaynak makinesi seti (mevcut yıllık kapasite)
200
Yıllık kesme makinesi seti
13+
Aktif ihracat pazarları (ABD, Hindistan, Rusya, Filipinler, Malezya, BAE, Endonezya, İspanya, Almanya, Fransa, İtalya, Brezilya, Vietnam)
ISO 9001:2015
Kalite Yönetimi — imalatçı düzeyi
CE
Avrupa Uygunluğu (Makine Direktifi 2006/42/EC + PED 2014/68/EU OEM özelleştirme yolu)
EN / ES / RU / AR
Çok dilli satış ve teknik destek (2008 yılından bu yana süregelen devamlılık)
Tanınmayan Çin menşeli kaynak ekipmanlarına yönelik güven eksikliği gerçek bir sorundur ve Aubrik mühendisleri bunu pazarlama iddialarıyla değil, üç yapısal tercihle ele alır. Birincisi, Lincoln Powerwave® AC/DC çift telli kaynak güç kaynağı, Pemamek’in Caldema PEMA 3000/6 kurulumunda ve ABD’li kaynak güç kaynağı tedarikçisi Lincoln Electric’ın kendi Power Wave® AC/DC 1000SD ürün serisinde kullanılan Lincoln Electric kaynak güç kaynağıyla aynı sınıftadır. Çin yapımı mekanik mimarinin (portal, çapraz ray, toz geri kazanımı, dikiş takibi) Batı sınıfı kaynak güç kaynağı elektroniğiyle birleştirilmesi, Aubrik’in kazan sınıfı uygulamalar için bilinçli mühendislik tercihidir: Aubrik, Pemamek sınıfı bir hattın entegre sistem yatırım maliyeti olmadan Lincoln AC/DC çalışma karakteristiğinin satın alma terminolojisindeki aşinalığını alıcılara sunar. Yapısal açıdan bu önemlidir; çünkü farkı yaratan unsur “Çin ile Batı karşılaştırması” değil, “Aubrik üretim hattı mimarisi içindeki Lincoln Powerwave elektroniğidir.”
İkincisi, 1 yıllık garanti ile ücretsiz aşınan parça politikası; normal çalışma çevrimi altında kontak memelerini, tel sürme makaralarını, toz geri kazanım contalarını ve rutin sarf malzemesi değişimini kapsar. Aubrik; 2500 mm’ye kadar çalışma genişliği, 2–6 torç, hibrit SAW + MAG, yükleme robotu, yapay zekâ destekli görsel muayene ve MES gösterge panelini sonradan eklenen bir teklif kalemi olarak değil, yapılandırılmış bir mühendislik hizmeti olarak OEM’e özel tasarlar. Üçüncüsü, EN / ES / RU / AR dillerindeki köklü çok dilli satış faaliyeti, 2008 yılından bu yana ihracat müşterilerinin yararlandığı ticari dil devamlılığını sağlar — bu sayede Brezilyalı, Rus veya İspanyol bir kazan imalatçısının teklif, kılavuz veya servis kaydını üç aracı üzerinden tercüme ettirmesi gerekmez. Aubrik, bu çok dilli devamlılığı kurumsal paket yükseltmesi olarak değil, fabrikanın temel taahhüdü olarak 13 ihracat ülkesinin tamamında sunar. Tek kaynaktan yapılan Lincoln tozaltı ark kaynak makinesi veya ESAB tozaltı ark kaynak makinesi katalog alımıyla karşılaştırıldığında, entegre Aubrik hattı eksiksiz bir üretim sistemi içinde aynı Batı sınıfı elektroniğe sahiptir.
Ayrıntılı Fabrika Kapasitesi ve Belgelendirme Denetim Dosyasına mı İhtiyaç Var?
Çok Torçlu Sistem Teknik Özellik Formunu İndirin (PDF, 8 Sayfa) →
Hedef Kitle: EN + MGR (Otomasyon Yatırımı Kararı)
OEM Özelleştirme ve Otomasyon Yükseltmeleri — Yükleme Robotundan MES Entegrasyonuna
Membran panel kaynak makinemizin özelleştirme seçenekleri dört mühendislik kategorisine ayrılır. Çalışma genişliğinin 2500 mm’ye kadar artırılması, torç başına kullanılan Lincoln Powerwave® kaynak güç kaynağını değiştirmeden portalı, çapraz rayı ve toz geri kazanım haznesini orantılı olarak büyütür. Torç sayısının ikiden altıya çıkarılması (veya hibrit SAW + MAG kullanılması), Siemens HMI içindeki güç dağıtımını ve senkronizasyon mantığını uyarlar; ancak torç başına dikiş takip çift strok modülünü değiştirmez. Otomasyon yükseltme modülleri — yükleme robotu, yapay zekâ destekli görsel muayene, MES gösterge paneli — ana makinenin yeniden tasarlanmasını gerektirmeden belgelenmiş IO/PLC arayüzleri üzerinden standart hatta eklenir.

Yükleme Robotu — 500 Kg Taşıma Kapasitesi Sınıfı
Yükleme robotu modülü, panellerin yüklenmesi ve tamamlanan panellerin boşaltılması sırasında 500 kg taşıma kapasitesi sunarak çok torçlu SAW hattında operatör yoğunluğu devam eden iki işlemden birini ortadan kaldırır (diğeri, ön ısıtmalı 260 L hazneyle otomatikleştirilen toz geri kazanımıdır). Bu robot Siemens HMI ile entegre çalıştığından kaynak programı, yükleme ve boşaltma çevrimlerini kaynak pasosuyla sırayla tetikler — tek bir panel; operatörün gözetim gösterge paneli dışındaki müdahalesine gerek kalmadan yükleme, kaynak, X-ray bekletme ve boşaltma aşamalarını tamamlar.
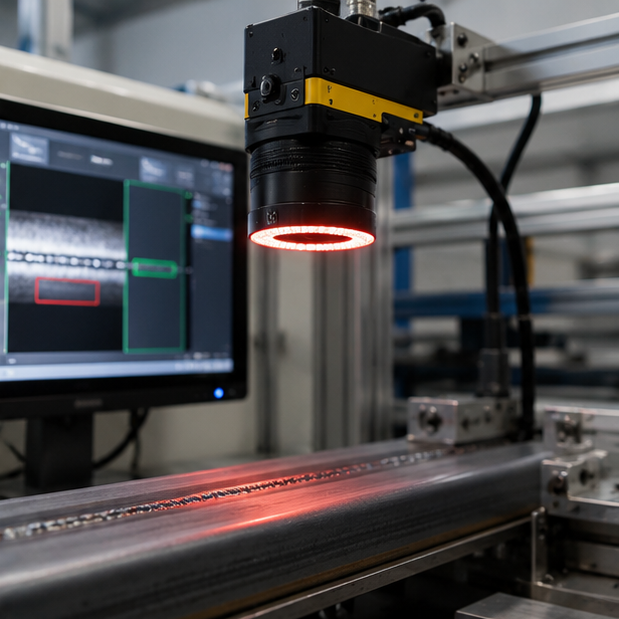
Yapay Zekâ Destekli Görsel Muayene
Yapay zekâ destekli görsel muayene modülü, hat üzerinde kaynak pasosundan sonra ve X-ray muayene bölümünden önce yer alır. Bu modül, kodların zorunlu kıldığı NDT’nin (X-ray, ultrasonik, manyetik parçacık muayenesi) yerine geçmez — panel X-ray bölümüne ulaşmadan önce yüzey gözenekliliğini, yanma oluğunu ve kanat lama kaçıklığını işaretleyen gerçek zamanlı bir kusur algılama katmanıdır; kusurları muayene istasyonunda değil kaynak hattında yakalayarak yeniden işleme çevrim süresini azaltır. Tek bir panelin yeniden işlenmesinin hat genelindeki kapasitenin dört ila sekiz saatini tüketebildiği kazan imalathanelerinde yapay zekâ destekli görsel muayene modülünün değeri, kusur oranındaki değişimle değil, korunan kapasiteyle ölçülür.
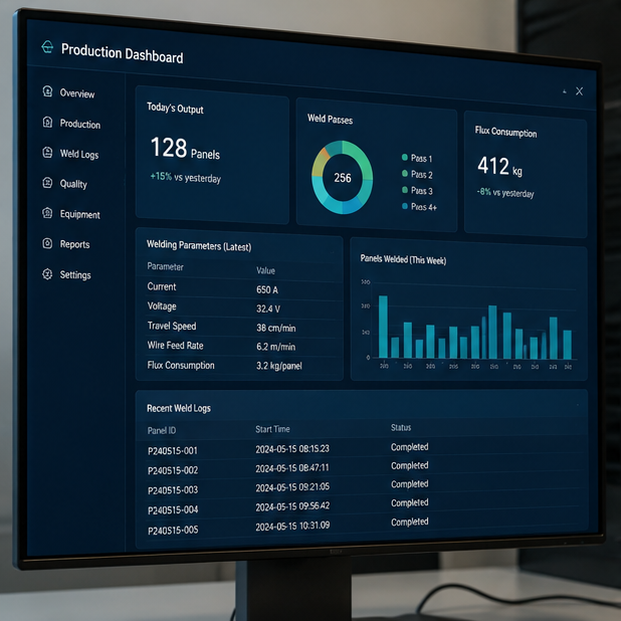
MES Entegrasyonu ve Üretim Gösterge Paneli
MES ile entegre dijital gösterge paneli, kaynak parametresi kayıtlarını Siemens HMI üzerinden yapılandırılmış biçimde dışa aktarır: torç akımı, gerilim, hareket hızı, tel besleme hızı, panel başına toz tüketimi — tümü panel seri numarasıyla ilişkilendirilmiş zaman damgalarıyla kaydedilir. ISO 9001 + PED 2014/68/EU Kategori IV kapsamındaki faaliyetlerde bu, kaynak izlenebilirliğini denetlenebilir kılan veri katmanıdır. Gösterge paneli ince istemcili bir web görünümüyle çalıştığından üretim yöneticileri kaynak hücresine girmeden vardiya sonu üretim raporlarını alabilir.
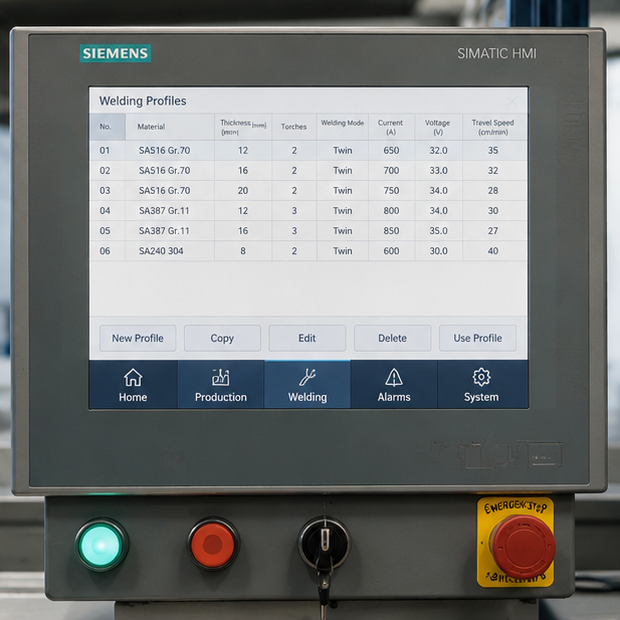
50+ Ön Yüklü Kaynak Profili
Siemens HMI, panel malzemesi, kalınlığı ve torç sayısına göre indekslenmiş elliden fazla ön yüklü kaynak profiliyle teslim edilir. Operatörler panel parametrelerini girer ve HMI bir başlangıç profili önerir; operatör, sonraki üretim çalışması için bu profili onaylar, düzenler veya türetilmiş bir profil olarak kaydeder. Bu mimari, operatör için gereken beceri düzeyini “sertifikalı SAW kaynakçısı” yerine “temel eğitim” seviyesinde tutar — profil kitaplığı, aksi hâlde yalnızca kıdemli bir kaynakçının bilgi birikiminde bulunacak parametre uzmanlığını kodladığı için vardiya başına tek operatörlü bir hat uygulanabilir.
Yükleme Robotu veya MES Entegrasyonu İçin OEM’e Özel Mühendislik Maliyet Tahmini mi İsteniyor?
Üretim Mühendisiyle 15 Dakikalık Video Gösterimi Planlayın →
Mühendislik Araç Seti
Membran Panel Kaynak Makinesi Değerlendirme Araçları
Çok Torçlu SAW Kapasite Hesaplayıcısı
SAW ve MIG/MAG Maliyet Başabaş Noktası Hesaplayıcısı
Kazan Kodu Uygunluk Denetleyicisi
SSS — Membran Panel Kaynak Makinesi
Çok torçlu SAW teknolojisini ilk kez değerlendiren kazan üreticileri, sandviç panel üreticileri ve ısı eşanjörü imalatçılarının sıkça sorduğu sorular.
S1: Aubrik membran panel kaynak makinesi hangi kaynak yöntemini kullanır ve neden MIG/MAG yerine tozaltı ark kaynağı tercih edilir?
Bu makine, hat başına bağımsız olarak kontrol edilen 2 ila 6 kaynak torcu ve çift telli Lincoln Powerwave® AC/DC kaynak güç üniteleriyle çok torçlu tozaltı ark kaynağı (SAW) kullanır. Membran panel üretiminde MIG/MAG yerine SAW tercih edilmesinin ölçülebilir üç nedeni vardır: Kaynak nüfuziyeti, MIG’deki 1–1,5 mm’ye karşılık 3–5 mm düzeyindedir; granül kaynak tozu örtüsü sıçramayı ortadan kaldırarak operatörlerin KKD gereksinimlerini azaltır ve sürekli ağır imalatta pas başına sarf malzemesi maliyeti, MIG/MAG maliyetinin yaklaşık yarısıdır (The Fabricator ve Red-D-Arc sektör referanslarına göre). Her panelde 100% X ışını muayenesi gereken, kazan uygulamalarına uygun malzeme kalite sınıfındaki membran duvarların üretiminde SAW’ın sunduğu kalite tutarlılığı, yeniden işleme çevrimi maliyetini doğrudan azaltır.
S2: Standart 4 torçlu model hangi panel kalınlığı ve boru çapı aralığını işler?
Standart 4 torçlu modelimiz, 1600 mm çalışma genişliğinde 3–12 mm kalınlığındaki ve 22–89 mm dış çaplı borulara sahip panelleri işler. Özel 6 torçlu modelimizde bu değerler, 2500 mm’ye kadar çalışma genişliğinde 3–16 mm kalınlığa ve 22–108 mm boru dış çapına çıkar. Her iki model de Siemens HMI üzerinden parametre zarfı ayarlanarak karbon çeliğini, 304 / 316 paslanmaz çeliğini ve alaşımlı malzemeleri destekler. Inconel kaynak kaplaması veya dubleks paslanmaz çelik uygulamaları için Hybrid SAW + MAG modeli önerilir.
S3: Çok torçlu mimari, biriktirme hızını ve günlük üretim kapasitesini nasıl etkiler?
Lincoln Powerwave® çift telli SAW ile torç başına biriktirme hızı ≥28 kg/sa değerindedir. Paralel çalışan dört torç yaklaşık 112 kg/sa sistem biriktirme hızı sağlarken altı torç bu değeri ≥168 kg/sa düzeyine çıkarır. Ancak günlük panel üretim kapasitesini yalnızca tepe biriktirme hızı değil; panel değişimi, kaynak tozu geri kazanım çevrimleri ve standartların zorunlu kıldığı muayene beklemeleri belirler. Tek vardiyalı üretim, 1600 mm karbon çeliği panellerde standart 4 torçlu model için 800–1200 m²/gün (ısı girdisi parametreleri: 25–35 kJ/inç; yakın tarihli araştırmaların sorguladığı geleneksel 85 kJ/inç üst sınırının oldukça altında), 2500 mm genişliğindeki panellerde özel 6 torçlu model için ise 500–800 m²/gün düzeyindedir. Daha kalın veya alaşımlı malzemelerde tutarlı nüfuziyet sağlamak amacıyla hareket hızı düşürüldüğünden üretim miktarı azalır. Torç × kalınlık × malzeme haritasının tamamı için yukarıdaki Çok Torçlu SAW Biriktirme Basamakları’na, üretim miktarının metre başına kaynak maliyetine nasıl dönüştüğünü görmek için Maliyet Kesişim Eşiği’ne bakın.
S4: Makine ASME Bölüm I, PED 2014/68/EU ve EN 12952 ile uyumlu mu?
Ekipman, standart olarak ISO 9001:2015 kalite yönetim sistemi ve Makine Direktifi (2006/42/EC) kapsamında CE işaretiyle sunulur. ASME Bölüm I (ABD Güç Kazanları) ve PED 2014/68/EU Kategori IV (EU basınçlı ekipmanı) uygulamalarında standartlara uygunluk, makinenin parametre zarfı kullanılarak imalatçı bünyesinde kaynakçı ve kaynak prosedürü yeterliliğiyle (ASME Bölüm IX veya EN ISO 3834-2 kapsamında WPS/PQR) tamamlanır; Siemens HMI ise denetlenebilir izlenebilirlik için her kaynak parametresini kaydeder. Yeterlilik zinciri; makine parametre zarfı → WPS taslağı → test kuponu kaynağı → mekanik özellik testi → PQR düzenlenmesi → EN 287 veya ASME Bölüm IX kapsamında operatör yeterliliği → üretim kaynağı şeklinde ilerler. Kaynak prosedürü onayı ve kaynakçı yeterlilik programı dâhil PED onaylanmış kuruluş tip incelemesi kanıtları, EU pazarlarına yönelik kazan uygulamalarına uygun malzeme kalite sınıfındaki imalatlar için talep üzerine sağlanır; ayrıca son müşteri denetim zincirinin gerektirdiği durumlarda onaylanmış kuruluş süreci için TÜV Rheinland, Bureau Veritas ve DNV ile çalışılır.
S5: Makine hangi metalleri kaynaklayabilir?
Karbon çeliği (SA-36, SA-178 kazan borusu malzeme kalite sınıfları), paslanmaz çelik (304, 316, medikal malzeme kalite sınıfı 316L) ve alaşımlı malzemeler (dubleks 2205, Hybrid SAW + MAG modu aracılığıyla Inconel 625 kaynak kaplaması). Parametre ayarı, malzeme ve kalınlığa göre sınıflandırılmış 50+ ön yüklü kaynak profiliyle Siemens HMI üzerinden yapılır. 3–16 mm kalınlık aralığı, ince yapısal kalite sınıfındaki sandviç panellerden ağır CFB kazanı su duvarı panellerine kadar tek bir makinede üretim olanağı sağlar; ayrıca SAW’ın yalnızca kalın çeliklere uygun olduğu yönündeki yaygın yanlış kanının aksine aynı çok torçlu hat, hareket hızını (kademesiz 400–1200 mm/dak) ve ısı girdisini kontrol ederek 3 mm membran panelleri kaynaklar.
S6: Hangi düzeyde operatör becerisi gerekir?
Yalnızca temel eğitim gerekir. Siemens HMI, panel malzemesine, kalınlığa ve torç sayısına göre sınıflandırılmış 50+ ön yüklü profille sunulur; operatörler parametreleri sıfırdan ayarlamak yerine uygun profili seçer. Bu nedenle MIG/MAG uygulamalarında tipik olarak gereken 3-4 operatör yerine vardiya başına tek operatör yeterlidir.
S7: Tipik teslim süresi nedir ve garantiye hangi yedek parçalar dahildir?
Teslim süresi, standart 4 torçlu model için 60–90 gün, özel 6 torçlu veya Hybrid SAW + MAG tipi için 90–120 gün, OEM özelleştirme modülleri (yükleme robotu, AI görsel denetimi, MES entegrasyonu) için ise buna ek olarak 30–45 gündür. Deniz yolu taşıma süresi, varış noktasına bağlı olarak 30–60 gün daha ekler. 1 yıllık üretici garantimiz; Lincoln Powerwave® kaynak güç üniteleri, Siemens HMI ve Hiwin C3 lineer kızaklar dâhil makinenin tamamını kapsar. Ücretsiz aşınma parçaları (kontak memeleri, tel besleme makaraları, kaynak tozu geri kazanım keçeleri) ilk makineyle birlikte sağlanır; yaygın yedek parçalar ise bölgesel servis merkezlerinden 7 gün içinde gönderilmek üzere stokta tutulur.
S8: Makine, belirli panel genişliğimize veya torç konfigürasyonumuza göre özelleştirilebilir mi?
Evet — özelleştirme istisna değil, standart yaklaşımdır. Çalışma genişliği 2500 mm’ye kadar, torç sayısı Hybrid SAW + MAG seçeneğiyle birlikte 2 ila 6 arasında yapılandırılabilir; malzeme kalınlığı aralığı kaynak güç kaynağının ve dikiş takip modülünün kapasitesine göre ayarlanabilir ve otomasyon modülleri (500 kg taşıma kapasiteli yükleme robotu, AI görsel denetimi, MES entegreli dijital gösterge paneli) belgelenmiş IO/PLC arayüzleri üzerinden sisteme eklenebilir. RFQ kapsam belirleme sürecinde, özelleştirme tanımlanmadan önce panel çeşitliliğini ve sertifikasyon gereksinimini doğru temel modelle eşleştirmek için yukarıdaki 5 Sektör İçin Uygulama Çözümleyicisi kullanılır.



