Entre em contato com a Aubrik Company

Máquina de soldagem de painéis membrana
Soluções SAW multitocha para fabricação de caldeiras e painéis industriais
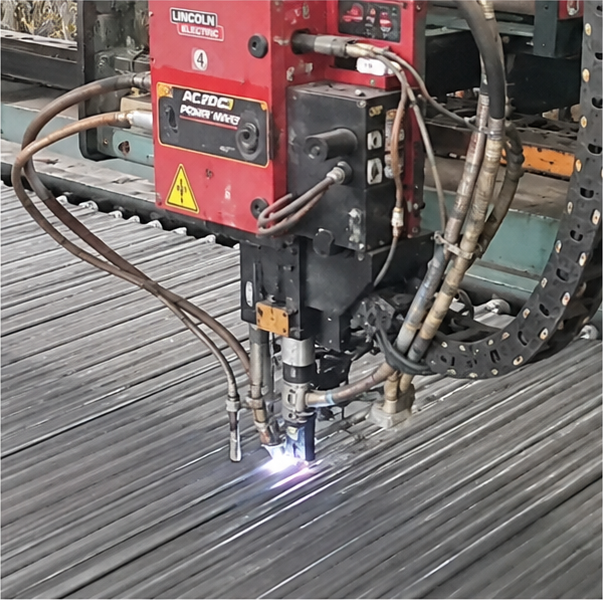
Os sistemas Aubrik de máquinas de soldagem multitocha para painéis membrana combinam de quatro a seis cabeçotes Lincoln Powerwave® AC/DC para soldagem a arco submerso (SAW) com arame duplo, controlados de forma independente, rastreamento automático da junta e controle por interface homem-máquina (HMI) Siemens, permitindo que fabricantes de caldeiras, trocadores de calor e painéis sanduíche substituam linhas de soldagem manual pouco confiáveis sem comprometer a qualidade da solda, a conformidade com as normas ou a eficiência do investimento.
Solicite uma cotação personalizada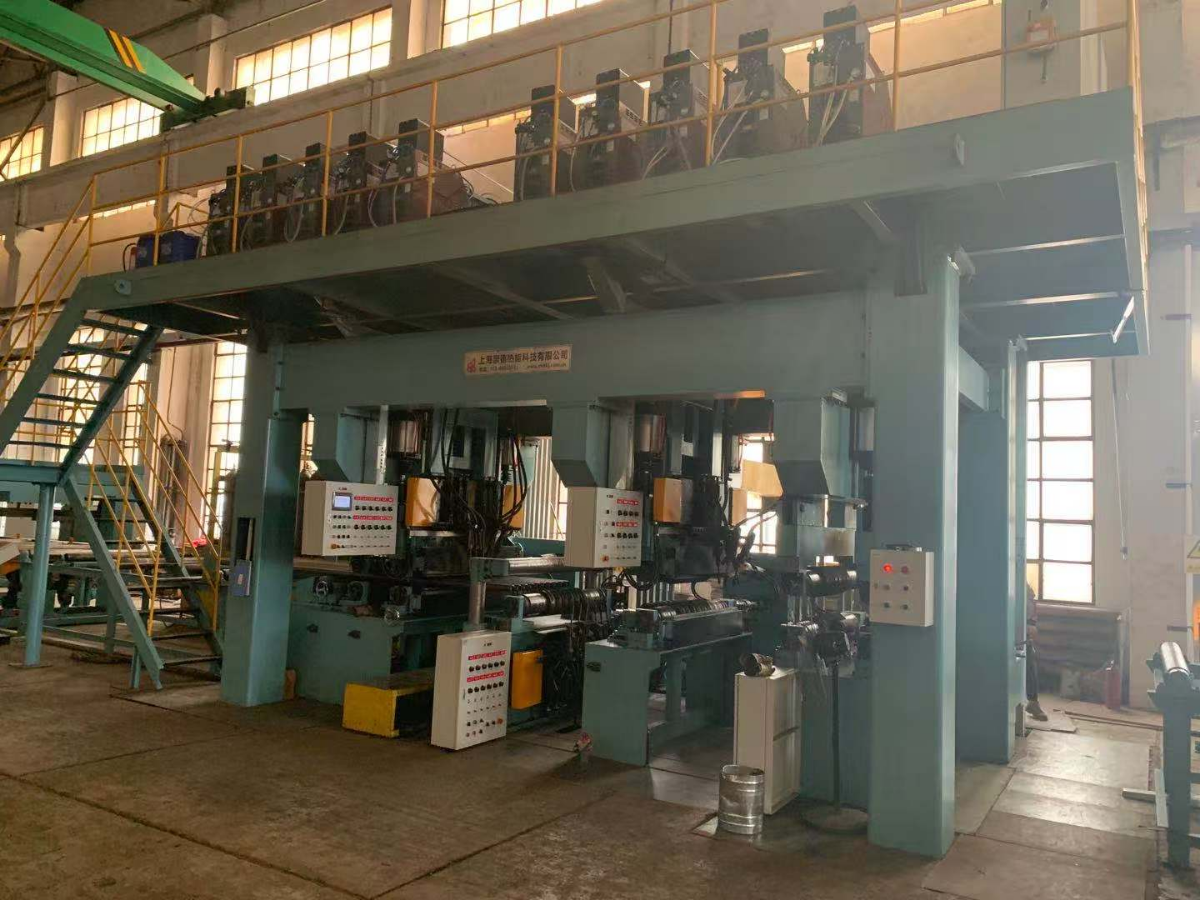
Principais especificações técnicas
≥28 kg/h
Taxa de deposição por tocha (Lincoln Powerwave® com arame duplo)
0,8–2,0 m/min
Velocidade de soldagem (ajuste contínuo, avanço do arame de 400–1200 mm/min)
±0,5 mm
Precisão do rastreamento automático da junta em toda a largura do painel
3–16 mm
Faixa de espessura do painel (tubos com diâmetro externo de 22–108 mm)
2 / 4 / 6 + híbrida
Opções de tochas com sistema híbrido SAW + MIG/MAG
ISO 9001 + CE
Histórico de 30 anos de implantação, com exportações para 13+ países desde 2008
Para: EN · PROC · MGR
Do gargalo da soldagem manual à produção SAW multitocha — o desafio da soldagem de painéis membrana
Fabricantes de caldeiras, painéis sanduíche e trocadores de calor enfrentam um mesmo gargalo de produção que as equipes de suprimentos costumam calcular incorretamente: o desafio oculto da soldagem manual tradicional de painéis membrana torna o processo inviável diante das atuais exigências de volume. Operadores de MIG/MAG com uma única tocha alcançam, em média, cerca de 0,3–0,5 m/min de solda contínua aproveitável, enfrentam distorções irregulares nos painéis em comprimentos superiores a 6 m e precisam de 3-4 operadores por turno apenas para manter uma linha em operação — uma onerosa escassez de mão de obra que atrasa as entregas em semanas.
Quando a fornecedora brasileira de caldeiras Caldema Equipamentos Industriais desativou sua linha própria de painéis tubulares MIG, o motivo divulgado foi direto: “o processo não era confiável, gerava retrabalho excessivo e a eficiência não atendia às expectativas.” A nova linha SAW proporcionou um ganho de produtividade de 35% no primeiro ano, com painéis saindo retos da linha e ciclos de retrabalho reduzidos ao mínimo.
Arquitetura do sistema e mecânica de precisão
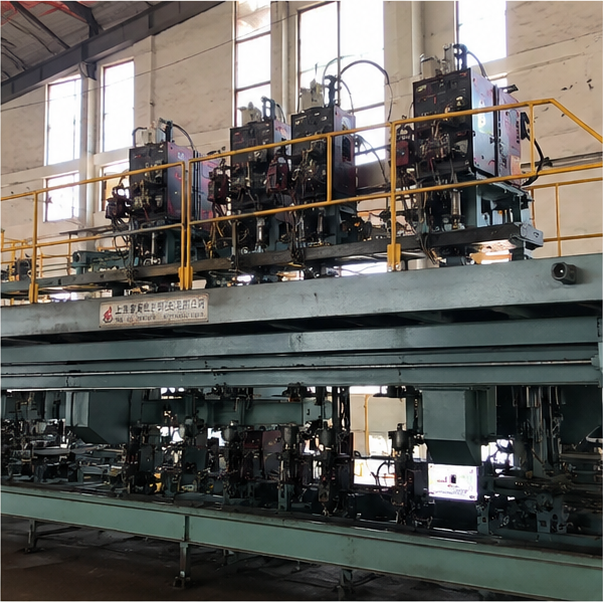
Uma máquina de soldagem de painéis membrana baseada em soldagem a arco submerso (SAW) multitocha atua simultaneamente sobre todas as causas fundamentais, pois a relação entre velocidade e qualidade da solda é determinada pela estrutura do sistema, não pelo operador. Os engenheiros da Aubrik desenvolveram o sistema em torno de quatro a seis cabeçotes Lincoln Powerwave® AC/DC com arame duplo, controlados de forma independente, guias lineares Hiwin C3 e rastreamento automático da junta com precisão de ±0,5 mm — a solução para o mesmo problema de distorção de painéis documentado na patente US20050167468A1 do USPTO sobre soldagem de painéis tubulares de caldeiras.
Execução do processo e conformidade global
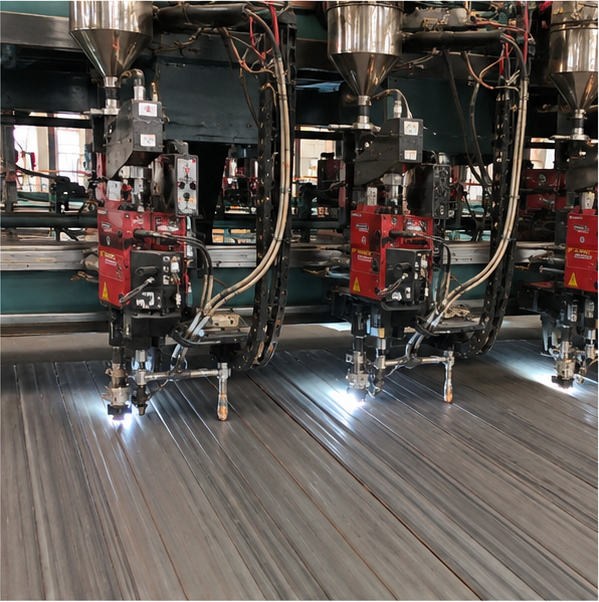
Várias tochas soldam simultaneamente as juntas paralelas entre a aleta e o tubo; uma camada de fluxo granular protege a poça de fusão contra a contaminação atmosférica, permitindo uma penetração de 3–5 mm em vez dos 1–1,5 mm típicos do MIG/MAG; e o controle automatizado da velocidade de curso elimina a limitação imposta pela habilidade do operador nas linhas de arco único. A própria soldagem a arco submerso é um processo de soldagem a arco com 90 anos de existência (patenteado pela primeira vez em 1935), mas é a arquitetura multitocha que o transforma em um sistema de soldagem de painéis membrana para produção industrial, em vez de uma bancada de pesquisa para passe único. A Aubrik fornece essa configuração com garantia de 1 ano e certificações ISO 9001 + CE como padrão básico de fábrica, respaldada por um histórico de 30 anos de implantação em 13 países que sustenta a alegação de confiabilidade. Esse é o diferencial que as equipes de suprimentos avaliam primeiro ao comparar equipamentos de Wuxi com os da Pemamek ou com integradores exclusivos da Lincoln.
Paradoxo da espessura e adaptação em campo
Uma contradição que deve ser eliminada antes da compra: a suposição comum de que o SAW serve “apenas para aço espesso” nem sempre é verdadeira — contrariando a regra prática, o mesmo sistema SAW multitocha que solda painéis de parede d’água de 16 mm para caldeiras CFB também processa painéis membrana de 3 mm destinados a câmaras frigoríficas e gabinetes eletrônicos. A experiência de campo contraria o mito sobre painéis finos: com controle contínuo da velocidade de curso (avanço do arame de 400–1200 mm/min), a capacidade do SAW para painéis finos é o motivo estrutural pelo qual uma única linha Aubrik substitui duas células MIG/MAG distintas.
Dinâmica de suprimentos e ROI integrado
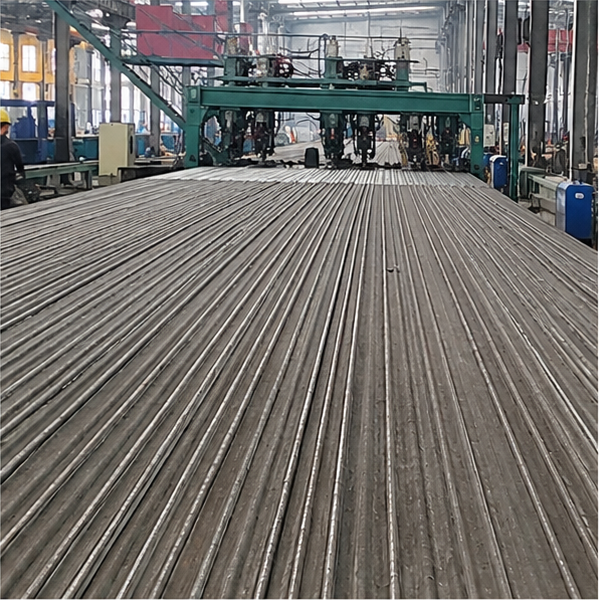
Essa flexibilidade em um único sistema explica por que a máquina de soldagem de painéis membrana — juntamente com a família de máquinas de soldagem SAW conhecida nos catálogos de suprimentos como soldador a arco submerso, equipamento de soldagem a arco submerso ou máquina de soldagem subarc — tornou-se o investimento padrão para fabricantes que passam de 100 para 1.000 painéis por trimestre. Em comparação com uma máquina Lincoln de soldagem a arco submerso vendida como fonte de soldagem independente (cerca de USD 58.000 para a Lincoln Power Wave® AC/DC 1000SD) ou uma máquina ESAB de soldagem a arco submerso da mesma classe, a linha integrada Aubrik incorpora eletrônica de fonte de soldagem de padrão ocidental em um sistema de produção completo, com faixas de preço de máquinas de soldagem SAW compatíveis com o orçamento de capital de uma única linha, em vez de um programa corporativo de investimentos.
Para: EN (principal) · PROC (compatibilidade com RFQ)
Arquitetura SAW multitocha Aubrik — seleção da quantidade de tochas e configuração dos módulos
A máquina de soldagem de painéis membrana que configuramos para fabricantes de caldeiras e painéis utiliza três arquiteturas básicas, além de uma linha híbrida para trabalhos com materiais mistos. Cada arquitetura apresenta uma quantidade diferente de tochas, largura de trabalho e perfil de potência, sendo selecionada com base em um único critério decisório: quantos metros quadrados de painéis membrana com qualidade certificada precisam ser expedidos por turno. A maioria dos pedidos adota o modelo SAW padrão de 4 tochas, que atende à maior parcela das encomendas porque a combinação de 1600 mm de largura de trabalho e quatro tochas Lincoln Powerwave® AC/DC com arame duplo, controladas de forma independente, oferece o equilíbrio ideal de produção diária para fabricantes de caldeiras industriais a vapor, sem a área de instalação e o investimento exigidos por um sistema de 6 tochas.
Tabela de parâmetros — modelos padrão e personalizados
| Parâmetro | Padrão (SAW de 4 tochas) | Personalizado (SAW de 6 tochas) | Híbrido (SAW + MAG) |
|---|---|---|---|
| Largura de trabalho | 1600 mm | até 2500 mm | 1600–2500 mm (opcional) |
| Número de tochas de soldagem | 4 | 6 | 4 SAW + 2 MAG |
| Processo de soldagem | SAW com arame duplo (AC/DC) | SAW com arame duplo (AC/DC) | SAW + MIG/MAG |
| Espessura do painel | 3–12 mm | 3–16 mm | 3–16 mm |
| Diâmetro do tubo | 22–89 mm | 22–108 mm | 22–108 mm |
| Diâmetro do arame de soldagem | 2.4 / 3,2 mm | 2.4 / 3,2 mm | 1,6–3,2 mm |
| Capacidade de potência | 4 × 650 A (regime de trabalho de 100%) | 6 × 650 A (regime de trabalho de 100%) | 4 × 650 A SAW + 2 × 500 A MAG |
| Pressão / vazão do ar | 0,6 MPa, 200 L/min | 0,6 MPa, 300 L/min | 0,6–0,8 MPa, 300 L/min |
| Sistema de controle | Tela sensível ao toque Siemens Simatic HMI | Tela sensível ao toque Siemens Simatic HMI | Siemens HMI + PLC |
| Alimentação elétrica | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz | 380V / 440V, 50/60 Hz |
Atrás de cada tocha há um módulo com curso vertical de 100 mm e ajuste fino de 40 mm, permitindo que o sistema de rastreamento da junta compense desvios de alinhamento linear, comprimento, passo e retilineidade que a patente US20050167468A1 do USPTO (processo e equipamento para soldagem e endireitamento de painéis tubulares de caldeiras) identifica como o principal problema de distorção na fabricação de grandes painéis tubulares. Trilhos de guia linear Hiwin classe C3 e uma tremonha de fluxo em circuito fechado, que fornece fluxo granular a cada arco, mantêm a deposição uniforme durante um turno de 8 horas.
🎯 Escala de deposição SAW multitocha Aubrik
Como a quantidade de tochas × a espessura do painel × o material determina a capacidade diária de produção.
Produção por turno projetada com base na deposição por tocha (≥28 kg/h com Lincoln Powerwave® de arame duplo) × tochas ativas de forma independente × turno de 8 horas. A produção em campo é inferior à deposição máxima devido às trocas de configuração, aos ciclos de recuperação do fluxo e às paradas para inspeção exigidas pelas normas.
| Quantidade de tochas | Espessura do painel | Material | Velocidade de soldagem | Capacidade diária (m²/dia, 1 turno) |
|---|---|---|---|---|
| 2 (entrada / P&D) | 3–6 mm | Aço-carbono SA-36 | 1,2–2,0 m/min | 400–600 |
| 2 | 6–10 mm | Aço-carbono SA-36 | 0,8–1,5 m/min | 350–500 |
| 4 (padrão) | 3–6 mm | Aço-carbono | 1,0–1,5 m/min | 900–1200 |
| 4 | 6–10 mm | Aço-carbono SA-36 / SA-178 | 0,8–1,2 m/min | 800–1100 |
| 4 | 10–12 mm | Aço inoxidável 304 / 316 | 0,6–1,0 m/min | 600–850 |
| 6 (personalizado) | 3–8 mm | Aço-carbono | 1,2–2,0 m/min | 700–1100 (2500mm de largura) |
| 6 | 8–12 mm | Aço-carbono + aço-liga | 0,8–1,5 m/min | 500–800 (2500mm de largura) |
| 6 | 12–16 mm | Aço inoxidável / duplex | 0,6–1,0 m/min | 400–650 |
| Híbrido 4+2 | 3–16 mm mistos | Aço-carbono + aço inoxidável / Inconel | 0,8–1,5 m/min | 600–900 (dependendo do modo) |
A escala responde a uma questão de suprimentos, não de soldagem. Fabricantes de caldeiras que produzem menos de 100 painéis por trimestre frequentemente superdimensionam o equipamento ao optar diretamente por uma linha de 6 tochas; fabricantes de caldeiras CFB e caldeiras de biomassa com produção em vários turnos geralmente subdimensionam o equipamento ao insistir na linha padrão de 4 tochas, quando uma linha híbrida de 6 tochas eliminaria o mesmo volume pendente em dois turnos, em vez de quatro. Uma linha híbrida SAW + MAG oferece retorno quando as operações posteriores exigem preenchimento MIG de precisão em revestimentos metálicos por soldagem de aço inoxidável ou Inconel dentro de uma célula de produção predominantemente SAW.
“Testamos a configuração de quatro tochas em um painel de parede d’água de caldeira com 1600 mm, comparando-a com os mesmos operadores na antiga linha MIG. Com a mesma geometria do painel, o passe SAW com quatro tochas saiu da linha em uma única preparação, com fusão completa da raiz e do acabamento; a versão MIG exigiu duas preparações e um passe de retrabalho para ser aprovada no ensaio radiográfico. Esse único teste explica por que criamos a escala de deposição, em vez de uma ficha técnica genérica — a quantidade de tochas não é uma escolha de marketing, mas uma decisão sobre a produção por turno.”
Precisa determinar a quantidade exata de tochas para seu mix de painéis?
Baixe a ficha técnica do sistema multitocha (PDF) →
EN + MGR · PROC (TCO)
SAW versus MIG/MAG versus manual — o limiar de custos que justifica o investimento em um sistema multitocha
As equipes de suprimentos que comparam uma máquina SAW de quatro tochas para soldagem de painéis membrana com um conjunto de células MIG/MAG quase sempre partem da referência errada: o preço de tabela do equipamento. Na prática, a decisão depende dos metros acumulados de solda por trimestre e do custo de consumíveis por metro. Análises setoriais da The Fabricator e da Red-D-Arc confirmam que o custo por passe do SAW é aproximadamente metade do GMAW na fabricação contínua de estruturas pesadas; dados de campo de fabricantes de caldeiras que utilizam ambos os processos mostram que o ponto de equilíbrio do custo por metro de solda fica muito abaixo do volume produzido trimestralmente por qualquer fábrica comercial de caldeiras.
| Critério de custo / qualidade | SAW multitocha (Aubrik) | MIG / MAG (arco único) | Eletrodo revestido manual / TIG |
|---|---|---|---|
| Penetração da solda | 3–5 mm (protegida por fluxo granular) | 1–1,5 mm | 1–3 mm, dependendo do operador |
| Velocidade de soldagem | 0,8–2,0 m/min (ajuste contínuo) | 0,3–0,5 m/min de forma contínua | 0,1–0,2 m/min |
| Custo do ferramental consumível (típico) | USD 500 (fluxo granular, recuperação de 15–20%) | USD 20.000 (ferramental de precisão por perfil) | USD 100–300 (eletrodos por turno) |
| Respingos e escória | Eliminados sob a camada de fluxo | Exige limpeza contínua | Respingos intensos, com remoção manual da escória |
| EPI do operador | Reduzido (arco submerso sob o fluxo) | Proteção UV / IR completa | Proteção UV / IR completa |
| Operadores por turno (1 linha) | 1 | 3–4 | 3–6 |
| Solda em conformidade com as normas (ASME / EN 12952) | Viável com WPS / PQR | Viável, mas com muito retrabalho | Dependente do operador |
🎯 Ponto de equilíbrio de custos entre SAW e MIG/MAG
O ponto de equilíbrio em metros acumulados de solda por trimestre
As linhas SAW exigem maior investimento em equipamentos do que um conjunto comparável de estações MIG/MAG, mas a diferença de custo por metro se inverte rapidamente à medida que se acumulam horas de soldagem contínua. Matematicamente, o limiar de equilíbrio é uma função de quatro variáveis:
Metros até o equilíbrio ≈ (Δ investimento) ÷ [(custo MIG/m) − (custo SAW/m)]
em que o custo SAW/m ≈ (ferramental de $500 + fluxo após descontar a recuperação de 15–20% + mão de obra de 1 operador) ÷ metros produzidos
e o custo MIG/m ≈ (amortização do ferramental de $20.000 + arame de adição + mão de obra de 3–4 operadores) ÷ metros produzidos
Interpretação prática: Para um fabricante que opera um único turno de produção contínua de paredes membrana de caldeiras, a diferença no custo por metro deixa o SAW em aproximadamente 50–60% do custo do MIG/MAG (média do setor, segundo a análise da iKing Welding e a comparação entre SAW e GMAW da Megmeet). Portanto, o Δ investimento é amortizado nos primeiros 12–24 meses de produção em turno único para qualquer fábrica comercial de caldeiras que execute >5.000 m de solda por trimestre — e a diferença aumenta ainda mais em linhas com vários turnos, porque o número de trabalhadores predomina no custo total do MIG/MAG.
Premissas: preços médios do setor para fluxo em 2024–2025, qualidade equivalente e em conformidade com as normas nas duas linhas, sem aplicar à linha MIG a penalidade dos ciclos de retrabalho (o que anteciparia o ponto de equilíbrio). O ponto exato de equilíbrio depende do custo da mão de obra da fábrica, do custo da eletricidade e do material do painel — solicite um modelo de custos específico para a cotação de sua instalação.
Cartão de ROI · categoria prata
Perfil de TCO em 5 anos para soldagem SAW de painéis membrana versus MIG/MAG (referência média do setor)
Custo do ferramental consumível aproximadamente 40× menor (USD 500 para SAW versus USD 20.000 para MIG por perfil). O sistema de recuperação reaproveita 15–20% do fluxo granular por turno, reduzindo o desperdício de material. A necessidade de mão de obra cai de três a quatro operadores por linha MIG para um único operador por linha SAW. Em conjunto, fabricantes relatam reduções de 50–60% no custo da solda por metro em produções contínuas conforme as normas para caldeiras (referências setoriais da Megmeet, iKing e Red-D-Arc). O prazo exato de retorno depende do volume de produção da fábrica, do custo da mão de obra e do material do painel — fornecemos um modelo de TCO específico para a cotação mediante RFQ.
Observação para suprimentos: Uma contradição que merece destaque para a equipe de suprimentos: o SAW não é econômico apenas para aço espesso. Com o controle da velocidade de curso e do aporte térmico (o sistema SAW multitocha permite avanço contínuo do arame de 400–1200 mm/min durante um regime de trabalho de 100%), a mesma linha que solda painéis de 16 mm para caldeiras CFB também solda painéis de 3 mm destinados a câmaras frigoríficas e gabinetes eletrônicos. Essa faixa de espessuras atendida por um único sistema elimina a justificativa para manter dois processos de soldagem separados na fábrica para trabalhos com painéis finos e espessos.
Para: EN (conformidade com as normas) · PROC (qualificação do fornecedor)
Correspondência entre códigos de caldeiras e normas de soldagem — ASME · PED · EN ↔ AWS · ISO 3834 · EN 1090
A conformidade com os códigos é a única questão de suprimentos capaz de desqualificar uma máquina de soldagem de painéis membrana fabricada na China antes mesmo da comparação das especificações. Para a maioria dos compradores de caldeiras, a resposta honesta é que a conformidade não depende apenas da máquina de soldagem, mas da cadeia que começa no código de projeto da caldeira (ASME Seção I ou EN 12952), passa pela especificação de fabricação por soldagem (AWS D1.1 ou EN ISO 3834-2) e chega ao registro executado de qualificação do procedimento de soldagem (WPS/PQR). Uma máquina de soldagem de painéis membrana que ofereça o perfil de potência, o controle da velocidade de curso e a precisão de rastreamento da junta adequados constitui o pré-requisito do equipamento; a cadeia de certificação constitui o pré-requisito do sistema. A função da Aubrik é fornecer uma máquina sobre a qual essa cadeia de certificação possa ser estabelecida.
Correspondência entre códigos de caldeiras e normas de soldagem
| Campo de aplicação | Código para vasos de pressão / caldeiras | Especificação de fabricação por soldagem | Adequação do equipamento Aubrik |
|---|---|---|---|
| Caldeiras industriais / de geração de energia dos Estados Unidos | ASME Seção I (caldeiras de geração de energia, solda de parede tubular e de componentes PG-25 / PG-27) | AWS D1.1 Código de Soldagem Estrutural — Aço | SAW com 4× Lincoln Powerwave® AC/DC, arame duplo + 650 A e regime de trabalho de 100% oferece suporte a WPS/PQR conforme a ASME Seção IX no âmbito do equipamento |
| Caldeiras industriais / de geração de energia da União Europeia | PED 2014/68/EU Categoria IV · EN 12952-3 (projeto) · EN 12952-5 (execução) | EN ISO 3834-2 (nível máximo de qualidade) · EN 1090-2 EXC3 | Compatível com exame de tipo por organismo notificado; a personalização OEM oferece suporte a WPS/PQR + qualificação de soldadores conforme a EN ISO 3834-2 |
| Vapor industrial e processos | EN 12953 (caldeiras de costado) · PED Cat II–III | EN ISO 3834-3 Qualidade padrão | Modelo padrão de 4 tochas + registro de parâmetros pela Siemens HMI oferece suporte à rastreabilidade da solda |
| Petroquímica / trocadores de calor | Referência ASME Seção VIII Div.1 / API 660 | AWS D1.1 / EN ISO 3834-2 | Modelo híbrido SAW + MAG para revestimento metálico por soldagem de Inconel e duplex; compatível com cadeias de materiais NACE MR0175 |
| Construção e câmaras frigoríficas | Diretiva de Máquinas CE 2006/42/EC | EN 1090-2 EXC2 (painel sanduíche) · EN ISO 3834-3 | Modelo padrão de 4 tochas + capacidade SAW para painéis finos de 3–8 mm adequada ao uso em painéis sanduíche sem pressão |
INFORMAÇÕES PARA SUPRIMENTOS
Três observações de suprimentos que esta correspondência torna evidentes. Primeiro, a Aubrik fornece a conformidade ISO 9001:2015 e CE como padrão; os códigos relativos às caldeiras (ASME Seção I, PED Cat IV) são atendidos pelo próprio sistema de qualidade do fabricante sobre a base fornecida pelo equipamento, com participação de um organismo notificado para a categoria de maior risco. Segundo, a etapa de qualificação relativa ao equipamento é a qualificação do procedimento de soldagem — executar corpos de prova na máquina SAW multitocha para demonstrar que a faixa de parâmetros pretendida produz propriedades mecânicas em conformidade com a ASME Seção IX ou a EN ISO 3834-2. Todos os parâmetros de soldagem são registrados pela Siemens HMI, permitindo a auditoria do registro de qualificação. Terceiro, o marco PED 2014/68/EU permite explicitamente o sistema completo de qualidade ISO 9001 + exame de tipo por organismo notificado como rota de conformidade para equipamentos da Categoria IV — rota utilizada pelos clientes Aubrik na Espanha, Alemanha, Itália e França para produzir paredes membrana de caldeiras, com evidências fornecidas mediante RFQ.
Em aplicações petroquímicas e metalúrgicas com materiais resistentes à corrosão, vale acompanhar o panorama de patentes do USPTO no âmbito dos equipamentos: a US6852945B2 (soldagem a laser de painéis de paredes tubulares de caldeiras) documenta uma abordagem alternativa a laser para geometria semelhante, e a US6889887B1 (dispositivo de macaco para alinhamento de painéis tubulares de paredes d’água de caldeiras) abrange o estado da técnica em dispositivos de fixação para alinhamento que orienta nossas escolhas de trilhos de guia Hiwin C3 e módulos de rastreamento da junta com curso duplo.
Para: MGR (adequação à aplicação) · EN (validação técnica)
5 aplicações industriais — guia de capacidade, material e certificação
A mesma arquitetura de máquina SAW multitocha atende a cinco aplicações industriais distintas, cada uma com sua própria geometria de painel, classe do material e requisitos de certificação. A seguir, o quadro de referência mostra o mapeamento de configurações que usamos para definir o escopo durante a solicitação de cotação; por trás dele está o mesmo histórico de engenharia que resultou em equipamentos instalados em treze países desde o primeiro embarque para exportação em 2008.
| Setor | Tipo de painel típico | Espessura / DE do tubo | Material | Requisito de certificação | Modelo Aubrik recomendado |
|---|---|---|---|---|---|
| Caldeiras e geração de energia | Parede d’água + painel de trocador de calor + serpentina de superaquecedor | 8–16 mm / 22–89 mm | Aço-carbono SA-36 / SA-178 / liga SA-213 | ASME Seção I + PG-25/PG-27 / PED 2014/68/EU Cat IV / EN 12952 | SAW de 6 tochas (500–800 m²/dia a 2500 mm) |
| Construção e câmaras frigoríficas | Painel sanduíche, isolamento acústico, parede de câmara frigorífica | 3–8 mm | Aço-carbono + aço galvanizado | Diretiva de Máquinas CE + EN 1090-2 EXC2 | SAW padrão de 4 tochas (800–1200 m²/dia a 1600 mm) |
| Automotivo e eletrônico | Carcaças de sensores de pressão, invólucros de sensores industriais | 3–6 mm | Aço inoxidável 304 / 316 | RoHS + gestão da qualidade de OEM automotivo | SAW + MAG híbrido (preenchimento MIG de precisão em aço inoxidável) |
| Petroquímico e metalúrgico | Painéis térmicos resistentes à corrosão, painéis de reformadores | 6–16 mm | Duplex 2205 / revestimento metálico por soldagem com Inconel 625 | NACE MR0175 + ASME Seção VIII Div.1 | SAW de 6 tochas + fonte de soldagem CC (soldabilidade do Inconel) |
| Equipamentos médicos | Micropainéis de membrana para sensores médicos | 3–5 mm | Aço inoxidável 316L | ISO 13485 + esterilidade / biocompatibilidade | SAW + MAG híbrido + módulo de inspeção por visão com IA |
ANÁLISE DAS APLICAÇÕES
Duas realidades de suprimentos sustentam esse quadro de referência. Primeiro, a aplicação em caldeiras e geração de energia concentra a maior parte dos investimentos em bens de capital para SAW multitocha, pois a produção de painéis de paredes de membrana e trocadores de calor segue ciclos rigorosos de auditoria ASME / PED, nos quais o custo de retrabalho de um único painel pode superar a economia por metro proporcionada pelo SAW durante um trimestre inteiro. Segundo, a aplicação na construção civil e em câmaras frigoríficas é a que mais cresce em volume, pois o mesmo modelo padrão de 4 tochas que atende aos fabricantes de caldeiras também solda painéis sanduíche de 3–8 mm a 800–1200 m²/dia — capacidade que nenhuma célula MIG/MAG de arco único consegue igualar sem duplicar o orçamento de mão de obra.
Para fabricantes de caldeiras convencionais e de biomassa que trabalham com painéis de paredes d’água de tubos aletados, economizadores de leito fluidizado circulante (CFB) e serpentinas de superaquecedores, o desafio geométrico é o mesmo em todas as aplicações: manter o desalinhamento linear, o passo e a retilineidade do painel dentro das especificações ao longo de vãos de até 26 m. Esse é o mesmo conjunto de problemas identificado pela patente do USPTO US20050167468A1 para soldagem e endireitamento de painéis de tubos de caldeiras e pelos antecedentes técnicos de alinhamento documentados em US6889887B1. Nossa solução é o módulo de rastreamento da junta em malha fechada (curso vertical de 100 mm + ajuste fino de 40 mm), combinado com guias lineares Hiwin C3 — o mesmo hardware, independentemente da aplicação industrial para a qual a configuração é feita.
AUDITORIA VISUAL · CHÃO DE FÁBRICA
Auditoria das instalações: montagem de equipamentos pesados




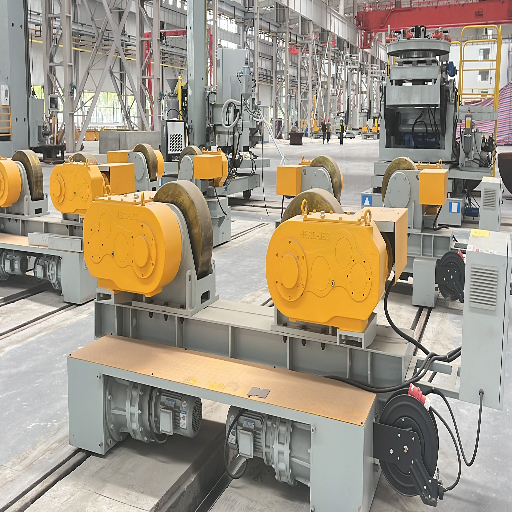
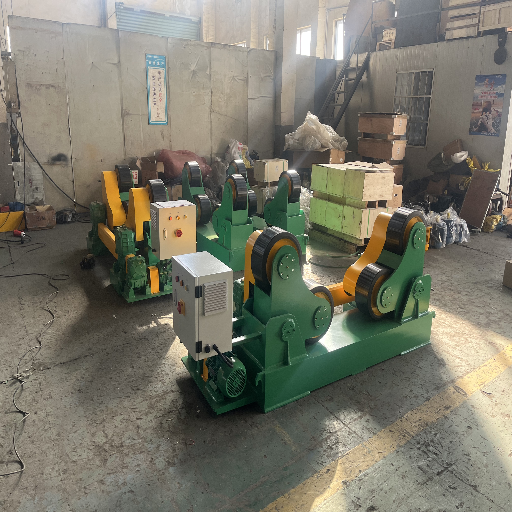
Para: SUPR · ENG (aplicabilidade das normas) · GER
Estrutura de qualidade Aubrik — ISO 9001 + CE + histórico de implantação de 30 anos
A principal questão de confiança que os equipamentos de capital fabricados na China precisam responder nos processos de suprimentos dos EUA e da UE não é “vocês exibem a ISO 9001 no site?” — é “qual é o histórico de vocês em campo, medido pela quantidade de máquinas instaladas, pela continuidade ano após ano e pela rede de serviço pós-venda?”. A Aubrik é uma fabricante de equipamentos industriais de soldagem com trinta anos de atuação, que produz cerca de 1.000 conjuntos de soldagem e 200 conjuntos de corte por ano, com embarques contínuos para exportação desde 2008.
1996
Primeira linha nacional de soldagem de painéis de membrana fornecida
2008
Primeiro embarque para exportação (Ásia–Oriente Médio)
1,000
Conjuntos de soldagem produzidos por ano (capacidade anual atual)
200
Conjuntos de máquinas de corte por ano
13+
Mercados de exportação ativos (EUA, Índia, Rússia, Filipinas, Malásia, EAU, Indonésia, Espanha, Alemanha, França, Itália, Brasil, Vietnã)
ISO 9001:2015
Gestão da qualidade — nível do fabricante
CE
Conformidade Europeia (Diretiva de Máquinas 2006/42/EC + rota de customização OEM conforme PED 2014/68/EU)
EN / ES / RU / AR
Suporte comercial e técnico multilíngue (continuidade histórica desde 2008)
A lacuna de confiança em relação a equipamentos de soldagem chineses desconhecidos é um desafio real, e os engenheiros da Aubrik a enfrentam por meio de três escolhas estruturais, não de alegações de marketing. Primeiro, a fonte de soldagem Lincoln Powerwave® AC/DC de dois arames pertence à mesma classe de fontes Lincoln Electric usada pela Pemamek na instalação Caldema PEMA 3000/6 e pela própria linha Power Wave® AC/DC 1000SD do fornecedor norte-americano de fontes de soldagem Lincoln Electric. Combinar uma arquitetura mecânica fabricada na China (pórtico, travessa, recuperação de fluxo e rastreamento da junta) com eletrônica de fontes de soldagem de padrão ocidental é uma escolha deliberada da engenharia Aubrik para aplicações em caldeiras: a Aubrik oferece aos compradores a familiaridade, em termos de suprimentos, com o comportamento Lincoln AC/DC, sem o investimento de capital de um sistema integrado da classe Pemamek. Em termos estruturais, isso é importante porque o diferencial não é “chinês versus ocidental”, mas “eletrônica Lincoln Powerwave integrada à arquitetura de linha de produção Aubrik”.
Segundo, a garantia de 1 ano, aliada à política de fornecimento gratuito de peças de desgaste, cobre bicos de contato, roletes de avanço do arame, vedações do sistema de recuperação de fluxo e a substituição rotineira de consumíveis em regime de trabalho normal. A Aubrik estrutura a customização OEM como um serviço de engenharia — largura de trabalho de até 2500 mm, 2–6 tochas, SAW + MAG híbrido, robô de carregamento, inspeção por visão com IA e painel MES — e não como um item adicional na cotação. Terceiro, a operação comercial multilíngue tradicional em EN / ES / RU / AR oferece a mesma continuidade nos idiomas de comércio usada pelos clientes de exportação desde 2008 — por isso, um fabricante brasileiro, russo ou espanhol de caldeiras não precisa recorrer a três intermediários para traduzir uma cotação, um manual ou um chamado de serviço. A Aubrik oferece essa continuidade multilíngue em todos os 13 países de exportação como compromisso básico de fábrica, e não como um upgrade para uma categoria empresarial. Em comparação com a compra por catálogo de uma máquina Lincoln de soldagem por arco submerso ou de uma máquina ESAB de soldagem por arco submerso de fonte única, a linha integrada da Aubrik incorpora a mesma eletrônica de padrão ocidental em um sistema de produção completo.
Precisa de um dossiê detalhado para auditar a capacidade fabril e as certificações?
Baixar a ficha técnica do sistema multitocha (PDF, 8 páginas) →
Para: ENG + GER (decisão de investimento em automação)
Customização OEM e upgrades de automação — do robô de carregamento à integração com MES
A customização de nossa máquina de soldagem de painéis de membrana divide-se em quatro categorias de engenharia. A ampliação da largura de trabalho para até 2500 mm dimensiona proporcionalmente o pórtico, a travessa e o reservatório de recuperação de fluxo, sem alterar a fonte de soldagem Lincoln Powerwave® de cada tocha. A ampliação de duas para seis tochas (ou SAW + MAG híbrido) ajusta a distribuição de energia e a lógica de sincronização na HMI Siemens, mas mantém em cada tocha o mesmo módulo de rastreamento da junta com curso duplo. Os módulos de upgrade da automação — robô de carregamento, inspeção por visão com IA e painel MES — são integrados à linha padrão por interfaces IO/PLC documentadas, sem exigir o reprojeto da máquina principal.

Robô de carregamento — classe de capacidade de carga de 500 kg
O módulo do robô de carregamento movimenta uma capacidade de carga de 500 kg durante o carregamento e a descarga dos painéis acabados, eliminando uma das duas operações que ainda exigem alta intervenção do operador em uma linha SAW multitocha (a outra é a recuperação de fluxo, automatizada pelo reservatório de 260 L com preaquecimento). Esse robô integra-se à HMI Siemens para que o programa de soldagem acione os ciclos de carregamento e descarga em sequência com o passe de soldagem — um único painel passa pelas etapas de carregamento, soldagem, espera para radiografia e descarga sem intervenção do operador além do painel de supervisão.
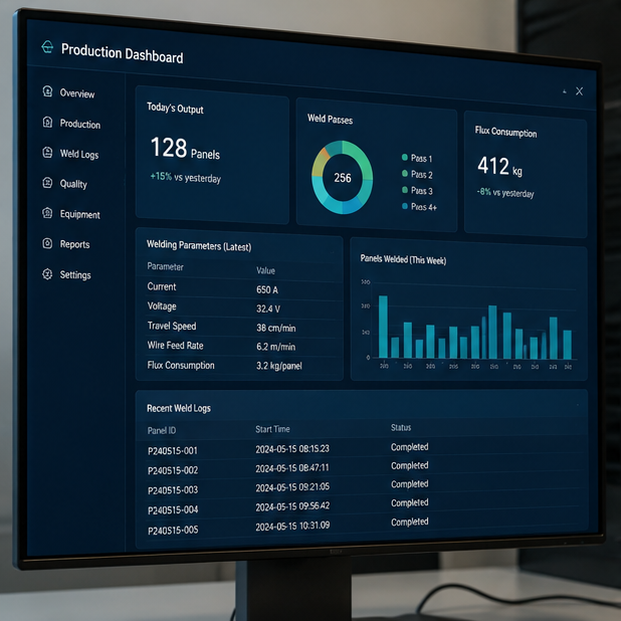
Inspeção por visão com IA
O módulo de inspeção por visão com IA fica instalado em linha após o passe de soldagem e antes da área de inspeção radiográfica. Ele não substitui os ensaios não destrutivos (END) exigidos pelas normas (radiografia, ultrassom e inspeção por partículas magnéticas) — trata-se de uma camada de detecção de defeitos em tempo real que sinaliza porosidade superficial, mordedura e desalinhamento das barras aletadas antes de o painel chegar à área de radiografia, reduzindo o ciclo de retrabalho ao detectar os defeitos na linha de soldagem, e não na estação de inspeção. Em fábricas de caldeiras onde o retrabalho de um único painel pode consumir de quatro a oito horas da capacidade compartilhada da linha, o valor do módulo de visão com IA é medido pela capacidade preservada, não pela variação da taxa de defeitos.
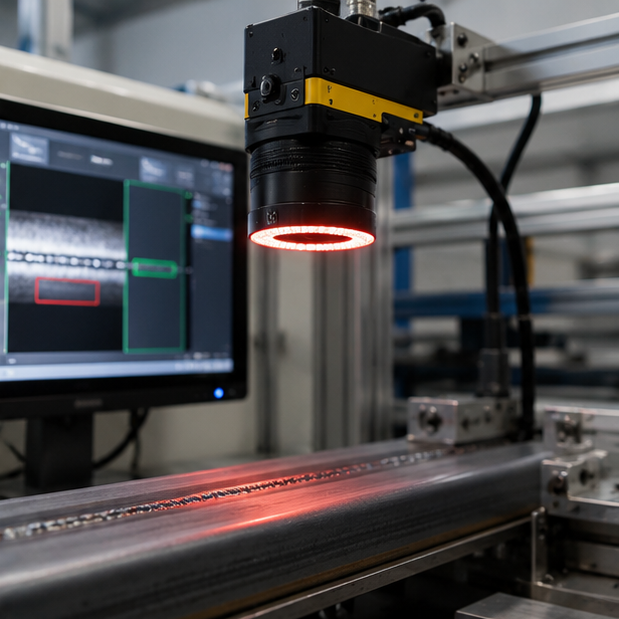
Integração com MES e painel de produção
O painel digital integrado ao MES exporta os registros dos parâmetros de soldagem da HMI Siemens em formato estruturado: corrente da tocha, tensão, velocidade de curso, velocidade de avanço do arame e consumo de fluxo por painel — todos com data e hora vinculadas ao número de série do painel. Para operações conforme ISO 9001 + PED 2014/68/EU Cat IV, essa é a camada de dados que permite auditar a rastreabilidade das soldas. Uma interface web de cliente leve apresenta o painel, permitindo que os gerentes de produção obtenham relatórios de produção ao fim do turno sem entrar na célula robotizada de soldagem.
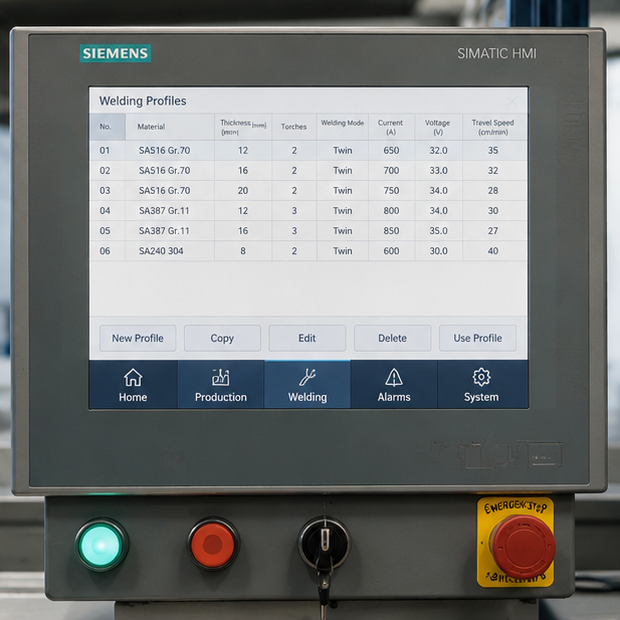
Mais de 50 perfis de soldagem pré-carregados
A HMI Siemens é fornecida com mais de cinquenta perfis de soldagem pré-carregados, indexados pelo material e pela espessura do painel e pela quantidade de tochas. Os operadores definem os parâmetros do painel, e a HMI propõe um perfil inicial; o operador o aprova, edita ou salva um perfil derivado para a próxima execução de produção. Essa arquitetura mantém o nível de qualificação exigido do operador em “treinamento básico”, em vez de “soldador SAW certificado” — uma linha com um único operador por turno é viável porque a biblioteca de perfis incorpora o conhecimento especializado sobre os parâmetros que, de outra forma, existiria apenas na experiência de um soldador sênior.
Deseja uma estimativa de engenharia para customização OEM de um robô de carregamento ou da integração com MES?
Agendar demonstração em vídeo de 15 min com um engenheiro de produção →
Kit de ferramentas de engenharia
Ferramentas de avaliação de máquinas de soldagem de painéis de membrana
Calculadora de capacidade de SAW multitocha
Calculadora do ponto de equilíbrio de custos entre SAW e MIG/MAG
Verificador de conformidade com normas para caldeiras
Perguntas frequentes — máquina de soldagem de painéis de membrana
Perguntas frequentes de fabricantes de caldeiras, produtores de painéis sanduíche e fabricantes de trocadores de calor que avaliam pela primeira vez a soldagem a arco submerso (SAW) multitocha.
P1: Qual processo de soldagem é utilizado pela máquina Aubrik para soldagem de painéis membranados e por que optar pela soldagem a arco submerso em vez de MIG/MAG?
Esta máquina utiliza soldagem a arco submerso (SAW) multitocha, com fontes de soldagem Lincoln Powerwave® AC/DC de arame duplo e 2 a 6 tochas controladas independentemente por linha. A SAW é preferida ao MIG/MAG na produção de painéis membranados por três motivos mensuráveis: a penetração da solda fica em 3–5 mm, contra 1–1,5 mm no MIG, a camada de fluxo granular elimina os respingos e reduz os requisitos de EPI para o operador, e o custo dos consumíveis por passe corresponde a aproximadamente metade do custo do MIG/MAG na fabricação metalmecânica pesada contínua (segundo referências do setor fornecidas por The Fabricator e Red-D-Arc). Na produção de paredes membranadas para caldeiras, em que cada painel exige inspeção por raios X em 100% das soldas, a consistência da qualidade da SAW reduz diretamente o custo dos ciclos de retrabalho.
P2: Qual faixa de espessura dos painéis e de diâmetro dos tubos é processada pelo modelo padrão de 4 tochas?
Nosso modelo padrão de 4 tochas processa painéis com 3–12 mm de espessura e tubos com 22–89 mm de diâmetro externo, em uma largura útil de 1600 mm. Nosso modelo customizado de 6 tochas amplia essa capacidade para espessuras de 3–16 mm e tubos com diâmetro externo de 22–108 mm, em larguras úteis de até 2500 mm. Ambos os modelos são compatíveis com aço-carbono, aço inoxidável 304 / 316 e ligas metálicas, com ajuste da faixa de parâmetros pela Siemens HMI. Para aplicações de revestimento metálico por soldagem com Inconel ou aço inoxidável duplex, recomenda-se o modelo Hybrid SAW + MAG.
P3: Como a arquitetura multitocha afeta a taxa de deposição e a capacidade diária de produção?
A taxa de deposição por tocha é ≥28 kg/h com a SAW de arame duplo Lincoln Powerwave®. Quatro tochas ativas em paralelo proporcionam uma deposição total de aproximadamente 112 kg/h; com seis tochas, esse valor aumenta para ≥168 kg/h. No entanto, a capacidade diária de produção de painéis é determinada pela troca de painéis, pelos ciclos de recuperação do fluxo e pelas paradas para inspeções exigidas pelas normas, e não apenas pela taxa máxima de deposição. Em um único turno, a produção fica em 800–1200 m²/dia para o modelo padrão de 4 tochas em painéis de aço-carbono de 1600 mm (parâmetros de aporte térmico: 25–35 kJ/in, bem abaixo do limite convencional de 85 kJ/in que pesquisas recentes vêm questionando) e em 500–800 m²/dia para o modelo customizado de 6 tochas em painéis com 2500 mm de largura. A produção diminui com materiais de maior espessura ou ligas metálicas porque a velocidade de soldagem precisa ser reduzida para manter a consistência da penetração. Consulte acima a Escada de deposição SAW multitocha para ver o mapa completo de tochas × espessuras × materiais e o Limiar de cruzamento de custos para entender como a produção se converte em custo de soldagem por metro.
P4: A máquina está em conformidade com ASME Section I, PED 2014/68/EU e EN 12952?
O equipamento é fornecido de fábrica com sistema de gestão da qualidade ISO 9001:2015 e marcação CE conforme a Diretiva de Máquinas (2006/42/EC). Para aplicações segundo ASME Section I (caldeiras de potência dos Estados Unidos) e PED 2014/68/EU Categoria IV (equipamentos sob pressão da UE), a conformidade normativa é concluída pelo fabricante por meio da qualificação do procedimento de soldagem (WPS/PQR conforme ASME Sec IX ou EN ISO 3834-2), utilizando a faixa de parâmetros da máquina, enquanto a Siemens HMI registra todos os parâmetros de soldagem para garantir uma rastreabilidade auditável. A cadeia de qualificação segue esta sequência: faixa de parâmetros da máquina → elaboração da WPS → soldagem do corpo de prova → ensaio de propriedades mecânicas → emissão do PQR → qualificação do operador conforme EN 287 ou ASME Sec IX → soldagem de produção. Para projetos de fabricação de caldeiras nos mercados da UE, a documentação do exame de tipo pelo organismo notificado, incluindo a aprovação do procedimento de soldagem e o esquema de qualificação dos soldadores, é fornecida mediante solicitação, e trabalhamos em parceria com TÜV Rheinland, Bureau Veritas e DNV para o envolvimento de organismos notificados quando exigido pela cadeia de auditoria do cliente final.
P5: Quais metais a máquina pode soldar?
Aço-carbono (SA-36, classes SA-178 para tubos de caldeira), aço inoxidável (304, 316, 316L de grau médico) e ligas metálicas (duplex 2205, revestimento metálico por soldagem com Inconel 625 no modo Hybrid SAW + MAG). Os parâmetros são ajustados pela Siemens HMI, que dispõe de 50+ perfis de soldagem pré-carregados e classificados por material e espessura. Essa faixa de espessura de 3–16 mm permite processar, na mesma máquina, desde painéis sanduíche finos para construção até painéis pesados de parede d’água para caldeiras CFB — e, ao contrário da ideia comum de que a SAW se destina apenas a aços espessos, a mesma linha multitocha solda painéis membranados de 3 mm por meio do controle da velocidade de soldagem (ajuste contínuo de 400–1200 mm/min) e do aporte térmico.
P6: Qual é o nível de qualificação exigido do operador?
Apenas treinamento básico. Nossa Siemens HMI é fornecida com 50+ perfis pré-carregados, classificados por material e espessura do painel e pelo número de tochas — os operadores selecionam os parâmetros em vez de ajustá-los do zero. Por isso, operamos com um único operador por turno, em comparação com os 3-4 normalmente necessários no MIG/MAG.
P7: Qual é o prazo de entrega habitual e quais peças de reposição estão incluídas na garantia?
O prazo de entrega é de 60–90 dias para o modelo padrão de 4 tochas, de 90–120 dias para o modelo customizado de 6 tochas ou do tipo Hybrid SAW + MAG, além de 30–45 dias para módulos de personalização OEM (robô de carregamento, visão por IA, integração com MES). O transporte marítimo acrescenta 30–60 dias, dependendo do destino. Nossa garantia de fabricante de 1 ano cobre a máquina completa, incluindo as fontes de soldagem Lincoln Powerwave®, a Siemens HMI e as guias lineares Hiwin C3. As peças de desgaste gratuitas (bicos de contato, roletes de avanço do arame e vedações do sistema de recuperação de fluxo) acompanham a entrega original, e as peças de reposição comuns são mantidas em estoque para envio em 7 dias a partir dos centros regionais de serviço.
P8: A máquina pode ser customizada para a largura específica de nossos painéis ou para nossa configuração de tochas?
Sim — a customização é a regra, não a exceção. A largura útil pode ser configurada em até 2500 mm, o número de tochas pode variar de 2 a 6, além da opção Hybrid SAW + MAG, a faixa de espessura dos materiais pode ser ajustada conforme a capacidade nominal da fonte de soldagem e do módulo de rastreamento da junta de soldagem, e os módulos de automação (robô de carregamento com capacidade de carga de 500 kg, inspeção por visão de IA e painel digital integrado ao MES) podem ser adicionados por meio de interfaces IO/PLC documentadas. A definição do escopo da RFQ utiliza o Decodificador de aplicações para 5 setores apresentado acima para associar a combinação de painéis e os requisitos de certificação ao modelo-base correto antes de especificar a customização.
Em alta agora



