Póngase en contacto con la empresa Aubrik

PARA PANELES DE TUBOS DE CALDERA, NO PARA CHAPA METÁLICA
Máquina curvadora de tubos de caldera para formar paneles de pared de agua, tubos aletados y serpentines — Aubrik
Máquina curvadora CNC de tubos de caldera diseñada específicamente para paneles membrana de pared de agua, tubos aletados sueltos, serpentines de sobrecalentadores, conjuntos de economizadores y secuencias serpentinas con múltiples curvas. Diseñada en función de los límites de radio de curvado de ASME PG-79 y del comportamiento de las aleaciones ASTM A213, no adaptada a partir de curvadoras de paneles de chapa metálica.
Solicitar cotización — Configurar mi curvadora
Curvadora Aubrik de tubos de caldera — Resumen de la solución
Rango de DE del tubo
Ø25.4 a Ø168.3 mm
(según las medidas ASME SA213)
(según las medidas ASME SA213)
Espesor de pared
3 – 12 mm
(ASTM A213 T11/T22/T91/T92)
(ASTM A213 T11/T22/T91/T92)
Radio de curvado (CLR)
Desde 1.0×D (con empuje, sin mandril)
según la referencia de la clase Schwarze-Robitec
según la referencia de la clase Schwarze-Robitec
Precisión de curvado
Ángulo de ±0.1°, ovalidad < 5%
Aplicaciones
Pared de agua · tubo aletado · sobrecalentador · economizador · serpentín
Cumplimiento
Marcado CE · ISO 9001:2015 · referencias ASME PG-79 + ASTM A213
Entrega
40+ países · 60–120 días FOB Wuxi
Garantía
1 año + piezas de desgaste gratuitas + servicio OEM
ENPROCMGRR&R
Por qué el curvado de paneles de tubos de caldera es diferente y dónde se atascan la mayoría de los talleres
Un equipo determina si su panel de pared de agua, serpentín de sobrecalentador o conjunto de economizador supera la inspección del código ASME o termina desechado durante la prueba hidrostática: la máquina curvadora de tubos de caldera. Las curvadoras de paneles de chapa metálica no pueden realizar este trabajo. Las curvadoras manuales por estirado rotativo no pueden mantener la tolerancia en 40 a 90 curvas serpentinas idénticas dentro de un solo panel membrana de pared de agua. Subcontratar cada panel a un fabricante especializado prolonga los plazos de entrega durante meses, un problema que los gerentes de talleres de calderería mencionan repetidamente en foros de ingeniería.
Tres modos de falla generan la mayor parte del costo. Primero, el adelgazamiento de la pared en el extradós puede quedar por debajo del requisito de pared mínima de ASME; conforme a ASME BPVC Sección I PG-79, la sección convexa más delgada es la que determina el cumplimiento del código, no la pared nominal. Segundo, la ovalidad con un radio de línea central (CLR) cerrado impide el armado y ajuste con colectores y ramales, y no puede corregirse aplicando fuerza de curvado bruta, sino únicamente con mandriles de bolas y una configuración del ángulo de curvado y el CLR correctamente adaptada. Tercero, los tubos ASTM A213 T22 (2.25Cr-1Mo) curvados en frío requieren alivio de esfuerzos después del curvado; omitirlo eleva el riesgo de agrietamiento por corrosión bajo esfuerzo cuando el panel entra en servicio como sobrecalentador.
Los ingenieros de Aubrik resuelven estos modos de falla desde el equipo, no desde el operador, y los compradores industriales que manejan cargas de paneles de 50 toneladas en servicio a 540 °C notan la diferencia durante la prueba hidrostática. Su arquitectura de curvado con empuje incorpora el calentamiento por inducción del intradós, los servoaccionamientos con control del CLR y el herramental con mandril de bolas en el mecanismo principal, en vez de dejarlos como opciones. El resultado, validado frente a referencias de la clase Schwarze-Robitec: adelgazamiento de pared y ovalidad que superan las tolerancias prescritas por EN 12952 (calderas acuotubulares) y ASME B31.1 (tuberías de potencia). Esa capacidad única —superar la norma en lugar de limitarse a cumplirla— es lo que lleva un panel de «soldar y rezar» a «soldar y enviar».
⚠ Supuesto del sector que vale la pena cuestionar. La mayoría de las especificaciones de compra citan EN 12952 y ASME B31.1 como el límite máximo para el adelgazamiento de pared y la ovalidad. Las máquinas modernas para tubos de caldera con curvado asistido por empuje superan esas tolerancias en series de producción normales. Si su proveedor trata las normas como objetivos y no como umbrales mínimos, usted está pagando por los límites de proceso de ayer.
EN principal · PROC (correspondencia con RFQ)
Máquina curvadora Aubrik de tubos de caldera — Gama de modelos y selección de capacidad
Los ingenieros de AUBRIK dimensionaron la línea de curvadoras de tubos de caldera en función de las familias reales de medidas de tubos de caldera ASTM SA213 utilizadas en plantas de generación eléctrica, petroquímicas, navales y de HRSG, las mismas que especifica todo comprador industrial en licitaciones EPC regionales. Los niveles de capacidad corresponden directamente a la sección de la caldera donde se instalará el panel: pared de agua (DE de 38.1–63.5 mm), serpentín de sobrecalentador (DE de 31.75–50.8 mm), economizador (DE de 44.5–76.2 mm) o colectores de vapor de gran diámetro (DE de 88.9–168.3 mm).
Curvadora Aubrik de tubos de caldera — Selección indicativa del nivel de capacidad
| Nivel de capacidad | DE máximo del tubo | Espesor de pared | Sección típica de la caldera | Grados de material |
|---|---|---|---|---|
| BTB-60 | Ø63.5 mm | 3 – 6 mm | Membrana de pared de agua, evaporador de diámetro pequeño | SA178A, SA210-A1, SA213 T11/T12 |
| BTB-90 | Ø88.9 mm | 4 – 8 mm | Serpentines de sobrecalentador, colectores de economizador | SA213 T11, T22, T91 |
| BTB-115 | Ø114.3 mm | 5 – 10 mm | Economizadores grandes, módulos HRSG | SA213 T22, T91, T92 |
| BTB-170 | Ø168.3 mm | 6 – 12 mm | Colectores de vapor, salidas de recalentador | SA106-B, SA335 P22/P91 |
Las designaciones de los niveles son indicativas y siguen las familias de DE de tubos de caldera ASTM SA213 documentadas en ASME BPVC Sección II Parte A. Las configuraciones reales de las máquinas AUBRIK se cotizan conforme a los planos específicos del proyecto.
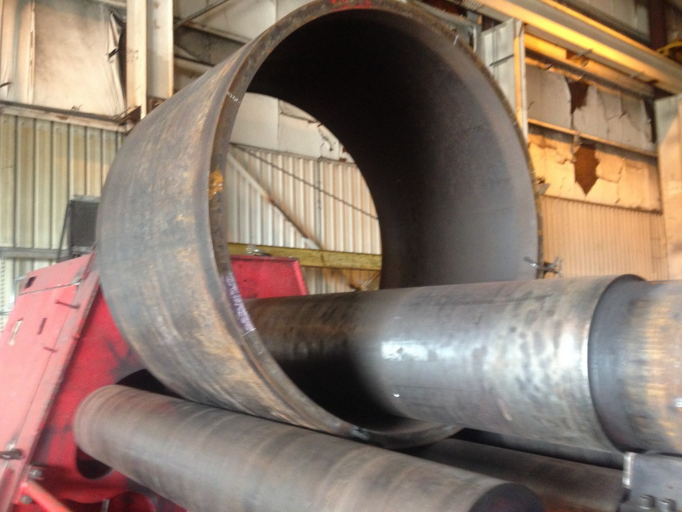
La selección del nivel adecuado depende de tres cifras que los equipos de compras a veces subestiman. El diámetro exterior determina el cabezal de curvado y la familia de herramental. El espesor de pared determina el par del sistema de empuje y el diseño del mandril; las paredes más pesadas exigen mayor presión de empuje o la recuperación elástica deja la curva fuera del intervalo angular. El grado del material determina el requisito de tratamiento térmico posterior al curvado: los paneles SA213 T22 casi siempre necesitan alivio de esfuerzos después del curvado en frío, mientras que los paneles T91 suelen necesitar normalizado seguido de revenido (consulte ASTM A213).
Un elemento que suele especificarse de manera insuficiente es el controlador. Los debates en foros de ingeniería sobre la compra de curvadoras de tubos destacan repetidamente que el controlador de la curvadora debe comunicarse con una mesa de medición independiente; sin ese enlace, no es posible verificar la geometría de las curvas contra los planos y las piezas fuera de especificación solo se detectan durante el armado del panel. Los controladores AUBRIK ofrecen protocolos para mesas CMM en todos los niveles.
EN principalMGR (presupuesto)PROC (TCO)
Curvado de tubos de caldera frente a curvado de paneles de chapa metálica y prensa manual — Comparación de capacidades
Los resultados de búsqueda de «máquina curvadora de paneles» muestran dos máquinas completamente diferentes, y la confusión les cuesta dinero real a los equipos de compras. Las curvadoras de paneles de chapa metálica tipo Salvagnini pliegan chapa plana para formar envolventes de HVAC, puertas y gabinetes (consulte ASME B31.1 Tuberías de potencia para conocer el alcance del curvado de tubos). Las máquinas curvadoras de paneles de tubos de caldera doblan tubos redondos para formar los perfiles curvos que se sueldan en paneles membrana de pared de agua, conjuntos de tubos aletados y serpentines de economizadores. Ambos tipos no comparten herramental, régimen de fuerza ni aplicaciones. Aubrik ofrece la alternativa para tubos de caldera del mismo nivel competitivo: la versión franca de una «curvadora de paneles» para compradores industriales que fabrican paneles de pared de agua de 200 toneladas destinados a operar a 540 °C.
Curvadora de paneles de tubos de caldera frente a curvadora de paneles de chapa metálica y prensa manual para tubos
| Parámetro | Curvadora Aubrik de tubos de caldera | Curvadora de paneles de chapa metálica (clase Salvagnini) | Prensa manual para tubos por estirado rotativo |
|---|---|---|---|
| Pieza de trabajo | Tubo redondo de Ø25–170 mm | Chapa plana de hasta 3.2 mm de espesor | Tubo redondo de Ø6–60 mm |
| Producción (piezas/hora) | 30–100+ | 40–80 (pliegues de chapa) | 8–15 |
| Tasa de desperdicio | <1–2% | <1% | 5–15% |
| Precisión de curvado | Ángulo de ±0.1°, ovalidad <5% | Ángulo de pliegue de ±0.2° (no la ovalidad del tubo) | Ángulo de ±0.5°, ovalidad sin control |
| Control del adelgazamiento de pared | Empuje + mandril de bolas → supera EN 12952 | No aplica (sin tubo) | Adelgazamiento de pared típico de 5–15% |
| Cumplimiento del código de calderas | Aplicación de ASME PG-79 + ASTM A213 | Sin clasificación para calderas | Depende del operador |
| CAPEX típico | $80k–$300k | $200k–$800k | $15k–$45k |
Los intervalos de CAPEX reflejan los rangos publicados por fabricantes en 2024-25, agregados a partir de datos de mercado de CRD MFG, Bender Parts y Trick Tools.
Conclusión para compras. Los análisis del sector sobre la transición de procesos CNC frente a manuales en talleres de fabricación de tubos muestran una reducción típica de 40% en horas de trabajo, un aumento de 25% en la producción y una disminución de la tasa de desperdicio de 5–15% a menos de 2% cuando una curvadora CNC de tubos sustituye el trabajo manual por estirado rotativo en la producción repetitiva de paneles de caldera. Esas tres cifras hacen que el cálculo del TCO sea viable para cualquier taller de calderería que procese más de ~2,000 tubos curvados al mes.
¿Necesita un modelo comparativo de TCO?
Descargar la hoja de cálculo Aubrik para comparar producción interna y subcontratación (PDF)
EN principalMGR (debida diligencia técnica)
Envolvente de capacidad Aubrik para tubos de caldera — DE del tubo × pared × radio mínimo de curvado
Para los compradores industriales y los ingenieros de fabricación de tubos de caldera, la tabla más útil es la envolvente de radios de curvado: qué medida de tubo, qué espesor de pared y qué grado de aleación pueden curvarse hasta qué radio mínimo de línea central sin infringir los mínimos de adelgazamiento de pared de ASME PG-79. Los ingenieros de Aubrik cuantifican esta envolvente, calibrada para los grados ASTM A213 y validada conforme a ASME BPVC Sección I, y la reproducen a continuación como recurso de referencia. La versión franca es esta: a 1.5×D en SA213 T22 con una pared de 4 mm, el curvado asistido por empuje mantiene el adelgazamiento de pared por debajo de 8%, holgadamente dentro de lo aceptable según ASME.
Envolvente de capacidad — Radio mínimo de curvado por DE del tubo, pared y grado ASTM (conformado en frío asistido por empuje)
| DE del tubo | Pared | SA178A / SA210-A1 (carbono) |
SA213 T11/T12 (1.25Cr) |
SA213 T22 (2.25Cr-1Mo) |
SA213 T91/T92 (martensítico 9Cr) |
|---|---|---|---|---|---|
| Ø25.4 mm (1″) | 3.0 mm | 1.2×D | 1.5×D | 1.5×D + alivio de esfuerzos | 2.0×D + normalizado/revenido |
| Ø31.75 mm (1¼”) | 3.5 mm | 1.2×D | 1.5×D | 1.5×D + alivio de esfuerzos | 2.0×D + normalizado/revenido |
| Ø38.1 mm (1½”) | 4.0 mm | 1.5×D | 1.5×D | 1.5×D + alivio de esfuerzos | 2.0×D + normalizado/revenido |
| Ø44.5 mm (1¾”) | 4.5 mm | 1.5×D | 1.5×D | 1.5×D + alivio de esfuerzos | 2.0×D + normalizado/revenido |
| Ø50.8 mm (2″) | 5.0 mm | 1.5×D | 1.5×D | 1.8×D + alivio de esfuerzos | 2.0×D + normalizado/revenido |
| Ø63.5 mm (2½”) | 6.0 mm | 1.5×D | 1.8×D | 2.0×D + alivio de esfuerzos | 2.5×D + normalizado/revenido |
| Ø76.2 mm (3″) | 7.0 mm | 1.8×D | 2.0×D | 2.0×D + alivio de esfuerzos | 2.5×D + normalizado/revenido |
| Ø88.9 mm (3½”) | 8.0 mm | 1.8×D | 2.0×D | 2.5×D + alivio de esfuerzos | 3.0×D + normalizado/revenido |
| Ø114.3 mm (4½”) | 10.0 mm | 2.0×D | 2.0×D | 2.5×D + alivio de esfuerzos | 3.0×D + normalizado/revenido |
| Ø168.3 mm (6⅝”) | 12.0 mm | 2.5×D | 2.5×D | 3.0×D + alivio de esfuerzos | 3.5×D + normalizado/revenido |
Los valores mínimos de CLR (radio de línea central) corresponden a una operación de curvado en frío asistida por empuje. En medidas seleccionadas pueden lograrse radios más cerrados mediante calentamiento por inducción del intradós, un método también documentado en la patente USPTO US7,231,798. Verifique siempre la revisión del código PFI ES específica del proyecto que esté vigente durante la fabricación.
No consideramos EN 12952 y ASME B31.1 como el objetivo. Las consideramos el mínimo que el panel debe superar durante la prueba hidrostática. El ciclo de curvado asistido por empuje de nuestra BTB-90 mantiene el adelgazamiento de pared por debajo de 8% en SA213 T22 a 1.5×D, holgadamente dentro de la envolvente aceptable según ASME y de nuestro propio límite interno de control de calidad.
EN principalMGR (correspondencia con el proyecto)
Atlas de aplicaciones para calderas — Pared de agua · tubo aletado · sobrecalentador · economizador · serpentín
Una sola curvadora de tubos de caldera no se adapta igual de bien a todas las secciones de una caldera. Los cinco grupos de aplicaciones siguientes abarcan aproximadamente 90% del contenido de tubos curvados de una caldera moderna para servicios públicos, HRSG o CFB industrial, y cada uno presenta una geometría, una productividad y un perfil de tolerancias distintos.
Atlas de calderas con 5 aplicaciones — Configuración de la curvadora por sección
| Aplicación | DE típico | Curva típica | Nivel Aubrik | Restricción crítica |
|---|---|---|---|---|
| Panel membrana de pared de agua (revestimiento de hogar para servicios públicos · CFB · HRSG) |
Ø38.1 – Ø63.5 mm | Serpentín, curva en U, conjunto de paneles | BTB-60 / BTB-90 | Curvado repetible en 40+ tubos por panel; ovalidad <5% |
| Tubo aletado suelto (economizador · precalentador de aire) |
Ø31.75 – Ø50.8 mm | Curva en U sencilla, curva de retorno | BTB-60 | Se conserva la holgura de las aletas; sin daños en las aletas |
| Serpentín de sobrecalentador (aleación SA213 T22 / T91) |
Ø31.75 – Ø50.8 mm | Serpentín de múltiples curvas, helicoidal | BTB-60 / BTB-90 | Alivio de esfuerzos después del curvado; resistencia a la fluencia a alta temperatura |
| Haz de economizador (HRSG · calderas industriales) |
Ø44.5 – Ø88.9 mm | Curva en U con soporte intermedio del haz | BTB-90 / BTB-115 | Alineación de ramales del colector; holgura para expansión térmica |
| Colector de vapor grande / salida de recalentador | Ø88.9 – Ø168.3 mm | Una sola curva de CLR grande | BTB-115 / BTB-170 | Límite mínimo de adelgazamiento de pared; tratamiento térmico de SA335 P91 después del curvado |
Paneles de pared de agua
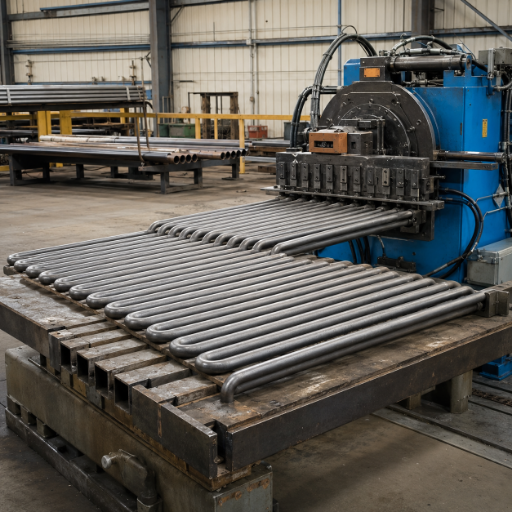
Los paneles de pared de agua son la aplicación de mayor volumen. Una sola caldera a escala de servicios públicos puede necesitar de 40 a 90 curvas serpentinas idénticas en un panel y decenas de paneles por hogar. El trabajo manual por estirado rotativo no supera aquí la prueba de repetibilidad: la variación entre operadores y turnos aparece durante el armado del panel como separaciones entre aletas fuera de paso que no pueden cerrarse mediante soldadura. El herramental para curvado múltiple de paneles de la BTB-60/90 mantiene constante el paso (diseño del panel conforme a la referencia WO2008056456A1).
Sobrecalentador y economizador
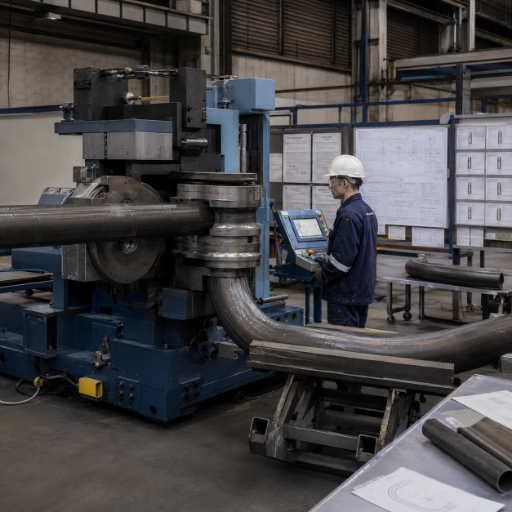
El trabajo con sobrecalentadores y economizadores es la aplicación que exige las tolerancias más estrictas. Los paneles SA213 T22 y T91 están expuestos a temperaturas del metal superiores a 540 °C durante el servicio. Cualquier curvado en frío que deje esfuerzos residuales sin tratamiento térmico posterior es susceptible al agrietamiento por corrosión bajo esfuerzo. El protocolo del ciclo de curvado de Aubrik combina la BTB-90/115 con especificaciones de alivio de esfuerzos incluidas en las instrucciones de trabajo, sin dejarlas a criterio del operador.

Reacondicionamiento y modernización
Los trabajos de reacondicionamiento y modernización incorporan al perfil R&R: contratistas de fabricación y proveedores de servicio para calderas que sustituyen secciones dañadas de paredes de agua en plantas en operación. Para ese público, Aubrik ofrece herramental de cambio rápido y variantes de curvadoras portátiles basadas en la máquina BTB-60.
MGR principalEN (validación técnica)
Aubrik en 40+ países — Trayectoria de instalación de curvadoras de tubos de caldera
Desde 1999, Wuxi ABK Machinery ha enviado equipos de soldadura y fabricación de tubos a más de 40 países, con referencias activas en España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam, todas alineadas con códigos para calderas reconocidos internacionalmente, incluido ASME BPVC Sección I. Para el comprador industrial promedio, esa amplitud importa menos que lo que implica: los ingenieros de Aubrik trabajan desde la fábrica de Wuxi con procedimientos estructurados de pruebas de aceptación en fábrica (FAT), y Aubrik suministra documentación aduanera, variantes de voltaje y logística posventa para los centros de fabricación de calderas europeos, euroasiáticos, sudamericanos y del sudeste asiático. La versión franca es que la experiencia de los compradores regionales de la UE y de Estados Unidos difiere en el plazo de entrega, pero coincide en la calidad de la puesta en marcha en fábrica.
40+
Países con entregas
1,000
Capacidad de equipos de soldadura/año
200
Máquinas de corte/año
1999
Fundación · trayectoria de 25+ años
1 año
Garantía + piezas de desgaste gratuitas
El perfil de los clientes corresponde claramente a la tabla de selección de curvadoras anterior. Los fabricantes de recipientes a presión de España e Italia utilizan máquinas de los niveles BTB-60/90 para trabajos de paredes de agua y sobrecalentadores de HRSG. Los fabricantes de equipos para centrales eléctricas de Rusia e India han instalado las BTB-90/115 para paneles de pared de agua a escala de servicios públicos. Los fabricantes petroquímicos y de astilleros de Brasil, Vietnam y Francia recurren a las BTB-115/170 para trabajos con colectores de vapor y recalentadores de pared más pesada.
PLATA · INTERVALO DE TCO
Panorama del TCO a 5 años para talleres de calderería de volumen medio
Los estudios del sector sobre la transición de procesos CNC frente a manuales en talleres de fabricación de tubos informan patrones constantes de recuperación de la inversión. En los talleres que producen aproximadamente 2,000 tubos de caldera curvados al mes se documentan periodos de recuperación inferiores a 18 meses, impulsados por una reducción de 40% en horas de trabajo, una disminución de la tasa de desperdicio de 5–15% con el proceso manual a menos de 2% con CNC y un aumento de 25% en la productividad sin añadir personal.
Nota: las cifras citadas anteriormente reflejan datos agregados del sector, no mediciones propias de Aubrik. El TCO específico del proyecto se cotiza según el volumen de producción y la combinación de materiales que usted indique.
INSTALACIONES · BASE DE WUXI
Dentro de la base de fabricación de Aubrik


PROC principalEN (aplicabilidad de normas)
Certificaciones y cumplimiento de normas
El cumplimiento de normas de una curvadora de tubos de caldera se divide en dos niveles: la propia máquina y los tubos curvados que produce. Ambos niveles se abordan explícitamente y se ajustan a ASME BPVC y ASTM A213.
- Marcado CE Conformidad con la Directiva de Máquinas de la UE
- ISO 9001:2015 Sistema de gestión de la calidad
- ASME PG-79 Referencia para el radio de curvado
- ASTM A213 Referencia para el grado del material
- EN 12952-3 Diseño de calderas acuotubulares de la UE
A nivel de la máquina, los ingenieros de Aubrik certifican cada curvadora mediante el marcado CE y registros de gestión de la calidad ISO 9001:2015. La conformidad CE abarca la Directiva de Máquinas de la UE (seguridad eléctrica, resguardos y enclavamientos de parada de emergencia).
A nivel del tubo curvado, el servo del CLR y los perfiles de presión del sistema de empuje de la curvadora se calibran para mantener el adelgazamiento de pared y la ovalidad dentro de las envolventes definidas por ASME BPVC Sección I (Calderas de potencia, incluida la guía PG-79 para el curvado de tubos), ASTM A213 / ASME SA213 (tubos de acero aleado ferrítico y austenítico para calderas, sobrecalentadores e intercambiadores de calor) y EN 12952-3 (calderas acuotubulares: diseño y cálculo). Para los talleres que exportan paneles curvados al mercado europeo, la alineación con EN 12952-3 marca la diferencia entre superar una auditoría de TÜV y tener que repetir el ciclo de fabricación.
PROC principalMGR (aprobación del presupuesto)
Guía de compra — Plazo de entrega, instalación, capacitación y servicio posventa
Para un bien de CAPEX de esta categoría, la pregunta de compra de cualquier comprador industrial rara vez se limita al precio unitario: también abarca los factores que determinan ese precio y los que definen el costo total durante los primeros tres años de operación. El precio se desglosa conforme a seis factores que Aubrik comunica por adelantado: esta es la versión franca de una cotización configurada.
Marco de factores de precio
Para obtener una cotización configurada conforme a las especificaciones de su proyecto, contacte a Aubrik y solicite una propuesta detallada. Los intervalos indicativos de CAPEX para la categoría de máquinas curvadoras de tubos de caldera se sitúan entre $80,000–$300,000 según datos publicados del sector.
Plazo de entrega y logística
El plazo de entrega estándar de una máquina curvadora Aubrik de tubos de caldera configurada es de 60 a 120 días FOB Wuxi, según el nivel de capacidad y el alcance del herramental (el diseño de la máquina sigue las reglas de radio de curvado de ASME BPVC Sección I). El transporte marítimo a puertos europeos, sudamericanos y del sudeste asiático añade 25–45 días. Está disponible el envío aéreo urgente para herramental y módulos de repuesto, pero no para la máquina completa.
Instalación y capacitación
La puesta en marcha se realiza en el sitio o mediante un arranque remoto supervisado con ingenieros de Aubrik disponibles. Se incluye un paquete estructurado de capacitación de una semana: entrega al operador, programación CNC, cambio de mandriles de bolas y revisión del cumplimiento de ASME PG-79 / EN 12952. Las instalaciones del sector con máquinas comparables de curvado asistido por empuje alcanzan la producción plena en el plazo de una semana desde la puesta en marcha.
Garantía y servicio posventa
Cada máquina Aubrik se entrega con una garantía de 1 año que cubre los componentes estructurales y eléctricos, además de piezas de desgaste gratuitas (bolas de mandril, dados alisadores y dados de curvado) durante el periodo de garantía. Se ofrece asistencia de servicio al cliente OEM en varios idiomas. El alcance del servicio posventa puede ampliarse mediante acuerdos de servicio en el sitio con tiempo de respuesta fijo.
Herramientas de evaluación y cálculo
Preguntas frecuentes — Máquina curvadora de tubos para calderas
¿Qué materiales ASTM / ASME para tubos de caldera admite la curvadora Aubrik?
La curvadora de tubos para calderas Aubrik está dimensionada para los grados ASTM A213 / ASME SA213 (T11, T12, T22, T91, T92), además de tubos de acero al carbono para calderas SA178A y SA210-A1, y tuberías de gran diámetro SA106-B / SA335 P22/P91. El intervalo de radios de curvado cumple con ASME PG-79 para cada clase de material.
¿Cuál es el radio mínimo de curvado (CLR) que Aubrik puede lograr en tubos para calderas?
ASME PG-79 establece los valores mínimos según el grado del material (1.5×D es el límite inferior habitual para SA213 T22 conformado en frío). Las máquinas Aubrik con asistencia de refuerzo pueden alcanzar 1.0×D sin mandril en tamaños seleccionados, igualando el referente de la categoría Schwarze-Robitec. Se pueden lograr radios más cerrados mediante calentamiento por inducción del intradós, la misma técnica descrita en la patente USPTO US7,231,798.
¿Cuál es el plazo de entrega desde la orden de compra hasta la entrega?
De 60 a 120 días FOB Wuxi para configuraciones estándar. El intervalo depende del nivel de capacidad (BTB-60 es el más rápido y BTB-170, el más lento) y del alcance del herramental. El transporte marítimo a Europa, Latinoamérica y el Sudeste Asiático añade 25–45 días.
¿Aubrik ofrece instalación en planta y capacitación para operadores?
Sí, los ingenieros realizan la puesta en marcha de las máquinas en planta o mediante un arranque remoto supervisado. Se incluye un paquete estructurado de capacitación de una semana: entrega al operador, programación CNC, cambio del mandril de bolas y revisión del cumplimiento de ASME PG-79 y EN 12952-3.
¿Aubrik puede personalizar la máquina para curvar paneles serpentinos de paredes de agua en lugar de trabajar con tubos individuales?
Sí, la personalización OEM es estándar. Los modos de curvado incluyen curvado con mandril (tubos aletados con CLR reducido), curvado por presión (curvado simultáneo de paneles multitubo) y secuencias serpentinas de curvado múltiple sin que el operador tenga que volver a sujetar la pieza. El herramental para el curvado simultáneo de paneles se basa en el diseño descrito en la patente WO2008056456A1.
¿En qué se diferencia la máquina Aubrik de una curvadora de paneles de lámina metálica Salvagnini?
Piezas de trabajo distintas, herramentales distintos y ninguna coincidencia entre los equipos. Aubrik curva tubos redondos para calderas; Salvagnini pliega lámina metálica plana.
¿Para qué tipos de calderas se utiliza la curvadora Aubrik?
Calderas acuotubulares (Stirling y tipo paquete), calderas de lecho fluidizado circulante (CFB), generadores de vapor por recuperación de calor (HRSG), calderas industriales para aplicaciones petroleras, químicas, de generación eléctrica, marítimas y de astilleros, y calderas de recuperación de calor residual. Las variantes portátiles de la curvadora también permiten realizar trabajos de reacondicionamiento y modernización para contratistas de servicio de calderas.
¿Qué certificaciones se incluyen de serie con cada curvadora Aubrik?
El marcado CE y la certificación ISO 9001:2015 se incluyen de serie. La calibración del radio de curvado y la ovalidad de la máquina toma como referencia ASME BPVC Sección I (PG-79), ASTM A213 y EN 12952-3. La documentación PED específica del proyecto está disponible previa solicitud para entregas con destino a la UE.
Tendencia ahora



