Entre em contato com a Aubrik Company

PARA PAINÉIS DE TUBOS DE CALDEIRA — NÃO PARA CHAPAS METÁLICAS
Máquina de curvar tubos de caldeira para formar painéis de parede d’água, tubos aletados e serpentinas — Aubrik
Máquina CNC desenvolvida especificamente para curvar tubos de caldeira destinados a painéis de membrana de parede d’água, tubos aletados avulsos, serpentinas de superaquecedores, conjuntos de economizadores e sequências serpentinas com múltiplas curvas. Projetada de acordo com os limites de raio de curvatura da ASME PG-79 e o comportamento das classes de liga da ASTM A213 — não adaptada de máquinas de dobrar painéis de chapa metálica.
Solicitar cotação — Configure minha máquina
Máquina Aubrik de curvar tubos de caldeira — Resumo da solução
Faixa de diâmetro externo dos tubos
Ø25.4 a Ø168.3 mm
(conforme as dimensões da ASME SA213)
(conforme as dimensões da ASME SA213)
Espessura da parede
3 – 12 mm
(ASTM A213 T11/T22/T91/T92)
(ASTM A213 T11/T22/T91/T92)
Raio de curvatura (CLR)
A partir de 1,0×D (booster, sem mandril)
conforme a referência da classe Schwarze-Robitec
conforme a referência da classe Schwarze-Robitec
Precisão de curvatura
Ângulo de ±0,1°, ovalização < 5%
Aplicações
Parede d’água · tubo aletado · superaquecedor · economizador · serpentina
Conformidade
Marcação CE · ISO 9001:2015 · referências ASME PG-79 + ASTM A213
Entrega
40+ países · 60–120 dias FOB Wuxi
Garantia
1 ano + peças de desgaste gratuitas + serviço OEM
ENPROCMGRR&R
Por que curvar painéis de tubos de caldeira é diferente — E onde a maioria das fábricas enfrenta dificuldades
Um equipamento determina se o painel de parede d’água, a serpentina do superaquecedor ou o conjunto do economizador será aprovado na inspeção do código ASME — ou descartado no teste hidrostático: a máquina de curvar tubos de caldeira. Máquinas de dobrar painéis de chapa metálica não executam esse trabalho. Curvadoras manuais por arraste rotativo não conseguem manter as tolerâncias em 40 a 90 curvas serpentinas idênticas de um único painel de membrana. Terceirizar todos os painéis para uma empresa de fabricação metalmecânica eleva o prazo de entrega para vários meses — um problema mencionado repetidamente por gestores de caldeirarias em fóruns de engenharia.
Três modos de falha concentram a maior parte dos custos. Primeiro, o afinamento da parede no extradorso pode ficar abaixo da espessura mínima exigida pela ASME — segundo a ASME BPVC Seção I PG-79, é a seção convexa mais fina que determina a conformidade com o código, não a espessura nominal. Segundo, a ovalização em um raio de linha de centro (CLR) reduzido prejudica o ajuste e a montagem da junta com coletores e bocais, e não pode ser corrigida apenas com força bruta de curvatura — somente com mandris de esferas e uma configuração de ângulo de curvatura e CLR corretamente compatibilizada. Terceiro, tubos ASTM A213 T22 (2.25Cr-1Mo) curvados a frio exigem alívio de tensões após a curvatura; omitir esse tratamento aumenta o risco de trincas por corrosão sob tensão quando o painel entra em serviço no superaquecedor.
Os engenheiros da Aubrik solucionam esses modos de falha no próprio equipamento, não no nível do operador — e compradores industriais que operam painéis com cargas de 50 ton em serviço a 540 °C percebem a diferença no teste hidrostático. Sua arquitetura de curvatura com booster incorpora ao mecanismo principal o aquecimento por indução no intradorso, os acionamentos servo controlados do CLR e o ferramental com mandril de esferas, em vez de tratá-los como opcionais. O resultado, validado em relação às referências da classe Schwarze-Robitec: afinamento da parede e ovalização melhores do que as tolerâncias estabelecidas pela EN 12952 (caldeiras aquotubulares) e pela ASME B31.1 (tubulações de potência). Essa capacidade específica — superar a norma, em vez de apenas atendê-la — é o que transforma um painel de “soldar e torcer” em “soldar e expedir.”
⚠ Uma premissa do setor que merece ser questionada. A maioria das especificações de suprimentos cita a EN 12952 e a ASME B31.1 como limites máximos para o afinamento da parede e a ovalização. Máquinas modernas para curvar tubos de caldeira com booster superam essas tolerâncias em execuções de produção regulares. Se o fornecedor trata as normas como metas, e não como requisitos mínimos, sua empresa está pagando pelos limites de processo do passado.
EN principal · PROC (compatibilidade com a RFQ)
Máquinas Aubrik de curvar tubos de caldeira — Faixa de modelos e seleção de capacidade
Os engenheiros da AUBRIK dimensionaram a linha de máquinas para curvar tubos de caldeira com base nas famílias reais de dimensões de tubos ASTM SA213 usadas em usinas de energia, plantas petroquímicas, instalações navais e unidades HRSG — as mesmas famílias especificadas por todos os compradores industriais em licitações EPC regionais. As faixas de capacidade correspondem diretamente à seção da caldeira em que o painel será instalado: parede d’água (diâmetro externo de 38,1–63,5 mm), serpentina de superaquecedor (diâmetro externo de 31,75–50,8 mm), economizador (diâmetro externo de 44,5–76,2 mm) ou coletores de vapor de grande diâmetro (diâmetro externo de 88,9–168,3 mm).
Máquina Aubrik de curvar tubos de caldeira — Seleção indicativa da faixa de capacidade
| Faixa de capacidade | Diâmetro externo máximo do tubo | Espessura da parede | Seção típica da caldeira | Classes do material |
|---|---|---|---|---|
| BTB-60 | Ø63.5 mm | 3 – 6 mm | Membrana de parede d’água, evaporador de pequeno diâmetro | SA178A, SA210-A1, SA213 T11/T12 |
| BTB-90 | Ø88.9 mm | 4 – 8 mm | Serpentinas de superaquecedor, coletores de economizador | SA213 T11, T22, T91 |
| BTB-115 | Ø114.3 mm | 5 – 10 mm | Economizadores de grande porte, módulos HRSG | SA213 T22, T91, T92 |
| BTB-170 | Ø168.3 mm | 6 – 12 mm | Coletores de vapor, saídas de reaquecedores | SA106-B, SA335 P22/P91 |
As denominações das faixas são indicativas e seguem as famílias de diâmetro externo de tubos de caldeira ASTM SA213 documentadas na ASME BPVC Seção II Parte A. As configurações reais das máquinas AUBRIK são cotadas conforme os desenhos técnicos específicos do projeto.
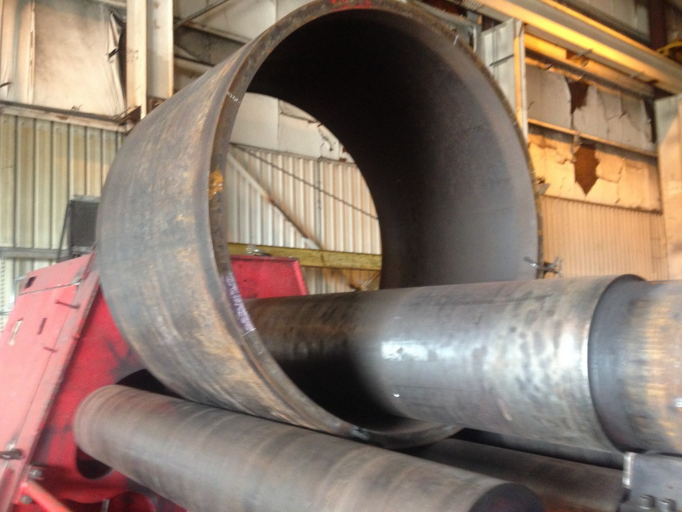
A seleção da faixa correta depende de três números que as equipes de suprimentos às vezes subestimam. O diâmetro externo determina o cabeçote de curvatura e a família de ferramentas. A espessura da parede determina o torque do booster e o projeto do mandril — paredes mais espessas exigem maior pressão do booster, caso contrário a recuperação elástica deixa a curva fora da faixa angular. A classe do material determina o tratamento térmico após a curvatura: painéis SA213 T22 quase sempre precisam de alívio de tensões após a curvatura a frio, enquanto painéis T91 frequentemente precisam de normalização seguida de revenimento (consulte a ASTM A213).
Um elemento frequentemente subespecificado é o controlador. Discussões em fóruns de engenharia sobre a compra de curvadoras de tubos destacam repetidamente que o controlador da máquina precisa se comunicar com uma mesa de medição independente — sem essa conexão, a geometria das curvas não pode ser verificada em relação aos desenhos técnicos, e as peças fora de especificação só são identificadas durante a montagem do painel. Os controladores AUBRIK disponibilizam protocolos de mesa CMM em todas as faixas.
EN principalMGR (orçamento)PROC (TCO)
Curvatura de tubos de caldeira vs. dobra de painéis de chapa metálica vs. prensa manual — Comparação de capacidades
Os resultados de busca por “máquina de dobrar painéis” mostram dois equipamentos completamente diferentes — e essa confusão custa dinheiro às equipes de suprimentos. Máquinas de dobrar painéis de chapa metálica da classe Salvagnini conformam chapas planas para produzir gabinetes de HVAC, portas e armários (consulte a ASME B31.1 Tubulações de Potência para conhecer o escopo de curvatura de tubos). Máquinas de curvar tubos para painéis de caldeira curvam tubos redondos nos perfis que serão soldados em painéis de membrana de parede d’água, conjuntos de tubos aletados e serpentinas de economizadores. Os dois tipos não compartilham nenhum ferramental, regime de força ou aplicação. A Aubrik oferece a alternativa para tubos de caldeira na mesma categoria — a versão correta de “máquina de dobrar painéis” para compradores industriais que fabricam painéis de parede d’água de 200 ton para serviço a 540 °C.
Máquina de curvar tubos para painéis de caldeira vs. máquina de dobrar painéis de chapa metálica vs. prensa manual para tubos
| Dimensão | Máquina Aubrik de curvar tubos de caldeira | Máquina de dobrar painéis de chapa metálica (classe Salvagnini) | Prensa manual para curvatura de tubos por arraste rotativo |
|---|---|---|---|
| Peça de trabalho | Tubo redondo Ø25–170 mm | Chapa plana com até 3,2 mm de espessura | Tubo redondo Ø6–60 mm |
| Produção (peças/hora) | 30–100+ | 40–80 (dobras de chapa) | 8–15 |
| Taxa de refugo | <1–2% | <1% | 5–15% |
| Precisão de curvatura | Ângulo de ±0,1°, ovalização <5% | Ângulo de dobra de ±0,2° (não se refere à ovalização do tubo) | Ângulo de ±0,5°, ovalização sem controle |
| Controle do afinamento da parede | Booster + mandril de esferas → supera a EN 12952 | Não aplicável (sem tubo) | Afinamento típico da parede de 5–15% |
| Conformidade com códigos para caldeiras | Aplicação da ASME PG-79 + ASTM A213 | Não classificada para caldeiras | Dependente do operador |
| CAPEX típico | $80k–$300k | $200k–$800k | $15k–$45k |
As faixas de CAPEX refletem valores publicados por fabricantes em 2024-25, consolidados com base em dados de mercado da CRD MFG, Bender Parts e Trick Tools.
Conclusão para suprimentos. Análises do setor sobre a transição de processos manuais para CNC em fábricas de tubos mostram uma redução típica de 40% nas horas de mão de obra, aumento de 25% na produção e queda da taxa de refugo de 5–15% para menos de 2% quando uma curvadora CNC substitui o trabalho manual por arraste rotativo na produção repetitiva de painéis de caldeira. Esses três números são o que torna viável o cálculo do TCO para qualquer caldeiraria que processe mais de ~2.000 tubos curvados por mês.
Precisa de um modelo comparativo de TCO?
Baixe a planilha Aubrik para comparar produção interna e terceirização (PDF)
EN principalMGR (due diligence técnica)
Faixa de capacidade Aubrik para tubos de caldeira — Diâmetro externo do tubo × parede × raio mínimo de curvatura
Para compradores industriais e engenheiros de fabricação de tubos de caldeira, a referência mais útil é a faixa de raios de curvatura: quais dimensões de tubo, espessuras de parede e classes de liga podem ser curvadas até qual raio mínimo de linha de centro sem violar os limites mínimos de espessura da ASME PG-79. Os engenheiros da Aubrik quantificam essa faixa — calibrada para as classes da ASTM A213 e validada conforme a ASME BPVC Seção I — e a apresentam abaixo como material de referência. Em termos objetivos: a 1,5×D em SA213 T22 com parede de 4 mm, a curvatura com booster mantém o afinamento da parede abaixo de 8% — com ampla margem dentro do aceitável pela ASME.
Faixa de capacidade — Raio mínimo de curvatura por diâmetro externo do tubo, parede e classe ASTM (conformação a frio assistida por booster)
| Diâmetro externo do tubo | Parede | SA178A / SA210-A1 (carbono) |
SA213 T11/T12 (1.25Cr) |
SA213 T22 (2.25Cr-1Mo) |
SA213 T91/T92 (martensítico 9Cr) |
|---|---|---|---|---|---|
| Ø25.4 mm (1″) | 3,0 mm | 1,2×D | 1,5×D | 1,5×D + alívio de tensões | 2,0×D + normalização/revenimento |
| Ø31.75 mm (1¼”) | 3,5 mm | 1,2×D | 1,5×D | 1,5×D + alívio de tensões | 2,0×D + normalização/revenimento |
| Ø38.1 mm (1½”) | 4,0 mm | 1,5×D | 1,5×D | 1,5×D + alívio de tensões | 2,0×D + normalização/revenimento |
| Ø44.5 mm (1¾”) | 4,5 mm | 1,5×D | 1,5×D | 1,5×D + alívio de tensões | 2,0×D + normalização/revenimento |
| Ø50.8 mm (2″) | 5,0 mm | 1,5×D | 1,5×D | 1,8×D + alívio de tensões | 2,0×D + normalização/revenimento |
| Ø63.5 mm (2½”) | 6,0 mm | 1,5×D | 1,8×D | 2,0×D + alívio de tensões | 2,5×D + normalização/revenimento |
| Ø76.2 mm (3″) | 7,0 mm | 1,8×D | 2,0×D | 2,0×D + alívio de tensões | 2,5×D + normalização/revenimento |
| Ø88.9 mm (3½”) | 8,0 mm | 1,8×D | 2,0×D | 2,5×D + alívio de tensões | 3,0×D + normalização/revenimento |
| Ø114.3 mm (4½”) | 10,0 mm | 2,0×D | 2,0×D | 2,5×D + alívio de tensões | 3,0×D + normalização/revenimento |
| Ø168.3 mm (6⅝”) | 12,0 mm | 2,5×D | 2,5×D | 3,0×D + alívio de tensões | 3,5×D + normalização/revenimento |
Os limites mínimos de CLR (raio da linha de centro) refletem a operação de curvatura a frio assistida por booster. Raios menores são possíveis em dimensões selecionadas por meio de aquecimento por indução no intradorso, método também documentado na patente USPTO US7,231,798. Sempre verifique a revisão do código PFI ES específica do projeto que estiver vigente no momento da fabricação metalmecânica.
Não tratamos a EN 12952 e a ASME B31.1 como metas. Nós as tratamos como os requisitos mínimos que o painel deve cumprir no teste hidrostático. O ciclo de curvatura com booster da nossa BTB-90 mantém o afinamento da parede abaixo de 8% em SA213 T22 a 1,5×D — com ampla margem dentro da faixa aceitável pela ASME e abaixo do nosso próprio limite interno de controle de qualidade.
EN principalMGR (mapeamento do projeto)
Atlas de aplicações em caldeiras — Parede d’água · tubo aletado · superaquecedor · economizador · serpentina
Uma única máquina de curvar tubos de caldeira não atende igualmente bem a todas as seções de uma caldeira. Os cinco grupos de aplicações abaixo representam aproximadamente 90% dos tubos curvados de uma caldeira moderna de geração de energia, HRSG ou CFB industrial, e cada um apresenta características distintas de geometria, produtividade e tolerância.
Atlas de 5 aplicações em caldeiras — Configuração da máquina por seção
| Aplicação | Diâmetro externo típico | Curva típica | Faixa Aubrik | Restrição crítica |
|---|---|---|---|---|
| Painel de membrana de parede d’água (revestimento de fornalha de geração de energia · CFB · HRSG) |
Ø38.1 – Ø63.5 mm | Serpentina, curva em U, curvatura simultânea do painel | BTB-60 / BTB-90 | Curvatura repetível em 40+ tubos por painel; ovalização <5% |
| Tubo aletado avulso (economizador · preaquecedor de ar) |
Ø31.75 – Ø50.8 mm | Curva em U única, curva de retorno | BTB-60 | Folga entre aletas preservada; sem danos às aletas |
| Serpentina de superaquecedor (liga SA213 T22 / T91) |
Ø31.75 – Ø50.8 mm | Serpentina com múltiplas curvas, helicoidal | BTB-60 / BTB-90 | Alívio de tensões após a curvatura; desempenho à fluência em alta temperatura |
| Feixe do economizador (HRSG · caldeiras industriais) |
Ø44.5 – Ø88.9 mm | Curva em U com suporte intermediário do feixe | BTB-90 / BTB-115 | Alinhamento dos bocais do coletor; folga para expansão térmica |
| Coletor de vapor de grande porte / saída do reaquecedor | Ø88.9 – Ø168.3 mm | Curva única com CLR elevado | BTB-115 / BTB-170 | Limite mínimo de espessura da parede; tratamento térmico do SA335 P91 após a curvatura |
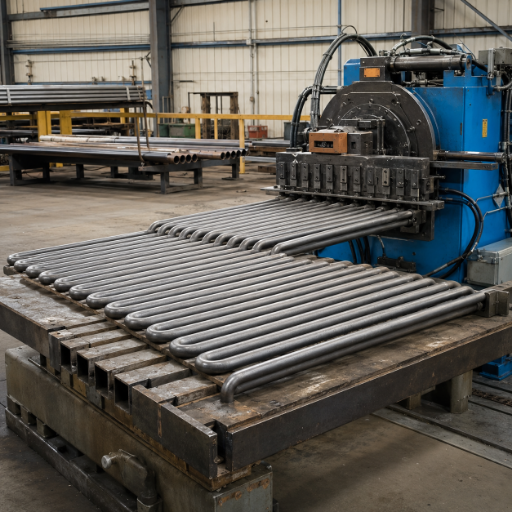
Painéis de parede d’água
Os painéis de parede d’água são a aplicação de maior volume. Uma única caldeira de geração de energia pode exigir 40 a 90 curvas serpentinas idênticas em um painel e dezenas de painéis por fornalha. A curvatura manual por arraste rotativo não atende ao requisito de repetibilidade dessa aplicação — variações entre operadores e turnos aparecem durante a montagem do painel como espaçamentos irregulares entre aletas que não podem ser fechados pela soldagem. O ferramental para curvatura simultânea de painéis da BTB-60/90 mantém o passo constante (projeto do painel referenciado pela WO2008056456A1).
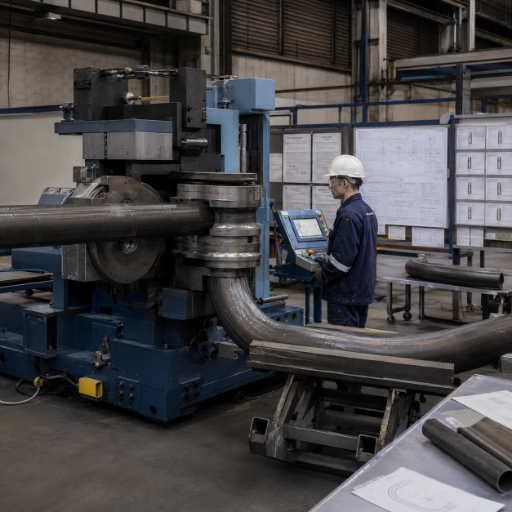
Superaquecedor e economizador
A fabricação de superaquecedores e economizadores é a aplicação com tolerâncias mais rigorosas. Painéis SA213 T22 e T91 operam com temperaturas do metal acima de 540 °C. Qualquer curvatura a frio que deixe tensões residuais sem tratamento térmico posterior pode desenvolver trincas por corrosão sob tensão. O protocolo de ciclo de curvatura da Aubrik combina a BTB-90/115 com especificações de alívio de tensões incorporadas às instruções de trabalho — sem deixar essa decisão a cargo do operador.

Recondicionamento e modernização
Os serviços de recondicionamento e modernização atraem o perfil R&R — empresas de fabricação metalmecânica e prestadores de serviços para caldeiras que substituem seções danificadas de paredes d’água em plantas operacionais. Para esse público, a Aubrik oferece ferramental de troca rápida e versões portáteis da curvadora baseadas na máquina BTB-60.
MGR principalEN (validação técnica)
Aubrik em 40+ países — Histórico de implantação de máquinas de curvar tubos de caldeira
Desde 1999, a Wuxi ABK Machinery envia equipamentos de soldagem e fabricação de tubos para mais de 40 países, com referências ativas na Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã — todas alinhadas a códigos para caldeiras reconhecidos internacionalmente, incluindo a ASME BPVC Seção I. Para o comprador industrial médio, essa abrangência importa menos do que suas implicações: os engenheiros da Aubrik trabalham na fábrica de Wuxi com procedimentos estruturados de Teste de Aceitação em Fábrica (FAT), e a Aubrik fornece documentação aduaneira, variantes de tensão e logística pós-venda para polos de fabricação de caldeiras na Europa, Eurásia, América do Sul e Sudeste Asiático. Em termos objetivos, as experiências dos compradores regionais da UE e dos compradores dos Estados Unidos diferem quanto ao prazo de transporte, mas convergem na qualidade do comissionamento em fábrica.
40+
Países atendidos
1,000
Capacidade de conjuntos de soldagem / ano
200
Máquinas de corte / ano
1999
Fundação · histórico de 25+ anos
1 ano
Garantia + peças de desgaste gratuitas
O perfil dos clientes corresponde claramente à tabela de seleção de máquinas acima. Fabricantes de vasos de pressão na Espanha e na Itália usam máquinas das faixas BTB-60/90 em painéis de parede d’água e superaquecedores de HRSG. Fabricantes de equipamentos para usinas de energia na Rússia e na Índia implantaram a BTB-90/115 para painéis de parede d’água destinados à geração de energia. Empresas de fabricação metalmecânica dos setores petroquímico e naval no Brasil, Vietnã e França adotam a BTB-115/170 para coletores de vapor e reaquecedores com paredes mais espessas.
PRATA · FAIXA DE TCO
Panorama do TCO em 5 anos para caldeirarias de médio volume
Estudos do setor sobre a transição de processos manuais para CNC em fábricas de tubos relatam padrões consistentes de retorno do investimento. Para fábricas que produzem aproximadamente 2.000 tubos de caldeira curvados por mês, há registros de períodos de retorno inferiores a 18 meses — impulsionados por redução de 40% nas horas de mão de obra, queda da taxa de refugo de 5–15% no processo manual para menos de 2% no CNC e aumento de 25% na produtividade sem ampliar a equipe.
Observação: os valores citados acima refletem dados agregados do setor, não medições próprias da Aubrik. O TCO específico do projeto é cotado conforme o volume de produção e a combinação de materiais informados.
INSTALAÇÕES · BASE DE WUXI
Conheça a base de fabricação da Aubrik


PROC principalEN (aplicabilidade das normas)
Certificações e conformidade com normas
A conformidade normativa de uma máquina de curvar tubos de caldeira abrange dois níveis — a própria máquina e os tubos curvados que ela produz. Ambos os níveis são tratados explicitamente e alinhados à ASME BPVC e à ASTM A213.
- Marcação CE Conformidade com a diretiva de máquinas da UE
- ISO 9001:2015 Sistema de gestão da qualidade
- ASME PG-79 Referência para raio de curvatura
- ASTM A213 Referência para classe do material
- EN 12952-3 Projeto de caldeiras aquotubulares da UE
No nível da máquina, os engenheiros da Aubrik certificam cada curvadora com a Marcação CE e registros de gestão da qualidade ISO 9001:2015. A conformidade CE abrange a diretiva de máquinas da UE (segurança elétrica, proteções e intertravamentos de parada de emergência).
No nível dos tubos curvados, o servo do CLR e os perfis de pressão do booster da máquina são calibrados para manter o afinamento da parede e a ovalização dentro das faixas definidas pela ASME BPVC Seção I (Caldeiras de Potência, incluindo as orientações da PG-79 sobre curvas de tubos), ASTM A213 / ASME SA213 (tubos de aço-liga ferrítico e austenítico para caldeiras, superaquecedores e trocadores de calor) e EN 12952-3 (caldeiras aquotubulares — projeto e cálculo). Para fábricas que exportam painéis curvados ao mercado europeu, o alinhamento à EN 12952-3 determina a diferença entre a aprovação em uma auditoria TÜV e um ciclo de refabricação.
PROC principalMGR (aprovação do orçamento)
Guia de suprimentos — Prazo de entrega, instalação, treinamento e pós-venda
Para um item de CAPEX dessa categoria, a questão de suprimentos para qualquer comprador industrial raramente se limita ao preço unitário — ela também envolve os fatores que determinam esse preço e o custo total durante os primeiros três anos de operação. A composição do preço considera seis fatores apresentados antecipadamente pela Aubrik — esta é a versão transparente de uma cotação configurada.
Estrutura dos fatores de preço
Para receber uma cotação configurada conforme as especificações do seu projeto, entre em contato com a Aubrik e solicite uma proposta detalhada. Com base em dados publicados pelo setor, as faixas indicativas de CAPEX para a categoria de máquinas de curvar tubos de caldeira ficam entre $80.000–$300.000.
Prazo de entrega e logística
O prazo de entrega padrão de uma máquina Aubrik configurada para curvar tubos de caldeira é de 60 a 120 dias FOB Wuxi, dependendo da faixa de capacidade e do escopo do ferramental (o projeto da máquina segue as regras de raio de curvatura da ASME BPVC Seção I). O transporte marítimo para portos europeus, sul-americanos e do Sudeste Asiático acrescenta 25–45 dias. O transporte aéreo expresso está disponível para ferramentas e módulos sobressalentes, mas não para a máquina completa.
Instalação e treinamento
O comissionamento é realizado no local ou por meio de partida remota supervisionada, com engenheiros da Aubrik disponíveis para suporte. Está incluído um pacote estruturado de treinamento de uma semana — entrega técnica aos operadores, programação CNC, troca do mandril de esferas e análise de conformidade com a ASME PG-79 / EN 12952. Instalações industriais de máquinas comparáveis com booster entram em produção plena no prazo de uma semana após o comissionamento.
Garantia e pós-venda
Todas as máquinas Aubrik são fornecidas com garantia de 1 ano para componentes estruturais e elétricos, além de peças de desgaste gratuitas (esferas do mandril, matrizes alisadoras e matrizes de curvatura) durante o período da garantia. O suporte de serviço para clientes OEM está disponível em vários idiomas. O escopo do pós-venda pode ser ampliado para contratos de serviço no local com prazo fixo de resposta.
Ferramentas de avaliação e cálculo
Perguntas frequentes — Máquina curvadora de tubos de caldeira
Quais materiais de tubos de caldeira ASTM / ASME são compatíveis com a máquina curvadora Aubrik?
A curvadora de tubos de caldeira Aubrik é dimensionada para as classes ASTM A213 / ASME SA213 (T11, T12, T22, T91, T92), além de tubos de caldeira de aço carbono SA178A e SA210-A1 e tubulações de grande diâmetro SA106-B / SA335 P22/P91. Os limites do raio de curvamento seguem a ASME PG-79 para cada classe do material.
Qual é o raio mínimo de curvamento (CLR) que a Aubrik consegue obter em tubos de caldeira?
A ASME PG-79 estabelece valores mínimos conforme a classe do material (1,5×D é o limite mínimo comum para SA213 T22 conformado a frio). As máquinas Aubrik com assistência de booster podem atingir 1,0×D sem mandril em dimensões selecionadas, igualando a referência da classe Schwarze-Robitec. Raios menores podem ser obtidos por aquecimento por indução no intradorso — a mesma técnica abrangida pela patente USPTO US7,231,798.
Qual é o prazo de entrega entre o pedido de compra e a entrega?
60 a 120 dias FOB Wuxi para configurações padrão. Esse prazo varia conforme a faixa de capacidade (BTB-60 com menor prazo, BTB-170 com maior prazo) e o escopo do ferramental. O frete marítimo para a Europa, América Latina e Sudeste Asiático acrescenta 25–45 dias.
A Aubrik oferece instalação no local e treinamento de operadores?
Sim — os engenheiros realizam o comissionamento das máquinas no local ou por meio de partida remota supervisionada. Está incluído um pacote de treinamento estruturado de uma semana: transferência da operação, programação CNC, troca do mandril de esferas e análise de conformidade com a ASME PG-79 e a EN 12952-3.
A Aubrik pode personalizar a máquina para curvar painéis de parede d’água em serpentina em vez de trabalhar com tubos individuais?
Sim — a personalização OEM faz parte da configuração padrão. Os modos de curvamento incluem curvamento com mandril (tubos aletados com CLR reduzido), curvamento por prensa (curvamento simultâneo de painéis com vários tubos) e sequências de múltiplos curvamentos em serpentina sem que o operador precise prender novamente a peça. O projeto do ferramental para curvamento simultâneo de painéis toma como referência a patente WO2008056456A1.
Qual é a diferença entre a máquina Aubrik e uma curvadora de painéis de chapa metálica Salvagnini?
Peças de trabalho diferentes, ferramentais diferentes e nenhum equipamento em comum. A Aubrik curva tubos redondos de caldeira; a Salvagnini dobra chapas metálicas planas.
A quais tipos de caldeira a curvadora Aubrik atende?
Caldeiras aquatubulares (Stirling e compactas), caldeiras de leito fluidizado circulante (CFB), geradores de vapor por recuperação de calor (HRSG), caldeiras industriais para os setores petrolífero, químico, de geração de energia, naval e de construção naval, além de caldeiras de recuperação de calor residual. Trabalhos de reforma e modernização realizados por prestadores de serviços para caldeiras também são atendidos com variantes portáteis da curvadora.
Quais certificações são fornecidas como padrão com todas as curvadoras Aubrik?
A marcação CE e a ISO 9001:2015 são fornecidas como padrão. A calibração do raio de curvamento e da ovalização da máquina tem como referência a ASME BPVC Seção I (PG-79), a ASTM A213 e a EN 12952-3. A documentação PED específica do projeto está disponível mediante solicitação para entregas destinadas à União Europeia.
Em alta agora



