Aubrik Şirketi ile İletişime Geçin

KAZAN BORUSU PANELLERİ İÇİNDİR — SAC İÇİN DEĞİLDİR
Su Duvarı, Kanatlı Boru ve Serpantin Panel Şekillendirme için Kazan Borusu Bükme Makinesi — Aubrik
Su duvarı membran panelleri, bağımsız kanatlı borular, kızdırıcı serpantinleri, ekonomizer montajları ve çoklu kıvrımlı büküm dizileri için özel olarak geliştirilmiş CNC kazan borusu bükme makinesi. Sac panel bükme makinelerinden uyarlanmamış; ASME PG-79 büküm yarıçapı sınırları ve ASTM A213 alaşım kalite sınıflarının davranışı esas alınarak tasarlanmıştır.
Teklif İsteyin — Bükme Makinemi Yapılandırın
Aubrik Kazan Borusu Bükme Makinesi — Çözüm Özeti
Boru Dış Çap Aralığı
Ø25.4 ila Ø168.3 mm
(ASME SA213 ölçülerine göre)
(ASME SA213 ölçülerine göre)
Et Kalınlığı
3 – 12 mm
(ASTM A213 T11/T22/T91/T92)
(ASTM A213 T11/T22/T91/T92)
Büküm Yarıçapı (CLR)
1,0×D’den itibaren (booster, mandrelsiz)
Schwarze-Robitec sınıfı referans seviyesine göre
Schwarze-Robitec sınıfı referans seviyesine göre
Büküm Hassasiyeti
±0,1° açı, ovalite < 5%
Uygulamalar
Su duvarı · kanatlı boru · kızdırıcı · ekonomizer · serpantin
Uygunluk
CE İşareti · ISO 9001:2015 · ASME PG-79 + ASTM A213 referansları
Tedarik
40+ ülke · 60–120 gün FOB Wuxi
Garanti
1 yıl + ücretsiz aşınma parçaları + OEM servisi
ENPROCMGRR&R
Kazan Borusu Panel Bükümü Neden Farklıdır — Çoğu Atölye Nerede Takılır?
Su duvarı panelinizin, kızdırıcı serpantininizin veya ekonomizer montajınızın ASME kodu denetimini geçip geçmeyeceğini ya da hidrostatik testte hurdaya ayrılıp ayrılmayacağını tek bir ekipman belirler: kazan borusu bükme makinesi. Sac panel bükme makineleri bu işi yapamaz. Manuel çekerek döndürmeli bükme makineleri, tek bir membran duvar panelindeki 40 ila 90 özdeş kıvrımlı büküm boyunca toleransı koruyamaz. Her panelin imalat yüklenicisine yaptırılması teslim süresini aylara çıkarır; kazan atölyesi yöneticileri bu sorunu mühendislik forumlarında tekrar tekrar dile getirmektedir.
Maliyetin büyük bölümüne üç hata türü neden olur. Birincisi, dış kavis tarafındaki et incelmesi ASME’nin minimum et gerekliliğinin altına düşebilir — ASME BPVC Bölüm I PG-79 kapsamında kod uygunluğunu nominal et değil, en ince dışbükey kesit belirler. İkincisi, dar merkez hattı yarıçapındaki (CLR) ovalite, kolektörler ve bağlantı ağızlarıyla fit-up işlemini bozar ve bu sorun ham bükme kuvvetiyle değil, yalnızca büküm açısı ve CLR ayarı doğru eşleştirilmiş bilyalı mandrellerle çözülebilir. Üçüncüsü, soğuk bükülmüş ASTM A213 T22 (2.25Cr-1Mo) borular büküm sonrası gerilim giderme gerektirir; bunun atlanması, panel kızdırıcı hizmetine girdiğinde gerilim korozyonu çatlağı riskini artırır.
Aubrik mühendisleri bu hata türlerini operatör düzeyinde değil, ekipman düzeyinde çözer — 540 °C çalışma sıcaklığında 50 tonluk panel yükleri kullanan endüstriyel alıcılar farkı hidrostatik testte görür. Booster büküm mimarisi; iç kavis indüksiyonla ısıtmayı, kontrollü CLR servo tahriklerini ve bilyalı mandrel takımlarını isteğe bağlı seçenek olmaktan çıkarıp temel mekanizmaya dâhil eder. Schwarze-Robitec sınıfı referans değerlerine göre doğrulanan sonuç: EN 12952 (su borulu kazanlar) ve ASME B31.1 (güç borulaması) tarafından öngörülen toleranslardan daha iyi et incelmesi ve ovalite değerleri. Bir paneli “kaynat ve dua et” yaklaşımından “kaynat ve gönder” düzeyine taşıyan, standardı yalnızca karşılamak yerine aşan bu kabiliyettir.
⚠ Sorgulanması Gereken Sektörel Varsayım. Çoğu satın alma şartnamesi, et incelmesi ve ovalite için üst sınır olarak EN 12952 ve ASME B31.1’i gösterir. Modern booster bükümlü kazan borusu makineleri, normal üretim çalışmalarında bu toleranslardan daha iyi sonuç verir. Tedarikçi standartları asgari eşikler yerine hedef olarak görüyorsa dünün proses sınırları için ödeme yapılıyor demektir.
EN birincil · PROC (RFQ eşleştirmesi)
Aubrik Kazan Borusu Bükme Makinesi — Model Aralığı ve Kapasite Seçimi
AUBRIK mühendisleri, kazan borusu bükme makinesi serisini enerji, petrokimya, denizcilik ve HRSG tesislerinde kullanılan gerçek ASTM SA213 kazan borusu ölçü ailelerine göre boyutlandırdı — bunlar, her endüstriyel alıcının bölgesel EPC ihalelerinde belirttiği ailelerin aynısıdır. Kapasite kademeleri, panelin kazanda kullanılacağı bölüme doğrudan karşılık gelir: su duvarı (38,1–63,5 mm dış çap), kızdırıcı serpantini (31,75–50,8 mm dış çap), ekonomizer (44,5–76,2 mm dış çap) veya büyük çaplı buhar kolektörleri (88,9–168,3 mm dış çap).
Aubrik Kazan Borusu Bükme Makinesi — Kapasite Kademesi Seçimi (Gösterge Niteliğinde)
| Kapasite Kademesi | Maks. Boru Dış Çapı | Et Kalınlığı | Tipik Kazan Bölümü | Malzeme Kalite Sınıfları |
|---|---|---|---|---|
| BTB-60 | Ø63.5 mm | 3 – 6 mm | Su duvarı membranı, küçük çaplı evaporatör | SA178A, SA210-A1, SA213 T11/T12 |
| BTB-90 | Ø88.9 mm | 4 – 8 mm | Kızdırıcı serpantinleri, ekonomizer kolektörleri | SA213 T11, T22, T91 |
| BTB-115 | Ø114.3 mm | 5 – 10 mm | Büyük ekonomizerler, HRSG modülleri | SA213 T22, T91, T92 |
| BTB-170 | Ø168.3 mm | 6 – 12 mm | Buhar kolektörleri, yeniden kızdırıcı çıkışları | SA106-B, SA335 P22/P91 |
Kademe etiketleri gösterge niteliğindedir ve ASME BPVC Bölüm II Kısım A’da belgelenen ASTM SA213 kazan borusu dış çap ailelerini izler. Gerçek AUBRIK makine konfigürasyonları projeye özgü teknik resimlere göre teklif edilir.
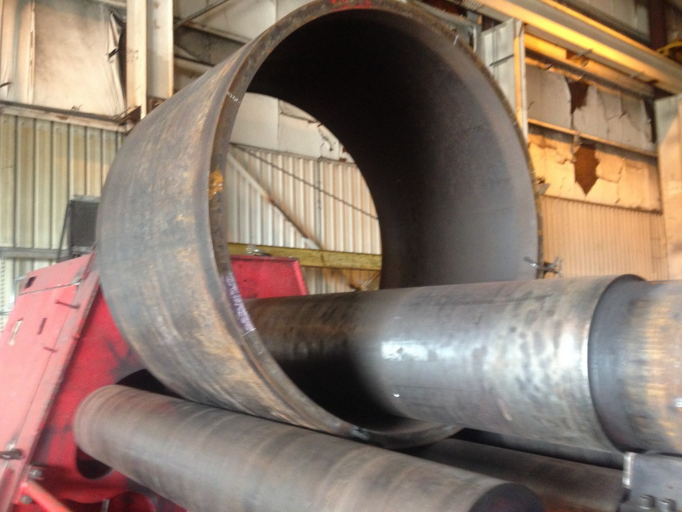
Doğru kademenin seçimi, satın alma ekiplerinin bazen önemini hafife aldığı üç sayıya bağlıdır. Dış çap, bükme kafasını ve takım ailesini belirler. Et kalınlığı, booster torkunu ve mandrel tasarımını belirler — daha kalın etler daha yüksek booster basıncı gerektirir; aksi hâlde büküm geri esneyerek açı aralığının dışına çıkar. Malzeme kalite sınıfı, büküm sonrası ısıl işlem gerekliliğini belirler: SA213 T22 paneller soğuk bükümden sonra neredeyse her zaman gerilim giderme gerektirirken T91 paneller çoğunlukla normalizasyon ve ardından temperleme gerektirir (bkz. ASTM A213).
Sıklıkla yetersiz tanımlanan unsurlardan biri kumanda sistemidir. Boru bükme makinesi satın alımına ilişkin mühendislik forumu başlıklarında, bükme makinesi kumanda sisteminin bağımsız bir ölçüm tablasıyla iletişim kurması gerektiği tekrar tekrar vurgulanır — bu bağlantı olmadan büküm geometrisi teknik resimlere göre doğrulanamaz ve şartname dışı parçalar ancak panel montajında ortaya çıkar. AUBRIK kumanda sistemleri her kademede CMM tablası protokollerini kullanıma sunar.
EN birincilMGR (bütçe)PROC (TCO)
Kazan Borusu Bükme ile Sac Panel Bükme ve Manuel Pres Karşılaştırması — Kabiliyet Karşılaştırması
“Panel bending machine” arama sonuçları tamamen farklı iki makine gösterir — bu karışıklık satın alma ekiplerine gerçek para kaybettirir. Salvagnini sınıfı sac panel bükme makineleri düz sacları HVAC muhafazalarına, kapılara ve dolaplara dönüştürür (boru bükme kapsamı için bkz. ASME B31.1 Güç Borulaması). Kazan borusu panel bükme makineleri yuvarlak boruları; su duvarı membran panellerine, kanatlı boru dizilerine ve kıvrımlı ekonomizer serpantinlerine kaynaklanan kavisli profiller hâlinde büker. İki makinenin takım, kuvvet rejimi ve uygulama bakımından hiçbir ortak noktası yoktur. Aubrik, 540 °C çalışma sıcaklığında 200 tonluk su duvarı panelleri üreten endüstriyel alıcılar için “panel bükme makinesi” ifadesinin gerçek karşılığı olan emsal sınıftaki kazan borusu alternatifini sunar.
Kazan Borusu Panel Bükme Makinesi ile Sac Panel Bükme Makinesi ve Manuel Boru Presi Karşılaştırması
| Ölçüt | Aubrik Kazan Borusu Bükme Makinesi | Sac Panel Bükme Makinesi (Salvagnini sınıfı) | Manuel Çekerek Döndürmeli Boru Presi |
|---|---|---|---|
| İş Parçası | Yuvarlak boru Ø25–170 mm | 3,2 mm kalınlığa kadar düz sac | Yuvarlak boru Ø6–60 mm |
| Çıktı (parça/saat) | 30–100+ | 40–80 (sac bükümleri) | 8–15 |
| Hurda oranı | <1–2% | <1% | 5–15% |
| Büküm hassasiyeti | ±0,1° açı, <5% ovalite | ±0,2° katlama açısı (boru ovalitesi değil) | ±0,5° açı, ovalite kontrol edilmez |
| Et incelmesi kontrolü | Booster + bilyalı mandrel → EN 12952 değerlerini aşar | Geçerli değil (boru yok) | Tipik et incelmesi 5–15% |
| Kazan kodu uygunluğu | ASME PG-79 + ASTM A213 uygulanır | Kazan sınıfında değil | Operatöre bağlı |
| Tipik CAPEX | $80k–$300k | $200k–$800k | $15k–$45k |
CAPEX aralıkları, CRD MFG, Bender Parts ve Trick Tools pazar verilerinden derlenen 2024-25 tarihli yayımlanmış üretici aralıklarını yansıtır.
Satın alma özeti. Boru imalat atölyelerinde CNC’ye manuel yöntemlerden geçişe ilişkin sektör analizleri, tekrarlanan kazan paneli üretiminde manuel çekerek döndürmeli işlemin yerini CNC boru bükme makinesi aldığında işçilik saatlerinde tipik olarak 40% azalma, çıktıda 25% artış ve hurda oranında 5–15% seviyesinden 2% altına düşüş olduğunu gösterir. Ayda ~2.000 adetten fazla bükülmüş boru üreten herhangi bir kazan atölyesinde TCO hesabını uygulanabilir kılan bu üç sayıdır.
Yan yana karşılaştırmalı bir TCO modeli mi gerekiyor?
Aubrik Tesis İçi Üretim ve Dış Kaynak Çalışma Sayfasını İndirin (PDF)
EN birincilMGR (teknik durum tespiti)
Aubrik Kazan Borusu Kabiliyet Sınırları — Boru Dış Çapı × Et × Min. Büküm Yarıçapı
Endüstriyel alıcılar ve kazan borusu imalat mühendisleri için en yararlı tablo, büküm yarıçapı sınırlarını gösteren tablodur: hangi boru ölçüsünün, hangi et kalınlığının ve hangi alaşım kalite sınıfının ASME PG-79 minimum et incelmesi değerlerini ihlal etmeden hangi minimum merkez hattı yarıçapına bükülebileceği. Aubrik mühendisleri bu sınırları ASTM A213 kalite sınıflarına göre kalibre edip ASME BPVC Bölüm I’e göre doğrulayarak sayısallaştırır ve referans kaynağı olarak aşağıda sunar. Açık ifade etmek gerekirse: 4 mm et kalınlığına sahip SA213 T22, 1,5×D değerinde booster bükümle 8% altında et incelmesi sağlar — bu değer ASME tarafından kabul edilen aralığın oldukça içindedir.
Kabiliyet Sınırları — Boru Dış Çapı, Et ve ASTM Kalite Sınıfına Göre Minimum Büküm Yarıçapı (Soğuk Şekillendirme, Booster Destekli)
| Boru Dış Çapı | Et | SA178A / SA210-A1 (Karbon) |
SA213 T11/T12 (1.25Cr) |
SA213 T22 (2.25Cr-1Mo) |
SA213 T91/T92 (9Cr Martensitik) |
|---|---|---|---|---|---|
| Ø25.4 mm (1″) | 3,0 mm | 1,2×D | 1,5×D | 1,5×D + gerilim giderme | 2,0×D + normalizasyon/temperleme |
| Ø31.75 mm (1¼”) | 3,5 mm | 1,2×D | 1,5×D | 1,5×D + gerilim giderme | 2,0×D + normalizasyon/temperleme |
| Ø38.1 mm (1½”) | 4,0 mm | 1,5×D | 1,5×D | 1,5×D + gerilim giderme | 2,0×D + normalizasyon/temperleme |
| Ø44.5 mm (1¾”) | 4,5 mm | 1,5×D | 1,5×D | 1,5×D + gerilim giderme | 2,0×D + normalizasyon/temperleme |
| Ø50.8 mm (2″) | 5,0 mm | 1,5×D | 1,5×D | 1,8×D + gerilim giderme | 2,0×D + normalizasyon/temperleme |
| Ø63.5 mm (2½”) | 6,0 mm | 1,5×D | 1,8×D | 2,0×D + gerilim giderme | 2,5×D + normalizasyon/temperleme |
| Ø76.2 mm (3″) | 7,0 mm | 1,8×D | 2,0×D | 2,0×D + gerilim giderme | 2,5×D + normalizasyon/temperleme |
| Ø88.9 mm (3½”) | 8,0 mm | 1,8×D | 2,0×D | 2,5×D + gerilim giderme | 3,0×D + normalizasyon/temperleme |
| Ø114.3 mm (4½”) | 10,0 mm | 2,0×D | 2,0×D | 2,5×D + gerilim giderme | 3,0×D + normalizasyon/temperleme |
| Ø168.3 mm (6⅝”) | 12,0 mm | 2,5×D | 2,5×D | 3,0×D + gerilim giderme | 3,5×D + normalizasyon/temperleme |
CLR (merkez hattı yarıçapı) alt sınırları, booster destekli soğuk büküm çalışmasını yansıtır. İç kavis indüksiyonla ısıtılarak seçili ölçülerde daha dar yarıçaplar elde edilebilir; bu yaklaşım USPTO patenti US7,231,798’de de belgelenmiştir. Her zaman imalat sırasında yürürlükte olan projeye özgü PFI ES kod revizyonuna göre doğrulayın.
EN 12952 ve ASME B31.1’i hedef olarak görmüyoruz. Bunları, panelin hidrostatik testte karşılaması gereken minimum değerler olarak görüyoruz. BTB-90 makinemizdeki booster büküm çevrimi, SA213 T22’de 1,5×D değerinde et incelmesini 8% altında tutar — bu değer ASME tarafından kabul edilen aralığın ve kendi iç kalite kontrol üst sınırımızın oldukça içindedir.
EN birincilMGR (proje eşleştirmesi)
Kazan Uygulamaları Atlası — Su Duvarı · Kanatlı Boru · Kızdırıcı · Ekonomizer · Serpantin
Tek bir kazan borusu bükme makinesi, kazanın her bölümü için aynı ölçüde uygun değildir. Aşağıdaki beş uygulama grubu modern bir elektrik üretim kazanı, HRSG veya endüstriyel CFB kazanındaki bükülmüş boru içeriğinin yaklaşık 90%’ını kapsar ve her biri farklı geometri, üretim kapasitesi ve tolerans özelliklerine sahiptir.
5 Uygulamalı Kazan Atlası — Bölüme Göre Bükme Makinesi Konfigürasyonu
| Uygulama | Tipik Dış Çap | Tipik Büküm | Aubrik Kademesi | Kritik Kısıt |
|---|---|---|---|---|
| Su Duvarı Membran Paneli (elektrik üretimi · CFB · HRSG fırın astarı) |
Ø38.1 – Ø63.5 mm | Serpantin, U büküm, toplu panel bükümü | BTB-60 / BTB-90 | Panel başına 40+ boruda tekrarlanabilir büküm; ovalite <5% |
| Bağımsız Kanatlı Boru (ekonomizer · hava ön ısıtıcısı) |
Ø31.75 – Ø50.8 mm | Tek U büküm, dönüş bükümü | BTB-60 | Kanat boşluğu korunur; kanat hasarı oluşmaz |
| Kızdırıcı Serpantini (SA213 T22 / T91 alaşımı) |
Ø31.75 – Ø50.8 mm | Çoklu bükümlü serpantin, helisel | BTB-60 / BTB-90 | Büküm sonrası gerilim giderme; yüksek sıcaklıkta sürünme performansı |
| Ekonomizer Demeti (HRSG · endüstriyel kazanlar) |
Ø44.5 – Ø88.9 mm | Demet ortası destekli U büküm | BTB-90 / BTB-115 | Kolektör bağlantı ağzı hizalaması; ısıl genleşme boşluğu |
| Büyük Buhar Kolektörü / Yeniden Kızdırıcı Çıkışı | Ø88.9 – Ø168.3 mm | Tek büyük CLR bükümü | BTB-115 / BTB-170 | Minimum et incelmesi; SA335 P91 için büküm sonrası ısıl işlem |
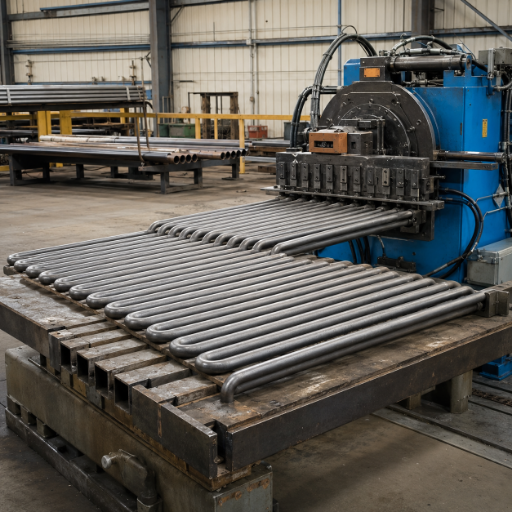
Su Duvarı Panelleri
Su duvarı panelleri en yüksek hacimli uygulamadır. Elektrik üretimi ölçeğindeki tek bir kazanda bir panel içinde 40 ila 90 özdeş kıvrımlı büküm ve her fırın için onlarca panel gerekebilir. Manuel çekerek döndürmeli işlem burada tekrarlanabilirlik testini geçemez — operatörler ve vardiyalar arasındaki değişkenlik, panel montajında kaynakla kapatılamayan hatve dışı kanat boşlukları olarak ortaya çıkar. BTB-60/90 üzerindeki toplu panel bükme takımları hatveyi sabit tutar (panel tasarımı için WO2008056456A1 referans alınmıştır).
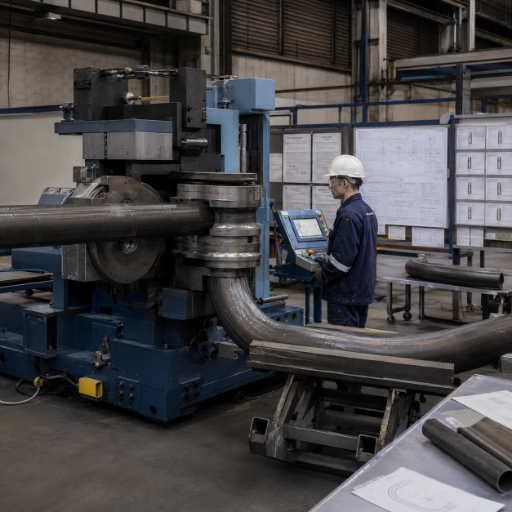
Kızdırıcı ve Ekonomizer
Kızdırıcı ve ekonomizer işleri en yüksek tolerans gerektiren uygulamadır. SA213 T22 ve T91 paneller çalışma sırasında 540 °C üzerindeki metal sıcaklıklarına maruz kalır. Büküm sonrası ısıl işlem uygulanmadan artık gerilim bırakan her soğuk büküm, gerilim korozyonu çatlağına adaydır. Aubrik’in büküm çevrimi protokolünde BTB-90/115, iş talimatlarına yazılmış gerilim giderme şartnameleriyle eşleştirilir — bu işlem operatörün kararına bırakılmaz.

Yenileme ve Modernizasyon
Yenileme ve modernizasyon işleri, çalışan tesislerde hasarlı su duvarı bölümlerini değiştiren imalat yüklenicileri ve kazan servis sağlayıcılarından oluşan R&R profilini devreye sokar. Aubrik bu kullanıcı grubu için BTB-60 temel makinesini esas alan hızlı takım değiştirme sistemlerini ve taşınabilir bükme makinesi modellerini destekler.
MGR birincilEN (teknik doğrulama)
Aubrik 40+ Ülkede — Kazan Borusu Bükme Makinesi Kurulum Geçmişi
Wuxi ABK Machinery, 1999’dan bu yana İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam’daki aktif referanslarıyla 40’tan fazla ülkeye kaynak ve boru imalat ekipmanı göndermiştir — tümü ASME BPVC Bölüm I dâhil uluslararası kabul görmüş kazan kodlarıyla uyumludur. Ortalama bir endüstriyel alıcı için bu yaygınlık, ifade ettiği sonuçtan daha az önemlidir: Aubrik mühendisleri Wuxi fabrikasında yapılandırılmış Fabrika Kabul Testi (FAT) kaynak prosedürleriyle çalışır ve Aubrik; Avrupa, Avrasya, Güney Amerika ve Güneydoğu Asya’daki kazan imalat kümelerine gümrük belgeleri, gerilim seçenekleri ve satış sonrası lojistik desteği sağlar. Açık ifade etmek gerekirse, bölgesel AB ve ABD alıcılarının deneyimleri gönderim teslim süresi bakımından farklılaşsa da fabrika devreye alma kalitesinde aynı noktada buluşur.
40+
Tedarik yapılan ülkeler
1,000
Kaynak seti / yıl kapasitesi
200
Kesme makineleri / yıl
1999
Kuruluş · 25+ yıllık geçmiş
1 yıl
Garanti + ücretsiz aşınma parçaları
Müşteri profili, yukarıdaki bükme makinesi seçim tablosuyla doğrudan eşleşir. İspanya ve İtalya’daki basınçlı kap imalatçıları, HRSG su duvarı ve kızdırıcı işleri için BTB-60/90 kademesindeki makineleri kullanır. Rusya ve Hindistan’daki enerji santrali ekipmanı üreticileri, elektrik üretimi ölçeğindeki su duvarı panelleri için BTB-90/115 makinelerini devreye almıştır. Brezilya, Vietnam ve Fransa’daki petrokimya ve tersane imalatçıları, daha kalın etli buhar kolektörü ve yeniden kızdırıcı işleri için BTB-115/170 makinelerini kullanır.
GÜMÜŞ · TCO ARALIĞI
Orta Hacimli Kazan Atölyeleri için 5 Yıllık TCO Görünümü
Boru imalat atölyelerinde CNC’ye manuel yöntemlerden geçişe ilişkin sektör çalışmaları tutarlı geri ödeme modelleri bildirmektedir. Ayda yaklaşık 2.000 bükülmüş kazan borusu üreten atölyeler için 18 aydan kısa geri ödeme süreleri belgelenmiştir — bunu işçilik saatlerinde 40% azalma, manuel yöntemde 5–15% olan hurda oranının CNC ile 2% altına düşmesi ve ek personel olmadan 25% üretim artışı sağlamaktadır.
Not: Yukarıda belirtilen rakamlar Aubrik’in kendi ölçümlerini değil, sektör geneli toplu verileri yansıtır. Projeye özgü TCO, beyan edilen üretim hacmine ve malzeme karışımına göre teklif edilir.
TESİS · WUXI ÜSSÜ
Aubrik İmalat Üssünün İçinden


PROC birincilEN (standartların uygulanabilirliği)
Sertifikalar ve Standartlara Uygunluk
Bir kazan borusu bükme makinesinde standartlara uygunluk iki katmanda ele alınır — makinenin kendisi ve ürettiği bükülmüş borular. Her iki katman da ASME BPVC ve ASTM A213 ile uyumlu şekilde açıkça ele alınmıştır.
- CE İşareti AB makine direktifine uygunluk
- ISO 9001:2015 Kalite yönetim sistemi
- ASME PG-79 Büküm yarıçapı referansı
- ASTM A213 Malzeme kalite sınıfı referansı
- EN 12952-3 AB su borulu kazan tasarımı
Makine düzeyinde Aubrik mühendisleri her bükme makinesini CE İşareti ve ISO 9001:2015 kalite yönetimi kayıtlarıyla belgelendirir. CE uygunluğu, AB makine direktifini kapsar (elektrik güvenliği, koruyucular, acil durdurma kilitlemeleri).
Bükülmüş boru düzeyinde, bükme makinesinin CLR servosu ve booster basınç profilleri; et incelmesini ve ovaliteyi ASME BPVC Bölüm I (PG-79 boru büküm kılavuzu dâhil Güç Kazanları), ASTM A213 / ASME SA213 (ferritik ve östenitik alaşımlı çelikten kazan, kızdırıcı ve ısı eşanjörü boruları) ve EN 12952-3 (su borulu kazanlar — tasarım ve hesaplama) tarafından tanımlanan sınırlar içinde tutacak şekilde kalibre edilir. Bükülmüş panelleri Avrupa pazarına ihraç eden atölyeler için EN 12952-3 uyumu, başarılı bir TÜV denetimi ile yeniden imalat çevrimi arasındaki farktır.
PROC birincilMGR (bütçe onayı)
Satın Alma Kılavuzu — Teslim Süresi, Kurulum, Eğitim, Satış Sonrası Destek
Bu kategorideki bir CAPEX kalemi için endüstriyel alıcının satın alma sorusu nadiren yalnızca birim fiyatla ilgilidir — önemli olan birim fiyatı belirleyen çerçeve ile işletmenin ilk üç yılındaki toplam maliyeti belirleyen çerçevedir. Fiyatlandırma, Aubrik tarafından baştan açıklanan altı faktöre göre ayrıştırılır — yapılandırılmış teklifin açık hâli budur.
Fiyatlandırma Faktörleri Çerçevesi
Proje teknik özelliklerinize göre yapılandırılmış teklif almak için ayrıntılı fiyat teklifi talebiyle Aubrik’e başvurun. Yayımlanmış sektör verilerine göre kazan borusu bükme makinesi kategorisinin gösterge niteliğindeki CAPEX aralığı $80.000–$300.000 seviyesindedir.
Teslim Süresi ve Lojistik
Yapılandırılmış bir Aubrik Kazan Borusu Bükme Makinesi için standart teslim süresi, kapasite kademesine ve takım kapsamına bağlı olarak 60 ila 120 gün FOB Wuxi’dir (makine tasarımı ASME BPVC Bölüm I büküm yarıçapı kurallarını izler). Avrupa, Güney Amerika ve Güneydoğu Asya limanlarına deniz yoluyla taşıma 25–45 gün ekler. Hava yoluyla hızlandırılmış gönderim, makinenin tamamı için değil, takımlar ve yedek modüller için sunulur.
Kurulum ve Eğitim
Devreye alma sahada veya Aubrik mühendislerinin çağrı desteği verdiği gözetimli uzaktan başlatma yoluyla gerçekleştirilir. Operatör devri, CNC programlama, bilyalı mandrel değişimi ve ASME PG-79 / EN 12952 uygunluk incelemesini kapsayan bir haftalık yapılandırılmış eğitim paketi sunulur. Eşdeğer booster büküm makinelerinin sektördeki kurulumları, devreye almadan sonraki bir hafta içinde tam üretime geçmektedir.
Garanti ve Satış Sonrası Destek
Her Aubrik makinesi, yapısal ve elektrikli bileşenleri kapsayan 1 yıllık garantiyle ve garanti süresi boyunca ücretsiz aşınma parçalarıyla (mandrel bilyaları, sıyırıcı kalıplar, bükme kalıpları) gönderilir. OEM müşteri hizmetleri desteği birden fazla dilde sunulur. Satış Sonrası Destek kapsamı, sabit müdahale süreli yerinde servis sözleşmelerini içerecek şekilde genişletilebilir.
Değerlendirme ve Hesaplama Araçları
SSS — Kazan Borusu Bükme Makinesi
Aubrik bükme makinesi hangi ASTM / ASME kazan borusu malzemelerini destekler?
Aubrik kazan borusu bükme makinesi; ASTM A213 / ASME SA213 malzeme kalite sınıflarındaki (T11, T12, T22, T91, T92) boruların yanı sıra karbon çelik SA178A ve SA210-A1 kazan boruları ile büyük çaplı SA106-B / SA335 P22/P91 borular için boyutlandırılmıştır. Bükme yarıçapı sınırları, her malzeme sınıfı için ASME PG-79 gerekliliklerini izler.
Aubrik, kazan borularında hangi minimum bükme yarıçapını (CLR) sağlayabilir?
ASME PG-79, minimum değerleri malzeme kalite sınıfına göre belirler (soğuk şekillendirilmiş SA213 T22 için genel alt sınır 1,5×D’dir). Takviye destekli Aubrik makineleri, belirli ölçülerde mandrelsiz olarak 1,0×D değerine ulaşabilir ve Schwarze-Robitec sınıfı referans değerini karşılar. Daha dar yarıçaplar, USPTO US7,231,798 kapsamında açıklanan teknikle aynı olan intrados indüksiyonlu ısıtma yöntemiyle elde edilebilir.
Satın alma siparişinden teslime kadar teslim süresi ne kadardır?
Standart konfigürasyonlar için FOB Wuxi teslim süresi 60 ila 120 gündür. Bu süre, kapasite sınıfına (en hızlı BTB-60, en yavaş BTB-170) ve takım kapsamına bağlıdır. Avrupa, Latin Amerika ve Güneydoğu Asya’ya deniz yoluyla taşıma 25–45 gün daha sürer.
Aubrik, sahada kurulum ve operatör eğitimi sağlıyor mu?
Evet — mühendisler makineleri sahada veya gözetimli uzaktan başlatma yoluyla devreye alır. Operatöre devir, CNC programlama, bilyalı mandrel değişimi ve ASME PG-79 ile EN 12952-3 gerekliliklerine uygunluk incelemesini kapsayan bir haftalık yapılandırılmış eğitim paketi dahildir.
Aubrik, makineyi tek boru işlemleri yerine serpantin su duvarı paneli bükmeye uygun şekilde özelleştirebilir mi?
Evet — OEM özelleştirmesi standarttır. Bükme modları; mandrelli bükme (dar CLR’li kanatlı borular), presle bükme (çok borulu panellerin toplu bükümü) ve operatörün yeniden bağlama yapmasını gerektirmeyen serpantin çoklu bükme dizilerini içerir. Panel toplu bükme takımları, WO2008056456A1 patentinde açıklanan tasarımı esas alır.
Aubrik makinesi ile Salvagnini sac panel bükme makinesi arasındaki fark nedir?
İş parçası ve takımlar farklıdır; ekipmanlar arasında hiçbir ortaklık yoktur. Aubrik yuvarlak kazan borularını büker; Salvagnini ise düz sac levhayı katlar.
Aubrik bükme makinesi hangi kazan tipleri için kullanılır?
Su borulu kazanlar (Stirling ve paket tip), sirkülasyonlu akışkan yataklı (CFB) kazanlar, atık ısı geri kazanımlı buhar jeneratörleri (HRSG), petrol, kimya, enerji üretimi, denizcilik ve tersane uygulamalarına yönelik endüstriyel kazanlar ile atık ısı kazanları için kullanılır. Taşınabilir bükme makinesi seçenekleriyle, kazan servisi yüklenicilerinin yenileme ve modernizasyon çalışmaları da desteklenir.
Her Aubrik bükme makinesiyle birlikte standart olarak hangi sertifikalar sunulur?
CE İşareti ve ISO 9001:2015 standarttır. Makinenin bükme yarıçapı ve ovallik kalibrasyonu ASME BPVC Bölüm I (PG-79), ASTM A213 ve EN 12952-3 standartlarını esas alır. AB’ye gönderilecek makineler için projeye özel PED belgeleri talep üzerine sunulur.
Şimdi trend



