Póngase en contacto con la empresa Aubrik

La soldadura de recargue aplica depósitos para proteger contra la corrosión, reducir el desgaste o recuperar dimensiones. Para elegir el recargue, es esencial partir de la función que debe cumplir la superficie de trabajo. Por ejemplo, una válvula en contacto con fluidos corrosivos, el diente de un cucharón que trabaja en suelo abrasivo y un eje desgastado requieren depósitos distintos, aunque a todos se les describa como recargue por soldadura.
Actualizado en octubre de 2026
Guía rápida
- Corrosión: seleccione la aleación de aporte según el fluido y las condiciones de operación.
- Desgaste: adapte el material de recargue duro a la abrasión, el impacto o el contacto por deslizamiento.
- Recuperación dimensional: seleccione un metal de aporte compatible y deje el sobrematerial necesario para el acabado.
- Equipo: adapte el acceso de la antorcha, el movimiento de la pieza y el proceso de soldadura.
La soldadura de recargue añade una capa superficial fundida a una pieza existente. El revestimiento contra la corrosión modifica la composición química de la superficie expuesta; el recargue duro resiste el desgaste; y el recargue de reconstrucción recupera dimensiones. Defina la función de la superficie antes de elegir el proceso o la máquina.
Puntos clave
- Una baja dilución puede coexistir con una fusión deficiente entre cordones adyacentes.
- La misma dureza no implica la misma resistencia al desgaste entre distintas familias de aleaciones.
- El espesor final y el espesor depositado son distintos cuando el maquinado remueve material.
- Una plataforma de movimiento y un paquete completo de proceso de soldadura responden a necesidades de compra distintas.
¿Para qué se usa la soldadura de recargue?
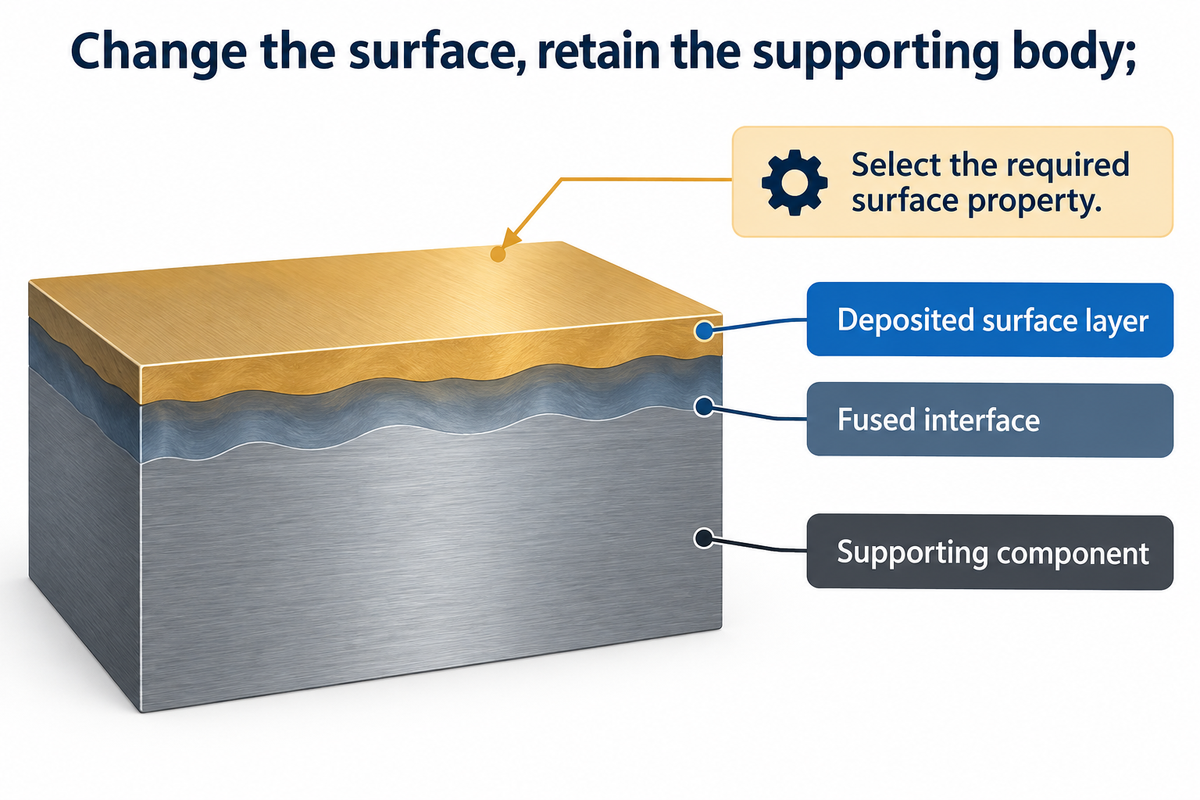
La soldadura de recargue es un proceso que modifica la superficie de trabajo de una pieza y conserva su cuerpo de soporte. Una aleación resistente a la corrosión puede proteger el conducto de una válvula. Un depósito de recargue duro puede ofrecer resistencia al desgaste abrasivo. Un metal compatible puede recuperar el diámetro antes del maquinado. Las propiedades que necesita la superficie de la pieza determinan la elección del material y del proceso.
¿Qué es un recargue por soldadura?
Un recargue por soldadura es metal depositado y fundido sobre la superficie de otro metal. En este proceso de soldadura por fusión, el material de aporte y una parte del sustrato se funden en la interfaz. La unión es distinta de la fijación de un revestimiento suelto o de los recubrimientos aplicados por aspersión sin fusión. El metal depositado conserva las propiedades superficiales deseadas, mientras el componente subyacente lo soporta.
La soldadura se ha usado durante mucho tiempo para unir piezas separadas, mientras que el recargue cubre una zona de una pieza existente. Ambos pueden usar fuentes de energía y consumibles del mismo tipo, pero sus objetivos son distintos: una penetración profunda en una junta puede mezclar demasiado material del sustrato con el recargue. TWI describe esta relación entre materiales y procesos en su resumen sobre revestimiento por soldadura.
Entre las aplicaciones de la soldadura de recargue están las superficies de válvulas, los componentes de bombas y las piezas industriales desgastadas. En todas estas industrias y aplicaciones, una superficie metálica dañada es apenas el primer indicio. La corrosión remueve material por medios químicos, mientras que la abrasión lo remueve por medios mecánicos. Recuperar el metal perdido sin abordar el mecanismo que causó el daño puede dejar la superficie de reemplazo expuesta al mismo problema.
Revestimiento, recargue duro y reconstrucción: elija la función
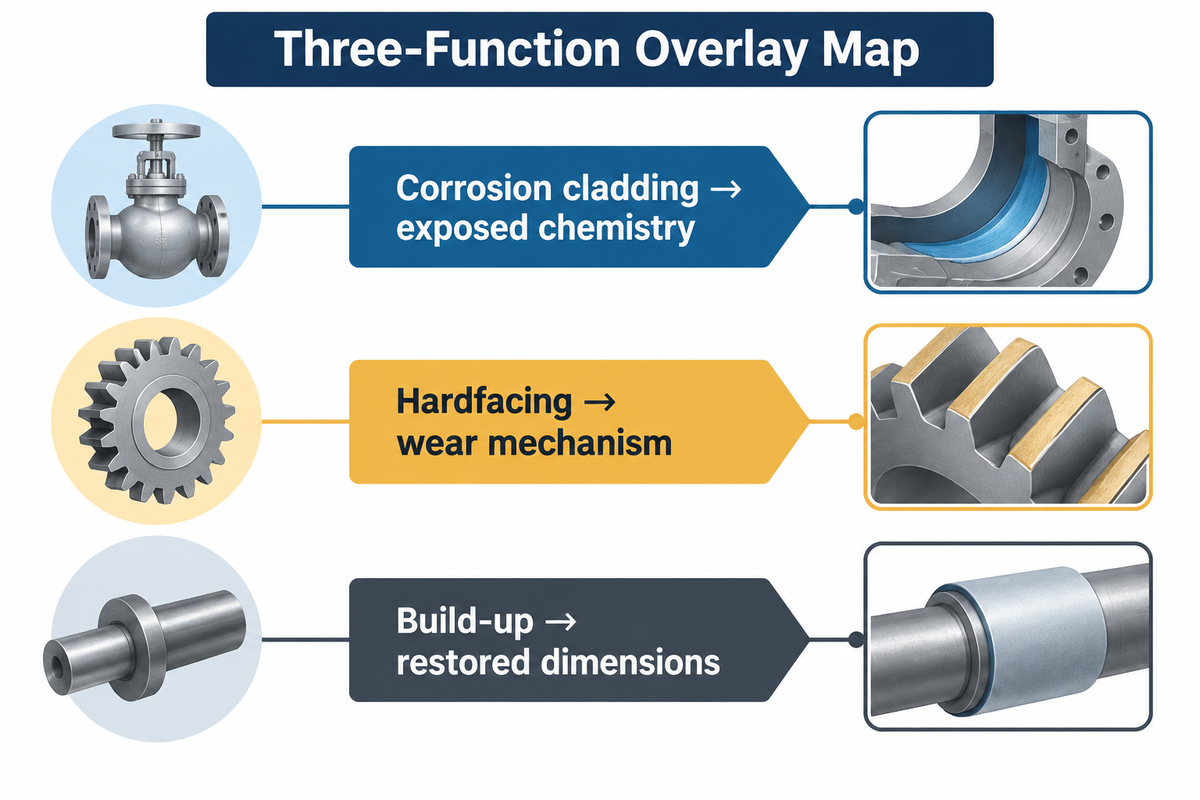
Elija un revestimiento contra la corrosión cuando la superficie expuesta requiera una composición química distinta; elija recargue duro cuando el desgaste determine el reemplazo; y elija reconstrucción cuando sea necesario recuperar las dimensiones de la pieza. Estas funciones pueden combinarse en un mismo componente. Una capa de reconstrucción puede servir de soporte para una capa final más dura, pero ambas capas no son intercambiables.
Mapa de las tres funciones del recargue
El Mapa de las tres funciones del recargue determina la función de un trabajo según las condiciones de servicio de la superficie e identifica qué debe demostrar la capa superficial final.
| Categoría de función | Situación de la pieza | Decisión sobre el material | Pregunta sobre la pieza terminada |
|---|---|---|---|
| Revestimiento contra la corrosión | Conducto de válvula | Seleccione la composición química del material depositado según el fluido | Conserve la composición requerida después del acabado |
| Revestimiento contra la corrosión | Superficie de bomba en contacto con el fluido | Considere el fluido y las condiciones de operación | Defina la cobertura y el estado de acabado de la superficie |
| Revestimiento contra la corrosión | Pieza expuesta tanto a la corrosión como a la abrasión | Evalúe los daños combinados, no solo la dureza | Determine qué mecanismo de servicio define la elección del material |
| Recargue duro | Diente de cucharón en suelo abrasivo | Equilibre la resistencia a la abrasión con la tolerancia al impacto | Asegúrese de que el depósito tenga un soporte de material sano |
| Recargue duro | Superficie de contacto deslizante entre metales | Seleccione el material según el mecanismo de contacto | Indique las condiciones de carga y contacto |
| Recargue duro | Superficie abrasiva con grietas de alivio por enfriamiento | Distinga las grietas de alivio aceptables de los daños inaceptables | Use criterios de aceptación para las condiciones de desgaste previstas |
| Reconstrucción | Diámetro de eje desgastado | Elija un depósito compatible y maquinable | Deje suficiente sobrematerial para alcanzar las dimensiones finales |
| Reconstrucción | Diente desgastado bajo una capa de recargue duro | Adapte el metal de reconstrucción al sustrato y al recargue final | Recupere el soporte antes de aplicar la capa resistente al desgaste |
| Reconstrucción | Reparación sobre una capa intermedia existente | Identifique la capa que se conservará y la profundidad de remoción | Defina el material restante antes de seleccionar el procedimiento |
¿Cuál es la diferencia entre recargue y revestimiento?
La diferencia entre revestimiento y recargue por soldadura radica en el alcance de los términos. El proceso de recargue por soldadura se basa en la fusión, mientras que el revestimiento se refiere, en términos más generales, a añadir un material superficial distinto. En las cotizaciones de soldadura, revestimiento y recargue suelen usarse como sinónimos, aunque otros procesos de revestimiento unen las capas por distintos medios. Por lo tanto, la descripción de compra debe especificar tanto el método de unión como la aleación superficial.
El uso de la expresión «procesos de revestimiento y recargue» también puede ocultar la diferencia entre las funciones de la superficie. El recargue duro controla el desgaste, mientras que el revestimiento por soldadura resistente a la corrosión responde a las condiciones de servicio. La reconstrucción puede preceder a cualquiera de los dos. En su guía sobre recargue duro, la American Welding Society señala que la selección del material de reconstrucción depende de su compatibilidad con el metal base y el recargue final.
Compare los procesos de soldadura de recargue según la pieza
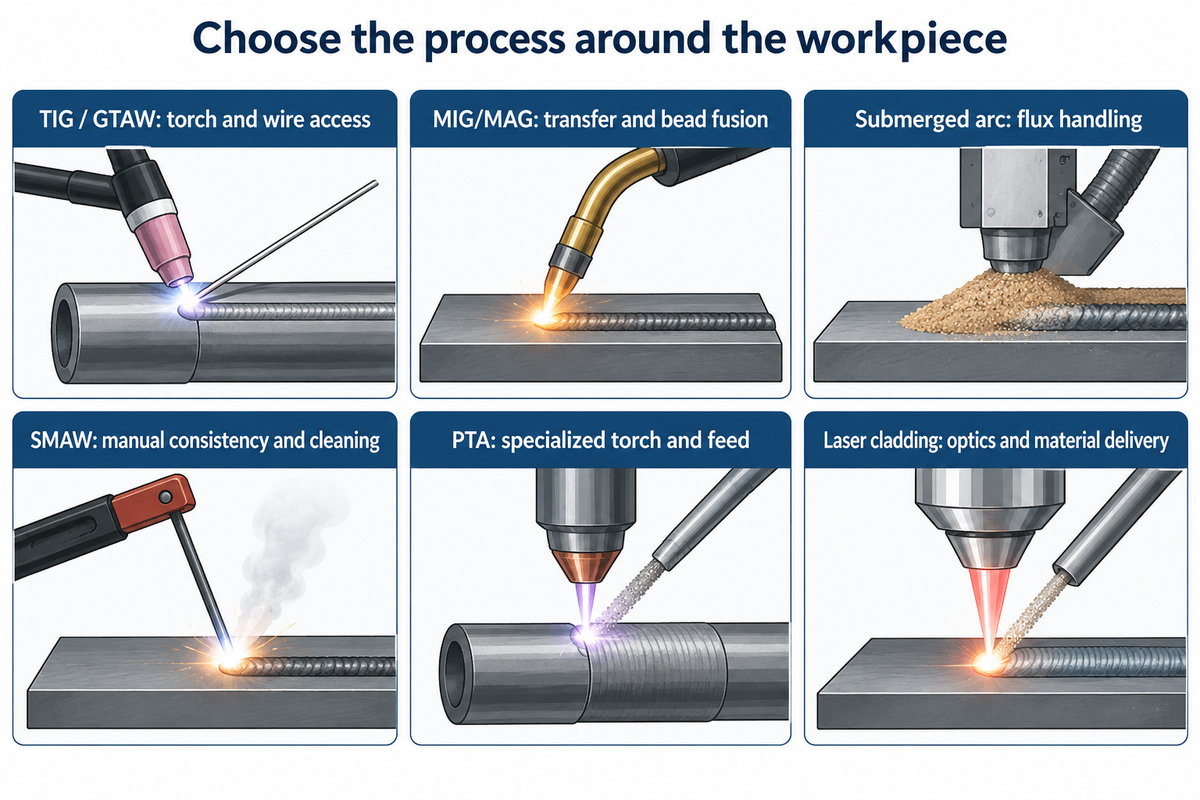
El acceso y la forma de la superficie determinan qué opciones considerar. TIG es una opción para realizar depósitos controlados alrededor de orificios accesibles y en superficies detalladas; los procesos por arco con alimentación de alambre son viables para obtener una cobertura repetible; y, para la soldadura por arco sumergido, se debe disponer de espacio para el cabezal y el manejo del fundente. En reparaciones locales puede convenir un equipo portátil, mientras que los sistemas especializados de plasma o láser requieren su propia integración. Para ajustar manualmente la orientación, un posicionador rotativo manual es una alternativa para sujetar la pieza.
| Proceso de soldadura | Aspecto de la pieza que debe evaluarse | Cuello de botella oculto | Decisión de compra |
|---|---|---|---|
| TIG / soldadura por arco con gas y electrodo de tungsteno | Orificios, superficies de sellado y depósitos locales controlados | Acceso de la antorcha y del alambre a lo largo de todo el recorrido | Compare el espacio real que ocupa el cabezal con la abertura más pequeña |
| MIG/MAG / soldadura por arco con alambre y gas | Cobertura superficial repetible con alimentación de alambre | Transferencia estable, protección gaseosa y fusión entre cordones | Compare la geometría del depósito y la potencia nominal |
| Soldadura por arco sumergido | Superficies amplias con espacio para el cabezal y el manejo del fundente | Contención y recuperación del fundente, y orientación de la pieza | Incluya el manejo del fundente en la distribución y el ciclo de trabajo |
| Soldadura por arco con electrodo revestido (SMAW) | Reparaciones locales accesibles y trabajos intermitentes | Consistencia manual y limpieza entre pasadas | Compare el ciclo de reparación completo antes de comprar automatización |
| Soldadura por arco transferido por plasma / PTA | Aplicaciones especializadas de recargue duro y superficial | Antorcha especializada, alimentación de consumibles y acceso | Especifique el paquete completo del proceso |
| Revestimiento por láser | Depósito localizado con un haz y una trayectoria de alimentación adecuados | Óptica, suministro de material e integración del proceso | Evalúe los requisitos de la superficie con el proveedor del sistema láser |
La soldadura por arco con gas y electrodo de tungsteno utiliza un electrodo de tungsteno no consumible. La soldadura con gas inerte y tungsteno (TIG) usa material de aporte suministrado por separado del arco eléctrico. La soldadura MIG alimenta el electrodo de alambre consumible al baño de soldadura. El gas de protección puede ser inerte (metal inerte, MIG) o activo (metal activo, MAG). Las diferencias entre estos procesos afectan la fuente de energía, la alimentación de alambre y la disposición del gas.
Para un análisis más detallado del TIG con alambre frío y caliente, la dilución, la aceptación y los costos por lote, consulte la guía de soldadura de recargue TIG. Esta comparación más amplia describe qué familias de procesos conviene considerar. Los procesos de soldadura por arco no deben clasificarse según una sola tasa de deposición anunciada sin tener en cuenta la pieza. Las posiciones de soldadura disponibles también influyen en las familias de procesos que se consideran.
Veamos un taller que evalúa dos trabajos posibles: el orificio de una válvula y el exterior de una virola cilíndrica. El orificio determina el tamaño de la antorcha y el acceso del alambre antes de iniciar la soldadura. La virola ofrece más espacio, pero su rotación debe mantener el depósito en una posición de trabajo mientras se desplaza el cabezal. Una técnica de soldadura adecuada para la virola quizá no pueda colocarse dentro de la válvula. Para la virola, un manipulador de soldadura de columna y brazo sostiene el cabezal, mientras que los rodillos giratorios y de volteo para soldadura se encargan del movimiento de la pieza. Para la válvula, primero se necesitan un cabezal compacto y un dispositivo de sujeción adecuado. Aumentar la velocidad del proceso no ayuda al gerente de producción si el tiempo ahorrado durante el depósito se pierde en la carga, el acceso o el reposicionamiento.
Seleccione la aleación de recargue según el mecanismo de daño
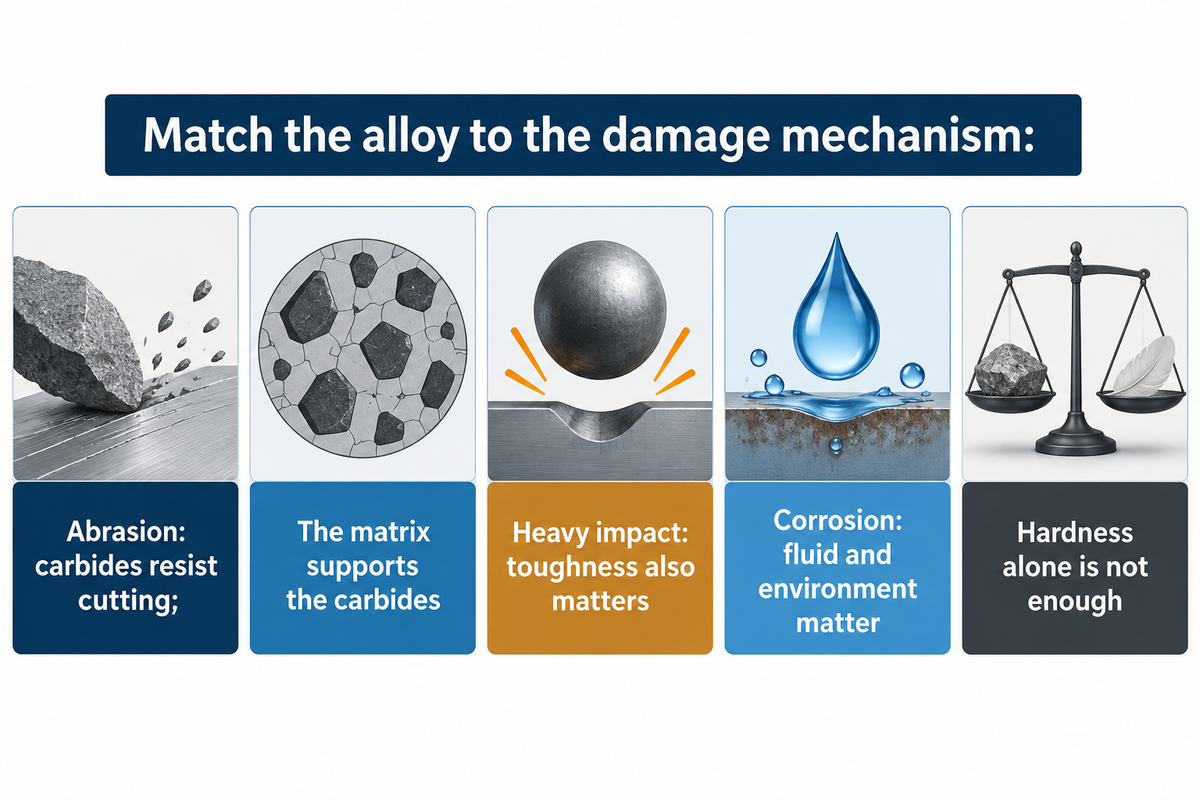
Seleccione la aleación de recargue según el daño que limita la vida útil de la pieza. Para la abrasión, suele convenir una combinación de distintos carburos y propiedades de la matriz, a diferencia de los casos de impacto fuerte o contacto deslizante entre metales. La resistencia a la corrosión depende de las propiedades del fluido y de las condiciones de operación. La lectura de dureza más alta, por sí sola, no responde a estos requisitos.
En una guía básica sobre recargue duro publicada por The Fabricator, el ingeniero de materiales Bob Miller explica por qué un depósito martensítico y uno de carburo de cromo pueden tener un desempeño distinto pese a presentar una dureza similar. Los carburos resisten el corte abrasivo y la matriz los soporta; ante impactos fuertes, la tenacidad puede ser tan importante como la resistencia al rayado.
“La dureza de un depósito de recargue duro no es el factor determinante de la resistencia al desgaste”.
Los materiales de aporte con base de níquel y cobalto pueden servir para aplicaciones con corrosión y desgaste. TWI presenta la aleación 625 en aplicaciones de bombas y válvulas como un ejemplo, y las aleaciones de cobalto para casos con corrosión y abrasión combinadas como otro. Son familias de materiales que conviene considerar, no sustitutos que deban elegirse solo por su nombre comercial. Los equipos para petróleo y gas también están sujetos a condiciones de operación distintas del desgaste en seco habitual.
Un ejemplo de compromiso es el diente de un cucharón que trabaja en suelo abrasivo y recibe impactos ocasionales de rocas. Usar únicamente el depósito más duro ignora las cargas que pueden astillarlo o desprenderlo. Primero puede aplicarse una capa de reconstrucción para recuperar la forma del diente; después, el recargue duro puede soportar las condiciones de desgaste durante el servicio. El material de aporte de la capa de soporte debe ser compatible con el sustrato y el depósito final. En cambio, esa misma elección de recargue duro no sirve como atajo para crear una barrera estanca contra la corrosión causada por fluidos. Algunas aleaciones de recargue duro con carburo de cromo desarrollan grietas de alivio durante el enfriamiento. Una capa contra la corrosión cumple otra función, por lo que no se pueden aplicar los criterios de aceptación de esa aplicación específica de desgaste.
Por qué la dilución y el traslape de los cordones cambian el resultado
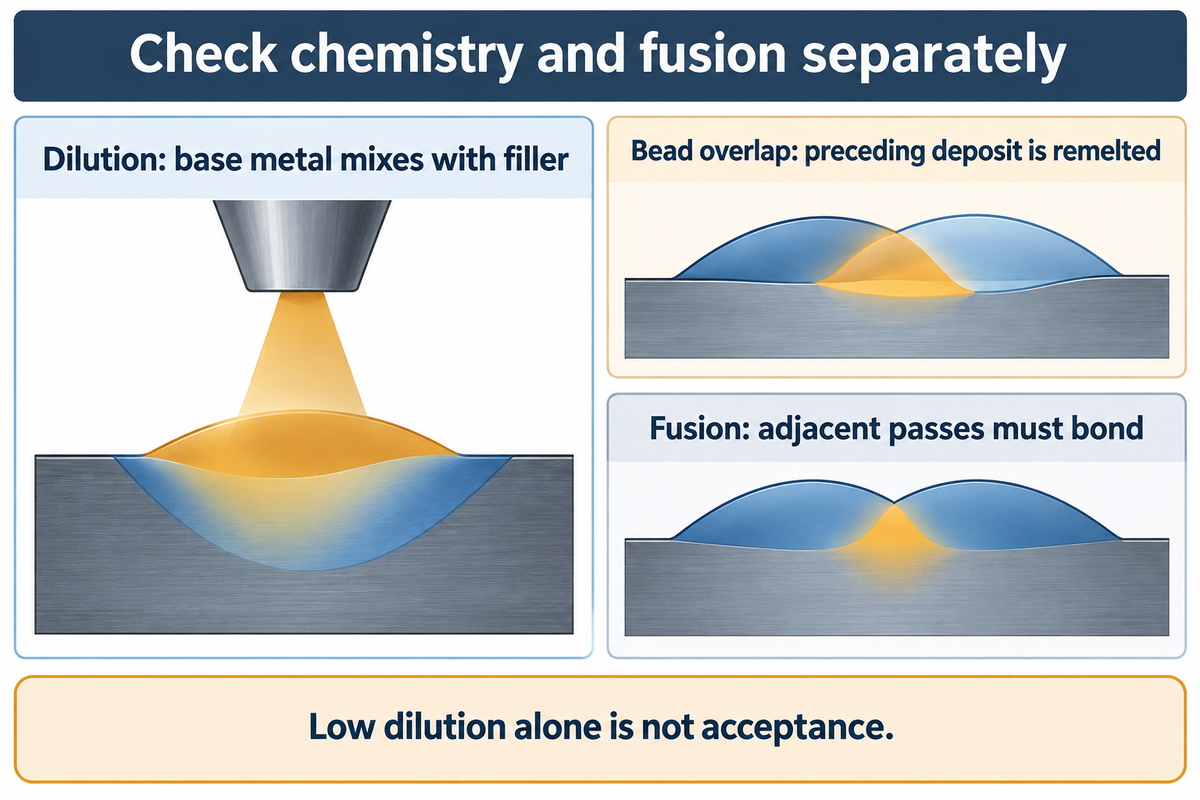
La dilución modifica la composición química del recargue. Durante este proceso, el metal base se funde y se mezcla con el material de aporte depositado. El traslape de los cordones modifica cuánto se vuelve a fundir del depósito anterior y si se fusionan las pasadas adyacentes. Ambos factores afectan la capa final. Reducir la dilución puede resolver un problema a costa de crear otro si no se mantiene la fusión.
Los efectos de la dilución en los experimentos de TWI de 2010 sobre recargue con aleación 625 mostraron que variar la combinación de corriente y velocidad de soldadura produjo distintos niveles de dilución con un aporte térmico aproximadamente igual. El estudio también reveló que un cordón alto, depositado con transferencia controlada por cortocircuito y baja dilución, puede crear una geometría que aumenta la probabilidad de falta de fusión en el pie de soldadura durante el depósito del cordón siguiente.
Este hallazgo explica por qué se combinan los parámetros de soldadura. Un valor de aporte de energía no puede explicar todas las transformaciones que ocurren en el baño de soldadura. El primer cordón también se funde directamente con el sustrato, mientras que las pasadas siguientes se traslapan con el metal depositado. Por ello, la composición química medida en un punto puede diferir de la de otras zonas de la capa.
Los recargues por arco requieren una fusión adecuada y la composición final requerida. Una mezcla excesiva puede reducir el contenido previsto de aleación; una fusión insuficiente deja un defecto en la interfaz. Ambos factores afectan el desempeño de la soldadura. Un corte transversal de un depósito representativo revela información distinta de la que muestra una imagen de su superficie.
¿Se puede soldar sobre otra soldadura?
Sí, los procedimientos de recargue pueden depositar metal adicional sobre una soldadura existente sana o una capa de soporte. Es necesario identificar el material existente y confirmar que sea apto para el procedimiento. Reparar sobre metal agrietado o deteriorado es muy distinto de agregar la siguiente pasada prevista. Los defectos que se conservan y los depósitos anteriores de composición desconocida pueden afectar la nueva capa de metal.
En una conversación sobre reparaciones con Stellite en Eng-Tips, se atribuyen distintos resultados de remoción de la reparación a la aleación subyacente y a si la remoción llega a una capa intermedia o al sustrato. La pregunta útil al comprar es cuál es la profundidad y el estado de la reparación, no qué temperatura se citó en otro taller.
¿Qué determina el costo de la soldadura de recargue?
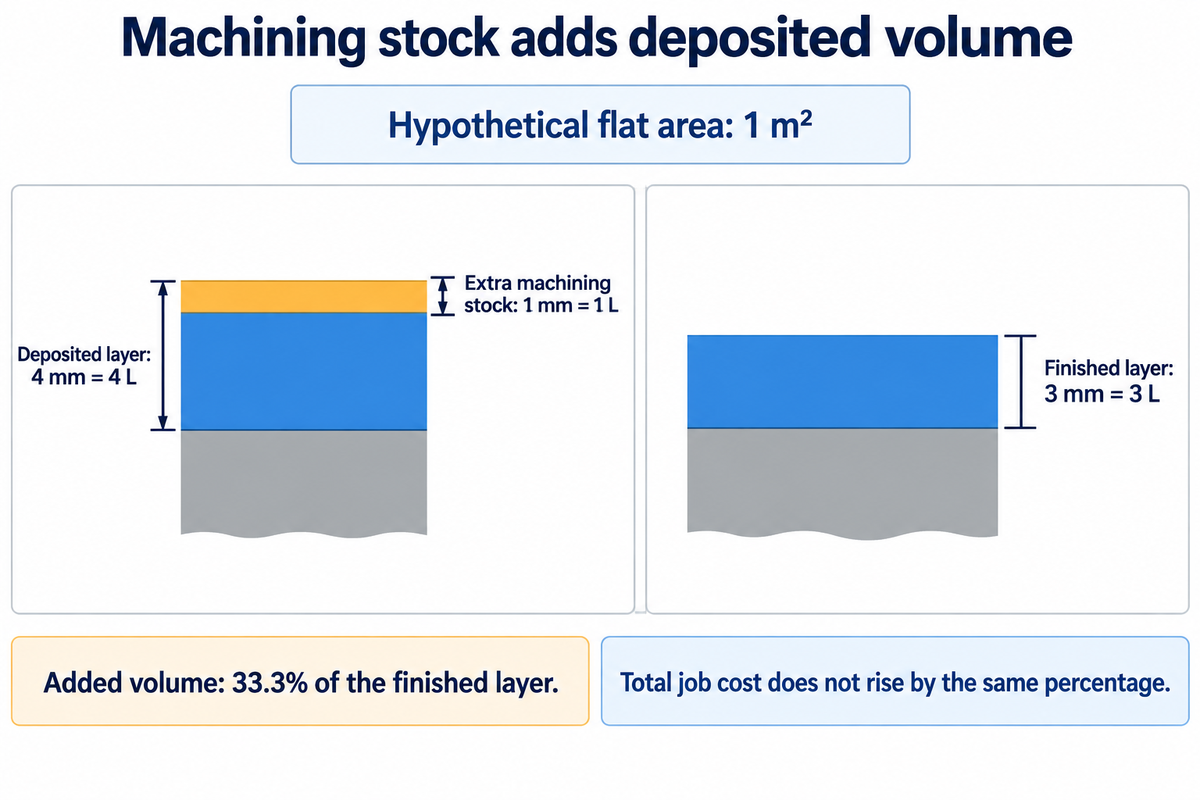
El volumen depositado, el costo del material de aporte, la preparación, el tiempo de soldadura y el acabado determinan el costo del trabajo. Ser propietario del equipo agrega costos de instalación, capacitación y mantenimiento. Los depósitos más gruesos requieren más material y pueden necesitar más maquinado. Por eso, el costo del trabajo terminado no debe calcularse solo según el costo de la operación de arco más rápida.
Calcule el material que se remueve durante el acabado
Ejemplo: Un área plana de 1 m² requiere un recargue final de 3 mm. El volumen geométrico que permanece es 1 m² × 0.003 m = 0.003 m³ = 3 L. Si durante el maquinado se pierde 1 mm de sobrematerial, el depósito original es de 4 mm (4 L). El 1 L adicional de volumen depositado representa un aumento del 33.3% frente al volumen de la capa final (3 L).
La tabla de sensibilidad mantiene el área en 1 m² y varía el espesor final previsto y el sobrematerial para maquinado. Estos son valores de cálculo, no espesores de capa de soldadura recomendados ni sobremateriales de maquinado recomendados. Los valores reales dependen de los requisitos del componente y del procedimiento calificado.
| Espesor final | Sobrematerial adicional previsto | Espesor depositado | Volumen depositado en 1 m² | Aumento de volumen respecto de la capa final |
|---|---|---|---|---|
| 3 mm | 0.5 mm | 3.5 mm | 3.5 L | 16.7% |
| 3 mm | 1 mm | 4 mm | 4 L | 33.3% |
| 3 mm | 1.5 mm | 4.5 mm | 4.5 L | 50% |
| 3 mm | 2 mm | 5 mm | 5 L | 66.7% |
| 5 mm | 0.5 mm | 5.5 mm | 5.5 L | 10% |
| 5 mm | 1 mm | 6 mm | 6 L | 20% |
| 5 mm | 1.5 mm | 6.5 mm | 6.5 L | 30% |
| 5 mm | 2 mm | 7 mm | 7 L | 40% |
El cálculo se centra en el sobrematerial de maquinado. No significa que el costo total aumente en el mismo porcentaje: la mano de obra, la preparación, las pérdidas durante el depósito y las inspecciones tienen distintos factores de costo. El área de finanzas puede comparar el volumen adicional de material para evaluar su consumo, mientras que el área de producción puede calcular el tiempo necesario para depositar y remover ese volumen. En una pieza curva, el cálculo del volumen debe ajustarse a la geometría del componente en lugar de usar esta aproximación para un área plana.
La guía de NIST para la compra de equipos separa los equipos auxiliares, los servicios, la capacitación y el mantenimiento al tomar decisiones de compra. El mismo concepto puede aplicarse a la comparación de máquinas de soldadura. No es posible comparar directamente el precio de una unidad de movimiento con el de un paquete completo que incluya cabezal de proceso, controles y puesta en marcha.
Subcontratar el trabajo de recargue
- Compre un componente terminado o un servicio de reparación definido.
- Incluya el transporte y el plazo de entrega del proveedor.
- Compare la disponibilidad para pedidos repetidos y el alcance del acabado.
Realizar el depósito en planta
- Compre el equipo y establezca la capacidad del proceso.
- Incluya la instalación, la capacitación y el mantenimiento.
- Compare la carga de trabajo prevista y las operaciones de soporte necesarias.
Adapte la automatización a la pieza y al paquete de suministro
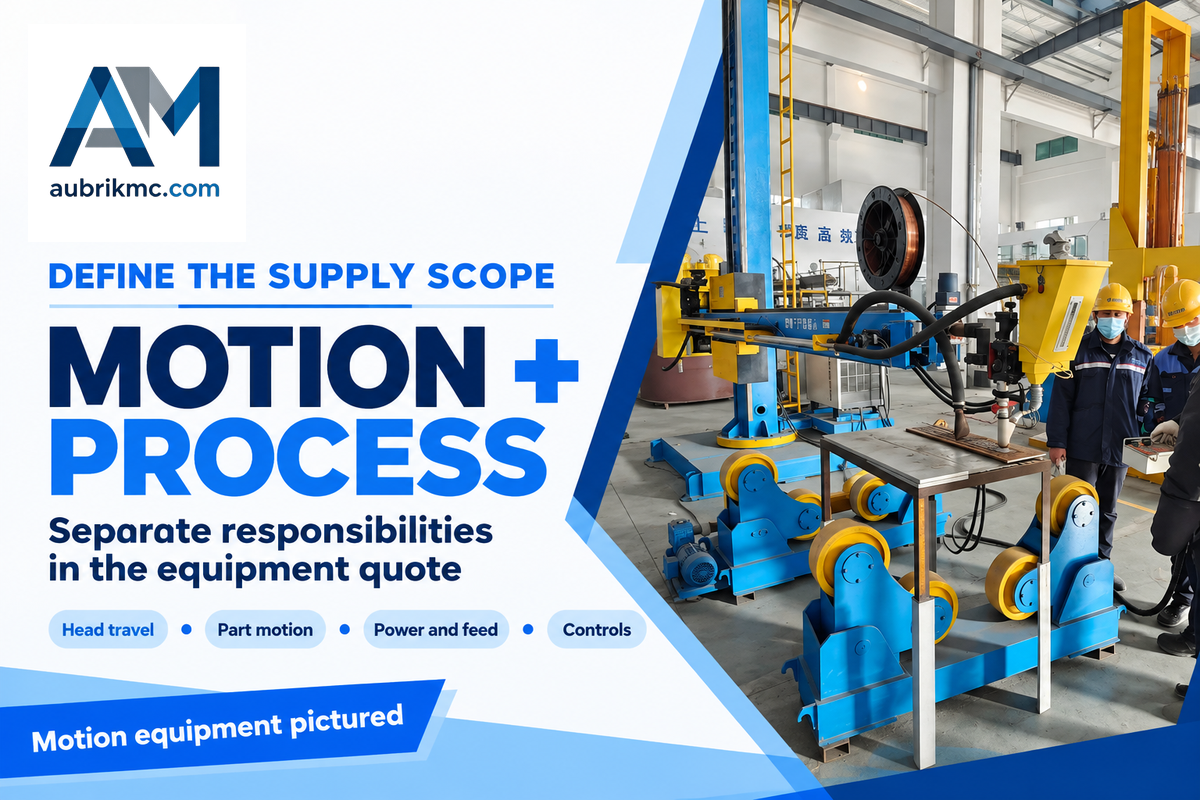
Adapte el sistema automatizado de soldadura a la trayectoria de la pieza, el método de carga y el equipo de proceso. Un manipulador de columna y brazo desplaza el cabezal de soldadura; un posicionador o rotador mueve la pieza. Un paquete completo de proceso también requiere la fuente de energía, la alimentación de consumibles y los controles adecuados. Estas responsabilidades deben especificarse por separado en la cotización.
Aubrik suministra manipuladores de soldadura de columna y brazo para desplazar el cabezal de soldadura, incluso en aplicaciones TIG y de revestimiento. Una brida u otra pieza compacta puede requerir, en cambio, una orientación controlada en un posicionador de soldadura. El alcance y las holguras se determinan a partir del plano de la pieza. La técnica de recargue elegida define la configuración del cabezal y la alimentación.
En una celda de producción propia, el proveedor del equipo de soldadura y el especialista en procesos pueden encargarse de trabajos distintos. La cotización del equipo describe los componentes suministrados y su integración. El procedimiento de soldadura especifica cómo se realiza el depósito. ISO 15609-1:2019 especifica el contenido de las especificaciones de procedimientos de soldadura por arco, una tarea distinta de seleccionar la estructura de una máquina.
Para reparaciones esporádicas, los servicios de recargue por soldadura pueden ser más adecuados que contar con una celda dedicada. Un taller que trabaja con piezas repetitivas puede comparar el ciclo en planta con el plazo de entrega de la subcontratación. Incluso con desplazamiento automatizado del cabezal, el soldador necesita acceso para limpiar, cambiar consumibles y observar el proceso. La carga y el acabado también forman parte de la ruta de proceso.
Defina el acabado superficial antes de una prueba de producción
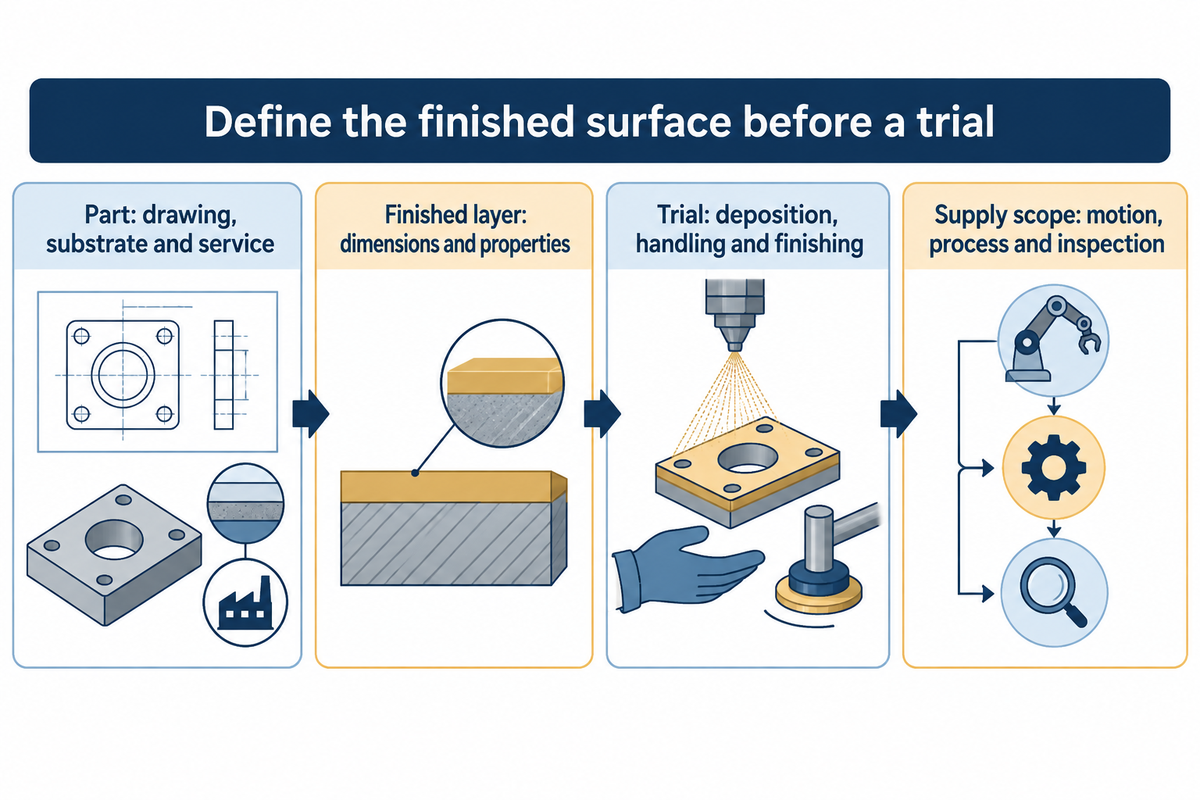
Antes de comparar pruebas de soldadura, proporcione las dimensiones finales, el sustrato, las condiciones de servicio y las propiedades superficiales requeridas. Registre las condiciones después del maquinado final, ya que este puede dejar expuesta una profundidad distinta del depósito. La prueba debe representar la geometría de la pieza de producción e incluir un método de inspección que permita detectar los defectos pertinentes.
La norma ISO 15614-7:2016 establece la calificación de procedimientos de soldadura de recubrimiento mediante pruebas. Las pruebas de procedimiento realizadas conforme a ediciones anteriores de esta norma no quedan invalidadas por esta edición. Los metales base se recargan y reparan de acuerdo con las opciones indicadas en el alcance de esta norma. El rango de calificación aplicable determinará el trabajo propuesto.
La capacidad de inspección depende del caso. En un estudio de 2012 del Pacific Northwest National Laboratory sobre dos probetas con recubrimiento de metales disímiles, las sondas de baja frecuencia generaron señales coherentes, pero no detectaron de forma confiable los defectos más pequeños del estudio. Por lo tanto, una señal intensa por sí sola no basta para elegir la configuración de inspección. TWI también describe la pérdida de adherencia en la interfaz en servicio con hidrógeno a alta temperatura; un depósito inicial atractivo no descarta ese riesgo en servicio.
- Describa la pieza. Proporcione un plano, la identificación del sustrato, el estado del depósito existente y las condiciones de servicio.
- Defina la capa terminada. Indique las dimensiones finales requeridas, las propiedades superficiales y la sobremedida para maquinado.
- Compare la prueba. Registre la deposición, la manipulación, el acabado y la inspección como operaciones independientes.
- Defina el alcance del suministro. Confirme quién proporcionará el equipo de movimiento, el paquete del proceso, la calificación del procedimiento y la inspección.
Al solicitar equipo, indique el diámetro interior mínimo, las dimensiones máximas de la pieza y cómo se cargará. Si varios tipos de soldadura o reparación comparten una estación, especifique cuáles deben poder realizarse en el mismo dispositivo de sujeción. Esta información permite al proveedor comparar distintas técnicas con piezas reales, en lugar de basarse en una descripción genérica de capacidad.
Preguntas frecuentes
¿La soldadura de recubrimiento es lo mismo que un defecto de solape?
No. El recubrimiento es una operación intencional; un defecto de solape es metal sin fusionar en un borde.
Un proceso de soldadura de recubrimiento deposita metal deliberadamente sobre un sustrato. Solapar cordones de soldadura adyacentes es una forma habitual de cubrir la superficie, siempre que se fusionen correctamente. Un defecto de solape se refiere al metal que se extiende más allá del pie de la soldadura sin una fusión adecuada. Aunque los términos se parecen, describen cosas distintas: uno es la operación prevista y el otro, una discontinuidad no deseada en el depósito resultante.
¿A qué metales base se les puede aplicar un recubrimiento por soldadura?
Es posible aplicar recubrimientos adecuados a aceros al carbono, aceros aleados y varias otras familias de metales.
Las recomendaciones para el recargue duro incluyen acero inoxidable, acero al manganeso, hierro fundido y materiales a base de níquel entre los posibles sustratos. Esa lista sirve como punto de partida para la selección. El metal base específico determina la compatibilidad y el tratamiento térmico, mientras que los requisitos de servicio determinan el depósito. Que un material admita un tipo de recubrimiento por soldadura no significa que admita automáticamente otro material de aporte o método de reparación. También hay que atender los daños existentes en la superficie antes de depositar el material.
¿Qué beneficios ofrece un recubrimiento por soldadura?
Un recubrimiento por soldadura puede mejorar el desempeño superficial o recuperar dimensiones sin reemplazar la pieza de soporte.
El beneficio se obtiene al colocar el material elegido donde lo necesita la superficie. Una capa resistente a la corrosión puede separar el fluido de trabajo del sustrato subyacente. El recargue duro puede reducir el desgaste, mientras que el recargue de material puede recuperar el metal necesario para el maquinado final. El ahorro depende del proceso completo de reparación o fabricación, incluida la preparación, la deposición y el acabado. Por eso, el beneficio adecuado depende del mecanismo de daño del componente y de sus requisitos de servicio.
¿Existe un espesor de recubrimiento único y correcto?
No. El espesor final requerido y la sobremedida para maquinado determinan cuánto material debe depositarse.
La geometría, la composición de la aleación a lo largo de la capa y el procedimiento calificado influyen en el resultado. Al comparar depósitos, tome como referencia la dimensión final, en lugar de considerar que el espesor tal como queda después de soldar es el requisito definitivo.
¿Un manipulador de soldadura incluye todo el proceso de recubrimiento?
Un manipulador proporciona movimiento al cabezal; el alcance completo del proceso debe especificarse por separado.
El paquete puede incluir equipo adicional, pero el alcance cotizado determina qué recibirá. Ese alcance debe incluir la fuente de poder, el suministro de material de aporte, la configuración de protección, los controles del proceso y las responsabilidades de puesta en marcha.
Hable sobre el equipo de movimiento para su aplicación de recubrimiento
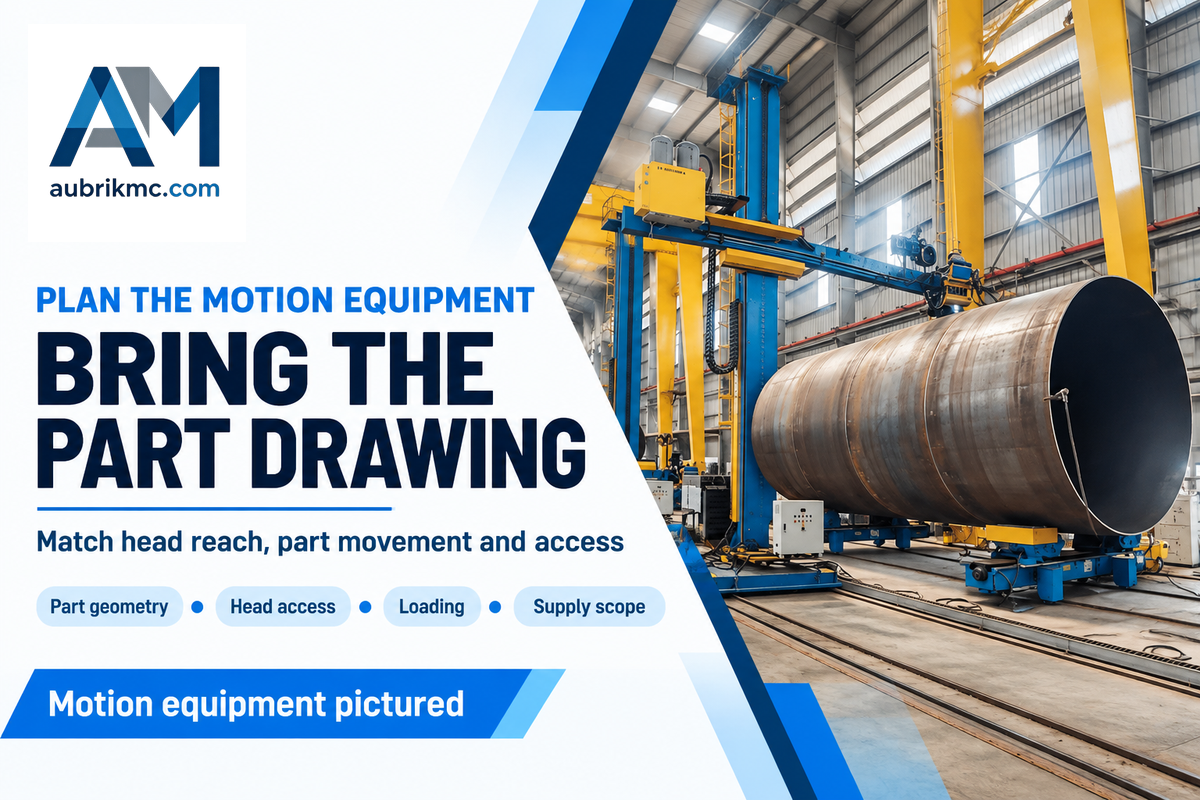
Envíe a Aubrik el plano de la pieza, el proceso de soldadura propuesto y la disposición de carga para analizar el desplazamiento y el alcance del cabezal, así como el posicionamiento de la pieza.
Hable sobre su aplicación con AubrikBase técnica: Estas recomendaciones se basan en guías de soldadura publicadas y en las investigaciones citadas. El ejemplo utiliza dimensiones hipotéticas. No se realizaron pruebas de producción para este artículo.
Referencias y fuentes
- Introducción al recargue duro, Bob Miller, The Fabricator.
- 25 recomendaciones para el recargue duro, Guy Chouinard, American Welding Society, 2024.
- Fabricantes: guía de compra de equipos, National Institute of Standards and Technology, 2020.
- ISO 15609-1:2019, International Organization for Standardization.
- ISO 15614-7:2016, International Organization for Standardization.
- Evaluación ultrasónica de dos probetas de recubrimiento por soldadura de metales disímiles, Pacific Northwest National Laboratory, 2012.