
Póngase en contacto con la empresa Aubrik

Actualizado en julio de 2026 · Revisado por el equipo técnico de Aubrik.
Las posiciones de soldadura son las orientaciones normalizadas de una junta soldada con respecto a la gravedad. Esta única variable determina la dificultad de la soldadura, la rapidez de ejecución y si supera la inspección. La American Welding Society (AWS) ha asignado a cada posición un número según su orientación (1 para plana, 2 para horizontal, 3 para vertical y 4 para sobrecabeza) y una letra que especifica el tipo de soldadura (F para filete y G para ranura). La tubería añade posiciones fijas y con rotación hasta 6G. A continuación se presenta un desglose completo de todas las posiciones de soldadura de placas y tuberías de 1G a 6G. Compararemos los códigos AWS con los códigos ISO/EN 6947 habituales en los planos europeos, los clasificaremos por su dificultad real y mostraremos cómo un posicionador de soldadura puede llevar casi todas estas posiciones a la posición plana.
| Código AWS | Orientación | Tipo de pieza de trabajo | ISO 6947 | Dificultad (1–5) |
|---|---|---|---|---|
| 1F / 1G | Plana (hacia abajo) | Placa de acero | PA | 1 — la gravedad ayuda |
| 2F | Filete horizontal | Placa de acero | PB | 2 |
| 2G | Ranura horizontal | Placa de acero | PC | 3 |
| 3F / 3G | Vertical | Placa de acero | PF (ascendente) / PG (descendente) | 4 |
| 4F | Filete sobrecabeza | Placa de acero | PD | 4 |
| 4G | Ranura sobrecabeza | Placa de acero | PE | 5 — la posición básica más difícil |
| 1G (con rotación) | La tubería gira y la soldadura permanece plana | Tubería | PA | 1 |
| 2G | Tubería vertical, soldadura horizontal | Tubería | PC | 3 |
| 5G | Tubería horizontal fija | Tubería | PF / PG alrededor del diámetro interior | 5 |
| 6G | Tubería fija a 45°±5° | Tubería | H-L045 | 5 — la prueba más difícil |
| 6GR | 6G más un anillo de restricción | Tubería | H-L045 (restringida) | 5+ |
Esta tabla resume los principales tipos de posiciones de soldadura, tanto para placas como para tuberías. Fuentes: definiciones de posiciones de AWS A3.0 / D1.1; códigos de posición ISO 6947:2019. Nota: la dificultad es una clasificación general; consulte la sección de clasificación para obtener un desglose detallado de lo que se considera difícil.
¿Qué son las posiciones de soldadura?
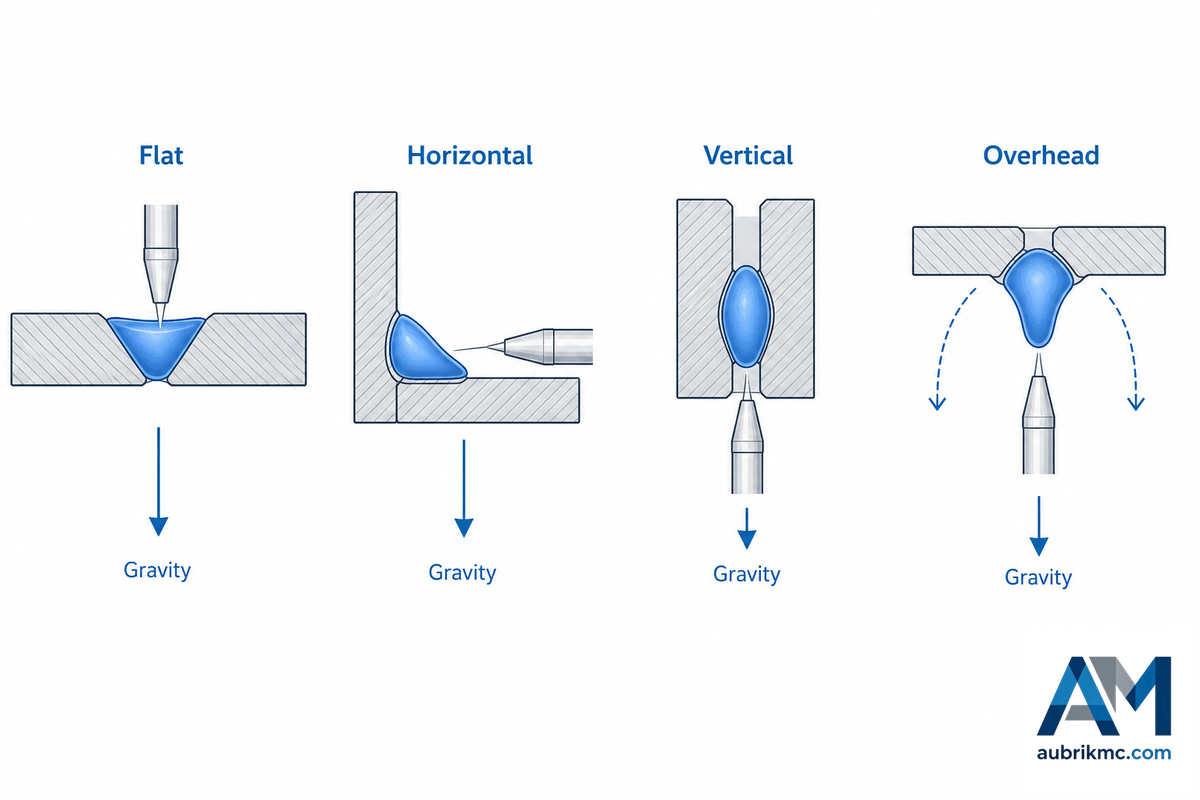
Las posiciones de soldadura son orientaciones normalizadas de una junta soldada con respecto a la gravedad y al operador de soldadura, según lo establecido por códigos de soldadura reconocidos, como los de la American Welding Society (AWS D1.1) y la Sección IX de ASME (para soldadura de recipientes a presión). Las cuatro posiciones fundamentales son plana (1), horizontal (2), vertical (3) y sobrecabeza (4), mientras que para tuberías se añaden posiciones fijas como 5G y 6G para la certificación.
Si la posición se indica incorrectamente en el plano, todo lo posterior estará mal: el proceso, el electrodo, la velocidad de recorrido e incluso la necesidad de utilizar un posicionador. Esto se aplica tanto a la soldadura de acero al carbono estructural como a sistemas de tuberías para una refinería o a un recipiente a presión; la posición determina la dificultad, y las normas de calidad con las que se evalúa la soldadura terminada no cambian por ello.
¿Por qué es tan importante la orientación? Cuando el arco de soldadura funde una junta, esta se convierte momentáneamente en un charco líquido sobre el que actúa de inmediato la gravedad. Al soldar en posición plana, el charco fundido se asienta naturalmente en la junta; sin embargo, a medida que la junta se inclina, la gravedad comienza a sacar el metal de ella, lo que obliga al soldador a compensarlo con un menor aporte térmico, una mayor velocidad de recorrido y un patrón de oscilación más controlado. En esencia, el sistema de códigos representa una serie de desafíos que se superan trabajando contra la gravedad, por lo que adaptar la operación para realizar la mayoría de las soldaduras en posición plana resulta tan ventajoso para la producción.
Filete (F) frente a ranura (G): la letra de cada código
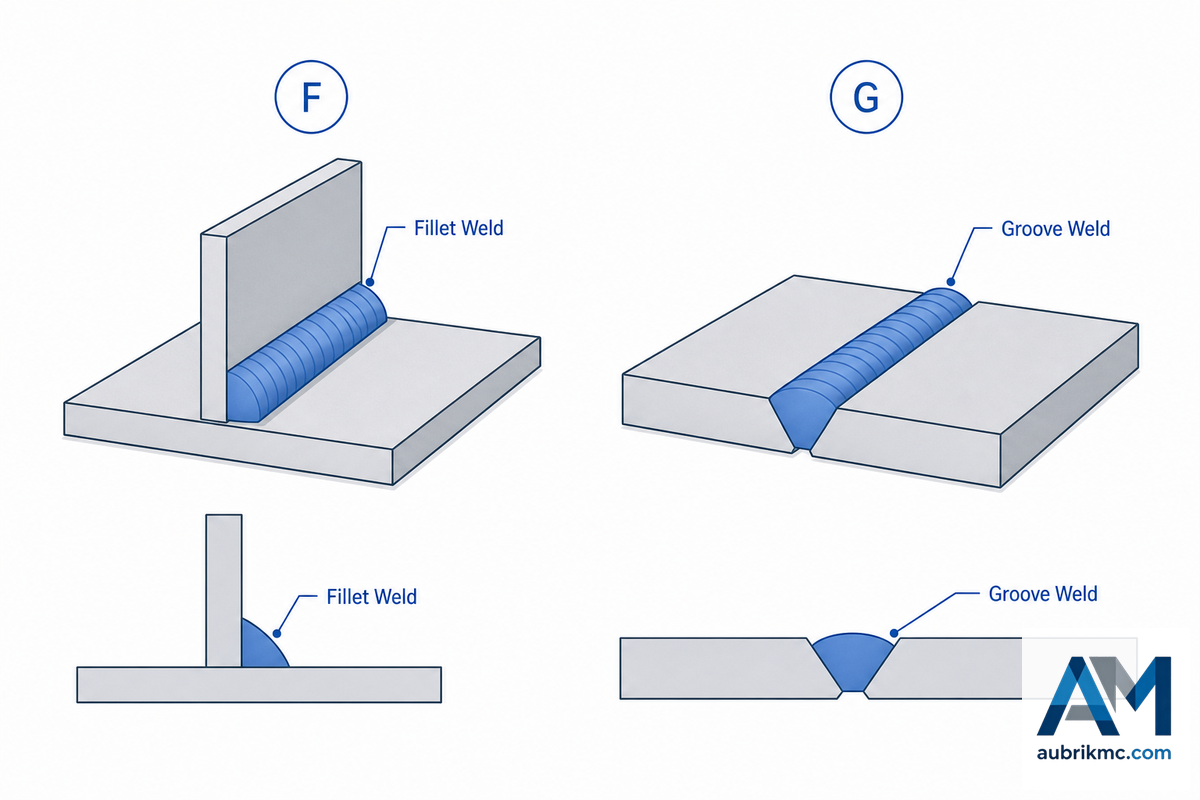
La letra indica el tipo de junta, por lo que primero hay que conocer las letras: el sistema AWS se basa en los tipos de juntas soldadas normalizados. Cada código de posición AWS combina un número (orientación) con una letra (tipo de junta) para identificar rápidamente el tipo de soldadura indicado en un plano, un plano técnico o una especificación del procedimiento de soldadura (WPS).
| Letra | Tipo de soldadura | Junta | Código de ejemplo |
|---|---|---|---|
| F | Filete | Dos superficies aproximadamente perpendiculares: juntas traslapadas, de esquina o en T | 3F = filete vertical |
| G | Ranura | Dos bordes unidos a tope, generalmente biselados y con una separación | 4G = ranura sobrecabeza |
Por lo tanto, el código de posición puede leerse como [número de orientación] + [letra de la junta]; por ejemplo, 1F indica una soldadura de filete plana, 2G una soldadura de ranura horizontal y 4G una soldadura de ranura realizada sobrecabeza. Este sistema se utiliza para las posiciones de soldadura de placas, las posiciones de soldadura de tuberías y las posiciones de códigos internacionales.
Las cuatro posiciones básicas para placas: de 1 a 4
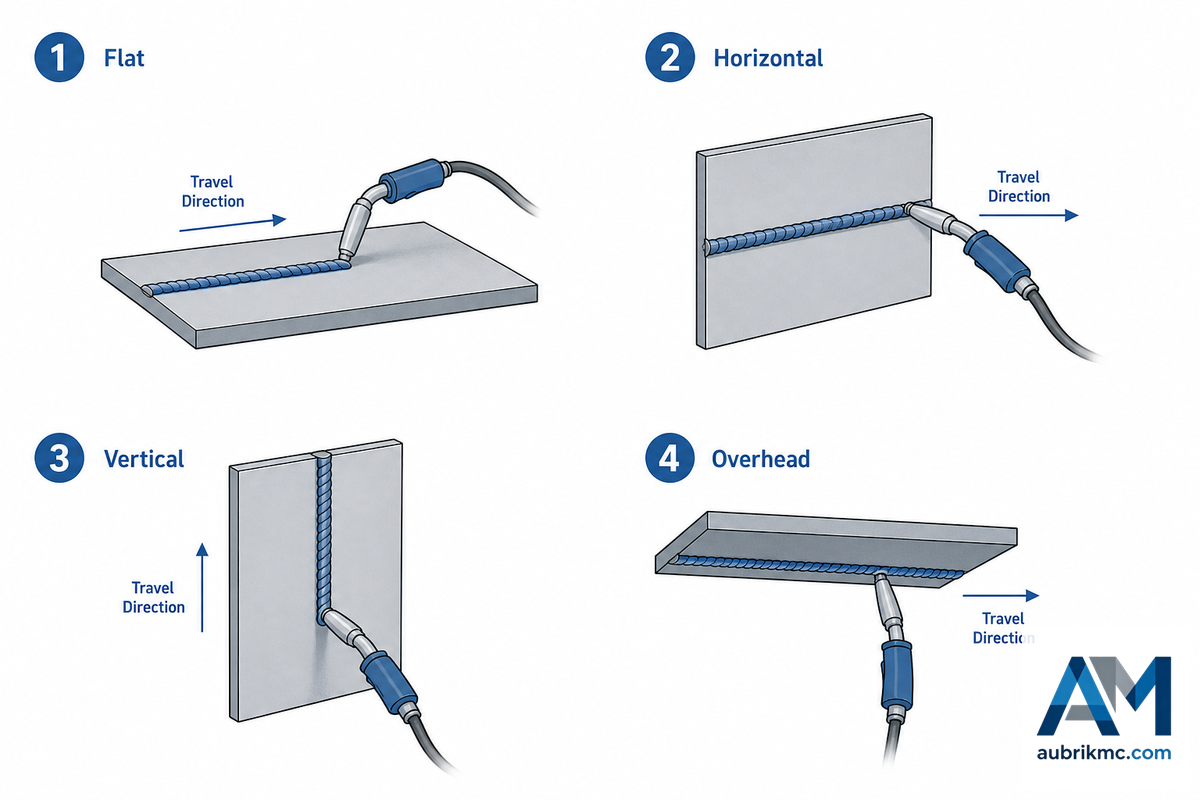
La mayoría de las operaciones de soldadura comienzan con las posiciones básicas para placas de 1 a 4, la secuencia que se enseña en todo programa de soldadura acreditado. Cada número representa un desafío distinto para controlar el charco fundido.
Plana, 1F / 1G
La junta se coloca plana debajo del soldador, quien suelda desde arriba mirando hacia el charco fundido. Como la gravedad lleva el material fundido directamente hacia la junta, las tasas de deposición son más altas y las tasas de defectos más bajas. Todos los procesos de soldadura —electrodo revestido, MIG, TIG y arco sumergido— ofrecen aquí sus resultados más limpios, precisamente por eso los fabricantes de taller se esfuerzan tanto por colocar los trabajos en posición plana.
Horizontal, 2F / 2G
El eje de la junta es horizontal y atraviesa una superficie vertical. El charco tiende a escurrirse hacia el borde inferior, por lo que el soldador utiliza poco calor y mueve la antorcha de soldadura ligeramente de lado a lado. Una ranura 2G presenta mayor dificultad que un filete 2F porque no hay una repisa que sostenga el charco.
Vertical, 3F / 3G
Aquí, la junta va de arriba abajo. La mayoría de los trabajos estructurales se realizan en sentido vertical ascendente, con un movimiento oscilante para lograr penetración; el sentido vertical descendente es más rápido para placas delgadas, pero la mayoría de los códigos estructurales no lo permiten debido al riesgo de solape frío y fusión poco profunda. En los foros, los soldadores suelen explicar la técnica fundamental en términos sencillos: oscile la antorcha de lado a lado a través de la junta y no se detenga en el centro; si el charco se descuelga, la oscilación no es lo bastante amplia o se está deteniendo demasiado tiempo en el centro.
Sobrecabeza, 4F / 4G
En este caso, la junta está dispuesta horizontalmente debajo del soldador, quien debe mirar hacia arriba. La gravedad actúa directamente en su contra, por lo que la contrarresta con un arco corto, un charco pequeño y un recorrido rápido, a fin de que la soldadura se enfríe y solidifique antes de caer de la junta. La posición sobrecabeza es la más difícil de las cuatro posiciones básicas para placas —una ranura 4G aún más que un filete 4F— y es donde muchos aprendices no logran su primera certificación: el metal cae como lluvia y el impulso de reducir la velocidad de recorrido solo hace que el charco gotee más rápido.
¿Cuáles son las cinco posiciones de soldadura?
Es posible que haya oído hablar de cinco posiciones, una distinción arcaica que añadía una posición de placa inclinada. Sin embargo, el enfoque de las normas modernas para definir las posiciones de placa es mucho más sencillo: existen cuatro posiciones básicas (plana, horizontal, vertical y sobrecabeza). La soldadura de tuberías amplía las posiciones básicas de placa con posiciones fijas específicas (en especial 5G y 6G) para formar el conjunto completo de orientaciones para la calificación de soldadores: placa 1G–4G más tubería 5G, 6G y 6GR.
Posiciones de soldadura de tuberías: 1G con rotación, 2G, 5G, 6G y 6GR
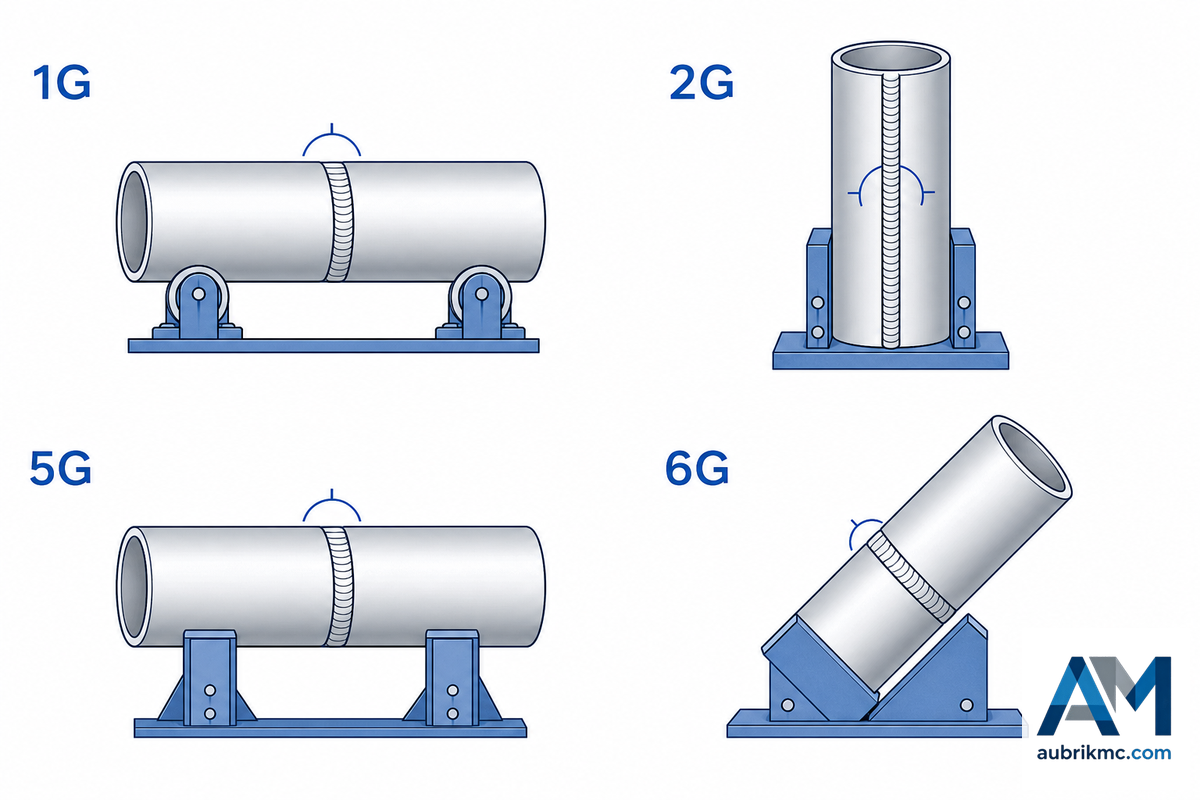
Las posiciones de tubería especifican cómo se sostiene la tubería, ya que una superficie redonda obliga al soldador a trabajar en varias posiciones incluso durante una sola pasada. En 5G, la tubería permanece horizontal y fija, por lo que el soldador se desplaza a su alrededor y pasa por las orientaciones plana, vertical y sobrecabeza en una sola pasada de soldadura. En la posición 6G, una tubería colocada a un ángulo aproximado de 45 grados (±5°, según el código) y que no puede girarse exige que el soldador adopte todas las orientaciones a la vez; la posición 6GR es idéntica, pero incluye un anillo de restricción que bloquea el acceso y simula las condiciones que se encontrarían en campo. 6G y 6GR son las certificaciones de soldador más exigentes que se ofrecen, y tanto AWS D1.1 como la Sección IX de ASME definen cómo se realizan las pruebas.
| Posición | Eje de la tubería | Con rotación o fija | Orientaciones soldadas |
|---|---|---|---|
| 1G con rotación | Horizontal | Con rotación | Solo plana (la tubería gira bajo la antorcha) |
| 2G | Vertical | Fija | Horizontal alrededor de la circunferencia |
| 5G | Horizontal | Fija | Plana + vertical + sobrecabeza en una pasada |
| 6G | 45°±5° | Fija | Todas las orientaciones, inclinada |
| 6GR | 45°±5° + anillo | Fija, con acceso restringido | Todas las orientaciones, acceso limitado |
5G frente a 6G: qué cambia realmente
Ambas posiciones impiden que la tubería gire, pero en 5G esta se mantiene horizontal, por lo que el soldador trabaja en posición plana, vertical y sobrecabeza mientras se desplaza alrededor del diámetro interior. En 6G, la tubería se inclina aproximadamente 45°, lo que combina recorridos verticales y sobrecabeza; cada punto de la junta queda en un ángulo distinto, por lo que una certificación 6G demuestra capacidad en todas las posiciones.
Por qué 6G es la prueba definitiva y para qué califica cada prueba
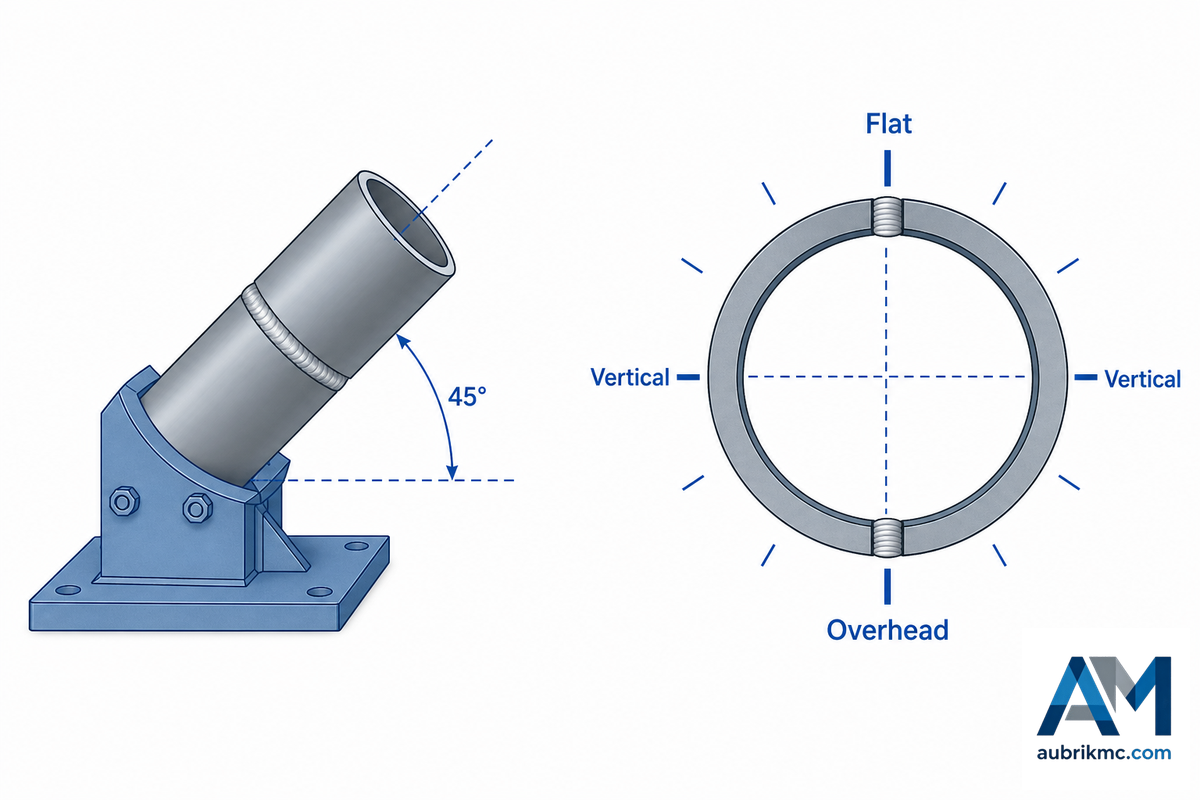
El alcance de una certificación de soldador depende de la posición en la que se realiza la prueba, no de la destreza general, y 6G es la prueba definitiva porque una sola junta de tubería fija a 45° obliga a soldar simultáneamente en posición plana, vertical y sobrecabeza. Aprobarla demuestra control en todas las orientaciones, por eso una certificación 6G califica al soldador para toda la gama de posiciones de placa y tubería.
⚠️ El mito de 1G
La mayoría de las personas supone que, una vez que un soldador obtiene la certificación para placa plana (1G), queda certificado para todo.
No es así. Según AWS D1.1 (Tabla 6.10), una prueba de ranura en placa 1G solo lo califica para ranura plana y filetes planos y horizontales (1G, 1F, 2F). Todos los demás intervalos deben calificarse por separado.
Estas son algunas reglas que se desprenden de ese código:
| Prueba que aprueba | Posiciones para las que queda calificado |
|---|---|
| Ranura en placa 1G | Ranura plana + filete plano/horizontal (1G, 1F, 2F) |
| Ranura en placa 3G + 4G | Todas las posiciones de placa (plana, horizontal, vertical y sobrecabeza) |
| Ranura en tubería 6G | Todas las posiciones de placa y tubería |
| Tubería 6GR (restringida) | Todas las posiciones, incluidos los trabajos con acceso restringido |
La regla que suele causar confusión es que la posición de prueba determina el alcance de producción, no la destreza general. Una prueba de ranura en placa 1G solo califica para 1G, 1F y 2F; para soldar en las cuatro posiciones de placa se requiere la combinación 3G + 4G; y la calificación de tubería en todas las posiciones se obtiene mediante una prueba 6G (o una combinación 2G + 5G), según AWS D1.1 o la Sección IX de ASME para ese alcance.
La calificación 6G es rigurosa. Su junta de ranura conforme a AWS D1.1 utiliza un ángulo incluido de 45°, y una probeta de 1 pulgada [25 mm] califica al soldador para un espesor ilimitado. Antes de llegar siquiera a los ensayos de doblado o radiográficos, una soldadura terminada no debe presentar grietas, el socavado no debe superar 1/32 pulg. [1 mm] de profundidad y el refuerzo no debe exceder 1/8 pulg. [3 mm] de altura. Después, un inspector de soldadura certificado evalúa la probeta, y su aprobación es lo que oficializa la calificación. Aprobar 6G demuestra el control del charco en todas las orientaciones dentro de una sola junta, una credencial que suele abrir las puertas a una carrera en soldadura de tuberías, petróleo y gas y trabajos a presión.
“La posición 6G tiene un ángulo de 45 grados y se considera la posición de soldadura más difícil.”
Robert Lanni, instructor de soldadura, Lincoln Technical Institute
¿Qué trabajos de soldadura permite realizar una certificación 6G?
Una certificación 6G califica al soldador para todas las posiciones de placa y tubería, pero solo para los procesos de soldadura y los intervalos de metales base cubiertos por la prueba. Los empleadores consideran 6G una única calificación de referencia, pero no garantiza la capacidad para todas las combinaciones de procesos y metales base; revise siempre la documentación de calificación para conocer los intervalos exactos o contáctenos antes de especificar posicionadores de tuberías.
AWS frente a ISO/EN 6947: correspondencia entre códigos
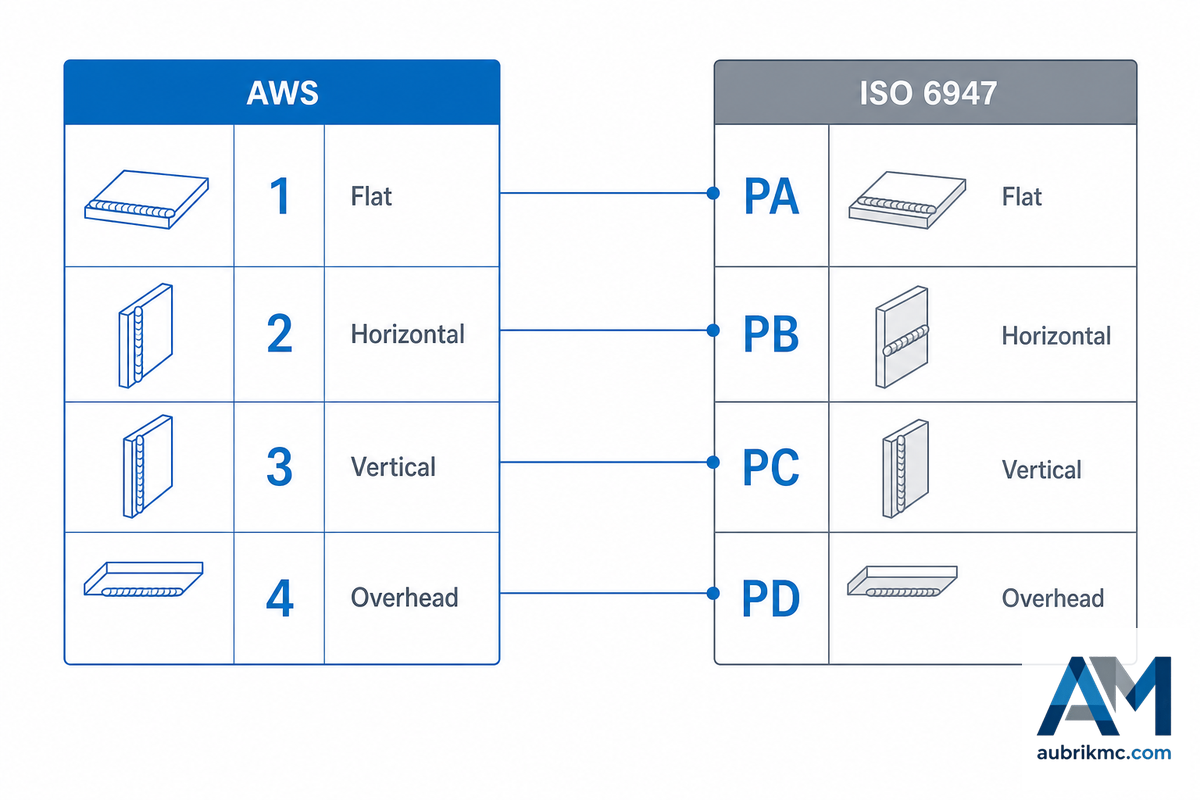
Los números AWS 1G–6G no siempre coinciden con los códigos de letras de ISO 6947. Si su empresa trabaja con proyectos sujetos a normas europeas o internacionales y compra o vende con planos conformes a las normas de la UE, debe saber cómo se correlacionan los códigos ISO/EN 6947 de esos planos con los códigos AWS 1G-6G que conocen sus soldadores. Los números AWS no siempre corresponden directamente a los códigos de letras utilizados por ISO. AWS también agrupa dos posiciones en una sola, la vertical 3G, mientras que ISO las separa en PF para vertical ascendente y PG para vertical descendente. Conviene cotejar ISO con las prácticas normalizadas de su empresa, porque la mayoría de las guías generales no aborda esta parte de la soldadura en proyectos basados en ISO. El problema suele surgir con el primer contrato europeo de un taller: un plano especifica PF, el soldador prepara una sola pasada vertical y la junta no supera la inspección porque nadie advirtió que PF significa exclusivamente vertical ascendente. Una letra mal interpretada implica volver a cortar y repetir la prueba.
| ISO 6947 | Significado | Equivalente AWS |
|---|---|---|
| PA | Plana | 1G / 1F |
| PB | Horizontal-vertical (filete horizontal) | 2F |
| PC | Horizontal | 2G |
| PD | Horizontal sobrecabeza (filete sobrecabeza) | 4F |
| PE | Sobrecabeza | 4G |
| PF | Vertical ascendente | 3G / 3F (ascendente) |
| PG | Vertical descendente | 3G / 3F (descendente) |
| H-L045 | Tubería fija a 45° | 6G |
Para tuberías inclinadas, ISO 6947 identifica las variantes a 45° como H-L045 (soldadura ascendente) y J-L045 (descendente); las variantes verticales son PF (ascendente) y PG (descendente). Tenga en cuenta que 6GR —una prueba 6G con un anillo de restricción para conexiones tubulares en T, Y y K— es una designación de AWS D1.1, no de ISO ni de ASME. Siempre que un plano especifique “PF”, suelde en vertical ascendente según se indica.
Clasificación de la dificultad por posición: la escala del costo de la gravedad
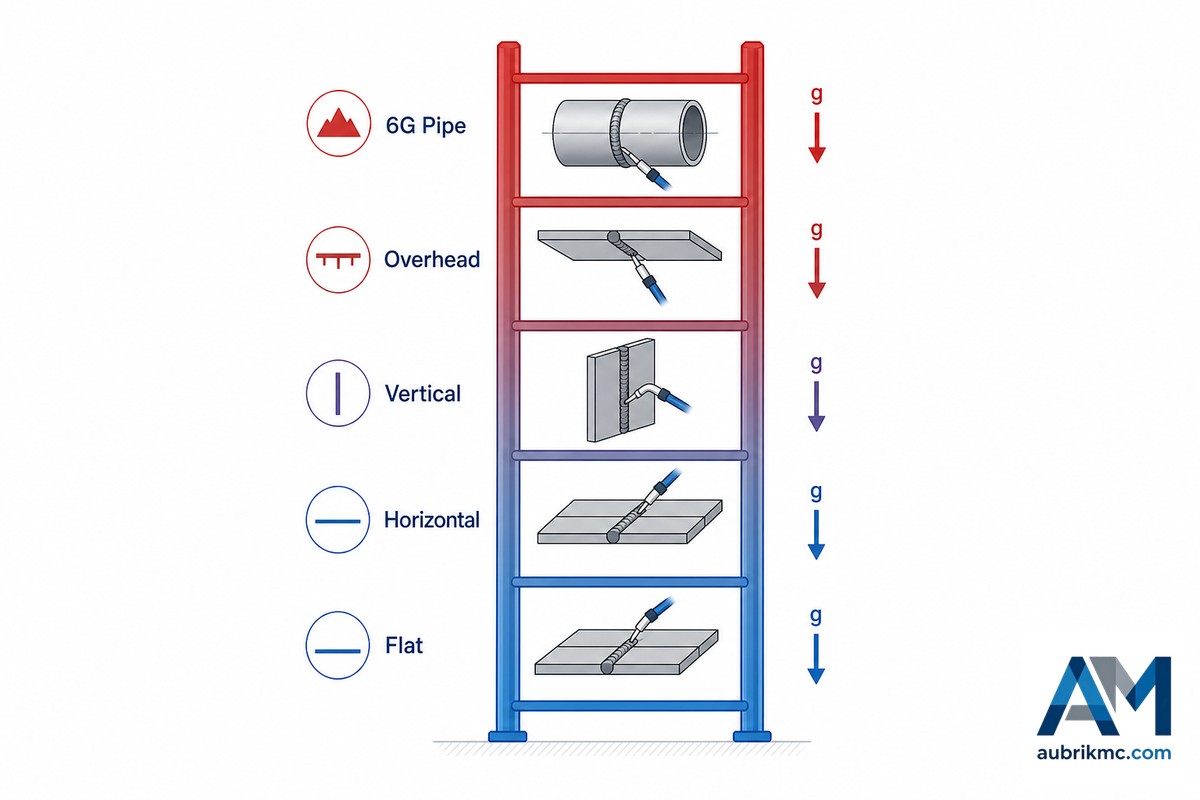
La dificultad de la soldadura tiene dos componentes, no uno: por un lado está la dificultad física inherente a las fuerzas que actúan en contra del trabajo. Cuanto mayor sea la inclinación respecto a la posición plana, más intentará la gravedad desplazar el charco de soldadura. Por otro lado está el problema más importante de la posición, que las guías rara vez abordan: la dificultad para mantener una buena postura, un alcance adecuado y una visibilidad razonable. Esto significa que los investigadores de salud ocupacional (consulte la herramienta electrónica de ergonomía para soldadura de OSHA) saben claramente que pedirle a una persona que trabaje sobrecabeza o en otras posiciones forzadas genera posturas obligadas, trabajo por encima de la cabeza, una elevada carga estática, acceso deficiente y mucha más fatiga física y posibilidades de error que trabajar en posición plana a nivel del piso.
| Nivel | Costo por la física del charco | Costo por factores humanos |
|---|---|---|
| 1 — Plana | La gravedad lleva el metal hacia la junta | Cómoda, sentado o a la altura del banco |
| 2 — Horizontal | El charco se descuelga hacia el borde inferior | Postura casi erguida, buena línea de visión |
| 3 — Vertical | El metal escurre hacia abajo; oscile para sostenerlo | De pie, el control de la muñeca es fundamental |
| 4–5 — Sobrecabeza | La gravedad saca el metal; se producen goteos | Por encima del hombro, tensión cervical y salpicaduras que caen |
| 5 — Tubería 6G | Todos los ángulos en una pasada | De rodillas o en cuclillas alrededor de una tubería fija |
Qué posiciones son las más difíciles y por qué
Como certificación, 6G (y la 6GR restringida) es la más difícil: una tubería fija a 45° obliga a soldar en posición plana, vertical y sobrecabeza en una sola junta que nunca se mueve. De las cuatro posiciones básicas para placas, la posición sobrecabeza (4G) es la más difícil, ya que la gravedad saca el metal fundido de la junta. Sorprendentemente, algunos soldadores consideran que 6G es más fácil que una posición 3G totalmente vertical ascendente, porque la inclinación de 45° permite que la gravedad ayude en parte.
Técnica según la posición: ángulo, recorrido y oscilación
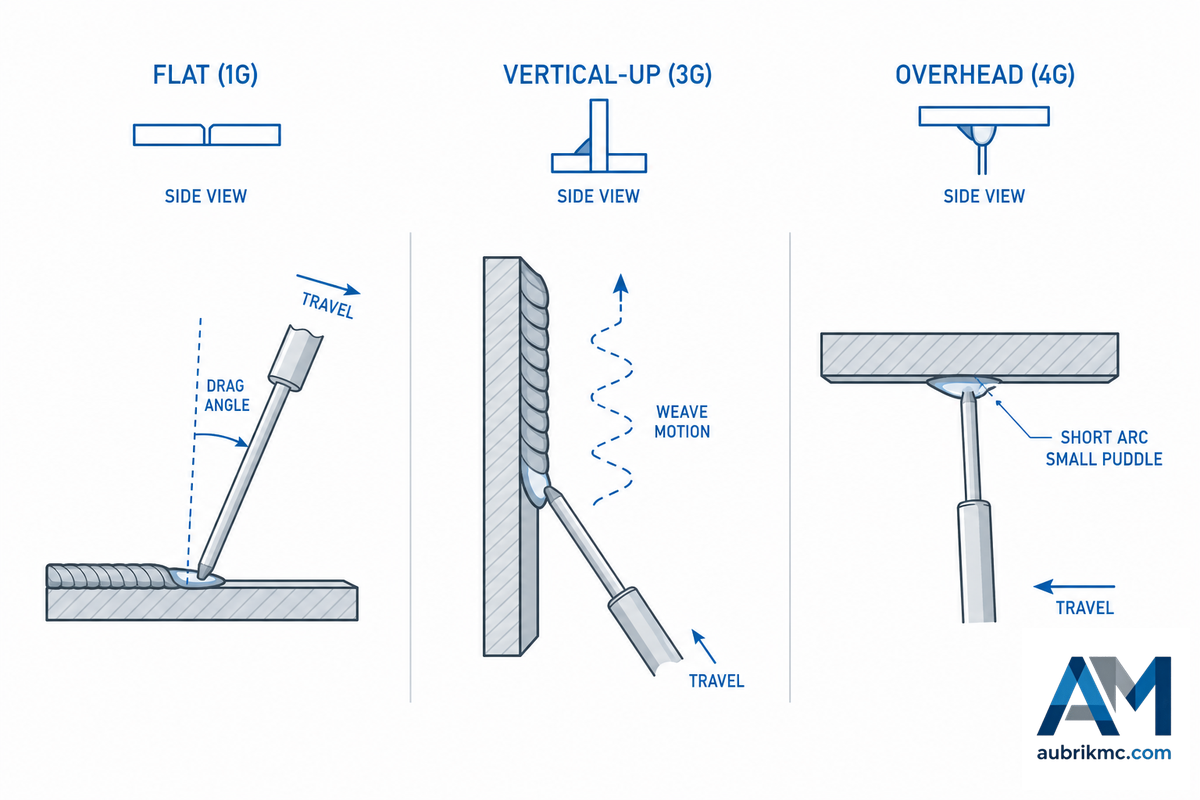
Una vez identificada la posición en la que se está soldando, los ajustes son previsibles. Esta guía rápida ofrece un punto de partida para cada posición, basado en prácticas consolidadas de ingeniería de equipos de soldadura, pero verifique siempre los ajustes con su WPS. El error más común en la posición sobrecabeza es utilizar demasiado calor: un charco grande y fluido solo puede caer, así que reduzca el amperaje y aumente la velocidad de recorrido antes de intentar corregir un cordón que se descuelga.
| Posición | Ángulo del electrodo / de recorrido | Movimiento | Aspectos que se deben vigilar |
|---|---|---|---|
| Plana / horizontal | Arrastre de 0–15° (electrodo revestido); empuje de 10–15° (MIG) | Cordón recto u oscilación ligera | Penetración excesiva en placas gruesas |
| Vertical ascendente | 5–10°, casi perpendicular | Oscile; deténgase en los bordes, no en el centro | Descuelgue del charco / solape frío |
| Sobrecabeza | 5–10° | Arco corto, oscilación pequeña y cerrada, recorrido rápido | Goteo, socavado |
| Tubería 5G / 6G | Ajuste continuo a lo largo del arco | Varias pasadas: raíz TIG, relleno y acabado | Uniformidad del cordón entre orientaciones |
📐 Nota de ingeniería
Muchos códigos estructurales, incluido AWS D1.1, no permiten el recorrido vertical descendente en soldaduras de ranura que soportan carga, ya que el charco de enfriamiento rápido puede ocultar una falta de fusión, aunque sí ofrece ventajas de velocidad en materiales con un espesor inferior a 3 mm. Cuando se especifique una ranura vertical sin mencionar expresamente el recorrido descendente, proceda siempre con una técnica de oscilación en sentido vertical ascendente y asegúrese de verificar nuevamente la especificación del procedimiento de soldadura.
Cómo un posicionador de soldadura permite alcanzar todas las posiciones
Así puede reducir la parte del presupuesto destinada a salarios: en lugar de capacitar a un soldador para que luche contra la gravedad en todas las posiciones, se gira la pieza para que la soldadura quede casi siempre en la cómoda posición plana 1G. Eso es exactamente lo que hace un posicionador de soldadura, un rotador de soldadura o un manipulador de soldadura, y por eso los equipos de posicionamiento se amortizan rápidamente en trabajos que, de otro modo, serían lentos y requerirían mucha mano de obra.
Hay una cifra clave: el tiempo de arco encendido, es decir, la proporción del turno que el soldador dedica realmente a depositar soldadura. Según estimaciones habituales del sector, es de apenas alrededor del 10% en trabajos manuales fuera de posición; el resto se dedica a reposicionar, realizar el armado y ajuste y desplazarse entre juntas. Llevar la pieza a una estación 1G fija multiplica varias veces ese factor operativo. Como la mano de obra representa el mayor costo de la soldadura manual, colocar la junta en posición plana aumenta mucho más el metal de soldadura depositado por turno que cualquier ajuste en la propia máquina. La máxima del taller sigue vigente: incluso el soldador más calificado suele trabajar con mayor rapidez y limpieza en posición plana 1G.
Veamos un ejemplo real. Un taller de recipientes a presión puede soldar manualmente una virola de 40 toneladas y 4 metros —con el soldador trabajando sobrecabeza y fuera de posición, alternando pasadas verticales ascendentes y descendentes mientras se desploma el tiempo de arco encendido— o colocarla sobre rodillos viradores bajo un manipulador de soldadura para que cada junta se suelde en posición plana con la máxima tasa de deposición. Esa es la diferencia entre la mentalidad de una prueba de soldadura 6G y una mentalidad de producción, y es la misma lógica que sustenta la tabla de posiciones de soldadura al inicio de esta guía: convertir las posiciones difíciles en posiciones fáciles.
Se trata de una solución de ingeniería conocida y probada desde hace mucho tiempo: un posicionador inclinable y giratorio puede sostener, inclinar y hacer girar una pieza alrededor de una antorcha de soldadura fija, un concepto documentado desde hace décadas en patentes de posicionadores de soldadura. Use el siguiente mapa de conversión a posición plana para determinar qué máquina permite llevar cada posición difícil a la posición plana:
| Trabajo fuera de posición | Equipo que permite llevarlo a 1G |
|---|---|
| Placa o conjunto pequeño en posición sobrecabeza o vertical | Posicionador de soldadura inclinable y giratorio |
| Juntas circunferenciales 5G / 6G en tuberías, tanques o recipientes | Rotadores de soldadura / rodillos viradores (giro a 1G) |
| Juntas circunferenciales o longitudinales largas | Manipulador de soldadura de columna y brazo horizontal |
| Piezas repetitivas de gran volumen | Celda robotizada o con cobot y posicionador integrado |
A decir verdad, el posicionamiento no es magia y hay dos salvedades. En primer lugar, un posicionador y un robot forman un sistema coordinado de varios ejes que requiere calibración precisa y dispositivos de sujeción; si la mesa giratoria y la antorcha de soldadura pierden la sincronización, pueden producirse defectos en geometrías complejas, como las esquinas. En segundo lugar, la automatización no es adecuada para todos los trabajos. Si solo tiene unas cuantas piezas idénticas, piezas personalizadas únicas o reparaciones en campo con restricciones de acceso, quizá convenga más recurrir a un soldador experimentado con un posicionador independiente. Evalúe la capacidad de carga, la geometría de la pieza y el tamaño del lote —y consulte a un proveedor de posicionadores de soldadura— antes de comprometerse.
Perspectivas del sector: la automatización está cambiando qué posiciones importan
El factor determinante es la escasez de trabajadores, no una economía en auge. El U.S. Bureau of Labor Statistics proyecta un crecimiento de apenas 2% para los soldadores entre 2024 y 2034, y la mayoría de las vacantes corresponderán al reemplazo de trabajadores que se jubilan, en lugar de a la creación de nuevos puestos. Por otra parte, los datos sobre la fuerza laboral de la American Welding Society indican que se necesitarán aproximadamente 320,500 profesionales de la soldadura para 2029.
Ante estas cifras, está claro que los talleres no pueden depender de contratar suficientes soldadores calificados para todas las posiciones. Deben priorizar el posicionamiento de las piezas en 1G, lo que permitirá que un grupo más pequeño de soldadores con el apoyo adecuado, junto con cobots y sistemas adaptativos, aumente la productividad. Aunque dominar manualmente la posición 6G siempre será importante, los fabricantes metalmecánicos que busquen el mayor retorno de la inversión hasta 2027 deben centrarse en equipos que eliminen por completo la soldadura fuera de posición. Los soldadores deben conservar certificaciones para una amplia variedad de posiciones, y los propietarios de empresas deben considerar los posicionadores o rotadores de soldadura como una solución a largo plazo para la escasez de mano de obra. Pregúntele a cualquier propietario de un taller de fabricación que haya mantenido vacante durante meses un puesto de soldador 6G: los candidatos que envían su currículum no logran aprobar la prueba, y los soldadores que sí pueden hacerlo ya tienen su agenda llena. Invertir en equipos que eliminen esa posición del trabajo suele ser más rápido que contratar al soldador de un competidor.
Preguntas frecuentes
P: ¿Cuáles son las cuatro posiciones básicas de soldadura?
Ver respuesta
Existen cuatro posiciones fundamentales para soldar placas: plana (1), horizontal (2), vertical (3) y sobrecabeza (4). Cada posición lleva una F para una soldadura de filete o una G para una soldadura de ranura, por lo que 1G es una ranura en posición plana, 3F es un filete vertical y 4G es una ranura sobrecabeza. En orden de dificultad, van desde la posición plana (la gravedad ayuda) hasta la posición sobrecabeza (la gravedad es el enemigo).
P: ¿Qué significan 1G, 2G, 3G, 4G, 5G y 6G en soldadura?
Ver respuesta
El número indica la posición y la G, una soldadura de ranura. En las posiciones de placa, 1G significa plana; 2G, horizontal; 3G, vertical; y 4G, sobrecabeza. En tuberías, 1G significa que la tubería gira alrededor de la antorcha de soldadura; en 5G, la tubería permanece fija en posición horizontal y el soldador se desplaza a su alrededor; y en 6G, la tubería permanece fija a 45 grados, lo que obliga al soldador a pasar por todas las orientaciones durante la operación. La posición 6G se considera la más difícil, pero califica al soldador para todas las posiciones.
P: ¿Cuál es la posición de soldadura más difícil?
Ver respuesta
En una certificación de soldadura, la posición 6G (al igual que la 6GR) es la más difícil porque una tubería fija a 45 grados obliga a trabajar en posición plana, vertical y sobrecabeza durante una sola pasada, sin que la pieza se mueva. Entre las posiciones de placa, la posición sobrecabeza (4G) es la más difícil porque la gravedad hace que el charco de soldadura tienda a caer y el soldador trabaja por encima de los hombros.
P: ¿Cuál es la diferencia entre la soldadura 5G y 6G?
Ver respuesta
Tanto en 5G como en 6G, la tubería no gira. En 5G, la tubería está en posición horizontal y el soldador debe pasar por las posiciones plana, vertical y sobrecabeza mientras se desplaza alrededor del diámetro de la tubería. En 6G, la tubería se inclina aproximadamente 45 grados, por lo que una sola junta fija obliga a realizar el recorrido en posición plana, vertical, horizontal y sobrecabeza. Esa exigencia adicional respecto a 5G es la razón por la que la prueba 6G califica al soldador para todas las posiciones.
P: ¿Qué significan las letras F y G en una posición de soldadura?
Ver respuesta
La F representa una soldadura de filete (como en juntas traslapadas, esquinas o juntas en T). La G representa una soldadura de ranura (como en juntas biseladas que se sueldan entre sí a tope). Un número precede a la F o la G para definir la posición.
P: ¿Cómo cambia la posición de soldadura un posicionador de soldadura?
Ver respuesta
Un posicionador de soldadura permite girar e inclinar la pieza para presentar la junta deseada en posición plana (1G) ante la antorcha de soldadura. En lugar de enviar a los soldadores debajo de la pieza para realizar soldaduras sobrecabeza, la pieza se inclina hacia el soldador y las soldaduras se mantienen en posición plana para lograr la deposición de metal más rápida y la menor tasa de defectos, lo que aumenta considerablemente el tiempo de arco encendido del taller desde ~10% hasta cerca del 60% e incluso más. Los posicionadores de tuberías y los rodillos viradores cumplen la misma función con tuberías y recipientes, al girar cualquier posición 5G o 6G hasta convertirla en una posición 1G con rotación. Conozca nuestra línea de posicionadores de soldadura.
P: ¿Qué es la soldadura 6GR (restringida)?
Ver respuesta
6GR significa que la tubería se coloca en la posición 6G y se instala un aro muy cerca de ella para impedir el acceso de la antorcha de soldadura y dificultar el trabajo, una condición que suele presentarse al soldar en el taller o en campo cuando las tuberías deben quedar próximas a estructuras u otros equipos. Requiere un control excepcional de la antorcha de soldadura.
Por qué un fabricante de posicionadores escribió una guía sobre posiciones de soldadura
Fabricamos posicionadores de soldadura, rotadores de soldadura y manipuladores de soldadura, por lo que dedicamos toda la jornada laboral a resolver un problema: mantener una junta en posición plana 1G cuando la pieza no coopera. Esta guía refleja esa perspectiva: los códigos de posición nos importan porque identifican exactamente los problemas que nuestras máquinas están diseñadas para eliminar.
Referencias y fuentes
- ISO 6947:2019, Posiciones de soldadura — International Organization for Standardization
- AWS D1.1/D1.1M:2025, Código de soldadura estructural, acero — American Welding Society
- Manual de perspectivas ocupacionales: soldadores, cortadores, operarios de soldadura blanda y soldadura fuerte — U.S. Bureau of Labor Statistics
- Datos de la fuerza laboral de soldadura, proyecciones de demanda de Estados Unidos — American Welding Society
- Soldadura, corte y soldadura fuerte, herramienta electrónica de ergonomía — U.S. OSHA
- Soldadura, ergonomía — Canadian Centre for Occupational Health and Safety
- Tendencias de inspección: rango de posiciones de calificación del soldador — American Welding Society
- Prueba de calificación de soldadores AWS D1.1 — Welding Answers
Artículos relacionados
- Cómo elegir un posicionador de soldadura giratorio sin sobredimensionar la máquina
- Cómo dimensionar un posicionador para soldadura de tuberías antes de solicitar una cotización
- Posicionador de soldadura para servicio pesado: guía de capacidad, inclinación y RPM
- Guía para seleccionar una mesa giratoria de soldadura: carga, velocidad y adecuación
¿Dedica demasiado tiempo de su turno a soldar fuera de posición? Lleve la pieza a la posición plana 1G.
Explore los posicionadores de soldadura Aubrik →






