
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026 · Geprüft vom technischen Team von Aubrik.
Schweißpositionen sind die genormten Ausrichtungen eines Schweißstoßes in Bezug auf die Schwerkraft. Diese eine Variable bestimmt, wie anspruchsvoll und schnell das Schweißen ist und ob die Naht die Prüfung besteht. Die American Welding Society (AWS) kennzeichnet jede Position mit einer Zahl für die Ausrichtung (1 für flach, 2 für horizontal, 3 für vertikal und 4 für über Kopf) und einem Buchstaben für die Nahtart (F für Kehlnaht, G für Stumpfnaht). Beim Rohr kommen feste und rotierende Positionen bis 6G hinzu. Hier folgt eine vollständige Übersicht aller Schweißpositionen für Blech und Rohr von 1G bis 6G. Wir vergleichen die AWS-Codes mit den auf europäischen Zeichnungen üblichen Codes nach ISO/EN 6947, ordnen sie nach ihrem tatsächlichen Schwierigkeitsgrad ein und zeigen, wie ein Schweißpositionierer nahezu jede davon in die flache Lage bringen kann.
| AWS-Code | Ausrichtung | Werkstückart | ISO 6947 | Schwierigkeit (1–5) |
|---|---|---|---|---|
| 1F / 1G | Flach (Wannenlage) | Blech | PA | 1 — Schwerkraft unterstützt |
| 2F | Horizontale Kehlnaht | Blech | PB | 2 |
| 2G | Horizontale Stumpfnaht | Blech | PC | 3 |
| 3F / 3G | Vertikal | Blech | PF (steigend) / PG (fallend) | 4 |
| 4F | Kehlnaht über Kopf | Blech | PD | 4 |
| 4G | Stumpfnaht über Kopf | Blech | PE | 5 — schwierigste Grundposition |
| 1G (rotierend) | Rohr wird gedreht, Naht bleibt in Wannenlage | Rohr | PA | 1 |
| 2G | Rohr vertikal, Naht horizontal | Rohr | PC | 3 |
| 5G | Rohr horizontal und fest | Rohr | PF / PG über den Rohrumfang | 5 |
| 6G | Rohr fest bei 45°±5° | Rohr | H-L045 | 5 — schwierigste Prüfung |
| 6GR | 6G mit zusätzlichem Begrenzungsring | Rohr | H-L045 (eingeschränkter Zugang) | 5+ |
Diese Übersicht fasst die wichtigsten Schweißpositionen für Blech und Rohr zusammen. Quellen: Positionsdefinitionen nach AWS A3.0 / D1.1; Positionscodes nach ISO 6947:2019. Hinweis: Die Schwierigkeit ist allgemein eingestuft; eine detaillierte Erläuterung der als schwierig geltenden Aspekte enthält der Abschnitt zur Rangfolge.
Was sind Schweißpositionen?
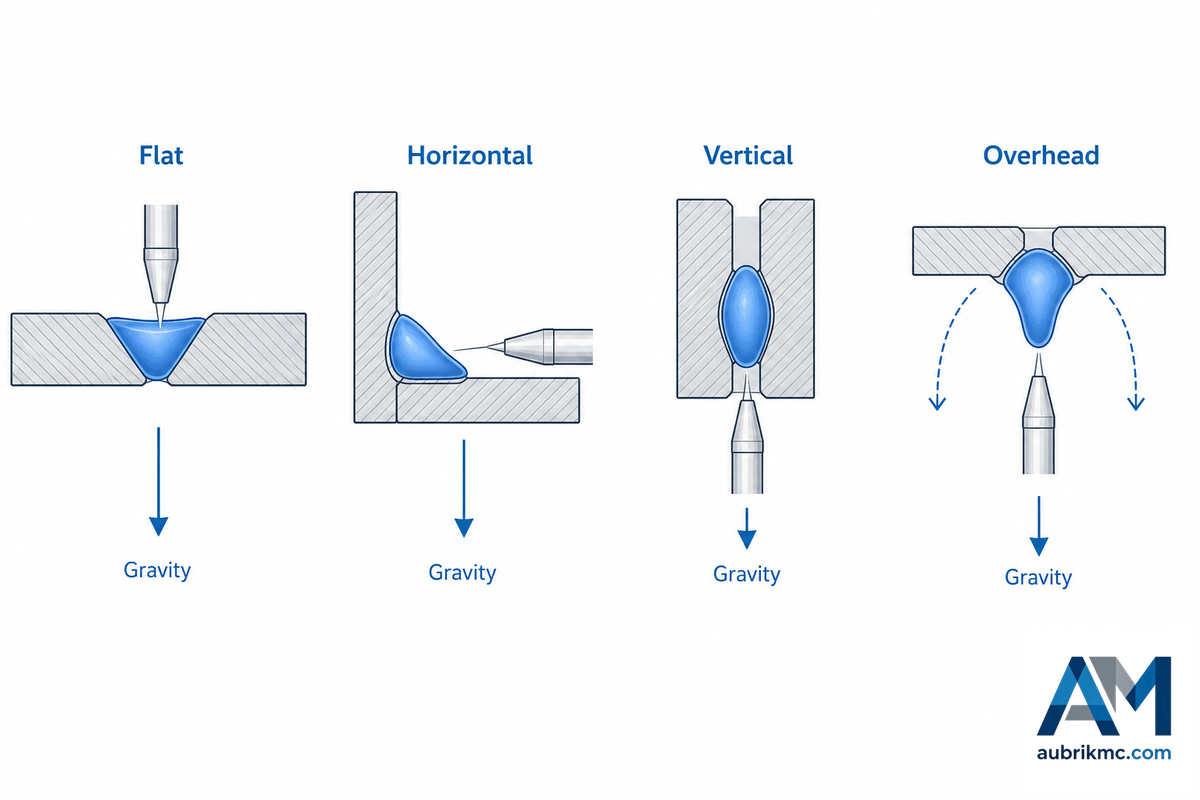
Schweißpositionen sind genormte Ausrichtungen eines Schweißstoßes in Bezug auf die Schwerkraft und den Schweißer, wie sie in anerkannten Regelwerken zum Schweißen wie denen der American Welding Society (AWS D1.1) und in ASME Section IX (für Druckschweißungen) festgelegt sind. Die vier Grundpositionen sind flach (1), horizontal (2), vertikal (3) und über Kopf (4); beim Rohr kommen für die Qualifizierung feste Positionen wie 5G und 6G hinzu.
Ist die Position in der Zeichnung falsch angegeben, stimmt auch alles Nachfolgende nicht — das Verfahren, die Elektrode, die Verfahrgeschwindigkeit und sogar die Frage, ob überhaupt ein Positionierer benötigt wird. Das gilt beim Schweißen von Baustahl aus Kohlenstoffstahl ebenso wie bei Rohrleitungssystemen für eine Raffinerie oder einem Druckbehälter; die Position bestimmt die Schwierigkeit, während die Qualitätsnormen zur Beurteilung der fertigen Schweißnaht unverändert bleiben.
Warum ist die Ausrichtung so entscheidend? Sobald der Lichtbogen einen Schweißstoß aufschmilzt, entsteht kurzzeitig ein flüssiges Schmelzbad, auf das unmittelbar die Schwerkraft wirkt. In flacher Position ruht dieses Schmelzbad von selbst im Schweißstoß; mit zunehmender Neigung zieht die Schwerkraft das Metall jedoch aus dem Stoß, sodass der Schweißer dies durch geringere Wärmeeinbringung, höhere Verfahrgeschwindigkeit und eine kontrolliertere Pendelbewegung ausgleichen muss. Im Kern beschreibt das Codesystem lediglich verschiedene Herausforderungen beim Arbeiten gegen die Schwerkraft, weshalb es für die Fertigung so vorteilhaft ist, den Betrieb darauf auszurichten, möglichst viele Schweißpositionen in flacher Lage auszuführen.
Kehlnaht (F) gegenüber Stumpfnaht (G): Der Buchstabe in jedem Code
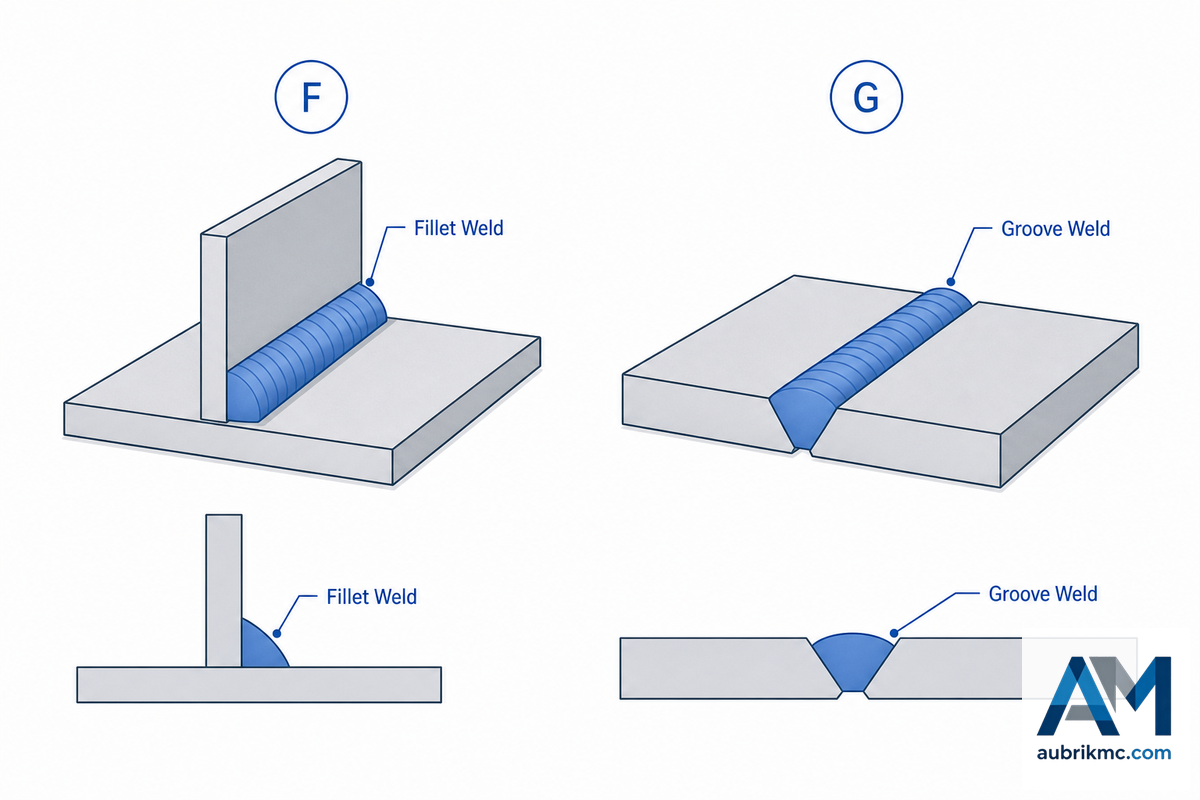
Der Buchstabe kennzeichnet die Stoßart; daher sollten zunächst die Buchstaben bekannt sein — das AWS-System baut auf den üblichen Schweißstoßarten auf. Jeder AWS-Positionscode kombiniert eine Zahl (Ausrichtung) mit einem Buchstaben (Stoßart), damit sich die auf einer Zeichnung, einem Konstruktionsplan oder einer Schweißanweisung (WPS) dargestellte Nahtart schnell erkennen lässt.
| Buchstabe | Nahtart | Schweißstoß | Beispielcode |
|---|---|---|---|
| F | Kehlnaht | Zwei annähernd rechtwinklige Flächen — Überlapp-, Eck- oder T-Stöße | 3F = vertikale Kehlnaht |
| G | Stumpfnaht | Zwei stumpf aneinanderliegende Kanten, gewöhnlich angefast und mit Spalt | 4G = Stumpfnaht über Kopf |
Der Positionscode lässt sich daher als [Ausrichtungszahl] + [Stoßbuchstabe] lesen — beispielsweise bezeichnet 1F eine flache Kehlnaht, 2G eine horizontale Stumpfnaht und 4G eine über Kopf ausgeführte Stumpfnaht. Dieses System wird für Schweißpositionen an Blechen und Rohren sowie für internationale Codepositionen verwendet.
Die vier grundlegenden Blechpositionen: 1 bis 4
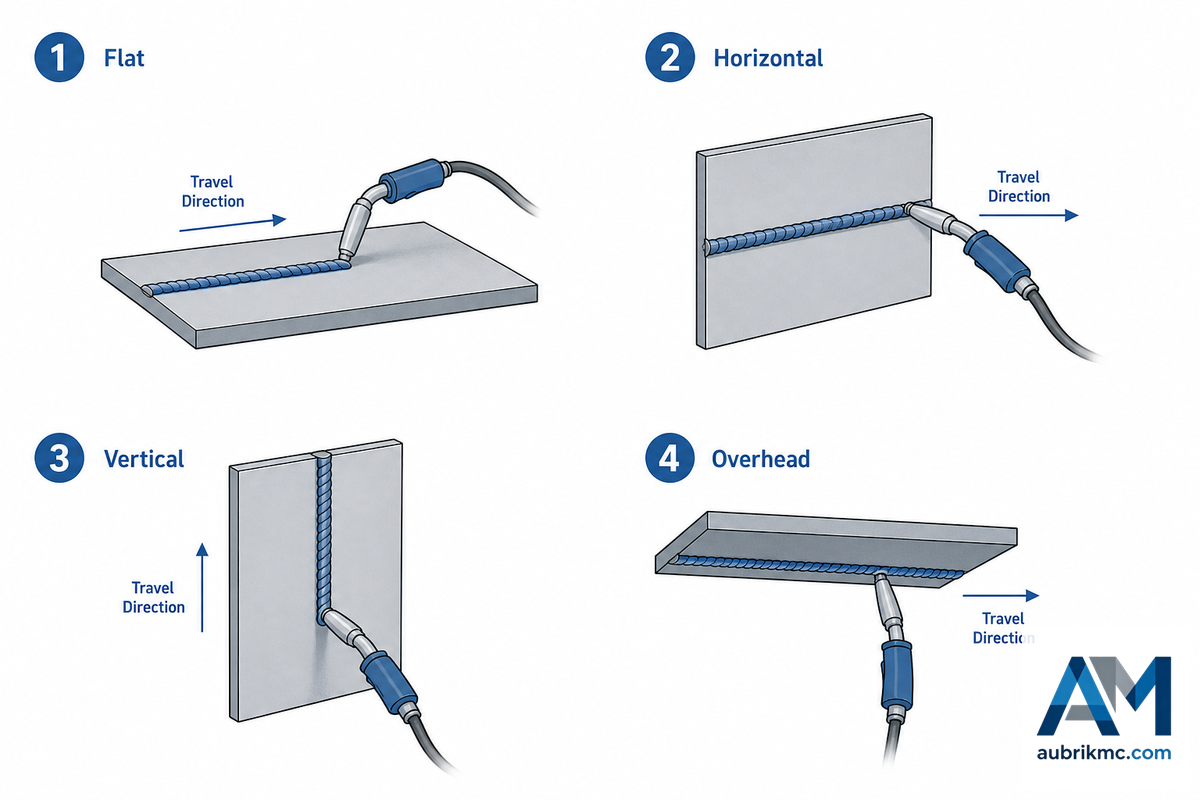
Die meisten Schweißarbeiten beginnen mit den grundlegenden Blechpositionen 1 bis 4, die in jedem anerkannten Schweißlehrgang vermittelt werden. Jede Zahl steht für eine eigene Herausforderung bei der Kontrolle des Schmelzbads.
Flach, 1F / 1G
Der Schweißstoß liegt flach unter dem Schweißer, der von oben schweißt und dabei in das Schmelzbad blickt. Da die Schwerkraft das geschmolzene Material unmittelbar nach unten in den Stoß zieht, sind die Abschmelzleistungen am höchsten und die Fehlerquoten am niedrigsten. Jedes Schweißverfahren — E-Hand-, MIG-, WIG- und Unterpulverschweißen — liefert hier seine saubersten Ergebnisse, weshalb Fertigungsbetriebe so großen Aufwand betreiben, Werkstücke für die Bearbeitung in die flache Position zu bringen.
Horizontal, 2F / 2G
Die Achse des Schweißstoßes verläuft horizontal über eine vertikale Fläche. Das Schmelzbad neigt dazu, zur unteren Kante abzusacken, weshalb der Schweißer mit geringer Wärmeeinbringung arbeitet und den Schweißbrenner leicht seitlich pendelt. Eine 2G-Stumpfnaht ist anspruchsvoller als eine 2F-Kehlnaht, weil dem Schmelzbad keine stützende Kante zur Verfügung steht.
Vertikal, 3F / 3G
Hier verläuft der Schweißstoß von oben nach unten. Die meisten Stahlbauarbeiten werden für ausreichenden Einbrand steigend und mit Pendelbewegung ausgeführt; fallendes Schweißen ist bei dünnem Blech schneller, aufgrund der Gefahr von Kaltüberlappung und unzureichender Aufschmelzung nach den meisten Stahlbauregelwerken jedoch nicht zulässig. In Foren erklären Schweißer die grundlegende Technik häufig ganz einfach: Den Brenner seitlich über den Schweißstoß pendeln und in der Mitte nicht verharren — sackt das Schmelzbad ab, ist die Pendelbreite zu gering oder die Verweilzeit in der Mitte zu lang.
Über Kopf, 4F / 4G
In diesem Fall verläuft der Schweißstoß horizontal unter dem nach oben blickenden Schweißer. Die Schwerkraft wirkt ihm unmittelbar entgegen; daher arbeitet er mit kurzem Lichtbogen, kleinem Schmelzbad und hoher Verfahrgeschwindigkeit, damit die Schweißnaht abkühlt und erstarrt, bevor sie aus dem Stoß fallen kann. Die Überkopfposition ist die schwierigste der vier grundlegenden Blechpositionen — eine 4G-Stumpfnaht ist noch anspruchsvoller als eine 4F-Kehlnaht — und viele Auszubildende scheitern hier an ihrer ersten Qualifikationsprüfung: Das Metall tropft herab, und der instinktive Versuch, langsamer zu schweißen, lässt das Schmelzbad nur noch schneller abtropfen.
Was sind die fünf Schweißpositionen?
Möglicherweise haben Sie von fünf Positionen gehört, einer veralteten Einteilung, die eine geneigte Blechposition ergänzte. Moderne Normen definieren die Blechpositionen jedoch wesentlich einfacher: Es gibt vier Grundpositionen (flach, horizontal, vertikal und über Kopf). Das Rohrschweißen ergänzt die grundlegenden Blechpositionen um bestimmte feste Positionen (insbesondere 5G und 6G), sodass der vollständige Satz von Qualifikationspositionen für Schweißer entsteht: Blech 1G–4G sowie Rohr 5G, 6G und 6GR.
Rohrschweißpositionen: 1G-rotierend, 2G, 5G, 6G und 6GR
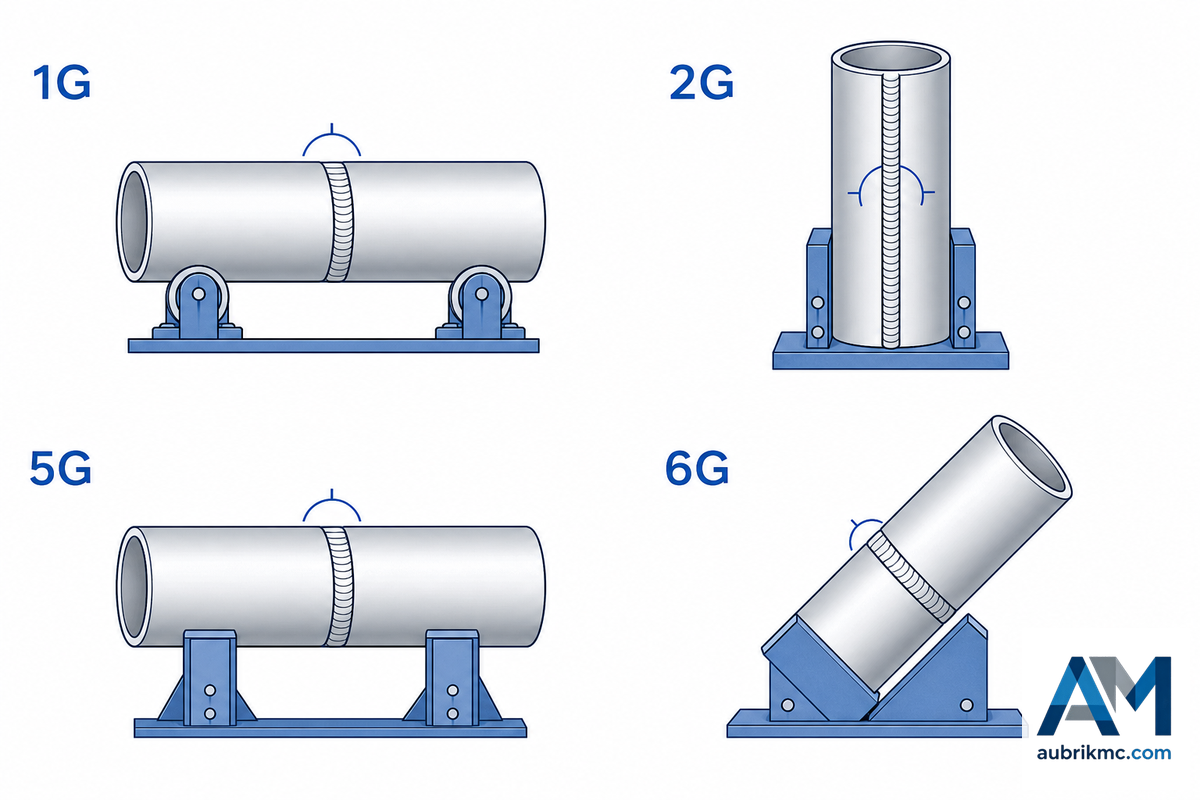
Die Rohrpositionen geben an, wie das Rohr gehalten wird, da der Schweißer aufgrund der runden Oberfläche selbst innerhalb einer einzelnen Lage in mehreren Positionen arbeitet. Bei 5G liegt das Rohr horizontal und ist fixiert, sodass sich der Schweißer darum herum bewegt und innerhalb einer einzigen Schweißlage die flache, vertikale und Überkopfposition durchläuft. In der 6G-Position ist das Rohr in einem Winkel von etwa 45 Grad (±5°, je nach Regelwerk) fixiert und kann nicht gedreht werden, sodass der Schweißer sämtliche Ausrichtungen in einem Arbeitsgang bewältigen muss; die 6GR-Position ist identisch, umfasst jedoch einen Begrenzungsring, der den Zugang behindert und die Einsatzbedingungen vor Ort simuliert. 6G und 6GR gehören zu den anspruchsvollsten angebotenen Schweißerqualifikationen; sowohl AWS D1.1 als auch ASME Section IX legen die jeweiligen Prüfbedingungen fest.
| Position | Rohrachse | Rotierend oder fest | Geschweißte Ausrichtungen |
|---|---|---|---|
| 1G rotierend | Horizontal | Rotierend | Nur flach (Rohr dreht sich unter dem Brenner) |
| 2G | Vertikal | Fest | Horizontal um den Umfang |
| 5G | Horizontal | Fest | Flach + vertikal + über Kopf in einer Lage |
| 6G | 45°±5° | Fest | Alle Ausrichtungen, geneigt |
| 6GR | 45°±5° + Ring | Fest, eingeschränkter Zugang | Alle Ausrichtungen, begrenzter Zugang |
5G gegenüber 6G: Was sich tatsächlich ändert
Bei beiden Positionen kann sich das Rohr nicht drehen, doch bei 5G bleibt es horizontal, sodass der Schweißer beim Arbeiten um den Rohrumfang flach, vertikal und über Kopf schweißt. Bei 6G wird das Rohr auf etwa 45° geneigt, wodurch vertikales und Überkopfschweißen zusammenkommen — jeder Punkt des Schweißstoßes liegt in einem anderen Winkel, weshalb eine 6G-Qualifikation die Befähigung für alle Positionen nachweist.
Warum 6G die anspruchsvollste Prüfung ist und wofür die einzelnen Prüfungen qualifizieren
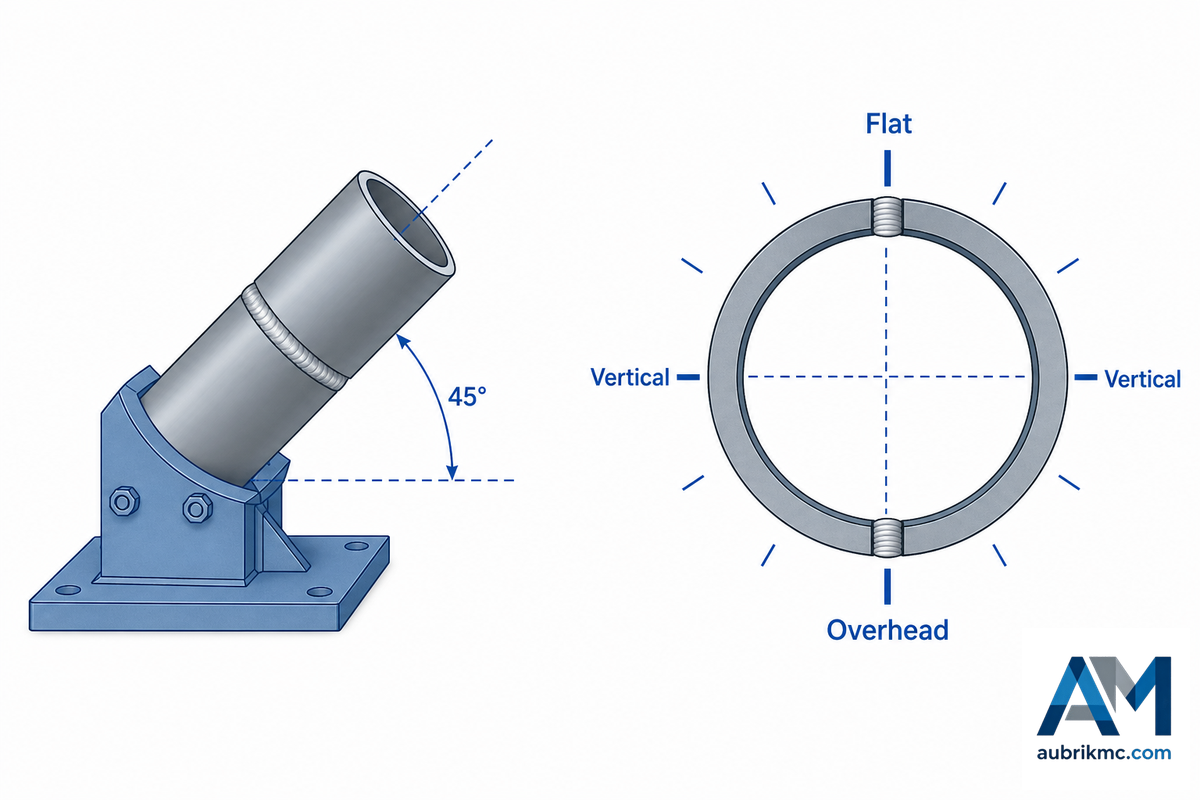
Der Geltungsbereich einer Schweißerqualifikation richtet sich nach der Prüfposition und nicht nach dem allgemeinen Können — 6G ist die anspruchsvollste Prüfung, weil ein einzelner, bei 45° fixierter Rohrstoß gleichzeitig flaches, vertikales und Überkopfschweißen erfordert. Wer die Prüfung besteht, hat die Kontrolle in jeder Ausrichtung nachgewiesen; daher qualifiziert ein einziges 6G-Zertifikat den Schweißer für den gesamten Geltungsbereich der Blech- und Rohrpositionen.
⚠️ Der 1G-Mythos
Die meisten Menschen nehmen an, dass ein Schweißer nach der Qualifizierung an flachem Blech (1G) für alle Positionen qualifiziert ist.
Das ist er nicht. Nach AWS D1.1 (Table 6.10) qualifiziert ihn eine 1G-Stumpfnahtprüfung am Blech lediglich für flache Stumpfnähte sowie flache und horizontale Kehlnähte (1G, 1F, 2F). Jeder weitere Geltungsbereich muss separat qualifiziert werden.
Aus diesem Regelwerk ergeben sich unter anderem folgende Vorgaben:
| Bestandene Prüfung | Positionen, für die eine Schweißberechtigung besteht |
|---|---|
| 1G-Stumpfnaht am Blech | Flache Stumpfnaht + flache/horizontale Kehlnaht (1G, 1F, 2F) |
| 3G- + 4G-Stumpfnaht am Blech | Alle Blechpositionen (flach, horizontal, vertikal, über Kopf) |
| 6G-Stumpfnaht am Rohr | Alle Blech- und Rohrpositionen |
| 6GR-Rohr (eingeschränkter Zugang) | Alle Positionen einschließlich Arbeiten mit eingeschränktem Zugang |
Die häufig missverstandene Regel lautet: Die Prüfposition bestimmt den Geltungsbereich in der Fertigung, nicht das allgemeine Können. Eine 1G-Stumpfnahtprüfung am Blech qualifiziert nur für 1G, 1F und 2F; für das Schweißen in allen vier Blechpositionen ist die Kombination aus 3G + 4G erforderlich; und die vollständige Allpositionsqualifikation für Rohre wird für diesen Geltungsbereich nach AWS D1.1 oder ASME Sec. IX durch eine 6G-Prüfung (oder die Kombination aus 2G + 5G) erworben.
Die 6G-Qualifikation stellt hohe Anforderungen. Der Stumpfstoß nach AWS D1.1 hat einen Öffnungswinkel von 45°, und ein 1-Zoll-Prüfstück [25 mm] qualifiziert den Schweißer für unbegrenzte Dicke. Eine fertige Schweißnaht darf weder Risse noch einen tieferen Einbrandkerb als 1/32 Zoll [1 mm] oder eine höhere Nahtüberhöhung als 1/8 Zoll [3 mm] aufweisen, bevor sie überhaupt einer Biege- oder Durchstrahlungsprüfung unterzogen wird. Anschließend beurteilt ein zertifizierter Schweißinspektor das Prüfstück, dessen Freigabe die Qualifikation offiziell bestätigt. Wer 6G besteht, hat die Kontrolle des Schmelzbads in jeder Ausrichtung an einem einzigen Schweißstoß nachgewiesen — häufig ist dies der Befähigungsnachweis, der den Zugang zu einer Schweißkarriere im Rohrleitungsbau, in der Öl- und Gasindustrie sowie bei druckbeanspruchten Bauteilen eröffnet.
“Die 6 G-Position steht im 45-Grad-Winkel und gilt als schwierigste Schweißposition”
Robert Lanni, Schweißausbilder, Lincoln Technical Institute
Wofür qualifiziert eine 6G-Schweißerqualifikation?
Eine 6G-Qualifikation berechtigt einen Schweißer zum Schweißen in allen Blech- und Rohrpositionen, jedoch nur mit den von der Prüfung abgedeckten Schweißverfahren und Grundwerkstoffbereichen. Arbeitgeber betrachten 6G als einheitliche Referenzqualifikation, doch sie garantiert nicht die Befähigung für jede Kombination aus Verfahren und Grundwerkstoff — prüfen Sie stets die Qualifikationsunterlagen auf die genauen Geltungsbereiche oder kontaktieren Sie uns, bevor Sie Rohrpositionierer spezifizieren.
AWS gegenüber ISO/EN 6947: Gegenüberstellung der Codes
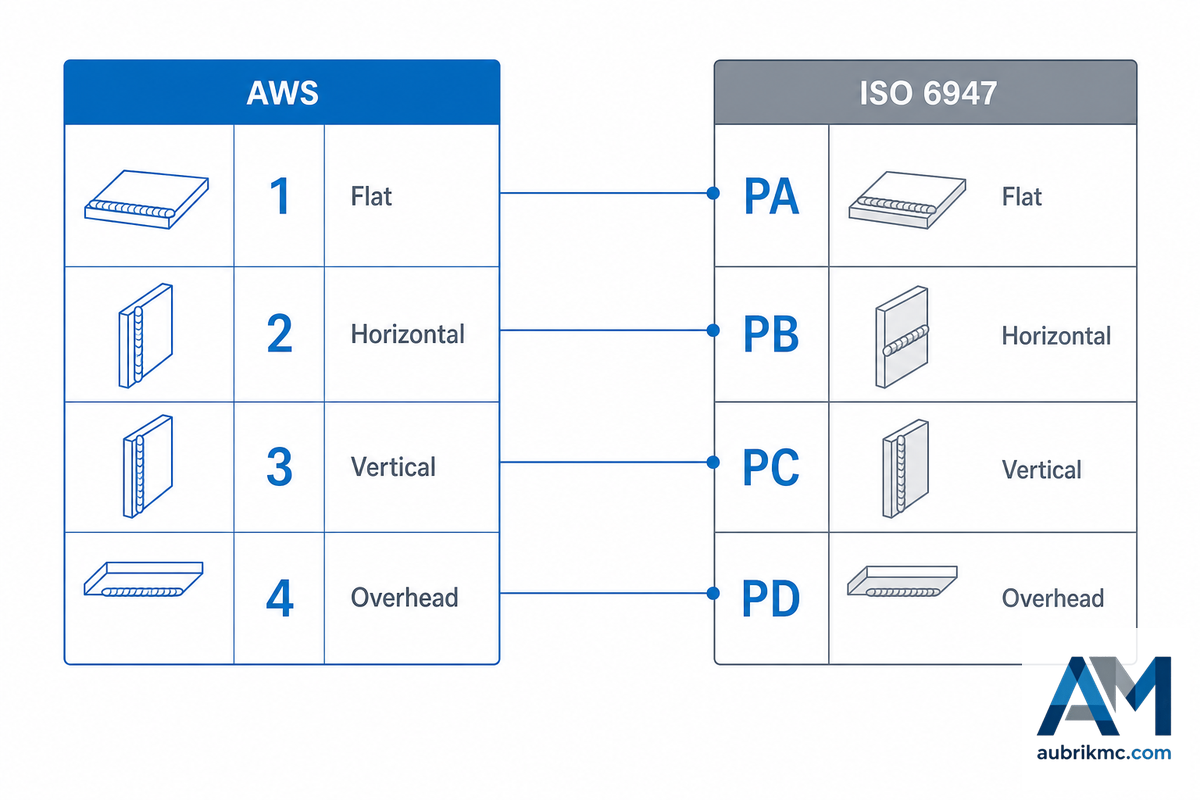
Die AWS-Zahlen 1G–6G stimmen nicht immer mit den Buchstabencodes nach ISO 6947 überein. Wenn Ihr Unternehmen europäische oder nach globalen Normen ausgeführte Projekte bearbeitet und Sie anhand von Zeichnungen nach EU-Normen kaufen oder verkaufen, müssen Sie wissen, wie die Angaben nach ISO/EN 6947 auf diesen Zeichnungen mit den Ihren Schweißern bekannten AWS-Angaben 1G-6G zusammenhängen. Die AWS-Zahlen entsprechen nicht immer unmittelbar den von ISO verwendeten Buchstabencodes. AWS fasst außerdem zwei Positionen als eine einzige Position, 3G vertikal, zusammen, während ISO sie in PF für steigend und PG für fallend unterteilt. Sie sollten ISO mit Ihrer eigenen betrieblichen Praxis abgleichen, da die meisten allgemeinen Leitfäden diesen Aspekt des Schweißens bei ISO-basierten Projekten nicht behandeln. Das Problem tritt meist beim ersten europäischen Auftrag eines Betriebs auf: Eine Zeichnung fordert PF, ein Schweißer richtet sich auf eine beliebige vertikale Lage ein, und der Schweißstoß besteht die Prüfung nicht, weil niemand darauf hingewiesen hat, dass PF ausschließlich steigend bedeutet. Ein einziger falsch gelesener Buchstabe führt zum erneuten Zuschnitt und zu einer Wiederholungsprüfung.
| ISO 6947 | Bedeutung | AWS-Entsprechung |
|---|---|---|
| PA | Flach | 1G / 1F |
| PB | Horizontal-vertikal (horizontale Kehlnaht) | 2F |
| PC | Horizontal | 2G |
| PD | Horizontal über Kopf (Kehlnaht über Kopf) | 4F |
| PE | Über Kopf | 4G |
| PF | Vertikal steigend | 3G / 3F (steigend) |
| PG | Vertikal fallend | 3G / 3F (fallend) |
| H-L045 | Rohr fest bei 45° | 6G |
Für geneigte Rohre kennzeichnet ISO 6947 die 45°-Varianten als H-L045 (steigend geschweißt) und J-L045 (fallend); die vertikalen Varianten sind PF (steigend) und PG (fallend). Zu beachten ist, dass 6GR — eine 6G-Prüfung mit Begrenzungsring für T-, Y- und K-Anschlüsse von Hohlprofilen — eine Bezeichnung nach AWS D1.1 und nicht nach ISO oder ASME ist. Wenn eine Zeichnung „PF“ vorgibt, ist wie angegeben vertikal steigend zu schweißen.
Schwierigkeitsranking der Positionen: Was die Schwerkraft kostet
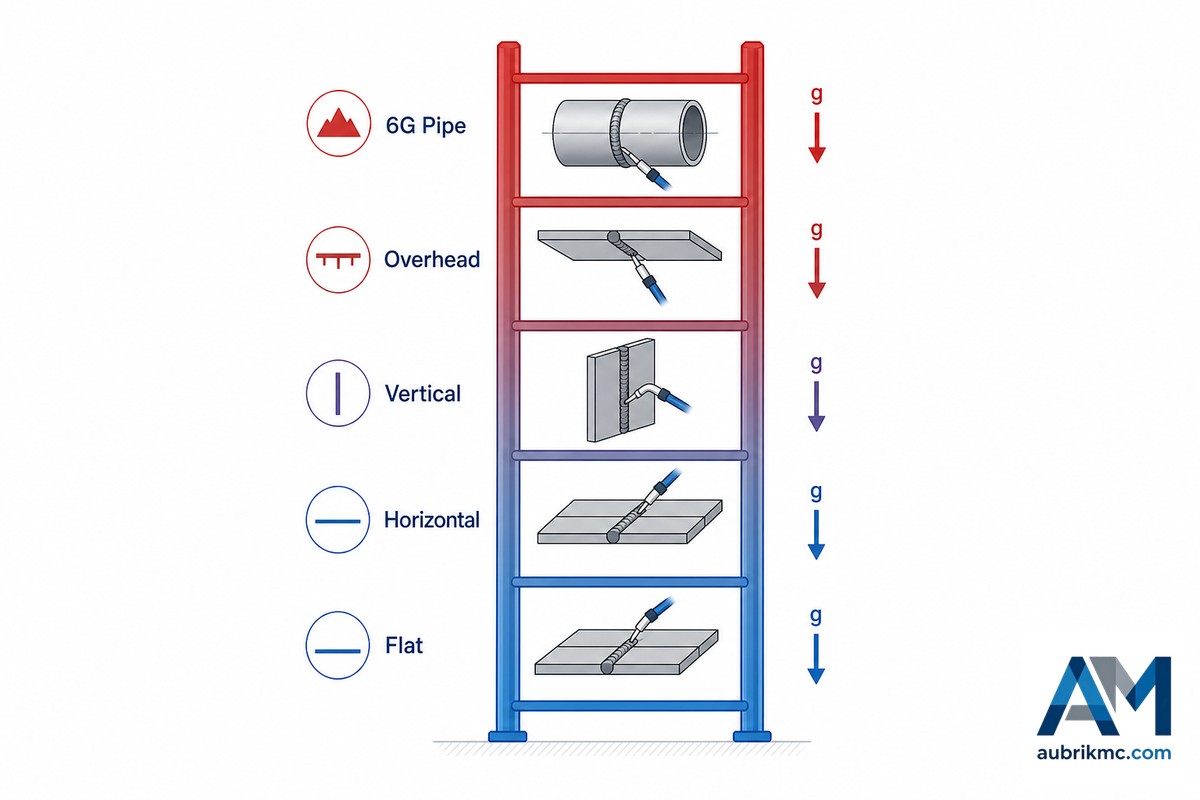
Die Schwierigkeit des Schweißens besteht aus zwei Komponenten, nicht nur aus einer: Zum einen gibt es die inhärente physikalische Schwierigkeit durch die entgegenwirkenden Kräfte: Je stärker die Neigung von der flachen Position abweicht, desto mehr arbeitet die Schwerkraft gegen das Schmelzbad. Hinzu kommt das größere, in Leitfäden selten behandelte Problem der Position: die Schwierigkeit, eine gute Körperhaltung, ausreichende Erreichbarkeit und angemessene Sicht zu gewährleisten. Daher wissen Fachleute für Arbeitsschutz (siehe das OSHA welding ergonomics eTool) sehr genau, dass Arbeiten über Kopf oder in anderen Zwangspositionen zu unnatürlichen Körperhaltungen, Tätigkeiten mit erhobenen Armen, hoher statischer Belastung, schlechter Zugänglichkeit sowie deutlich mehr körperlicher Ermüdung und Fehlermöglichkeiten führen als Arbeiten in flacher Position am Boden.
| Stufe | Belastung durch Schmelzbadphysik | Ergonomische Belastung |
|---|---|---|
| 1 — Flach | Schwerkraft zieht das Metall in den Schweißstoß | Bequem, sitzend oder auf Werkbankhöhe |
| 2 — Horizontal | Schmelzbad sackt zur unteren Kante ab | Meist aufrecht, gute Sichtlinie |
| 3 — Vertikal | Metall läuft nach unten; Pendeln hält es in Position | Stehend, Handgelenkkontrolle entscheidend |
| 4–5 — Über Kopf | Schwerkraft zieht Metall heraus; Tropfenbildung | Über Schulterhöhe, Nackenbelastung, herabfallende Spritzer |
| 5 — 6G-Rohr | Jeder Winkel in einer Lage | Kniend/hockend um ein festes Rohr |
Welche Positionen am schwierigsten sind und warum
Als Qualifikationsprüfung ist 6G (und 6GR mit eingeschränktem Zugang) am schwierigsten — ein bei 45° fixiertes Rohr erzwingt an einem einzigen, unbeweglichen Schweißstoß flaches, vertikales und Überkopfschweißen. Von den vier grundlegenden Blechpositionen ist die Überkopfposition (4G) am schwierigsten, da die Schwerkraft das geschmolzene Metall aus dem Schweißstoß zieht. Überraschenderweise empfinden manche Schweißer 6G als leichter als eine rein steigende vertikale 3G-Position, weil die Neigung von 45° eine teilweise Unterstützung durch die Schwerkraft ermöglicht.
Technik nach Position: Winkel, Verfahrweg und Pendeln
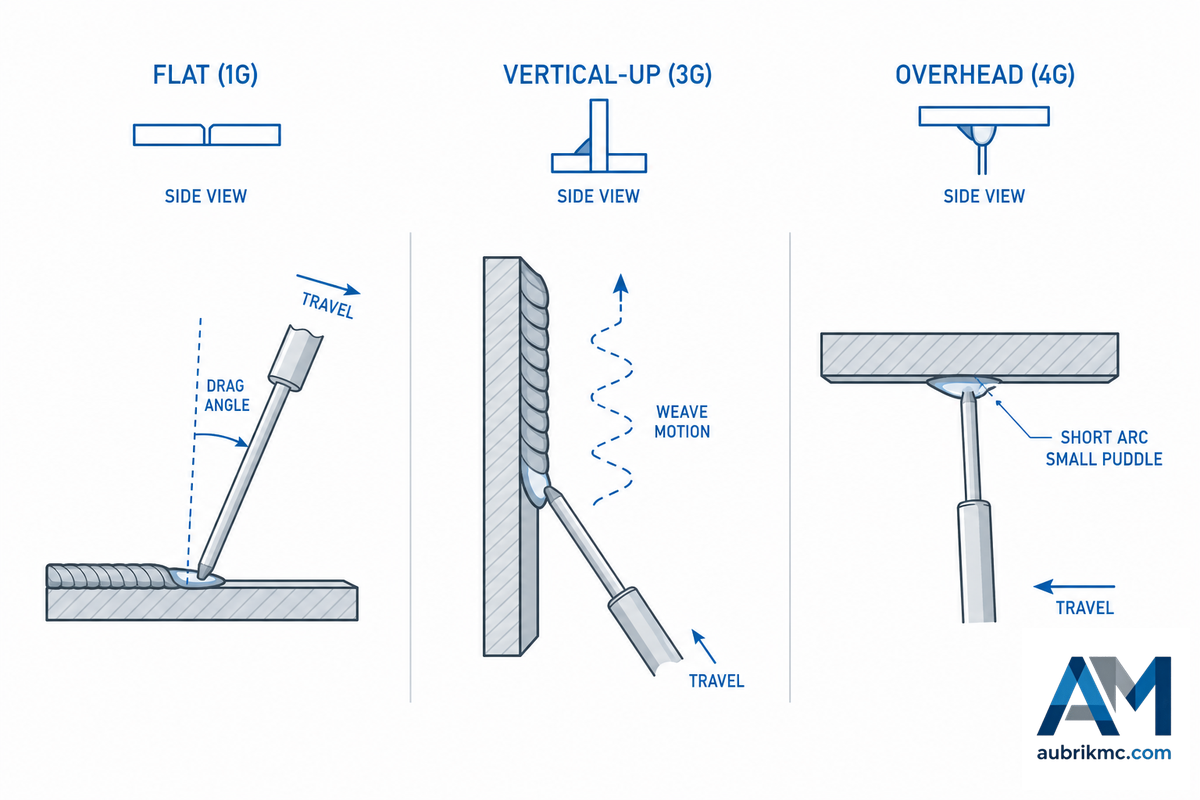
Sobald beim Schweißen die jeweilige Position bestimmt ist, lassen sich die Einstellungen gut ableiten. Diese Kurzübersicht bietet für jede Position einen Ausgangspunkt auf Grundlage bewährter Konstruktionspraxis für Schweißausrüstung; die Einstellungen sind jedoch stets anhand Ihrer WPS zu prüfen. Der häufigste Fehler beim Überkopfschweißen ist eine zu hohe Wärmeeinbringung: Ein großes, flüssiges Schmelzbad kann nur nach unten fließen, daher sollten Sie die Stromstärke reduzieren und die Verfahrgeschwindigkeit erhöhen, bevor Sie versuchen, eine absackende Raupe zu korrigieren.
| Position | Elektroden- / Arbeitswinkel | Bewegung | Zu beachten |
|---|---|---|---|
| Flach / horizontal | 0–15° schleppend (E-Hand); 10–15° stechend (MIG) | Strichraupe oder leichte Pendelbewegung | Zu tiefer Einbrand bei dickem Blech |
| Vertikal steigend | 5–10°, nahezu rechtwinklig | Pendeln; an den Rändern verweilen, nicht in der Mitte | Absackendes Schmelzbad / Kaltüberlappung |
| Über Kopf | 5–10° | Kurzer Lichtbogen, kleine enge Pendelbewegung, hohe Verfahrgeschwindigkeit | Tropfenbildung, Einbrandkerben |
| Rohr 5G / 6G | Entlang des Bogens kontinuierlich anpassen | Mehrlagig: WIG-Wurzellage, Füll- und Decklagen | Gleichmäßigkeit der Raupe über alle Ausrichtungen |
📐 Technischer Hinweis
Viele Stahlbauregelwerke, darunter AWS D1.1, erlauben bei tragenden Stumpfnähten kein fallendes Schweißen, da das schnell abkühlende Schmelzbad einen Bindefehler verdecken kann, obwohl dieses Vorgehen bei Werkstoffen mit einer Dicke unter 3 mm Geschwindigkeitsvorteile bietet. Ist eine vertikale Stumpfnaht ohne ausdrückliche Angabe einer fallenden Schweißrichtung gefordert, muss stets vertikal steigend mit Pendeltechnik geschweißt und die Schweißanweisung sorgfältig geprüft werden.
Wie ein Schweißpositionierer jede Position erreicht
So lässt sich der Lohnkostenanteil am Budget senken: Statt einen Schweißer darin zu schulen, in jeder Position gegen die Schwerkraft zu arbeiten, drehen Sie das Werkstück so, dass sich die Schweißnaht fast immer in der komfortablen 1G-Flachposition befindet. Genau das leisten ein Schweißpositionierer, ein Schweißrollenbock oder ein Schweißmanipulator, weshalb sich Positioniergeräte bei Arbeiten, die sonst langsam und arbeitsintensiv sind, schnell amortisieren.
Eine Kennzahl ist entscheidend: die Lichtbogenbrennzeit — also der Anteil einer Schicht, den ein Schweißer tatsächlich mit dem Schweißen verbringt. Gängigen Branchenschätzungen zufolge liegt sie bei manuellen Arbeiten außerhalb der Flachposition nur bei rund 10 %; die restliche Zeit entfällt auf das Neupositionieren, Ausrichten und Zusammenbauen sowie den Wechsel zwischen den Schweißstößen. Wird das Werkstück zu einer festen 1G-Station gebracht, steigt dieser Nutzungsgrad um ein Mehrfaches. Da die Arbeitskosten beim manuellen Schweißen den größten Kostenblock darstellen, erhöht das Positionieren des Schweißstoßes in Flachlage die pro Schicht eingebrachte Schweißgutmenge weitaus stärker als jede Anpassung an der Schweißmaschine selbst. Die alte Werkstattregel gilt weiterhin: Selbst der erfahrenste Schweißer arbeitet in der 1G-Flachposition meist schneller und sauberer.
Ein Beispiel aus der Praxis: Ein Druckbehälterbetrieb kann einen 40 Tonnen schweren Behältermantel mit 4 Meter Durchmesser von Hand schweißen — wobei der Schweißer über Kopf und in Zwangslagen arbeitet, abwechselnd steigende und fallende Vertikalnähte ausführt und die Lichtbogenbrennzeit einbricht — oder den Mantel auf Rollenböcken unter einem Schweißmanipulator drehen, sodass jede Naht bei voller Abschmelzleistung in Flachposition geschweißt wird. Das ist der Unterschied zwischen der Denkweise bei einer 6G-Schweißerprüfung und der Denkweise in der Fertigung, und genau diese Logik liegt auch der Schweißpositionstabelle am Anfang dieses Leitfadens zugrunde: Schwierige Positionen werden in einfache umgewandelt.
Das ist altbewährte und allgemein bekannte Technik: Ein Schweißpositionierer mit Kipp- und Drehfunktion kann ein Bauteil tragen, neigen und um einen feststehenden Schweißbrenner drehen — ein Konzept, das bereits seit Jahrzehnten in Patenten für Schweißpositionierer dokumentiert ist. Ermitteln Sie anhand der folgenden Umwandlungstabelle für die Wannenlage, welche Maschine die jeweilige schwierige Position wieder in die Flachposition bringt:
| Schweißarbeit in Zwangslage | Ausrüstung zum Positionieren in 1G |
|---|---|
| Blech oder kleine Baugruppe in Überkopf- oder Vertikalposition | Schweißpositionierer mit Kipp- und Drehfunktion |
| 5G- / 6G-Rundnähte an Rohren, Tanks oder Behältern | Schweißrollenböcke / Rollenböcke (Drehen in die 1G-Position) |
| Lange Rund- oder Längsnähte | Säulen-und-Ausleger-Schweißmanipulator |
| Wiederkehrende Bauteile in hohen Stückzahlen | Roboter- oder Cobot-Zelle mit integriertem Schweißpositionierer |
Realistisch betrachtet ist Positioniertechnik keine Zauberei, und es gibt zwei Einschränkungen. Erstens bilden Schweißpositionierer und Roboter ein koordiniertes Mehrachssystem, das präzise kalibriert und mit geeigneten Spannvorrichtungen ausgestattet werden muss; geraten Drehtisch und Schweißbrenner aus dem Takt, können bei anspruchsvollen Geometrien wie Ecken Fehler entstehen. Zweitens eignet sich die Automatisierung nicht für jede Aufgabe. Bei nur wenigen identischen Werkstücken, kundenspezifischen Einzelteilen oder Reparaturen vor Ort mit eingeschränkter Zugänglichkeit kann ein erfahrener Schweißer mit einem eigenständigen Schweißpositionierer die bessere Wahl sein. Wägen Sie Tragfähigkeit, Bauteilgeometrie und Losgröße ab — und sprechen Sie mit einem Anbieter von Schweißpositionierern — bevor Sie sich entscheiden.
Branchenausblick: Die Automatisierung verändert die Bedeutung der Schweißpositionen
Der treibende Faktor ist hier der Fachkräftemangel, nicht eine boomende Wirtschaft. Das U.S. Bureau of Labor Statistics prognostiziert für Schweißer von 2024 bis 2034 ein Wachstum von lediglich 2 %, wobei die meisten offenen Stellen durch den Ersatz ausscheidender Arbeitskräfte entstehen und nicht durch neue Arbeitsplätze. Unabhängig davon weisen Arbeitsmarktdaten der American Welding Society bis 2029 auf einen Bedarf von rund 320.500 Schweißfachkräften hin.
Angesichts dieser Zahlen ist klar, dass sich Fertigungsbetriebe nicht darauf verlassen können, genügend Schweißer für alle Positionen einzustellen. Sie müssen vorrangig die Werkstücke in die 1G-Position bringen, damit eine kleinere, unterstützte Gruppe von Schweißern zusammen mit Cobots und adaptiven Systemen die Produktivität steigern kann. Auch wenn umfassende praktische Erfahrung mit 6G weiterhin wichtig bleibt, sollten sich Fertigungsbetriebe, die bis 2027 die höchste Investitionsrendite erzielen wollen, auf Ausrüstung konzentrieren, die das Schweißen in Zwangslagen vollständig vermeidet. Schweißer sollten ihre umfassenden Qualifikationen aufrechterhalten, während Betriebsinhaber Schweißpositionierer oder Rollenböcke als langfristige Lösung für den Fachkräftemangel in Betracht ziehen sollten. Fragen Sie einen beliebigen Inhaber eines Fertigungsbetriebs, bei dem eine 6G-Stelle monatelang unbesetzt blieb: Die eingehenden Bewerber bestehen die Prüfung nicht, und Schweißer, die sie bestehen, sind bereits ausgebucht. Die anspruchsvolle Position durch entsprechende Ausrüstung aus der Arbeit zu eliminieren, ist oft schneller, als einen dafür qualifizierten Schweißer von einem Wettbewerber abzuwerben.
Häufig gestellte Fragen
F: Welche vier grundlegenden Schweißpositionen gibt es?
Antwort anzeigen
Beim Schweißen von Blechen gibt es vier grundlegende Positionen: flach (1), horizontal (2), vertikal (3) und über Kopf (4). Jede Position wird bei einer Kehlnaht mit einem F und bei einer Stumpfnaht mit einem G gekennzeichnet; somit bezeichnet 1G eine flache Stumpfnaht, 3F eine vertikale Kehlnaht und 4G eine Stumpfnaht über Kopf. Der Schwierigkeitsgrad steigt von der Flachposition (die Schwerkraft hilft) bis zur Überkopfposition (die Schwerkraft wirkt entgegen).
F: Was bedeuten 1G, 2G, 3G, 4G, 5G und 6G beim Schweißen?
Antwort anzeigen
Die Zahl bezeichnet die Position, und das G steht für eine Stumpfnaht. Bei Blechpositionen bedeutet 1G flach, 2G horizontal, 3G vertikal und 4G über Kopf. Bei Rohren bezeichnet 1G ein Rohr, das sich um den Schweißbrenner dreht, 5G ein feststehendes horizontales Rohr, um das der Schweißer herumarbeitet, und 6G ein in einem Winkel von 45 Grad feststehendes Rohr, bei dem der Schweißer alle Ausrichtungen in einem Arbeitsgang durchläuft. 6G gilt als schwierigste Position, qualifiziert den Schweißer jedoch für alle Positionen.
F: Welche Schweißposition ist am schwierigsten?
Antwort anzeigen
Bei einer Schweißerprüfung gilt 6G (ebenso wie 6GR) als schwierigste Position, da an einem in einem Winkel von 45 Grad feststehenden Rohr in einem einzigen Arbeitsgang flach, vertikal und über Kopf geschweißt werden muss, ohne dass sich das Werkstück bewegt. Bei Blechpositionen ist die Überkopfposition (4G) am schwierigsten, weil die Schwerkraft das Schmelzbad nach unten zieht und der Schweißer über Schulterhöhe arbeitet.
F: Worin unterscheidet sich das Schweißen in 5G und 6G?
Antwort anzeigen
Sowohl bei 5G als auch bei 6G dreht sich das Rohr nicht. Bei 5G liegt das Rohr horizontal, und der Schweißer muss am Rohrumfang in Flach-, Vertikal- und Überkopfposition arbeiten. Bei 6G ist das Rohr um etwa 45 Grad geneigt, sodass ein einziger feststehender Schweißstoß Arbeiten in Flach-, Vertikal-, Horizontal- und Überkopfposition erfordert. Aufgrund dieser zusätzlichen Anforderung gegenüber 5G qualifiziert die 6G-Prüfung einen Schweißer für alle Positionen.
F: Was bedeuten die Buchstaben F und G bei einer Schweißposition?
Antwort anzeigen
F steht für eine Kehlnaht (beispielsweise bei Überlappstößen, Ecken oder T-Stößen). G steht für eine Stumpfnaht (beispielsweise bei angefasten Schweißstößen, die stumpf miteinander verschweißt werden). Vor F oder G steht jeweils eine Zahl, die die Position angibt.
F: Wie verändert ein Schweißpositionierer die Schweißposition?
Antwort anzeigen
Mit einem Schweißpositionierer lässt sich das Werkstück drehen und neigen, sodass der gewünschte Schweißstoß dem Schweißbrenner in der 1G-Flachposition präsentiert wird. Statt Schweißer für Überkopfnähte unter dem Werkstück arbeiten zu lassen, wird das Bauteil zum Schweißer hin geneigt; dadurch bleiben die Schweißnähte in Wannenlage, was den schnellsten Schweißgutauftrag und die niedrigste Fehlerquote ermöglicht und die Lichtbogenbrennzeit im Betrieb deutlich von ~10 % auf 60 % und mehr erhöht. Rohrschweißpositionierer und Rollenböcke erfüllen bei Rohren und Behältern dieselbe Funktion, indem sie jede 5G- oder 6G-Position durch Drehen in eine 1G-Position bringen. Sehen Sie sich unser Sortiment an Schweißpositionierern an.
F: Was ist Schweißen in 6GR (eingeschränkt)?
Antwort anzeigen
6GR bedeutet, dass das Rohr in der 6G-Position fixiert und eng von einem Ring umgeben wird, der den Zugang mit dem Schweißbrenner behindert und die Arbeit erschwert — eine Situation, die häufig beim Schweißen im Betrieb oder auf der Baustelle auftritt, wenn Rohrleitungen nahe an Konstruktionen oder anderen Anlagenkomponenten verlaufen müssen. Dies erfordert eine außergewöhnlich präzise Führung des Schweißbrenners.
Warum ein Hersteller von Schweißpositionierern einen Leitfaden zu Schweißpositionen verfasst hat
Wir bauen Schweißpositionierer, Rollenböcke und Schweißmanipulatoren; daher dreht sich unser gesamter Arbeitstag um eine einzige Aufgabe: einen Schweißstoß in der 1G-Flachposition zu halten, wenn das Bauteil nicht mitspielt. Dieser Leitfaden spiegelt diese Perspektive wider — Positionscodes sind für uns wichtig, weil sie genau die Probleme benennen, für deren Beseitigung unsere Maschinen gebaut werden.
Literatur und Quellen
- ISO 6947:2019, Schweißpositionen — International Organization for Standardization
- AWS D1.1/D1.1M:2025, Regelwerk für das Schweißen im Stahlbau — American Welding Society
- Handbuch zu Berufsaussichten: Schweißer, Brennschneider, Weichlöter und Hartlöter — U.S. Bureau of Labor Statistics
- Arbeitsmarktdaten zum Schweißen, Bedarfsprognosen für die USA — American Welding Society
- Schweißen, Schneiden und Hartlöten, Ergonomie-eTool — U.S. OSHA
- Schweißen, Ergonomie — Canadian Centre for Occupational Health and Safety
- Inspection Trends: Geltungsbereich der Schweißerqualifikation nach Position — American Welding Society
- Die Schweißerprüfung nach AWS D1.1 — Welding Answers
Ähnliche Artikel
- Auswahl eines Schweißpositionierers mit Drehtisch ohne Überdimensionierung der Maschine
- Dimensionierung eines Rohrschweißpositionierers vor der Angebotsanfrage
- Schweißpositionierer für hohe Belastungen: Leitfaden zu Tragfähigkeit, Neigung und Drehzahl
- Auswahlleitfaden für Schweißdrehtische: Last, Drehzahl und Eignung
Schweißen Sie während eines zu großen Teils Ihrer Schicht in Zwangslagen? Bringen Sie das Werkstück in die 1G-Flachposition.
Schweißpositionierer von Aubrik entdecken →






