
Nehmen Sie Kontakt mit der Aubrik Company auf

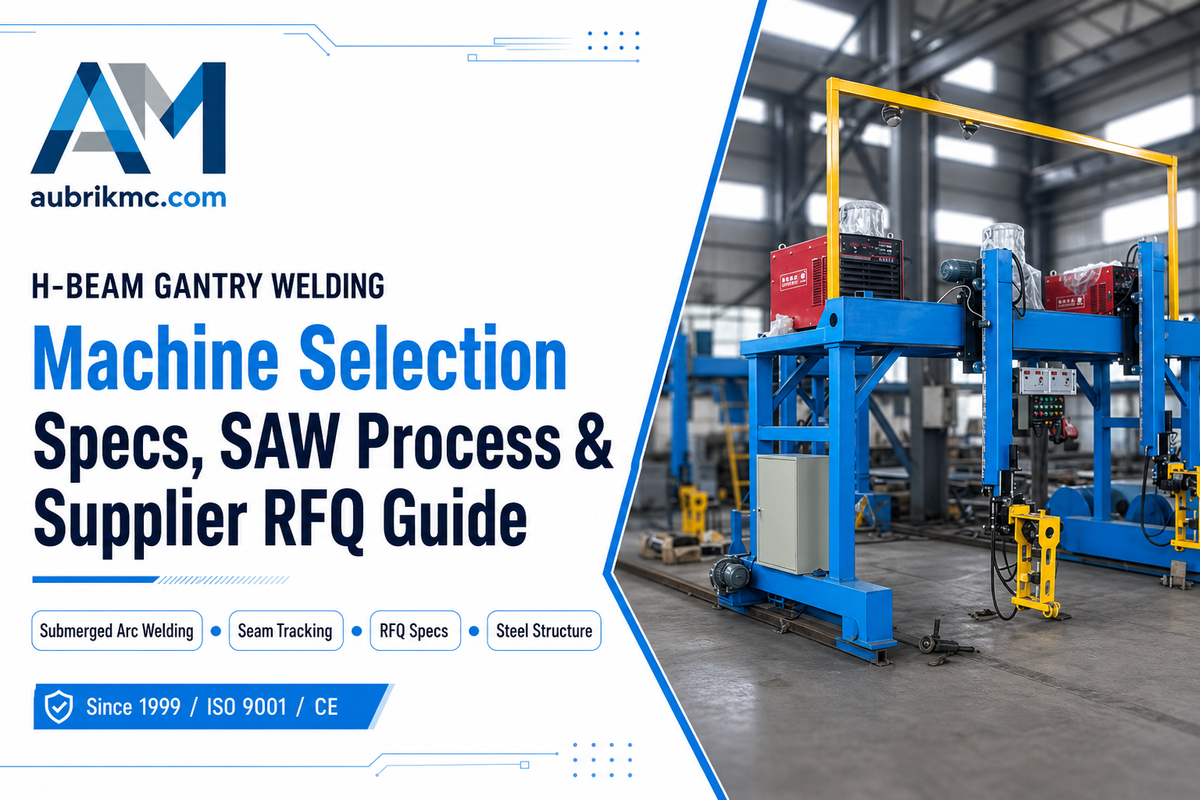
Eine H-Träger-Portal-Schweißmaschine ist nicht einfach nur eine weitere Schweißmaschine für Träger. Sie ist ein automatisches Schweißsystem in Portalbauweise, das nach dem Zusammenbau des H-Trägers eingesetzt wird, wenn Stegblech und Flanschbleche bereits die Trägerform bilden und der Betrieb reproduzierbare lange Schweißnähte für die Stahlbaufertigung benötigt.
Technische Kurzübersicht: Was Käufer zuerst prüfen sollten
- Verfahren: Unterpulverschweißen für lange Nähte zwischen Flansch und Steg.
- Optimal geeignet für: wiederkehrende H-Träger-Werkstücke, Schweißarbeiten im Stahlbau und Betriebe, die bereits die Arbeitsgänge Schneiden, Zusammenbauen, Schweißen, Richten und Endbearbeiten planen.
- Wesentliche Angaben für die Angebotsanfrage: Steghöhe, Flanschabmessungen, Trägerlänge, Anzahl der Schweißköpfe, Schweißpulver-Rückgewinnung, Nahtverfolgung, Portaldurchlass und Anlagenlayout.
- Qualitätsgrenze: Die Maschinenauswahl unterstützt eine gleichbleibende Schweißnahtqualität, während sich die endgültige Abnahme weiterhin nach dem Projektregelwerk, der WPS, dem Prüfplan und den Kundenanforderungen richtet.
Über diesen Auswahlleitfaden
Dieser Leitfaden richtet sich an Fertigungsleiter, Einkaufsteams und Betriebsingenieure, die eine Angebotsanfrage für H-Träger-Schweißausrüstung vorbereiten. Er erläutert, welche Beschaffungsfragen vor der Angebotserstellung für eine Portal-Schweißmaschine geklärt werden sollten, damit die fertige Fertigungslinie zum Trägerspektrum, Schweißverfahren und Prüfplan passt.
Grundlagen von H-Träger-Schweißmaschinen für das Portalschweißen
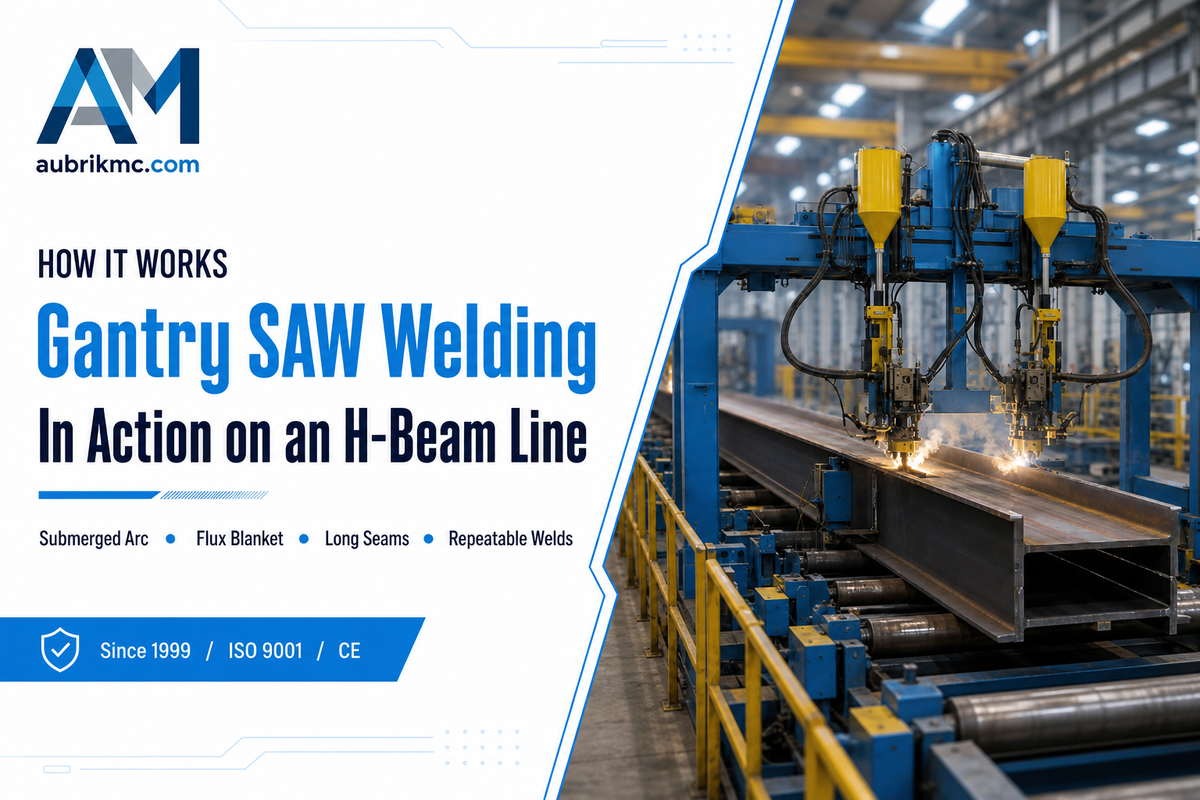
Eine H-Träger-Portal-Schweißmaschine ist eine automatische Schweißmaschine, die über oder entlang eines zusammengebauten H-Trägers verfährt und die langen Nähte zwischen Steg und Flansch schweißt. In den meisten Stahlbaubetrieben steht die Maschine nach der H-Träger-Montagemaschine und vor dem Richten, Reinigen oder Strahlen.
Wofür wird eine H-Träger-Schweißmaschine eingesetzt?
Eine H-Träger-Schweißmaschine dient zum Schweißen der Stahlbaunähte, durch die aus drei vorbereiteten Stahlblechen ein tragendes H-Profil entsteht. Der praktische Nutzen liegt in der Reproduzierbarkeit: Sobald Stegblech, Flanschbleche, Heftnähte und Trägerausrichtung beherrscht werden, kann das Portal den Schweißkopf mit geringeren manuellen Abweichungen entlang eines langen Werkstücks führen.
| Maschinentyp | Hauptaufgabe | Vom Käufer zu prüfen |
|---|---|---|
| H-Träger-Montagemaschine | Positioniert Steg und Flansch vor dem Heftschweißen | Stegzentrierung, hydraulische Klemmung und Fit-up-Bereich prüfen |
| H-Träger-Portal-Schweißmaschine | Führt den automatischen Hauptschweißdurchgang an langen Nähten aus | SAW-Schweißkopf, Verfahrweg des Trägerportals, Nahtverfolgung und Schweißpulver-Rückgewinnung prüfen |
| H-Träger-Richtmaschine | Hilft, die durch den Wärmeeintrag beim Schweißen verursachte Flanschverformung zu korrigieren | Flanschbreite, Dicke und Richtkraftbereich prüfen |
Warum Unterpulverschweißen für lange H-Träger-Nähte eingesetzt wird
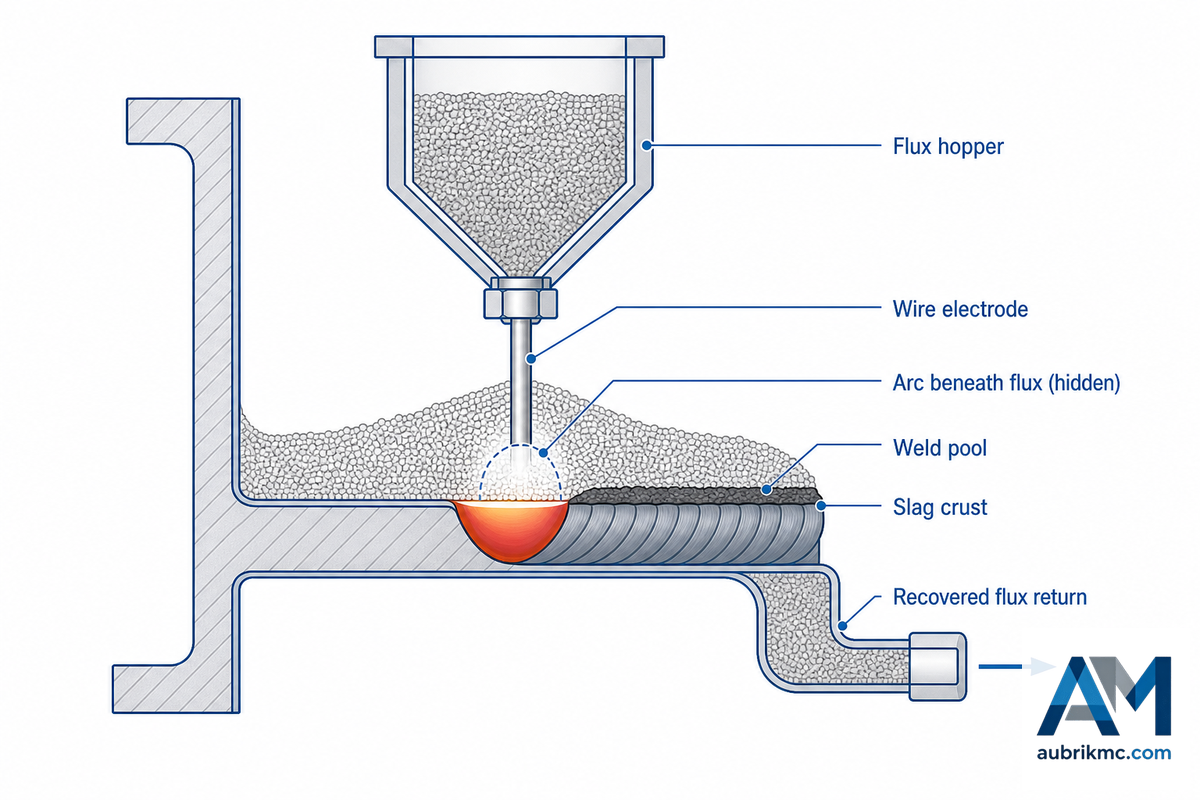
Unterpulverschweißen eignet sich für diese Aufgabe, weil der Lichtbogen unter einer Schicht aus pulverförmigem Schweißpulver zwischen einer kontinuierlich zugeführten Elektrode und dem Werkstück entsteht. Laut der Erläuterung von TWI zum Unterpulverschweißen schützt das Schweißpulver die Schweißzone, und der Lichtbogen ist beim Schweißen normalerweise nicht sichtbar.
Diese Verfahrenslogik ist für die Planung einer H-Träger-Fertigungslinie wichtig. Lange gerade Nähte erfordern ein Schweißverfahren, das eingestellt, wiederholt und überwacht werden kann. SAW erfüllt diese Anforderungen, ist jedoch kein Allheilmittel bei mangelhaftem Ausrichten und Zusammenbauen. Wenn der Kontakt zwischen Flansch und Steg schwankt, Heftnähte den Steg aus der Mitte ziehen oder die Schweißpulverschicht ungleichmäßig ist, können Nahtbild und Einbrand weiterhin variieren.
Technischer Hinweis
Der SAW-Ausrüstungsleitfaden von TWI nennt die Schweißstromquelle, den SAW-Schweißkopf, die Schweißpulver-Handhabung und die Schutzausrüstung als wesentliche Bestandteile des Verfahrens. Darin wird außerdem darauf hingewiesen, dass eine Eindraht-SAW-Anlage von niedrigen Stromstärken bis zu 1000 A betrieben werden kann, während für Arbeiten an dicken Blechen häufig ein engerer Arbeitsbereich verwendet wird. Betrachten Sie diese Werte als verfahrenstechnische Orientierung und nicht als Maschinenangebot. Ihr Lieferant sollte die Schweißstromquelle anhand Ihrer Blechdicke, Schweißstoßausführung, Ihres Drahts, Schweißpulvers und Ihrer WPS auslegen.
| TWI-Referenzwert für SAW | Strombereich | Referenzwert für die freie Drahtlänge | Bedeutung für die Beschaffung |
|---|---|---|---|
| 1,6 mm Eindraht | 200 bis 500 A | 20 mm üblich | Prüfen Sie, ob das Angebot auch Arbeiten an dünneren Blechen oder nur schwere H-Träger-Nähte abdeckt. |
| 2,0 mm Eindraht | 250 bis 600 A | 25 mm normal, 63 mm maximal | Fragen Sie, wie der Lieferant bei einer Änderung der freien Drahtlänge den Einbrand sicherstellt. |
| 3,2 mm Eindraht | 350 bis 800 A | 30 mm normal, 76 mm maximal | Nutzen Sie dies als verfahrenstechnischen Gesprächspunkt für mitteldicke bis dicke Bleche. |
| 4,0 mm Eindraht | 400 bis 900 A | 32 mm normal, 128 mm maximal | Besprechen Sie die WPS-Planung für dicke Bleche, bevor Sie die Schweißstromquelle auswählen. |
| 4,75 mm Eindraht | 450 bis 1000 A | 35 mm normal, 165 mm maximal | Lassen Sie sich die vom Lieferanten für Ihr Trägerspektrum empfohlenen Einstellungen für Draht, Schweißpulver und Stromstärke bestätigen. |
| Verfahrenskontext für Doppeldraht | 800 bis 1200 A | Von TWI angegebener Drahtabstand von 20 mm | Fragen Sie, ob die vorgeschlagene Schweißkopfanordnung mit Eindraht, Doppeldraht oder Doppellichtbogen arbeitet. |
Nahtverfolgung, Schweißpulver-Rückgewinnung und Schweißstabilität
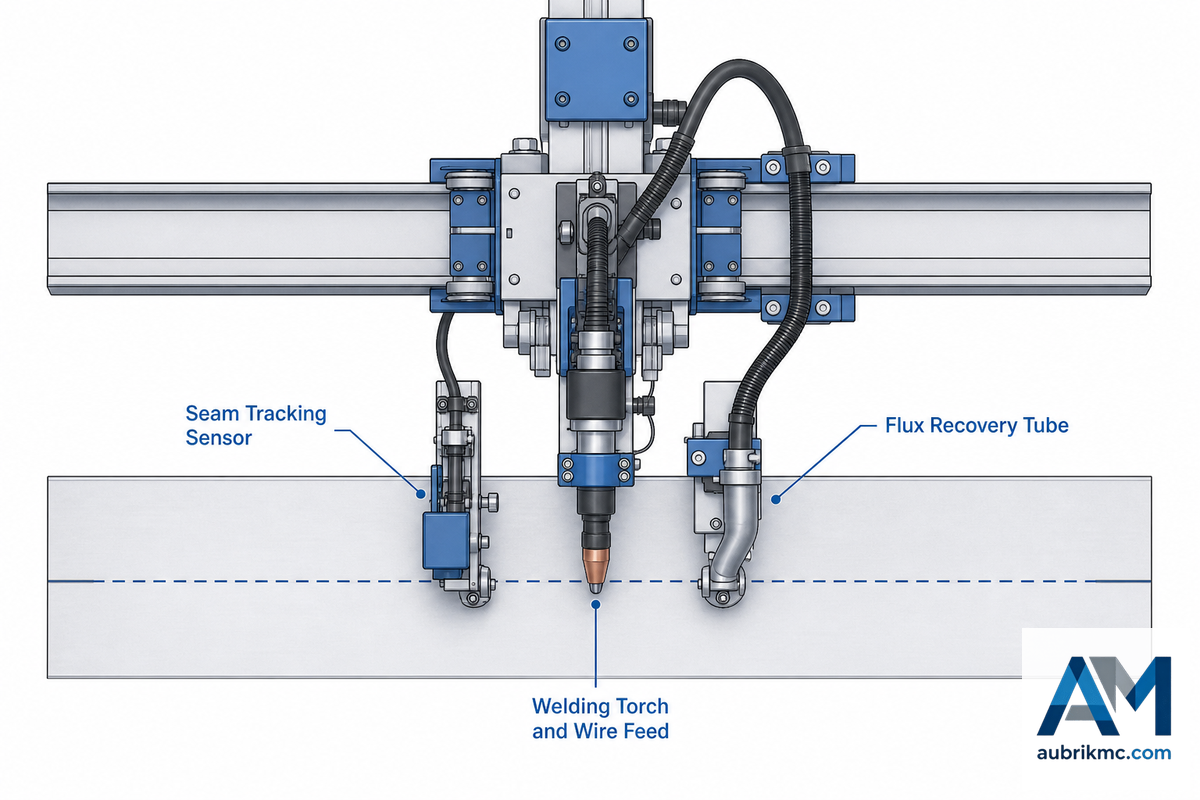
Wenn Käufer eine Portal-Schweißmaschine bewerten, ist der sichtbare Maschinenrahmen nur eine Komponente des Verfahrens. Weniger auffällige Faktoren spielen eine größere Rolle: wie gleichmäßig der Schweißbrenner der Naht folgt, wie das Schweißpulver zugeführt und zurückgewonnen wird, wie die Schweißgeschwindigkeit eingestellt wird und wie wirksam ein Bediener Abweichungen vor einer erforderlichen Nacharbeit erkennen und beheben kann.
Verfügt die Maschine über eine automatische Nahtverfolgung?
Fragen Sie den Lieferanten, was die Nachführeinrichtung tatsächlich erfasst. Einige Systeme führen den Schweißkopf anhand eines mechanischen Kontakts. Andere Systeme nutzen eine sensorgestützte Nahtverfolgung. Die optimale Auswahl hängt von der Werkstückgenauigkeit, der Anordnung der Heftnähte, der Trägerlänge und den Betriebsbedingungen ab. Bei der Fertigung langer H-Träger mit einem Portal ist nicht nur entscheidend, ob in den Marketingunterlagen das Wort „automatisch“ steht. Entscheidend ist, ob die Nachführtechnik einen geformten Träger unter dem Einfluss von Wärme, Schweißpulver und den Handhabungsvorgängen in der Produktion sicher führen kann.
- – Fragen Sie nach der Lage der Schweißnaht im Verhältnis zum Schweißkopf.
- – Fragen Sie, ob das System eine Warnung ausgibt, wenn der Schweißbrenner seine Korrekturgrenze erreicht.
- – Fragen Sie, wie die Bediener Geschwindigkeitskorrektur, Drahtvorschubgeschwindigkeit, Schweißpulver-Volumenstrom, Schweißbrennerwinkel und Position des Schweißarms einstellen.
- – Fragen Sie, wie das Schweißpulver-Rückgewinnungssystem überschüssiges Schweißpulver von Verunreinigungen und Metallstücken trennt.
Die Schweißpulver-Rückgewinnung ist ein entscheidend wichtiges Merkmal, das sowohl die gesamten Produktionskosten als auch die Schweißnahtqualität beeinflusst. Der Ausrüstungsleitfaden von TWI weist auf die Bedeutung einer sorgfältigen Handhabung von wiederverwendetem Schweißpulver hin, da Schlacke und Feinanteile die Zusammensetzung des Schweißpulvers verändern oder die Zuführmechanismen beeinträchtigen können. Für den Käufer bedeutet dies, dass ein gutes Schweißpulver-Rückgewinnungssystem mehr als nur eine kostensparende Funktion ist – es ist eine wesentliche Komponente zur Aufrechterhaltung einer stabilen Schweißnahtqualität.
Position der Portal-Schweißmaschine und der Richtmaschine in einer H-Träger-Fertigungslinie
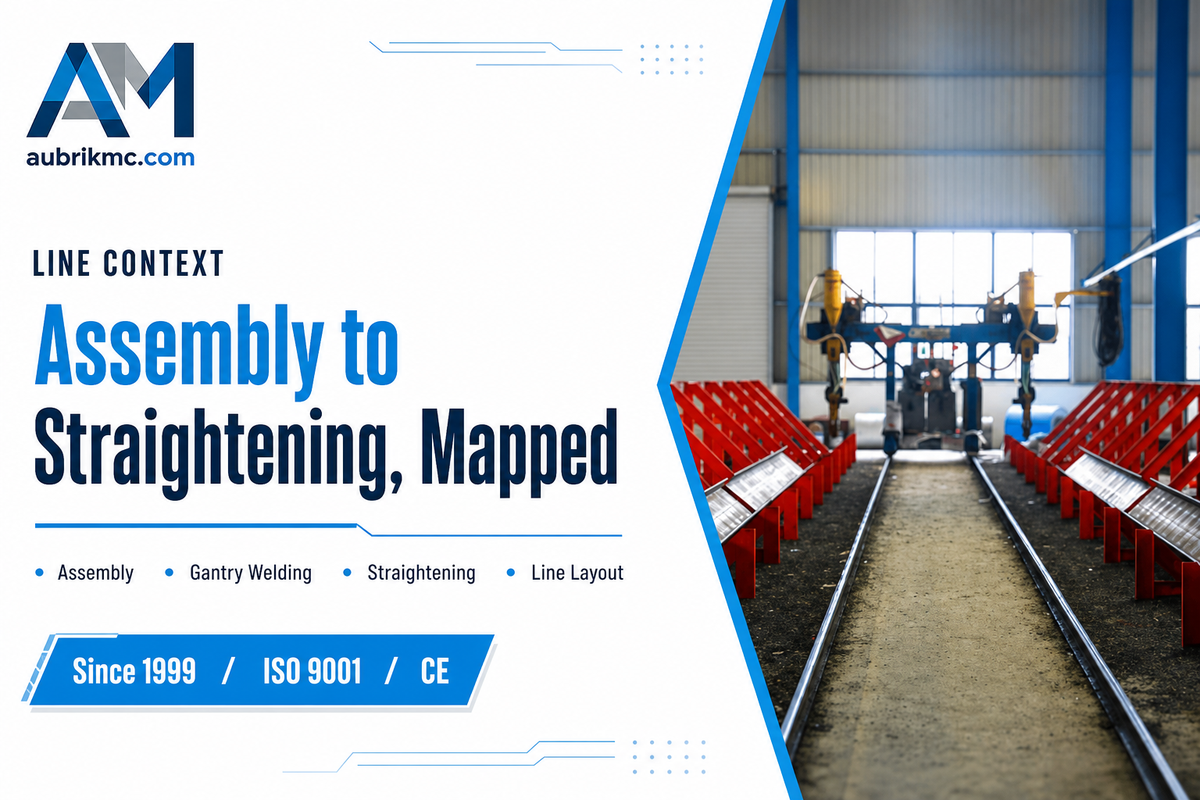
Eine ordnungsgemäß betriebene Portal-Schweißmaschine ist auf gut instand gehaltene vorgelagerte Fertigungsprozesse angewiesen. Eine ausreichende Schnittgenauigkeit gewährleistet die Rechtwinkligkeit des Flansches und die korrekte Ausrichtung über die Steghöhe. Beim Zusammenbauen und Schweißen von H-Trägern muss die H-Träger-Montagemaschine oder Montagemaschine Steg und Flanschblech rechtwinklig halten, bevor die H-Träger-Nähte über ihre gesamte Länge geschweißt werden. Schwingungen beim Zusammenbau des H-Trägers können die Ausrichtung des Schweißstoßes beeinträchtigen. Übermäßiger Wärmeeintrag beim Schweißen kann Verzug verursachen. Nach dem Schweißen kann das Richten in der Richtmaschine erforderlich sein, damit der Flansch die geforderten Projektspezifikationen erfüllt.
| Arbeitsschritt der Fertigungslinie | Kontrollierter Bereich | Hilfreiche Aubrik-Ressource |
|---|---|---|
| CNC-Schneidmaschine | Blechlänge, Fasenplan und reproduzierbare Zuschnitte | Layout mit dem Konfigurationswähler für H-Träger-Fertigungslinien planen |
| H-Träger-Montage | Stegzentrierung, Flanschkontakt und Position der Heftnähte | Die H-Träger-Montagemaschine ansehen |
| Portal-Schweißmaschine | Automatisches Schweißen, Schweißpulver-Handhabung, Nahtverfolgung und Verfahrsteuerung | Die Aubrik-Seite zur Portal-Schweißmaschine vergleichen |
| Richten | Flanschverformung infolge des Wärmeeintrags beim Schweißen | Trägerspektrum mit dem Prüftool für H-Träger-Kapazitäten und Normen prüfen |
| Strahlen oder Oberflächenvorbereitung | Oberflächenreinigung vor dem Lackieren oder nachgelagerten Arbeiten | Zur Strahlanlage für H-Träger |
Wenn Sie zwischen der Investition in eine einzelne Maschine und einer vollständigen Fertigungslinie entscheiden, kann es hilfreich sein, die Leistungsfähigkeit der Schweißstation mit der Handhabung vor dem Schweißen zu vergleichen. Ein Hochgeschwindigkeits-Schweißkopf kann eine langsame Trägerzuführung, eine unvollständige Blechvorbereitung oder eine unzureichende Abstimmung zwischen Krankapazität und Trägerlänge nicht ausgleichen.
8-Punkte-Anfragematrix für H-Träger-Portale, die Käufer vor der Angebotserstellung senden sollten
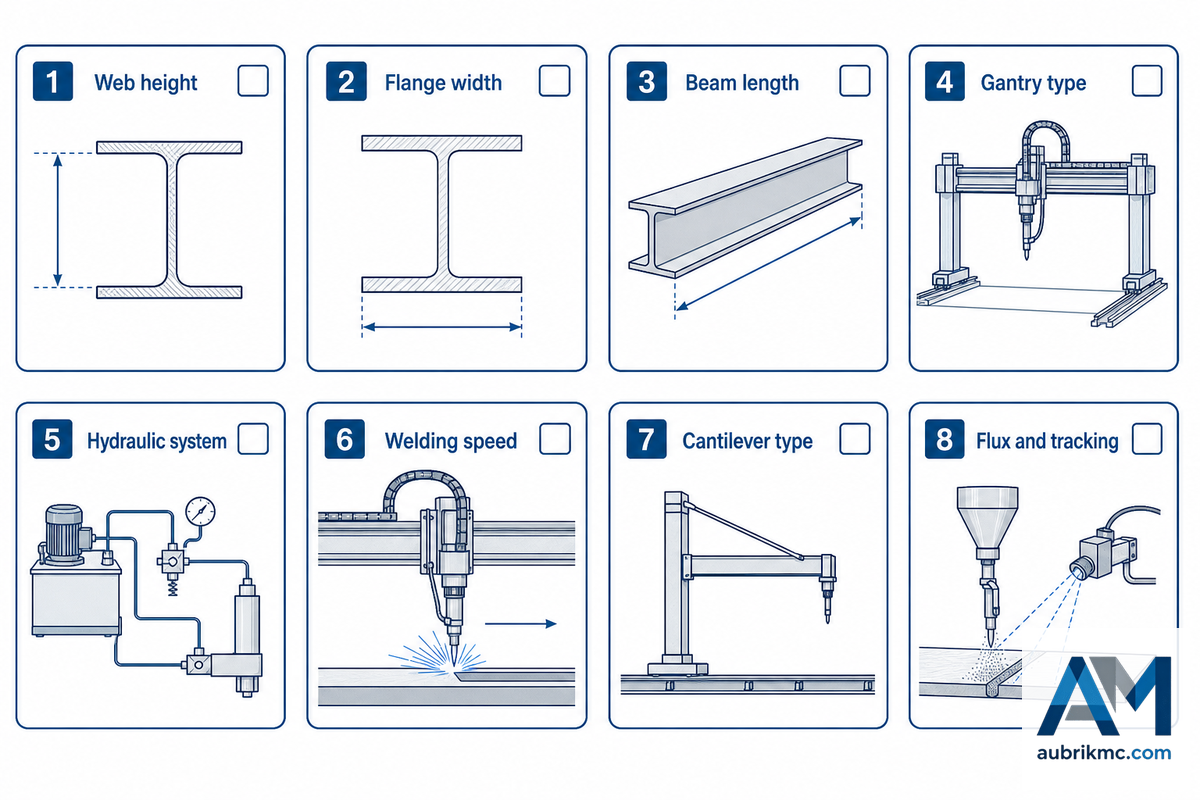
Zahlreiche Angebotsanfragen erfüllen aufgrund unzureichender Daten nicht die Anforderungen der Lieferanten. Häufig werden Angebote für den „Preis einer Portal-Schweißmaschine“ angefordert, ohne die Werkstückspezifikationen anzugeben, die für die Auslegung der Ausrüstung maßgeblich sind. Die folgende Matrix dient als Hilfsmittel für fundierte Angebote; sie macht aus offenen Anfragen konkrete Angebotsanfragen (RFQs) an Lieferanten.
Welche Angaben sollte ich vorbereiten, bevor ich ein Angebot anfordere?
Bestimmen Sie den größten und kleinsten zu schweißenden H-Träger, die übliche Trägerlänge, die Steghöhe, Dicke und Breite des Flansches, das gewünschte Anlagenlayout, die bevorzugte Schweißstromquelle für das Unterpulverschweißen, die erforderliche Anzahl der Schweißköpfe, Ihre Anforderungen an die Schweißpulver-Rückgewinnung und die maßgeblichen Prüfverfahren. Wenn einige dieser Parameter noch nicht feststehen, verwenden Sie vor dem Absenden Ihrer Angebotsanfrage ein Werkzeug zur Auslegung der Ausrüstung.
| Punkt der Angebotsanfrage | Warum er wichtig ist | Frage an den Lieferanten |
|---|---|---|
| 1. Steghöhenbereich | Legt Portaldurchlass, Reichweite des Schweißarms und Werkstückhandhabung fest. | Kann die Maschine unsere minimale und maximale Steghöhe ohne besondere Spannvorrichtungen abdecken? |
| 2. Flanschbreite und -dicke | Beeinflusst Ausrichten und Zusammenbauen, Wärmeeintrag und Verformung nach dem Schweißen. | Welchen Flanschbereich unterstützen die Schweißstation und die Richtmaschine? |
| 3. Trägerlänge und Beschickungsmethode | Bestimmt Schienenlänge, Rollenbahnplanung und Kranarbeit. | Welches Layout für Zuführung, Abtransport und Handhabung empfehlen Sie für unsere Trägerlänge? |
| 4. Anzahl der SAW-Schweißköpfe | Die Wahl zwischen Einfach-, Doppel- oder Doppellichtbogen-Ausführung beeinflusst Schweißfolge und Rüstaufwand. | Sollten wir einen Schweißkopf, zwei Schweißköpfe oder eine Doppellichtbogen-Anordnung wählen? |
| 5. Schweißpulver-Rückgewinnung | Schweißpulverzuführung und -rückgewinnung beeinflussen Verfügbarkeit, Reinigungsaufwand und Schweißnahtqualität. | Wie trennt das Schweißpulver-Rückgewinnungssystem Schlacke, Feinanteile und wiederverwendbares Schweißpulver? |
| 6. Nahtverfolgung | Der Schweißbrenner muss der tatsächlichen Nahtlage und nicht nur der geplanten Bahn folgen. | Welches Verfahren zur Nahtverfolgung wird eingesetzt, und wie wird dem Bediener die Korrektur angezeigt? |
| 7. Einzel- oder Doppelausleger | Die Wahl des Layouts beeinflusst Platzbedarf, Zugänglichkeit und Schweißfolge. | Soll unser Layout eine Ausleger-Schweißmaschine, einen Einzelausleger, einen Doppelausleger oder einen Trägerportalrahmen verwenden? |
| 8. Integration in die Fertigungslinie | Eine Schweißstation ist nur eine Station innerhalb der H-Träger-Fertigungslinie. | Wie wird diese Station mit den Arbeitsgängen Zusammenbauen, Richten, Schneiden und Endbearbeiten verbunden? |
Nachdem Sie diese Angaben zusammengestellt haben, können Sie die Spezifikationen mit Aubriks H-Träger-Portal-Schweißmaschine für die Stahlbaufertigung vergleichen und Ihre Angebotsanfrage mit Ihrem Trägerlängenbereich einreichen. Für eine erste Einschätzung des Auslegungsbedarfs liefern der Aubrik AUB-HB-Kapazitätsrechner und das Kompatibilitäts-Prüftool für H-Träger-Typen hilfreiche Hinweise zu den maßgeblichen Arbeitsraumparametern.
Planung von Schweißnahtqualität und Prüfung für Stahlbauarbeiten
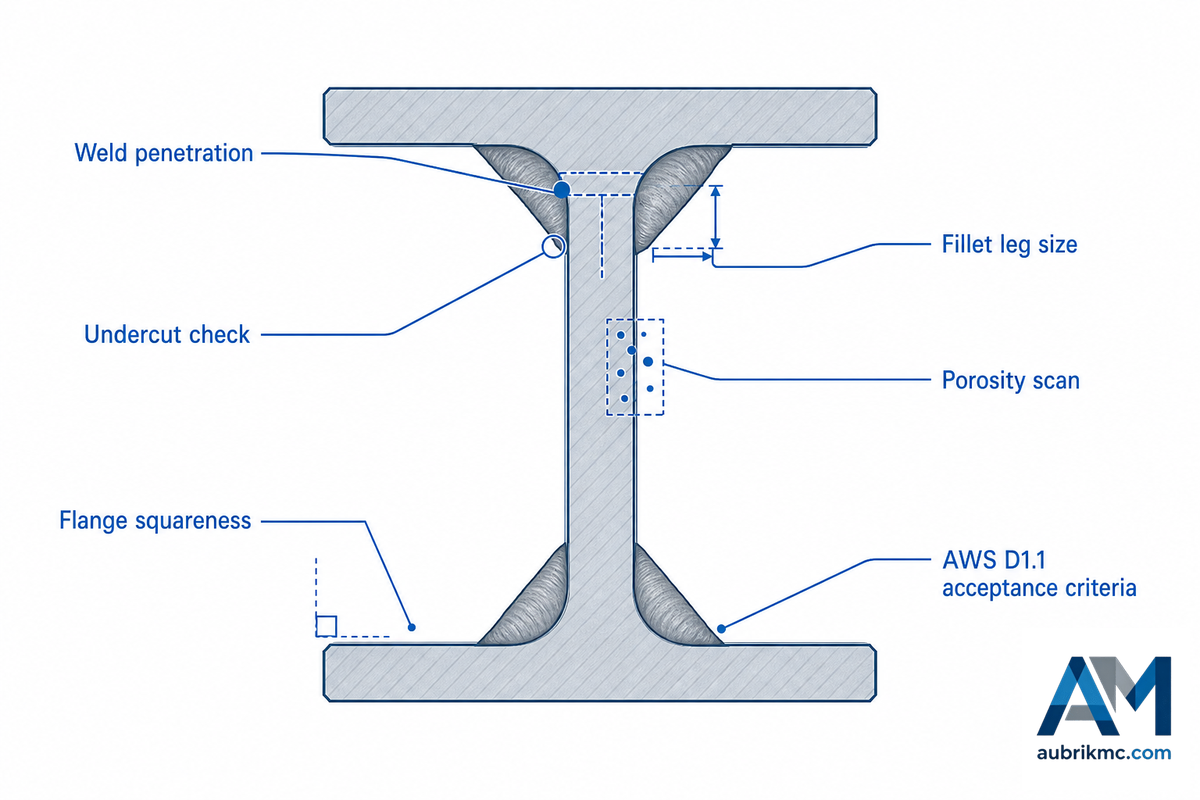
Ein Lieferant von Schweißmaschinen kann zwar bei der Konfiguration der Ausrüstung unterstützen, die Verantwortung für die Abnahme der Schweißnähte verbleibt jedoch beim Projektteam. AWS D1.1/D1.1M:2025, Regelwerk für das Schweißen im Stahlbau – Stahl wurde im April 2025 als neueste Ausgabe der Norm für das Schweißen von Baustahl veröffentlicht. Laut AWS behandelt dieses Regelwerk Anforderungen, die sich auf Konstruktion, Fertigung, Qualifizierung und Prüfung von Stahlbauten auswirken.
Käufer, die Ausrüstung für die Stahlbaufertigung auswählen, sollten außerdem zwischen der Qualität ihrer Ausrüstung und der Qualität der betrieblichen Systeme unterscheiden. Eine Portal-Schweißmaschine kann reproduzierbare Einstellungen unterstützen, doch die Prozessdisziplin im Betrieb hängt weiterhin von geschulten Bedienern, dokumentierten Schweißanweisungen, kontrolliertem Ausrichten und Zusammenbauen, der Prüfung von Probeschweißungen und eindeutigen Prüfaufzeichnungen ab.
Checkliste für die Prüfplanung
- Bestätigen Sie vor dem Kauf von Ausrüstung das geltende Regelwerk für Schweißarbeiten im Stahlbau und die Kundenspezifikation.
- Legen Sie gemeinsam mit einem qualifizierten Schweißfachmann die geeignete WPS, den Draht, das Schweißpulver, das Stahlblech, die Vorwärmung und das Prüfverfahren für Schweißnähte fest.
- Fordern Sie vor der Abnahme der Ausrüstung Probeschweißungen mit Ihren eigenen Blech- und Flanschabmessungen an.
- Planen Sie den Umgang mit zurückgewiesenen Schweißnähten-wie sie dokumentiert und repariert werden und wie sichergestellt wird, dass die zugehörigen Einstellungen der Schweißausrüstung sachgerecht angepasst werden.
Auch die Sicherheit sollte bei jedem Gespräch über den Kauf von Ausrüstung thematisiert werden. OSHA 1910.252 enthält Sicherheitsverfahren zur Brandverhütung bei Schweiß- und Schneidarbeiten, und NIOSH stellt Informationen zu Schweißrauch bereit, einschließlich der Aufnahme durch Einatmen. Obwohl der Lichtbogen bei SAW weniger offenliegt als bei Arbeiten mit offenem Lichtbogen, erfordern die Handhabung von Schweißpulver, das Entfernen von Schlacke, Schleifarbeiten und Arbeiten in engen Räumen weiterhin geeignete Sicherheitsmaßnahmen vor Ort.
Wann automatisches H-Träger-Schweißen die Investition rechtfertigt
Automatische H-Träger-Schweißausrüstung ist nur sinnvoll, wenn der Betrieb regelmäßig ähnliche Produkte fertigt und dadurch Prozessstabilität erreichen kann. Wenn sich die Art jedes Projekts stark unterscheidet-wenn sich Form, Blechdicke, Nahtgröße oder die Art der Werkstückhandhabung ändern-kann die Rüstzeit die Effizienzgewinne aufheben. Eine Portal-Schweißmaschine kann bei wiederkehrenden Arbeiten, beispielsweise an Stahlbauträgern, eine hohe Stabilität bieten und Personalplanung sowie Steuerung vereinfachen.
| Betriebssituation | Kaufsignal | Nächste Prüfung |
|---|---|---|
| Gelegentliche Träger neben allgemeinen Schweißarbeiten | Eine eigenständige automatische Schweißmaschine lässt sich möglicherweise nur schwer rechtfertigen. | Nutzen Sie Kosten und Lieferzeit der Fremdvergabe als Vergleichswerte. |
| Wiederkehrende H-Träger mit gleichbleibenden Blechabmessungen | Das Portalschweißen lässt sich leichter standardisieren. | Personalbedarf und Durchsatz mit dem Rechner für Personalbedarf und Durchsatz modellieren. |
| Kauf einer neuen H-Träger-Fertigungslinie | Die Ausgewogenheit der Fertigungslinie ist wichtiger als die Schweißstation allein. | Schneiden, Zusammenbauen, Schweißen, Richten und Strahlen als einen Gesamtprozess prüfen. |
Bewerten Sie die Leistungsfähigkeit nicht nur anhand der Geschwindigkeit der Ausrüstung; berücksichtigen Sie außerdem die nach dem ersten Schweißen erforderlichen Arbeiten, die Zuverlässigkeit der Schweißnahtprüfung, die Verfügbarkeit qualifizierter Fachkräfte, die Verfahren zur Handhabung des Schweißpulvers, den Kranbedarf und die Frage, wie gut die nachgelagerte H-Träger-Richtmaschine den Ausstoß der Schweißstation bewältigen kann.
So bewerten Sie einen Lieferanten von Portal-Schweißmaschinen
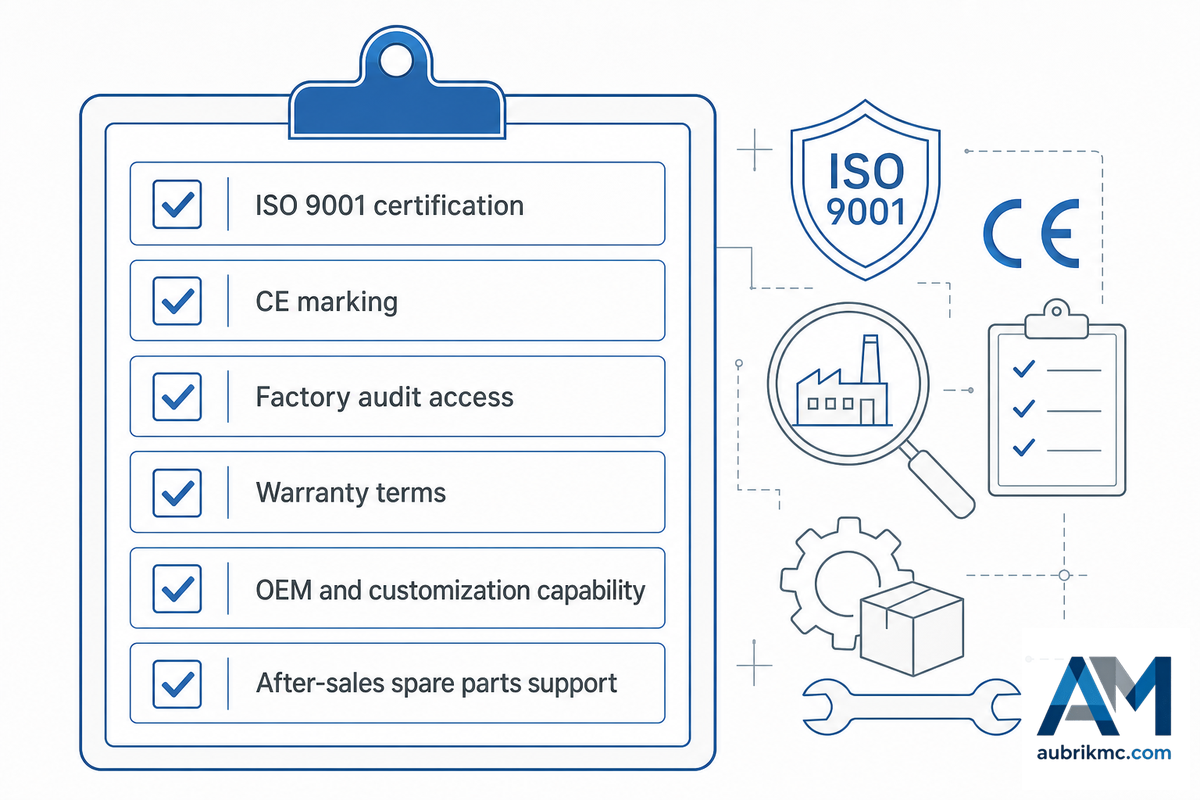
Bei der Lieferantenbewertung darf nicht nur der Maschinenrahmen betrachtet werden. Berücksichtigen Sie auch die Unterstützung des Anbieters bei Verfahrensentwicklung, Inbetriebnahme und Produktionsanlauf, Schulung, Ersatzteilen und OEM-Anpassungen. Bei Fertigungsprozessen für H-Träger sollte der Lieferant Erfahrung mit Zusammenbau, Schweißen, Richten, Integration von Schneidmaschinen und vollständiger Projektabwicklung nachweisen.
Aubrik, ehemals Wuxi ABK Machinery, wurde 1999 gegründet und liefert Schweißausrüstung sowie CNC-Schneidmaschinen. Das Unternehmen verfügt über eine jährliche Kapazität von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung. Aubrik besitzt Zertifizierungen nach ISO9001 und CE, gewährt eine einjährige kostenlose Garantie und bietet kundenspezifische OEM-Dienstleistungen an. Diese Merkmale liefern nützliche Anhaltspunkte für Fertigungsumfang, Qualitätskontrollen und Unterstützungsumfang.
Lieferantenfragen, die die tatsächliche Leistungsfähigkeit erkennen lassen
- Welche Layouts für H-Träger-Schweißlinien haben Sie für die Stahlbaufertigung installiert?
- Kann die Portal-Schweißmaschine meinen Steghöhen- und Flanschbereich bearbeiten?
- Wie richten Sie hydraulische Klemmung, automatische Zentrierung und Werkstückabstützung ein?
- Welche SAW-Schweißstromquellen, Schweißköpfe, Schweißpulver-Rückgewinnungs- und Nahtverfolgungssysteme sind verfügbar?
- Welche Leistungen für Inbetriebnahme, Bedienerschulung und Fernunterstützung werden nach der Lieferung angeboten?
Bei Betrieben, die eine vollständige Fertigungslinie kaufen, sollte der Anbieter außerdem erläutern, wie H-Träger-Montagestation, Portal-Schweißmaschine für Träger, Richtmaschine, CNC-Schneidmaschine und optionale Strahlanlage als Prozessfolge zusammenarbeiten. Ein Maschinenanbieter, der nur einzelne Stationen liefert, könnte Handhabungsprobleme oder Engpässe in der gesamten Fertigungslinie übersehen.
Veränderte Käuferanforderungen an Einzelausleger, Doppelausleger und Automatisierung
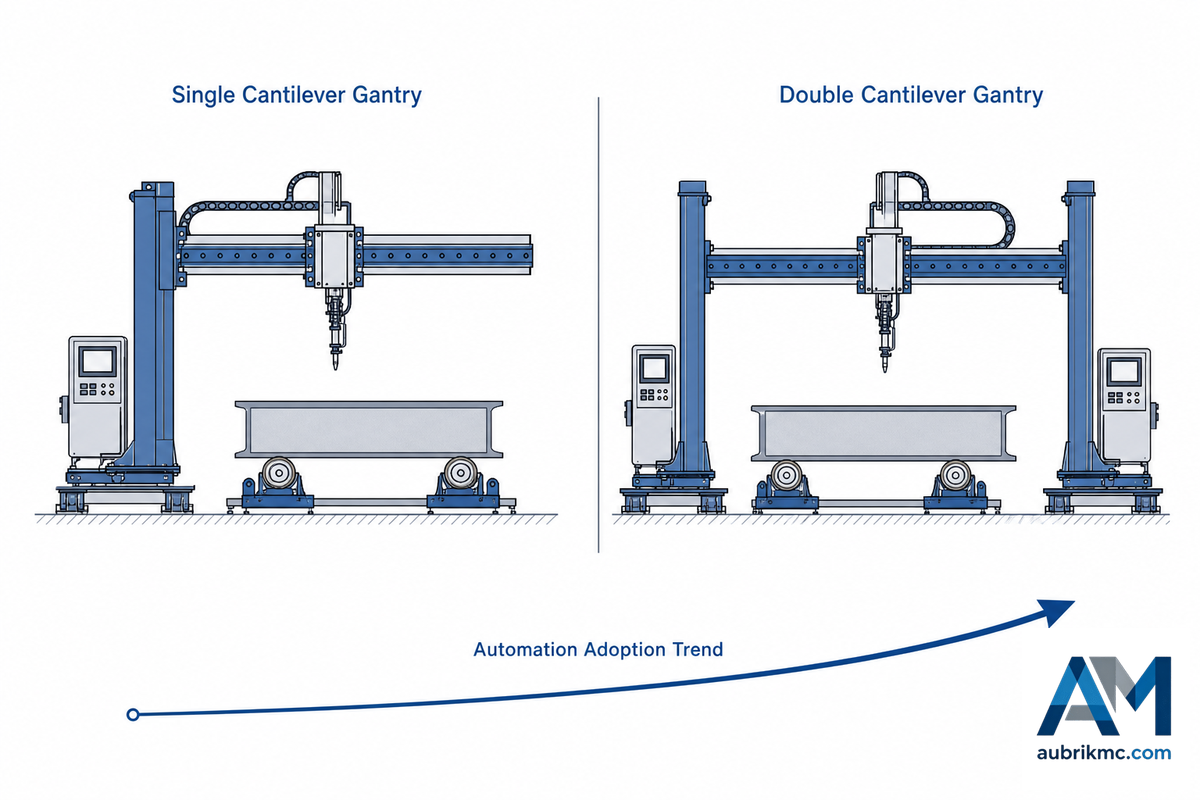
Die industrielle Automatisierung erfasst immer mehr Aufgaben in Fabriken, auch wenn die Einführung in jeder Nische unterschiedlich schnell verläuft. Die Veröffentlichung World Robotics 2025 der IFR berichtet von 542.000 im Jahr 2024 installierten Industrierobotern und stellt fest, dass die jährlichen Neuinstallationen im vierten Jahr in Folge 500.000 Einheiten überschritten. Dies beweist nicht, dass für jede Schweißanwendung im Stahlbau ein Markt besteht, zeigt jedoch, dass Werke in Automatisierung investieren, wenn Arbeitskräfte, gleichbleibende Qualität und Datenerfassung zu Engpässen werden.
Bei der H-Träger-Fertigung scheint es weniger darum zu gehen, jeden Schweißer zu ersetzen, als vielmehr darum, lange, reproduzierbare Nähte zu standardisieren. In kompakten Schweißzellen mit wiederkehrenden Schweißstößen kann ein Schweißroboter die Reproduzierbarkeit verbessern; das automatische Unterpulverschweißen von H-Trägern ist jedoch oft wichtiger, wenn ein zuverlässiger Betrieb und die Produktionseffizienz von langen geraden Nähten abhängen. Kunden verlangen eine bessere Schweißpulver-Erfassung, intuitivere Rüstvorgänge und eine einfachere Bedienung. Beteiligte Betriebe profitieren zunächst davon, ihr Werkstückspektrum und ihren Produktionsablauf beschreiben zu können, bevor der Anbieter Fertigungslinien und Ausrüstung auf dem Papier anordnet.
FAQ: Fragen zum Kauf einer H-Träger-Portal-Schweißmaschine
F: Was ist der Unterschied zwischen einer H-Träger-Schweißmaschine und einer H-Träger-Fertigungslinie?
Antwort anzeigen
Eine H-Träger-Schweißmaschine übernimmt den automatischen Schweißschritt. Eine Fertigungslinie umfasst Schneiden, Zusammenbauen, Portalschweißen, Richten und eine optionale Oberflächenvorbereitung. In der Praxis ist die Fertigungslinie lediglich die Abfolge der Arbeiten, in der das Schweißen einen Arbeitsschritt darstellt.
F: Verwendet jede Portal-Schweißmaschine das Unterpulverschweißen?
Antwort anzeigen
Die meisten H-Träger-Portal-Schweißmaschinen für lange Stahlbaunähte verwenden Unterpulverschweißen, weil SAW für mechanisierte, reproduzierbare lange Schweißnähte geeignet ist. Verfahrensvarianten hängen dennoch von Stahlblechart, Schweißstoßvorbereitung, Schweißpulver, Draht, Schweißstromquelle und ausgewählter WPS ab. Bei einem Betrieb mit gemischtem Auftragsspektrum ist zu prüfen, ob dieselbe Maschine auch kurze Träger bearbeiten kann und ob sie nur für wiederkehrende Serien geeignet ist.
F: Kann eine H-Träger-Portal-Schweißmaschine an unterschiedliche Steghöhen angepasst werden?
Antwort anzeigen
Ja. Gehen Sie vom tatsächlichen Steghöhenspektrum, den Flanschabmessungen, der Trägerlänge und der Handhabungsmethode aus. Wenn diese Parameter noch nicht feststehen, verwenden Sie zunächst das Prüftool für H-Träger-Kapazitäten und Normen, bevor Sie die Angebotsanfrage fertigstellen.
F: Welche Maschinen werden hauptsächlich vor und nach dem Portalschweißen eingesetzt?
Antwort anzeigen
Vor dem Schweißen auf der Portalanlage bereiten Betriebe die Bleche üblicherweise mit einer Schneidmaschine vor und formen den Träger an einer Montagestation. Nach dem Schweißen können sie Flanschverformungen richten, die Oberfläche strahlen und den Träger in die Lackiererei transportieren. Die Werkstückhandhabung spielt bei jedem Schritt eine Rolle; berücksichtigen Sie daher Rollgänge, Krane und den zum Wenden erforderlichen Platz, wenn Sie ein Anlagenlayout anfragen.
F: Wie sollten Käufer die Anforderungen an die Schweißnahtqualität bewerten?
Antwort anzeigen
Ausgangspunkt sind das für das Projekt geltende Regelwerk und die WPS. Anschließend sind Schweißgeschwindigkeit, Drahtvorschub, Nahtverfolgung, Flussmittelrückgewinnung und Protokollierung zu klären.
F: Wann sollte ein Betrieb eine Ausführung mit Doppelausleger statt mit Einzelausleger wählen?
Antwort anzeigen
Stimmen Sie die bevorzugte Ausführung auf Trägergröße, Zugänglichkeit, Schweißfolge und Betriebslayout ab. Eine Doppelausleger-Konfiguration kann einen anderen Prozessablauf unterstützen als eine Einzelausleger-Konfiguration, die richtige Wahl hängt jedoch von der Werkstückgröße und der Werkstückhandhabung ab. Fordern Sie vor der Kalkulation Ihrer Anfrage eine Layoutzeichnung an und klären Sie, ob die Bediener Zugang zu den Einstellpunkten für Flussmittel, Draht und Schweißbrenner haben, ohne den Kranbetrieb zu unterbrechen.
F: Welche Angaben sollte eine Anfrage für eine Portal-Schweißmaschine für H-Träger enthalten?
Antwort anzeigen
Geben Sie Steghöhe, Flanschbreite und -dicke, Trägerlänge, gewünschte Werkstoffgüte des Stahls, Anforderungen an das Schweißverfahren, Bedarf an Flussmittelrückgewinnung, Anforderungen an die Nahtverfolgung, Layoutbeschränkungen, elektrische Anforderungen, Prüfnorm, Lieferland und die Information an, ob es sich um eine neue Fertigungslinie handelt. Fügen Sie nach Möglichkeit Zeichnungen typischer Träger bei, da konkrete Details zum Ausrichten und Zusammenbauen aussagekräftiger sind als eine Modellbezeichnung.
F: Kann Aubrik OEM-Unterstützung für eine vollständige H-Träger-Schweißlinie anbieten?
Antwort anzeigen
Ja, Aubrik bietet kundenspezifische OEM-Lösungen und die zugehörige Anlagentechnik an.
Weitere Ressourcen von Aubrik
- Konfigurationshilfe für H-Träger-Fertigungslinien
- Schweißrotatoren und Rollenböcke: Technischer Leitfaden 2026
- Schweißpositionierer und Drehtische: Präzisionslösungen für das Schweißen
- Schweißrollenbock für Rohre: Betriebsleitfaden
- So dimensionieren Sie einen Schweißpositionierer für Rohre, bevor Sie ein Angebot anfordern
Literaturangaben & Quellen
- Was ist Unterpulverschweißen? – TWI
- Ausrüstung für das Unterpulverschweißen – TWI
- AWS kündigt die Veröffentlichung von D1.1/D1.1M:2025 an – American Welding Society
- 29 CFR 1910.252 Allgemeine Anforderungen – OSHA
- Schweißrauche – CDC/NIOSH
- Veröffentlichung des Berichts World Robotics 2025 – International Federation of Robotics
Eine klarere Anfrage für das H-Träger-Schweißen vorbereiten
Senden Sie Aubrik Angaben zu Steghöhe, Flanschbereich und Trägerlänge sowie zu Ihrer bevorzugten Schweißmethode, den Anforderungen an das Schweißverfahren, dem Anlagenlayout usw. Auf Grundlage Ihres Produktionsziels unterstützt Sie das Ingenieurteam von Aubrik bei der Planung der Portal-Schweißmaschine, der H-Träger-Montage, des Richtens und der Werkstückhandhabung und unterbreitet Ihnen anschließend ein Angebot.
Konfiguration einer Portal-Schweißmaschine bei Aubrik anfragen






