
Entrez en contact avec Aubrik Company

Une machine de soudage à portique pour poutres en H n’est pas une simple machine de soudage de poutres. Il s’agit d’un système de soudage automatique à portique utilisé après l’assemblage de la poutre en H, lorsque l’âme et les semelles forment déjà la poutre et que l’atelier doit réaliser de manière répétable de longues soudures pour la fabrication de structures en acier.
Caractéristiques essentielles : les premiers points à vérifier par les acheteurs
- Procédé : soudage à l’arc submergé des longues soudures entre l’âme et les semelles.
- Applications idéales : pièces répétitives en forme de poutres en H, soudage de structures en acier et ateliers ayant déjà planifié les étapes de coupage, d’assemblage, de soudage, de redressage et de finition.
- Données essentielles de la demande de devis : hauteur d’âme, dimensions des semelles, longueur de poutre, nombre de têtes de soudage, récupération du flux, suivi de joint, hauteur libre du portique et implantation de la ligne.
- Limite en matière de qualité : le choix de la machine contribue à la régularité des soudures, mais leur acceptation finale reste régie par le code du projet, le DMOS, le plan d’inspection et les exigences du client.
À propos de ce guide de sélection
Ce guide s’adresse aux responsables de fabrication, aux équipes des achats et aux ingénieurs d’usine qui préparent une demande de devis pour du matériel de soudage de poutres en H. Il présente les questions d’achat auxquelles il convient de répondre avant qu’un fournisseur établisse un devis pour une machine de soudage à portique, afin que la ligne finale soit adaptée à la gamme de poutres, au procédé de soudage et au plan d’inspection.
Principes des machines de soudage de poutres en H sur portique
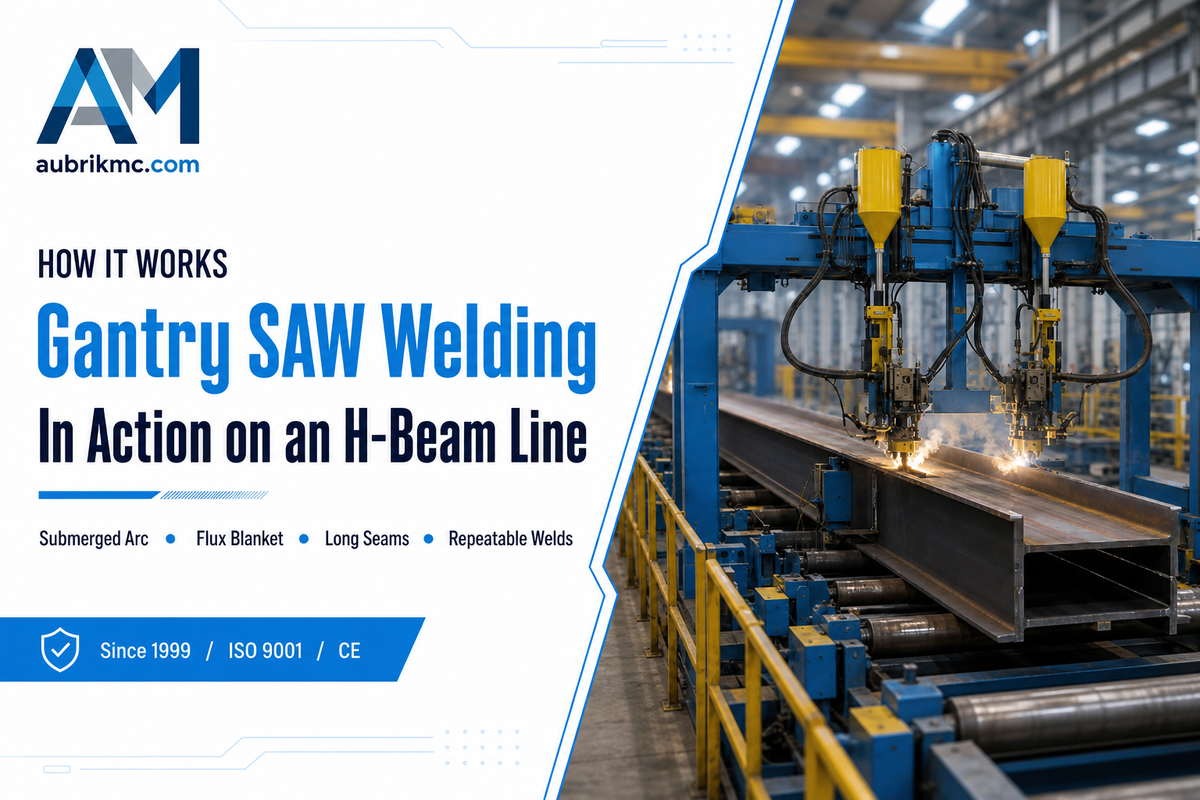
Une machine de soudage à portique pour poutres en H est une machine de soudage automatique qui se déplace au-dessus ou le long d’une poutre en H assemblée et soude les longues jonctions entre l’âme et les semelles. Dans la plupart des ateliers de structures en acier, la machine est installée après la machine d’assemblage de poutres en H et avant le redressage, le nettoyage ou le grenaillage.
À quoi sert une machine de soudage de poutres en H ?
Une machine de soudage de poutres en H sert à réaliser les soudures de structures métalliques qui transforment trois tôles d’acier préparées en un profilé en H porteur. Sa valeur pratique réside dans la répétabilité : une fois maîtrisés l’âme, les semelles, les points de soudage et l’alignement de la poutre, le portique peut déplacer la tête de soudage le long d’une pièce de grande longueur en réduisant les variations dues aux interventions manuelles.
| Type de machine | Fonction principale | Point à vérifier par l’acheteur |
|---|---|---|
| Machine d’assemblage de poutres en H | Positionne l’âme et les semelles avant le pointage | Vérifier le centrage de l’âme, le bridage hydraulique et la plage d’accostage |
| Machine de soudage à portique pour poutres en H | Réalise la principale passe de soudage automatique sur les longues soudures | Vérifier la tête de soudage à l’arc submergé, la course du portique, le suivi de joint et la récupération du flux |
| Machine de redressage de poutres en H | Contribue à corriger la déformation des semelles due à l’apport thermique du soudage | Vérifier la largeur et l’épaisseur des semelles ainsi que la plage d’effort de redressage |
Pourquoi utiliser le soudage à l’arc submergé pour les longues soudures des poutres en H
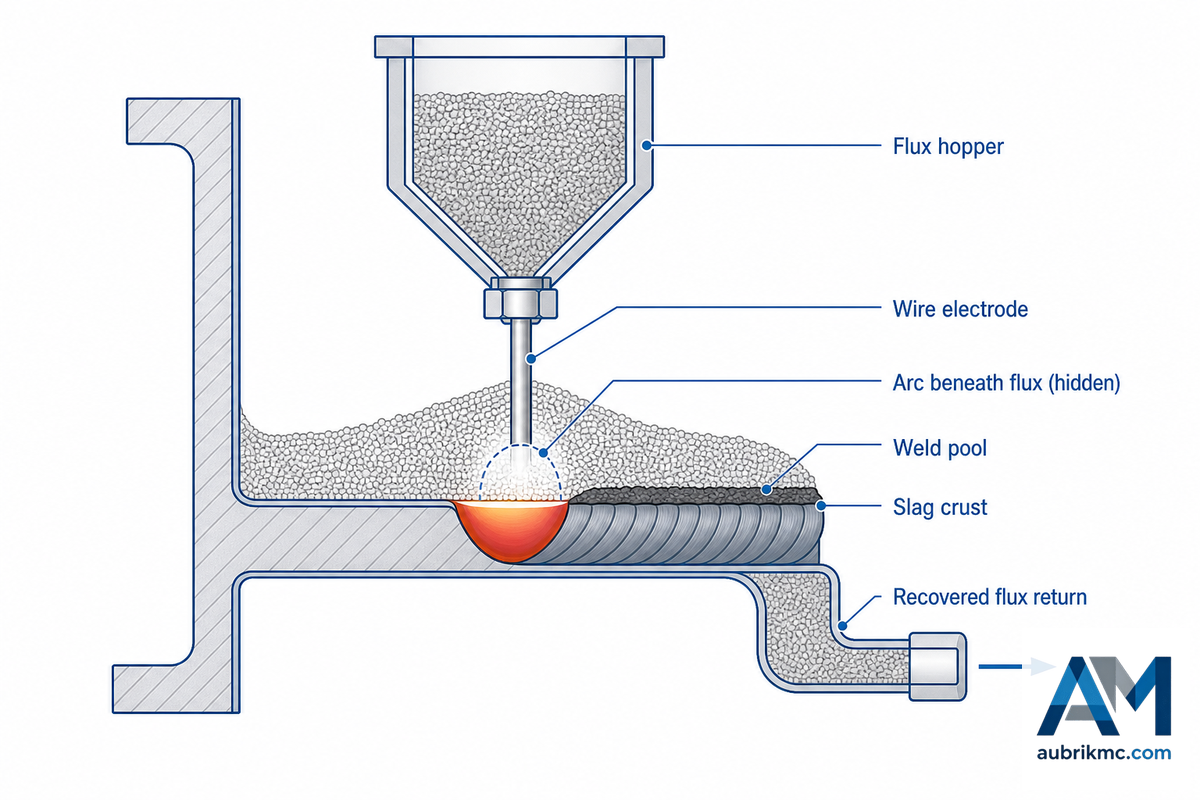
Le soudage à l’arc submergé convient à cette application, car l’arc se forme entre une électrode alimentée en continu et la pièce, sous une couche de flux en poudre. Selon l’explication du soudage à l’arc submergé fournie par TWI, le flux protège la zone de soudage et l’arc n’est normalement pas visible pendant le soudage.
Cette logique de procédé est importante pour planifier une ligne de production de poutres en H. Les longues soudures rectilignes nécessitent un procédé de soudage qui puisse être réglé, répété et surveillé. Le soudage à l’arc submergé répond à ces besoins, mais ne constitue pas une solution miracle en cas d’accostage défectueux. Si le contact entre les semelles et l’âme varie, si les points de soudage décentrent l’âme ou si la couche de flux est irrégulière, l’aspect et la pénétration des soudures peuvent également varier.
Note technique
Le guide TWI consacré au matériel de soudage à l’arc submergé cite la source de courant de soudage, la tête de soudage, le système de gestion du flux et les équipements de protection parmi les éléments essentiels du procédé. Il indique également qu’une installation de soudage à l’arc submergé monofil peut fonctionner depuis de faibles intensités jusqu’à 1000 A, tandis que le travail des tôles épaisses utilise souvent une plage de fonctionnement plus étroite. Considérez ces valeurs comme des données de contexte sur le procédé, et non comme les caractéristiques d’un devis de machine. Votre fournisseur doit dimensionner la source de courant de soudage en fonction de l’épaisseur de vos tôles, de la conception de l’assemblage, du fil, du flux et du DMOS.
| Valeur de référence TWI pour le soudage à l’arc submergé | Plage d’intensité | Longueur libre de fil de référence | Utilité pour l’achat |
|---|---|---|---|
| Fil unique de 1,6 mm | 200 à 500 A | 20 mm en utilisation normale | Vérifier si le devis couvre le travail de tôles plus minces ou uniquement les soudures de poutres en H de forte section. |
| Fil unique de 2,0 mm | 250 à 600 A | 25 mm en utilisation normale, 63 mm au maximum | Demander comment le fournisseur maintient la pénétration lorsque la longueur libre du fil varie. |
| Fil unique de 3,2 mm | 350 à 800 A | 30 mm en utilisation normale, 76 mm au maximum | Utiliser cette valeur comme point de discussion sur le procédé pour les tôles moyennes à épaisses. |
| Fil unique de 4,0 mm | 400 à 900 A | 32 mm en utilisation normale, 128 mm au maximum | Étudier le DMOS pour les tôles épaisses avant de choisir la source de courant de soudage. |
| Fil unique de 4,75 mm | 450 à 1000 A | 35 mm en utilisation normale, 165 mm au maximum | Confirmer le fil, le flux et le réglage d’intensité recommandés par le fournisseur pour votre gamme de poutres. |
| Données de contexte pour le procédé bifil | 800 à 1200 A | Espacement des fils de 20 mm indiqué par TWI | Demander si la configuration de tête proposée est monofil, bifil ou à double arc. |
Suivi de joint, récupération du flux et stabilité du soudage
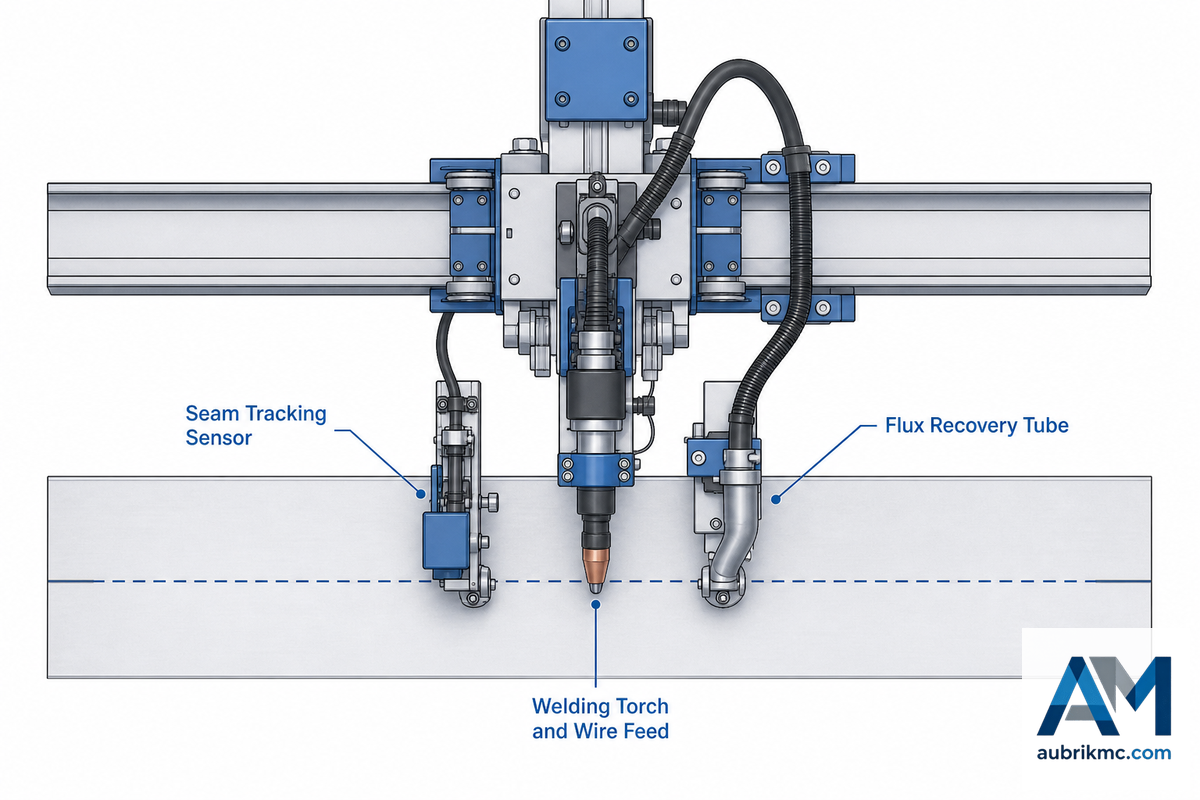
Lorsque les acheteurs évaluent une machine de soudage à portique, la structure visible ne représente qu’un élément du procédé. Des facteurs moins apparents jouent un rôle plus important : la régularité avec laquelle la torche de soudage suit le joint, la manière dont le flux est acheminé et récupéré, le réglage de la vitesse de soudage et la capacité de l’opérateur à détecter et à corriger une dérive avant qu’une reprise ne soit nécessaire.
La machine comprend-elle un suivi de joint automatique ?
Demandez au fournisseur ce que le dispositif de suivi détecte réellement. Certains systèmes guident la tête de soudage par contact physique. D’autres reposent sur un suivi de joint commandé par des capteurs. Le choix optimal varie selon la précision des pièces, la disposition des points de soudage, la longueur des poutres et les conditions de l’atelier. Pour la fabrication de longues poutres en H sur portique, le véritable critère ne consiste pas seulement à vérifier si la documentation commerciale emploie le mot « automatique ». Il faut déterminer si la technique de suivi est capable de guider une poutre formée malgré la chaleur, le flux et les manutentions de production.
- – Demander comment la soudure est localisée par rapport à la tête de soudage.
- – Demander si le système émet un avertissement lorsque la torche atteint sa limite de correction.
- – Demander comment les opérateurs règlent la vitesse, la vitesse de dévidage du fil, le débit du flux, l’angle de la torche de soudage et la position du bras de soudage.
- – Demander comment le système de récupération du flux sépare le flux excédentaire des débris et des fragments métalliques.
La récupération du flux est une fonction d’une importance critique, car elle influe à la fois sur le coût global de production et sur la qualité des soudures. Le guide TWI relatif aux équipements souligne l’importance de manipuler soigneusement le flux recyclé, car le laitier et les particules fines peuvent modifier sa composition ou perturber les mécanismes d’alimentation. Pour l’acheteur, cela signifie qu’un bon système de récupération du flux ne sert pas seulement à réduire les coûts : c’est un élément essentiel pour maintenir une qualité de soudure stable.
Place de la machine de soudage à portique et de la machine de redressage dans une ligne de production de poutres en H
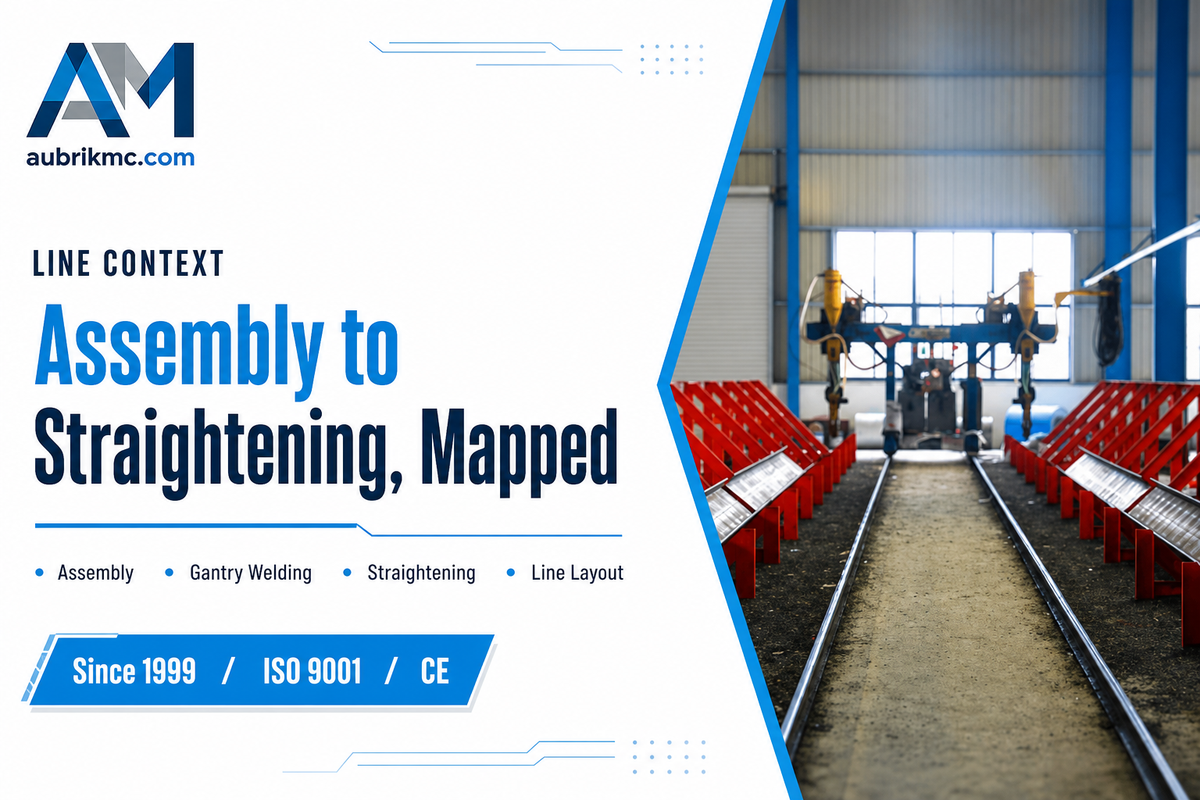
Le bon fonctionnement d’une machine de soudage à portique dépend de la maîtrise et de la maintenance des procédés de fabrication en amont. Une précision de coupage adéquate garantit la perpendicularité des semelles et l’angle correct sur la hauteur de l’âme. Pendant l’assemblage et le soudage de la poutre en H, la machine d’assemblage doit maintenir l’âme et les semelles d’équerre avant le soudage des jonctions sur toute la longueur. Les vibrations pendant l’assemblage de la poutre en H peuvent nuire à l’alignement de l’assemblage. Un apport thermique excessif pendant le soudage peut provoquer des déformations. Un redressage après soudage dans la machine de redressage peut être nécessaire afin de rendre les semelles conformes aux spécifications exigées par le projet.
| Étape de la ligne | Élément maîtrisé | Ressource Aubrik utile |
|---|---|---|
| Machine de coupage CNC | Longueur des tôles, plan de chanfreinage et régularité des ébauches | Planifier l’implantation avec le sélecteur de configuration de ligne pour poutres en H |
| Assemblage de poutres en H | Centrage de l’âme, contact des semelles et position des points de soudage | Consulter la machine d’assemblage de poutres en H |
| Machine de soudage à portique | Soudage automatique, gestion du flux, suivi de joint et commande de la course | Consulter la page Aubrik consacrée à la machine de soudage à portique |
| Redressage | Déformation des semelles due à l’apport thermique du soudage | Vérifier la gamme de poutres avec l’outil de contrôle des capacités et des normes applicables aux poutres en H |
| Grenaillage ou préparation de surface | Nettoyage de la surface avant la peinture ou les opérations en aval | Voir la grenailleuse pour poutres en H |
Si vous hésitez entre investir dans une machine individuelle et acquérir une ligne de production complète, il peut être utile de comparer les capacités du poste de soudage aux opérations de manutention en amont du soudage. Une tête de soudage à grande vitesse ne compensera pas une alimentation lente des poutres, une préparation incomplète des tôles ou une incompatibilité entre la capacité du pont roulant et la longueur des poutres.
Matrice de demande de devis en 8 points à transmettre avant le chiffrage d’un portique pour poutres en H
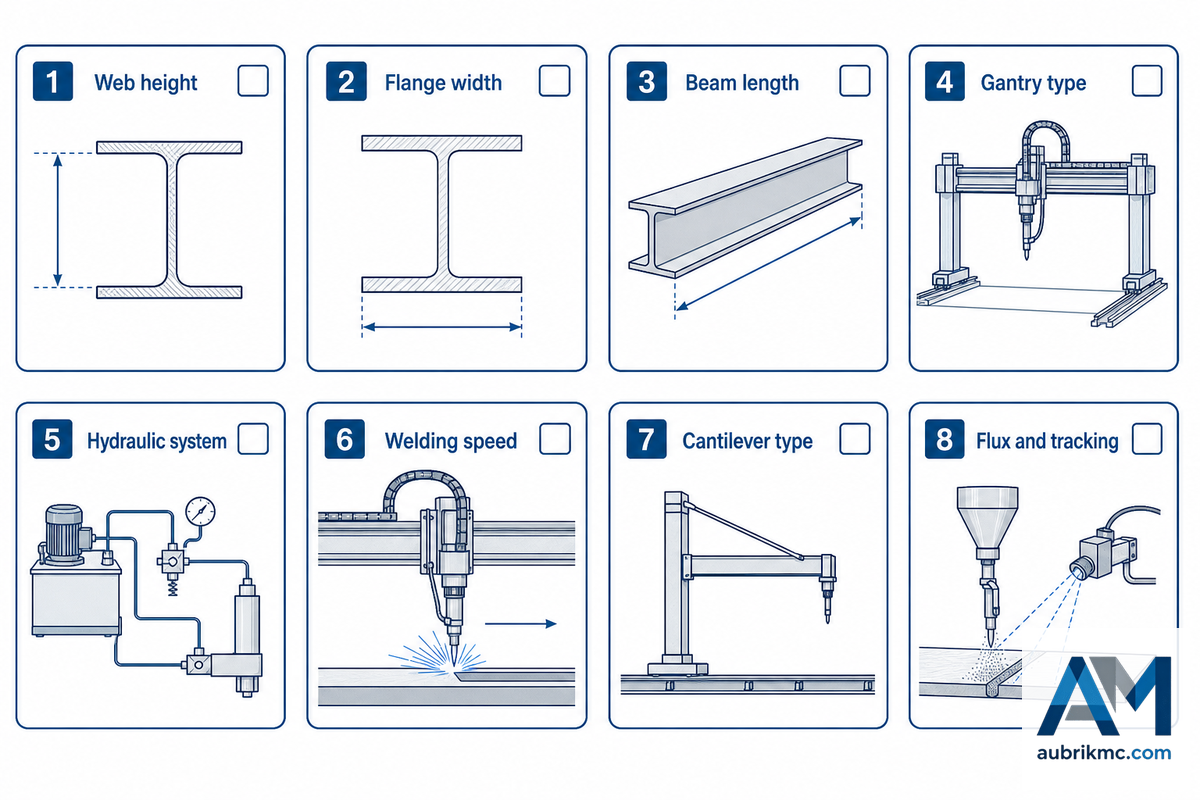
De nombreuses demandes de devis ne répondent pas aux besoins des fournisseurs en raison de données insuffisantes. Les demandes portent souvent sur le « prix d’une machine de soudage à portique » sans indiquer les caractéristiques des pièces qui détermineront la conception de l’équipement. La matrice suivante est un outil destiné à faciliter l’établissement d’offres éclairées ; elle transforme les demandes imprécises en demandes de devis détaillées adressées aux fournisseurs.
Quelles informations dois-je préparer avant de demander un devis ?
Déterminez les dimensions maximales et minimales des poutres en H à souder, leur longueur standard, la hauteur de l’âme, l’épaisseur et la largeur des semelles, l’implantation souhaitée de la ligne, la source de courant de soudage à l’arc submergé privilégiée, le nombre requis de têtes de soudage, vos besoins en matière de récupération du flux et les modes opératoires d’inspection applicables. Si certains de ces paramètres restent indéterminés, utilisez un outil de dimensionnement des équipements avant d’envoyer votre demande de devis.
| Point de la demande de devis | Pourquoi ce point est important | Question à adresser au fournisseur |
|---|---|---|
| 1. Plage de hauteurs d’âme | Détermine la hauteur libre du portique, la portée du bras de soudage et la manutention des pièces. | La machine peut-elle couvrir nos hauteurs d’âme minimale et maximale sans outillage spécial ? |
| 2. Largeur et épaisseur des semelles | Influent sur l’accostage, l’apport thermique et la déformation après soudage. | Quelle plage de dimensions de semelles le poste de soudage et la machine de redressage peuvent-ils traiter ? |
| 3. Longueur des poutres et méthode de chargement | Déterminent la longueur des rails, la configuration du convoyeur à rouleaux et le travail du pont roulant. | Quelle implantation recommandez-vous pour l’alimentation, l’évacuation et la manutention de nos longueurs de poutres ? |
| 4. Nombre de têtes de soudage à l’arc submergé | Les configurations simple, double ou à double arc influent sur l’ordre de soudage et la complexité des réglages. | Devons-nous choisir une tête de soudage, deux têtes ou une configuration à double arc ? |
| 5. Récupération du flux | L’alimentation et la récupération du flux influent sur la disponibilité de la machine, les opérations de nettoyage et la qualité des soudures. | Comment le système de récupération du flux sépare-t-il le laitier, les particules fines et le flux réutilisable ? |
| 6. Suivi de joint | La course de la torche doit suivre la position réelle du joint, et pas seulement la trajectoire programmée. | Quelle méthode de suivi de joint est utilisée et comment la correction est-elle signalée à l’opérateur ? |
| 7. Porte-à-faux simple ou double | Le choix de l’implantation influe sur l’espace au sol, l’accessibilité et l’ordre de soudage. | Notre implantation doit-elle utiliser une machine de soudage en porte-à-faux, un porte-à-faux simple, un porte-à-faux double ou un portique pour poutres ? |
| 8. Intégration de la ligne | Le poste de soudage n’est que l’un des postes de la ligne de production de poutres en H. | Comment ce poste sera-t-il relié aux étapes d’assemblage, de redressage, de coupage et de finition ? |
Une fois ces informations réunies, vous pouvez les utiliser pour comparer les caractéristiques à celles de la machine de soudage à portique Aubrik destinée à la production de structures en acier à partir de poutres en H et envoyer votre demande de devis avec votre plage de longueurs de poutres. Pour une première estimation des besoins de dimensionnement, le calculateur de capacité AUB-HB et l’outil de contrôle de compatibilité des types de poutres en H d’Aubrik peuvent fournir des indications utiles sur les paramètres de l’espace de travail concerné.
Planification de la qualité et de l’inspection des soudures pour les travaux sur structures en acier
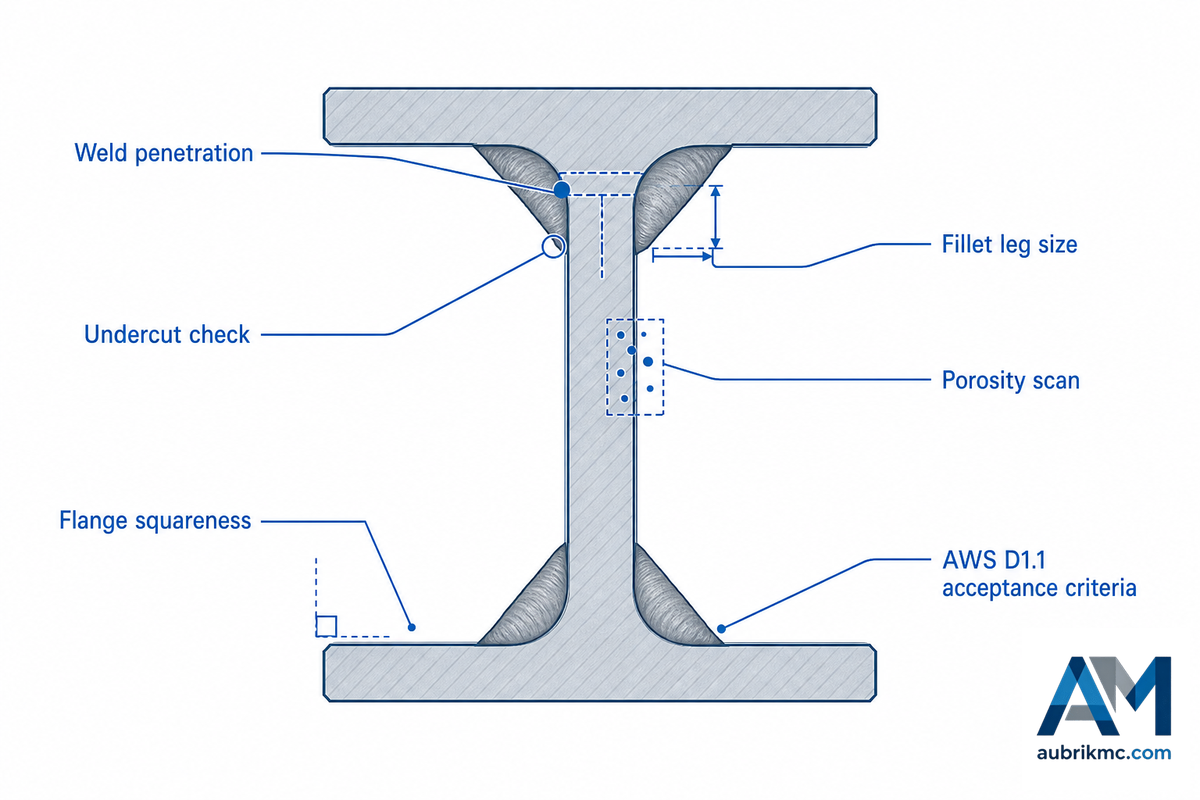
Bien qu’un fournisseur de machines de soudage puisse aider à configurer l’équipement, l’équipe chargée du projet reste responsable de l’acceptation des soudures. La norme AWS D1.1/D1.1M:2025, Code de soudage des structures – Acier a été publiée en avril 2025 comme dernière édition de la norme régissant le soudage des structures en acier. Selon l’AWS, ce code traite des exigences qui influent sur la conception, la fabrication, la qualification et l’inspection des structures en acier.
Les acheteurs qui sélectionnent des équipements de fabrication de structures en acier doivent également distinguer la qualité de leurs équipements de celle des systèmes de l’atelier. Une machine de soudage à portique peut assurer la répétabilité des réglages, mais la rigueur de l’atelier dépend toujours d’opérateurs formés, de modes opératoires documentés, de la maîtrise de l’accostage, de l’examen de soudures d’essai et de relevés d’inspection clairs.
Liste de contrôle pour la planification des inspections
- Avant d’acheter un équipement, confirmez le code applicable au soudage des structures et les spécifications du client.
- Avec un spécialiste qualifié en soudage, confirmez le DMOS, le fil, le flux, la tôle d’acier, le préchauffage et la méthode d’inspection des soudures appropriés.
- Demandez des soudures d’essai réalisées avec vos propres dimensions de tôles et de semelles avant la réception de l’équipement.
- Planifiez le traitement des soudures rejetées : leur documentation, leur réparation et les moyens de garantir le réglage approprié des paramètres du matériel de soudage concerné.
La sécurité doit également être abordée dans toute discussion portant sur l’achat d’équipements. OSHA 1910.252 contient des modes opératoires de sécurité relatifs à la prévention des incendies pendant les activités de soudage et de coupage, et le NIOSH fournit des informations sur les fumées de soudage, notamment sur l’inhalation comme voie d’exposition. Bien que le soudage à l’arc submergé expose moins directement à l’arc que les travaux à arc ouvert, la manipulation du flux, l’élimination du laitier, les opérations de meulage et les travaux en espaces confinés nécessitent toujours des mesures de sécurité adaptées sur site.
Quand l’investissement dans le soudage automatique de poutres en H est-il justifié ?
Le matériel de soudage automatique de poutres en H n’est pertinent que si l’atelier fabrique régulièrement des produits similaires, ce qui permet de stabiliser le procédé. Si la nature de chaque projet varie fortement — par la forme, l’épaisseur des tôles, les dimensions des soudures ou le mode de manutention des pièces — le temps de réglage peut annuler les gains d’efficacité. Une machine de soudage à portique peut apporter une stabilité importante aux travaux répétitifs portant, par exemple, sur des poutres de structures en acier, ce qui simplifie la planification et l’encadrement de la main-d’œuvre.
| Situation de l’atelier | Indicateur d’achat | Vérification suivante |
|---|---|---|
| Poutres occasionnelles mêlées à des travaux de soudage généraux | Une machine de soudage automatique autonome peut être difficile à justifier. | Utiliser le coût de la sous-traitance et le délai de livraison comme points de comparaison. |
| Poutres en H répétitives aux dimensions de tôles stables | Le soudage sur portique devient plus facile à standardiser. | Modéliser la main-d’œuvre et le débit de production avec l’outil d’estimation de la main-d’œuvre et du débit. |
| Achat d’une nouvelle ligne de production de poutres en H | L’équilibrage de la ligne importe davantage que le seul poste de soudage. | Évaluer le coupage, l’assemblage, le soudage, le redressage et le grenaillage comme un procédé unique. |
Lors de l’évaluation des capacités de l’équipement, n’accordez pas une importance excessive à sa seule vitesse ; tenez également compte du travail à effectuer après le soudage initial, de la régularité des inspections de soudures, de la disponibilité de main-d’œuvre qualifiée, des modes opératoires de gestion du flux, de la nécessité d’utiliser un pont roulant et de la capacité de la machine de redressage de poutres en H en aval à absorber le débit du poste de soudage.
Comment évaluer un fournisseur de machines de soudage à portique
L’évaluation d’un fournisseur ne doit pas se limiter à la structure de la machine. Prenez également en compte l’assistance du fournisseur dans des domaines tels que la mise au point du procédé, la mise en service et le démarrage, la formation, les pièces de rechange et les adaptations OEM. Pour les procédés de fabrication de poutres en H, le fournisseur doit démontrer sa maîtrise de l’assemblage, du soudage, du redressage, de l’intégration des machines de coupage et de la livraison de projets complets.
Aubrik, anciennement Wuxi ABK Machinery, a été fondée en 1999 et fournit du matériel de soudage ainsi que des machines de coupage CNC. L’entreprise dispose d’une capacité annuelle de 1 000 ensembles de matériel de soudage et de 200 ensembles d’équipements de coupage. Aubrik possède les certifications ISO9001 et CE, offre une garantie gratuite d’un an et propose un service OEM personnalisé. Ces caractéristiques fournissent des indications utiles sur l’échelle de production, le système de commande de la qualité et l’étendue de l’assistance.
Questions permettant d’évaluer les capacités réelles d’un fournisseur
- Quelles configurations de lignes de soudage de poutres en H avez-vous installées pour la fabrication de structures en acier ?
- La machine de soudage à portique peut-elle traiter ma plage de hauteurs d’âme et de dimensions de semelles ?
- Comment réglez-vous le bridage hydraulique, le centrage automatique et le support des pièces ?
- Quelles sources de courant de soudage à l’arc submergé, têtes de soudage et solutions de récupération du flux et de suivi de joint sont disponibles ?
- Quels services de mise en service, de formation des opérateurs et d’assistance à distance sont fournis après la livraison ?
Pour les ateliers qui achètent une ligne complète, le fournisseur doit également expliquer comment le poste d’assemblage de poutres en H, la machine de soudage à portique, la machine de redressage, la machine de coupage CNC et l’équipement de grenaillage proposé en option fonctionneront successivement. Un fournisseur spécialisé dans les machines autonomes risque de ne pas détecter les problèmes de manutention ou les goulets d’étranglement sur l’ensemble de la ligne de production.
Évolution des exigences des acheteurs en matière de porte-à-faux simple, de porte-à-faux double et d’automatisation
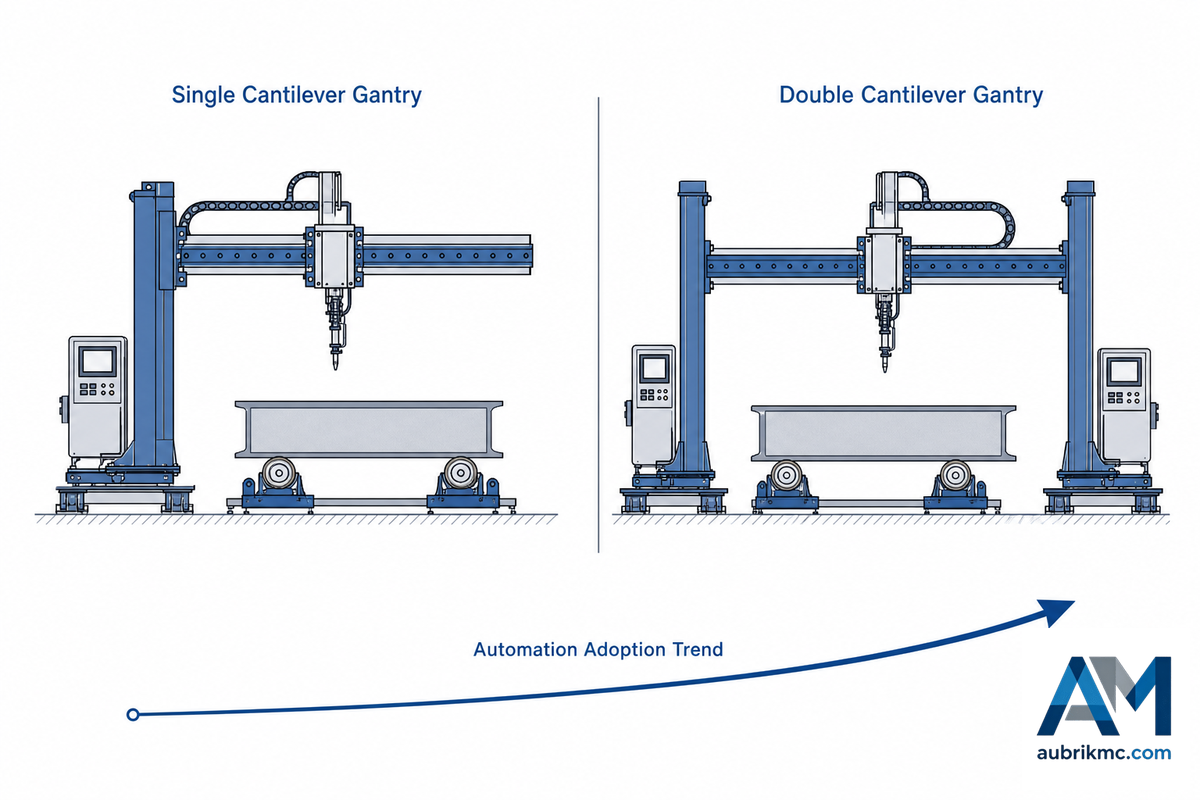
L’automatisation industrielle continue de s’étendre à un nombre croissant de tâches en usine, même si son rythme d’adoption varie selon les applications spécialisées. La publication World Robotics 2025 de l’IFR indique que 542 000 robots industriels ont été installés en 2024 et que les installations annuelles ont dépassé 500 000 unités pour la quatrième année consécutive. Cela ne prouve pas l’existence d’un marché pour chaque application de soudage de structures en acier, mais montre que les usines investissent dans l’automatisation lorsque la main-d’œuvre, la régularité et l’acquisition de données deviennent des contraintes.
Dans la fabrication de poutres en H, la tendance semble moins viser à remplacer chaque soudeur qu’à normaliser les longues soudures répétitives. Dans les cellules compactes réalisant des assemblages répétitifs, un robot de soudage peut améliorer la répétabilité des soudures, mais le soudage automatique à l’arc submergé des poutres en H est souvent plus pertinent lorsque la fiabilité du fonctionnement et l’efficacité de la production dépendent de longues soudures rectilignes. Les clients demandent un meilleur captage du flux, des réglages plus intuitifs et une plus grande facilité d’utilisation. Les ateliers concernés ont d’abord intérêt à pouvoir décrire leur gamme de pièces et leur flux de production avant que le fournisseur commence à représenter les lignes et les équipements sur plan.
FAQ : questions d’achat sur les machines de soudage à portique pour poutres en H
Q : Quelle est la différence entre une machine de soudage de poutres en H et une ligne de production de poutres en H ?
Voir la réponse
Une machine de soudage de poutres en H réalise l’étape de soudage automatique. Une ligne de production intègre le coupage, l’assemblage, le soudage sur portique, le redressage et, en option, la préparation de surface. En pratique, la ligne correspond simplement à la succession des travaux, dont le soudage constitue une étape.
Q : Toutes les machines de soudage à portique utilisent-elles le soudage à l’arc submergé ?
Voir la réponse
La plupart des machines de soudage à portique pour poutres en H destinées aux longues soudures de structures métalliques utilisent le soudage à l’arc submergé, car ce procédé convient aux longues soudures mécanisées et répétitives. Les variantes du procédé dépendent néanmoins du type de tôle d’acier, de la préparation de l’assemblage, du flux, du fil, de la source de courant de soudage et du DMOS retenu. Pour un atelier à production diversifiée, vérifiez si la même machine pourra également traiter des poutres courtes et si elle convient uniquement aux séries répétitives.
Q : Une machine de soudage à portique pour poutres en H peut-elle être personnalisée pour différentes hauteurs d’âme ?
Voir la réponse
Oui. Commencez par définir la plage réelle de hauteurs d’âme, les dimensions des semelles, la longueur des poutres et le mode de manutention. Si ces paramètres ne sont pas encore définis, commencez par utiliser l’outil de contrôle des capacités et des normes applicables aux poutres en H avant de finaliser la demande de devis.
Q : Quelles sont les principales machines utilisées avant et après le soudage sur portique ?
Voir la réponse
Avant le soudage sous portique, les ateliers préparent généralement les tôles à l’aide d’une machine de coupage et façonnent la poutre sur un poste d’assemblage. Après le soudage, ils peuvent redresser les déformations des semelles, grenailler la surface et transférer la poutre vers un atelier de peinture. La manutention intervient à chaque étape : lors de votre demande d’implantation de ligne, prévoyez donc les convoyeurs à rouleaux, les ponts roulants et l’espace nécessaire au retournement.
Q : Comment les acheteurs doivent-ils évaluer les exigences de qualité des soudures ?
Voir la réponse
Commencez par le code applicable au projet et le WPS. Renseignez-vous ensuite sur la vitesse de soudage, le dévidage du fil, le suivi de joint, la récupération du flux et les journaux de production.
Q : Quand un atelier doit-il choisir une configuration à double bras en porte-à-faux plutôt qu’à simple bras ?
Voir la réponse
Fondez ce choix sur les dimensions des poutres, l’accessibilité, la séquence de soudage et l’implantation de l’atelier. Une configuration à double bras en porte-à-faux peut convenir à un flux de production différent de celui d’une configuration à simple bras, mais le choix approprié dépend des dimensions des pièces et de leur manutention. Demandez un plan d’implantation avant de faire chiffrer votre demande et vérifiez que les opérateurs peuvent accéder aux points de réglage du flux, du fil et de la torche sans entraver les déplacements du pont roulant.
Q : Que doit contenir une demande de prix pour une machine de soudage sous portique de poutres en H ?
Voir la réponse
Indiquez la hauteur d’âme, la largeur et l’épaisseur des semelles, la longueur des poutres, la nuance d’acier visée, les exigences relatives au procédé de soudage, les besoins de récupération du flux, les attentes en matière de suivi de joint, les contraintes d’implantation, les exigences électriques, la norme d’inspection, le pays de destination et s’il s’agit d’une nouvelle ligne de production. Ajoutez si possible les plans de poutres types, car les détails réels d’accostage sont plus instructifs qu’un nom de modèle.
Q : Aubrik peut-elle fournir une assistance OEM pour une ligne complète de soudage de poutres en H ?
Voir la réponse
Oui, Aubrik propose une personnalisation OEM et les équipements de ligne associés.
Ressources Aubrik connexes
- Sélecteur de configuration de ligne pour poutres en H
- Vireurs de soudage et vireurs à galets : guide technique 2026
- Positionneurs de soudage et plateaux tournants : solutions de soudage de précision
- Vireur pour soudage de tubes : guide d’utilisation
- Comment dimensionner un positionneur pour soudage de tubes avant de demander un devis
Références et sources
- Qu’est-ce que le soudage à l’arc submergé ? – TWI
- Matériel de soudage à l’arc submergé – TWI
- AWS annonce la publication de D1.1/D1.1M:2025 – American Welding Society
- 29 CFR 1910.252 Exigences générales – OSHA
- Fumées de soudage – CDC/NIOSH
- Publication du rapport World Robotics 2025 – International Federation of Robotics
Préparez une demande de prix plus précise pour le soudage de poutres en H
Communiquez à Aubrik la hauteur d’âme, la plage de largeurs de semelle, la longueur des poutres, votre méthode de soudage privilégiée, les exigences relatives au procédé de soudage, l’implantation de la ligne, etc. En fonction de votre objectif de production, l’équipe d’ingénieurs Aubrik vous aidera à définir la machine de soudage sous portique, le poste d’assemblage de poutres en H ainsi que le plan de redressage et de manutention, puis vous remettra un devis.
Demandez à Aubrik une configuration de machine de soudage sous portique






