
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026.
Le soudage par cobot consiste à utiliser un bras robotisé collaboratif à force limitée pour effectuer des opérations de soudage dans l’atelier, aux côtés de vos soudeurs, plutôt que derrière une enceinte de sécurité. Ce seul choix de conception explique pourquoi une technologie qui existait à peine avant 2017 apparaît désormais dans des ateliers de fabrication métallique à forte diversité de production qui n’avaient jusque-là jamais disposé d’un budget consacré à la robotique. Ce guide explique ce qu’est réellement un cobot de soudage, quels procédés il maîtrise, dans quels cas il est moins performant qu’un robot industriel complet, combien il coûte et comment déterminer, à l’aide d’une méthode à 4 critères, s’il convient à votre atelier.
Caractéristiques principales
| Charge utile habituelle | 5-30 kg (bras du cobot uniquement, hors torche et outillage) |
| Portée habituelle | ~1,0-1,9 m |
| Procédés de soudage compatibles | MIG (GMAW), TIG (GTAW), plasma, laser, par points |
| Prix habituel du système | $50 000-$150 000 pour un système complet ; $150 000-$225 000 pour une configuration multiprocédé ou à axe externe |
| Gain de temps d’arc | ~10-40 % en manuel contre ~60-85 % en mode robotisé |
| Normes de sécurité applicables | ISO 10218-1:2025 / ISO 10218-2:2025, ANSI/A3 R15.06-2025, plus les règles OSHA propres au soudage |
Qu’est-ce que le soudage par cobot ?
Une installation de soudage par cobot — parfois appelée robot collaboratif de soudage — associe un bras robotisé collaboratif à une source de courant de soudage, une torche et un logiciel de commande simplifié. La principale différence avec un robot industriel de soudage classique réside dans l’architecture de sécurité : des capteurs limitant la force et la vitesse permettent au bras de fonctionner dans un atelier ouvert, sans la cellule clôturée requise par un robot traditionnel à 6 axes.
La plupart des cobots de soudage offrent une charge utile de 5-10 kg ; les modèles pour applications intensives atteignent désormais 30 kg. Le soudage collaboratif sacrifie une partie de cette capacité brute au profit d’une configuration qu’un soudeur peut programmer directement, en réglant les paramètres de soudage depuis une tablette au lieu d’écrire du code hors ligne.
Un système complet de soudage par cobot se compose de quatre éléments : le bras robotisé collaboratif lui-même, une source de courant MIG/TIG/plasma/laser et un générateur de soudage reliés au logiciel de commande du bras, des capteurs de détection des collisions et, en option, de suivi de joint, ainsi qu’une interface d’apprentissage permettant au soudeur d’enregistrer une trajectoire de soudage et de lancer les opérations en quelques minutes sans écrire de code robot.
Qu’est-ce qu’un cobot de soudage ?
Voir la réponse
Dans le domaine du soudage, un cobot est un bras robotisé collaboratif — généralement doté de 4 à 6 axes et d’une charge utile de 5-30 kg — équipé d’une torche de soudage et raccordé à une source de courant MIG, TIG, plasma ou laser standard. Selon la norme ISO 10218-2:2025, le fonctionnement collaboratif couvre quatre modes reconnus : arrêt nominal de sécurité contrôlé, contrôle de la vitesse et de la distance de séparation, limitation de la puissance et de la force, et guidage manuel. Les cobots de soudage reposent le plus souvent sur la limitation de la puissance et de la force associée au guidage manuel pour la programmation, ce qui leur permet de partager l’espace de travail avec des personnes au lieu de fonctionner derrière une enceinte.
L’achat de votre premier cobot implique de choisir parmi plusieurs modèles, des bras d’entrée de gamme aux unités plus puissantes comme la gamme de cobots FANUC CRX, et d’adapter ce choix au niveau de compétence en soudage déjà présent dans l’atelier. Choisir la mauvaise catégorie de charge utile est une erreur coûteuse : un atelier qui sous-dimensionne son équipement en achetant un bras de 5 kg pour des pièces nécessitant un outillage plus lourd subit couramment un retard de 30 jours pour remplacer les composants, et le problème se manifeste rarement au niveau du bras, mais plutôt de l’outillage, car un accostage irrégulier des pièces déclenche les mêmes capteurs de détection des collisions qui assurent initialement la sécurité du cobot. C’est précisément pour gérer ce compromis que les évaluations des risques selon ISO 10218 et les essais de réception en usine sont réalisés avant la mise en service d’une cellule. Les ateliers qui en tirent le meilleur parti présentent un profil commun : une production à forte diversité et faible volume, avec des changements de série hebdomadaires ou quotidiens, et non trimestriels — suffisamment répétitive pour justifier l’automatisation, mais assez variée pour qu’une ligne industrielle fixe reste inactive entre deux travaux. Un fabricant de structures en acier produisant 40 modèles différents de supports par mois ou un atelier de tôlerie réalisant de petits lots de coffrets correspond bien mieux à ce profil qu’une usine exécutant le même assemblage soudé 10 000 fois par poste — un tel volume favorise plutôt une cellule industrielle dédiée à grande vitesse. Les ateliers qui ne sont pas encore prêts à acheter du matériel disposent néanmoins d’une solution intermédiaire : sous-traiter les surcharges de travail à un prestataire de services de soudage des métaux pendant qu’ils évaluent l’automatisation.
Quel procédé de soudage convient à un cobot : MIG, TIG ou laser ?
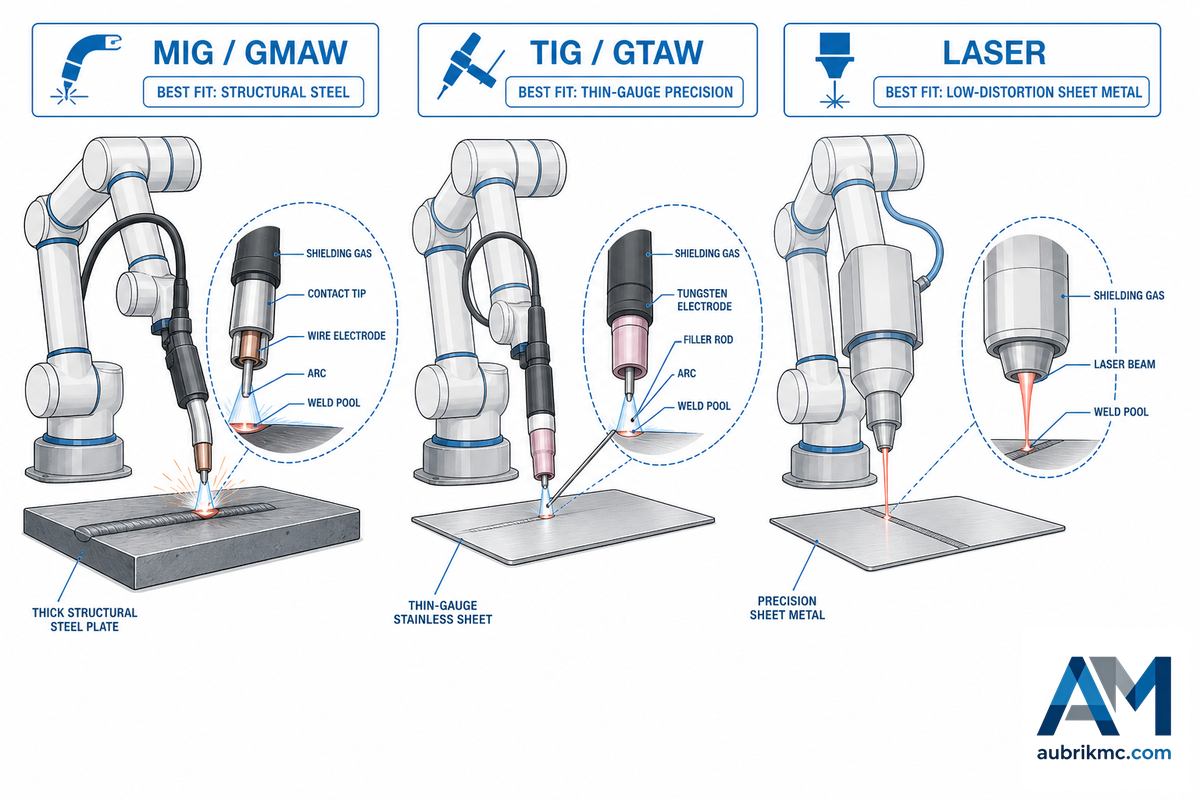
Tous les procédés de soudage ne se transposent pas facilement sur une plateforme collaborative. Le soudage MIG de structures épaisses et les cobots de soudage laser de haute précision imposent des exigences différentes en matière de charge utile, de refroidissement de la torche et de précision de trajectoire par rapport au soudage TIG de faibles épaisseurs ; l’adéquation du procédé constitue donc un véritable critère de sélection, et non un simple détail.
La technologie du soudage robotisé a progressé si rapidement que même certaines opérations répétitives autrefois jugées trop délicates pour un cobot — comme les assemblages de structures métalliques multipasses — sont désormais envisageables sur les modèles offrant une charge utile supérieure. Les premiers systèmes de soudage par cobot ne pouvaient traiter que des assemblages simples ; les cobots actuels sont beaucoup plus polyvalents, et les systèmes comme les cellules de soudage laser, en particulier, sont passés en quelques années du statut de curiosité à celui de solution courante.
| Procédé | Applications adaptées | Critère d’adéquation |
|---|---|---|
| MIG (GMAW) | Structures en acier, supports, châssis | Procédé le plus courant sur les cobots ; les torches refroidies par eau offrent désormais des facteurs de marche supérieurs à ceux des premiers modèles refroidis par air |
| TIG (GTAW) | Faibles épaisseurs, acier inoxydable, assemblages de qualité aéronautique | Procédé privilégiant la précision, mais plus lent ; sensible à la régularité du débit de gaz de protection |
| Laser | Tôlerie de haute précision à faible déformation | Exige les tolérances d’outillage les plus strictes des trois procédés ; catégorie de cobots la plus récente |
| Soudage par points | Assemblages de tôles de type automobile | Charge utile requise plus faible ; procédé secondaire courant dans les cellules multiprocédés |
💡 Conseil de pro
La sensibilité au gaz de protection est un véritable paramètre du soudage par cobot, et non une préoccupation propre au soudage manuel — des professionnels signalent qu’une teneur plus élevée en argon peut dégrader l’aspect du cordon et la qualité des soudures sur les systèmes robotisés ; un procédé qualifié pour le soudage manuel nécessite donc toujours une vérification spécifique de ses paramètres lors de son transfert sur un cobot, tandis que la ventilation doit rester conforme à la norme OSHA 1910.254, que la torche soit tenue par une personne ou une machine.
Soudage robotisé traditionnel à 6 axes ou soudage par cobot
Un cobot n’est pas simplement une cellule robotisée de soudage plus petite et moins coûteuse : il s’agit d’un outil différent, destiné à un autre profil de production. Le soudage robotisé traditionnel — réalisé par des robots soudeurs à 6 axes derrière une enceinte conformément à la norme ISO 10218-1:2025 — est mieux adapté aux besoins de vitesse brute, de charge utile (généralement 50+ kg) et de facteur de marche, qui justifient encore l’utilisation d’une cellule industrielle clôturée pour la production en grande série d’une pièce unique. Les modèles évolués de robots collaboratifs de soudage réduisent cet écart, mais une cellule robotisée traditionnelle reste supérieure en matière de débit de soudage pur. En contrepartie, les cobots excellent par la rapidité des changements de série, leur faible encombrement au sol et la possibilité de programmer une nouvelle trajectoire de soudage en quelques minutes par guidage manuel, sans logiciel de programmation hors ligne.
✔ Avantages
- Aucune enceinte requise. La limitation de la force et de la vitesse permet de partager l’espace de travail.
- Le guidage manuel simplifie la programmation pour les soudeurs, sans faire appel à des ingénieurs.
- Redéploiement possible entre différents travaux au cours du même poste
- Amélioration du temps d’arc (environ 10-40 % en manuel contre jusqu’à 60-85 % en mode robotisé).
⚠ Limites
- Charge utile et portée inférieures à celles des robots industriels complets
- Temps de cycle plus lent pour les séries à grand volume d’une pièce unique
- Un outillage rigide reste indispensable — un cobot ne peut pas « tenir » la pièce comme un soudeur humain.
- La vitesse limitée par la force peut provoquer des arrêts sur les pièces complexes — un détail rarement mis en avant par les fournisseurs.
Quels sont les inconvénients du soudage par cobot ?
Voir la réponse
Les principaux inconvénients sont une vitesse et une charge utile inférieures à celles d’un grand robot industriel, une sensibilité à la régularité des pièces et de l’outillage, ainsi que des plages de fonctionnement limitées pour les soudures lourdes ou multipasses. Sur un forum, un soudeur a décrit ainsi le problème des pièces complexes : savoir « exactement où se trouve l’assemblage » constitue une « variable supplémentaire » que les « grands robots lourds à programmation rigide gèrent généralement avec une meilleure régularité ». Cela dit, ces limites n’empêchent pas un cobot de constituer le bon choix : elles définissent le profil de production qui en bénéficie le plus, à savoir une forte diversité, un volume faible à moyen et des pièces régulières.
Panorama des systèmes de soudage par cobot disponibles sur le marché
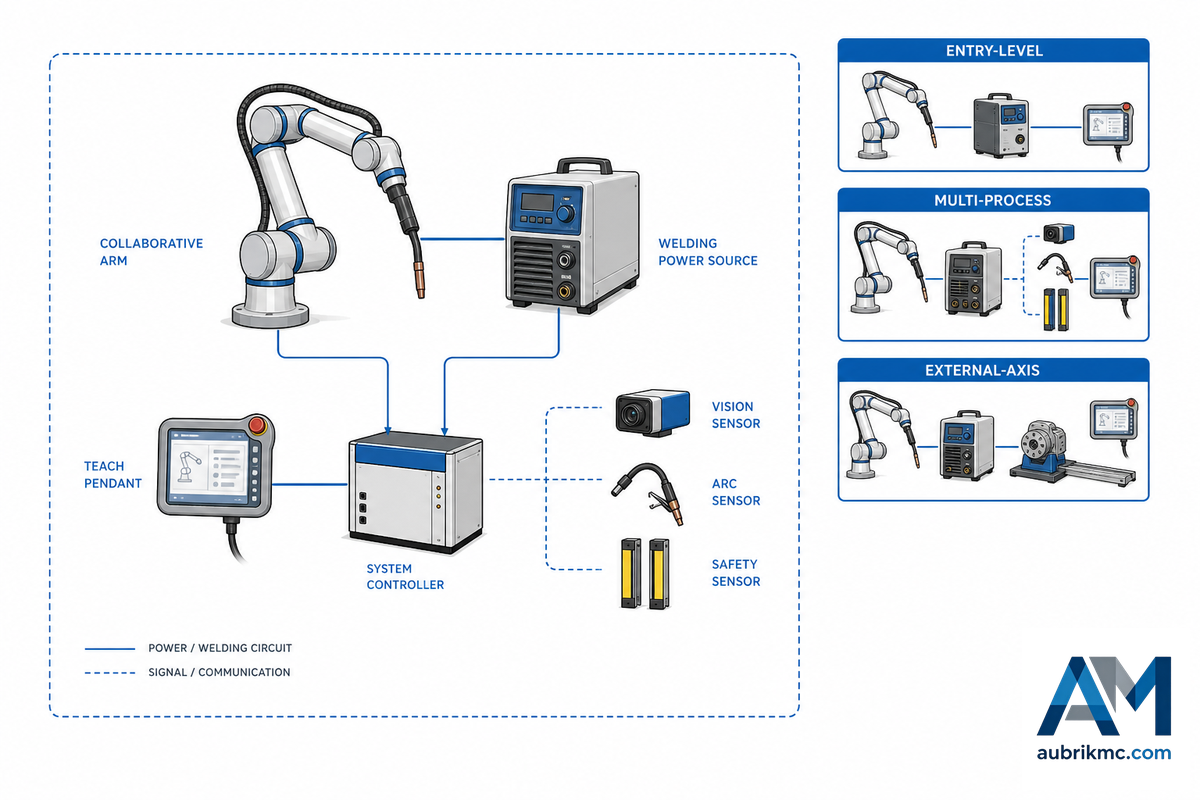
Les systèmes de soudage complets reposant sur un bras collaboratif deviennent une offre standard chez presque tous les grands fabricants de robots ; ils prennent généralement la forme d’une machine de soudage complète commercialisée en partenariat avec des fournisseurs de sources de courant — des ensembles de soudage par cobot réunissant le bras, la torche et le logiciel, sans que l’atelier ait à intégrer séparément les différents composants. Choisir uniquement selon la marque expose les acheteurs à une incompatibilité qu’ils ne découvrent qu’après réception : comme le bras et la source de courant proviennent de deux entreprises différentes, une installation annoncée en 2 heures peut se transformer en plusieurs jours de difficultés d’intégration si leur interface n’a pas été validée au préalable, précisément le type de problème qu’un essai de réception en usine doit détecter avant l’expédition de la machine.
| Système / Modèle | Bras / Source de courant | Caractéristique notable |
|---|---|---|
| Hirebotics Cobot Welder | Universal Robots UR10e + source de courant Miller | Commande par application mobile ; délai de livraison annoncé d’environ 2 semaines — confirmer la valeur actuelle auprès du fournisseur |
| Lincoln Electric Cooper | Bras Universal Robots + source de courant Lincoln | Programmation sur tablette avec la « Cooper App » |
| Vectis Cobot Welding Tool | Universal Robots UR10e | Ensemble MIG clé en main monté sur chariot |
| FANUC CRX Welding Cobot | FANUC CRX (options de charge utile de 10-30 kg) | Logiciel ArcTool, options de suivi de joint et de vision |
| BotX Cobot Welding System | Distribué par Airgas / Red-D-Arc | Formule de location ou crédit-bail, sans achat d’immobilisation |
| IPG LightWELD Cobot | Source laser IPG + bras collaboratif | Solution propre au laser, destinée à une fabrication métallique rapide et à faible déformation |
| ABB Cobot Arc Welding Package | Bras ABB GoFa/SWIFTI + effecteur terminal doté d’une torche de soudage à l’arc | Destiné aux nouveaux utilisateurs de robots, avec peu de connaissances en programmation requises |
| Yaskawa HC10XP | Bras Yaskawa + Universal Weldcom Interface (UWI) | L’UWI permet au cobot de piloter une source de courant de soudage de presque toutes les marques |
| Panasonic Tawers-W | Bras Panasonic avec options de détection d’effort | Gamme compacte de robots de soudage adaptée au fonctionnement à proximité des personnes |
| KUKA / Fronius Cobot Cells | Bras KUKA ou similaire + source de courant Fronius TPS/i | Ensembles assemblés par des intégrateurs plutôt que produit provenant d’un fournisseur unique |
Chaque système collaboratif se présente généralement comme une cellule intégrée installée sur un chariot mobile ou un plateau, comprenant le bras, le générateur de soudage et une base d’outillage — le cobot Hirebotics et l’ensemble Vectis ci-dessous sont tous deux construits de cette manière. Le suivi de joint guidé par vision est le segment qui évolue le plus rapidement sur ce marché : US11648683B2 décrit une méthode adaptative de planification des trajectoires assistée par l’IA visant précisément à réduire la sensibilité aux tolérances de l’outillage qui limite les systèmes d’entrée de gamme actuels. Toute implantation plus élaborée comprenant des positionneurs de soudage, plusieurs cellules ou des axes externes constitue un projet d’une autre ampleur, traité séparément par la gamme de systèmes de soudage robotisé d’Aubrik.
Sécurité du soudage par cobot et conformité à la norme ISO/TS 15066
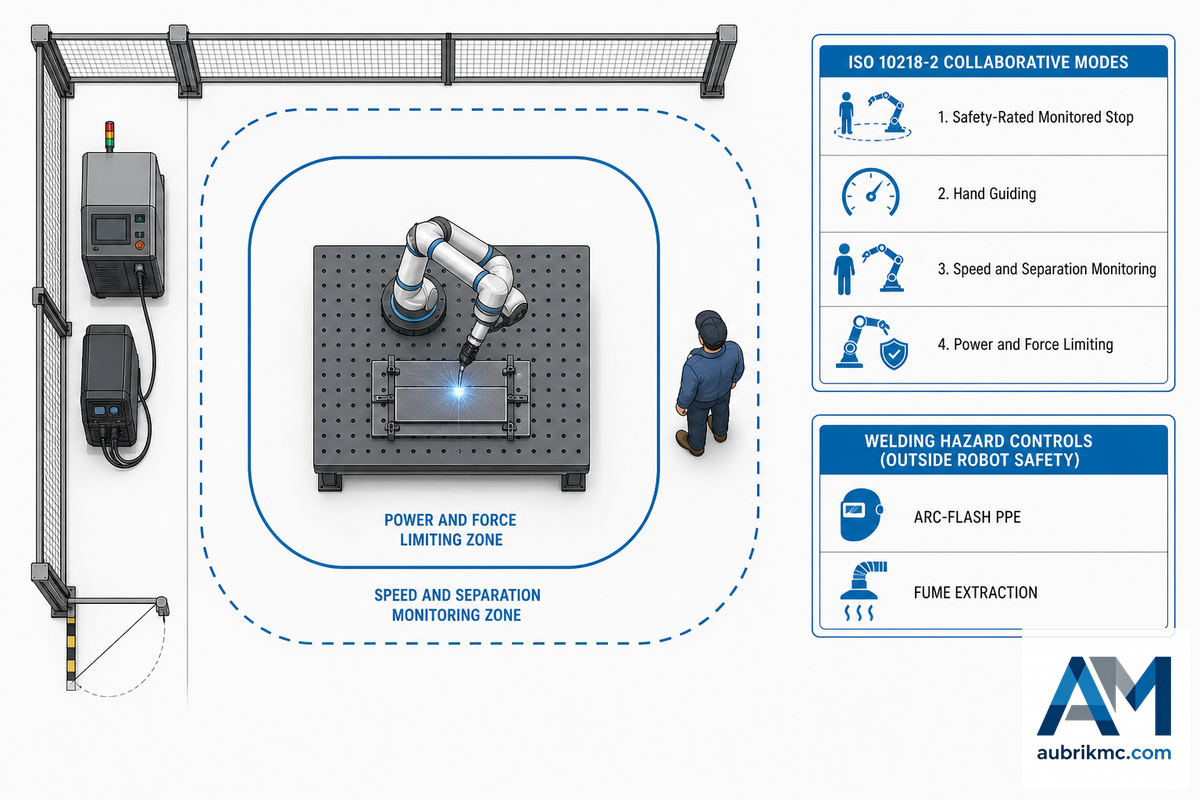
Les règles relatives à la sécurité collaborative et celles propres au soudage constituent deux ensembles distincts ; ne négligez pas les unes au profit des autres.
📐 Note technique
Depuis 2025, les normes ISO 10218-1:2025 et ISO 10218-2:2025 remplacent les éditions de 2011 et, selon la propre description de produit de l’ISO, la nouvelle édition « complète des normes telles que l’ISO/TS 15066, qui traite des applications de robots collaboratifs » — ce qui signifie qu’elle ne l’intègre pas entièrement dans un document unique. Les acheteurs doivent effectuer leurs vérifications précisément par rapport aux éditions de 2025, et non à l’ancien texte de 2011 ou à une lecture isolée de l’ISO/TS 15066. Aux États-Unis, la norme fédérale équivalente est ANSI/A3 R15.06-2025. Surtout, la norme ISO 10218-2:2025 précise explicitement les éléments qu’elle ne couvre pas : le traitement de matériaux tels que les métaux, les rayonnements ionisants et non ionisants dangereux, ainsi que la manipulation de charges telles que les métaux en fusion figurent tous parmi les exceptions citées. Le soudage à l’arc génère précisément ces dangers — rayonnement de l’arc, fumées issues du traitement des métaux et bain de fusion — si bien que la conformité ISO 10218 d’une cellule collaborative ne garantit absolument rien concernant les EPI contre le rayonnement de l’arc, le captage des fumées ou les rideaux de soudage. Ces risques relèvent des normes propres au soudage : OSHA 1910.254 (matériel de soudage et de coupage à l’arc) et 1926.353 (ventilation et protection contre les rayonnements pour le soudage, le coupage et le chauffage).
En pratique, une cellule de soudage par cobot conforme doit donc faire l’objet de deux validations distinctes : une évaluation des risques du robot collaboratif selon ISO 10218-1/2:2025 (ou ANSI/A3 R15.06-2025 aux États-Unis) et un examen classique de la sécurité du soudage portant sur les rideaux, l’aspiration des fumées et les EPI conformément aux normes OSHA applicables au soudage. Négliger ce second examen au motif que le robot « n’a pas besoin d’enceinte » constitue l’une des erreurs de sécurité les plus courantes avec les cobots de soudage.
Budget du soudage par cobot : coûts et retour sur investissement
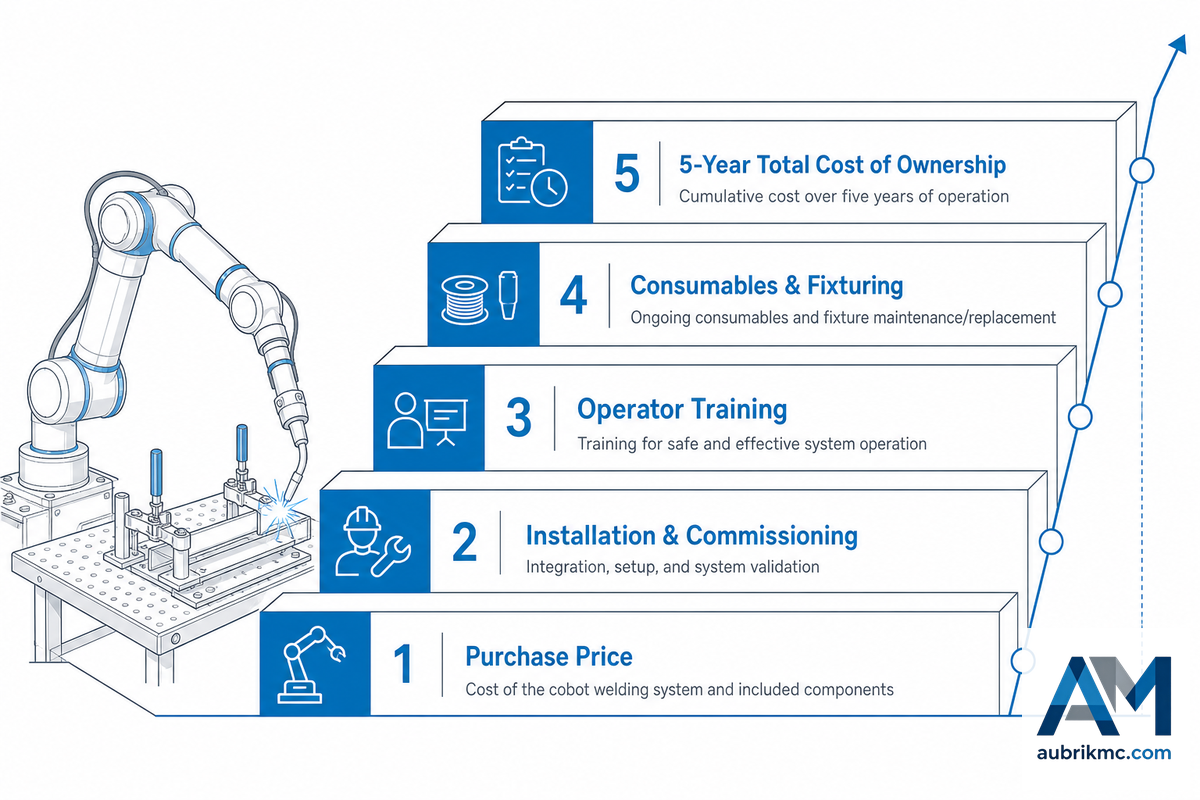
Les recherches de prix concernant ce matériel font généralement ressortir un chiffre unique, mais la réalité correspond à une fourchette. Les prix indiqués par des sources indépendantes convergent, même s’il n’existe aucun indice public des prix pour cette catégorie de produits. Les systèmes complets de soudage par cobot d’entrée de gamme se situent généralement entre $50 000-$150 000, tandis que les configurations multiprocédés ou à axe externe se situent entre $150 000-$225 000 — la fourchette de prix s’élargit rapidement lorsqu’un atelier ajoute un second procédé ou un axe externe sur rail. Un robot collaboratif de soudage proposé nettement en dessous de cette fourchette est généralement dépourvu de la source de courant, de l’ensemble de torche ou de l’outillage dont une cellule opérationnelle a réellement besoin.
$50K-$150K
Système complet type
2-3x
Multiplication du temps d’arc
3-5 ans
Objectif d’amortissement retenu par de nombreux ateliers
Combien coûte un cobot de soudage ?
Afficher la réponse
Selon cinq sources indépendantes provenant de fournisseurs et d’intégrateurs, un système complet de soudage par cobot coûte généralement $50 000-$150 000, la fourchette d’entrée de gamme la plus courante étant de $75 000-$125 000, contre $150 000-$225 000 pour les configurations multiprocédés ou à axe externe. Il s’agit d’estimations du secteur et non de chiffres provenant d’un indice des prix contrôlé par l’État ; confirmez donc les montants actuels directement auprès de chaque fournisseur avant d’établir votre budget.
Voici un calcul simple de l’amortissement : un système de soudage par cobot à $105 000 qui remplace environ 20 heures de soudage manuel par semaine, à un taux horaire complet d’atelier de $45/heure — dans la fourchette indiquée par les grilles salariales du BLS pour les métiers qualifiés du soudage après intégration des avantages sociaux et des frais généraux — libère environ $46,800/an de capacité de main-d’œuvre ($45/h × 20 h × 52 semaines). À ce rythme, le matériel serait amorti en un peu plus de deux ans, hors consommables ; les fournisseurs citent des études de cas selon lesquelles le sursoudage constitue une source importante, quoique difficile à quantifier précisément, de consommation excessive de gaz de protection et de fil par rapport à une soudure robotisée correctement paramétrée, ce qui ajoute une économie tangible à celle de la main-d’œuvre, même si son ampleur exacte varie selon l’atelier. Le problème, confirmé indépendamment par l’analyse des coûts d’un fournisseur et par le témoignage sans lien d’un propriétaire d’atelier sur un forum, est que « le cobot est la partie la moins chère » lorsque sont également pris en compte la manutention des matériaux, l’outillage et la main-d’œuvre de préassemblage des pièces — ce sont généralement ces postes, et non le robot lui-même, qui déterminent si l’amortissement réel respecte le délai prévu.
Méthode de sélection d’un cobot de soudage : convient-il à votre atelier ?
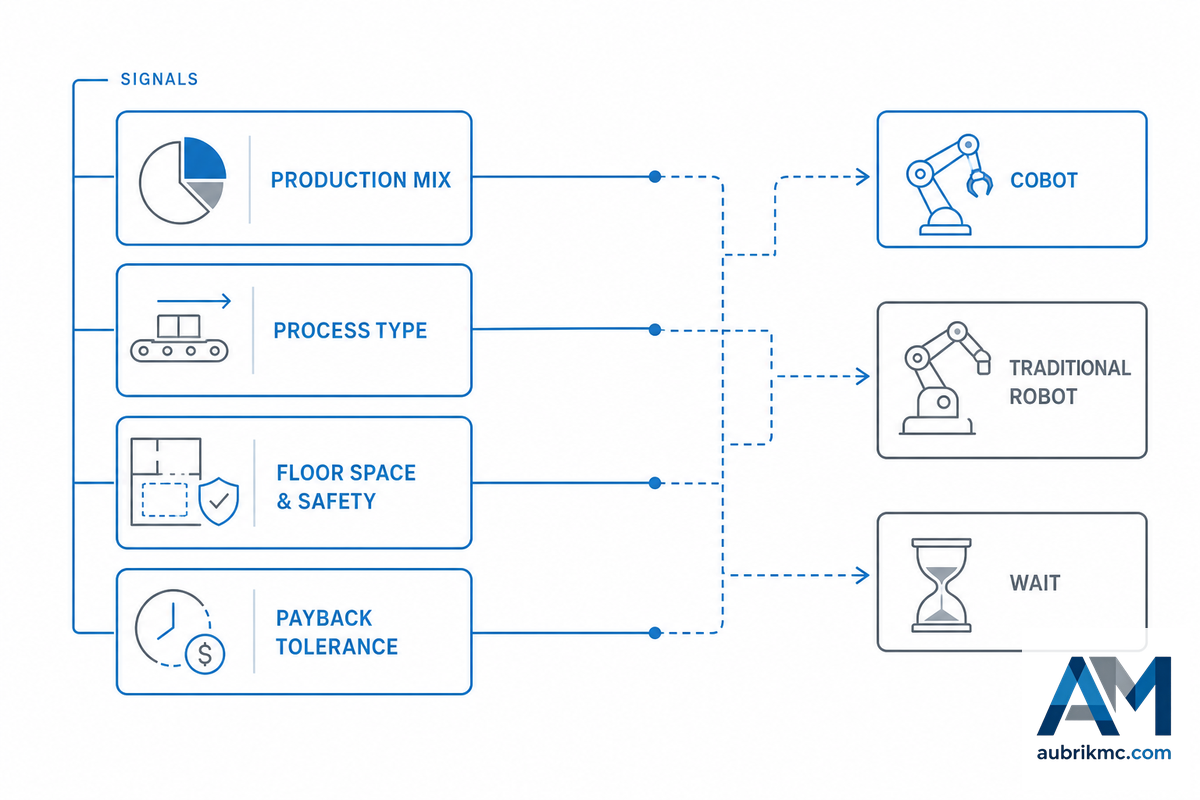
La plupart des contenus consacrés au soudage par cobot se concluent par « cela dépend », ce qui aide peu lorsqu’il vous revient de signer le bon de commande. La réussite d’un projet de soudage par cobot se prépare bien avant ce bon de commande, en évaluant honnêtement les types de travaux de soudage réellement effectués dans votre atelier et en déterminant si la solution collaborative envisagée améliorera la productivité ou restera simplement inutilisée dans un coin.
Le test d’adéquation du soudage par cobot à 4 critères ramène la décision à quatre questions notées portant sur la diversité de production, le type de procédé, l’espace au sol et la sécurité, ainsi que la tolérance au délai d’amortissement — répondez-y honnêtement et le tableau ci-dessous vous orientera vers un cobot, un robot traditionnel ou l’attente. Le critère relatif à l’espace au sol et à la sécurité reflète notamment l’étape d’évaluation des risques exigée par la norme ISO 10218-2:2025 avant la mise en service de toute cellule collaborative ; les ateliers obtenant un mauvais résultat sur ce point doivent donc généralement réaliser des travaux de mise en conformité, quel que soit le système retenu.
| Critère | Favorable au cobot | Favorable au robot traditionnel / à l’attente |
|---|---|---|
| 1. Diversité de production | Changements de pièces hebdomadaires ou quotidiens | Pièce unique produite en grand volume pendant plusieurs mois |
| 2. Type de procédé | MIG/TIG sur acier ou aluminium de faible à moyenne épaisseur | Soudures lourdes multipasses, soudage à l’arc submergé ou alliages exotiques |
| 3. Espace au sol/sécurité | Espace au sol limité, sans place pour une cellule clôturée | Espace déjà disponible pour une cellule dédiée |
| 4. Tolérance au délai d’amortissement | Horizon de 3-5 ans acceptable | Amortissement requis en moins de 18 mois |
Exemple d’application
Un fabricant de structures en acier employant 12 personnes produit 25-30 modèles différents de supports et de goussets par mois (critère 1 : favorable au cobot), principalement par soudage MIG de tôles de 3/8″-1/2″ (critère 2 : favorable au cobot), ne dispose d’aucune travée libre pour une cellule clôturée (critère 3 : favorable au cobot) et accepte un amortissement sur 4 ans (critère 4 : favorable au cobot). Les quatre critères orientent vers un cobot. Si le critère 1 correspondait plutôt à un seul modèle de support produit à 8 000 pièces/mois, la recommandation s’orienterait vers une cellule robotisée standard dédiée.
« Le principal élément sous-estimé par les ateliers n’est pas le robot, mais le temps nécessaire pour mettre au point un bon outillage. Un cobot ne fait que répéter ce qu’on lui donne ; si l’outillage se décale, la soudure se décale aussi. »
Équipe d’ingénierie Aubrik
Perspectives du secteur : la pénurie de soudeurs et l’essor des cellules collaboratives complètes
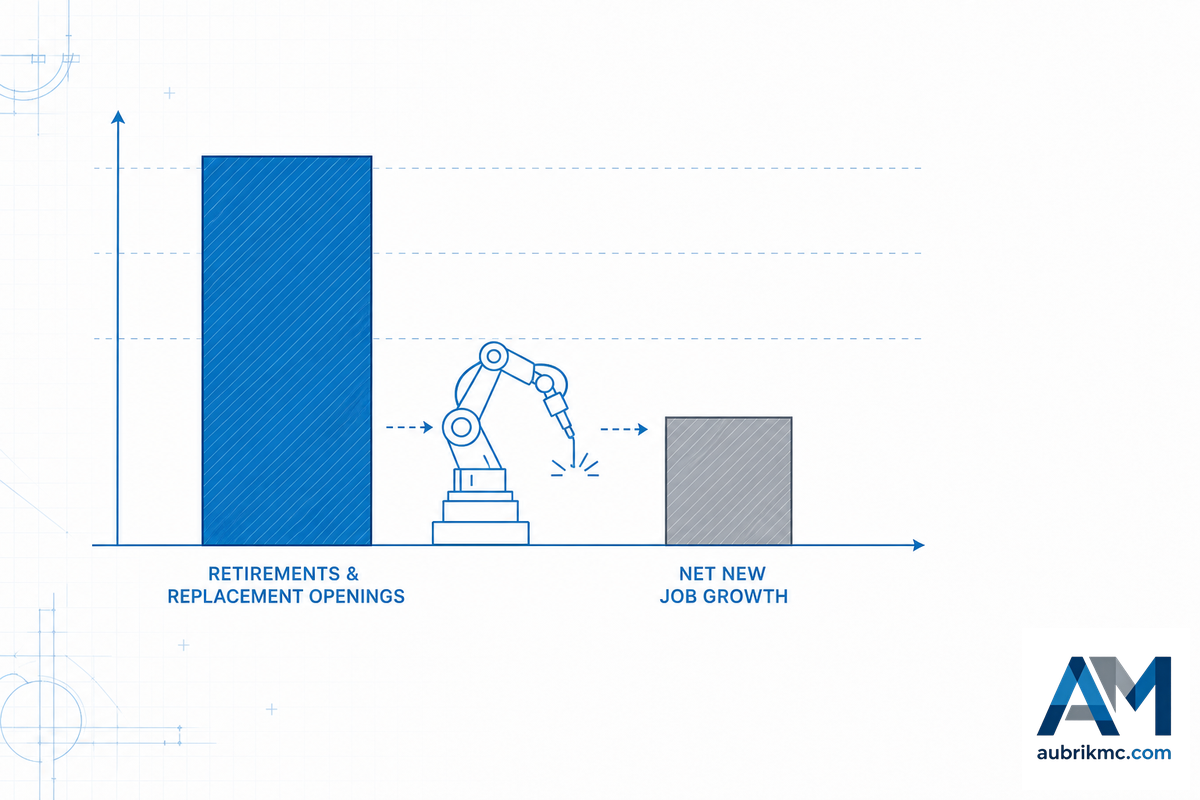
Un seul facteur explique très clairement l’adoption du soudage par robot collaboratif : ce n’est pas une projection de la taille du marché, mais le simple calcul des départs à la retraite dans la main-d’œuvre américaine du soudage. Selon le U.S. Bureau of Labor Statistics, l’emploi des soudeurs, opérateurs de coupage, opérateurs de brasage tendre et braseurs ne devrait progresser que de 2 % entre 2024 et 2034 (soit bien moins que la moyenne des professions), mais plus de 45 600 postes devraient néanmoins être à pourvoir chaque année en moyenne. La plupart de ces postes devraient se libérer en raison de départs à la retraite ou de reconversions professionnelles, plutôt que du fait de la croissance de l’emploi elle-même. American Welding Society décrit une dynamique similaire sur une période de dix ans, en indiquant que des centaines de milliers de nouvelles personnes devront rejoindre le métier d’ici la fin de la décennie. Ces deux constats concordent : aux États-Unis, la main-d’œuvre du soudage n’est pas renouvelée aussi rapidement qu’elle part à la retraite, indépendamment de la croissance du nombre total d’emplois.
Voilà, en pratique, le cas d’usage de l’automatisation du soudage : elle évite d’avoir à recruter pour remplacer un soudeur chevronné, permet à celui-ci de superviser le travail de deux ou trois autres opérateurs, aide le personnel nouvellement recruté et moins expérimenté à réaliser plus rapidement des soudures répétables et accroît la productivité globale par poste. Les robots collaboratifs de soudage à l’arc, considérés comme une famille plus large, et la technologie de soudage par robot collaboratif qui les sous-tend évoluent encore si rapidement que même les spécifications d’il y a deux ans sous-estiment les capacités des modèles actuels. Pour situer le contexte, des études indépendantes estiment que le marché global du matériel de soudage robotisé représente cette année plusieurs milliards dans le haut de la fourchette à un chiffre et continuera de croître jusqu’au début des années 2030 — des données indicatives utiles à connaître, mais qui ne justifient pas davantage l’adoption immédiate de cette technologie par un atelier que les facteurs humains mentionnés plus haut. Au cours des 12-18 prochains mois, les ateliers ayant mis en œuvre des robots collaboratifs selon les anciennes normes de sécurité (datant de 2011) devront suivre attentivement la transition vers la conformité aux normes ISO 10218:2025 / ANSI R15.06-2025 et vérifier que leurs évaluations des risques restent valables au regard des nouvelles exigences. Dans l’ensemble du secteur mondial du soudage, experts et soudeurs qualifiés observent la même évolution : moins de nouveaux postes de soudage dotés en personnel selon le modèle traditionnel et davantage de systèmes de soudage par robots collaboratifs prenant en charge les tâches répétitives qui occupaient auparavant une grande partie de la journée d’un soudeur chevronné.
Questions fréquentes
Q : Quel est le meilleur système de soudage par robot collaboratif ?
Voir la réponse
Il n’existe pas de solution unique qui soit la « meilleure », car le choix dépend fortement du procédé, du budget et des exigences de délai de livraison. Lincoln Cooper et Hirebotics sont les options les plus courantes pour un déploiement rapide du procédé MIG, tandis que FANUC CRX convient parfaitement à la plus large gamme de masses de pièces et que IPG LightWELD domine les applications laser. Avant de commencer à rechercher des modèles précis, évaluez la situation de votre atelier à l’aide du contrôle d’adéquation à 4 signaux présenté plus haut — le robot collaboratif adapté à un atelier produisant des supports très diversifiés convient rarement à une activité de tôlerie axée sur le laser, même lorsque la productivité globale du soudage paraît similaire sur le papier.
Q : Peut-on souder de l’aluminium avec un robot collaboratif de soudage ?
Voir la réponse
Oui — la plupart des plateformes robotisées collaboratives prennent bien en charge le soudage MIG et TIG de l’aluminium, même si la conductivité thermique supérieure de l’aluminium et sa sensibilité à la contamination rendent la régularité de l’outillage et la gestion du gaz de protection encore plus déterminantes que pour l’acier. Vérifiez que les spécifications du système retenu en matière d’alimentation du fil et de refroidissement de la torche répondent aux contraintes du soudage de l’aluminium.
Q : Comment programme-t-on un robot collaboratif de soudage ?
Voir la réponse
Le guidage manuel est la méthode la plus courante : le soudeur déplace physiquement le bras le long de la trajectoire de soudage, enregistre les points sur une tablette ou un pupitre d’apprentissage, puis règle la tension, la vitesse du fil et l’angle d’avance afin d’obtenir le cordon souhaité. La plupart des applications ne nécessitent aucune expérience en programmation robotique ; un atelier qui testait le soudage par robot collaboratif pour la première fois a enregistré 20 points de soudage et était prêt à commencer à souder des pièces de série moins de quatre heures après la mise sous tension de la machine.
Q : À qui s’adresse le soudage par robot collaboratif ?
Voir la réponse
Les robots collaboratifs présentent le plus d’intérêt pour les ateliers de sous-traitance et les fabricants qui réalisent des applications de soudage très diversifiées en volumes faibles à moyens, comme les ateliers de construction métallique, les fabricants de produits en tôle et les sous-traitants à façon. Pour la production en grande série d’une seule pièce, une cellule robotisée traditionnelle avec enceinte de protection est généralement plus adaptée.
Q : Soudage par robot collaboratif ou soudage robotisé traditionnel : quelle solution vous convient ?
Voir la réponse
Si les changements de série ont lieu chaque semaine et que l’espace disponible dans l’atelier est limité, le soudage par robot collaboratif offre le meilleur compromis en matière de flexibilité et de temps de réglage. Pour produire une seule pièce en grande série pendant plusieurs mois, une cellule robotisée traditionnelle à 6 axes peut être plus avantageuse grâce à sa vitesse et à son facteur de marche. Consultez le comparatif présenté au début de ce guide pour une analyse approfondie.
Q : Que comprend généralement un ensemble de soudage par robot collaboratif ?
Afficher la réponse
L’ensemble de base comprend généralement le bras robotisé collaboratif, une source de courant de soudage compatible, une torche, le matériel d’alimentation du fil, un chariot mobile ou un plateau ainsi qu’un logiciel d’apprentissage. Les accessoires proposés en option, comme les positionneurs de soudage, les capteurs de suivi de joint et les axes supplémentaires, sont facturés séparément.
Q : Combien coûtent généralement les robots collaboratifs hors applications de soudage ?
Voir la réponse
Le prix d’un bras robotisé collaboratif seul (sans source de courant de soudage, torche ni outillage) se situe souvent, en entrée de gamme, entre $25 000-$65,000, selon la charge utile et la portée du bras. Cela explique pourquoi le prix d’un « robot collaboratif de soudage » peut atteindre $75 000-$150 000+ pour un ensemble complet, contrairement au bras seul. Lors de l’examen des offres des fournisseurs, étudiez attentivement les prix et comparez-les à celui du bras seul afin de comprendre le coût des composants propres au soudage.
Références et sources
- ISO 10218-2:2025Organisation internationale de normalisation
- Norme de sécurité des robots ANSI/A3 R15.06-2025American National Standards Institute
- 29 CFR 1910.254, Matériel de soudage à l’arc et de coupageOccupational Safety and Health Administration
- 29 CFR 1926.353, Ventilation et protection lors du soudage, du coupage et du chauffageOccupational Safety and Health Administration
- Soudeurs, opérateurs de coupage, opérateurs de brasage tendre et braseurs, Manuel des perspectives professionnellesU.S. Bureau of Labor Statistics
- Résoudre la pénurie de soudeurs grâce aux robots collaboratifsAmerican Welding Society
- Optimisation des réglages de soudage pour les robots collaboratifsAmerican Welding Society
- Comment le robot collaboratif de soudage transforme l’atelier de fabrication métalliqueThe Fabricator (FMA)
À propos de cette analyse
Ce guide a été élaboré à partir de documents publiés par les fournisseurs, des textes des normes ISO/OSHA/ANSI, des données du US Bureau of Labor Statistics et de discussions entre professionnels sur le déploiement du soudage par robots collaboratifs, puis ces sources ont été recoupées. Les prix indiqués sont des estimations des fourchettes du marché à la mi-2026 et peuvent évoluer en fonction du coût des matériaux et des composants. Aubrik fabrique du matériel de soudage robotisé, notamment des solutions de soudage par robots collaboratifs, mais ce guide est conçu pour rester utile quelle que soit la marque évaluée. Analyse vérifiée par l’équipe technique Aubrik.
Si le contrôle d’adéquation à 4 signaux vous oriente vers un robot collaboratif, les solutions de soudage par robots collaboratifs de Aubrik méritent de figurer dans votre présélection aux côtés des systèmes évalués dans ce guide.
Articles connexes
- Systèmes de soudage robotiséToute la gamme Aubrik de matériel de soudage robotisé et de soudage par robots collaboratifs
- Services de soudage des métaux — soudage TIG/MIG en sous-traitance pour les ateliers qui ont besoin de capacité, et non de matériel
- Fabricant de matériel de soudage Aubrikcatalogue complet de matériel et de lignes de production



