
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi.
Kobot kaynağı, kaynak işlerini güvenlik çitinin arkasında değil, atölye sahasında kaynakçıların yanında gerçekleştirmek için kuvvet sınırlamalı bir kolaboratif robot kolunun kullanılmasıdır. Bu tek tasarım tercihi, 2017 öncesinde neredeyse hiç var olmayan bir teknolojinin, daha önce robotik sistemlere bütçe ayıramayan yüksek ürün çeşitliliğine sahip imalat atölyelerinde artık görülmesinin nedenidir. Bu rehber; kaynak kobotunun gerçekte ne olduğunu, hangi yöntemlerde başarılı olduğunu, tam donanımlı bir endüstriyel robota karşı nerelerde yetersiz kaldığını, maliyetini ve atölyenin uygun olup olmadığını belirlemeye yönelik 4 sinyalli bir çerçeveyi ele almaktadır.
Hızlı Teknik Özellikler
| Tipik taşıma kapasitesi | 5-30 kg (yalnızca kobot kolu; kaynak torcu/takımlar hariç) |
| Tipik erişim mesafesi | ~1.0-1.9 m |
| Desteklenen kaynak yöntemleri | MIG (GMAW), TIG (GTAW), plazma, lazer, punta |
| Tipik sistem fiyatı | Paket sistem: $50,000-$150,000; çok prosesli/haricî eksenli sistem: $150,000-$225,000 |
| Ark süresindeki artış | Manuel uygulamada ~10-40%, otomatik uygulamada ~60-85% |
| Geçerli güvenlik standartları | ISO 10218-1:2025 / ISO 10218-2:2025, ANSI/A3 R15.06-2025 ve kaynağa özel OSHA kuralları |
Kobot Kaynağı Nedir?
Bazen kolaboratif kaynak robotu olarak da adlandırılan bir kobot kaynak sistemi; kolaboratif robot kolunu bir kaynak güç kaynağı, kaynak torcu ve basitleştirilmiş kontrol yazılımıyla birleştirir. Geleneksel bir endüstriyel kaynak robotundan temel farkı güvenlik mimarisidir: kuvvet ve hız sınırlama sensörleri, kolun geleneksel bir 6 eksenli robotun gerektirdiği çitli hücre olmadan açık atölye ortamında çalışmasını sağlar.
Çoğu kaynak kobotunun taşıma kapasitesi 5-10 kg’dır; daha ağır hizmet tipi modeller artık 30 kg’a ulaşmaktadır. Kolaboratif kaynak, bu ham kapasitenin bir kısmından ödün vererek kaynakçının doğrudan öğretebildiği ve çevrim dışı kod yazmak yerine kaynak parametrelerini tabletten ayarlayabildiği bir sistem sunar.
Eksiksiz bir kobot kaynak sistemi dört parçadan oluşur: kolaboratif robot kolu, kolun kontrol yazılımına bağlanan bir MIG/TIG/plazma/lazer güç kaynağı ve kaynak güç ünitesi, çarpışma algılama ve isteğe bağlı dikiş takibi sensörleri ile kaynakçının robot kodu yazmak yerine kaynak yolunu kaydedip kaynak işlemlerini dakikalar içinde başlatmasını sağlayan bir öğretme arayüzü.
Kaynakta Kobot Nedir?
Yanıtı Görüntüle
Kaynakta kobot; genellikle 4 ila 6 eksenli, 5-30 kg taşıma kapasitesine sahip, kaynak torcuyla donatılmış ve standart bir MIG, TIG, plazma veya lazer güç kaynağına bağlanmış kolaboratif robot koludur. ISO 10218-2:2025 uyarınca kolaboratif çalışma dört kabul görmüş modu kapsar: güvenlik izlemeli duruş, hız ve mesafe izleme, güç ve kuvvet sınırlama ve elle yönlendirme. Kaynak kobotları çoğunlukla programlama için elle yönlendirmeyle birlikte güç ve kuvvet sınırlamaya dayanır; bu nedenle kafes arkasında çalışmak yerine insanlarla aynı alanı paylaşabilirler.
İlk kobotu satın almak; giriş seviyesi kollardan FANUC CRX kobot serisi gibi daha ağır ünitelere kadar çeşitli kobot modelleri arasından seçim yapmayı ve bunlardan birini atölyedeki mevcut kaynak becerisi düzeyiyle eşleştirmeyi gerektirir. Yanlış taşıma kapasitesi sınıfını seçmek pahalı bir hatadır: daha ağır fikstür gerektiren parçalar için 5 kg kapasiteli bir kol satın alan atölye, bileşen değişimi nedeniyle düzenli olarak 30 günlük gecikmeye katlanır; risk ise nadiren kolda ortaya çıkar — asıl sorun fikstürdedir, çünkü tutarsız parça fit-up işlemi kobotu güvenli kılan çarpışma algılama sensörlerini tetikler. Hücre devreye alınmadan önce ISO 10218 risk değerlendirmelerinin ve fabrika kabul testinin yapılmasının nedeni tam olarak bu ödünleşimdir. En fazla fayda sağlayan atölyelerin ortak profili şudur: değişimlerin üç ayda bir değil, haftalık veya günlük gerçekleştiği, yüksek ürün çeşitliliğine ve düşük üretim hacmine sahip üretim — otomasyonu haklı çıkaracak kadar tekrarlı, sabit bir endüstriyel hattın işler arasında atıl kalmasına yol açacak kadar çeşitlidir. Ayda 40 farklı braket tasarımı üreten bir yapısal çelik imalatçısı veya küçük partiler hâlinde muhafaza üreten bir sac metal atölyesi bu profile, vardiyada aynı kaynak birleştirmesini 10,000 kez yapan bir tesisten çok daha uygundur — bu üretim hacminde özel, yüksek hızlı bir endüstriyel hücre daha avantajlıdır. Henüz ekipman almaya hazır olmayan atölyeler için bir ara seçenek de mevcuttur: otomasyonu değerlendirirken kapasite fazlası işleri bir metal kaynak hizmetleri sağlayıcısına yaptırmak.
Kobota Hangi Kaynak Yöntemi Uygundur: MIG, TIG veya Lazer?
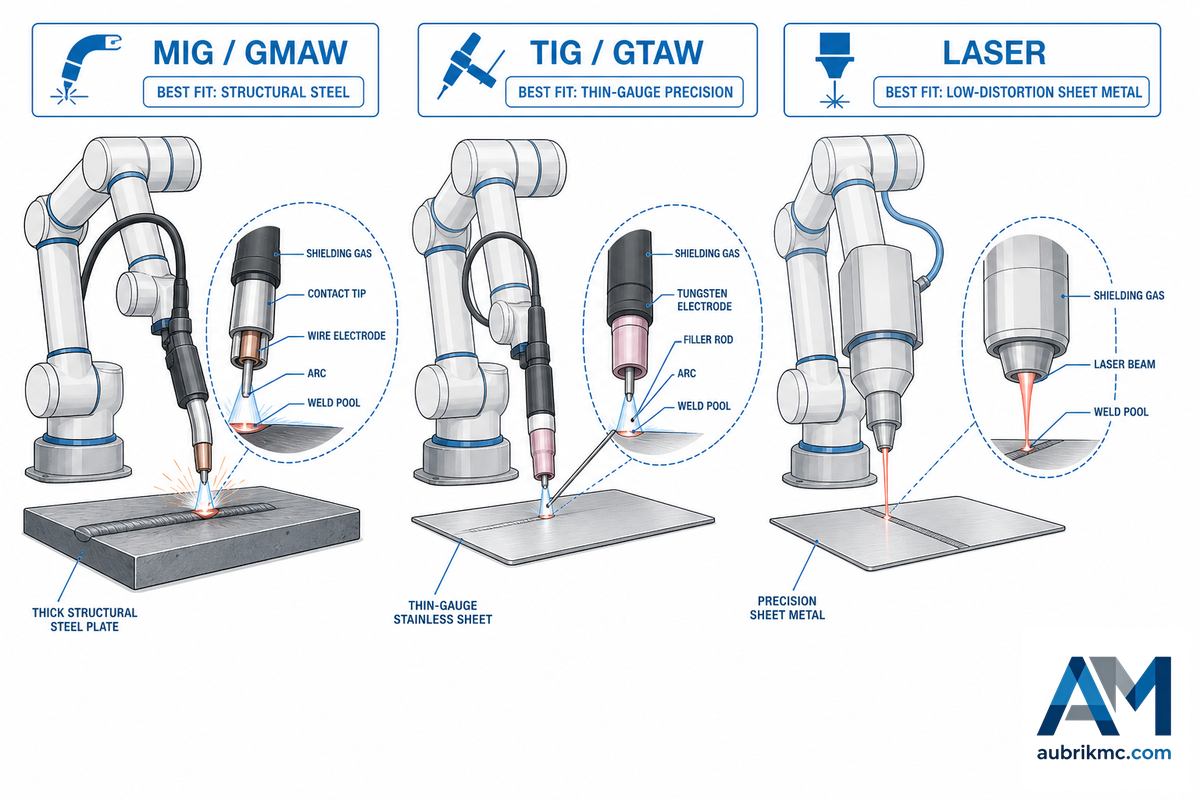
Her kaynak yöntemi kobot platformuna sorunsuz biçimde aktarılamaz. Kalın kesitli yapısal MIG uygulamaları ve yüksek hassasiyetli lazer kaynak kobotları; ince malzemeli TIG kaynak işlerine kıyasla taşıma kapasitesi, kaynak torcu soğutması ve yol hassasiyeti açısından farklı gereklilikler doğurur; bu nedenle yöntem uygunluğu bir dipnot değil, gerçek bir seçim değişkenidir.
Otomatik kaynak teknolojisi, bir zamanlar kobot için fazla zahmetli kabul edilen çok pasolu yapısal birleştirmeler gibi tekrarlı kaynak işlerinin bile daha yüksek taşıma kapasiteli modellerde uygulanabilir adaylar hâline gelmesini sağlayacak kadar hızlı ilerlemiştir. İlk kobot kaynak sistemleri yalnızca basit birleştirmeleri yapabilirken günümüz kobotları çok daha fazlasını gerçekleştirebilmekte; özellikle lazer kaynak sistemleri ve lazer kaynak hücreleri birkaç yıl içinde yenilik olmaktan çıkıp yaygın bir seçenek hâline gelmiştir.
| Yöntem | En uygun uygulama | Uygunluk açısından dikkat edilecek husus |
|---|---|---|
| MIG (GMAW) | Yapısal çelik, braketler, çerçeveler | En yaygın kobot yöntemi; su soğutmalı kaynak torçları artık ilk hava soğutmalı modellere göre daha ağır çalışma çevrimlerini destekliyor |
| TIG (GTAW) | İnce malzemeler, paslanmaz çelik, havacılık sınıfı birleştirmeler | Hassasiyet odaklıdır ancak daha yavaştır; koruyucu gaz debisinin kararlılığına duyarlıdır |
| Lazer | Yüksek hassasiyetli, düşük distorsiyonlu sac metal | Üç yöntem arasında en dar fikstür toleransını gerektirir; en yeni kobot kategorisidir |
| Punta kaynağı | Otomotiv tipi sac montajları | Daha düşük taşıma kapasitesi gerektirir; çok prosesli hücrelerde yaygın bir ikincil yöntemdir |
💡 Uzman Önerisi
Koruyucu gaza duyarlılık yalnızca manuel kaynakla ilgili bir sorun değil, gerçek bir kobot değişkenidir — uygulayıcılar, daha yüksek argon oranının otomatik sistemlerde dikiş görünümünü ve kaynak kalitesini kötüleştirebildiğini bildirmektedir; bu nedenle manuel kaynak için yeterliliği onaylanmış bir yöntem kobota aktarıldığında kendi parametre kontrolünden yine geçmeli ve kaynak torcunu kimin ya da neyin tuttuğuna bakılmaksızın havalandırma sistemi OSHA 1910.254 hükümlerini karşılamalıdır.
Geleneksel 6 Eksenli Robotik Kaynak ile Kobot Kaynağının Karşılaştırması
Kobot yalnızca daha küçük ve daha ucuz bir robotik kaynak hücresi değildir — farklı bir üretim düzenine yönelik farklı bir araçtır. ISO 10218-1:2025 uyarınca çit arkasında çalışan 6 eksenli kaynak robotlarına dayalı geleneksel robotik kaynak; yüksek hacimli, tek parçalı üretimde çitli endüstriyel hücre kullanılmasını gerektiren ham hız, taşıma kapasitesi (genellikle 50+ kg) ve çalışma çevrimi bakımından daha uygundur. Gelişmiş kolaboratif kaynak robotu modelleri bu farkı kapatmaktadır, ancak geleneksel robotik hücre salt kaynak çıktısında hâlâ daha yüksek performans gösterir. Kobotlar ise buna karşılık iş değişim süresi, zeminde kapladıkları alan ve çevrim dışı programlama yazılımı kullanmak yerine elle yönlendirme yoluyla yeni kaynak yolunun dakikalar içinde programlanabilmesi bakımından öne çıkar.
✔ Avantajlar
- Çit gerekmez. Kuvvet/hız sınırları, çalışma alanının paylaşılmasını sağlar.
- Elle yönlendirme, programlamayı mühendisler için değil kaynakçılar için kolaylaştırır.
- Aynı vardiyada farklı işler arasında yeniden görevlendirilebilir
- Ark süresini artırır (manuel uygulamada yaklaşık 10-40%, otomatik uygulamada 60-85%’e kadar).
⚠ Sınırlamalar
- Tam donanımlı endüstriyel robotlara göre daha düşük taşıma kapasitesi ve erişim mesafesi
- Yüksek hacimli, tek parçalı üretimde daha uzun çevrim süresi
- Rijit fikstürleme yine gereklidir — kobot, parçayı insan kaynakçı gibi “tutamaz”.
- Kuvvet sınırlamalı hız, karmaşık parçalarda duruşlara neden olabilir — tedarikçilerin pek vurgulamadığı bir ayrıntıdır.
Kobot Kaynağının Dezavantajları Nelerdir?
Yanıtı Gör
Dezavantajları; büyük bir endüstriyel robota göre daha düşük hız/taşıma kapasitesi, parça tutarlılığına ve fikstürlemeye duyarlılık ve çok pasolu/ağır kaynaklardaki sınırlı proses aralıklarıdır. Bir kaynakçı, karmaşık parçaları bir forumda şöyle tanımlamıştır: “kaynak birleştirmesinin tam olarak nerede olduğunu” bilmek, “büyük, ağır ve rijit biçimde programlanmış robotların genellikle daha yüksek tutarlılıkla yönetebildiği” bir “ek değişkendir.” Bununla birlikte bunlar, kobotun doğru tercih olmasını engelleyen kusurlar değildir — en fazla fayda sağlayan üretim profilini (yüksek çeşitlilik, düşük-orta hacim, tutarlı parçalar) tanımlarlar.
Kobot Kaynak Sistemleri Pazarı: Mevcut Seçenekler
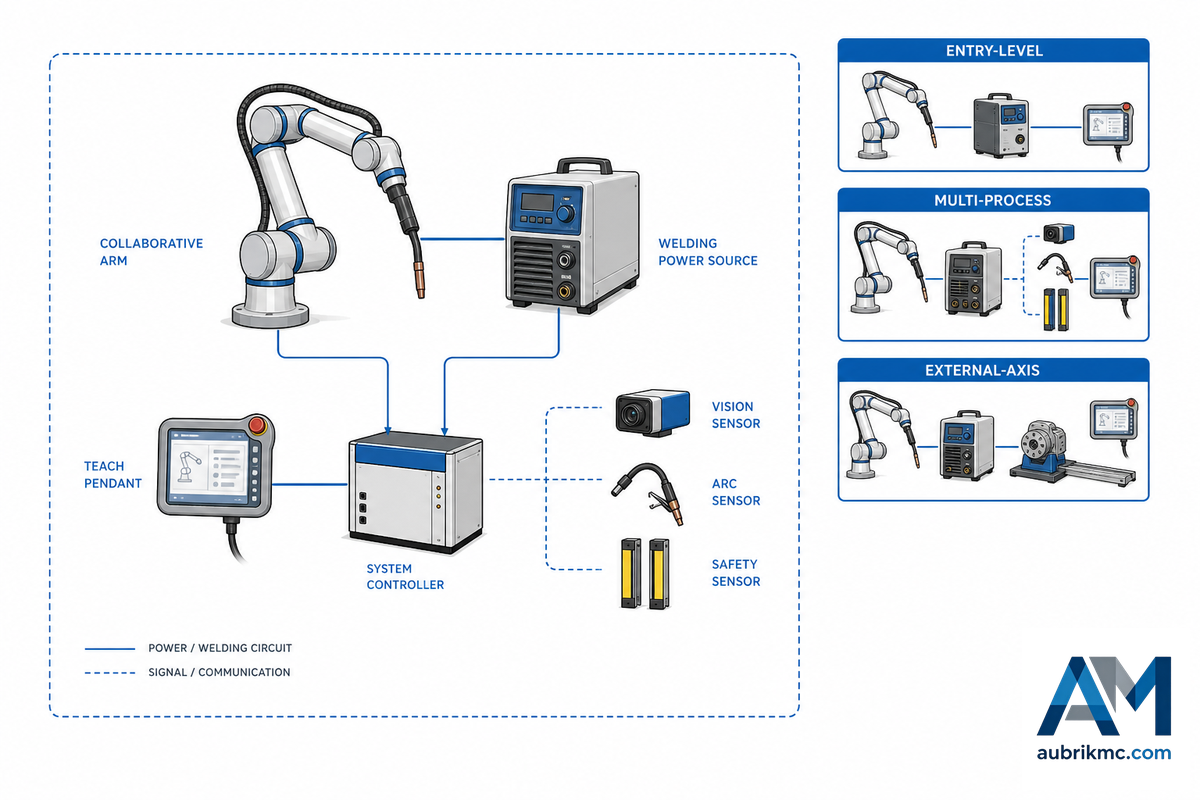
Kolaboratif robot kolu temel alınarak oluşturulan paket kaynak sistemleri, hemen hemen tüm büyük robotik şirketlerinin standart teklifleri arasına girmektedir ve genellikle kaynak güç kaynağı tedarikçileriyle yapılan ortaklıklar üzerinden paket kaynak makinesi olarak satılmaktadır — bunlar, atölyenin parçaları ayrı ayrı entegre etmesini gerektirmek yerine robot kolu, kaynak torcu ve yazılımı bir araya getiren kobot kaynak paketleridir. Yalnızca marka adına göre alışveriş yapmanın riski, alıcıların ancak sistem geldikten sonra fark ettiği uyumsuzluktur: robot kolu ile kaynak güç kaynağı iki farklı şirketten geldiğinden, aralarındaki arayüz önceden doğrulanmamışsa kâğıt üzerinde 2 saat süren kurulum birkaç günlük bir entegrasyon sorununa dönüşebilir; fabrika kabul testinin amacı da makine sevk edilmeden önce tam olarak bu eksikliği yakalamaktır.
| Sistem / Model | Robot kolu / Kaynak güç kaynağı | Öne çıkan özellik |
|---|---|---|
| Hirebotics Cobot Welder | Universal Robots UR10e + Miller kaynak güç kaynağı | Telefon uygulamasıyla kumanda; yaklaşık 2 haftalık teslim süresiyle pazarlanıyor — güncel süreyi tedarikçiden doğrulayın |
| Lincoln Electric Cooper | Universal Robots robot kolu + Lincoln kaynak güç kaynağı | Tablet tabanlı “Cooper App” programlama |
| Vectis Cobot Welding Tool | Universal Robots UR10e | Arabaya monte, anahtar teslim MIG paketi |
| FANUC CRX Welding Cobot | FANUC CRX (10-30 kg taşıma kapasitesi seçenekleri) | ArcTool yazılımı, dikiş takibi + görüntü işleme seçenekleri |
| BotX Cobot Welding System | Airgas / Red-D-Arc aracılığıyla dağıtılır | Kiralama/finansal kiralama modeli, sermaye yatırımıyla satın alma gerekmez |
| IPG LightWELD Cobot | IPG lazer kaynağı + kolaboratif robot kolu | Lazere özel, hızlı ve düşük distorsiyonlu imalata yönelik |
| ABB Cobot Arc Welding Package | ABB GoFa/SWIFTI robot kolu + ark kaynak torçlu uç elemanı | İlk kez robot kullanacak işletmelere yönelik, asgari düzeyde programlama bilgisi yeterli |
| Yaskawa HC10XP | Yaskawa robot kolu + Universal Weldcom Interface (UWI) | UWI, kobotun hemen her marka kaynak güç kaynağını kumanda etmesini sağlar |
| Panasonic Tawers-W | Kuvvet algılama seçeneklerine sahip Panasonic robot kolu | İnsanların yakınında çalışmaya uyarlanmış kompakt kaynak robotu serisi |
| KUKA / Fronius Cobot Cells | KUKA veya benzeri robot kolu + Fronius TPS/i kaynak güç kaynağı | Tek bir tedarikçinin ürünü yerine entegratör tarafından oluşturulan paketler |
Her kobot sistemi genellikle robot kolu, kaynak güç ünitesi ve fikstür tabanını içeren entegre bir hücre olarak hareketli araba veya tabla üzerinde sunulur — hem Hirebotics kobotu hem de aşağıdaki Vectis paketi bu şekilde üretilmiştir. Görüntü işlemeyle yönlendirilen dikiş takibi, bu pazarın en hızlı gelişen alanıdır: US11648683B2, günümüzün giriş seviyesi sistemlerini sınırlayan fikstür toleransı hassasiyetini azaltmayı amaçlayan yapay zekâ destekli uyarlanabilir bir yol planlama yaklaşımını açıklamaktadır; kaynak pozisyonerleri, birden fazla hücre veya haricî eksenler içeren daha ayrıntılı her düzen ise başlı başına daha kapsamlı bir projedir ve Aubrik’in robotik kaynak sistemleri serisi bu alanı ayrıca kapsamaktadır.
Kobot Kaynağında Güvenlik ve ISO/TS 15066 Uyumluluğu
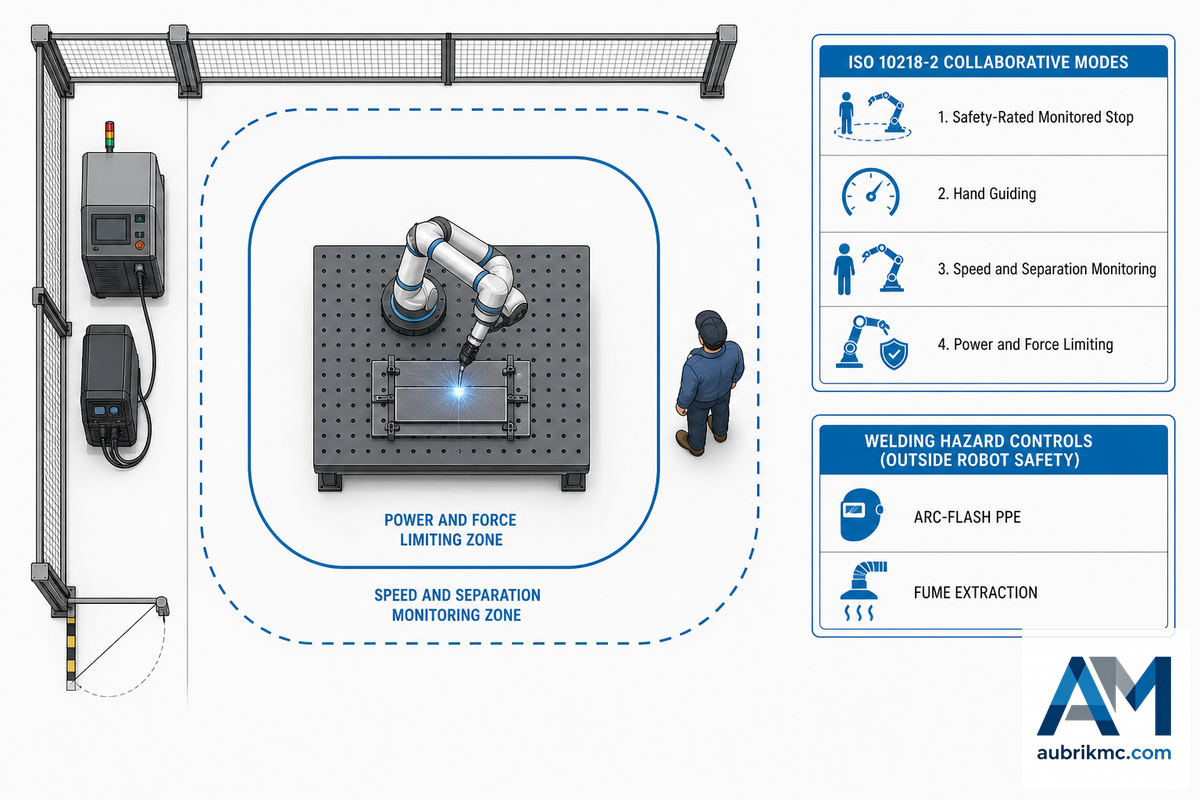
Kolaboratif çalışma ile kaynak güvenliğine ilişkin kurallar iki ayrı düzenlemedir; biri diğerinin uğruna göz ardı edilmemelidir.
📐 Mühendislik Notu
2025 itibarıyla ISO 10218-1:2025 ve ISO 10218-2:2025, 2011 baskılarının yerini aldı ve ISO’nun kendi ürün açıklamasına göre yeni baskı, “kolaboratif robot uygulamalarını ele alan ISO/TS 15066 gibi standartları tamamlar”; bu da söz konusu standardı tek bir dokümana tamamen dâhil etmediği anlamına gelir. Alıcıların, eski 2011 metnine veya tek başına değerlendirilen ISO/TS 15066’ya değil, özellikle 2025 baskılarına göre çapraz kontrol yapması gerekir. ABD için eşdeğer federal standart ANSI/A3 R15.06-2025’tir. En önemlisi, ISO 10218-2:2025 kapsamadığı hususları açıkça belirtir: metal gibi malzemelerin işlenmesi, tehlikeli iyonlaştırıcı ve iyonlaştırıcı olmayan radyasyon ile erimiş metaller gibi yüklerin hareket ettirilmesi, belirtilen istisnalar arasındadır. Ark kaynağı tam olarak bu tehlikeleri yayar: ark parlaması (radyasyon), metal işleme kaynaklı dumanlar ve erimiş kaynak banyosu; dolayısıyla bir kobot hücresinin ISO 10218’e uygunluğu, ark parlamasına karşı KKD, kaynak dumanı emişi veya kaynak perdeleri konusunda hiçbir güvence sağlamaz. Bunlar kaynağa özgü standartların kapsamındadır: OSHA 1910.254 (ark kaynağı ve kesme ekipmanı) ve 1926.353 (kaynak, kesme ve ısıtma işlemlerinde havalandırma ve radyasyondan korunma).
Uygulamada bu, uyumlu bir kobot kaynak hücresinin iki ayrı onay gerektirdiği anlamına gelir: ISO 10218-1/2:2025’e (veya ABD’de ANSI/A3 R15.06-2025’e) göre kolaboratif robot risk değerlendirmesi ve ilgili OSHA kaynak standartları uyarınca perdeler, kaynak dumanı emişi ve KKD için geleneksel kaynak güvenliği incelemesi. Robotun “çite ihtiyaç duymadığı” gerekçesiyle ikincisini göz ardı etmek, kaynak kobotlarında en sık görülen güvenlik ihmallerinden biridir.
Kobot Kaynağı Bütçesi: Maliyet ve Yatırım Getirisi
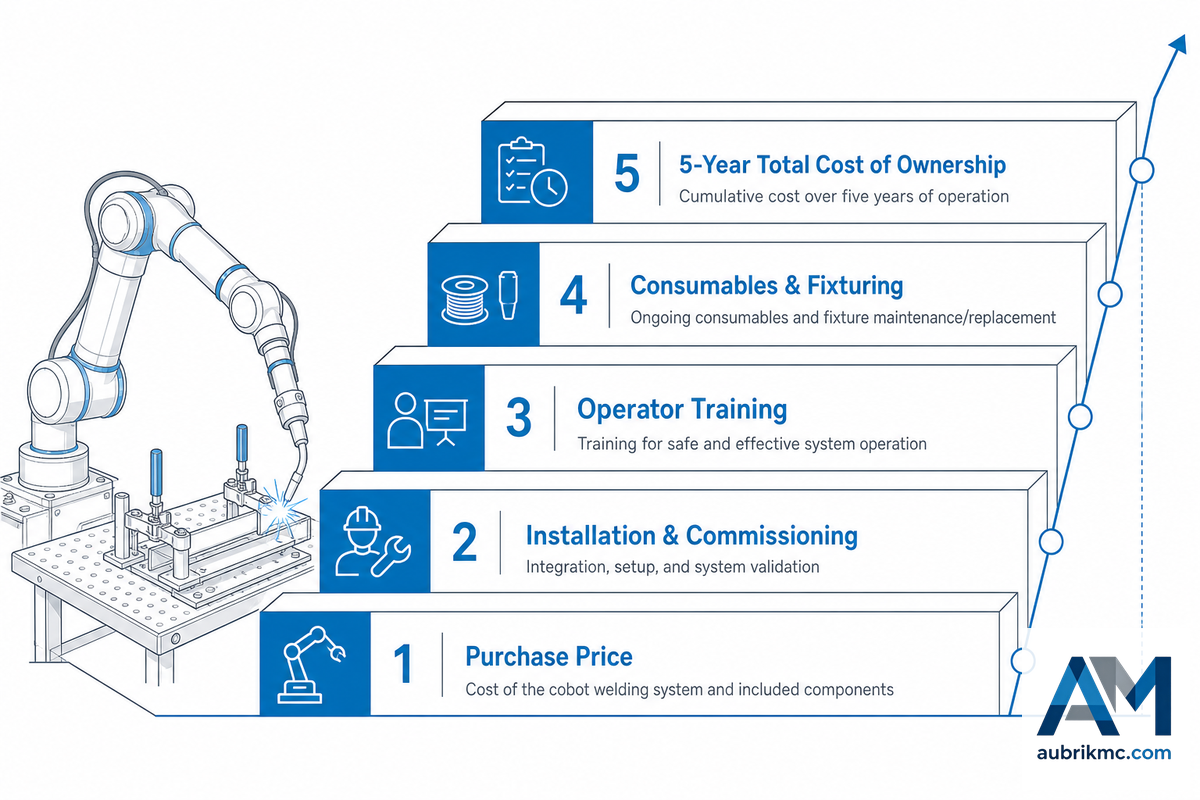
Bu ekipmana ilişkin fiyat aramalarında genellikle ilan edilen tek bir nominal değer öne çıkar, ancak gerçek yanıt bir aralıktır. Bu ürün kategorisi için tek bir resmî fiyat endeksi bulunmasa da bağımsız kaynaklardaki fiyatlar birbirine yaklaşmaktadır. Giriş seviyesi paket kobot kaynak sistemleri genellikle $50,000-$150,000, çok prosesli veya haricî eksenli konfigürasyonlar ise $150,000-$225,000 aralığındadır — atölye ikinci bir proses veya raya monte haricî eksen eklediğinde kobot kaynak fiyat aralığı hızla genişler. Bu aralığın çok altında fiyatlandırılan bir kobot kaynak robotunda genellikle çalışan bir hücrenin gerçekten ihtiyaç duyduğu kaynak güç kaynağı, kaynak torcu paketi veya fikstür bulunmaz.
$50K-$150K
Tipik paket sistem
2-3x
Ark süresi çarpanı
3-5 yıl
Birçok atölyenin kullandığı geri ödeme hedefi
Bir Kaynak Kobotunun Maliyeti Ne Kadardır?
Yanıtı Göster
Beş bağımsız tedarikçi ve entegratör kaynağına göre paket bir kobot kaynak sistemi genellikle $50,000-$150,000 tutarındadır; en yaygın giriş seviyesi aralık $75,000-$125,000, çok prosesli veya haricî eksenli sistemlerin aralığı ise $150,000-$225,000 düzeyindedir. Bunlar resmî olarak denetlenmiş bir fiyat endeksinden alınan rakamlar değil, sektör tahminleridir; bu nedenle bütçe hazırlamadan önce güncel rakamları doğrudan her tedarikçiyle doğrulayın.
Basit bir geri ödeme hesabı: yan haklar ve genel giderler dâhil edildiğinde BLS ücret tablolarının nitelikli kaynakçılık meslekleri için gösterdiği aralıkta yer alan $45/saatlik tüm giderler dâhil atölye maliyeti üzerinden haftada yaklaşık 20 saatlik manuel kaynak işçiliğinin yerini alan $105,000 tutarındaki bir kobot kaynak sistemi, işçilik kapasitesinde yılda yaklaşık $46,800 tasarruf sağlar ($45/saat × 20 saat × 52 hafta). Bu oranla donanım, sarf malzemeleri hariç tutulduğunda iki yıldan biraz uzun sürede kendini amorti eder; tedarikçilerin yayımladığı vaka çalışmalarında, doğru parametrelerle yapılan otomatik kaynağa kıyasla aşırı kaynak yapmanın koruyucu gaz ve tel sarfiyatında önemli ancak doğru biçimde ölçülmesi daha zor bir fazlalık kaynağı olduğu belirtilmektedir; dolayısıyla kesin çarpan atölyeye göre değişse bile işçilik tasarrufuna ek olarak somut bir tasarruf sağlanır. Bir tedarikçinin kendi maliyet analizi ve bağımsız bir atölye sahibinin forum gönderisiyle ayrı ayrı doğrulanan sorun şudur: malzeme taşıma ve konumlandırma, fikstürleme ve parça ön montajı işçiliği de hesaba katıldığında “ucuz olan kobottur” — gerçek geri ödeme süresinin hedefe uygun olup olmayacağını genellikle robotun kendisi değil, bu maliyet kalemleri belirler.
Kobot Kaynağı Seçim Çerçevesi: Atölye İçin Uygun mu?
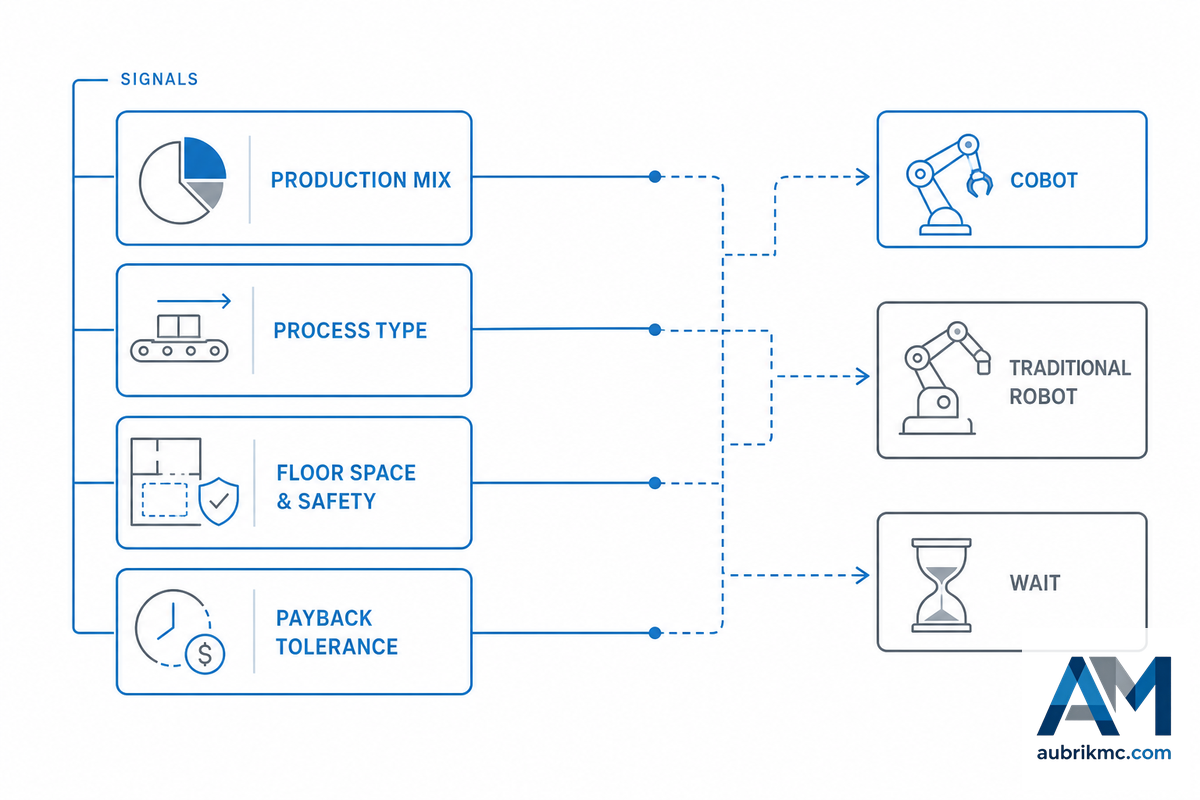
Kobot kaynağına ilişkin içeriklerin çoğu “duruma bağlıdır” ifadesiyle biter; ancak satın alma siparişini imzalayacak kişi için bunun pek faydası yoktur. Kobot kaynağını başarıyla kullanmak, satın alma siparişinden çok önce atölyede gerçekte ne tür kaynak yapıldığını ve değerlendirilen kobot çözümünün verimliliği artırıp artırmayacağını ya da yalnızca bir köşede bekleyip beklemeyeceğini dürüstçe incelemekle başlar.
4 Sinyalli Kobot Kaynağı Uygunluk Kontrolü, kararı üretim çeşitliliğini, proses türünü, zemin alanı ve güvenliği ve geri ödeme toleransını kapsayan puanlı dört atölye değerlendirme sorusuna indirger — soruları dürüstçe yanıtlayın; aşağıdaki tablo kobota, geleneksel robota veya beklemeye yönlendirecektir. Özellikle zemin alanı ve güvenlik sinyali, herhangi bir kolaboratif hücre devreye alınmadan önce ISO 10218-2:2025 standardının gerektirdiği risk değerlendirmesi adımını yansıtır; dolayısıyla burada düşük puan alan atölyelerin hangi sistemi seçerlerse seçsinler genellikle uyumluluk konusunda çalışma yapmaları gerekir.
| Sinyal | Kobot lehine | Geleneksel robot / bekleme lehine |
|---|---|---|
| 1. Üretim çeşitliliği | Haftalık/günlük parça değişimleri | Aylar boyunca tek parça, yüksek hacim |
| 2. Proses türü | Hafif-orta kalınlıktaki çelik veya alüminyumda MIG/TIG | Ağır çok pasolu kaynak, tozaltı kaynağı veya özel alaşımlar |
| 3. Zemin alanı/güvenlik | Sınırlı zemin alanı, çitli hücre için yer yok | Özel hücre alanı hâlihazırda mevcut |
| 4. Geri ödeme toleransı | 3-5 yıllık süre kabul edilebilir | 18 aydan kısa geri ödeme gerekli |
Uygulamalı Örnek
12 çalışanı bulunan bir yapısal çelik imalatçısı ayda 25-30 farklı braket ve takviye sacı tasarımı üretmekte (Sinyal 1: kobot lehine), çoğunlukla 3/8″-1/2″ sac levha üzerinde MIG kaynağı yapmakta (Sinyal 2: kobot lehine), çitli hücre için boş bölümü bulunmamakta (Sinyal 3: kobot lehine) ve 4 yıllık geri ödeme süresini kabul etmektedir (Sinyal 4: kobot lehine). Dört sinyalin tamamı kobota işaret etmektedir. Sinyal 1 tek bir braket tasarımı ve ayda 8,000 adet üretim olarak değiştirilseydi öneri, özel bir standart robot hücresine yönelirdi.
“Atölyelerin en çok küçümsediği unsur robot değil, iyi bir fikstürlemenin doğru şekilde hazırlanmasının ne kadar sürdüğüdür. Kobot yalnızca kendisine verilen işi tekrarlar; fikstür kayarsa kaynak dikişi de onunla birlikte kayar.”
Aubrik mühendislik ekibi
Sektörel Görünüm: Kaynakçı Açığı ve Paket Kobot Hücrelerine Geçiş
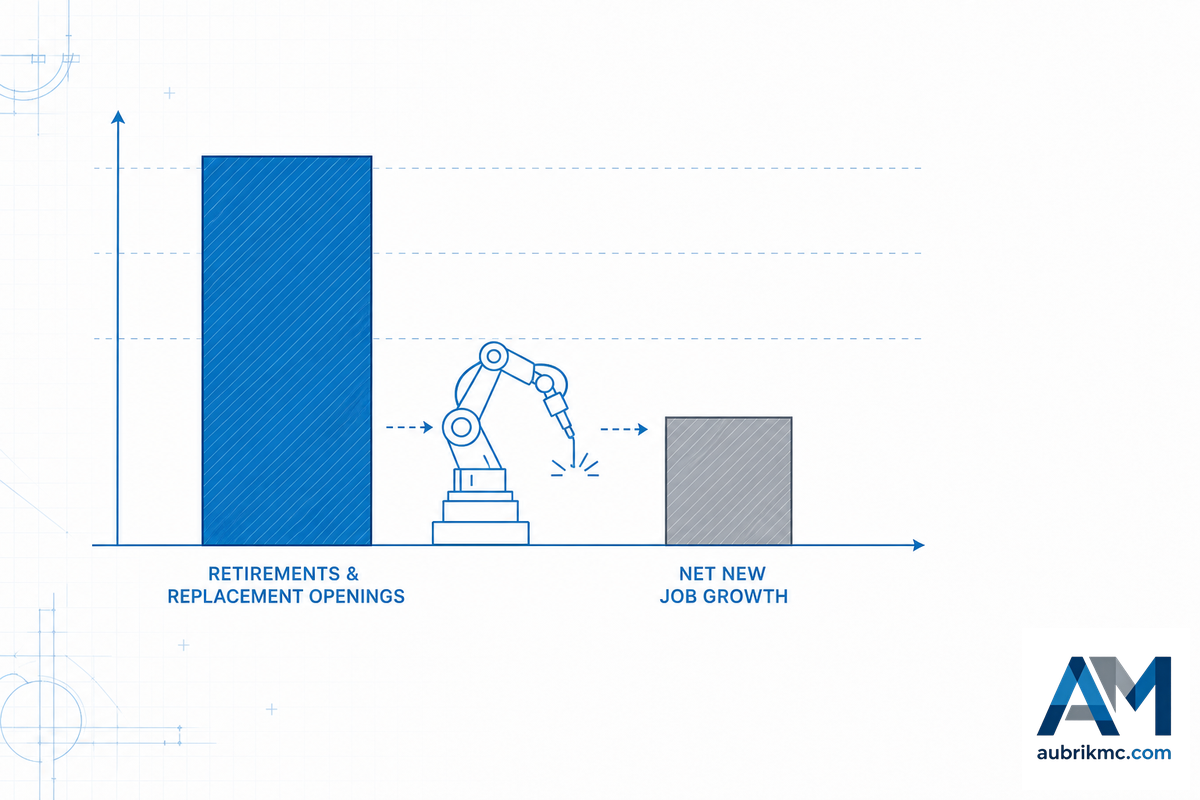
Kobot kaynağının benimsenmesini sağlayan çok net tek bir etken vardır: bu, herhangi bir pazar büyüklüğü tahmini değil, ABD’deki kaynakçı iş gücünün emeklilik hesabıdır. U.S. Bureau of Labor Statistics, kaynakçı, kesimci, lehimci ve sert lehimci istihdamının 2024 ile 2034 arasında yalnızca 2% artacağının öngörüldüğünü (mesleklerin ortalamasının oldukça altında), buna rağmen yılda ortalama 45,600’den fazla açık pozisyon oluşacağını gösteriyor. Bu yıllık açık pozisyonların çoğunun, iş sayısındaki artıştan değil, çalışanların emekli olması veya farklı görevlere geçmesi nedeniyle ortaya çıkması bekleniyor. American Welding Society, on yıllık dönem için benzer bir dinamiği tanımlayarak on yılın sonuna kadar yüz binlerce yeni kişinin mesleğe katılması gerekeceğini belirtiyor. Bu iki açıklama birlikte değerlendirildiğinde, toplam iş sayısındaki artıştan bağımsız olarak ABD’deki kaynakçı iş gücünde emekli olanların yerinin aynı hızda doldurulmadığı konusunda örtüşüyor.
Kaynak otomasyonunun uygulamadaki kullanım amacı budur: deneyimli bir kaynakçının yerine yenisini bulma gereğini ortadan kaldırır, deneyimli kaynakçının başka iki veya üç kişinin işini denetlemesine olanak tanır, yeni ve daha az deneyimli personelin tekrarlanabilir kaynak dikişlerini daha kısa sürede üretmesini sağlar ve vardiya başına toplam verimliliği artırır. Daha geniş bir ürün ailesi olarak ark kaynağı kobotları ve bunların temelindeki kobot kaynak teknolojisi hâlâ o kadar hızlı gelişiyor ki yalnızca iki yıl önceki teknik özellikler bile güncel modellerin yapabileceklerini olduğundan düşük gösteriyor. Genel bir arka plan bilgisi olarak bağımsız araştırmalar, robotik kaynak ekipmanı pazarının toplam büyüklüğünün bu yıl yüksek tek haneli milyarlar seviyesinde olduğunu ve 2030’ların başlarına kadar büyüyeceğini tahmin ediyor; bunlar bilinmesi yararlı yön gösterici rakamlardır, ancak yukarıda sıralanan insani etkilerle karşılaştırıldığında herhangi bir atölyenin sistemi başka bir zaman yerine şimdi benimsemesi için tek başına gerekçe değildir. Önceki (2011 dönemi) güvenlik standartları kapsamında kobot uygulayan atölyeler için ISO 10218:2025 / ANSI R15.06-2025 uygunluk geçişini önümüzdeki 12-18 ay boyunca takip edin ve risk değerlendirmelerinin yeni standart kapsamında hâlâ geçerli olduğunu doğrulayın. Küresel kaynak sektöründeki kaynak uzmanları ve nitelikli kaynakçılar aynı değişimi izliyor: geleneksel yöntemle personel görevlendirilen yeni kaynak istasyonlarının sayısı azalırken, eskiden deneyimli bir kaynakçının tüm gününü alan tekrarlı kaynak görevlerini üstlenen kobot kaynak sistemi kurulumlarının sayısı artıyor.
Sık Sorulan Sorular
S: En iyi kobot kaynak sistemi hangisidir?
Yanıtı Görüntüle
Tek bir “en iyi” çözüm yoktur; seçim büyük ölçüde kaynak yöntemine, bütçeye ve teslim süresi gereksinimlerine bağlıdır. Lincoln Cooper ve Hirebotics, hızlı MIG kurulumu için en yaygın seçeneklerdir; FANUC CRX en geniş iş parçası ağırlığı aralığı için idealken IPG LightWELD lazer tabanlı uygulamalarda öne çıkar. Belirli modelleri araştırmaya başlamadan önce atölyenin yukarıdaki 4 Sinyalli Uygunluk Kontrolü’ndeki durumunu değerlendirin; genel kaynak verimliliği kâğıt üzerinde benzer görünse bile çok çeşitli braketler üreten bir atölye için doğru kobot, lazer odaklı bir sac imalat tesisi için nadiren doğru kobottur.
S: Kobot kaynak sistemiyle alüminyum kaynağı yapabilir miyim?
Yanıtı Gör
Evet – alüminyum MIG ve TIG kaynakları çoğu kobot platformunda başarıyla yapılabilir; ancak alüminyumun daha yüksek ısıl iletkenliği ve kirlenmeye karşı hassasiyeti nedeniyle tutarlı fikstür kullanımı ve koruyucu gaz yönetimi, çeliğe kıyasla daha da kritik olacaktır. Seçilen sistemin tel sürme ve kaynak torcu soğutma özelliklerinin alüminyum çalışma gereksinimlerini karşıladığından emin olun.
S: Kaynak kobotu nasıl programlanır?
Yanıtı Görüntüle
Elle yönlendirme en yaygın yöntemdir; kaynakçı robot kolunu kaynak güzergâhı boyunca fiziksel olarak hareket ettirir, noktaları bir tablet veya öğretme paneli üzerinden kaydeder, ardından uygun kaynak dikişini elde etmek için gerilimi, tel hızını ve ilerleme açısını ayarlar. Çoğu uygulama herhangi bir robot programlama deneyimi gerektirmez; kobot kaynağını ilk kez deneyen bir atölye 20 kaynak noktası kaydetmiş ve makineyi açtıktan sonra dört saatten kısa sürede üretim parçalarının kaynağına başlamaya hazır hâle gelmiştir.
S: Kobot kaynağı kimler için uygundur?
Yanıtı Gör
Kobotlar; yapısal çelik atölyeleri, sac imalatçıları ve fason üretim atölyeleri gibi yüksek çeşitliliğe sahip, düşük ile orta hacimli kaynak uygulamaları yürüten atölyelere ve imalatçılara en fazla faydayı sağlar. Tek bir parçanın yüksek hacimli üretildiği uygulamalarda geleneksel, güvenlik çitiyle çevrili robot hücreleri genellikle daha uygundur.
S: Kobot kaynağı ile robotik kaynak arasında hangisi sizin için uygundur?
Yanıtı Görüntüle
Ürün değişimleri haftalık olarak yapılıyor ve atölye alanı sınırlıysa kobot kaynağı, esneklik ve kurulum süresi açısından en iyi değeri sunar. Tek bir parçanın aylar boyunca yüksek hacimde üretildiği uygulamalar, hız ve çalışma çevrimi kabiliyetleri nedeniyle geleneksel 6 eksenli robot hücresinden en fazla faydayı sağlayabilir. Ayrıntılı analiz için bu kılavuzun başlarına yakın konumdaki karşılaştırma tablosuna bakın.
S: Bir kobot kaynak paketi genellikle neleri içerir?
Yanıtı Göster
Temel kobot kaynak paketi genellikle kolaboratif robot kolunu, uyumlu bir kaynak güç kaynağını, kaynak torcunu, tel sürme donanımını, mobil arabayı veya tablayı ve öğretme yazılımını içerir. Kaynak pozisyonerleri, dikiş takip sensörleri ve ilave eksenler gibi isteğe bağlı aksesuarlar ayrıca fiyatlandırılır.
S: Kaynak dışındaki genel uygulamalarda kolaboratif robotların maliyeti nedir?
Yanıtı Görüntüle
Yalnızca kolaboratif robot kolunun fiyatı (kaynak güç kaynağı, kaynak torcu veya fikstür hariç), kobot kolunun taşıma kapasitesine ve erişimine bağlı olarak genellikle $25,000-$65,000 aralığından başlar. Bu durum, yalnızca robot kolu yerine eksiksiz bir paketin neden $75,000-$150,000+ fiyatlı bir “kobot kaynak sistemi” olabileceğini açıklar. Tedarikçi tekliflerini incelerken fiyatlandırmaya dikkat edin ve kaynak uygulamasına özgü bileşenlerin maliyetini anlamak için teklifleri yalnızca robot kolunun fiyatıyla karşılaştırın.
Referanslar ve Kaynaklar
- ISO 10218-2:2025International Organization for Standardization
- ANSI/A3 R15.06-2025 Robot Güvenliği StandardıAmerican National Standards Institute
- 29 CFR 1910.254, Ark Kaynağı ve Kesme EkipmanıOccupational Safety and Health Administration
- 29 CFR 1926.353, Kaynak, Kesme ve Isıtma İşlerinde Havalandırma ve KorumaOccupational Safety and Health Administration
- Kaynakçılar, Kesimciler, Lehimciler ve Sert Lehimciler, Mesleki Görünüm El KitabıU.S. Bureau of Labor Statistics
- Kobotlarla Kaynakçı Açığının GiderilmesiAmerican Welding Society
- Kolaboratif Robotlar İçin Kaynak Ayarlarının OptimizasyonuAmerican Welding Society
- Kaynak Kobotu Metal İmalat Atölyesini Nasıl Değiştiriyor?The Fabricator (FMA)
Bu Analiz Hakkında
Bu kılavuz; yayımlanmış tedarikçi dokümanları, ISO/OSHA/ANSI standart metinleri, US Bureau of Labor Statistics verileri ve kobot kaynak sistemlerinin kurulmasına ilişkin uygulayıcı görüşmeleri çapraz kontrol edilerek hazırlanmıştır. Fiyat rakamları 2026 ortası itibarıyla pazar aralığı tahminleridir ve malzeme ile bileşen maliyetlerine bağlı olarak değişebilir. Aubrik, kobot kaynak çözümleri dâhil olmak üzere robotik kaynak ekipmanları üretmektedir; ancak bu kılavuz, değerlendirilen markadan bağımsız olarak yararlı olacak şekilde yazılmıştır. Aubrik teknik ekibi tarafından incelenmiştir.
4 Sinyalli Uygunluk Kontrolü kobotun uygun olduğunu gösteriyorsa Aubrik’in kobot kaynak çözümlerini bu kılavuzda incelenen sistemlerle birlikte kısa listeye almak yararlı olacaktır.
İlgili Makaleler
- Robotik Kaynak SistemleriAubrik’in eksiksiz robotik kaynak ve kobot kaynak ekipmanı serisi
- Metal Kaynak Hizmetleri — ekipman yerine ek kapasiteye ihtiyaç duyan atölyeler için sözleşmeli TIG/MIG kaynağı
- Aubrik Kaynak Ekipmanı Üreticisieksiksiz ekipman ve üretim hattı kataloğu



