
Entre em contato com a Aubrik Company

Atualizado em julho de 2026 · Revisado pela equipe técnica da Aubrik.
As posições de soldagem são orientações padronizadas de uma junta de soldagem em relação à gravidade. Essa única variável determina o grau de dificuldade da solda, a velocidade de execução e se ela será aprovada na inspeção. A American Welding Society (AWS) atribui a cada posição um número baseado na orientação (1 para plana, 2 para horizontal, 3 para vertical e 4 para sobrecabeça) e uma letra que especifica o tipo de solda (F para filete e G para chanfro). Na soldagem de tubos, há ainda posições fixas e com rotação até 6G. Veja a seguir uma análise completa de todas as posições de soldagem de chapas e tubos, de 1G a 6G. Vamos comparar os códigos AWS com os códigos ISO/EN 6947 encontrados com frequência em desenhos técnicos europeus, classificá-los pela dificuldade real e mostrar como um posicionador de soldagem pode levar quase todos eles à posição plana.
| Código AWS | Orientação | Tipo de peça de trabalho | ISO 6947 | Dificuldade (1–5) |
|---|---|---|---|---|
| 1F / 1G | Plana | Chapa | PA | 1 — a gravidade ajuda |
| 2F | Filete horizontal | Chapa | PB | 2 |
| 2G | Chanfro horizontal | Chapa | PC | 3 |
| 3F / 3G | Vertical | Chapa | PF (ascendente) / PG (descendente) | 4 |
| 4F | Filete sobrecabeça | Chapa | PD | 4 |
| 4G | Chanfro sobrecabeça | Chapa | PE | 5 — posição básica mais difícil |
| 1G (com rotação) | O tubo gira e a solda permanece plana | Tubo | PA | 1 |
| 2G | Tubo vertical, solda horizontal | Tubo | PC | 3 |
| 5G | Tubo horizontal fixo | Tubo | PF / PG ao redor da circunferência | 5 |
| 6G | Tubo fixo a 45°±5° | Tubo | H-L045 | 5 — teste mais difícil |
| 6GR | 6G com anel de restrição | Tubo | H-L045 (restrita) | 5+ |
Este quadro resume os principais tipos de posições de soldagem, tanto para chapas quanto para tubos. Fontes: definições de posições das normas AWS A3.0 / D1.1; códigos de posições da ISO 6947:2019. Observação: a dificuldade apresentada é uma classificação geral; consulte a seção de classificação para ver uma análise detalhada do que é considerado difícil.
O que são posições de soldagem?
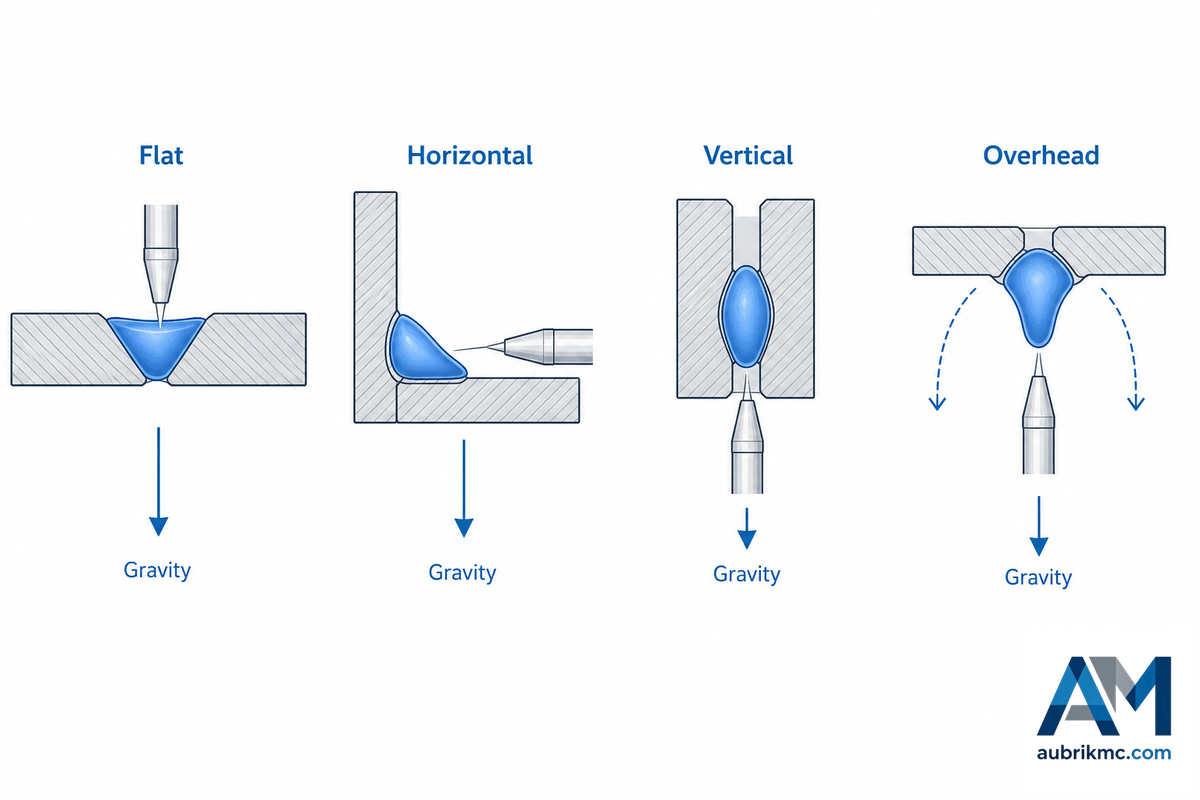
As posições de soldagem são orientações padronizadas de uma junta de soldagem em relação à gravidade e ao operador, conforme definido por normas de soldagem reconhecidas, como a American Welding Society (AWS D1.1) e a Seção IX da ASME (para soldagem sob pressão). As 4 posições fundamentais são plana (1), horizontal (2), vertical (3) e sobrecabeça (4), enquanto a soldagem de tubos inclui posições fixas, como 5G e 6G, para certificação.
Se a posição for indicada incorretamente no desenho técnico, tudo o que vem depois também estará errado — o processo, o eletrodo, a velocidade de curso e até a necessidade de usar um posicionador. Isso se aplica tanto à soldagem de aço-carbono estrutural quanto à de sistemas de tubulação para refinarias ou vasos de pressão; a posição define a dificuldade, mas as normas de qualidade usadas para avaliar a solda acabada não mudam.
Por que a orientação é tão importante? Quando o arco de soldagem funde uma junta, forma-se momentaneamente uma poça líquida sobre a qual a gravidade atua de imediato. Na soldagem plana, essa poça de fusão permanece naturalmente na junta; porém, à medida que a junta é inclinada, a gravidade começa a retirar o metal da junta, exigindo que o soldador compense com menor aporte térmico, maior velocidade de curso e um padrão de tecimento mais controlado. Em essência, o sistema de códigos representa uma série de desafios superados pelo trabalho contra a gravidade, motivo pelo qual adaptar a operação para executar a maioria das posições de soldagem na posição plana é tão vantajoso para a produção.
Filete (F) vs. chanfro (G): a letra de cada código
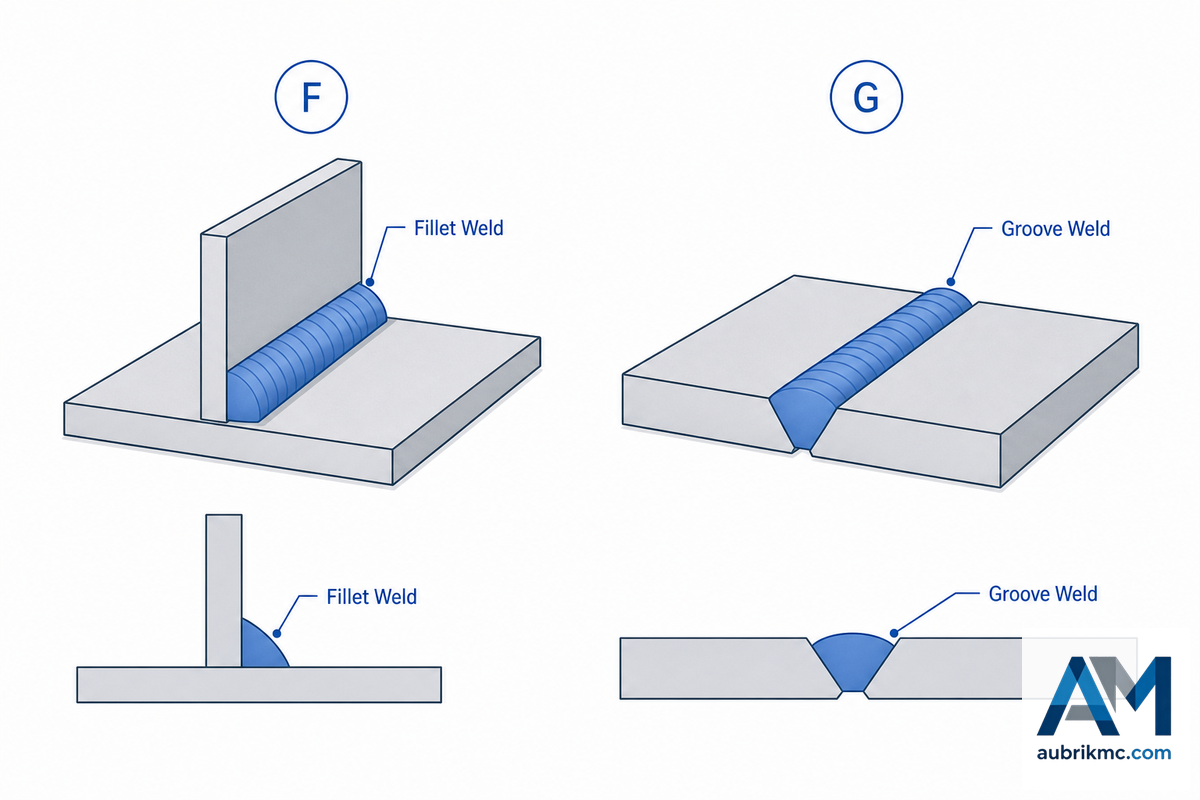
A letra indica o tipo de junta, por isso é importante conhecê-la primeiro — o sistema AWS se baseia nos tipos de junta soldada padronizados. Cada código de posição AWS combina um número (orientação) e uma letra (tipo de junta) para identificar rapidamente o tipo de solda mostrado em um desenho técnico, uma planta ou uma especificação de procedimento de soldagem (WPS).
| Letra | Tipo de solda | Junta | Exemplo de código |
|---|---|---|---|
| F | Filete | Duas superfícies aproximadamente perpendiculares — juntas sobrepostas, de canto ou em T | 3F = filete vertical |
| G | Chanfro | Duas bordas unidas de topo, geralmente chanfradas e com abertura de raiz | 4G = chanfro sobrecabeça |
Portanto, o código de posição pode ser lido como [número da orientação] + [letra da junta] – por exemplo, 1F indica uma solda de filete plana, 2G corresponde a uma solda em chanfro horizontal e 4G a uma solda em chanfro executada sobrecabeça. Esse sistema é usado para posições de soldagem de chapas, posições de soldagem de tubos e posições previstas em normas internacionais.
As 4 posições básicas de soldagem de chapas: 1 a 4
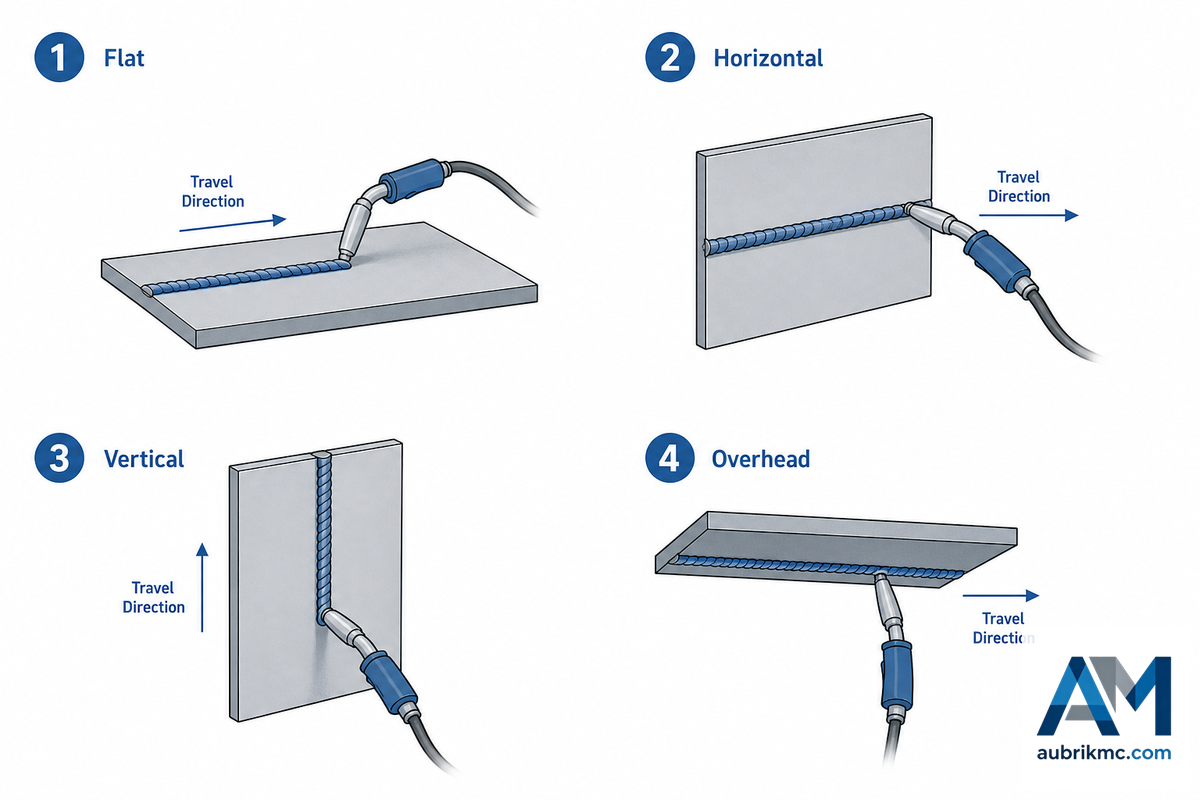
A maioria das operações de soldagem começa pelas posições básicas de chapas, de 1 a 4, sequência ensinada em todos os programas de formação em soldagem credenciados. Cada número representa um desafio específico no controle da poça de fusão.
Plana, 1F / 1G
A junta fica plana abaixo do soldador, que executa a solda por cima, olhando para a poça de fusão. Como a gravidade leva o material fundido diretamente para dentro da junta, as taxas de deposição são maiores e os índices de defeitos, menores. Todos os processos de soldagem – eletrodo revestido, MIG, TIG e arco submerso – oferecem sua execução mais estável nessa posição, motivo pelo qual os fabricantes de estruturas metálicas se empenham tanto em colocar as peças na posição plana.
Horizontal, 2F / 2G
O eixo da junta fica na horizontal, atravessando uma superfície vertical. A poça tende a escorrer em direção à borda inferior, por isso o soldador usa menor aporte térmico e movimenta a tocha de soldagem levemente de um lado para o outro. Uma solda em chanfro 2G é mais difícil do que uma solda de filete 2F porque não há uma superfície de apoio para a poça.
Vertical, 3F / 3G
Nessa posição, a junta segue de cima para baixo. A maior parte dos trabalhos estruturais é executada na progressão vertical ascendente, com movimento de tecimento para obter penetração; a progressão vertical descendente é mais rápida em chapas finas, mas não é permitida pela maioria das normas estruturais devido ao risco de sobreposição a frio e fusão pouco profunda. Em fóruns, os soldadores costumam explicar a técnica básica em termos simples: teça com a tocha de um lado para o outro da junta e não faça pausa no centro — se a poça escorrer, o tecimento não está largo o suficiente ou a pausa no centro está longa demais.
Sobrecabeça, 4F / 4G
Nesse caso, a junta segue na horizontal, acima do soldador, que trabalha olhando para cima. A gravidade atua diretamente contra ele, por isso é necessário compensá-la com arco curto, poça pequena e curso rápido, para que a solda esfrie e se solidifique antes de cair da junta. A posição sobrecabeça é a mais difícil das 4 posições básicas de chapas — uma solda em chanfro 4G é ainda mais difícil que uma solda de filete 4F — e é nela que muitos aprendizes são reprovados na primeira certificação: o metal cai sobre o soldador, e o impulso de reduzir a velocidade de curso só faz a poça gotejar mais rapidamente.
Quais são as 5 posições de soldagem?
Talvez você já tenha ouvido falar em 5 posições, uma distinção antiga que incluía uma posição de chapa inclinada. A abordagem das normas atuais para definir as posições de chapas, porém, é muito mais simples: existem 4 posições básicas (plana, horizontal, vertical e sobrecabeça). A soldagem de tubos amplia as posições básicas de chapas com posições fixas específicas, especialmente 5G e 6G, formando o conjunto completo de orientações para qualificação de soldadores: chapas de 1G–4G e tubos nas posições 5G, 6G e 6GR.
Posições de soldagem de tubos: 1G com rotação, 2G, 5G, 6G e 6GR
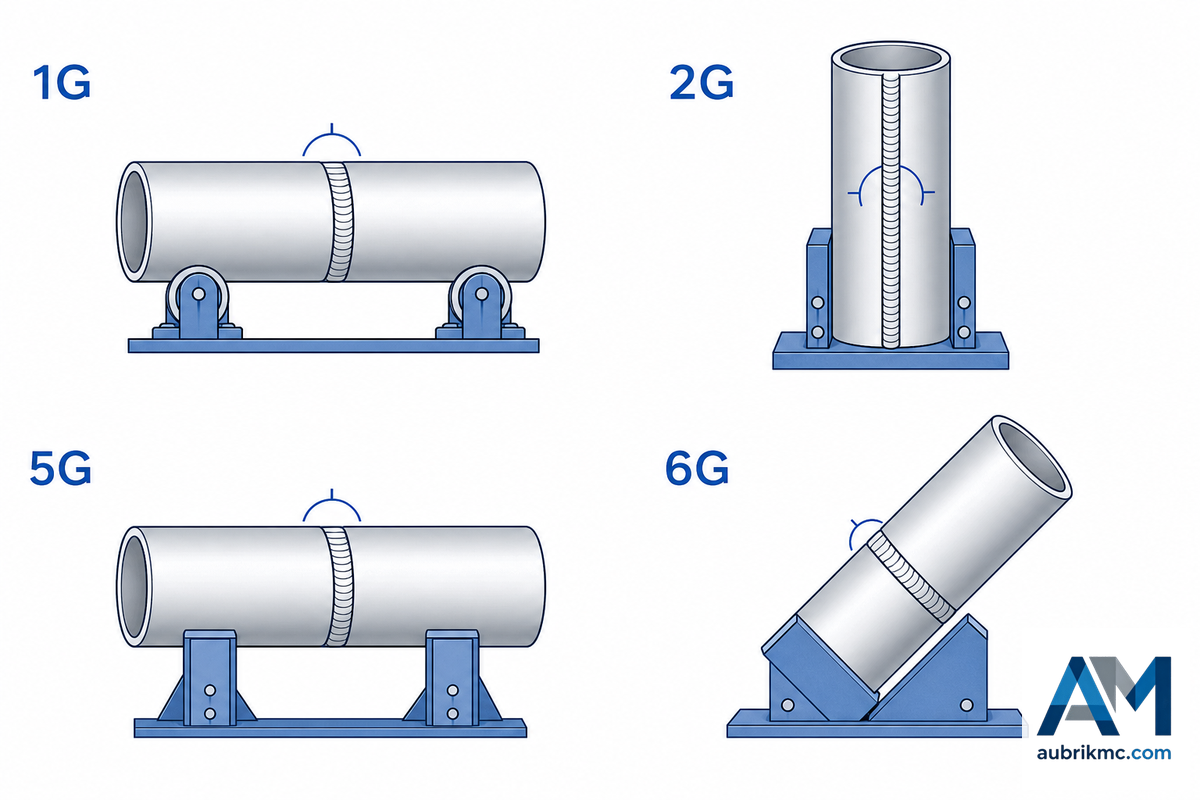
As posições de soldagem de tubos especificam como o tubo é mantido, pois a superfície circular faz com que o soldador trabalhe em várias posições até mesmo durante um único passe. Na posição 5G, o tubo permanece horizontal e fixo, portanto o soldador se desloca ao redor dele e passa pelas orientações plana, vertical e sobrecabeça em um único passe de soldagem. Na posição 6G, um tubo instalado em um ângulo de aproximadamente 45 graus (±5°, com variação conforme a norma) e que não pode ser girado exige que o soldador assuma todas as orientações ao mesmo tempo; a posição 6GR é idêntica, mas inclui um anel de restrição que bloqueia o acesso e simula as condições encontradas em campo. As posições 6G e 6GR correspondem às certificações de soldadores mais exigentes, e tanto a AWS D1.1 quanto a Seção IX da ASME definem como os testes devem ser realizados.
| Posição | Eixo do tubo | Com rotação ou fixo | Orientações de soldagem |
|---|---|---|---|
| 1G com rotação | Horizontal | Com rotação | Somente plana (o tubo gira sob a tocha) |
| 2G | Vertical | Fixo | Horizontal ao redor da circunferência |
| 5G | Horizontal | Fixo | Plana + vertical + sobrecabeça em um passe |
| 6G | 45°±5° | Fixo | Todas as orientações, inclinado |
| 6GR | 45°±5° + anel | Fixo, com restrição | Todas as orientações, com acesso limitado |
5G vs. 6G: o que realmente muda
Ambas impedem que o tubo gire, mas a posição 5G ainda mantém o tubo na horizontal, de modo que o soldador trabalha nas posições plana, vertical e sobrecabeça enquanto percorre a circunferência do tubo. A posição 6G inclina o tubo em cerca de 45°, combinando os percursos vertical e sobrecabeça — cada ponto ao longo da junta fica em um ângulo diferente, portanto, uma certificação 6G comprova a capacidade de soldar em todas as posições.
Por que a posição 6G é o teste definitivo e para que cada teste qualifica o soldador
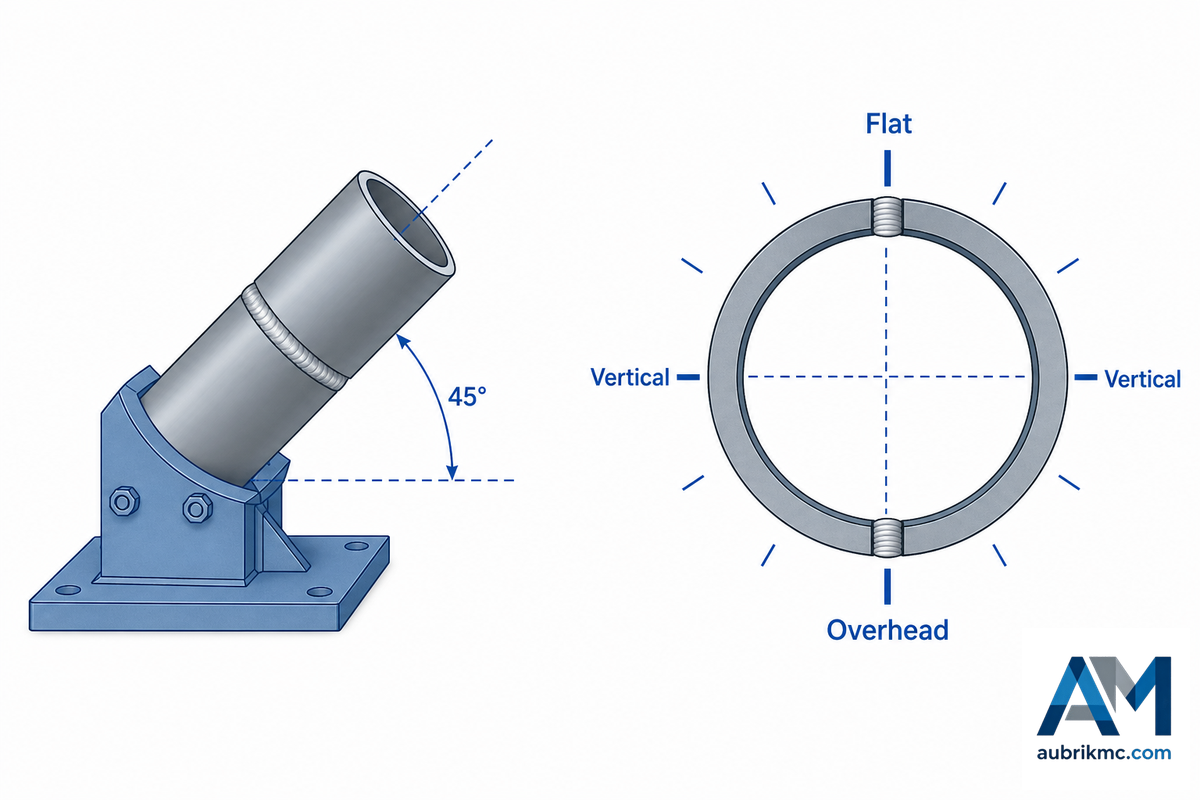
O escopo da certificação de um soldador é definido pela posição do teste, não por sua habilidade geral — e a posição 6G é o teste definitivo porque uma única junta de tubo fixada a 45° exige soldagem plana, vertical e sobrecabeça ao mesmo tempo. Ao ser aprovado, o soldador comprova o controle em todas as orientações, por isso uma única certificação 6G o qualifica para toda a faixa de posições de chapas e tubos.
⚠️ O mito da posição 1G
A maioria das pessoas supõe que um soldador certificado para chapas na posição plana (1G) está qualificado para todas as posições.
Não está. Segundo a AWS D1.1 (Tabela 6.10), um teste de solda em chanfro em chapa na posição 1G qualifica o soldador somente para chanfro plano e filetes plano e horizontal (1G, 1F, 2F). Todas as demais faixas precisam ser qualificadas separadamente.
Estas são algumas regras decorrentes dessa norma:
| Teste em que foi aprovado | Posições para as quais está qualificado |
|---|---|
| Chanfro em chapa 1G | Chanfro plano + filete plano/horizontal (1G, 1F, 2F) |
| Chanfro em chapa 3G + 4G | Todas as posições de chapas (plana, horizontal, vertical e sobrecabeça) |
| Chanfro em tubo 6G | Todas as posições de chapas e tubos |
| Tubo 6GR (com restrição) | Todas as posições, incluindo trabalhos com acesso restrito |
A regra que costuma causar confusão é esta: a posição do teste determina a faixa de produção, não a habilidade geral. Um teste de chanfro em chapa 1G qualifica somente para 1G, 1F e 2F; soldar em todas as 4 posições de chapas exige a combinação 3G + 4G; e a qualificação para tubos em todas as posições é obtida com um teste 6G (ou a combinação 2G + 5G), segundo a AWS D1.1 ou a Seção IX da ASME, conforme o escopo.
A qualificação 6G é rigorosa. A junta em chanfro da AWS D1.1 usa um ângulo incluso de 45°, e um corpo de prova de 1 polegada [25 mm] qualifica o soldador para espessura ilimitada. Antes mesmo de ser submetida a ensaios de dobramento ou radiográficos, a solda acabada não pode apresentar trincas, mordedura com profundidade superior a 1/32 in [1 mm] nem reforço com altura superior a 1/8 in [3 mm]. Em seguida, um inspetor de soldagem certificado avalia o corpo de prova, e é a aprovação desse inspetor que oficializa a qualificação. Ser aprovado em 6G demonstra o controle da poça em todas as orientações em uma única junta — muitas vezes, é a credencial que abre as portas para uma carreira em soldagem de tubos, petróleo e gás e equipamentos sob pressão.
“A posição 6G fica em um ângulo de 45 graus e é considerada a posição de soldagem mais difícil.”
Robert Lanni, instrutor de soldagem, Lincoln Technical Institute
Para quais soldas uma certificação 6G qualifica o soldador?
Uma certificação 6G qualifica o soldador para todas as posições de chapas e tubos, mas somente nos processos de soldagem e nas faixas de metais de base abrangidos pelo teste. Os empregadores tratam a 6G como uma qualificação de referência única, mas ela não garante competência em todas as combinações de processos e metais de base — consulte sempre a documentação da qualificação para verificar as faixas exatas ou entre em contato conosco antes de especificar posicionadores de tubos.
AWS vs. ISO/EN 6947: correspondência entre os códigos
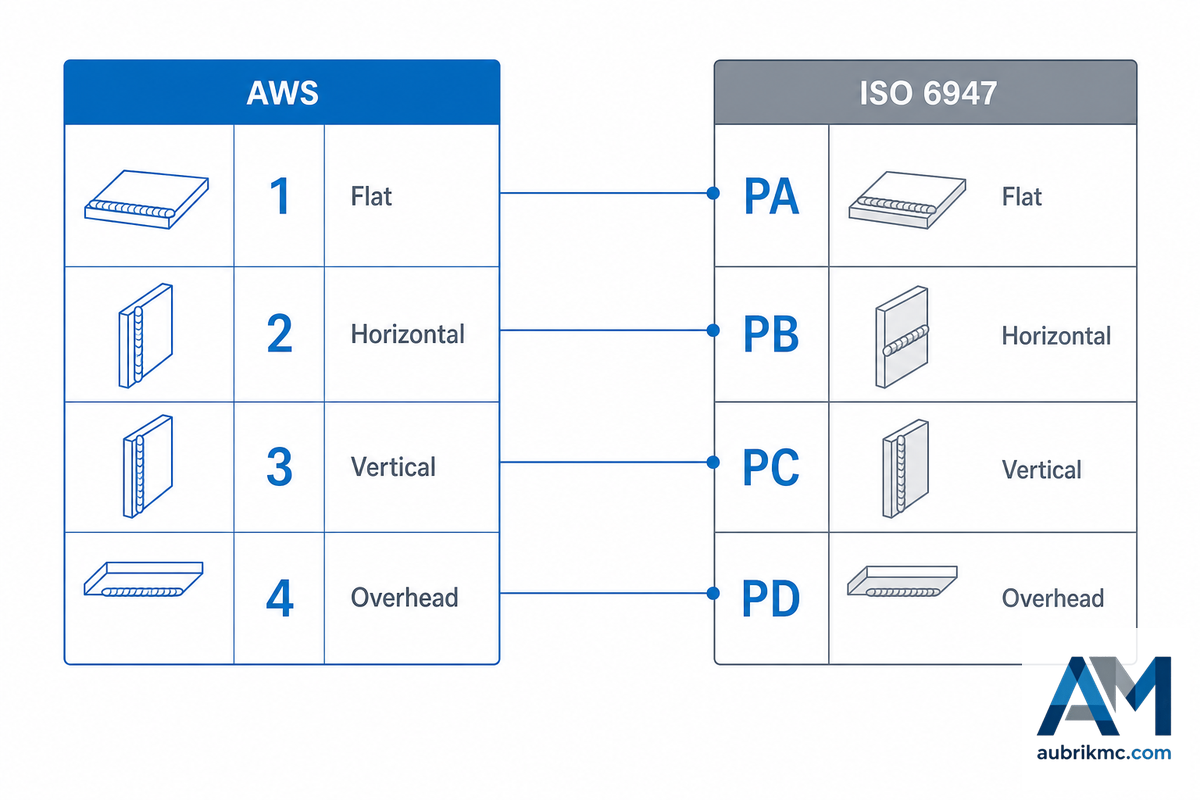
Os números AWS de 1G–6G nem sempre correspondem aos códigos de letras da ISO 6947. Se sua empresa trabalha com projetos europeus ou baseados em normas globais e compra ou vende com base em desenhos técnicos segundo normas da União Europeia, é necessário saber como os códigos da ISO/EN 6947 nesses desenhos se correlacionam com os códigos AWS de 1G-6G conhecidos pelos soldadores. Os números da AWS nem sempre correspondem diretamente aos códigos de letras usados pela ISO. A AWS também reúne 2 posições em uma única categoria, a vertical 3G, enquanto a ISO as separa em PF para vertical ascendente e PG para vertical descendente. É recomendável confrontar a ISO com as práticas normativas da própria empresa, pois a maioria dos guias gerais não aborda esse aspecto da soldagem em projetos baseados na ISO. O problema costuma aparecer no primeiro contrato europeu de uma fábrica: o desenho técnico especifica PF, o soldador prepara a operação esperando um único passe vertical, e a junta é reprovada na inspeção porque ninguém informou que PF significa estritamente vertical ascendente. Uma única letra interpretada incorretamente gera novo corte e novo teste.
| ISO 6947 | Significado | Equivalente AWS |
|---|---|---|
| PA | Plana | 1G / 1F |
| PB | Horizontal-vertical (filete horizontal) | 2F |
| PC | Horizontal | 2G |
| PD | Horizontal sobrecabeça (filete sobrecabeça) | 4F |
| PE | Sobrecabeça | 4G |
| PF | Vertical ascendente | 3G / 3F (ascendente) |
| PG | Vertical descendente | 3G / 3F (descendente) |
| H-L045 | Tubo fixo a 45° | 6G |
Para tubos inclinados, a ISO 6947 identifica as variantes a 45° como H-L045 (soldagem ascendente) e J-L045 (descendente); as variantes verticais são PF (ascendente) e PG (descendente). Observe que 6GR — um teste 6G com anel de restrição para conexões tubulares em T, Y e K — é uma designação da AWS D1.1, não da ISO nem da ASME. Sempre que um desenho técnico especificar “PF”, execute a soldagem vertical ascendente conforme indicado.
Classificação da dificuldade das posições: a escala do custo da gravidade
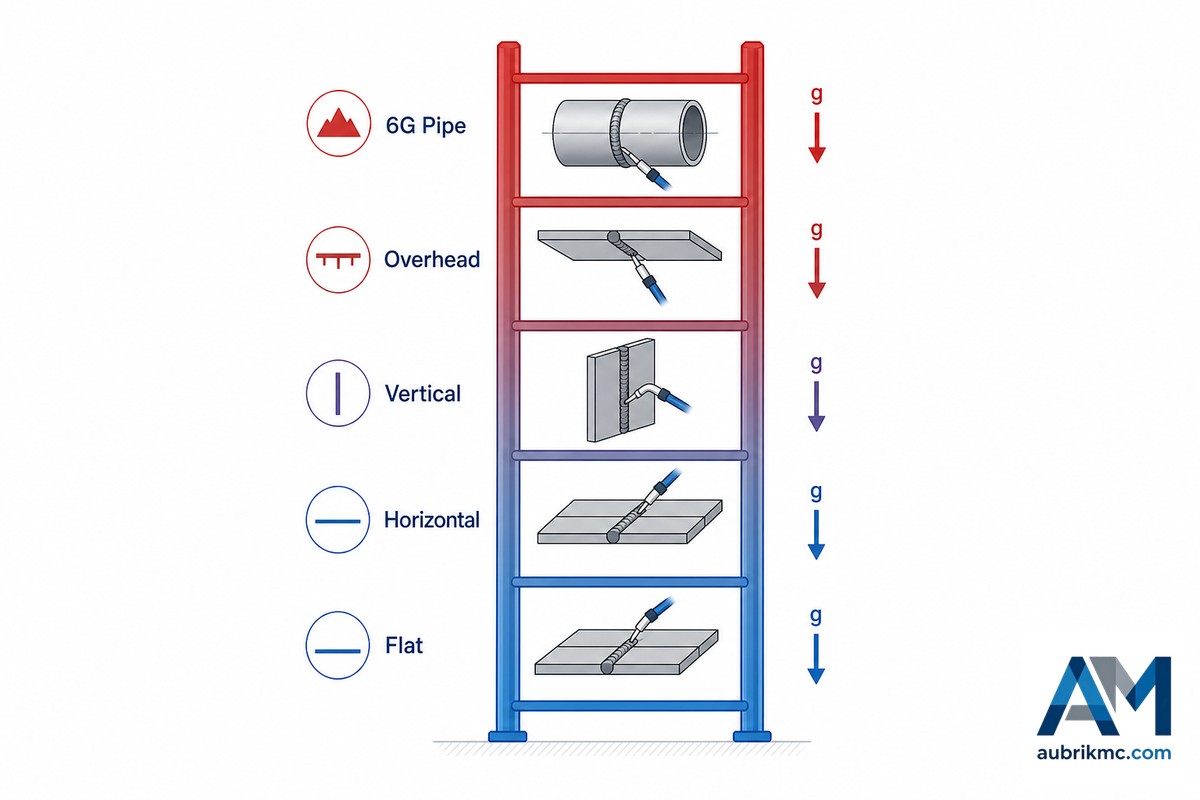
A dificuldade da soldagem tem 2 componentes, não apenas 1: existe a dificuldade física inerente causada pelas forças que atuam contra o trabalho. Quanto maior a inclinação em relação à posição plana, mais a gravidade atua contra a poça de fusão. Há também um problema ainda mais relevante, raramente abordado nos guias: a dificuldade de manter uma boa postura, obter alcance adequado e ter visibilidade suficiente. Isso significa que pesquisadores de saúde ocupacional (consulte a ferramenta eletrônica de ergonomia em soldagem da OSHA) sabem claramente que o trabalho sobrecabeça ou em outras posições forçadas provoca posturas inadequadas, trabalho com os braços acima da cabeça, elevada carga estática, acesso precário e muito mais fadiga física e possibilidades de erro do que o trabalho na posição plana, próximo ao piso.
| Nível | Custo físico para a poça | Custo dos fatores humanos |
|---|---|---|
| 1 — Plana | A gravidade leva o metal para dentro da junta | Confortável, sentado ou na altura da bancada |
| 2 — Horizontal | A poça escorre em direção à borda inferior | Postura predominantemente ereta, com boa linha de visão |
| 3 — Vertical | O metal escorre; use o tecimento para contê-lo | Em pé, com controle preciso do punho |
| 4–5 — Sobrecabeça | A gravidade retira o metal da junta; ocorrem gotejamentos | Acima dos ombros, tensão no pescoço e respingos em queda |
| 5 — Tubo 6G | Todos os ângulos em um único passe | Ajoelhado ou agachado ao redor de um tubo fixo |
Quais posições são mais difíceis e por quê
Como certificação, a 6G (e a 6GR com restrição) é a mais difícil — um tubo fixado a 45° exige as posições plana, vertical e sobrecabeça em uma única junta que não se movimenta. Entre as 4 posições básicas de chapas, a sobrecabeça (4G) é a mais difícil, pois a gravidade retira o metal fundido da junta. Surpreendentemente, alguns soldadores consideram a posição 6G mais fácil do que uma 3G puramente vertical ascendente: a inclinação de 45° permite que a gravidade ajude parcialmente.
Técnica por posição: ângulo, curso e tecimento
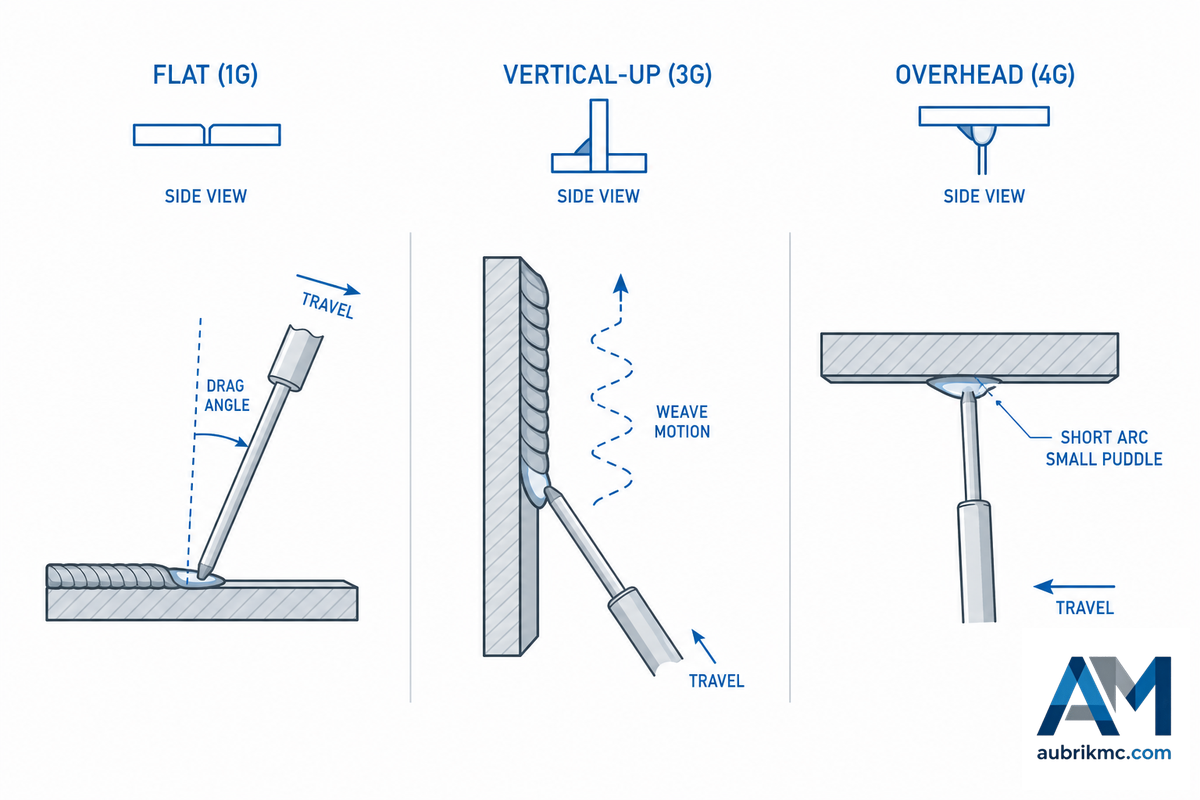
Durante a soldagem, depois de identificar a posição, os ajustes se tornam previsíveis. Este guia rápido oferece um ponto de partida para cada posição com base em práticas consolidadas de engenharia de equipamentos de soldagem, mas os ajustes sempre devem ser conferidos com a WPS. O erro mais comum na posição sobrecabeça é usar calor excessivo: uma poça grande e fluida só pode descer, portanto reduza a amperagem e aumente a velocidade de curso antes de tentar corrigir um cordão que está escorrendo.
| Posição | Ângulo do eletrodo / de curso | Movimento | Pontos de atenção |
|---|---|---|---|
| Plana / horizontal | Arraste de 0–15° (eletrodo revestido); avanço de 10–15° (MIG) | Cordão reto ou leve tecimento | Penetração excessiva em chapa espessa |
| Vertical ascendente | 5–10°, quase perpendicular | Tecimento; faça pausas nas bordas, não no centro | Escorrimento da poça / sobreposição a frio |
| Sobrecabeça | 5–10° | Arco curto, tecimento pequeno e estreito, curso rápido | Gotejamento, mordedura |
| Tubo 5G / 6G | Ajuste continuamente ao longo do arco | Múltiplos passes: raiz TIG, enchimento e acabamento | Uniformidade do cordão entre as orientações |
📐 Nota de engenharia
Muitas normas estruturais, incluindo a AWS D1.1, não permitem progressão vertical descendente em soldas em chanfro sujeitas a carga, pois a poça de resfriamento rápido pode ocultar falta de fusão, embora essa progressão ofereça vantagens de velocidade em materiais com espessura inferior a 3 mm. Quando for especificado um chanfro vertical sem indicação explícita de progressão descendente, use sempre a técnica de tecimento na direção vertical ascendente e confira novamente a especificação do procedimento de soldagem.
Como um posicionador de soldagem alcança todas as posições
Veja como reduzir a parcela do orçamento destinada à mão de obra: em vez de treinar um soldador para enfrentar a gravidade em todas as posições, gira-se a peça para que a solda fique na confortável posição plana 1G quase sempre. É exatamente isso que um posicionador de soldagem, rotador de soldagem ou manipulador de soldagem faz, motivo pelo qual os equipamentos de posicionamento proporcionam retorno rápido em trabalhos que, de outra forma, seriam lentos e intensivos em mão de obra.
Um número é fundamental: o tempo de arco aberto — a parcela do turno que o soldador realmente passa depositando solda. Segundo estimativas comuns do setor, ele fica em apenas cerca de 10% nos trabalhos manuais fora de posição; o restante é gasto reposicionando, realizando o ajuste e a montagem da junta e se deslocando entre as juntas. Levar a peça até uma estação fixa em 1G aumenta várias vezes esse fator operacional. Como a mão de obra é o maior custo da soldagem manual, colocar a junta na posição plana aumenta muito mais o metal de solda depositado por turno do que qualquer ajuste na própria máquina. A máxima da fábrica continua válida: mesmo o soldador mais qualificado geralmente trabalha com mais rapidez e qualidade na posição plana 1G.
Considere um exemplo real. Uma fábrica de vasos de pressão pode soldar manualmente um costado de 40 toneladas e 4 metros — com o soldador trabalhando sobre a cabeça e fora de posição, alternando passes verticais ascendentes e descendentes enquanto o tempo de arco aberto despenca — ou pode colocar esse costado sobre viradores de roletes, sob um manipulador de soldagem, para executar cada junta de soldagem na posição plana com máxima deposição. Essa é a diferença entre uma mentalidade voltada ao teste de soldagem 6G e uma mentalidade de produção, além de ser a mesma lógica do quadro de posições de soldagem no início deste guia: transformar posições difíceis em fáceis.
Trata-se de uma engenharia antiga e bem compreendida: um posicionador com inclinação e rotação pode sustentar, inclinar e girar uma peça ao redor de uma tocha estacionária, conceito documentado há décadas em patentes de posicionadores de soldagem. Use abaixo o mapa de conversão para a posição plana a fim de determinar qual máquina transforma cada posição difícil em uma posição plana:
| Trabalho fora de posição | Equipamento que o leva à posição 1G |
|---|---|
| Chapa ou conjunto pequeno na posição sobre a cabeça ou vertical | Posicionador de soldagem com inclinação e rotação |
| Juntas circunferenciais 5G / 6G em tubos, tanques ou vasos | Rotadores de soldagem / viradores de roletes (giram para 1G) |
| Juntas circunferenciais ou longitudinais longas | Manipulador de soldagem tipo coluna e lança |
| Peças repetitivas em grande volume | Célula robotizada ou com cobot e posicionador integrado |
Na prática, o posicionamento não é uma solução mágica, e há duas ressalvas. Primeiro, um posicionador e um robô formam um sistema coordenado de múltiplos eixos que exige calibração precisa e dispositivos de fixação adequados; se a mesa giratória e a tocha perderem a sincronização, podem surgir defeitos em geometrias complexas, como cantos. Segundo, a automação de soldagem não é adequada para todos os trabalhos. Quando há apenas algumas peças idênticas, peças personalizadas de fabricação única ou reparos em campo com restrições de acesso, um soldador experiente com um posicionador independente pode ser a melhor escolha. Avalie a capacidade de carga, a geometria da peça e o tamanho do lote — e consulte um fornecedor de posicionadores de soldagem — antes de decidir.
Perspectivas do setor: a automação está mudando quais posições são relevantes
O fator determinante é a escassez de profissionais, não uma economia em expansão. O U.S. Bureau of Labor Statistics projeta crescimento de apenas 2% no número de soldadores entre 2024 e 2034, com a maioria das vagas destinada a substituir profissionais que estão se aposentando, e não à criação de novos postos de trabalho. Separadamente, os dados da American Welding Society sobre a força de trabalho indicam a necessidade de aproximadamente 320.500 profissionais de soldagem até 2029.
Diante desses números, fica claro que as fábricas não podem depender da contratação de soldadores em quantidade suficiente e qualificados para todas as posições. Elas devem priorizar o posicionamento da peça em 1G, permitindo que uma equipe menor de soldadores, com suporte de cobots e sistemas adaptativos, aumente a produtividade. Embora dominar manualmente a posição 6G sempre seja importante, as empresas de fabricação metalmecânica que buscam o maior retorno sobre o investimento até 2027 devem se concentrar em equipamentos que eliminem por completo a soldagem fora de posição. Os soldadores devem manter uma qualificação abrangente, e os empresários devem considerar posicionadores ou rotadores de soldagem como solução de longo prazo para a escassez de mão de obra. Pergunte a qualquer proprietário de uma empresa de fabricação metalmecânica que tenha mantido uma vaga para soldador 6G aberta durante meses: os candidatos que aparecem não conseguem passar no teste, e os soldadores capazes de passar já estão com a agenda lotada. Eliminar essa posição do trabalho por meio de equipamentos costuma ser mais rápido do que contratar um profissional da concorrência.
Perguntas frequentes
P: Quais são as quatro posições básicas de soldagem?
Ver resposta
Existem quatro posições fundamentais para soldagem de chapas: plana (1), horizontal (2), vertical (3) e sobre a cabeça (4). Cada posição recebe F para solda de filete e G para solda de chanfro; assim, 1G é uma solda de chanfro plana, 3F é uma solda de filete vertical e 4G é uma solda de chanfro sobre a cabeça. Em ordem de dificuldade, vai da posição plana (a gravidade ajuda) à posição sobre a cabeça (a gravidade é a inimiga).
P: O que são 1G, 2G, 3G, 4G, 5G e 6G na soldagem?
Ver resposta
O número indica a posição, e G indica uma solda de chanfro. Nas posições para chapas, 1G significa plana, 2G horizontal, 3G vertical e 4G sobre a cabeça. Para tubos, 1G significa que o tubo gira diante da tocha, 5G corresponde a um tubo horizontal fixo ao redor do qual o soldador se desloca, e 6G corresponde a um tubo fixado a 45 graus que obriga o soldador a passar por todas as orientações em uma única junta. A posição 6G é considerada a mais difícil, mas qualifica o soldador para todas as posições.
P: Qual é a posição de soldagem mais difícil?
Ver resposta
Como qualificação de soldagem, a posição 6G (assim como a 6GR) é a mais difícil, pois um tubo fixado a 45 graus exige trabalhar nas posições plana, vertical e sobre a cabeça em um único passe, sem movimentar a peça. Entre as posições para chapas, a posição sobre a cabeça (4G) é a mais difícil, porque a gravidade puxa a poça de fusão para baixo e o soldador trabalha acima dos ombros.
P: Qual é a diferença entre a soldagem 5G e 6G?
Ver resposta
Tanto em 5G quanto em 6G, o tubo não gira. Em 5G, o tubo fica na horizontal, e o soldador precisa passar pelas posições plana, vertical e sobre a cabeça enquanto se desloca ao redor do diâmetro interno do tubo. Em 6G, o tubo fica inclinado a cerca de 45 graus, de modo que uma única junta fixa exige percursos nas posições plana, vertical, horizontal e sobre a cabeça. Essa exigência adicional em relação à 5G é o motivo pelo qual o teste 6G qualifica o soldador para todas as posições.
P: O que significam as letras F e G em uma posição de soldagem?
Ver resposta
F representa uma solda de filete (como em juntas sobrepostas, de canto ou em T). G representa uma solda de chanfro (como em juntas chanfradas soldadas de topo). Um número antecede F ou G para definir a posição.
P: Como um posicionador de soldagem muda a posição de soldagem?
Ver resposta
Um posicionador de soldagem permite girar e inclinar a peça para apresentar à tocha de soldagem a junta desejada na posição plana (1G). Em vez de fazer os soldadores trabalharem sob a peça para realizar soldas sobre a cabeça, inclina-se a peça em direção ao soldador, mantendo as soldas na posição plana para obter a deposição mais rápida de metal e o menor índice de defeitos, o que aumenta consideravelmente o tempo de arco aberto da fábrica de ~10% para cerca de 60% ou mais. Os posicionadores de tubos e os viradores de roletes desempenham a mesma função em tubos e vasos, girando qualquer posição 5G ou 6G até convertê-la em uma posição rotativa 1G. Conheça nossa linha de posicionadores de soldagem.
P: O que é a soldagem 6GR (restrita)?
Ver resposta
6GR significa que o tubo é colocado na posição 6G e um anel é instalado bem próximo ao seu redor para restringir o acesso da tocha e dificultar o trabalho — condição que ocorre com frequência na soldagem em fábrica ou em campo, quando a tubulação precisa ficar próxima de estruturas ou outros equipamentos. Isso exige controle excepcional da tocha.
Por que um fabricante de posicionadores escreveu um guia sobre posições de soldagem
Fabricamos posicionadores de soldagem, rotadores de soldagem e manipuladores de soldagem; por isso, passamos todo o dia de trabalho lidando com um único problema: manter uma junta na posição plana 1G quando a peça não facilita essa tarefa. Este guia reflete essa perspectiva — os códigos de posição são importantes para nós porque identificam exatamente os problemas que nossas máquinas foram projetadas para eliminar.
Referências e fontes
- ISO 6947:2019, Posições de soldagem — International Organization for Standardization
- AWS D1.1/D1.1M:2025, Código de soldagem estrutural, aço — American Welding Society
- Manual de perspectivas ocupacionais: soldadores, operadores de corte, soldadores com estanho e brasadores — U.S. Bureau of Labor Statistics
- Dados da força de trabalho de soldagem, projeções de demanda dos Estados Unidos — American Welding Society
- Soldagem, corte e brasagem, ferramenta eletrônica de ergonomia — U.S. OSHA
- Soldagem, ergonomia — Canadian Centre for Occupational Health and Safety
- Inspection Trends: faixa de qualificação das posições do soldador — American Welding Society
- Teste de qualificação de soldadores AWS D1.1 — Welding Answers
Artigos relacionados
- Como escolher um posicionador de soldagem rotativo sem superdimensionar a máquina
- Como dimensionar um posicionador para soldagem de tubos antes de solicitar uma cotação
- Posicionador de soldagem para serviços pesados: guia de capacidade, inclinação e rpm
- Guia de seleção de mesas giratórias para soldagem: carga, velocidade e adequação
Passa tempo demais do turno soldando fora de posição? Leve a peça para a posição plana 1G.
Conheça os posicionadores de soldagem Aubrik →






