Nehmen Sie Kontakt mit der Aubrik Company auf

Leitfaden zu Roboterschweißmaschinen für Einkäufer in der Fertigung

Aktualisiert im Juli 2026
Eine Roboterschweißmaschine ist eine automatisierte Schweißzelle, die Roboterbewegung, Schweißstromquelle, Werkzeuge, Steuerungen, Sicherheitssysteme und die Übergabe an den Bediener vereint. Sie kann als kompaktes Cobot-Paket, eingehauste industrielle Schweißzelle oder Teil einer größeren Fertigungslinie ausgeführt sein.
Technische Daten auf einen Blick
| Kernkomponenten | Roboterarm, Schweißstromquelle, Schweißbrenner, Steuerung, Spannvorrichtungen, Sicherheitssystem, optionaler Schweißpositionierer und Integrationsunterstützung. |
|---|---|
| Gängige Verfahren | GMAW/MIG, TIG, Punktschweißen, Laserschweißen und andere Lichtbogenschweißverfahren. |
| Optimal geeignete Arbeiten | Wiederholteile, stabiles Ausrichten und Zusammenbauen, ausreichendes Volumen je Teilefamilie, dokumentierte Schweißfolge und festgelegte Regeln für die Schweißnahtqualität. |
| Häufige Hindernisse | Unzureichende Spannvorrichtungen, schwankende Spaltmaße, schlechte Brennerzugänglichkeit, fehlende Programmierunterstützung, unklare Abnahmekriterien und lückenhafte Inbetriebnahmeprotokolle. |
| Nächster Schritt | Nutzen Sie den 4-Stufen-Filter zur Betriebsbereitschaft, bevor Sie eine konfigurierte Zelle anfragen. |
Diese Maschine ist nicht einfach ein Schweißroboter mit einem Schweißbrenner. In einem laufenden Fertigungsbetrieb ist sie ein automatisiertes Schweißsystem, das Bewegung, Schweißleistung, Werkzeuge, Schutzeinrichtungen, Sensorik, Programmierung und die Übergabe an den Bediener zu einem wiederholbaren Prozess verbindet. OSHA beschreibt ein Industrierobotersystem als mehr als den Roboter selbst: Auch Steuerungssystem, Stromquellen, Sensoren, Ein-/Ausgabegeräte und angeschlossene Ausrüstung sind relevant. Deshalb beginnt der Angebotsvergleich mit dem Leistungsumfang und nicht mit der Marke.
Was ist eine Roboterschweißmaschine? Eine verlässliche Definition für Einkäufer
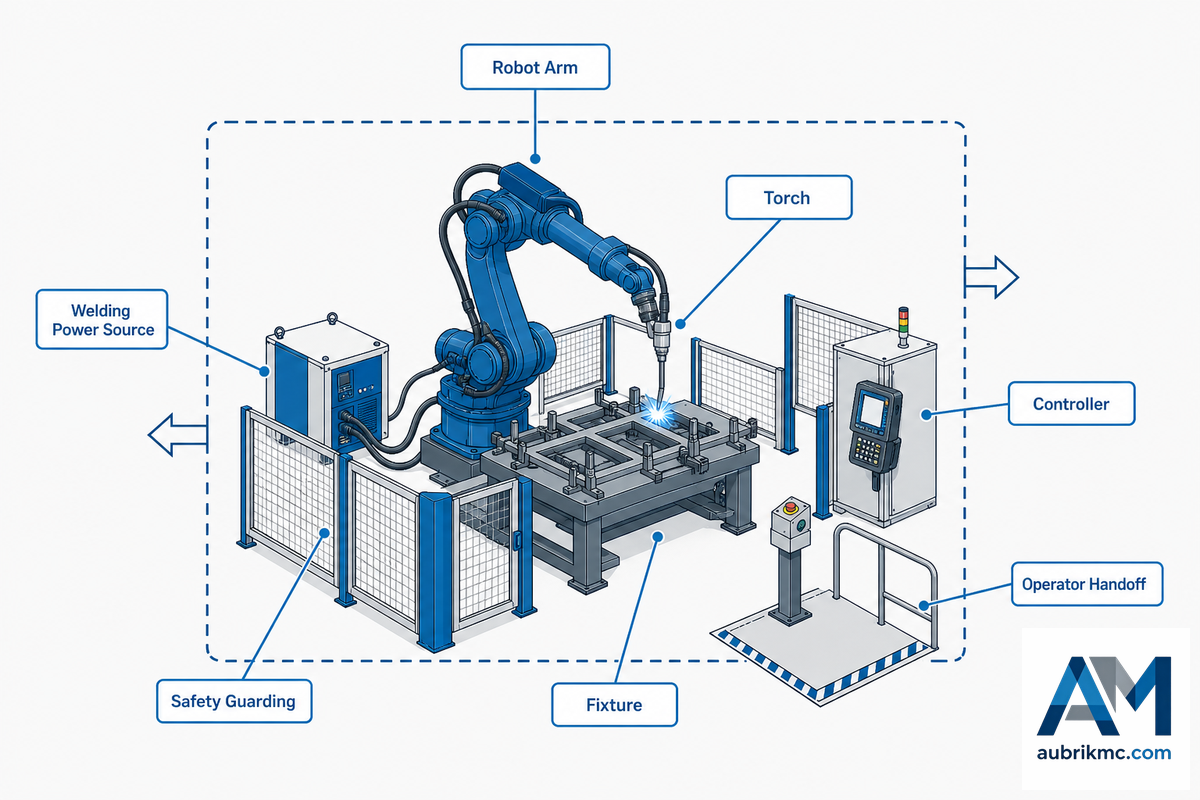
Die meisten Roboterschweißmaschinen sind automatisierte Schweißanlagen, die aus einem programmierbaren Roboter, einer Schweißstromquelle, einem Schweißbrenner, einer Steuerung, Werkzeugen und einem Sicherheitssystem bestehen. Das System kann einen handelsüblichen Industrieroboter, einen Cobot oder eine kundenspezifische Portalanlage nutzen. Die Maschine schafft nur dann einen Mehrwert, wenn Schweißverfahren, Spannvorrichtung, Werkstückbereitstellung und Bedienerablauf stabil genug für wiederholbare Schweißnähte sind.
Diese Definition ist wichtig, weil Einkäufer unter einem Suchbegriff oft drei verschiedene Dinge vergleichen: einen Roboterarm, ein Cobot-Schweißpaket und eine vollständig integrierte Schweißzelle. Roboterarme können sich bewegen; funktionsfähige Schweißzellen müssen darüber hinaus das Werkstück halten, den Schweißprozess steuern, Menschen schützen und die Abnahme bestehen.
Ein häufiger Fehler besteht darin, die Auswahl wie eine reine Katalogentscheidung zu behandeln. Auch ein Betrieb mit 2 Schichten kann Verfügbarkeit verlieren, wenn sich der Bezugspunkt der Spannvorrichtung verschiebt, sich das Spaltmaß ändert oder die Übergabe an den Bediener nicht definiert ist. Das Risiko besteht nicht nur in mangelhafter Schweißnahtqualität, sondern auch in einer Zelle, die eine Vorführung besteht und anschließend an den tatsächlichen Werkstückabweichungen scheitert.
Markennachweise sollten die Prüfung des Leistungsumfangs unterstützen, aber nicht ersetzen. Das öffentliche Profil von Aubrik verweist auf die Zertifizierung nach ISO 9001, CE und langjährige Erfahrung mit Schweißautomatisierung; dennoch sollten Einkäufer erfragen, wie sich diese Fähigkeiten bei ihrer eigenen Teilefamilie in Spannvorrichtungskonstruktion, Abnahmeprüfung am Standort, Bedienerschulung und Unterstützung nach der Installation niederschlagen. Als neutrale Abgrenzung lässt sich der Angebotsumfang mit den OSHA-Leitlinien für Industrierobotersysteme vergleichen, die Roboter, Steuerungen, Sensoren, Stromquellen und angeschlossene Ausrüstung als System behandeln.
Arm, Zelle, Spannvorrichtung, Schweißstromquelle, Steuerung: Was Sie tatsächlich kaufen
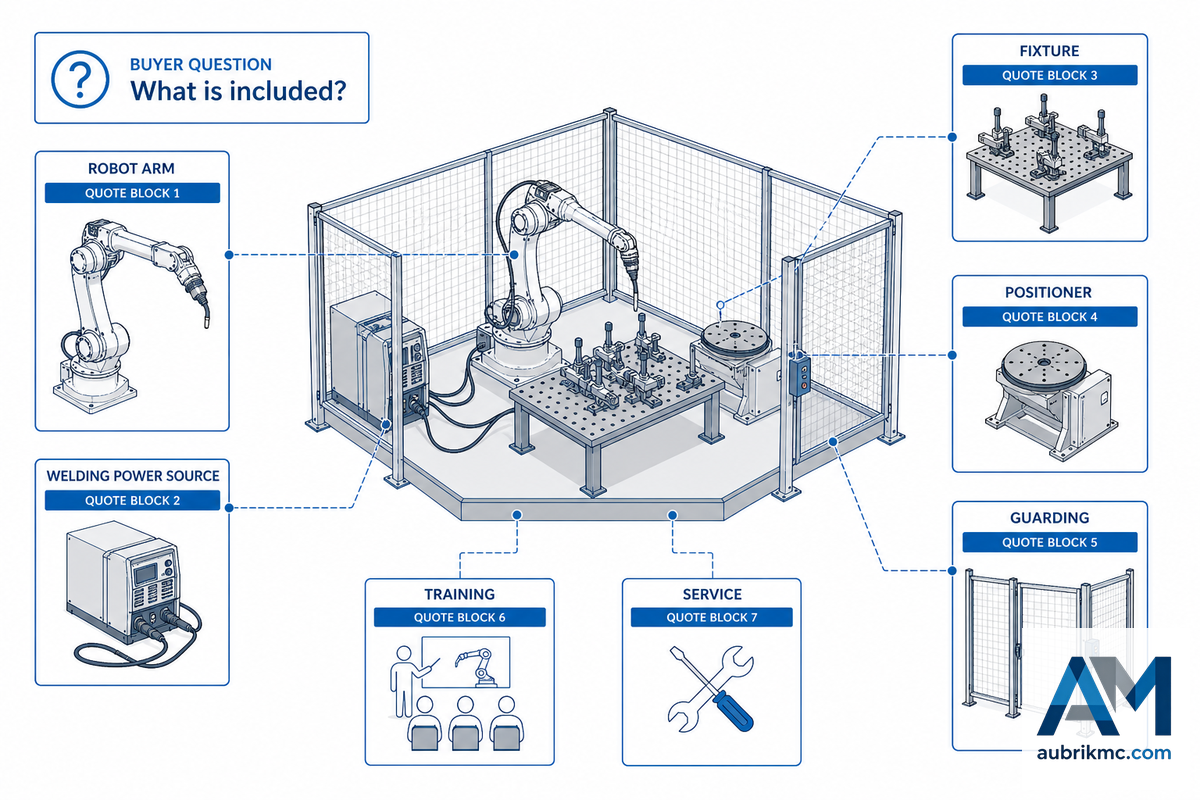
Zwei Angebote für Roboterschweißanlagen können auf der ersten Seite ähnlich aussehen und dennoch sehr unterschiedliche Leistungsumfänge abdecken. Eines enthält möglicherweise nur Arm, Schweißbrenner, Schweißstromquelle und einen einfachen Aufspanntisch. Ein anderes umfasst möglicherweise Spannvorrichtungen, einen Schweißpositionierer, Schutzeinrichtungen, Schweißrauchabsaugung, Programmierung, Schulung, Sicherheitsvalidierung, Ersatzteile und Kundendienst.
| Position im Leistungsumfang | Warum sie das Angebot verändert | Frage des Einkäufers |
|---|---|---|
| Roboterarm | Zulässige Nutzlast, Arbeitsbereich, Achskonstruktion und Steuerungsfamilie bestimmen die Bewegungsplattform. | Reicht der angebotene Arm für das größte Werkstück und den erforderlichen Brennerwinkel aus? |
| Schweißstromquelle und Schweißbrenner | MIG-, TIG-, Laser- und Punktschweißen erfordern unterschiedliche Schweißausrüstung und Steuerungen. | Passt das Paket zum tatsächlich eingesetzten Schweißverfahren? |
| Spannvorrichtung und Schweißpositionierer | Spannvorrichtungen bestimmen Wiederholgenauigkeit, Zugänglichkeit, Spaltkontrolle und Umrüstzeit. | Wer konstruiert, baut und validiert die Spannvorrichtung? |
| Sicherheit und Konformität | Schutzeinrichtungen, Sensoren, Lüftung, Schweißrauchabsaugung und die OSHA-Vorschriften für Schweiß- und Heißarbeiten können die Anlagenanordnung verändern. | Sind Risikobeurteilung und Abnahme am Standort enthalten? |
| Programmierung und Schulung | Die Programmierung von Robotersteuerungen ist herstellerübergreifend nicht vollständig standardisiert. | Kann Ihr Team Bahnen bearbeiten, Störungen beheben und Werkstückvarianten hinzufügen? |
MIG-, TIG-, Punkt-, Laser- und Lichtbogenschweißen: Das Verfahren auf das Werkstück abstimmen
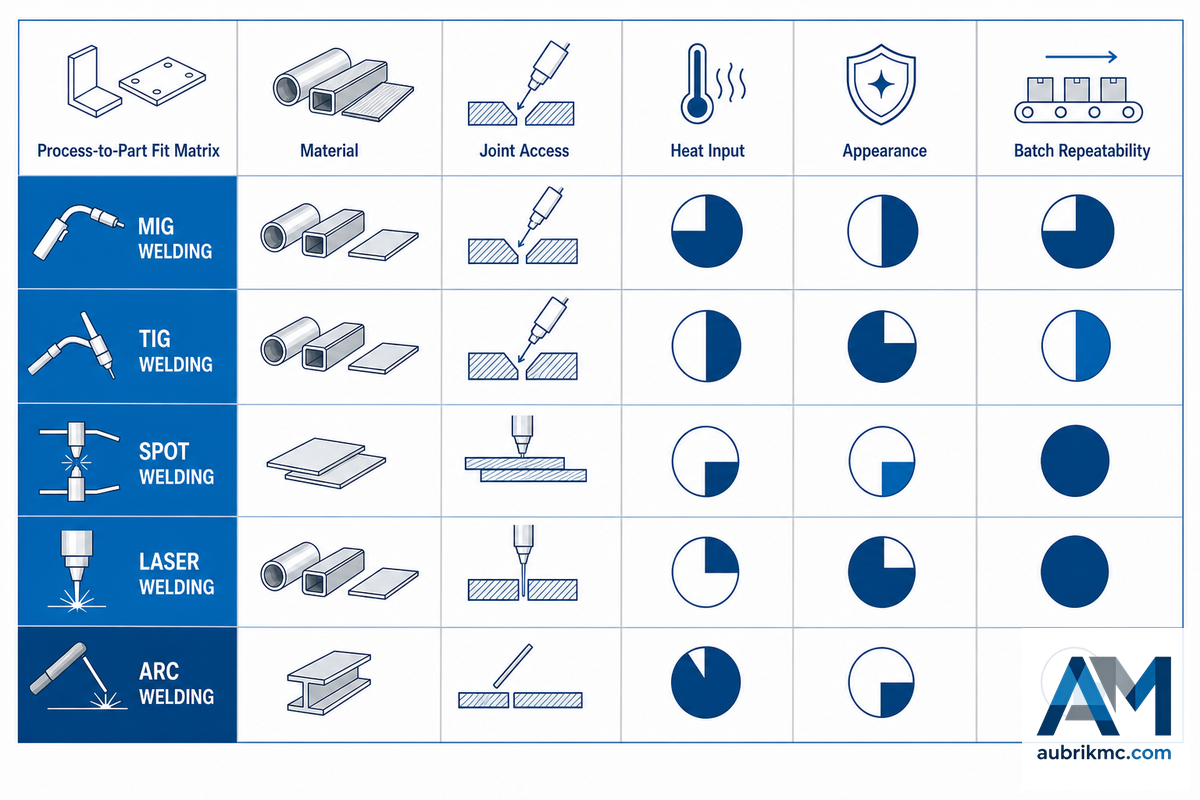
Die Auswahl des Schweißverfahrens sollte vor der Auswahl des Roboters erfolgen. AWS beschreibt die Arbeit von Technikern für Roboterschweißen im Zusammenhang mit automatisierten Systemen und Verfahrenskenntnissen wie gmaw/MIG, GTAW/TIG und Punktschweißen. Das ist ein nützlicher Hinweis: Die Verantwortung für die Qualität liegt weiterhin beim Schweißverfahren.
Bei Fragen zur Verfahrenssicherheit ist die OSHA-Seite zu Normen für Schweißen, Schneiden und Hartlöten eine bessere Referenz als eine Lieferantenbroschüre, wenn es um Lüftung, Heißarbeiten, Lichtbogenexposition oder Arbeitnehmerschutz geht.
| Verfahren | Häufig geeignet für | Zuerst prüfen |
|---|---|---|
| MIG / GMAW | Wiederholbare Stahlfertigung, Rahmen, Halterungen und Stahlbauteile. | Drahtzuführung, Schutzgasabdeckung, Spaltmaß beim Ausrichten und Zusammenbauen, Spritzerkontrolle. |
| TIG / GTAW | Sauberes Nahtbild, Edelstahl, Aluminium, dünnere Werkstücke, kontrollierte Wärmeeinbringung. | Taktzeit, Brennerwinkel, Zusatzwerkstoffhandhabung, Übertragung der Bedienerkenntnisse. |
| Punktschweißen | Blechbaugruppen und wiederholgenaue Fertigungsvorrichtungen. | Elektrodenzugänglichkeit, Werkstücklagen, Spannkraft, Steuerung des Schweißprogramms. |
| Laserschweißen | Schnelle, verzugsarme Schweißstöße, bei denen Werkstückvorbereitung und Einhausung kontrolliert werden können. | Passung des Schweißstoßes, Reflexionsvermögen, Einhausung, Sicherheitsklasse, Investitionskosten. |
Die nachstehenden Beispielwerte sind Felder für die Angebotsanfrage und keine universell gültigen Schweißeinstellungen. Ersetzen Sie jedes Beispiel durch geprüfte Werte aus Ihrer Schweißanweisung, dem Vorrichtungsversuch und dem Abnahmeprotokoll des Standorts.
| Maschinentyp/-kategorie | Häufig geprüft für | Vor der Angebotsanfrage zu erfassende Daten |
|---|---|---|
| MIG-Zelle | Metall-Schutzgasschweißen an wiederkehrenden Stahlteilen. | Drahtdurchmesser 1,0 mm, beispielhafte Schweißgeschwindigkeit 450 mm/min und versuchsweise festgelegter Strombereich, etwa 120 A bis 220 A. |
| TIG-Zelle | Wolfram-Schutzgasschweißen für Anwendungen, bei denen Nahtbild und Wärmeeinbringung wichtig sind. | Werkstoffdickenbereich von 1,5 mm bis 6 mm, Lichtbogenbrennzeit in min und Verfahren zur Handhabung des Zusatzwerkstoffs. |
| Punktschweißzelle | Blechbaugruppen mit kontrolliertem Lagenaufbau. | Gesamtdicke in mm, Spannkraft in kg und Wartungsintervall der Elektroden in hr. |
| Laserstrahlschweißzelle | Verzugsarme Schweißstöße bei vorbereiteter Einhausung und Werkstückvorbereitung. | Leistungsklasse in kW, Grenzwert für das Spaltmaß am Schweißstoß, etwa 0,2 mm, und Checkliste für die Einhausung. |
| Cobot-Schweißpaket | Vom Bediener betreute Werkstücke mit hoher Variantenvielfalt. | Werkstückmasse 15 kg, Wechselzeit der Spannvorrichtung 5 min und Abstandsregel für den Bediener. |
| Eingehauste industrielle Schweißzelle | Fertigung mit langer Einschaltdauer und größeren Schweißpositionierern. | Tragfähigkeit des Schweißpositionierers 250 kg, Abstand der Sicherheitszone in mm und Wartungsplan über 24 hr. |
| Schienengeführter Roboter | Lange Träger, Behälter, Rahmen und Segmente für den Schiffbau. | Schienenlänge 6 m, Kabelbiegeradius in mm und Reichweitenstudie für vollständigen Zugang zu allen Schweißnähten. |
| Zelle mit Schweißpositionierer | Runde, zylindrische oder mehrseitige Werkstücke. | Drehzahl 5 rpm, Werkstückdurchmesser 800 mm und Wiederholgenauigkeit der Spannvorrichtung 0,5 mm. |
| Bildverarbeitungsgesteuerte Zelle | Werkstücke mit schwankenden Spaltmaßen oder abweichenden Schweißbahnen. | Sensorversatz 2 mm, Kalibrierintervall 8 hr und anhand eines Prüfstücks abgenommene Erkennungsprüfungen. |
| Zelle mit pneumatischer Spannvorrichtung | Wiederholteile, die schnell gespannt werden müssen. | Druckluftversorgung 80 PSI, Dauer der Spannfolge 10 sec und Intervall der Dichtheitsprüfung in Tagen. |
Welches Roboterschweißverfahren eignet sich am besten für wiederholbare Fertigungsarbeiten? Für viele Betriebe ist MIG-Schweißen der erste Kandidat, weil es sich bereits für die gängige Stahlfertigung eignet. TIG- und Laserschweißen können geeignete Optionen sein, wenn Nahtbild, Wärmeeinbringung oder Werkstoffverhalten wichtiger sind als die reine Taktzeit. Am sichersten ist es, zunächst eine stabile Teilefamilie auszuwählen und anschließend das Schweißverfahren zu erproben, bevor Arbeitsbereich und zulässige Nutzlast festgelegt werden.
Cobot oder Industrieroboter? Entscheidung anhand von Nutzlast, Arbeitsbereich, Einschaltdauer und Schutzeinrichtungen
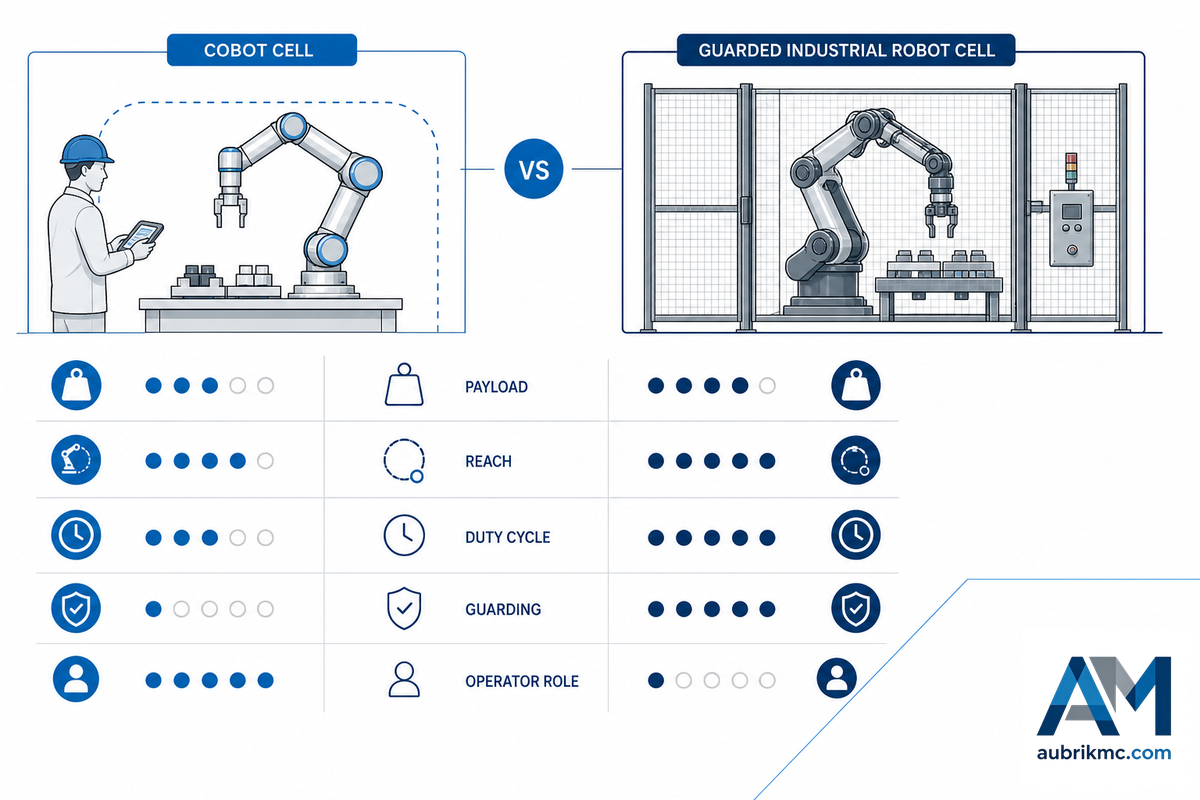
Cobot-Schweißen kann sich für Arbeiten mit hoher Variantenvielfalt, kleinere Werkstücke und vom Bediener betreute Schweißzellen eignen. Eingehauste Industrieroboter können für schwerere Werkstücke, längere Einschaltdauern, größere Schweißpositionierer, schnellere Bewegungen oder Anlagenanordnungen geeignet sein, die eine räumliche Trennung erfordern. Die Bezeichnung ist weniger wichtig als die Risikobeurteilung.
Kollaborativ bedeutet nicht, dass die Anwendung ohne Prüfung sicher ist. Bewertet werden muss die gesamte Roboterzelle und nicht nur der Arm; die OSHA-Leitlinien zur Robotersicherheit verweisen Einkäufer auf das vollständige Robotersystem und die jeweilige Anwendung. Dazu gehören das Werkzeug am Armende, die Spannvorrichtung, Werkstückkanten, Wärme, Lichtbogenstrahlung, Schweißrauch und die Aufgaben des Bedieners.
| Entscheidungsfaktor | Ein Cobot kann geeignet sein, wenn … | Ein Industrieroboter kann geeignet sein, wenn … |
|---|---|---|
| Werkstückgröße | Die Werkstücke sind klein genug, um sie aus nächster Nähe durch einen Bediener zu betreuen. | Große Werkstücke erfordern einen großen Arbeitsbereich, eine Schiene oder einen Schweißpositionierer. |
| Fertigungsmuster | Werkstücke mit hoher Variantenvielfalt wiederholen sich innerhalb einer Teilefamilie. | Großserienteile werden über lange Schichten gefertigt. |
| Schutzeinrichtungen | Die Risikobeurteilung lässt den Betrieb in einem gemeinsam genutzten Arbeitsbereich zu. | Geschwindigkeit, Wärme, Werkzeuge und Werkstückmasse erfordern eine räumliche Trennung. |
| Programmierung | Bediener benötigen eine geführte Bahnprogrammierung und müssen häufig Änderungen vornehmen. | Der Betrieb kann Offline-Programmierung oder Unterstützung durch einen Integrator bereitstellen. |
Der 4-Stufen-Filter zur Betriebsbereitschaft
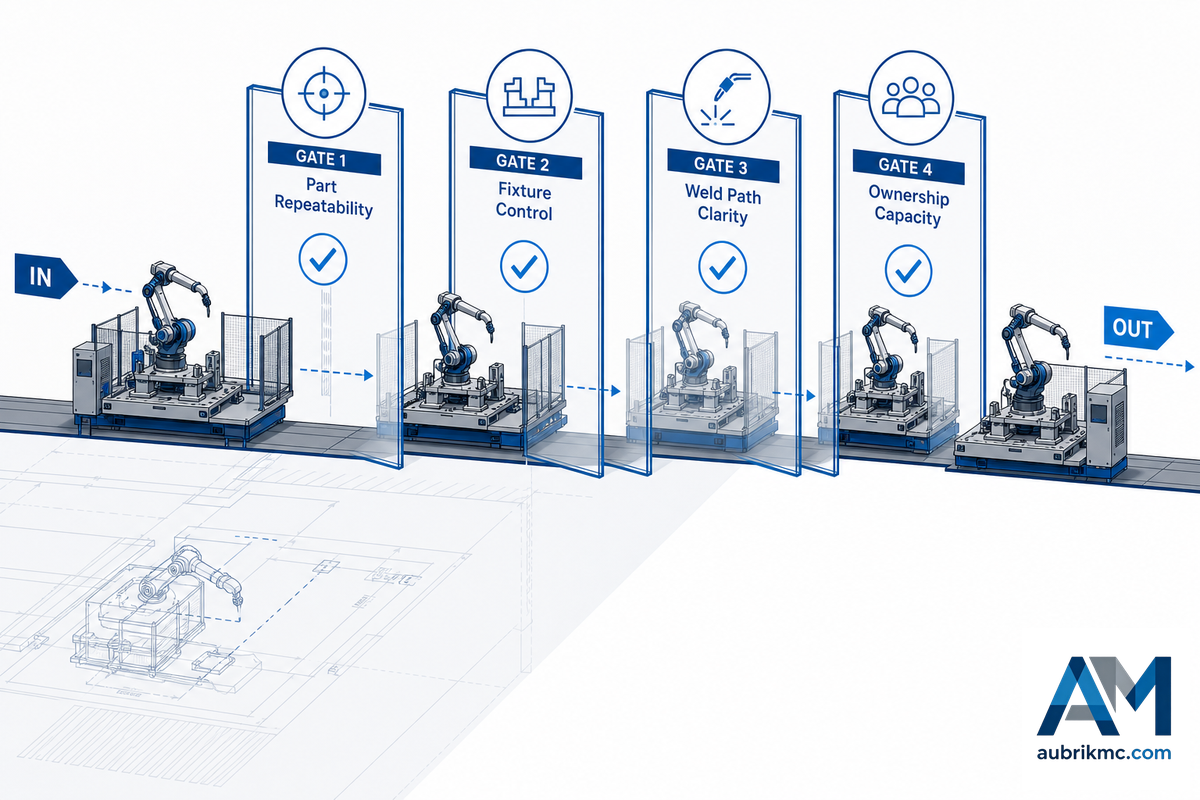
Falsche erste Frage: Welchen Roboter kaufen wir? Bessere erste Frage: Kann dieser Betrieb dem Roboter dieselbe Schweißstelle morgen wieder auf dieselbe Weise bereitstellen? Wenden Sie den 4-Stufen-Filter zur Betriebsbereitschaft vor der Bestellung an.
Einkäuferregel: Betriebsbereitschaft bedeutet nicht nur wiederholbare Werkstücke. Da OSHA die Abnahme am Standort, die Risikobeurteilung und die dauerhaft aufrechterhaltene Konformität als Bestandteile der Sicherheit einer Roboteranwendung betrachtet, sollte der Einkäufer vor der Produktionsfreigabe die Zuständigkeit für die Programmierung, eine an ISO 10218 ausgerichtete Sicherheitsprüfung und die Validierung nach Änderungen bestätigen.
- Wiederholbarkeit der Teilefamilie: Nachbestellungen, stabile Schweißstoßgeometrie, freigegebene Zeichnungen, bekannte Werkstoffschwankungen.
- Beherrschung der Spannvorrichtung: wiederholgenaue Bezugsfläche, Spannfolge, Brennerfreiraum, Umrüstzeit.
- Eindeutige Schweißbahn: Startpunkte, Endpunkte, Zugangswinkel, Schwellenwert für Nacharbeit, Prüfkriterien.
- Personelle Zuständigkeiten: geschulter Bediener, Programmierunterstützung, Verantwortlicher für Instandhaltung, Verantwortlicher für Sicherheit, Wartungsplan.
Sind diese vier Stufen weitgehend geklärt, kann die Informationsphase in eine Diskussion über ein konfiguriertes Projekt übergehen. Für konfigurierte Fertigungszellen empfiehlt sich die Prüfung der Roboterschweißmaschinenlösung von Aubrik für konfigurierte Fertigungszellen.
Kostenstruktur einer Roboteranlage: Was den tatsächlichen Preis verändert
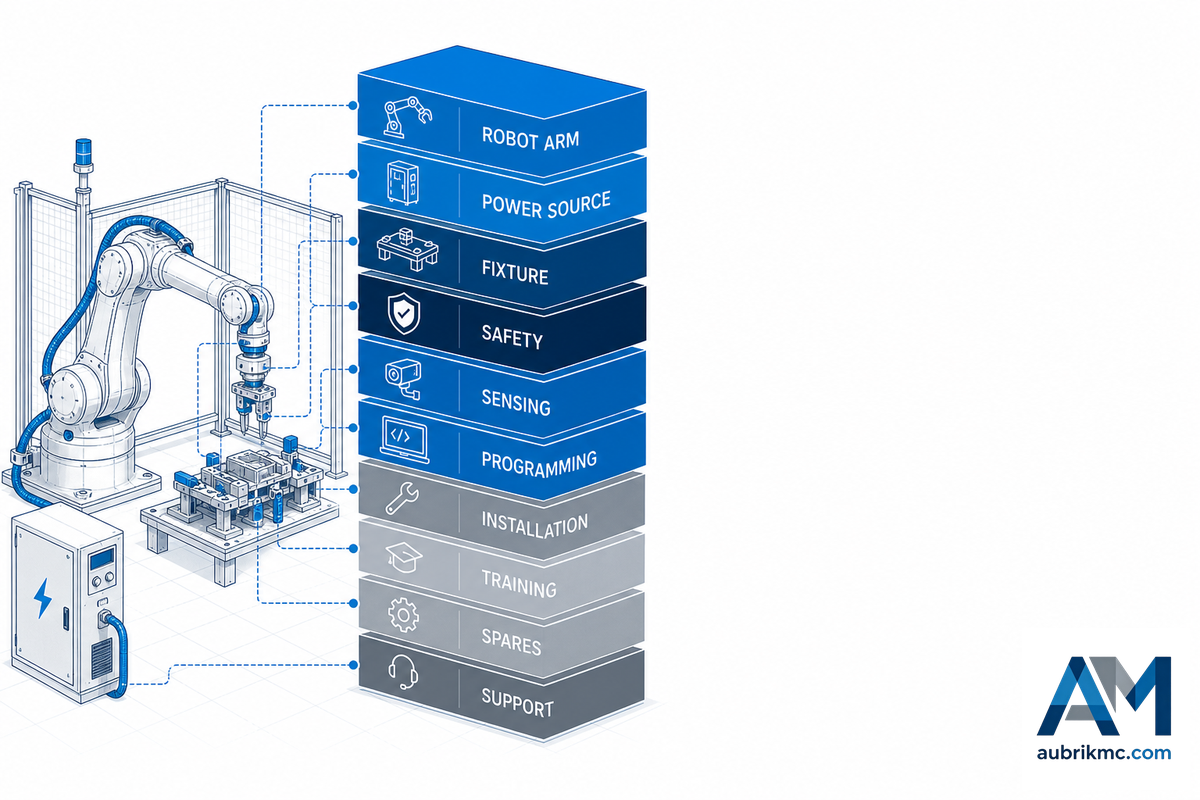
Öffentlich genannte Preisspannen für Roboterschweißausrüstung sind breit und häufig vertrieblich geprägt. Kleine Pakete, Pakete aus Arm und Schweißstromquelle, konfigurierte Schweißzellen und schlüsselfertige Fertigungslinien sollten beim Einkauf nicht unmittelbar gleichgesetzt werden. Arbeiten Sie mit einer Kostenstruktur statt mit einer einzigen Preiszusage.
Auch die Personalplanung gehört zur Kostenstruktur. BLS berichtet über offene Stellen für Schweißer und den Automatisierungsdruck auf dem Arbeitsmarkt, weshalb Einkäufer die Aufgabenbereiche Schulung, Einrichtung, Prüfung und Instandhaltung einkalkulieren sollten, statt nur nach der Hardware des Arms zu fragen.
Auch die Unterstützungsbedingungen gehören in dieselbe Kostenstruktur: Fragen Sie, ob Hilfe innerhalb von 24 Stunden, am nächsten Geschäftstag oder ausschließlich im Rahmen planmäßiger Instandhaltung verfügbar ist.
| Kostenebene | Enthaltene Leistungen | Angebotsrisiko |
|---|---|---|
| Roboter-Grundpaket | Roboterarm, Steuerung, Programmierhandgerät, Basiskabel. | Kann die Schweißausrüstung ausschließen. |
| Schweißpaket | Schweißstromquelle, Schweißbrenner, Drahtvorschubgerät, Schutzgasführung, Brennerreinigungsstation. | Muss zum Schweißverfahren passen. |
| Zellenhardware | Aufspanntisch, Spannvorrichtung, Schweißpositionierer, Schutzeinrichtungen, Schweißrauchabsaugung. | Hier zeigt sich häufig der tatsächliche Unterschied. |
| Integration | Programmierung, Sicherheitsvalidierung, Abnahme am Standort, Schulung. | Eine mangelhafte Übergabe kann Stillstandszeiten verursachen. |
| Unterstützung über den Lebenszyklus | Ersatzteile, Aktualisierungen, Servicereaktion, Änderungsmanagement und ein festgelegtes Reaktionsziel von 2 Tagen. | Fehlende Zuständigkeiten können kleine Änderungen zu Verzögerungen werden lassen. |
Was kostet ein Schweißroboter? Das hängt davon ab, was unter einem Schweißer verstanden wird. Der Preis nur für den Roboterarm entspricht nicht den Kosten einer sicheren und funktionsfähigen Schweißzelle. Zweckmäßige Angebotsanfragen führen Roboter, Schweißstromquelle, Spannvorrichtung, Schweißpositionierer, Sicherheitssystem, Sensorik, Programmierung, Installation, Schulung, Ersatzteile und Unterstützung auf.
Integrationsrisiken, die Einkäufer vor der Bestellung übersehen
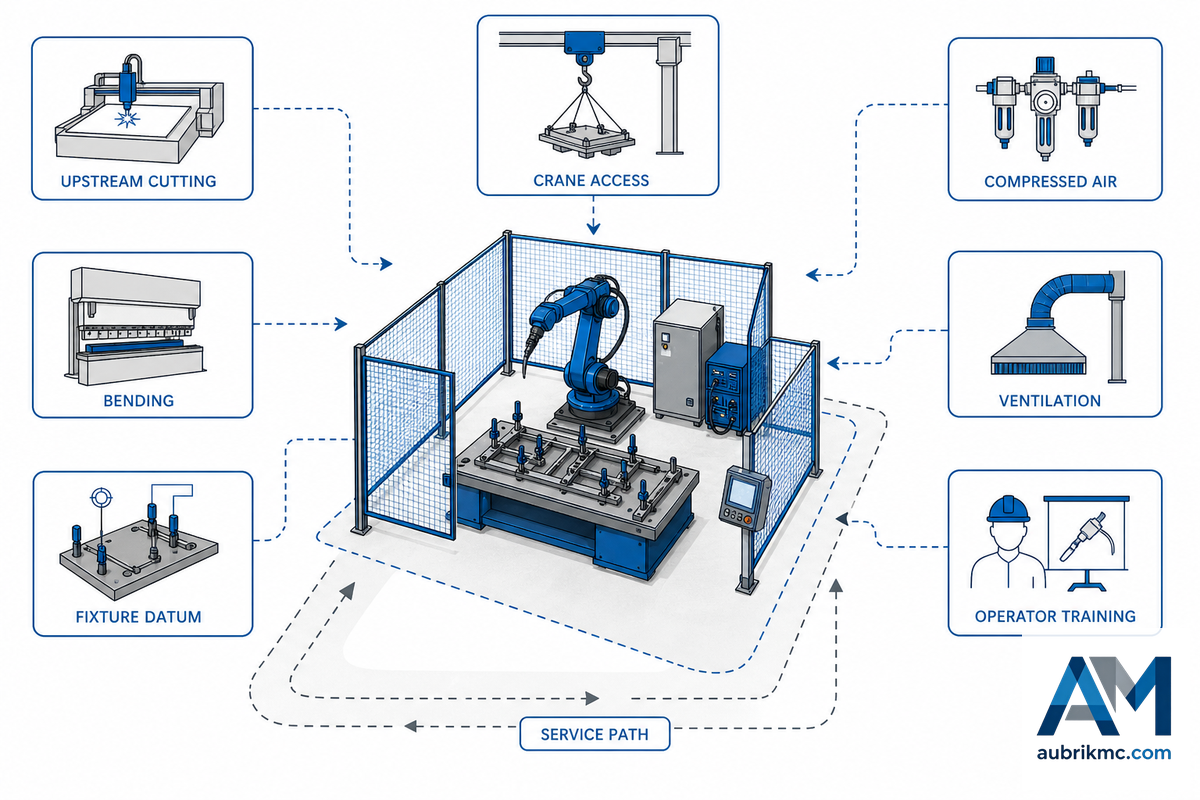
Aufgrund von Integrationsrisiken werden die meisten ersten Roboterschweißprojekte schwieriger als anfangs erwartet. OSHA weist darauf hin, dass die Abnahmeprüfung am Standort vom Integrator durchgeführt und vom Anwender überprüft werden sollte und dass der Arbeitgeber dafür verantwortlich bleibt, dass die Anwendung nach der Inbetriebnahme weiterhin konform ist.
| Risikobereich | Vor der Unterzeichnung fragen |
|---|---|
| Zuständigkeit für die Programmierung | Wer kann Bahnen bearbeiten, Störungen beheben und neue Werkstückvarianten hinzufügen? |
| Leistungsumfang des Integrators | Sind Spannvorrichtung, Schutzeinrichtungen, Schweißrauchabsaugung und Abnahme am Standort Bestandteil der Leistungsbeschreibung? |
| Konformität beim Schweißen | Wer prüft die Freigabe für Heißarbeiten, brennbare Stoffe, den Augenschutz, die Lüftung und die Schweißrauchabsaugung? |
| Cybersicherheit und Zugriffskontrolle | Wie werden der Zugriff auf die Steuerung, Fernwartung, Datenverlust und unbefugte Änderungen kontrolliert? |
| Validierungsnachweise | Erhalten Sie Risikobeurteilung, Abnahmeprüfung am Standort, Einstellungen der Sicherheitsfunktionen, Sensorprüfungen und Schulungsnachweise? |
Technischer Hinweis: Ein Cobot oder ein eingehauster Roboter kann die direkte Exposition gegenüber dem Lichtbogen verringern, nicht jedoch schweißspezifische Aufgaben. Lüftung, Schweißrauchabsaugung, Brandschutz, Augenschutz und Schutzmaßnahmen für Heißarbeiten sollten im Projektplan enthalten sein.
Für Erstkäufer von Roboterschweißsystemen umfasst die Integration außerdem: Kompatibilität mit den Schweißarbeiten, Zugang für Krane, Druckluftversorgung, Hallenlüftung und vorgelagerte Schneid-/Biegeprozesse. Eine kleine Stellfläche ist in einem dicht belegten Fertigungsbereich nützlich, doch die Verfügbarkeit hängt stärker von der Zugänglichkeit der Spannvorrichtung, der Reaktionsfähigkeit des Service und davon ab, ob ein menschlicher Schweißer sicher übernehmen kann, wenn die Teilefamilie noch nicht für die Automatisierung geeignet ist.
Qualitätskontrollen: Nahtverfolgung, Brennerposition, Rückverfolgbarkeit und Schweißdaten
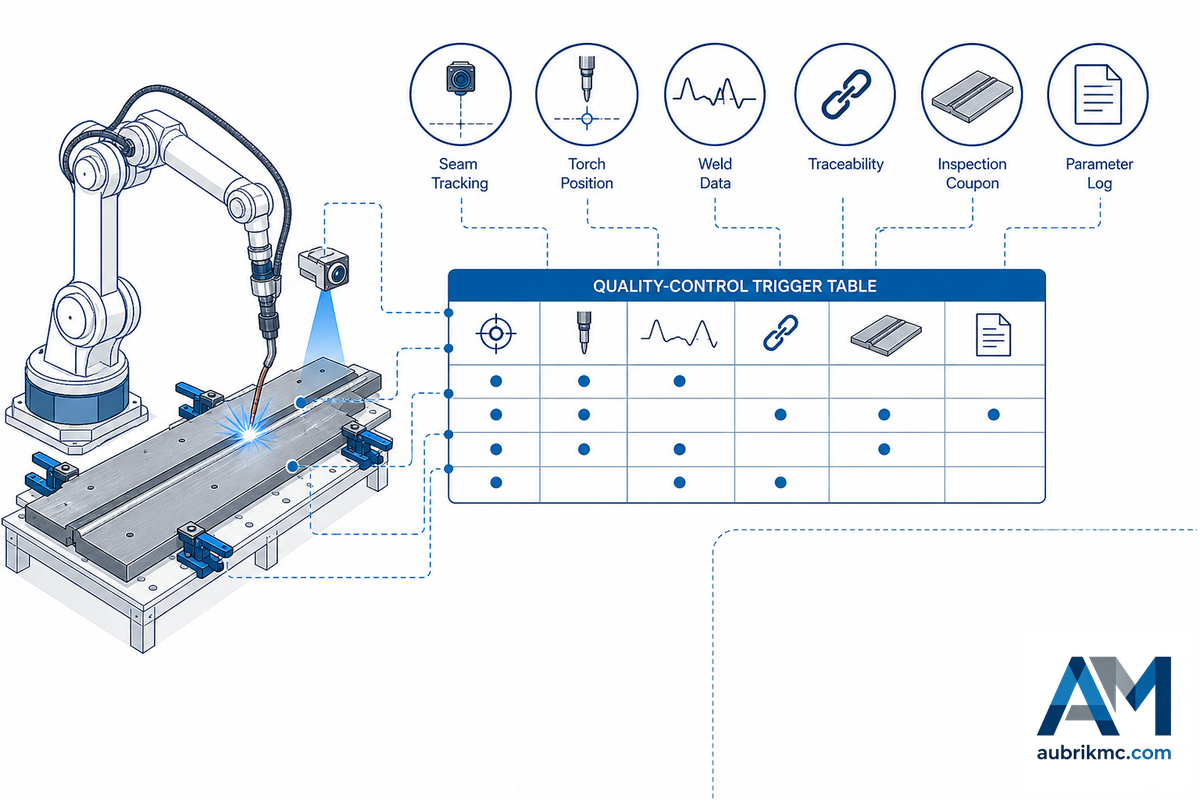
Bei geringen Werkstückabweichungen und robusten Spannvorrichtungen kann eine eingelernte Bahn ausreichen. Wenn Spaltmaße schwanken, Wärme den Schweißstoß verzieht oder der Kunde Daten verlangt, wird Sensorik Teil der Schweißlösung. Eine Übersichtsarbeit von 2024 zur aktiven visuellen Sensorik unterteilt das Roboterschweißen in Nahtverfolgung, Fehlererkennung, 3D-Schmelzbadmessung und Bahnplanung.
Für den Zellenumfang zählen die OSHA-Leitlinien für Industrierobotersysteme auch Sensoren, Ein-/Ausgabegeräte und angeschlossene Ausrüstung zum System, weshalb die Sensorik nicht getrennt von der Prüfung der Spannvorrichtung und der Sicherheit betrachtet werden kann.
Eine intelligente Qualitätskontrolle ist ein weiterer Bereich, der bei der Bewertung der Produktivität beim Schweißen berücksichtigt werden sollte. Bei Mehrlagenschweißungen, Schiffssektionen, dicken Blechen oder Anwendungen mit langen Nähten sollten Sensorik, Kalibrierung und Prüfregeln für die Zelle festgelegt sein, bevor sie hochwertige Schweißnähte im Produktionstakt fertigt. Damit bewerten Sie Robotersysteme anhand abnahmefähiger Schweißnähte und nicht allein anhand der Bewegung im Trockenlauf.
| Auslöser | Mögliche Kontrolle | Abnahmefrage |
|---|---|---|
| Schwankende Spaltmaße oder Abweichungen beim Ausrichten und Zusammenbauen | Tastsensorik, lichtbogenbasierte Nahtverfolgung, Laser-Nahtverfolgung. | Kann die Zelle den Schweißstoß vor dem Schweißen erkennen? |
| Risiko bei der Brennerzugänglichkeit | Schweißpositionierer, erweiterter Arbeitsbereich, Bahnsimulation, Prüfung des Brennerwinkels. | Kann der Schweißbrenner den Winkel kollisionsfrei halten? |
| Risiko von Porosität oder Nahtfehlern | Prozessfenster, Schutzgasregelung, Schweißnahtprüfung, Stichprobenprüfungen. | Welche Fehlerquote oder Prüfregel ist zulässig? |
| Anforderung an die Rückverfolgbarkeit | Protokollierung der Schweißdaten, Revisionskontrolle der Programme, Bedieneraufzeichnungen. | Welche Parameter müssen für jedes Werkstück gespeichert werden? |
Einkäufertrend 2026: Was die Angebotsanfrage verändert und nicht nur die Marktprognose
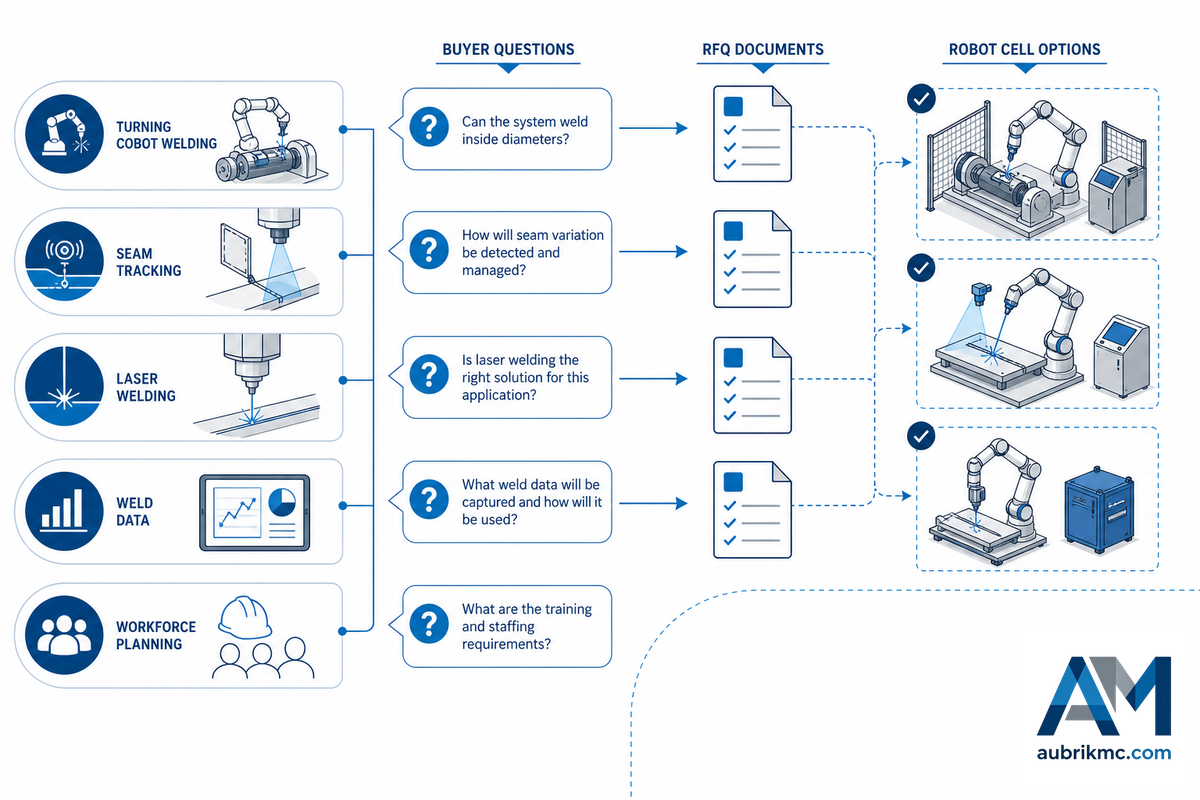
Trendzahlen sind hilfreich bei der Kontexteinstellung, sollten aber nicht nur Ihren RFQ antreiben. Während die Die International Federation of Robotics meldete im Jahr 2024 542.000 globale Industrieroboterinstallationen, Installationen in Amerika und den Vereinigten Staaten ab 2023 zurückgegangen Die bessere Frage für US-Käufer ist nicht “Wächst die Automatisierung?” sondern “Welche Trends ändern, was ich meinem Integrator stellen muss?”
| Trend | Maßnahme für die Angebotsanfrage |
|---|---|
| Cobot-Schweißen | Fragen Sie, ob Werkstückgröße, Einschaltdauer und Schutzeinrichtungen für den Einsatz in einem gemeinsam genutzten Arbeitsbereich geeignet sind. |
| Nahtverfolgung | Fragen Sie, ob schwankende Spaltmaße durch bessere Spannvorrichtungen, Sensorik oder beides beherrscht werden sollten. |
| Laserschweißroboter | Fragen Sie, ob Werkstoff, Schweißstoßgestaltung, Einhausung und Investitionskosten das Verfahren rechtfertigen. |
| Schweißdaten und Rückverfolgbarkeit | Fragen Sie, welche Schweißparameter, Programmrevisionen und Prüfprotokolle gespeichert werden müssen. |
| Personalplanung | BLS meldet für 2024-2034 in den USA jährlich etwa 45.600 offene Stellen für Schweißer, Brennschneider, Weichlöter und Hartlöter, weist jedoch auch darauf hin, dass die Automatisierung die Gesamtnachfrage begrenzen könnte. Fragen Sie, wie sich die Aufgaben in Richtung Einrichtung, Bedienung, Prüfung und Instandhaltung verlagern. |
FAQ
Wie viel kostet ein Schweißroboter?
Die Kosten eines Schweißroboters hängen vom Leistungsumfang ab: Roboterarm, Cobot-Paket, Schweißstromquelle, Spannvorrichtung, Schutzeinrichtungen, Programmierung, Installation, Ersatzteile und Service. Vergleichen Sie Preise erst, nachdem die Lieferanten für jedes Angebot die Zellengrenzen, Teilefamilie, Abnahmeprüfung und Schulungsverantwortung schriftlich festgehalten haben.
Lohnt sich Roboterschweißen?
Roboterschweißen sollte geprüft werden, wenn sich Werkstücke wiederholen, Spannvorrichtungen die Geometrie halten, das Schweißvolumen stabil ist und Qualitätsprobleme beim manuellen Schweißen messbar sind. Für Einzelfertigungen, ungenaue Zeichnungen, instabile Spaltmaße oder Arbeiten ohne eindeutiges Abnahmekriterium ist es weniger geeignet.
Was ist eine Roboterschweißmaschine?
In der Praxis ist eine Roboterschweißmaschine eine automatisierte Schweißzelle mit einem programmierbaren Roboter, einer Schweißstromquelle, einem Schweißbrenner, einer Steuerung, Sicherheitssystemen und Werkzeugen. Für den Kunden muss die Maschine als funktionsfähige Zelle und nicht nur als Roboterarm betrachtet werden. Zahlreiche Voraussetzungen wie Spannvorrichtungskonstruktion, Programmierung und Prozessregelung, Schutzeinhausung, Schweißrauchabsaugung und die Prüfung abnahmefähiger Schweißnähte müssen erfüllt sein, bevor die Zelle in jeder Schicht zuverlässig abnahmefähige Schweißnähte fertigen kann.
Was kostet ein automatischer Schweißroboter?
Die Kosten eines automatischen Schweißroboters hängen davon ab, ob das Angebot nur das Roboterpaket oder eine vollständige Schweißzelle umfasst. Lassen Sie jeden Lieferanten Roboterarm, Schweißausrüstung, Spannvorrichtung, Sicherheitssystem, Programmierung, Installation, Schulung, Unterstützung, ersten Musterlauf, Abnahmeprüfung am Standort, Ersatzteilpaket und zukünftige Unterstützung bei Bahnänderungen getrennt ausweisen, bevor Sie Preise oder die Amortisation des Projekts vergleichen. Klären Sie außerdem, wer für Änderungen an der Spannvorrichtung, Lüftung, Sicherheitsvalidierung, Sicherungskopien der Steuerung, Reaktionen im Gewährleistungsfall und Inbetriebnahme vor Ort verantwortlich ist.
Ist Schweißautomatisierung schwer zu erlernen?
Wie schwierig Schweißautomatisierung zu erlernen ist, hängt von Zelle und Steuerung ab. Einige Cobots unterstützen eine geführte Bahnprogrammierung, während viele Industrieroboter ein Programmierhandgerät oder Offline-Programmierverfahren verwenden. OSHA weist darauf hin, dass die Programmierung von Robotersteuerungen in der Robotikbranche nicht standardisiert ist; daher sollten Einkäufer Programmierunterstützung, Service und Bedienerschulung festlegen.
Welche Vorteile bietet Roboterschweißen gegenüber manuellem Schweißen?
Roboterschweißsysteme können eine wiederholbare Brennerführung, konstante Geschwindigkeit, zuverlässigere Schweißnahtqualität und einen größeren Abstand zu Wärme, Schweißrauch und Lichtbogenstrahlung sowie eine bessere Dokumentation ermöglichen. Ob sich diese Vorteile realisieren lassen, hängt von den Spannvorrichtungen, der Beständigkeit der Werkstückpassung, der Schulung des Bedieners, der Kontrolle der Schweißanweisung und den Maßnahmen zur Qualitätskontrolle ab. Mangelhaftes Ausrichten und Zusammenbauen wird durch einen Roboter allein nicht verbessert.
Welche Schweißart wird im Automobilbau eingesetzt?
Im Automobilbau wird für Blechkarosseriestrukturen häufig robotergestütztes Widerstandspunktschweißen eingesetzt, weil sich die Schweißpositionen bei hohen Stückzahlen wiederholen. MIG-, Lichtbogen-, Laser- und andere Verfahren können nach Verfahrensprüfungen für Halterungen, Rahmen, Batteriewannen, Abgaskomponenten oder schwerere Fertigungsteile eingesetzt werden.
Vom Leitfaden zum Projektumfang übergehen
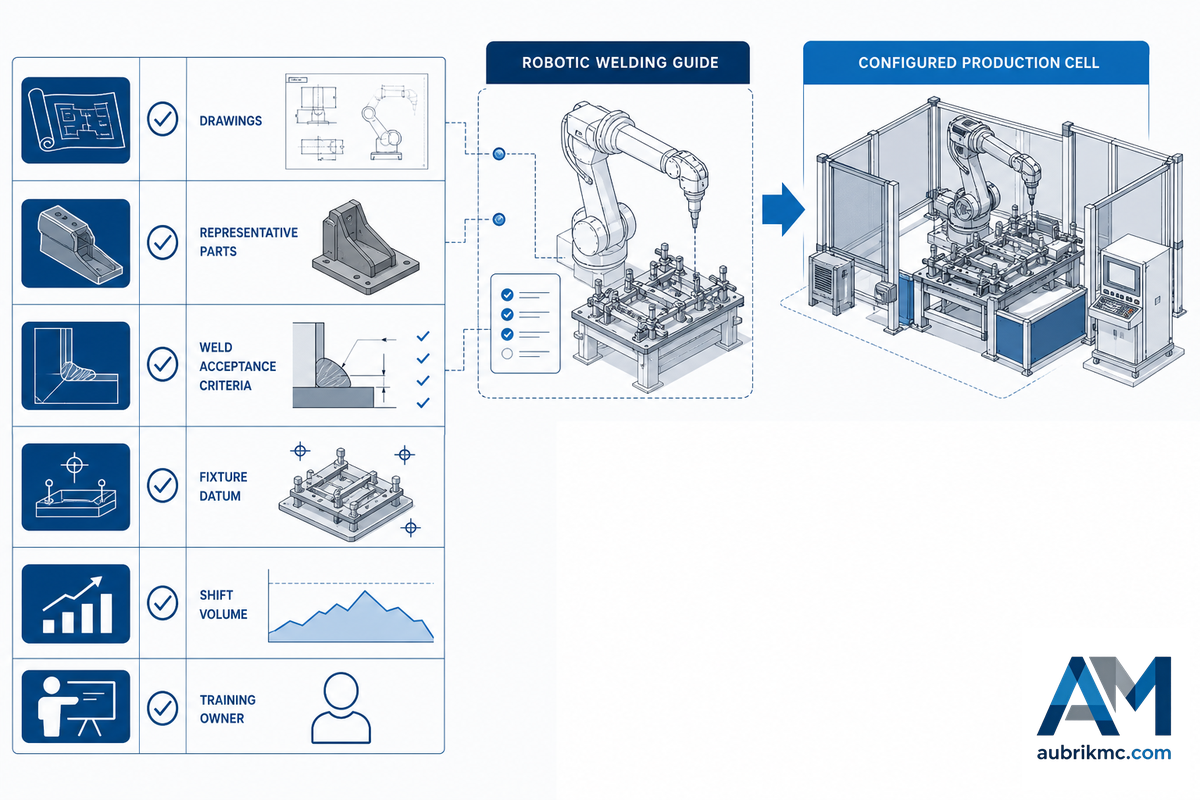
Der Übergang von der Informationsphase zur Projektdefinition ist sinnvoll, sobald die Aufgabe konkret ist: 2 Zeichnungen oder repräsentative Werkstücke, Abnahmekriterien für die Schweißnähte, Bezugspunkte der Spannvorrichtung, das Produktionsvolumen einer 8-Stunden-Schicht und eine für die Bedienerschulung verantwortliche Person. Dies ist entscheidend, weil eine Fertigungszelle ein projektspezifisch ausgelegtes System und keine Katalogmaschine ist; das kostspielige Risiko besteht darin, Bewegungstechnik zu kaufen, bevor Anwendung, Sicherheitsprüfung und Betreuungskonzept festgelegt sind.
Aubrik (Wuxi ABK Machinery) bietet Schweißautomatisierungsmaschinen und Fertigungslinien für professionelle Kunden im schweren Stahlbau an. In den öffentlich zugänglichen Markenunterlagen werden eine Zertifizierung nach ISO 9001, CE und die Gründung im Jahr 1999 genannt. Wenn Werkstückfamilie, Kontrolle der Spannvorrichtung, Schweißbahn und Verantwortungskonzept ausreichend ausgereift sind, ist der nächste Schritt ein Gespräch über eine konfigurierte Schweißzelle statt weiterer allgemeiner Recherche. Damit wird die Lösung für das Roboterschweißen von einem Informationsthema zum Anwendungsbereich einer schlüsselfertigen Lösung, einschließlich Arbeitskosten, Arbeiten an der Spannvorrichtung, Bedienerschulung, Betreuung und Instandhaltung.
Konfigurierte Roboterschweißmaschine von Aubrik für Fertigungslinienprojekte ansehen
Quellen
- Technisches Handbuch der OSHA: Industrierobotersysteme und Sicherheit von Industrierobotersystemen
- OSHA 1910.252: Allgemeine Anforderungen an das Schweißen, Schneiden und Hartlöten
- OSHA-Normen für das Schweißen, Schneiden und Hartlöten
- AWS-Berufsweg für Techniker im Roboterschweißen
- ANSI: ISO 10218-1:2025 zur Robotersicherheit
- TUV Rheinland: Hinweis zur Aktualisierung der Norm ISO 10218
- International Federation of Robotics: Pressemitteilung zu World Robotics 2025
- BLS-Berufsausblick: Schweißer, Brennschneider, Weichlöter und Hartlöter
- Übersichtsarbeit zu Verfahren der aktiven visuellen Sensorik beim Roboterschweißen
Im Trend



