Nehmen Sie Kontakt mit der Aubrik Company auf

Leitfaden zu Rohr-an-Rohr-Schweißmaschinen: Verfahren, Eignung und Käuferprüfungen


Kaufratgeber für Teams im Kessel-, Wärmetauscher- und industriellen Rohrbau
Eine Rohr-an-Rohr-Schweißmaschine ist eine Anlage, die zwei Rohrenden oder Rohrabschnitte durch kontrollierte Bewegung des Schweißkopfs, Schweißstrom, Schutzgaszufuhr und Unterstützung durch eine Spannvorrichtung verbindet. Käufer benötigen in der Regel nicht zuerst eine weitere Produktseite. Sie müssen verstehen, was ein Schweißsystem steuert, wie ein Schweißkopf am Schweißstoß versagen kann, worin sich orbitales GTAW von Widerstandsschweißvarianten unterscheidet und welche Nachweise ein Lieferant vor Erteilung eines Kaufauftrags vorlegen sollte.
Dieser Leitfaden dient als Recherchegrundlage vor der Auswahl einer Maschine. Wenn Rohrdurchmesser, Wanddicke, Werkstoff, Zugangsbeschränkungen und Abnahmeweg bereits bekannt sind, finden Sie in Aubriks Lösung für Rohr-an-Rohr-Schweißmaschinen maschinenspezifische Konfigurationsdetails. Wenn diese Angaben noch unbekannt sind, beginnen Sie hier.
Wichtige technische Daten für jede Angebotsanfrage

| Eingabegröße | Warum sie wichtig ist | Hinweis für Käufer |
|---|---|---|
| Rohraußendurchmesser | Bestimmt die Auswahl von Spannbacke, Schweißkopf und benötigtem Freiraum. | Außendurchmesser in mm und zulässige Ovalität dokumentieren. |
| Wanddicke | Beeinflusst Wärmeeinbringung, Einbrandrisiko und Abstützungsbedarf. | Nennwanddicke und Mindestwanddicke angeben. |
| Werkstoff | Beeinflusst GTAW-Schweißstrom, Elektrodenkonfiguration, Schutzgas und Formierung. | Kohlenstoffstahl, Edelstahl, legierten Stahl, Titan oder Nickellegierung angeben. |
| Zugang am Schweißstoß | Entscheidet darüber, ob sich der Orbitalschweißkopf drehen und festspannen lässt. | Fotos oder Zeichnungen senden. |
| Nachweisweg | Definiert Probeschweißungen, Geltungsbereich der Schweißanweisung, zerstörungsfreie Prüfung, Dichtheitsprüfung oder Sichtprüfung. | Projektnorm vor dem Kauf bestätigen. |
Diese Checkliste verringert ein häufiges Spezifikationsrisiko, da eine Schweißstromquelle mit 315 A oder 350 A weder eine falsche Spannvorrichtung noch einen falschen Rohraußendurchmesser oder Prüfweg ausgleichen kann. Senden Sie Aubrik für eine Fertigungsanwendung den angestrebten Bereich von 15-170 mm, die Wanddaten in mm, die Werkstoffgüte und die Anforderungen an die Probeschweißung, damit die technische Abstimmung mit dem Werk auf Nachweisen statt auf einer Katalogbezeichnung beruht. Aubriks Lieferantenstatus mit ISO 9001 und CE ist hilfreich, doch der entscheidende Nachweis bleibt die projektspezifische Probeschweißung.
Wichtigste Erkenntnisse: Betrachten Sie den Maschinenstrom als eine Eingabegröße, nicht als Entscheidungskriterium. Bei einer fundierten Vorauswahl werden die Eignung des Schweißkopfs, die Regelung der Schweißstromquelle, die Rohrabstützung, Formierung und Schutzgaszufuhr, Instandhaltungsnachweise sowie der maßgebliche Prüfweg verglichen. Eine Maschinenbroschüre allein entscheidet nicht über die Abnahme nach Regelwerk.
Was eine Rohr-an-Rohr-Schweißmaschine tatsächlich steuert
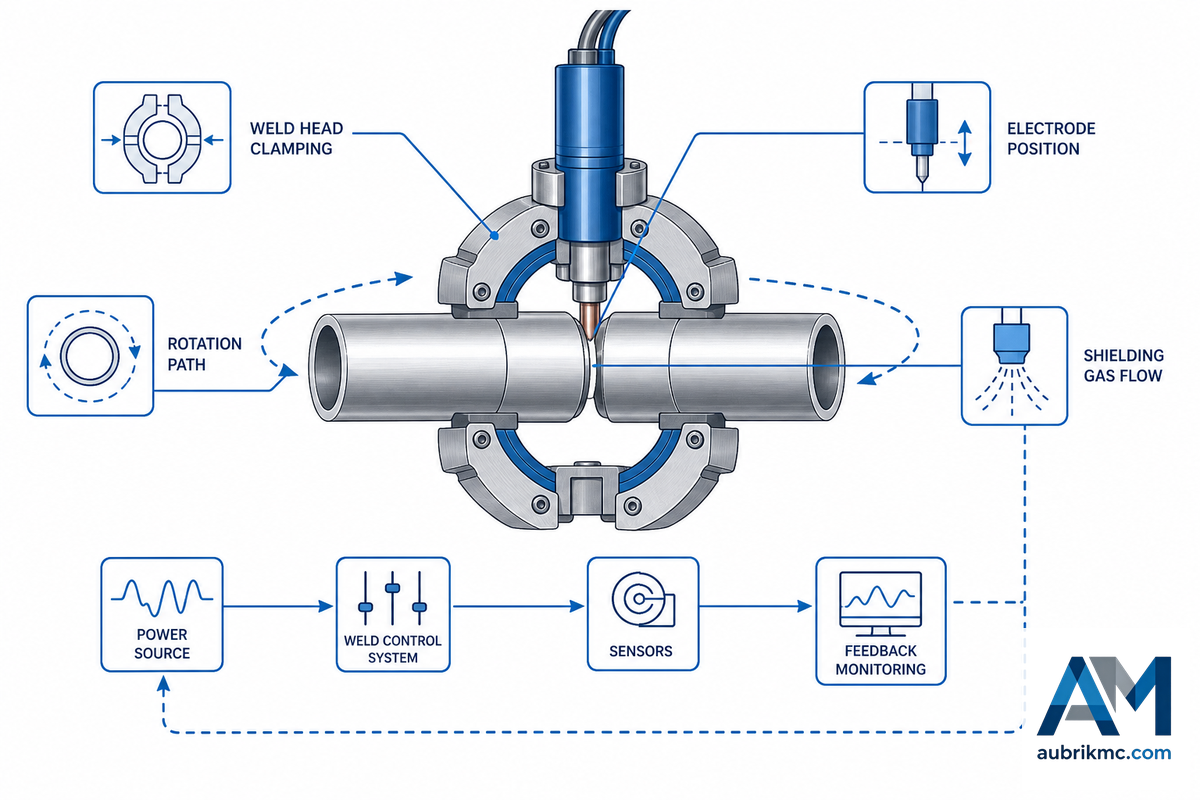
Eine Rohr-an-Rohr-Schweißmaschine steuert die reproduzierbaren Aspekte der Schweißung: Bewegung des Schweißkopfs, Lichtbogenbahn, Schweißstrom, Lichtbogenspannung, Rohrposition, Schutzgas, Formierzeit und Methode zum Halten des Rohrs. Beim Orbitalschweißen fährt der Schweißkopf um ein feststehendes Rohr; bei Widerstandsschweißvarianten werden Kraft, Elektrodenkontakt, Zeitsteuerung und elektrische Sicherheitsfunktionen Teil der Kaufentscheidung.
Verfahrenstechnisch steht GTAW für Wolfram-Inertgasschweißen. Ein vollständiges Orbitalschweißsystem umfasst Orbitalschweißkopf, Schweißstromquelle, Schweißelektrode, Inertgasschutz, Programmspeicher und Unterstützung durch eine Spannvorrichtung. Käufer stoßen möglicherweise auch auf verwandte Bezeichnungen wie WIG-Schweißen, orbitales WIG-Schweißen, Rohrschweißen, Schweißen von Rohren und Rohrleitungen oder Orbitalschweißausrüstung; die Begriffe unterscheiden sich, doch entscheidend für den Kauf bleibt, ob sich dasselbe Schweißverfahren am Werkstoff und an der Schweißstoßgeometrie des Käufers wiederholen lässt.
Bei der Einrichtung eines Orbitalschweißsystems beginnt die Reproduzierbarkeit nachzulassen, wenn Rohraußendurchmesser, Spannbacke und Formierkonzept nicht bereits in der Konstruktionsphase berücksichtigt werden. Der Grund: Eine Schweißstromquelle mit 315-350 A kann weiterhin eine uneinheitliche Schweißnaht erzeugen, wenn der Schweißkopf das Rohr nicht sicher greifen kann oder die Schutzgasführung falsch ist. Aubriks öffentliche Lösungsseite nennt einen Bereich von 15-170 mm sowie WIG- und Widerstandsschweißoptionen, doch diese Zahlen sollten eine Eignungsprüfung anstoßen und nicht abschließen.
Industriekäufer sollten sich nicht mit der Frage „Wie viel Ampere?“ zufriedengeben. Fragen Sie stattdessen: „Welche unabhängigen Variablen hält diese Schweißausrüstung während meines Fertigungsprozesses konstant?“ Fordern Sie bei einer Werksabnahme an, dass Schweißparameter, Daten des Musterrohrs, Formierangaben, Elektrodenkonfiguration und Nachweise zur Spannbacke zu Ihrer Anwendung passen. Diese Nachweise sollten mehr Gewicht haben als eine einzelne Katalogaussage.
Eine sinnvolle Vorauswahl berücksichtigt, welche Nachweise aus einer Probeschweißung aufbewahrt werden, und nicht nur, welchen Strom die Schweißstromquelle liefern kann.
Risikomatrix mit 5 Fehlerarten für Rohrschweißstöße
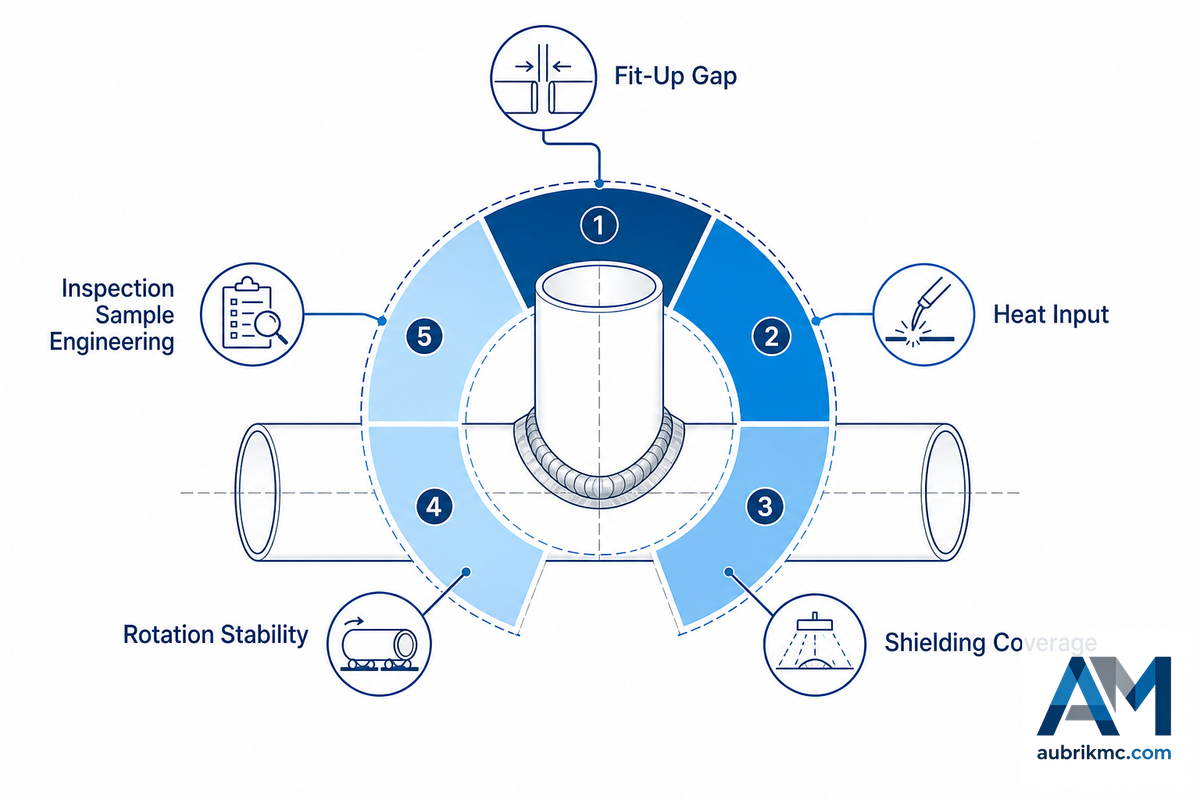
Fehler beim Ausrichten und Zusammenbauen der Rohre sowie bei der Formierung können trotz einer guten Schweißstromquelle zu einem mangelhaften Schweißstoß führen. Deshalb ist die Risikomatrix mit 5 Fehlerarten für Rohrschweißstöße das erste Merkmal im Beschaffungsprozess. Sie ist kein Maß für die Fehlerquote. Sie ist eine pragmatische Methode, um das Ausfallrisiko einer Maschinensteuerung und einer Beschaffungsfrage zuzuordnen.
| Fehlerrisiko | Häufiger Auslöser | Zu prüfende Maschinensteuerung | Käuferfrage |
|---|---|---|---|
| Mangelnder Einbrand | Geringe Wärmeeinbringung, fehlerhaftes Programm oder unpassendes Spaltmaß | Programm der Schweißstromquelle und orbitale Schweißgeschwindigkeit | Können Sie ein aufgetrenntes Muster mit unserer Wanddicke zeigen? |
| Übermäßige Wärmeeinbringung | Falscher Strombereich oder langsamer Verfahrweg | Stromprogramm, Impulseinstellung, Wärmebilanz | Welches Protokoll zur Wärmesteuerung wird mit der Probeschweißung geliefert? |
| Mangelhafte Formierung oder Schutzgasabdeckung | Leck im Schutzgasstrom, falsche Vorströmzeit oder blockierter Strömungsweg | Schutzgas und Formierzeit | Wie wird die Formierung vor der Produktion geprüft? |
| Fehlausrichtung | Ovales Rohr, instabile Spannvorrichtung oder ungleichmäßige Spannkraft | Spannbacke des Schweißkopfs und Rohrpositionierung | Welche Außendurchmessertoleranz kann die Spannbacke sicher halten? |
| Abweichende Reproduzierbarkeit | Zurücksetzen durch den Bediener, Elektrodenverschleiß oder loses Werkzeug | Parametersatzsperre, Elektrodenkontrolle, Instandhaltung der Spannvorrichtung | Kann das System 20 Musterschweißstöße reproduzieren? |
| Zusammenfallen des Rohrs | Sehr dünne Wand und nicht abgestützte Innengeometrie | Stützgas oder Badsicherungsmethode für Sonderfälle | Handelt es sich um ein normales Kesselrohr oder ein ultradünnes Rohr für Forschungszwecke? |
| Verzögerung durch übermäßige Reinigung | Unklares Ziel für die Schweißnahtqualität | Vor der Prüfung vereinbarte Inspektionsmethode | Welche Kriterien gelten vor Beginn des Versuchs für Bestanden oder Nichtbestanden? |
| Sicherheitslücke | Mangelhafte Lüftung, Schutzeinrichtungen oder Schutzgashandhabung | Konzept für Bedienersicherheit, Schutzeinrichtungen und Lüftung | Wer ist während der Werksprüfung für die Sicherheitskontrollen verantwortlich? |
| Unpassendes Regelwerk | Falscher Abnahmeweg für Kessel- oder Rohrleitungsarbeiten | Schweißanweisung, Prüf- und Testdokumente | Welches Regelwerk oder welche Projektspezifikation gilt für den Schweißstoß? |
Wenn der Käufer diese Risiken nicht frühzeitig anspricht, kann das Orbitalschweißen zu einer Einrichtungsübung statt zu einer Kaufentscheidung werden. Da jede Fehlerart auf eine andere Grundursache verweist, sollte Aubrik die Anwendung anhand von 20 Musterschweißstößen, Hinweisen zur Spannvorrichtung, Formiernachweisen und Prüfprotokollen prüfen. Der TTW-Modellselektor kann die Maschinenauswahl unterstützen, doch die Risikomatrix liefert dem Werksteam schon vor Beginn dieser Abstimmung eine klarere Spezifikation.
Orbitales GTAW, Widerstandsschweißvarianten und manuelles WIG-Schweißen
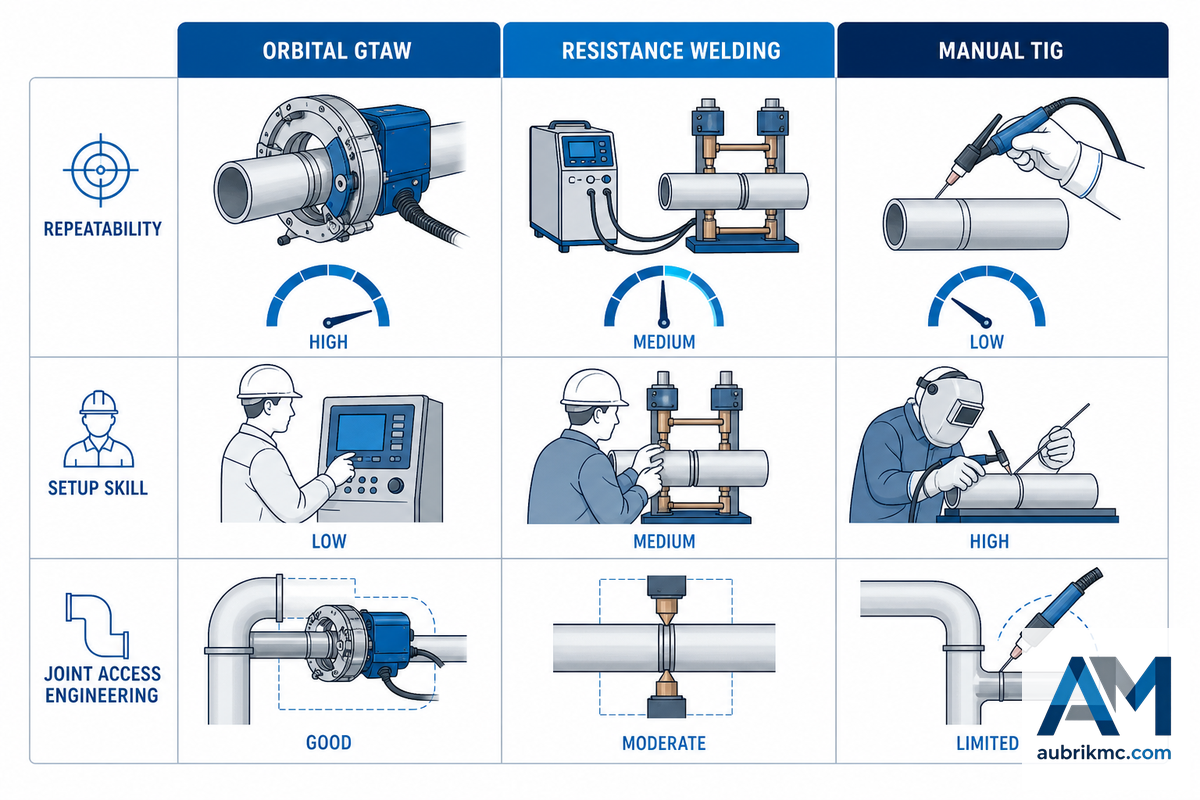
Viele halten die Rohrschweißmaschine mit dem höchsten Automatisierungsgrad für die „beste“. Das trifft nicht immer zu. Orbitales WIG-Schweißen, Widerstandspunkt- oder Widerstandsnahtschweißen, mobiles Widerstands- oder Abbrennstumpfschweißen und manuelles WIG-Schweißen lösen unterschiedliche Aufgaben. Die billigste Maschine ist fast nie die beste, wenn sie Nacharbeit verursacht; ein maximaler Automatisierungsgrad ist jedoch ebenso ungeeignet, wenn Zugang zum Schweißstoß, Werkstoff oder Inspektionsmethode nicht dazu passen.
Orbitales WIG-Schweißen eignet sich am besten für wiederkehrende Arbeiten an Rohren und Rohrleitungen, wenn das Rohr gedreht, der Schweißstoß vorbereitet und Schutzgas sowie Lichtbogen präzise gesteuert werden können. Es eignet sich besonders für Edelstahl, Titan, Legierungen und Präzisionsrohre. Verschiedene Formen des Widerstandsschweißens können sich für die Großserienfertigung eignen, wenn Kräfte, Zeiten und Strom geregelt werden; die OSHA-Richtlinien zum Widerstandsschweißen legen jedoch sehr klar fest, was ordnungsgemäße Sicherheits- und Bedienernormen für diese Geräte umfassen. Manuelles WIG-Schweißen bleibt für Reparaturen, eingeschränkten Zugang, Prototypen, manuelles Schweißen nach einer fehlgeschlagenen Spannbackeneinrichtung und Kleinserien geeignet.
Deshalb sollte die Auswahl der Ausrüstung für Ihr Werk mit der Eignung des Verfahrens beginnen und nicht mit einer angenommenen Rangfolge. Wenn Sie verwandte Fertigungsverfahren wie die Zuführung von Rohrbändern oder andere Schweißarbeiten im Kesselbau einsetzen, vergleichen Sie die Wahl des Rohrschweißverfahrens mit der Membranwand-Schweißmaschine und dem Vergleich von SAW und MIG/MAG. Diese Verfahren können im selben Werk eingesetzt werden, sollten aber nicht denselben Nachweisstandard haben.
In der Praxis sollten Fertigungsspannvorrichtung, Anwendungsvolumen und Prüfweg das Verfahren bestimmen und nicht umgekehrt. Ein Musterlauf mit 20 Schweißstößen kann beispielsweise ein Formier- oder Spannbackenproblem aufdecken, das aus einem Strombereich nicht hervorgeht. Aubrik kann die Eignung von WIG-Schweißen, orbitalem GTAW und Widerstandsschweißvarianten vergleichen; Angaben zum Werk und zu ISO 9001 sollten dennoch durch Nachweise am konkreten Rohrwerkstoff ergänzt werden.
Prüfungen von Schweißkopf, Schweißstromquelle, Durchmesser und Wanddicke
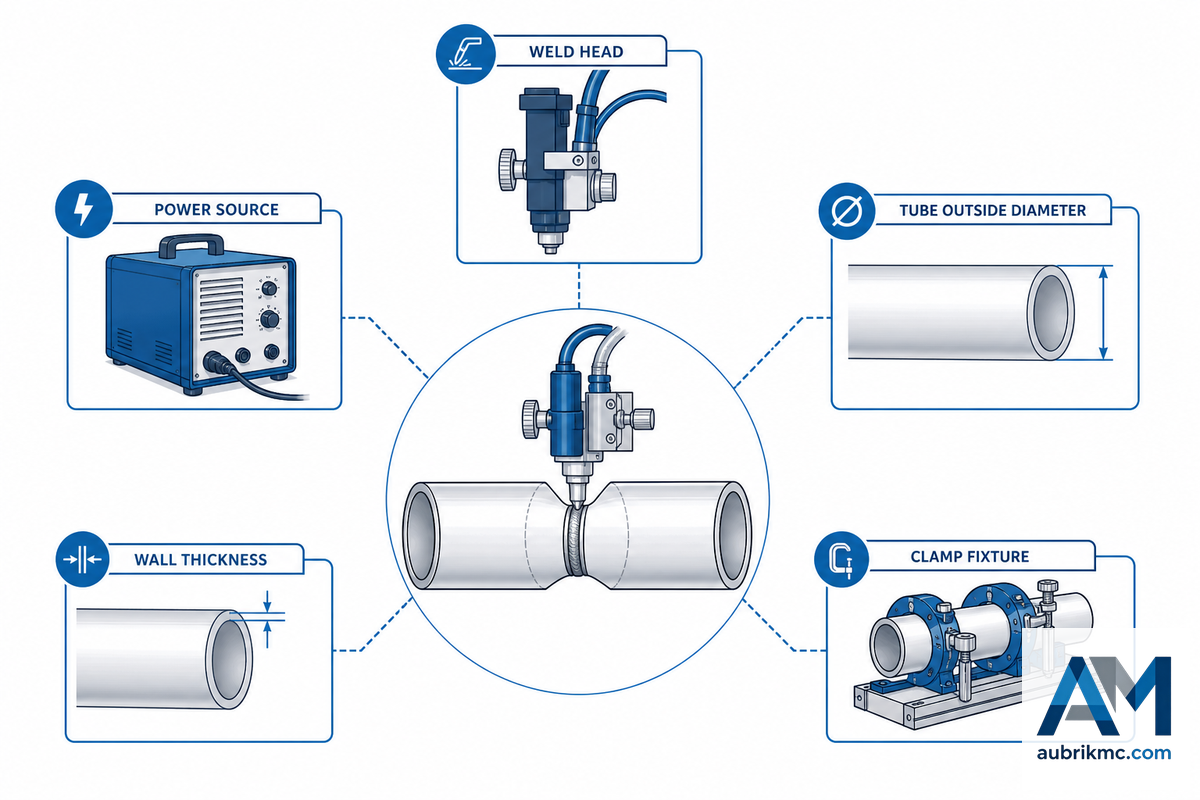
Schweißkopf und Spannsystem erhalten meist die unmittelbarste Aufmerksamkeit beim Kauf, doch Werkstückaufnahme und Schweißstromquelle entscheiden häufig darüber, ob die Maschine praxistauglich ist. Teilen Sie dem Lieferanten den genauen Rohraußendurchmesser, die Wanddicke, die Legierung, den Spalt beim Ausrichten und Zusammenbauen, die Schweißposition, die Elektrodengröße, die Leistungsgrenze der Schweißstromquelle, den Bedarf an Drahtvorschub, das Konzept für den Schutzgasdurchfluss und den erforderlichen Freiraum des Schweißkopfs zu benachbarten Spannvorrichtungen mit.
Typische Kriterien für Kessel- und Wärmetauscherrohre sind Außendurchmesserbereich, Spannbackenkonstruktion, Strombereich, Einschaltdauer, Kühlung, Programmspeicherung und Instandhaltungszugang. Fragen Sie bei Arbeiten an dünnwandigen Rohren, austenitischem Edelstahl, Titan und Nickellegierungen außerdem, ob eine Echtzeitüberwachung für Stromprogramm, Drehzeit, Schutzgasdurchfluss oder Alarmprotokolle verfügbar ist. In einem eng begrenzten Sonderfall zeigen wissenschaftliche Arbeiten an ultradünnen Titanrohren unter 500 Mikrometern, dass ein innerer Stützgasstrom dazu beitragen kann, die Rohrgeometrie zu erhalten, während die Wärmeeinbringung den Einbrand erzeugt. Diese Forschung sollte nicht auf gewöhnliche Kesselrohre übertragen werden, ist aber ein nützlicher Hinweis: Die Wanddicke ist nicht nur eine Zahl in einer Matrix.
Führen Sie die Werte in einer eindeutigen Angebotsanfrage numerisch auf, statt sie in Zeichnungshinweisen zu belassen: mindestens 15 mm Außendurchmesser, üblicher Versuchsaußendurchmesser 38 mm, mittlerer Außendurchmesser 76 mm, großer Außendurchmesser 114 mm, maximaler Außendurchmesser 170 mm, Wanddicke 1,5 mm, Wanddicke 3 mm, Wanddicke 6 mm, Strom 315 A, Strom 350 A, Prüfung des Steuerstromkreises mit 24 V, Prüfung der Grenze der externen Steuerung mit 120 V, Prüfung des Hochspannungsgehäuses mit 550 V, Abstimmung zur Druckgrenze von 15 psi, Abstimmung zu Hochtemperaturwasser mit 160 psi, Temperaturgrenze 250 Grad F, Temperaturgrenze 120 Grad C, Musterlauf 30 min, Schichtplan 8 Stunden und 20 Musterschweißstöße. Dies sind keine zugesicherten Grenzwerte, sondern typische Spezifikationsfelder, die die Abstimmung über die Schweißleistung konkret halten.
Verwenden Sie Aubriks öffentlich angegebenen Bereich von 15-170 mm und 315-350 A als Bezugspunkt und prüfen Sie ihn anschließend an Ihrem eigenen Werkstück. Wenn das Werk die vorgelagerte Biegung und Montage von Kesselwänden noch definieren muss, können die Wandbiegemaschine und der Rechner für den Einsatzbereich von Kesselrohren Ihrem Team helfen, die Geometrie zu bestätigen, bevor der Rohrschweißstoß die Schweißstation erreicht. Dieser Schritt verringert das Risiko durch die Spannvorrichtung, da die Eignung des Schweißkopfs häufig bereits im vorgelagerten Prozess scheitert und nicht erst am Lichtbogen.
Anwendungen an Kesseln und Wärmetauschern: Rohr-an-Rohr oder Rohr-an-Rohrboden

Rohr-an-Rohr und Rohr-an-Rohrboden klingen ähnlich, stehen jedoch für unterschiedliche Beschaffungsabsichten. Beim Rohr-an-Rohr-Schweißen werden zwei Rohre oder Rohrabschnitte miteinander verbunden. Beim Rohr-an-Rohrboden-Schweißen wird ein Rohr an einem Rohrboden oder Blech befestigt, wobei häufig andere Anforderungen an Zugang, Spannvorrichtung, Aufweitung und Inspektion gelten. Eine Vermischung kann zur Wahl eines falschen Schweißkopfs, einer falschen Spannbacke und eines falschen Abnahmeplans führen.
Nehmen Sie die Abgrenzung des maßgeblichen Regelwerks in die Spezifikationsabstimmung auf. ASME BPVC Section I kann für Kraftwerkskessel relevant sein, ASME B31.1 für Kraftwerksrohrleitungen und kesselexterne Rohrleitungen und ASME B31.3 für Prozessrohrleitungen sowie die Montage vormontierter Anlagen. ASME Section IX, AWS D10.9/D10.9M, ASME Section V, OSHA 1910.252 und die B31-Rohrleitungsnormen erfüllen nicht dieselbe Aufgabe. Sachlich gilt: Eine Maschine unterstützt die Herstellung einer Schweißnaht; sie entscheidet nicht selbst über Regelwerk, Prüfverfahren oder behördliche Abnahme.
Beginnen Sie die Betrachtung der Fertigungslinie mit der Übersicht zur Kesselfertigungsausrüstung. Wechseln Sie anschließend von diesem Leitfaden zu Aubriks Auswahlhilfe für Rohrschweißverfahren oder zur Lösungsübersicht, sobald das Projekt für die Anlagenauswahl bereit ist.
Diese Unterscheidung verhindert einen kostspieligen Anwendungsfehler: Ein Problem mit einer Rohr-an-Rohrboden-Spannvorrichtung kann in einer Zeichnung einem Problem mit einer Rohr-an-Rohr-Schweißung ähneln, doch Grundursache und Prüfplan unterscheiden sich. Bitten Sie Aubrik in der Fertigung, die Anwendungsgrenze anhand von Zeichnung, Regelwerkshinweis, Probeschweißung und Werkskapazität zu prüfen, bevor beide Anwendungen als identische Maschinenanforderung behandelt werden.
4-Punkte-Prüfung der Schweißnachweise
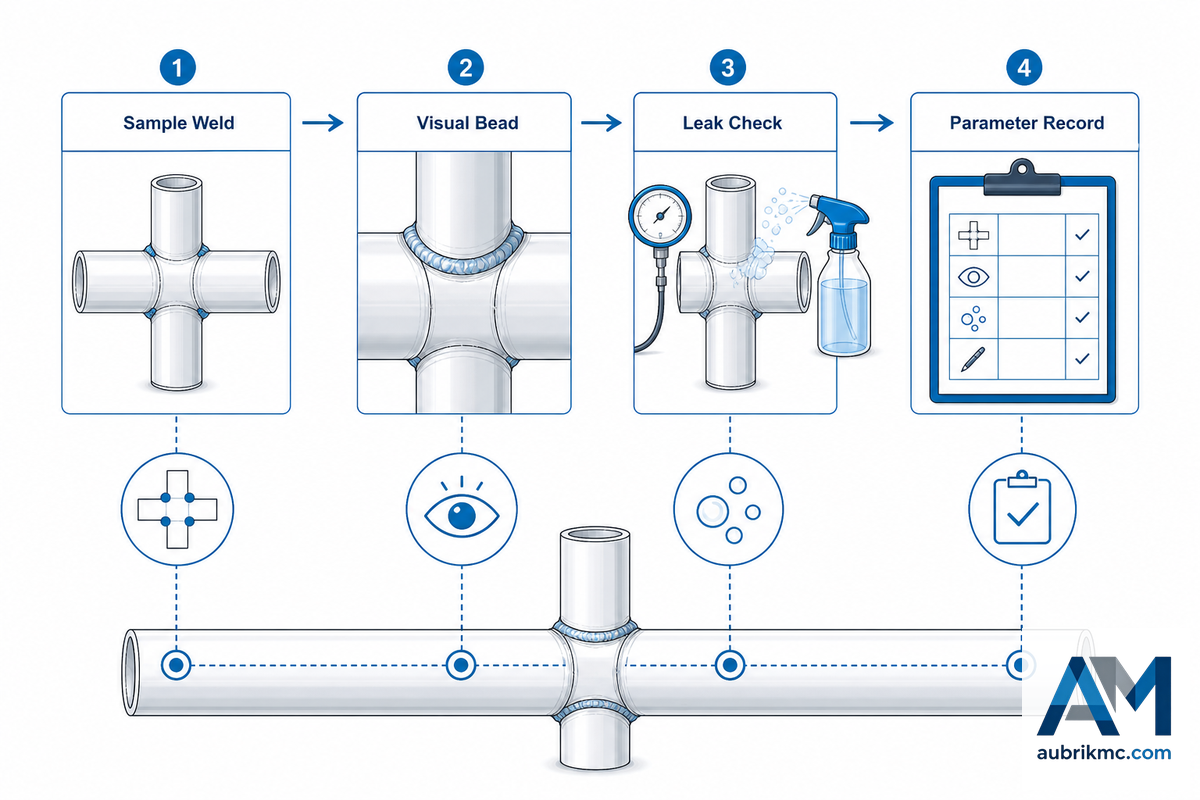
Schützen Sie Ihre Ingenieure mithilfe der 4-Punkte-Prüfung der Schweißnachweise vor vagen Aussagen zur Reproduzierbarkeit. Fordern Sie vor der Beschaffung einer Schweißmaschine Nachweise in vier Bereichen an.
- Nachweise durch Probeschweißungen: geschweißte Muster, die Ihrem Außendurchmesser, Ihrer Wanddicke, Ihrem Werkstoff, Ihrer Schweißstoßvorbereitung und Ihrer Fertigungsposition entsprechen.
- Geltungsbereich von Schweißanweisung und Qualifikation: sofern erforderlich WPS/PQR oder projektspezifischer Kontext der Schweißanweisung, wobei AWS- oder ASME-Verweise ihrem jeweiligen Anwendungsbereich zugeordnet bleiben.
- Prüf- und Inspektionsmethoden umfassen je nach Projektanforderung Sichtprüfung, Auftrennen / Probestücke, Druck- oder Dichtheitsprüfung, Durchstrahlungsprüfung, Ultraschallprüfung oder andere zerstörungsfreie Prüfungen.
- Nachweise für sicheren Betrieb und Instandhaltung, Angaben zu Formier-/Schutzgas, gegebenenfalls Vorsichtsmaßnahmen für Lüftung oder enge Räume, geschulte Bediener, Schutzeinrichtungen und Einzelheiten zur Maschinenprüfung.
OSHA 1910.252 liefert den Sicherheitsrahmen für das Schweißen einschließlich Fragen zu Lüftung und engen Räumen, nicht aber zur Abnahmequalität der Schweißnaht. ASME Section V betrifft den Bereich der zerstörungsfreien Prüfung, nicht die Leistungsfähigkeit der Maschine. Schweißanweisungen sollten außerdem festlegen, ob der Schweißstoß autogen hergestellt wird, Zusatzwerkstoff verwendet oder Mehrlagenschweißen erfordert, da diese Entscheidungen Wärmeeinbringung, Prüfumfang und Reproduzierbarkeit des automatisierten Schweißens verändern. Diese Trennung mag der Intuition widersprechen, sorgt jedoch dafür, dass das Nachweispaket für einen Käufer aus der Fertigungsindustrie belastbar bleibt.
Aubriks öffentlich dargestellter Unternehmenshintergrund ist für die Lieferantenprüfung hilfreich: Wuxi ABK Machinery präsentiert Aubrik als Lieferanten für Kesselbau und Schweißautomatisierung mit ISO 9001, CE, OEM-Unterstützung und eigenen Fertigungskapazitäten. Behandeln Sie diese Angaben als Lieferantenqualifikationen und fordern Sie dennoch projektspezifische Schweißnachweise an. Beginnen Sie umfassendere Eignungsprüfungen mit der Anlagenauswahlhilfe.
Da Nachweislücken häufig erst nach einem Versuch sichtbar werden, sollten die vier Bereiche an dieselbe Fertigungsanwendung gebunden sein: Musterschweißstoß, Qualifikationsumfang, Prüfweg und Sicherheitsprotokoll. Mit einem Muster aus 20 Schweißstößen, dem Lieferantenstatus nach ISO 9001 und einer eindeutigen Projektspezifikation verfügen Aubrik und der Käufer über dieselbe Nachweisgrundlage, bevor die Angebotsanfrage abgeschlossen wird.
Matrix aus Außendurchmesser x Wanddicke x Verfahren und Abstützung
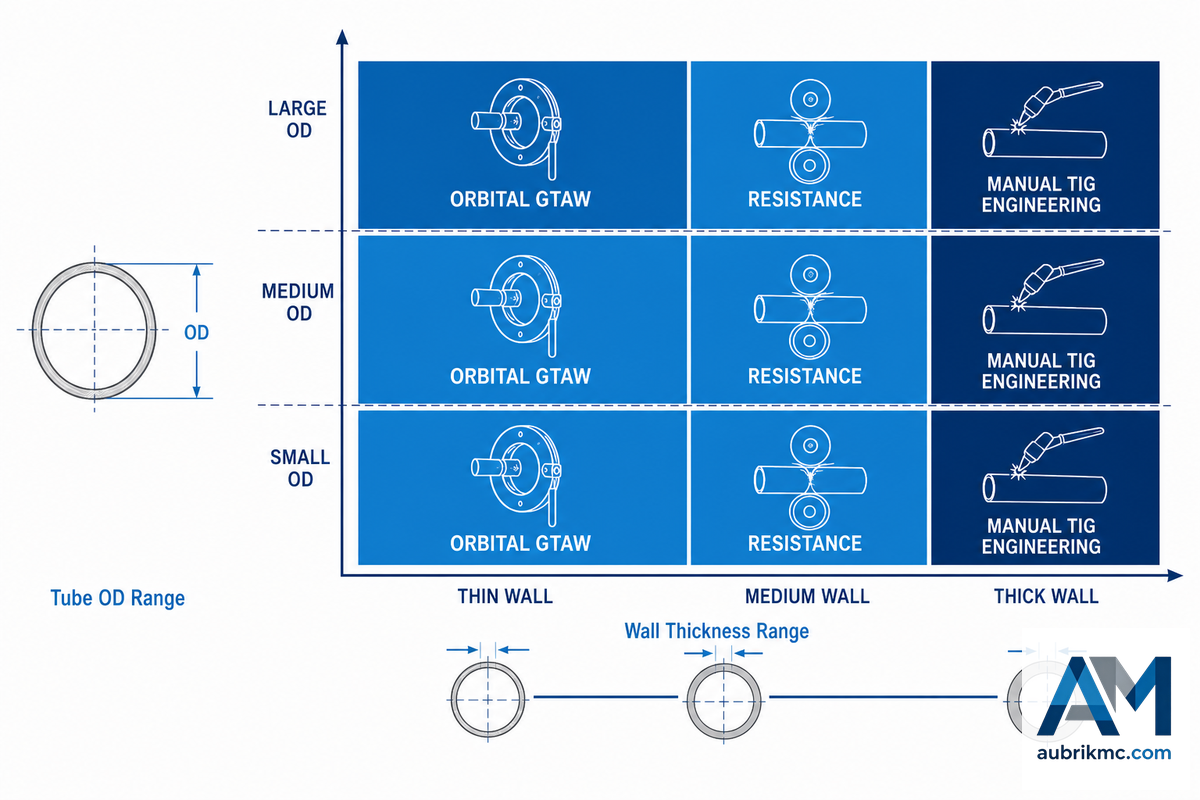
Betrachten Sie sie als Werkzeug zur Vorauswahl und nicht als endgültige Vorgabe; die Matrix aus Außendurchmesser x Wanddicke x Verfahren und Abstützung verhindert, dass sich Ihr Team in Vergleichen von Preis, Amperezahl oder der pauschalen Kennzeichnung „automatisches Schweißen“ verliert.
| Rohrart oder -zustand | Verfahrenskategorie | Abstützungs- oder Steuerungsproblem | Anzufordernde Nachweise |
|---|---|---|---|
| Kleiner Außendurchmesser, dünnwandiger Edelstahl | Orbitales GTAW | Formierung, Wärmeeinbringung, Passung der Spannbacke | Probeschweißung, Formierprotokoll, Schliffbildfoto |
| Kleiner Außendurchmesser, ultradünnes Spezialrohr | Sonderprüfung für orbitales GTAW | Stützgas und Geometriestabilität | Anwendungsprüfung statt Annahmen für Kesselrohre |
| Mittlerer Außendurchmesser, wiederkehrende Fertigung | Orbitales GTAW oder automatisiertes WIG-Schweißen | Reproduzierbarkeit der Parametersätze und Elektrodenkontrolle | Protokoll eines Wiederholungsmusters mit 20 Schweißstößen |
| Großer Außendurchmesser innerhalb des Schweißkopfbereichs | Prüfung für orbitales oder mechanisiertes WIG-Schweißen | Freiraum am Schweißkopf und Kühlung | Zeichnungsprüfung und Hinweis zur Einschaltdauer |
| Nahtähnliche Großserienanwendung | Widerstandsnahtschweißvariante, sofern für den Schweißstoß ausgelegt | Elektrodenkraft, Schutzeinrichtungen, Instandhaltungsprotokolle | Vorlage für Sicherheits- und Prüfprotokolle |
| Anwendungsfall für Abbrenn- oder Stumpfschweißen | Prüfung des Abbrennstumpfschweißens | Lüftung und Funkenschutz | An OSHA angelehntes Sicherheitskonzept |
| Reparatur oder Arbeit bei eingeschränktem Zugang | Manuelles WIG-Schweißen | Qualifikation des Bedieners und Inspektionsmethode | Schweißerqualifikation und Abnahmeweg |
| Kesselexterne Rohrleitungen | Verfahrensauswahl nach Prüfung des Regelwerks | Abgrenzung nach B31.1 oder Projektnorm | Vom Ingenieur genehmigter Hinweis zum Geltungsbereich |
| Prozessrohrleitung oder vormontierte Einheit | Verfahrensauswahl nach Prüfung des Regelwerks | Abgrenzung nach B31.3 oder örtlicher Zuständigkeit | Inspektions- und Prüfplan vor dem Kauf |
Nutzen Sie die Zeile, die dem Zustand Ihres Rohrs entspricht, um die Grundursache des Beschaffungsproblems offenzulegen. Anwendungen mit kleinem Außendurchmesser und einer Wanddicke von 1,5 mm bergen andere Risiken als kesselexterne Rohrleitungen mit einer Wanddicke von 6 mm, da sich Formierung, Abstützung, Kraft der Spannvorrichtung und Prüfnachweise gemeinsam ändern. Nachdem die Matrix die Anwendung eingegrenzt hat, können Sie mit dem ROI-Rechner für Orbitalschweißen Annahmen zu Kapazität und Amortisation modellieren. Falls die vorgelagerte Umformung noch nicht feststeht, kann der Entscheidungsbaum Werkstoff x Biegeradius Ihrem Team helfen, die Geometrie festzulegen, bevor die Anforderungen an die Schweißstation abgeschlossen werden.
Käufertrend: Schweißnachweise statt nur Ampere

Es liegt nahe, dies als Trend für 2026 zu bezeichnen, doch die vorsichtigere Aussage ist enger gefasst: Käufer sind besser beraten, wenn sie Schweißnachweise und nicht nur Amperewerte anfordern. Die Suchnachfrage deutet darauf hin, dass allgemeinere Begriffe zum Orbitalschweißen häufiger zur Informationssuche verwendet werden als die exakte Formulierung Rohr-an-Rohr; das Suchvolumen allein belegt jedoch kein Käuferverhalten.
Der praktische Trend zeigt sich in den Bewertungsgewohnheiten. Ein Käufer, der nur nach dem Strombereich fragt, übersieht möglicherweise Probleme mit Spannvorrichtung, Schweißnahtqualität, Formierung, Schweißstromquelle, Sicherheit und Inspektion. Teams, die Probeschweißungen, den Kontext der Schweißanweisung, Schutzgasangaben, den Weg für zerstörungsfreie Prüfung oder sonstige Tests und Instandhaltungsprotokolle anfordern, verfügen über eine belastbarere Vergleichsgrundlage. Aubriks Aufgabe besteht darin, diese Nachweise in eine Maschinenkonfiguration zu übertragen, insbesondere wenn das Werk über eine Kesselfertigungslinie verfügt und OEM-Vorgaben sowie Anforderungen an eine reproduzierbare Rohrbearbeitung erfüllen muss.
Kombinieren Sie diesen Leitfaden bei der Layoutplanung mit Aubriks ROI- und Amortisationsrechner für das SAW-Schweißen von Membranwänden und der Konfigurationsauswahl für Membranwand-Schweißmaschinen. Diese Werkzeuge binden Entscheidungen zum Rohrschweißen an die Fertigungskapazität statt an isolierte Katalogaussagen.
FAQ
Diese Fragen behandeln die häufigsten Produktionsrisiken, da Annahmen in Angeboten oft bei der Passung des Schweißkopfs, dem Schutzgas, der Steuerung der Schweißstromquelle und dem Werkstoffspektrum nicht zutreffen. Nutzen Sie die Antworten als Checkliste für die Anwendung und lassen Sie Aubrik anschließend dieselben Punkte anhand von Probeschweißungen, den Fertigungsmöglichkeiten, dem Lieferantenkontext gemäß ISO 9001/CE sowie dem exakten OD und der Wanddicke des Rohrs bestätigen.
Was ist Orbitalschweißen von Rohren und wann ist es gegenüber manuellem WIG-Schweißen sinnvoll?
Beim Orbitalschweißen von Rohren führt ein Schweißkopf den Lichtbogen um ein Rohr, während das Werkstück feststeht. Es ist sinnvoll, wenn Reproduzierbarkeit, Zugänglichkeit, Kontrolle der Formierung und Produktionsvolumen ein programmiertes Schweißverfahren rechtfertigen. Manuelles WIG-Schweißen eignet sich weiterhin für Reparaturen, Prototypen, Instandhaltungsarbeiten in kleinen Serien und Arbeiten an ungewöhnlich schwer zugänglichen Stellen, an denen ein geschlossener Orbitalschweißkopf nicht sicher gespannt oder gedreht werden kann.
Wie wird der Orbitalschweißkopf für unterschiedliche Rohrdurchmesser dimensioniert?
Ein Schweißkopf wird anhand von OD des Rohrs, Spannbereich, Freiraum um den Schweißstoß, Wanddicke und der Möglichkeit ausgewählt, den Kopf zu drehen, ohne mit Spannvorrichtungen zu kollidieren. Senden Sie Zeichnungen, Fotos und Musterrohre, bevor Sie einen veröffentlichten Durchmesserbereich als ausreichend ansehen. Käufer sollten außerdem Ovalität, Abstand zu nahe gelegenen Hindernissen, Zugang für die Formierung und die Möglichkeit prüfen, das Rohr einzuspannen, ohne Spuren am Werkstück zu hinterlassen.
Welches Schutzgas wird für das orbitale GTAW-Schweißen von Edelstahlrohren empfohlen?
Argon wird häufig als Schutzgas beim GTAW eingesetzt, der endgültige Plan hängt jedoch von Werkstoff, Wanddicke, Formiergasführung, Schweißanweisung und dem vorgesehenen Abnahmeverfahren des Projekts ab. Lassen Sie den Lieferanten Schutzgas, Formierdauer, Prüfung des Gasdurchflusses, wurzelseitigen Schutz, Annahmen zur Sauerstoffkontrolle und die Verwendung derselben Schutzgaseinstellung bei der von Ihrem Prüfteam zu bewertenden Probeschweißung dokumentieren.
Erfordert orbitale WIG-Schweißtechnik eine eigene Schweißstromquelle?
Die meisten orbitalen WIG-Schweißsysteme verwenden eine Schweißstromquelle, die zusammen mit dem Schweißkopf Stromprogramme, Pulsverhalten, zeitlichen Ablauf der Drehbewegung und Programmspeicher steuern kann. Die Abstimmung der Schweißstromquelle auf Schweißkopf und Anwendung ist wichtiger als der Kauf eines Geräts mit dem höchsten Nennstrom.
Welche Werkstoffe lassen sich mit orbitaler GTAW-Schweißausrüstung schweißen?
Zu den üblichen Anwendungen gehören Rohre aus Edelstahl, Kohlenstoffstahl, Titan, Nickellegierungen und anderen Legierungen, sofern Schweißanweisung, Schutzgas, Elektrode sowie Ausrichten und Zusammenbauen korrekt ausgeführt sind. Die Schweißeignung des Werkstoffs und die Abnahme sollten durch Probeschweißungen und gemäß der geltenden Projektspezifikation bestätigt werden. Das Beschaffungsteam sollte außerdem klären, ob Schweißzusatzdraht erforderlich ist, ob autogenes Schweißen zulässig ist, wie die Inertgasabschirmung geprüft wird und mit welchem Prüfverfahren die fertige metallische Schweißverbindung bewertet wird. Anforderungen an Anlauffarben, Oxidation, Wurzelprofil, Schliffuntersuchung an Probestücken, Dichtheitsprüfung und NDE können die Antwort verändern, selbst wenn zwei Werkstoffe in einem Katalogblatt ähnlich erscheinen. Dieser zusätzliche Anwendungsbereich verhindert, dass eine Werkstoffliste zu einem unbelegten Versprechen wird.
Nächster Schritt
Sobald Ihr Team OD, Wanddicke, Werkstoff, Produktionsvolumen, Zugänglichkeit des Schweißstoßes und Nachweisanforderungen zusammengestellt hat, wechseln Sie von diesem Leitfaden zur Aubrik-Produktseite für Rohr-an-Rohr-Schweißausrüstung. Wenn die vorgelagerte Kesselfertigungslinie noch nicht festgelegt ist, beginnen Sie mit der Auswahlhilfe für Schweißausrüstung und kommen Sie anschließend mit einer präziseren Spezifikation zurück.
Literatur- und Quellenhinweise
- AWS D10.9/D10.9M Spezifikation für die Qualifizierung von Rohrleitungen und Rohren
- ASME BPVC Section IX Qualifizierungen für Schweißen, Hartlöten und Fügen
- ASME BPVC Section V zerstörungsfreie Prüfung
- ASME BPVC Section I Kraftwerkskessel
- ASME B31.1 Kraftwerksrohrleitungen
- ASME B31.3 Prozessrohrleitungen
- OSHA 1910.252 allgemeine Anforderungen an Schweißen, Schneiden und Hartlöten
- OSHA 1910.255 Widerstandsschweißen
- arXiv: GTAW-Modellierung ultradünnwandiger Titanrohre
- Google Patents: Beispiel für einen Orbitalschweißkopf
- Über-Aubrik-Seite
- Aubrik-Produktseite für Rohr-an-Rohr-Schweißmaschinen
Im Trend



