Entre em contato com a Aubrik Company

Guia da máquina de soldagem tubo a tubo: processo, adequação e verificações para compra


Guia de compra para equipes de fabricação de tubos de caldeiras, trocadores de calor e aplicações industriais
Uma máquina de soldagem tubo a tubo é um equipamento usado para unir duas extremidades ou seções de tubos com controle do movimento do cabeçote de soldagem, da corrente, da proteção gasosa e do dispositivo de fixação. Normalmente, os compradores não precisam começar por outra página de produto. Eles precisam entender o que um sistema de soldagem controla, em que situações o cabeçote de soldagem pode comprometer a junta, como a soldagem GTAW orbital difere dos subtipos por resistência e quais comprovações o fornecedor deve apresentar antes da emissão do pedido de compra.
Este guia serve como base de pesquisa antes da escolha de uma máquina. Se o diâmetro do tubo, a espessura da parede, o material, as limitações de acesso e a via de aceitação já estiverem definidos, consulte a solução de máquina de soldagem tubo a tubo da Aubrik para obter detalhes da configuração específica. Se esses dados ainda forem desconhecidos, comece aqui.
Especificações essenciais a reunir antes de qualquer cotação

| Dado de entrada | Por que é importante | Observação para o comprador |
|---|---|---|
| Diâmetro externo do tubo | Define a escolha da garra, do cabeçote de soldagem e da folga livre. | Registre o DE em mm e a ovalização permitida. |
| Espessura da parede | Altera o aporte térmico, o risco de penetração e as necessidades de apoio. | Informe as espessuras nominal e mínima da parede. |
| Material | Afeta a corrente GTAW, a configuração do eletrodo, o gás de proteção e a purga. | Informe se é aço carbono, aço inoxidável, liga metálica, titânio ou liga de níquel. |
| Acesso ao redor da junta | Determina se o cabeçote de soldagem orbital consegue girar e fixar o tubo. | Envie fotos ou desenhos técnicos. |
| Via de comprovação | Define soldas de amostra, escopo do procedimento, ensaios não destrutivos, teste de estanqueidade ou inspeção visual. | Confirme o código do projeto antes da compra. |
Esta lista de verificação reduz um risco comum de especificação, pois uma fonte de soldagem de 315 A ou 350 A não compensa um dispositivo de fixação, DE do tubo ou via de inspeção incorretos. Em uma aplicação de produção, envie à Aubrik o intervalo pretendido de 15-170 mm, os dados da parede em mm, a classe do material e os requisitos da solda de amostra, para que a discussão com a fábrica comece pelas evidências, e não por uma designação de catálogo. O contexto da Aubrik como fornecedora com ISO 9001 e CE é relevante, mas a comprovação decisiva continua sendo a solda de amostra específica do projeto.
Principais conclusões: Considere a corrente da máquina como apenas um dos dados, não como o fator decisivo. Listas de opções mais seguras comparam a adequação do cabeçote de soldagem, o controle da fonte de soldagem, o apoio dos tubos, a purga/proteção gasosa, os registros de manutenção e a via de inspeção aplicável. Nenhum catálogo de máquina, por si só, resolve a aceitação segundo o código.
O que uma máquina de soldagem tubo a tubo realmente controla
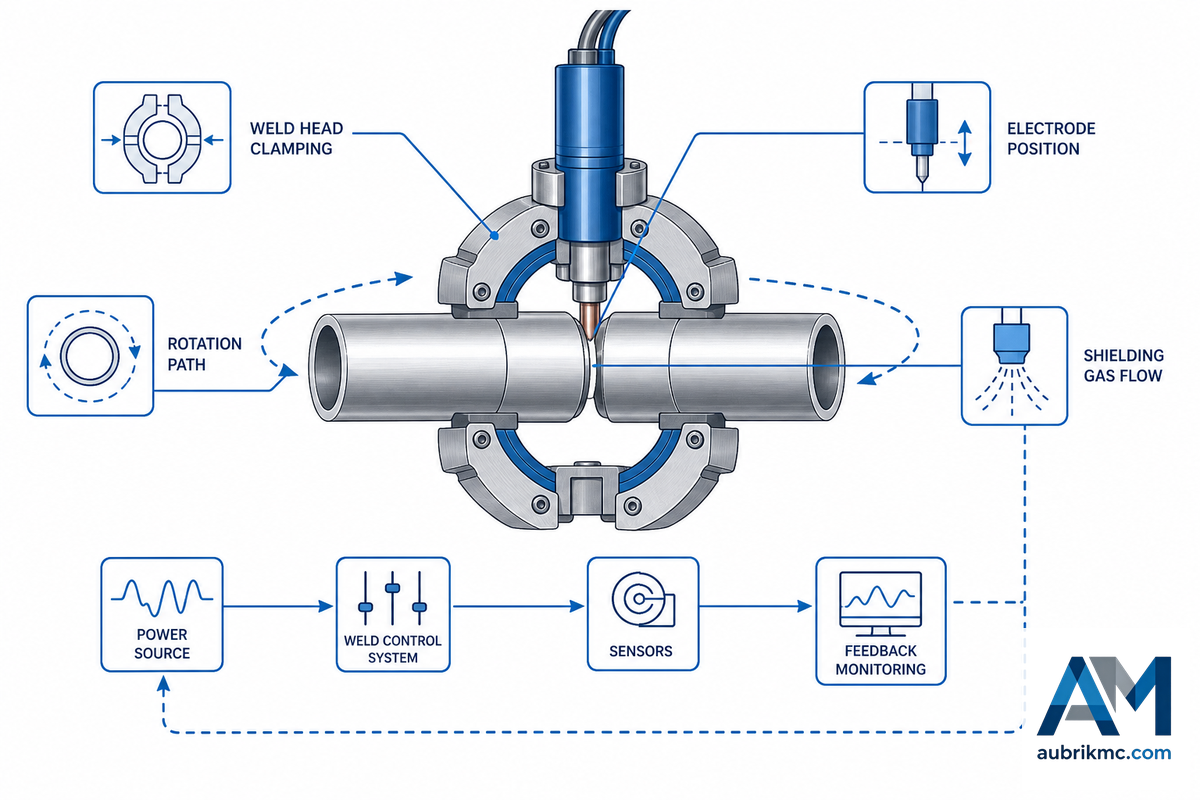
Uma máquina de soldagem tubo a tubo controla os aspectos repetíveis da solda: movimento do cabeçote, trajetória do arco, corrente de soldagem, tensão do arco, posição do tubo, gás de proteção, tempo de purga e método de fixação do tubo. Na soldagem orbital, o cabeçote percorre um tubo ou uma tubulação fixa; nos subtipos por resistência, a força, o contato dos eletrodos, a temporização e os controles de segurança elétrica passam a fazer parte da decisão de compra.
Em relação ao processo, GTAW significa soldagem a arco com eletrodo de tungstênio e proteção gasosa. Um sistema completo de soldagem orbital inclui cabeçote de soldagem orbital, fonte de soldagem, eletrodo de soldagem, proteção com gás inerte, memória de programas e dispositivo de fixação. Os compradores também podem encontrar termos relacionados, como soldagem TIG, soldagem TIG orbital, soldagem de tubos, soldagem de tubos e tubulações ou equipamentos de soldagem orbital; os nomes variam, mas a questão de compra continua sendo se o mesmo processo de soldagem pode ser repetido no material e na geometria da junta do comprador.
É na configuração de um equipamento de soldagem orbital que a repetibilidade começa a se perder quando o DE do tubo, a garra e o plano de purga não são considerados durante a fase de projeto. O motivo: uma fonte de soldagem de 315-350 A ainda pode produzir uma solda inconsistente se o cabeçote não conseguir prender o tubo ou se o percurso do gás de proteção estiver incorreto. A página pública da solução da Aubrik informa um intervalo de 15-170 mm e opções TIG e por resistência, mas esses números devem iniciar uma análise de adequação, e não encerrá-la.
Os compradores industriais não devem se limitar a perguntar “quantos amperes?” Em vez disso, considere: “quais variáveis independentes este equipamento de soldagem mantém durante o meu processo de produção?” Durante um teste de aceitação em fábrica, solicite que os parâmetros de soldagem, os dados dos tubos de amostra, as informações de purga, a configuração do eletrodo e as evidências de fixação sejam compatíveis com sua aplicação. Essas evidências devem ter mais peso que uma única frase de catálogo.
Uma lista de opções útil considera quais evidências serão preservadas em uma solda de amostra, e não apenas a corrente que a fonte de soldagem consegue fornecer.
Mapa de 5 riscos de falha em juntas de tubos
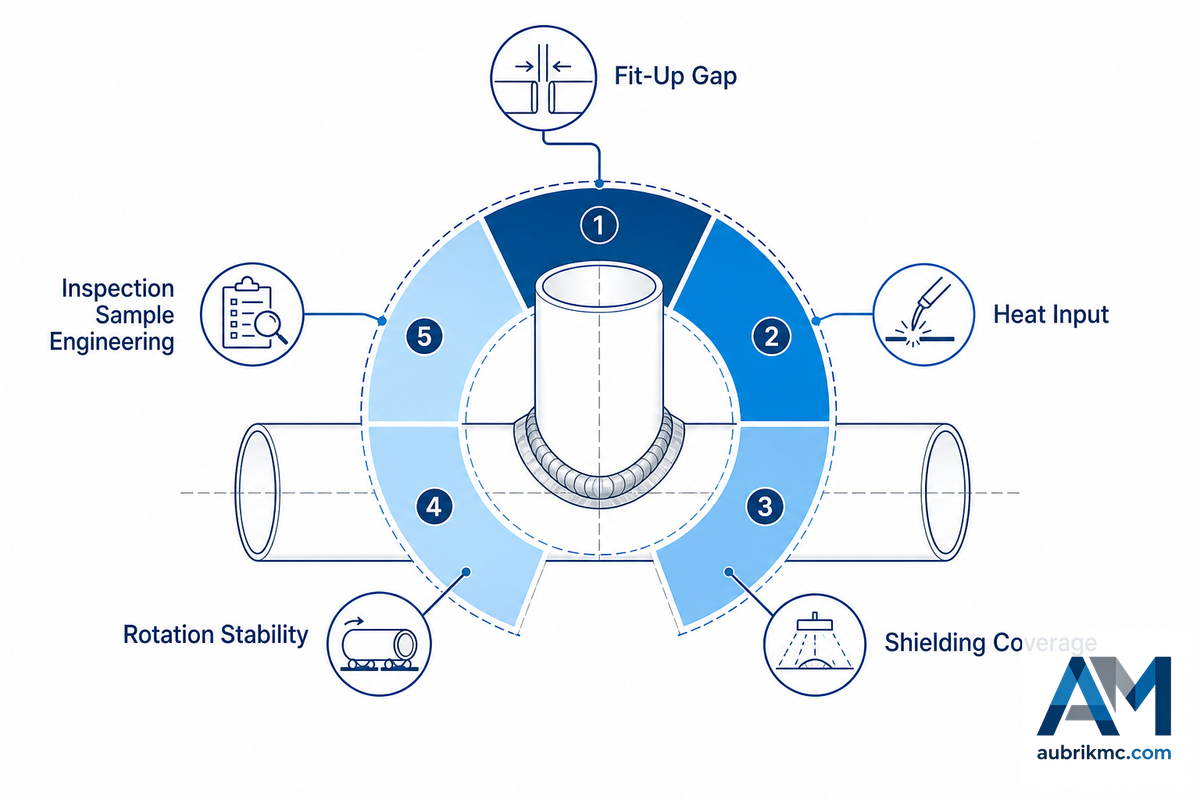
Erros no ajuste e montagem da junta e na purga podem fazer uma boa fonte de soldagem produzir uma junta ruim. Por isso, o primeiro atributo do processo de compra é o Mapa de 5 riscos de falha em juntas de tubos. Ele não mede a taxa de defeitos. É uma forma prática de relacionar o risco de falha a um controle da máquina e a uma pergunta de compra.
| Risco de falha | Causa comum | Controle da máquina a verificar | Pergunta do comprador |
|---|---|---|---|
| Falta de penetração | Baixo aporte térmico, programa inadequado ou folga incompatível | Programa da fonte de soldagem e velocidade da soldagem orbital | É possível apresentar uma amostra seccionada com a nossa espessura de parede? |
| Aporte térmico excessivo | Faixa de corrente incorreta ou curso lento | Programa de corrente, configuração de pulsação e equilíbrio térmico | Qual registro de controle térmico acompanha a solda de amostra? |
| Purga ou proteção gasosa inadequada | Vazamento no fluxo de gás, tempo de pré-purga incorreto ou percurso obstruído | Gás de proteção e tempo de purga | Como a purga é verificada antes da produção? |
| Desalinhamento | Tubo ovalizado, dispositivo de fixação fraco ou força de aperto irregular | Garra do cabeçote de soldagem e posicionamento do tubo | Qual tolerância de DE a garra consegue manter? |
| Desvio da repetibilidade | Reinicialização pelo operador, desgaste do eletrodo ou ferramental solto | Bloqueio da receita, controle do eletrodo e manutenção do dispositivo de fixação | O sistema consegue repetir 20 juntas de amostra? |
| Colapso do tubo | Parede muito fina e geometria interna sem apoio | Gás de apoio ou método de suporte para casos extremos | Trata-se de um tubo comum de caldeira ou de um tubo ultrafino semelhante aos usados em pesquisas? |
| Atraso por limpeza excessiva | Meta de qualidade da solda pouco clara | Método de inspeção acordado antes do teste | Quais são os critérios de aprovação/reprovação antes do início do teste? |
| Lacuna de segurança | Ventilação, proteções ou manuseio de gás inadequados | Plano de segurança do operador, proteções e ventilação | Quem é responsável pelas verificações de segurança durante os testes de fábrica? |
| Incompatibilidade com o código | Via de aceitação incorreta para trabalhos em caldeiras ou tubulações | Documentos de procedimento, exame e teste | Qual código ou especificação do projeto rege a junta? |
A soldagem orbital pode se tornar uma lição de configuração, em vez de uma decisão de compra, se o comprador não levantar esses riscos logo no início. Como cada modo de falha indica uma causa-raiz diferente, solicite à Aubrik que analise a aplicação com 20 juntas de amostra, observações sobre o dispositivo de fixação, evidências da purga e registros de inspeção. O seletor de modelos TTW pode orientar a discussão sobre a máquina, mas o mapa de riscos fornece à equipe da fábrica uma especificação mais clara antes do início dessa conversa.
GTAW orbital, subtipos por resistência e TIG manual
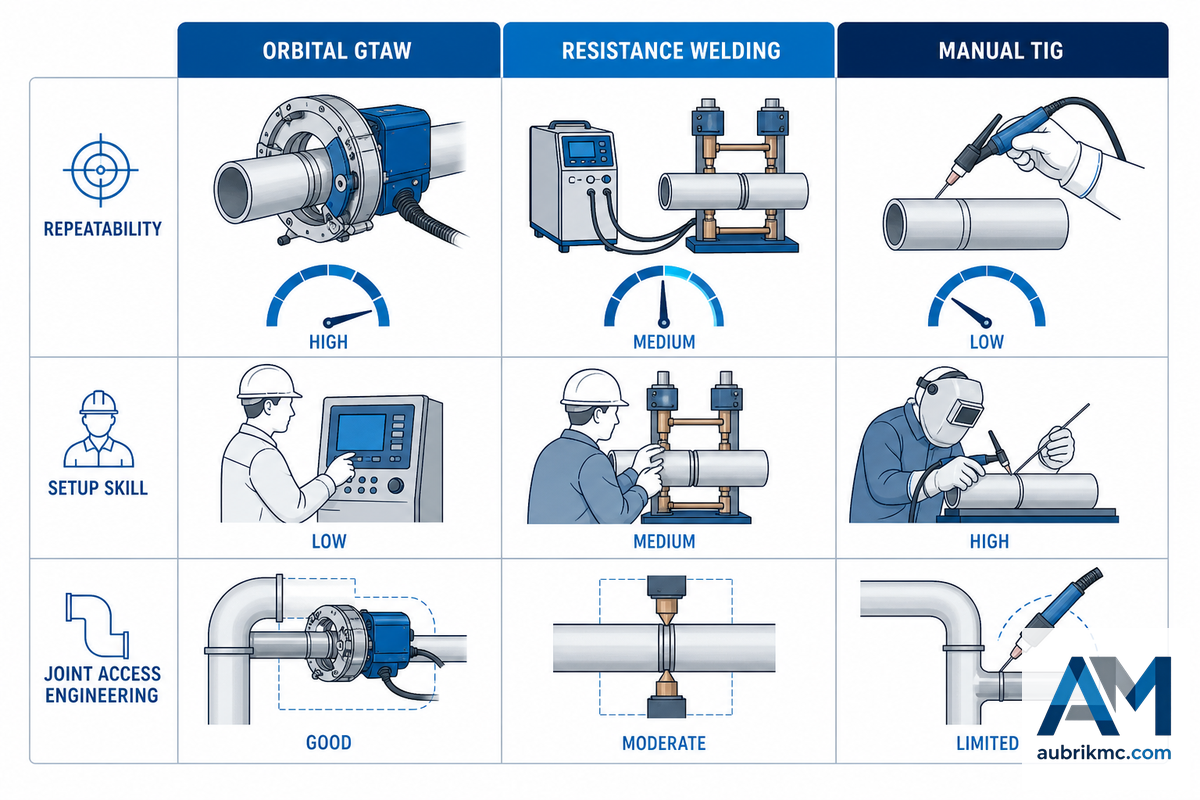
Muitos consideram que a “melhor” máquina de soldagem de tubos é aquela com o maior nível de automação. Isso nem sempre é verdade. A soldagem TIG orbital, os métodos de soldagem por resistência a ponto ou de junta, a soldagem por resistência portátil ou por centelhamento e a soldagem TIG manual resolvem problemas diferentes. A máquina mais barata quase nunca é a melhor opção quando gera retrabalho, mas o nível mais alto de automação é igualmente inadequado quando o acesso à junta, o material ou o método de inspeção não são compatíveis com ele.
A soldagem TIG orbital é mais indicada para trabalhos repetitivos em tubos e tubulações quando o tubo pode ser girado, a junta pode ser preparada e o gás e o arco podem ser controlados com precisão. Ela se destaca em tubos de aço inoxidável, titânio, ligas metálicas e aplicações de alta precisão. Várias formas de soldagem por resistência podem ser adequadas à produção em grande volume quando a força, os tempos e a corrente são controlados, embora as diretrizes da OSHA para soldagem por resistência sejam muito claras quanto aos requisitos adequados de segurança e aos requisitos aplicáveis aos operadores desses dispositivos. A soldagem TIG manual continua adequada para reparos, acesso limitado, protótipos, soldagem manual após falha na configuração da garra e produção em baixo volume.
Portanto, a discussão sobre a seleção dos equipamentos da fábrica deve começar pela adequação do processo, e não por uma classificação presumida. Se estiver usando algum processo de fabricação relacionado, como avanço de tiras para tubos ou outras operações de soldagem de caldeiras, compare a escolha da soldagem de tubos com a máquina de soldagem de painéis membranados e o comparador SAW versus MIG/MAG. Eles podem coexistir na mesma fábrica, mas não devem seguir o mesmo padrão de comprovação.
Na prática, o dispositivo de fixação da produção, o volume da aplicação e a via de inspeção devem determinar o processo, e não o contrário. Por exemplo, uma execução de produção com 20 juntas de amostra pode revelar um problema de purga ou de fixação que uma faixa de corrente não demonstra. A Aubrik pode ajudar a comparar a adequação da soldagem TIG, da GTAW orbital e dos subtipos por resistência, mas o contexto de sua fábrica e da ISO 9001 ainda deve ser combinado com evidências obtidas no material exato do tubo.
Verificações do cabeçote de soldagem, da fonte de soldagem, do diâmetro e da espessura da parede
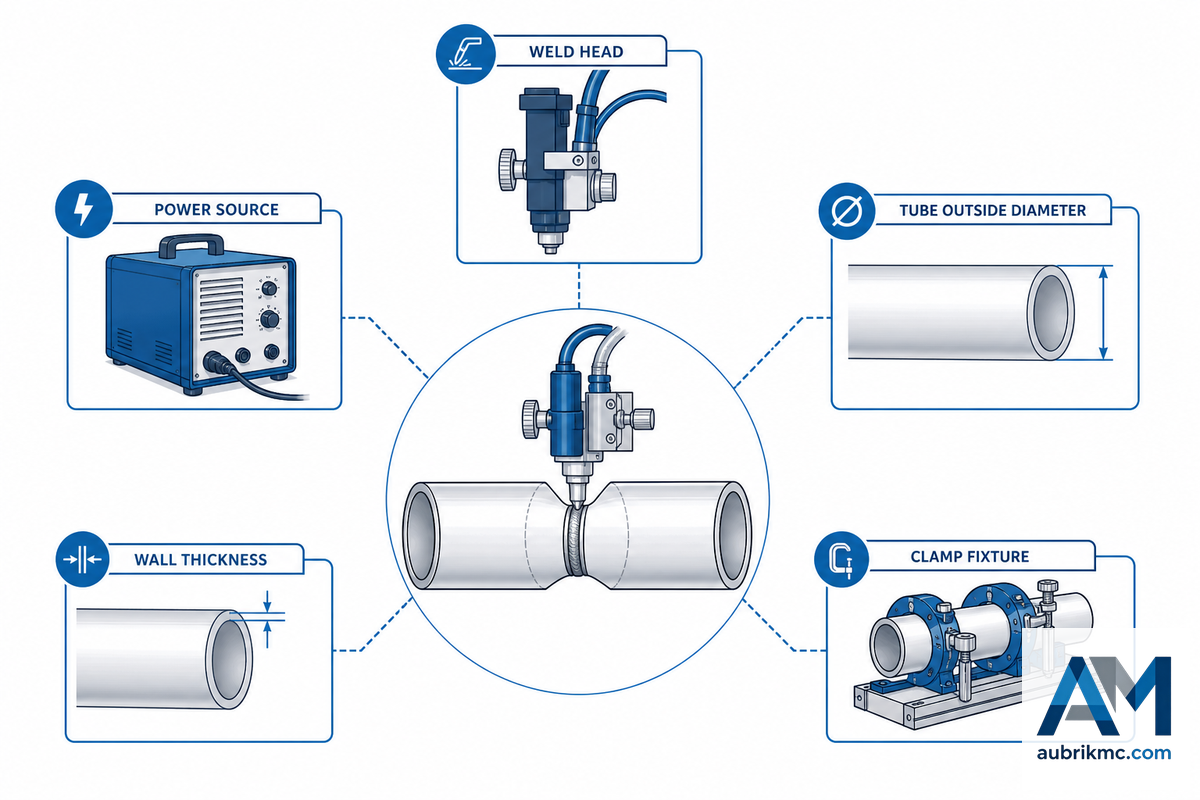
O cabeçote de soldagem e o sistema de aperto costumam receber a atenção mais imediata na compra, mas o método de fixação da peça e a fonte de soldagem frequentemente determinam se a máquina é prática. Informe ao fornecedor o DE exato do tubo, a espessura da parede, a liga metálica, a folga do ajuste e montagem da junta, a posição de soldagem, o tamanho do eletrodo, o limite de potência de soldagem, a necessidade de avanço do arame de soldagem, o plano de vazão do gás e se o cabeçote de soldagem consegue passar pelos dispositivos de fixação próximos.
Os critérios típicos para tubos de caldeiras e trocadores de calor incluem faixa de DE, projeto da garra, faixa de corrente, regime de trabalho, refrigeração, armazenamento de programas e acesso para manutenção. Para tubos de parede fina, aço inoxidável austenítico, titânio e ligas de níquel, pergunte também se há monitoramento em tempo real do programa de corrente, do tempo de rotação, da vazão do gás ou dos registros de alarmes. Em um caso extremo e específico, estudos acadêmicos sobre tubos de titânio ultrafinos abaixo de 500 micrômetros mostram que o fluxo interno de gás de apoio pode ajudar a preservar a geometria do tubo enquanto o aporte térmico produz a penetração. Essa pesquisa não deve ser generalizada para tubos comuns de caldeiras, mas traz um alerta útil: a espessura da parede não é apenas um número em uma matriz.
Ao elaborar uma solicitação de cotação clara, informe os valores numericamente, em vez de deixá-los apenas nas observações do desenho técnico: DE mínimo de 15 mm, DE usual de teste de 38 mm, DE intermediário de 76 mm, DE grande de 114 mm, DE máximo de 170 mm, parede de 1,5 mm, parede de 3 mm, parede de 6 mm, corrente de 315 A, corrente de 350 A, análise do circuito de controle de 24 V, análise do limite de controle externo de 120 V, análise do invólucro de alta tensão de 550 V, discussão do limite de pressão de 15 psi, discussão sobre água em alta temperatura a 160 psi, limite de temperatura de 250 graus F, limite de temperatura de 120 graus C, execução de amostra por 30 min, plano de turno de 8 horas e 20 juntas de amostra. Esses não são limites garantidos; são campos de especificação que mantêm objetiva a discussão sobre a potência de soldagem.
Use os intervalos públicos da Aubrik de 15-170 mm e 315-350 A como referência e depois os teste com sua própria peça de trabalho. Se a fábrica ainda precisar definir a dobra e a montagem dos painéis da caldeira em etapas anteriores, a máquina de dobra de painéis e a calculadora dos limites de capacidade de tubos de caldeira podem ajudar sua equipe a confirmar a geometria antes que a junta do tubo chegue à soldagem. Essa etapa reduz o risco relacionado ao dispositivo de fixação, pois a adequação do cabeçote de soldagem costuma falhar em uma etapa anterior, e não no arco.
Aplicações em caldeiras e trocadores de calor: tubo a tubo versus tubo a espelho tubular

As expressões tubo a tubo e tubo a espelho tubular parecem semelhantes, mas representam intenções de compra diferentes. A soldagem tubo a tubo une dois tubos ou seções de tubos. A soldagem de tubo em espelho tubular une um tubo a uma chapa e frequentemente envolve questões diferentes de acesso, dispositivo de fixação, expansão e inspeção. Confundir essas aplicações pode resultar em cabeçote de soldagem, garra e plano de aceitação incorretos.
Inclua os limites de aplicação dos códigos pertinentes na discussão da especificação. A ASME BPVC Seção I pode ser relevante para caldeiras de potência, a ASME B31.1 pode ser relevante para tubulações de potência e tubulações externas de caldeiras, e a ASME B31.3 pode ser relevante para tubulações de processo e montagem de equipamentos compactos. A ASME Seção IX, a AWS D10.9/D10.9M, a ASME Seção V, a OSHA 1910.252 e as normas de tubulação B31 não cumprem a mesma função. A versão mais honesta é que uma máquina ajuda a produzir uma solda; por si só, ela não determina o código, o método de exame ou a aceitação jurisdicional.
Comece o contexto da linha de produção pela visão geral dos equipamentos para produção de caldeiras. Depois, avance deste guia para o seletor de processos de soldagem de tubos da Aubrik ou para a visão geral da solução quando o projeto estiver pronto para a seleção dos equipamentos.
Essa distinção evita um erro de aplicação dispendioso: em um desenho técnico, um problema no dispositivo de fixação de tubo em espelho tubular pode parecer semelhante a um problema de soldagem tubo a tubo, mas a causa-raiz e o plano de inspeção são diferentes. Na produção, solicite à Aubrik que verifique os limites da aplicação com base no desenho técnico, na observação sobre o código, na solda de amostra e na capacidade da fábrica antes de tratar as duas aplicações como se tivessem o mesmo requisito de máquina.
Verificação das evidências de soldagem em 4 pontos
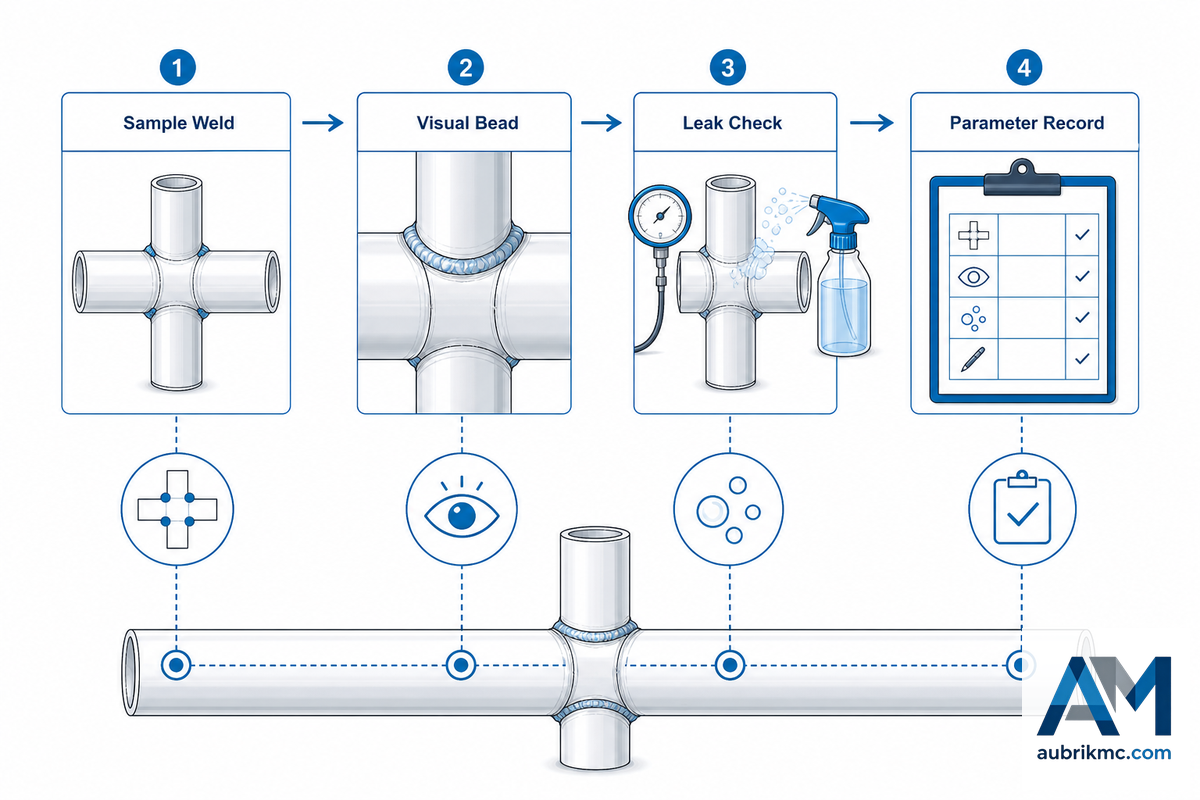
Proteja seus engenheiros contra alegações vagas de repetibilidade usando a Verificação das evidências de soldagem em 4 pontos. Ao se comprometer com a compra de uma máquina de soldagem, solicite quatro categorias de evidências.
- Evidências da solda de amostra: amostras soldadas correspondentes ao seu DE, à espessura da parede, ao material, à preparação da junta e à posição de produção.
- Escopo do procedimento e da qualificação: WPS/PQR ou contexto do procedimento do projeto, quando exigido, mantendo as referências AWS ou ASME em seus campos de aplicação corretos.
- Métodos de teste e inspeção, incluindo inspeção visual, seccionamento / corpos de prova, teste de pressão ou estanqueidade, ensaio radiográfico, ensaio ultrassônico ou outro ensaio não destrutivo exigido pelo projeto.
- Comprovação de uso seguro e manutenção, menção à purga/ao gás de proteção, precauções de ventilação ou para espaços confinados, quando aplicável, operador treinado, proteções e detalhes da inspeção da máquina.
A OSHA 1910.252 fornece o contexto de segurança da soldagem, incluindo questões de ventilação e espaços confinados, e não da qualidade de aceitação da solda. A ASME Seção V abrange os ensaios não destrutivos, e não a capacidade da máquina. Os procedimentos de soldagem também devem indicar se a junta é autógena, usa material de adição ou exige soldagem multipasse, pois essas escolhas alteram o aporte térmico, o escopo da inspeção e a repetibilidade da soldagem automatizada. Essa separação pode parecer contraintuitiva, mas é o que torna o conjunto de evidências defensável para um comprador da área de produção.
O histórico público da Aubrik é útil para avaliar o fornecedor: a Wuxi ABK Machinery apresenta a Aubrik como fornecedora de caldeiras e automação de soldagem, com ISO 9001, CE, suporte OEM e capacidade fabril. Considere esses elementos como qualificações do fornecedor, mas ainda solicite comprovações de soldagem específicas do projeto. Para verificações mais amplas de adequação, comece pelo seletor de equipamentos.
Como as lacunas nas evidências costumam aparecer após um teste, mantenha as quatro categorias vinculadas a uma única aplicação de produção: junta de amostra, escopo da qualificação, via de inspeção e registro de segurança. Com uma amostra de 20 juntas, o contexto de um fornecedor com ISO 9001 e uma especificação de projeto clara, a Aubrik e o comprador compartilham a mesma base de evidências antes da conclusão da solicitação de cotação.
Matriz de DE x parede x processo e apoio
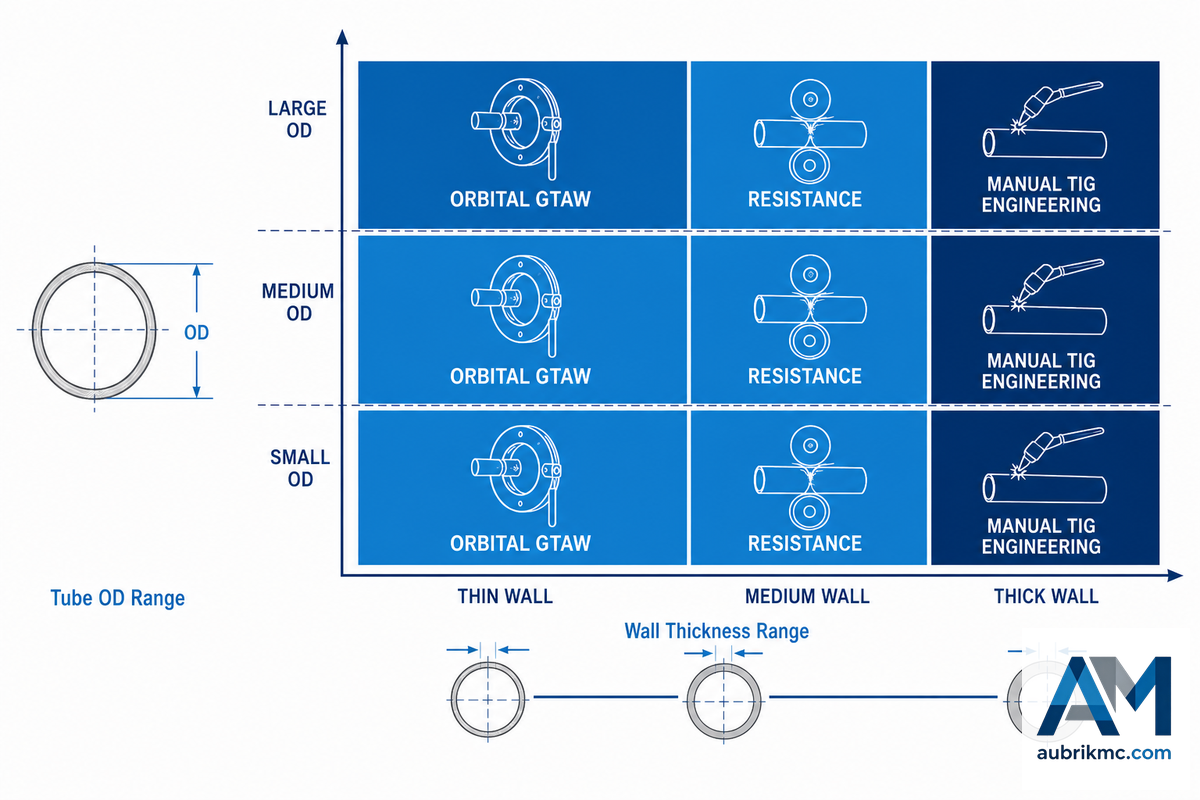
Considere-a uma ferramenta para selecionar opções, não uma determinação definitiva; a Matriz de DE x parede x processo e apoio evitará que sua equipe se limite a comparar o preço, o número de amperes ou a designação genérica de “soldagem automática”.
| Tipo ou condição do tubo | Categoria do processo | Questão de apoio ou controle | Evidências a solicitar |
|---|---|---|---|
| DE pequeno, aço inoxidável de parede fina | GTAW orbital | Purga, aporte térmico e adequação da garra | Solda de amostra, registro de purga e foto da seção |
| DE pequeno, tubo especial ultrafino | Análise especial de GTAW orbital | Gás de apoio e estabilidade da geometria | Teste da aplicação, sem pressupor que seja um tubo de caldeira |
| DE médio, produção repetitiva | GTAW orbital ou TIG automatizada | Repetibilidade da receita e controle do eletrodo | Registro de repetição de amostra com 20 juntas |
| DE grande dentro da capacidade do cabeçote de soldagem | Análise de TIG orbital ou mecanizada | Espaço livre do cabeçote e refrigeração | Análise do desenho técnico e observação sobre o regime de trabalho |
| Produção em grande volume com juntas longitudinais | Subtipo de soldagem de junta por resistência, se projetado para a junta | Força dos eletrodos, proteções e registros de manutenção | Modelo de registro de segurança e inspeção |
| Aplicação de união por centelhamento ou de topo | Análise de soldagem por resistência por centelhamento | Ventilação e proteção contra centelhamento | Plano de segurança vinculado à OSHA |
| Trabalho de reparo ou com acesso limitado | TIG manual | Qualificação do operador e método de inspeção | Qualificação do soldador e via de aceitação |
| Tubulação externa de caldeira | Processo escolhido após a análise do código | Limite de aplicação da B31.1 ou do código do projeto | Observação de escopo aprovada pelo engenheiro |
| Tubulação de processo ou unidade compacta | Processo escolhido após a análise do código | Limite de aplicação da B31.3 ou da jurisdição | Plano de inspeção e testes antes da compra |
Use a linha correspondente à condição do seu tubo para revelar a causa-raiz do problema de compra. Aplicações com DE pequeno e parede de 1,5 mm apresentam um risco diferente de uma tubulação externa de caldeira com parede de 6 mm, pois a purga, o apoio, a força do dispositivo de fixação e as evidências de inspeção mudam em conjunto. Depois que a matriz delimitar a aplicação, use a calculadora de ROI da soldagem orbital para modelar as premissas de capacidade e retorno do investimento. Se a conformação anterior à soldagem ainda for incerta, a árvore de decisão de material x raio de dobra poderá ajudar sua equipe a definir a geometria antes de concluir os requisitos da estação de soldagem.
Tendência entre compradores: evidências de soldagem, não apenas amperes

É tentador chamar isso de tendência de 2026, mas a afirmação mais segura é mais específica: os compradores são mais bem atendidos quando solicitam evidências de soldagem, e não apenas amperes. A demanda de busca indica que termos mais amplos sobre soldagem orbital geram mais procura na fase de descoberta do que a expressão exata tubo a tubo, mas o volume de buscas, por si só, não comprova o comportamento dos compradores.
É nos hábitos de avaliação que a tendência prática aparece. Um comprador que solicita apenas a faixa de corrente pode deixar de identificar problemas no dispositivo de fixação, na qualidade da solda, na purga, na fonte de soldagem, na segurança e na inspeção. As equipes que solicitam soldas de amostra, contexto do procedimento, observações sobre o gás de proteção, ensaios não destrutivos ou via de testes e registros de manutenção têm uma base de comparação mais sólida. A função da Aubrik é ajudar a converter essas evidências em uma configuração de máquina, especialmente quando a fábrica possui uma linha de produção de caldeiras, restrições de OEM e necessidades de processamento repetitivo de tubos.
Durante o planejamento do layout, use este guia em conjunto com a calculadora de ROI e retorno do investimento da soldagem SAW de membranas e o seletor de configuração da máquina de soldagem de painéis membranados da Aubrik. Essas ferramentas mantêm as decisões sobre a soldagem de tubos vinculadas à capacidade de produção, e não a alegações isoladas de catálogo.
Perguntas frequentes
Estas perguntas abordam os riscos de produção mais comuns, pois o ajuste do cabeçote de soldagem, o gás de proteção, o controle da fonte de soldagem e o escopo de materiais são os pontos em que as premissas de cotação costumam falhar. Use as respostas como uma lista de verificação da aplicação e, em seguida, solicite à Aubrik que confirme os mesmos pontos com soldas de amostra, capacidade fabril, contexto do fornecedor quanto à ISO 9001/CE e o diâmetro externo e a espessura de parede exatos do tubo.
O que é soldagem orbital de tubos e quando ela é mais adequada do que a soldagem TIG manual?
Na soldagem orbital de tubos, um cabeçote de soldagem movimenta o arco ao redor de um tubo ou uma tubulação enquanto a peça de trabalho permanece fixa. Ela é indicada quando a repetibilidade, o acesso, o controle da purga e o volume de produção justificam um processo de soldagem programado. A soldagem TIG manual continua adequada para reparos, protótipos, manutenção de séries curtas e trabalhos com acesso incomum nos quais um cabeçote orbital fechado não pode ser fixado ou girar com segurança.
Como dimensionar o cabeçote de soldagem orbital para diferentes diâmetros de tubo?
A seleção do cabeçote de soldagem considera o diâmetro externo do tubo, a faixa de aperto, o espaço livre ao redor da junta, a espessura de parede e a possibilidade de o cabeçote girar sem atingir os dispositivos de fixação. Envie desenhos técnicos, fotos e tubos de amostra antes de considerar suficiente uma faixa de diâmetros publicada. Os compradores também devem confirmar a ovalização, a distância até obstruções próximas, o acesso para purga e se o sistema de aperto consegue prender o tubo sem marcar a peça de trabalho.
Qual gás de proteção é recomendado para GTAW orbital em tubos de aço inoxidável?
O argônio é comum como gás de proteção para GTAW, mas o plano final depende do material, da espessura de parede, do trajeto de purga, do procedimento de soldagem e da sistemática de aceitação do projeto. Solicite ao fornecedor que documente o gás de proteção, o tempo de purga, a verificação da vazão do gás, a proteção do lado da raiz, as premissas de controle de oxigênio e se a mesma configuração de gás foi utilizada na solda de amostra que será avaliada pela sua equipe de inspeção.
A soldagem TIG orbital exige uma fonte de soldagem dedicada?
A maioria dos sistemas TIG orbitais utiliza uma fonte de soldagem capaz de controlar a programação da corrente, o comportamento dos pulsos, a temporização da rotação e a memória de programas em conjunto com o cabeçote de soldagem. A compatibilidade da fonte de soldagem com o cabeçote e a aplicação é mais importante do que adquirir a maior capacidade nominal de corrente.
Quais materiais podem ser soldados com equipamentos GTAW orbitais?
Entre as aplicações comuns estão tubos e tubulações de aço inoxidável, aço carbono, titânio, liga de níquel e outras ligas, desde que o procedimento, a proteção gasosa, o eletrodo e o ajuste e montagem da junta estejam corretos. A soldabilidade e a aceitação do material devem ser confirmadas por soldas de amostra e pela especificação aplicável ao projeto. A equipe de suprimentos também deve verificar se é necessário arame de adição, se a soldagem autógena é permitida, como a proteção com gás inerte é verificada e qual método de inspeção será usado para avaliar a junta metálica final. A coloração térmica, a oxidação, o perfil da raiz, o seccionamento de corpos de prova, o ensaio de estanqueidade e os requisitos de NDE podem alterar a resposta, mesmo quando dois materiais parecem semelhantes em uma ficha de catálogo. Esse escopo adicional evita que uma lista de materiais se transforme em uma promessa sem comprovação.
Próxima etapa
Quando sua equipe tiver definidos o diâmetro externo, a espessura de parede, o material, o volume de produção, o acesso à junta e os requisitos de comprovação, avance deste guia para a página de equipamentos Aubrik para soldagem tubo a tubo. Se a definição da linha de caldeiras a montante ainda estiver em aberto, comece pelo seletor de equipamentos e depois retorne com um resumo de especificações mais preciso.
Referências e notas sobre as fontes
- Especificação AWS D10.9/D10.9M para qualificação de tubulações e tubos
- ASME BPVC Seção IX — qualificações para soldagem, brasagem e fusão
- ASME BPVC Seção V — ensaios não destrutivos
- ASME BPVC Seção I — caldeiras de potência
- ASME B31.1 — tubulações de potência
- ASME B31.3 — tubulações de processo
- OSHA 1910.252 — requisitos gerais para soldagem, corte e brasagem
- OSHA 1910.255 — soldagem por resistência
- arXiv: modelagem de GTAW em tubos de titânio com paredes ultrafinas
- Google Patents: exemplo de cabeçote de soldagem orbital
- Página sobre a Aubrik
- Página do produto de máquina Aubrik para soldagem tubo a tubo
Em alta agora



