Entre em contato com a Aubrik Company

Máquina de soldagem tubo a tubo
Máquina de soldagem tubo a tubo — sistemas TIG orbital e por resistência
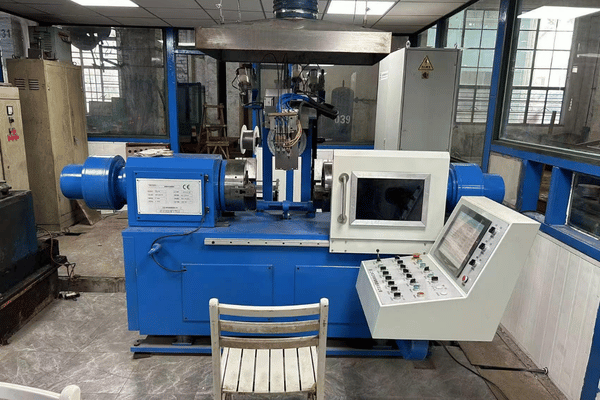
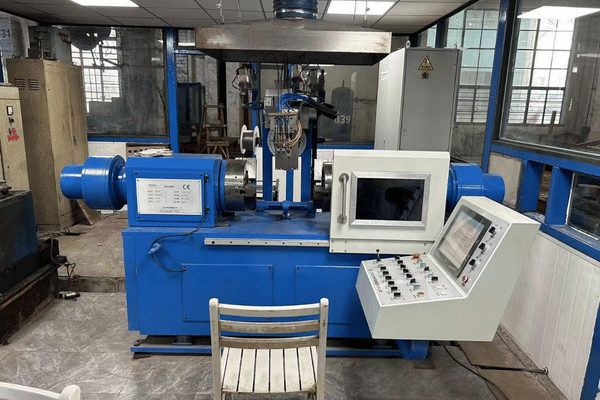
Uma máquina de soldagem tubo a tubo une dois tubos metálicos em uma junta contínua e estanque — processo fundamental em todos os trocadores de calor, caldeiras e linhas de tubulação pressurizada. A Aubrik fabrica esses equipamentos como sistemas de soldagem TIG orbital e por resistência, que mantêm a penetração uniforme tubo após tubo em aço carbono, aço inoxidável, aço-liga e titânio.
Juntas estanques e classificadas para pressão em tubos de trocadores de calor, caldeiras e tubulações industriais — produzidas por soldagem TIG orbital automatizada e por resistência, certificadas conforme ASME e CE e com taxa comprovada de aprovação das soldas de 99,5%.
Ø15–170mm Diâmetro soldável dos tubos (4 modelos)
1–20mm Faixa de espessura de parede
315–350A Corrente máxima de soldagem
TIG + resistência Dois processos de soldagem
99,5% Taxa de aprovação das soldas (caso em campo)
ASME · CE Conforme as normas, ISO 9001
Quando a soldagem manual de tubos falha — a solução automatizada tubo a tubo
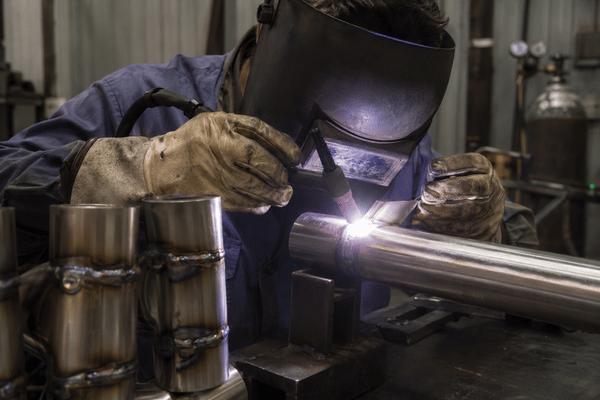
O resultado da soldagem manual de tubos depende totalmente da habilidade do soldador. Mesmo um operador experiente introduz pequenas variações no tamanho do cordão, no aporte térmico e na velocidade de curso — e, ao longo de centenas de juntas repetidas, essas variações se acumulam e geram rejeições.
Em trabalhos tubo a tubo de grande volume, o custo aparece na forma de sucata, novas inspeções e reprovações em testes de pressão. Antes da automação, um fabricante para refinarias com o qual trabalhamos registrava uma taxa de defeitos de 4% nos tubos de trocadores de calor soldados manualmente.
01 / PROBLEMA
A dificuldade
Penetração inconsistente e falta de fusão em soldas repetidas — atribuídas à fadiga do operador e à variação do comprimento do arco.

02 / DIAGNÓSTICO
A causa raiz
A soldagem GTAW manual não consegue manter constantes o comprimento do arco e a velocidade de rotação ao redor de um tubo fixo como um cabeçote de soldagem mecanizado consegue.

03 / SOLUÇÃO
A correção
Uma máquina de soldagem orbital gira o arco 360° ao redor da junta sob controle programado para juntas retas de parede espessa e grande volume.
04 / VALIDAÇÃO
A comprovação
Nessa mesma linha de refinaria, a adoção de uma Aubrik TTW-80 elevou a taxa de aprovação das soldas para 99,5%.
Em termos simples, uma máquina orbital é composta por uma fonte de soldagem e um cabeçote de soldagem giratório que movimenta um eletrodo não consumível de tungstênio ao redor de um tubo estático.
Nota de engenharia — por que a pré-expansão compromete as soldas automáticas
Uma armadilha de campo que merece destaque: a forte expansão mecânica dos tubos dentro do espelho tubular antes da soldagem quase sempre provoca uma desgaseificação explosiva durante a soldagem — o que impossibilita uma soldagem automática limpa. As máquinas Aubrik são programadas para soldar primeiro (ou realizar a soldagem com uma expansão leve e controlada) e expandir depois — preservando uma zona de fusão íntegra e sem gases.
01 // Visão geral do sistema
Máquinas Aubrik de soldagem orbital tubo a tubo — modelos TTW-65 a TTW-165
A linha TTW abrange quatro cabeçotes de soldagem orbital — desde tubos capilares de 15mm até tubos de 170mm — cada um combinado com uma fonte de soldagem programável e refrigerada a água. A potência de soldagem acompanha o diâmetro e a espessura de parede do tubo, mantendo as fontes de soldagem dentro do regime de trabalho em todas as juntas.
Cada máquina inclui, de série, controle inteligente da tensão do arco (AVC), ângulo ajustável da tocha de 0-45° e proteção com argônio. As mesmas fontes de soldagem operam tanto em configurações tubo a tubo quanto na soldagem de tubos.
Matriz de comparação dos modelos
TTW-65
Tubo Ø15–65mm
Parede 1–8mm
Corrente 315A
Velocidade 0,3–6rpm
Processo TIG orbital
Peso 4,5kg
Materiais Aço carbono e inoxidável
TTW-80
Tubo Ø17–80mm
Parede 1–10mm
Corrente 315A
Velocidade 0,3–6rpm
Processo TIG + resistência
Peso 6,1kg
Materiais + aço-liga
TTW-125
Tubo Ø35–125mm
Parede 3–15mm
Corrente 350A
Velocidade 0,5–5rpm
Processo TIG + resistência
Peso 8,0kg
Materiais + titânio
TTW-165
Tubo Ø45–170mm
Parede 5–20mm
Corrente 350A
Velocidade 0,5–4rpm
Processo TIG orbital
Peso 14,5kg
Materiais Aço inoxidável, aço-liga, titânio
Tabela completa de especificações
| Modelo | Ø do tubo | Parede | Corrente máxima | Velocidade | Processo | Peso do cabeçote | Materiais |
|---|---|---|---|---|---|---|---|
| TTW-65 | 15–65mm | 1–8mm | 315A | 0,3–6rpm | TIG orbital | 4,5kg | Aço carbono, aço inoxidável |
| TTW-80 | 17–80mm | 1–10mm | 315A | 0,3–6rpm | TIG / resistência | 6,1kg | Aço carbono, aço inoxidável, aço-liga |
| TTW-125 | 35–125mm | 3–15mm | 350A | 0,5–5rpm | TIG / resistência | 8,0kg | + Titânio |
| TTW-165 | 45–170mm | 5–20mm | 350A | 0,5–4rpm | TIG orbital | 14,5kg | Aço inoxidável, aço-liga, titânio |
Matriz de seleção dos 4 modelos Aubrik TTW
Escolha a máquina de acordo com a junta, não com o catálogo. A matriz relaciona as especificações dos tubos e a aplicação ao modelo e ao processo recomendados.
| Aplicação | Tubo típico | Parede | Modelo recomendado | Processo |
|---|---|---|---|---|
| Tubos de parede fina para trocadores de calor | Ø15–80mm | 1–3mm | TTW-65 / TTW-80 | TIG orbital |
| Espelho tubular de trocador casco e tubos, metais diferentes | Ø17–80mm | 2–10mm | TTW-80 | TIG + resistência |
| Tubos de água/vapor de caldeiras | Ø35–125mm | 3–15mm | TTW-125 | TIG / resistência |
| Tubo / superaquecedor de grande diâmetro | Ø45–170mm | 5–20mm | TTW-165 | TIG orbital |
| Juntas críticas de titânio / ligas de alta resistência | Ø35–125mm | 3–15mm | TTW-125 | TIG orbital (arame quente) |
O que os recursos AVC e arame quente realmente proporcionam
[CAM-02] TRANSMISSÃO AO VIVO
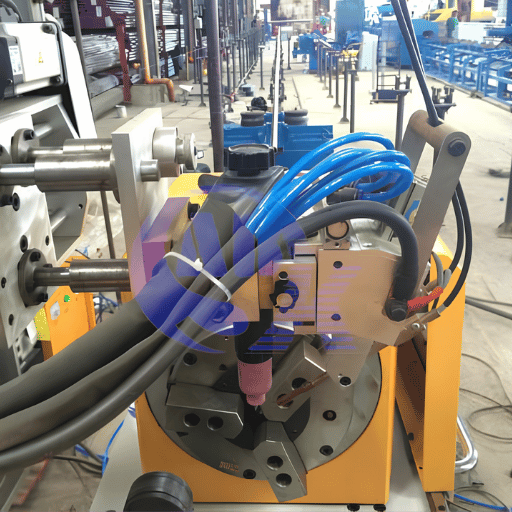
O controle inteligente da tensão do arco ajusta a altura da tocha em tempo real, mantendo a penetração uniforme mesmo em tubos ligeiramente ovalizados ou desalinhados — a condição que compromete as soldas manuais.
Nos modelos compatíveis com TIG, o avanço de arame quente aumenta a deposição de material de adição em cerca de 40% em relação ao TIG com arame frio; a referência mais ampla do setor para GTAW com arame quente é 2-3, portanto, essa classificação é deliberadamente conservadora. Em seguida, o software de autoaprendizado volta a otimizar os parâmetros após cada lote para reduzir o tempo de preparação.
[+] EXPANDIRA soldagem tubo a tubo e de tubos ao espelho tubular é um campo consolidado e com muitas patentes — desde equipamentos de soldagem contínua em fileiras (US4327269) até métodos específicos para soldagem de tubos ao espelho tubular de trocadores de calor (US7253372). Os cabeçotes de soldagem Aubrik fazem parte dessa linhagem de projetos de GTAW orbital.
[+] EXPANDIREste é o verdadeiro diferencial: a Aubrik integra TIG orbital e soldagem por resistência em uma única linha de modelos, pois o motivo estrutural para um fabricante adquirir esse equipamento é atender, com um único fornecedor, tanto tubos de parede fina de trocadores de calor quanto tubos de parede espessa de superaquecedores de caldeiras que operam acima de 540°C. Por isso, a linha TTW abrange Ø15–170mm, em vez de obrigar sua empresa a comprar duas máquinas, e essa é a vantagem que as importações premium de processo único não conseguem igualar.
[+] EXPANDIR“
Programamos a máquina para soldar antes de qualquer expansão intensa — quando um tubo é expandido em excesso no espelho tubular, o gás retido escapa através da poça, e nenhum cabeçote automático consegue salvar a junta. O AVC permite manter a penetração quando um tubo apresenta ovalização de alguns décimos.
TIG orbital versus resistência versus soldagem manual — e como a Aubrik se compara aos sistemas premium
Primeiro, com franqueza: uma máquina de soldagem orbital nem sempre é a resposta certa. Para juntas únicas, geometrias irregulares ou trabalhos que exigem ajuste e montagem da junta durante a operação, um soldador TIG manual qualificado ainda apresenta o melhor resultado.
A soldagem orbital e por resistência se destaca em juntas tubulares circulares e repetitivas de grande volume — exatamente o trabalho em trocadores de calor e caldeiras para o qual a linha TTW foi desenvolvida. A tabela apresenta essa relação com números, não com adjetivos. Essa é a versão honesta da relação de vantagens e limitações, não um discurso de vendas.
Critérios de decisão entre TIG orbital e soldagem por resistência
| Fator | TIG orbital (TTW) | Resistência (TTW-80/125) | TIG manual |
|---|---|---|---|
| 01 Uniformidade da penetração | Uniforme, controlada por AVC | Uniforme em paredes espessas | Dependente do operador |
| 02 Espessura de parede mais indicada | 1–20mm | Parede espessa, grande volume | Qualquer uma, mas com baixa velocidade |
| 03 Velocidade relativa | Alta e contínua | A mais alta | Baixa |
| 04 Risco de defeitos em soldas repetidas | Muito baixo | Baixo | Aumenta com o volume |
| 05 Controle do material de adição | Autofusão ou arame quente | Sem material de adição | Avanço manual |
| 06 Mais indicado para | Paredes finas, estanqueidade, metais diferentes | Juntas retas de grande volume | Geometria complexa / peça única |
De qualquer forma, os dois processos atendem aos procedimentos da Seção IX da ASME — a norma de soldagem não muda conforme a marca do gabinete. A segunda pergunta dos compradores é como uma TTW fabricada na China se compara aos sistemas europeus premium. A diferença raramente está na solda; está no que o fornecedor oferece em torno do equipamento.
| Preocupação do comprador | Aubrik TTW | Importação premium típica |
|---|---|---|
| 01 Processos de soldagem | TIG orbital e resistência em uma única linha | Normalmente, apenas TIG orbital |
| 02 Faixa de diâmetros | Ø15–170mm em 4 modelos | Vários cabeçotes de soldagem, com preços separados |
| 03 Faixa de materiais | Aço carbono, aço inoxidável, aço-liga, titânio | Frequentemente genérica / não informada |
| 04 Preços | Faixa transparente, flexibilidade para OEM | Frequentemente somente sob consulta / sem transparência |
| 05 Certificação | ISO 9001 + CE, fabricada conforme ASME/EN | ISO/ASME frequentemente citadas, sem detalhamento |
Resultados comprovados — taxa de aprovação das soldas de 99,5% na fabricação de trocadores de calor e caldeiras
Um importante fabricante petroquímico procurou a Aubrik para produzir 50 trocadores de calor casco e tubos destinados ao serviço em refinaria. O trabalho exigia soldar tubos de aço inoxidável 304 (25mm, parede de 3mm) a cotovelos e curvas de retorno, conforme a Seção VIII da ASME e dentro de um cronograma apertado.
A referência inicial da soldagem manual era uma taxa de defeitos de 4%, com soldas inconsistentes e atrasos nas entregas. Especificamos a TTW-80 para permitir a alternância entre TIG orbital nas juntas de difícil acesso e soldagem por resistência nas execuções retas de grande volume.
A análise econômica é simples de modelar mesmo antes de um estudo de caso. Considerando um custo representativo de retrabalho de aproximadamente $50 por solda rejeitada, uma taxa de rejeição de 12% em 5.000 soldas consome cerca de $30.000 em novo esmerilhamento, novas inspeções e sucata. Manter as rejeições próximas de zero é o que faz uma máquina de soldagem orbital se pagar.
99,5% Taxa de aprovação das soldas (aumento em relação a 96%)
−50% Custo de mão de obra em comparação com a soldagem manual
15 dias De antecedência em relação ao cronograma
+30% Eficiência de transferência de calor em comparação com as unidades anteriores
[APP-MATRIX] ÁREAS DE APLICAÇÃO
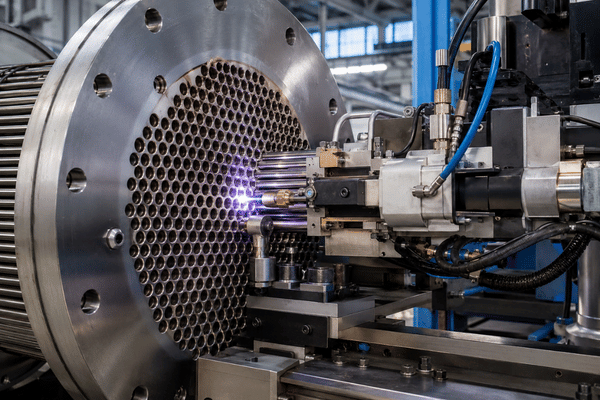
Trocadores de calor (petroquímica, energia, HVAC)
Juntas estanques de tubos ao espelho tubular que preservam a eficiência da transferência de calor e evitam a contaminação cruzada entre fluidos.
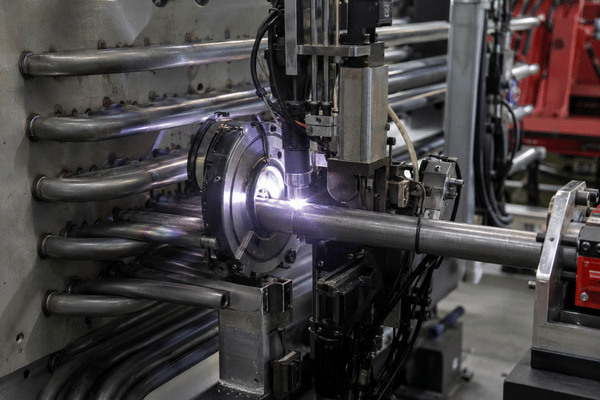
Caldeiras (tubos de água, vapor e superaquecedores)
Soldas que suportam ciclos térmicos e pressão conforme a Seção I da ASME e a EN 12952, em tubos de superaquecedores que operam acima de 540°C.
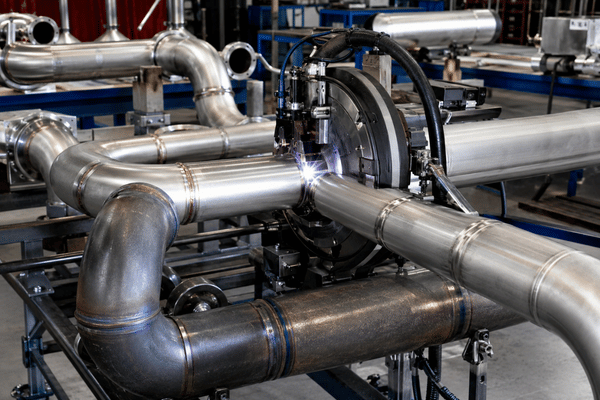
Tubulações industriais
Nível aceitável de repetibilidade nas juntas em aço carbono, aço inoxidável e aço-liga, com rastreabilidade documentada.
[TECH-SPEC] DINÂMICA DA JUNTA
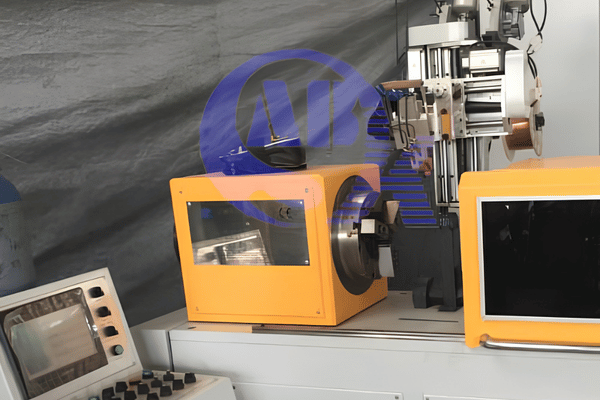
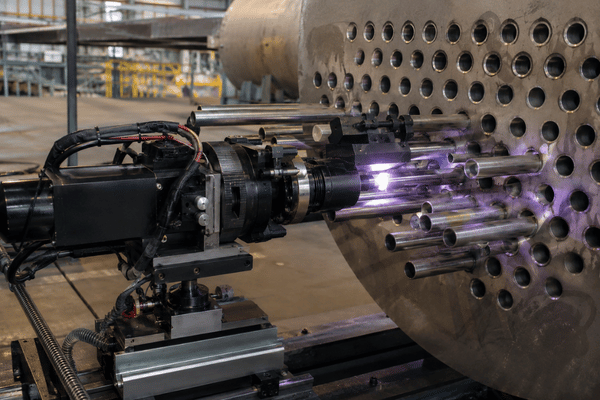
Dentro da junta entre o tubo e o espelho tubular
Soldar os tubos ao espelho tubular é o trabalho mais difícil em qualquer trocador de calor, pois cada tubo precisa estar centralizado em seu furo e o cabeçote de soldagem deve executar exatamente o mesmo movimento em cada solda. Mesmo um desvio de poucos décimos em relação à linha de centro faz a penetração e o comprimento das pernas do filete variarem de uma solda para outra.
Os cabeçotes Aubrik para soldagem de tubos ao espelho tubular podem soldar extremidades salientes, niveladas ou levemente recuadas, com ou sem arame de adição. A autofusão é adequada para aço de parede fina; o uso de material de adição produz uma solda de filete mais resistente em peças mais espessas ou de materiais diferentes.
Como a posição de soldagem se repete automaticamente em centenas de soldas de tubos ao espelho tubular, mantém-se uma uniformidade impossível na soldagem manual à medida que a operação aumenta e o número de soldas cresce.
SYS-DATA // CONFORMIDADE
Certificações, conformidade e histórico global
De longe, a maior hesitação dos compradores é decidir se devem confiar em seu equipamento importado, e devem! Nem todo vendedor que faz publicidade diz a verdade sobre possuir essa certificação. As máquinas Aubrik, por outro lado, são fabricadas e certificadas conforme os mesmos códigos aplicados a todos os trabalhos com tubos pressurizados.
ISO 9001
Sistema de gestão da qualidade
CE
Conformidade europeia
Seção I da ASME
Escopo para caldeiras de potência
Seção VIII da ASME
Escopo para vasos de pressão
EN 12952
Caldeira aquatubular
Especificações de conformidade
Os escopos desses procedimentos são diferentes, assim como os códigos aplicados pela Aubrik: para tubos usados em caldeiras de potência, o escopo é a Seção I da ASME; para vasos de pressão e trocadores de calor, é a Seção VIII; para caldeiras aquatubulares, a EN 12952. Os procedimentos para tubos ao espelho tubular são qualificados conforme a Seção IX da ASME, de acordo com QW-193 / QW-200, com as variáveis essenciais QW-288 para o processo GTAW. A gestão da qualidade atende à ISO 9001.
Mesmo na prática, a credibilidade precisa ser conquistada. Os componentes soldados, tanto com equipamentos de corte Aubrik quanto por meio das soluções fornecidas de soldagem e corte, operam na Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã. Essa linha confiável conta com produção conforme a ISO 9001 e um período de garantia de 1 ano.
Guia de suprimentos — fatores de preço, prazo de entrega, garantia e OEM
Máquinas de soldagem orbital e de tubos ao espelho tubular não têm um único preço de etiqueta — o valor varia conforme suas necessidades. O preço normalmente parte de $7.700 para um cabeçote aberto básico e chega a $50.000+ quando é necessária uma máquina europeia de alto padrão — sendo que a maioria das máquinas para espelho tubular forma um conjunto de $13.000-$20,000.
A outra metade do custo envolve tudo o que ocorre após o envio da máquina — e é aí que ficam os custos ocultos. Cerca de 30% dos compradores relatam uma lacuna de suporte em equipamentos de soldagem importados, portanto, as questões importantes são a disponibilidade de peças de reposição, o tempo de resposta a falhas e o treinamento dos operadores.
A Aubrik resolve essas preocupações com garantia gratuita de um ano, personalização OEM para seu dispositivo de fixação e programa dimensional de tubos, além de equipamentos projetados para facilitar a operação e a manutenção. Todas as unidades são enviadas com documentação ISO 9001, e o prazo de entrega é confirmado em cada pedido com base em nossa capacidade anual de 1.000 conjuntos de soldagem.
Estrutura dos fatores de preço — o que realmente determina a cotação
01
Escopo do processo:
somente TIG orbital ou TIG orbital + resistência em um único sistema.
02
Faixa de diâmetros e paredes:
o modelo (TTW-65 a TTW-165) exigido pelos diâmetros e pelas espessuras de parede dos tubos.
03
Combinação de materiais:
aços convencionais versus capacidade para titânio / ligas de alta resistência.
04
Nível de automação:
AVC, arame quente e armazenamento de parâmetros com autoaprendizado.
05
Pacote de serviços:
comissionamento, treinamento de operadores e estoque de peças de reposição.
Informe os quatro itens acima e enviaremos uma cotação configurada, em vez de um preço de lista.
Obtenha uma cotação imediataFerramentas de seleção de máquinas de soldagem tubo a tubo
Encontre rapidamente o sistema automatizado de soldagem de tubos ideal para suas necessidades de fabricação de caldeiras e tubulações.
Calcule com precisão o ROI, a economia de mão de obra e os ganhos de eficiência proporcionados por nossa tecnologia de soldagem orbital.
Identifique os parâmetros ideais de soldagem e os processos com gás de proteção com base nas especificações exatas dos materiais.
Perguntas frequentes — seleção e aplicação de máquinas de soldagem tubo a tubo
Qual é a diferença entre a soldagem TIG orbital e a soldagem por resistência em juntas tubo a tubo?
Na soldagem TIG orbital, um eletrodo de tungstênio gira ao redor da junta para produzir soldas precisas e estanques em tubos de parede fina e de metais diferentes — ideal para trocadores de calor e tubulações de caldeiras. A soldagem por resistência aquece a junta por meio da resistência elétrica e é mais rápida, o que a torna adequada para juntas retas de parede espessa e grande volume. Tanto a TTW-80 quanto a TTW-125 incorporam os dois processos, permitindo alternar conforme o tipo de junta.
As máquinas Aubrik podem soldar metais diferentes, como titânio e aço-liga?
Sim. As TTW-80, TTW-125 e TTW-165 soldam aço carbono, aço inoxidável e aço-liga; as TTW-125 e TTW-165 também soldam titânio. A capacidade de soldar metais diferentes é importante em caldeiras e trocadores de calor nos quais ligas distintas são combinadas para obter resistência à corrosão.
Quais tamanhos de tubo as máquinas podem processar?
Nossos quatro modelos abrangem desde Ø15mm (TTW-65) até Ø170mm (TTW-165), com espessuras de parede de 1mm a 20mm. Para tubos fora dessa faixa, a Aubrik fornece cabeçotes de soldagem OEM personalizados, dimensionados conforme seu desenho técnico e qualificados de acordo com os mesmos procedimentos ASME e EN da linha padrão.
A soldagem orbital é sempre melhor do que a soldagem TIG manual?
Não — e qualquer fornecedor honesto dirá isso. A soldagem TIG manual ainda é superior em geometrias complexas ou irregulares, trabalhos únicos e situações que exigem ajuste e montagem da junta durante a operação. A soldagem orbital e por resistência é superior em juntas tubulares circulares e repetitivas de grande volume, nas quais os ganhos de uniformidade e velocidade se acumulam.
Como as máquinas mantêm uniforme a qualidade das soldas?
O controle inteligente da tensão do arco ajusta a altura da tocha em tempo real, a rotação automática para após um ciclo completo e o software de autoaprendizado volta a otimizar os parâmetros depois de cada lote. Em conjunto, esses recursos mantêm a penetração uniforme mesmo em tubos ligeiramente ovalizados ou desalinhados, condições nas quais as soldas manuais tendem a falhar.
Os cabeçotes de soldagem são portáteis para trabalhos em campo?
Sim. Os cabeçotes de soldagem TTW pesam de 4,5kg a 14,5kg, sendo leves o suficiente para circular por uma área de fabricação ou alcançar juntas tubulares em grandes trocadores de calor e caldeiras durante a manutenção.
Segundo quais normas as soldas de tubos ao espelho tubular são qualificadas?
Os procedimentos são qualificados conforme a Seção IX da ASME (QW-193 ou QW-200, com as variáveis essenciais QW-288 para GTAW), citada pela Seção VIII da ASME para trocadores de calor e pela Seção I ou EN 12952 para caldeiras. A Aubrik fabrica e documenta os equipamentos conforme esses códigos.
Em alta agora



