Aubrik Şirketi ile İletişime Geçin

Borudan Boruya Kaynak Makinesi
Borudan Boruya Kaynak Makinesi — Orbital TIG ve Direnç Kaynağı Sistemleri
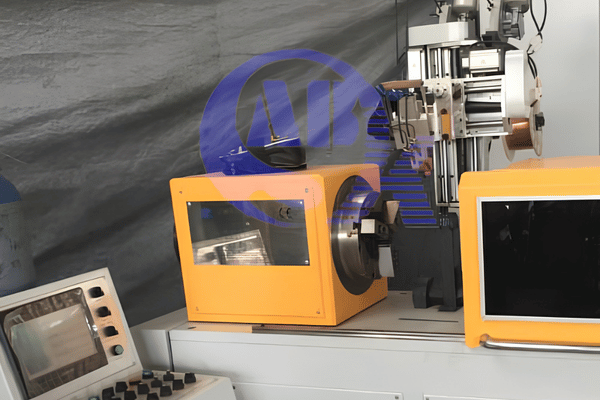
Borudan boruya kaynak makinesi, iki metal boruyu sürekli ve sızdırmaz tek bir kaynak birleştirmesi hâlinde birleştirir; bu işlem her eşanjörün, kazanın ve basınçlı boru hattının temelini oluşturur. Aubrik bu ekipmanı; karbon çeliği, paslanmaz çelik, alaşımlı çelik ve titanyum borularda her kaynakta eşit nüfuziyet sağlayan orbital TIG ve direnç kaynağı sistemleri olarak üretir.
Eşanjörler, kazanlar ve endüstriyel boru hatları için otomatik orbital TIG ve direnç kaynağıyla üretilen, ASME ve CE sertifikalı ve 99.5% kaynak kabul oranıyla kanıtlanmış sızdırmaz, basınç sınıfına uygun boru birleştirmeleri.
Ø15–170mm Kaynak yapılabilir boru çapı (4 model)
1–20mm Et kalınlığı aralığı
315–350A Maksimum kaynak akımı
TIG + Direnç Çift kaynak yöntemi
99.5% Kaynak kabul oranı (saha uygulaması)
ASME · CE Kodlara uygun, ISO 9001
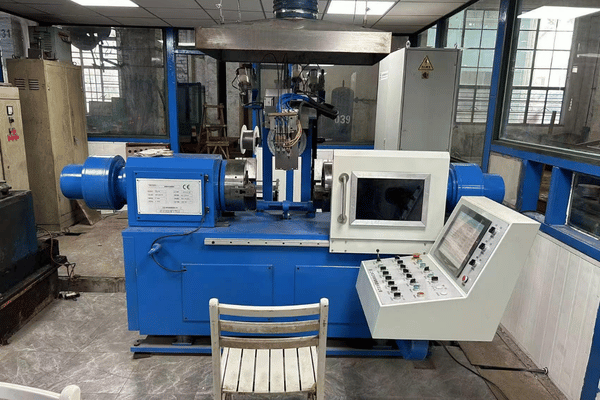
Manuel Boru Kaynağı Yetersiz Kaldığında — Otomatik Borudan Boruya Kaynak Çözümü
Manuel boru kaynağının başarısı tamamen kaynakçının el becerisine bağlıdır. Deneyimli bir operatör bile dikiş boyutunda, ısı girdisinde ve ilerleme hızında küçük sapmalara yol açar; yüzlerce tekrarlı kaynak birleştirmesinde bu değişkenlik birikerek retlere neden olur.
Yüksek hacimli borudan boruya kaynak işlerinde bunun maliyeti hurda, yeniden muayene ve başarısız basınç testleri olarak ortaya çıkar. Birlikte çalıştığımız bir rafineri imalatçısında otomasyondan önce elle kaynak yapılan eşanjör borularındaki hata oranı 4% idi.
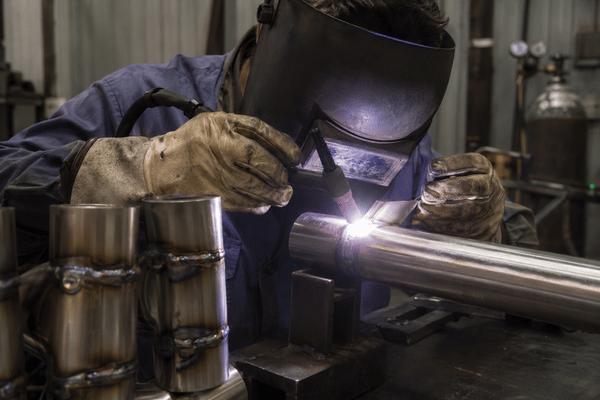
01 / SORUN
Yaşanan Sorun
Tekrarlı kaynaklarda tutarsız nüfuziyet ve ergime yetersizliği; nedenleri operatör yorgunluğu ve ark uzunluğu değişkenliği olarak belirlendi.

02 / TEŞHİS
Kök Neden
Manuel GTAW, sabit bir borunun çevresinde mekanize kaynak kafası kadar sabit ark uzunluğu veya dönme hızı sağlayamaz.

03 / ÇÖZÜM
Çözüm
Orbital kaynak makinesi, kalın etli ve yüksek hacimli düz kaynak birleştirmelerinde arkı programlı kontrol altında birleştirme yerinin çevresinde 360° döndürür.
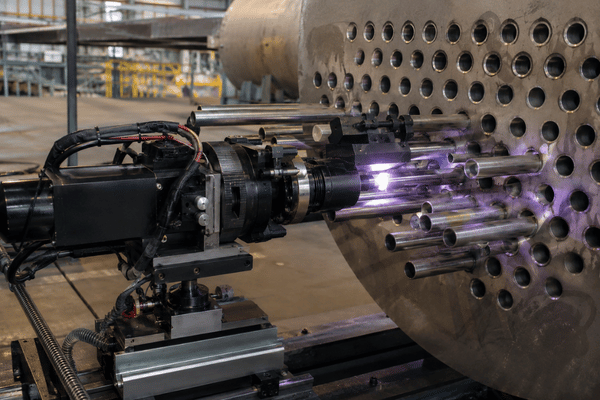
04 / DOĞRULAMA
Kanıt
Aynı rafineri hattında Aubrik TTW-80 sistemine geçilmesi, kaynak kabul oranını 99.5% seviyesine çıkardı.
Basitçe ifade etmek gerekirse orbital makine, sabit bir borunun çevresinde sarf edilmeyen tungsten elektrodu döndüren bir kaynak güç kaynağı ile döner kaynak kafasından oluşur.
Mühendislik notu — kaynak öncesi genişletme otomatik kaynakları neden bozar
Sahada dikkat edilmesi gereken önemli bir tuzak şudur: Boruların kaynak öncesinde boru aynası içinde kuvvetli biçimde mekanik olarak genişletilmesi, kaynak sırasında neredeyse her zaman patlamalı gaz çıkışına yol açar; bu da temiz otomatik kaynağı imkânsız hâle getirir. Aubrik makineleri önce kaynak yapacak (veya kontrollü, hafif genişletmeyle çalışacak), ardından genişletme uygulayacak şekilde programlanır; böylece sağlam ve gaz içermeyen bir ergime bölgesi korunur.
01 // Sisteme Genel Bakış
Aubrik Orbital Borudan Boruya Kaynak Makineleri — TTW-65 ile TTW-165 Arasındaki Modeller
TTW serisi, 15mm kılcal borulardan 170mm borulara kadar uzanan dört orbital kaynak kafasını kapsar ve her kafa programlanabilir, su soğutmalı bir kaynak güç kaynağıyla eşleştirilir. Kaynak gücü boru çapına ve et kalınlığına göre ölçeklendiğinden, güç kaynakları her kaynak birleştirmesinde çalışma çevrimi sınırları içinde kalır.
Her makinede akıllı ark gerilimi kontrolü (AVC), 0-45° ayarlanabilir kaynak torcu açısı ve standart olarak argon koruyucu gaz sistemi bulunur. Aynı kaynak güç kaynakları hem borudan boruya hem de boru kaynağı konfigürasyonlarını çalıştırır.
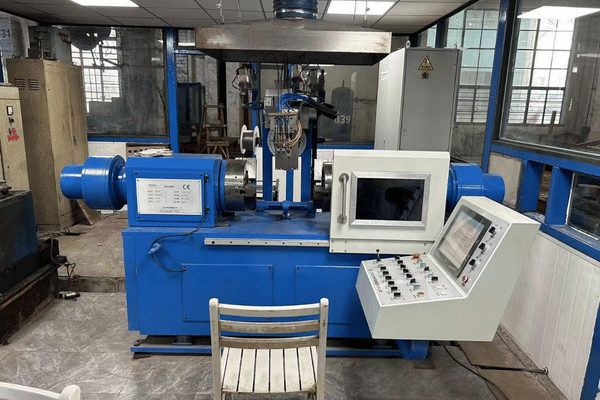
Model Karşılaştırma Matrisi
TTW-65
Boru Ø15–65mm
Et kalınlığı1–8mm
Güç315A
Hız0.3–6rpm
YöntemOrbital TIG
Ağırlık4.5kg
MalzemelerKarbon çeliği ve paslanmaz çelik
TTW-80
Boru Ø17–80mm
Et kalınlığı1–10mm
Güç315A
Hız0.3–6rpm
YöntemTIG + Direnç
Ağırlık6.1kg
Malzemeler+ Alaşımlı çelik
TTW-125
Boru Ø35–125mm
Et kalınlığı3–15mm
Güç350A
Hız0.5–5rpm
YöntemTIG + Direnç
Ağırlık8.0kg
Malzemeler+ Titanyum
TTW-165
Boru Ø45–170mm
Et kalınlığı5–20mm
Güç350A
Hız0.5–4rpm
YöntemOrbital TIG
Ağırlık14.5kg
MalzemelerPaslanmaz çelik, alaşımlı çelik, titanyum
Eksiksiz Teknik Özellik Tablosu
| Model | Boru Ø | Et kalınlığı | Maksimum akım | Hız | Yöntem | Kafa ağırlığı | Malzemeler |
|---|---|---|---|---|---|---|---|
| TTW-65 | 15–65mm | 1–8mm | 315A | 0.3–6rpm | Orbital TIG | 4.5kg | Karbon çeliği, paslanmaz çelik |
| TTW-80 | 17–80mm | 1–10mm | 315A | 0.3–6rpm | TIG / Direnç | 6.1kg | Karbon çeliği, paslanmaz çelik, alaşımlı çelik |
| TTW-125 | 35–125mm | 3–15mm | 350A | 0.5–5rpm | TIG / Direnç | 8.0kg | + Titanyum |
| TTW-165 | 45–170mm | 5–20mm | 350A | 0.5–4rpm | Orbital TIG | 14.5kg | Paslanmaz çelik, alaşımlı çelik, titanyum |
Aubrik TTW 4 Modelli Seçim Matrisi
Makineyi broşüre göre değil, kaynak birleştirmesine göre seçin. Tablo, boru özelliklerini ve uygulamayı önerilen model ve kaynak yöntemiyle eşleştirir.
| Uygulama | Tipik boru | Et kalınlığı | Önerilen model | Yöntem |
|---|---|---|---|---|
| Eşanjör ince etli boruları | Ø15–80mm | 1–3mm | TTW-65 / TTW-80 | Orbital TIG |
| Gövde-borulu eşanjör boru aynası, farklı metaller | Ø17–80mm | 2–10mm | TTW-80 | TIG + Direnç |
| Kazan su/buhar boruları | Ø35–125mm | 3–15mm | TTW-125 | TIG / Direnç |
| Büyük çaplı kızdırıcı / boru | Ø45–170mm | 5–20mm | TTW-165 | Orbital TIG |
| Titanyum / yüksek alaşımlı kritik kaynak birleştirmeleri | Ø35–125mm | 3–15mm | TTW-125 | Orbital TIG (sıcak tel) |
AVC ve Sıcak Tel Özellikleri Uygulamada Ne Sağlar?
[CAM-02] CANLI GÖRÜNTÜ
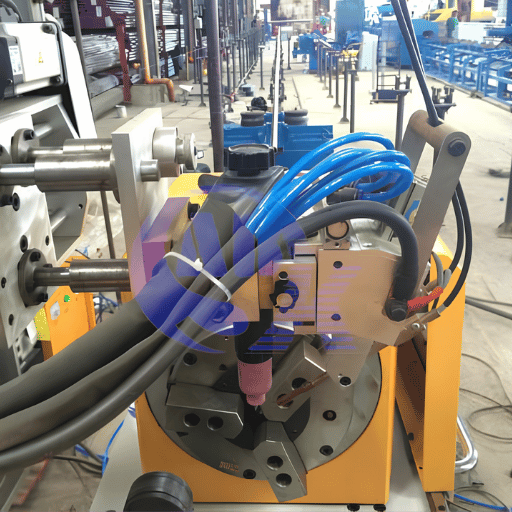
Akıllı ark gerilimi kontrolü, kaynak torcu yüksekliğini gerçek zamanlı olarak düzeltir; böylece elle yapılan kaynakları bozan hafif oval veya eksen kaçıklığı bulunan borularda bile kaynak nüfuziyeti eşit kalır.
TIG özellikli modellerde sıcak tel besleme, soğuk telli TIG’e göre dolgu metali yığma oranını yaklaşık 40% artırır; sıcak telli GTAW için sektör genelindeki referans değer 2-3 olduğundan bu değer özellikle ihtiyatlı belirlenmiştir. Ardından kendi kendine öğrenen yazılım, kurulum süresini azaltmak için her partiden sonra parametreleri yeniden optimize eder.
[+] GENİŞLETBorudan boruya ve borudan boru aynasına kaynak, sürekli sıra kaynağı aparatlarından (US4327269) özel eşanjör borusu-boru aynası yöntemlerine (US7253372) kadar uzanan, olgun ve patent yoğunluğu yüksek bir alandır. Aubrik kaynak kafaları, orbital GTAW tasarımının bu gelişim çizgisinde doğrudan yer alır.
[+] GENİŞLETAsıl fark şudur: Aubrik, hem orbital TIG hem de direnç kaynağını tek bir model serisinde geliştirir; çünkü bir imalatçının bu ekipmanı satın almasının yapısal nedeni, ince etli eşanjör borularıyla 540°C üzerinde çalışan kalın etli kazan kızdırıcı borularını tek bir tedarikçiyle kapsayabilmektir. Bu nedenle TTW serisi, iki makine satın almayı zorunlu kılmak yerine Ø15–170mm aralığını kapsar ve üst segment tek yöntemli ithal makinelerin karşılayamadığı avantaj-maliyet dengesini sunar.
[+] GENİŞLET“
Makineyi, herhangi bir kuvvetli genişletmeden önce kaynak yapacak şekilde programlıyoruz; boru ayna içinde aşırı genişletildiğinde sıkışan gaz kaynak banyosundan dışarı püskürür ve hiçbir otomatik kafa kaynak birleştirmesini kurtaramaz. Bir boru dairesellikten birkaç onda sapmayla geldiğinde nüfuziyeti korumamızı sağlayan özellik AVC’dir.
Orbital TIG, Direnç ve Manuel Kaynak Karşılaştırması — Aubrik Üst Segment Sistemlerle Nasıl Karşılaştırılır?
Önce açık konuşalım: Orbital kaynak makinesi her zaman doğru çözüm değildir. Tek seferlik kaynak birleştirmelerinde, düzensiz geometrilerde veya çalışma sırasında fit-up ayarı gerektiren işlerde becerikli bir manuel TIG kaynakçısı hâlâ üstündür.
Orbital ve direnç kaynağının öne geçtiği alan, yüksek hacimli ve tekrarlanabilir dairesel boru birleştirmeleridir; TTW serisi tam olarak bu eşanjör ve kazan işleri için geliştirilmiştir. Tablo, avantaj-maliyet dengesini sıfatlarla değil, rakamlarla ortaya koyar. Bu, satış söylemi değil, avantaj-maliyet dengesinin açık ifadesidir.
Orbital TIG ve Direnç Kaynağı Karar Çerçevesi
| Faktör | Orbital TIG (TTW) | Direnç (TTW-80/125) | Manuel TIG |
|---|---|---|---|
| 01 Nüfuziyet tutarlılığı | Eşit, AVC kontrollü | Kalın cidarda eşit | Operatöre bağlı |
| 02 En uygun et kalınlığı | 1–20mm | Kalın et, yüksek hacim | Her kalınlık, ancak yavaş |
| 03 Göreli hız | Yüksek, kesintisiz | En yüksek | Düşük |
| 04 Tekrarlı kaynaklarda hata riski | Çok düşük | Düşük | Hacim arttıkça birikir |
| 05 Dolgu metali kontrolü | Kendiliğinden ergitme veya sıcak tel | Dolgu metali yok | Manuel besleme |
| 06 En uygun kullanım | İnce etli, sızdırmaz, farklı metaller | Yüksek hacimli düz kaynak birleştirmeleri | Karmaşık / tek seferlik geometri |
Her iki yöntemde de kaynak prosedürleri ASME Bölüm IX kapsamında yeterlilik kazanır; kaynak standardı kabin üzerindeki markaya göre değişmez. Alıcıların ikinci sorusu, Çin üretimi bir TTW’nin üst segment Avrupa sistemlerine kıyasla nasıl bir performans gösterdiğidir. Fark nadiren kaynağın kendisindedir; asıl fark, tedarikçinin makinenin yanında sunduklarıdır.
| Alıcıların endişesi | Aubrik TTW | Tipik üst segment ithal makine |
|---|---|---|
| 01 Kaynak yöntemleri | Tek seride orbital TIG ve direnç kaynağı | Genellikle yalnızca orbital TIG |
| 02 Çap kapsamı | 4 modelde Ø15–170mm | Ayrı fiyatlandırılan birden fazla kaynak kafası |
| 03 Malzeme kapsamı | Karbon çeliği, paslanmaz çelik, alaşımlı çelik, titanyum | Çoğunlukla genel / belirtilmemiş |
| 04 Fiyatlandırma | Şeffaf fiyat aralığı, esnek OEM seçenekleri | Çoğunlukla yalnızca teklif üzerine / şeffaf değil |
| 05 Sertifikasyon | ISO 9001 + CE, ASME/EN’e göre üretilmiş | ISO/ASME’ye sıklıkla atıf yapılır, ancak ayrıntı verilmez |
Kanıtlanmış Sonuçlar — Eşanjör ve Kazan İmalatında 99.5% Kaynak Kabul Oranı
Önde gelen bir petrokimya imalatçısı, rafineri hizmetinde kullanılmak üzere 50 gövde-borulu eşanjör gereksinimiyle Aubrik’e başvurdu. İş, sıkışık bir takvimde 304 paslanmaz çelik boruların (25mm, 3mm et kalınlığı) ASME Bölüm VIII kapsamında dirseklere ve dönüş parçalarına kaynaklanmasını gerektiriyordu.
Manuel üretimdeki başlangıç değerleri 4% hata oranı, tutarsız kaynak dikişleri ve aksayan teslim süresiydi. Ulaşılması zor kaynak birleştirmelerinde orbital TIG ile yüksek hacimli düz hatlarda direnç kaynağı arasında geçiş yapabilmeleri için TTW-80 modelini belirledik.
Bir vaka çalışması olmadan bile ekonomik model kolayca oluşturulabilir. Reddedilen her kaynak için yaklaşık $50 düzeyindeki temsili yeniden işleme maliyetiyle, 5,000 kaynakta 12% ret oranı; yeniden taşlama, yeniden muayene ve hurda nedeniyle yaklaşık $30,000 kayba yol açar. Ret oranını sıfıra yakın tutmak, orbital kaynak makinesinin yatırım maliyetini karşıladığı noktadır.
99.5% Kaynak kabul oranı (96% seviyesinden yükseldi)
−50% Manuel kaynağa kıyasla işçilik maliyeti
15 gün Planlanandan önce
+30% Önceki ünitelere kıyasla ısı aktarım verimliliği
[APP-MATRIX] UYGULAMA ALANLARI
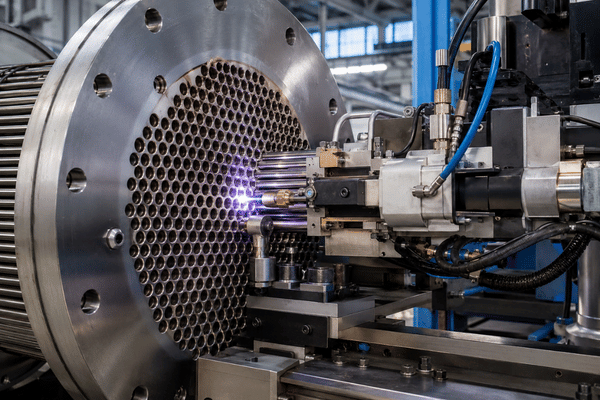
Eşanjörler (petrokimya, enerji, HVAC)
Isı aktarım verimliliğini koruyan ve akışkanların birbirine karışmasını önleyen sızdırmaz boru-boru aynası birleştirmeleri.
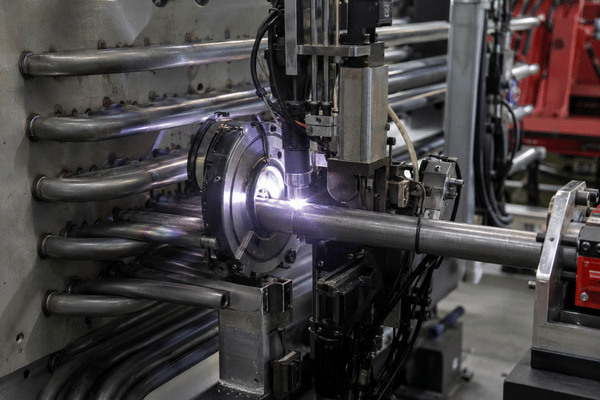
Kazanlar (su, buhar, kızdırıcı boruları)
540°C üzerinde çalışan kızdırıcı borularında, ASME Bölüm I ve EN 12952 kapsamında ısıl çevrimlere ve basınca dayanan kaynak dikişleri.
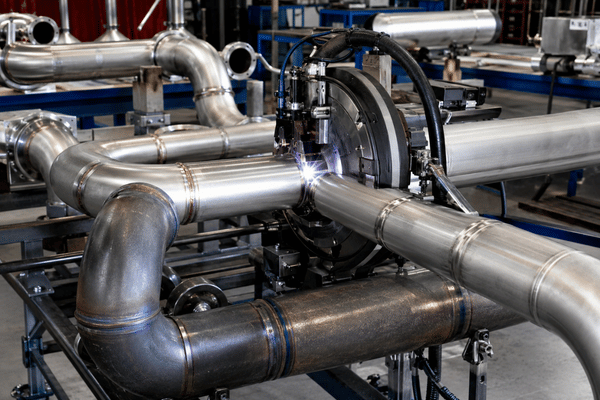
Endüstriyel boru tesisatı
Karbon çeliği, paslanmaz çelik ve alaşımlı çelik birleştirmelerinde kabul edilebilir tekrarlanabilirlik standardı ve belgelenmiş izlenebilirlik.
[TECH-SPEC] KAYNAK BİRLEŞTİRMESİ DİNAMİĞİ
Boru-boru aynası kaynak birleştirmesinin iç yapısı
Boruların boru aynasına kaynaklanması, her eşanjördeki zorlu iştir; çünkü her borunun kendi deliğinin merkezine hizalanması ve kaynak kafasının her kaynakta tamamen aynı hareketi gerçekleştirmesi gerekir. Merkez ekseninden yalnızca birkaç onda sapma bile kaynak nüfuziyetinin ve kaynak ayağı uzunluklarının bir kaynaktan diğerine farklılaşmasına yol açar.
Aubrik boru-boru aynası kaynak kafaları; çıkıntılı, sıfır seviyeli veya hafif gömülü boru uçlarını dolgu teliyle ya da dolgu teli olmadan kaynaklayabilir. İnce etli çelikte kendiliğinden ergitme uygundur; dolgu malzemesi kullanılması ise daha kalın veya farklı malzemelerden oluşan parçalarda daha sağlam köşe kaynağı oluşturur.
Yüzlerce boru-boru aynası kaynağında kaynak konumu otomatik olarak tekrarlandığından, iş büyüdükçe ve kaynak sayısı arttıkça manuel kaynakla sağlanması imkânsız hâle gelen tutarlılık korunur.
SYS-DATA // UYGUNLUK
Sertifikalar, Uygunluk ve Küresel Uygulama Geçmişi
Alıcıların açık ara en büyük tereddüdü, ithal ekipmanınıza güvenip güvenmemeleridir; güvenmeliler! Reklam veren her satıcı, söz konusu sertifikaya gerçekten sahip olduğu konusunda doğruyu söylemez. Buna karşılık Aubrik makineleri, tüm basınçlı boru işlerinde uygulanan kodlarla aynı kodlara göre üretilir ve sertifikalandırılır.
ISO 9001
Kalite yönetim sistemi
CE
Avrupa uygunluğu
ASME Böl. I
Güç kazanı kapsamı
ASME Böl. VIII
Basınçlı kap kapsamı
EN 12952
Su borulu kazan
Uygunluk Teknik Özellikleri
Bu kaynak prosedürlerinin kapsamları ve dolayısıyla Aubrik’in uyguladığı kodlar farklıdır: güç kazanlarında kullanılan borular için kapsam ASME Bölüm I’dir; basınçlı kaplar ve eşanjör kapları için Bölüm VIII; su borulu kazanlar için EN 12952 Bölümü uygulanır. Boru-boru aynası kaynak prosedürleri, GTAW yöntemine ilişkin QW-288 temel değişkenleriyle birlikte QW-193 / QW-200 uyarınca ASME Bölüm IX kapsamında yeterlilik kazanır. Kalite yönetimi ISO 9001’e uygun yürütülür.
Uygulamada dahi güvenilirlik kazanılmalıdır. Aubrik kesme ekipmanıyla veya tedarik edilen kaynak ve kesme çözümleriyle üretilmiş kaynaklı bileşenler İspanya, Almanya, Rusya, Hindistan, Brezilya, Fransa, İtalya ve Vietnam’da çalışmaktadır. Bu güvenilir kapsam, ISO 9001’e uygun üretim ve 1 yıllık garanti süresiyle desteklenir.
Satın Alma Kılavuzu — Fiyatlandırma Etkenleri, Teslim Süresi, Garanti ve OEM
Orbital ve boru-boru aynası kaynak makinelerinin tek bir sabit fiyatı yoktur — fiyat gereksinimlere göre değişir. Fiyatlar genellikle alt segment açık kafa için $7,700 seviyesinden başlar ve üst segment Avrupa makinesi gerektiğinde $50,000+ düzeyine çıkar; boru aynası makinelerinin çoğu $13,000-$20,000 arasında bir set olarak sunulur.
Maliyetin diğer yarısı, makinenin sevkinden sonra ortaya çıkan kalemlerdir ve gizli maliyet burada bulunur. Alıcıların yaklaşık 30%’u ithal kaynak ekipmanlarında destek açığı bildirdiğinden, önemli sorular yedek parça bulunabilirliği, arızaya müdahale süresi ve operatör eğitimidir.
Aubrik, bir yıllık ücretsiz garanti, fikstürünüze ve boru programınıza uygun OEM özelleştirmesi ve kolay kullanım ile bakım için tasarlanmış ekipmanlarla bu endişeleri giderir. Her ünite ISO 9001 belgeleriyle sevk edilir ve teslim süresi, yıllık 1,000 kaynak seti kapasitemize göre her sipariş için teyit edilir.
Fiyatlandırma etkenleri çerçevesi — teklifi gerçekte neler belirler?
01
Kaynak yöntemi kapsamı:
yalnızca orbital TIG veya tek sistemde orbital TIG + direnç kaynağı.
02
Çap ve et kalınlığı aralığı:
boru çaplarınızın ve et kalınlığınızın gerektirdiği model (TTW-65 ile TTW-165 arası).
03
Malzeme bileşimi:
standart çeliklere karşı titanyum / yüksek alaşım işleme kabiliyeti.
04
Otomasyon düzeyi:
AVC, sıcak tel, kendi kendine öğrenen parametre kaydı.
05
Servis paketi:
devreye alma, operatör eğitimi, yedek parça stoku.
Yukarıdaki dört bilgiyi iletin; liste fiyatı yerine yapılandırılmış bir teklif sunalım.
Anında Teklif AlınBorudan Boruya Kaynak Makinesi Seçim Araçları
Kazan ve boru imalatı gereksinimleri için ideal otomatik boru kaynak sistemini hızla bulun.
Orbital kaynak teknolojimizin yatırım getirisini, işçilik tasarrufunu ve verimlilik kazanımlarını hassas biçimde hesaplayın.
Kesin malzeme özelliklerine göre en uygun kaynak parametrelerini ve gaz yöntemlerini belirleyin.
SSS — Borudan Boruya Kaynak Makinesi Seçimi ve Uygulaması
Borudan boruya kaynak birleştirmelerinde orbital TIG ile direnç kaynağı arasındaki fark nedir?
Orbital TIG, ince etli ve farklı metallerden üretilmiş borularda hassas, sızdırmaz kaynak dikişleri oluşturmak için tungsten elektrodu kaynak birleştirmesinin çevresinde döndürür; eşanjörler ve kazan boruları için idealdir. Direnç kaynağı, kaynak birleştirmesini elektrik direnciyle ısıtır ve daha hızlıdır; bu nedenle kalın etli, yüksek hacimli düz kaynak birleştirmelerine uygundur. Hem TTW-80 hem de TTW-125 iki kaynak yöntemini de desteklediğinden, kaynak birleştirmesi türüne göre geçiş yapılabilir.
Aubrik makineleri titanyum ve alaşımlı çelik gibi farklı metalleri kaynaklayabilir mi?
Evet. TTW-80, TTW-125 ve TTW-165 karbon çeliği, paslanmaz çelik ve alaşımlı çelik kaynaklar; TTW-125 ve TTW-165 ayrıca titanyum kaynaklayabilir. Korozyon direnci için farklı alaşımların birleştirildiği kazanlarda ve eşanjörlerde farklı metalleri kaynaklama kabiliyeti önemlidir.
Makineler hangi boru ölçülerini işleyebilir?
Dört modelimiz, 1mm ile 20mm arasındaki et kalınlıklarında Ø15mm (TTW-65) ile Ø170mm (TTW-165) aralığını kapsar. Aubrik, bu aralığın dışındaki borular için teknik resminize göre boyutlandırılmış ve standart seriyle aynı ASME ve EN kaynak prosedürlerine göre yeterlilik kazanmış özel OEM kaynak kafaları sunar.
Orbital kaynak her zaman manuel TIG’den daha mı iyidir?
Hayır — dürüst her tedarikçi de bunu söyler. Manuel TIG; karmaşık veya düzensiz geometrilerde, tek seferlik işlerde ve çalışma sırasında fit-up ayarı gerektiren durumlarda hâlâ üstündür. Orbital ve direnç kaynağı ise tutarlılık ve hız avantajının biriktiği yüksek hacimli, tekrarlanabilir dairesel boru birleştirmelerinde üstündür.
Makineler kaynak kalitesini nasıl tutarlı tutar?
Akıllı ark gerilimi kontrolü, kaynak torcu yüksekliğini gerçek zamanlı ayarlar; otomatik dönme bir tam çevrimden sonra durur ve kendi kendine öğrenen yazılım her partiden sonra parametreleri yeniden optimize eder. Bu özellikler birlikte, manuel kaynakların genellikle yetersiz kaldığı hafif oval veya eksen kaçıklığı bulunan borularda bile eşit nüfuziyet sağlar.
Kaynak kafaları sahada kullanım için taşınabilir mi?
Evet. TTW kaynak kafaları 4.5kg ile 14.5kg arasındadır; imalat atölyesinde taşınabilecek veya bakım sırasında büyük eşanjör ve kazanlardaki boru birleştirmelerine erişebilecek kadar hafiftir.
Boru-boru aynası kaynakları hangi standartlar kapsamında yeterlilik kazanır?
Kaynak prosedürleri, eşanjörler için ASME Bölüm VIII’den ve kazanlar için Bölüm I veya EN 12952’den atıf yapılan ASME Bölüm IX kapsamında (GTAW için QW-288 temel değişkenleriyle QW-193 veya QW-200) yeterlilik kazanır. Aubrik bu kodlara uygun üretim ve belgelendirme yapar.



