Aubrik Şirketi ile İletişime Geçin

Borudan Boruya Kaynak Makinesi Rehberi: Yöntem, Uygunluk ve Alıcı Kontrolleri


Kazan, ısı eşanjörü ve endüstriyel boru imalatı ekipleri için alıcı rehberi
Borudan boruya kaynak makinesi; kontrollü kaynak kafası hareketi, akım, koruma ve fikstür desteğiyle iki boru ucunu veya boru bölümünü birleştirmek için kullanılan ekipmandır. Alıcıların öncelikle başka bir ürün sayfasına ihtiyacı yoktur. Bir kaynak sisteminin neleri kontrol ettiğini, kaynak kafasının kaynak birleştirmesinde nerede hataya yol açabileceğini, orbital GTAW yönteminin direnç kaynağı alt türlerinden nasıl ayrıldığını ve satın alma siparişi verilmeden önce tedarikçinin hangi kanıtları sunması gerektiğini anlamaları gerekir.
Bu rehber, makine seçiminden önceki araştırma aşaması için hazırlanmıştır. Boru çapı, et kalınlığı, malzeme, erişim sınırları ve kabul yöntemi zaten biliniyorsa makineye özel konfigürasyon ayrıntıları için Aubrik’in borudan boruya kaynak makinesi çözümünü inceleyin. Bu girdiler henüz bilinmiyorsa buradan başlayın.
Teklif Almadan Önce Toplanacak Temel Teknik Özellikler

| Girdi | Neden önemli | Alıcı notu |
|---|---|---|
| Boru dış çapı | Kelepçe, kaynak kafası ve boşluk seçimini belirler. | Dış çapı mm cinsinden ve izin verilen ovalliği kaydedin. |
| Et kalınlığı | Isı girdisini, nüfuziyet riskini ve destek gereksinimlerini değiştirir. | Nominal ve minimum et kalınlığını belirtin. |
| Malzeme | GTAW akımını, elektrot düzenini, koruyucu gazı ve iç gaz korumasını etkiler. | Karbon çeliği, paslanmaz çelik, alaşım, titanyum veya nikel alaşımından hangisi olduğunu belirtin. |
| Kaynak birleştirmesi çevresindeki erişim alanı | Orbital kaynak kafasının dönüp kenetlenip kenetlenemeyeceğini belirler. | Fotoğraf veya teknik resim gönderin. |
| Kanıtlama yöntemi | Numune kaynakları, kaynak prosedürü kapsamını, NDE’yi, kaçak testini veya görsel kontrolü tanımlar. | Satın almadan önce proje kodunu doğrulayın. |
Bu kontrol listesi, sık karşılaşılan bir teknik şartname riskini azaltır; çünkü 315 A veya 350 A’lık bir kaynak güç kaynağı yanlış fikstürü, boru dış çapını veya muayene yöntemini telafi edemez. Üretim uygulamasında fabrika görüşmesinin katalogdaki bir etiket yerine kanıtlarla başlaması için Aubrik’e 15-170 mm aralık hedefini, mm cinsinden et kalınlığı verilerini, malzeme kalite sınıfını ve numune kaynak gereksinimini gönderin. Aubrik’in ISO 9001 ve CE belgeli tedarikçi bağlamı yararlıdır, ancak belirleyici kanıt yine projeye özel kaynak numunesidir.
Temel çıkarımlar: Makine akımını kararın kendisi değil, girdilerden biri olarak değerlendirin. Daha güvenli kısa listelerde kaynak kafası uyumu, kaynak güç kaynağının kontrolü, boru desteği, iç gaz koruması/koruyucu gaz, bakım kanıtları ve geçerli muayene yöntemi karşılaştırılır. Hiçbir makine broşürü, kod kapsamındaki kabulü tek başına belirleyemez.
Borudan Boruya Kaynak Makinesi Gerçekte Neleri Kontrol Eder
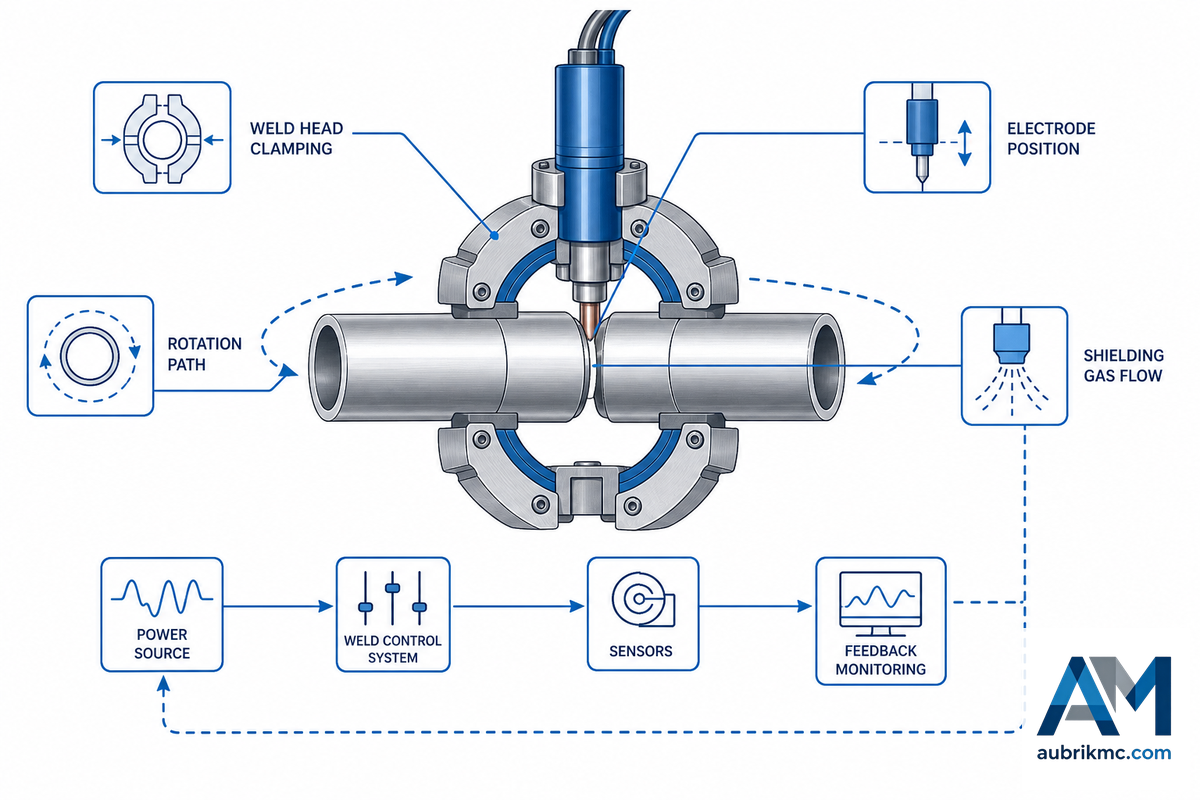
Borudan boruya kaynak makinesi; kaynak kafası hareketi, ark yolu, kaynak akımı, ark gerilimi, boru konumu, koruyucu gaz, iç gaz koruma zamanlaması ve boru tutma yöntemi gibi kaynağın tekrarlanabilir unsurlarını kontrol eder. Orbital kaynak uygulamasında kaynak kafası sabit bir borunun çevresinde hareket eder; direnç kaynağı alt türlerinde ise kuvvet, elektrot teması, zamanlama ve elektrik güvenliği kumanda sistemleri satın alma değerlendirmesinin bir parçası hâline gelir.
Kaynak yöntemi açısından GTAW, gaz tungsten ark kaynağı anlamına gelir. Eksiksiz bir orbital kaynak sistemi; orbital kaynak kafası, kaynak güç kaynağı, kaynak elektrodu, inert gaz koruması, program hafızası ve fikstür desteğinden oluşur. Alıcılar TIG kaynağı, orbital TIG kaynağı, boru kaynağı, tüp ve boru kaynağı veya orbital kaynak ekipmanı gibi ilgili ifadelerle de karşılaşabilir; adlar farklı olsa da satın alma açısından temel soru, aynı kaynak yönteminin alıcının malzemesi ve kaynak birleştirmesi geometrisi üzerinde tekrarlanıp tekrarlanamayacağıdır.
Tasarım aşamasında boru dış çapı, kelepçe ve iç gaz koruma planı dikkate alınmazsa tekrarlanabilirlik, orbital kaynak makinesinin kurulumu sırasında bozulmaya başlar. Bunun nedeni şudur: Kaynak kafası boruyu kavrayamıyorsa veya koruyucu gaz yolu yanlışsa 315-350 A’lık bir kaynak güç kaynağı bile tutarsız bir kaynak oluşturabilir. Aubrik’in halka açık çözüm sayfasında 15-170 mm aralığı ile TIG ve direnç kaynağı seçenekleri belirtilir, ancak bu sayılar uygunluk görüşmesini başlatmalı, sonlandırmamalıdır.
Endüstriyel alıcılar yalnızca “kaç amper?” sorusuyla yetinmemelidir. Bunun yerine şu soru değerlendirilmelidir: “Bu kaynak ekipmanı, üretim yöntemim sırasında hangi bağımsız değişkenleri sabit tutuyor?” Fabrika kabul testi sırasında kaynak parametrelerinin, numune boru verilerinin, iç gaz koruma bilgilerinin, elektrot düzeninin ve kelepçe kanıtlarının uygulamanızla uyumlu olmasını talep edin. Bu kanıt, katalogdaki tek bir ifadeden daha önemli olmalıdır.
Yararlı bir kısa liste, yalnızca kaynak güç kaynağının üretebildiği akımı değil, numune kaynakta hangi kanıtların muhafaza edileceğini de dikkate alır.
5 Hatalı Boru Birleştirmesi Risk Haritası
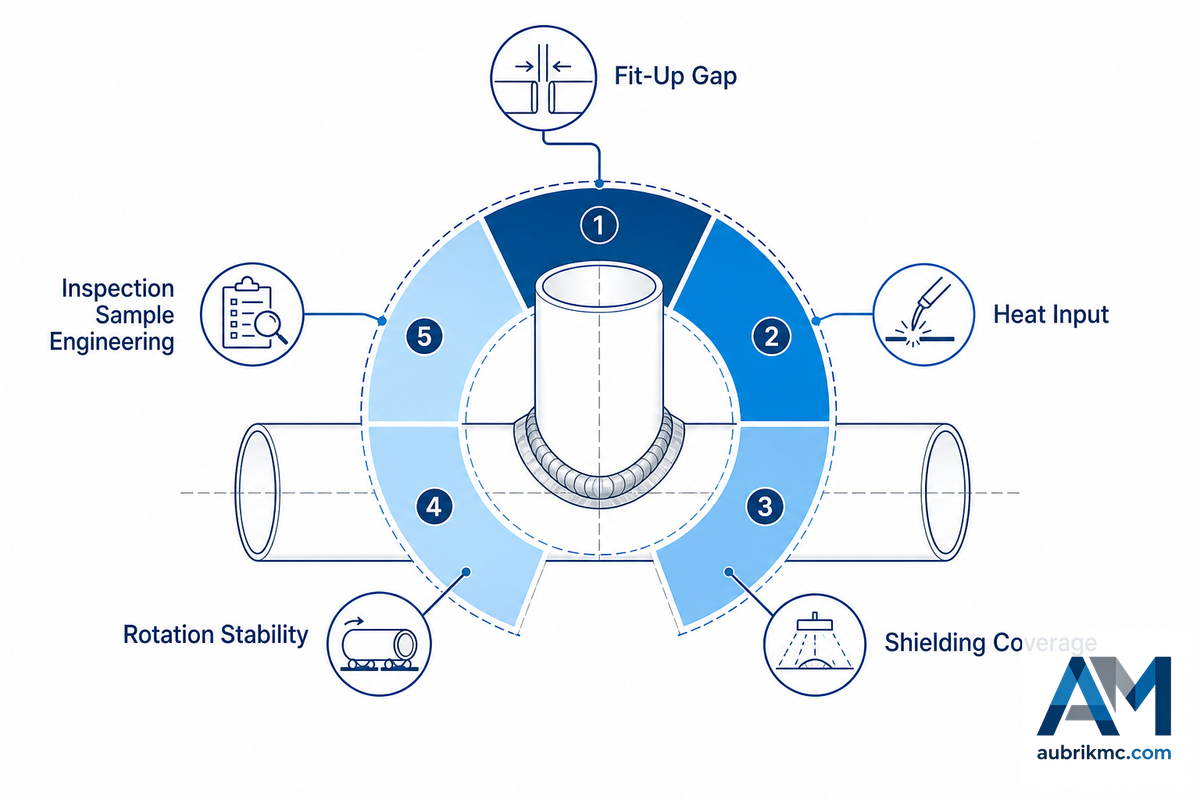
Boru fit-up ve iç gaz koruma hataları, iyi bir kaynak güç kaynağının kötü bir kaynak birleştirmesi oluşturmasına yol açabilir. Bu nedenle satın alma sürecindeki ilk unsur, 5 Hatalı Boru Birleştirmesi Risk Haritası’dır. Bu, hata oranını ölçmez. Hata riskini bir makine kumanda sistemi ve satın alma sorusuyla ilişkilendirmenin pratik bir yoludur.
| Hata riski | Yaygın neden | Doğrulanacak makine kumanda sistemi | Alıcı sorusu |
|---|---|---|---|
| Yetersiz nüfuziyet | Düşük ısı girdisi, hatalı program veya aralık uyumsuzluğu | Kaynak güç kaynağı programı ve orbital kaynak hızı | Bizim et kalınlığımıza uygun, kesiti alınmış bir numune gösterebilir misiniz? |
| Aşırı ısı girdisi | Yanlış akım aralığı veya yavaş hareket | Akım programı, darbe ayarı, ısı dengesi | Numune kaynakla birlikte hangi ısı kontrol kaydı sunuluyor? |
| Yetersiz iç gaz veya koruyucu gaz koruması | Gaz akışı kaçağı, yanlış ön gaz verme süresi, tıkalı gaz yolu | Koruyucu gaz ve iç gaz koruma zamanlaması | İç gaz koruması üretimden önce nasıl kontrol ediliyor? |
| Eksen kaçıklığı | Oval boru, zayıf fikstür, eşit olmayan kelepçe kuvveti | Kaynak kafası kelepçesi ve boru konumlandırma | Kelepçe hangi dış çap toleransını koruyabilir? |
| Tekrarlanabilirlik sapması | Operatörün sıfırlama işlemi, elektrot aşınması, gevşek takımlar | Reçete kilidi, elektrot kontrolü, fikstür bakımı | Sistem 20 numune birleştirmesinde aynı sonucu tekrarlayabilir mi? |
| Boru çökmesi | Çok ince et kalınlığı ve desteksiz iç geometri | Sınır durumlar için destek gazı veya altlık yöntemi | Bu, normal bir kazan borusu mu yoksa araştırma uygulamalarındakine benzer ultra ince bir boru mu? |
| Aşırı temizlikten kaynaklanan gecikme | Belirsiz kaynak kalitesi hedefi | Testten önce kararlaştırılmış muayene yöntemi | Deneme başlamadan önce başarılı/başarısız kriteri nedir? |
| Güvenlik açığı | Yetersiz havalandırma, koruyucu düzenek veya gaz yönetimi | Operatör güvenliği, koruyucu düzenek ve havalandırma planı | Fabrika testleri sırasında güvenlik kontrollerinden kim sorumludur? |
| Kod uyumsuzluğu | Kazan veya boru tesisatı işleri için yanlış kabul yöntemi | Kaynak prosedürü, muayene ve test belgeleri | Kaynak birleştirmesi hangi kod veya proje şartnamesine tabidir? |
Alıcı bu riskleri erkenden gündeme getirmezse orbital kaynak, bir satın alma kararı yerine kurulum dersine dönüşebilir. Her hata türü farklı bir temel nedene işaret ettiğinden Aubrik’ten uygulamayı 20 numune birleştirmesi, fikstür notları, iç gaz koruma kanıtları ve muayene kayıtlarıyla incelemesini isteyin. TTW model seçici makine görüşmesini destekleyebilir, ancak risk haritası bu görüşme başlamadan önce tesis ekibine daha net bir teknik şartname sağlar.
Orbital GTAW, Direnç Kaynağı Alt Türleri ve Manuel TIG
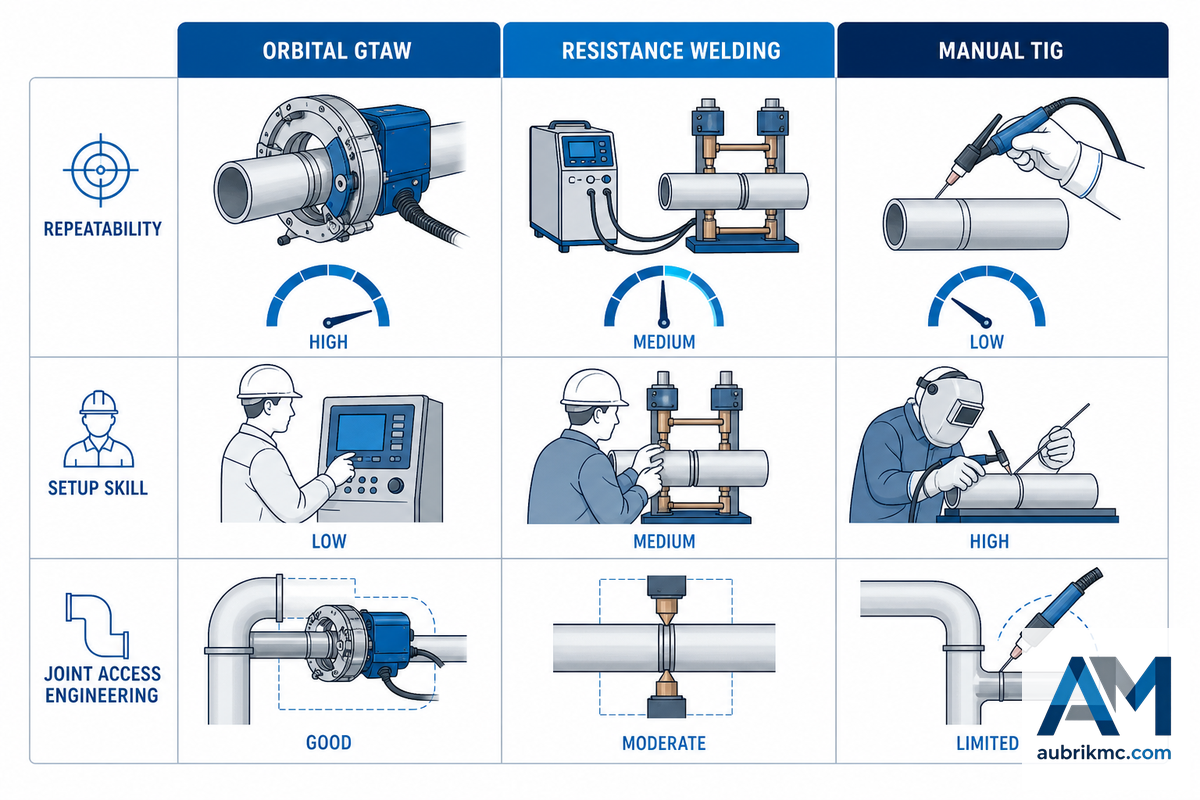
Birçok kişi “en iyi” boru kaynak makinesinin en yüksek otomasyon düzeyine sahip makine olduğunu düşünür. Bu her zaman doğru değildir. Orbital TIG, direnç nokta veya dikiş kaynağı yöntemleri, taşınabilir ya da yakma alın direnç kaynağı ve manuel TIG farklı sorunları çözer. Yeniden işlemeye yol açıyorsa en ucuz makine neredeyse hiçbir zaman en iyisi değildir; ancak kaynak birleştirmesine erişim, malzeme veya muayene yöntemiyle uyumlu değilse en yüksek otomasyon düzeyi de aynı ölçüde uygun değildir.
Orbital TIG; borunun döndürülebildiği, kaynak birleştirmesinin hazırlanabildiği ve gaz ile arkın hassas biçimde kontrol edilebildiği tekrarlı tüp ve boru işlerinde en iyi sonucu verir. Paslanmaz çelik, titanyum, alaşımlar ve yüksek hassasiyetli borular için üstün performans gösterir. Kuvvet, süre ve akımın kontrol edildiği yüksek hacimli üretimde çeşitli direnç kaynağı türleri uygun olabilir; ancak OSHA’nın direnç kaynağı kılavuzları, bu cihazlar için doğru güvenlik ve operatör standartlarının nelerden oluştuğunu çok açık biçimde belirtir. Manuel TIG; onarım, sınırlı erişim, prototipler, başarısız bir kelepçe kurulumundan sonra manuel kaynak ve düşük hacimli üretim için uygunluğunu korur.
Bu nedenle tesisinizdeki ekipman seçimi görüşmesi, varsayılan bir sıralamayla değil, yöntemin uygulamaya uygunluğuyla başlamalıdır. Boru şeridi besleme veya diğer kazan kaynak işlemleri gibi ilgili bir imalat yöntemi kullanılıyorsa boru kaynağı seçimini membran panel kaynak makinesi ve SAW ile MIG/MAG karşılaştırıcısı ile karşılaştırın. Bunlar aynı fabrikada bulunabilir, ancak aynı kanıt standardına tabi olmamalıdır.
Pratik denge, yöntemin üretim fikstürü, uygulama hacmi ve muayene yöntemine göre seçilmesi; bunların yönteme göre belirlenmemesidir. Örneğin 20 birleştirmelik bir numune çalışması, akım aralığının gösteremeyeceği bir iç gaz koruma veya kelepçe sorununu ortaya çıkarabilir. Aubrik; TIG, orbital GTAW ve direnç kaynağı alt türlerinin uygunluğunu karşılaştırmaya yardımcı olabilir, ancak fabrika ve ISO 9001 bağlamı yine de tam olarak kullanılacak boru malzemesinden elde edilen kanıtlarla desteklenmelidir.
Kaynak Kafası, Kaynak Güç Kaynağı, Çap ve Et Kalınlığı Kontrolleri
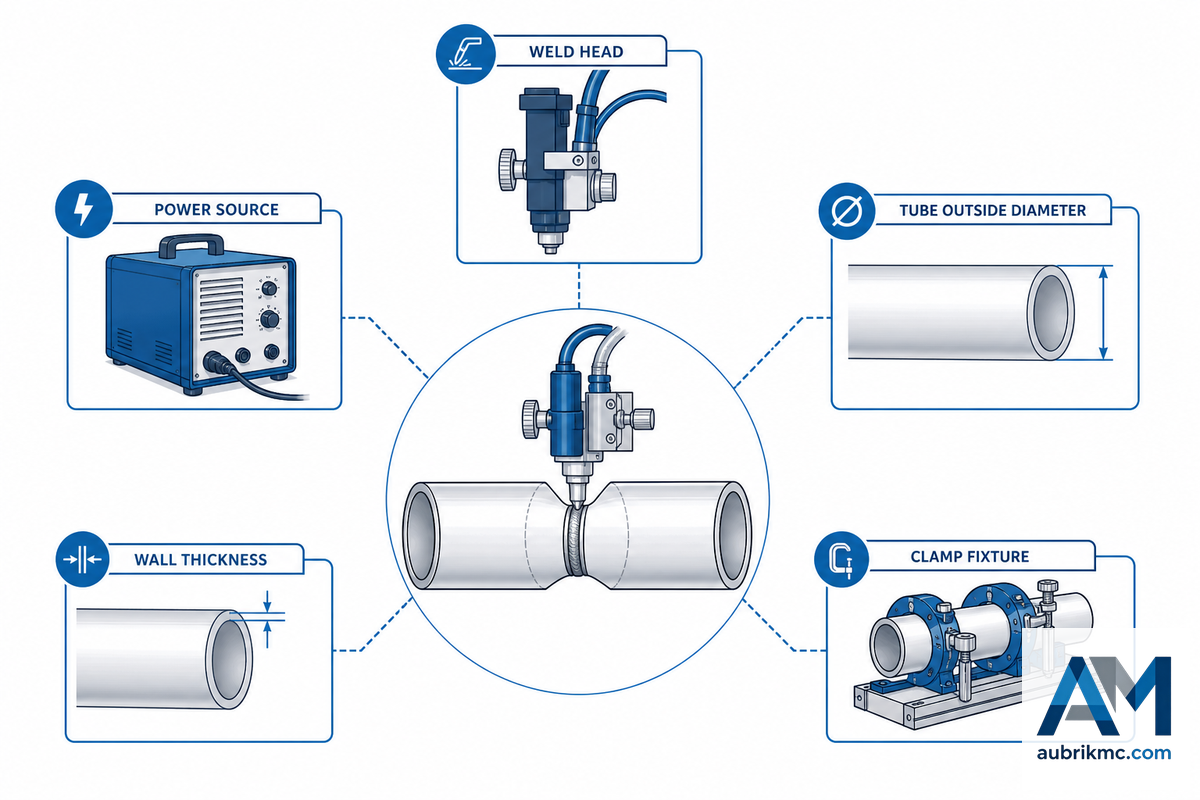
Kaynak kafası ve kavrama sistemi genellikle satın alma sırasında ilk dikkati çeker, ancak makinenin uygulanabilir olup olmadığını çoğu zaman iş parçası bağlama yöntemi ve kaynak güç kaynağı belirler. Tedarikçiye tam boru dış çapını, et kalınlığını, alaşımı, fit-up aralığını, kaynak konumunu, elektrot boyutunu, kaynak gücü sınırını, tel besleme gereksinimini, gaz akışı planını ve kaynak kafasının yakındaki fikstürlere çarpmadan hareket edip edemeyeceğini bildirin.
Kazan ve ısı eşanjörü boruları için tipik kriterler; dış çap aralığı, kelepçe tasarımı, akım aralığı, çalışma çevrimi, soğutma, program depolama ve bakım erişimidir. İnce etli borular, östenitik paslanmaz çelik, titanyum ve nikel alaşımlı işler için akım programı, dönme zamanlaması, gaz akışı veya alarm kayıtlarının gerçek zamanlı izlenip izlenemediğini de sorun. Özel ve dar bir uygulama alanında, 500 mikrometrenin altındaki ultra ince titanyum borular üzerine yapılan akademik çalışmalar, ısı girdisi nüfuziyet oluştururken iç destek gazı akışının boru geometrisini korumaya yardımcı olabileceğini gösterir. Bu araştırma normal kazan borularına genellenmemelidir, ancak yararlı bir uyarı sunar: Et kalınlığı yalnızca tablodaki bir sayı değildir.
Net bir teklif talebi hazırlarken değerleri teknik resim notlarının içinde bırakmak yerine sayısal olarak listeleyin: 15 mm minimum dış çap, 38 mm yaygın deneme dış çapı, 76 mm orta aralık dış çapı, 114 mm büyük dış çap, 170 mm üst aralık dış çapı, 1.5 mm et kalınlığı, 3 mm et kalınlığı, 6 mm et kalınlığı, 315 A akım, 350 A akım, 24 V kontrol devresi incelemesi, 120 V harici kontrol sınırı incelemesi, 550 V yüksek gerilim muhafazası incelemesi, 15 psi basınç sınırı görüşmesi, 160 psi yüksek sıcaklık suyu görüşmesi, 250 derece F sıcaklık sınırı, 120 derece C sıcaklık sınırı, 30 min numune çalışması, 8 saatlik vardiya planı ve 20 numune birleştirmesi. Bunlar taahhüt edilmiş sınırlar değildir; kaynak gücü görüşmesini somut tutan teknik özellik alanlarına örnektir.
Aubrik’in halka açık 15-170 mm ve 315-350 A aralığını referans noktası olarak kullanın, ardından kendi iş parçanız üzerinde test edin. Tesisin yukarı akıştaki kazan paneli bükme ve montaj işlemlerini hâlâ tanımlaması gerekiyorsa panel bükme makinesi ve kazan borusu kapasite sınırları hesaplayıcısı, boru birleştirmesi kaynak istasyonuna ulaşmadan önce ekibinizin geometriyi doğrulamasına yardımcı olabilir. Bu adım fikstür riskini azaltır; çünkü kaynak kafası uyumsuzluğu çoğu zaman arkta değil, yukarı akışta oluşur.
Kazan ve Isı Eşanjörü Uygulamaları: Borudan Boruya ve Borudan Boru Aynasına Kaynak

Borudan boruya kaynak ile borudan boru aynasına kaynak kulağa benzer gelse de farklı satın alma amaçlarını ifade eder. Borudan boruya kaynak, iki boruyu veya boru bölümünü birbirine bağlar. Borudan boru aynasına kaynak, bir boruyu sac levhaya bağlar ve çoğu zaman farklı erişim, fikstür, genleşme ve muayene sorunlarını içerir. Bunların birbirine karıştırılması yanlış kaynak kafasına, yanlış kelepçeye ve yanlış kabul planına yol açabilir.
Geçerli kodun sınırlarını teknik şartname görüşmesine dâhil edin. ASME BPVC Bölüm I güç kazanları için, ASME B31.1 güç boru tesisatı ve kazan dışı boru tesisatı için, ASME B31.3 ise proses boru tesisatı ve paket ekipman montajı için önemli olabilir. ASME Bölüm IX, AWS D10.9/D10.9M, ASME Bölüm V, OSHA 1910.252 ve B31 boru tesisatı standartları aynı işlevi görmez. Daha dürüst ifade şudur: Makine, kaynak dikişinin oluşturulmasına yardımcı olur; kodu, muayene yöntemini veya yetkili merci kabulünü tek başına belirlemez.
Üretim hattı bağlamını kazan üretim ekipmanı genel bakışıyla değerlendirmeye başlayın. Ardından proje ekipman seçimine hazır olduğunda bu rehberden Aubrik’in boru kaynak yöntemi seçicisine veya çözüm genel bakışına geçin.
Bu ayrım, maliyetli bir uygulama hatasını önler: Borudan boru aynasına kaynak fikstürüyle ilgili bir sorun, teknik resimde borudan boruya kaynak sorununa benzeyebilir; ancak temel neden ve muayene planı farklıdır. Üretimde iki uygulamayı aynı makine gereksinimi olarak değerlendirmeden önce Aubrik’ten teknik resim, kod notu, numune kaynak ve fabrika kapasitesini kullanarak uygulama sınırını kontrol etmesini isteyin.
4 Noktalı Kaynak Kanıtı Kontrolü
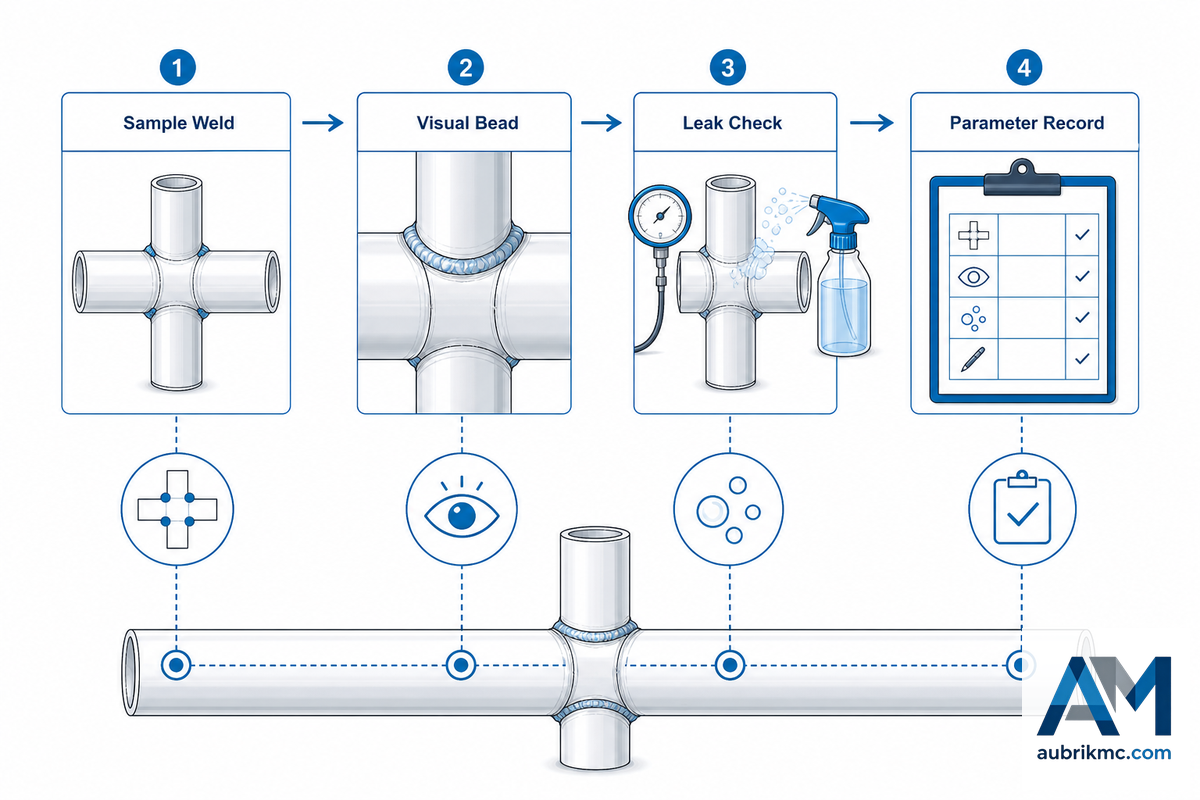
4 Noktalı Kaynak Kanıtı Kontrolü’nü kullanarak mühendislerinizi belirsiz tekrarlanabilirlik iddialarına karşı koruyun. Bir kaynak makinesini satın almaya karar verirken dört kanıt grubunu talep edin.
- Numune kaynak kanıtı: Dış çapınıza, et kalınlığınıza, malzemenize, kaynak birleştirmesi hazırlığınıza ve üretim konumunuza karşılık gelen kaynaklı numuneler.
- Kaynak prosedürü ve yeterlilik kapsamı: Gerektiğinde AWS veya ASME referanslarının doğru kapsamda tutulduğu WPS/PQR ya da proje kaynak prosedürü bağlamı.
- Test ve muayene yöntemleri; projenin gerektirdiği şekilde görsel muayene, kesit alma / test kuponları, basınç veya kaçak testi, radyografik test, ultrasonik test ya da diğer NDE yöntemlerini içermelidir.
- Güvenli kullanım ve bakım kanıtları; iç gaz/koruyucu gaz bilgileri, varsa havalandırma veya kapalı alan önlemleri, eğitimli operatör, koruyucu düzenekler ve makine muayenesi ayrıntıları.
OSHA 1910.252, kaynak kabul kalitesini değil, havalandırma ve kapalı alan konuları dâhil kaynak güvenliği bağlamını destekler. ASME Bölüm V, makine kapasitesini değil, tahribatsız muayene alanını destekler. Kaynak prosedürlerinde, kaynak birleştirmesinin ilave metalsiz olup olmadığı, ilave metal kullanıp kullanmadığı veya çok pasolu kaynak gerektirip gerektirmediği de belirtilmelidir; çünkü bu seçimler ısı girdisini, muayene kapsamını ve otomatik kaynak tekrarlanabilirliğini değiştirir. Bu ayrım ilk bakışta mantığa aykırı gelebilir, ancak üretim alıcısı açısından kanıt paketinin savunulabilir olmasını sağlar.
Aubrik’in halka açık şirket bilgileri tedarikçi değerlendirmesi için yararlıdır: Wuxi ABK Machinery, Aubrik’i ISO 9001, CE, OEM desteği ve fabrika kapasitesine sahip bir kazan ve kaynak otomasyonu tedarikçisi olarak tanıtır. Bunları tedarikçi yeterlilikleri olarak değerlendirin, ancak yine de projeye özel kaynak kanıtı talep edin. Daha kapsamlı uygunluk kontrolleri için ekipman seçiciyle başlayın.
Kanıt eksiklikleri çoğu zaman denemeden sonra ortaya çıktığından dört grubu tek bir üretim uygulamasıyla ilişkilendirin: numune birleştirmesi, yeterlilik kapsamı, muayene yöntemi ve güvenlik kaydı. 20 birleştirmelik numune, ISO 9001 tedarikçi bağlamı ve net proje şartnamesi sayesinde Aubrik ile alıcı, teklif talebi kesinleştirilmeden önce aynı kanıt tabanını paylaşır.
Dış Çap x Et Kalınlığı x Yöntem ve Destek Matrisi
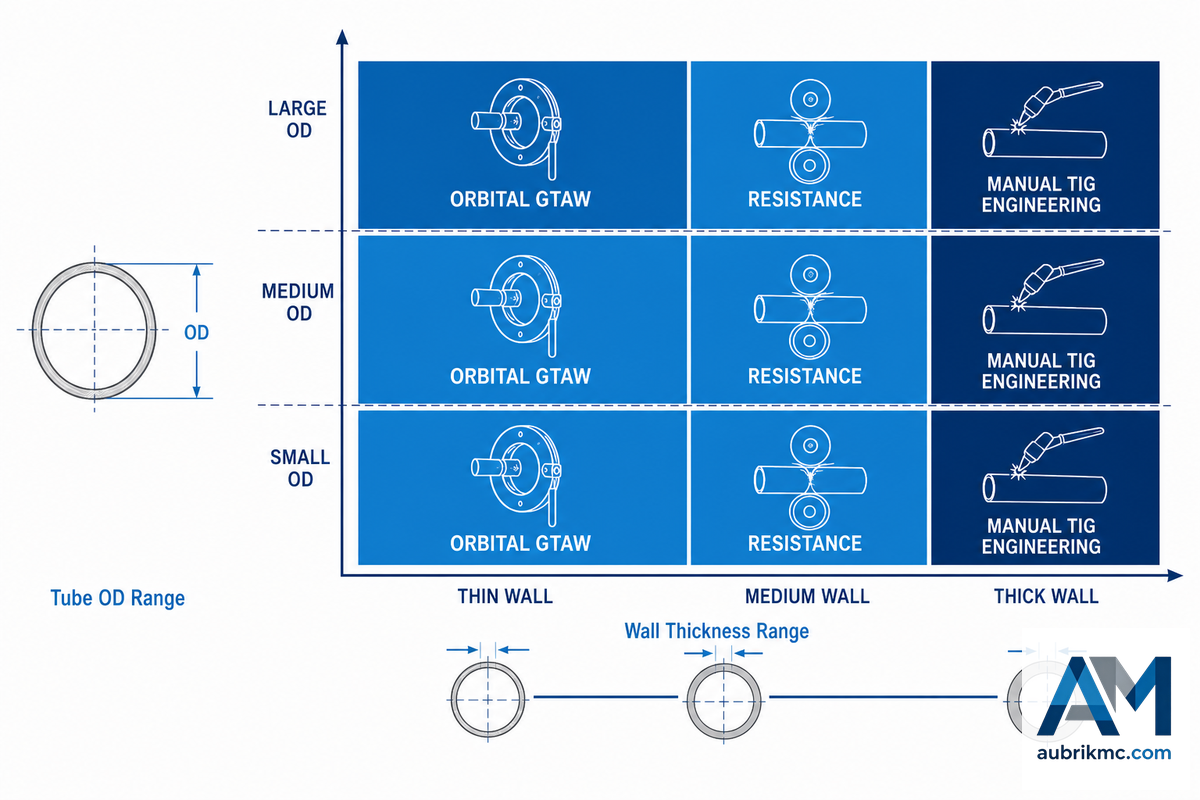
Bunu kesin bir hüküm değil, kısa liste oluşturma aracı olarak değerlendirin; Dış Çap x Et Kalınlığı x Yöntem ve Destek Matrisi, ekibinizin fiyat etiketi, amper değeri veya genel “otomatik kaynak” etiketi karşılaştırmasına takılıp kalmasını önler.
| Boru türü veya durumu | Yöntem kategorisi | Destek veya kontrol sorunu | Talep edilecek kanıt |
|---|---|---|---|
| Küçük dış çaplı, ince etli paslanmaz çelik boru | Orbital GTAW | İç gaz koruması, ısı girdisi, kelepçe uyumu | Numune kaynak, iç gaz koruma kaydı, kesit fotoğrafı |
| Küçük dış çaplı, ultra ince özel amaçlı boru | Özel orbital GTAW incelemesi | Destek gazı ve geometri kararlılığı | Kazan borusu varsayımı değil, uygulama testi |
| Orta dış çaplı, tekrarlı üretim | Orbital GTAW veya otomatik TIG | Reçete tekrarlanabilirliği ve elektrot kontrolü | 20 birleştirmelik tekrarlı numune kaydı |
| Kaynak kafası aralığındaki büyük dış çap | Orbital veya mekanize TIG incelemesi | Kafa hareket boşluğu ve soğutma | Teknik resim incelemesi ve çalışma çevrimi notu |
| Yüksek hacimli, dikiş benzeri iş | Kaynak birleştirmesi için tasarlanmışsa direnç dikiş kaynağı alt türü | Elektrot kuvveti, koruyucu düzenek, bakım kayıtları | Güvenlik ve muayene kaydı şablonu |
| Yakma veya alın birleştirme uygulaması | Yakma direnç kaynağı incelemesi | Havalandırma ve kıvılcım siperi | OSHA bağlantılı güvenlik planı |
| Onarım veya erişimi sınırlı iş | Manuel TIG | Operatör becerisi ve muayene yöntemi | Kaynakçı yeterliliği ve kabul yöntemi |
| Kazan dışı boru tesisatı | Kod incelemesinden sonra seçilen yöntem | B31.1 veya proje kodu sınırı | Mühendis onaylı kapsam notu |
| Proses boru tesisatı veya paket ünite | Kod incelemesinden sonra seçilen yöntem | B31.3 veya yetkili merci sınırı | Satın alma öncesi muayene ve test planı |
Satın alma sorununun temel nedenini ortaya çıkarmak için borunuzun durumuna uyan satırı kullanın. Küçük dış çaplı, 1.5 mm et kalınlığına sahip uygulamalar; 6 mm et kalınlığındaki kazan dışı boru tesisatı uygulamasından farklı bir risk oluşturur, çünkü iç gaz koruması, destek, fikstür kuvveti ve muayene kanıtları birlikte değişir. Matris uygulamayı daralttıktan sonra kapasite ve geri ödeme varsayımlarını modellemek için orbital yatırım getirisi hesaplayıcısını kullanın. Yukarı akıştaki şekillendirme hâlâ belirsizse malzeme x bükme yarıçapı karar ağacı, kaynak istasyonu gereksinimi kesinleşmeden önce ekibinizin geometriyi netleştirmesine yardımcı olabilir.
Alıcı Eğilimi: Yalnızca Amper Değil, Kaynak Kanıtı

Bunu 2026 eğilimi olarak adlandırmak cazip gelebilir, ancak daha güvenli ifade daha dardır: Alıcılar yalnızca amper değerlerini değil, kaynak kanıtlarını da talep ettiklerinde daha doğru sonuç alır. Arama talebi, genel orbital kaynak terimlerinin tam olarak borudan boruya ifadesine kıyasla daha fazla keşif talebi gördüğünü düşündürür; ancak arama hacmi tek başına alıcı davranışını kanıtlamaz.
Pratik eğilim, değerlendirme alışkanlıklarında ortaya çıkar. Yalnızca akım aralığını soran bir alıcı; fikstür, kaynak kalitesi, iç gaz koruması, kaynak güç kaynağı, güvenlik ve muayene sorunlarını gözden kaçırabilir. Numune kaynakları, kaynak prosedürü bağlamını, koruyucu gaz notlarını, NDE veya test yöntemini ve bakım kayıtlarını talep eden ekipler daha sağlam bir karşılaştırma temeline sahip olur. Aubrik’in rolü, özellikle tesiste kazan üretim hattı, OEM kısıtlamaları ve tekrarlanabilir boru işleme gereksinimleri bulunduğunda bu kanıtları bir makine konfigürasyonuna dönüştürmeye yardımcı olmaktır.
Yerleşim düzeyindeki planlama sırasında bu rehberi Aubrik’in membran SAW kaynağı yatırım getirisi ve geri ödeme hesaplayıcısı ile membran panel kaynak makinesi konfigürasyon seçicisiyle birlikte kullanın. Bu araçlar, boru kaynağı kararlarının bağımsız katalog iddialarına değil, üretim kapasitesine bağlı kalmasını sağlar.
SSS
Bu sorular en yaygın üretim risklerini kapsar; çünkü kaynak başlığının uyumu, koruyucu gaz, kaynak güç kaynağının kontrolü ve malzeme kapsamı, teklif varsayımlarının çoğu zaman geçersiz kaldığı alanlardır. Yanıtları bir uygulama kontrol listesi olarak kullanın, ardından Aubrik’ten aynı hususları numune kaynak dikişleri, fabrika kapasitesi, ISO 9001/CE tedarikçi profili ve tam boru dış çapı ile et kalınlığı üzerinden doğrulamasını isteyin.
Orbital boru kaynağı nedir ve manuel TIG yerine ne zaman tercih edilmelidir?
Orbital boru kaynağında iş parçası sabit kalırken ark, bir kaynak başlığıyla borunun çevresinde hareket ettirilir. Tekrarlanabilirlik, erişim, kök koruma gazı kontrolü ve üretim hacmi programlanmış bir kaynak yöntemini gerekçelendirdiğinde tercih edilmelidir. Manuel TIG ise kapalı orbital kaynak başlığının güvenli biçimde bağlanamadığı veya dönemediği onarım, prototip, kısa süreli bakım ve olağan dışı erişim gerektiren işler için hâlâ uygundur.
Orbital kaynak başlığı, farklı boru çaplarına uyacak şekilde nasıl boyutlandırılır?
Kaynak başlığı; boru dış çapı, kelepçeleme aralığı, kaynak birleştirmesi çevresindeki boşluk, et kalınlığı ve başlığın fikstürlere çarpmadan dönüp dönemeyeceği dikkate alınarak seçilir. Yayımlanmış bir çap aralığını yeterli kabul etmeden önce teknik resimleri, fotoğrafları ve numune boruları gönderin. Satın alma ekipleri ayrıca ovalliği, yakındaki engellere olan mesafeyi, kök koruma gazı erişimini ve kelepçenin iş parçasında iz bırakmadan boruyu tutup tutamayacağını doğrulamalıdır.
Paslanmaz çelik borularda orbital GTAW için hangi koruyucu gaz önerilir?
GTAW korumasında argon yaygın olarak kullanılır, ancak nihai plan malzemeye, et kalınlığına, kök koruma gazı akış yoluna, kaynak prosedürüne ve projenin kabul yöntemine bağlıdır. Tedarikçiden koruyucu gazı, kök koruma gazı uygulama zamanlamasını, gaz debisi kontrolünü, kök tarafının korunmasını, oksijen kontrolü varsayımlarını ve denetim ekibinizin değerlendireceği numune kaynak dikişinde aynı gaz düzeninin kullanılıp kullanılmadığını belgelemesini isteyin.
Orbital TIG için özel bir kaynak güç kaynağı gerekir mi?
Çoğu orbital TIG sistemi, kaynak başlığıyla birlikte akım programını, darbe özelliklerini, dönme zamanlamasını ve program belleğini kontrol edebilen bir kaynak güç kaynağı kullanır. Kaynak güç kaynağının kaynak başlığına ve uygulamaya uygun olması, en yüksek akım değerine sahip ünitenin satın alınmasından daha önemlidir.
Orbital GTAW ekipmanıyla hangi malzemelere kaynak yapılabilir?
Kaynak prosedürü, koruyucu gaz, elektrot ve fit-up doğru olduğunda paslanmaz çelik, karbon çeliği, titanyum, nikel alaşımı ve diğer alaşımlı borular yaygın uygulamalar arasındadır. Malzemenin kaynaklanabilirliği ve kabulü, numune kaynak dikişleriyle ve geçerli proje şartnamesine göre doğrulanmalıdır. Satın alma ekibi ayrıca ilave tel gerekip gerekmediğini, ilave metalsiz kaynağa izin verilip verilmediğini, inert gaz korumasının nasıl kontrol edildiğini ve nihai metal kaynaklı birleştirmenin hangi muayene yöntemiyle değerlendirileceğini sormalıdır. Isı renklenmesi, oksitlenme, kök profili, numune kesitlerinin incelenmesi, sızdırmazlık testi ve NDE gereklilikleri, iki malzeme katalog sayfasında benzer görünse bile yanıtı değiştirebilir. Bu ilave kapsam, malzeme listesinin dayanağı olmayan bir vaade dönüşmesini önler.
Sonraki Adım
Ekibiniz dış çap, et kalınlığı, malzeme, üretim hacmi, kaynak birleştirmesine erişim ve kanıt gerekliliklerini hazırladığında bu kılavuzdan Aubrik’in Aubrik borudan boruya kaynak ekipmanı sayfasına geçin. Üst süreçteki kazan hattı henüz kesinleşmemişse ekipman seçiciyle başlayın ve ardından daha ayrıntılı bir teknik şartname özetiyle geri dönün.
Referanslar ve Kaynak Notları
- AWS D10.9/D10.9M boru tesisatı ve boru yeterlilik şartnamesi
- ASME BPVC Bölüm IX kaynak, sert lehimleme ve ergiterek birleştirme yeterlilikleri
- ASME BPVC Bölüm V tahribatsız muayene
- ASME BPVC Bölüm I güç kazanları
- ASME B31.1 güç boru tesisatı
- ASME B31.3 proses boru tesisatı
- OSHA 1910.252 kaynak, kesme ve sert lehimlemeye ilişkin genel gereklilikler
- OSHA 1910.255 direnç kaynağı
- arXiv: ultra ince etli titanyum borularda GTAW modellemesi
- Google Patents: orbital kaynak başlığı örneği
- Aubrik hakkında sayfası
- Aubrik borudan boruya kaynak makinesi ürün sayfası



