
Póngase en contacto con la empresa Aubrik

Un equipo de soldadura circunferencial para torres eólicas es una máquina automatizada que une las secciones laminadas de acero de la torre para formar un cilindro completo mediante una sola junta circunferencial, y elegir el equipo adecuado —o incluso el proceso de soldadura adecuado— depende del espesor de pared, el grado del acero y el lugar donde la torre permanecerá durante los próximos 20-25 años. Esta guía explica la tecnología del proceso, las normas que debe cumplir el fabricante, por qué la soldadura circunferencial manual deja de ser viable a escala de producción y qué debe preguntarle realmente a un proveedor antes de firmar una orden de compra.
Un equipo de soldadura circunferencial para torres eólicas automatiza la junta circunferencial que une las virolas laminadas de acero para formar una sección de torre terminada, normalmente mediante la combinación de soldadura por arco sumergido y un rotador de soldadura motorizado. Las líneas automatizadas registran tasas de defectos inferiores al 1%, frente al 8-12% citado habitualmente para la soldadura circunferencial manual, y reducen el tiempo de ciclo de aproximadamente una sección cada dos turnos a varias por turno. Sin embargo, la elección del equipo importa menos que el procedimiento de soldadura y la calificación del grado de acero que lo respaldan.
Puntos clave
- La soldadura por arco sumergido (SAW) predomina en las juntas circunferenciales de las torres eólicas porque ofrece altas tasas de deposición en placas de acero de hasta 80 mm de espesor, pero un proceso híbrido láser-arco de 2026 afirma reducir 2.9 veces el volumen de soldadura en las mismas juntas.
- Todos los competidores reales que venden equipos de soldadura circunferencial repiten la misma afirmación sin atribución de que son “~40% más rápidos”, sin citar metodología alguna; considere esa cifra con escepticismo, no como un hecho.
- Las soldaduras circunferenciales de torres eólicas deben cumplir más de una norma: ISO 15614-1 califica el procedimiento de soldadura, pero DNV-ST-0126 rige la propia estructura de soporte.
- Una mayor automatización no implica automáticamente una reducción proporcional de costos; las investigaciones publicadas sobre la economía de la fabricación de torres eólicas concluyeron que los aumentos de productividad no siempre se traducen en una mayor rentabilidad.
- Las torres marinas suelen utilizar grados de acero más gruesos y tenaces, y requieren un tiempo de espera posterior a la soldadura antes de la inspección para detectar el agrietamiento retardado por hidrógeno; los procedimientos para torres terrestres rara vez necesitan este paso.
Especificaciones rápidas: soldadura circunferencial de torres eólicas
| Proceso habitual | Soldadura por arco sumergido (SAW), de una o varias pasadas |
| Espesor de pared habitual | 6.5-80 mm (terrestre); hasta 80 mm+ en aplicaciones marinas |
| Grados de acero habituales | S355N/NL (terrestre); S355K2/NL (marino, mayor tenacidad a bajas temperaturas) |
| Calificación del procedimiento | ISO 15614-1 (Proceso 12 = SAW) |
| Referencia de calidad de la soldadura | ISO 5817:2023 (edición vigente; edición de 2014 retirada) |
| Métodos de END habituales | Ensayo ultrasónico (UT), ensayo radiográfico (RT), ensayo de partículas magnéticas (MPT) |
¿Qué es un equipo de soldadura circunferencial para torres eólicas?

Un equipo de soldadura circunferencial para torres eólicas es una máquina de soldadura automatizada diseñada para unir virolas laminadas de acero y formar una sección terminada mediante una soldadura circunferencial continua. En lugar de que una persona camine o permanezca de pie sobre una estructura giratoria mientras alimenta manualmente un electrodo, la propia sección gira sobre un rotador de soldadura motorizado o un sistema de rodillos viradores, mientras un cabezal de soldadura fijo —casi siempre de arco sumergido— deposita un cordón uniforme alrededor de toda la circunferencia.
En una torre de 70-90 m, varias de estas soldaduras circunferenciales se apilan para mantener unida toda la estructura frente a décadas de cargas de viento y ciclos térmicos. En la práctica, completar manualmente una sola junta circunferencial S355 de 80 mm de espesor puede requerir varios turnos de una cuadrilla calificada, frente a unas cuantas horas en una línea automatizada; esta diferencia repercute directamente en el calendario de entrega del taller de fabricación.
No es algo exclusivo de las torres eólicas; la soldadura circunferencial —la unión de dos cilindros a lo largo de la circunferencia de su junta— es exactamente la misma junta utilizada en la fabricación de tanques de almacenamiento, y muchos de los actuales proveedores de equipos automáticos de soldadura circunferencial adquirieron experiencia construyendo tanques, antes de que la industria descubriera que podía monetizar el viento, y conocen el origen del soldador en posición de las 3 en punto. Desde esa perspectiva, la fabricación de torres eólicas sigue siendo un segmento industrial relativamente joven: el propio análisis de la cadena de suministro de NREL la considera una capacidad específica que los fabricantes deben desarrollar, no una extensión automática de la experiencia con tanques o tuberías. De hecho, esta misma categoría de equipos de soldadura circunferencial automática (AGW) se utiliza en muchas otras aplicaciones además de las torres eólicas: recipientes a presión, grandes tanques de almacenamiento, reactores petroquímicos y construcción naval dependen del mismo método de soldadura para unir placas de acero laminadas y formar un recipiente terminado. Un soldador que construye un tanque para tratamiento de agua y un fabricante de torres eólicas que ejecuta una soldadura circunferencial en una virola de 4 metros trabajan con calendarios de producción comparables y equipos estructuralmente similares, aunque sus mercados finales no se parezcan en absoluto.
El costo real de la soldadura circunferencial manual
La soldadura circunferencial manual depende de la uniformidad de una sola persona a lo largo de los 15 a 25 m de una junta. Los proveedores de equipos y las fuentes del sector suelen informar una tasa de defectos del 8-12 por ciento en soldaduras circunferenciales manuales; conviene considerar esta cifra como una estimación orientativa del sector y no como una estadística auditada de forma independiente, ya que proviene de casos de proveedores y no de un organismo de normalización reconocido.
Por lo general, esto se debe a variaciones en el tiempo de arco encendido, cambios en el ángulo de la antorcha de soldadura conforme varía la posición del operador respecto de la junta o fatiga durante una pasada de varias horas. La soldadura circunferencial automatizada elimina esa variable de uniformidad humana, pero no el criterio de ingeniería que sustenta el procedimiento de soldadura, el cual debe ser correcto antes de que la máquina siquiera inicie el arco.
Tecnología de procesos de soldadura: SAW frente a procesos manuales y alternativas emergentes

Guía para seleccionar entre 3 procesos
Tabla comparativa de las tres familias de procesos entre las que elige un fabricante de torres eólicas según el espesor de pared y el volumen de producción.
La soldadura por arco sumergido (SAW) es el proceso estándar para las juntas circunferenciales de torres eólicas por una razón de ingeniería, no por una convención del sector: gracias a su arco cubierto y a la gran cantidad de metal de aporte que puede depositar, la SAW funciona eficientemente en placas de acero estructural pesado que requerirían muchas más pasadas manuales para rellenar la junta. Los ingenieros de consumibles de Lincoln Electric, Sev Johansson y Patric Wahlen, describen la SAW como un proceso capaz de trabajar con placas de torres eólicas de hasta 5 pulgadas (127 mm) de espesor, donde la combinación de fundente y alambre de soldadura —y no solo el arco— determina en última instancia la tenacidad de la soldadura a las bajas temperaturas experimentadas por las torres durante el servicio. Una investigación revisada por pares publicada en 2026 en Optics & Laser Technology considera la SAW de ranura estrecha como el proceso de referencia consolidado precisamente para este intervalo de espesores, razón por la que sus autores presentan la soldadura híbrida láser-arco como competidora de la SAW y no como sustituta de otro método. Esa inversión en equipos y procesos es precisamente el tipo de brecha de capacidades que la hoja de ruta de la cadena de suministro de NREL identifica como obstáculo para los fabricantes que se incorporan al mercado de las torres eólicas.
| Proceso | Espesor de pared habitual | Tasa de deposición | Aplicación idónea |
|---|---|---|---|
| Arco sumergido (SAW) | Hasta 80 mm | Alta | Producción en taller mediante soldadura circunferencial |
| GMAW / FCAW | Menos de ~20 mm o reparación en campo | Media | Secciones más delgadas y equipos portátiles para campo |
| SMAW manual | Cualquiera (no se recomienda a gran escala) | Baja | Soldaduras de reparación, soldaduras por puntos y trabajos fuera de producción |
Un estudio de acceso abierto de 2026 publicado en Optics & Laser Technology (Gook, Biegler, Gumenyuk y Rethmeier) indica hacia dónde se dirige la tecnología de procesos: combinar soldadura híbrida láser-arco (HLAW) para la primera pasada con SAW de ranura estrecha para las pasadas de relleno en una placa S355ML de 80 mm. El proceso redujo 2.9 veces el volumen de soldadura y el consumo de material de aporte, y completó la junta en 12 capas frente a las 42 capas que requeriría una preparación de junta SAW convencional; además, las pruebas de impacto Charpy con entalla en V a -40 C todavía registraron 65-274 J en las zonas de soldadura, holgadamente dentro de la tenacidad que necesitan las torres eólicas en entornos marinos fríos. Todavía no es una decisión de compra estandarizada como la SAW, pero implica que la afirmación “la SAW es la única opción real para acero de 80 mm” no seguirá siendo cierta para siempre.
La mayoría de los equipos convencionales de soldadura circunferencial basados en SAW también incorporan un sistema de recuperación de fundente: equipos de aspiración y filtrado que recuperan el fundente sin utilizar para reutilizarlo, ya que este representa un costo real de consumibles durante la misma pasada circunferencial de 15-25 m mencionada anteriormente. Las tasas de recuperación declaradas por los proveedores, citadas habitualmente en el intervalo del 70-80%, deben verificarse con sus propios registros de consumo de alambre de soldadura y fundente, en lugar de aceptarse sin comprobación. Los equipos suelen ofrecerse en configuraciones AGW de uno o dos lados: una máquina de un lado suelda una cara en cada rotación, mientras que una configuración de dos lados suelda simultáneamente el interior y el exterior de la junta para trabajos de producción de mayor volumen. Ninguna configuración es automáticamente “mejor”; la elección depende del espesor de la sección y de si el herramental permite siquiera el acceso interior.
Cómo se integran los equipos de soldadura circunferencial en una línea de producción de torres eólicas

Un equipo de soldadura circunferencial no hace nada por sí solo: necesita otro equipo que sostenga la sección de la torre y la haga girar a una velocidad controlada y repetible mientras el cabezal de soldadura permanece fijo. Esa función corresponde a un rotador de soldadura o sistema de rodillos viradores, y en muchas líneas un manipulador de soldadura de columna y brazo horizontal posiciona el propio cabezal para las juntas interiores o de difícil acceso.
Los compradores que dimensionan una línea completa de producción de torres eólicas en realidad especifican tres o cuatro equipos que funcionan en secuencia, no una sola máquina; es la misma necesidad de múltiples equipos que describe la hoja de ruta de la cadena de suministro de NREL cuando analiza conjuntamente los equipos de laminado, soldadura y manipulación necesarios para una nueva línea de torres.
Aquí es también donde muchos compradores primerizos subestiman el alcance. Un posicionador rotatorio de soldadura dimensionado para una virola terrestre de 3 metros se atascará o carecerá de potencia en una sección marina de 7 metros; una mesa giratoria de soldadura especificada para una clase de carga incorrecta se convertirá en el cuello de botella de la línea, sin importar la velocidad a la que pueda operar el propio equipo de soldadura circunferencial. Si está especificando equipos de rotación por primera vez, nuestra guía de rotadores de soldadura y rodillos viradores explica el dimensionamiento de la capacidad de carga con mayor detalle del que podemos incluir aquí.
Materiales, normas y calificación del procedimiento de soldadura

📐 Nota de ingeniería
Antes de iniciar cualquier soldadura circunferencial de producción, la especificación del procedimiento de soldadura (WPS) del fabricante debe estar respaldada por un registro de calificación del procedimiento (PQR) probado conforme a ISO 15614-1 (soldadura por arco y con gas de aceros; el Proceso 12 corresponde al arco sumergido). Esa calificación es específica para cada junta: el grado del material, el intervalo de espesores y la geometría de la junta se incluyen en un intervalo calificado, no en una aprobación general para “SAW en acero”.
La fabricación de torres eólicas utiliza con mayor frecuencia acero estructural S355N/NL para torres terrestres y S355K2/NL para secciones marinas, donde la designación “K2” indica una mejor tenacidad al impacto a bajas temperaturas; se trata de un requisito real, no de una característica opcional, porque las torres marinas están expuestas a bajas temperaturas sostenidas y cargas cíclicas constantes debidas a las olas y al empuje del rotor. La aceptación de la calidad de la soldadura se evalúa según los niveles de imperfección (B, C o D) de ISO 5817:2023; conviene comprobarlo con cualquier proveedor, ya que la edición anterior de 2014 de esa norma fue retirada y sustituida formalmente.
La calificación del procedimiento de soldadura es solo una parte del cumplimiento. DNV-ST-0126, la norma de DNV para estructuras de soporte de aerogeneradores, se sitúa por encima de las normas específicas de soldadura como referencia contractual que muchos compradores y organismos certificadores especifican realmente, y abarca el diseño, la construcción, la instalación, la inspección durante el servicio y la certificación de la estructura de la que pasan a formar parte las soldaduras circunferenciales. Un fabricante puede tener una WPS/PQR perfectamente calificada y aun así incumplir los requisitos contractuales de un proyecto si nunca se abordó la ruta de certificación correspondiente a la estructura de soporte.
Por qué falla la soldadura circunferencial manual a gran escala: atlas de defectos

La soldadura circunferencial manual falla a gran escala porque unas cuantas causas raíz —velocidad de recorrido irregular, desviación de la antorcha de soldadura, limpieza apresurada entre pasadas y omisión del precalentamiento— se repiten en cada pasada larga realizada manualmente, y cada una corresponde a un tipo de defecto específico y reconocible, no a la mala suerte. Identificar esos modos de falla es el primer paso para detectarlos antes de la inspección final.
Atlas de defectos de soldaduras circunferenciales en torres eólicas
Cuatro familias de defectos que aparecen de manera desproporcionada en las soldaduras circunferenciales manuales, con sus causas y los métodos empleados normalmente para detectarlos.
| Tipo de defecto | Causa raíz | Método de detección habitual |
|---|---|---|
| Falta de fusión / porosidad | Velocidad de recorrido irregular, variación de la longitud del arco | Ensayo ultrasónico (UT) |
| Socavado / cordón descentrado | Error de posicionamiento manual de la antorcha de soldadura durante una pasada larga | Inspección visual + ensayo radiográfico (RT) |
| Agrietamiento en frío de la ZAC | Precalentamiento insuficiente o control inadecuado del enfriamiento en secciones gruesas de S355 | UT diferido después del tiempo de espera (consulte la sección de END) |
| Entalla de fatiga en la soldadura de reparación | Procedimiento de reparación diferente aplicado demasiado cerca de la soldadura original | Ensayo de partículas magnéticas (MPT) + reevaluación de fatiga |
| Inclusión de escoria | Eliminación incompleta de la escoria entre pasadas de SAW | Ensayo radiográfico (RT) |
| Sobreespesor excesivo en la cara de la soldadura | Combinación de fundente y alambre de soldadura incompatible con el diseño de la junta | Inspección visual + comprobación con galga de perfiles |
| Desalineación entre bordes en la junta | No se mantuvo la tolerancia de armado y ajuste de la sección antes de la soldadura | Inspección visual + comprobación dimensional previa a la soldadura |
| Dureza excesiva de la ZAC | Aporte térmico fuera del intervalo calificado de la WPS | Ensayo de dureza (ISO 9015-1) |
| Distorsión / tensión residual | Secuencia de soldadura desequilibrada en una junta asimétrica | Inspección dimensional posterior a la soldadura |
Es fácil pasar por alto esa última línea si se evalúa la calidad de la soldadura circunferencial únicamente en términos de “manual frente a automatizada”. Según un estudio de Springer de 2026 que analiza el comportamiento a la fatiga de las soldaduras de reparación en estructuras tubulares S355 con soldaduras circunferenciales, las normas vigentes de diseño a fatiga ofrecen poca orientación cuando la soldadura de reparación se encuentra cerca de la junta original y se ejecutó con un procedimiento diferente del procedimiento de calificación original; esta situación no tiene relación con que la soldadura original fuera manual o automatizada, pero sí con la manera de planificar y documentar una reparación años después de construir la estructura. Una soldadura circunferencial sin defectos desde el primer día no garantiza una reparación sin defectos cinco años después si el procedimiento de reparación y su proximidad a la junta original no se consideran elementos de diseño independientes. En última instancia, todos los tipos de defectos de la tabla anterior se evalúan con la misma escala de aceptación: los niveles de imperfección B/C/D de ISO 5817:2023. La inclusión de escoria, en particular, es una queja recurrente entre los soldadores que realizan SAW de varias pasadas en acero de baja aleación; un hilo de discusión entre soldadores en activo en Eng-Tips describe exactamente este problema, que aparece como pequeñas bolsas de escoria entre pasadas cuando se apresura la limpieza entre ellas.
Torres marinas frente a terrestres: cómo el espesor de pared y la corrosión modifican la especificación de soldadura

✔ Terrestre
- Normalmente S355N/NL, pared de 6.5-60 mm
- Precalentamiento estándar para condiciones ambientales
- Menos requisitos de sobreespesor por corrosión
⚠ Marino
- Normalmente S355K2/NL, pared de hasta 80 mm+ para obtener tenacidad a bajas temperaturas
- Precalentamiento controlado + tiempo de espera posterior a la soldadura antes de los END
- Sobreespesor por corrosión + secuencia de recubrimiento y granallado integrada en el plan de fabricación
La hoja de ruta de NREL para la cadena de suministro de la energía eólica marina de Estados Unidos señala que las torres marinas suelen utilizar placas de acero en el intervalo de 1 a 3.5 pulgadas y que desarrollar esta capacidad requiere personal, capacitación, equipos y logística de planta realmente diferentes de los de una línea de torres terrestres, no solo acero más grueso en la misma instalación. Los fabricantes que pasan de torres terrestres a marinas asumen un proyecto de preparación a escala de planta, no solo un ejercicio de calificación de procedimientos.
Considere las primeras calificaciones para aplicaciones marinas de una sección S355K2/NL de 7.5 m de diámetro y 70 mm de pared; la temperatura de precalentamiento, el control de la temperatura entre pasadas y el periodo de espera previo al ensayo ultrasónico deben verificarse conjuntamente como un único procedimiento calificado. Utilizar un procedimiento S355N/NL calificado anteriormente con un espesor de pared diferente sería precisamente el tipo de riesgo que un registro de calificación del procedimiento busca eliminar.
END y verificación de la calidad de la soldadura
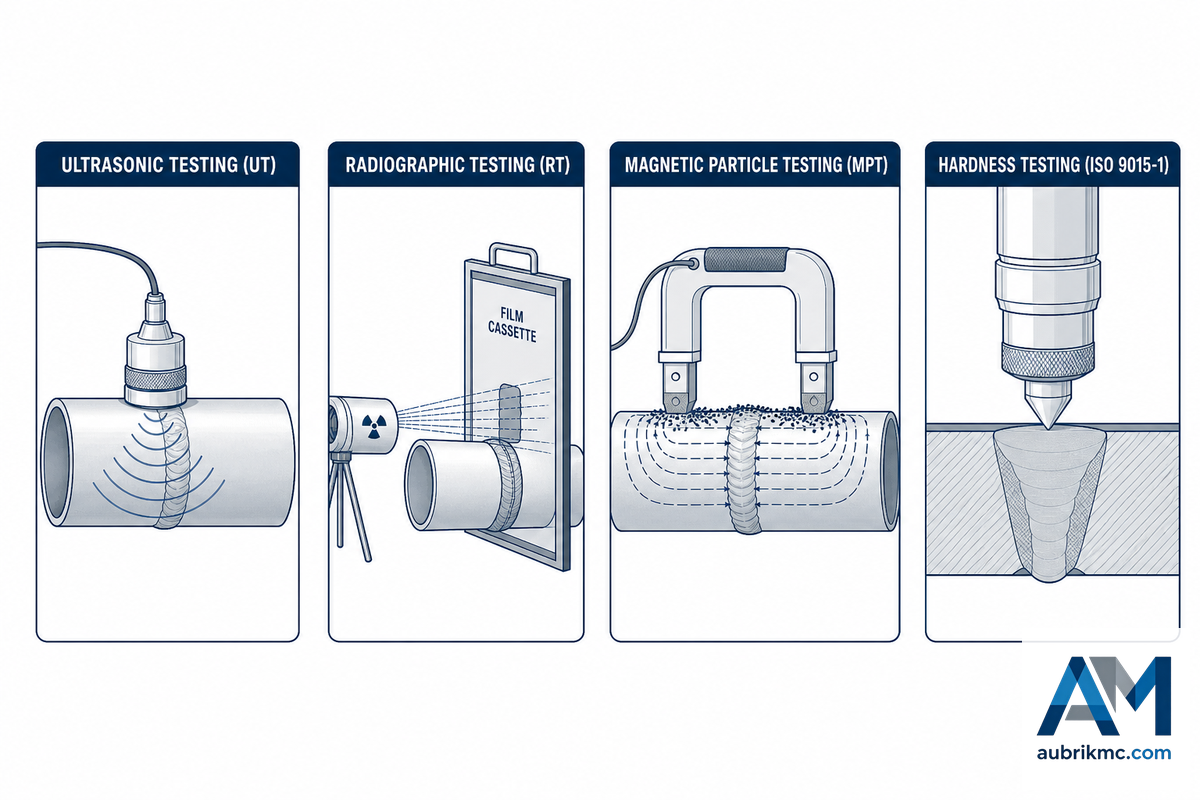
Manual de campo para la verificación mediante 4 métodos de END
Qué comprueba cada método habitual de inspección posterior a la soldadura y cuándo se aplica.
| Método | Detecta | Cuándo suele especificarse |
|---|---|---|
| Ensayo ultrasónico (UT) | Defectos internos: falta de fusión, porosidad y agrietamiento | Comprobación volumétrica estándar, secciones de pared gruesa |
| Ensayo radiográfico (RT) | Defectos internos, perfil de la soldadura | Cuando el acceso para UT es limitado o el código exige un registro radiográfico |
| Ensayo de partículas magnéticas (MPT) | Grietas abiertas a la superficie | Soldaduras después de una reparación, control superficial de aseguramiento de la calidad |
| Ensayo de dureza (ISO 9015-1) | Endurecimiento excesivo de la ZAC | Calificación de acero de alta resistencia y secciones gruesas |
Muchas normas exigen un periodo de espera considerable —de hasta 48 horas en algunos casos— después de la soldadura y antes del ensayo volumétrico no destructivo final de los materiales S355 sensibles al hidrógeno utilizados en juntas marinas de pared gruesa. Esto permite que el agrietamiento retardado asistido por hidrógeno tenga la oportunidad de manifestarse en el material; una junta que supera el UT seis horas después de la soldadura no representa la misma garantía de calidad que una junta que supera el UT 48 horas después, aunque los resultados ultrasónicos parezcan idénticos: ambas se comprueban conforme a los mismos niveles de aceptación de ISO 5817:2023, pero solo una tuvo tiempo de revelar un problema real. Los equipos de inspección radiográfica también siguen evolucionando en este ámbito: una patente reciente describe una fuente direccional de rayos X diseñada para introducirse directamente en una tubería o sección de torre giratoria y realizar la inspección en línea de la soldadura circunferencial, en lugar de trasladar la pieza a una estación de inspección fija.
“Un equipo de soldadura circunferencial no sustituye el criterio de ingeniería que sustenta un procedimiento de soldadura, sino la variabilidad de una persona que mantiene manualmente ese mismo procedimiento durante horas sobre una estructura giratoria. La metalurgia debe seguir siendo correcta antes de que la máquina siquiera inicie el arco.”
El costo real de la automatización: hoja de cálculo de productividad
Hoja de cálculo de productividad de la soldadura circunferencial
Una forma independiente de los proveedores para comprobar si automatizar la soldadura circunferencial realmente resulta rentable, utilizando sus propios datos en lugar de la afirmación destacada de un proveedor.
Casi todos los sitios web de proveedores de equipos para soldadura circunferencial presentan alguna variante de una o dos cifras redondas: uno promete un “aumento del 40-50% en la productividad de soldadura”; otro, una “reducción de hasta el 40% en el tiempo de fabricación”; y otro más, una “reducción del 40% en el tiempo de soldadura de tanques de almacenamiento en campo”. Tres proveedores sin relación entre sí, tres cifras similares y ninguna documentación sobre la metodología, el punto de referencia o algún estudio que las respalde. Nada de esto quiere decir que no valga la pena considerar la automatización. Simplemente, la cifra general del proveedor sustituye el cálculo de su planta, pero no es la respuesta.
La documentación comercial de esta categoría de equipos también recurre a un vocabulario conocido: “soluciones de soldadura”, “sistemas de soldadura automatizados”, “tecnología de soldadura” de nueva generación y promesas de eliminar el error humano para producir siempre soldaduras uniformes con calidad radiográfica. Parte de esto es razonable: la soldadura circunferencial automática realmente elimina gran parte de la variabilidad que la soldadura manual tradicional introduce en una línea de unión larga, y una línea de equipos automatizados bien operada puede ser más rentable que dotar de personal a una operación manual equivalente con la misma fuente de poder para soldadura y la misma potencia de soldadura. Sin embargo, las afirmaciones de “eficiencia de producción” y “alta productividad” solo tienen sentido en el contexto de sus propios proyectos de fabricación y programas de producción, ya sea que suministre para un proyecto eólico terrestre, un proyecto eólico marino o simplemente el próximo pedido de torres para un parque eólico, no en una ficha técnica genérica.
Para obtener un cálculo útil para la toma de decisiones, necesitará cuatro datos específicos de su planta:
Ingrese sus propios datos
- Su tiempo actual con el arco encendido como % de la duración del turno (la soldadura circunferencial manual suele operar al 20-30%).
- Su tasa actual de defectos/retrabajo y el costo total de un ciclo de retrabajo.
- Su costo laboral total por hora de soldadura (salarios + prestaciones + proporción correspondiente a supervisión).
- Las secciones que produce actualmente por turno y el límite de capacidad correspondiente a la duración del turno que realmente está alcanzando.
Multiplique la diferencia del tiempo con el arco encendido por la duración del turno y la tarifa laboral, añada el ahorro en costos de retrabajo derivado de una menor tasa de defectos y obtendrá una estimación del tiempo de soldadura y del plazo de recuperación específica para su planta, no la afirmación generalizada del proveedor. Además, según las conclusiones de NREL sobre la cadena de suministro, el cálculo no estará completo sin una partida de personal: automatizar la celda de soldadura no eliminará la necesidad de contar con un operador calificado, un técnico que conozca el sistema de seguimiento de junta y, si incursiona por primera vez en trabajos marinos, el plazo necesario para contratar y capacitar personal en una capacidad que antes no se realizaba internamente. Los estudios publicados sobre la economía de la producción de torres eólicas son claros al respecto, y si aumenta la productividad en una empresa de fabricación con un gran componente de servicios, ese aumento no necesariamente genera una mayor rentabilidad.
Evaluación de un proveedor de sistemas de soldadura circunferencial

Guía de debida diligencia para compradores de equipos de soldadura circunferencial
Preguntas que debe hacer a cualquier proveedor, no solo a quien le vende la máquina, antes de comprometerse con un sistema de soldadura circunferencial.
- ¿Cuenta con un WPQR (registro de cualificación del procedimiento de soldadura) conforme a ISO 15614-1 para mi espesor y grado de acero, y no solo con una declaración general de capacidades?
- ¿Cuál es su plazo de entrega real para refacciones y su SLA de respuesta en sitio, no el dato de marketing?
- ¿Tiene experiencia documentada con mi espesor de pared y grado de acero específicos, o sería la primera vez que realiza un proyecto de este tipo?
- Si voy a incursionar en trabajos de grado marino, ¿qué cobertura de soporte y configuración de equipos ofrece para el manejo de placas de acero, el recubrimiento/granallado y el acceso de mi planta a un puerto o a la red ferroviaria?
- ¿Qué capacitación requieren sus sistemas y cuánto tardará mi equipo en trabajar de forma independiente y con la cualificación necesaria?
Esta debida diligencia sigue siendo pertinente tanto si compra un equipo nuevo como si evalúa un equipo usado para soldadura circunferencial de torres eólicas en venta o simplemente intenta valorar una máquina que ya utiliza. Antes de firmar cualquier documento, solicite el manual real del equipo para soldadura circunferencial de torres eólicas: un verdadero manual de operación y mantenimiento, no un folleto llamativo, pues el nivel de detalle con el que un proveedor documenta la configuración, la calibración y los códigos de falla dice mucho sobre la madurez real del diseño del equipo. Asimismo, confirme desde el principio cómo se abastecen las refacciones del equipo para soldadura circunferencial de torres eólicas: si se mantienen existencias locales o se envían desde el extranjero con varias semanas de espera.
Estas preguntas tercera y cuarta serán más importantes de lo que la mayoría de los compradores prevé en esta etapa. Según el análisis de NREL citado anteriormente, la fabricación apta para proyectos marinos difiere considerablemente de la fabricación terrestre tradicional: requiere equipos radicalmente distintos para el manejo de placas de acero, plantillas de personal mucho más amplias y una logística portuaria o ferroviaria radicalmente diferente para transportar las secciones terminadas. La respuesta sincera de un proveedor a “¿realmente ha fabricado esto antes, con este espesor y para este mercado?” vale más que cualquier porcentaje de productividad incluido en una ficha técnica. Para los compradores que evalúan una capacidad relacionada, nuestra descripción general de los servicios de soldadura de metales por contrato explica qué esperar al contratar capacidad de fabricación más allá de la propia soldadura circunferencial. Si ya ha definido el alcance de sus necesidades de equipo y desea consultar la ficha técnica de Aubrik, nuestra página del equipo para soldadura circunferencial de torres eólicas presenta todos los detalles de la gama de modelos WT-GW-I/II.
Perspectivas del sector: qué está cambiando en la soldadura de torres eólicas

El comportamiento de investigación de los compradores es la evidencia más reveladora del rumbo de este mercado, y no se centra en el equipo de soldadura circunferencial de forma aislada, sino en el hábito general de investigar toda la gama de soldadura como un conjunto. El interés agregado en términos relacionados con la integración de líneas (soldadura de torres, rotadores de soldadura, equipos SAW y soldadura circunferencial) ha mostrado una ligera tendencia al alza durante los últimos 12 meses, mientras que el popular término genérico “soldadura de aerogeneradores” ha mostrado una tendencia a la baja en el mismo periodo. En términos sencillos, esto significa que los compradores realizan investigaciones más específicas antes de acercarse a un proveedor, no que haya menos interés general en la categoría. Si está considerando comprar una línea en 2026-2027, esto implica llegar a las conversaciones con los proveedores con los requisitos del rotador de soldadura, el manipulador de soldadura y el equipo de soldadura circunferencial ya definidos en función de la sección más grande prevista, no del promedio actual. Esto importa en la práctica porque un fabricante que espera hasta recibir un pedido suele enfrentar un retraso real por los plazos de entrega del manipulador de soldadura y del rotador de soldadura, y volver a cualificar una WPS conforme a ISO 15614-1 para un nuevo espesor de placa de acero añade aún más tiempo antes de iniciar una sola soldadura circunferencial.
En el frente tecnológico, el desarrollo ya mencionado de la soldadura híbrida láser-arco o de SAW de ranura estrecha merece especial atención para trabajos marinos de espesor máximo: en 2026 es un producto de investigación, no un producto disponible actualmente en nuestros catálogos, pero indica la dirección que tomarán las innovaciones de procesos para secciones gruesas a medida que las torres marinas aumenten de tamaño. La soldadura circunferencial tampoco es la única etapa de producción sometida a presiones para cambiar: el U.S. Department of Energy ha documentado el proceso de soldadura en espiral de Keystone Tower Systems como una alternativa que fabrica una torre a partir de una sola bobina de acero soldada mediante una línea de unión helicoidal continua, en lugar de apilar virolas laminadas independientes y unirlas con soldaduras circunferenciales; se trata de una apuesta de fabricación realmente distinta, no de un perfeccionamiento del método de soldadura circunferencial analizado en esta guía. Asimismo, el informe de NREL sobre la cadena de suministro de energía eólica marina señala que los equipos norteamericanos para fabricar torres marinas suelen ser importados, lo que no debe descartarse como una mera cuestión de costos, sino considerarse un verdadero factor de planificación de la inversión para cualquier fabricante que amplíe su capacidad con equipos nuevos en lugar de modernizar los activos existentes.
(Las estimaciones del tamaño del mercado para el conjunto más amplio de equipos de soldadura por arco, cuyo alcance suele situarse en el rango de $6-17 mil millones, mientras que las estimaciones para la soldadura por arco como subconjunto suelen prever un CAGR de un solo dígito medio, constituyen únicamente un contexto orientativo del sector y no deben utilizarse para respaldar ninguna de las recomendaciones anteriores, ya que varían enormemente entre los grupos de investigación y según sus supuestos.)
💡 Consejo profesional
Si está planificando comprar una línea para 2026-2027, dimensione en conjunto el equipo de soldadura circunferencial, el manipulador de soldadura y el rotador de soldadura en función de la sección más pesada prevista actualmente, no del promedio actual, para que la línea no se convierta en el factor limitante de su primer pedido marino de gran tamaño.
Preguntas frecuentes
¿Qué es un equipo para soldadura circunferencial de torres eólicas?
Ver respuesta
Un equipo para soldadura circunferencial de torres eólicas es una máquina de soldadura automatizada que une secciones laminadas de acero de una torre mediante una soldadura circunferencial que recorre por completo el cilindro. Combina un cabezal de soldadura por arco sumergido con un rotador de soldadura o un sistema de rodillos viradores que hace girar la sección a una velocidad controlada, de modo que la junta se suelda en una sola pasada continua, en lugar de mediante una serie de cebados manuales del arco.
¿La soldadura por arco sumergido siempre es necesaria para las juntas circunferenciales de las torres eólicas?
Ver respuesta
No. La SAW predomina por la mayor tasa de deposición y el arco confinado que se requieren para el acero estructural pesado, pero algunos fabricantes emplean soldadura por arco metálico con gas (GMAW) para secciones más ligeras o reparaciones en campo donde la movilidad tiene más peso que la tasa de deposición. La elección del proceso depende del espesor de pared, del acceso a la junta y de si la soldadura se realiza en la planta o en campo.
¿Cómo se inspecciona una soldadura circunferencial después de soldarla?
Ver respuesta
La mayoría de los procedimientos combina la inspección visual con al menos un método volumétrico de END, ya sea UT o RT, para detectar defectos como falta de fusión y porosidad, además de MPT para las grietas superficiales. Las juntas marinas de pared gruesa fabricadas con acero sensible al hidrógeno también pueden requerir un periodo de espera después de la soldadura y antes del END volumétrico, a fin de permitir que se manifiesten las grietas retardadas antes de la aceptación.
¿Qué grados de acero se utilizan en las secciones de torres eólicas?
Ver respuesta
Principalmente S355N/NL en aplicaciones terrestres; las secciones marinas más gruesas suelen utilizar S355K2/NL para obtener una mayor tenacidad a baja temperatura. La selección exacta del grado depende del espesor de pared y del código de diseño aplicable.
¿Las líneas de soldadura circunferencial necesitan posicionadores de soldadura o rotadores de soldadura como equipos independientes?
Ver respuesta
Sí: el cabezal del equipo de soldadura circunferencial no hace girar nada por sí solo. Aún necesita un rotador de soldadura, rodillos viradores o un manipulador de soldadura de columna y brazo horizontal para desplazar la junta frente al cabezal.
Por qué escribimos esta guía
Aubrik fabrica equipos para líneas de producción de torres eólicas, incluidos equipos de soldadura circunferencial, por lo que tenemos un interés directo en este tema, precisamente la razón por la que esta guía aborda alternativas de procesos, normas y preguntas para evaluar proveedores que van más allá de nuestra propia línea de productos. El contenido sobre la clasificación de defectos y las normas se basa en investigaciones publicadas sobre procedimientos de soldadura y fatiga de materiales, no en material de ventas interno. Revisado por el equipo de ingeniería de soldadura de Aubrik.
Referencias y fuentes
- Hoja de ruta de la cadena de suministro de energía eólica marina en Estados Unidos – National Renewable Energy Laboratory (NREL)
- Costo de las torres de hormigón para aerogeneradores fabricadas aditivamente en el sitio – California Energy Commission
- ISO 5817:2023, Soldadura, niveles de calidad para imperfecciones – International Organization for Standardization
- Novedades de ISO 15614-1:2017 – TWI (The Welding Institute)
- DNV-ST-0126, Estructuras de soporte para aerogeneradores – DNV
- Integración de soldadura híbrida láser-arco y SAW de ranura estrecha para placas de acero S355ML de 80 mm de espesor – Optics & Laser Technology (Elsevier, acceso abierto)
- Los consumibles marcan la diferencia en la soldadura de torres eólicas – The Fabricator (Lincoln Electric)
- Evaluación de discontinuidades en soldaduras circunferenciales de tuberías – TWI
- Caso de éxito de EERE: cómo la soldadura en espiral está revolucionando la fabricación de aerogeneradores – U.S. Department of Energy
- Sistema rotatorio de soldadura y métodos (AU2021229209A1) – Google Patents
- ISO 9015-1:2001, Ensayos destructivos de soldaduras en materiales metálicos – Ensayo de dureza – Parte 1: Ensayo de dureza en juntas soldadas por arco – International Organization for Standardization
Artículos relacionados
- Soldadura con cobot: guía para compradores – guía independiente de los proveedores sobre soldadura robotizada colaborativa
- Guía de celdas de soldadura robotizada – automatización de celdas completas para soldadura de acero estructural
- Cómo dimensionar un posicionador de soldadura de tuberías antes de solicitar una cotización
- Guía para seleccionar un posicionador de soldadura de servicio pesado
- Posicionadores de soldadura y mesas giratorias: guía de selección



