
Nehmen Sie Kontakt mit der Aubrik Company auf

Technische Kurzübersicht: Anlagenverbund zum Schweißen von Windtürmen
| Primäres Schweißverfahren | Unterpulverschweißen (UP-Schweißen), mit Einzeldraht oder Tandemdraht |
| Ausrüstung zum Drehen und Positionieren | Schweißrollenböcke, Rollenböcke, selbstausrichtende Rollenböcke |
| Positionierung des Schweißbrenners | Säulen-und-Ausleger-Schweißmanipulatoren |
| Üblicher Tragfähigkeitsbereich der Rollenböcke | 15-250 Tonnen (am Markt beobachtet, je nach Anbieter unterschiedlich) |
| Maßgebliche Normen | AWS D1.1 (Ausführung in den USA) / IEC 61400-6 (Tragwerksplanung). |
Schweißausrüstung für Windtürme bezeichnet die Gruppe von Maschinen – Schweißstromquellen, Rollenböcke und Schweißmanipulatoren –, mit denen Stahlbleche zu zylindrischen Turmsegmenten zusammengeschweißt werden, die eine Windenergieanlage zur Stromerzeugung in einem Windpark tragen. Aktualisiert im Juli 2026. Diese Ausrüstung wird eigens für den Bau von Windtürmen entwickelt und nicht aus einer allgemeinen Fertigungslinie abgeleitet; die meisten Käufer in diesem Bereich suchen Antworten auf zwei zentrale Fragen: Was umfasst eine vollständige Fertigungslinie für Windtürme, und wie wird sie für ein bestimmtes Turmsegment richtig dimensioniert? Dieser Artikel beantwortet beide Fragen anhand von Anbieterdaten, Patentanmeldungen und Normendokumenten und stützt sich nicht lediglich auf die Verkaufsunterlagen eines Herstellers.
Schweißausrüstung für Windtürme lässt sich in fünf primäre Maschinenklassen gliedern: Schweißstromquellen für das Unterpulverschweißen (UP-Schweißen), Schweißrollenböcke (auch Rollenböcke genannt), Säulen-und-Ausleger-Schweißmanipulatoren, Positioniergeräte zur Nahtverfolgung und Stationen für die zerstörungsfreie Prüfung (ZfP). Für diesen Leitfaden reicht die übliche Größenklassifizierung der Schweißrollenböcke für den Bau von Windtürmen in Standardkatalogen von 15 Tonnen bis 250 Tonnen, wobei die konkrete Norm für die Schweißqualität davon abhängt, wo der Turm hergestellt und letztlich vermarktet wird.
Wichtigste Erkenntnisse
- Das Unterpulverschweißen (UP-Schweißen) dominiert vor allem wegen seiner höheren Abschmelzleistung und nicht, weil es das einzige Verfahren wäre, das in der Praxis tatsächlich funktioniert.
- Für die Herstellung eines Turmsegments sind tatsächlich drei separate Positioniermaschinen erforderlich: eine für die Drehbewegung, eine weitere zum Tragen des Schweißbrenners und häufig eine dritte Maschine zur Nahtverfolgung.
- Der Tragfähigkeitsbereich von 15 bis 250 Tonnen für Rollenböcke und Positionierer entspricht dem aktuellen Angebot mehrerer Ausrüstungsanbieter und keiner etablierten branchenweiten Norm.
- Derzeit gibt es keine einzelne, weltweit einheitliche Norm für das Schweißen von Windtürmen, da zu den geltenden Regelwerken AWS D1.1, IEC 61400-6 und die je nach Region und Anwendungsbereich unterschiedlichen Anforderungen an die CE-Kennzeichnung in der EU gehören.
- Eine Verringerung der Mantelwanddicke eines Turms um etwa 20 % kann seine Ermüdungslebensdauer um 50-70 % erhöhen. Dieser Zielkonflikt muss unbedingt berücksichtigt werden, bevor die Wanddicke als einfache Möglichkeit zur Kostensenkung herangezogen wird.
Welche Ausrüstung schweißt einen Turm für Windenergieanlagen? (Grundlagen der Fertigung)
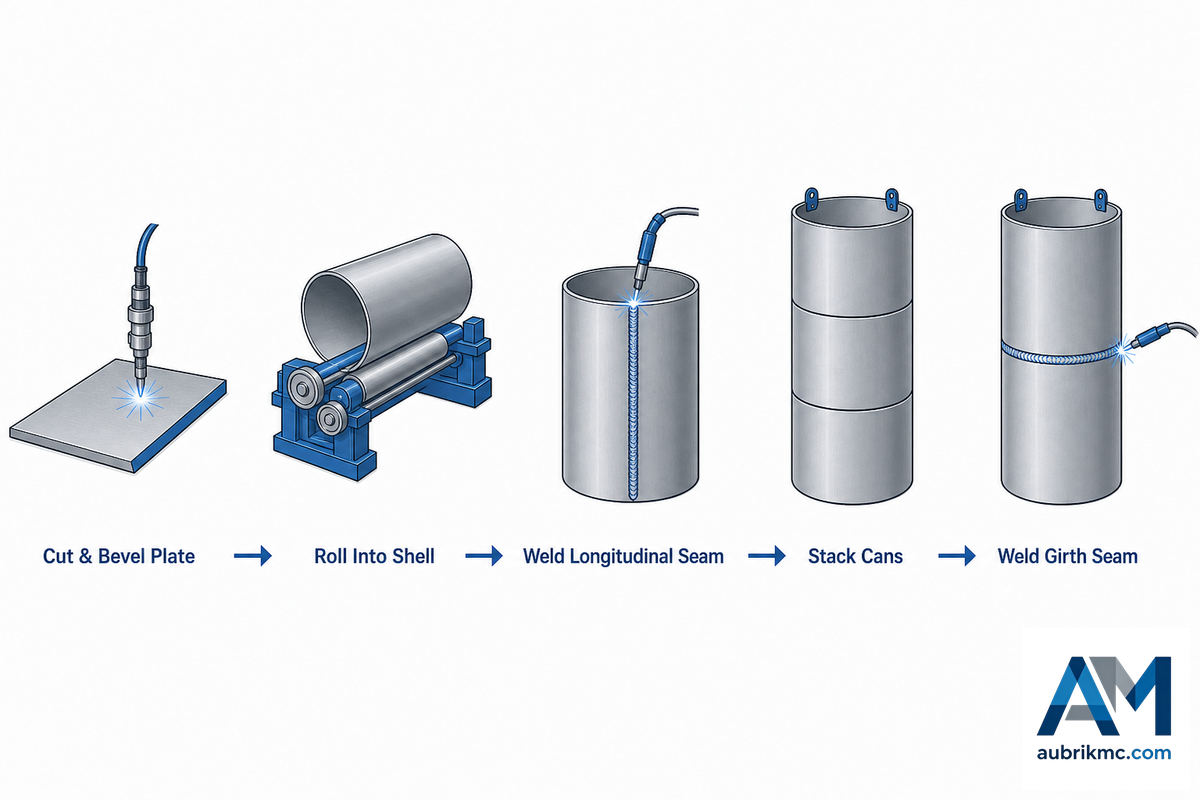
Ein Turm für Windenergieanlagen wird aus gewalzten Stahlblechsegmenten gefertigt, die einzelne zylindrische Schüsse bilden. Diese Schüsse werden anschließend aufeinandergesetzt und verschweißt, sodass größere vormontierte Segmente entstehen, aus denen schließlich der gesamte Turm besteht. Bei diesem traditionellen, als “Schussschweißen” bezeichneten Verfahren werden kleinere Rohrsegmente nacheinander aufeinandergesetzt und miteinander verschweißt.
Dieser Ablauf des Schussschweißens wird in einer Forschungsarbeit des College of Engineering der Northeastern University aus dem Jahr 2023 genau beschrieben, in der Arbeiten an Türmen für Windenergieanlagen dokumentiert wurden, die von Time Magazine gewürdigt wurden. Fast jeder Anlagenverbund zum Schweißen von Windtürmen beruht auf dieser grundlegenden Methode.
Ein chinesisches Patent (CN106695252A) zur Fertigung von Windtürmen beschreibt ein fünfstufiges Verfahren, das den in realen Fertigungsbetrieben beobachteten Abläufen entspricht. Der Ablauf beginnt mit dem Zuschneiden des Rohblechs, der Vorbereitung der Schweißnahtfuge und dem Walzen des Blechs zu einem zylindrischen Mantel; danach wird der Mantel durch Schweißen der Längsnaht geschlossen, bevor die einzelnen Schüsse abschließend mit Umfangsnähten zu einem fertigen Turmsegment zusammengefügt werden. Für jede Stufe kommt eine spezielle Ausrüstung zum Einsatz: Schneid- und Anfasmaschinen, Blechwalzen, eine Längsnaht-Schweißmaschine sowie ein Rollenbockaufbau in Kombination mit einem Schweißmanipulator für die Umfangsnähte.
Genau hier kommt die Aubrik-Ausrüstungsfamilie zum Schweißen von Windtürmen zum Einsatz: Ihr Gesamtprozess folgt den fünf Schritten der Blechhandhabung, des Längsnahtschweißens und des Umfangsnahtschweißens mithilfe eines Rollenbocks, wobei die gesamte Ausrüstungsfamilie als vollständige Fertigungslinie für Windtürme ausgelegt ist. In den folgenden Abschnitten dieses Artikels wird jede Ausrüstungsklasse einzeln betrachtet und erläutert, welche Aufgabe sie erfüllt, welche konstruktiven Gründe zugrunde liegen und was bei der Dimensionierung zu berücksichtigen ist.
💡 Praxistipp
Wenn der Anbieter „Schweißausrüstung für Windtürme“ als einzelnen Posten aufführt, fordern Sie eine Aufschlüsselung in die oben genannten 5 Kategorien an. Eine vollständig integrierte Schweißlösung für die Fertigung von Windtürmen – kein nur teilweise integriertes System – umfasst neben der UP-Schweißmaschine und den Positioniersystemen auch Stationen zur Nahtverfolgung und ZfP, da Projekte im Bereich erneuerbarer Energien die zusätzlichen Kosten für die nachträgliche Ergänzung einer Kategorie nach Inbetriebnahme der Fertigungslinie nur selten tragen können.
Unterpulverschweißen: Das zentrale Verfahren für jede Schweißnaht
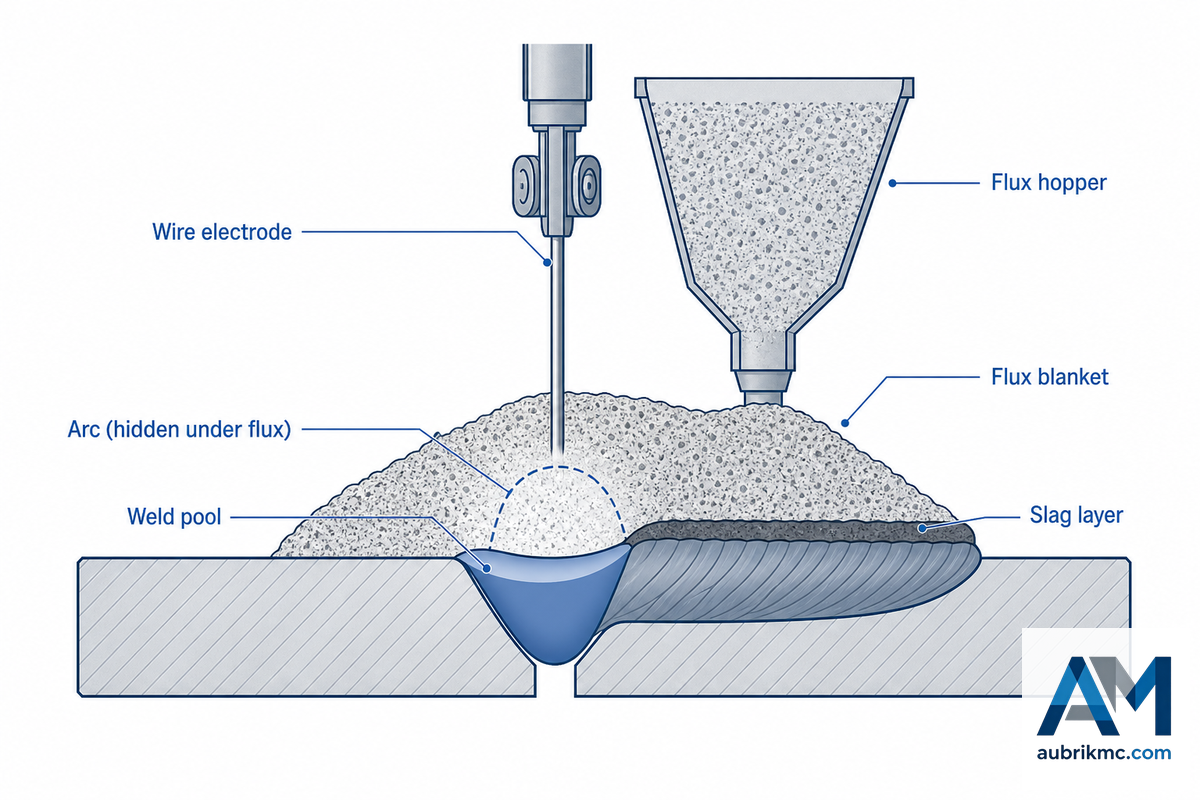
Womit werden die Bleche eines Windturms verschweißt?
Das primäre Schweißverfahren an einem Windturm ist sowohl für die Längsnähte als auch für die Umfangsnähte das Unterpulverschweißen (UP-Schweißen). Beim UP-Schweißen brennt der Lichtbogen unter einer Schicht aus Schweißpulver, die vor Lichtbogenstrahlung und Spritzern schützt und den Lichtbogen zugleich thermisch isoliert, sodass mit hoher Stromstärke und hoher Abschmelzleistung geschweißt werden kann.
Diese Verbindung aus hoher Stromstärke und hoher Abschmelzleistung veranlasste die University of Saskatchewan in ihren Forschungen zur Fertigung zu der Feststellung, dass „die Kombination aus hoher Stromstärke und hoher Abschmelzleistung erklärt, warum dieses Verfahren beim Schweißen von Großrohren, Druckbehältern und Türmen für Windenergieanlagen dominiert“. Derselbe Vorteil bei der Abschmelzleistung gilt auch für das Längsnahtschweißen am Schuss, dessen Verfahrensablauf im Patent CN106695252A zur Fertigung von Windtürmen Schritt für Schritt dokumentiert ist.
Für die Abschmelzleistung gibt es keinen einzelnen Wert, sondern einen konkreten Bereich. Laut der Fachzeitschrift Fabricators & Manufacturers Association (FMA) Fabricator beträgt die Abschmelzleistung einer Eindraht-UP-Schweißmaschine üblicherweise bis zu 40 lbs/hour und in manchen Fällen mehr, abhängig von Drahtdurchmesser und Polarität. Der Anbieter LJ Welding Automation wirbt für eine Tandem-Doppeldrahtanlage, bei der zwei Lincoln Electric ACDC-1000-Maschinen in ein gemeinsames Schweißbad arbeiten und ein beheizter 300-lb-Pulverförderer eingesetzt wird, nach eigenen Angaben mit mehr als 65 lbs/hour. Dabei handelt es sich um die Leistungsangabe eines Anbieters für eine bestimmte Tandemkonfiguration und nicht um einen unabhängig ermittelten Branchenwert; sie verdeutlicht jedoch den Produktivitätsunterschied zwischen Eindraht- und Tandemdrahtanlagen: etwa 60 % mehr Abschmelzleistung durch einen zweiten Draht am selben Schweißstoß.
| Konfiguration | Abschmelzleistung | Quelle |
|---|---|---|
| Eindraht-UP-Schweißen | Bis zu 40 lbs/hour | The Fabricator (Fachpresse) |
| Tandem-Doppeldraht-UP-Schweißen | 65+ lbs/hour (Herstellerangabe) | Produktdaten von LJ Welding Automation |
Ein internationales Patent aus dem Jahr 2002 (WO2002038891A1) zur Fertigung von Windturmflanschen bestätigt diese Entscheidung auf andere Weise, indem es beschreibt, dass “die Enden nach dem Einwalzen des Blechs miteinander verschweißt werden. Üblicherweise werden sie durch Unterpulverschweißen miteinander verbunden.” Der Grund dafür ist, dass praktisch die gesamte Klasse der im weiteren Verlauf dieses Leitfadens vorgestellten Maschinen auf dem UP-Schweißen beruht. Deshalb sind nahezu alle im restlichen Dokument vorgestellten Maschinen für dasselbe Verfahren ausgelegt: Sie halten die Verbindung stabil, führen den Schweißstoß gleichmäßig weiter und sorgen dafür, dass der Lichtbogen mehrere Stunden lang über der Naht bleibt. Verfahren wie das elektrische Widerstandsschweißen, die bei dünnwandigen Rohren mit kleineren Durchmessern weitverbreitet sind, können daher bei den Wanddicken von Turmschüssen nicht eingesetzt werden, während das pulverabgedeckte UP-Schweißen dafür geeignet ist.
Positionierung des Werkstücks: Rollenböcke und Säulen-und-Ausleger-Schweißmanipulatoren
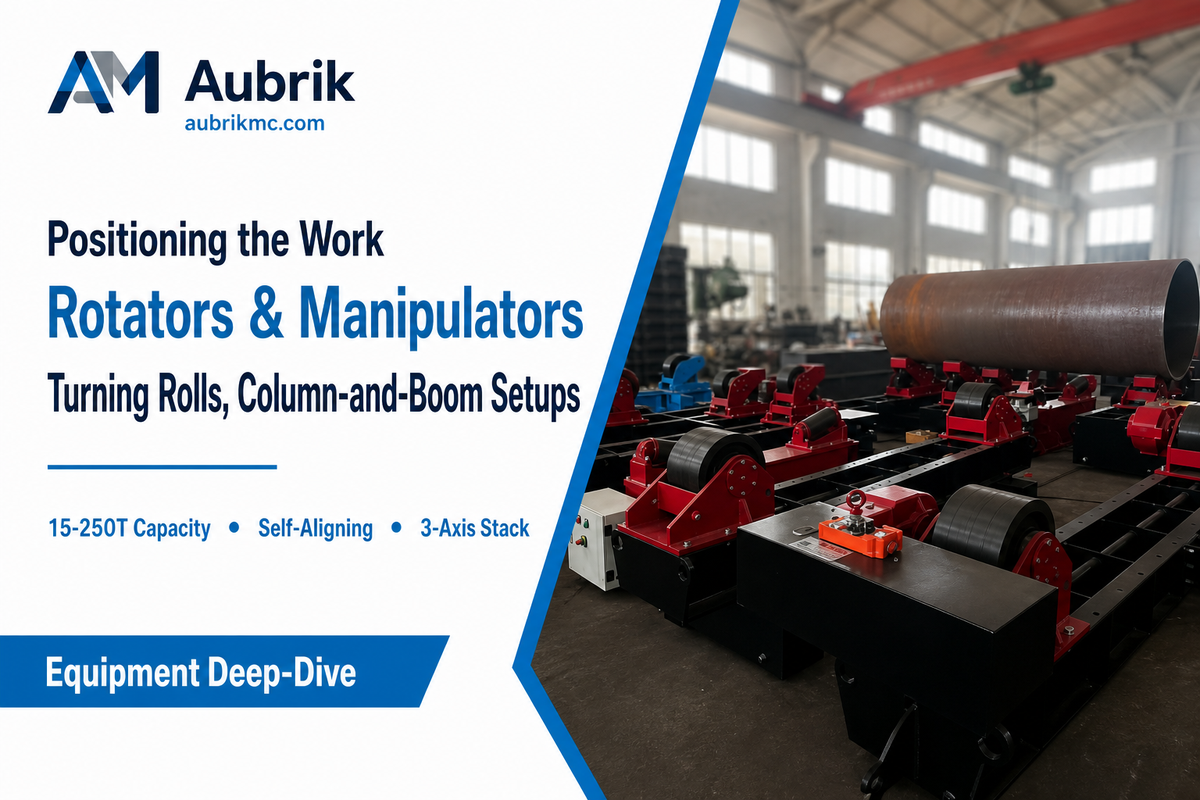
Die Abschmelzleistung des UP-Schweißens lässt sich nur nutzen, wenn der Schweißstoß über die gesamte Länge der Schweißnaht mit konstanter Geschwindigkeit und in gleichbleibender Position durch den Lichtbogen bewegt wird. Das kann kein Mensch leisten – ein mehrere Tonnen schweres Turmsegment lässt sich nicht von Hand mit konstanter Geschwindigkeit drehen –, weshalb Fertigungslinien zum Schweißen von Windtürmen diese Arbeit auf zwei verschiedene Maschinen und zwei verschiedene Aufgaben verteilen.
Schweißrollenböcke lagern das zylindrische Turmsegment auf motorisch angetriebenen und häufig hydraulisch unterstützten Rollen und drehen es mit kontrollierter Geschwindigkeit unter einem feststehenden oder annähernd feststehenden Schweißkopf; genau dies zeigt ein 2012 angemeldetes US-Patent (US20120304588A1) zur Errichtung von Türmen für Windenergieanlagen beim Schweißen horizontaler Umfangsnähte: Der Turm wird während des Schweißens um seine eigene Achse gedreht. Säulen-und-Ausleger-Schweißmanipulatoren erfüllen die umgekehrte Aufgabe: Sie tragen und bewegen den Schweißbrenner selbst und fahren einen Ausleger über das rotierende Werkstück aus, damit der Lichtbogen der Naht folgt, während sich das Segment dreht.
“Meiner Erfahrung nach haben die Schweißer bei so starkem Wind längst Verschläge gebaut, um sich warm zu halten!”
Ein Schweißfachingenieur für den Stahlbau in einem Diskussionsbeitrag auf Eng-Tips zum Schweißen vor Ort
Diese Anmerkung aus der Praxis erinnert daran, dass die Positionierausrüstung nicht nur aus metallurgischen Gründen gewählt wird: Die Windlast auf das Turmsegment und auf jede ungeschützte Fertigungsanlage ist ein reales Problem und kann bestimmen, ob die Fertigung in einer geschlossenen Halle erfolgen muss oder provisorische Windschutzvorrichtungen um den Rollenbock und den Schweißmanipulator erforderlich sind.
Gemeint ist hier der 3-Achs-Positionierverbund: der Rollenbock, der Schweißmanipulator und bei Fertigungslinien mit höherem Produktionsvolumen ein eigener Nahtverfolger. Genau das unterscheidet eine Schweißlinie für Windtürme von einer durchschnittlichen Rohrwerkstatt; jede der drei Achsen deckt einen Freiheitsgrad ab und sorgt dafür, dass der UP-Schweißkopf unabhängig von der Segmentgröße auf eine präzise kontrollierte und wiederholbare Schweißstoßgeometrie trifft. Aubrik fertigt beide Seiten dieses Verbunds; die Produktreihe der Säulen-und-Ausleger-Schweißmanipulatoren übernimmt beispielsweise die Positionierung des Schweißbrenners.
Eine falsche Abstimmung dieser Komponenten ist in der Praxis ein außerordentlich häufiger und kostspieliger Fehler: Ist ein Rollenbock gegenüber den Anforderungen des getragenen Segments auch nur um 20 Tonnen zu klein dimensioniert oder reicht der Ausleger eines Schweißmanipulators nicht weit genug, kommt es zu einer Fehlausrichtung, die sich an einer ungleichmäßigen Schweißraupenbreite entlang der Naht zeigt – ein Fehler, der üblicherweise Nacharbeit durch Abtragen und erneutes Schweißen mehrerer Lagen erfordert. Im Kern handelt es sich ebenso sehr um ein Problem der Werkstückhandhabung und der Bauteilsteifigkeit wie um ein schweißtechnisches Problem; ein großes zylindrisches Segment, das mit einem Hallenkran auf einen zu klein dimensionierten Rollenbock gesetzt wird, biegt sich bereits unter seinem Eigengewicht durch, bevor der Lichtbogen überhaupt gezündet wird. Aubrik legt seine Rollenbock- und Schweißmanipulator-Produktreihen als integrierte Einheiten aus, weil meist eine unausgewogene Kombination und nicht die Schweißparameter selbst die Ursache der meisten beim Ausrichten und Zusammenbauen an einer Fertigungslinie für Windtürme auftretenden Probleme ist. Eine gemäß ISO 9001 dokumentierte Toleranzkontrolle an beiden Maschinen ist entscheidend, damit mehrere Tonnen schwere Segmente während eines mehrstündigen Schweißzyklus rundlaufen.
Längsnaht oder Umfangsnaht: Zwei Schweißnähte, zwei Anlagenkonfigurationen
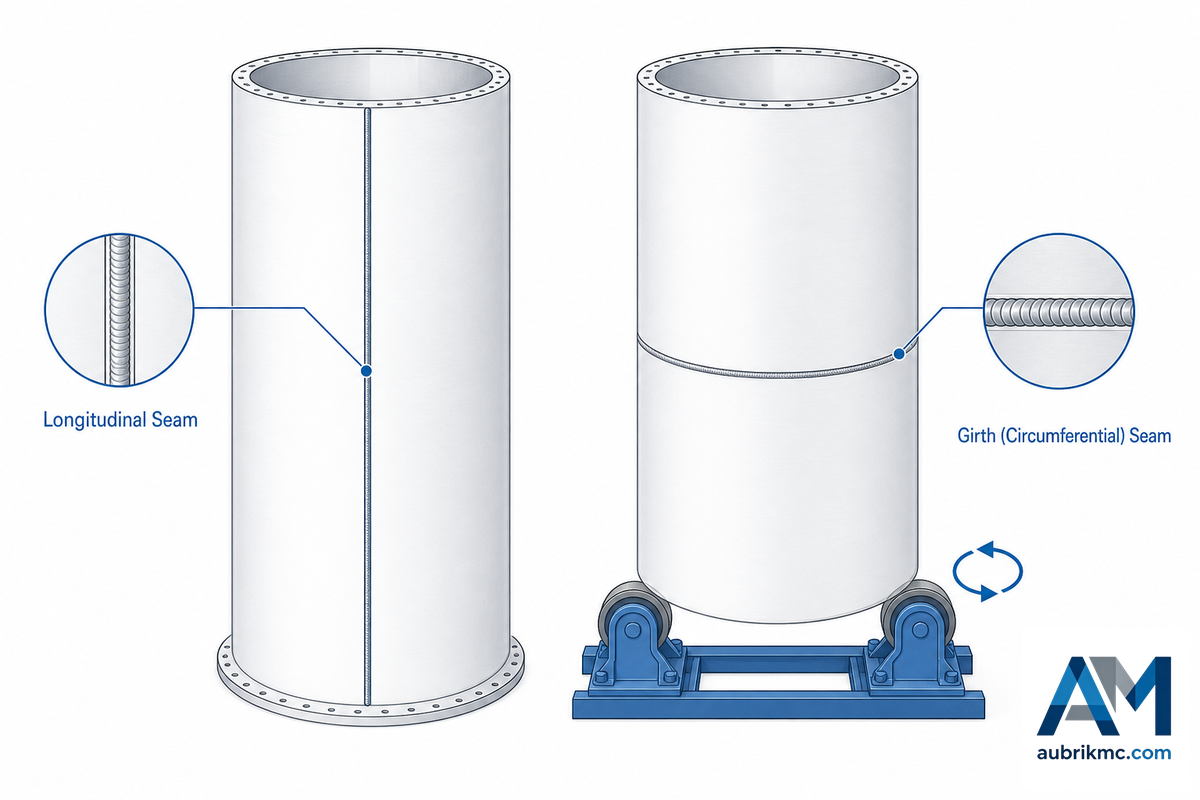
Jedes Turmsegment erfordert ein eigenes, passend dimensioniertes Schweißnahtpaar, da die Länge der einen Naht nicht zwangsläufig der Länge der anderen entspricht. Längsnaht: Sie verläuft über die Länge eines einzelnen gewalzten Schusses und schließt ihn zu einem Zylinder. Das Patent WO2002038891A1 zeigt genau diesen Vorgang: Flaches Stahlblech wird gewalzt und die beiden Längskanten werden durch UP-Schweißen miteinander verbunden. Umfangsnaht: Sie verbindet zwei vollständige Schüsse stirnseitig miteinander zu einem längeren Segment. Das Patent US20120304588A1 für das Montageverfahren legt nahe, dass die Schweißmaschine bei diesem Vorgang die zusammengefügten Schüsse um die Turmachse dreht, statt die Schweißung selbst entlang eines Schweißstoßes zu verfahren.
| Merkmal | Längsnaht | Umfangsnaht |
|---|---|---|
| Richtung des Schweißstoßes | Axial (verläuft über die Länge eines Schusses) | In Umfangsrichtung (verbindet zwei Schüsse stirnseitig) |
| Typischer Fertigungsschritt | Schließt einen einzelnen gewalzten Schuss | Verbindet fertige Schüsse zu einem Segment |
| Kernausrüstung | Feststehende oder verfahrbare Längsnaht-Schweißmaschine | Rollenbock + Säulen-und-Ausleger-Schweißmanipulator |
| Bewegungsquelle | Der Schweißkopf verfährt entlang der Naht | Das Werkstück dreht sich an einem annähernd feststehenden Kopf vorbei |
Wenn Sie sich eingehender mit Umfangsnähten befassen möchten, einschließlich der Toleranzen beim Ausrichten und Zusammenbauen sowie des Prozessablaufs zur Fehlervermeidung, finden Sie bei Aubrik einen eigenen Artikel ausschließlich über Ausrüstung zum Umfangsnahtschweißen an Windtürmen, der anders als dieser Artikel voraussetzt, dass die Ausrüstung bereits bis auf diese Kategorieebene ausgewählt wurde.
Dimensionierung der Ausrüstung: Tragfähigkeit, Durchmesser und Lastauswahl
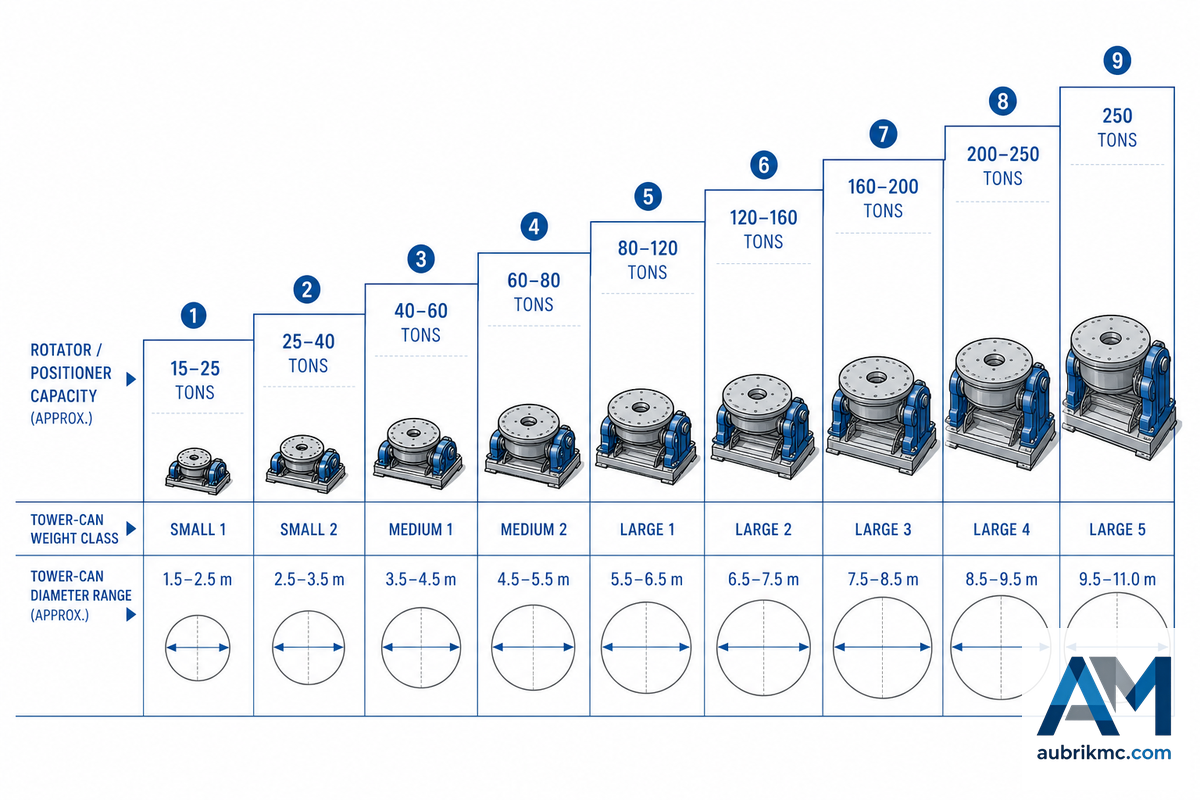
Die als „Rollenbock“ oder „Positionierer“ bezeichnete Ausrüstung wird üblicherweise nach der maximalen Arbeitslast in Tonnen dimensioniert, die sich ohne Durchrutschen um eine Achse drehen lässt. Katalogdaten mehrerer voneinander unabhängiger Ausrüstungshersteller zeigen ein sehr breites Spektrum: Rollenböcke für allgemeine Anwendungen weisen Tragfähigkeitsbereiche von etwa 15 bis 180 Tonnen auf; die eigens von Koike Aronson, einem bedeutenden Hersteller von Positionierern, angebotenen Rollenböcke reichen von 50 bis 250 Tonnen; und spezielle Rollenböcke ausschließlich für Windtürme werden für außergewöhnlich große kundenspezifische Systeme mit Tragfähigkeiten von wenigen Tonnen bis zu 2.000 Tonnen angeboten. Dies ist eine aus einer Marktübersicht abgeleitete Spanne und kein durch ein schweißtechnisches Regelwerk vorgeschriebener Wert.
Kapazitäts-Zuordnungskurve für Turmschüsse und Rollenböcke in 9 Klassen
Die folgende Tabelle fasst das geschätzte Gewicht und den Durchmesser von Windturmschüssen im Verhältnis zur jeweils relevanten Tragfähigkeitsklasse der Rollenböcke zusammen; die Angaben wurden aus mehreren verschiedenen Ausrüstungsangeboten von Anbietern zusammengestellt, darunter Aubrik, Angebote auf made-in-china.com, sohowelding.com, lydoer.com und der Rollenbockkatalog von Koike Aronson. Diese Tabelle ist eine hilfreiche erste Orientierung für die Auswahl – nutzen Sie sie zur Eingrenzung der Optionen, ziehen Sie für die endgültigen Auswahlkriterien jedoch die tatsächlichen Segmentzeichnungen des Fertigungsbetriebs heran.
| Turmsegmentklasse | Ungefähres Segmentgewicht | Typischer Durchmesser | Erforderliche Tragfähigkeit des Rollenbocks | Positionierertyp |
|---|---|---|---|---|
| Klasse 1 (leicht) | Unter 15 Tonnen | Unter 2m | 15-20 Tonnen | Konventionell, 2 Rollen |
| Klasse 2 | 15-30 Tonnen | 2-3m | 30-50 Tonnen | Selbstausrichtend |
| Klasse 3 | 30-60 Tonnen | 3-3.5m | 50-80 Tonnen | Selbstausrichtend |
| Klasse 4 (typisches Basissegment) | 60-100 Tonnen | 3,5-4.5m | 100-120 Tonnen | Schwere selbstausrichtende Ausführung |
| Klasse 5 | 100-150 Tonnen | 4,5-5m | 150-180 Tonnen | Schwere Ausführung |
| Klasse 6 | 150-200 Tonnen | 5-5.5m | 180-220 Tonnen | Schwere Tandemausführung |
| Klasse 7 | 200-250 Tonnen | 5,5-6m | 250 Tonnen | Mehrpunktauflage |
| Klasse 8 (überdimensioniert/nächste Generation) | 250-400 Tonnen | 6-7m | 400-500 Tonnen (kundenspezifisch) | Kundenspezifische Mehrpunktauflage |
| Klasse 9 (größte kundenspezifische Ausführung) | Über 400 Tonnen | Über 7m | Bis zu 2.000 Tonnen (kundenspezifisch) | Vollständig kundenspezifisch konstruiert |
Wichtige Faktoren bei der Dimensionierung eines Rollenbocks
- Segmentgewicht: Kürzere Basissegmente mit dickeren Wänden können ohne Weiteres mehr wiegen als längere Mittelsegmente.
- Kippmoment: Das dynamische Gewicht in Verbindung mit exzentrischen Lasten oder der Drehbewegung des Schweißkopfs erzeugt Kräfte, denen der Rollenbock standhalten muss.
- Der verfügbare Größenbereich der Rollenböcke im Verhältnis zu den tatsächlichen Schussdurchmessern der verschiedenen Turmsegmente. Basissegmente sind üblicherweise am breitesten.
- Wachstumsreserve: Einige Hersteller fertigen inzwischen Rollenböcke, die Segmente von mehr als 36 Metern aufnehmen können; daher kann es sinnvoll sein, in Ausrüstung mit Reserven für das Wachstum Ihres Projekts zu investieren, statt in naher Zukunft einen neuen Satz Rollenböcke kaufen zu müssen – das US-amerikanische Department of Energy weist darauf hin, dass die Türme mit zunehmenden Rotordurchmessern immer höher werden.
⚠️ Wichtig
Betrachten Sie die Wanddicke nicht als einfaches Ziel für Kostensenkungen. Die 2024 von Welding in the World veröffentlichte “wissenschaftliche Ermüdungsanalyse geschweißter Verbindungen von Türmen für Windenergieanlagen” zeigte – bestätigt durch eine Finite-Elemente-Studie des American Journal of Engineering and Applied Sciences an zwei 76.15m hohen Türmen –, dass eine Verringerung der Mantelwanddicke um etwa 20 % bei dem konkret modellierten geschweißten Detail zu einem Verlust der Ermüdungslebensdauer von 50 % bis 70 % führte und der Zusammenhang somit nicht linear ist. (Die genauen Prozentwerte unterscheiden sich je nach Turmhöhe, Schweißdetail und modellierten Lastfällen, der Grundsatz bleibt jedoch bestehen: Dünne Wände kosten erheblich Lebensdauer.) Eine vergleichsweise geringe Werkstoffeinsparung bei der Konstruktion kann zu einem großen Verlust an Lebensdauer an der Schweißnaht führen.
Normen und Schweißnahtprüfung: AWS D1.1, IEC 61400-6 und ZfP
Es gibt keinen universellen Schweißstandard für das Schweißen von Türmen für Windenergieanlagen – maßgeblich sind der Fertigungsort, der Aufstellungsort und die konkrete Art der angestrebten Zertifizierung. In den Vereinigten Staaten erfolgen die Qualifizierung von Schweißanweisungen und die Prüfung im Stahlbau, einschließlich der Fertigung von Türmen für Windenergieanlagen, üblicherweise nach D1.1/D1.1M, Structural Welding Code-Steel, der American Welding Society (AWS). (Zum Zeitpunkt der Erstellung ist die Ausgabe 2025, D1.1/D1.1M:2025-AMD1, laut Normenverzeichnis der AWS die neueste Fassung.) Ein auf Schweißprüfungen im Windenergiesektor spezialisiertes Unternehmen „empfiehlt nachdrücklich, die Prüfung gemäß AWS D1.1, EN 1090 oder IEC 61400-1 durchzuführen, da diese für alle Standorte gelten“. Die Vielfalt der anwendbaren Regelwerke wird bei einer Ermüdungsfestigkeitsprüfung des U.S. Bureau of Safety and Environmental Enforcement für Tragstrukturen von Offshore-Windenergieanlagen deutlich: Der maßgebliche Standard zur strukturellen Integrität kann je nach Anlagentyp und Standort erheblich variieren.
Diese Vielfalt kann einen erheblichen Unterschied ausmachen. IEC 61400-6:2020+AMD1:2025-Windenergieanlagen-Teil 6: Auslegungsanforderungen an Türme und Fundamente (mit AMD1, Stand Juni 2025), herausgegeben von der International Electrotechnical Commission, ist die speziell für die strukturelle Integrität von Türmen und Fundamenten von Windenergieanlagen verfasste Norm und deckt sämtliche Bereiche von geotechnischen Analysen bis zur Tragfähigkeit von Flanschverbindungen ab. Sie ist kein Regelwerk für die Schweißausführung im selben Sinne wie AWS D1.1, sondern definiert die Auslegungskriterien, die bei der Anwendung von Regelwerken für die Schweißausführung wie AWS D1.1 und EN 1090 einzuhalten sind. Gleichzeitig heißt es in den häufig gestellten Fragen der European Commission zur Bauproduktenverordnung ausdrücklich, dass Windenergieanlagen und ihre Türme „nicht in den Anwendungsbereich von EN 1090-1 fallen und daher nicht gemäß der Bauproduktenverordnung mit einer CE-Kennzeichnung versehen werden können. Das Konformitätsbewertungsverfahren muss gemäß der Maschinenrichtlinie und im Einzelfall durchgeführt werden.“ Es ist ein Fehler, bei einem für den europäischen Markt vorgesehenen Turm davon auszugehen, dass „AWS D1.1 alles abdeckt“.
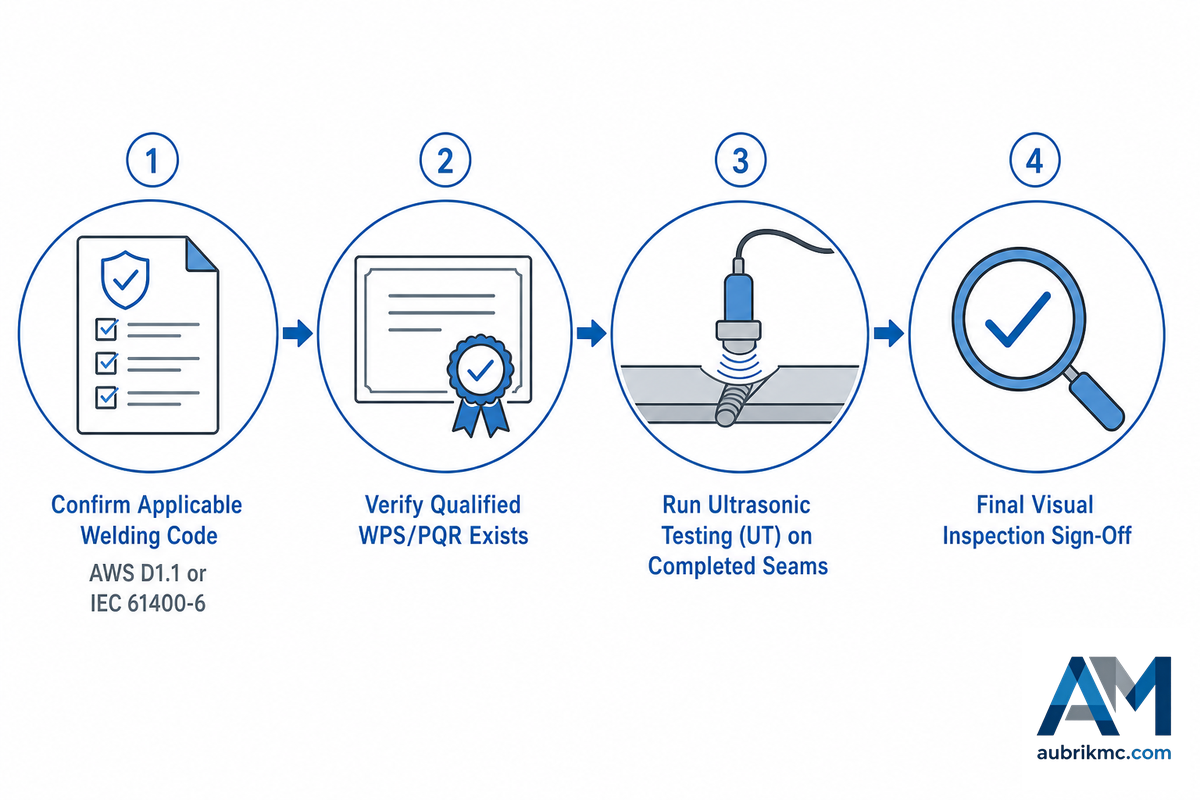
Normen legen fest, welche Anforderungen eine Schweißnaht erfüllen muss; die ZfP bestätigt, dass sie diese erfüllt. Wir bezeichnen den Ablauf als Praxisleitfaden für die Prüfung von AWS D1.1 bis zur ZfP: (1) feststellen, welches Stahlbauregelwerk im Zielmarkt des Turms gilt, (2) bestätigen, dass eine qualifizierte WPS/PQR vor Beginn des Produktionsschweißens vorliegt, (3) alle fertiggestellten Rund- und Längsnähte mittels Ultraschall auf innere Fehler wie Poren oder Bindefehler prüfen, ohne den Schweißstoß aufzutrennen, und (4) die Ergebnisse anhand der Abnahmekriterien des maßgeblichen Regelwerks dokumentieren (AWS D1.1 oder das jeweils geltende regionale Äquivalent). Unsere eigenen Fertigungslinien werden nach ISO 9001 und CE-Normen ausgelegt und zertifiziert und schaffen damit ein grundlegendes Qualitätskontrollniveau für den Fertigungsbetrieb, auf dem die lokale Qualifizierung der Schweißanweisung aufbaut.
Manuell oder automatisiert: Wirtschaftliche Abwägung der Anlageninvestition
Die ehrliche Antwort lautet hier nicht „Automatisierung ist besser“, sondern es geht um eine Abwägung zwischen Flexibilität und Konstanz. Eine frei zugängliche Studie aus dem Jahr 2025 in Discover Materials (Springer) verglich das manuelle Schweißen tatsächlich mit dem automatisierten Schweißen durch einen linear verfahrenden Schweißroboter bei unterschiedlichen Materialdicken. Erwartungsgemäß eignete sich das manuelle Verfahren besser für flexible, wechselnde Formen, während das automatische Verfahren bei gleichförmigen Schweißstößen eine höhere Genauigkeit und Konstanz erzielte und die gesamte Schweißzeit gegenüber dem manuellen Verfahren um nahezu 40 % verringerte. Obwohl bei diesem Versuch weder eine speziell für Windenergieanlagen vorgesehene SAW-Anlage eingesetzt wurde noch Daten zu den konkreten Zeiteinsparungen bei Windenergieanlagen erhoben wurden, veranschaulicht er deutlich die Abwägung zwischen Flexibilität und Konstanz, vor der ein Hersteller von Windkrafttürmen bei der Entscheidung zwischen manuellen Rollenböcken und automatisierten Schweißmanipulator-/SAW-/Nahtverfolgungssystemen steht.
✔ Vorteile automatisierter Fertigungslinien
- Konstante Schweißparameter bei langen Produktionsläufen – wirtschaftlicher als ein Schweißer, der Schweißlage für Schweißlage manuell lichtbogenschweißt
- Geringerer Zeitaufwand für Bediener bei wiederkehrenden Schweißlagen mit hoher Wärmeeinbringung
- Echtzeitüberwachung von Abschmelzleistung und Wärmeeinbringung bei modernen SPS-/HMI-gesteuerten Systemen mit fortschrittlicher Schweißtechnik
- Geringere Belastung der Beschäftigten durch Überkopfschweißen und hitzebedingte Ermüdungsrisiken
⚠ Zu berücksichtigende Einschränkungen
- Weniger anpassungsfähig an unregelmäßiges Ausrichten und Zusammenbauen oder nicht standardisierte Geometrien als ein qualifizierter Handschweißer
- Höhere anfängliche Anlagenkosten sowie eine Phase für Inbetriebnahme und Programmierung
- Weiterhin ist ein qualifizierter Schweißanlagenbediener erforderlich, der die Parameter einstellt und überprüft; das System arbeitet nicht „vollständig selbstständig“
Da viele Fertigungsbetriebe bereits an anderen Stellen im Werk Roboterschweißsysteme einsetzen, bedeutet die Ergänzung automatisierter Funktionen für die Fertigung von Windkrafttürmen häufig eher eine Aufrüstung vorhandener Systeme und Software für die Schweißautomatisierung als einen vollständigen Neuaufbau (SPS-/HMI- und Qualitätsüberwachungsplattformen lassen sich in der Regel aus anderen automatischen Schweißprojekten übernehmen, auch wenn dies bei der physischen Hardware des Schweißmanipulators nicht möglich ist).
Laufender Betrieb der Fertigungslinie: Instandhaltung und Anlagenverfügbarkeit
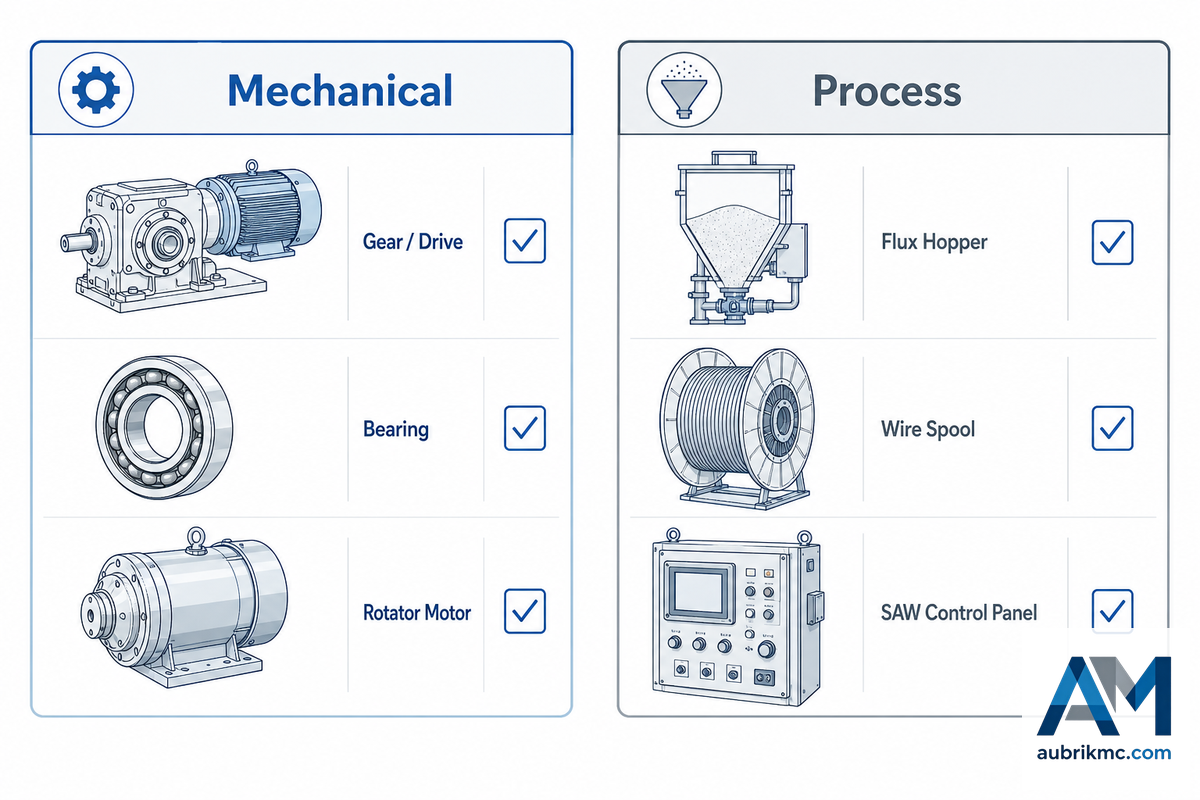
Bei der Instandhaltung von Schweißausrüstung für Windkrafttürme sind zwei unterschiedliche, jedoch leicht zu verwechselnde Bereiche zu berücksichtigen: die Mechanik (Rollenböcke, Schweißmanipulatoren, Antriebe) und der Prozess (Parameter des SAW-Systems) – dieselbe Aufteilung der Spezialausrüstung, die im Fertigungspatent CN106695252A beschrieben wird. Wird einer der beiden Bereiche vernachlässigt, entstehen Stillstandszeiten – lediglich in einer anderen Phase des Produktionszyklus.
- Antriebszahnräder, Rollen und Lagerflächen der Rollenböcke regelmäßig prüfen – eine durchrutschende Rolle kann beispielsweise dazu führen, dass die Drehgeschwindigkeit während des Schweißens schwankt.
- Ausrichtung von Ausleger und Säule des Schweißmanipulators prüfen – jede Abweichung führt entlang einer langen Rundnaht zu Schwankungen des Brennerabstands.
- Schweißpulver auf Verunreinigungen und gleichmäßige Zuführung überwachen. Die häufigste – und oftmals unerkannte – Ursache für Poren beim SAW ist nicht mechanischer Art.
- Sollwerte für Wärmeeinbringung und Verfahrgeschwindigkeit des Systems regelmäßig neu kalibrieren, damit sie der qualifizierten WPS entsprechen – nicht erst warten, bis ein Fehler festgestellt wird, da die Parameter langsam abdriften können, bevor ein Problem tatsächlich sichtbar wird.
- Sensoren und Optik der Nahtverfolgung sauber halten. Verdeckte Optik ist eine bekannte Ausfallursache in staubigen Fertigungsbereichen im Freien, in denen automatisierte Anlagen häufig eingesetzt werden.
Branchenausblick: Roboter- und sensorintegrierte Schweißautomatisierung
Diskussionen über die Fertigung von Windkrafttürmen in der gesamten Turmbranche – sowohl im Onshore- als auch im Offshore-Segment – konzentrieren sich zunehmend auf einen einzigen Engpass. Demnach wird die Ausbringungsrate der Turmfertigung durch die Verfügbarkeit von Anlagen zur Schweißautomatisierung begrenzt und nicht durch Krankapazitäten oder die vorgelagerte Lieferkette für Stahl. Diese Spezifikation ist bedeutsam, weil sie nicht lediglich besagt, „die Branche automatisiert“, sondern den wichtigsten Beschaffungsposten mit langer Lieferzeit vorgibt, den dieser Leitfaden behandelt (Dimensionierung der Rollenböcke, Leistungsfähigkeit des Schweißmanipulators und SAW-Geschwindigkeit) – denselben auf das Schweißen ausgerichteten Innovationstrend, für den ein von Northeastern University unterstütztes Turmprojekt 2023 von Time Magazine ausgezeichnet wurde.
Hinter diesem Versprechen steht ein klarer Entwicklungsplan für die Schweißtechnik: Sensorintegrierte Systeme, die Lichtbogenstabilität, Passgenauigkeit des Schweißstoßes und Verfahrgeschwindigkeit in Echtzeit messen, entwickeln sich rasch vom Pilotprojekt zur spezifizierten Standardausrüstung, und mindestens ein Anbieter von Schweißrobotern gibt an, dass seine automatisierten Systeme 50-Meter-Turmnähte bei Minusgraden und windigen arktischen Klimabedingungen zuverlässig schweißen, unter denen manuelle Teams an ihre körperlichen Sicherheits- und schweißtechnischen Grenzen stoßen. Zum Hintergrund (dies ist nicht der Kernpunkt): Analysten erwarten für den übergeordneten Markt der Automatisierung von Windenergieanlagen bis etwa 2035 eine durchschnittliche jährliche Wachstumsrate von >25 % und für den breiteren Markt der Lichtbogenschweißausrüstung eine hohe einstellige Wachstumsrate; dies sind nützliche Kontextdaten, sie ersetzen jedoch nicht den zugrunde liegenden Anlagentrend, den sie widerspiegeln. Für alle, die eine Erweiterung ihrer Turmfertigungslinie für 2026-2027 budgetieren, lautet die Kernaussage: Sensorintegrierte Technik sollte heute bei neuen Rollenbock-/SAW-Anschaffungen spezifiziert werden, statt sie als spätere Nachrüstung nach der Installation einzuplanen.
Eine Verzögerung dieses Übergangs verursacht weitere, möglicherweise verborgene Kosten: Fertigungsbetriebe, die an manuelle Fertigungslinien gebunden sind, berichten, dass ihr Abstand zu automatisierten Herstellern wächst (Produktivität ist ein in der Branche für diese Maschinen verwendeter Identifikationscode und keine bestimmte Marke) und dass bereits ein einziger verlorener Produktionstag an einer 100-Tonnen-Linie die Investition in Sensorik häufig übersteigt – wodurch die Automatisierungsentscheidung letztlich zu einer Kosten- und nicht zu einer Technologiefrage wird. Für Kunden, die eine Nachrüstung erwägen, hat Aubrik diese Lücke mit konkreten Zahlen beziffert, da die Diskussion häufig nicht von den oben in der Presse genannten allgemeinen Marktgrößen bestimmt wird, sondern von dem Engpass, den sie aktuell an einer bestimmten Fertigungslinie beseitigen müssen.
Häufig gestellte Fragen
F: Werden Türme von Windenergieanlagen geschweißt oder verschraubt/gegossen?
Antwort anzeigen
Der wichtigste Branchenstandard für den Bau von Türmen für Windenergieanlagen im gewerblichen Markt ist eine geschweißte Stahlkonstruktion; die eigentlichen Rohrschüsse der Turmsektionen werden weder gegossen noch verschraubt. Verschraubte Flansche zur Verbindung vollständiger Segmente sind durchaus üblich, zum Verbinden der einzelnen Schüsse (oder Mantelkörper) einer Sektion wird jedoch im Allgemeinen das Schweißen bevorzugt – aufgrund ihrer Wanddicke üblicherweise das Unterpulverschweißen. Für extrem hohe Bauwerke werden dagegen in der Regel Beton- und Stahl-Beton-Verbundtürme eingesetzt, geschweißte Stahltürme bleiben jedoch führend.
F: Was ist Unterpulverschweißen und warum wird es bei Windkrafttürmen eingesetzt?
Antwort anzeigen
Beim Unterpulverschweißen (SAW) brennt der Lichtbogen unter einer Schicht aus körnigem Schweißpulver und nicht frei in der Atmosphäre. Diese Abdeckung ermöglicht den Betrieb mit höheren Strömen, verringert die Spritzerbildung und verhindert sichtbare Lichtbogenstrahlung. Durch die geringere Spritzerbildung und die fehlende Lichtbogenstrahlung lassen sich höhere Abschmelzleistungen erzielen als mit einem offenen Lichtbogenverfahren wie dem E-Hand- oder MIG-Schweißen bei vergleichbarer Blechdicke.
Das Blech für Windkrafttürme besteht üblicherweise aus hochfestem, dickwandigem Stahl für den Stahlbau, und durch die Kombination aus hoher Abschmelzleistung und gleichmäßigem Einbrand konnte sich SAW als Branchenstandard für Längs- und Rundnähte an Turmsektionen etablieren – nicht irgendein schnelleres Verfahren mit geringer Einbrandtiefe.
F: Welche Größe muss ein Schweißrollenbock für eine Windkraftturmsektion haben?
Antwort anzeigen
Das hängt vom tatsächlichen Gewicht und Durchmesser der Sektion ab – einen einheitlichen Branchenstandard gibt es nicht. Die unteren Turmsektionen – normalerweise die schwersten und größten Sektionen des Turms – liegen meist am oberen Ende der Tragfähigkeitsbereiche von 15-250 t, die in den Anlagenangeboten verschiedener unabhängiger Anbieter zu finden sind – während für die dünneren oberen Sektionen deutlich weniger erforderlich ist. Grundsätzlich ist es sicherer, die Auslegung am schwersten Bauteil auszurichten, das voraussichtlich jemals aufgenommen werden muss, dabei eine Reserve für Kippmomente und nicht nur das Gesamtgewicht vorzusehen und zu prüfen, ob der Durchmesserbereich des Rollenbetts die kleinsten und größten Schüsse umfasst.
F: Wie wird die Qualität einer Schweißnaht an einem Windkraftturm geprüft?
Antwort anzeigen
Eine Schweißnaht an einem Windkraftturm wird üblicherweise einer Sichtprüfung sowie einer Form der zerstörungsfreien Prüfung (ZfP) unterzogen, um sicherzustellen, dass im Schweißstoß keine inneren Fehler wie Bindefehler oder Poren vorhanden sind, ohne ihn dafür physisch aufschneiden zu müssen – normalerweise kommt hierzu eine Ultraschallprüfung zum Einsatz. Die Grenzwerte für eine als zulässig geltende Schweißnaht werden üblicherweise durch das Stahlbauschweißregelwerk des Landes festgelegt, für das der Turm gebaut wird oder in dem er verkauft werden soll. Für die USA wäre daher AWS D1.1 das zu prüfende Regelwerk.
In anderen Ländern kann ein entsprechendes regionales Regelwerk gelten, und deshalb ist die Feststellung des anwendbaren Regelwerks ebenso wichtig wie die Frage, wie Hohupwill die fertige Arbeit prüft. Erwartet wird, dass bereits eine vollständig geprüfte Schweißanweisung (WPS) auf Grundlage von Verfahrensprüfberichten (PQR) erstellt wurde und lediglich sichergestellt werden muss, dass die Produktionsschweißnähte dieser WPS entsprechen.
F: Können bestehende manuelle Schweißlinien für die Automatisierung nachgerüstet werden?
Antwort anzeigen
In vielen Fällen ja – eine manuelle Rollenbock-Schweißmanipulator-Anlage lässt sich möglicherweise schrittweise erweitern, beginnend mit der Installation einer SPS-basierten Funktion zur Überwachung von Abschmelzleistung und Wärmeeinbringung auf der mechanischen Hardware, bevor der Rollenbock oder Schweißmanipulator ausgemustert wird. Vollständige Nachrüstungen sind schwieriger, wenn Rollenböcke einer früheren Generation weder die erforderliche Tragfähigkeit noch den für heutige Sektionen geeigneten Durchmesserbereich des Rollenbetts abdecken. Die Tragfähigkeit einer bestehenden Fertigungslinie, die für eine ältere Windenergieanlage ausreichend war, reicht möglicherweise nicht aus, um die neue Generation breiter Türme für die heutige Generation großer Windenergieanlagen zu handhaben.
Die Tragfähigkeit und Geometrie der Fertigungslinie jetzt zu prüfen, scheint der richtige Ausgangspunkt zu sein – bevor der erste Schritt erfolgt.
F: Ist SAW das einzige Verfahren, das an einem Windkraftturm eingesetzt wird?
Antwort anzeigen
Nein. Die tragenden Nähte sind der wichtigste Anwendungsbereich für SAW, doch für Flanschanschlüsse, das Schweißen innenliegender Bauteile und Reparaturen können Fülldraht-Lichtbogenschweißen (FCAW) oder Lichtbogenhandschweißen eingesetzt werden.
Warum wir diesen Leitfaden verfassen
Aubrik (Wuxi ABK Machinery), 1999 gegründet, produziert Schweißpositionierer, Rollenböcke, Schweißmanipulatoren, Fertigungslinien mit Montagemaschinen für H-Träger sowie komplette schlüsselfertige Fertigungslinien für Windkrafttürme, die unter ISO 9001 und CE-Kennzeichnung in über 20 Länder weltweit geliefert wurden, und unterstützt in allen bedienten Märkten Schweißarbeiten und technische Schulungen.
Dieser Leitfaden basiert nicht nur auf unseren Produktinformationen, sondern auch auf Normendokumenten, Patentanmeldungen sowie unabhängigen kommerziellen und wissenschaftlichen Informationen – denn potenzielle Käufer, die Schweißausrüstung für Windkrafttürme vergleichen, müssen auch wissen, wie die Schweißautomatisierung in der Praxis funktioniert, und nicht nur, wie sie auf einem Datenblatt dargestellt wird.
Literatur und Quellen
- AWS D1.1/D1.1M:2025-AMD1, Structural Welding Code, SteelAmerican Welding Society
- IEC 61400-6:2020+AMD1:2025, Windenergieanlagen, Teil 6: Auslegungsanforderungen an Türme und FundamenteInternational Electrotechnical Commission
- Bauproduktenverordnung, häufig gestellte FragenEuropean Commission
- Einfluss der Parameter des Unterpulverschweißens auf die Eigenschaften großformatiger KonstruktionenUniversity of Saskatchewan
- Steigerung der Abschmelzleistung beim UnterpulverschweißenThe Fabricator
- Analyse der Effizienz und Genauigkeit des manuellen und autonomen linearen Schweißens mit einem vierrädrigen SystemDiscover Materials (Springer, 2025)
- Geschweißte Verbindungen von Türmen für Windenergieanlagen unter ErmüdungsbelastungAmerican Journal of Engineering and Applied Sciences
- Bewertung der Ermüdungsfestigkeit stumpfgeschweißter Schweißstöße in Türmen für WindenergieanlagenWelding in the World (Springer, 2024)
- Time Magazine nimmt die Turbinentürme eines von Northeastern University unterstützten Unternehmens in die Liste der besten Erfindungen des Jahres 2023 aufNortheastern University College of Engineering
- CN106695252A, Verfahren zur Fertigung der Hauptkörperstruktur eines Turms für WindenergieanlagenGoogle Patents
- US20120304588A1, Verfahren zur Errichtung eines Turms für WindenergieanlagenGoogle Patents
- WO2002038891A1, Flansch mit Ausschnitt für WindkrafttürmeGoogle Patents
Verwandte Artikel
- Rundnaht-Schweißanlage für Windkrafttürmeein vertiefter Einblick in das Ausrichten und Zusammenbauen von Rundnähten sowie in Arbeitsabläufe zur Fehlervermeidung
- Fertigungslinie für Windkrafttürmewie die gesamte Anlagenkonfiguration einschließlich Kapazitätsplanung und gestufter Konformitätsprüfung zu einer Fertigungslinie zusammengeführt wird
- Roboterschweißzelle: Der vollständige Leitfadenfür Fertigungsbetriebe, die Roboterzellen außerhalb des Bereichs der Windkrafttürme bewerten
- Cobot-Schweißen: Der vollständige Leitfadenkollaboratives Roboterschweißen für die Fertigung kleinerer Stückzahlen oder unterschiedlicher Bauteile
- Schweißpositionierer und Drehtischedas breitere Sortiment von Aubrik an Positioniergeräten für zylindrische und unregelmäßige Werkstücke außerhalb der Turmfertigung



