
Aubrik Şirketi ile İletişime Geçin

Hızlı Teknik Bilgiler: Rüzgâr Türbini Kulesi Kaynak Ekipmanı Grubu
| Ana kaynak yöntemi | Tek veya tandem telli tozaltı kaynağı (SAW) |
| Döndürme/konumlandırma ekipmanı | Kaynak rotatörleri, çevirme ruloları, kendinden ayarlı kaynak rotatörleri |
| Kaynak torcunun konumlandırılması | Kolon-bom kaynak manipülatörleri |
| Yaygın kaynak rotatörü kapasite aralığı | 15-250 ton (piyasada gözlemlenen değer; tedarikçiye göre değişir) |
| Geçerli standartlar | AWS D1.1 (ABD uygulaması) / IEC 61400-6 (yapısal tasarım). |
Rüzgâr türbini kulesi kaynak ekipmanı; çelik sac levhaları, bir rüzgâr çiftliği için rüzgâr enerjisi üreten rüzgâr türbinini taşıyan silindirik kule bölümleri hâlinde birbirine kaynaklamakta kullanılan kaynak güç kaynakları, kaynak rotatörleri ve kaynak manipülatörlerinden oluşan makine grubudur. Temmuz 2026’da güncellendi. Bu ekipman, genel amaçlı bir imalat hattından uyarlanmak yerine özellikle rüzgâr türbini kulesi yapımı için üretilir ve bu alandaki çoğu alıcı iki temel soruya yanıt arar: rüzgâr türbini kulesi imalatına yönelik eksiksiz bir üretim hattı neleri kapsar ve bu hat belirli bir kule bölümü için nasıl uygun şekilde boyutlandırılır? Bu makale, yalnızca bir üreticinin satış dokümanlarına dayanmak yerine tedarikçi verilerini, patent başvurularını ve standart belgelerini inceleyerek her iki soruyu da ele alacaktır.
Rüzgâr türbini kulesi kaynak ekipmanı beş ana makine sınıfına ayrılabilir: tozaltı kaynağı (SAW) güç kaynakları, kaynak rotatörleri (çevirme ruloları olarak da adlandırılır), kolon-bom kaynak manipülatörleri, dikiş takipli pozisyonerler ve NDT (tahribatsız muayene) istasyonları. Bu rehber kapsamında, rüzgâr türbini kulesi ölçeğindeki imalatta kullanılan kaynak rotatörleri standart ekipman kataloglarında genellikle 15 ton ile 250 ton arasında sınıflandırılır; uygulanacak kaynak kalitesi standardını ise kulenin imal edileceği ve nihai olarak pazarlanacağı yer belirler.
Önemli Çıkarımlar
- Tozaltı kaynağı (SAW), uygulamada çalışan tek yöntem olduğu için değil, esas olarak üstün dolgu metalini yığma hızı nedeniyle baskındır.
- Bir kule bölümü oluşturmak için aslında üç ayrı konumlandırma makinesi gerekir: biri döndürme, diğeri kaynak torcunu taşıma ve çoğu zaman üçüncüsü dikişi takip etme amacıyla kullanılır.
- 15-250 tonluk kaynak rotatörü/pozisyoner kapasite aralığı, sektör genelinde kabul edilmiş bir standardı değil, farklı ekipman tedarikçilerinin mevcut ürünlerini yansıtır.
- Geçerli düzenlemeler coğrafi bölgeye ve uygulama kapsamına göre değişen AWS D1.1, IEC 61400-6 ve AB CE işaretleme gerekliliklerini içerdiğinden, rüzgâr türbini kulelerinin kaynağını düzenleyen tek ve evrensel bir küresel standart şu anda bulunmamaktadır.
- Bir kulenin gövde duvarı kalınlığının yaklaşık 20% azaltılması, yorulma ömrünün 50-70% artmasını sağlayabilir. Bu ödünleşim, duvar kalınlığını basit bir maliyet azaltma yöntemi olarak kullanmadan önce dikkate alınması gereken kritik bir etkendir.
Bir Rüzgâr Türbini Kulesini Gerçekte Hangi Ekipman Kaynaklar? (İmalatın Temelleri)
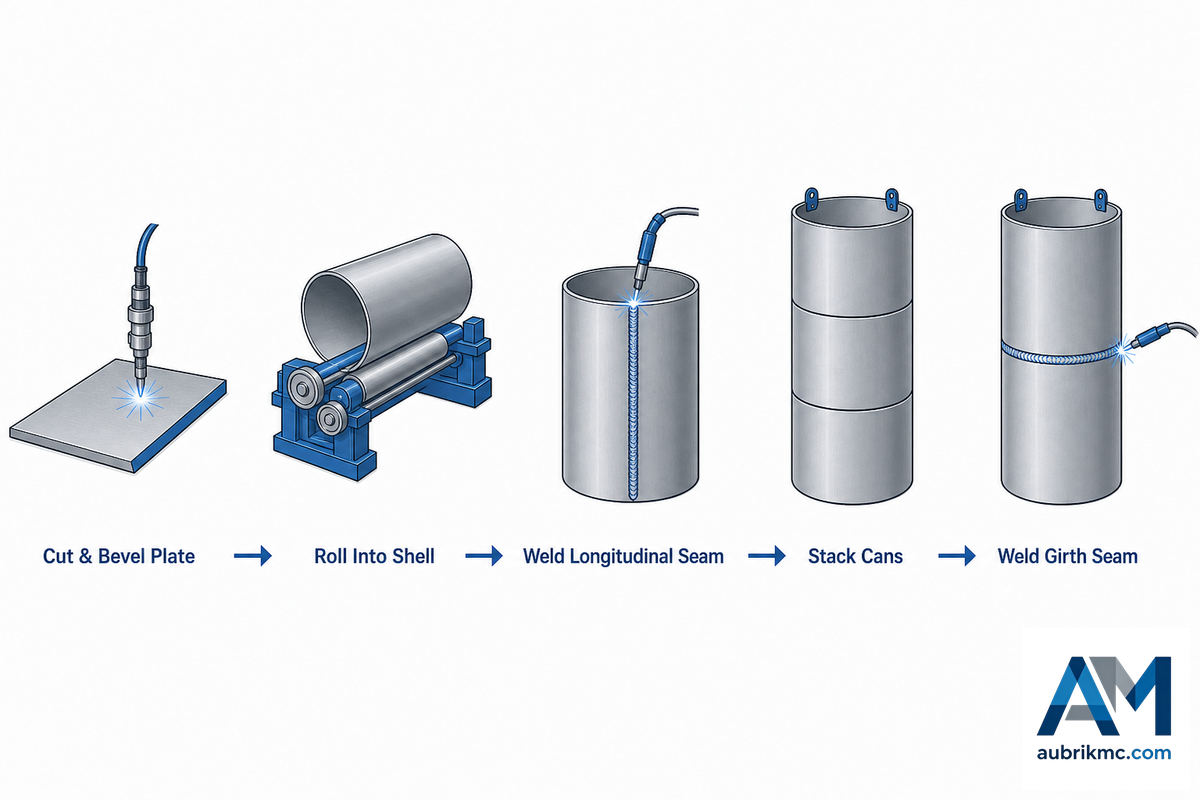
Bir rüzgâr türbini kulesi, ayrı silindirik gövde halkaları oluşturan haddelenmiş çelik sac levha bölümlerinden imal edilir. Daha sonra bu gövde halkaları üst üste yerleştirilip kaynaklanarak sonuçta kulenin tamamını oluşturan daha büyük, monte edilmiş bölümler meydana getirilir. “Gövde halkası kaynağı” olarak adlandırılan bu geleneksel yöntemde, daha küçük boru biçimli parçalar sırayla üst üste yerleştirilir ve birbirine kaynaklanır.
Bu gövde halkası kaynağı sırası, Northeastern University College of Engineering tarafından yayımlanan ve Time Magazine’in takdirini kazanan türbin kulesi çalışmasını belgeleyen 2023 tarihli bir araştırma makalesinde doğru biçimde açıklanmıştır. Neredeyse her rüzgâr türbini kulesi kaynak ekipmanı grubu bu temel yöntemle başlar.
Rüzgâr türbini kulesi imalatına ilişkin bir Çin patenti (CN106695252A), gerçek imalat tesislerinde gözlemlenen uygulamalarla uyumlu beş aşamalı bir kaynak prosedürünü ana hatlarıyla açıklar. Bu sıra; ham sac levhanın kesilmesiyle başlar, kaynak ağzının hazırlanması, sac levhanın silindirik gövde hâlinde bükülmesi, gövdeyi kapatmak için boyuna dikişin kaynaklanması ve son olarak ayrı gövde halkalarını nihai kule bölümü hâlinde birleştiren çevresel (çember) kaynaklarla bölümlerin montajına geçilmesiyle devam eder. Her aşama özel ekipmanla gerçekleştirilir: kesme ve kaynak ağzı açma makineleri, sac bükme makineleri, boyuna dikiş kaynak makinesi ve çember kaynakları için bir kaynak manipülatörüyle birlikte kullanılan kaynak rotatörü veya çevirme rulosu düzeneği.
Aubrik’in rüzgâr türbini kulesi kaynak ekipmanı ailesi tam olarak bu noktada devreye girer: tüm proses, sac levha taşıma ve konumlandırma, boyuna dikiş kaynağı ve kaynak rotatörü kullanılarak çember kaynağından oluşan beş adımı izler; bu ailedeki ekipmanların tamamı eksiksiz bir rüzgâr türbini kulesi hattı olarak tasarlanmıştır. Bu makalenin sonraki bölümlerinde her ekipman sınıfı ayrı ayrı ele alınarak görevi, tasarım gerekçeleri ve boyutlandırma açısından dikkate alınacak noktalar açıklanmaktadır.
💡 Uzman Önerisi
Tedarikçi “rüzgâr türbini kulesi kaynak ekipmanı”nı tek bir kalem olarak listeliyorsa bunun yukarıdaki 5 kategoriye ayrılmasını talep edin. Rüzgâr türbini kulesi imalatına yönelik tam entegre bir kaynak çözümünde — kısmen entegre bir sistemde değil — SAW kaynak makinesi ve konumlandırma sistemlerinin yanı sıra dikiş takip ve NDT muayene istasyonları da listelenir; çünkü yenilenebilir enerji projeleri, üretim hattı çalışmaya başladıktan sonra bir kategoriyi yeniden kurmanın ek maliyetini nadiren karşılayabilir.
Tozaltı Kaynağı: Her Dikişin Temelindeki Ana Yöntem
Bir Rüzgâr Türbini Kulesinin Sac Levhalarını Kaynaklamak İçin Ne Kullanılır?
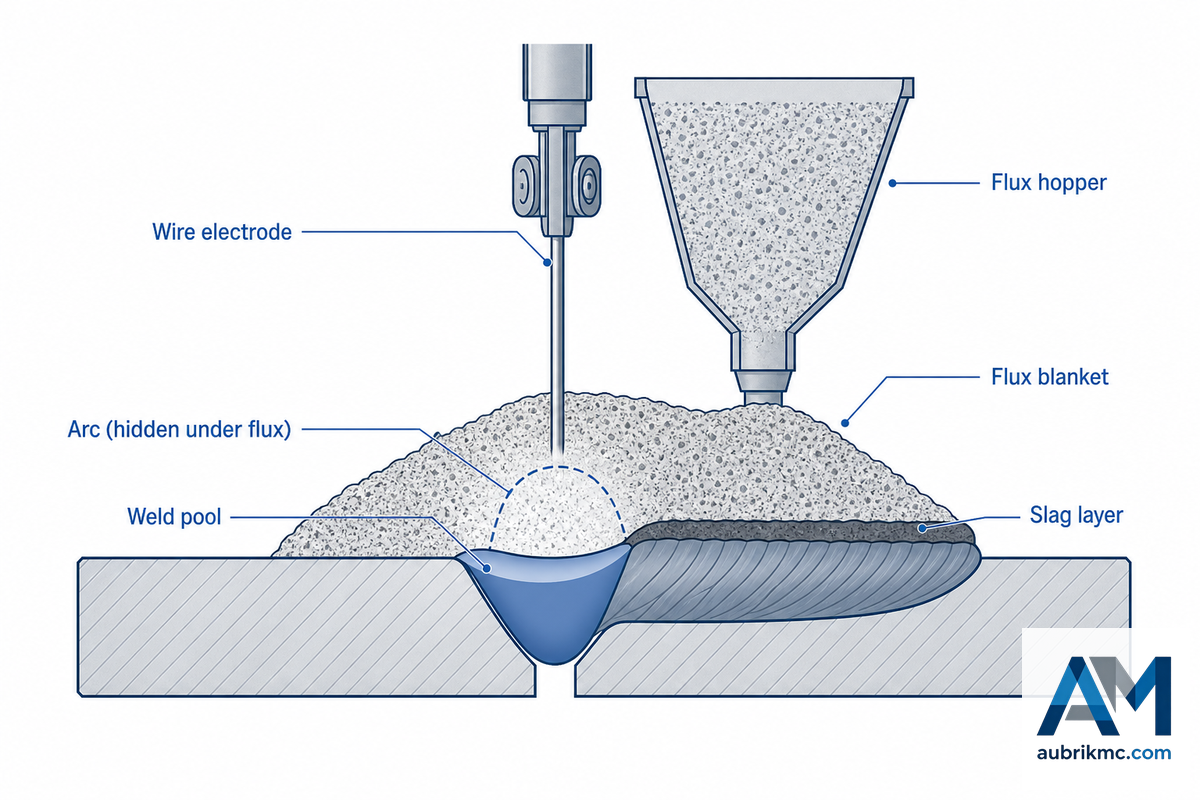
Bir rüzgâr türbini kulesinde hem boyuna hem de çember dikişleri için kullanılan ana kaynak yöntemi tozaltı kaynağıdır (SAW). SAW yönteminde ark, ark parlamasına ve sıçramaya karşı koruma sağlayan bir toz örtüsünün altında yanarken tozun yalıtım etkisi arkın yüksek akım ve yüksek dolgu metalini yığma hızlarında çalışmasına olanak tanır.
University of Saskatchewan’ın imalat araştırmasında “yüksek akım ile yüksek dolgu metalini yığma hızının birleşimi, bu tekniğin büyük çaplı hat borularının, basınçlı kapların ve rüzgâr türbini kulelerinin kaynağında neden baskın olduğunu açıklar” denmesinin nedeni, yüksek akım ve yüksek dolgu metalini yığma hızından oluşan bu özelliktir. Aynı dolgu metalini yığma hızı avantajı, rüzgâr türbini kulesi imalat patenti CN106695252A kapsamında adım adım belgelenen gövde halkasının boyuna dikiş kaynağında da geçerlidir.
Dolgu metalini yığma hızı için tek bir değer değil, gerçek bir aralık söz konusudur. Fabricators & Manufacturers Association (FMA) tarafından yayımlanan The Fabricator meslek dergisine göre, tek telli bir SAW makinesinin dolgu metalini yığma hızı tel çapına ve polariteye bağlı olarak genellikle 40 lbs/hour değerine kadar, bazı durumlarda ise daha yüksek olabilir. Tedarikçilerden LJ Welding Automation, iki Lincoln Electric ACDC-1000 makinesinin tek bir ortak kaynak banyosuna çalıştığı ve 300-lb ısıtmalı toz besleyiciyle eşleştirilen tandem çift telli bir düzenek için 65 lbs/hour üzerinde olduğunu belirttiği bir değer ilan etmektedir. Bu, belirli bir tandem konfigürasyona ilişkin tedarikçi performans iddiasıdır ve bağımsız olarak kıyaslanmış bir sektör değeri değildir; ancak tek telli ve tandem telli düzenekler arasındaki verimlilik farkını gösterir: aynı kaynak birleştirmesine ikinci telin eklenmesiyle yaklaşık 60% daha yüksek dolgu metalini yığma hızı.
| Konfigürasyon | Dolgu metalini yığma hızı | Kaynak |
|---|---|---|
| Tek telli SAW | 40 lbs/hour değerine kadar | The Fabricator (meslek yayını) |
| Tandem çift telli SAW | 65+ lbs/hour (tedarikçi beyanı) | LJ Welding Automation ürün verileri |
Rüzgâr türbini kulesi flanşı imalatına ilişkin 2002 tarihli uluslararası bir patent (WO2002038891A1), “sac levha büküldükten sonra uçların birbirine kaynaklandığını” ve “bunların genellikle tozaltı kaynağıyla birbirine kaynaklandığını” açıklayarak bu kararı başka yollarla doğrulamaktadır. Bunun nedeni, bu rehberin kalan kısmında sunulan makine sınıfının neredeyse tamamının SAW teknolojisine dayanmasıdır. Bu nedenle belgenin geri kalanında sunulan makinelerin neredeyse tamamı aynı teknikle çalışacak şekilde tasarlanmıştır: bağlantıyı sabit tutmak, kaynak birleştirmesini eşit hızla ilerletmek ve arkın birkaç saat boyunca dikiş üzerinde kalmasını sağlamak. Bu nedenle, küçük çaplı ince cidarlı borularda yaygın olarak kullanılan elektrik direnç kaynağı gibi yöntemler kule gövde halkası kalınlığında kullanılamazken toz örtülü SAW kullanılabilir.
İş Parçasının Konumlandırılması: Çevirme Ruloları, Kaynak Rotatörleri ve Kolon-Bom Kaynak Manipülatörleri
SAW yönteminin dolgu metalini yığma hızı, yalnızca kaynak birleştirmesinin tüm dikiş uzunluğu boyunca sabit hızda ve sabit konumda arkın altından geçmesi durumunda etkili olur. Bu, bir kişinin yapabileceği bir iş değildir — çok tonlu bir kule bölümü elle sabit hızda döndürülemez — dolayısıyla rüzgâr türbini kulesi kaynak ekipmanı hatları bu işi iki ayrı makineye ve iki ayrı göreve böler.
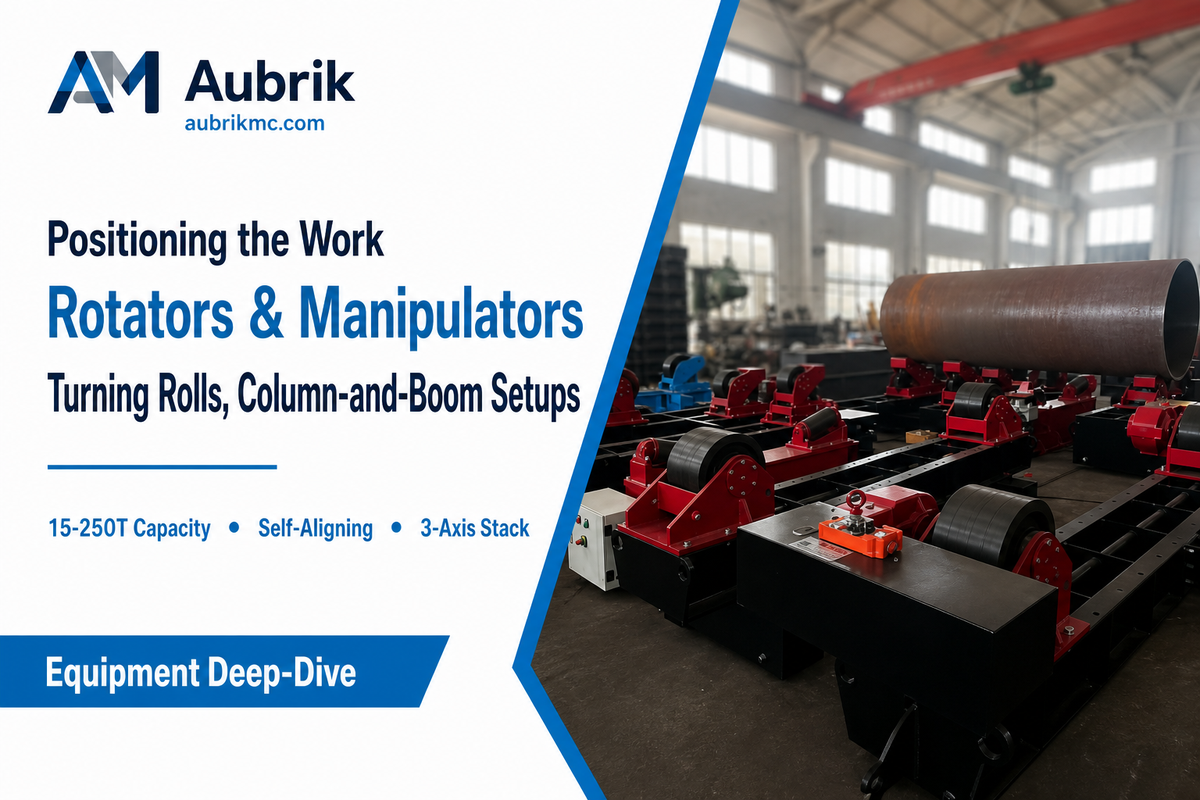
Kaynak rotatörleri (çevirme ruloları), silindirik kule bölümünü desteklemek ve sabit ya da yarı sabit bir kaynak kafasının altında kontrollü hızda döndürmek için motor tahrikli (ve çoğu zaman hidrolik destekli) rulolar kullanır; yatay (çember) dikiş kaynağıyla rüzgâr türbini kulelerinin kurulmasına ilişkin 2012 yılında başvurusu yapılan bir ABD patentinde (US20120304588A1) tam olarak bu işlem gösterilir: kule kaynaklanırken kendi ekseni üzerinde döndürülür. Kolon-bom kaynak manipülatörleri ise bunun tersini yapar: kaynak torcunu taşır ve hareket ettirir, ayrıca bölüm dönerken arkın dikişi izlemesini sağlamak için bomu dönen iş parçasının üzerine uzatır.
“Deneyimlerime göre hava bu kadar rüzgârlıysa kaynakçılar ısınmak için çoktan barınak kurmuş olur!”
Eng-Tips üzerindeki bir saha kaynağı tartışmasında bir yapısal kaynak mühendisi
Bu saha yorumu, konumlandırma ekipmanı seçiminin yalnızca metalürjik bir tercih olmadığını hatırlatır: kule bölümü ve açıkta kalan tüm imalat düzenekleri üzerindeki rüzgâr yükü, imalatın kapalı bir binada yapılıp yapılmayacağını veya kaynak rotatörü ile kaynak manipülatörünün çevresinde geçici rüzgâr perdeleri gerekip gerekmediğini belirleyebilecek gerçek bir etkendir.
Burada aslında söz konusu olan 3 Eksenli Konumlandırma Grubudur: kaynak rotatörü, kaynak manipülatörü ve (yüksek üretim hacimli hatlarda) özel bir dikiş takip sistemi. Bir rüzgâr türbini kulesi kaynak hattını sıradan bir boru atölyesinden ayıran budur; üç eksenin her biri bir serbestlik derecesini karşılar ve bölümün ölçeği ne olursa olsun SAW kafasının hassas biçimde kontrol edilen ve tekrarlanabilir bir kaynak birleştirmesi geometrisiyle karşılaşmasını sağlar. Aubrik bu grubun her iki tarafını da üretir; örneğin kolon-bom kaynak manipülatörü serisi, kaynak torcunu konumlandıran bileşeni sağlar.
Bu bileşenlerin doğru eşleştirilmemesi, uygulamada son derece yaygın ve maliyetli bir hatadır: taşıdığı bölümün gerektirdiği kapasiteden yalnızca 20 ton daha düşük kapasiteli bir kaynak rotatörü veya bom erişimi yetersiz bir kaynak manipülatörü, dikiş boyunca değişken kaynak dikişi genişliğiyle kendini gösteren hizasızlığa yol açar; bu kusur genellikle birkaç katmanın kaldırılıp yeniden kaynaklanmasını gerektirir. Bu, kaynakla ilgili olduğu kadar temelde bir parça taşıma ve konumlandırma ile yapısal rijitlik sorunudur; tavan vincinin yetersiz kapasiteli bir kaynak rotatörüne yerleştirdiği büyük silindirik bölüm, ark daha yanmadan kendi ağırlığı altında esneyecektir. Aubrik, kaynak rotatörü ve kaynak manipülatörü serilerini entegre üniteler olarak tasarlar; çünkü rüzgâr türbini kulesi hattında karşılaşılan çoğu fit-up sorununun temel nedeni genellikle kaynak parametreleri değil, dengesiz bir eşleştirmedir. Her iki makinede ISO 9001 kapsamında belgelenmiş tolerans kontrolü, çok tonlu bölümlerin saatler süren bir kaynak çevrimi boyunca eksen kaçıklığı olmadan dönmesini sağlamak açısından kilit önemdedir.
Boyuna Dikiş ve Çember Dikişi: İki Kaynak, İki Ekipman Düzeneği
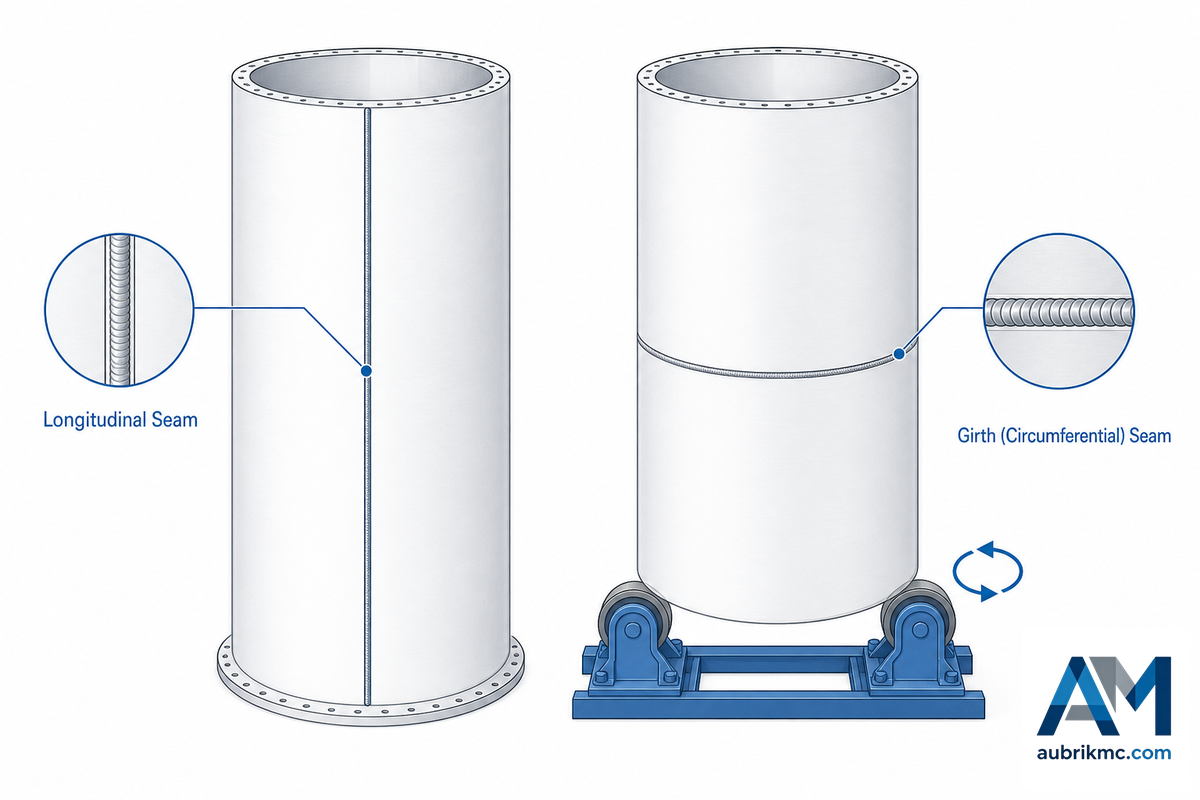
Bir kaynak dikişinin uzunluğu sonrakiyle aynı olmayabileceğinden, her kule bölümü ayrı ve uygun boyutlandırılmış bir kaynak çifti gerektirir. Boyuna dikiş: tek bir bükülmüş gövde halkasının uzunluğu boyunca uzanır ve silindir oluşturacak şekilde halkayı kapatır. WO2002038891A1 patenti tam olarak bu işlemi gösterir — düz sac levhanın bükülmesi ve iki uzun kenarın SAW yöntemiyle birbirine kaynaklanması. Çember (veya çevresel) dikişi: daha uzun bir parça oluşturmak için iki tam gövde halkasını uç uca birleştirir. Kurulum yöntemine ilişkin US20120304588A1 patenti, bu işlemde kaynağın bir birleştirme yeri boyunca ilerlemesi yerine kaynak makinesinin monte edilmiş gövde halkalarını kule ekseni etrafında döndürdüğünü belirtmektedir.
| Özellik | Boyuna dikiş | Çember (çevresel) dikişi |
|---|---|---|
| Kaynak birleştirmesinin yönü | Eksenel (tek bir gövde halkasının uzunluğu boyunca uzanır) | Çevresel (iki gövde halkasını uç uca birleştirir) |
| Tipik aşama | Tek bir bükülmüş gövde halkasını kapatır | Tamamlanmış gövde halkalarını bir bölüm hâlinde birleştirir |
| Ana ekipman | Sabit veya hareketli boyuna dikiş kaynak makinesi | Kaynak rotatörü/çevirme rulosu + kolon-bom kaynak manipülatörü |
| Hareket kaynağı | Kaynak kafası dikiş boyunca hareket eder | İş parçası neredeyse sabit duran kafanın önünde döner |
Fit-up toleransı ve kusurlardan kaçınmaya yönelik proses akışı dâhil olmak üzere çember kaynağını daha ayrıntılı incelemek için Aubrik’in yalnızca rüzgâr türbini kulesi çember kaynağı ekipmanına odaklanan makalesine bakılabilir; bu makale, buradaki makaleden farklı olarak ekipmanın kategori düzeyinde zaten seçildiğini varsayar.
Ekipmanın Boyutlandırılması: Kapasite, Çap ve Yük Seçimi
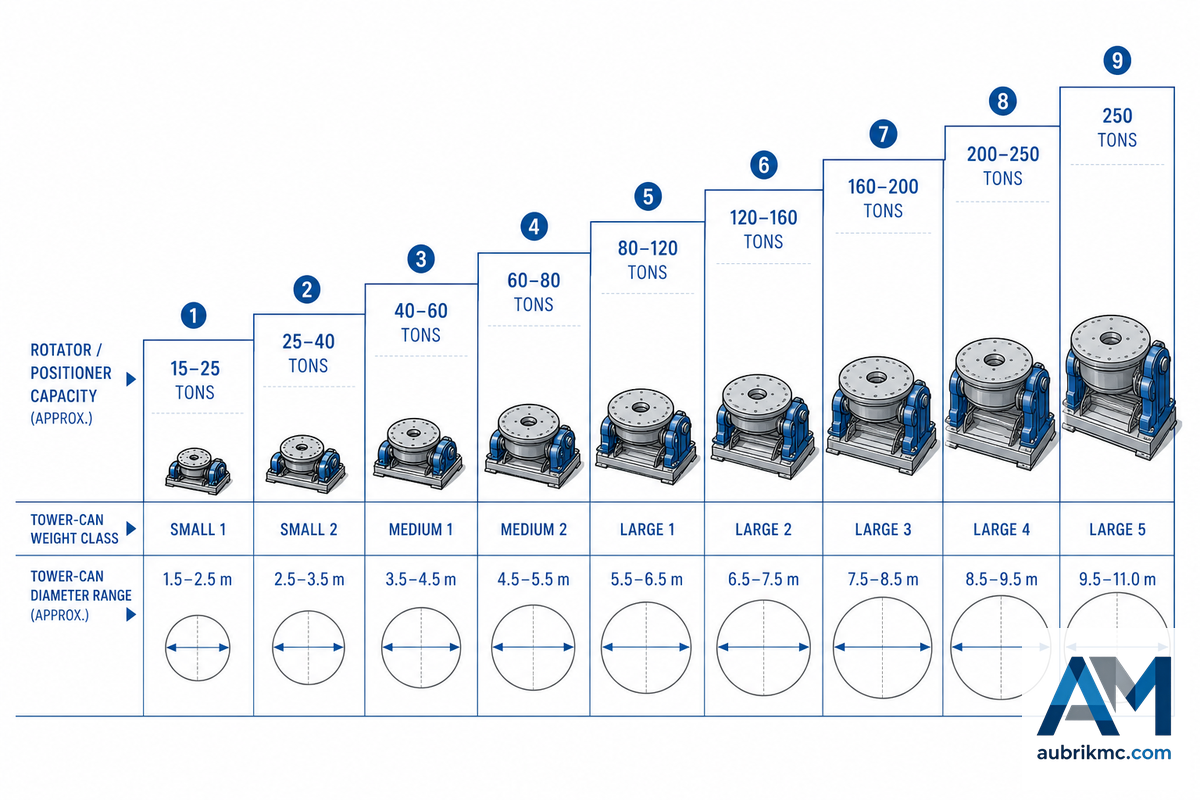
“Kaynak rotatörü” veya “pozisyoner” olarak adlandırılan ekipman genellikle, kaymadan bir eksen etrafında döndürülebilen azami iş yükünün ton cinsinden değeriyle boyutlandırılır. Birbiriyle bağlantısı olmayan çeşitli ekipman üreticilerinin katalog verileri, aralığın oldukça geniş olduğunu göstermektedir: genel amaçlı çevirme rulolarında yaklaşık 15 ile 180 ton arasında kapasiteler listelenirken önemli bir pozisyoner üreticisi olan Koike Aronson tarafından özellikle pazarlanan çevirme ruloları 50 ile 250 ton arasında değişir ve yalnızca rüzgâr türbini kulelerine yönelik özel kaynak rotatörlerinde birkaç tondan, olağanüstü büyük ve özel imal edilmiş sistemler için 2,000 tona kadar kapasiteler listelenir. Bu, piyasada yapılan bir araştırmanın gösterdiği aralıktır ve bir kaynak kodunun zorunlu kıldığı değer değildir.
9 Sınıflı Kule Gövde Halkası-Kaynak Rotatörü Kapasite Geçiş Eğrisi
Aşağıda, tahminî rüzgâr türbini kulesi gövde halkası ağırlığını ve çapını ilgili kaynak rotatörü kapasite kategorisine göre özetleyen bir tablo yer almaktadır — bu bilgiler, Aubrik, made-in-china.com ilanları, sohowelding.com, lydoer.com ve Koike Aronson’ın çevirme ruloları kataloğu dâhil olmak üzere çeşitli tedarikçilerin ekipman listelerinden derlenmiştir. Bu tablo, seçim sürecinde yararlı bir ilk değerlendirme sağlar — seçenekleri daraltmak için kullanın, ancak nihai seçim ölçütleri için imalatçının gerçek bölüm teknik resimlerine başvurun.
| Kule Bölümü Sınıfı | Yaklaşık Bölüm Ağırlığı | Tipik Çap | Gerekli Kaynak Rotatörü Kapasitesi | Pozisyoner Tipi |
|---|---|---|---|---|
| Sınıf 1 (hafif) | 15 tonun altında | 2 m’nin altında | 15-20 ton | Geleneksel 2 rulolu |
| Sınıf 2 | 15-30 ton | 2-3 m | 30-50 ton | Kendinden ayarlı |
| Sınıf 3 | 30-60 ton | 3-3.5 m | 50-80 ton | Kendinden ayarlı |
| Sınıf 4 (tipik taban bölümü) | 60-100 ton | 3.5-4.5 m | 100-120 ton | Ağır hizmet tipi kendinden ayarlı |
| Sınıf 5 | 100-150 ton | 4.5-5 m | 150-180 ton | Ağır hizmet tipi |
| Sınıf 6 | 150-200 ton | 5-5.5 m | 180-220 ton | Ağır hizmet tipi tandem |
| Sınıf 7 | 200-250 ton | 5.5-6 m | 250 ton | Çok noktalı destek |
| Sınıf 8 (büyük boy/yeni nesil) | 250-400 ton | 6-7 m | 400-500 ton (özel) | Özel çok noktalı |
| Sınıf 9 (en büyük özel sistem) | 400 tonun üzerinde | 7 m’nin üzerinde | 2,000 tona kadar (özel) | Tamamen özel olarak projelendirilmiş |
Kaynak Rotatörü Boyutlandırılırken Dikkate Alınacak Temel Etkenler
- Bölüm ağırlığı: duvarları daha kalın olan kısa taban bölümleri, daha uzun orta bölümlerden kolaylıkla daha ağır olabilir.
- Devrilme momenti: dinamik ağırlığın eksantrik yüklerle veya kaynak kafasının dönmesiyle birleşmesi, kaynak rotatörünün karşı koyması gereken kuvvetler oluşturur.
- Rulo yatakları için sunulan boyut aralığı ile kulenin farklı bölümlerindeki gerçek gövde halkası çapları arasındaki ilişki. Taban bölümleri genellikle en geniş olanlardır.
- Büyüme payı: Bazı üreticiler artık 36 metreyi aşan bölümleri taşıyabilen kaynak rotatörleri ürettiğinden, yakın gelecekte yeni bir kaynak rotatörü grubu satın almak yerine projenin büyümesine imkân tanıyan ekipmana yatırım yapmak uygun olabilir — türbin çapları büyümeye devam ettikçe kulelerin de giderek yükseldiğini ABD Enerji Bakanlığı belirtiyor.
⚠️ Önemli
Duvar kalınlığını kolay bir maliyet azaltma hedefi hâline getirmeyin. Welding in the World tarafından 2024 yılında yayımlanan “kaynaklı rüzgâr türbini kulesi bağlantılarının akademik yorulma analizi” (American Journal of Engineering and Applied Sciences dergisinin iki 76.15 m’lik kuleye ilişkin sonlu elemanlar çalışmasıyla da doğrulanmıştır), gövde duvarı kalınlığının yaklaşık 20% azaltılmasının modellenen belirli kaynaklı ayrıntıda yorulma ömrünün 50% ile 70% azalmasına yol açtığını göstermiştir — bu doğrusal bir ilişki değildir. (Kesin yüzdeler modellenen kule yüksekliğine, kaynak ayrıntısına ve yük durumlarına göre değişir, ancak ilke aynıdır: ince duvarlar önemli ölçüde ömür kaybına neden olur.) Tasarım sırasında malzemeden sağlanan nispeten küçük bir tasarruf, kaynak dikişinde büyük bir ömür kaybına yol açabilir.
Standartlar ve Kaynak Doğrulaması: AWS D1.1, IEC 61400-6 ve NDT
Rüzgâr türbini kulesi kaynağını düzenleyen evrensel bir kaynak standardı yoktur; her şey imalat yerine, kurulum sahasına ve alınacak sertifikanın türüne bağlıdır. Amerika Birleşik Devletleri’nde rüzgâr türbini kulesi imalatı dâhil yapısal çeliklere yönelik kaynak prosedürleri ve muayeneler genellikle American Welding Society (AWS) D1.1/D1.1M, Yapısal Kaynak Standardı-Çelik uyarınca yürütülür. (Bu yazının hazırlandığı tarihte en güncel sürüm, AWS standart kaydında listelenen 2025 baskısıdır: D1.1/D1.1M:2025-AMD1.) Rüzgâr enerjisi sektöründe kaynak muayeneleri konusunda uzmanlaşmış bir firma, “tüm konumlar için geçerli olduğundan muayenenin AWS D1.1, EN 1090 veya IEC 61400-1 uyarınca yapılmasını kesinlikle tavsiye etmektedir.” Uygulanabilir standartların çeşitliliğine dikkat edilmelidir; açık deniz rüzgâr türbini jeneratörü yapıları hakkındaki bir U.S. Bureau of Safety and Environmental Enforcement yorulma tasarımı incelemesi, uygulanabilir yapısal bütünlük standardının kurulum türüne ve konumuna göre ne ölçüde değişebildiğini göstermektedir.
Bu çeşitlilik büyük bir fark yaratabilir. International Electrotechnical Commission tarafından yayımlanan IEC 61400-6:2020+AMD1:2025-Rüzgâr enerjisi üretim sistemleri-Bölüm 6: Kule ve temel tasarım gereklilikleri (Haziran 2025 itibarıyla AMD1 dâhil), jeoteknik analizden flanş bağlantılarının dayanımına kadar her konuyu kapsayan ve özellikle rüzgâr türbini kuleleri ile temellerinin yapısal bütünlüğü için hazırlanmış standarttır. AWS D1.1 gibi bir kaynak uygulama standardı değildir; bunun yerine AWS D1.1 ve EN 1090 gibi kaynak uygulama standartlarının uyması gereken tasarım kriterlerini tanımlar. Bu arada European Commission’ın Yapı Malzemeleri Yönetmeliği SSS’sinde, rüzgâr türbinlerinin ve kulelerinin “EN 1090-1 kapsamı dışında kaldığı ve bu nedenle Yapı Malzemeleri Yönetmeliği uyarınca CE işareti alamayacağı açıkça belirtilmektedir. Uygunluk değerlendirme süreci, [ilgili] Makine Direktifi uyarınca ve her durum özelinde yürütülmelidir.” Avrupa pazarında kurulacak bir kule için “AWS D1.1 bu konuyu karşılıyor” varsayımında bulunmak hatadır.
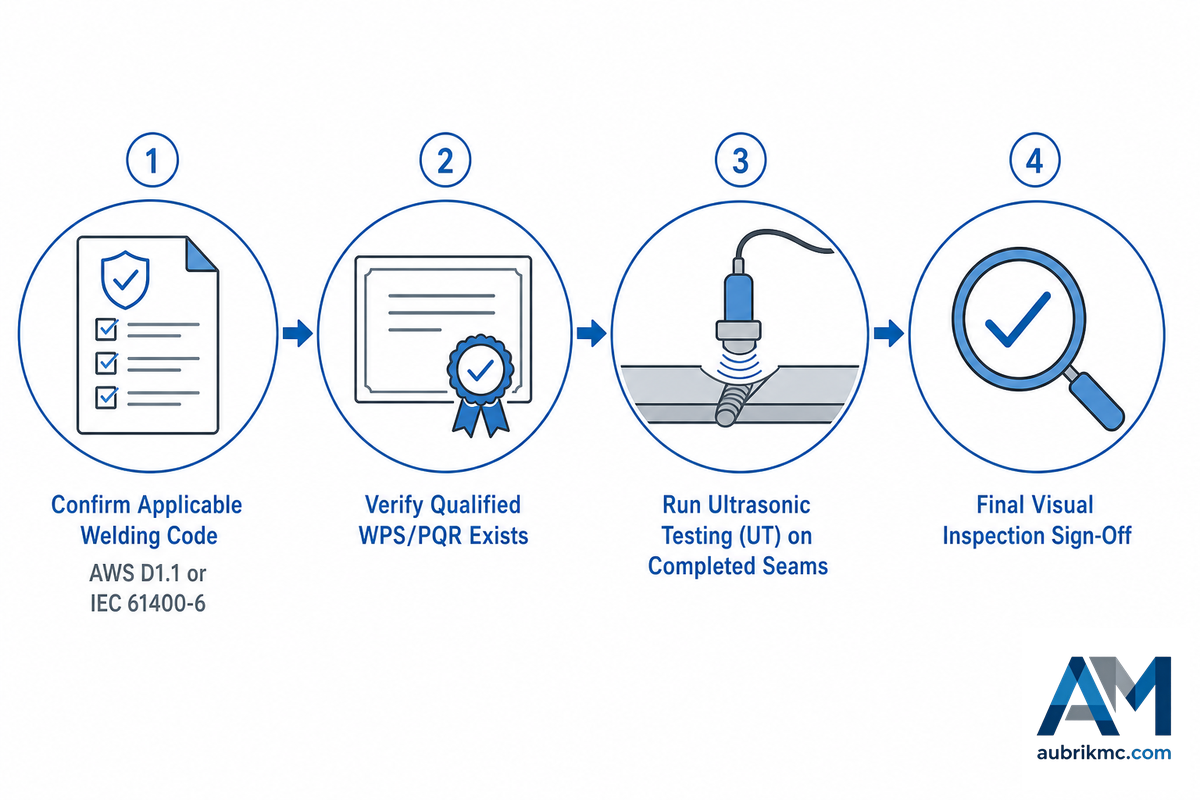
Standartlar bir kaynak dikişinin ne yapması gerektiğini tanımlar; NDT ise bunu yaptığını doğrular. Bu sırayı AWS D1.1’den NDT’ye Doğrulama Saha Kılavuzu olarak adlandıracağız: (1) kulenin hedef pazarında hangi yapısal standardın kullanıldığını belirleyin, (2) üretim kaynağı başlamadan önce onaylı bir WPS/PQR bulunduğunu doğrulayın, (3) tamamlanan tüm çevresel ve boyuna dikişleri, kaynaklı birleştirmeyi kesmeden gözenek veya yetersiz ergime gibi iç kusurlar açısından ultrasonik olarak test edin ve (4) sonuçları geçerli standardın kabul kriterlerine (AWS D1.1 veya uygulanabilir bölgesel eşdeğeri) göre kaydedin. Kendi hatlarımız ISO 9001 ve CE standartlarına göre tasarlanıp belgelendirilerek, yerel kaynak prosedürü yeterliliğinin temel alacağı imalatçı kalite kontrol düzeyini oluşturur.
Manuel ve Otomatik: Ekipman Yatırımı Değerlendirmesi
Buradaki dürüst yanıt “otomasyon daha iyidir” değil, esneklik ile tutarlılık arasındaki dengedir. Discover Materials (Springer) dergisinde yayımlanan 2025 tarihli açık erişimli bir çalışma, farklı malzeme kalınlıklarında doğrusal bir kaynak robotuyla manuel ve otomatik kaynağı karşılaştırmıştır. Beklendiği üzere manuel yöntem esnek ve değişken şekillerde daha iyi sonuç verirken otomatik yöntem, benzer kaynak birleştirmelerinde daha yüksek hassasiyet ve tutarlılık sağlamış ve toplam kaynak süresini manuele göre yaklaşık 40% azaltmıştır. Bu deneyde rüzgâr türbini uygulamasına özgü bir SAW düzeni kullanılmamış veya rüzgâr türbinine özgü zaman tasarrufu verileri sunulmamış olsa da manuel kaynak rotatörleri ile otomatik kaynak manipülatörü/SAW/dikiş takip sistemleri arasında karar veren bir rüzgâr türbini kulesi imalatçısının karşılaştığı esneklik-tutarlılık dengesini açıkça göstermektedir.
✔ Otomatik Hatların Avantajları
- Uzun üretim serilerinde tutarlı kaynak parametreleri – ark kaynakçısının her pasoyu manuel olarak uygulamasından daha uygun maliyetlidir
- Tekrarlanan, yüksek ısı girdili pasolarda operatör süresinin azalması
- İleri kaynak teknolojisini yansıtan modern PLC/HMI kumandalı sistemlerde gerçek zamanlı yığma hızı ve ısı girdisi izleme
- Ekiplerin baş üstü kaynak ve ısı kaynaklı yorulma riskine daha az maruz kalması
⚠ Değerlendirilmesi Gereken Sınırlamalar
- Düzensiz fit-up veya standart dışı geometriye, vasıflı bir manuel kaynakçıya kıyasla daha az uyarlanabilir
- Daha yüksek ilk ekipman maliyeti ve devreye alma/programlama dönemi
- Parametrelerin ayarlanması ve doğrulanması için yine de vasıflı bir kaynak operatörü gerektirir; “müdahalesiz” bir sistem değildir
Birçok imalatçı tesisin diğer bölümlerinde hâlihazırda robotik kaynak sistemleri kullandığından, otomatik rüzgâr türbini kulesi kabiliyetlerinin eklenmesi çoğu zaman sıfırdan bir sistem kurmaktan ziyade mevcut kaynak otomasyon sistemleri ile yazılımının yükseltilmesini gerektirir (fiziksel kaynak manipülatörü donanımı aktarılamasa bile PLC/HMI ve kalite izleme platformları genellikle diğer otomatik kaynak projelerinden aktarılabilir).
Hattı Çalışır Durumda Tutmak: Ekipman Bakımı ve Kullanılabilirlik Süresi
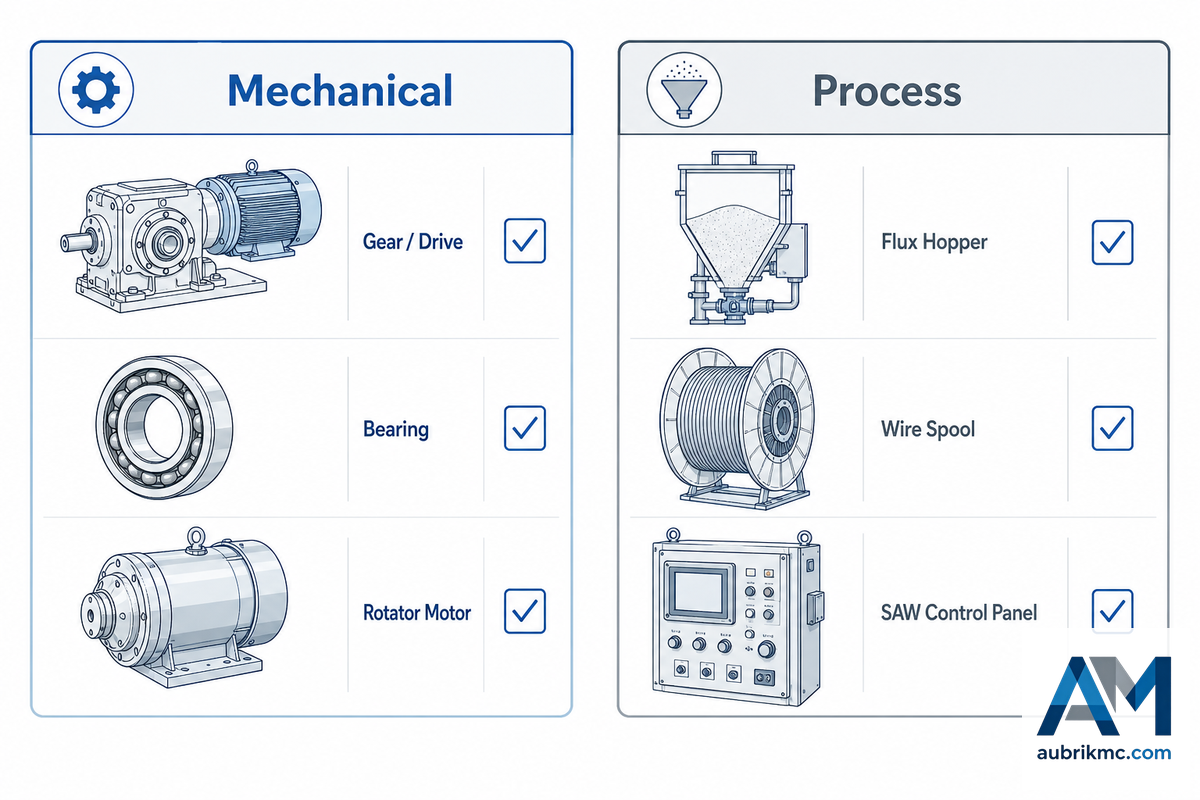
Rüzgâr türbini kulesi kaynak ekipmanının bakımı, birbirinden farklı ancak kolayca karıştırılabilen iki bakım türüne dayanır: mekanik bakım (kaynak rotatörleri, kaynak manipülatörleri, tahrik sistemleri) ve proses bakımı (SAW sistemi parametreleri) – imalat patenti CN106695252A içinde açıklanan özel ekipman ayrımı da aynıdır. Bunlardan herhangi birinin ihmal edilmesi, yalnızca üretim çevriminin farklı bir aşamasında olmak üzere duruşa yol açar.
- Kaynak rotatörünün tahrik dişlilerini, rulolarını ve yatak yüzeylerini düzenli olarak inceleyin; örneğin kayan bir rulo, kaynak sırasında dönme hızının değişmesine neden olabilir.
- Kaynak manipülatörünün bom ve kolon hizasını kontrol edin – herhangi bir sapma, uzun bir çevresel dikiş boyunca kaynak torcu mesafesinde tutarsızlıklara yol açar.
- Tozu kirlenme ve besleme tutarlılığı açısından izleyin. SAW gözenekliliğinin en yaygın ve çoğu zaman fark edilmeyen kaynağı mekanik değildir.
- Sistemin ısı girdisi ve hareket hızı ayar noktalarını onaylı WPS’nize uyacak şekilde düzenli olarak yeniden kalibre edin; parametreler bir sorun gözle görülür hâle gelmeden önce yavaşça sapabileceğinden yalnızca bir kusur bulduktan sonra harekete geçmeyin.
- Sensörleri ve dikiş takip sisteminin optik bileşenlerini temiz tutun. Tıkanmış optik bileşenler, otomatik ekipmanın yaygın olarak kullanıldığı tozlu açık hava imalat alanlarında bilinen bir arıza noktasıdır.
Sektörel Görünüm: Robotik ve Sensör Entegreli Kaynak Otomasyonu
Hem kara tipi hem de açık deniz rüzgâr enerjisi segmentlerinde, kule sektöründeki rüzgâr türbini kulesi imalatı tartışmaları giderek tek bir darboğaza odaklanmıştır. İddiaya göre kule üretim hızını sınırlayan unsur vinç kapasitesi veya yukarı akıştaki çelik tedarik zinciri değil, kaynak otomasyonu ekipmanının bulunabilirliğidir. Bu tespit önemlidir; çünkü ekipman teknik şartnamesi, yalnızca “sektör otomasyona geçiyor” demek yerine bu kılavuzda ele alınan, alıcı açısından en önemli uzun teslim süreli kalemi (kaynak rotatörü boyutu, kaynak manipülatörünün kapasitesi ve SAW hızı) belirler – bu, Northeastern University destekli bir kule projesine 2023’te Time Magazine tarafından tanınırlık kazandıran kaynak odaklı inovasyon eğilimiyle aynıdır.
Bu vaadin ardındaki kaynak teknolojisi yol haritası açıktır: gerçek zamanlı ark kararlılığını, kaynak birleştirmesi uyumunu ve hareket hızını ölçen sensör entegreli sistemler hızla pilot aşamasından teknik şartnamede yer alan ekipman statüsüne geçmektedir ve en az bir kaynak robotu tedarikçisi, otomatik sistemlerinin manuel ekiplerin fiziksel güvenlik ve kaynak sınırlarına ulaştığı sıfırın altındaki sıcaklıklara ve rüzgâra sahip Arktik ikliminde 50 metrelik kule dikişlerini güvenilir biçimde kaynakladığını iddia etmektedir. Arka plan bilgisi olarak (asıl konu bu değildir): analistler, daha geniş rüzgâr türbini otomasyonu alanının yaklaşık 2035’e kadar >25% bileşik yıllık oranla, daha geniş ark kaynağı ekipmanı alanının ise yüksek tek haneli bir hızla büyümesini beklemektedir; bunlar yararlı bağlamsal veri noktalarıdır, ancak yansıttıkları temel ekipman eğiliminin yerini tutmaz. 2026-2027 döneminde kule hattı genişletmesi için bütçe hazırlayanların çıkaracağı sonuç şudur: sensör entegrasyonunu kurulum sonrası modernizasyon olarak planlamak yerine bugün satın alınacak yeni kaynak rotatörü/SAW ekipmanlarının teknik şartnamesine dâhil edin.
Bu geçişin ertelenmesi başka ve potansiyel olarak gizli bir maliyet doğurur: manuel hatlarla sınırlı kalan imalatçılar, otomatik üreticilerle aralarındaki farkın (üretkenlik, bu makineler için sektörde kullanılan bir tanımlayıcı koddur; belirli bir marka değildir) açıldığını ve yalnızca 100 tonluk bir hatta kaybedilen tek bir üretim gününün çoğu zaman sensör yatırımını aşacağını bildirmektedir; bu da otomasyon kararını fiilen teknoloji değil maliyet meselesine dönüştürmektedir. Modernizasyon arayan bu müşteriler için Aubrik söz konusu farkı gerçek rakamlarla ortaya koymuştur; çünkü tartışmayı yönlendiren unsur çoğu zaman yukarıda basında aktarılan genel pazar büyüklüğü rakamları değil, belirli bir hatta o gün aşılmaya çalışılan darboğazdır.
Sık Sorulan Sorular
S: Rüzgâr türbini kuleleri kaynaklı mı, cıvatalı mı yoksa döküm mü?
Yanıtı Görüntüle
Ticari pazara yönelik rüzgâr türbini kulelerinin yapımında başlıca sektör standardı, asıl kule bölümü borularının döküm veya cıvatalı değil, kaynaklı çelik konstrüksiyonla üretilmesidir. Tamamlanmış segmentleri birleştiren cıvatalı flanşlar oldukça yaygındır; ancak her bölümün ayrı silindirik parçalarını (veya gövdelerini) birbirine bağlamak için, et kalınlıkları nedeniyle genellikle tozaltı kaynağıyla yapılan kaynaklı birleştirmeler tercih edilir. Bununla birlikte son derece yüksek yapılar için genellikle beton ve kompozit çelik-beton kuleler kullanılır, ancak kaynaklı çelik kuleler liderliğini sürdürmektedir.
S: Tozaltı kaynağı nedir ve rüzgâr türbini kulelerinde neden kullanılır?
Yanıtı Görüntüle
Tozaltı kaynağında (SAW) kaynak arkı atmosfer yerine granül kaynak tozu tabakasının altında çalışır. Bu örtü, sistemin daha yüksek akımlarda, daha az sıçrantıyla ve görünür ark parlaması olmadan çalışmasını sağlar. Sıçrantının azalması ve ark parlamasının bulunmaması, benzer sac levha kalınlıklarında elektrot veya MIG kaynağı gibi açık ark yöntemlerine kıyasla daha yüksek yığma hızlarına olanak tanır.
Rüzgâr türbini kulesinde kullanılan sac levha genellikle yüksek dayanımlı, kalın yapısal çeliktir ve yüksek yığma hızı ile homojen nüfuziyet birleşimi, daha hızlı ancak sığ nüfuziyetli başka bir yöntem yerine SAW’ın kule bölümlerindeki boyuna ve çevresel dikişler için sektör standardı hâline gelmesini sağlamıştır.
S: Bir rüzgâr türbini kulesi bölümü için hangi boyutta kaynak rotatörü gerekir?
Yanıtı Görüntüle
Bu, bölümün gerçek ağırlığına ve çapına bağlıdır; sektör genelinde geçerli tek bir standart yoktur. Normalde kulenin en ağır ve en büyük bölümü olan taban bölümleri, bağımsız tedarikçilerin çeşitli ekipman listelerinde görülen 15-250 tonluk kaynak rotatörü kapasite aralıklarının üst sınırına yönelirken daha ince üst bölümler çok daha düşük kapasite gerektirir. Genel kural olarak yalnızca toplam ağırlığa göre seçim yapmak yerine, devrilme momentleri için bir emniyet payı bırakarak gelecekte taşınması öngörülen en ağır bölüme göre boyutlandırma yapmak ve kaynak rotatörünün rulo yatağı boyut aralığının en küçük ve en büyük silindirik parçaları kapsadığını kontrol etmek daha güvenlidir.
S: Bir rüzgâr türbini kulesi kaynağının kalitesi nasıl denetlenir?
Yanıtı Görüntüle
Rüzgâr türbini kulesi kaynak dikişleri, kaynaklı birleştirmeyi fiziksel olarak kesmeden yetersiz ergime veya gözenek gibi iç kusurların bulunmadığından emin olmak için genellikle görsel muayene ile bir tür tahribatsız muayenenin (NDT) birlikte uygulanmasıyla kontrol edilir; bu çoğunlukla bir tür ultrasonik test anlamına gelir. Kabul edilebilir bir kaynak dikişine ilişkin sınırlar genellikle kulenin üretildiği veya satılacağı ülkenin yapısal kaynak standardında tanımlanır. Dolayısıyla ABD için kontrol edilmesi gereken standart AWS D1.1’dir.
Diğer ülkelerde bu, bölgesel eşdeğer bir standart olabilir ve bu nedenle hangi standardın geçerli olduğunu belirlemek, Hohupwill’in tamamlanan işi nasıl test edeceğini bilmek kadar önemlidir. Kaynak prosedürü yeterlilik kayıtları (PQR) aracılığıyla tamamen doğrulanmış bir kaynak prosedürü şartnamesinin (WPS) önceden hazırlanmış olması beklenir ve yapılması gereken yalnızca üretim kaynaklarının bu WPS’ye uygunluğunu sağlamaktır.
S: Mevcut manuel kaynak hatları otomasyon için modernize edilebilir mi?
Yanıtı Görüntüle
Birçok durumda evet; manuel bir kaynak rotatörü ve kaynak manipülatörü düzeni, kaynak rotatörü veya kaynak manipülatörü hizmetten çıkarılmadan önce mekanik donanımın üzerine PLC tabanlı bir yığma hızı ve ısı girdisi izleme işlevi kurularak başlanmak üzere aşamalı biçimde geliştirilebilir. Önceki nesil bir kaynak rotatörü, güncel bölümlere uygun tonaj kapasitesini veya rulo yatağı çap aralığını karşılamadığında kapsamlı modernizasyon daha zordur. Eski bir türbin için yeterli olmuş mevcut hattın tonaj kapasitesi, günümüzün büyük türbinlerinde kullanılan yeni nesil geniş kuleleri taşımak için yeterli olmayabilir.
İlk adımı atmadan önce hattın mevcut kapasitesini ve geometrisini denetlemek doğru başlangıç yöntemi gibi görünmektedir.
S: Rüzgâr türbini kulesinin her yerinde kullanılan tek yöntem SAW mıdır?
Yanıtı Görüntüle
Hayır. Yapısal dikişler SAW’ın başlıca uygulama alanıdır; ancak flanş bağlantılarında, iç bileşenlerin kaynağında ve onarımlarda özlü telle ark kaynağı (FCAW) veya örtülü elektrotla ark kaynağı yöntemi kullanılabilir.
Bunu Neden Yazıyoruz
1999’da kurulan Aubrik (Wuxi ABK Machinery), ISO 9001 ve CE işaretleri kapsamında dünya genelinde 20’den fazla ülkeye teslim edilen kaynak pozisyonerleri, kaynak rotatörleri, kaynak manipülatörleri, H profil montaj makinesi hatları ve anahtar teslim komple rüzgâr türbini kulesi üretim hatları üretmekte; hizmet verdiği her pazarda kaynak çalışmalarını ve teknik eğitimi desteklemektedir.
Bu kılavuz yalnızca ürün bilgilerimizle değil, standart belgeleri, patent başvuruları ve bağımsız ticari ve akademik bilgiler kullanılarak hazırlanmıştır; çünkü rüzgâr türbini kulesi kaynak ekipmanlarını karşılaştıran her satın alma adayı, kaynak otomasyonunun yalnızca teknik özellik sayfasında değil, uygulamada nasıl çalıştığını da bilmelidir.
Referanslar ve Kaynaklar
- AWS D1.1/D1.1M:2025-AMD1, Yapısal Kaynak Standardı, ÇelikAmerican Welding Society
- IEC 61400-6:2020+AMD1:2025, Rüzgâr enerjisi üretim sistemleri, Bölüm 6: Kule ve temel tasarım gereklilikleriInternational Electrotechnical Commission
- Yapı Malzemeleri Yönetmeliği, Sık Sorulan SorularEuropean Commission
- Tozaltı kaynağı parametrelerinin büyük çaplı yapıların özellikleri üzerindeki etkisiUniversity of Saskatchewan
- Tozaltı Kaynağıyla Yığma Hızlarının İyileştirilmesiThe Fabricator
- Manuel ve Otonom Dört Tekerlekli Doğrusal Kaynağın Verimlilik ve Hassasiyet AnaliziDiscover Materials (Springer, 2025)
- Yorulma Yükü Altındaki Rüzgâr Türbini Kulelerinin Kaynaklı BirleştirmeleriAmerican Journal of Engineering and Applied Sciences
- Rüzgâr Türbini Kulelerindeki Alın Kaynaklı Birleştirmelerin Yorulma Direncinin DeğerlendirilmesiWelding in the World (Springer, 2024)
- Time Magazine, Northeastern Araştırma Destekli Şirketin Türbin Kulelerini 2023’ün En İyi Buluşları Listesine AldıNortheastern University College of Engineering
- CN106695252A, Rüzgâr Türbini Kulesinin Ana Gövde Yapısını İmal Etme YöntemiGoogle Patents
- US20120304588A1, Rüzgâr Türbini Kulesi Kurma YöntemiGoogle Patents
- WO2002038891A1, Rüzgâr Türbini Kulesi İçin Kesikli FlanşGoogle Patents
İlgili Makaleler
- Rüzgâr Türbini Kulesi Çevresel Dikiş Kaynak Sistemiçevresel kaynak fit-up işlemi ve kusur önleme iş akışına daha ayrıntılı bir bakış
- Rüzgâr Türbini Kulesi Üretim Hattıkapasite planlaması ve uygunluk aşamaları dâhil olmak üzere tüm ekipman grubunun tek bir üretim hattında nasıl bir araya geldiği
- Robotik Kaynak Hücresi: Eksiksiz Kılavuzrüzgâr türbini kulesi kategorisi dışındaki robotik hücreleri değerlendiren atölyeler için
- Kobot Kaynağı: Eksiksiz Kılavuzdüşük hacimli veya karma parça imalatına yönelik kolaboratif robot kaynağı
- Kaynak Pozisyonerleri ve Döner Tablalarkule dışındaki silindirik ve düzensiz iş parçaları için Aubrik’in daha geniş kaynak pozisyoneri serisi



