
Entrez en contact avec Aubrik Company

Une couronne d’orientation est un roulement annulaire de grand diamètre qui permet à la structure supérieure d’un pont roulant, d’une pelle mécanique ou d’une turbine de tourner sous des charges combinées. Même correctement dimensionnée, elle peut tomber en panne dès la troisième année alors qu’elle aurait dû en durer quinze — presque toujours en raison de son montage, de son graissage et de la détection suffisamment précoce ou non des signes avant-coureurs. Ce guide de terrain couvre tout le cycle d’exploitation d’une couronne d’orientation : installation, graissage selon le calendrier prévu, interprétation des signes d’usure et décision de réparer ou de remplacer.
Spécifications essentielles
| Premier contrôle du couple de serrage des boulons | Après ~100 heures de fonctionnement, puis toutes les 500 heures ou une fois par an |
| Intervalle de regraissage | Environ 100–500 heures de fonctionnement, selon l’environnement |
| Événement déclenchant l’inspection réglementaire | OSHA 29 CFR 1926.1412 — inspection annuelle et après réparation par une personne qualifiée (utilisation sur pont roulant) |
| Intervalle de réinspection annuelle | 12 mois (OSHA 1926.1412), ou plus tôt après une réparation liée à la sécurité |
| Signaux d’alerte précoce | Résistance à l’orientation, grincement, particules métalliques dans la graisse évacuée, hausse du courant moteur, vibrations, augmentation du jeu |
Pourquoi les couronnes d’orientation tombent prématurément en panne (et l’acier est rarement en cause)
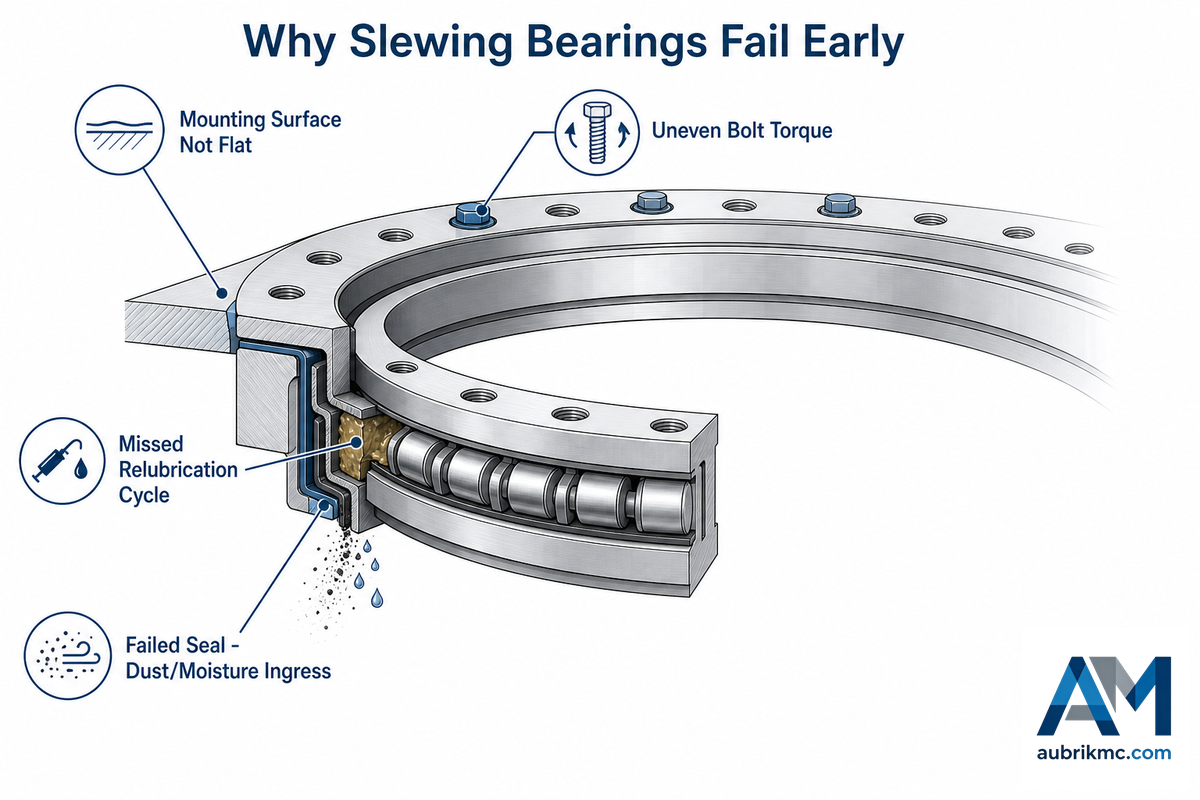
Choisir la couronne d’orientation appropriée résout les problèmes de capacité de charge, mais ne garantit pas à lui seul sa durée de vie. La lecture des recommandations des fabricants relatives à l’installation et à la maintenance fait ressortir une liste remarquablement courte de causes profondes de défaillance : défaut de planéité de la surface de montage, couple de serrage irrégulier des boulons, cycle de regraissage omis ou pénétration de poussière et d’humidité par un joint défectueux.
- Erreur d’installation – surface de montage non plane ou boulons serrés de manière irrégulière
- Défaut de lubrification – regraissage omis ou graisse inadaptée
- Contamination – pénétration de saletés ou d’eau par un joint endommagé
- Surcharge – fonctionnement au-delà du moment nominal
Aucune de ces causes ne provient de défauts de matériaux Ce sont toutes des décisions de propriété qui conduisent deux roulements d’un même lot à fonctionner complètement différemment sur des machines avec des routines de maintenance différentes, Cela tient à travers une boule de contact à quatre points à une rangée, un contact à huit points, un rouleau croisé, ou un rouleau à trois rangées (trois-rangées) roulement d’orientation (sans engrenages), avec des dents d’engrenage externes, ou avec des engrenages internes (engrenages) et à travers ces roulements d’anneau d’orientation et de plateau tournant aussi bien.
💡 Conseil de proL’écaillage par fatigue du chemin de roulement est considéré comme une usure normale lorsqu’un roulement a atteint la totalité de sa durée de vie nominale. D’autres signes de défaillance apparaissent bien avant ce stade, comme l’explique la section « Interpréter les signes avant-coureurs » ci-dessous.
À partir d’ici, ce guide suit la chronologie de la durée de vie du roulement : garantir une installation et une lubrification correctes, détecter rapidement les problèmes potentiels et savoir quand envisager une réparation plutôt qu’un remplacement. Le guide Aubrik de spécification et de sélection des couronnes d’orientation explique comment choisir le type de couronne et ses dimensions, ainsi que calculer le moment.
Installation : examen du chemin de charge

Les boulons de montage reprennent la charge de la couronne et la transmettent à la structure porteuse de l’équipement avant même qu’elle n’atteigne le chemin de roulement — les bagues intérieure et extérieure dépendent toutes deux de cette force de serrage pour maintenir l’alignement du chemin de transmission de la charge en rotation. Lorsque ce chemin est irrégulier — en raison d’un défaut de planéité de la surface de montage ou d’un ordre de serrage incorrect des boulons — la couronne est soumise à un état de contrainte pour lequel elle n’a jamais été conçue.
📐 Note technique
Les fabricants de roulements spécifient un écart de planéité maximal pour la surface de montage, généralement de l’ordre de quelques dixièmes de millimètre par mètre — vérifiez la tolérance propre à votre roulement sur son plan d’installation au lieu de retenir une valeur générique, car elle varie selon le diamètre et le type de construction de la couronne. Toute surface usinée ou calée hors de cette tolérance concentre la charge sur une partie du cercle de boulonnage au lieu de la répartir uniformément. Les chemins de roulement sont généralement conçus pour assurer une répartition précise et uniforme des charges selon le type de contact — contact ponctuel pour les modèles à billes et contact linéaire pour ceux à rouleaux — et la fiabilité de fonctionnement sous fortes charges exige que cette répartition uniforme soit préservée lors de l’installation, et non rétablie ultérieurement.
Serrage des boulons : l’ordre compte autant que la valeur du couple
La valeur du couple ne représente que la moitié du travail. Les recommandations des National Academies sur la précharge des assemblages boulonnés préconisent un serrage par étapes afin d’appliquer une force uniforme à l’assemblage : commencer par un serrage manuel, puis atteindre environ 25 % du couple cible, avant de passer approximativement à 50 %, 75 % et enfin 100 %, en suivant un ordre en étoile ou en diagonale plutôt que la circonférence. Une pratique courante consiste à effectuer successivement le serrage initial des boulons autour de la couronne ; les derniers boulons serrés subissent alors presque inévitablement une contrainte de compression excessive par rapport aux premiers.
- ✔ Nettoyez soigneusement la surface d’appui du roulement et vérifiez qu’aucun contaminant n’est emprisonné sous la couronne. Ces contaminants recréeraient un défaut de planéité, même sur une surface usinée avec précision.
- ✔ Vérifiez que les boulons respectent la classe de qualité prescrite par le fabricant (généralement une classe définie par les classes de qualité de la norme ISO 898-1) ; même serré au couple correct, un boulon de classe inférieure produira une force de serrage insuffisante.
- ✔ Poursuivez le serrage selon l’ordre alterné en étoile, puis revenez sur les premiers boulons afin de vérifier qu’ils ne se sont pas desserrés sous l’effet des contraintes produites par le serrage des boulons voisins. Les interactions élastiques provoquent souvent un relâchement des boulons déjà serrés lorsque leurs voisins sont mis au couple.
Les techniciens d’intervention sur site soulignent régulièrement l’ampleur des dégâts qu’un boulon mal serré peut causer avant que quelqu’un ne s’en aperçoive. Dans une publication très populaire consacrée au démontage et au remplacement d’une couronne d’orientation, quelqu’un a écrit :
« Si les boulons ne sont pas complètement en appui, vous risquez de les tordre ou de les casser, ou encore d’arracher les filets de la pièce. »
r/EngineeringPorn, fil de discussion sur la maintenance des couronnes d’orientation
Une fois la couronne correctement fixée à l’arbre et à sa structure de montage, l’examen du chemin de charge est terminé – le roulement est désormais soumis aux charges prévues par ses caractéristiques nominales. Si vous sélectionnez un roulement au lieu d’en monter un déjà disponible, analysez l’aspect relatif aux charges à l’aide d’un outil tel que le calculateur de moment de basculement d’Aubrik.
Intervalles de lubrification et de regraissage selon le facteur de marche
Les recommandations publiées par les fabricants sur la fréquence de regraissage des couronnes d’orientation sont remarquablement variables — certains documents indiquent une plage de 50 à 500 heures, d’autres fixent uniformément 100 heures, tandis que d’autres encore modulent l’intervalle selon la vitesse de l’équipement ; une référence SKF sur la maintenance des roulements archivée par le MIT précise par ailleurs que la graisse se dégrade avec le temps, même en stockage et avant la première heure de fonctionnement du roulement. Ne vous laissez pas dérouter par ces écarts : les besoins de lubrification dépendent davantage de l’environnement d’exploitation que du roulement lui-même — une couronne d’orientation lubrifiée à la graisse sur un équipement minier tel qu’un gerbeur, une roue-pelle de reprise ou une chargeuse nécessite un intervalle plus court que la même construction sur la tourelle d’une salle propre ou un équipement de laminoir, et aucun de ces programmes de graissage ne s’applique aux petits paliers lisses autolubrifiants parfois utilisés sur des plateaux tournants à faible charge. Beaucoup de ces couronnes sont conçues pour des applications exigeant une rotation intermittente tout en supportant simultanément de fortes charges radiales, axiales et de moment, ce qui explique précisément pourquoi le tableau des facteurs de marche ci-dessous retient l’environnement comme critère décisif plutôt que le type de roulement.
| Environnement d’utilisation | Intervalle type | Remarque |
|---|---|---|
| Intérieur propre, faible sollicitation | 300–500 heures | Plateaux indexeurs, automatisation légère |
| Pont roulant / pelle mécanique, utilisation générale sur chantier | 100–250 heures | La poussière et les charges de choc réduisent l’intervalle |
| Grue à flèche / orientation continue | 100 heures ou moins | Un nombre élevé de cycles évacue la graisse plus rapidement |
| Lavage à grande eau / milieu marin / offshore | 50–100 heures | Contrôle de l’intégrité des joints à chaque cycle |
| Orientation/inclinaison d’éolienne (mouvement oscillant, non continu) | Selon le programme du constructeur, souvent tous les 6–12 mois | Risque de faux effet Brinell dû à l’oscillation sans rotation complète |
La compatibilité du lubrifiant peut être aussi importante que la fréquence de lubrification. L’utilisation d’une graisse dont l’épaississant diffère de celui de la graisse présente dans le roulement dégrade la structure des deux lubrifiants au lieu de simplement compléter le remplissage, ce qui explique pourquoi les types de lubrifiants prescrits par le fabricant doivent généralement être considérés comme obligatoires, et non comme une simple recommandation initiale.
⚠️ Important
La conséquence la plus courante d’un graissage excessif est un brassage générant des frottements, qui augmente la température de fonctionnement du roulement et détériore les joints sous l’effet de l’accumulation de pression interne.
Injectez du lubrifiant jusqu’à obtenir une évacuation propre, puis arrêtez ; en ajouter davantage que nécessaire n’apporte aucun avantage.
Signaux d’usure et de défaillance : clé de terrain des 9 signaux d’usure

La plupart des problèmes de couronnes d’orientation produisent des symptômes précoces — un léger bruit ou une consommation électrique légèrement accrue — avant une panne complète ou un grippage, et la difficulté consiste à comprendre la signification de ces différents symptômes lorsqu’ils sont examinés ensemble. Une étude évaluée par les pairs sur l’état de santé des roulements plaide précisément pour ce type de suivi périodique des signaux plutôt que pour l’attente d’une défaillance unique et spectaculaire. Les composants d’une couronne d’orientation sont conçus pour offrir le meilleur compromis entre coût et capacité sous une charge donnée, dans diverses applications exigeant une rotation intermittente, des plateaux indexeurs à l’entraînement du réducteur d’un gerbeur ; les couronnes d’orientation à billes, parfois commercialisées comme roulements à billes pour couronnes d’orientation, constituent les solutions les plus simples du marché, et comprendre le fonctionnement d’une couronne d’orientation à partir d’une vue en coupe facilite la lecture du tableau de diagnostic ci-dessous.
| Symptôme | Cause probable | Niveau d’urgence | Action |
|---|---|---|---|
| Résistance à l’orientation / la flèche dépasse la butée d’arrêt | Fatigue du chemin de roulement ou blocage dû à une contamination | Élevé | Arrêter et rechercher des débris dans la graisse |
| Grincement pendant la rotation | Contact métal contre métal, éléments roulants usés | Élevé | Arrêter, ne pas poursuivre le fonctionnement sous charge |
| Copeaux métalliques dans la graisse évacuée | Usure en cours du chemin de roulement ou des éléments roulants | Moyen-élevé | Programmer une mesure du jeu cette semaine |
| Décoloration visible du chemin de roulement dans une zone angulaire | Surchauffe localisée due à une charge asymétrique de moment de basculement | Moyen-élevé | Contrôler la planéité du montage et le couple de serrage des boulons dans cette zone |
| Hausse du courant du moteur d’entraînement à charge identique | Frottement accru — problème de lubrification ou de précharge | Moyen | Contrôler d’abord la lubrification, puis le couple de serrage des boulons |
| Modification de la signature vibratoire | Début de fatigue du chemin de roulement, souvent sous la surface | Moyen | L’analyse vibratoire peut la détecter plusieurs mois avant qu’elle ne soit visible |
| Suintement de graisse ou graisse évacuée décolorée (laiteuse ou grise) | Dégradation d’un joint permettant la pénétration d’eau ou de contaminants fins | Moyen | Inspecter et remplacer les joints avant le prochain cycle de regraissage |
| Vitesse de rotation fluctuante avec une commande d’entraînement constante | Engrènement irrégulier ou détérioration localisée du chemin de roulement provoquant un blocage | Moyen | Contrôler l’empreinte de contact des dents et la continuité du chemin de roulement |
| Augmentation du jeu d’engrènement / jeu mécanique | Usure cumulée du chemin de roulement ou de l’engrènement | Moyen | Mesurer le jeu et le comparer à la limite du constructeur (voir la section suivante) |
Quelle est la durée de vie d’une couronne d’orientation ?
Il n’existe pas de durée de vie unique — celle-ci dépend bien davantage du facteur de marche et de la qualité de la maintenance que des capacités nominales du roulement. Sur un pont roulant de chantier, une couronne d’orientation soumise à un programme régulier de graissage et de contrôle des boulons fonctionne généralement pendant 10 à 15 ans ; un roulement d’orientation ou d’inclinaison d’éolienne est souvent dimensionné pour une durée d’exploitation de 20 ans. Ces deux estimations supposent l’application effective des opérations de maintenance décrites dans ce guide — si elles sont omises, l’un comme l’autre tombera en panne bien avant l’échéance prévue.
« Dans une application d’orientation, la bille la plus chargée peut subir plusieurs fois la charge moyenne ; le diagnostic sur site doit donc détecter les tout premiers symptômes — et non attendre que le roulement appelle “à l’aide” en se bloquant. »
Équipe d’ingénierie Aubrik, division Couronnes et entraînements d’orientation
Le démontage bien documenté réalisé par un technicien montre dans quels cas réparer ou mettre au rebut une couronne d’orientation : lorsqu’elle est contaminée sans être physiquement déformée, un nettoyage approfondi et des billes neuves se justifient souvent. La section suivante explique comment prendre cette décision.
Rouleaux croisés, billes ou 3 rangées : quelles différences d’usure ?
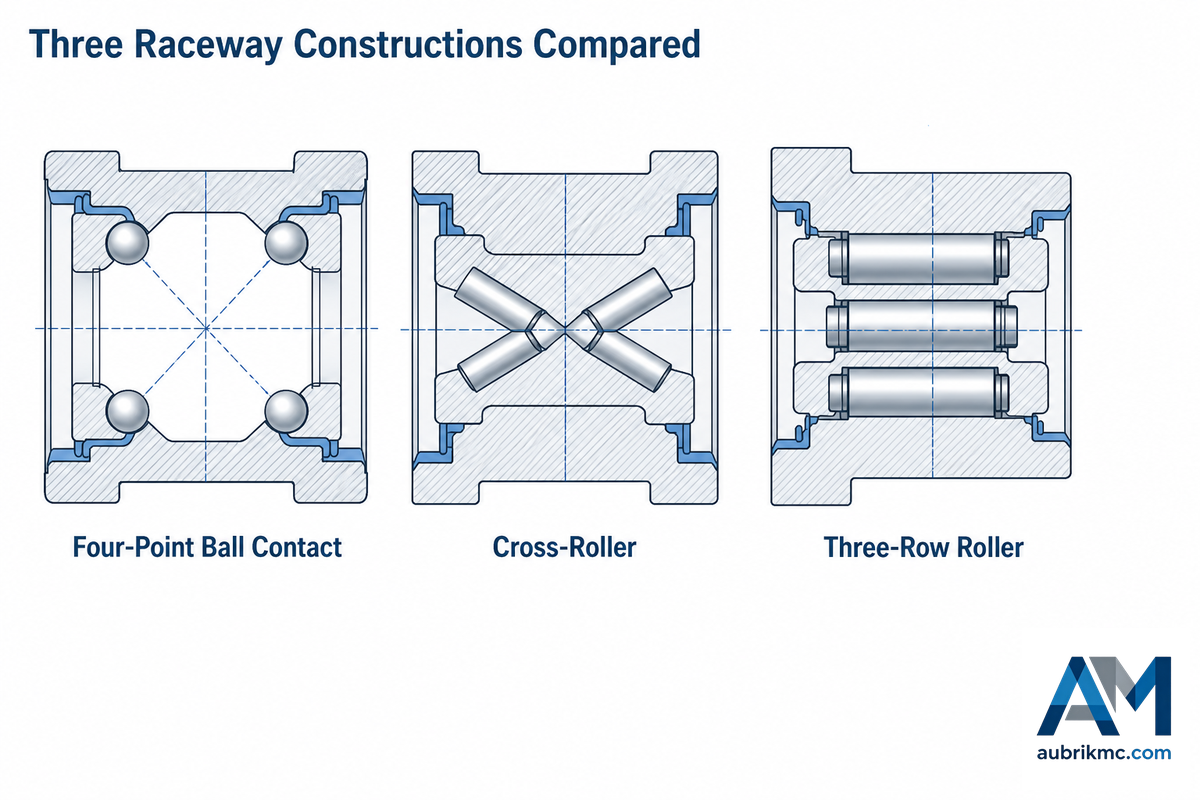
L’arbre de décision Aubrik reliant la construction aux charges indique quel type — roulement à billes à contact à 4 points, roulement à rouleaux croisés ou roulement à rouleaux à 3 rangées — acheter pour un cas de charge donné ; il couvre également les matériaux, de l’acier pour roulements standard aux solutions résistantes à la corrosion lorsque la résistance à la corrosion compte davantage que la capacité brute. Toutefois, une fois le roulement installé, les différences de vieillissement entre les constructions rendent leurs opérations quotidiennes de maintenance tout sauf identiques.
Échelle de précision des roulements à rouleaux croisés : exigences de maintenance selon la construction
✔ Caractéristiques réduisant les exigences de maintenance
- Le contact ponctuel d’un roulement à billes à contact à 4 points — géométrie également à l’origine d’un chemin de roulement à gorge profonde — produit la plus faible résistance au roulement parmi ces types (température de fonctionnement la plus basse et dégradation plus lente du lubrifiant).
- Pour cette même raison, les roulements à billes tolèrent mieux les faibles variations de planéité des surfaces de montage en contact que les constructions à contact linéaire (qui concentrent les charges sur des zones de contact plus petites).
- Lorsqu’elles sont correctement montées sous des charges stables, les constructions à rouleaux croisés et à 3 rangées conservent généralement plus longtemps des jeux de fonctionnement réduits et offrent en principe une capacité de charge ainsi qu’une capacité de moment supérieures pour un même diamètre extérieur.
⚠ Caractéristiques augmentant la sensibilité à la maintenance
- Comme le contact linéaire des rouleaux croisés concentre les contraintes en un point de la surface d’appui de la bague extérieure (plutôt que sur une zone), ces roulements sont beaucoup plus sensibles aux variations de planéité de la surface — cette sensibilité aux charges radiales est un facteur de maintenance, et non un défaut.
- Les constructions à rouleaux à 3 rangées nécessitent le plus grand nombre d’orifices d’accès pour la lubrification ainsi que davantage de maintenance, et présentent généralement un diamètre extérieur supérieur à alésage identique par rapport à un modèle à billes comparable de forte capacité de charge.
- Les types de roulements à frottement plus élevé, notamment les constructions à 3 rangées et à rouleaux croisés, ont tendance à fonctionner à une température supérieure sous de fortes charges de moment, ce qui accroît l’usure et réduit les intervalles de lubrification.
Une fois le roulement installé, il n’est plus possible de modifier le choix de sa construction optimale, mais ses modes de vieillissement propres déterminent sa maintenance. Par exemple, un roulement à rouleaux croisés installé dans la tête d’un robot industriel pour assurer un mouvement précis exigera des contrôles de planéité du montage plus rapprochés qu’un roulement à billes à contact à 4 points utilisé pour l’orientation d’un pont roulant, même si les deux peuvent présenter des intervalles de contrôle similaires dans des conditions équivalentes.
Réparer, reconditionner ou remplacer ? Fiche d’évaluation du moment de basculement

Ce n’est pas parce qu’elle n’a pas encore subi de rupture physique qu’une couronne d’orientation peut être utilisée en toute sécurité. Voici les critères qui déterminent si l’usure impose l’arrêt :
Cadre de décision entre réparation et remplacement
- Comparez le jeu de fonctionnement ou d’engrènement actuel à la valeur initiale enregistrée (ou aux spécifications du fabricant en l’absence de mesure initiale).
- Si le jeu de fonctionnement ou d’engrènement actuel respecte les spécifications et si les autres essais ne révèlent aucune usure importante, remettez l’ensemble en service sous surveillance et effectuez un nouveau contrôle lors du prochain intervalle de maintenance régulier.
- Lorsque le jeu dépasse la limite, que le roulement est installé sur un pont roulant ayant récemment fait l’objet d’une réparation liée à la sécurité ou que l’inspection annuelle approche, une inspection par une personne qualifiée est obligatoire avant la remise en service, conformément à la norme OSHA 29 CFR 1926.1412.
- Si l’inspection par une personne qualifiée révèle des dommages tels que des fissures ou une usure dépassant la limite spécifiée par le constructeur, procédez au remplacement. Dans le cas contraire, maintenez l’ensemble en service en réduisant l’intervalle entre les contrôles.
Exemple comparatif : l’opérateur d’un pont roulant constate un jeu axial de 1,4 mm sur un roulement dont la spécification constructeur est de 1,0 mm, alors que la valeur de référence relevée lors de la mise en service était de 0,3 mm. Cette situation dépasse les limites documentées ; selon la logique ci-dessus, le roulement doit donc être inspecté par une personne qualifiée plutôt que faire l’objet d’une estimation en atelier — cette inspection détermine s’il doit être remplacé.
⚠️ Important — pourquoi il ne s’agit pas d’un simple calcul
Les normes de durée de vie des roulements telles que ISO 281 traitent de la durée de vie en fatigue dans les conditions nominales et précisent explicitement que l’influence de l’usure, de la corrosion ou de l’érosion électrique sur la durée de vie n’est pas prise en compte par la norme.
Dès lors qu’une usure mesurable a déjà été diagnostiquée, le roulement ne répond plus aux hypothèses initiales sur lesquelles repose cette norme. Pour cette raison, la conduite appropriée consiste à comparer les jeux et à faire intervenir une personne qualifiée pour l’inspection, plutôt qu’à calculer la durée de vie à partir de valeurs reconstituées rétroactivement.
Contrôle d’une couronne de remplacement : liste de vérification pour l’approvisionnement en Chine
Une fois la décision de remplacer le roulement prise, l’approvisionnement de la pièce peut être aussi déterminant que le roulement lui-même. Le processus Aubrik de remplacement direct auprès du fabricant pour sa gamme d’origine de roulements — couvrant les besoins des clients, depuis de petites couronnes d’orientation de quelques centaines de millimètres jusqu’à des couronnes de plusieurs mètres de diamètre, en acier standard ou résistant à la corrosion — est présenté sur la page consacrée aux couronnes d’orientation ; la liste de vérification ci-dessous s’applique aussi bien à une nouvelle commande auprès du fabricant d’origine qu’au choix d’un nouveau fournisseur.
- Vérifiez que la référence de la pièce correspond au code de désignation d’origine — celui-ci comprend l’alésage du roulement, le type de denture et le schéma de perçage, en plus du diamètre extérieur ; les petites couronnes vendues dans la plage de 80 mm à 310 mm présentent autant de risques d’erreur sur le type de denture que les grandes.
- Exigez un certificat attestant la dureté du chemin de roulement, y compris la profondeur de la couche durcie – un chemin de roulement peut réussir un contrôle de surface tout en présentant une profondeur de durcissement insuffisante pour supporter la charge nominale.
- Demandez, sous la forme d’un certificat matière, des documents assurant la traçabilité de l’alliage spécifique prévu pour le composant d’origine.
- Comparez les délais de livraison annoncés à la capacité de production plutôt que de vous fier uniquement à une estimation commerciale ; identifiez l’usine précise ainsi que le créneau du programme de production attribué au roulement.
Surveillance de l’état et transition vers la maintenance prédictive

Les couronnes d’orientation se trouvent généralement à l’intérieur de la structure d’une machine — sous une plateforme tournante ou dans le châssis d’orientation d’un pont roulant — et sont donc moins facilement accessibles qu’un roulement d’arbre monté à l’extérieur ; comme indiqué plus haut, leur défaillance entraîne par ailleurs des risques de basculement et de dommages de structure qui en font un organe critique pour la sécurité, et non une simple source de perte de productivité. En réunissant ces deux faits établis, l’intérêt d’une surveillance intégrée de l’état de ce type précis de roulement apparaît plus convaincant qu’un discours générique sur la transformation numérique — il s’agit d’un jugement tiré des éléments déjà exposés sur l’accessibilité et la sécurité, et non d’une affirmation issue d’une étude particulière.
L’activité en matière de brevets confirme qu’il s’agit d’un axe d’ingénierie actuel
Les récentes demandes de brevet le confirment : un brevet américain déposé en 2024, US20240068908A1, décrit un système fondé sur l’émission acoustique qui détecte les dommages des chemins de roulement avant qu’ils ne soient physiquement visibles. Un brevet d’utilité allemand antérieur, DE20316544U1, va plus loin en décrivant un système de surveillance spécialement conçu pour les couronnes d’orientation de grand diamètre. Il semble donc s’agir d’un axe de recherche technique toujours actif, et non d’une idée abandonnée.
| Indicateur | Valeur |
|---|---|
| Délai d’anticipation typique de la surveillance vibratoire avant qu’un défaut du chemin de roulement soit détectable visuellement | 2–6 mois |
| Brevet de surveillance spécifique aux couronnes d’orientation le plus récent recensé dans cette analyse | 2024 (US20240068908A1) |
Bien que le marché global de la maintenance prédictive soit présenté comme devant atteindre plusieurs dizaines de milliards et poursuivre sa croissance jusqu’au début des années 2030, son ampleur ne constitue pas réellement la principale justification d’un investissement dans la surveillance d’un roulement donné. En pratique, si le roulement est difficile à inspecter visuellement et qu’un mode de défaillance présente un risque critique pour la sécurité, l’instrumentation représente simplement un coût d’assurance raisonnable avant le prochain démontage programmé — et non après.
- Si vous enregistrez déjà le courant du moteur d’entraînement, suivez l’évolution de ce paramètre par rapport aux valeurs de référence relevées lors de la mise en service.
- L’utilisation d’un analyseur vibratoire portable à chaque inspection de maintenance permet de détecter, à un coût nettement inférieur, de nombreux problèmes également révélés par un système installé à demeure ; la clé de diagnostic terrain des signaux d’usure présentée précédemment dans ce guide explique comment interpréter les écarts détectés.
- Cette même logique liée aux difficultés d’accès s’applique autant à une couronne d’orientation montée sur une pelle qu’à un pont roulant — la couronne d’une pelle dissimule son chemin de roulement tout aussi efficacement que celle d’un pont roulant, ce qui en fait précisément l’une des applications où la surveillance est rentabilisée le plus rapidement.
Questions fréquentes
Q : Quelle est la durée de vie d’une couronne d’orientation ?
Voir la réponse
La durée de vie d’un roulement dépend davantage de la qualité de sa maintenance que de la charge nominale pour laquelle il a été conçu. Sur un pont roulant correctement lubrifié et dont les boulons sont serrés au couple conformément à ce guide, une couronne d’orientation régulièrement entretenue devrait offrir une durée de service de 10 à 15 ans dans une application de construction classique. En revanche, les roulements de pas et d’orientation des éoliennes sont généralement conçus dès l’origine pour durer pendant les 20 ans de vie du projet éolien. Ces deux estimations supposent le respect des consignes de lubrification et d’installation fournies dans ce guide ; le non-respect du calendrier de regraissage ou l’utilisation d’un roulement dont le joint est endommagé réduira considérablement sa durée de vie, quelles que soient ses caractéristiques nominales d’origine.
Q : Quelles sont les causes de défaillance d’une couronne d’orientation ?
Voir la réponse
Les autres causes de défaillance prématurée sont, par ordre approximatif de probabilité : les problèmes d’installation, le non-respect des calendriers de lubrification, la contamination et la surcharge, ainsi que, dans une moindre mesure, un matériau de roulement défectueux. Des problèmes au niveau des surfaces d’appui ou un serrage irrégulier des boulons entraîneront des concentrations de charge anormales, tandis qu’une lubrification omise provoquera inévitablement un contact métal contre métal bien avant que l’état ne soit détectable par d’autres moyens. L’écaillage par fatigue constitue une conséquence normale de l’usure lorsqu’un roulement atteint sa durée de vie nominale ; ce plan de maintenance vise à éviter que toute autre cause que ce stade final ne mette fin à sa durée de service.
Q : Une couronne d’orientation peut-elle tourner continuellement dans un seul sens ?
Voir la réponse
Oui : en fait, la plupart des couronnes d’orientation fonctionnent en dessous de 10 rpm pendant une part importante de leur facteur de marche, mais leur conception n’interdit aucunement une rotation continue tant que les limites nominales sont respectées. À l’inverse, un fonctionnement oscillant, comme celui d’un roulement d’orientation d’éolienne, entraîne un phénomène appelé fausse brinellisation : les billes ou les rouleaux ne parcourent pas une distance suffisante pour redistribuer complètement le lubrifiant et répartir la charge sur toute la surface du chemin de roulement, ce qui impose une fréquence de lubrification différente pour ces applications.
Q : À quelle fréquence faut-il contrôler l’usure d’une couronne d’orientation ?
Voir la réponse
À chaque regraissage, effectuez une inspection visuelle et, après les 100 premières heures environ de fonctionnement, puis toutes les 500 heures (ou tous les ans, selon la première échéance), resserrez les boulons au couple. Pour les ponts roulants, une exigence réglementaire supplémentaire s’applique : la réglementation OSHA 29 CFR 1926.1412 impose une inspection par une personne qualifiée au moins une fois par an (ainsi qu’après toute réparation affectant la sécurité).
Q : Toutes les couronnes d’orientation nécessitent-elles le même calendrier de regraissage ?
Voir la réponse
Non — les conditions d’utilisation influent davantage sur les intervalles que le type de roulement. Dans une application intérieure propre et peu sollicitée, un graissage tient pendant 300-500 heures. En revanche, pour une grue à flèche effectuant des rotations continues ou dans un environnement marin soumis au lavage à grande eau, une intervention est nécessaire toutes les 50-100 heures (voire plus tôt). Commencez par consulter le tableau des facteurs de marche (ci-dessus), puis vérifiez les préconisations du fabricant de votre équipement.
Ressources connexes
- Guide de spécification et de sélection des couronnes d’orientation – types de construction, tableaux dimensionnels et méthode de sélection privilégiant le moment
- Calculateur de moment de renversement – vérification des charges axiales, radiales et des moments par rapport à la capacité statique
- Outil de dimensionnement des entraînements d’orientation – adaptation du couple, de la charge et de la vitesse de rotation à un entraînement de série SE
- Décodeur de désignation – lecture correcte de la référence d’une couronne d’orientation avant de commander son remplacement
- Page sur les capacités en matière d’engrenages industriels – informations sur les couronnes dentées et leurs pignons conjugués pour les couronnes d’orientation dentées
Pourquoi nous rédigeons ce guide
Aubrik fabrique des couronnes d’orientation et des unités d’entraînement d’orientation de série SE, et ce guide répond aux questions d’installation et de dépannage les plus fréquemment posées par les propriétaires d’équipements — qu’il s’agisse d’une couronne d’orientation à rouleaux croisés ou d’un modèle à trois rangées provenant de fabricants de couronnes d’orientation destinées au secteur des ponts roulants. Nous avons élaboré la clé de diagnostic terrain et le tableau de lubrification en recoupant les préconisations de plusieurs fabricants ; lorsqu’elles divergeaient, nous avons indiqué une plage plutôt qu’une valeur unique présentée comme définitive.
Mis à jour en juillet 2026. Relu par l’équipe technique d’Aubrik.
Références et sources
- 29 CFR 1926.1412, InspectionsOccupational Safety and Health Administration
- Annexe J : précharge des assemblages boulonnésThe National Academies Press
- ISO 898-1Caractéristiques mécaniques des éléments de fixation en acier au carbone et en acier allié
- ISO 281:2007Roulements, charges dynamiques de base et durée nominale
- US20240068908A1Système de surveillance et d’analyse des roulements, USPTO
- DE20316544U1Dispositif de surveillance des roulements de grand diamètre, DPMA



