
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026 Geprüft vom technischen Team von Wuxi ABK Machinery (Aubrik)
Ein Stahlbauwerkstatt-Layout umfasst die Entscheidungen darüber, wie Spannweite, Krantragfähigkeit, Bodenzonierung und Medienführung eines Gebäudes auf die darin eingesetzten Anlagen und Prozesse abgestimmt werden. Werden diese vier Entscheidungen vor dem Gießen des Fundaments richtig getroffen, unterstützt das Gebäude den Betrieb über Jahrzehnte. Werden sie falsch getroffen, kann eine um zwei Meter zu geringe Traufhöhe oder ein falsch dimensioniertes Kranfeld innerhalb von drei Jahren einen fünf- bis zehnmal teureren Umbau erzwingen. Dieser Leitfaden behandelt die vier Entscheidungen in der Reihenfolge, in der sie tatsächlich getroffen werden sollten, und stützt sich dabei auf Aubriks eigene Werkstattkonfigurationsdaten sowie auf die Maschinenhüllräume der Anlagen, die üblicherweise in einer Fertigungswerkstatt eingesetzt werden.
Technische Daten im Überblick
| Bereich der lichten Spannweite | 15–80 m (4-stufiges Konfigurationssystem) |
| Traufhöhe | 6–25 m, abhängig von der Krantragfähigkeit |
| Tragfähigkeit des Brückenkrans | 0–500 t |
| Typische Lieferzeit | 6–16 Wochen je Stufe |
| Kosten für Tragwerk + Gebäudehülle | $45–140/m² EXW |
Was ein Stahlbauwerkstatt-Layout tatsächlich festlegt
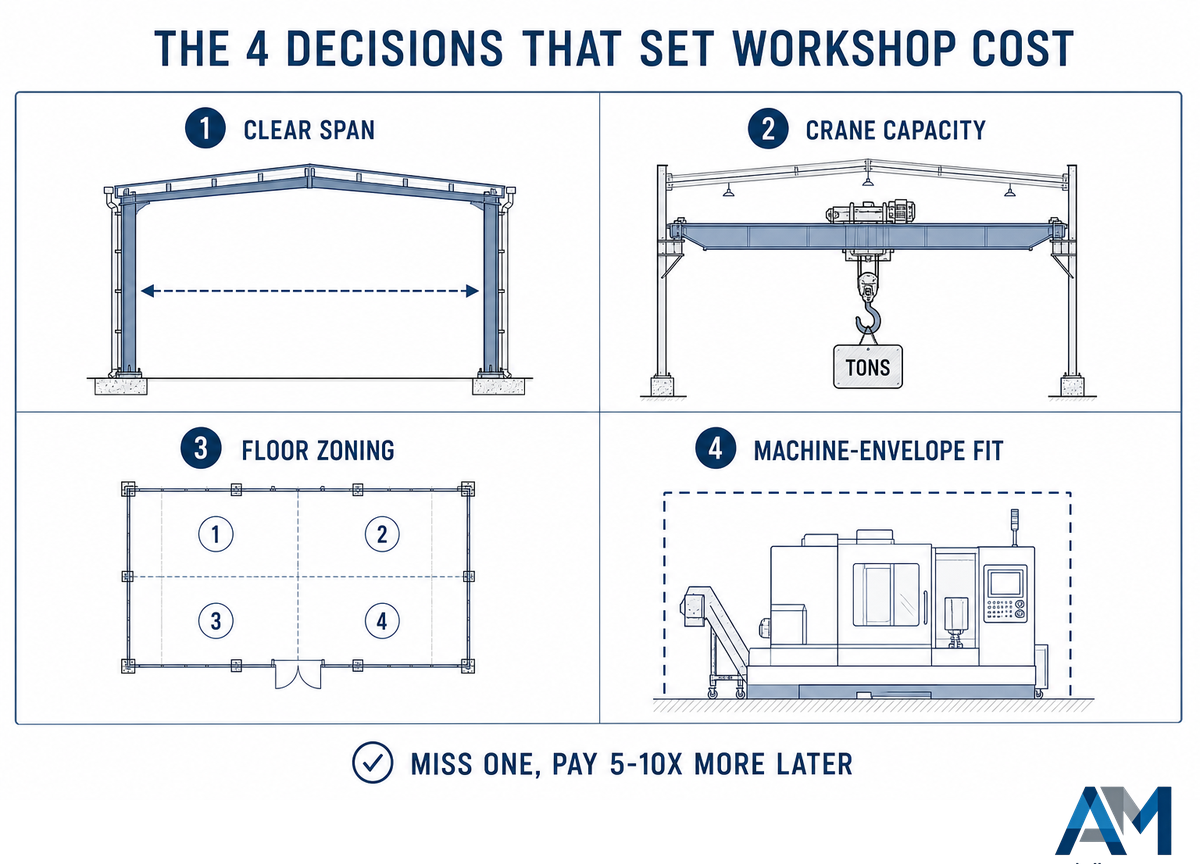
Vier Faktoren bestimmen das Layout einer Stahlbauwerkstatt: welche lichte Spannweite das Gebäude ohne Innenstützen erreicht, welche Krantragfähigkeit die Kranbahn aufnehmen muss, wie die Bodenfläche entsprechend der Fertigungsabfolge zoniert wird und wie die Gebäudeabmessungen auf die darin betriebenen Anlagen abgestimmt sind.
Lichte Spannweite, Traufhöhe, Krantragfähigkeit, Bodenzonierung und Medienführung bilden zusammen das eigentliche Layout einer Stahlbauwerkstatt – die Kombination, auf die ein Gebäude mit Portal- oder Fachwerkrahmen ausgelegt wird. Vier Entscheidungen bestimmen nahezu alle nachgelagerten Kosten und betrieblichen Ergebnisse: welche lichte Spannweite das Gebäude ohne Innenstützen erreicht, welches Gewicht die Kranbahn tragen muss und welche OSHA-Mindestabstände für Brückenkrane um sie herum einzuhalten sind, wie die Bodenfläche entsprechend der Fertigungsabfolge zoniert wird, einschließlich der Abstände für Verkehrswege und Werkstoffhandhabung, die die Verbindung zwischen den Zonen bestimmen, und wie die Gebäudeabmessungen mit den tatsächlich darin aufgestellten Anlagen abgeglichen werden. Wird auch nur eine dieser vier Entscheidungen in der Planungsphase versäumt, kostet die spätere Korrektur fünf- bis zehnmal so viel wie eine von Anfang an richtige Spezifikation – unabhängig davon, ob sich der Fehler in ungenutzter Bodenfläche, unzureichender Tragfähigkeit oder durch Nacharbeit verursachtem Bauabfall zeigt.
Die meisten Käufer, die nach „Stahlbauwerkstatt“ suchen, gelangen auf Datenblattseiten, die Spannweiten und Preisspannen ohne Zusammenhang aufführen, oder auf allgemeine Inhalte zur Werkstattkonstruktion, PDFs mit Metallbauplänen und Vorlagen für die Layoutplanung mechanischer Werkstätten, die für Lagergebäude statt für aktive Fertigungsprozesse erstellt wurden. Allgemeine Metallwerkstätten und prozessgerecht ausgelegte Werkstätten sehen von außen identisch aus; der Unterschied zeigt sich erst beim Einbringen der Anlagen. Ein Fertigungsbetrieb, der ein Gebäude mit 30 Meter Spannweite mietet und während des Ausbaus feststellt, dass seine Portalschweißmaschine eine 36 Meter lange Schienenstrecke benötigt, bezahlt für einen Fehler, den eine einseitige Anlagenliste vor Vertragsunterzeichnung aufgedeckt hätte. Dieser Leitfaden stellt den Zusammenhang zwischen den Zahlen her und ergänzt die eine Variable, die in den meisten modernen Werkstattplanungen vollständig fehlt: was geschieht, wenn das Gebäude Schweiß-, Schneid- oder Strahlanlagen mit eigenem Platzbedarf sowie eigenen Arbeits- und Sicherheitsabständen aufnehmen muss.
Die Reihenfolge: Kran vor Spannweite
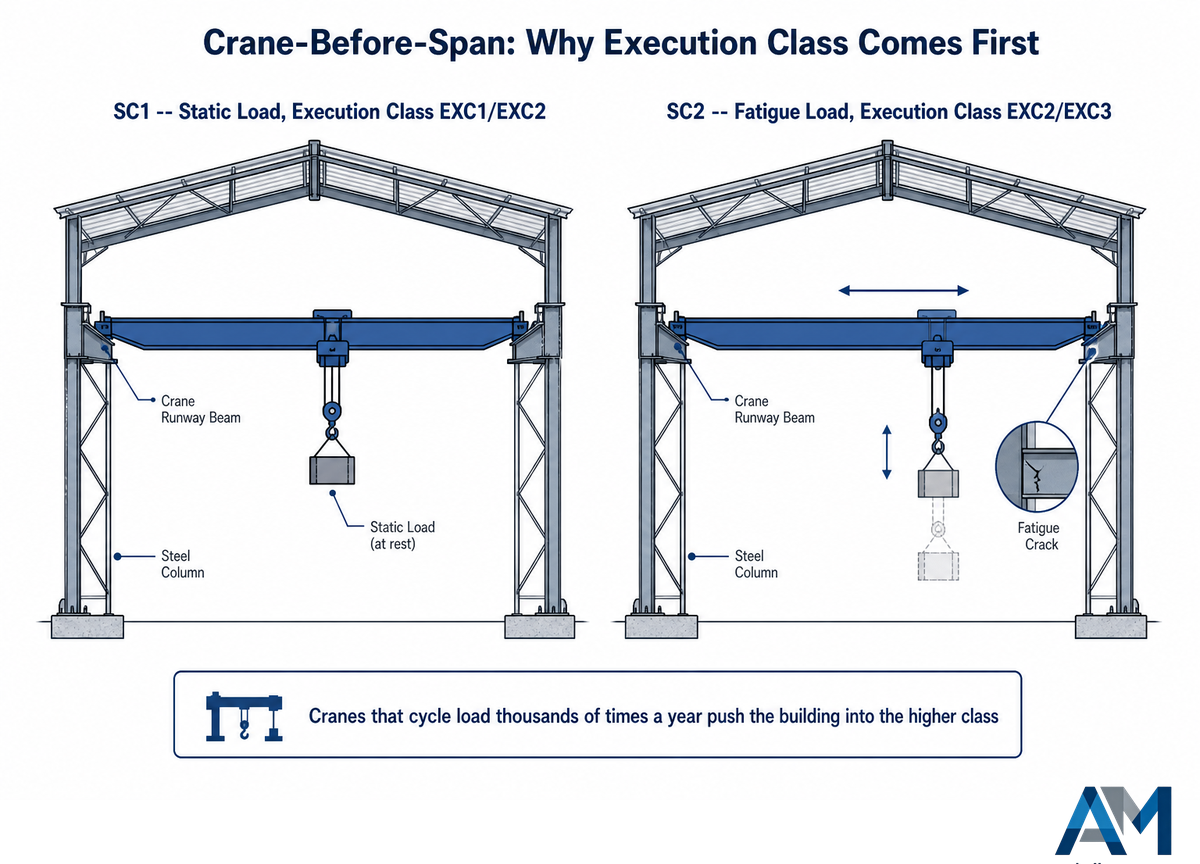
Die Krantragfähigkeit sollte vor der lichten Spannweite festgelegt werden, da ein vorhandener Kran – nicht allein die Werkstoffgüte des Stahls – zu den Faktoren gehört, die eine höhere Ausführungsklasse der Werkstatt erforderlich machen können. Nach dem Ausführungsklassen-System gemäß EN 1090-2 ist die Beanspruchungskategorie des Schweißstoßes ausschlaggebend: SC1 gilt für statische und quasi-statische Belastungen, SC2 hingegen für ermüdungsbeanspruchte Bauteile. Diese Klassifizierungslogik entstand vor der aktuellen Ausgabe von EN 1090-2, und die genauen Kategoriegrenzen wurden inzwischen überarbeitet; sie ist daher als allgemeiner Grundsatz und nicht als Verweis auf die aktuelle Abschnittsnummer zu verstehen. Krane, die jährlich Tausende Lastspiele ausführen, sind ein typischer SC2-Fall, weshalb krantragende Gebäude regelmäßig in EXC2 oder EXC3 eingestuft werden, während ein vergleichbares Gebäude gleicher Stahlgüte mit statischer Belastung in EXC1 fällt.
In der Praxis ist zunächst die größte Last zu bestimmen, die der Brückenkran jemals heben muss, wobei das erwartete Wachstum und nicht nur die Tonnage am ersten Betriebstag zu berücksichtigen ist, denn dieser Wert bestimmt die Kranklasse, diese wiederum die Ausführungsklasse und diese schließlich die Fertigungs- und Prüfkriterien – noch bevor eine einzige Stützenabmessung festgelegt wird. Bei umgekehrter Vorgehensweise müssen die Stützen nachträglich so ausgelegt werden, dass sie Wind, Erdbeben und den Belastungen durch einen Kran standhalten, der zuvor überhaupt nicht berücksichtigt wurde.
📑 Technischer Hinweis
Die Ermüdung von Kranbahnträgern ist keineswegs ein nebensächliches Detail. Laut einer Studie des AISC Engineering Journal zur Auslegung von Kranbahnen sind Ermüdungsrisse und nicht Überlastungen für nahezu 90 % der Ausfälle von Kranbahnträgern im Betrieb verantwortlich. Die Kran-Klassifizierungstabelle der CMAA setzt die erwarteten Betriebslasten mit der vorgesehenen Lebensdauer in Beziehung – ein Kran der Klasse A ist dafür ausgelegt, seine Lasten über 40 Jahre in bis zu 20.000 Lastspielen zu bewegen, während ein Kran der Klasse F im selben Zeitraum für mehr als 2 Millionen Lastspiele ausgelegt ist. Wird die falsche Kranklasse spezifiziert, fällt wahrscheinlich zuerst der Kranbahnträger und nicht ein Element des Rahmentragwerks aus.
Aubriks 4-stufige Spannweiten-Kosten-Matrix
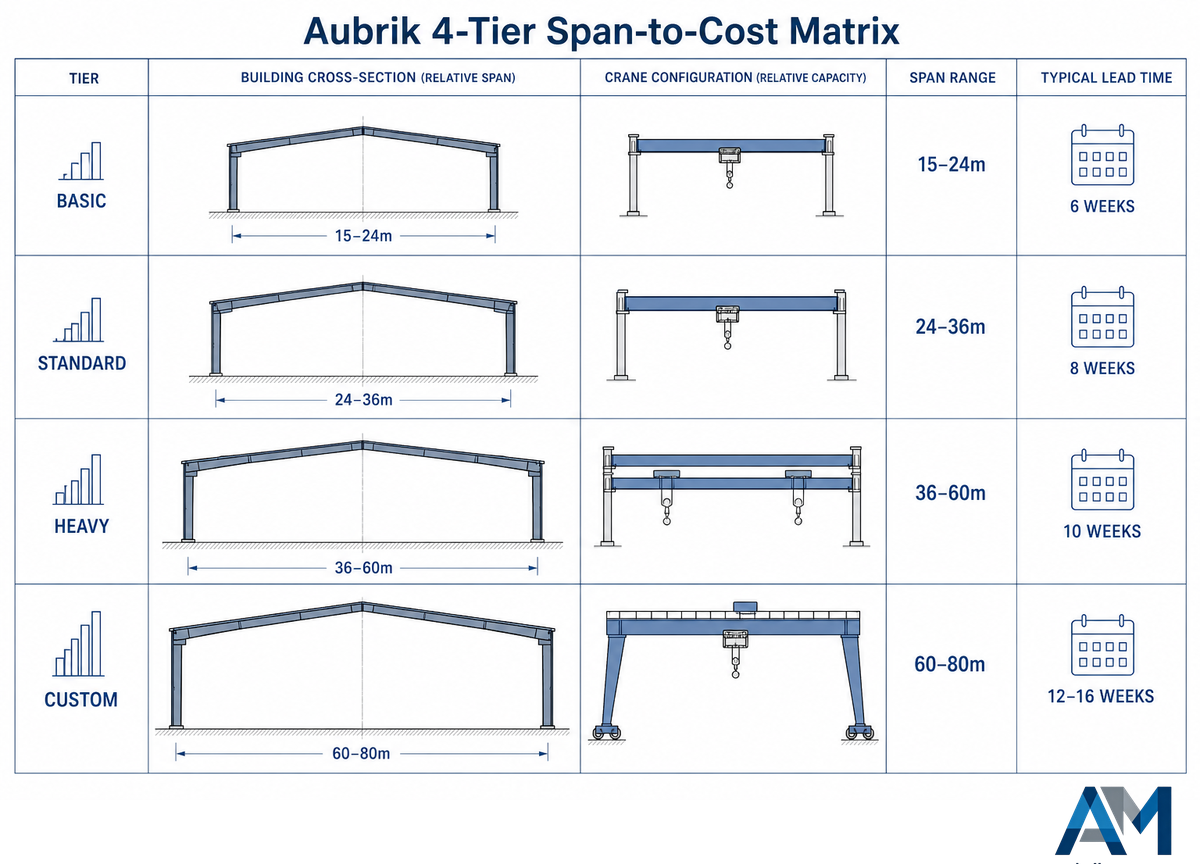
Spannweite, Traufhöhe, Krantragfähigkeit, zulässige Zwischengeschosslast, Spezifikation der Gebäudehülle und Lieferzeit sind bei der Konfiguration eines Stahlbauprojekts miteinander verknüpfte Variablen und keine isolierten Planungselemente. Aubrik gliedert Projekte in vier „Stufen“, anhand derer Käufer eine Stahlbauoption auf einer Skala einordnen können, statt willkürlich einen Wert auszuwählen und zuzusehen, wie die „Anpassungskosten pro Quadratmeter“ steigen. Jede Stufe ist durchgängig als integriertes, tragendes System ausgelegt – nicht als Auswahl voneinander unabhängiger Teile. Je weiter eine Spezifikation von der nächstgelegenen Standardstufe abweicht, desto stärker summieren sich die Anpassungskosten, weshalb die meisten Käufer sparen, wenn sie dort beginnen und nur die Punkte ändern, bei denen der Prozess es tatsächlich erfordert.
| Stufe | Spannweite | Traufhöhe | Krantragfähigkeit | Kosten (EXW) | Lieferzeit |
|---|---|---|---|---|---|
| Basis | 15–24 m | 6–9 m | 0–5 t Einträger-Brückenkran | $45–75/m² | 6 Wochen |
| Standard | 24–36 m | 9–12 m | 5–20 t einzelner Brückenkran | $65–95/m² | 8 Wochen |
| Schwerlast | 36–60 m | 12–18 m | 20–100 t Brückenkran ×2 | $90–140/m² | 10 Wochen |
| Sonderausführung | 60–80 m | bis zu 25 m | Portalkran bis zu 500 t | Nach Angebot | 12–16 Wochen |
Quelle: Konfigurationsdaten von Aubrik.
So wurde beispielsweise in einer realen Fallstudie zu einem 34.000 m² großen, vierschiffigen Stahlgebäude mit Portalrahmen im Vereinigten Königreich (35 m Spannweite, 8 m Stützenabstand) ein Preis von £920/m² angesetzt und mit zwei massiveren Tragwerkssystemen verglichen. Dieser Portalrahmen war unter den drei untersuchten Tragwerksoptionen für Stahlgebäude nicht nur am schnellsten zu errichten, sondern auch am kostengünstigsten und effizientesten. Nutzen Sie diesen Leitfaden, um die passende Stufe für Ihr Gebäude zu bestimmen, und prüfen Sie sie mit einem Werkstattkostenrechner anhand Ihrer Quadratmeterzahl und geografischen Region. Die Einordnung in eine Stufe während der Angebotsphase ist wertvoller als ein allgemeiner Satz von Stahlbauzeichnungen aus einer Vorlagenbibliothek.
Stahl, Beton oder traditionelles Mauerwerksrahmentragwerk: Warum die Spannweite die Rechnung verändert
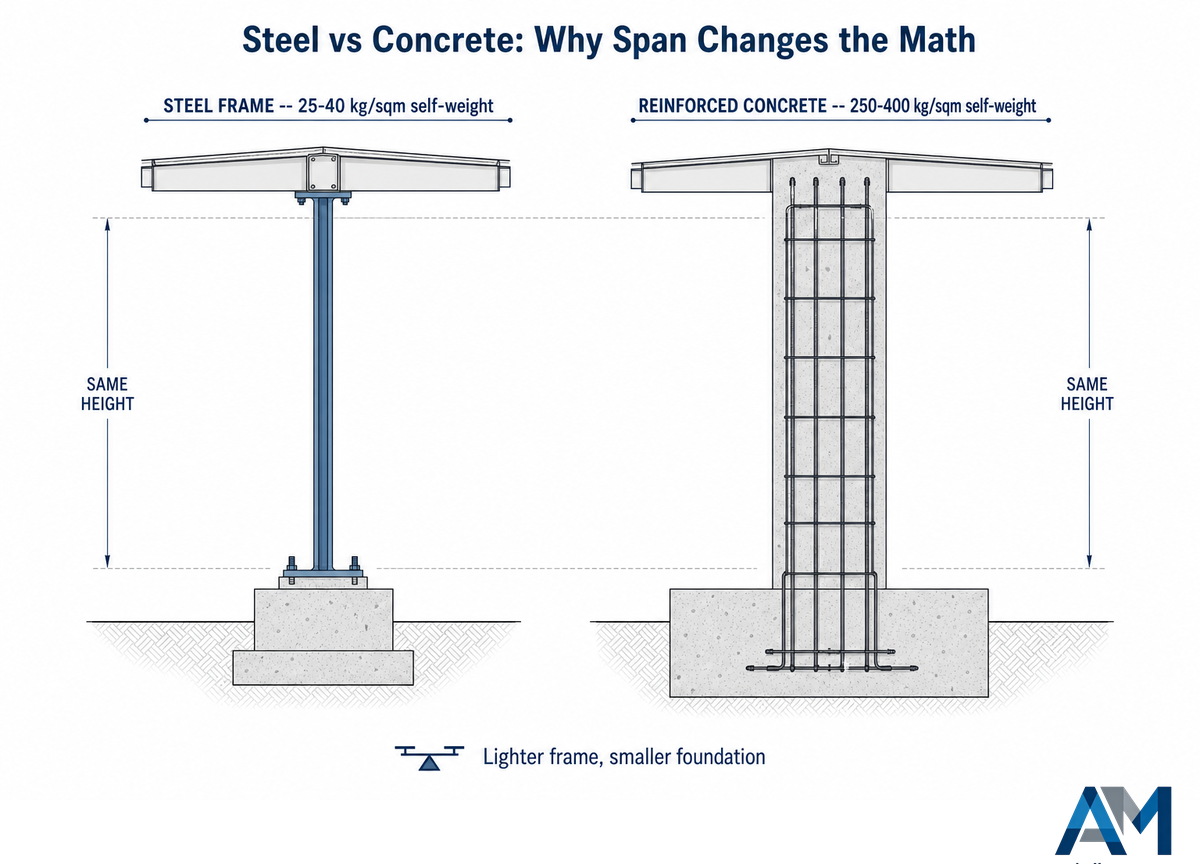
Die typische Projektdauer bei vorgefertigten Stahlbauprojekten beträgt bei einem Industriebau von der Planung bis zur Fertigstellung 3-6 Monate, gegenüber 9-18 Monaten bei einem konventionellen Mauerwerks- oder Betonbau vergleichbarer Größe. Diese Verkürzung der Gesamtbauzeit um 40-60 % entsteht dadurch, dass die Fertigung im Werk gleichzeitig mit den Fundamentarbeiten auf der Baustelle erfolgt – während das Fundament auf der Baustelle noch aushärtet, wird das Tragwerk bereits im Werk vorgefertigt, wie die Referenzdaten eines Herstellers von Fertigbauten zeigen. Beim modularen Bauen kommt ein ähnlicher Prozess zum Tragen: Ein vom Modular Building Institute dokumentiertes modulares Projekt mit 13.000 Quadratfuß und 12 Klassenräumen, das nicht speziell den Stahlbau betraf, wurde in 100 Tagen fertiggestellt. Dieser Prozess, der bei konventioneller Bauweise mehr als ein Jahr dauert, erklärt den Mechanismus, ohne sich allein auf stahlbauspezifische Zahlen zu stützen.
Ein Grund ist das Gewicht: Stahltragwerke weisen üblicherweise ein Eigengewicht von 25-40 kg/m² auf, gegenüber 250-400 kg/m² bei einem Stahlbetontragwerk, wodurch sich die Belastung von Stützen und Fundamenten verringert. Auch die Mengen an Bewehrungsstahl und Beton für die Fundamente sinken, was bei wenig tragfähigem Baugrund zusätzliche Kosten spart, da die übermäßige Masse des Betons andernfalls tiefere und breitere Fundamente erfordern würde. Dieser Vorteil durch das geringere Tragwerksgewicht nimmt mit wachsender Spannweite zu, weil ein schlankeres Stahlprofil dank des hohen Festigkeits-Gewichts-Verhältnisses dieselbe Last tragen kann, für die Beton ein Vielfaches an Werkstoff benötigt – pro Kilogramm übertrifft Stahl Stahlbeton bei jeder in diesem Leitfaden behandelten Spannweite. Bei einer Spannweite von 15-20 Metern liegen die Kosten von Stahl- und Betontragwerken nah beieinander; oberhalb von 35 Metern ist ein Betontragwerk statisch nicht mehr wirtschaftlich, weshalb die meisten Fabriken mit großen Spannweiten heute Stahltragwerke verwenden. Feuerwiderstandsklasse und Bauvorschriften müssen dennoch für beide Tragwerksarten geprüft werden; es ist nicht gewährleistet, dass eine bestimmte Spezifikation der Gebäudehülle für ein Stahltragwerk die geforderte Feuerwiderstandsklasse erfüllt, und wird dieses Detail in der Planungsphase übersehen, können die sonst erzielten Zeitvorteile beim Bau verloren gehen.
Zonierung der Bodenfläche entsprechend der Fertigungsabfolge
Zonieren Sie die verfügbare Bodenfläche nach der Reihenfolge, in der die Werkstoffe durch das Gebäude fließen, und nicht nach dem rechteckigen Gebäudegrundriss. Ein beim Werkstattbau häufig auftretender Planungsfehler besteht darin, die Gebäudehülle fertigzustellen, bevor der Prozessfluss festgelegt wurde. Das ist ein „gebäudeorientierter“ und kein „prozessorientierter“ Ansatz und laut Beratern für Werkstattlayouts die wichtigste Ursache für Umbaukosten. Die Einbeziehung betrieblicher Anforderungen in die anfängliche Planung unterscheidet skalierbare Werkstätten von solchen, die innerhalb der ersten drei Jahre umgebaut werden müssen.
Ein Praxisbeispiel für eine prozessorientierte Zonierung ist Aubriks eigene H-Träger-Fertigungslinie mit fünf Stationen: Rohblechzuschnitt, Zusammenbau (Heftschweißen), Unterpulverschweißen mit Portalanlage, Flanschrichten und Strahlen, geradlinig angeordnet und mit einer auf die jeweils nächste Station abgestimmten Ausbringungsleistung, sodass kein Engpass entsteht. Eine solche Zonierung entlang des Prozessflusses ermöglicht die Gruppierung von Arbeitsschritten mit starken Vibrationen (Schneiden, Richten) sowie von Präzisions- oder Endbearbeitungsprozessen (Strahlen, Beschichten) und verkürzt zugleich die Entfernungen zwischen ihnen. Trennwände zwischen den stark vibrierenden Stationen und den Präzisionsstationen reduzieren die gegenseitige Verunreinigung, ohne die Kranabdeckung im gesamten Hallenfeld zu behindern.
“Auf dieser starken Grundlage werden Sie sicher arbeiten können und Sie produzieren eher Qualitätsprodukte Dann liefern Sie eher pünktlich an Ihre Kunden, und Sie werden es mit einem hohen Maß an Produktivität tun”
Jim Floyd, Technical Specialist, Illinois Manufacturing Excellence Center (NIST MEP National Network), über 5S in der Fertigung und disziplinierte Arbeitsabläufe — via The Fabricator
Lassen sich Layouts nach dem ursprünglichen Bau noch ändern?
Ja, doch die Kosten hängen vollständig davon ab, welche Reserven in der ursprünglichen Planung vorgesehen wurden. Stützenraster mit freien Hallenfeldreserven ermöglichen später eine kostengünstige Erweiterung; ein enges Raster ohne Reserven erfordert dagegen das Versetzen von Stützen, eine Neuauslegung der Fundamente oder Änderungen am Dach, was jeweils erhebliche Kosten und Verzögerungen verursacht.
Ja, allerdings entstehen dabei Kosten, die vollständig davon abhängen, welche Reserven in der Planungsphase vorgesehen wurden. Eine verschraubte, mehrschiffige Konstruktion mit ausreichend reserviertem Platz im Stützenraster für eine künftige Fertigungslinie ermöglicht Layoutänderungen oder die Ergänzung eines weiteren Hallenfelds bei nur geringfügig höheren Kosten; ein starres Raster ohne Platzreserve kann dagegen Kosten für das Versetzen von Stützen, die Neuauslegung von Fundamenten oder Änderungen an der Dachkonstruktion verursachen. Die nachträgliche Erweiterung der Fertigungskapazität in einer bestehenden Fabrik verursacht typischerweise zwei- bis dreimal so hohe Kosten wie ihre Berücksichtigung beim ursprünglichen Bau.
Prüfung des Maschinenhüllraums im Layout
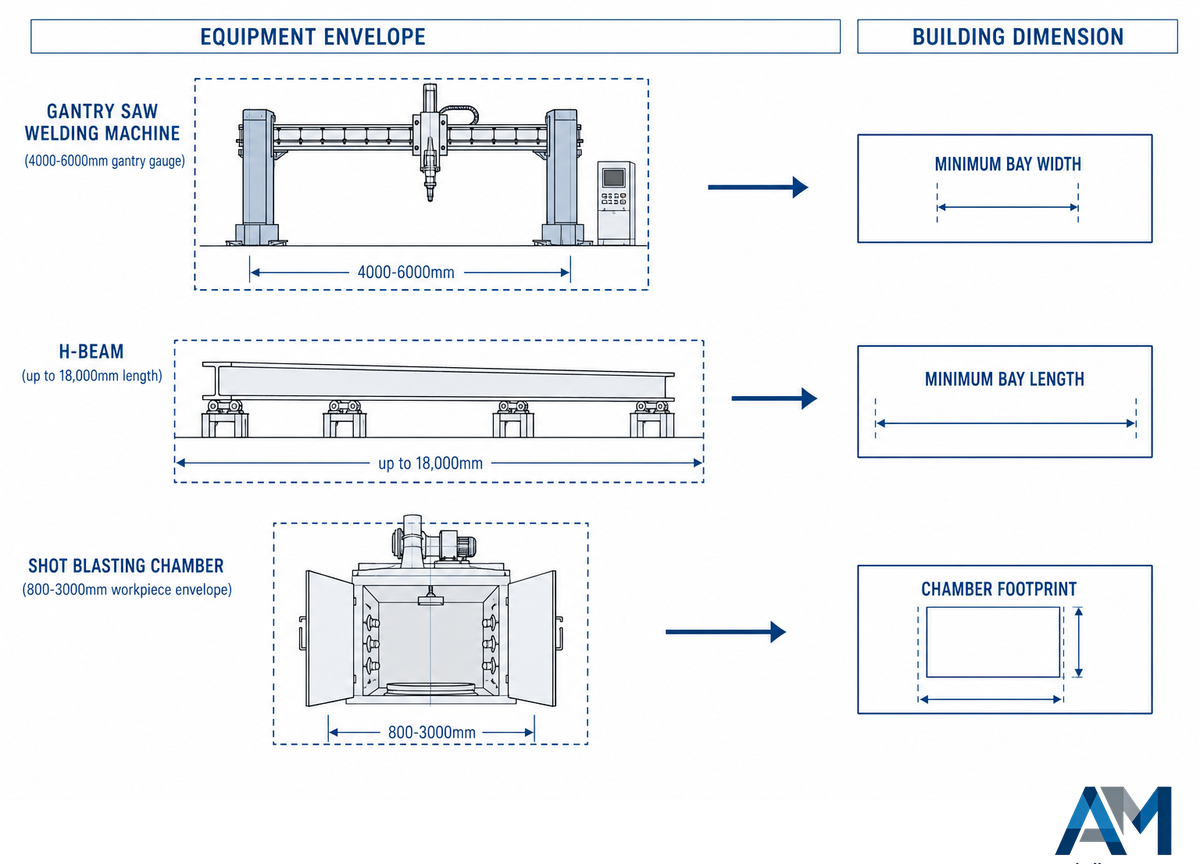
Hallenfeldbreite, Toröffnungen und Kranbahnhöhe müssen nach dem größten Schwermaschinenteil dimensioniert werden, das in der Werkstatt eingesetzt wird, und nicht nach einem willkürlich gewählten runden Gebäudemaß. Genau diesen Schritt lassen die meisten Leitfäden zur Werkstattplanung vollständig aus, weil sie von Bauunternehmen verfasst werden, die nicht zugleich die später im Gebäude aufgestellten Anlagen herstellen – sie empfehlen bereitwillig, „die Wege der Werkstoffhandhabung einzuplanen“, wissen aber nicht, welche konkreten Maße dabei einzuhalten sind. Auch die Kranträger müssen eine Finite-Elemente-Prüfung anhand des tatsächlichen Anlagengewichts und Arbeitsbereichs bestehen und nicht anhand eines Platzhalterwerts. Für eine kleine Anlage dimensionierte hochfeste Träger können möglicherweise keine größere Anlage tragen, die später ergänzt wird.
Die Ausrichtung der Kranbahn ist dagegen eindeutig definiert. Das Patent selbst beschreibt eine 2024 erteilte berührungslose Lasermesstechnik für Kranbahnsysteme, die CMAA Specification 70 und AISE Technical Report #13 als Ausrichtungsgrundlage verwendet und sämtliche bei einer Kranbahnvermessung zu prüfenden Abmessungen aufführt, darunter die Flanschüberhöhung, Verformung und Neigung des Stegs am Kranbahnträger, die Ausrichtung der Schienen, die 3D-Position der Stützen sowie deren Spannweite. Genau diese Parameter müssen vor dem Einbringen der Anlagen in das Gebäude festgelegt und dürfen nicht erst nachträglich ausgeglichen werden.
Anlagenhüllraum → Gebäudeabmessung
| Anlage | Hüllraum | Daraus resultierende Gebäudeanforderung |
|---|---|---|
| Portal-Schweißmaschine für das Unterpulverschweißen | 4000–6000 mm Portalspurweite | Mindestbreite des Hallenfelds + Länge des Schienenfundaments |
| Zu schweißender H-Träger | Länge bis zu 18.000 mm | Mindestlänge des Hallenfelds + lichte Torweite für die Handhabung |
| Strahlkammer | 800–3000 mm Werkstückhüllraum | Grundfläche der Kammer + nachgelagerte Förderstrecke |
Quelle: Spezifikationen der Aubrik-Portal-Schweißmaschine AM-HG und der Strahlanlage AB-SB.
Welche konkreten Kosten falsche Entscheidungen bei diesen Punkten verursachen, zeigt ein neues chinesisches Gebrauchsmuster zur Anordnung von Stützen in Kranfeldern. Darin wird beschrieben, wie herkömmliche Kranfeldkonfigurationen mit Doppelgitterstützen in eine optimierte Konstruktion mit großen Gitterstützen umgewandelt wurden, wodurch der Stahlverbrauch je biegesteifem Rahmen von rund 75.3 Tonnen auf 69,7-73,4 Tonnen und die Fundamentbetonmenge von 211,72 m³ auf 157,13-182,10 m³ sank. Dies ist eine messbare Einsparung an Stahl und Beton, die allein durch die von Anfang an richtige Auslegung der Kranfeldstützen erzielt wurde.
Lüftung, Staubabsaugung und Medienanschlüsse (die Lücke, die die meisten Leitfäden übergehen)
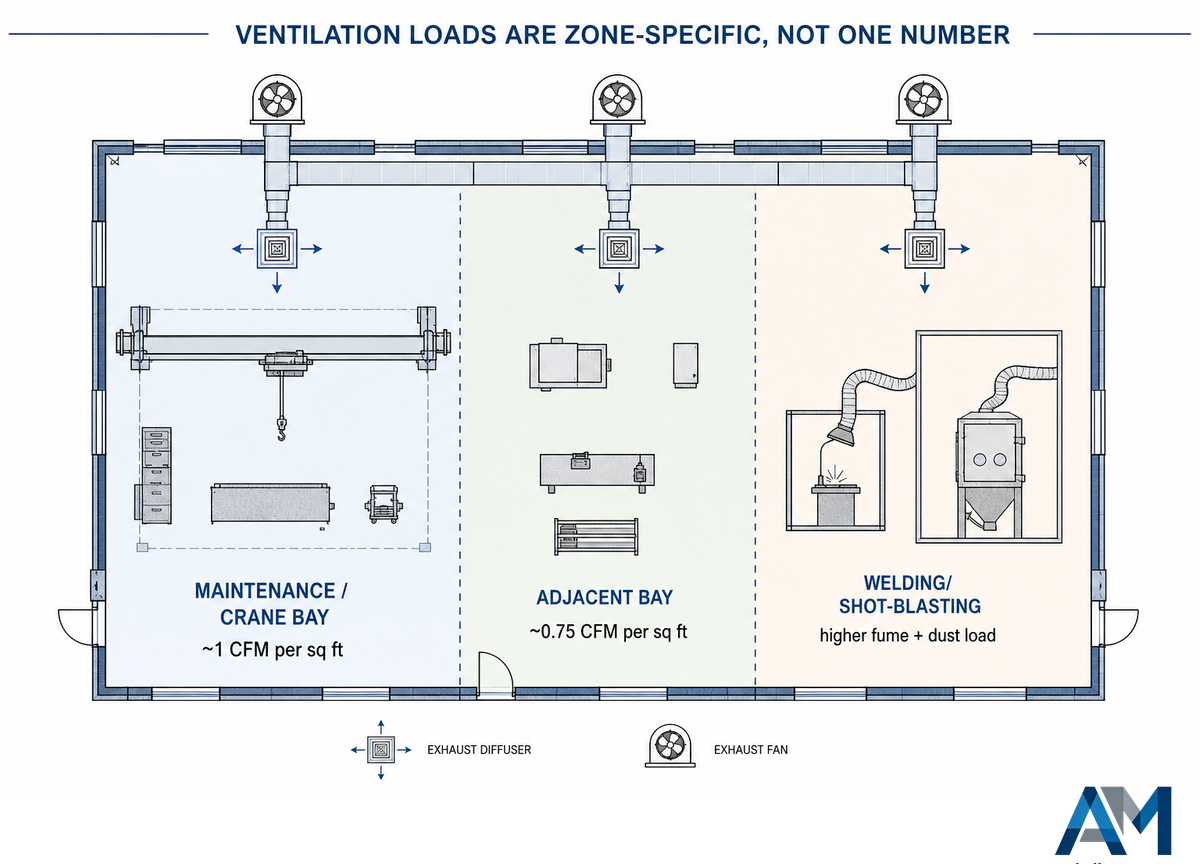
Die Lüftungslast ist kein einheitlicher Wert für das gesamte Gebäude, sondern wird für jede Zone belastungsspezifisch bestimmt. So geben beispielsweise die tatsächlichen Planungsunterlagen für eine Instandhaltungseinrichtung des öffentlichen Dienstes für die Instandhaltungs- und Kranfelder Abluftvolumenströme von rund 1 CFM pro Quadratfuß und für die angrenzenden Hallenfelder von etwa 0.75 CFM pro Quadratfuß vor. Aufgrund der unterschiedlichen Arbeitsprozesse ist die Last für jedes Hallenfeld separat zu bestimmen; die tatsächlichen Lüftungslasten sollten stets anhand der Lastberechnung eines TGA-Fachplaners für den jeweiligen Betrieb ermittelt und nicht aus einer allgemeinen Tabelle übernommen werden. In einem Betrieb mit Schweiß- und Strahlarbeiten lassen sich die Anforderungen aufgrund der Rauch- und Staubbelastung im Kranfeld nicht mit derselben allgemeinen Lüftungsrate erfüllen, die in anderen Bereichen gilt.
Eignen sich Stahlbauwerkstätten für Branchen mit hohem HLK-Bedarf?
Ja, sofern Lüftung, Absaugung und Medienführung bereits in der Planungsphase in das Tragwerk integriert und nicht später ergänzt werden. Die nachträgliche Installation von Lüftung und Dämmung nach der Montage des Stahltragwerks kostet etwa dreimal so viel wie eine von Anfang an richtige Spezifikation und ist der bei Stahlbauwerkstattprojekten am häufigsten übersehene Kostenposten.
Ja, sofern eine geeignete Lüftung mit Kanälen, Abluftventilatoren und Medienanschlüssen bereits während der anfänglichen Stahlbauplanung in das Tragwerk integriert und nicht erst später ergänzt wird. Nachträgliche Änderungen am Tragwerk für den späteren Einbau von Lüftung und Dämmung kosten häufig ungefähr 3x so viel wie bei einer Bestellung von Anfang an; dies ist bei nahezu jedem Stahlbauwerkstattprojekt der mit Abstand am häufigsten übersehene Kostenposten. Die Wahl der richtigen Wärmedämmung für das Gebäude beeinflusst die langfristigen Energiekosten, und selbst eine „ausreichende“ Dampfsperre kann Feuchtigkeit einschließen, deren schleichende Folgen sich erst später zeigen. Strahlräume benötigen für die Absaugung von Strahlmittelstaub einen Staubabscheidekreislauf mit einem Wirkungsgrad von 99,5 %, damit der Staub nicht in angrenzende Schweiß- und Endbearbeitungsbereiche gelangt. Skyspar und Dachoberlichter aus Acryl können ebenso wie schalldämmende Stahlbaupaneele kostengünstiges Tageslicht bereitstellen – es sei denn, sie wurden in der Planung spezifiziert. Auch der Schallschutz muss von Anfang an berücksichtigt werden, wenn die Werkstatt an einen Bürotrakt oder die Grenze eines Wohngebiets angrenzt – meist wird er erst spezifiziert, nachdem sich Nachbarn beschwert haben.
✔ Vorteile einer frühzeitigen Medienplanung
- Späteres Aufgraben eines fertiggestellten Produktionsbodens entfällt
- Lüftung wird je Zone statt mit einem pauschalen Wert dimensioniert
- Schaltschrank wird für die künftige Last statt nur für die Leistungsaufnahme am ersten Betriebstag dimensioniert
⚠ Einschränkungen
- Erfordert eine vor den Tragwerkszeichnungen fertiggestellte Anlagenliste, wogegen sich manche Käufer sträuben
- Eine zonenweise HLK-Auslegung kostet anfangs mehr als eine einheitliche Pauschalspezifikation
Fundament und Korrosion: Was die Wahl der Stahlgüte festlegt
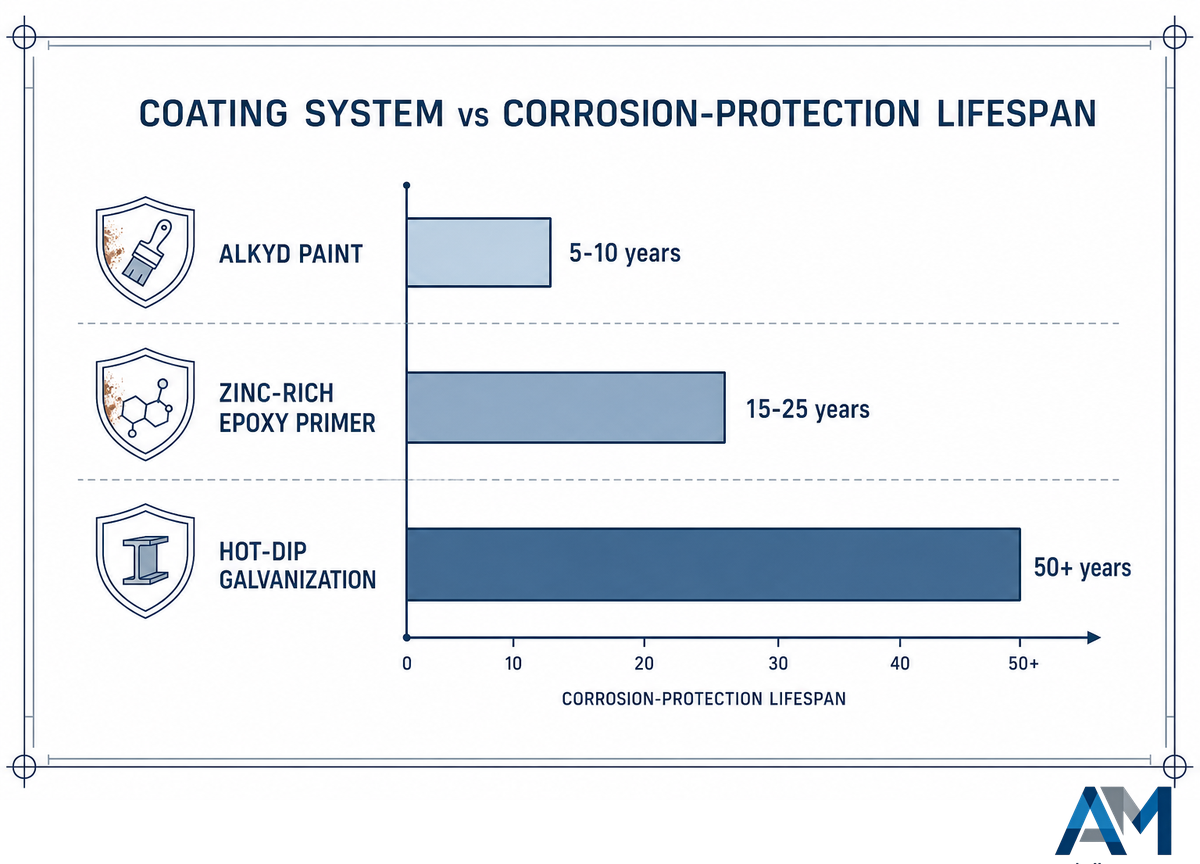
Die Wahl des Stahls – sowohl hinsichtlich der Werkstoffgüte als auch der Beschichtung – bestimmt im Voraus eine Korrosionsbeständigkeit, die zwischen 5 und 50+ Jahren liegen kann. Das günstigste Angebot für ein Stahlgebäude basiert häufig auf der Werkstoffauswahl mit der kürzesten Nutzungsdauer. Laut veröffentlichten Richtwerten zur Lebensdauer von Beschichtungen erreicht eine durchschnittliche Alkydharzlackierung eine Lebensdauer von etwa 5-10 Jahren; eine zinkreiche Epoxidgrundierung bietet etwa 15-25 Jahre; ein Feuerverzinkungssystem kann unter Küstenbedingungen und anderen extremen Expositionsbedingungen 50+ Jahre Korrosionsschutz gewährleisten. Bei einer angesetzten Nutzungsdauer von 20 Jahren ist das günstigste Angebot möglicherweise gar nicht so günstig. Die Wahl einer für die Expositionskategorie ungeeigneten Werkstoffgüte des Baustahls ist der häufigste Grund für diese Differenz zwischen Angebotspreis und Lebenszykluskosten. Pfettenabstand, Mineralwolle oder Steinwolle in einer Sandwichpaneel-Verkleidung und Dachneigung werden entsprechend den örtlichen Windlasten, Starkregen- und Schneelastbedingungen gewählt – insbesondere Wind- und Schneelasten können je nach Region erheblich variieren. Wird eine Werkhalle so ausgelegt, dass sie mäßig starken Winden standhält, dabei jedoch eine Region mit hoher Schneelast nicht berücksichtigt, kann dies im schlimmsten Fall zu einem katastrophalen Versagen des Tragwerks führen. Langfristige Kosteneinsparungen lassen sich erzielen, indem die Stahlfestigkeit auf die tatsächlichen Bedingungen abgestimmt wird, denen das Tragwerk ausgesetzt sein wird, statt eine pauschale Standardauslegung zu verwenden. In einigen Rechtsordnungen sind zudem feuerbeständige Verkleidungen oder dämmschichtbildende Beschichtungen an tragenden Stahlbauteilen in belegten Produktionsbereichen vorgeschrieben – diese Anforderung sollte vor der endgültigen Festlegung der Verkleidung geprüft werden.
| Komponentenart | Werkstoffgüte / Spezifikation | Typische Ausführungsstufe |
|---|---|---|
| Stahlsäule | Warmgewalztes H-Profil aus Q235B | Basis / Standard |
| Stahlsäule | Warmgewalztes H-Profil aus Q355B | Schwerlast / kundenspezifisch |
| Stahlträger | Primärträger als I-Profil + Pfette aus Winkelstahl | Alle Ausführungsstufen |
| Dachbinder | Biegesteifer Rahmen | Basis / Standard (bis 30 m) |
| Dachbinder | Fachwerkbinder | Schwerlast / kundenspezifisch (30-80 m) |
| Dach | Farbbeschichtetes Stahlblech 0,5-0,8 mm + PU-Dämmung | Basis / Standard |
| Dach | Farbbeschichtetes Stahlblech + Steinwolldämmung | Schwerlast / kundenspezifisch |
| Wandverkleidung | PU-Sandwichpaneel 50-75 mm | Basis / Standard |
| Wandverkleidung | Steinwoll-Sandwichpaneel 100 mm | Schwerlast / kundenspezifisch |
Quelle: Konfigurationsdaten von Aubrik.
Fundamentarbeiten sind das einzige Gewerk, das nach der Errichtung des Tragwerks nicht mehr korrigiert werden kann; deshalb sollten die Bodendaten bestätigt werden, bevor die Ausführungsstufe endgültig festgelegt wird, und nicht erst danach. Dieselbe Logik gilt für die Fundamentplanung. Ob aufgrund der Bodenverhältnisse oder der tatsächlichen Belastung durch Krane oder Maschinen, die innerhalb des Tragwerks eingesetzt werden: Das „Standardfundament“ kann und sollte häufig angepasst werden. Sehr oft wird versucht, ein für einen anderen Standort entworfenes Gebäude zu übernehmen, ohne die spezifischen örtlichen Bauvorschriften, Bebauungsbestimmungen und Bodendaten zu berücksichtigen.
Das Hallenraster für spätere Erweiterungen vorbereiten
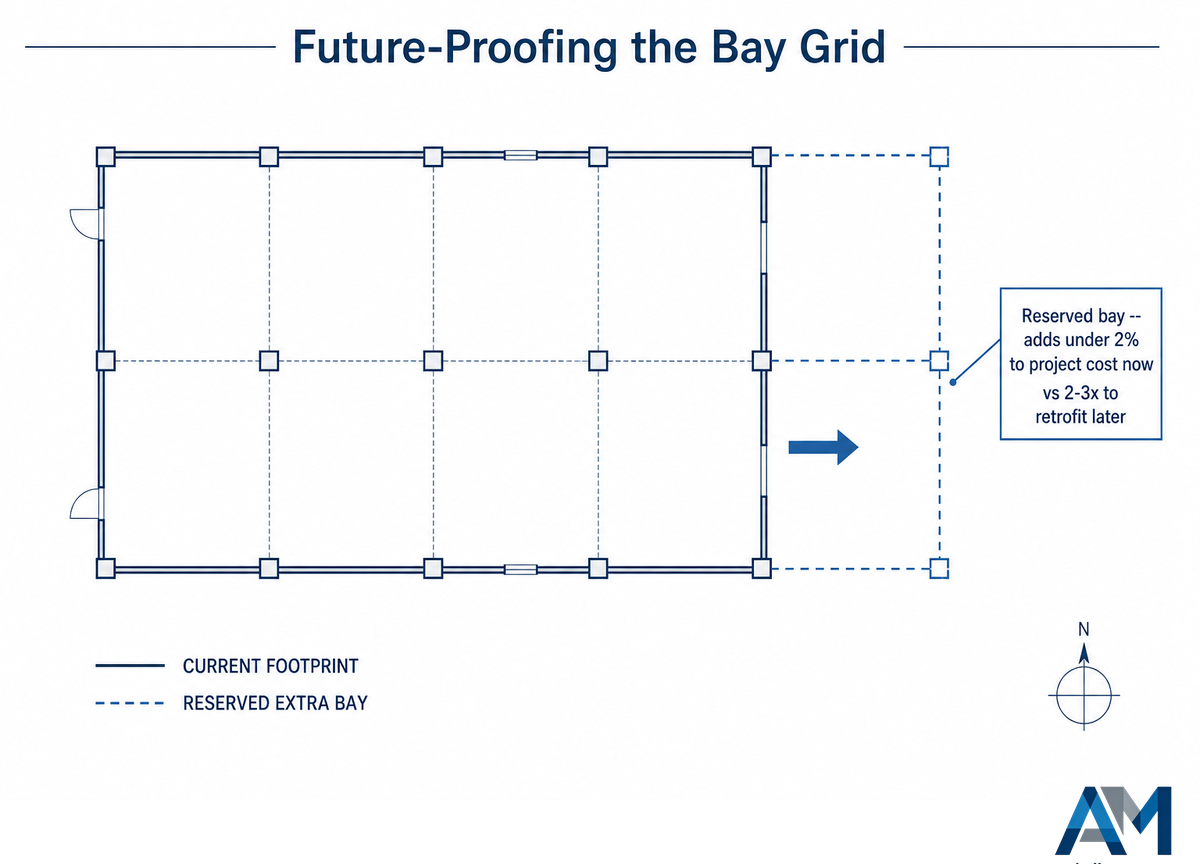
Die Erweiterungskapazität bereits jetzt im Stützenraster vorzusehen, ist 2- bis 3-mal günstiger als eine spätere Nachrüstung, während die dafür erforderliche Platzreserve die Projektkosten um weniger als 2 % erhöht – Branchenprüfungen zu Fehlern bei der Fabrikplanung beziffern die Kosten einer nachträglichen Korrektur eines schlecht geplanten Stützenrasters auf das 5- bis 10-Fache dessen, was die frühzeitige Flächenreservierung gekostet hätte. Eine begutachtete Studie über das modulare, weit gespannte Stahltragwerk einer Ausstellungshalle kam auf der Ebene der Planungsentscheidungen zum gleichen Ergebnis: Tragwerksentscheidungen zur Verringerung des langfristigen Stahlverbrauchs sorgten dafür, dass das Gebäude auch fünfundzwanzig Jahre nach seiner Fertigstellung wirtschaftlich und zweckmäßig blieb — dieselbe Logik spricht dafür, bereits jetzt Kapazitäten im Hallenraster vorzusehen, statt später nachzurüsten. Wir unterstützten einen europäischen Tier-1-Automobilzulieferer dabei, drei ältere Montagelinien in einer einzigen, für Robotersysteme ausgelegten Portalrahmen-Werkhalle mit 5000 m² Fläche zusammenzuführen. Unser Kunde benötigte innerhalb dieser Fläche außerdem eine Reserve für einen künftigen Bereich zur Montage von Batterie-Unterbaugruppen, was dank einer von Anfang an zukunftsfähig geplanten Hallenfeldreserve gelang, ohne ein einziges Dachelement entfernen zu müssen. Solche Entscheidungen können wie eine kostspielige langfristige finanzielle Verpflichtung erscheinen, doch diese Kapazität muss in der Regel früher oder später ohnehin geschaffen werden – sie jetzt vorzusehen, sei es durch den vorgezogenen Bau eines zusätzlichen Hallenfelds oder lediglich durch eine entsprechende Erweiterungsreserve, ist eine intelligentere und einfachere Kapitalverwendung als die spätere Finanzierung von Abriss und Neubau.
Kann ich meine Stahlbau-Werkhalle später erweitern?
Ja – modulare Hallenfeldabstände sollen eine Erweiterung in Längsrichtung ermöglichen, ohne das Dach demontieren und das Stützenraster sowie das Fundament neu ausführen zu müssen, sofern dies von Anfang an vorgesehen wurde. Das Hinzufügen von Hallenfeldern über den geplanten Umfang hinaus erfordert in der Regel neue Fundamente und einen Anschluss an das Dach, was erheblich teurer ist und größere Betriebsunterbrechungen verursacht.
Wann Werkhalle und Fertigungslinie NICHT gemeinsam geplant werden sollten
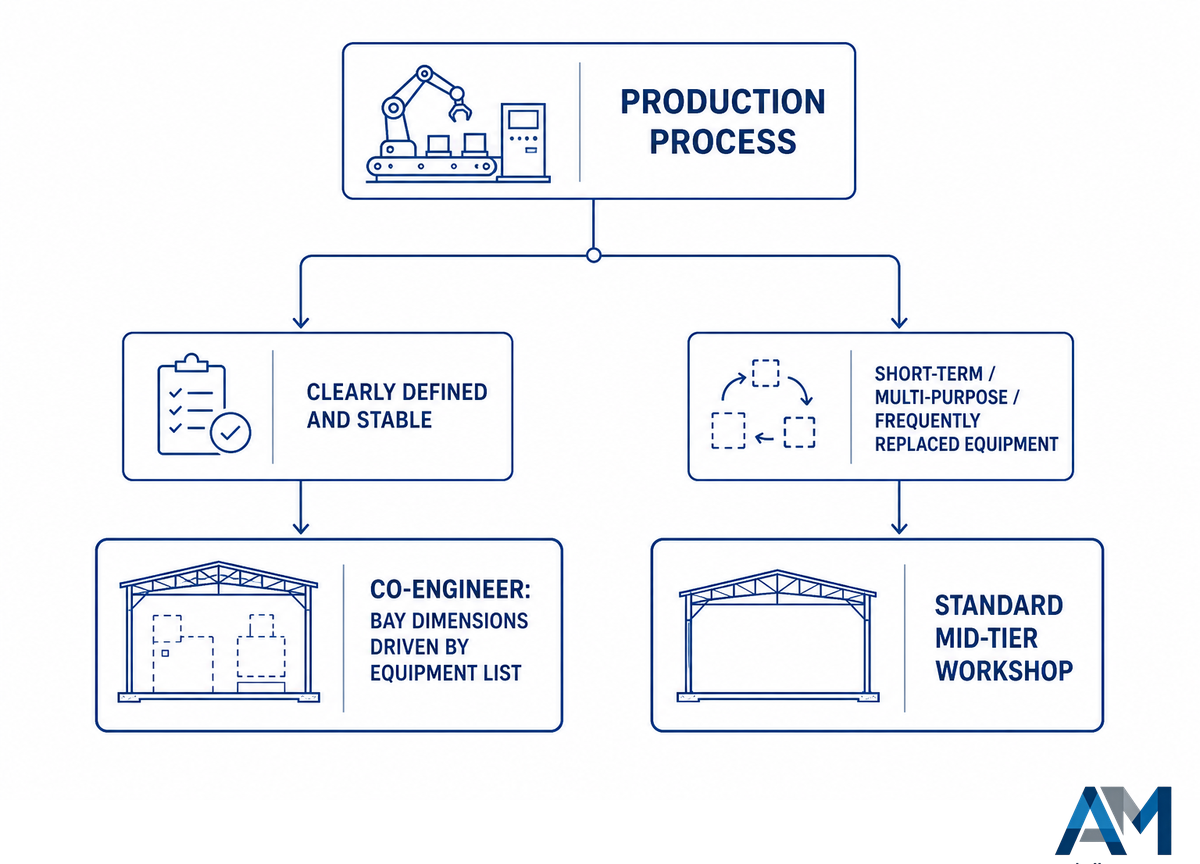
Die gemeinsame Planung des Gebäudes für bestimmte Anlagen lohnt sich nur, wenn der Produktionsprozess eindeutig definiert und stabil ist. Bei einem kurzfristigen Mietverhältnis, einer Mehrzweckanlage oder häufig ausgetauschter Ausrüstung kostet eine standardisierte Werkhalle der mittleren Ausführungsstufe weniger und verursacht weniger Werkstoffverschnitt als eine vollständig gemeinsam geplante Sonderkonstruktion.
Die gemeinsame Planung des Gebäudes für die darin untergebrachte Ausrüstung ist nicht in jeder Situation der richtige Ansatz. Sie lohnt sich, wenn eine Werkhalle mit einem eindeutig bestimmten, vorhersehbaren und klar definierten Produktionsprozess errichtet oder erweitert wird: genau die Situation, die dieser Artikel beschreibt. Handelt es sich dagegen um eine beiläufige, einmalige Lösung, ein kurzfristiges Mietverhältnis, eine Mehrzweckanlage oder eine Mischung aus unterschiedlichen und häufig ausgetauschten Maschinen, bei der keine einzelne Maschine die Layoutentscheidung bestimmt, ist eine allgemeine Stahlbau-Werkhalle oder Metallhalle der mittleren Ausführungsstufe mit angemessenen lichten Höhen die bessere Wahl als eine vollständig gemeinsam geplante Lösung. Eine vorgefertigte Standard-Stahlbau-Werkhalle für einen Mehrzweckbetrieb mit Montage- und Fertigungsarbeiten verursacht durch individuell zugeschnittene Bauteile weniger Werkstoffverschnitt als eine maßgeschneiderte Stahlbau-Werkhalle, die um eine bestimmte Maschine herum geplant wurde. Bei beiden Bauarten sollte die Ausrüstungsliste dennoch die endgültigen Abmessungen der Hallenfelder bestimmen, selbst wenn das Tragwerk einer Standardstufe entspricht. Ist die Layoutfrage tatsächlich prozessspezifisch, sollte die Planung auf die Ausrüstung abgestimmt werden; ist sie es nicht, wählen Sie die Standardstufe und schließen Sie die Entscheidung ab. Das ist in der Regel die kosteneffiziente Wahl, und wenn die Wahl der Ausführungsstufe von Anfang an als Frage der Kosteneffizienz behandelt wird – statt nachträglich als Prestigeentscheidung –, bleibt das Projekt im Budget.
Warum ein Hersteller von Schweißpositionierern und Fertigungslinien auch über Werkhallenlayouts schreibt
Aubrik fertigt Schweißpositionierer, Schweißrollenböcke, Portal-Schweißmaschinen, vollständige Fertigungslinien für H-Träger sowie die Stahlbau-Werkhallen, in denen diese Anlagen untergebracht werden. Dieses Dokument zeigt typische Schnittstellenprobleme auf, die entstehen, wenn Gebäude und darin eingesetzte Ausrüstung von getrennten, nicht koordinierten Lieferanten bezogen werden, beispielsweise Hallenfeldlängen, die nicht für die Länge der Portalschienen ausreichen, oder Kranhaken, die den Arbeitsraum der Schweißpositionierer nicht erreichen können. Da Positionscodes und Arbeitsraumbeschreibungen in unserer täglichen Arbeit dazu dienen, die tatsächlichen Rahmenbedingungen zu berücksichtigen, in die unsere Fertigungslinien integriert werden müssen, ist dieses Thema für uns von unmittelbarem Interesse.
Wie viel kostet der Bau einer Stahlbau-Werkhalle?
Die Kosten für Tragwerk und Verkleidung liegen je nach Ausführungsstufe bei $45–140/m²; einschließlich Fundament- und Baustellenarbeiten ergeben sich vollständig installierte Kosten von etwa $258–463/m². Die Ausführungsstufen Basis, Standard, Schwerlast und kundenspezifisch decken jeweils unterschiedliche Bereiche für Spannweite, Traufhöhe und Krankapazität ab.
Die Basisstufe (15-24 m Spannweite, kein oder leichter Kran) kostet etwa $45-75/m2; die Standardstufe mit leichtem Kran kostet etwa $65-95/m2; die Schwerlaststufe mit Unterstützung für einen Brückenkran und Steinwolldämmung kann $90-140/m2 kosten. Die Kosten für Fundamente, Elektroinstallation und Kranausrüstung werden wegen unterschiedlicher Bodenverhältnisse und Lastfälle separat angeboten. Wählen Sie einfach Ihre Ausführungsstufe aus der obigen Übersicht und multiplizieren Sie sie mit der Quadratmeterzahl Ihres Projekts, um Ihr Projektbudget zu ermitteln!
Welche Spannweiten können Stahlbau-Werkhallen ohne Innenstützen erreichen?
Stützenfreie Stahlbau-Werkhallen erreichen ohne Innenstützen üblicherweise Spannweiten von 15–60 m; kundenspezifische Ingenieurkonstruktionen für Projekte in der Größenordnung von Flugzeughangars sind bis 80 m möglich. Die Traufhöhe steigt mit Spannweite und Krankapazität und liegt über die verschiedenen Ausführungsstufen hinweg typischerweise bei 6–25 m.
Ein typisches Portalrahmen-Lagerhallenprojekt mit 4 Spannfeldern im Vereinigten Königreich, das durch die in diesem Bericht beschriebene Standardstufe abgedeckt werden könnte, hatte eine lichte Spannweite von 35 m, Fassadenstützen im Abstand von 8 m und Innenstützen im Abstand von 16 m – beides liegt deutlich innerhalb der Kapazität unserer Standardstufe. Spannweiten von mehr als etwa 60 m verlassen jedoch üblicherweise den Standardbereich und erfordern eine kundenspezifische Ingenieurkonstruktion, bei der sich die Lieferzeiten erheblich verlängern können.
Warum verändert ein 5-Tonnen-Kran die Zertifizierungsanforderungen?
Ein Kran führt dazu, dass eine Werkhalle nicht mehr einer Ausführungsklasse für statische Belastungen, sondern einer für Ermüdungsbeanspruchung zugeordnet wird, weil die Kranbahn das Gebäude während seiner Lebensdauer tausendfach zyklisch belastet – und nicht allein wegen der Werkstoffgüte des Stahls.
Ein Kranbahnsystem ist für viele Industriegebäude eine kritische Komponente, doch die erforderliche Ausführungsklasse richtet sich nach SC2 für ermüdungsbeanspruchte Bedingungen und nicht nach SC1, das im Allgemeinen für statische und quasi-statische Gebäudelasten verwendet wird. Krankapazität und Einschaltdauer bestimmen, wann dieser Übergang erfolgt, doch der Grenzwert ist nicht in jedem Regelwerk gleich – lassen Sie deshalb von Ihrem Fertigungsbetrieb eine technische Beurteilung zur Tragfähigkeit und Zyklusklassifizierung Ihres Krans erstellen.
Kann ich meine Stahlbau-Werkhalle später erweitern?
Ja, sofern das Stützenraster von Anfang an mit modularen Hallenfeldabständen geplant wurde. Die vorgehaltene Kapazität erhöht die ursprünglichen Baukosten um weniger als 2 %, während eine spätere Nachrüstung 2- bis 3-mal mehr kostet.
Die vorgehaltene Kapazität erhöht die ursprünglichen Kosten um weniger als 2 %, während eine spätere Nachrüstung 2- bis 3-mal mehr kostet.
Wie lange dauert der Bau im Vergleich zu konventionellen Gebäuden?
Bei vorgefertigten Stahlbau-Werkhallen vergehen von der Planung bis zur Übergabe typischerweise 3–6 Monate, rund 40–60 % weniger als die 9–18 Monate, die ein vergleichbares konventionelles Industrieprojekt in Betonbauweise benötigt. Die Zeitersparnis entsteht dadurch, dass das Stahltragwerk im Werk gefertigt wird, während auf der Baustelle noch die Fundamente gegossen werden.
Der größte Teil der Zeitersparnis im Terminplan entsteht durch die parallele Fertigung der Stahlprofile und Ausführung der Fundamente auf der Baustelle; während Ihre Fundamente aushärten, wird Ihr Stahltragwerk in unserem Werk gefertigt. Dadurch kann die Montage unmittelbar nach der Abnahme Ihres Plattenfundaments beginnen; das Modular Building Institute berichtet beispielsweise in einer Fallstudie über eine Anlage mit 13.000 Quadratfuß und 12 Klassenzimmern, die in nur 100 Tagen statt innerhalb des sonst eher üblichen Zeitraums von einem Jahr oder mehr errichtet wurde.
Eignen sich Stahlbau-Werkhallen für Branchen mit hohem Bedarf an Heizungs-, Lüftungs- und Klimatechnik?
Ja, sofern die Leitungsführung für Lüftung und Staubabsaugung zonenweise in die Tragwerksplanung integriert wird, statt sie nach der Errichtung des Stahltragwerks nachzurüsten. Eine nachträgliche Nachrüstung der Lüftung kostet etwa 3-mal so viel wie eine von Anfang an eingeplante Lösung.
Die Funktionen der Hallenfelder bestimmen deren Lüftungsbedarf, wobei ein Instandhaltungs- oder Kranfeld wesentlich mehr Luftwechsel benötigt als ein angrenzendes Lagerfeld. Professionelle Anlagenplanungen legen häufig unterschiedliche Lüftungsraten für die einzelnen Hallenfelder fest, statt einen einzigen Gesamtwert für das gesamte Gebäude anzusetzen.
Literatur und Quellen
- 29 CFR § 1910.179, Brücken- und Portalkrane U.S. OSHA (über Cornell Law LII)
- 29 CFR § 1910.176, Materialhandhabung — Allgemeines U.S. OSHA
- Neue Ermüdungsbestimmungen für die Bemessung von Kranbahnträgern AISC Engineering Journal
- Ausführung von Stahltragwerken, Technische Notiz SN32 British Constructional Steelwork Association
- Prüfung und Zertifizierung nach EN 1090 TÜV SÜD
- Stahlbau: Kosten Steel for Life / BCSA
- Wie lange dauern Bau und Montage modularer Gebäude? Modular Building Institute
- Instandhaltungsbetrieb für öffentliche Arbeiten, Programmierungs- und Vorentwurfsbericht City of Poulsbo, WA
- Vierdimensionale Messsysteme für Kranschienen, US11995841B2 USPTO
- Konstruktion zur Pfostenanordnung in Fabrikgebäuden, CN223469097U CNIPA
- AWS D1.1:2025 Regelwerk für das Schweißen im Stahlbau, Stahl American National Standards Institute
- Vorgefertigte Gebäude, Referenzwert für die Bauzeit PEB Steel
- 8 Dinge, die Sie vor der Investition in ein vorgefertigtes Industriegebäude wissen sollten HC Steel Structure
- Eine kleine Schweißwerkstatt auf Wachstum vorbereiten The Fabricator
- Prüfung von Layoutfehlern bei neuen Fabrikprojekten iFactory
- Entwurf und Tragwerksanalyse der modularen vorgespannten Stahlkonstruktion für die Hallen 3, 4 und 6 der Fira de la Gran Vía in Barcelona MDPI Buildings/CivilEng
Verwandte Artikel
- Fertigungslinie für H-Träger und Stahlbaukomponenten: Prozessablauf, Maschinenverbund und RFQ-Prüfungen die Fertigungslinie mit 5 Maschinen, die in einer Werkhalle wie der hier beschriebenen betrieben wird
- AM-HG Portal-Schweißmaschine der Anlagenarbeitsraum hinter der Prüfung des Maschinenarbeitsraums im Layout
- Industrielle Strahlanlagen die der Lüftungsplanung zugrunde liegende Belastung durch die Staubabsaugung
- Schweißpositionierer Dimensionierung der Ausrüstung, für die ein Hallenfeld ausreichend Freiraum bieten muss
Sind Sie bereit, Ihr Projekt einer Ausführungsstufe zuzuordnen? Aubrik Stahlbau-Werkhallen entdecken →







