
Póngase en contacto con la empresa Aubrik

Datos rápidos: qué abarca esta guía
| Alcance | Modos de falla, inspección, mantenimiento preventivo, reparación/reconstrucción, reparación frente a sustitución y evaluación de proveedores |
| Lo que no se aborda aquí | Selección del tipo de engranaje y dimensionamiento: consulte nuestra guía de capacidades y dimensionamiento de engranajes industriales |
| Norma aplicable sobre vibraciones | ISO 20816-3:2022 (sustituye a ISO 10816-3:2009) |
| Norma aplicable sobre modos de falla | ISO 10825-1:2022 / ANSI/AGMA 1010. |
Un engranaje industrial es una rueda dentada —también llamada rueda de engranaje— cuyos dientes engranan con los de otro engranaje para transformar el movimiento de rotación y el par alrededor de un eje fijo de rotación dentro de una caja de engranajes; todos terminan por desgastarse. Los sistemas de transmisión de potencia que conectan ejes paralelos, ejes que se intersecan o ejes desfasados funcionan con los mismos principios básicos de contacto entre dientes en la mayoría de las aplicaciones industriales, ya sean engranajes rectos, helicoidales o cónicos; por eso, los modos de falla descritos a continuación se aplican independientemente del tipo de engranaje, aunque esta no sea una guía para seleccionarlos. A continuación se explica lo que necesita saber una vez que el engranaje está en funcionamiento: cómo se avería, cómo detectar una falla antes de que ocurra, cómo se realizan las reparaciones y reconstrucciones, y cuándo dejan de ser rentables.
La mayoría de las fallas prematuras de engranajes industriales se deben a tres factores evitables —lubricación inadecuada, desalineación y contaminación—, no al desgaste programado del material del engranaje. Detectar las primeras señales de cualquiera de estos tres factores antes de que se rompa un diente es lo que marca la diferencia entre una reparación de $2,000-$5,000 y una sustitución de emergencia de $100,000+.
Conclusiones clave
- Los engranajes industriales se diseñan y fabrican deliberadamente con una resistencia muy superior a los esfuerzos del factor de trabajo normal, por lo que las picaduras aparecen antes de que se rompan los dientes y el desgaste visible es una advertencia, no una amenaza inmediata.
- Los umbrales de vibración de ISO 10816-3, todavía muy citados, proceden de una norma que fue retirada y sustituida por ISO 20816-3.
- El riesgo de rayado adhesivo es mayor al inicio de la operación —justo después de una reconstrucción— que tras años de uso.
- Las estadísticas sobre el «porcentaje de fallas de engranajes industriales causadas por una lubricación inadecuada» varían enormemente, del 23% al 90%, y ninguna fuente puede ofrecer una investigación primaria concluyente.
- La adopción del mantenimiento predictivo ha disminuido ligeramente en el sector industrial, una brecha que ofrece oportunidades a quienes lo adopten pronto, ya que la tecnología avanza más rápido que su aceptación.
Qué hace un engranaje industrial en planta y qué abarca esta guía
Un engranaje industrial transmite movimiento de rotación y potencia entre ejes, modificando la velocidad o la dirección dentro de una caja de engranajes —a veces llamada reductor de velocidad— que también contiene rodamientos, sellos y un sistema de lubricación; los engranajes cumplen esta función en la amplia variedad actual de aplicaciones industriales.
Independientemente de que haya comprado su engranaje a un fabricante especializado en engranajes industriales o de que este forme parte de maquinaria industrial heredada, probablemente se planteará las mismas preguntas: cuánto durará, cuándo debe inspeccionarse y cuándo deja de tener sentido económico repararlo; además, los engranajes sometidos continuamente a cargas de alto par (accionamientos de molinos, trituradoras y mezcladoras) se desgastan más rápido que los engranajes de tamaño similar sometidos a cargas intermitentes, por lo que el factor de trabajo debe determinar el programa de inspección más que la antigüedad cronológica.
- Esta guía abarca los modos de falla de los engranajes industriales, las estrategias de inspección, los métodos de mantenimiento preventivo, el proceso de reparación y reconstrucción, la decisión entre reparar y sustituir, y la evaluación de posibles proveedores de servicios de reparación.
- Esta guía no abordará lo siguiente: tipos específicos de engranajes industriales, procedimientos de selección de engranajes, métodos de dimensionamiento de engranajes de precisión ni especificaciones de clases de precisión; estos temas se abordan en nuestra guía de capacidades para engranajes industriales, que incluye dimensiones de 200mm a 6000mm y la selección de la clase de precisión.
Lo que sigue presupone que usted ya tiene un engranaje industrial en funcionamiento y desea mantenerlo operativo, o que necesita decidir cómo proceder cuando deja de funcionar correctamente.
Modos de falla y patrones de desgaste comunes
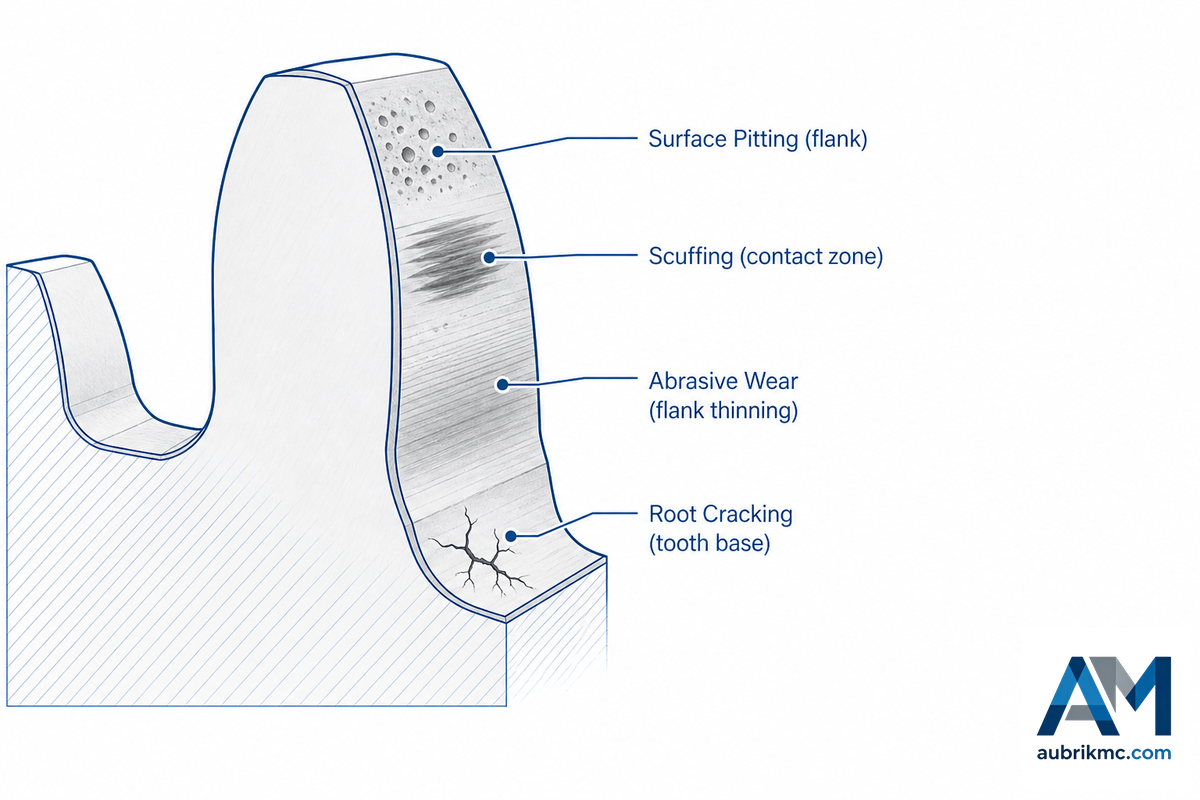
Los sistemas de engranajes industriales se averían de solo unas cuantas maneras, todas bastante bien documentadas, y reconocer cuál tiene delante le permite determinar la gravedad del problema. Tanto ANSI/AGMA 1010 como su equivalente internacional ISO 10825-1:2022 enumeran seis clases generales de desgaste de los dientes de engranajes: deterioros superficiales, rayado adhesivo, deformación permanente, fatiga superficial (picaduras), agrietamiento y rotura de dientes. ISO 10825-1 se basó directamente en la norma AGMA anterior, por lo que ambos sistemas son casi idénticos para engranajes rectos y helicoidales, así como para tipos especializados, como los engranajes diferenciales de equipos móviles.
| Tipo de falla | Síntoma visible | Gravedad | Urgencia habitual |
|---|---|---|---|
| Corrosión superficial / desgaste por deslizamiento | Superficie del flanco opaca y decolorada, todavía sin picaduras | Baja | Registrar y vigilar su evolución |
| Picaduras iniciales | Picaduras pequeñas y dispersas durante el asentamiento, a menudo autolimitadas | Baja | Vigilar en la próxima inspección programada |
| Picaduras progresivas / micropitting | Aumento de la densidad y profundidad de las picaduras entre inspecciones | Moderada | Programar una inspección en semanas, no en meses |
| Rayado adhesivo | Superficie del flanco mate y con apariencia desgarrada, a menudo en engranajes nuevos o reconstruidos | Moderada-alta | Comprobar de inmediato el espesor de la película lubricante y la carga |
| Desgaste abrasivo | Adelgazamiento continuo del flanco y residuos metálicos en el aceite | Alta | Investigar la fuente de contaminación antes de continuar |
| Deformación plástica / indentación | Ondulaciones o abolladuras visibles en el flanco del diente por sobrecarga | Alta | Confirmar que la carga no haya superado la capacidad nominal |
| Aplastamiento / desprendimiento de la capa endurecida | Descamación o fragmentos que se separan de la capa endurecida | Alta | Programar el desmontaje; no posponerlo |
| Agrietamiento en la raíz | Grieta fina en la raíz del diente; puede requerir líquidos penetrantes para detectarla | Crítica | Detener e inspeccionar antes de volver a operar |
| Rotura de dientes | Diente faltante o fracturado, cambio repentino de ruido/vibración | Crítica | Detener de inmediato |
¿Cuáles son las primeras señales de advertencia de una falla del engranaje?
En orden de fiabilidad, primero cambia la señal de vibración en la frecuencia de engrane, después aparecen partículas metálicas en una muestra de aceite y, mucho más tarde, se perciben ruidos o calor visible. Cuando un engranaje ya produce un ruido audible, la falla suele estar muy avanzada para aplicar soluciones sencillas.
Nota de investigación. Un estudio de 2024 revisado por pares sobre análisis de vibraciones demostró una precisión del 99.73% para detectar picaduras localizadas y niveles bajos de lubricante antes de que fueran visibles, y otro artículo de 2023 que aplicó un modelo CNN a datos de acelerómetros triaxiales alcanzó una precisión del 98.9-99.6% al clasificar defectos similares.
“Se ha dedicado muy poca atención e interés al estudio del desgaste de los dientes de engranajes… este tema afecta principalmente a dientes de engranajes con baja dureza superficial o a engranajes con lubricación inadecuada.”
Esta es la parte contraintuitiva: un engranaje se diseña deliberadamente para que las picaduras aparezcan antes que la rotura de dientes, porque el diseñador prefiere que el engranaje muestre un desgaste evidente en vez de romperse repentinamente y sin aviso; por ello, el desgaste superficial puede servir para programar una intervención y no constituir una emergencia inmediata, con una excepción importante: el rayado adhesivo. Contrario a lo que suele suponerse, el rayado adhesivo tiene más probabilidades de producirse justo durante la puesta en marcha o inmediatamente después de una reconstrucción, antes de que los dientes desarrollen la microtextura que los protege durante el asentamiento normal; por eso, una caja de engranajes recién salida del taller de reparación necesita más vigilancia durante sus primeras semanas, no menos.
| Tipo de engranaje | Primera zona de desgaste | Motivo |
|---|---|---|
| Engranaje sinfín | Zona de contacto de la corona del sinfín | La corona se diseña como el componente más blando y sacrificable |
| Engranaje cónico | Fatiga en la raíz del extremo pequeño del diente | El esfuerzo de flexión se concentra allí |
| Engranaje helicoidal | Distribuido uniformemente por el perfil del diente | Los dientes inclinados engranan progresivamente, no todos a la vez |
| Tren de engranajes planetarios | Un engranaje planetario que sobrecarga silenciosamente a los demás | Los múltiples engranes entre los planetarios, la corona y el engranaje central ocultan la pérdida de capacidad de carga |
| Cremallera y piñón | Sección de la cremallera con mayor recorrido | El contacto repetido de los flancos se concentra allí |
Los engranajes cónicos espirales se rompen mediante el mismo mecanismo de fatiga en la raíz del diente que los engranajes cónicos rectos, pero distribuido a lo largo de un perfil dental curvo. La contaminación puede agravar estos modos de falla: en un estudio de 2021 revisado por pares sobre cajas de engranajes de un sistema transportador minero, se determinó que el polvo de carbón mezclado con el aceite aceleraba el desgaste abrasivo, el rayado adhesivo y las picaduras en el acero cementado para engranajes, y que un recubrimiento de carbono tipo diamante aumentaba considerablemente la resistencia al desgaste, incluso con aceite contaminado.
Protocolos de inspección y verificación
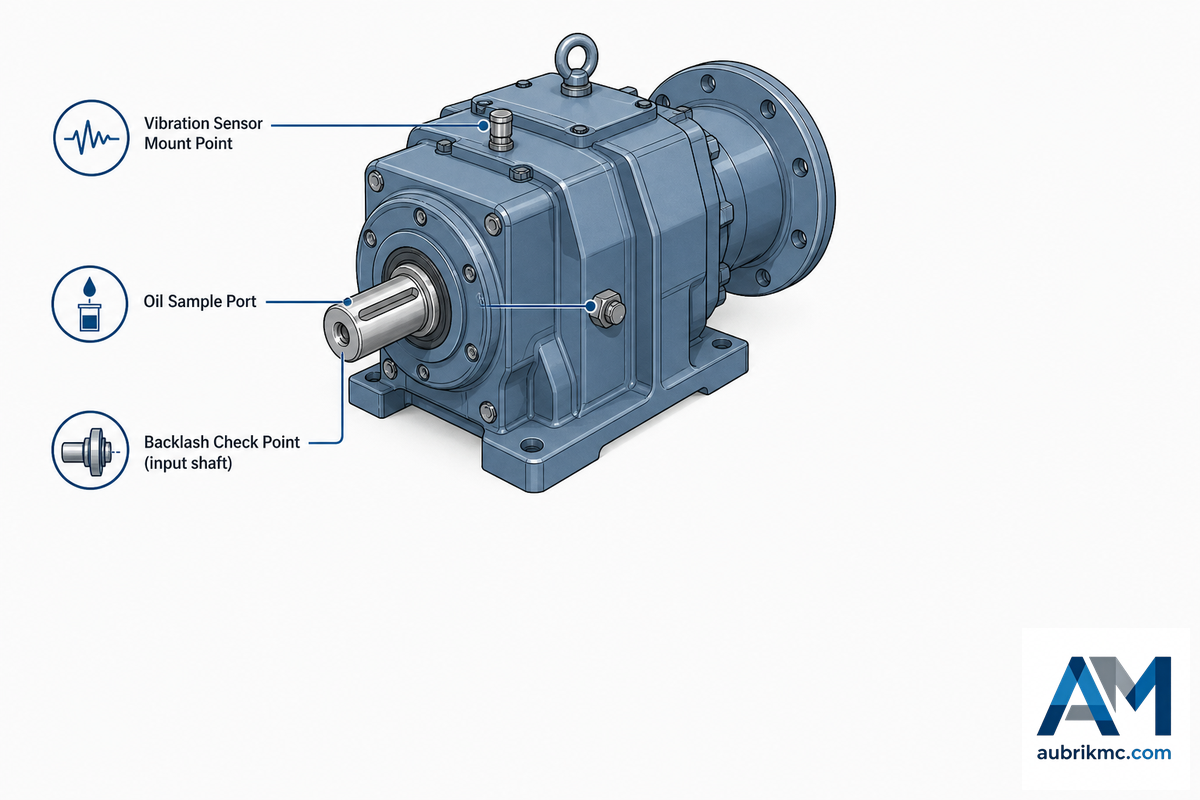
La inspección rutinaria ayuda a detectar estos modos de falla cuando todavía resulta relativamente económico repararlos, y el análisis de vibraciones y el análisis de aceite —las dos mejores herramientas disponibles— detectan problemas diferentes que el otro método podría pasar por alto. Un estudio de caso de la central nuclear Palo Verde, publicado originalmente en la revista Analysis y reproducido por varias publicaciones de mantenimiento, demuestra la ventaja de usar ambos métodos: el análisis de aceite detectó el 40% de los defectos de los rodamientos, el análisis de vibraciones detectó el 33% y la aplicación combinada de ambas técnicas fue la única que detectó el 27% restante. Considere estas cifras exactas como representativas, no como una garantía para su equipo, pero no descarte ninguno de los dos métodos si busca una cobertura completa.
📐 Nota de ingeniería: límites de las zonas de vibración. Las tablas de gravedad de vibración del Anexo A de ISO 10816-3:2009 —que siguen siendo las cifras más citadas en línea— se retiraron en 2022 y fueron sustituidas por ISO 20816-3:2022. Según las tablas anteriores verificadas, una máquina grande (>300 kW) sobre una cimentación rígida pasaba de la Zona A/B a 2.3 mm/s RMS a la Zona C/D a 7.1 mm/s; una máquina mediana (15-300 kW) sobre soportes rígidos pasaba de 1.4 mm/s a 4.5 mm/s entre esas mismas zonas.
Estas cifras son una referencia práctica útil, pero el documento aplicable actualmente es ISO 20816-3: confirme la edición vigente o la especificación de puesta en marcha del fabricante original de su caja de engranajes antes de considerar una cifra concreta como límite de aceptación.
Además de las vibraciones, cada intervalo de inspección debe incluir tres comprobaciones: medición de la holgura entre dientes con un indicador de carátula, ya que su aumento indica desgaste en los dientes engranados —distribuido entre todos los dientes del engranaje— que a menudo no es visible a simple vista; inspección visual y con boroscopio de los dientes de engranajes rectos y otros flancos para comprobar la evolución de las picaduras; y análisis del aceite para detectar variaciones de viscosidad, contenido de agua y cantidad de partículas metálicas. Un contenido de agua superior a aproximadamente 0.1% en el aceite para engranajes se asocia con una reducción significativa de la vida útil de los rodamientos, y una variación de viscosidad de más de aproximadamente 10-15% respecto al grado especificado es un umbral de intervención habitual en numerosas referencias sobre lubricación industrial.
| Clase de servicio | Inspección visual/de holgura | Muestra de aceite | Ruta de vibraciones |
|---|---|---|---|
| Crítica (punto único de falla) | Mensual | Mensual | Continua o mensual |
| Industrial estándar | Anual | Como mínimo trimestral | Trimestral |
| Entorno severo (polvo, lavado a presión, ciclos térmicos) | Trimestral | Mensual | Mensual |
Un punto de inspección fácil de omitir es la verificación de la relación de transmisión y la holgura entre dientes respecto a la especificación original: si la holgura ha superado la tolerancia de diseño del engranaje, esto por sí solo confirma el desgaste de los flancos, incluso cuando la superficie todavía parece aceptable al examinarla con una linterna. Las normas de fabricación e inspección de engranajes industriales suelen especificar un intervalo de holgura aceptable durante la fabricación; el intervalo indicado en la documentación del fabricante original es el que debe volver a comprobarse en cada inspección mayor, no una cifra genérica del sector. Los talleres que fabrican engranajes internamente suelen poder mantener tolerancias más estrechas para este valor que los que subcontratan el maquinado.
Programación del mantenimiento preventivo y la lubricación de trenes de engranajes
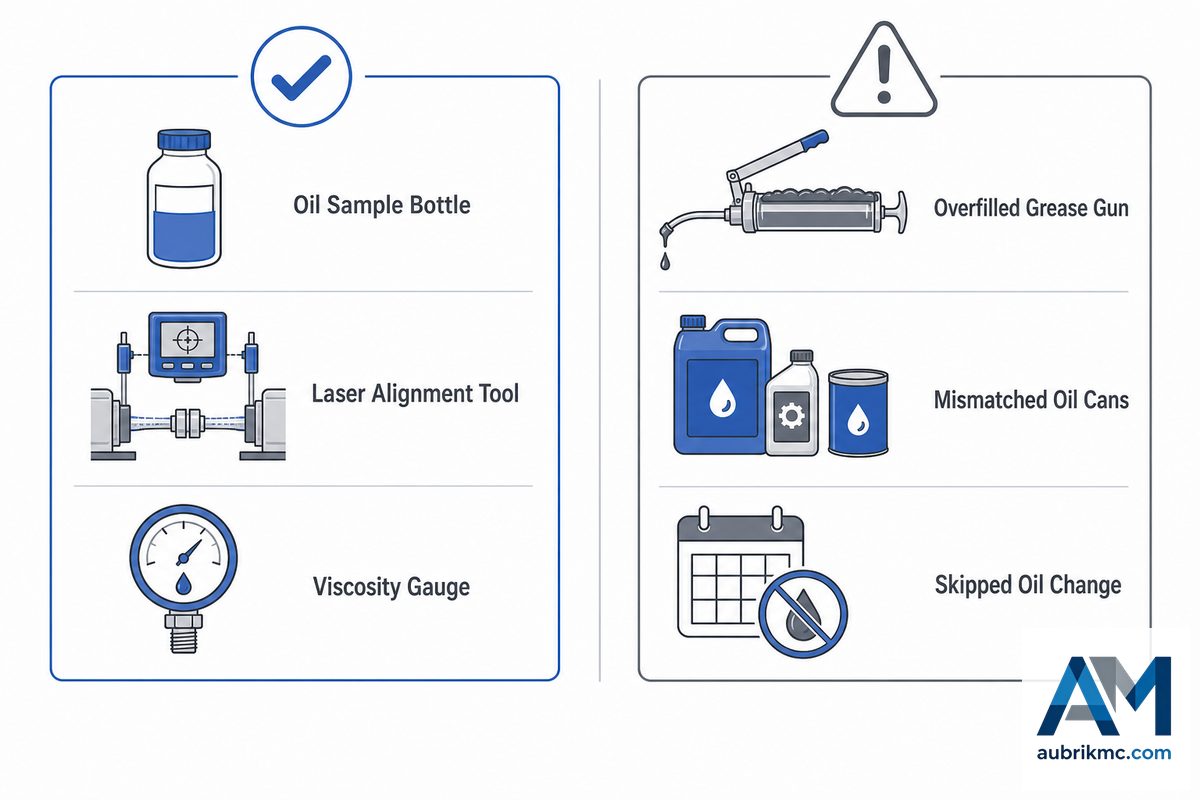
La calidad de la lubricación es la variable de mantenimiento que más influye en la vida útil de los engranajes, pero el porcentaje exacto de fallas que provoca es objeto de un verdadero debate en las fuentes publicadas: las cifras varían desde aproximadamente 23% hasta más de 90%, según quién haga el recuento y qué contabilice. Esa variación es en sí misma un hallazgo útil: considere con escepticismo cualquier porcentaje exacto aislado y concéntrese en las medidas de mantenimiento que se recomiendan sistemáticamente, independientemente de la cifra que considere válida.
¿Cómo deben mantenerse los engranajes industriales?
Los engranajes industriales deben recibir mantenimiento conforme a una rutina establecida de muestreo de aceite e inspección visual basada en el nivel de servicio, y los resultados del muestreo deben compararse con una línea base, no como valores aislados. Los estudios de pares de engranajes rectos realizados por la NASA y el Army Research Lab indican que la tasa de desgaste disminuye al aumentar la viscosidad del lubricante y el espesor específico de la película; esto significa que usar una viscosidad incorrecta para una carga y velocidad determinadas no solo provoca fugas, sino que acorta directamente la vida útil del engranaje mediante un mecanismo específico y cuantificable.
- Dos errores comunes aparecen repetidamente en la literatura sobre mantenimiento:
- La mezcla progresiva con un lubricante de viscosidad incorrecta al «rellenar» una fuga, lo que destruye el espesor correcto de la película.
- El «margen de seguridad» común (y erróneo) de lubricar en exceso, lo que aumenta la agitación, genera calor y produce con la pistola de grasa una presión hidráulica suficiente para expulsar el sello de un rodamiento.
✔ Lo que realmente prolonga la vida útil del engranaje
- Muestreo de aceite a intervalos fijos, siempre en el mismo puerto y bajo las mismas condiciones de operación
- Correspondencia del grado de viscosidad con el factor de trabajo y el intervalo de temperatura ambiente
- Verificación de la alineación láser después de la puesta en marcha y nuevamente tras la estabilización térmica
⚠ Lo que reduce silenciosamente su vida útil
- Considerar la lubricación excesiva como un margen de seguridad en vez de un modo de falla
- Mezclar aceites sintéticos y minerales con paquetes de aditivos incompatibles
- Omitir el cambio de aceite de asentamiento después de una reconstrucción o instalación nueva
La desalineación merece una categoría propia; numerosos informes la señalan de manera independiente como una de las causas evitables más frecuentes de fallas prematuras de engranajes y rodamientos, suele manifestarse primero como un componente elevado de vibración axial a la velocidad de rotación y puede preceder al ruido audible por semanas. Es posible que un acoplamiento alineado con láser se haya comprobado una vez durante la puesta en marcha, pero eso no equivale a revisarlo después de que la máquina alcance una temperatura estable de operación: la posición de los ejes cambia con la expansión térmica. Puede ser necesaria una «comprobación en caliente» tres meses después de la instalación para detectar problemas de alineación que no se identificaron durante una «comprobación en frío» en la puesta en marcha.
Ejemplo de campo. Un ingeniero de servicio de campo de un fabricante original describió una situación que se repite constantemente en planta: un pequeño sello de aceite comienza a rezumar en una caja de engranajes que, por lo demás, está en buenas condiciones; la fuga se registra y se ignora porque la unidad continúa funcionando correctamente, y dieciocho meses después, ese mismo sello de $8 ha permitido la entrada de suficiente suciedad y la pérdida de suficiente lubricante como para tener que retirar la caja de engranajes y reconstruirla por completo, convirtiendo la sustitución de un sello que tomaba cinco minutos en un desmontaje de varios días. El mecanismo casi siempre es el mismo: una reparación pequeña y económica que se pospone durante suficiente tiempo termina convirtiéndose en una costosa, y lo que causa el daño es la propia postergación, no el defecto original.
Proceso de reparación y reconstrucción de una caja de engranajes industrial
⚠️ Antes del desmontaje: bloqueo y etiquetado. Todo desmontaje de una caja de engranajes constituye una operación de servicio según OSHA 29 CFR 1910.147, que exige verificar un estado de energía cero antes de iniciar el trabajo, un paso que, según los instructores de seguridad en mantenimiento, se omite con más frecuencia que cualquier otro requisito de bloqueo y etiquetado. Confirmar la ausencia de energía antes de desconectar un acoplamiento o abrir una carcasa no es un trámite opcional; es el paso que realiza un técnico de engranajes calificado para evitar lesiones por una reactivación inesperada.
Todos los talleres de maquinado que reparan cajas de engranajes industriales realizan el trabajo conforme al mismo proceso básico de cinco pasos. El análisis de fallas —la etapa 2— suele realizarse de manera insuficiente; esta etapa determina si se corrige la causa del problema o si solo se sustituye el componente que se averió primero.
- Desmontaje y limpieza
- Un análisis de fallas basado en una taxonomía de defectos comunes (picaduras, dientes faltantes, grietas en la raíz, desgaste general, dientes rotos y tipos de fallas combinadas), en vez de una inspección visual informal (“¿este engranaje se ve bien?”)
- Adquisición de componentes o nuevo maquinado interno (mortajado, tallado por generación o rectificado de engranajes)
- Reensamble de precisión conforme a las tolerancias del fabricante original
- Pruebas de calidad antes de devolver la unidad
Una vez confirmado el daño, las alternativas se separan según cómo se repare el engranaje. Un desglose de las opciones de reparación de engranajes publicado por la revista especializada Plant Engineering —antiguo (2002), pero todavía la jerarquía de costos más detallada disponible sobre este tema— ilustra claramente este intervalo de costos: el reacondicionamiento simétrico inverso de un engranaje existente cuesta el 5-15% de un engranaje nuevo y tarda 1-2 días; el rectificado reconstructivo cuesta aproximadamente el 25% y tarda 2-3 días; volver a tallar un piñón nuevo para acoplarlo con una corona remanufacturada cuesta aproximadamente el 50% y tarda 2-3 semanas; y un rectificado completo o una reducción y nuevo tallado cuesta aproximadamente el 60% y tarda 4-5 semanas. Considere estas cifras como proporciones relativas aproximadas que deben contrastarse con cotizaciones reales, no como precios absolutos actuales, aunque ilustran las diferencias de orden de magnitud.
💡 Consejo profesional. Esta es una ventaja diferenciadora del fabricante: un taller con capacidad interna de corte CNC, tallado por generación y soldadura de engranajes, como el servicio de nuevo tallado y remanufactura de engranajes personalizados de Aubrik, puede ofrecer soluciones integrales de engranajes para reconstrucciones industriales personalizadas en todo ese espectro, en vez de optar directamente por la sustitución completa. Las carcasas de cajas de engranajes agrietadas o corroídas siguen una vía de reparación independiente que se aborda del mismo modo: una reparación estructural mediante soldadura certificada, como la ofrecida a través de los servicios de soldadura de Aubrik, puede restaurar una carcasa que, de otro modo, obligaría a sustituir la unidad completa.
Ejemplo de campo. La caja de engranajes montada sobre eje de una línea de envasado en una planta procesadora de alimentos ilustra una reconstrucción bien ejecutada: al desmontarla se encontraron rodamientos desgastados, un engranaje desgastado y sellos con fugas, pero la carcasa y los demás engranajes aún estaban en buenas condiciones. Los técnicos del taller sustituyeron los rodamientos, mejoraron los sellos, maquinaron un engranaje nuevo y limpiaron el sistema de lubricación mediante circulación de fluido; terminaron en menos de dos semanas con un costo aproximado del 60% del de una unidad nueva y añadieron una vida útil estimada de cinco años. Ese es el resultado que el intervalo condicional del 40-60% de la sección siguiente describe en la práctica, no solo en teoría.
Conviene señalarlo con franqueza: un estudio a gran escala sobre la fiabilidad de cajas de engranajes en la industria eólica, que abarcó 280 fallas documentadas, determinó que la carga dinámica y las condiciones de servicio en campo —no solo la mecánica de la reconstrucción— definen cuándo terminan por fallar los componentes de una caja de engranajes. Relacionar esa observación con las opciones de reparación anteriores es nuestra propia interpretación editorial, no una afirmación del estudio: toda reconstrucción que no incluya un análisis de la causa raíz de la falla del engranaje original simplemente aplaza el mismo desenlace.
Reparar o sustituir: umbral de decisión de 4 niveles
Decidir si conviene reemplazar o reparar un engranaje industrial depende principalmente de una variable: el costo de reparación como porcentaje del costo de una unidad nueva, ajustado según el plazo de entrega, la criticidad y el historial de reparaciones; es la misma lógica de relación de costos en la que se basa la metodología de costo del ciclo de vida del Manual 135 del NIST, utilizada de manera más amplia para decidir sobre el reemplazo de equipos federales.
¿Es más barato reparar o reemplazar un engranaje industrial?
Casi siempre conviene más reparar un engranaje que reemplazar la unidad completa, hasta que el costo de reparación alcanza aproximadamente el 60% del precio de una nueva; esta regla práctica basada en la relación de costos se remonta al menos a un estudio de Plant Engineering de 2002 y aún se utiliza en los talleres de reparación de engranajes.
Por debajo de esa proporción, reparar resulta más barato; por encima, una unidad nueva ofrece garantía, eficiencia actual y una vida útil conocida que una carcasa reconstruida con un historial de fatiga desconocido no puede igualar.
Umbral de reparación o reemplazo de 4 niveles
- Costo de reparación < 40% del costo de una unidad nueva: Reparar. Se encuentra claramente dentro de los parámetros económicos normales para la primera reparación de un engranaje sin antecedentes de fallas repetidas.
- Costo de reparación de 40-60% del costo de una unidad nueva: Condicional. Considere el plazo de entrega (una reparación suele requerir de días a semanas, frente a 5 a 30+ semanas para una unidad grande nueva hecha a la medida) y la cantidad de veces que este engranaje ya se ha reparado.
- Costo de reparación > 60% del costo de una unidad nueva: Reemplazar (a menos que el engranaje no sea crítico o que el verdadero problema sea el plazo de entrega de una unidad nueva).
- Cualquier costo de reparación si se trata de la segunda o tercera falla en menos de tres años: Reemplazar, independientemente del porcentaje; las fallas repetidas indican un problema con la elección original del engranaje o con sus condiciones de operación, no solo mala suerte.
La criticidad del engranaje cambia la forma en que debe interpretarse ese umbral. En cajas de engranajes no críticas con un repuesto disponible, un costo de reparación de 40-60% se encuentra cómodamente dentro del intervalo condicional, y repararlas es una opción adecuada porque el costo del tiempo de inactividad es insignificante. En una caja de engranajes que constituye un punto único de falla en una línea de producción, el cálculo económico cambia: la mano de obra de emergencia, los daños secundarios y la producción perdida por una falla imprevista suelen superar la diferencia entre una reparación programada y el reemplazo; por eso, programar una reparación ante la primera señal de desgaste resulta sistemáticamente más barato que esperar a que una falla obligue a tomar la decisión.
Ejemplo ilustrativo. Un modelo de costos ampliamente utilizado en la industria para una caja de engranajes montada sobre eje en el transportador de una planta de granos muestra este cálculo en la práctica, no como un incidente individual verificado, sino como un caso compuesto realista: una reconstrucción programada ante la primera señal de desgaste tiene un costo estimado de $8,000-$10,000, mientras que una falla imprevista de la misma unidad suma aproximadamente $97,500 al incluir el envío de emergencia, la mano de obra en horas extra, ocho horas de producción perdida, la materia prima desperdiciada, las penalizaciones por retrasos en los envíos y los daños colaterales en un rodamiento y un acoplamiento; casi diez veces el costo de la reparación que una intervención programada habría evitado.
Cómo evaluar a un proveedor de reparación o reconstrucción de engranajes
Al seleccionar un proveedor de reparación de engranajes, no elija simplemente «al que conteste el teléfono». Aborde la selección como un proceso de debida diligencia, tal como lo haría al elegir entre empresas fabricantes de engranajes, proveedores de engranajes industriales o talleres de reparación independientes, desde empresas regionales como Houston Gear USA, Southern Gear, Buffalo Gear y Brelie Gear hasta fabricantes de engranajes industriales más grandes y destacados. Haga estas preguntas antes de enviar esa caja de engranajes crítica a un taller.
Filtro para evaluar talleres de engranajes
- ¿El taller emite un informe escrito del análisis de fallas antes de presentar una cotización de reparación, o solo proporciona un precio? Un informe escrito marca la diferencia entre un diagnóstico y una suposición.
- ¿Sus equipos de medición y calibración tienen trazabilidad al NIST o están certificados por el NVLAP conforme a ISO/IEC 17025? Es una pregunta poco frecuente que distingue a los talleres que miden las tolerancias según las especificaciones del fabricante de aquellos que las estiman al tacto.
- ¿Cuentan con la certificación ISO 9001 y, por separado, tienen experiencia documentada en análisis de fallas y remecanizado específicos de cajas de engranajes? ISO 9001 valida un sistema de gestión de la calidad, pero no específicamente la experiencia en cajas de engranajes; incluso algunos de los principales fabricantes de engranajes cuentan con el certificado sin tener conocimientos especializados profundos sobre cajas de engranajes, así que no se limite a hacer una sola pregunta.
- ¿Mecanizan y fabrican internamente los engranajes de las cajas de engranajes, o subcontratan el trabajo a otro proveedor y luego le agregan un margen? La capacidad de mecanizado interno es lo que permite a un taller ofrecer el intervalo de costos de reparación de 5%-60% mencionado en la sección anterior.
- ¿Cuáles son los términos y condiciones de la garantía para una reparación frente a una reconstrucción completa, y varían para unidades antiguas u obsoletas? Los términos de garantía de una reparación no están estandarizados; asegúrese de que queden documentados antes del envío.
- ¿Tienen experiencia documentada en el mecanizado de tipos especiales de engranajes, como engranajes cónicos rectos, engranajes de doble hélice o trenes de engranajes epicicloidales, o solo trabajan con perfiles rectos y helicoidales estándar? Los talleres que solo manejan los perfiles comunes suelen subcontratar cualquier trabajo inusual, lo que aumenta el tiempo y el costo.
La calibración con trazabilidad al NIST y la distinción entre contar con ISO 9001 y tener experiencia en cajas de engranajes son las dos cuestiones menos consultadas y las dos más reveladoras de esta guía, ya que pocos talleres están preparados para responder preguntas sobre la exactitud de sus propias mediciones, aunque muchos pueden proporcionar de inmediato estimaciones del plazo de ejecución y del precio.
Perspectivas de la industria: qué está cambiando en el mantenimiento de engranajes
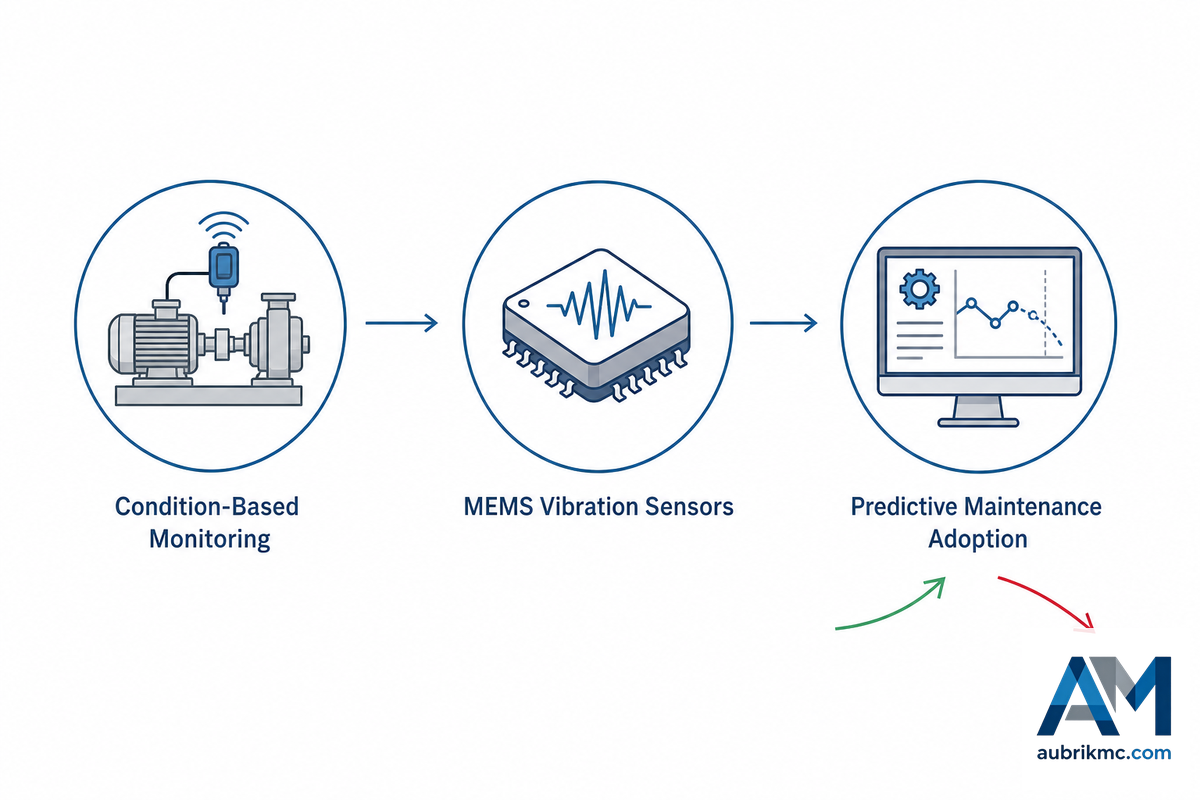
El monitoreo basado en la condición se está convirtiendo en una capacidad accesible tanto para talleres medianos como para grandes operaciones en entornos industriales exigentes, lo que cambia el cálculo entre reparar y reemplazar planteado al principio de esta guía; una falla por picaduras en etapa inicial que se detecte en un engranaje mediante análisis de vibraciones o de aceite suele convertirlo en candidato a reparación (mientras que esa misma falla, descubierta solo después de que el engranaje comienza a emitir señales sonoras de avería, a menudo obliga a reemplazarlo), y una de las principales tendencias de mantenimiento industrial para 2026 citadas por varios analistas es, de hecho, el monitoreo avanzado de la condición, que ahora puede integrarse fácilmente con el seguimiento en tiempo real de la velocidad y la carga en los sistemas de automatización y control de movimiento; incluso los acelerómetros económicos de tipo MEMS utilizados actualmente en dispositivos de monitoreo tienen un ancho de banda de 10kHz, perfectamente adecuado para muchas aplicaciones rotativas (con sensores piezoeléctricos especializados disponibles para unidades de mayor velocidad).
27%
Adopción del mantenimiento predictivo, 2025 (menor que el 30% de 2024)
10kHz
Ancho de banda de los acelerómetros MEMS actuales de gama media
Una salvedad importante y honesta es que la tecnología ha avanzado más rápido que su adopción, y una encuesta de la industria realizada a principios de 2025 indicó que la adopción del mantenimiento predictivo en realidad disminuyó algunos puntos porcentuales entre 2024 y 2025 (hasta el 27%), por lo que cualquier organización que contemple mejoras de mantenimiento en su calendario de 2026 tiene una oportunidad única: las capacidades de monitoreo de la condición ahora son ampliamente asequibles y están ampliamente implementadas por los principales fabricantes de equipos, pero pocos proveedores de servicios de mantenimiento para operadores medianos las han adoptado todavía a gran escala.
Por otra parte, se proyecta que el mercado más amplio de servicios de reparación y mantenimiento de cajas de engranajes industriales crecerá a una tasa moderada de un solo dígito hasta mediados de la década de 2030; es un contexto útil para la planificación a largo plazo, aunque no es la razón para actuar respecto de lo anterior; la brecha en la adopción del monitoreo de la condición sí lo es.
Preguntas frecuentes
P: ¿Con qué frecuencia debe inspeccionarse una caja de engranajes industrial?
Ver respuesta
Una caja de engranajes industrial de servicio estándar normalmente requiere una muestra trimestral de aceite y una revisión visual y del juego entre dientes una vez al año, mientras que una unidad crítica que constituye un punto único de falla exige un muestreo mensual del aceite y monitoreo de vibraciones continuo o mensual. Los entornos severos —con mucho polvo, lavados frecuentes o amplias variaciones térmicas— acortan todos los intervalos, a menudo a una frecuencia mensual en todos los casos.
P: ¿Con qué frecuencia debe revisarse o cambiarse la lubricación de un engranaje industrial?
Ver respuesta
El estado del aceite debe analizarse con la misma frecuencia que las inspecciones —trimestralmente para servicio estándar y mensualmente para activos críticos—, en vez de cambiarlo basándose únicamente en un calendario fijo. Una variación de la viscosidad superior a aproximadamente 10-15% respecto de la especificación, un contenido elevado de agua o un aumento en el recuento de partículas deben motivar un cambio de aceite, sin importar cuánto tiempo haya pasado desde el último cambio programado.
P: ¿Qué suele incluir la reconstrucción de una caja de engranajes industrial?
Ver respuesta
Una reconstrucción comienza con el desmontaje y la limpieza, seguidos de un análisis de fallas que identifica la causa raíz real y no solo la pieza rota; después se adquieren los componentes o se remecanizan internamente el engranaje, el rodamiento o el sello dañados, se realiza un reensamble de precisión conforme a las tolerancias del OEM y se ejecuta una prueba de calidad antes de devolver la unidad al servicio. Según el daño, la reparación puede ir desde reutilizar en orientación inversa un engranaje simétrico, a un costo bajo de aproximadamente 5-15% del de una unidad nueva, hasta un rectificado o tallado completo dentro del intervalo de 50-60%. El análisis de fallas es la etapa que un taller sometido a presión por los plazos tiene más probabilidades de apresurar, y es la que determina si la reparación realmente resuelve la causa original de la falla del engranaje.
P: ¿Cuál es el intervalo de costos habitual para reconstruir una caja de engranajes industrial?
Ver respuesta
Los niveles de costos publicados varían enormemente según el tamaño de la caja de engranajes y el método de reparación elegido: la inversión básica de un engranaje simétrico cuesta aproximadamente el 5% de una unidad nueva, mientras que un rectificado o tallado completo alcanza cerca del 60%. Solicite una cotización desglosada por opción de reparación en lugar de una cifra única, ya que la diferencia entre las opciones es lo bastante amplia como para cambiar por sí sola la decisión entre reparar y reemplazar.
P: ¿Qué preguntas debo hacer antes de contratar un taller de reparación de engranajes?
Ver respuesta
Pregunte si proporcionan un informe escrito del análisis de fallas antes de cotizar, si sus equipos de calibración tienen trazabilidad al NIST o están acreditados por el NVLAP, si la certificación ISO 9001 está respaldada por experiencia específica en la reparación de cajas de engranajes y si el mecanizado de los engranajes se realiza internamente o se subcontrata y se le agrega un margen. En particular, la pregunta sobre la trazabilidad de la calibración se plantea pocas veces y permite distinguir de manera confiable a los talleres rigurosos de aquellos que trabajan con estimaciones.
P: ¿De qué están hechos los engranajes industriales?
Ver respuesta
Los engranajes industriales suelen tallarse en acero aleado —los engranajes de acero endurecido superficialmente son la norma— mediante cementación, endurecimiento por inducción o nitruración, para combinar una superficie de los dientes dura y resistente al desgaste con un núcleo tenaz y resistente al agrietamiento. El bronce, el hierro fundido y los plásticos de ingeniería se utilizan en aplicaciones específicas con cargas menores o sensibles al ruido, mientras que los engranajes para minería o las unidades de servicio marino suelen emplear capas endurecidas más profundas para resistir la abrasión.
P: ¿Puede repararse un diente de engranaje agrietado o despostillado, o es necesario reemplazar todo el engranaje?
Ver respuesta
Un solo diente despostillado o agrietado en un engranaje grande a menudo puede repararse mediante recargue por soldadura y remecanizado, o mediante la sustitución parcial del diente, ya que rara vez resulta económico desechar un engranaje grande por un solo diente dañado; los especialistas suelen coincidir en que una reparación rentable solo tiene sentido cuando el engranaje en sí es grande. En engranajes pequeños o medianos, un diente agrietado suele indicar que reemplazar todo el engranaje es más económico que intentar una reparación parcial, porque tallar nuevamente un engranaje nuevo completo puede costar menos que una reparación altamente personalizada de un solo diente.
Por qué escribimos esta guía
Aubrik fabrica sistemas de automatización de soldadura y, más recientemente, engranajes industriales personalizados y de gran diámetro, así como sistemas de orientación, lo que significa que nuestro equipo de ingeniería atiende consultas sobre reparación o reemplazo e inspección de clientes que compraron engranajes a otros proveedores hace años, no solo de clientes que adquieren equipos nuevos.
Esta guía refleja esas conversaciones sobre mantenimiento: las preguntas que realmente recibimos después de que un engranaje ha estado en funcionamiento durante algunos años, no las preguntas de selección que se abordan en nuestra guía de dimensionamiento. Las cifras de costos y plazos incluidas se recopilaron a partir de varias fuentes publicadas de la industria y variarán según el tamaño y el material del engranaje y el taller; considérelas intervalos de planificación, no cotizaciones.
Referencias y fuentes
- ISO 10825-1:2022, Engranajes, desgaste y daños en los dientes de engranajes — Organización Internacional de Normalización
- ISO 20816-3:2022, Medición y evaluación de las vibraciones de las máquinas, Parte 3 — Instituto Sueco de Normalización (SIS)
- ISO 9001:2015, Requisitos de los sistemas de gestión de la calidad — Organización Internacional de Normalización
- Programa Nacional Voluntario de Acreditación de Laboratorios (NVLAP) — Instituto Nacional de Estándares y Tecnología de Estados Unidos
- Cómo mantener el cumplimiento normativo de los equipos industriales mediante una actualización sobre OSHA — Machinery Lubrication (Noria Corporation)
- Diagnóstico de fallas en cajas de engranajes mediante el análisis de señales de vibración — Sensors (MDPI), revisado por pares, 2024
- Detección de defectos en cajas de engranajes mediante CNN a partir de señales de vibración — Sensors (MDPI), revisado por pares, 2023
- Recubrimientos resistentes al desgaste para cajas de engranajes de transportadores mineros — Materials (MDPI), revisado por pares, 2021
- Análisis de fallas y lubricación de cajas de engranajes de aerogeneradores — Materials Today: Proceedings (Elsevier), revisado por pares
- Conjunto de datos de fallas en cajas de engranajes: clasificación de defectos con velocidad y carga variables — arXiv
- ¿Reconstruir, modernizar o reemplazar ese accionamiento por engranajes? — Plant Engineering
- Fallar mejor: la historia de la nomenclatura de fallas de engranajes — Gear Technology
- Las 10 principales tendencias de mantenimiento industrial para 2026 — Advanced Technology Services
- El estado del mantenimiento industrial en 2025 — MaintainX
- Investigación experimental de la influencia de la viscosidad del lubricante en la tasa de desgaste de engranajes rectos — Servidor de Informes Técnicos de la NASA
- Manual 135 del NIST, manual de costos del ciclo de vida para el Programa Federal de Gestión de la Energía — Instituto Nacional de Estándares y Tecnología
Artículos relacionados
- Guía de capacidades de engranajes industriales: dimensionamiento de 200-6000mm y selección de la clase de precisión
- Rodamientos de orientación: especificaciones, tipos y accionamientos de orientación
- Guía de mantenimiento y decisión entre reparar o reemplazar rodamientos de orientación
- Capacidad de mecanizado CNC personalizado y remanufactura de engranajes
- Mecanizado CNC personalizado: guía sobre qué esperar
- Servicios de soldadura de metales: guía de evaluación para compradores



