
Entrez en contact avec Aubrik Company

En bref : contenu de ce guide
| Champ d’application | Modes de défaillance, inspection, maintenance préventive, réparation/reconditionnement, choix entre réparation et remplacement, évaluation des prestataires |
| Sujets non traités ici | Sélection du type et dimensionnement des engrenages — consultez notre guide des capacités et du dimensionnement des engrenages industriels |
| Norme de référence relative aux vibrations | ISO 20816-3:2022 (remplace ISO 10816-3:2009) |
| Norme de référence relative aux modes de défaillance | ISO 10825-1:2022 / ANSI/AGMA 1010. |
Un engrenage industriel est une roue dentée dont les dents s’engrènent avec celles d’un autre engrenage afin de convertir le mouvement de rotation et le couple autour d’un axe de rotation fixe dans un réducteur ; tous finissent par s’user. Les systèmes de transmission reliant des arbres parallèles, concourants ou décalés reposent sur les mêmes principes fondamentaux de contact entre les dents dans la plupart des applications industrielles, qu’il s’agisse d’engrenages droits, hélicoïdaux ou coniques — c’est pourquoi les modes de défaillance ci-dessous s’appliquent quel que soit le type d’engrenage, même si ce guide ne traite pas de leur sélection. La suite présente ce qu’il faut savoir une fois l’engrenage en service : comment il se détériore, comment détecter une défaillance avant qu’elle ne se produise, comment s’effectuent les réparations et les reconditionnements, et à quel moment ces opérations cessent d’être rentables.
La plupart des défaillances prématurées d’engrenages industriels sont imputables à trois facteurs évitables — lubrification insuffisante, défaut d’alignement et contamination — et non à l’usure normale du matériau de l’engrenage. La détection des premiers signes de l’un de ces trois facteurs, avant la rupture effective d’une dent, fait la différence entre une réparation de $2 000-$5 000 et un remplacement d’urgence de $100 000+.
Points clés
- les engrenages industriels sont délibérément conçus et fabriqués pour offrir une résistance très supérieure aux contraintes associées au facteur de marche normal ; les piqûres apparaissent donc avant la rupture des dents et l’usure visible constitue un avertissement plutôt qu’une menace immédiate.
- Les seuils vibratoires de l’ISO 10816-3, encore largement cités, proviennent d’une norme désormais retirée et remplacée par l’ISO 20816-3.
- Le risque de grippage est maximal au début du fonctionnement — juste après un reconditionnement — plutôt qu’après plusieurs années d’utilisation.
- Les statistiques relatives au « pourcentage de défaillances d’engrenages industriels dues à une lubrification inappropriée » varient considérablement, de 23 % à 90 %, et aucune source ne fournit à elle seule de recherche primaire concluante.
- Le taux d’adoption de la maintenance prédictive a légèrement diminué dans le secteur industriel, un écart qui offre des possibilités aux premiers utilisateurs alors que la technologie progresse plus vite que son acceptation.
Rôle d’un engrenage industriel en atelier et contenu de ce guide
Un engrenage industriel transmet un mouvement de rotation et de la puissance entre des arbres, en modifiant la vitesse ou le sens de rotation dans un réducteur — parfois appelé réducteur de vitesse — qui comprend également des roulements, des joints d’étanchéité et un système de lubrification ; ce rôle est assuré par les engrenages dans le large éventail actuel d’applications industrielles.
Que votre engrenage ait été acheté auprès d’un fabricant spécialisé d’engrenages industriels ou qu’il soit issu de machines industrielles existantes, vous serez probablement confronté aux mêmes questions : quelle sera sa durée de vie, quand faudra-t-il l’inspecter et à partir de quel moment sa réparation cessera-t-elle d’être économiquement pertinente — les engrenages soumis en continu à des couples élevés (entraînements de laminoirs, concasseurs, mélangeurs) s’usent plus rapidement que des engrenages de dimensions comparables soumis à des charges intermittentes ; le facteur de marche doit donc déterminer votre calendrier d’inspection davantage que l’âge calendaire.
- Ce guide traite des modes de défaillance des engrenages industriels, des stratégies d’inspection, des méthodes de maintenance préventive, du processus de réparation et de reconditionnement, du choix entre réparation et remplacement, ainsi que de l’évaluation des prestataires de réparation potentiels.
- Ce guide ne traite pas des sujets suivants : types particuliers d’engrenages industriels, procédures de sélection des engrenages, méthodes de dimensionnement des engrenages de précision ou spécifications des classes de précision ; ces sujets sont abordés dans notre guide des capacités en matière d’engrenages industriels, qui couvre le dimensionnement de 200 mm à 6000 mm et la sélection de la classe de précision.
La suite suppose que vous disposez déjà d’un engrenage industriel en service et souhaitez continuer à l’exploiter, ou que vous devez décider de la marche à suivre lorsqu’il cesse de fonctionner correctement.
Modes de défaillance et profils d’usure courants
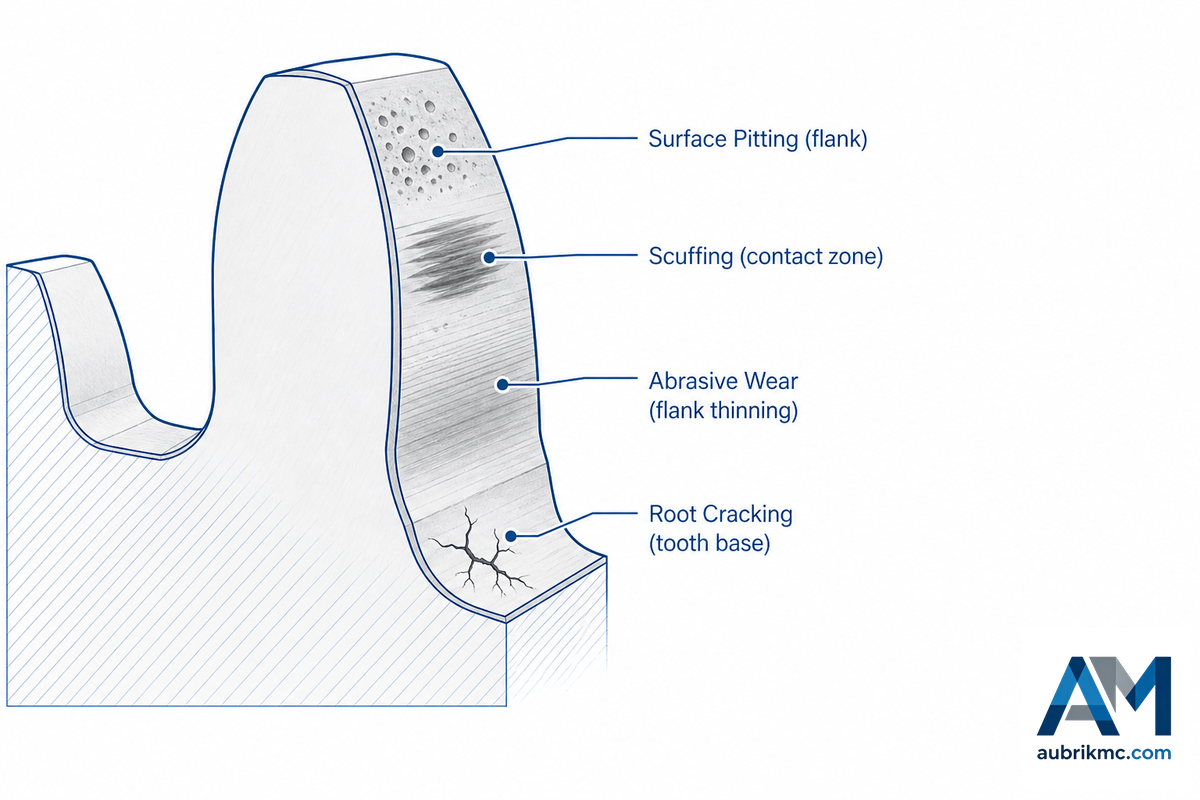
les systèmes d’engrenages industriels ne se détériorent que de quelques manières, toutes relativement bien documentées, et l’identification du type de défaillance permet d’en évaluer la gravité. L’ANSI/AGMA 1010 et son équivalent international ISO 10825-1:2022 répertorient tous deux six catégories générales de détérioration des dents d’engrenage : altérations superficielles, grippage, déformation permanente, fatigue superficielle (piqûres), fissuration et rupture des dents. L’ISO 10825-1 reposait directement sur l’ancienne norme AGMA ; les deux systèmes sont donc presque identiques pour les engrenages droits et hélicoïdaux, ainsi que pour les types spécialisés tels que les engrenages différentiels des équipements mobiles.
| Type de défaillance | Symptôme visible | Gravité | Degré d’urgence habituel |
|---|---|---|---|
| Corrosion superficielle / usure par glissement | Surface du flanc terne et décolorée, sans piqûres à ce stade | Faible | Consigner et surveiller l’évolution |
| Piqûres initiales | Petites piqûres dispersées pendant le rodage, souvent sans évolution ultérieure | Faible | Surveiller lors de la prochaine inspection programmée |
| Piqûres progressives / micropiqûres | Augmentation de la densité et de la profondeur des piqûres entre les inspections | Modérée | Programmer une inspection dans les semaines qui suivent, et non dans plusieurs mois |
| Grippage | Surface du flanc mate et d’aspect arraché, souvent sur des engrenages neufs ou reconditionnés | Modérée à élevée | Vérifier immédiatement l’épaisseur du film lubrifiant et la charge |
| Usure abrasive | Amincissement régulier des flancs, débris métalliques dans l’huile | Élevée | Rechercher la source de contamination avant de poursuivre l’exploitation |
| Déformation plastique / indentation | Ondulations ou empreintes visibles sur le flanc des dents dues à une surcharge | Élevée | Vérifier que la charge n’a pas dépassé la valeur nominale |
| Écrasement / écaillage de la couche durcie | Écailles ou fragments se détachant de la couche superficielle durcie | Élevée | Programmer le démontage sans le reporter |
| Fissuration en pied de dent | Fissure fine au pied d’une dent, pouvant nécessiter un ressuage pour être détectée | Critique | Arrêter et inspecter avant toute nouvelle mise en service |
| Rupture de dent | Dent manquante ou fracturée, variation soudaine du bruit ou des vibrations | Critique | Arrêter immédiatement l’équipement |
Quels sont les signes avant-coureurs d’une défaillance d’engrenage ?
Par ordre de fiabilité, le signal vibratoire à la fréquence d’engrènement est le premier à changer, suivi de l’apparition de particules métalliques dans un échantillon d’huile, puis, bien plus tard, d’un bruit audible ou d’un échauffement visible. Lorsqu’un engrenage devient suffisamment bruyant pour être entendu, la défaillance a souvent dépassé depuis longtemps le stade des corrections simples.
Note de recherche. Une étude évaluée par les pairs publiée en 2024 sur l’analyse vibratoire a démontré une précision de 99,73 % dans la détection de piqûres localisées et de faibles niveaux de lubrifiant avant qu’ils ne deviennent visibles, tandis qu’un autre article de 2023 appliquant un modèle CNN à des données d’accéléromètre triaxial a atteint une précision de 98,9-99,6 % dans la classification de défauts similaires.
« Très peu d’attention et d’intérêt ont été accordés à l’étude de l’usure des dents d’engrenage… ce sujet concerne principalement les dents d’engrenage à faible dureté superficielle ou les engrenages dont la lubrification est inappropriée. »
Voici l’aspect contre-intuitif : un engrenage est volontairement conçu de manière à ce que les piqûres précèdent la rupture des dents, car un concepteur préfère qu’un engrenage présente une usure manifeste plutôt qu’une rupture soudaine et silencieuse ; l’usure superficielle peut donc servir d’indicateur pour la planification plutôt que de signaler une urgence immédiate — à une exception majeure près : le grippage. Contrairement à l’intuition courante, le grippage est le plus susceptible de se produire soit au démarrage, soit juste après une révision, avant que les dents de l’engrenage n’aient développé la microtexture qui les protège pendant le rodage normal ; c’est pourquoi un réducteur qui vient de sortir de l’atelier de réparation exige une surveillance accrue pendant ses premières semaines, et non une surveillance réduite.
| Type d’engrenage | Premier emplacement d’usure | Raison |
|---|---|---|
| Engrenage à vis sans fin | Zone de contact de la roue à vis sans fin | La roue est volontairement conçue comme l’élément sacrificiel le plus tendre |
| Engrenage conique | Fatigue en pied de dent du côté de la petite extrémité | Les contraintes de flexion s’y concentrent |
| Engrenage hélicoïdal | Répartie uniformément sur le profil de la dent | Les dents inclinées s’engrènent progressivement, et non simultanément |
| Train épicycloïdal | Un satellite, qui surcharge les autres sans signe manifeste | Les multiples engrènements entre les satellites, la couronne et le planétaire central masquent la perte de capacité de charge |
| Crémaillère et pignon | Partie de la crémaillère parcourue le plus souvent | Les contacts répétés entre les flancs s’y concentrent |
les engrenages coniques à denture spirale se rompent selon le même mécanisme de fatigue en pied de dent que les engrenages coniques à denture droite, mais celui-ci se répartit le long d’un profil de dent incurvé. La contamination peut aggraver ces modes de défaillance — dans une étude évaluée par les pairs publiée en 2021 sur les réducteurs d’un système de convoyage minier, il a été constaté que la poussière de charbon mélangée à l’huile accélérait l’usure abrasive, le grippage et les piqûres de l’acier cémenté des engrenages, tandis qu’un revêtement de type carbone diamant augmentait considérablement la résistance à l’usure, même avec une huile contaminée.
Protocoles d’inspection et de vérification
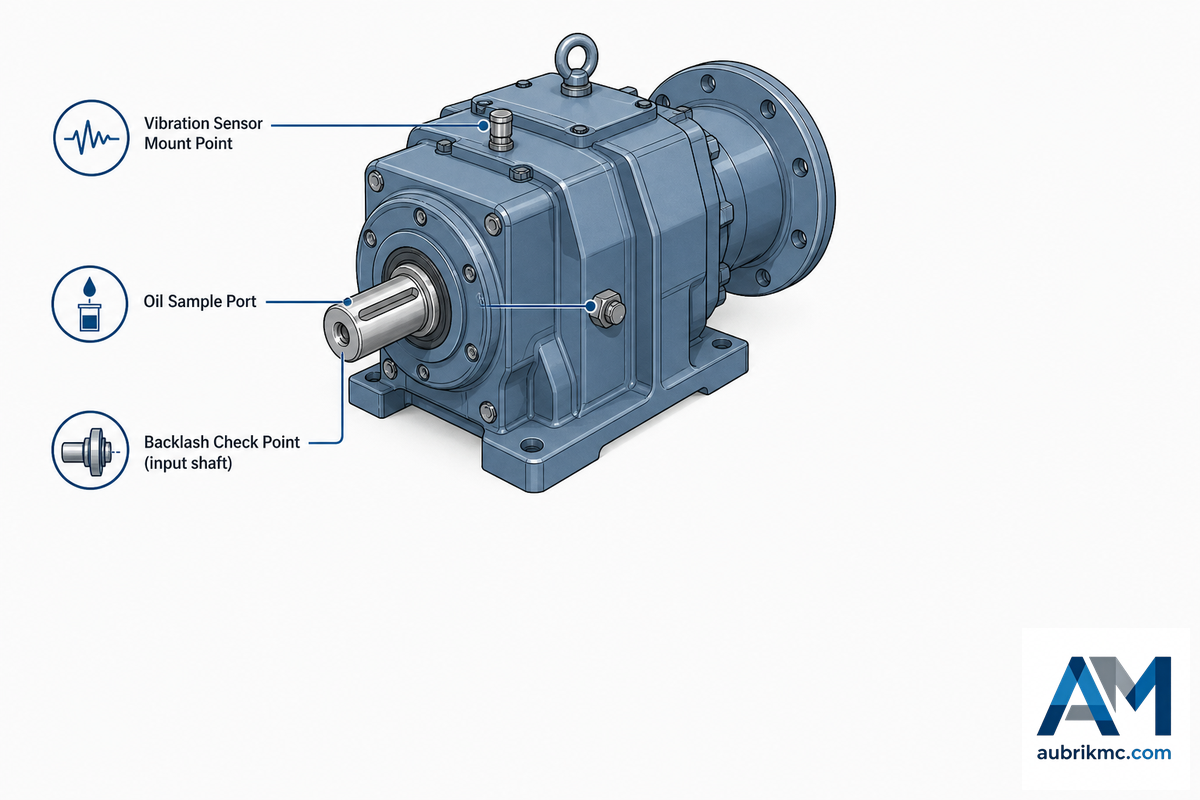
Les inspections périodiques permettent de détecter ces modes de défaillance tant que leur réparation reste relativement peu coûteuse, et l’analyse vibratoire et l’analyse d’huile — les deux meilleurs outils disponibles — détectent chacune des éléments que l’autre peut manquer. Une étude de cas réalisée à la centrale nucléaire de Palo Verde, initialement publiée dans le magazine Analysis puis reprise par plusieurs publications spécialisées dans la maintenance, montre l’intérêt d’associer les deux méthodes : 40 % des défauts de roulements ont été détectés par l’analyse d’huile, 33 % par l’analyse vibratoire et les 27 % restants uniquement par l’application combinée des deux techniques. Considérez ces chiffres précis comme représentatifs plutôt que comme une garantie pour votre équipement, mais n’abandonnez aucune des deux méthodes si vous souhaitez une couverture complète.
📐 Note technique : limites des zones vibratoires. Les tableaux de sévérité vibratoire de l’annexe A de l’ISO 10816-3:2009 — encore les valeurs les plus fréquemment citées en ligne — ont été retirés en 2022 et remplacés par l’ISO 20816-3:2022. Selon les anciens tableaux vérifiés, une grande machine (>300 kW) sur une fondation rigide passait de la limite des zones A/B à 2,3 mm/s RMS à celle des zones C/D à 7,1 mm/s ; une machine moyenne (15-300 kW) sur des supports rigides passait de 1,4 mm/s à 4,5 mm/s pour les mêmes zones.
Ces valeurs constituent une référence pratique utile, mais le document de référence actuel est l’ISO 20816-3 — vérifiez l’édition en vigueur ou les spécifications de mise en service du fabricant de votre réducteur avant de considérer une valeur particulière comme une limite d’acceptation.
Outre les vibrations, chaque intervalle d’inspection doit comprendre trois contrôles : la mesure du jeu d’engrènement au comparateur, car son augmentation signale une usure des dents en prise — répartie sur l’ensemble des dents de l’engrenage — qui reste souvent invisible à l’œil nu ; l’inspection visuelle et endoscopique des dents d’engrenages droits et des autres flancs de dents afin de suivre la progression des piqûres ; et l’analyse de l’huile pour contrôler les variations de viscosité, la teneur en eau et la quantité de particules métalliques. Une teneur en eau supérieure à environ 0,1 % dans l’huile pour engrenages est associée à une réduction significative de la durée de vie des roulements, et une variation de viscosité dépassant environ 10-15 % par rapport à la nuance prescrite constitue un seuil d’intervention courant dans plusieurs références industrielles sur la lubrification.
| Classe de service | Contrôle visuel/du jeu d’engrènement | Échantillon d’huile | Ronde de mesures vibratoires |
|---|---|---|---|
| Critique (point de défaillance unique) | Tous les mois | Tous les mois | En continu ou tous les mois |
| Service industriel standard | Tous les ans | Au minimum tous les trimestres | Tous les trimestres |
| Environnement sévère (poussière, lavage à grande eau, cycles thermiques) | Tous les trimestres | Tous les mois | Tous les mois |
Un point d’inspection facile à négliger est la vérification du rapport de transmission et du jeu d’engrènement par rapport aux spécifications d’origine — si le jeu dépasse la tolérance prévue lors de la conception de l’engrenage, cela suffit à confirmer l’usure des flancs, même si leur surface semble encore acceptable sous une lampe torche. Les normes de fabrication et d’inspection des engrenages industriels précisent généralement une plage de jeu acceptable au moment de la fabrication ; la valeur à revérifier lors de chaque inspection majeure est celle indiquée dans la documentation de votre fabricant, et non une valeur générique du secteur. Les ateliers qui fabriquent les engrenages en interne peuvent généralement respecter des tolérances plus strictes sur cette valeur que ceux qui sous-traitent l’usinage.
Planification de la maintenance préventive et de la lubrification des trains d’engrenages
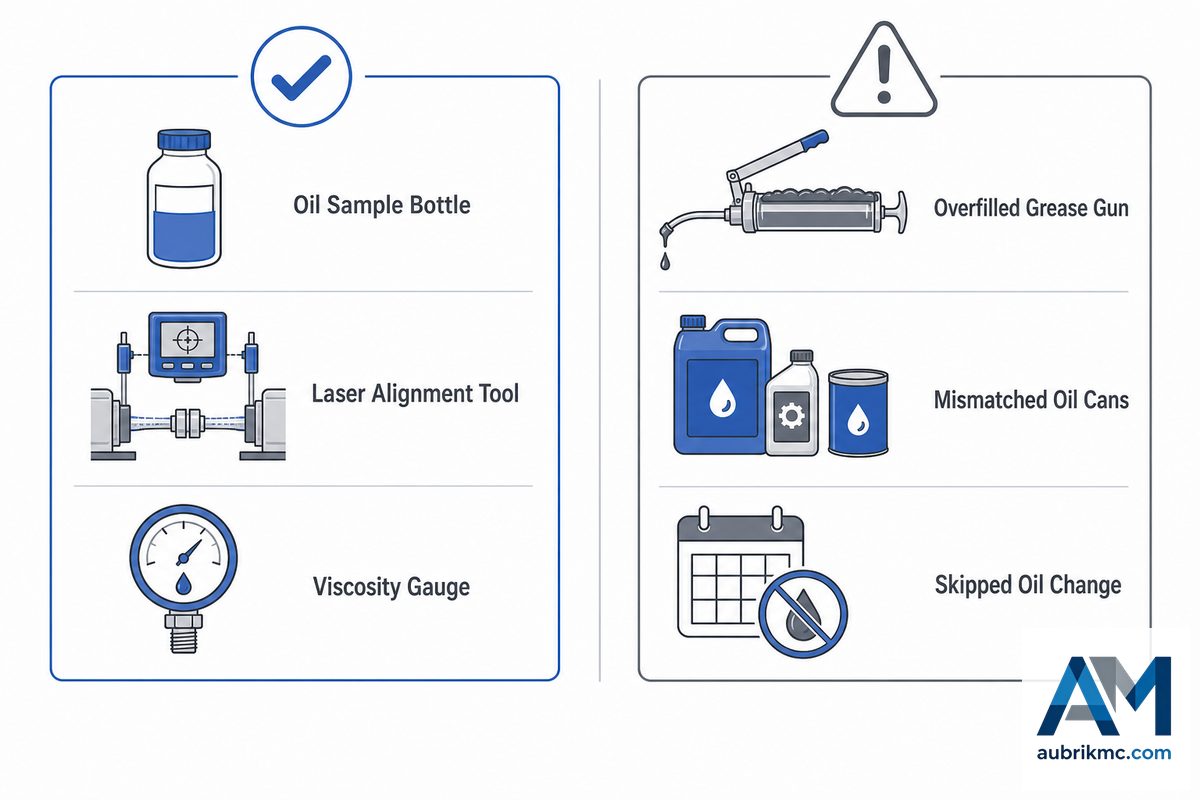
La qualité de la lubrification est la variable de maintenance qui exerce le plus d’influence sur la durée de vie des engrenages, mais la proportion exacte des défaillances qu’elle provoque fait réellement débat dans les sources publiées — les chiffres vont d’environ 23 % à plus de 90 % selon les auteurs et les éléments comptabilisés. Cette dispersion constitue elle-même un constat utile : considérez tout pourcentage unique et précis avec scepticisme et concentrez-vous plutôt sur les opérations de maintenance recommandées de manière constante, quel que soit le chiffre retenu.
Comment entretenir les engrenages industriels ?
les engrenages industriels doivent faire l’objet d’un programme régulier d’échantillonnage d’huile et d’inspection visuelle adapté à leur niveau de service, les résultats des prélèvements étant comparés à une valeur de référence plutôt qu’interprétés isolément. Des études de la NASA et de l’Army Research Lab sur des couples d’engrenages droits indiquent que le taux d’usure diminue lorsque la viscosité du lubrifiant et l’épaisseur spécifique du film augmentent — une viscosité inadaptée à une charge et à une vitesse données ne provoque donc pas seulement une fuite, mais réduit directement la durée de vie de l’engrenage selon un mécanisme précis et quantifiable.
- Deux erreurs courantes reviennent régulièrement dans la documentation sur la maintenance :
- Le mélange progressif de lubrifiants de viscosités inadaptées lors des appoints destinés à compenser une fuite, ce qui détruit l’épaisseur correcte du film.
- La « marge de sécurité » courante (et erronée) consistant à surlubrifier, ce qui augmente le brassage, génère de la chaleur et crée avec la pompe à graisse une pression hydraulique suffisamment élevée pour faire céder un joint de roulement.
✔ Ce qui prolonge réellement la durée de vie des engrenages
- Échantillonnage de l’huile à intervalles fixes, toujours au même orifice et dans les mêmes conditions de fonctionnement
- Adaptation de la classe de viscosité au facteur de marche et à la plage de température ambiante
- Contrôle de l’alignement laser après la mise en service, puis après stabilisation thermique
⚠ Ce qui la réduit discrètement
- Considérer la surlubrification comme une marge de sécurité plutôt que comme un mode de défaillance
- Mélanger des huiles synthétiques et minérales dont les ensembles d’additifs sont incompatibles
- Omettre la vidange d’huile après rodage à la suite d’un reconditionnement ou d’une nouvelle installation
Le défaut d’alignement mérite une catégorie à part entière ; de nombreux rapports le répertorient indépendamment parmi les causes évitables les plus fréquentes de défaillance prématurée des engrenages et des roulements, souvent d’abord sous la forme d’une composante vibratoire axiale élevée à la fréquence de rotation, et il peut précéder de plusieurs semaines l’apparition d’un bruit audible. Un accouplement aligné au laser peut avoir été contrôlé une fois lors de la mise en service, mais cela ne remplace pas un contrôle après que la machine a atteint sa température stabilisée — la position des arbres évolue avec la dilatation thermique. Un « contrôle à chaud » trois mois après l’installation peut être nécessaire pour détecter les défauts d’alignement qu’un « contrôle à froid » au démarrage n’a pas révélés.
Exemple de terrain. Un ingénieur de service après-vente d’un fabricant a décrit un scénario qui se répète constamment en atelier : un petit joint d’huile commence à suinter sur un réducteur par ailleurs en bon état, la fuite est consignée puis ignorée parce que l’unité continue de fonctionner correctement, et dix-huit mois plus tard, ce même joint à $8 a laissé pénétrer suffisamment de saletés et s’échapper assez de lubrifiant pour imposer la dépose et le reconditionnement complet du réducteur — transformant le remplacement d’un joint en cinq minutes en un démontage de plusieurs jours. Le mécanisme est presque toujours le même : une réparation mineure et peu coûteuse, différée trop longtemps, devient onéreuse, et c’est ce report qui provoque les dommages, non le défaut initial.
Processus de réparation et de reconditionnement d’un réducteur industriel
⚠️ Avant le démontage : consignation. Tout démontage d’un réducteur constitue une opération de maintenance au sens de l’OSHA 29 CFR 1910.147, qui exige de vérifier l’absence totale d’énergie avant le début des travaux — une étape qui, selon les formateurs en sécurité de la maintenance, est omise plus souvent que toute autre exigence de consignation. La vérification de l’absence d’énergie avant de désaccoupler un arbre ou d’ouvrir un carter n’est pas une formalité facultative ; c’est la mesure qu’un technicien qualifié en engrenages applique pour éviter une blessure due à une remise sous tension imprévue.
Tous les ateliers d’usinage qui réparent des réducteurs industriels suivent le même processus fondamental en cinq étapes. L’analyse de la défaillance — étape 2 — est souvent négligée ; c’est elle qui détermine si la cause du problème est corrigée ou si seul le premier composant rompu est remplacé.
- Démontage et nettoyage
- Une analyse de défaillance fondée sur une taxonomie des défauts courants (piqûres, dents manquantes, fissures en pied de dent, usure générale, dents cassées, combinaisons de défauts) plutôt que sur un simple contrôle visuel informel (« cet engrenage semble-t-il en bon état ? »)
- Achat des composants ou réusinage en interne (mortaisage, taillage par fraise-mère ou rectification des engrenages)
- Remontage de précision selon les tolérances du fabricant
- Essais qualité avant la réexpédition de l’unité
Une fois les dommages établis, les méthodes divergent quant à la manière de réparer l’engrenage. Une présentation des solutions de réparation d’engrenages publiée dans la presse professionnelle de Plant Engineering — ancienne (2002), mais constituant encore la hiérarchie de coûts la plus détaillée disponible sur cette question — illustre clairement cette fourchette de coûts : la remise en état réversible et symétrique d’un engrenage existant coûte 5-15 % du prix d’un engrenage neuf, avec un délai de 1-2 jour ; la rectification de reconstruction coûte environ 25 %, avec un délai de 2-3 jours ; le retaillage d’un pignon neuf apparié à une grande roue reconditionnée coûte environ 50 %, avec un délai de 2-3 semaine ; et une rectification complète ou une réduction suivie d’un retaillage coûte environ 60 %, avec un délai de 4-5 semaine. Considérez ces valeurs comme des proportions relatives approximatives à comparer aux devis réels, et non comme des prix absolus actuels, mais elles illustrent les différences d’ordre de grandeur.
💡 Conseil de spécialiste. Il s’agit d’un avantage distinctif pour un fabricant — un atelier disposant en interne de capacités de taillage CNC, de taillage par fraise-mère et de soudage, comme le service sur mesure de retaillage et de reconditionnement d’engrenages d’Aubrik, peut proposer des solutions complètes pour les reconditionnements industriels sur mesure couvrant l’ensemble de ces possibilités, au lieu de choisir d’emblée un remplacement complet. Les carters de réducteurs fissurés ou corrodés suivent une filière de réparation distincte, mais sont traités selon le même principe — une réparation certifiée par soudage de structures métalliques, comme celles proposées par les services de soudage d’Aubrik, peut restaurer un carter qui imposerait autrement le remplacement de l’ensemble de l’unité.
Exemple de terrain. Le réducteur monté sur arbre d’une ligne de conditionnement dans une usine agroalimentaire illustre un reconditionnement correctement réalisé : le démontage a révélé des roulements usés, un engrenage usé et des joints présentant des fuites, mais le carter et les autres engrenages étaient encore en bon état. Les techniciens de l’atelier ont remplacé les roulements, installé des joints plus performants, usiné un engrenage neuf et rincé le système de lubrification — l’intervention a été achevée en moins de deux semaines pour environ 60 % du coût d’une unité neuve, avec une prolongation estimée de la durée de service de cinq ans. C’est le résultat concret, et non simplement théorique, que décrit la fourchette conditionnelle de 40-60 % présentée dans la section suivante.
Un point mérite d’être signalé en toute transparence : une étude à grande échelle sur la fiabilité des réducteurs dans l’industrie éolienne, couvrant 280 défaillances documentées, a montré que les charges dynamiques et les conditions d’exploitation sur site — et non les seules modalités du reconditionnement — déterminent le moment où les composants du réducteur finissent par céder. Le rapprochement entre cette observation et les solutions de réparation ci-dessus relève de notre propre interprétation éditoriale et non d’une conclusion de l’étude elle-même : tout reconditionnement qui n’inclut pas une analyse de la cause première de la défaillance de l’engrenage d’origine ne fait que repousser la même issue.
Réparer ou remplacer : les 4 niveaux de seuil décisionnel
La décision de remplacer ou de réparer un engrenage industriel dépend principalement d’une variable : le coût de réparation exprimé en pourcentage du coût d’une unité neuve, pondéré par le délai de livraison, la criticité et l’historique des réparations — selon la même logique de rapport des coûts que la méthode de calcul du coût du cycle de vie du NIST Handbook 135, plus largement appliquée aux décisions fédérales de remplacement d’équipements.
Est-il moins coûteux de réparer ou de remplacer un engrenage industriel ?
Il est presque toujours plus avantageux de réparer un engrenage que de remplacer l’ensemble complet, jusqu’à ce que le coût de réparation atteigne environ 60 % du prix d’une unité neuve — une règle empirique fondée sur le rapport des coûts qui remonte au moins à une étude de Plant Engineering publiée en 2002 et reste appliquée aujourd’hui par les ateliers de réparation d’engrenages.
En dessous de ce seuil, la réparation est moins coûteuse ; au-dessus, une unité neuve offre une garantie, le niveau de rendement actuel et une durée de service connue, autant d’avantages auxquels ne peut prétendre un carter remis en état dont l’historique de fatigue est inconnu.
Le seuil de décision réparation-remplacement à 4 niveaux
- Coût de réparation < 40% du coût d’une unité neuve : réparer. Cette situation relève pleinement d’une logique économique normale pour la première réparation d’un engrenage sans historique de défaillances répétées.
- Coût de réparation compris entre 40-60 % du coût d’une unité neuve : décision conditionnelle. Comparez le délai de livraison (généralement de quelques jours à quelques semaines pour une réparation, contre 5 à 30+ semaines pour une grande unité neuve sur mesure) au nombre de réparations déjà subies par cet engrenage.
- Coût de réparation > 60 % du coût d’une unité neuve : remplacer (sauf si l’engrenage n’est pas critique ou si le véritable problème tient au délai de livraison d’une unité neuve).
- Quel que soit le coût de réparation, s’il s’agit de la deuxième ou troisième défaillance en moins de trois ans : remplacer, indépendamment du pourcentage – des défaillances répétées signalent un problème lié au choix initial de l’engrenage ou à ses conditions de fonctionnement, et non un simple manque de chance.
La criticité de l’engrenage modifie l’interprétation de ce seuil. Pour un réducteur non critique dont un exemplaire de rechange est disponible en stock, un coût de réparation de 40-60 % se situe sans difficulté dans la plage conditionnelle, et la réparation convient puisque le coût d’immobilisation est négligeable. Pour un réducteur constituant un point de défaillance unique sur une ligne de production, le calcul économique change : la main-d’œuvre d’urgence, les dommages secondaires et les pertes de production provoquées par une défaillance imprévue dépassent régulièrement l’écart entre une réparation planifiée et un remplacement, raison pour laquelle programmer une réparation dès les premiers signes d’usure revient systématiquement moins cher que d’attendre qu’une défaillance impose la décision.
Exemple indicatif. Un modèle de coûts largement utilisé dans le secteur pour un réducteur de convoyeur monté sur arbre dans une installation céréalière illustre ce calcul en pratique, non comme un incident unique vérifié, mais comme un cas composite réaliste : une remise en état planifiée dès les premiers signes d’usure est estimée à $8 000-$10,000, tandis qu’une défaillance imprévue de la même unité porte le coût total à environ $97 500 après prise en compte de l’expédition en urgence, des heures supplémentaires, de huit heures de production perdues, des matières premières gaspillées, des pénalités pour retard d’expédition et des dommages collatéraux causés à un roulement et à un accouplement — soit près de dix fois le coût de la réparation qu’une intervention planifiée aurait permis d’éviter.
Comment évaluer un prestataire de réparation ou de remise en état d’engrenages
Lors du choix d’un prestataire de réparation d’engrenages, ne retenez pas simplement « celui qui répond au téléphone ». Procédez à une vérification préalable, comme vous le feriez pour choisir entre des fabricants d’engrenages, des fournisseurs d’engrenages industriels ou des ateliers de réparation indépendants — depuis des entreprises régionales telles que Houston Gear USA, Southern Gear, Buffalo Gear et Brelie Gear jusqu’aux grands fabricants d’engrenages industriels de premier plan. Posez les questions suivantes avant d’envoyer ce réducteur critique à un atelier.
La grille d’évaluation d’un atelier d’engrenages
- L’atelier remet-il un rapport écrit d’analyse de défaillance avant de fournir un devis de réparation, ou se contente-t-il d’indiquer un prix ? Un rapport écrit fait toute la différence entre un diagnostic et une supposition.
- La traçabilité de ses équipements de mesure et d’étalonnage est-elle assurée par rapport au NIST, ou ceux-ci sont-ils certifiés par le NVLAP selon la norme ISO/IEC 17025 ? Cette question rarement posée permet de distinguer les ateliers qui mesurent les tolérances conformément aux spécifications du fabricant de ceux qui les évaluent au ressenti.
- L’atelier est-il certifié ISO 9001 et–indépendamment de cette certification–dispose-t-il d’une expérience documentée de l’analyse des défaillances et du réusinage propres aux réducteurs ? La certification ISO 9001 valide un système de management de la qualité, mais pas une expertise particulière des réducteurs — même de grands fabricants d’engrenages détiennent parfois ce certificat sans posséder de compétences approfondies dans ce domaine ; ne vous limitez donc pas à une seule question.
- L’atelier usine-t-il et fabrique-t-il en interne les engrenages de réducteurs, ou sous-traite-t-il ces opérations à un prestataire tiers avant d’appliquer une marge ? La capacité d’usinage interne permet à un atelier de proposer la plage de coûts de réparation de 5 %-60 % mentionnée dans la section précédente.
- Quelles sont les modalités et conditions de garantie applicables à une réparation par rapport à une remise en état complète, et diffèrent-elles pour les unités anciennes et/ou obsolètes ? Les conditions de garantie d’une réparation ne sont pas normalisées ; assurez-vous qu’elles sont consignées par écrit avant l’expédition.
- L’atelier possède-t-il une expérience documentée de l’usinage de types d’engrenages spéciaux — engrenages coniques à denture droite, engrenages à chevrons ou trains épicycloïdaux — ou traite-t-il uniquement les dentures cylindriques droites et hélicoïdales standard ? Les ateliers qui ne prennent en charge que les dentures courantes sous-traitent souvent tout travail inhabituel, ce qui accroît les délais et les coûts.
La traçabilité de l’étalonnage par rapport au NIST et la distinction entre certification ISO 9001 et expérience des réducteurs sont à la fois les deux questions les moins souvent posées et les deux plus révélatrices de ce guide, car peu d’ateliers sont préparés à répondre sur la précision de leurs propres mesures, même si beaucoup peuvent fournir sur demande des estimations de délai d’exécution et de prix.
Perspectives du secteur : les évolutions de la maintenance des engrenages
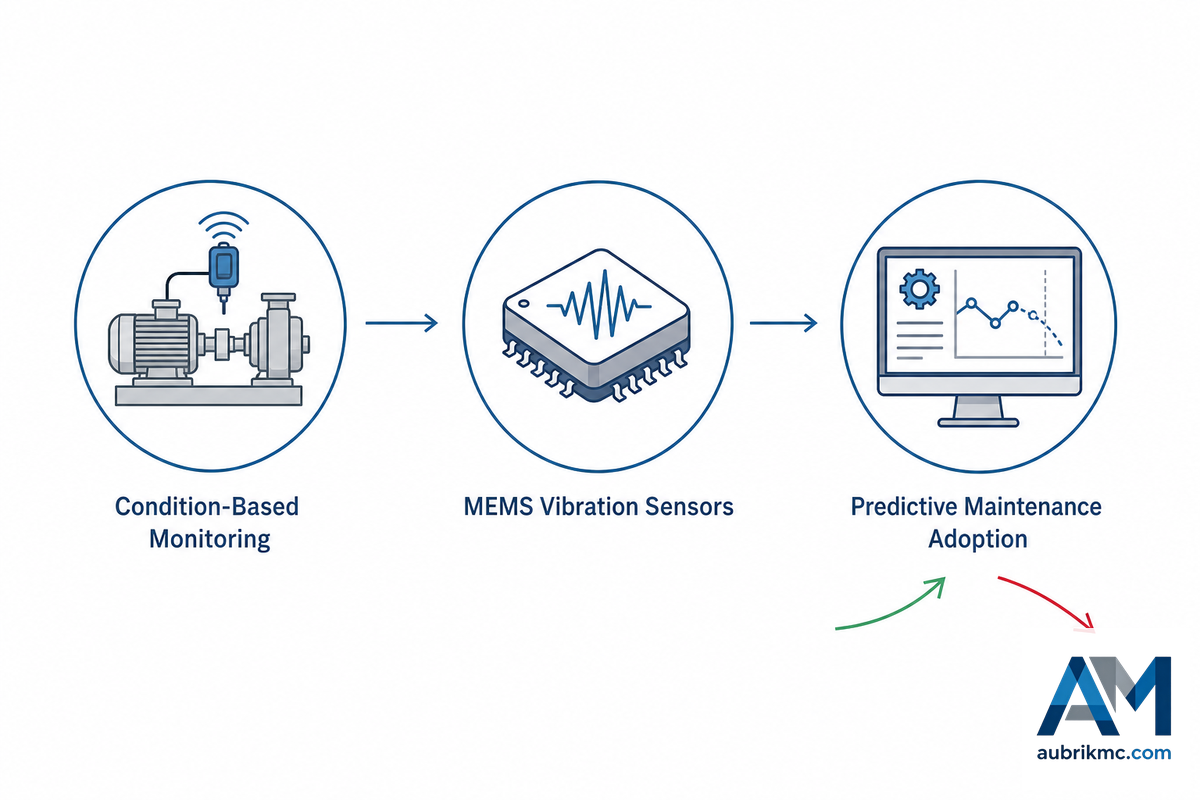
La surveillance conditionnelle devient accessible aussi bien aux ateliers de taille moyenne qu’aux grandes installations opérant dans des environnements industriels exigeants, ce qui modifie le calcul entre réparation et remplacement présenté dans la première partie de ce guide ; une défaillance par piqûres à un stade précoce, détectée sur un engrenage par analyse vibratoire ou analyse d’huile, permet souvent d’envisager une réparation (alors que la même défaillance, découverte seulement lorsque l’engrenage commence à émettre des bruits de dysfonctionnement, impose souvent son remplacement), et l’une des principales tendances de la maintenance industrielle pour 2026 citées par plusieurs analystes est précisément la surveillance conditionnelle avancée, désormais facile à intégrer au suivi en temps réel de la vitesse et de la charge dans les systèmes d’automatisation et de commande de mouvement ; même les accéléromètres bon marché de type MEMS utilisés aujourd’hui dans les dispositifs de surveillance offrent une bande passante de 10kHz, parfaitement adaptée à de nombreuses applications tournantes (des capteurs piézoélectriques spécialisés étant disponibles pour les unités à vitesse plus élevée).
27%
Adoption de la maintenance prédictive, 2025 (contre 30 % en 2024)
10kHz
Bande passante des accéléromètres MEMS actuels de milieu de gamme
Une réserve importante, en toute transparence, tient au fait que la technologie a progressé plus vite que son adoption, et une enquête sectorielle menée début 2025 indique que l’adoption de la maintenance prédictive a en réalité reculé de quelques points de pourcentage entre 2024 et 2025 (pour tomber à 27 %) ; toute organisation qui prévoit de moderniser sa maintenance au calendrier 2026 bénéficie donc d’une occasion particulière : les capacités de surveillance conditionnelle sont désormais largement abordables et couramment déployées par les grands fabricants d’équipements, mais peu de prestataires de maintenance destinés aux exploitants de taille moyenne les ont encore adoptées à grande échelle.
Par ailleurs, le marché général des services de réparation et de maintenance des réducteurs industriels devrait connaître une croissance modérée, à un chiffre, jusqu’au milieu des années 2030 — un contexte utile pour la planification à long terme, sans pour autant justifier d’agir sur les points précédents ; c’est l’écart d’adoption de la surveillance conditionnelle qui le justifie.
Questions fréquentes
Q : À quelle fréquence faut-il inspecter un réducteur industriel ?
Voir la réponse
Un réducteur industriel en service standard nécessite généralement un prélèvement d’huile trimestriel et un contrôle visuel ainsi qu’une vérification annuelle du jeu d’engrènement, tandis qu’une unité critique constituant un point de défaillance unique exige un prélèvement d’huile mensuel et une surveillance vibratoire continue ou mensuelle. Les environnements sévères — forte présence de poussière, lavage à grande eau, amplitudes thermiques importantes — raccourcissent tous les intervalles, souvent jusqu’à imposer une fréquence mensuelle pour l’ensemble des contrôles.
Q : À quelle fréquence faut-il contrôler ou remplacer le lubrifiant des engrenages industriels ?
Voir la réponse
L’état de l’huile doit être contrôlé par prélèvement au même rythme que les inspections — chaque trimestre en service standard, chaque mois pour les équipements critiques — plutôt que de procéder au remplacement uniquement selon un calendrier fixe. Un écart de viscosité supérieur à environ 10-15 % par rapport à la spécification, une teneur en eau élevée ou une augmentation du nombre de particules doit entraîner une vidange, quelle que soit la date du dernier remplacement programmé.
Q : Que comprend généralement la remise en état d’un réducteur industriel ?
Voir la réponse
Une remise en état commence par le démontage et le nettoyage, suivis d’une analyse de défaillance visant à déterminer la cause profonde réelle plutôt que la seule pièce cassée, puis viennent l’achat des composants ou le réusinage en interne de l’engrenage, du roulement ou du joint d’étanchéité endommagé, le remontage de précision selon les tolérances du constructeur d’origine et un essai de contrôle qualité avant la remise en service de l’unité. Selon les dommages, le mode de réparation peut aller de la réutilisation symétrique inversée, peu coûteuse, d’un engrenage existant pour environ 5-15 % du coût d’une unité neuve, jusqu’à une rectification ou une retaille complète dans la plage de 50-60 %. L’analyse de défaillance est l’étape qu’un atelier pressé par les délais risque le plus de bâcler, alors même qu’elle détermine si la réparation traite effectivement la cause initiale de la défaillance de l’engrenage.
Q : Quelle est la plage de coûts habituelle pour la remise en état d’un réducteur industriel ?
Voir la réponse
Les niveaux de coûts publiés varient considérablement selon la taille du réducteur et le mode de réparation retenu : une permutation symétrique inversée minimale d’un engrenage représente environ 5 % du coût d’une unité neuve, tandis qu’une rectification ou une retaille complète atteint environ 60 %. Demandez un devis détaillé ventilé par option de réparation plutôt qu’un montant unique, car l’écart entre les options est suffisamment important pour modifier à lui seul la décision entre réparation et remplacement.
Q : Quelles questions faut-il poser avant de faire appel à un atelier de réparation d’engrenages ?
Voir la réponse
Demandez si l’atelier fournit un rapport écrit d’analyse de défaillance avant d’établir son devis, si ses équipements d’étalonnage sont traçables par rapport au NIST ou accrédités par le NVLAP, si sa certification ISO 9001 s’accompagne d’une expérience propre à la réparation des réducteurs, et si l’usinage des engrenages est réalisé en interne ou sous-traité avec application d’une marge. La question de la traçabilité de l’étalonnage, en particulier, est rarement posée et permet de distinguer de manière fiable les ateliers rigoureux de ceux qui travaillent par estimation.
Q : En quoi sont fabriqués les engrenages industriels ?
Voir la réponse
Les engrenages industriels sont souvent taillés dans un acier allié — les engrenages en acier cémenté constituent la norme — puis soumis à une cémentation, à une trempe par induction ou à une nitruration afin d’associer une surface de dent dure et résistante à l’usure à un cœur tenace et résistant à la fissuration. Le bronze, la fonte et les plastiques techniques sont employés dans certaines applications à faible charge ou sensibles au bruit, tandis que les engrenages miniers et les unités destinées au milieu marin présentent généralement des profondeurs de couche durcie plus importantes pour résister à l’abrasion.
Q : Une dent d’engrenage fissurée ou ébréchée peut-elle être réparée, ou faut-il remplacer tout l’engrenage ?
Voir la réponse
Une seule dent ébréchée ou fissurée sur un grand engrenage peut souvent être réparée par rechargement par soudage suivi d’un réusinage, ou par remplacement partiel de la dent, car il est rarement économique de mettre au rebut un grand engrenage pour une seule dent endommagée — les professionnels s’accordent généralement à dire qu’une réparation rentable ne se justifie que lorsque l’engrenage lui-même est de grande taille. Sur les engrenages de petite ou moyenne taille, une dent fissurée signifie plus souvent que le remplacement complet de l’engrenage est plus économique qu’une réparation partielle, car la retaille d’un engrenage neuf complet peut coûter moins cher qu’une réparation hautement personnalisée portant sur une seule dent.
Pourquoi nous avons rédigé ce guide
Aubrik conçoit des systèmes d’automatisation du soudage et, plus récemment, des engrenages industriels sur mesure et de grand diamètre ainsi que des systèmes d’orientation, ce qui amène notre équipe d’ingénierie à répondre aux questions d’inspection et d’arbitrage entre réparation et remplacement posées par des clients ayant acheté leurs engrenages auprès d’autres fournisseurs il y a plusieurs années, et pas uniquement par ceux qui achètent des équipements neufs.
Ce guide reflète ces échanges consacrés à la maintenance — les questions qui nous sont réellement posées après plusieurs années de fonctionnement d’un engrenage, et non les questions de sélection abordées dans notre guide de dimensionnement. Les coûts et délais indiqués dans l’ensemble du document sont compilés à partir de plusieurs sources sectorielles publiées et varient selon la taille de l’engrenage, le matériau et l’atelier ; considérez-les comme des fourchettes de planification, et non comme des devis.
Références et sources
- ISO 10825-1:2022, Engrenages, usure et endommagement des dents d’engrenage — Organisation internationale de normalisation
- ISO 20816-3:2022, Mesurage et évaluation des vibrations des machines, partie 3 — Institut suédois de normalisation (SIS)
- ISO 9001:2015, Exigences relatives aux systèmes de management de la qualité — Organisation internationale de normalisation
- Programme national volontaire d’accréditation des laboratoires (NVLAP) — Institut national des normes et de la technologie des États-Unis
- Maintenir la conformité des équipes industrielles grâce à une formation de rappel OSHA — Machinery Lubrication (Noria Corporation)
- Diagnostic des défauts de réducteurs par analyse des signaux vibratoires — Sensors (MDPI), évalué par les pairs, 2024
- Détection des défauts de réducteurs par CNN à partir de signaux vibratoires — Sensors (MDPI), évalué par les pairs, 2023
- Revêtements résistants à l’usure pour les réducteurs de convoyeurs miniers — Materials (MDPI), évalué par les pairs, 2021
- Défaillance et analyse de la lubrification des réducteurs d’éoliennes — Materials Today: Proceedings (Elsevier), évalué par les pairs
- Jeu de données sur les défauts de réducteurs : classification des défauts sous vitesse et charge variables — arXiv
- Remettre en état, moderniser ou remplacer cette transmission par engrenages ? — Plant Engineering
- Mieux comprendre les défaillances : l’histoire de la nomenclature des défaillances d’engrenages — Gear Technology
- Les 10 principales tendances de la maintenance industrielle pour 2026 — Advanced Technology Services
- État de la maintenance industrielle en 2025 — MaintainX
- Étude expérimentale de l’influence de la viscosité du lubrifiant sur le taux d’usure des engrenages cylindriques droits — NASA Technical Reports Server
- NIST Handbook 135, manuel du coût du cycle de vie pour le programme fédéral de gestion de l’énergie — Institut national des normes et de la technologie
Articles connexes
- Guide des capacités en engrenages industriels — dimensionnement 200-6000mm et sélection de la classe de précision
- Couronnes d’orientation — spécifications, types et entraînements d’orientation
- Guide de maintenance des couronnes d’orientation et de décision entre réparation et remplacement
- Capacités d’usinage CNC sur mesure et de remise à neuf d’engrenages
- Usinage CNC sur mesure : guide des prestations à prévoir
- Services de soudage des métaux : guide d’évaluation destiné aux acheteurs



