
Entre em contato com a Aubrik Company

Resumo rápido: o que este guia aborda
| Escopo | Modos de falha, inspeção, manutenção preventiva, reparo/recondicionamento, reparar ou substituir, avaliação de prestadores |
| Não abordado aqui | Seleção e dimensionamento do tipo de engrenagem — consulte nosso guia de capacidades e dimensionamento de engrenagens industriais |
| Norma aplicável a vibrações | ISO 20816-3:2022 (substitui a ISO 10816-3:2009) |
| Norma aplicável aos modos de falha | ISO 10825-1:2022 / ANSI/AGMA 1010. |
Uma engrenagem industrial é uma roda dentada — também chamada de roda de engrenagem — cujos dentes se acoplam aos de outra engrenagem para converter movimento rotativo e torque em torno de um eixo fixo de rotação dentro de um redutor; todas acabam se desgastando. Os sistemas de transmissão de potência que conectam eixos paralelos, eixos concorrentes ou eixos deslocados operam com os mesmos princípios básicos de contato entre dentes na maioria das aplicações industriais, sejam as engrenagens cilíndricas de dentes retos, helicoidais ou cônicas — por isso, os modos de falha abaixo se aplicam independentemente do tipo de engrenagem, embora este não seja um guia de seleção. A seguir, apresenta-se o que é necessário saber depois que a engrenagem entra em operação: como ela quebra, como detectar uma falha antes que ocorra, como são realizados os reparos e recondicionamentos e quando eles deixam de ser economicamente viáveis.
A maioria das falhas prematuras de engrenagens industriais decorre de três fatores evitáveis — lubrificação inadequada, desalinhamento e contaminação —, e não do desgaste programado do material da engrenagem. Identificar os primeiros sinais de qualquer um dos três antes que um dente realmente quebre é o que separa um reparo de $2.000-$5.000 de uma substituição emergencial de $100.000+.
Principais conclusões
- as engrenagens industriais são deliberadamente projetadas e fabricadas para suportar esforços muito superiores aos do regime de trabalho normal; por isso, o pitting ocorre antes da quebra dos dentes, e o desgaste visível é um alerta, não uma ameaça imediata.
- Os limites de vibração da ISO 10816-3, ainda amplamente citados, vêm de uma norma que foi cancelada e substituída pela ISO 20816-3.
- O risco de scuffing é maior no início da operação — logo após um recondicionamento —, e não após anos de uso.
- As estatísticas sobre a “porcentagem de falhas de engrenagens industriais causadas por lubrificação inadequada” variam enormemente, de 23% a 90%, e nenhuma fonte oferece uma pesquisa primária definitiva.
- A adoção da manutenção preditiva apresentou uma pequena queda no setor industrial, lacuna que oferece oportunidades aos primeiros usuários à medida que a tecnologia avança mais rápido que sua aceitação.
O que uma engrenagem industrial faz na fábrica (e o que este guia aborda)
Uma engrenagem industrial transmite movimento rotativo e potência entre eixos, alterando a velocidade ou a direção dentro de um redutor — também chamado de caixa de redução — que contém ainda rolamentos, vedações e um sistema de lubrificação, função desempenhada pelas engrenagens na ampla variedade de aplicações industriais atuais.
Independentemente de a engrenagem ter sido comprada de um fabricante especializado em engrenagens industriais ou ter vindo com uma máquina industrial existente, provavelmente surgirão as mesmas dúvidas: quanto tempo ela durará, quando deverá ser inspecionada e quando o reparo deixará de fazer sentido econômico — além disso, engrenagens submetidas continuamente a cargas de alto torque (acionamentos de moinhos, britadores, misturadores) se desgastam mais rapidamente que engrenagens de tamanho semelhante sob cargas intermitentes; portanto, o regime de trabalho deve orientar o cronograma de inspeção mais do que a idade cronológica.
- Este guia aborda os modos de falha de engrenagens industriais, as estratégias de inspeção, as práticas de manutenção preventiva, o processo de reparo e recondicionamento, a decisão entre reparar e substituir e a avaliação de possíveis prestadores de serviços de reparo.
- Este guia não abordará o seguinte: tipos específicos de engrenagens industriais, procedimentos de seleção de engrenagens, metodologias de dimensionamento de engrenagens de precisão ou especificações de classe de precisão; esses temas são tratados em nosso guia de capacidades de engrenagens industriais, que inclui dimensionamento de 200mm a 6000mm e seleção da classe de precisão.
O conteúdo a seguir pressupõe que já exista uma engrenagem industrial em operação e que se pretenda mantê-la funcionando, ou que seja necessário decidir qual medida tomar quando ela deixar de funcionar corretamente.
Modos de falha e padrões de desgaste comuns
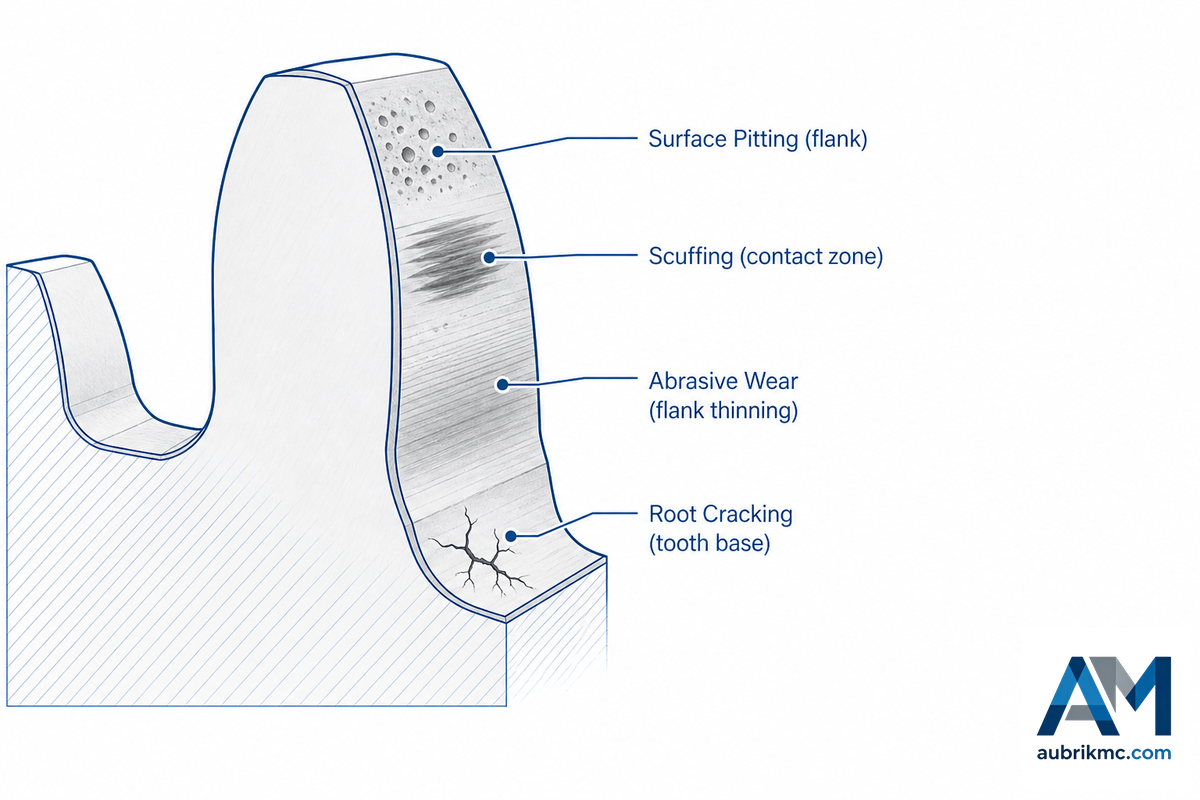
Os sistemas de engrenagens industriais falham de apenas algumas maneiras, todas razoavelmente bem documentadas, e identificar o tipo observado ajuda a compreender a gravidade do problema. A ANSI/AGMA 1010 e sua equivalente internacional, a ISO 10825-1:2022, relacionam seis classes gerais de desgaste dos dentes de engrenagens: danos superficiais, scuffing, deformação permanente, fadiga superficial (pitting), trincas e quebra de dentes. A ISO 10825-1 foi baseada diretamente na norma AGMA anterior, por isso os dois sistemas são praticamente idênticos para engrenagens cilíndricas de dentes retos e helicoidais, bem como para tipos especializados, como engrenagens diferenciais de equipamentos móveis.
| Tipo de falha | Sintoma visível | Gravidade | Urgência típica |
|---|---|---|---|
| Corrosão superficial / desgaste por deslizamento | Superfície do flanco opaca e descolorida, ainda sem pitting | Baixa | Registrar e monitorar a evolução |
| Pitting inicial | Pequenas cavidades dispersas durante o amaciamento, frequentemente autolimitantes | Baixa | Monitorar na próxima inspeção programada |
| Pitting progressivo / micropitting | Aumento da densidade e da profundidade das cavidades entre as inspeções | Moderada | Programar a inspeção para as próximas semanas, não para os próximos meses |
| Scuffing | Superfície do flanco fosca, com aparência de material arrancado, geralmente em engrenagens novas ou recondicionadas | Moderada-alta | Verificar imediatamente a espessura do filme lubrificante e a carga |
| Desgaste abrasivo | Afinamento contínuo do flanco, com resíduos metálicos no óleo | Alta | Investigar a origem da contaminação antes de continuar |
| Deformação plástica / indentação | Ondulações ou marcas visíveis no flanco do dente causadas por sobrecarga | Alta | Confirmar se a carga não excedeu a capacidade nominal |
| Esmagamento / lascamento da camada endurecida | Descamação ou desprendimento de fragmentos da camada endurecida | Alta | Programar a desmontagem, sem adiá-la |
| Trinca na raiz | Trinca fina na raiz do dente, que pode exigir ensaio por líquido penetrante para ser identificada | Crítica | Parar e inspecionar antes de retomar a operação |
| Quebra de dente | Dente ausente ou fraturado, com mudança repentina de ruído/vibração | Crítica | Desligar imediatamente |
Quais são os primeiros sinais de alerta de falha em engrenagens?
Em ordem de confiabilidade, primeiro muda o sinal de vibração na frequência de engrenamento, depois surgem partículas metálicas em uma amostra de óleo e, somente muito mais tarde, aparecem ruídos audíveis ou calor visível. Quando uma engrenagem passa a produzir ruído perceptível, a falha geralmente já está muito além do ponto em que seria fácil corrigi-la.
Nota de pesquisa. Um estudo revisado por pares de 2024 sobre análise de vibrações demonstrou 99,73% de precisão na detecção de pitting localizado e baixo nível de lubrificante antes que fossem visíveis, e outro artigo de 2023, que aplicou um modelo de rede neural convolucional (CNN) a dados de acelerômetros triaxiais, alcançou 98,9-99,6% de precisão na classificação de defeitos semelhantes.
“Pouquíssima atenção e preocupação foram dedicadas ao estudo do desgaste dos dentes de engrenagens… esse assunto diz respeito principalmente a dentes com baixa dureza superficial ou a engrenagens com lubrificação inadequada.”
A parte contraintuitiva é a seguinte: uma engrenagem é intencionalmente projetada para que o pitting ocorra antes da quebra dos dentes, pois o projetista prefere que ela apresente desgaste evidente em vez de quebrar repentina e silenciosamente; assim, o desgaste superficial pode servir como sinal para programar uma intervenção, e não como emergência imediata — com uma grande exceção: o scuffing. Ao contrário do que se costuma imaginar, o scuffing tem maior probabilidade de ocorrer logo na partida ou imediatamente após uma revisão geral, antes que os dentes desenvolvam a microtextura que os protege durante o amaciamento normal; por isso, um redutor recém-saído da oficina exige mais monitoramento nas primeiras semanas, não menos.
| Tipo de engrenagem | Primeiro local de desgaste | Motivo |
|---|---|---|
| Par coroa e rosca sem-fim | Zona de contato da coroa | Por projeto, a coroa é o componente mais macio e sacrificial |
| Engrenagem cônica | Fadiga na raiz, na extremidade menor do dente | A tensão de flexão concentra-se nesse ponto |
| Engrenagem helicoidal | Distribuído uniformemente pelo perfil do dente | Os dentes inclinados engrenam progressivamente, não todos de uma vez |
| Conjunto de engrenagens planetárias | Uma engrenagem planetária, sobrecarregando silenciosamente as demais | Os múltiplos engrenamentos entre planetária, coroa e engrenagem central ocultam a perda de capacidade de carga |
| Cremalheira e pinhão | Seção mais percorrida da cremalheira | O contato repetido dos flancos concentra-se nesse ponto |
As engrenagens cônicas espirais quebram pelo mesmo mecanismo de fadiga na raiz dos dentes das engrenagens cônicas de dentes retos, apenas distribuído ao longo de um perfil curvo. A contaminação pode agravar esses modos de falha – em um estudo revisado por pares de 2021 sobre redutores de um sistema transportador de mineração, constatou-se que o pó de carvão misturado ao óleo acelerava o desgaste abrasivo, o scuffing e o pitting no aço cementado das engrenagens, enquanto um revestimento de carbono tipo diamante aumentava significativamente a resistência ao desgaste, mesmo com o óleo contaminado.
Protocolos de inspeção e verificação
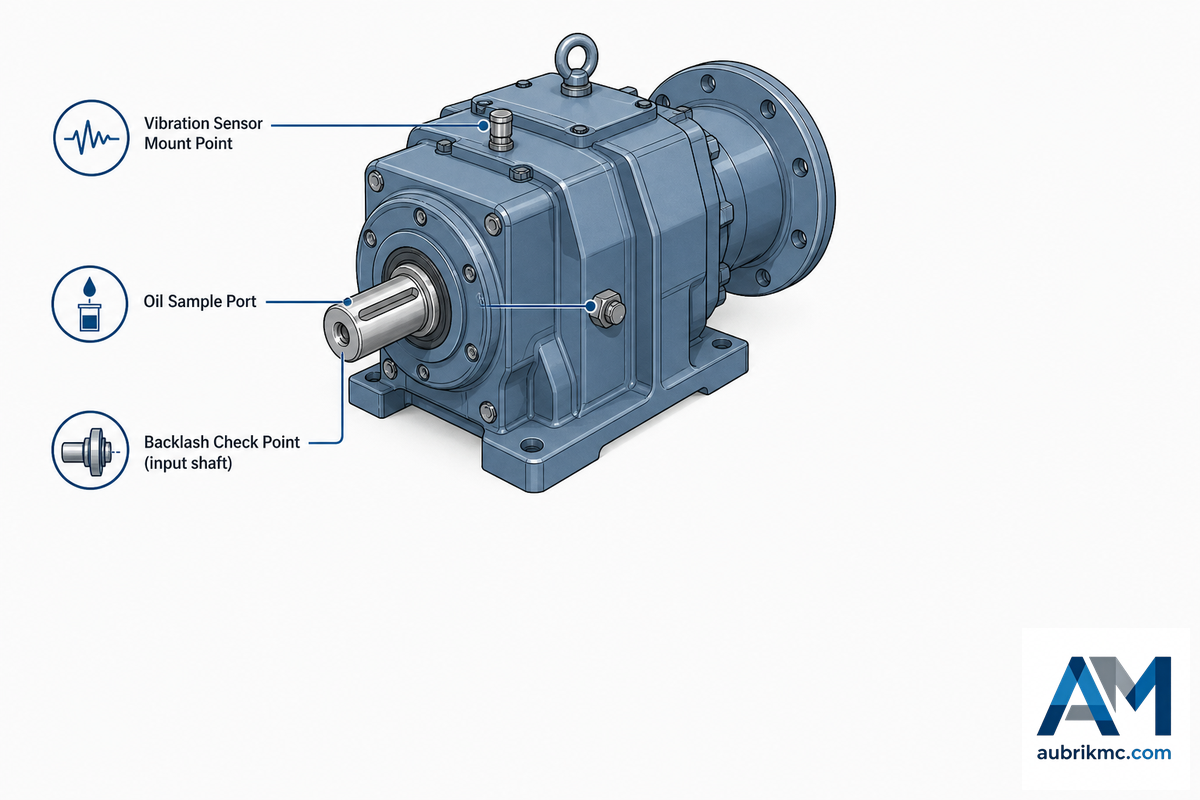
A inspeção de rotina ajuda a detectar esses modos de falha enquanto o reparo ainda é relativamente barato, e a análise de vibrações e a análise de óleo — as duas melhores ferramentas disponíveis — identificam problemas que uma delas isoladamente pode não detectar. Um estudo de caso da Palo Verde Nuclear Generating Station, publicado originalmente na revista Analysis e republicado por diversas publicações de manutenção, demonstra a vantagem de usar ambas: 40% dos defeitos de rolamentos foram detectados pela análise de óleo, 33% pela análise de vibrações e os 27% restantes somente pela aplicação conjunta das duas técnicas. Considere esses números exatos como representativos, não como garantia para seu equipamento, mas não elimine nenhum dos métodos se quiser uma cobertura completa.
📐 Nota de engenharia: limites das zonas de vibração. As tabelas de severidade de vibração do Anexo A da ISO 10816-3:2009 — ainda os valores mais citados na internet — foram canceladas em 2022 e substituídas pela ISO 20816-3:2022. Segundo as tabelas anteriores verificadas, uma máquina de grande porte (>300 kW) sobre fundação rígida passava do limite entre as Zonas A/B em 2,3 mm/s RMS para o limite entre as Zonas C/D em 7,1 mm/s; uma máquina de médio porte (15-300 kW) sobre suportes rígidos passava de 1,4 mm/s para 4,5 mm/s nas mesmas zonas.
Esses valores são referências práticas úteis, mas o documento aplicável atualmente é a ISO 20816-3 — confirme a edição vigente ou a especificação de comissionamento do fabricante original do redutor antes de considerar qualquer valor isolado como limite de aceitação.
Além da vibração, três verificações devem fazer parte de todo intervalo de inspeção: medição da folga entre dentes com relógio comparador, pois o aumento dessa folga indica desgaste nos dentes em contato — distribuído por todo o número de dentes da engrenagem —, muitas vezes invisível a olho nu; inspeção visual e por boroscópio dos dentes de engrenagens cilíndricas de dentes retos e de outros flancos para acompanhar a progressão do pitting; e análise do óleo para verificar alterações de viscosidade, teor de água e contagem de partículas metálicas. Um teor de água superior a aproximadamente 0,1% no óleo de engrenagens está associado a uma redução significativa da vida útil dos rolamentos, e uma variação de viscosidade superior a cerca de 10-15% em relação à classe especificada é um limite de intervenção usual em várias referências de lubrificação industrial.
| Classe de serviço | Inspeção visual/da folga entre dentes | Amostra de óleo | Rota de medição de vibrações |
|---|---|---|---|
| Crítica (ponto único de falha) | Mensal | Mensal | Contínua ou mensal |
| Industrial padrão | Anual | No mínimo trimestral | Trimestral |
| Ambiente severo (poeira, lavagem, ciclos térmicos) | Trimestral | Mensal | Mensal |
Um ponto de inspeção fácil de ignorar é a verificação da relação de transmissão e da folga entre dentes em relação à especificação original – se a folga tiver aumentado além da tolerância de projeto da engrenagem, isso, por si só, confirma o desgaste dos flancos, mesmo que a superfície ainda pareça aceitável sob a luz de uma lanterna. As normas de fabricação e inspeção de engrenagens industriais geralmente especificam uma faixa aceitável de folga entre dentes na fabricação; o valor indicado na documentação do fabricante original deve ser verificado novamente em todas as inspeções principais, em vez de se utilizar um valor genérico do setor. Oficinas que fabricam engrenagens internamente normalmente conseguem manter tolerâncias mais rigorosas para esse valor do que oficinas que terceirizam a usinagem.
Programação da manutenção preventiva e da lubrificação de trens de engrenagens
A qualidade da lubrificação é a variável de manutenção que mais afeta a vida útil das engrenagens, mas a porcentagem exata de falhas que ela causa é realmente controversa nas fontes publicadas – os números variam de aproximadamente 23% a mais de 90%, dependendo de quem faz a contagem e do que é contabilizado. Essa própria variação é uma constatação útil: considere com ceticismo qualquer porcentagem exata isolada e concentre-se nas ações de manutenção recomendadas de forma consistente, independentemente do número adotado.
Como deve ser feita a manutenção de engrenagens industriais?
A manutenção de engrenagens industriais deve seguir uma rotina definida de amostragem de óleo e inspeção visual de acordo com a classe de serviço, comparando os resultados das amostras com uma linha de base, e não avaliando valores isolados. Estudos da NASA e do Army Research Lab sobre pares de engrenagens cilíndricas de dentes retos indicam que a taxa de desgaste diminui com o aumento da viscosidade do lubrificante e da espessura específica do filme – ou seja, uma viscosidade incorreta para determinada carga e velocidade faz mais do que provocar vazamentos: ela reduz diretamente a vida útil das engrenagens por meio de um mecanismo específico e quantificável.
- Dois erros comuns aparecem repetidamente na literatura de manutenção:
- A mistura progressiva de lubrificante com viscosidade incorreta ao se “completar o nível” após um vazamento, o que elimina a espessura correta do filme.
- A comum (e equivocada) “margem de segurança” da lubrificação excessiva, que aumenta a agitação do lubrificante, gera calor e produz pressão hidráulica suficiente na pistola de graxa para expulsar a vedação de um rolamento.
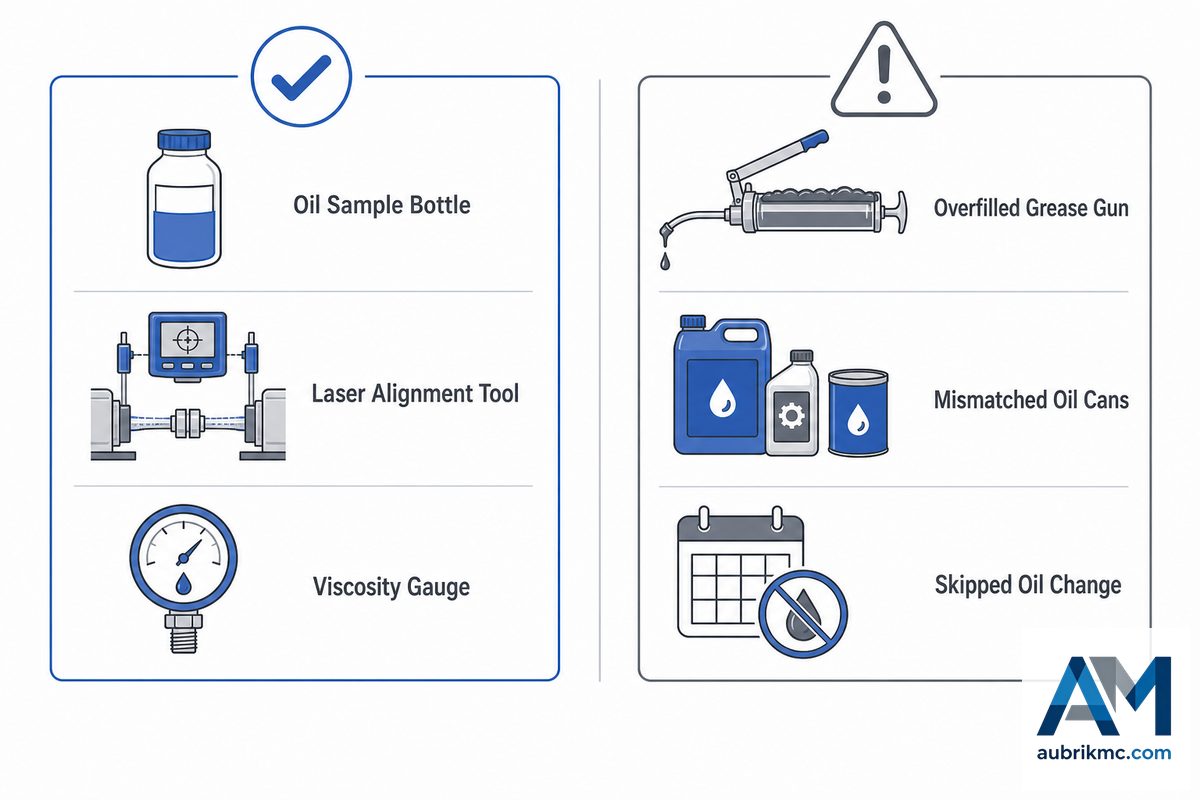
✔ O que realmente prolonga a vida útil das engrenagens
- Amostragem de óleo em intervalos fixos, sempre no mesmo ponto e sob a mesma condição operacional
- Adequação da classe de viscosidade ao regime de trabalho e à faixa de temperatura ambiente
- Alinhamento a laser verificado após o comissionamento e novamente após a estabilização térmica
⚠ O que reduz silenciosamente essa vida útil
- Tratar a lubrificação excessiva como margem de segurança, e não como modo de falha
- Misturar óleos sintéticos e minerais com pacotes de aditivos incompatíveis
- Ignorar a troca do óleo de amaciamento após um recondicionamento ou uma nova instalação
O desalinhamento merece uma categoria própria; diversos relatórios o relacionam de forma independente como uma das causas evitáveis mais frequentes de falhas prematuras em engrenagens e rolamentos, muitas vezes aparecendo primeiro como um componente elevado de vibração axial na frequência de rotação e podendo anteceder o ruído audível em semanas. Um acoplamento alinhado a laser pode ter sido verificado uma vez durante o comissionamento, mas isso não equivale a verificá-lo depois que a máquina atinge a temperatura de regime permanente – a posição do eixo muda com a dilatação térmica. Uma “verificação a quente” três meses após a instalação pode ser necessária para detectar problemas de alinhamento não identificados pela “verificação a frio” durante a partida.
Exemplo de campo. Um engenheiro de serviço de campo de um fabricante descreveu uma situação que se repete constantemente na fábrica: um pequeno retentor de óleo começa a apresentar um leve vazamento em um redutor que, fora isso, está em boas condições; o vazamento é registrado e ignorado porque a unidade continua funcionando normalmente; dezoito meses depois, esse mesmo retentor de $8 permitiu a entrada de tanta sujeira e a perda de tanto lubrificante que o redutor precisa ser removido para um recondicionamento completo — transformando uma troca de retentor de cinco minutos em uma desmontagem de vários dias. O mecanismo quase sempre é o mesmo: um reparo pequeno e barato, adiado por tempo suficiente, torna-se caro, e o que causa o dano é o próprio adiamento, não o defeito original.
O processo de reparo e recondicionamento de um redutor industrial
⚠️ Antes da desmontagem: bloqueio e etiquetagem. Toda desmontagem de redutor é uma operação de manutenção sujeita à OSHA 29 CFR 1910.147, que exige a verificação do estado de energia zero antes do início do trabalho — uma etapa que, segundo instrutores de segurança em manutenção, é ignorada com mais frequência do que qualquer outro requisito de bloqueio e etiquetagem. Confirmar a ausência de energia antes de desacoplar um acoplamento ou abrir uma carcaça não é mera burocracia opcional; é a medida adotada por um técnico de engrenagens qualificado para evitar lesões causadas por uma reenergização inesperada.
Toda oficina mecânica que repara redutores industriais executará o trabalho segundo o mesmo processo básico de cinco etapas. A análise da falha – etapa 2 – frequentemente recebe menos atenção do que deveria; é ela que determina se a causa do problema será corrigida ou se apenas o primeiro componente que quebrou será substituído.
- Desmontagem e limpeza
- Uma análise de falha baseada em uma taxonomia de defeitos comuns (pitting, dentes ausentes, trincas na raiz, desgaste geral, dentes quebrados, tipos de falhas combinadas), em vez de uma inspeção visual informal (“esta engrenagem parece estar boa”)
- Suprimento de componentes ou nova usinagem interna (usinagem por Fellows, fresamento por geração ou retificação de engrenagens)
- Remontagem de precisão conforme as tolerâncias do fabricante original
- Testes de qualidade antes do retorno da unidade
Depois de comprovado o dano, os caminhos se dividem de acordo com a forma de reparo da engrenagem. Um levantamento das opções de reparo de engrenagens publicado pela revista técnica Plant Engineering – antigo (2002), mas ainda a hierarquia de custos mais detalhada disponível sobre o assunto – ilustra claramente essa faixa de custos: o recondicionamento simétrico reverso de uma engrenagem existente custa 5-15% do valor de uma engrenagem nova, com prazo de 1-2 dias; a retificação reconstrutiva custa cerca de 25%, com prazo de 2-3 dias; a fabricação de um novo pinhão para trabalhar com uma engrenagem principal remanufaturada custa cerca de 50%, com prazo de 2-3 semanas; e uma retificação completa ou redução seguida de novo corte custa cerca de 60%, com prazo de 4-5 semanas. Considere esses dados como proporções relativas aproximadas a serem comparadas com propostas reais, não como preços absolutos atuais, mas eles ilustram diferenças de ordem de grandeza.
💡 Dica profissional. Essa é uma vantagem diferenciada do fabricante — uma oficina com recursos internos de corte CNC, fresamento por geração e soldagem de engrenagens, como o serviço personalizado de novo corte e remanufatura de engrenagens da Aubrik, pode oferecer soluções completas para recondicionamentos industriais personalizados em todo esse espectro, em vez de partir diretamente para a substituição integral. Carcaças de redutores trincadas ou corroídas seguem uma linha de reparo separada, conduzida da mesma forma — o reparo estrutural certificado por soldagem, como o oferecido pelos serviços de soldagem da Aubrik, pode recuperar uma carcaça que, de outra forma, exigiria a substituição da unidade completa.
Exemplo de campo. O redutor montado no eixo de uma linha de embalagem de uma fábrica de processamento de alimentos ilustra um recondicionamento executado corretamente: a desmontagem revelou rolamentos desgastados, uma engrenagem desgastada e vedações com vazamento, mas a carcaça e as demais engrenagens ainda estavam em boas condições. Os técnicos da oficina substituíram os rolamentos, melhoraram as vedações, usinaram uma nova engrenagem e lavaram o sistema de lubrificação — concluindo o serviço em menos de duas semanas por aproximadamente 60% do custo de uma unidade nova e acrescentando uma vida útil estimada de cinco anos. Esse é o resultado que a faixa condicional de 40-60% da próxima seção descreve na prática, não apenas na teoria.
É importante destacar com franqueza: um estudo de grande escala sobre a confiabilidade de redutores no setor eólico, abrangendo 280 falhas documentadas, constatou que a carga dinâmica e as condições de serviço em campo — não apenas a mecânica do recondicionamento — determinam quando os componentes do redutor finalmente falham. Relacionar essa observação aos métodos de reparo acima é uma interpretação editorial nossa, não uma afirmação do próprio estudo: qualquer recondicionamento que não inclua uma análise da causa raiz da falha da engrenagem original apenas adia o mesmo desfecho.
Reparar ou substituir: o limite de decisão em 4 níveis
A decisão entre substituir ou reparar uma engrenagem industrial depende principalmente de uma variável: o custo do reparo como percentual do custo de uma unidade nova, ajustado conforme o prazo de entrega, a criticidade e o histórico de reparos — a mesma lógica de relação de custos adotada na metodologia de custo do ciclo de vida do NIST Handbook 135, utilizada de forma mais ampla nas decisões federais de substituição de equipamentos.
É mais barato reparar ou substituir uma engrenagem industrial?
Quase sempre é mais vantajoso reparar uma engrenagem do que substituir a unidade completa, até que o custo do reparo chegue a cerca de 60% do preço de uma nova — uma regra prática baseada na relação de custos que remonta, pelo menos, a um estudo da Plant Engineering de 2002 e ainda é adotada atualmente por oficinas de reparo de engrenagens.
Abaixo dessa proporção, o reparo é mais barato; acima dela, uma unidade nova oferece garantia, eficiência atual e vida útil conhecida, vantagens que uma carcaça recondicionada com histórico de fadiga desconhecido não consegue igualar.
O limite de decisão entre reparo e substituição em 4 níveis
- Custo do reparo < 40% do custo de uma unidade nova: reparar. Isso se enquadra claramente na viabilidade econômica normal de um primeiro reparo em uma engrenagem sem histórico de falhas recorrentes.
- Custo do reparo entre 40-60% do custo de uma unidade nova: decisão condicional. Considere o prazo de entrega (o reparo normalmente leva de dias a semanas, em comparação com 5 a 30+ semanas para uma unidade nova, grande e personalizada) e quantas vezes essa engrenagem já foi reparada.
- Custo do reparo > 60% do custo de uma unidade nova: substituir (a menos que a engrenagem não seja crítica ou que o prazo de entrega de uma unidade nova seja o verdadeiro problema).
- Qualquer custo de reparo, se for a segunda ou terceira falha em menos de três anos: substituir, independentemente do percentual — falhas recorrentes indicam um problema na escolha original da engrenagem ou nas condições de operação, não apenas falta de sorte.
A criticidade da engrenagem muda a forma como esse limite deve ser interpretado. Para redutores não críticos com uma unidade sobressalente em estoque, um custo de reparo entre 40-60% fica confortavelmente dentro da faixa condicional, e o reparo é adequado porque o custo da parada é insignificante. Para um redutor que represente um ponto único de falha em uma linha de produção, a análise econômica muda: mão de obra emergencial, danos secundários e perda de produção decorrente de uma falha não planejada normalmente superam a diferença entre um reparo programado e a substituição, razão pela qual programar o reparo ao primeiro sinal de desgaste é consistentemente mais barato do que esperar que uma falha imponha a decisão.
Exemplo ilustrativo. Um modelo de custos amplamente utilizado no setor para um redutor montado em eixo de transportador de uma unidade de processamento de grãos demonstra esse cálculo na prática, não como um único incidente verificado, mas como uma composição realista: estima-se que uma reforma programada ao primeiro sinal de desgaste custe $8.000-$10,000, enquanto uma falha não planejada da mesma unidade totaliza aproximadamente $97.500 quando são incluídos frete emergencial, horas extras de mão de obra, oito horas de produção perdida, matéria-prima desperdiçada, multas por atraso nas entregas e danos colaterais a um rolamento e um acoplamento — quase dez vezes o custo do reparo que o planejamento teria evitado.
Como avaliar um prestador de serviços de reparo ou reforma de engrenagens
Ao selecionar um fornecedor para reparar engrenagens, não escolha apenas “quem atende ao telefone”. Trate a escolha como um processo de diligência prévia, da mesma forma que faria ao avaliar fabricantes de engrenagens, fornecedores de engrenagens industriais ou oficinas de reparo independentes — desde empresas regionais como Houston Gear USA, Southern Gear, Buffalo Gear e Brelie Gear até fabricantes maiores e líderes no segmento de engrenagens industriais. Faça estas perguntas antes de enviar esse redutor crítico para uma oficina.
Critérios para avaliar uma oficina de engrenagens
- A oficina emite um relatório escrito de análise de falha antes de apresentar o orçamento do reparo ou fornece apenas um preço? Um relatório escrito é o que diferencia um diagnóstico de um palpite.
- Os equipamentos de medição e calibração da oficina têm rastreabilidade ao NIST ou certificação do NVLAP segundo a ISO/IEC 17025? Essa pergunta, raramente feita, diferencia as oficinas que medem as tolerâncias conforme as especificações do fabricante daquelas que fazem estimativas com base na percepção.
- A oficina possui certificação ISO 9001 e, independentemente disso, tem experiência documentada especificamente em análise de falhas e reusinagem de redutores? A ISO 9001 valida um sistema de gestão da qualidade, mas não comprova especificamente a especialização em redutores — até mesmo os principais fabricantes de engrenagens podem possuir o certificado sem profundo domínio específico de redutores, portanto não faça apenas uma pergunta.
- A oficina usina e fabrica internamente as engrenagens dos redutores ou terceiriza o serviço para outro fornecedor e acrescenta uma margem ao preço? A capacidade de usinagem interna é o que permite a uma oficina oferecer a faixa de custo de reparo de 5%-60% mencionada na seção anterior.
- Quais são os termos e as condições da garantia para um reparo em comparação com uma reforma completa, e eles variam para unidades mais antigas e/ou obsoletas? Os termos de garantia de um reparo não são padronizados; certifique-se de que estejam documentados antes do envio.
- A oficina tem experiência documentada na usinagem de tipos especiais de engrenagens — cônicas de dentes retos, espinha de peixe ou conjuntos de engrenagens epicicloidais — ou trabalha apenas com perfis cilíndricos de dentes retos e helicoidais convencionais? Oficinas que trabalham somente com perfis comuns frequentemente terceirizam qualquer serviço incomum, aumentando o prazo e o custo.
A calibração rastreável ao NIST e a distinção entre a ISO 9001 e a experiência com caixas de engrenagens são, ao mesmo tempo, as duas questões menos feitas e as duas mais reveladoras deste guia, pois poucas oficinas estão preparadas para responder a perguntas sobre a precisão das próprias medições, embora muitas consigam fornecer, sob demanda, estimativas de prazo de execução e preço.
Perspectivas do setor: o que está mudando na manutenção de engrenagens
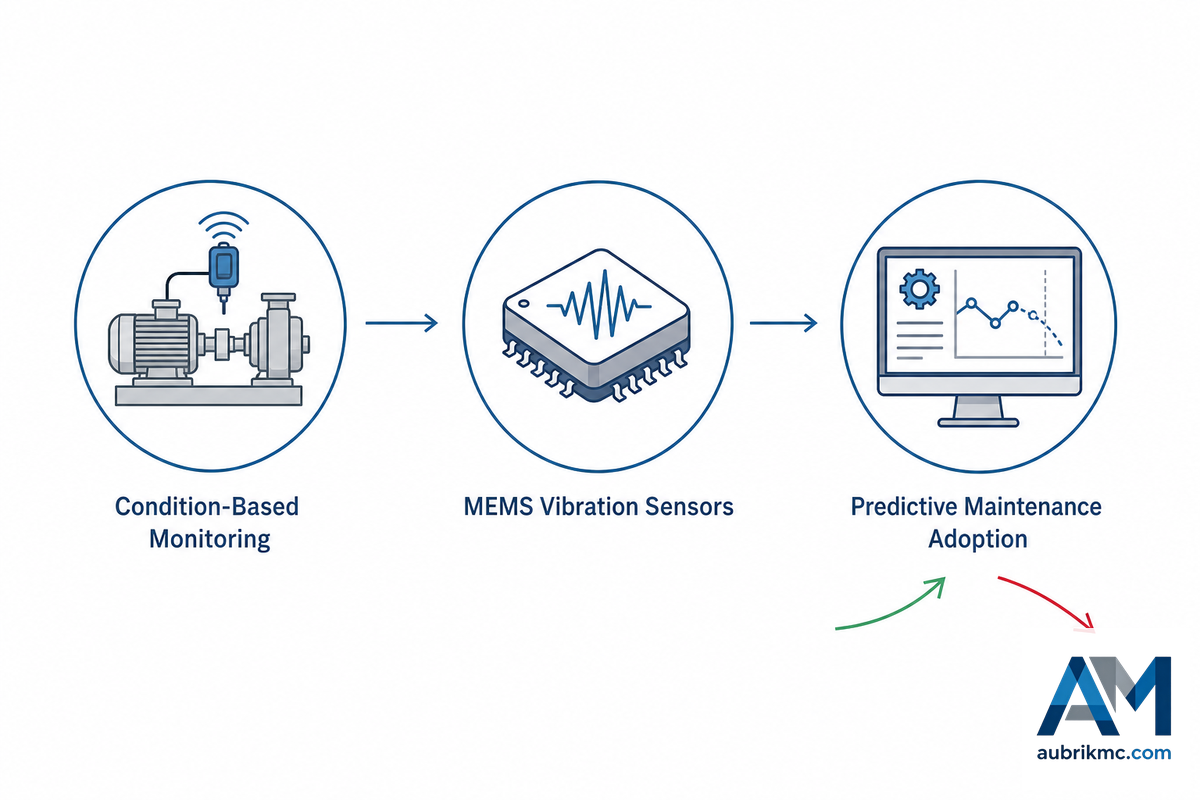
O monitoramento baseado na condição está se tornando acessível tanto para oficinas de médio porte quanto para grandes operações em ambientes industriais exigentes, o que altera o cálculo entre reparar e substituir apresentado na primeira parte deste guia; uma falha por pitting em estágio inicial, identificada em uma engrenagem por análise de vibração ou de óleo, muitas vezes a torna candidata ao reparo (enquanto a mesma falha, detectada somente depois que a engrenagem começa a apresentar ruído perceptível, frequentemente exige substituição), e uma das principais tendências de manutenção industrial para 2026 citadas por vários analistas é, de fato, o monitoramento avançado da condição, que agora pode ser facilmente integrado ao acompanhamento em tempo real de velocidade e carga nos sistemas de automação e controle de movimento; mesmo os acelerômetros do tipo MEMS de baixo custo utilizados atualmente em dispositivos de monitoramento têm largura de banda de 10kHz, perfeitamente adequada para muitas aplicações rotativas (com sensores piezoelétricos especializados disponíveis para unidades de maior velocidade).
27%
Adoção da manutenção preditiva em 2025 (queda em relação a 30% em 2024)
10kHz
Largura de banda dos acelerômetros MEMS atuais de faixa intermediária
Uma ressalva importante e realista é que a tecnologia avançou mais rapidamente do que sua adoção, e uma pesquisa do setor realizada no início de 2025 indicou que a adoção da manutenção preditiva chegou a cair alguns pontos percentuais entre 2024 e 2025 (para 27%), portanto qualquer organização que esteja planejando modernizações de manutenção para 2026 tem uma oportunidade singular: os recursos de monitoramento da condição agora são amplamente acessíveis e adotados pelos principais fabricantes de equipamentos, mas poucos prestadores de serviços de manutenção para operações de médio porte já os implementaram em escala.
Separadamente, projeta-se que o mercado mais amplo de serviços de reparo e manutenção de redutores industriais cresça a uma taxa moderada de um dígito até meados da década de 2030 — um contexto útil para o planejamento de longo prazo, embora esse não seja o motivo para tomar nenhuma das medidas acima; a lacuna na adoção do monitoramento da condição é.
Perguntas frequentes
P: Com que frequência um redutor industrial deve ser inspecionado?
Ver resposta
Um redutor industrial para serviço padrão normalmente requer uma amostra trimestral de óleo e uma verificação visual e da folga entre dentes anualmente, enquanto uma unidade crítica que represente um ponto único de falha exige amostragem mensal de óleo e monitoramento de vibração contínuo ou mensal. Ambientes severos — com muita poeira, lavagem e grandes variações térmicas — reduzem todos os intervalos, muitas vezes para uma frequência mensal em todos os itens.
P: Com que frequência a lubrificação de engrenagens industriais deve ser verificada ou trocada?
Ver resposta
A condição do óleo deve ser avaliada por amostragem na mesma frequência das inspeções — trimestralmente para serviço padrão e mensalmente para ativos críticos — em vez de a troca seguir apenas um calendário fixo. Um desvio de viscosidade superior a aproximadamente 10-15% em relação à especificação, um teor elevado de água ou o aumento na contagem de partículas devem determinar a troca do óleo, independentemente de quanto tempo tenha transcorrido desde a última troca programada.
P: O que normalmente envolve a reforma de um redutor industrial?
Ver resposta
Uma reforma começa pela desmontagem e limpeza, seguidas de uma etapa de análise de falha que identifica a verdadeira causa raiz, e não apenas a peça quebrada; depois vêm os suprimentos dos componentes ou a reusinagem interna da engrenagem, do rolamento ou da vedação danificados, a remontagem de precisão conforme as tolerâncias do fabricante original do equipamento (OEM) e uma execução de teste de qualidade antes que a unidade retorne à operação. Dependendo do componente danificado, a solução de reparo pode variar desde a reutilização de uma engrenagem simétrica existente em posição invertida, de baixo custo e equivalente a aproximadamente 5-15% do custo de uma unidade nova, até a retificação ou o recorte completo dos dentes, na faixa de 50-60%. A análise de falha é a etapa com maior probabilidade de ser apressada por uma oficina pressionada pelo prazo, e é ela que determina se a correção realmente soluciona o motivo original da falha da engrenagem.
P: Qual é a faixa de custo típica da reforma de um redutor industrial?
Ver resposta
As faixas de custos publicadas variam enormemente conforme o tamanho do redutor e a solução de reparo escolhida: uma substituição mínima por inversão de uma engrenagem simétrica custa aproximadamente 5% do valor de uma unidade nova, enquanto a retificação ou o recorte completo dos dentes chega a cerca de 60%. Solicite um orçamento detalhado por opção de reparo, em vez de um único valor, pois a diferença entre as opções é grande o suficiente para, por si só, mudar a decisão entre reparar e substituir.
P: Que perguntas devem ser feitas antes de contratar uma oficina de reparo de engrenagens?
Ver resposta
Pergunte se a oficina fornece um relatório escrito de análise de falha antes do orçamento, se os equipamentos de calibração têm rastreabilidade ao NIST ou acreditação do NVLAP, se a certificação ISO 9001 é acompanhada de experiência específica no reparo de redutores e se a usinagem das engrenagens é realizada internamente ou terceirizada com acréscimo de margem. A pergunta sobre a rastreabilidade da calibração, em particular, raramente é feita e diferencia de forma confiável as oficinas rigorosas daquelas que trabalham com estimativas.
P: De que são feitas as engrenagens industriais?
Ver resposta
As engrenagens industriais são frequentemente usinadas em aço-liga — engrenagens de aço com endurecimento superficial são a norma — por meio de cementação, têmpera por indução ou nitretação, combinando uma superfície dentada dura e resistente ao desgaste com um núcleo tenaz e resistente a trincas. Bronze, ferro fundido e plásticos de engenharia são empregados em aplicações específicas com cargas menores ou sensíveis a ruídos, enquanto engrenagens para mineração ou unidades de uso marítimo normalmente adotam camadas endurecidas mais profundas para resistir à abrasão.
P: Um dente de engrenagem trincado ou lascado pode ser reparado ou é necessário substituir toda a engrenagem?
Ver resposta
Um único dente lascado ou trincado em uma engrenagem grande muitas vezes pode ser reparado por deposição de solda seguida de reusinagem ou pela substituição parcial do dente, pois raramente é econômico descartar uma engrenagem grande devido a apenas um dente danificado — os profissionais geralmente concordam que um reparo economicamente viável só faz sentido quando a própria engrenagem é grande. Em engrenagens pequenas ou de tamanho moderado, um dente trincado indica com maior frequência que a substituição completa da engrenagem é mais econômica do que tentar um reparo parcial, pois a fabricação de uma engrenagem totalmente nova pode custar menos do que um reparo altamente personalizado de um único dente.
Por que escrevemos este conteúdo
A Aubrik fabrica sistemas de automação de soldagem e, mais recentemente, engrenagens industriais personalizadas e de grande diâmetro, além de sistemas de giro, o que significa que nossa equipe de engenharia recebe dúvidas sobre inspeção e sobre reparar ou substituir tanto de clientes que compraram engrenagens de outros fornecedores há vários anos quanto de clientes que estão adquirindo produtos novos.
Este guia reflete essas conversas sobre manutenção — as perguntas que realmente recebemos depois que uma engrenagem opera por alguns anos, e não as questões de seleção abordadas em nosso guia de dimensionamento. Os valores de custo e prazo apresentados ao longo do conteúdo foram compilados de várias fontes publicadas do setor e variam conforme o tamanho e o material da engrenagem e a oficina; considere-os faixas para planejamento, não orçamentos.
Referências e fontes
- ISO 10825-1:2022, Engrenagens, desgaste e danos nos dentes das engrenagens — Organização Internacional de Normalização
- ISO 20816-3:2022, Medição e avaliação da vibração de máquinas, Parte 3 — Instituto Sueco de Normas (SIS)
- ISO 9001:2015, Requisitos para sistemas de gestão da qualidade — Organização Internacional de Normalização
- Programa Nacional Voluntário de Acreditação de Laboratórios (NVLAP) — Instituto Nacional de Padrões e Tecnologia dos Estados Unidos
- Como manter as equipes industriais em conformidade com uma reciclagem sobre a OSHA — Machinery Lubrication (Noria Corporation)
- Diagnóstico de falhas em redutores por meio da análise de sinais de vibração — Sensors (MDPI), revisado por pares, 2024
- Detecção de defeitos em redutores com base em CNN a partir de sinais de vibração — Sensors (MDPI), revisado por pares, 2023
- Revestimentos resistentes ao desgaste para redutores de transportadores de mineração — Materials (MDPI), revisado por pares, 2021
- Falhas em redutores de turbinas eólicas e análise da lubrificação — Materials Today: Proceedings (Elsevier), revisado por pares
- Conjunto de dados de falhas em redutores: classificação de defeitos sob velocidade e carga variáveis — arXiv
- Reformar, modernizar ou substituir esse acionamento por engrenagens? — Plant Engineering
- Falhar melhor: a história por trás da nomenclatura de falhas em engrenagens — Gear Technology
- As 10 principais tendências de manutenção industrial para 2026 — Advanced Technology Services
- O panorama da manutenção industrial em 2025 — MaintainX
- Uma investigação experimental da influência da viscosidade do lubrificante na taxa de desgaste de engrenagens cilíndricas de dentes retos — NASA Technical Reports Server
- NIST Handbook 135, manual de custo do ciclo de vida para o Programa Federal de Gestão de Energia — Instituto Nacional de Padrões e Tecnologia
Artigos relacionados
- Guia de capacidade de engrenagens industriais — dimensionamento de 200-6000mm e seleção da classe de precisão
- Rolamentos de giro — especificações, tipos e acionamentos de giro
- Guia de manutenção de rolamentos de giro e decisão entre reparo e substituição
- Capacidade de usinagem CNC personalizada e remanufatura de engrenagens
- Usinagem CNC personalizada: guia sobre o que esperar
- Serviços de soldagem de metais: guia de avaliação para compradores



