
Entrez en contact avec Aubrik Company

Caractéristiques essentielles
| Coût type d’une solution clé en main | $75,000 – $300,000 |
| Principaux procédés pris en charge | MIG, TIG, laser, par points, plasma |
| Délai type entre l’appel d’offres et la production | 4–6 semaines après réception, auxquelles s’ajoutent en amont la sélection du fournisseur et la mise en service |
| Norme de sécurité applicable | ANSI/A3 R15.06-2025 (adoption américaine en 2025 de l’ISO 10218) |
| Étape suivante | Suivez le plan de déploiement en 4 phases avant de demander un devis. |
Les systèmes de soudage robotisé sont des cellules automatisées qui associent un bras robotisé multiaxe à une source de courant de soudage afin d’assembler des pièces métalliques sans intervention manuelle sur la torche de soudage, et ils ont connu une véritable transformation dans tout le secteur du soudage : autrefois réservés aux constructeurs automobiles, ils sont désormais accessibles aux ateliers qui emploient une douzaine de soudeurs. Les cellules compactes sont maintenant proposées à partir d’environ $75,000, et la pénurie persistante de soudeurs incite de nombreux ateliers à envisager sérieusement l’automatisation du soudage, non seulement sous la forme de grandes lignes robotisées de soudage à haut volume, mais aussi de cellules plus petites et faciles à utiliser, dimensionnées pour un atelier d’une douzaine de personnes. (Mis à jour en juillet 2026.)
Les systèmes de soudage robotisé sont des ensembles conçus autour d’un bras robotisé multiaxe, d’une source de courant de soudage, d’un système de commande et d’une enceinte de sécurité, afin d’automatiser le soudage MIG, TIG, laser ou par points (le prix d’une installation clé en main type varie de $75 000 à $300 000).
- La principale lacune des acheteurs ne concerne pas le matériel, mais la manière d’évaluer un intégrateur de systèmes, un sujet que même les intégrateurs ont tendance à ne pas expliquer sur leurs sites web.
- En règle générale, la mise en production complète prend de quatre à six semaines, et non une seule journée comme pourraient le laisser penser les arguments commerciaux vantant une solution « prête à l’emploi ».
- Une nouvelle certification propre à la robotique, la certification CRAW de l’AWS, est proposée pour encadrer le soudage en complément, et non en remplacement, de la certification CWI de l’AWS, qui reste la certification requise pour le soudage.
- Un système clé en main coûte généralement $75 000-$300 000 (le bras robotisé seul coûte bien moins d’un tiers de ce montant.)
- Selon les données du BLS, une moyenne de 45 600 postes devraient être à pourvoir chaque année dans le soudage, mais il s’agira principalement de remplacements plutôt que d’une croissance nette de l’emploi.
Ce qui constitue un système de soudage robotisé
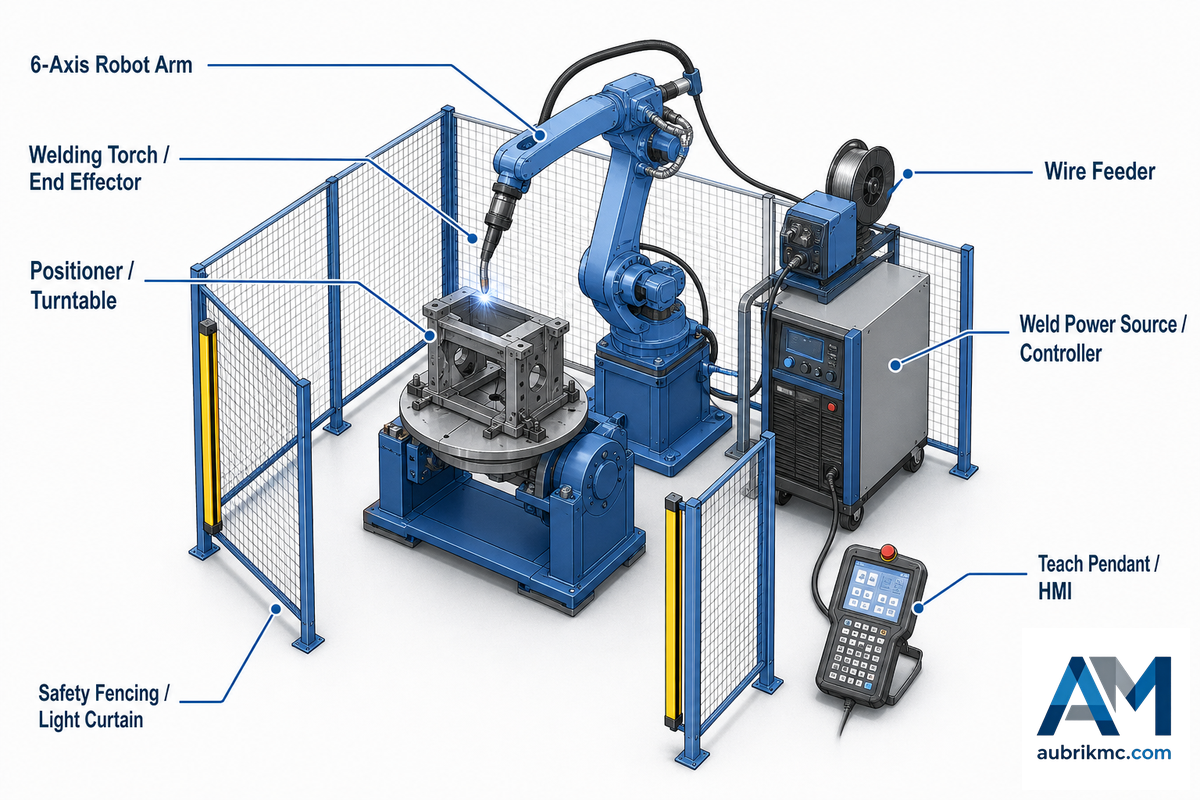
Dans sa forme la plus élémentaire, un système de soudage robotisé peut être défini comme un outil robotisé programmé qui assemble deux pièces métalliques sans que l’opérateur touche la torche de soudage ; toutefois, cette description ne rend pas compte de la complexité nécessaire dans un atelier qui exécute des tâches de soudage répétitives à chaque poste. Un système de soudage robotisé n’est pas une machine isolée : il intègre cinq à six composants différents.
📐 Éléments essentiels
Une cellule fonctionnelle comprend un bras robotisé multiaxe, une source de courant de soudage, une torche de soudage ou une tête laser, un contrôleur, une enceinte de sécurité et un outillage permettant de positionner systématiquement une pièce selon une orientation reproductible. Pour obtenir des exemples d’équipements de manutention des pièces, consultez le catalogue des positionneurs et vireurs de soudage de RESIZE, puis demandez à l’intégrateur de la cellule de confirmer les interfaces de charge, de commande des mouvements et de sécurité du modèle sélectionné.
💡 Conseil d’expert
S’il manque ne serait-ce qu’un de ces composants, vous n’aurez qu’un bras robotisé équipé d’une torche vissée à son extrémité, et non un système capable de respecter systématiquement les mêmes tolérances d’un poste à l’autre.
Cette distinction est importante lors de la réception des devis. Certains fournisseurs de matériel de soudage robotisé chiffrent le bras robotisé et la source de courant, puis ajoutent ultérieurement l’outillage et la programmation sous forme d’« avenants » facturés après l’envoi du bon de commande. Les directives de l’OSHA relatives au bras robotisé industriel et aux systèmes qui l’entourent précisent même que le système de commande et les capteurs reliés au bras doivent être considérés comme faisant partie du matériel évalué, et non le bras seul.
📐 Vérification des caractéristiques
Exigez que le fournisseur adopte la même approche dans son devis, en demandant notamment le détail de tous les capteurs et équipements raccordés, au lieu de désigner globalement l’ensemble du matériel comme le « système robotisé ». Les caractéristiques courantes de cette catégorie d’équipements comprennent une répétabilité de positionnement de 0,02-0,03 mm, une charge utile de 3-25 kg, un indice de protection de IP65 à IP67 et une alimentation triphasée de 380 VAC (±15 %), dont la compatibilité avec les installations de votre atelier doit être vérifiée avant de finaliser l’achat.
| Composant | Fonction |
|---|---|
| Bras robotisé | Déplace la torche de soudage ou la tête laser le long de la trajectoire de soudage programmée |
| Source de courant de soudage | Fournit le courant et la tension de soudage pour les procédés MIG, TIG, laser ou plasma |
| Système de commande | Exécute le programme de mouvement et le coordonne avec la source de courant de soudage |
| Outillage | Maintient la pièce avec une tolérance répétable sur laquelle le robot peut compter |
| Enceinte de sécurité | Protecteurs avec interverrouillage, barrières immatérielles et arrêts d’urgence autour de la cellule |
| Capteurs | Suivi de joint, détection des collisions et contrôle de présence des pièces |
Trois voies permettent d’obtenir une cellule opérationnelle — la machine de soudage robotisé autonome, la cellule de soudage robotisé préconçue ou une installation de soudage par robot collaboratif sans enceinte — et chacune répond différemment à la liste ci-dessus. Si vous ne savez pas encore laquelle de ces trois solutions convient à vos pièces, notre guide d’achat d’une machine de soudage robotisé présente la liste de contrôle du périmètre de l’appel d’offres, qu’il est inutile de reprendre ici. Cet article intervient après cette décision : il explique comment budgétiser le projet, évaluer le constructeur et assurer le fonctionnement de la cellule.
Quel procédé de soudage convient à vos pièces
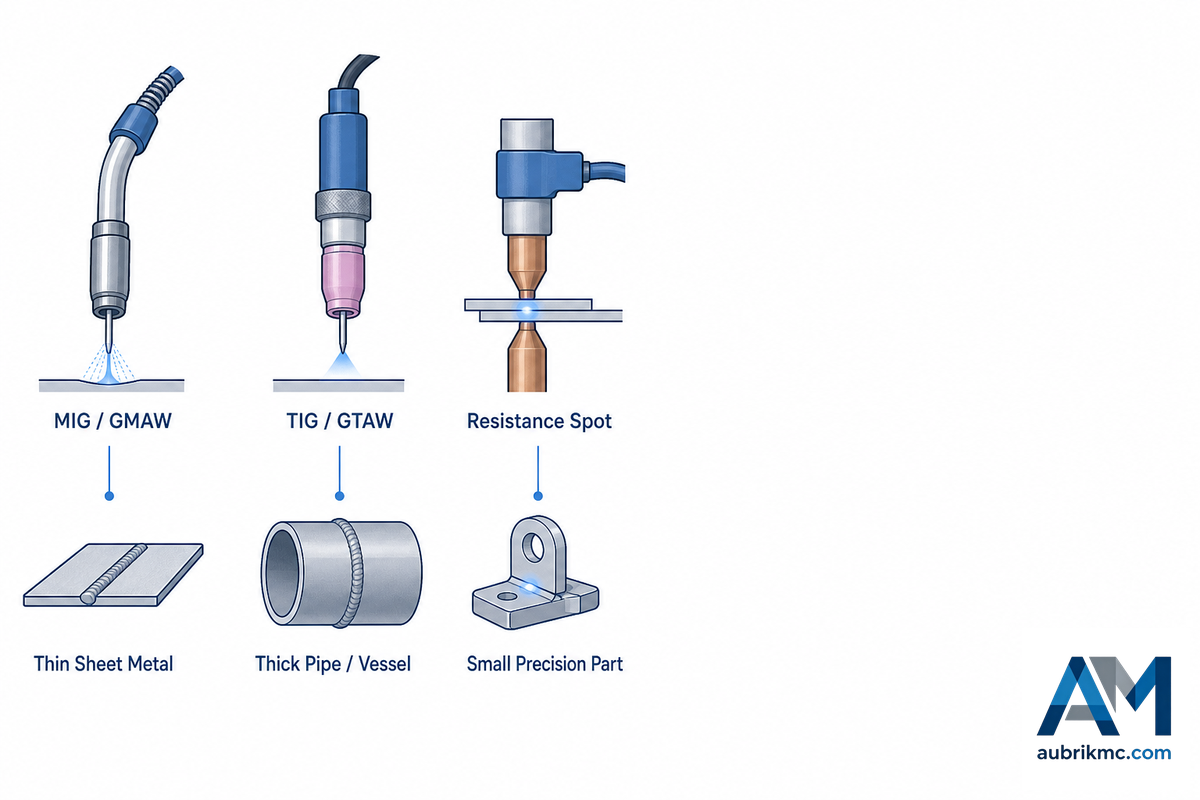
Il existe plusieurs types de soudage robotisé, et le choix dépend davantage de vos pièces que de votre budget. Le MIG convient à la fabrication répétitive de pièces en acier et couvre la plus large plage d’épaisseurs de matériau, le TIG est adapté à l’acier inoxydable ainsi qu’aux soudures fines ou d’aspect, le soudage par points convient aux assemblages identiques produits en grande série, et le laser aux travaux exigeant des tolérances serrées. Le matériau, l’accès à l’assemblage et la sensibilité à la chaleur restreignent rapidement le choix.
Quel type de soudage est utilisé dans la construction automobile ?
Dans la construction automobile, les caisses en blanc sont principalement assemblées par soudage robotisé par points par résistance, car les emplacements des soudures se répètent sur un grand volume de pièces identiques. Les procédés à l’arc, au laser et autres restent employés pour les supports, les châssis, les bacs de batteries et les pièces d’échappement lorsque des essais de procédé en confirment la compatibilité. Hors de l’automobile, la même règle générale s’applique : les assemblages peu variables et très répétitifs favorisent le soudage par points, tandis que les applications présentant davantage de variations d’une pièce à l’autre s’orientent plutôt vers le soudage à l’arc ou au laser.
💡 Conseil d’expert
Choisissez votre procédé avant votre robot, et non après. Le procédé le mieux adapté dépend de trois facteurs : l’épaisseur du matériau, l’accès à l’assemblage et la tolérance aux déformations thermiques. L’exposition aux fumées et aux gaz varie également selon le procédé, comme l’indiquent les recommandations de l’OSHA sur les risques liés au soudage, ce qui constitue une raison supplémentaire de présenter une cellule robotisée correctement fermée à votre équipe de sécurité comme une solution plus facile à accepter qu’un poste manuel.
Tous les procédés de soudage robotisé ne se prêtent pas aussi bien à l’automatisation. Le soudage à l’arc sous protection gazeuse avec fil-électrode fusible — communément appelé MIG, il s’agit du procédé de soudage à l’arc des métaux le plus répandu en atelier — reste le point de départ le plus simple pour les sites qui passent du soudage manuel à un procédé de soudage automatisé. À l’inverse, le soudage à l’électrode enrobée est rarement automatisé, car le remplacement manuel de l’électrode qu’il nécessite s’intègre mal dans une cellule robotisée.
| Procédé | Applications fréquentes | Points à vérifier en priorité |
|---|---|---|
| MIG (GMAW) | Fabrication répétitive en acier, châssis, supports | Dévidage du fil, couverture gazeuse, jeu d’accostage |
| TIG (GTAW) | Acier inoxydable, aluminium, matériau mince, soudures d’aspect | Temps de cycle, angle de la torche de soudage, régularité du gaz de protection |
| Laser | Tôles à souder à grande vitesse avec peu de déformations | Tolérance d’accostage, enceinte, coût d’investissement |
| Par points | Assemblages de tôles, empilages de type automobile | Accès des électrodes, force de serrage, épaisseur de l’empilage |
La qualité des soudures varie également selon le procédé. Le soudage robotisé à l’arc atteint couramment une répétabilité de quelques centaines de microns et peut maintenir un temps d’arc actif supérieur à celui d’un soudeur manuel pendant un poste — un robot n’a pas besoin de s’arrêter pour se réinitialiser, se repositionner ou se reposer. Le TIG avec électrode en tungstène reste la meilleure solution pour obtenir une soudure d’aspect, ce qui en fait le procédé privilégié pour souder des pièces minces en acier inoxydable ou en aluminium telles que celles utilisées dans l’aéronautique et la fabrication destinée au secteur alimentaire.
±0.03mm
Répétabilité type du soudage robotisé à l’arc
85–95%
Temps d’arc actif contre 25–35 % en soudage manuel
Le soudage laser sacrifie cette souplesse en imposant des tolérances d’outillage plus strictes : un jeu qui ne gênerait aucunement une torche MIG pourrait produire une soudure laser défectueuse. Le soudage par résistance, notamment le soudage par points — méthode privilégiée dans l’industrie automobile — produit en grande série des soudures de haute qualité à un rythme inaccessible au soudage manuel. Si vous comparez le soudage MIG à un passage au laser uniquement sur le critère de la vitesse, évaluez d’abord votre budget d’outillage, puis votre procédé ; et si vous soudez actuellement de faibles volumes à l’électrode enrobée ou en TIG, partez du principe que les difficultés liées à la courbe d’apprentissage l’emporteront sur le choix du procédé lorsque les volumes augmenteront.
Qui fabrique les systèmes de soudage robotisé : panorama des fournisseurs et du matériel

Les acheteurs les plus enthousiastes à propos de ce marché pensent généralement soit aux constructeurs de machines, soit aux intégrateurs de systèmes qui transforment un bras en cellule opérationnelle. Yaskawa Motoman, FANUC, ABB, KUKA et OTC sont tous des fabricants de bras robotisés — beaucoup proposent des gammes spécialement conçues pour le soudage, mais le bras seul ne constitue pas une cellule opérationnelle.
💡 Conseil d’expert
À l’inverse, Lincoln Electric, Miller et Fronius sont principalement des fabricants de sources de courant de soudage qui collaborent avec des fabricants de bras robotisés (Motoman répertorie des intégrations directes avec les sources de courant Lincoln, Miller, Fronius et OTC), ou qui commercialisent leurs propres cellules préassemblées sur catalogue.
| Fournisseur | Catégorie | Offre principale |
|---|---|---|
| Yaskawa Motoman | Fabricant de bras robotisés | Bras de la série AR dédiés au soudage, cellules préconçues ArcWorld |
| FANUC | Fabricant de bras robotisés | Bras optimisés pour le soudage à l’arc et gamme de robots collaboratifs CRX |
| ABB | Fabricant de bras robotisés | Bras polyvalents avec équipements de soudage à l’arc ou au laser |
| KUKA | Fabricant de bras robotisés | Bras polyvalents, cellules de soudage assemblées par des intégrateurs |
| OTC (Daihen) | Bras robotisé + source de courant de soudage | Systèmes de soudage intégrant le bras robotisé et la source de courant |
| Lincoln Electric | Fabricant de sources de courant de soudage | Sources de courant de soudage ; partenariats avec plusieurs marques de bras robotisés |
| Miller | Fabricant de sources de courant de soudage | Sources de courant de soudage ; partenariats avec plusieurs marques de bras robotisés |
| Fronius | Fabricant de sources de courant de soudage | Sources de courant de soudage ; partenariats avec plusieurs marques de bras robotisés |
| Universal Robots | Fabricant de bras pour robots collaboratifs | Bras collaboratifs sans enceinte, associés à un partenaire fournissant l’équipement de soudage |
| Intégrateurs indépendants | Couche d’intégration | Conception des outillages, programmation, validation de la sécurité, mise en service — généralement 1-2 marques de robots par intégrateur |
Aubrik intervient dans les catégories des bras robotisés et des cellules préconçues — machines, cellules prêtes à souder et équipements pour robots collaboratifs destinés aux procédés MIG, TIG, laser, par points et plasma — et cette information est précisée ici parce qu’elle constitue un contexte pertinent, non parce que ce guide cherche à vous vendre l’une de ces solutions. Les panoramas indépendants des fournisseurs existent précisément parce que, quelle que soit la voie choisie, vous devez arbitrer entre un fabricant de matériel et une couche d’intégration, et que la plupart des fournisseurs ne commercialisent qu’une ou deux marques de robots.
💡 Conseil d’expert
Il est utile de connaître cette tendance à retenir une ou deux marques avant d’aborder la section suivante, car elle influe directement sur la manière d’évaluer le prestataire qui construira finalement votre cellule. La gamme d’équipements d’automatisation du soudage de ZHOUXIANG constitue une autre référence fournisseur et comprend notamment des robots de soudage et des lignes de production de poutres en H ; vérifiez les équipements et les services d’intégration inclus dans chaque devis.
Les robots collaboratifs — conçus pour travailler aux côtés d’un opérateur humain sans enceinte — méritent ici une remarque distincte plutôt qu’une présentation complète de la catégorie des robots collaboratifs de soudage. Parmi les solutions de soudage robotisé, ils sacrifient la charge utile et la vitesse pure au profit d’un fonctionnement sans enceinte et d’une programmation par guidage manuel, particulièrement adaptés aux ateliers à forte diversité et faibles volumes ; l’achat d’un bras programmable qu’un soudeur peut configurer en vingt minutes relève d’une décision différente de celle concernant un robot industriel placé dans une enceinte. Si les robots collaboratifs représentent la solution que vous envisagez, notre guide du soudage par robot collaboratif traite plus en détail de la conformité à l’ISO/TS 15066 et d’une vérification d’adéquation fondée sur 4 signaux pour ces solutions de soudage.
Établir l’analyse de rentabilité : budget, retour sur investissement et préparation de l’organisation
Les avantages du soudage robotisé par rapport au soudage manuel sont les plus évidents dans les environnements de production intensive, où l’efficacité et la précision des opérations de soudage comptent davantage que les variations quotidiennes propres à chaque professionnel qualifié — ce qui explique également pourquoi tant d’ateliers automatisent aujourd’hui pour faire face à la pénurie de main-d’œuvre plutôt que pour rechercher uniquement des gains de productivité. Ces avantages du soudage robotisé n’apparaissent toutefois dans le compte de résultat que si les aspects organisationnels sont traités avec autant de soin que les outils mécanisés programmables eux-mêmes. La plupart des guides consacrés au soudage robotisé évaluent la « préparation » sous l’angle de la pièce — accostage, tolérances et maintien par l’outillage — mais la question ne s’arrête pas là.
📐 Note technique
Établissez le budget en trois niveaux, et non en un seul : le devis du matériel, la main-d’œuvre d’intégration (outillage, validation de la sécurité, programmation et mise en service — souvent le poste le plus important une fois tous les coûts additionnés) et l’assistance sur le cycle de vie (pièces de rechange, délai d’intervention du service et mises à jour logicielles). Un devis qui ne mentionne que le bras robotisé n’est pas encore un devis de système.
Un atelier peut disposer de pièces parfaitement prêtes et néanmoins dépasser le budget ou le calendrier d’un projet de soudage robotisé si personne n’a défini qui prend en charge la programmation, qui approuve les avenants ou ce qui se passe lorsque la cellule nécessite six semaines de préparation au lieu du démarrage immédiat annoncé dans la présentation commerciale. La préparation de l’organisation se résume à quatre questions auxquelles un atelier doit pouvoir répondre avant de demander un devis, et non après :
- 1. Qui approuve les modifications budgétaires si l’outillage doit être reconçu en cours de projet ?
- 2. Qui prend en charge la programmation et la reprise après défaut une fois que l’intégrateur a quitté l’atelier ?
- 3. Quels sont les deux salariés qui exploiteront la cellule assez longtemps pour former l’opérateur suivant ?
- 4. Dans quelle mesure l’atelier peut-il accepter une montée en cadence de 4-6 semaines avant la pleine production, plutôt qu’une production immédiate ?
C’est souvent sur ce quatrième point que les budgets dérapent. Si votre planning de production repose sur l’hypothèse selon laquelle « le robot arrive lundi et nous atteignons la pleine cadence mercredi », votre planification s’appuie sur le discours commercial plutôt que sur l’expérience réelle du secteur. La presse professionnelle destinée aux primo-acheteurs de cellules robotisées mentionne systématiquement une montée en cadence de quatre à six semaines entre la réception et la pleine production, et souligne qu’il faut s’attendre à certains retards pendant cette période.
Vérification réaliste des coûts
Les devis des intégrateurs de systèmes se situent généralement entre environ $25 000 et $300 000+ pour des cellules avancées clés en main, la fourchette de $75 000-$150 000 étant la plus souvent citée pour une cellule standard, bien qu’il n’existe aucun indice de prix du secteur audité par les pouvoirs publics. Le bras robotisé lui-même représente habituellement moins d’un tiers de ce montant, le solde correspondant à l’outillage, aux systèmes de sécurité et à la main-d’œuvre d’intégration, raison pour laquelle un prix limité au matériel peut considérablement sous-estimer le coût réel du projet.
Les comités d’investissement n’examinent généralement pas les demandes relatives au soudage robotisé de manière isolée, car celles-ci sont en concurrence budgétaire avec d’autres équipements d’automatisation industrielle, comme les systèmes de manutention ou d’inspection. L’analyse de rentabilité d’une cellule de soudage s’impose généralement lorsqu’elle est fondée sur un problème de main-d’œuvre que l’atelier ne peut actuellement pas résoudre par le recrutement, plutôt que sur des arguments commerciaux génériques ; les directions financières entendent tous les fournisseurs leur promettre « une meilleure efficacité », mais « nous ne trouvons pas les soudeurs nécessaires, quel que soit le salaire proposé » constitue une contrainte, et non un argument de vente. L’intégration du système et les variations des pièces pendant la montée en cadence sont prévisibles et ne signalent pas l’échec du projet ; bien que notre calculateur du délai de retour sur investissement du soudage puisse fournir une estimation budgétaire pour une famille de pièces et un volume donnés, il ne remplace pas la planification de la préparation décrite ci-dessus.
Plan de déploiement des systèmes de soudage robotisé en 4 phases
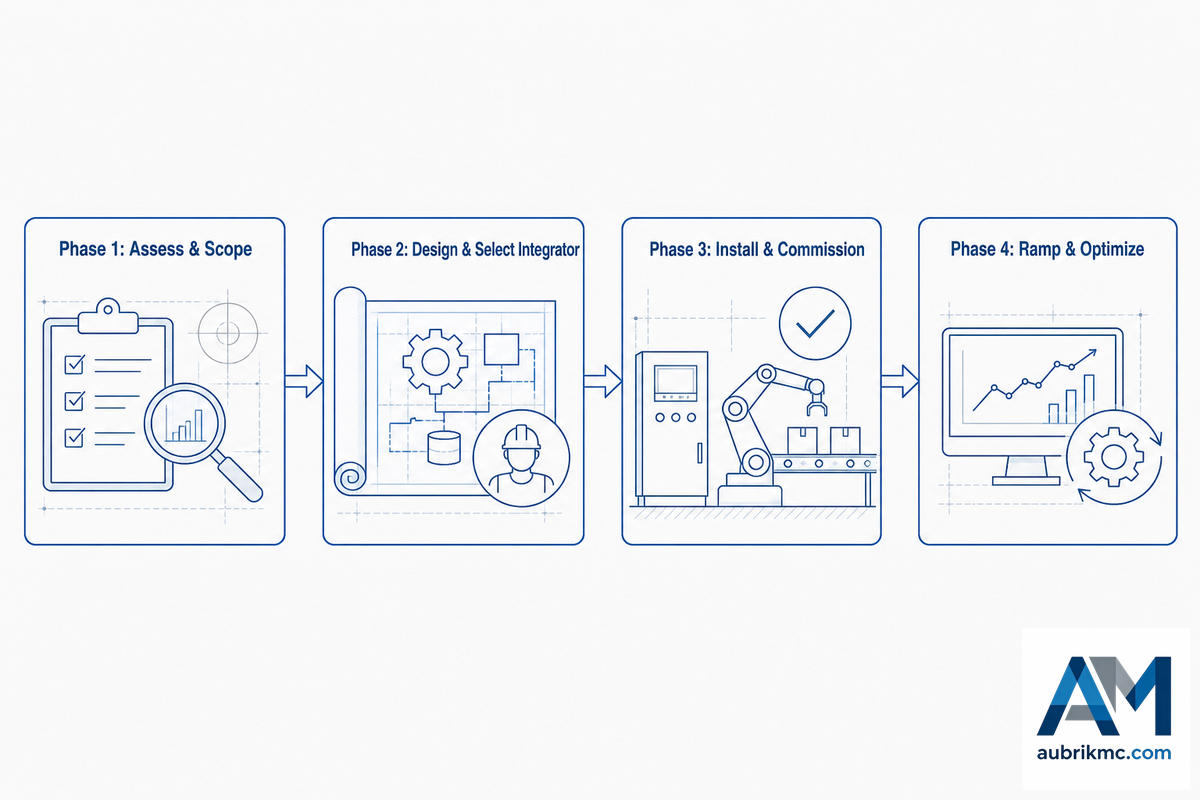
Le plan de déploiement des systèmes de soudage robotisé en 4 phases divise le parcours entre la décision et la production en quatre phases, chacune ayant des responsables et des délais réalistes, établis d’après la manière dont la presse professionnelle décrit les transactions réelles de primo-acheteurs, et non d’après un argumentaire vantant une solution « prête à l’emploi ». Les équipes qui planifient leur première cellule de soudage robotisé ont surtout tendance à sous-estimer la phase 2, tandis que la validation de la sécurité de la phase 3 n’est pas une formalité facultative ; les normes de l’OSHA relatives à la robotique considèrent toute la cellule, et non uniquement le bras, comme le matériel soumis à l’évaluation.
| Phase | Déroulement | Responsable |
|---|---|---|
| 1. Évaluer et définir le périmètre | Confirmer la répétabilité de la famille de pièces, le concept d’outillage, le choix du procédé et le volume de production | Votre équipe |
| 2. Établir le budget et l’appel d’offres | Obtenir 2-3 devis concurrents portant sur un périmètre identique ; vérifier les références et visiter une installation en fonctionnement | Votre équipe + les intégrateurs candidats |
| 3. Sélectionner et mettre en service | Essai de fonctionnement en usine, validation de la sécurité selon l’ANSI/A3 R15.06, installation sur site, formation des opérateurs | L’intégrateur, avec la participation de vos opérateurs |
| 4. Monter en cadence et étendre | Atteindre la pleine production, optimiser le temps de cycle, planifier un deuxième poste ou une autre famille de pièces | Votre équipe |
La première phase reprend une grande partie de la planification organisationnelle présentée ci-dessus afin de déterminer qui est responsable de la programmation et ce qu’il faut prévoir pendant les plusieurs semaines de montée en cadence nécessaires pour atteindre la capacité opérationnelle réelle, avant que celle-ci ne devienne une échéance. Il est utile de prendre le temps nécessaire pendant la phase 2. La presse professionnelle recommande aux acheteurs potentiels d’une cellule de ne pas se fonder uniquement sur le prix, de vérifier les références et de se déplacer pour observer les systèmes en fonctionnement dans des installations antérieures, au lieu de se contenter d’une démonstration vidéo.
💡 Conseil d’expert
Lorsque les pièces ne sont pas parfaitement identiques, il est important de déterminer pendant la phase 2 si la cellule associe des capteurs de suivi de joint guidés par vision industrielle à un logiciel de programmation hors ligne, afin de compenser les variations sans qu’une personne doive réapprendre chaque trajectoire de soudage.
La validation de la sécurité doit intervenir à cette étape, et non sous la forme d’une adaptation ultérieure. Les recommandations d’évaluation des risques de l’AWS D16.3 pour le soudage robotisé à l’arc et la mise à jour 2025 de l’ANSI/A3 R15.06 définissent toutes deux l’examen de la sécurité comme une étape distincte de la mise en service, et non comme un élément intégré à l’« installation » — évaluation des risques par tâche, protecteurs et, pour les installations collaboratives, vérifications de limitation des forces nécessaires à une utilisation sans enceinte. Ne supposez pas que l’« installation » couvre cette étape et ne la négligez pas : demandez à votre intégrateur de vous la présenter en détail.
« Un robot ne peut pas réaliser une bonne soudure si les pièces ne sont pas maintenues dans une tolérance d’environ la moitié du diamètre du fil de soudage. Si ce point n’est pas réglé dès le départ, il entraîne de nombreux problèmes en aval et l’atelier finit parfois par devoir rétroconcevoir son propre procédé de fabrication métallique bien davantage que prévu. »
C’est la seule véritable réponse à la question précédente sur la préparation de votre atelier : la présence de deux opérateurs expérimentés, et non d’un seul, pendant la mise en service garantit qu’au démarrage de la commande ou du poste suivant, une personne est déjà présente dans l’atelier pour former la prochaine recrue sans qu’il soit nécessaire de faire revenir l’intégrateur sur site.
Directement auprès du fabricant ou par l’intermédiaire d’un intégrateur ? La liste de contrôle en 7 questions
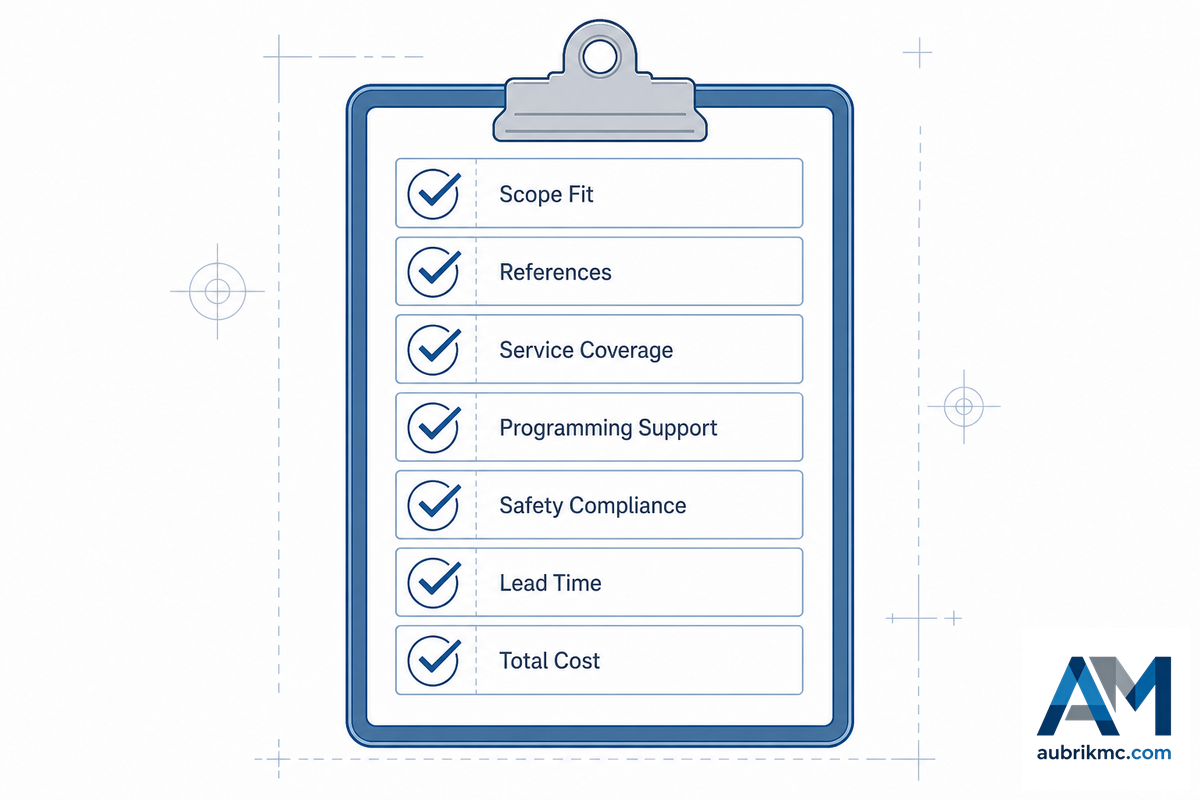
C’est précisément pour répondre à cette question que ce guide a été rédigé. Une recherche sur les « systèmes de soudage robotisé » renvoie des pages produits de fournisseurs, des explications sur les procédés et des ventilations de coûts, mais peu d’informations sur l’évaluation de l’intégrateur qui réalisera et assurera l’assistance de la cellule.
💡 Pourquoi cette liste de contrôle
Même les pages commerciales des intégrateurs expliquent rarement comment un acheteur doit les évaluer. Fondée sur des recommandations éprouvées destinées aux acheteurs plutôt que sur le processus commercial d’un seul fournisseur, la liste de contrôle en 7 questions ci-dessous offre un cadre utile.
| Non. | Question | Pourquoi est-ce important ? |
|---|---|---|
| 1 | Quelle(s) marque(s) de robots vendez-vous, et pourquoi celle-ci convient-elle à ma pièce ? | La plupart des intégrateurs ne proposent que 1 à 2 marques — la « bonne » réponse peut dépendre de la marque qu’ils vendent |
| 2 | Puis-je contacter 2 à 3 clients de référence et visiter une installation en service ? | Un intégrateur sûr de son travail organise des visites d’usines ; toute hésitation constitue un signal d’alerte |
| 3 | Le statut RIA/A3 Certified Robot Integrator de votre équipe est-il en cours de validité ? | La certification d’A3 exige un audit sur site et un renouvellement tous les 2 ans — une qualification vérifiable qui ne relève pas du marketing |
| 4 | Que comprend le devis — outillages, validation de la sécurité, formation, pièces de rechange ? | Les devis limités au matériel sous-estiment régulièrement le coût réel du projet |
| 5 | Comment les garanties sont-elles réparties entre vous et les fabricants des équipements ? | Les défauts liés à l’intégration et ceux des composants sont souvent garantis par des parties différentes |
| 6 | Effectuerez-vous un essai dans vos locaux avant l’acheminement, outillages compris ? | Détecter les défauts d’intégration dans l’atelier de l’intégrateur coûte moins cher que de les découvrir dans votre usine |
| 7 | Comment formerez-vous deux de mes opérateurs, et pas un seul ? | Un seul opérateur formé constitue un point de défaillance unique s’il quitte l’entreprise |
J’attire particulièrement l’attention sur la question ci-dessous, car elle appelle la réponse la plus concrète et la plus vérifiable de cette liste. A3 (Association for Advancing automation), anciennement robotic Industries Association, propose la référence du secteur pour les intégrateurs de systèmes robotisés. Baptisée Certified Robot Integrator, cette certification repose sur une validité documentée de deux ans, un audit sur site, des épreuves pratiques pour le personnel clé et une formation à la sécurité — des exigences en vigueur depuis 2012 pour de bonnes raisons.
💡 Conseil pratique
Le fait que même des organisations comme le groupe de robotique de Boeing Research & Technology aient elles-mêmes suivi ce processus montre le sérieux que les acheteurs accordent à cette qualification.
Concernant le choix entre achat direct et recours à un intégrateur, l’achat direct auprès d’un fabricant de robots n’est pas nécessairement moins coûteux lorsqu’on tient compte de l’ensemble des coûts du projet, notamment la conception des outillages, la validation de la sécurité et la main-d’œuvre nécessaire à la mise en service, car ces coûts existent que les prestations soient assurées par l’équipe d’applications interne du fabricant ou par un intégrateur tiers. Voici une analyse par scénario à privilégier plutôt qu’une réponse universelle.
✔ L’achat direct auprès du fabricant peut convenir lorsque…
- Vous prévoyez d’utiliser une « offre standard » du fabricant pour une pièce aux caractéristiques très simples ne nécessitant qu’un seul procédé.
- Le fabricant dispose d’une forte présence locale pour les applications et l’assistance
- Vous agrandissez une installation robotisée en choisissant le même fabricant que pour les équipements déjà présents dans l’atelier.
⚠ Un intégrateur peut convenir lorsque…
- Vous prévoyez de traiter une grande variété de pièces et de matériaux nécessitant divers outillages et différentes capacités de traitement.
- Vous avez besoin d’outillages sur mesure, de positionneurs de soudage ou d’implantations multipostes
- Il s’agit de la toute première cellule robotisée de votre site et vous souhaitez, comme on dit, n’avoir qu’un seul responsable à qui demander des comptes.
Quelle que soit l’option choisie, notre sélecteur de solution d’automatisation vous aidera à trancher entre machine, cellule et robot collaboratif, une décision subordonnée au choix entre achat direct et intégrateur — ces deux choix sont liés, car tous les intégrateurs ne vendent pas toutes les catégories de robots.
Ce qui change pour vos soudeurs : certification et transition des effectifs
⚠️ Idée reçue courante
« Les robots remplacent les soudeurs » est l’idée reçue la plus répandue dans ce débat, et elle ne correspond pas à la réalité de la plupart des ateliers en cours de transition. Il s’agit plutôt d’une évolution des fonctions. Un soudeur en poste devient opérateur du robot, programmeur ou responsable du procédé — il apprend à utiliser le logiciel de programmation de la cellule et acquiert les compétences nécessaires — tandis que la qualification la plus importante évolue et qu’une qualification véritablement nouvelle vient s’y ajouter.
Les exigences d’acceptation des soudures de l’AWS D1.1 et la validation par un Certified Welding Inspector (CWI) restent applicables lorsqu’un robot effectue le soudage ; une personne doit toujours vérifier que la soudure est conforme au plan — il s’agit donc d’une fonction d’inspection qualité plutôt que d’une fonction liée à la technique de soudage. La nouveauté est la certification Certified Robotic Arc Welding (CRAW) de l’American Welding Society, destinée aux personnes qui configurent, programment et entretiennent du matériel de soudage robotisé.
| Certification | Public concerné | Prérequis |
|---|---|---|
| CRAW-O (opérateur) | Programme et exploite quotidiennement la cellule robotisée | 6 mois de soudage à l’arc manuel/semi-automatique + expérience professionnelle connexe |
| CRAW-T (technicien) | Responsable de la qualité des soudures dans l’ensemble de l’usine/du service | Mêmes exigences que pour le CRAW-O, avec en plus une certification AWS CWI en cours de validité |
Le prérequis est ici essentiel : pour pouvoir se porter candidat au CRAW-T, il faut déjà être certifié CWI. Le CRAW ne remplace pas l’inspection de la qualité des soudures — il ajoute une couche supplémentaire axée sur la robotique. La programmation et la logique des robots représentent 20 pour cent de l’examen écrit, contre 12 % pour la sécurité et 15 % pour les procédés de soudage, conformément à la spécification QC19 de l’AWS relative à l’examen CRAW (la D16.4 est une norme AWS distincte et connexe qui couvre plus largement la qualification du personnel chargé du soudage à l’arc robotisé, et non la pondération de l’examen lui-même).
💡 Conseil pratique
Si vous préparez cette transition, déterminez quels soudeurs actuellement en poste souhaitent apprendre la programmation (ce n’est pas le cas de tous !), puis prévoyez, lors de la mise en service du matériel, le budget nécessaire à leur formation en vue de l’admissibilité au CRAW-O, tout en conservant votre inspecteur certifié CWI ; l’automatisation modifie le personnel chargé du soudage, pas le signataire.
L’entreprise de fabrication métallique Raymath, dans l’Ohio, constitue un exemple documenté de cette évolution des fonctions : l’un de ses soudeurs manuels, sans expérience préalable en robotique, a été formé au pupitre d’apprentissage d’une cellule de soudage avec robot collaboratif avant d’en devenir l’opérateur, dans le cadre d’une transition que le répertoire des professions du Department of Labor pour les opérateurs de machines de soudage robotisé anticipe déjà. Le déploiement de quatre cellules chez Raymath offre aussi un repère utile pour les délais : l’entreprise est passée du premier essai pratique à la signature du bon de commande le même jour, même si la plupart des ateliers ne disposant pas d’un intégrateur à proximité avec lequel ils entretiennent déjà cette relation doivent prévoir le délai de plusieurs semaines indiqué plus haut.
Perspectives du secteur : l’évolution des systèmes de soudage robotisé
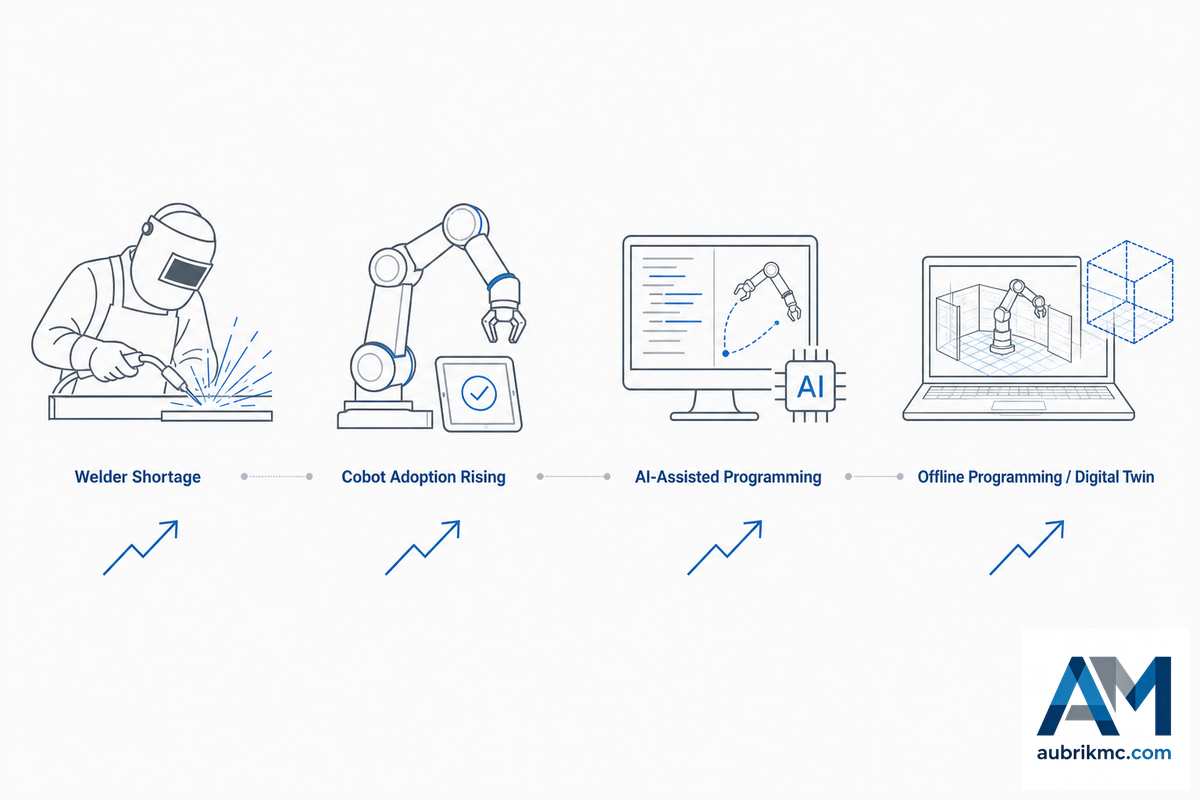
Si les tensions sur la main-d’œuvre ont déjà modifié les modes d’adoption dans le secteur du soudage, l’ampleur du passage aux technologies de soudage modernes distingue cette transition des précédentes. Des ateliers qui utilisaient encore une certaine génération de technologies de soudage il y a quelques années en exploitent aujourd’hui une autre, très différente, et les gains d’efficacité cumulés d’une génération à la suivante continuent de s’accélérer.
Pourquoi la pénurie de soudeurs est le véritable moteur
Aujourd’hui, la taille du marché n’est pas le moteur du soudage robotisé ; c’est le vivier de main-d’œuvre qualifiée en soudage. Le Bureau of Labor Statistics prévoit que l’emploi des soudeurs, opérateurs de coupage, braseurs tendre et braseurs fort ne progressera que de deux pour cent d’ici 2034, et que la majeure partie des postes à pourvoir résultera de départs à la retraite ou de sorties du secteur, et non d’une croissance nette de l’emploi. Le BLS est également catégorique : le recours aux technologies d’automatisation pourrait finir par limiter globalement la croissance de l’emploi pour ces travailleurs.
2%
Croissance prévue de l’emploi des soudeurs, 2024–2034
45,600
Nombre moyen de postes à pourvoir chaque année — principalement des remplacements, et non de la croissance
Et cette situation — un vivier de nouveaux soudeurs qui se réduit, des postes à pourvoir pour remplacer les départs, mais aucune croissance — modifie fondamentalement les décisions d’achat. Alors que les ateliers auraient autrefois pu recruter davantage pour absorber un trimestre de forte activité, ils sont aujourd’hui plus enclins à lancer des appels d’offres formels auprès d’intégrateurs, car la capacité à maintenir des effectifs fiables n’est plus garantie ; l’approvisionnement informel auprès de fournisseurs cède la place à des processus de validation plus formels, comme l’expliquent les sections précédentes de ce guide.
Pourquoi les chiffres sur la taille du marché importent peu ici
Les chiffres relatifs à la taille du marché du soudage robotisé méritent d’être mentionnés à titre indicatif, avec une réserve : pour une même période, différents cabinets d’études de marché tiers publient des estimations sensiblement différentes — plusieurs milliards, au milieu de la fourchette à un chiffre, pour 2024-2025, puis un montant dépassant légèrement les dix milliards au début des années 2030, selon le rapport et la méthodologie consultés (les expéditions, les installations et le parc en service ne sont pas directement comparables).
💡 Conseil pratique
Considérez tout taux de croissance annuel composé (CAGR) comme une tendance, et non comme une valeur fixe. Si vous planifiez un projet pour 2026, lancez le processus d’appel d’offres auprès des intégrateurs quelques mois plus tôt que vous ne l’auriez fait il y a un an ou deux ; les intégrateurs régionaux réputés sont davantage sollicités et les quatre à six semaines de montée en cadence décrites plus haut ne font que s’ajouter à leur carnet de commandes.
Questions fréquentes
Qu’est-ce qu’un système de soudage robotisé ?
Voir la réponse
Un système de soudage robotisé associe un bras robotisé multiaxe à une source de courant de soudage, un contrôleur, une enceinte de sécurité et des outillages afin d’automatiser le soudage MIG, TIG, laser, par points ou plasma. Le bras robotisé ne constitue pas à lui seul un « système » complet — prévoyez également le budget du contrôleur, de l’enceinte de sécurité et des outillages, sans lesquels la cellule ne peut pas fonctionner.
Combien coûte un système de soudage robotisé ?
Voir la réponse
Les acheteurs qui recherchent « prix des systèmes de soudage robotisé », « prix des machines de soudage robotisé » ou « meilleurs systèmes de soudage robotisé » aboutissent généralement à une fourchette similaire. Les données de nombreux intégrateurs de systèmes convergent vers une estimation de $75 000 à $300 000 pour une cellule clé en main, bien qu’aucun indice des prix contrôlé par une administration publique n’existe pour cette catégorie. Là encore, considérez l’estimation d’un fournisseur donné comme indicative. Le matériel seul (le bras robotisé lui-même) représente généralement moins d’un tiers du coût total ; le reste correspond aux outillages, aux protections et à l’intégration. Demandez toujours des devis détaillés à au moins deux intégrateurs en spécifiant un périmètre identique avant d’établir le budget d’une cellule.
Ai-je besoin d’un intégrateur de systèmes ou puis-je acheter directement auprès du fabricant ?
Voir la réponse
Le prix n’est pas le seul critère déterminant ; la complexité des pièces joue également un rôle. L’achat direct peut être pertinent pour des pièces peu complexes ne nécessitant qu’un seul procédé, généralement proposées dans le cadre d’offres packagées. Cette option peut aussi convenir si vous souhaitez prolonger la durée de production d’une ligne en y ajoutant une autre machine robotisée de la même famille que celle déjà utilisée. Si vous produisez plusieurs types de pièces ou utilisez des outillages complexes, le recours à un intégrateur constitue généralement la meilleure approche. Pour l’achat de votre première cellule, un fournisseur peut également assumer l’ensemble des responsabilités. Quelle que soit l’option retenue, examinez la liste des sept questions avant tout achat ; vérifiez notamment que chaque intégrateur envisagé est un A3/RIA Certified Integrator.
Combien de temps faut-il pour déployer un système de soudage robotisé ?
Voir la réponse
Prévoyez quatre à six semaines après l’acheminement et la mise en service par le fournisseur pour que votre nouvelle cellule atteigne sa pleine capacité de production ; le processus de sélection initial prend lui aussi davantage de temps. Attendez-vous à rencontrer quelques difficultés pendant cette phase de démarrage. L’intégration de votre nouvelle machine révélera probablement des anomalies logicielles et des variations entre vos pièces, ce qui est normal ; cela ne signifie pas nécessairement que la machine est défectueuse.
De quelles certifications mes soudeurs ont-ils besoin après l’automatisation ?
Voir la réponse
N’oubliez pas que vous devez toujours vous assurer que les pièces produites respectent l’AWS D1.1 et obtiennent l’approbation d’un CWI, même si vous avez automatisé le procédé de soudage à l’aide d’un robot de soudage. La nouveauté est la certification CRAW de l’AWS, une exigence supplémentaire à laquelle le soudeur/programmeur doit satisfaire avant d’exploiter la cellule robotisée.
Le soudage robotisé remplacera-t-il mes soudeurs ?
Voir la réponse
Dans la plupart des cas, non : il ne supprime pas l’emploi, mais modifie simplement la fonction du soudeur. Comme un soudeur qualifié sait déjà ce qui caractérise une bonne soudure et à quel endroit un assemblage risque de poser problème au robot, cette personne sera probablement la meilleure candidate au poste d’opérateur ou de programmeur de la cellule. Les chiffres du BLS confirment également cette vue d’ensemble : les perspectives de croissance de l’emploi dans le soudage jusqu’en 2034 ne sont que de 2 pour cent, et la plupart des postes à pourvoir dans le secteur résultent de départs à la retraite ou de cessations d’activité — et non d’une diminution du besoin en personnel qualifié.
Les activités quotidiennes changent, mais le besoin d’un expert en soudage demeure.
Pourquoi nous publions ce guide
Aubrik fabrique des machines et cellules de soudage robotisé ainsi que des offres packagées de robots collaboratifs. C’est pourquoi nous ne sommes pas un observateur neutre dans le débat entre « achat direct et intégration » abordé dans ce guide. C’est aussi précisément pour cette raison que nous avons présenté l’évaluation des intégrateurs sous la forme d’une liste de contrôle destinée aux acheteurs, et non d’un document commercial. Nous avons notamment eu du mal à trouver une réponse directe à la question « comment évaluer la personne qui réalisera ce système pour moi ? » Contenu vérifié par l’équipe technique d’Aubrik.
Références et sources
- Normes relatives à la robotiqueOccupational Safety and Health Administration
- Perspectives professionnelles des soudeurs, opérateurs de coupage, braseurs tendre et braseurs fortU.S. Bureau of Labor Statistics
- Programme A3 Certified Robot IntegratorAssociation for Advancing Automation
- Programme Certified Robotic Arc Welding (CRAW)American Welding Society
- Qu’est-ce que l’ANSI/A3 R15.06-2025 ?American National Standards Institute
- ISO 10218-1 : exigences de sécurité pour les robots industrielsInternational Organization for Standardization
- D16.3, guide d’évaluation des risques liés au soudage à l’arc robotiséAmerican Welding Society
- Choisir la cellule de soudage robotisée adaptée à votre activitéThe Fabricator (FMA)
- Votre atelier est-il prêt pour le soudage robotisé ?The Welder (FMA)
- Système et architecture destinés à fournir un dispositif d’assistance intelligent modulaireBrevet américain 6 928 336 B2
Articles connexes
- Guide des cellules de soudage robotiséescadre de décision pour les cellules de soudage préconfigurées
- Analyse du seuil de rentabilité entre soudage manuel et robotisédéterminez le volume à partir duquel l’automatisation devient rentable
- Guide des services de soudage des métauxsolutions de soudage en sous-traitance pendant l’évaluation de l’automatisation



