
Póngase en contacto con la empresa Aubrik

Especificaciones rápidas
| Costo típico de una solución llave en mano | $75,000 – $300,000 |
| Procesos principales compatibles | MIG, TIG, láser, por puntos, plasma |
| Plazo típico desde la RFP hasta la producción | 4–6 semanas después de la entrega, más el tiempo previo para seleccionar al proveedor y realizar la puesta en marcha |
| Norma de seguridad aplicable | ANSI/A3 R15.06-2025 (adopción de ISO 10218 en Estados Unidos en 2025) |
| Siguiente paso | Aplique el plan de implementación de 4 fases antes de solicitar una cotización. |
Los sistemas de soldadura robotizada son celdas automatizadas que combinan un brazo robótico multieje con una fuente de poder para soldadura a fin de unir piezas metálicas sin intervención manual sobre la antorcha, y han experimentado una verdadera transformación en la industria de la soldadura: lo que antes era un lujo exclusivo de los fabricantes de equipo original del sector automotriz ahora es viable para talleres con una docena de soldadores. Las celdas compactas ahora cuestan desde aproximadamente $75,000, y la persistente escasez de soldadores ha llevado a muchos talleres a considerar seriamente la automatización de la soldadura, no solo las grandes líneas de robots de soldadura para volúmenes elevados, sino también celdas más pequeñas y fáciles de usar, dimensionadas para un taller de una docena de personas. (Actualizado en julio de 2026.)
Los sistemas de soldadura robotizada son conjuntos diseñados con un brazo robótico multieje, una fuente de poder para soldadura, un controlador y un cerramiento de seguridad, construidos para automatizar la soldadura MIG, TIG, láser o por puntos (el precio de una instalación llave en mano típica oscila entre $75,000 y $300,000).
- La mayor carencia de conocimientos de los compradores no está en el hardware, sino en cómo evaluar a un integrador de sistemas, un tema que incluso los propios integradores suelen omitir en sus sitios web.
- Por lo general, la preparación para alcanzar la producción plena tarda entre cuatro y seis semanas, no el único día que podría esperarse al leer material publicitario sobre soluciones “listas para usar”.
- Ahora está disponible una nueva acreditación específica para robots, la certificación CRAW de AWS, destinada a respaldar la soldadura como complemento, y no como sustituto, de la acreditación CWI de AWS, que continúa siendo la certificación exigida para la soldadura.
- Un sistema llave en mano suele costar $75,000-$300,000 (el brazo robótico por sí solo cuesta mucho menos de un tercio de ese precio).
- Según datos de BLS, se prevé un promedio de 45,600 vacantes anuales en soldadura, aunque se deberán principalmente a reemplazos y no al crecimiento neto del empleo.
Qué se considera un sistema de soldadura robotizada
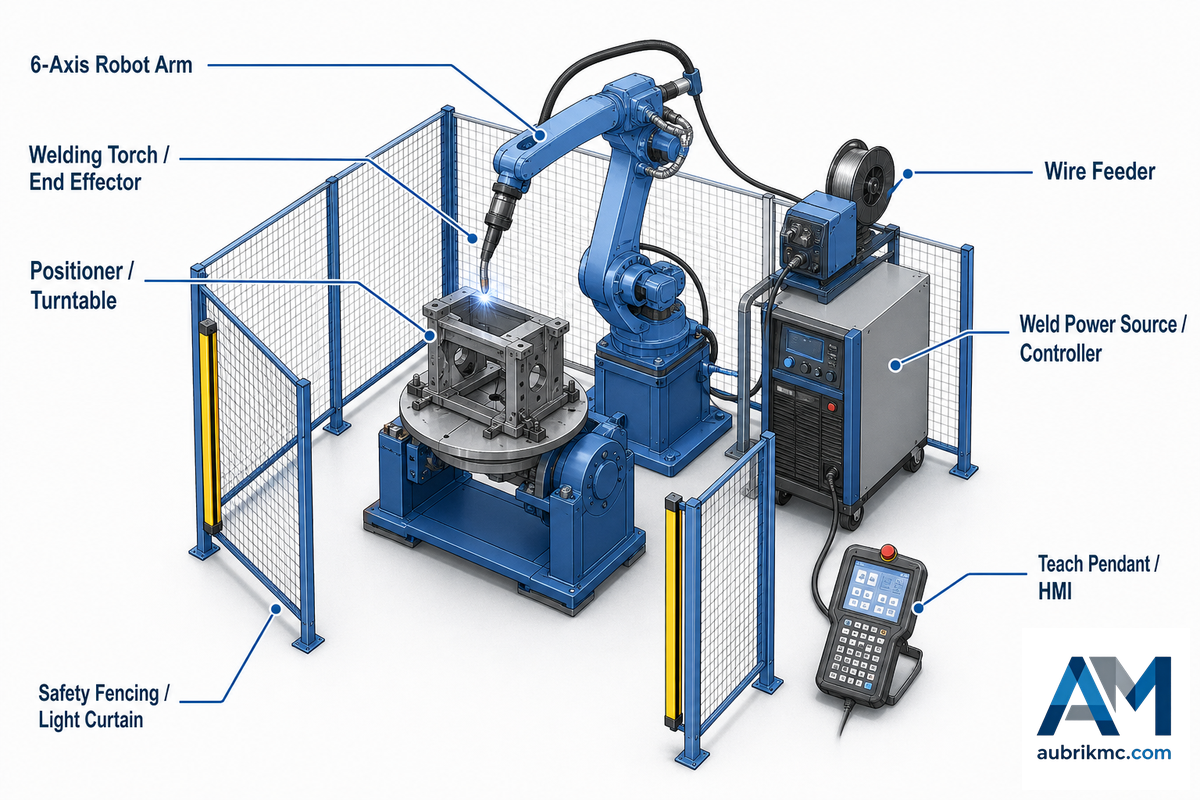
En esencia, un sistema de soldadura robotizada puede definirse como una herramienta robótica programada que une dos piezas metálicas sin que el operador toque la antorcha de soldadura; sin embargo, esta descripción pasa por alto la complejidad necesaria en un taller que realiza tareas de soldadura repetitivas en cada turno. En vez de ser una sola máquina, un sistema de soldadura robotizada integra entre cinco y seis componentes diferentes.
📐 Elementos esenciales
Una celda funcional incluye un brazo robótico multieje, una fuente de poder para soldadura, una antorcha de soldadura o un cabezal láser, un controlador, un cerramiento de seguridad y dispositivos de sujeción que permiten colocar la pieza de forma uniforme y con una orientación repetible. Para consultar ejemplos de equipos para manipulación de piezas de trabajo, revise el catálogo de posicionadores y rotadores de soldadura de RESIZE y solicite al integrador de la celda que confirme las interfaces de carga, control de movimiento y seguridad del modelo seleccionado.
💡 Consejo práctico
Si falta siquiera uno de estos componentes, solo tendrá un brazo robótico con una antorcha atornillada al extremo, no un sistema capaz de mantener uniformemente las mismas tolerancias turno tras turno.
Esta distinción importa al recibir cotizaciones. Algunos proveedores de equipos de soldadura robotizada cotizan el brazo robótico y la fuente de poder, y solo añaden después los dispositivos de sujeción y la programación como “órdenes de cambio” que se facturan tras emitir la orden de compra. Las directrices de OSHA para el brazo robótico industrial y los sistemas que lo rodean incluso establecen que los controles y sensores conectados al brazo deben considerarse parte del equipo evaluado, en lugar de evaluar únicamente el brazo.
📐 Revisión de especificaciones
Exija que el proveedor aplique el mismo criterio al cotizar; en concreto, solicite un desglose de todos los sensores y equipos conectados, en vez de referirse en términos generales a todo el hardware como el “sistema robótico”. Las especificaciones habituales de esta clase de equipos incluyen una repetibilidad de posicionamiento de 0.02-0.03 mm, una carga útil de 3-25 kg, un grado de protección IP65 a IP67 y una alimentación trifásica de 380 VAC (±15%), cuya disponibilidad debe confirmar con el área de instalaciones de su taller antes de finalizar la compra.
| Componente | Función |
|---|---|
| Brazo robótico | Desplaza la antorcha o el cabezal láser a lo largo de la trayectoria de soldadura programada |
| Fuente de poder para soldadura | Suministra la corriente y la tensión de soldadura para MIG, TIG, láser o plasma |
| Controlador | Ejecuta el programa de movimiento y lo coordina con la fuente de poder para soldadura |
| Dispositivos de sujeción | Mantienen la pieza dentro de una tolerancia repetible en la que el robot puede confiar |
| Cerramiento de seguridad | Resguardos con enclavamiento, cortinas de luz y paros de emergencia alrededor de la celda |
| Sensores | Seguimiento de junta, detección de colisiones y verificación de presencia de piezas |
Hay tres vías para obtener una celda lista para operar: una máquina de soldadura robotizada independiente, una celda de soldadura robotizada prediseñada o una solución de soldadura con cobot sin vallas; cada una responde de forma distinta a la lista anterior. Si todavía no sabe cuál de las tres se adapta a sus piezas, nuestra guía de compra de máquinas de soldadura robotizada explica la lista de verificación del alcance de la solicitud de cotización con más detalle del que necesitamos repetir aquí. Este artículo retoma el proceso después de esa decisión: cómo presupuestar el proyecto, evaluar al constructor y poner la celda en funcionamiento.
Qué proceso de soldadura se adapta a sus piezas
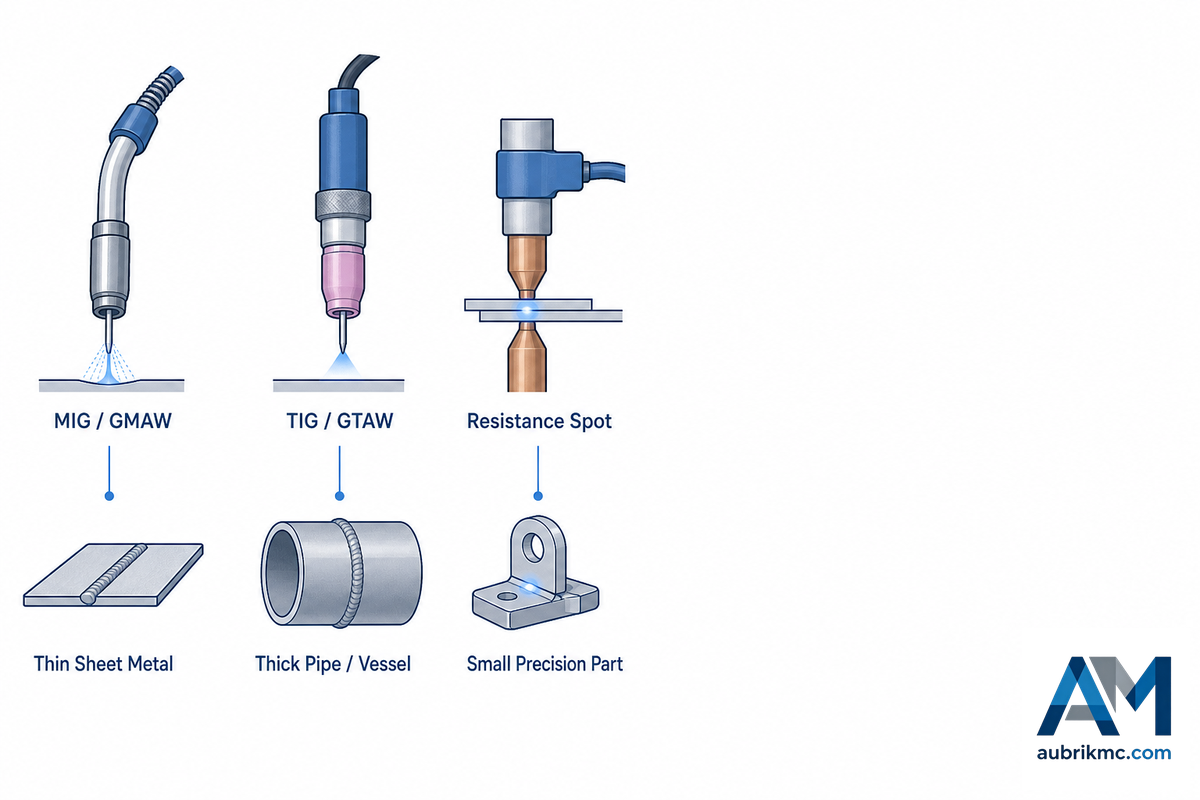
Existen varios tipos de soldadura robotizada, y el adecuado depende más de sus piezas que de su presupuesto. MIG es apropiada para la fabricación repetitiva con acero y abarca la gama más amplia de espesores de material, TIG funciona con acero inoxidable y soldaduras en materiales delgados o de acabado estético, la soldadura por puntos se adapta a juntas idénticas de gran volumen y la soldadura láser es idónea para trabajos con tolerancias estrictas. El material, el acceso a la junta y la sensibilidad al calor reducen rápidamente las opciones.
¿Qué tipo de soldadura se utiliza en la fabricación de automóviles?
La fabricación de carrocerías en blanco para automóviles utiliza principalmente soldadura robotizada por puntos de resistencia, porque las ubicaciones de las soldaduras se repiten en grandes volúmenes de piezas idénticas. Los procesos por arco, láser y otros también se emplean en soportes, bastidores, bandejas de baterías y componentes de escape después de comprobar su compatibilidad mediante pruebas del proceso. Fuera del sector automotriz se aplica la misma regla general: las juntas con poca variación y mucha repetición favorecen la soldadura por puntos, mientras que aquellas con mayor variación entre piezas tienden a utilizar soldadura por arco o láser.
💡 Consejo práctico
Elija el proceso antes de elegir el robot, no después. El mejor proceso depende de tres factores: el espesor del material, el acceso a la junta y la tolerancia a la deformación térmica. La exposición a humos y gas de protección también varía según el proceso, como indica la guía de OSHA sobre riesgos de soldadura, lo que constituye otra razón por la que una celda robotizada correctamente cerrada puede ser más fácil de justificar ante su equipo de seguridad que un puesto manual.
No todos los procesos de soldadura robotizada se adaptan bien a la automatización. La soldadura por arco metálico con gas, comúnmente llamada MIG y el proceso de soldadura por arco metálico más extendido en las plantas de producción, sigue siendo el punto de partida más sencillo para las instalaciones que pasan de la soldadura manual a un proceso automatizado. En cambio, la soldadura con electrodo revestido rara vez da ese salto, porque el cambio manual de electrodo que requiere no se adapta bien a una celda robotizada.
| Proceso | Suele ser adecuado para | Aspectos que deben revisarse primero |
|---|---|---|
| MIG (GMAW) | Fabricación repetitiva con acero, bastidores, soportes | Alimentación de alambre, cobertura del gas de protección, separación durante el armado y ajuste |
| TIG (GTAW) | Acero inoxidable, aluminio, materiales delgados, soldaduras de acabado estético | Tiempo de ciclo, ángulo de la antorcha, uniformidad del gas de protección |
| Láser | Chapa metálica de alta velocidad y baja deformación | Tolerancia de armado de la junta, cerramiento, costo de capital |
| Por puntos | Conjuntos de chapa metálica, apilamientos de tipo automotriz | Acceso de los electrodos, fuerza de sujeción, espesor del apilamiento |
La calidad de la soldadura también variará según el proceso. La soldadura robotizada por arco suele mantener una repetibilidad de unos pocos cientos de micrones y puede alcanzar un mayor tiempo de arco encendido que un soldador manual durante un turno, ya que el robot no tiene que detenerse para reiniciarse, reposicionarse ni descansar. La soldadura TIG con electrodo de tungsteno sigue siendo la mejor vía para obtener una soldadura de acabado estético, por lo que es el proceso preferido para soldar piezas delgadas de acero inoxidable o aluminio como las utilizadas tanto en la industria aeroespacial como en la fabricación de equipos de grado alimentario.
±0.03mm
Repetibilidad típica de la soldadura robotizada por arco
85–95%
Tiempo de arco encendido frente a 25–35% en soldadura manual
La soldadura láser sacrifica esta flexibilidad al imponer requisitos más estrictos sobre la tolerancia de los dispositivos de sujeción: una separación que una antorcha MIG toleraría sin problemas podría producir una soldadura láser defectuosa. La soldadura por resistencia, como la soldadura por puntos, el método preferido en la industria automotriz, produce soldaduras de alta calidad en volúmenes inalcanzables mediante soldadura manual. Al comparar la soldadura MIG con el cambio a láser únicamente por la velocidad, evalúe primero el presupuesto para los dispositivos de sujeción y después el proceso; si actualmente realiza soldadura con electrodo revestido o TIG en volúmenes bajos, suponga que los problemas de la curva de aprendizaje superarán a los de la elección del proceso cuando aumenten los volúmenes.
Quién fabrica sistemas de soldadura robotizada: panorama de proveedores y hardware

Los compradores que muestran más interés por este mercado suelen referirse a los fabricantes de máquinas o a los integradores de sistemas que convierten un brazo en una celda lista para operar. Yaskawa Motoman, FANUC, ABB, KUKA y OTC son marcas de fabricantes de brazos robóticos; muchas ofrecen líneas de productos especializadas en soldadura, pero el brazo por sí solo no constituye una celda lista para operar.
💡 Consejo práctico
En cambio, Lincoln Electric, Miller y Fronius fabrican principalmente fuentes de poder para soldadura y colaboran con fabricantes de brazos robóticos (Motoman ofrece integraciones directas con fuentes de poder para soldadura de Lincoln, Miller, Fronius y OTC), o venden sus propias celdas prefabricadas listas para instalar.
| Proveedor | Categoría | Oferta principal |
|---|---|---|
| Yaskawa Motoman | Fabricante de brazos robóticos | Brazos de la serie AR específicos para soldadura y celdas prediseñadas ArcWorld |
| FANUC | Fabricante de brazos robóticos | Brazos optimizados para soldadura por arco y línea de cobots CRX |
| ABB | Fabricante de brazos robóticos | Brazos de uso general con paquetes de soldadura por arco o láser |
| KUKA | Fabricante de brazos robóticos | Brazos de uso general y celdas de soldadura ensambladas por integradores |
| OTC (Daihen) | Brazo robótico y fuente de poder para soldadura | Sistemas de soldadura integrados con brazo robótico y fuente de poder para soldadura |
| Lincoln Electric | Fabricante de fuentes de poder para soldadura | Fuentes de poder para soldadura; colabora con varias marcas de brazos robóticos |
| Miller | Fabricante de fuentes de poder para soldadura | Fuentes de poder para soldadura; colabora con varias marcas de brazos robóticos |
| Fronius | Fabricante de fuentes de poder para soldadura | Fuentes de poder para soldadura; colabora con varias marcas de brazos robóticos |
| Universal Robots | Fabricante de brazos cobot | Brazos colaborativos sin vallas, combinados con el paquete de soldadura de un socio |
| Integradores independientes | Capa de integración | Diseño de dispositivos de sujeción, programación, validación de seguridad y puesta en marcha; por lo general, cada uno trabaja con 1-2 marcas de robots |
Aubrik pertenece a la categoría de brazos robóticos y celdas prediseñadas: ofrece máquinas, celdas listas para soldar y paquetes con cobots para MIG, TIG, láser, soldadura por puntos y plasma; esto se declara aquí porque es un contexto relevante, no porque esta guía intente venderle uno. Los panoramas neutrales de proveedores existen precisamente porque, sea cual sea la vía elegida, tendrá que decidir entre un fabricante de hardware y una capa de integración, y la mayoría de los proveedores solo vende una o dos marcas de robots.
💡 Consejo práctico
Conviene conocer ese patrón de trabajar con una o dos marcas antes de pasar a la siguiente sección, porque influye directamente en la evaluación de quien finalmente construya la celda. La gama de equipos de automatización de soldadura de ZHOUXIANG ofrece otra referencia de proveedor e incluye robots de soldadura y líneas de producción de vigas H; confirme qué equipos y servicios de integración se incluyen en cada cotización.
Los cobots, robots colaborativos diseñados para trabajar junto a un operador humano sin una valla, merecen aquí una nota aparte y no un análisis completo de la categoría de cobots de soldadura. Entre las soluciones de soldadura robotizada, sacrifican carga útil y velocidad bruta a cambio de operación sin vallas y programación mediante guiado manual, lo que se adapta especialmente bien a talleres de alta variedad y bajo volumen; un brazo programable que un soldador puede enseñar en veinte minutos representa una decisión de compra distinta a la de un robot industrial dentro de una celda cerrada. Si los cobots son la vía más probable para usted, nuestra guía de soldadura con cobots explica el cumplimiento de ISO/TS 15066 y una evaluación de compatibilidad de 4 señales con más detalle del que cabe aquí.
Cómo justificar el proyecto: presupuesto, ROI y preparación organizacional
Las ventajas de la soldadura robotizada frente a la manual se manifiestan con mayor claridad en entornos de alta producción, donde la eficiencia y la precisión de las operaciones de soldadura importan más que la variabilidad diaria de cualquier trabajador calificado; también por eso tantos talleres están automatizando ante la actual escasez de mano de obra, en vez de perseguir únicamente la productividad. Sin embargo, esos beneficios de la soldadura robotizada solo aparecen en el estado de resultados si el aspecto organizacional se gestiona con el mismo cuidado que las propias herramientas mecanizadas y programables. La mayoría de las guías de soldadura robotizada plantean la “preparación” en torno a la pieza —armado y ajuste, tolerancia y sujeción mediante dispositivos—, pero esa no es toda la cuestión.
📐 Nota de ingeniería
Presupueste en tres niveles, no en uno: la cotización del hardware, la mano de obra de integración (dispositivos de sujeción, validación de seguridad, programación y puesta en marcha, que a menudo constituye la partida más grande al sumar todo) y el soporte durante el ciclo de vida (refacciones, tiempo de respuesta del servicio y actualizaciones de software). Una cotización que solo enumere el hardware del brazo robótico todavía no es la cotización de un sistema.
Un taller puede estar perfectamente preparado en cuanto a las piezas y aun así exceder el presupuesto o el plazo de un proyecto de soldadura robotizada, porque nadie definió quién se encarga de la programación, quién aprueba las órdenes de cambio ni qué ocurre cuando la celda requiere seis semanas en vez del arranque el mismo día que sugería la presentación comercial. La preparación organizacional se reduce a cuatro preguntas que el taller debe poder responder antes de solicitar una cotización, no después:
- 1. ¿Quién aprueba los cambios presupuestarios si el dispositivo de sujeción necesita rediseñarse a mitad del proyecto?
- 2. ¿Quién se encarga de la programación y la recuperación de fallas cuando el integrador abandona la planta?
- 3. ¿Qué dos empleados operarán la celda durante el tiempo suficiente para capacitar al siguiente operador?
- 4. ¿Qué tolerancia tiene el taller a un periodo de puesta a punto de 4-6 semanas antes de alcanzar la producción plena, en vez de producir a plena capacidad el mismo día?
Ese cuarto punto es donde muchos presupuestos se descarrilan. Si su programa de producción depende de que “el robot llegue el lunes y esté funcionando a plena capacidad el miércoles”, está planificando según el discurso publicitario y no según la experiencia real de la propia industria. La prensa especializada que informa para compradores de celdas robotizadas por primera vez siempre menciona un periodo de puesta a punto de cuatro a seis semanas desde la entrega hasta la producción plena, y señala la necesidad de estar preparado para algunos retrasos durante ese periodo.
Comprobación de costos reales
Las cotizaciones de los integradores de sistemas suelen oscilar aproximadamente entre $25,000 y $300,000+ para celdas avanzadas llave en mano, y $75,000-$150,000 es el intervalo citado con más frecuencia para una celda estándar, aunque no existe un índice de precios del segmento auditado por el gobierno. El hardware del brazo robótico por sí solo suele representar menos de un tercio de esa cifra; el resto corresponde a dispositivos de sujeción, sistemas de seguridad y mano de obra de integración, por lo que un precio que solo incluya el hardware puede subestimar considerablemente el costo real del proyecto.
Por lo general, los comités de inversión no evalúan las solicitudes de soldadura robotizada de forma aislada, sino que compiten por el presupuesto con otros equipos de automatización industrial, como sistemas de manejo de materiales, sistemas de inspección, etc. La justificación comercial de una celda de soldadura suele imponerse cuando se plantea en torno a un problema laboral que el taller no puede resolver actualmente mediante contrataciones, en vez de recurrir a argumentos publicitarios genéricos; los departamentos de finanzas ya han oído a todos los proveedores del edificio decir “esto nos hará más eficientes”, pero “no podemos encontrar los soldadores que necesitamos a ningún precio” es una limitación, no un argumento de ventas. Durante la puesta a punto cabe esperar ajustes en la integración del sistema y variaciones de las piezas, los cuales no indican que el proyecto haya fracasado; aunque nuestra calculadora del periodo de recuperación del ROI de soldadura puede ofrecer una estimación presupuestaria para una familia de piezas y un volumen determinados, no sustituye la planificación de la preparación descrita anteriormente.
Plan de implementación de sistemas de soldadura robotizada en 4 fases
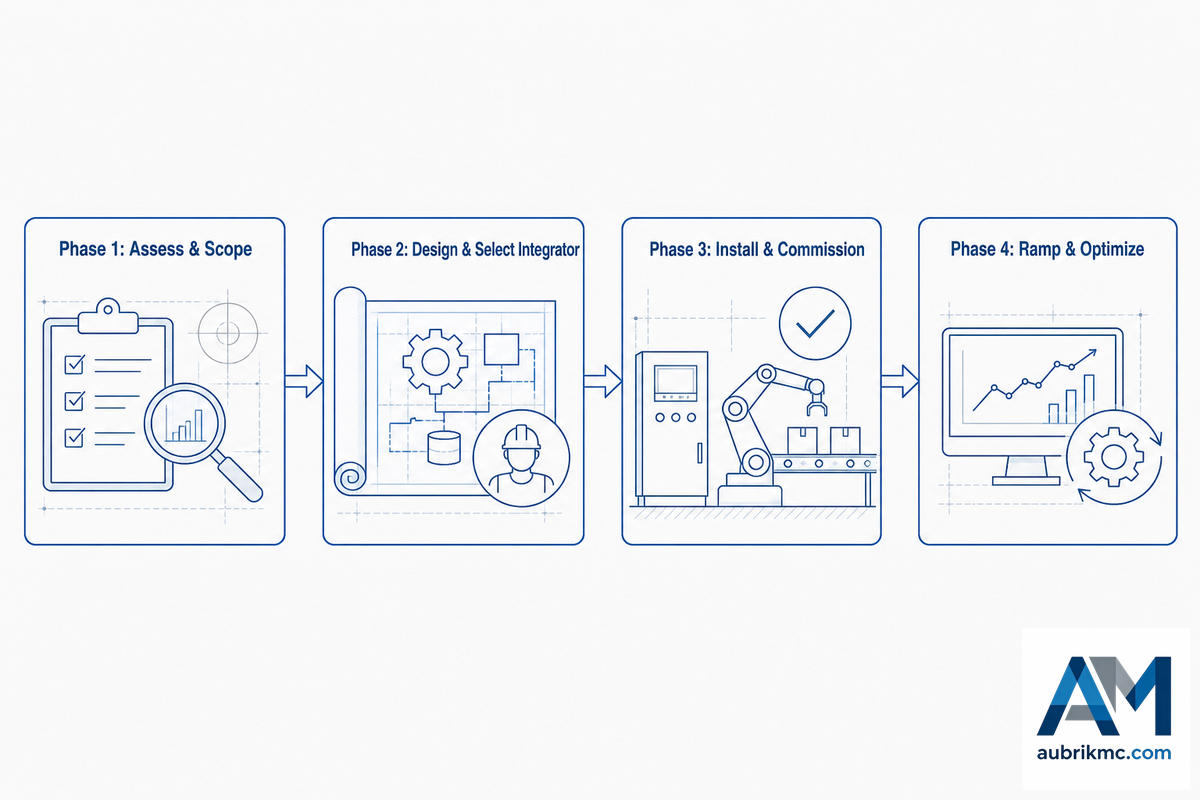
El plan de implementación de sistemas de soldadura robotizada en 4 fases divide el trayecto desde la decisión hasta la producción en cuatro fases con responsables propios y plazos realistas, basados en la manera en que las revistas especializadas describen a compradores primerizos durante una transacción real, en vez de en una propuesta “lista para usar”. Los equipos que planifican por primera vez una nueva celda de soldadura robotizada suelen subestimar sobre todo la fase 2, y la validación de seguridad de la fase 3 no es un trámite opcional; las normas de OSHA sobre robótica consideran toda la celda, no solo el brazo, como el equipo objeto de evaluación.
| Fase | Qué ocurre | Responsable |
|---|---|---|
| 1. Evaluar y definir el alcance | Confirmar la repetibilidad de la familia de piezas, el concepto del dispositivo de sujeción, el proceso elegido y el volumen de producción | Su equipo |
| 2. Presupuesto y RFP | Obtener 2-3 cotizaciones competitivas con un alcance idéntico; verificar referencias y visitar una instalación en funcionamiento | Su equipo y los integradores candidatos |
| 3. Seleccionar y poner en marcha | Prueba de funcionamiento en fábrica, validación de seguridad conforme a ANSI/A3 R15.06, instalación en planta y capacitación de operadores | El integrador, con la participación de sus operadores |
| 4. Escalar y ampliar | Aumentar gradualmente hasta alcanzar la producción plena, optimizar el tiempo de ciclo y planificar un segundo turno o una segunda familia de piezas | Su equipo |
La primera fase aprovecha gran parte de la planificación organizacional descrita anteriormente para determinar qué parte es responsable de la programación y qué debe esperarse durante un periodo de puesta a punto de varias semanas hasta alcanzar la preparación operativa real, antes de que se convierta en una fecha límite. Conviene tomarse el tiempo necesario durante la fase 2. Los medios especializados aconsejan a los posibles compradores de celdas que no se basen únicamente en el precio, que consulten referencias y que se desplacen para visitar sistemas en funcionamiento en instalaciones anteriores, en vez de limitarse a ver una demostración en video.
💡 Consejo práctico
Cuando la combinación de piezas no es perfectamente idéntica, durante la fase 2 es importante averiguar si la celda utiliza una combinación de sensores de seguimiento de junta, guiados por visión artificial, y software de programación fuera de línea para compensar las variaciones sin exigir que una persona vuelva a enseñar cada trayectoria de soldadura.
Aquí es donde debe realizarse la validación de seguridad, no como una adaptación posterior. Tanto las directrices de evaluación de riesgos de AWS D16.3 para la soldadura robotizada por arco como la actualización de 2025 de ANSI/A3 R15.06 establecen la revisión de seguridad como una etapa definida dentro del proceso de puesta en marcha, no como algo englobado en la “instalación”: evaluación de riesgos basada en tareas, resguardos y, para configuraciones colaborativas, las comprobaciones de limitación de fuerza exigidas para el uso sin vallas. No suponga que la “instalación” lo incluye ni omita este paso: pida a su integrador que le explique esta parte paso a paso.
“Un robot no puede mantener una buena soldadura si las piezas no se sujetan con una tolerancia de aproximadamente la mitad del diámetro del alambre de soldadura. Si esto no se resuelve desde el principio, causa muchos problemas posteriores y, en ocasiones, el taller termina realizando más ingeniería inversa de su propio proceso de fabricación de la que esperaba.”
Esta es la única respuesta real a la pregunta anterior de si su taller está preparado: contar con dos operadores experimentados, no solo uno, durante el proceso de puesta en marcha significa que, cuando llegue el siguiente trabajo o turno, ya habrá alguien en la planta capaz de capacitar al próximo empleado sin que el integrador tenga que regresar a las instalaciones.
¿Compra directa al fabricante o mediante un integrador? Lista de evaluación de 7 preguntas
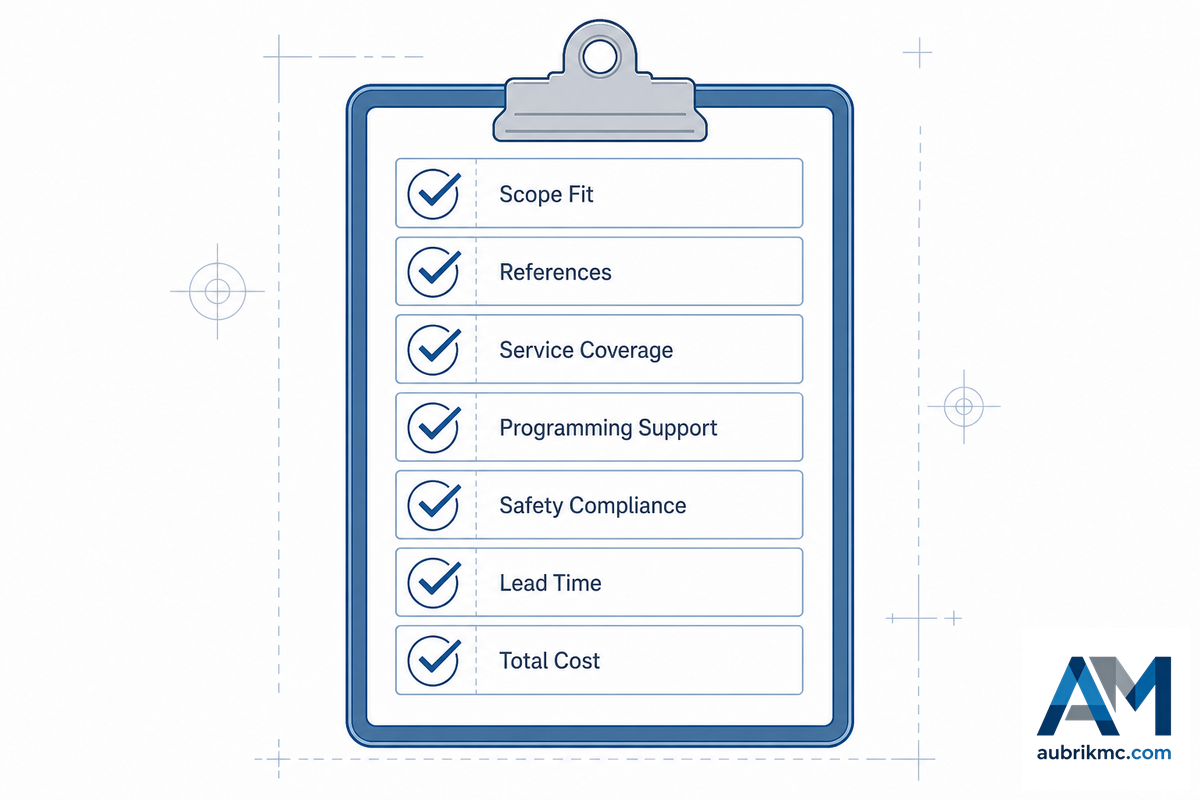
Esta pregunta es la razón por la que se redactó esta guía. Al buscar “sistemas de soldadura robotizada” aparecen páginas de productos de proveedores, explicaciones de procesos y desgloses de costos, pero poca información sobre cómo evaluar al integrador que construirá la celda y brindará soporte.
💡 Por qué usar esta lista de verificación
Incluso las páginas comerciales de los integradores rara vez explican cómo debe evaluarlos un comprador. La siguiente lista de verificación de 7 preguntas para evaluar integradores, basada en orientación comprobada para compradores y no en el proceso de ventas de un solo proveedor, puede ofrecer un marco útil.
| N.º. | Pregunta | Por qué es importante |
|---|---|---|
| 1 | ¿Qué marca o marcas de robots industriales vende y por qué esa opción es adecuada para mi pieza? | La mayoría de los integradores solo ofrece 1-2 marcas; la respuesta «correcta» puede depender de la marca que venden |
| 2 | ¿Puedo llamar a 2-3 referencias y visitar una instalación en operación? | Un integrador seguro de su trabajo organiza visitas a plantas; si se muestra renuente, es una señal de alerta |
| 3 | ¿Está vigente la certificación RIA/A3 Certified Robot Integrator de su equipo? | La certificación de A3 exige una auditoría presencial y una renovación cada 2 años; es una credencial verificable, no comercial |
| 4 | ¿Qué incluye la cotización: dispositivos de sujeción, validación de seguridad, capacitación y refacciones? | Las cotizaciones que solo incluyen el hardware suelen subestimar el costo real del proyecto |
| 5 | ¿Cómo se divide la garantía entre ustedes y los fabricantes de los equipos? | Las fallas relacionadas con la integración y las de los componentes suelen estar cubiertas por garantías de distintas partes |
| 6 | ¿Realizarán una prueba en sus instalaciones antes de la entrega, incluido el herramental? | Detectar fallas de integración en el taller del integrador resulta más económico que detectarlas en su planta |
| 7 | ¿Cómo capacitarán a dos de mis operadores y no solo a uno? | Contar con un solo operador capacitado crea un punto único de falla si esa persona se va |
Destaco específicamente la pregunta siguiente porque ofrece la respuesta más concreta y verificable de la lista. A3 (Association for Advancing automation), anteriormente robotic Industries Association, ofrece el referente del sector para los integradores de sistemas robóticos. Se denomina Certified Robot Integrator y se basa en una vigencia documentada de dos años, una auditoría presencial, pruebas prácticas para el personal clave y capacitación en seguridad, requisitos establecidos desde 2012 por una buena razón.
💡 Consejo profesional
El hecho de que incluso organizaciones como el grupo de robótica de Boeing Research & Technology hayan pasado por el proceso indica la seriedad con la que los compradores consideran esta credencial.
En cuanto a la decisión entre comprar directamente o recurrir a un integrador, al considerar todos los costos asociados con el proyecto (incluidos el diseño de dispositivos de sujeción, la validación de seguridad y la mano de obra para la puesta en marcha), comprar directamente a un fabricante de robots industriales no necesariamente resulta menos costoso, porque esos costos existirán tanto si los cubre el equipo interno de aplicaciones del fabricante como si lo hace un integrador externo. En lugar de una respuesta universal, conviene considerar la siguiente perspectiva basada en distintos escenarios.
✔ Comprar directamente al fabricante puede ser adecuado cuando…
- Si va a utilizar una pieza del «paquete estándar» de un fabricante con características muy sencillas y un solo proceso.
- El fabricante tiene una sólida presencia local de aplicaciones y soporte
- Si está ampliando una instalación robotizada con otro robot industrial del mismo fabricante que ya utiliza en la planta.
⚠ Recurrir a un integrador puede ser adecuado cuando…
- Si prevé trabajar con una amplia variedad de piezas y materiales que requieran distintos dispositivos de sujeción y capacidades de procesamiento.
- Necesita dispositivos de sujeción personalizados, posicionadores de soldadura o configuraciones de varias estaciones
- Si esta será la primera celda robotizada de sus instalaciones y quiere tener un único responsable al que exigir cuentas, como suele decirse.
Cualquiera que sea la opción que elija, nuestro selector de rutas de automatización le ayudará a decidir entre una máquina, una celda y un cobot, decisión subordinada a la elección entre compra directa e integrador; ambas están relacionadas, ya que no todos los integradores venden todas las clases de robots industriales.
Qué cambia para sus soldadores: certificación y transición de la fuerza laboral
⚠️ Concepto erróneo frecuente
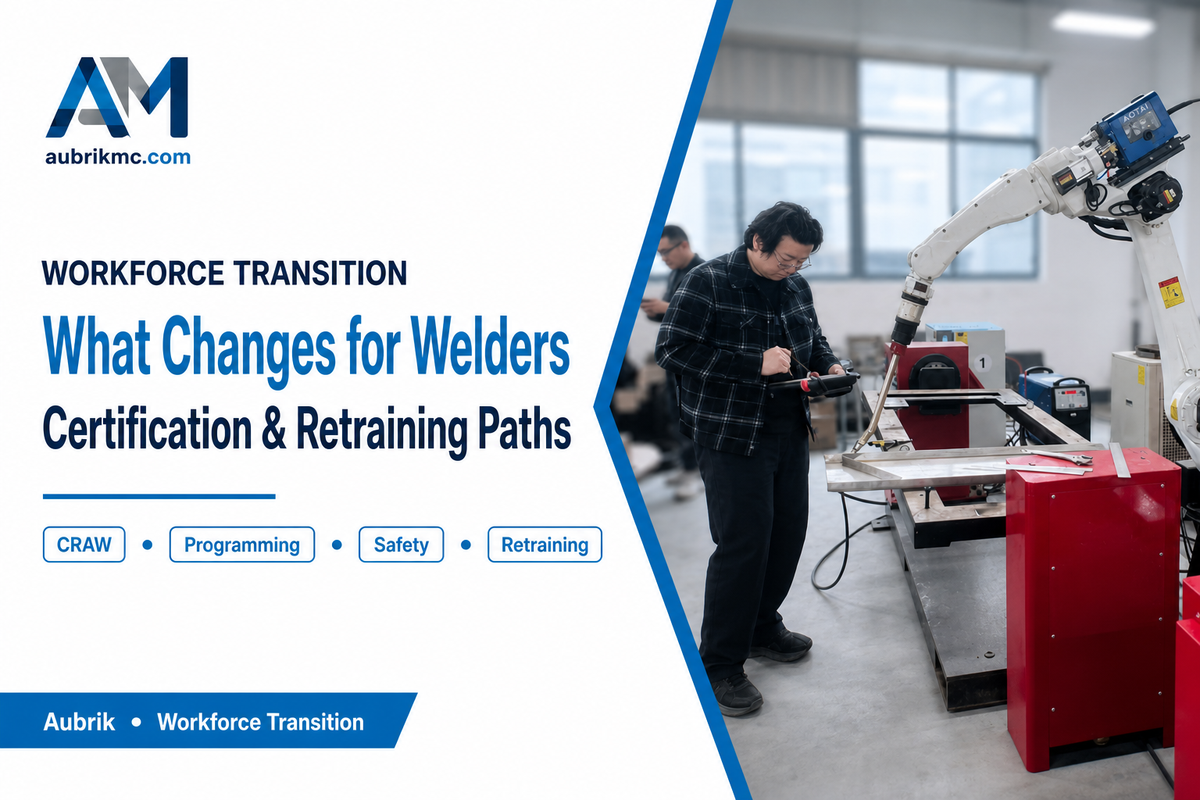
“Los robots industriales reemplazan a los soldadores” es el concepto erróneo más común en esta conversación y no es cierto para la mayoría de los talleres que están realizando la transición. En realidad, se produce un cambio de funciones. Un soldador actual pasa a desempeñarse como operador del robot industrial, programador o responsable del proceso, aprende el software de programación de la celda y adquiere las habilidades necesarias para programarla; así cambia la credencial más importante y aparece otra verdaderamente nueva.
Los requisitos de aceptación de soldaduras de AWS D1.1 y la aprobación de un Certified Welding Inspector (CWI) no desaparecen cuando un robot industrial realiza la soldadura; sigue siendo necesario que alguien garantice que la soldadura cumple con el plano, pues se trata de una función de inspección de calidad y no de técnica de soldadura. La novedad en este panorama es la credencial Certified Robotic Arc Welding (CRAW) de American Welding Society, creada para quienes configuran, programan y dan servicio a equipos de soldadura robotizada.
| Credencial | A quién está dirigida | Requisito previo |
|---|---|---|
| CRAW-O (Operador) | Programa y opera diariamente la celda robotizada | 6 meses de soldadura por arco manual/semiautomática + experiencia laboral relacionada |
| CRAW-T (Técnico) | Responsable de la calidad de las soldaduras en toda la planta o departamento | Los mismos requisitos que CRAW-O, más una certificación AWS CWI vigente |
El requisito previo es la parte importante: para poder postularse como candidato a CRAW-T, primero se debe contar con la certificación CWI. CRAW no reemplaza la inspección de calidad de las soldaduras; es una capa adicional centrada en robots industriales. La programación y la lógica de robots industriales representan el 20 por ciento del examen escrito, junto con la seguridad (12%) y los procesos de soldadura (15%), según la propia especificación QC19 de AWS para el examen CRAW (D16.4 es otra norma relacionada de AWS que abarca de forma más general la calificación del personal de soldadura por arco robotizada, no la ponderación del examen en sí).
💡 Consejo profesional
Por lo tanto, si planea realizar la transición, identifique qué soldadores actuales desean aprender programación (¡no todos quieren hacerlo!), presupueste la capacitación de los soldadores para que cumplan los requisitos de CRAW-O cuando se pongan en marcha los equipos y conserve a su inspector con certificación CWI vigente; la automatización solo cambia al personal de soldadura, no al firmante.
Raymath, fabricante metalmecánico de Ohio, es un ejemplo documentado de cómo funciona este cambio de funciones en la práctica: uno de sus soldadores manuales, sin experiencia previa en robótica, recibió capacitación para usar el control de programación de una celda de soldadura con cobot y se convirtió en su operador, como parte de una transición que ya contempla la clasificación de ocupaciones de Department of Labor para operadores de máquinas de soldadura robotizada. La implementación de cuatro celdas de Raymath también ofrece una referencia útil sobre los plazos: pasó de la primera prueba práctica a una orden de compra firmada el mismo día, aunque la mayoría de los talleres que no tengan cerca una relación similar con un integrador deben seguir considerando el plazo de varias semanas descrito anteriormente.
Perspectivas del sector: qué está cambiando en los sistemas de soldadura robotizada
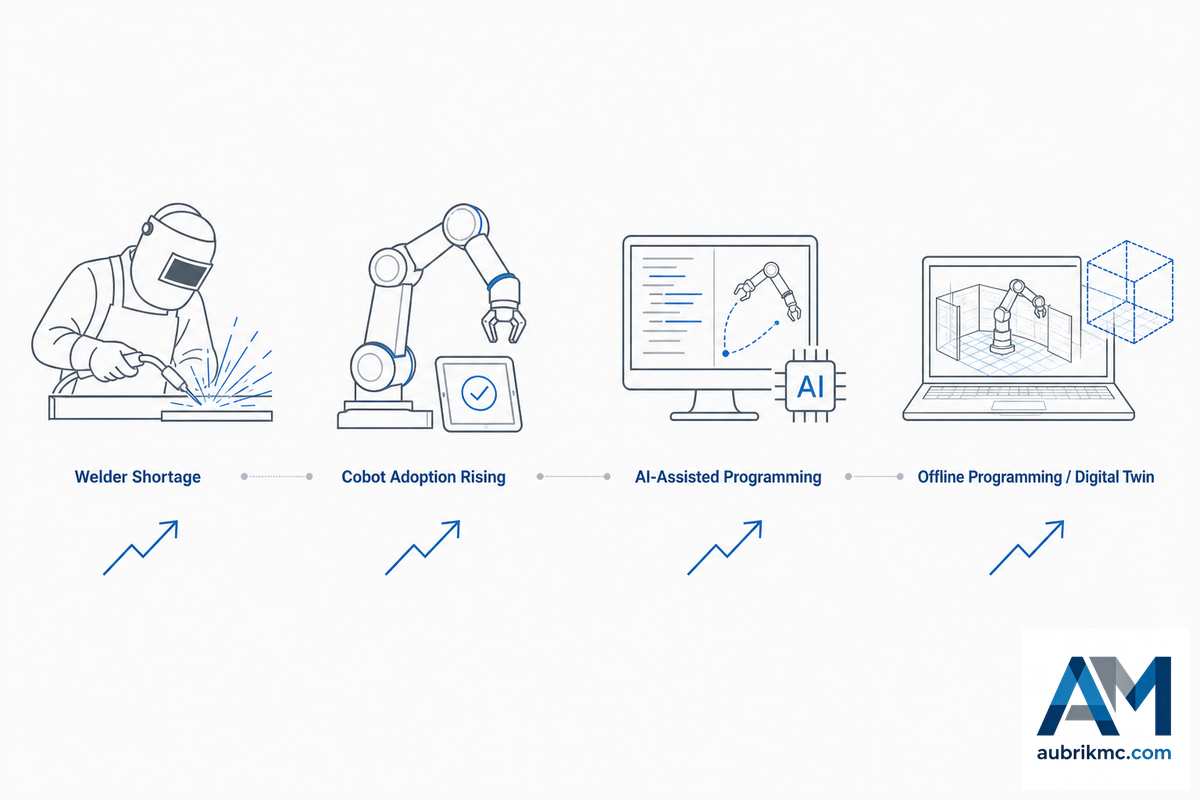
Aunque la presión por la escasez de mano de obra ya había obligado al sector de la soldadura a cambiar sus patrones de adopción, el impulso hacia tecnologías de soldadura modernas no tiene precedentes por su escala. Los talleres que hace pocos años utilizaban un determinado nivel de tecnología de soldadura hoy operan con una generación muy diferente, y las mejoras acumulativas de eficiencia entre una generación tecnológica y la siguiente continúan acelerándose.
Por qué la escasez de soldadores es el verdadero impulsor
Hoy, el tamaño del mercado no impulsa la soldadura robotizada; lo hace la disponibilidad futura de mano de obra de soldadura. Bureau of Labor Statistics prevé que los puestos de soldadores, operadores de corte, soldadores con estaño y brasadores crecerán solo dos por ciento de aquí a 2034, y que la mayor parte de esas vacantes procederá de trabajadores que se jubilen o abandonen el sector, no del crecimiento neto del empleo. BLS también es tajante: el uso de tecnología de automatización podría limitar con el tiempo el crecimiento general del empleo para estos trabajadores.
2%
Crecimiento proyectado del empleo de soldadores, 2024–2034
45,600
Vacantes anuales promedio — principalmente por reemplazo, no por crecimiento
Y eso —una oferta decreciente de nuevos soldadores, sumada a vacantes por reemplazo, pero sin crecimiento— significa que algo está cambiando de manera fundamental la forma en que los compradores toman decisiones de compra. Antes, los talleres podían contratar más personal para superar un trimestre de alta demanda; hoy es más probable que emitan solicitudes formales de propuestas a integradores, ya que no está garantizado que puedan cubrir su plantilla de forma confiable, por lo que el enfoque está pasando de una búsqueda informal de proveedores a procesos de validación más formales, como se detalla en las secciones anteriores de esta guía.
Por qué las cifras del tamaño del mercado no importan demasiado aquí
Conviene señalar las cifras del tamaño del mercado de la soldadura robotizada solo como referencia y con una salvedad: distintos investigadores externos del mercado presentan cifras considerablemente diferentes para el mismo periodo, desde miles de millones de un solo dígito en el rango medio durante 2024-2025 hasta miles de millones de dos dígitos en el rango bajo a principios de la década de 2030, según el informe y la metodología consultados (los envíos, las instalaciones y el inventario operativo no son comparables entre sí).
💡 Consejo profesional
Considere cualquier cifra específica de CAGR como una orientación, no como un valor fijo. Si planea un proyecto para 2026, inicie el proceso de solicitud de propuestas a integradores unos meses antes de lo que lo habría hecho hace uno o dos años; los integradores regionales de buena reputación tienen más trabajo y el periodo de aceleración de cuatro a seis semanas descrito anteriormente se suma a cualquier lista de espera que ya tengan.
Preguntas frecuentes
¿Qué es un sistema de soldadura robotizada?
Ver respuesta
Un sistema de soldadura robotizada combina un brazo robótico multieje con una fuente de poder para soldadura, un controlador, un cerramiento de seguridad y dispositivos de sujeción para automatizar la soldadura MIG, TIG, láser, por puntos o por plasma. El brazo robótico por sí solo no constituye un “sistema” completo; presupueste también el controlador, el cerramiento de seguridad y los dispositivos de sujeción, ya que la celda no puede operar sin ellos.
¿Cuánto cuesta un sistema de soldadura robotizada?
Ver respuesta
Los compradores que buscan «precio de sistemas de soldadura robotizada», «precio de máquinas de soldadura robotizada» o «mejores sistemas de soldadura robotizada» suelen encontrar aproximadamente el mismo rango. Los datos de numerosos integradores de sistemas convergen en un precio aproximado de $75,000 a $300,000 para una celda llave en mano, aunque no existe un índice de precios auditado por el gobierno para esta categoría. De nuevo, considere la estimación de un proveedor específico como una orientación. El hardware por sí solo (el brazo robótico) suele representar menos de un tercio del costo total; el resto corresponde a los dispositivos de sujeción, las protecciones y la integración. Antes de elaborar el presupuesto de una celda, solicite siempre cotizaciones desglosadas de al menos dos integradores que especifiquen el mismo alcance.
¿Necesito un integrador de sistemas o puedo comprar directamente al fabricante?
Ver respuesta
El precio no es el único factor determinante; la complejidad de la pieza también influye. Comprar directamente puede ser conveniente para piezas menos complejas y de un solo proceso, ya que suelen venderse en paquetes. También puede ser conveniente si desea prolongar la vida útil de una línea de producción con otra máquina robotizada de la misma familia que ya utiliza. Si tiene varias piezas o dispositivos de sujeción complejos, un integrador suele ser la mejor opción. Otra posibilidad, para la compra de su primera celda, es que un proveedor asuma toda la responsabilidad. Sea cual sea la ruta que elija, revise la lista de siete preguntas antes de comprar y confirme que cualquier integrador que esté considerando cuente con la certificación A3/RIA Certified Integrator.
¿Cuánto tiempo lleva implementar un sistema de soldadura robotizada?
Ver respuesta
Calcule de cuatro a seis semanas para que su nueva celda alcance la producción plena después de que el proveedor la entregue y la ponga en marcha; el proceso inicial de selección también tarda más que eso. Tenga presente que se producirán contratiempos durante esta fase de arranque. La integración de la nueva máquina probablemente revelará fallas de software y variaciones en sus piezas, lo cual es de esperar. Esto no significa necesariamente que haya adquirido un equipo defectuoso.
¿Qué certificaciones necesitan mis soldadores una vez que automaticemos?
Ver respuesta
Recuerde que todavía debe asegurarse de que las piezas producidas cumplan AWS D1.1 y obtengan la aprobación de un CWI, incluso si automatizó el proceso de soldadura con un robot industrial de soldadura. La novedad es la certificación CRAW de AWS, un nuevo requisito que el soldador/programador debe aprobar antes de operar la celda robotizada.
¿La soldadura robotizada reemplazará a mis soldadores?
Ver respuesta
En general, no elimina el puesto, sino que cambia la función del soldador. Como el soldador calificado ya sabe qué produce una buena soldadura y en qué puntos una junta podría causarle problemas al robot industrial, probablemente será el candidato más sólido para desempeñarse como operador o programador de la celda. Las cifras de BLS también respaldan esta visión general: la perspectiva de crecimiento del empleo en soldadura hasta 2034 es de solo 2 por ciento, y la mayoría de las vacantes del sector se deben a trabajadores que se jubilan o dejan sus puestos, no a que se necesite menos personal calificado.
Las actividades diarias cambian, pero la necesidad de contar con un experto en soldadura no.
Por qué escribimos esto
Aubrik fabrica maquinaria y celdas de soldadura robotizada, además de paquetes con cobots. Por eso no somos observadores neutrales en la cuestión de «comprar directamente o recurrir a un integrador» que aborda esta guía. Precisamente por eso presentamos la sección de evaluación de integradores como una lista que deben completar los compradores y no como un documento de ventas. Una pregunta para la que nos ha resultado difícil encontrar una respuesta directa es: “¿Cómo evalúo a quien va a construir esto para mí?”. Revisado por el equipo técnico de Aubrik.
Referencias y fuentes
- Normas de robóticaOccupational Safety and Health Administration
- Perspectivas laborales para soldadores, operadores de corte, soldadores con estaño y brasadoresU.S. Bureau of Labor Statistics
- Programa A3 Certified Robot IntegratorAssociation for Advancing Automation
- Programa Certified Robotic Arc Welding (CRAW)American Welding Society
- ¿Qué es ANSI/A3 R15.06-2025?American National Standards Institute
- ISO 10218-1: Requisitos de seguridad para robots industrialesInternational Organization for Standardization
- D16.3, guía de evaluación de riesgos para la soldadura por arco robotizadaAmerican Welding Society
- Cómo elegir la celda de soldadura robotizada adecuada para su operaciónThe Fabricator (FMA)
- ¿Está preparado su taller para la soldadura robotizada?The Welder (FMA)
- Sistema y arquitectura para proporcionar un dispositivo de asistencia inteligente modularPatente estadounidense 6,928,336 B2
Artículos relacionados
- Guía de celdas de soldadura robotizadamarco de decisión para celdas de soldadura prediseñadas
- Análisis del punto de equilibrio entre soldadura manual y robotizadaencuentre el umbral de volumen a partir del cual la automatización resulta rentable
- Guía de servicios de soldadura de metalesopciones de soldadura por contrato mientras evalúa la automatización



