
Póngase en contacto con la empresa Aubrik

Actualizado en julio de 2026.
Una granalladora es una máquina de preparación de superficies que limpia y genera un perfil en el metal proyectando abrasivo mediante una turbina centrífuga de alta velocidad (normalmente 60–90 m/s), en lugar de usar aire comprimido. Esta guía explica cómo funciona el proceso, los seis tipos de máquinas, cómo elegir el abrasivo, qué especifican realmente las normas de acabado superficial y el único aspecto que la mayoría de los compradores interpreta mal.
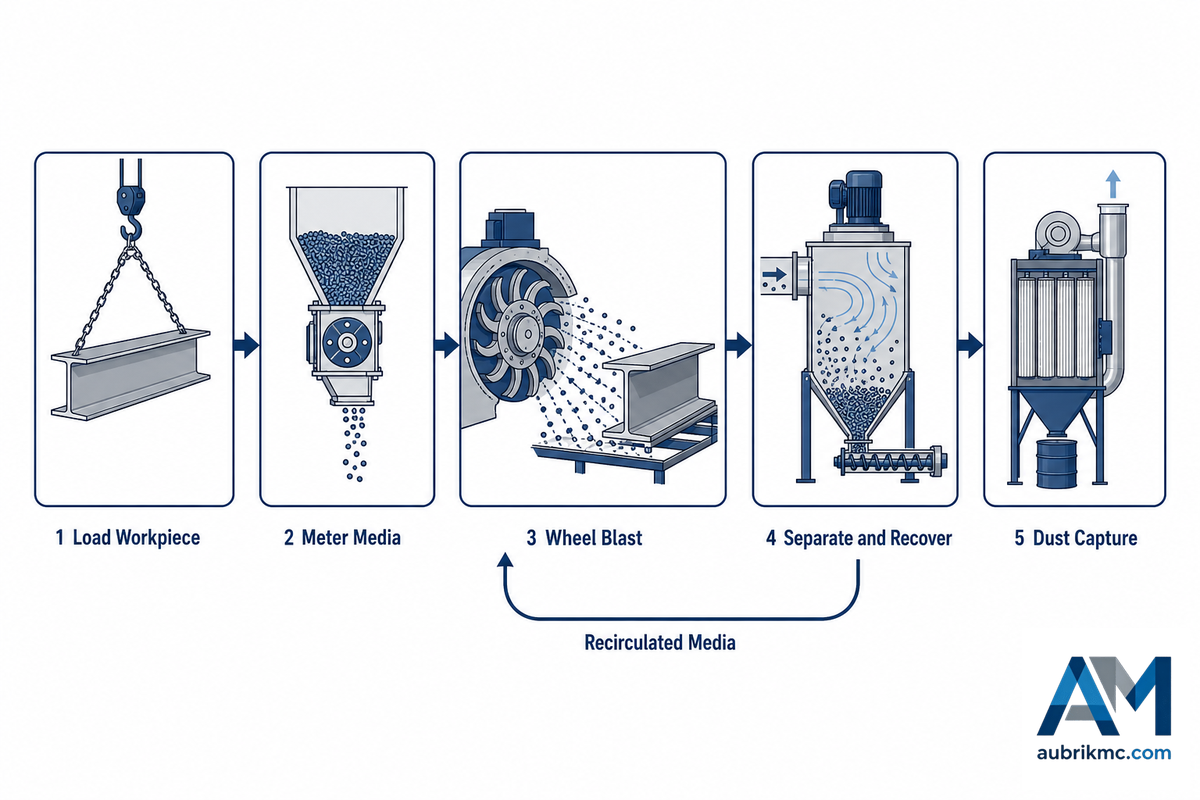
En una granalladora, una turbina centrífuga central accionada por motor proyecta granalla esférica o angular de acero contra el objeto para eliminar la cascarilla de laminación, el óxido y los recubrimientos antiguos, y crear una superficie rugosa apta para pintar. La máquina filtra, separa y recircula el abrasivo usado, y recoge el polvo en una cámara independiente. Una publicación de la Agencia de Protección Ambiental de Estados Unidos describe tres métodos de propulsión del abrasivo. Presión de agua, presión de aire y turbina centrífuga.
Especificaciones rápidas
| Propulsión | Turbina centrífuga (frente a presión de aire o presión de agua) |
| Accionamiento de la turbina de granallado | ~2,000–3,600 rpm con motores de 11–22 kW (según datos del fabricante) |
| Velocidad de salida del abrasivo | ~200–300 ft/s (60–90 m/s) (según datos del fabricante, no una norma publicada) |
| Grado de limpieza habitual | Sa 2½ (ISO 8501-1) / SSPC-SP 10, metal casi blanco |
| Perfil de anclaje típico | 1,5-3 mils (38-76 µm), angular |
| Recuperación del abrasivo | ~90–95% por ciclo en una máquina con recirculación (según datos del fabricante) |
| Dureza de la granalla esférica de acero fundido | 40–51 HRC, grado estándar (SAE J827) |
| Clasificación granulométrica del abrasivo | SAE J444 (números S para granalla esférica y números G para granalla angular) |
Qué es una granalladora y cómo funciona
Elija una granalladora por la pieza, el abrasivo, el acabado objetivo, el caudal y la recuperación de polvo, no solo por la velocidad de la turbina. Confirme también qué superficies quedan fuera del alcance y qué pruebas de limpieza se entregarán. Para comparar ofertas, pida el rango de piezas, el consumo de abrasivo, el flujo de recuperación y el método de inspección.
La característica que la define es la forma en que proyecta el abrasivo. Según el documento de referencia AP-42 de la EPA sobre limpieza abrasiva, «los tres métodos de propulsión utilizados en los sistemas de limpieza abrasiva son las turbinas centrífugas, la presión de aire o la presión de agua», y los sistemas de turbina centrífuga «utilizan fuerzas centrífugas y de inercia para impulsar mecánicamente el abrasivo». Sin compresor de aire. Sin boquilla. Sin manguera. La turbina. El motor que acciona la turbina. La turbina tiene paletas.
- Carga: la pieza entra en la zona de carga de una de las siguientes formas: mediante gancho, banda, tambor o mesa.
- Dosificación del abrasivo. Una válvula de dosificación básica alimenta la caja de control de la turbina con granalla esférica o angular, cuyo diámetro puede variar entre 0.2-2.0 mm.
- Granallado. La turbina accionada por un motor eléctrico proyecta el abrasivo a alta velocidad siguiendo una trayectoria programada sobre el sustrato; toda la transferencia de energía es un proceso mecánico y no requiere aire comprimido.
- Separación y reciclaje: un elevador de cangilones sube el abrasivo hasta un separador por corriente de aire, que elimina los finos, la cascarilla, la granalla rota y cualquier material de tamaño aproximado inferior a 3 mm, y devuelve el abrasivo reutilizable a la tolva. Los fabricantes afirman recuperar entre 90-95% por ciclo.
- Eliminación de partículas. Las partículas finas pasan a un colector de polvo antes de que el aire se descargue al ambiente.
Los proveedores de equipos suelen indicar velocidades de turbina de 2,000 a 3,600 rpm y velocidades de salida del abrasivo de 200 a 300 ft/s (60 a 90 m/s). Esas cifras son afirmaciones habituales de los proveedores, no constantes reconocidas oficialmente: ningún organismo gubernamental o industrial establece una velocidad oficial para la turbina.
¿Para qué se utiliza una granalladora?
Principalmente para cuatro aplicaciones. Eliminar el óxido y la cascarilla de laminación del acero laminado en caliente antes de pintarlo. Retirar arena, machos, rebabas y otros residuos de las piezas fundidas después de extraerlas del molde. Eliminar cascarilla y rebabas de piezas forjadas, barras y elementos de fijación, y realizar granallado de endurecimiento, cuyo objetivo no es limpiar, sino generar una capa de esfuerzos de compresión en la superficie para mejorar la vida útil a la fatiga de la pieza. Se utiliza la misma turbina; solo es necesario cambiar el abrasivo, la intensidad y la duración de la aplicación.
Granallado frente a chorro de arena y granallado de endurecimiento
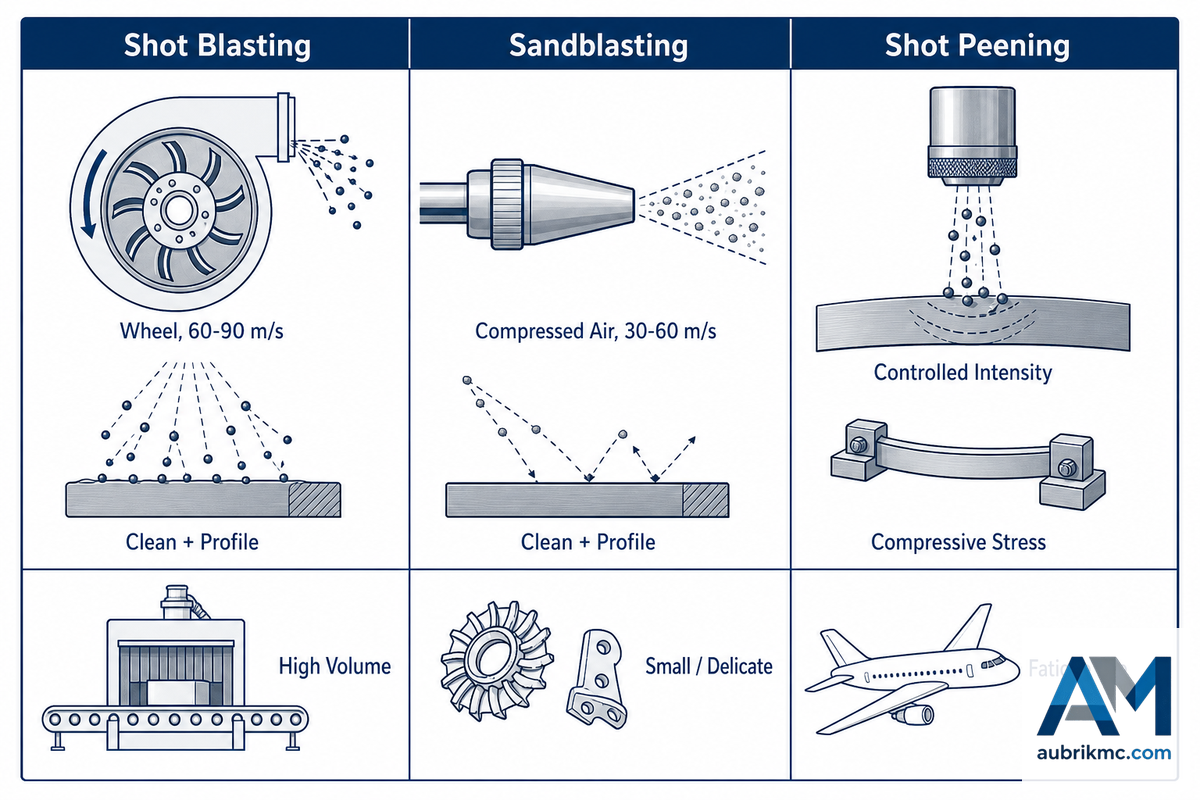
Estos tres términos se utilizan en las conversaciones de compra, a menudo como si fueran intercambiables, pero no lo son. Dos son procesos de limpieza que se diferencian principalmente por la forma de impulsar el abrasivo —el documento AP-42 de la EPA sobre limpieza abrasiva separa precisamente por ello los sistemas de turbina centrífuga de los sistemas de aire comprimido—, mientras que el tercero es un proceso metalúrgico que utiliza abrasivos similares.
| Granallado (turbina) | Chorro de arena (aire) | Granallado de endurecimiento | |
|---|---|---|---|
| Propulsión | Turbina centrífuga accionada por motor | Aire comprimido a través de una boquilla (~30–60 m/s) | Cualquiera de los dos, con intensidad controlada |
| Resultado que produce | Superficie limpia + perfil de anclaje | Superficie limpia + perfil de anclaje | Capa de esfuerzos de compresión (vida útil a la fatiga) |
| Aplicaciones donde destaca | Grandes volúmenes, procesos repetitivos y piezas robustas | Lotes pequeños, trabajos delicados, cavidades ciegas y trabajo en sitio | Resortes, engranajes, ejes y trenes de aterrizaje |
| Confinamiento del abrasivo | Cabina cerrada, con recirculación del abrasivo | Cabina, sala o sitio abierto | Sistema cerrado, con control estricto del abrasivo |
| Verificación mediante | Grado de limpieza + perfil | Grado de limpieza + perfil | Intensidad con tira Almen + cobertura |
¿Es mejor el granallado que el chorro de arena?
⚠️ Importante
No. No según las cifras que cita la mayoría. Una turbina proyecta mucho más abrasivo por minuto que una boquilla, por lo que una línea de vigas o una operación de desmoldeo en una fundición puede trabajar mucho más rápido con una turbina. Sin embargo, es una ventaja condicionada: cuando se procesan cantidades pequeñas, secciones delgadas o acabados delicados con tolerancias geométricas estrechas, una turbina no puede adaptarse, mientras que el chorro de aire sí puede configurarse y resulta más rápido y rentable de operar, además de causar menos daños a la pieza de trabajo. De hecho, una granalladora de turbina exige una inversión de capital, mientras que una cabina de chorro de aire con boquillas de granallado no. «Más rápido» depende del sistema y de la pieza, no solo del método de propulsión del abrasivo.
Este error resulta costoso. Puede llevar a un taller a comprar una máquina de turbina para piezas pequeñas y trabajos de limpieza interna que en realidad requerían una cabina, para luego descubrir que la turbina no alcanza las superficies interiores o que la fuerza del flujo abrasivo deforma las piezas fundidas delgadas hasta el punto de impedir que encajen en el montaje o dispositivo de sujeción del proceso posterior.
Los seis tipos principales de granalladoras
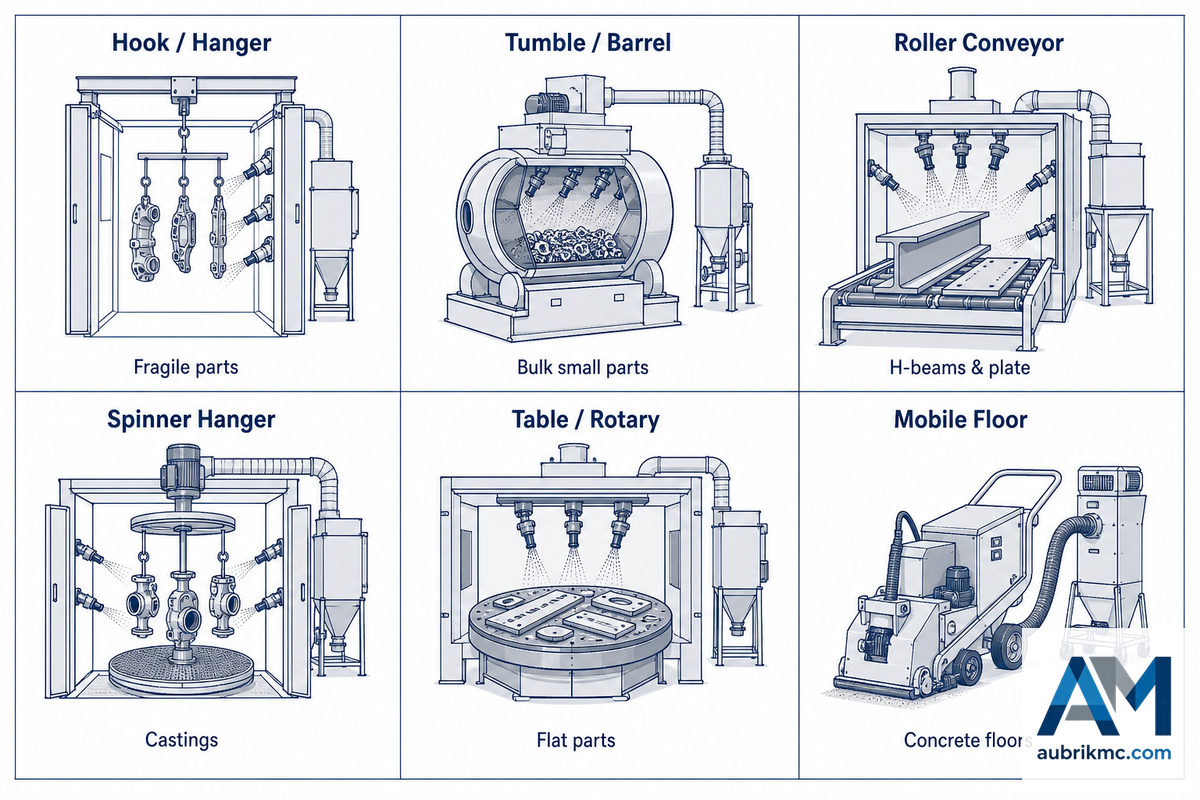
El tipo de máquina adecuado depende de cómo se desplaza la pieza a través del flujo abrasivo, no del tamaño de la propia turbina. Si el sistema de manejo de piezas no es adecuado para el flujo abrasivo, ninguna potencia de la turbina hará que el proceso sea lo bastante rápido para resultar comercialmente viable.
Matriz de selección de tipos de granalladoras
| Tipo de máquina | Pieza de trabajo más adecuada | Abrasivo habitual | Clase de producción |
|---|---|---|---|
| Gancho / colgador | Piezas frágiles o de geometría compleja que no pueden voltearse | Granalla esférica | Por lotes, baja–media |
| Colgador giratorio | Bloques y cabezas de motor, y piezas fundidas de peso medio | Granalla esférica | Por lotes, media |
| Volteo (tambor) | Piezas pequeñas y robustas a granel, y elementos de fijación | Granalla esférica | Por lotes, alta por carga |
| Volteo continuo / tambor | Piezas fundidas y forjadas pequeñas de gran volumen | Granalla esférica | Continua, alta |
| Transportador de rodillos (paso continuo) | Vigas H, placas de acero y perfiles estructurales | Granalla angular o mezcla de granalla esférica y angular | Continua, alta |
| Mesa (giratoria) | Piezas planas de una sola cara y conjuntos soldados | Granalla esférica | Por lotes, baja–media |
| Banda de malla | Piezas pequeñas y delicadas que no deben voltearse | Granalla esférica fina | Continua, media |
| Desincrustadora de alambre / fleje | Bobinas, alambre de soldadura y barras de longitud continua | Granalla angular | Continua, alta |
| Para pisos, autopropulsada (operador a pie / operador a bordo) | Losas de concreto, cubiertas y superficies de puentes | Granalla esférica | Rendimiento por área, no piezas/hora |
Dos aclaraciones que permiten ahorrar dinero. En primer lugar, las granalladoras móviles para pisos de la última fila son una compra distinta de todas las máquinas anteriores. Estas granalladoras portátiles, con operador a pie o a bordo, son equipos para pisos: se desplazan sobre una superficie de concreto en vez de sostener una pieza y su capacidad se especifica en m²/h de cobertura, no en piezas por hora. Una granalladora para concreto elimina la lechada superficial, los recubrimientos epóxicos antiguos y los residuos sueltos de los pisos de concreto —pisos de almacenes, estacionamientos, tableros de puentes, cubiertas de buques y losas de garajes residenciales—, y deja un perfil listo para aplicar un nuevo acabado. Las compran contratistas de restauración y pulido; las fundiciones no. Con frecuencia, un proveedor de granalladoras industriales para piezas no suministra granalladoras para pisos, y viceversa.
En segundo lugar, para trabajos estructurales, el transportador de rodillos de paso continuo es realmente la única solución práctica; por eso forma parte de una granalladora industrial para estructuras de acero y vigas H, en vez de una cabina independiente, y se instala en línea dentro de una línea de producción de vigas H y estructuras de acero. Las granalladoras para pisos y las granalladoras para piezas preparan superficies industriales, pero son equipos completamente distintos y su compra exige decisiones diferentes.
Abrasivos: granalla esférica y angular de acero, microesferas y cómo elegir
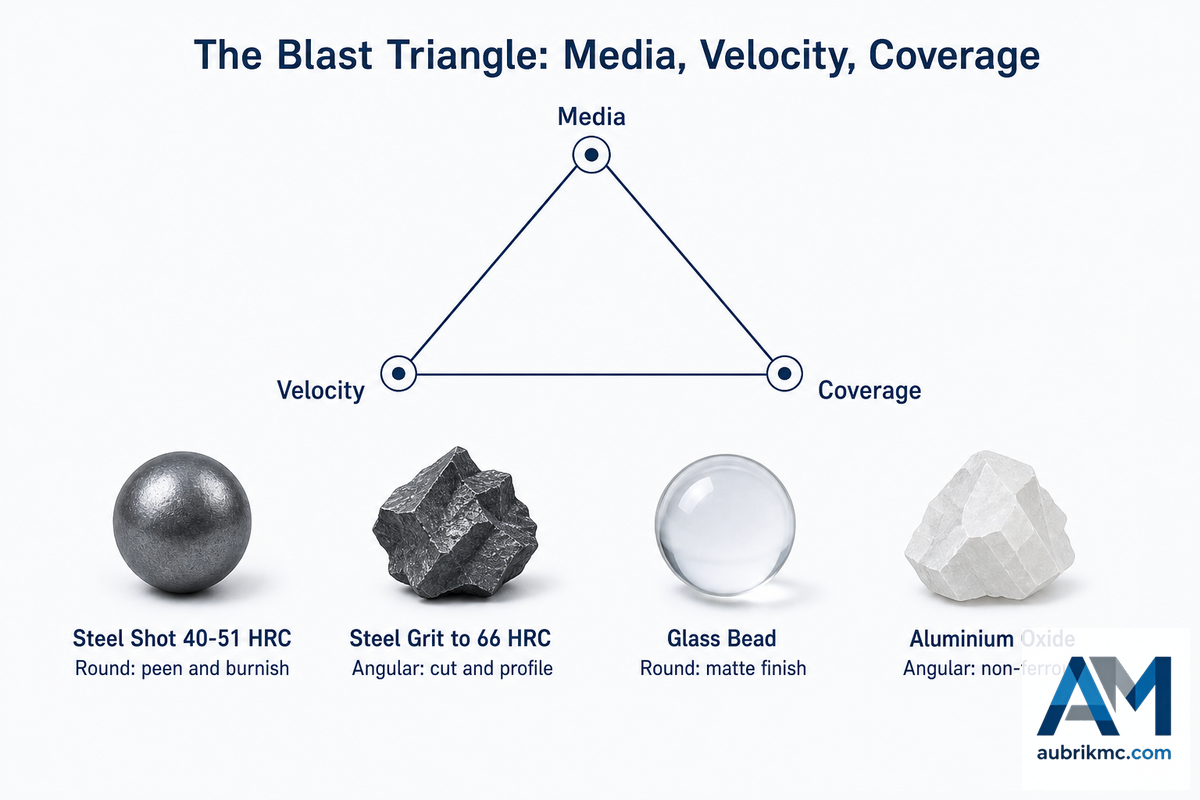
El triángulo de 3 variables del granallado
Todos los resultados del granallado están controlados por tres variables —abrasivo, velocidad y cobertura— que interactúan entre sí. El abrasivo determina la calidad del resultado: la granalla esférica produce granallado de endurecimiento y bruñido, mientras que la angular corta. La velocidad controla la potencia; a partir de cierto punto, destruye el abrasivo y daña la pieza. La cobertura —la duración y el solapamiento de la acción de granallado— controla la uniformidad. Fije dos variables y la tercera podrá variar libremente. Los clientes que se concentran en una sola variable encuentran el abrasivo correcto para una pieza, pero obtienen un resultado que no cumple las normas.
| Abrasivo | Forma | Dureza | Aplicaciones |
|---|---|---|---|
| Granalla esférica de acero fundido | Esférica | 40–51 HRC (estándar) | Limpieza general, granallado de endurecimiento y acabado bruñido |
| Granalla angular de acero fundido | Angular | ~40–66 HRC según el grado | Cascarilla de laminación, óxido intenso y perfil de anclaje |
| Granalla esférica de acero inoxidable | Esférica | Inferior a la granalla de acero al carbono | Piezas no ferrosas; evita las manchas de hierro |
| Granalla de alambre cortado | Cilíndrica → redondeada | Uniforme y duradera | Granallado de endurecimiento cuando la uniformidad es importante |
| Granalla angular de hierro templado | Angular y friable | Muy dura y quebradiza | Corte agresivo; se degrada más rápido |
| Óxido de aluminio | Angular | Más duro que el acero | Trabajo con metales no ferrosos; sin contaminación por hierro |
| Microesfera de vidrio | Esférica | Blanda | Acabado mate decorativo y limpieza ligera |
| Microesfera cerámica | Esférica | Dura y de larga duración | Granallado de endurecimiento de aleaciones ligeras |
| Escoria / mineral | Angular | Variable | Trabajos desechables con chorro de aire, no para turbinas con recirculación |
La elección del abrasivo también es una cuestión de salud. Y es un aspecto que casi todos los sitios web omiten. Al analizar la limpieza por chorro abrasivo, los criterios de NIOSH publicados a través de CDC indican que «los abrasivos sin sílice, como la escoria o la granalla de acero, son los materiales más seguros porque normalmente no son tóxicos ni generan riesgos de exposición excesiva al polvo». La arena de sílice es el abrasivo que incorpora la norma de OSHA sobre sílice cristalina respirable (29 CFR 1910.1053) al alcance de sus obligaciones de cumplimiento, mientras que elegir granalla de acero elimina ese peligro específico.
⚠️ Importante
Sin embargo, la granalla de acero no es una solución universal para la salud. Conforme a OSHA 29 CFR 1910.94, es obligatorio confinar el abrasivo y el recubrimiento, realizar el granallado dentro de un recinto y conducir el aire extraído a sistemas de captación de polvo; de lo contrario, las partículas de granalla y recubrimiento se dispersan y provocan lesiones en la planta (riesgo de resbalones) y peligros para la salud. El plomo, los cromatos y otras sustancias presentes en los recubrimientos pueden pasar al aire con cualquier abrasivo utilizado. La granalla de acero elimina un peligro. No exime a la planta de sus responsabilidades de ingeniería.
¿Importa el tamaño de la granalla en una granalladora?
Sí, pero menos de lo que sugiere la regla empírica. La tradición de taller afirma que el tamaño del abrasivo debe ser aproximadamente 10× la rugosidad requerida; los especialistas en abrasivos reconocen abiertamente que se trata de una referencia aproximada, no de una ley. La forma y la dureza son los factores predominantes. Proyecte una granalla angular fina y una granalla esférica gruesa sobre el mismo acero a 70 m/s, y la angular producirá siempre un perfil más profundo y definido.
Los tamaños se clasifican conforme a SAE J444 (números S para granalla esférica y números G para granalla angular). El procedimiento riguroso consiste en definir primero el perfil objetivo y después verificarlo con un comparador, no en calcular el tamaño del abrasivo mediante un multiplicador. En metales más blandos, un acabado mate decorativo suele obtenerse con microesferas de vidrio de aproximadamente 0.006 in (150 µm).
Normas de acabado superficial: grados Sa, SSPC e ISO
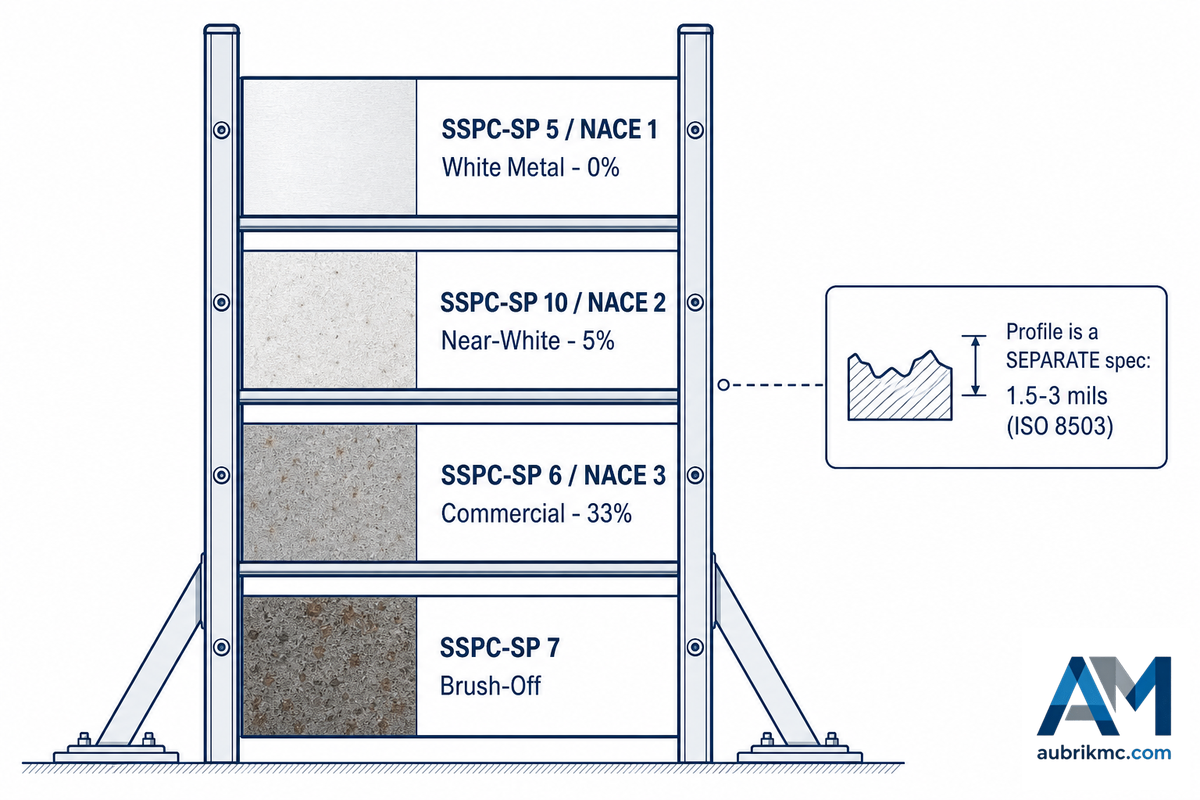
Esta es la verdadera causa de la mayoría de las fallas de los recubrimientos y el punto donde existe una enorme brecha entre la percepción de los compradores y las normas.
| Norma | Nombre | Qué permite |
|---|---|---|
| SSPC-SP 5 / NACE No. 1 | Limpieza por chorro a metal blanco | Ningún residuo visible |
| SSPC-SP 10 / NACE No. 2 | Limpieza por chorro a metal casi blanco | Manchas en ≤ 5% de cada unidad de superficie |
| SSPC-SP 6 / NACE No. 3 | Limpieza por chorro de grado comercial | Manchas en ≤ 33% de cada unidad de superficie |
| SSPC-SP 14 / NACE No. 8 | Limpieza por chorro de grado industrial | Residuos y manchas en ≤ 10% de cada unidad de superficie |
| SSPC-SP 7 / NACE No. 4 | Limpieza superficial por chorro | Puede quedar cascarilla, óxido o recubrimiento firmemente adherido |
| SSPC-SP 11 | Limpieza con herramienta eléctrica hasta metal desnudo | Requiere un perfil mín. de 1 mil (25.4 µm) |
| SSPC-SP 16 | Limpieza superficial de metales no ferrosos | Requiere un perfil mín. de 0.75 mil (19.0 µm) |
Observe esta norma y lo que falta. No es un accidente; las normas de limpieza por chorro (SP-5, SP-10, SP-6) no dicen absolutamente nada sobre los perfiles, sino únicamente sobre el nivel aceptable de manchas de óxido y residuos similares. Las normas de limpieza con herramientas eléctricas y de limpieza por chorro de metales no ferrosos sí describen el perfil; que las demás normas de limpieza por chorro no lo incluyan no es un descuido.
«Las normas de limpieza por chorro establecen los criterios de limpieza de la superficie del acero, pero no especifican un perfil superficial».
Jayson Helsel, P.E., PCS, consultor sénior de recubrimientos, KTA-Tator, Inc.
Un informe de Helsel sobre la reparación de un puente mencionó que el equipo de granallado cumplió exactamente la norma SSPC-SP 11 —metal desnudo, con un perfil mínimo de 1 mil—, pero un primario de zinc no se adhirió porque ese recubrimiento requiere un perfil de anclaje de 2-3 mil. La superficie estaba limpia, pero no cumplía las especificaciones. The Fabricator expresó claramente el objetivo de trabajo: «después de la limpieza por chorro abrasivo, el perfil de la superficie deberá ser angular y tener una profundidad de 1.5 a 3 mils». Considere este valor como un intervalo habitual en la ficha técnica de producto (PDS) del fabricante del recubrimiento, no como una cifra establecida por una norma de limpieza por chorro: el requisito específico de su proyecto figura en la PDS del producto.
La otra forma en que puede producirse una falla, y de la que se habla mucho menos, es un perfil demasiado alto. Una piscina de acero repintada desarrolló corrosión con picaduras en aproximadamente una quinta parte de la superficie después de que el recubrimiento, una película de menos de 2 mils de espesor, reprodujera un perfil del sustrato de 2.4-4.2 mils, mientras que la PDS indicaba 2 mils. Un perfil alto no es necesariamente mejor. El perfil es una especificación con límites en ambos sentidos.
📐 Nota de ingeniería
Las fichas técnicas de los recubrimientos expresan el perfil en mils; los comparadores y las cintas de réplica suelen indicar micras. La conversión es 1 mil = 25.4 µm. Por lo tanto, una ficha técnica que solicite un perfil angular de 2.5 mil requiere 2.5 × 25.4 = 63.5 µm. Si su comparador indica 40 µm (aproximadamente 1.6 mils), el perfil del sustrato es insuficiente para ese recubrimiento, aunque pueda aprobar sin problemas una inspección visual Sa 2½. Especifique ambos valores y mida el segundo.
Esto plantea la cuestión de qué se mide realmente durante la aceptación. La limpieza visual es solo la primera de tres verificaciones, y las otras dos son aquellas en las que las superficies fallan de manera inadvertida. El perfil se mide con comparadores o cinta de réplica conforme a la serie ISO 8503. El polvo y, sobre todo, la contaminación por sales solubles como el cloruro se contemplan en la serie ISO 8502 y son importantes porque el granallado no los elimina. Un análisis del sector de la corrosión lo señala sin rodeos: los métodos habituales de preparación de superficies mediante granallado o esmerilado no eliminan estas barreras para la adhesión. Un sustrato puede aprobar visualmente el grado Sa 2½, presentar un perfil correcto de 2.5 mil y aun así formar ampollas en el plazo de un año porque quedó cloruro sobre el acero y el recubrimiento lo atrapó. Especifique límites de limpieza, perfil y sales, y mida los tres.
Una advertencia antes de anotar «Sa 2½» en su próximo plano: las normas ISO y SSPC suelen presentarse como equivalentes. Sa 2½ se acepta ampliamente como el equivalente de SP 10 para metal casi blanco. La propia AMPP (que ha integrado tanto a NACE como a SSPC) advierte que la numeración no siempre se corresponde y que un número mayor no significa una preparación más exhaustiva. Considérela una comparación aproximada e indique la norma que realmente necesita. Los grados de oxidación aparecen en ISO 8501-1:2007; los perfiles se tratan en ISO 12944-4:2017.
Cómo elegir y dimensionar la máquina adecuada
Cinco factores determinan la máquina. (En orden de importancia): 1 1. Gino 2. Fiabilidad del motor 3. Volumen del micrófono 4. Posición en la máquina 5. Contrapeso El resto queda sujeto a negociación.
- Dimensiones máximas de la pieza: la pieza más grande que se procesará este año, no la promedio.
- Grado de contaminación. La granulometría del abrasivo y el tiempo de exposición son esenciales para la arena de fundición y la cascarilla de laminación pesada, pero innecesarios para el óxido ligero.
- Rendimiento y factor de trabajo Piezas por hora con el grado que necesita y según el esquema de turnos que realmente opera
- por lotes o continuo Esto determina su fila en la matriz de selección y resulta costoso cambiarlo posteriormente.
- Polvo, potencia y espacio ocupado Los bienes adquiridos incluyen un colector, una fuente de alimentación y el foso.
Dimensionamiento, paso a paso. Tome la pieza más alta de su lote anual de mayor tamaño, por ejemplo, 1,400 mm. La cobertura del granallado disminuye cerca de las paredes de la cámara, por lo que debe dejar aproximadamente un 15% de margen en la dimensión determinante: 1,400 × 1.15 = 1,610 mm. Una cámara anunciada con una altura útil de 1,600 mm queda 10 mm por debajo de ese valor y obligará a procesar esas piezas dos veces en cada lote. El tamaño inmediatamente superior no es una venta adicional; es la diferencia entre una pasada y dos. Haga el mismo cálculo para la longitud y el diámetro antes de comparar cotizaciones.
Este cálculo sirve para dimensionar las dimensiones máximas de la pieza; no dimensiona las instalaciones. OSHA 1910.94 exige que los recintos de granallado mantengan un flujo constante de aire entrante, que el polvo se retire del campo de visión del operador antes de que pueda abrir la puerta, que la puerta tenga deflectores, que el circuito de recirculación del abrasivo cuente con un separador, que haya un colector de polvo y que exista una determinada caída de presión a través del colector de polvo. Con frecuencia, esas reglas determinarán el espacio ocupado, la altura libre y la facilidad de mantenimiento mucho más que el tamaño de la pieza. El tamaño de la cámara debe corresponder al tamaño de la pieza. El tamaño del recinto debe ajustarse a la norma. Y si se trata de granallado de endurecimiento, no de limpieza, la intensidad no guarda relación alguna con la velocidad de la turbina. Se cuantifica mediante el ensayo Almen SAE J442 y J443, y la cobertura se observa, no se infiere.
Después, aplique las reglas de decisión: para piezas pequeñas, resistentes y de gran volumen, utilice tambor rotativo o continuo; para piezas frágiles o difíciles de manipular, gancho o transportador aéreo giratorio; para secciones estructurales largas, transportador de rodillos de paso continuo; para piezas de pared delgada, reduzca la intensidad antes de reducir el tamaño de la granalla. La deformación depende de la velocidad, no del tamaño de la granalla. Por último, confirme que el abrasivo sea compatible con el sustrato: usar granalla de acero al carbono en una pieza de acero inoxidable o aluminio es una vía muy rápida hacia la aparición de manchas de óxido cuya reparación tendrá un costo.
Piezas de desgaste, mantenimiento y conservación del rendimiento
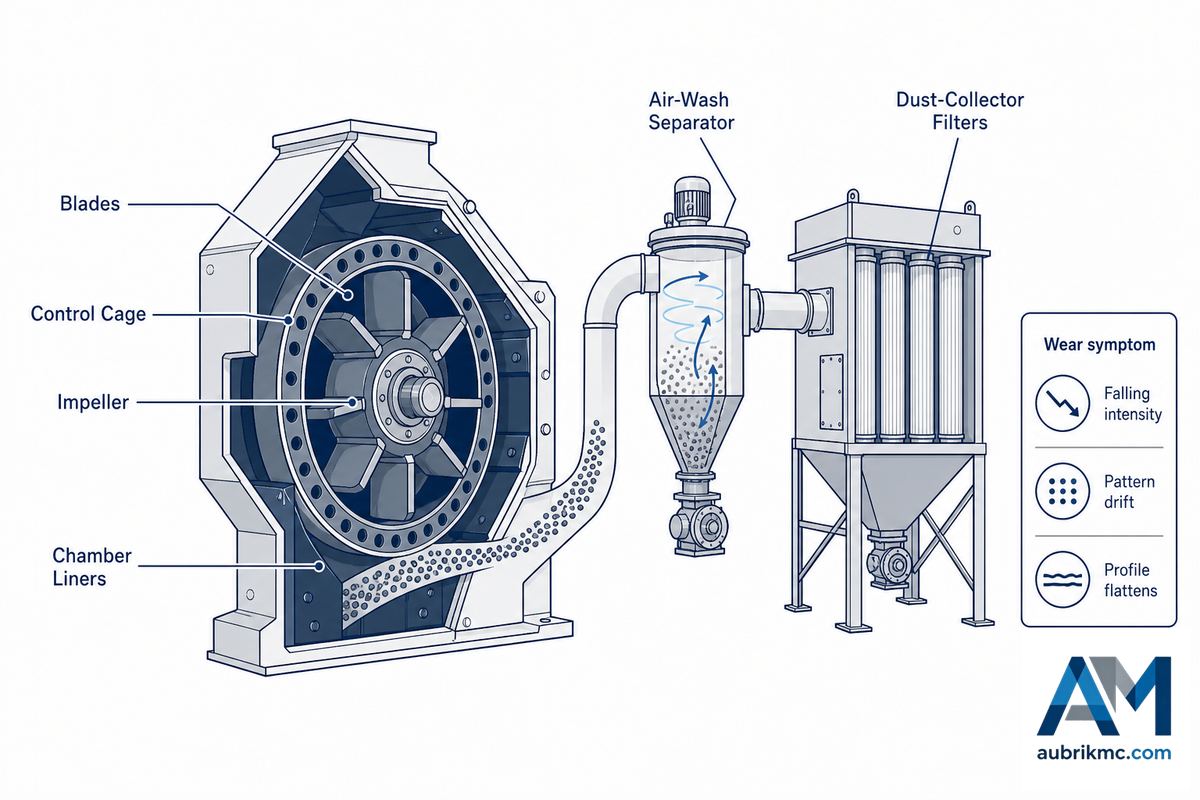
Una granalladora simplemente se desgasta por sí sola. Nada falla de forma repentina: la máquina sigue funcionando, el ciclo se alarga, el patrón pierde uniformidad y la producción perdida se carga a las horas extra en lugar de atribuirse a una partida de componentes.
| Componente | Síntoma de desgaste |
|---|---|
| Paletas de la turbina | Disminución de la intensidad; ciclo más largo para obtener el mismo grado |
| Jaula de control | El patrón de granallado se desvía de la pieza hacia los revestimientos |
| Impulsor | Alimentación irregular del abrasivo; cobertura dispareja |
| Revestimientos de la cámara | Desgaste rápido una vez que el patrón se ha desviado |
| Separador por corriente de aire | Los finos permanecen en la mezcla; el perfil se aplana y aumenta la carga de polvo |
| Filtros del colector de polvo | La extracción cae por debajo de la captura de ≥99% para la que está clasificado el cartucho, y el polvo suspendido en el aire puede superar el intervalo de 50 µg/m³ que obliga a cumplir la normativa sobre sílice; tanto la visibilidad como el cumplimiento se ven afectados |
Paletas desgastadas, jaula de control desgastada e impulsor desgastado: esos son los componentes que desvían el patrón de granallado y, como la turbina parece sonar bien, la desviación no se detecta en la máquina. El costo operativo más evidente y frecuente es una mezcla de abrasivo fuera de especificación granulométrica. Un separador por corriente de aire que ya no elimina los finos deteriorará gradualmente el perfil y aumentará la carga del colector de polvo.
La calidad del control suele subestimarse en las rutinas de mantenimiento. Aubrik señala el ejemplo de una máquina de turbina de uso interno en la que cambiar una válvula de control del abrasivo con orificio fijo por una alimentación modulada por PLC y de circuito cerrado para cumplir las pruebas de verificación Sa 2½ redujo del 4.2% al 0.6% las piezas fuera de especificación en un lote de 320 culatas fundidas, ¡sin cambiar la turbina!
Hay dos áreas de mantenimiento que no son opcionales. OSHA 29 CFR 1910.94 establece normas de ventilación y confinamiento para la limpieza por granallado, y específicamente indica que “Los respiradores con filtro de polvo no deberán utilizarse para protección continua” en relación con la arena. Siempre que necesite un respirador para granallar, la guía de OSHA sobre granallado abrasivo exige implementar un programa completo de protección respiratoria.
¿Qué refacciones necesita una granalladora?
No almacene una máquina completa; mantenga existencias de las piezas de desgaste: paletas, jaula de control, impulsor, revestimientos de la cámara, filtros del colector de polvo y mallas del separador. Seis componentes representan casi todo el tiempo de inactividad imprevisto. Pregunte al proveedor potencial cuál es el intervalo de sustitución de las piezas de desgaste para su carga de trabajo y cuál es el plazo de entrega de cada una. Un componente de turbina con un plazo de entrega de 8 semanas se utilizará hasta que se rompa.
Costo, costo total de propiedad y evaluación de proveedores
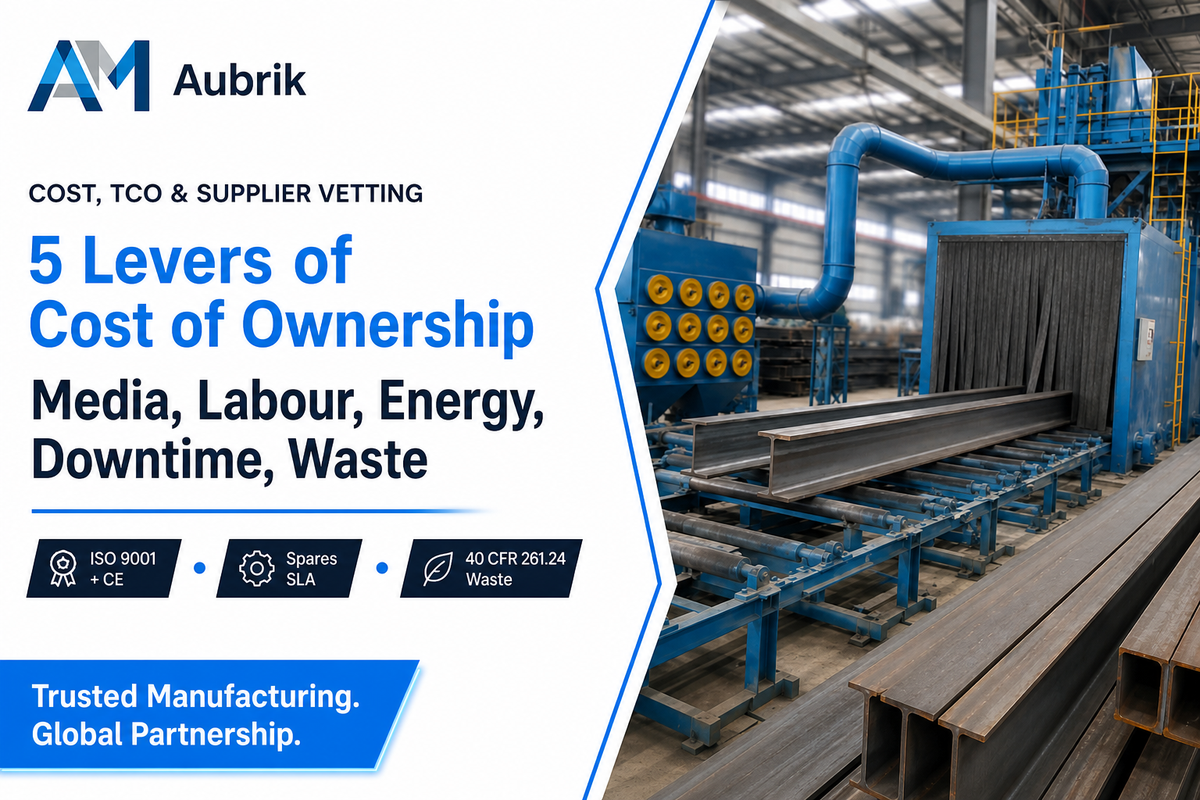
Estas máquinas no tienen un precio de lista por una buena razón. Un mismo número de modelo puede configurarse con cualquier combinación de tamaños de cámara, niveles de automatización, tipos de transportador, certificaciones y condiciones de entrega. Quien le proporcione un precio sin revisar los planos de sus piezas le está cotizando una máquina diferente de la que yo estoy cotizando.
Lo que sí puede modelar son los costos de propiedad, en los que influyen cuatro factores:
Los cinco factores del costo de propiedad del granallado
- Abrasivo: El abrasivo de una máquina de turbina con recirculación puede reutilizarse durante muchos ciclos; el abrasivo para granallado por aire generalmente se compra como consumible de un solo uso y después se desecha. Esta suele ser la mayor diferencia en los costos operativos. La vida útil del abrasivo puede caracterizarse mediante ensayos (ISO 11125).
- Mano de obra: Un operador carga una cámara y otro maneja una boquilla. La automatización desplaza los costos hacia esta partida.
- Energía: Los motores de una máquina de turbina funcionan a potencia constante; el aire es una forma relativamente ineficiente de impulsar el abrasivo cuando los volúmenes son grandes.
- Tiempo de inactividad: Las piezas de desgaste mencionadas anteriormente, además del plazo de entrega de cualquier refacción. Este suele ser el componente del costo en el que los compradores piensan al final y que pagan primero.
- Residuos y cumplimiento: la variable que todos los modelos de retorno de la inversión omiten (véase abajo).
Ese quinto factor merece su propio párrafo porque puede imponerse por completo sobre los demás. El abrasivo usado no es automáticamente un residuo. Si elimina pintura vieja de acero estructural, el recubrimiento retirado se mezcla con el polvo y, por lo tanto, también termina en el abrasivo usado. Según 40 CFR 261.24, un residuo presenta la característica de toxicidad si un ensayo de lixiviación (TCLP, Método 1311) arroja resultados de 5.0 mg/L de plomo (código de residuo D008) o más, o de 5.0 mg/L de cromo (D007) o más. Las pinturas industriales antiguas suelen contener ambos elementos tóxicos. Si el abrasivo usado alcanza estos parámetros, se convierte en un residuo peligroso sujeto a ensayos, manifiestos, responsabilidad y mayores tarifas de disposición. Una cabina de granallado con turbina y recirculación ayuda a reducir el volumen de abrasivo usado frente a una granalladora de abrasivo desechable, pero nadie puede proporcionarle los costos de disposición hasta conocer la composición de lo que está eliminando. También debe incluirse en la misma categoría presupuestaria un análisis de riesgos por polvo conforme a NFPA 652 cuando exista la posibilidad de generar o recolectar polvo combustible.
En cuanto al retorno de la inversión, la respuesta honesta es que depende de cifras que solo usted tiene: su método de limpieza actual, la tarifa local de mano de obra, la tarifa eléctrica, el recubrimiento que está eliminando y cuánto retrabajo absorbe actualmente su línea de recubrimiento. Cualquier proveedor que calcule un periodo de retorno antes de conocer esos datos le está vendiendo una hoja de cálculo, no una máquina.
La evaluación es el momento en que el comprador realmente tiene el poder. Solicite estos puntos en las negociaciones previas a la cotización para sentirse tranquilo:
- No estoy seguro, pero quizá: Muestras de certificados subyacentes: (2) Según los subdominios que aparecen en la etiqueta aquí, creo que se trata de: certificado ISO 9001, con alcance y vencimiento (no un logotipo)
- Conformidad CE conforme a la Directiva de Máquinas si la máquina se envía a la UE
- Tiempo de sustitución de las piezas de desgaste y plazo de entrega de las refacciones en días
- Prueba de aceptación en fábrica con sus piezas o una razón documentada para no realizarla.
- Registros del historial del proceso para cada ciclo si estará sujeto a una auditoría de recubrimientos.
- Accesorios suministrados de serie: sistema de carga, plataforma de cribado, unidad de soplado y artículos cotizados por separado.
A modo de referencia, desde la perspectiva de fabricación: Aubrik fabrica equipos de soldadura y preparación de superficies desde 1999, realiza envíos con conformidad ISO 9001 y CE, ofrece 1 año de garantía para sus máquinas y mantiene refacciones en existencia para enviarlas en 3-7 días. Si desea aplicar esto al plano de una pieza específica, solicite una evaluación de dimensionamiento de la granalladora.
Perspectivas del sector: automatización y granallado en línea
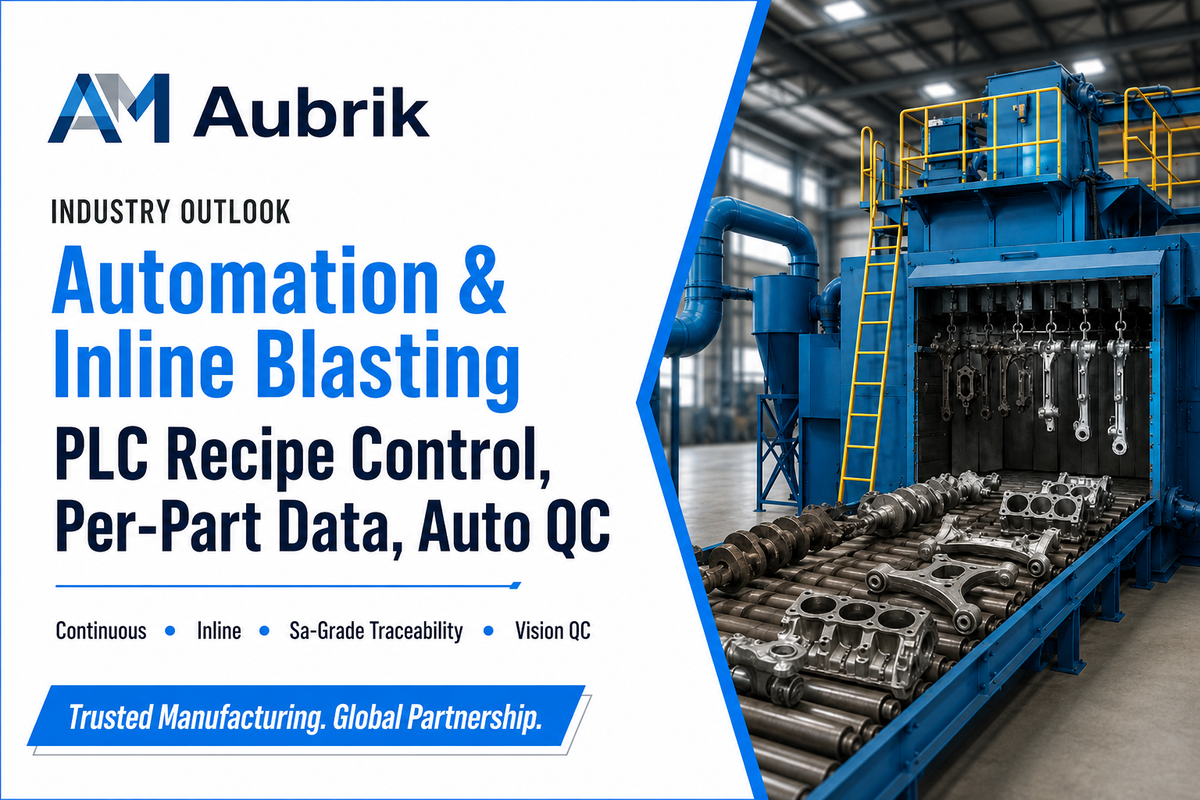
Pero la presión que está transformando estas máquinas no es el crecimiento de la demanda. Es la presión por la trazabilidad. “Obtiene una garantía del recubrimiento gracias a su capacidad para demostrar que una pieza específica se granalló de una manera determinada”, señala Mike, “Y no puede hacerlo cuando la secuencia de granallado todavía está solo en la cabeza del operador.” Esto explica por qué las máquinas que se venden con mayor rapidez son las más pequeñas, instaladas en línea y controladas mediante recetas, en lugar de las unidades más grandes de procesamiento por lotes, y por qué un registro de granallado por ciclo se está convirtiendo en un requisito en vez de ser algo meramente conveniente.
La etapa de inspección de la línea está avanzando más rápido que la turbina de granallado. En un artículo de 2025 para IJCNN titulado SteelBlastQC, un equipo de investigación etiquetó 1654 imágenes de 512×512 px de acero granallado y utilizó clasificadores para asignar cada superficie a las categorías “lista para pintar” o “requiere granallado”. Los modelos alcanzaron una precisión del 95% en su conjunto de prueba y explicaron qué regiones no cumplían los requisitos. Esta es la forma que adoptará el próximo cambio; el juicio intuitivo con el que un inspector experimentado aprueba o rechaza una pieza con una mirada pronto se convertirá en una medición que la máquina podrá realizar en cada pieza.
Las normas también están evolucionando para ponerse al día. En 2024, un comité de la Association for Materials Protection and Performance (AMPP) modificó su norma de preparación de superficies SSPC-SP 3 y añadió una nueva norma de granallado abrasivo, SSPC-SP 18. Si está redactando una especificación de recubrimiento en este momento, necesitará tanto una norma SSPC como una NACE y deberá conocer la versión que utiliza, ya que las convenciones de nomenclatura están en transición. La ingeniería está comenzando a reflejar esta tendencia; las solicitudes de patente recientes se centran en granalladoras autopropulsadas con control automatizado de la temperatura del abrasivo, lo cual constituye un problema de mantenimiento, no de velocidad.
Para su información: Los estudios de mercado indican que el mercado mundial anual de equipos de granallado crecerá cada año a un ritmo intermedio de un solo dígito, mientras que las granalladoras continuas y automatizadas crecerán más rápido que el mercado general. Esta información es comercial y solo indica una tendencia, por lo que no debe ser el único fundamento de una decisión de compra.
¿Qué debe hacer? Si está especificando equipos con una vida útil prevista de diez años, este es el momento de comprobar si pueden adaptarse posteriormente a un proceso de producción en línea o si ya cuentan con la capacidad de exportar registros del proceso para cada pieza individual. Adaptar posteriormente cualquiera de los dos sistemas costará más que incluirlo en la compra inicial.
Preguntas frecuentes
P: ¿Qué industrias utilizan granalladoras?
Ver respuesta
En una fundición, se utilizan para eliminar mediante granallado la arena de moldeo, los machos y el exceso de metal de las piezas recién fundidas. En la fabricación de acero estructural, las placas de acero y las vigas pasan por las máquinas antes de la soldadura y la pintura para eliminar la cascarilla de laminación. Las fábricas automotrices emplean estas máquinas para limpiar y granallar por endurecimiento componentes críticos, como bloques de motor y cigüeñales. Desde la fundición a presión hasta la construcción pesada, una granalladora puede retirar material de manera rápida y eficaz, además de proporcionar la textura superficial necesaria para pintar o aplicar recubrimientos en grandes volúmenes en numerosas industrias. Las empresas de tanques de gas de protección y propano decapan y pintan recipientes, mientras que la industria naval y los contratistas de puentes generan el perfil del metal antes del recubrimiento.
P: ¿Puede el granallado eliminar el óxido?
Ver respuesta
Sí, y elimina la cascarilla de laminación y los recubrimientos antiguos en una sola pasada. La granalla angular de acero corta el óxido de manera más agresiva que la granalla redonda, por lo que la granalla angular o una mezcla de granalla redonda y angular es lo habitual para el acero laminado en caliente con mucha cascarilla. El grado de limpieza que se alcance depende de la especificación: el granallado comercial SSPC-SP 6 admite manchas hasta en el 33% de cada unidad de superficie, mientras que el acabado casi a metal blanco SSPC-SP 10 solo permite el 5%. Eliminar el óxido es sencillo; lo que merece consideración es decidir qué tan limpio debe quedar el sustrato para su sistema de recubrimiento.
P: ¿Qué superficies pueden granallarse?
Ver respuesta
Las principales son el acero al carbono, el hierro fundido y los conjuntos soldados de acero. Aunque el acero inoxidable y el aluminio pueden granallarse, requieren abrasivos no ferrosos, como granalla inoxidable, óxido de aluminio o perlas de vidrio; los abrasivos de acero al carbono dejarán depósitos de hierro que posteriormente aflorarán como manchas de óxido. Las losas de concreto y los tableros de puentes también pueden granallarse, pero se utilizan granalladoras móviles para pisos en lugar de granalladoras para piezas. Se debe tener cuidado con las secciones delgadas de cualquier material: el impacto del abrasivo somete al material a esfuerzos, y las piezas fundidas o los paneles delgados pueden deformarse dimensionalmente antes de que aparezcan daños evidentes.
P: ¿Cuánto cuesta una granalladora?
Ver respuesta
No existe un precio de lista realista, y cualquier precio individual que se cotice probablemente resulte engañoso. Los precios de las granalladoras dependen de factores como el tamaño de la cámara, la cantidad y potencia de las turbinas de granallado, los requisitos de manejo de materiales (gancho, tambor o transportador), el grado de automatización y control implementado, el tamaño y la capacidad del colector de polvo, el alcance de la certificación ofrecida y los términos y condiciones de entrega. Las máquinas con el mismo número de modelo pueden ser muy diferentes si se consideran las turbinas de granallado, el manejo de materiales y las funciones de control. La pregunta pertinente no es “cuánto cuesta”, sino “cuánto cuesta tenerla”, considerando los costos del abrasivo, la mano de obra, la energía y el tiempo de inactividad frente a los costos del método de limpieza actual.
P: ¿Cuál es la diferencia entre una granalladora y una escarificadora?
Ver respuesta
Una granalladora proyecta abrasivo contra una superficie y lo recupera. Una escarificadora utiliza ruedas de corte accionadas mecánicamente para retirar la capa superficial. El granallado produce un perfil de anclaje uniforme, mientras que el escarificado ofrece una mayor tasa de remoción de material, pero deja una textura superficial más áspera y no uniforme.
P: ¿Cuánto dura una granalladora?
Ver respuesta
La trayectoria de desgaste sobrevive a la cámara durante muchas décadas; algunos bastidores y cámaras permanecen en servicio durante generaciones. La clave para la vida útil de una máquina es contar con un plan de mantenimiento para consumibles como los revestimientos de las turbinas de granallado, los impulsores, las jaulas de control, las mallas de los separadores y los filtros. Una máquina con un programa estructurado de sustitución mantiene su productividad y grado de acabado superficial; una que se utiliza hasta fallar pierde rendimiento de manera gradual e imperceptible durante mucho tiempo antes de averiarse.
Cómo se elaboró esta guía
La descripción del proceso presentada aquí se basa en la documentación AP-42 de la EPA sobre granallado abrasivo; los grados de limpieza proceden de las normas SSPC/NACE publicadas por AMPP y de ISO 8501-1, mientras que la orientación sobre el perfil proviene de una investigación de fallas de recubrimientos realizada por un ingeniero profesional registrado, no de materiales comerciales de equipos. Cuando una cifra solo aparece en la documentación de proveedores —la velocidad de la turbina es el caso más claro—, se identifica como tal en lugar de presentarla como una constante. Revisado por el equipo técnico de Aubrik.
Referencias y fuentes
- Documento de antecedentes AP-42, Sección 13.2.6: Granallado abrasivoAgencia de Protección Ambiental de Estados Unidos
- 29 CFR 1910.94, VentilaciónAdministración de Seguridad y Salud Ocupacional
- 29 CFR 1910.1053, Sílice cristalina respirableAdministración de Seguridad y Salud Ocupacional
- Protección de los trabajadores frente a los peligros de los materiales de granallado abrasivo (OSHA 3697)Administración de Seguridad y Salud Ocupacional
- Criterios de salud y seguridad industrial para la limpieza mediante granallado abrasivoInstituto Nacional para la Seguridad y Salud Ocupacional / Centros para el Control y la Prevención de Enfermedades
- Normas de preparación de superficies: resumen rápidoAssociation for Materials Protection and Performance (AMPP)
- ISO 8501-1:2007, Preparación de sustratos de acero antes de aplicar pinturasOrganización Internacional de Normalización
- ISO 12944-4:2017, Tipos de superficie y preparación de superficiesOrganización Internacional de Normalización
- El caso de las superficies limpiadas incorrectamente: ¿fallas de preparación o de especificación?Jayson Helsel, P.E., PCS, KTA-Tator, Inc.
- Cómo evitar los problemas de la pintura, Acabado, Parte 1The Fabricator
- 40 CFR 261.24, Característica de toxicidadCódigo Electrónico de Reglamentos Federales / EPA
- SteelBlastQC: conjunto de datos de superficies de acero granallado con detección interpretable de defectos superficialesRuzavina et al., IJCNN 2025 (arXiv:2504.20510)
- EP4324596A2, Control de temperatura para granalladoraGoogle Patents
La medición del perfil superficial sigue la serie ISO 8503; la evaluación del polvo y las sales solubles sigue la serie ISO 8502. La clasificación del tamaño y la dureza del abrasivo sigue SAE J444, J827 (granalla redonda de acero fundido) y J1993 (granalla angular de acero fundido); la intensidad del granallado de endurecimiento se mide con tiras Almen conforme a SAE J442 y J443.
Artículos relacionados
- Granalladoras industriales para estructuras de acerogama de modelos, tamaños de cámara y herramientas de dimensionamiento
- Cómo elegir una máquina de armado de vigas Harmado y ajuste y disposición de la línea antes del granallado
- Guía para seleccionar una mesa giratoria de soldaduracarga, velocidad e idoneidad para trabajos de posicionamiento
- Servicios de soldadura de metales: guía para compradorescertificaciones, controles de calidad y costo
- Cómo utilizar correctamente un posicionador de soldaduraconfiguración, conexión de retorno y velocidad de recorrido







