Póngase en contacto con la empresa Aubrik

Máquinas de granallado industrial: serie Aubrik de 5 modelos para estructuras de acero, piezas fundidas y vigas H
Máquina de granallado industrial para piezas de acero, con capacidades de 800 mm a 3 m. Acabado Sa2.5 en 2–3 minutos. Recuperación del 30–40% del medio abrasivo por ciclo. Garantía de 1 año y entrega mundial de refacciones en 3–7 días. Una sola plataforma de granallado por turbina admite piezas fundidas, vigas H, autopartes y acero estructural, y evita la pérdida de rendimiento del 60–70% provocada por máquinas con capacidad insuficiente.
Solicite una cotización personalizada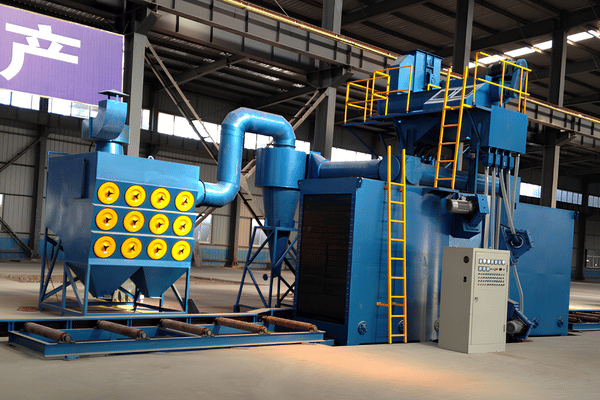
5 modelos AB-SB-0815 → 3030
2000–3000 rpm Velocidad del impulsor
80 m/s Velocidad de la granalla
Sa2.5 Preparado conforme a ISO 8501-1
99.5% Filtración de polvo
ISO 9001 + CE Certificación
Cómo el granallado industrial por turbina sustituye la limpieza manual y química
Dónde se origina realmente la falla superficial
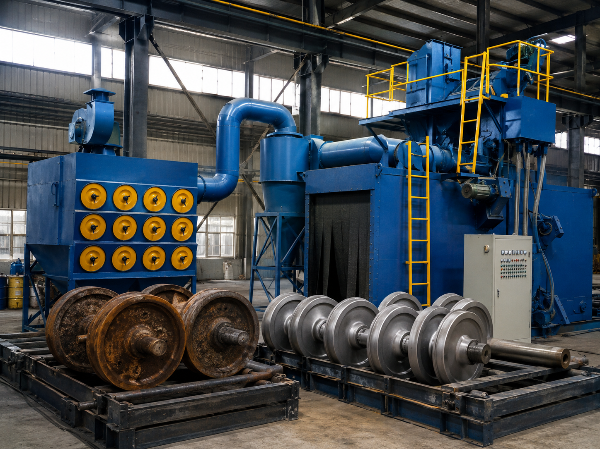
La selección de la máquina de granallado rara vez es el cuello de botella: la falla superficial suele originarse en una etapa anterior. La cascarilla de laminación de las vigas H laminadas en caliente, las películas de óxido de las piezas fundidas, las salpicaduras de soldadura en el acero estructural y las películas de aceite en las autopartes impiden la adherencia del recubrimiento posterior si el sustrato no se limpia primero mediante granallado hasta obtener un perfil de rugosidad verificado.
El costo oculto en capacidad
Los datos del sector muestran que los equipos de limpieza por granallado con mantenimiento deficiente o capacidad insuficiente funcionan únicamente al 60–70% de su rendimiento nominal. Este déficit es un cuello de botella oculto: nunca aparece como una partida, pero se absorbe en retrasos de entrega y pagos de horas extra.
Lo que el granallado por turbina logra y el raspado manual no
Las máquinas de granallado, también llamadas máquinas de granallado por turbina, limpieza por granallado o proyección abrasiva, utilizan una turbina centrífuga para lanzar granalla de acero, granalla angular de acero u óxido de aluminio contra la pieza de trabajo. El acabado mediante granallado por turbina es 5–10× más rápido que el raspado manual o el decapado. El separador de recirculación recupera el 90–95% del medio abrasivo. El perfil superficial alcanza de forma constante el grado Sa2.5 exigido por la mayoría de los sistemas de recubrimiento.
Cambie a una unidad Aubrik del tamaño correcto
- Problema: un ciclo de limpieza manual de 90–120 minutos en una viga H de 12 m produce una rugosidad superficial irregular y causa fallas del recubrimiento en un plazo de 18 meses en aplicaciones costeras.
- Causa raíz: el granallado abrasivo manual no puede mantener constantes el ángulo, la velocidad y el patrón de proyección a lo largo de toda la sección. Es habitual obtener una cobertura inferior al 40% de la superficie.
- Nuestra solución: la unidad de transportador de rodillos AB-SB-1622 desplaza la misma viga H de 12 m por una cámara sellada y la granalla con cuatro impulsores a 2000–3000 rpm, logrando una cobertura superficial del 100% en 2–3 minutos con un perfil Sa2.5.
- Comprobación: el lector de perfil superficial ISO 8503-1:2012 confirma un perfil de granallado Ry5 uniforme de 23–115 µm en toda la superficie de trabajo, con confirmación por lote mediante un medidor de rugosidad conectado al PLC y con una precisión de 0.1 µm.
Una plataforma y un flujo de trabajo para todo el intervalo de tamaños
El sistema es modular. La plataforma de granallado por turbina ofrece un proceso uniforme, desde piezas fundidas pequeñas de 800 mm (AB-SB-0815) hasta estructuras de acero de 3 m (AB-SB-3030), sin modificar el flujo de trabajo. Esa continuidad marca la diferencia entre comprar una máquina de granallado y diseñar una línea de preparación de superficies.
Implementación real: fundición vietnamita de autopartes
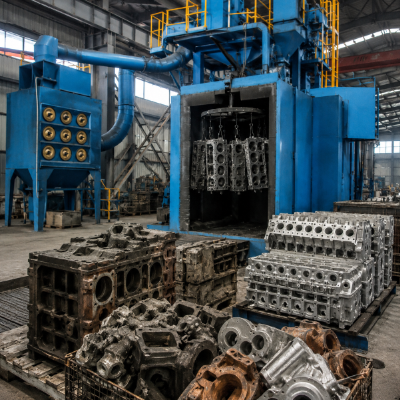
Un fabricante vietnamita de nivel 2 del sector automotriz sustituyó en 2024 el raspado manual de culatas de motor fundidas por una máquina de granallado tipo gancho AB-SB-1216.
La producción pasó de un lote de seis culatas cada 18 minutos a seis culatas cada tres minutos, lo que representa un aumento de productividad de 6× con un acabado Sa2.5 garantizado.
La granalladora sustituyó el área de decapado químico del cliente. Los rechazos del recubrimiento posterior bajaron del 8.5% al 1.2% durante los 90 días posteriores a la instalación. La recuperación de la inversión mediante el ahorro en retrabajos del recubrimiento se logró en menos de 16 meses.
Serie Aubrik de 5 modelos de máquinas de granallado: especificaciones y matriz de decisión
El único error de dimensionamiento que genera la mayoría de las inconformidades
Elegir una máquina de granallado que admita «la mayoría de las dimensiones», pero no la dimensión más grande, significa que la pieza de mayor tamaño debe atravesar la cámara tres veces en cada lote.
Como señala la guía de compra de StrongMakine de 2026: «Una máquina de granallado que no satisfaga por completo sus necesidades no es la adquisición más económica, sino la inversión más costosa».
El error recurrente en nuestros envíos de la serie AB-SB
Elegir un modelo cuyo tamaño esté un nivel por debajo de la mayor altura presente en el lote anual más grande. Es la principal causa de inconformidad en toda la serie, y el mismo patrón se repite cada trimestre.
Cómo está estructurada la serie AB-SB
La serie AB-SB se basa en cinco capacidades dimensionales para piezas de trabajo. Seleccione un modelo cuya capacidad máxima para la pieza sea al menos un 15% mayor que su dimensión más grande. Ese margen mantiene uniforme la cobertura de las turbinas de granallado en los bordes, donde disminuye la densidad de granalla. La orientación de las patentes confirma que la uniformidad multiángulo es la tendencia del sector; consulte USPTO/CNIPA CN119328677B (2025) sobre la arquitectura de granallado de doble carcasa y ángulo de contacto variable.
Las configuraciones personalizadas (mesa más larga, revestimiento de cámara galvanizado en caliente e integración remota del PLC) añaden 45–60 días al plazo de fabricación del modelo base.
Caso de dimensionamiento: fabricante de vigas H en España
Un fabricante español de estructuras de acero que procesa 80 t/día de vigas H de 12–14 m seleccionó inicialmente una AB-SB-1216 (capacidad de 1,200 × 1,600 mm) para optimizar el costo de inversión.
La revisión de ingeniería mostró que el 18% del trabajo anual superaba los 1,500 mm de altura, lo que habría obligado a realizar dos pasadas por viga. Antes de cotizar, cambiamos el tamaño a una AB-SB-1622 (1,600 × 2,200 mm): cobertura del 100% en una sola pasada con Sa2.5 y 120–180 vigas H/hora, con recuperación de la diferencia de precio en 11 meses únicamente gracias al ahorro de tiempo de mano de obra.
Tabla de especificaciones de los 5 modelos AB-SB
| Modelo | Φ×H máx. de la pieza (mm) | Potencia de la turbina de granallado | Carga máxima (kg) | Rendimiento (pzas/h) | Abrasivo (Φ mm) | Alimentación eléctrica |
|---|---|---|---|---|---|---|
| AB-SB-0815 | 800 × 1500 | 2 × 11 kW | 1,000 | 50–80 | 0.8–1.2 | 380V/50Hz/3Ph |
| AB-SB-1216 | 1200 × 1600 | 3 × 15 kW | 2,000 | 80–120 | 1.0–1.5 | 380V/50Hz/3Ph |
| AB-SB-1622 | 1600 × 2200 | 4 × 15 kW | 3,000 | 120–180 | 1.2–2.0 | 380V/50Hz/3Ph |
| AB-SB-2025 | 2000 × 2500 | 4 × 22 kW | 5,000 | 180–250 | 1.5–2.5 | 380V/50Hz/3Ph |
| AB-SB-3030 | 3000 × 3000 | 4 × 22 kW | 10,000 | 250–350 | 2.0–3.0 | 380V/50Hz/3Ph |
Matriz de decisión: tipo de máquina × compatibilidad con la pieza
La selección del tipo de cámara influye tanto en el rendimiento como el tamaño de la máquina. La siguiente matriz relaciona los cinco tipos de cámara más vendidos con las ocho capacidades dimensionales de trabajo más solicitadas durante los últimos tres años.
| Tipo de pieza | Tipo gancho | Tambor basculante | Transportador de rodillos continuo | Tipo oruga | Gancho giratorio |
|---|---|---|---|---|---|
| Piezas fundidas pequeñas (≤25 kg, a granel) | — | ★★★ Óptimo | — | ★★★ Óptimo | ★★ Adecuado |
| Bloques o culatas de motor | ★★★ Óptimo | — | ★★ Adecuado | — | ★★★ Óptimo |
| Vigas H y acero estructural ≤16 m | — | — | ★★★ Óptimo | — | — |
| Placas de acero (grandes y planas) | — | — | ★★★ Óptimo | ★★ Adecuado | — |
| Chasises y ejes automotrices | ★★★ Óptimo | — | ★★ Adecuado | — | ★★★ Óptimo |
| Segmentos de torres eólicas | — | — | ★★★ Óptimo | — | — |
| Pernos, tuercas y sujetadores (a granel) | — | ★★★ Óptimo | — | — | — |
| Componentes aeroespaciales de precisión | ★★ Adecuado | — | — | — | ★★★ Óptimo |
Proceso de granallado: 5 pasos desde la carga hasta el acabado verificado
Las etapas del proceso que se presentan a continuación se ajustan al marco de preparación de superficies definido en ISO 8501-1 y a los perfiles comparadores de ISO 8503-1:2012.
El costo de un proceso mal ajustado
Una máquina de granallado con mantenimiento deficiente funciona al 60–70% de su capacidad nominal (estadísticas del sector de Future Market Insights, 2025). Ese costo oculto del 30–40% de la capacidad se traduce en retrasos de entrega y pagos de horas extra, pero nunca aparece como una partida. La medida correctiva consiste en confirmar que los cinco pasos del proceso descritos a continuación estén ajustados a las dimensiones reales de sus piezas.
⚠ Mito de compra que debe descartar antes de leer las especificaciones
La «regla práctica de 10×» para el diámetro de la granalla abrasiva se ha repetido durante años. Como documentan Straaltechniek y Kramer Industries, es una regla, no una ley.
Seleccionar granalla de acero redonda o angular únicamente por su diámetro pasa por alto los dos factores más importantes: la forma del medio (granalla redonda para un perfil de granallado de refuerzo y granalla angular para eliminar óxido) y el grado Sa objetivo. Una selección incorrecta del abrasivo ataca los sustratos y deja los recubrimientos sin anclaje; en papel no modifica los costos, pero sus efectos aparecen meses después en el puesto del operador, cuando se evidencia el desgaste prematuro respecto de la especificación de la máquina.

La secuencia del proceso Aubrik repite los mismos cinco puntos de preparación en todas las unidades de la serie. La selección de parámetros del PLC para cada capacidad de trabajo elimina los reajustes manuales del operador.
Instale el medio adecuado y un dispositivo de sujeción personalizado para la cámara. Utilice el gancho para el bloque de motor, el transportador para las vigas H o un dispositivo de tambor basculante para los sujetadores.
El herramental de sujeción sostiene piezas fundidas 3D delicadas y de precisión sin alterar su superficie, y ofrece una intensidad controlada desde unos cuantos psi para proteger las piezas fundidas de pared delgada.
- Granalla de acero redonda (58–62HRC): limpieza superficial o desbarbado.
- Granalla angular de acero (60–65HRC): piezas con cascarilla gruesa y eliminación de óxido.
- Óxido de aluminio: metales no ferrosos en los que debe evitarse la inclusión de hierro.
El alimentador automático mantiene un control preciso del flujo de abrasivo que la válvula manual nunca alcanza (50–200 kg/hr controlados mediante lógica de lazo cerrado del PLC).
Una turbina centrífuga que gira hasta 3,000 rpm, con una receta personalizada para cada trabajo, proyecta el abrasivo a 80 m/s contra la pared de la cámara.
El PLC controla el ángulo y la velocidad del granallado como parámetros de la receta, lo que elimina las variaciones del proceso y produce un perfil uniforme.
En la mayoría de las piezas de chasis automotrices se alcanza Sa2.5 en menos de 3 minutos mediante inspección por cámara (con un sensor integrado de resolución de 0.1 µm).
El separador ciclónico de abrasivos de lazo cerrado retira el medio agotado y desgastado, rechaza el material inferior a 0.3 mm y devuelve el abrasivo en buen estado a la tolva de alimentación.
El circuito de recirculación ahorra un 15–30% del volumen de abrasivo frente a un sistema de granallado abierto con ventilación continua, y reduce al mínimo la carga de los colectores de polvo.
Cuando concluye el tiempo del ciclo, el proceso se detiene automáticamente (ajustable hasta un límite de 10 minutos).
El aire de extracción pasa por un sistema de filtración de 4 etapas con una eficiencia de filtración ≥99.5% antes de llegar al área de recubrimiento o acabado.
El operador envía las piezas terminadas directamente a la siguiente etapa de la línea —pintura, ensamble u otro trabajo— sin pasar por un área de limpieza intermedia.
«Rediseñamos el flujo de alimentación de abrasivo de la AB-SB-1622 después de que el operador de una fundición se quejara de que no obteníamos una cobertura uniforme de granalla en las culatas de motor fundidas. Al sustituir una válvula de orificio sencilla por una alimentación modulada mediante PLC, redujeron en un orden de magnitud las piezas rechazadas en la prueba de verificación Sa2.5: del 4.2% al 0.6% en un lote de 320. Otra mejora impulsada por los comentarios de campo».
— Equipo de ingeniería de Aubrik, Centro de I+D, Wuxi, sobre la revisión de 2024 del sistema de control AB-SB-1622
Normas de acabado superficial: matriz Sa1 / Sa2 / Sa2.5 / Sa3 × sector × adherencia del recubrimiento
La clasificación de limpieza se rige por ISO 8501-1. Los objetivos comparadores de rugosidad superficial se establecen en ISO 8503-1:2012. En trabajos comerciales, esto se expresa como un grado Sa más un intervalo de perfil Ry5. Las máquinas Aubrik incorporan un sensor de rugosidad de alta definición que marca automáticamente cualquier pieza cuyo Ry5 se encuentre fuera del intervalo de la receta.
| Grado Sa | Resultado de limpieza | Perfil Ry5 típico (granalla) | Aplicación industrial | Resultado de adherencia del recubrimiento |
|---|---|---|---|---|
| Sa1 (ligera) | Se eliminan la cascarilla suelta, la suciedad y la pintura; pueden permanecer impurezas firmemente adheridas | 23–28 µm | Pretratamiento no crítico y preparación para almacenamiento | Básica: no especificada para recubrimientos protectores |
| Sa2 (minuciosa) | Se eliminan toda la cascarilla y el óxido visibles; sombras menores ≤ 33% por m² | 35–45 µm | Pintura general de acero y autopartes sin cargas pesadas | Adecuada para pintura industrial de una sola capa |
| Sa2.5 (muy minuciosa) | ≥ 95% libre de impurezas; sombras diminutas ≤ 5% por m² | 60–80 µm | Chasises automotrices, acero para puentes, piezas fundidas y vigas H | Valor habitual del sector: adherencia para epóxicos e imprimaciones ricas en zinc |
| Sa3 (completa) | Brillo metálico uniforme, sin impurezas visibles | 85–115 µm | Sector aeroespacial, maquinaria de precisión y equipos médicos | Máxima: preparación previa al recubrimiento con fluoropolímero o galvanizado en caliente |
Conversión rápida de Ry5 a Sa
El intervalo Ry5 de 23–170 µm para la granalla angular es más amplio de lo que podría sugerir su comparador ISO 8503-1. Para recubrimientos automotrices estándar, Sa equivale aproximadamente a 1/5 de Rz; por lo tanto, una especificación que indique Sa 10–12 µm en realidad solicita Ry 50–60 µm, un valor claramente dentro del intervalo de nuestra granalla estándar.
Por qué esta matriz es importante durante la compra
La incompatibilidad entre el grado Sa y la especificación del recubrimiento es la causa raíz más frecuente de reclamaciones de garantía en proyectos de recubrimiento industrial. Un sustrato Sa2 recubierto con un epóxico especificado para Sa2.5 aprobará la inspección visual y fallará en servicio en un plazo de 12–24 meses. Las máquinas Aubrik incluyen de fábrica una biblioteca de recetas de grados Sa; con cada modelo AB-SB suministramos una tabla de compatibilidad de recubrimientos para que el operador no tenga que interpretar la norma desde cero.
Granallado frente a arenado y granallado de refuerzo: marco de decisión de 3 opciones
Los compradores suelen presentar una solicitud de cotización pensando en una categoría de proceso incorrecta. El granallado, el arenado y el granallado de refuerzo parecen similares superficialmente —un medio abrasivo proyectado contra un sustrato metálico—, pero buscan resultados y niveles de precio diferentes. El siguiente marco relaciona cada proceso con su aplicación natural para que la conversación sobre la ficha técnica comience desde el enfoque correcto.
| Proceso | Propulsión | Resultado principal | Rendimiento frente al granallado | Compatibilidad del sustrato | Aplicación más adecuada |
|---|---|---|---|---|---|
| Granallado (por turbina) | Turbina centrífuga, 80 m/s | Limpieza Sa2.5 + refuerzo ligero | 1× (referencia) | Acero, hierro fundido y aleación estructural | Preparación industrial de superficies metálicas: vigas H, piezas fundidas y chasises |
| Arenado (proyección por aire) | Aire comprimido, 30–60 m/s | Control del perfil + superficies delicadas | 0.15–0.2× (5–10× más lento) | Concreto, ladrillo, vidrio y piezas pequeñas de precisión | Texturizado superficial de materiales no metálicos; retoques donde el granallado por turbina no puede llegar |
| Granallado de refuerzo | Turbina o aire, intensidad controlada (Almen) | Esfuerzo de compresión para aumentar la vida a la fatiga | 0.4–0.6× (más lento por diseño) | Resortes aeroespaciales, dientes de engranajes y trenes de aterrizaje | Ingeniería de resistencia a la fatiga, no una etapa de limpieza |

Los cálculos de rendimiento que respaldan la recomendación
Si su especificación indica «Sa2.5» y sus piezas superan los 25 kg, el granallado por turbina ofrece un rendimiento 5–10× superior al arenado. Las cámaras de proyección por aire son adecuadas para piezas más pequeñas y acabados de alta precisión. No pueden readaptarse de manera rentable para la limpieza de una fundición o una línea de vigas.
Dónde resulta más costosa la confusión con el granallado de refuerzo
El granallado de refuerzo es ingeniería de fatiga, no una etapa de limpieza. Hemos observado errores de especificación que solo se manifiestan después de que una pieza falla en servicio. El granallado de refuerzo y el granallado de limpieza utilizan medios similares, pero buscan resultados opuestos. Consulte los resúmenes de patentes de USPTO sobre granallado de refuerzo para conocer la diferencia técnica.
Para los talleres que manejan varias familias de piezas, la combinación más sencilla es una máquina de granallado por turbina para limpiar sustratos de acero y una cabina de proyección por aire más pequeña para trabajos de acabado. Los compradores suelen sobredimensionar el equipo de proyección por aire. En la práctica, la plataforma de granallado por turbina procesa el 80–90% del volumen de preparación superficial del acero; una sola cabina pequeña cubre todo lo demás. Aubrik suministra ambos equipos. Esta página se centra en la plataforma industrial de granallado por turbina.
Sectores atendidos: desde fundiciones hasta líneas de producción de vigas H
Las máquinas de granallado Aubrik se utilizan en cinco sectores industriales principales. Cada aplicación que se presenta a continuación combina el tipo de cámara recomendado con un resultado cuantificado que nuestros clientes han informado para la misma clase de pieza.

Aplicación 01
Fundición: limpieza de piezas fundidas e inspección de defectos
Se utiliza para eliminar arena, desmoldante y cascarilla de piezas fundidas de hierro, aluminio y acero al cobre. El granallado también deja al descubierto defectos superficiales profundos y ocultos —porosidad, inclusiones de escoria y microfisuras— para que control de calidad los inspeccione antes de iniciar el trabajo posterior. La AB-SB-1216 estándar para fundiciones (tipo gancho) procesa 80–120 bloques de motor de hierro por hora con Sa2.5, lo que permite a los inspectores concentrarse únicamente en las piezas problemáticas.

Aplicación 02
Sector automotriz: chasises, cigüeñales y ejes
Limpia y refuerza la superficie de bloques de motor, cigüeñales, brazos de control de la suspensión y bastidores de chasis. Los parámetros optimizados del granallado por turbina generan un endurecimiento superficial del 15–30% respecto de las piezas de referencia, un beneficio adicional sin costo. Una AB-SB-0815 personalizada para reparación y reacondicionamiento prolonga la vida útil de las piezas entre un 40–60% frente al costo de desecharlas y reemplazarlas.

Aplicación 03
Construcción y líneas de producción de vigas H
Elimina la cascarilla de laminación de estructuras de acero nuevas, como segmentos de puentes, torres de transmisión y componentes de bastidores industriales. También elimina cascarilla de laminación, pintura antigua y óxidos de vigas H recicladas. La variante AB-SB-1622 con transportador de rodillos se entrega como módulo de acabado integrado de la línea Aubrik para vigas estructurales: ofrece una cobertura del 100% con Sa2.5 en secciones de tamaño industrial de hasta 16,000 mm antes de la inspección de soldaduras conforme a AWS D1.1.
Aplicación 04
Sector aeroespacial: refuerzo de componentes de precisión
La AB-SB-0815 refuerza a alta presión la superficie de trenes de aterrizaje, extremos de raíz del motor y piezas de secciones del fuselaje hasta Sa3 sin afectar las especificaciones de peso de pared delgada. Los archivos de registro del PLC para cada pieza respaldan la documentación aeroespacial conforme a ISO 9001. Aubrik proporciona, previa solicitud, el formato de datos exportados para los paquetes de auditoría ISO 9001.

Aplicación 05
Sectores metalúrgico, ferretero y de moldes
Decapa y granalla bobinas de acero al silicio, acero inoxidable y acero al carbono antes del laminado y la pintura. En talleres de ferretería, herramentales y matrices, las máquinas basculantes AB-SB desbarban pernos, tuercas, bisagras y cavidades de moldes, lo que prolonga la vida útil de las piezas de gran volumen y mejora su receptividad al acabado posterior. Un cliente vietnamita opera una unidad basculante que procesa más de 5,000 piezas en un solo turno de 8 horas.
TCO y ROI: por qué el granallado industrial por turbina se amortiza en 1.5–2.5 años
La siguiente metodología de TCO compara las máquinas Aubrik con las referencias de preparación de superficies de ISO 8503-2:2012 y las arquitecturas abrasivas multiángulo patentadas de CN119328677B (2025).
Qué determina realmente el costo total de propiedad
El costo total de propiedad de una máquina de granallado Aubrik está determinado por cuatro categorías de costos operativos, no por el precio de compra inicial. Dimensionar cada categoría respecto de su método de limpieza actual determina el intervalo de amortización. Los estudios habituales de TCO del sector sitúan la amortización en un periodo de 18–36 meses. Un caso de un astillero publicado por Winoa registra una inversión de $200,000, con un ahorro de $80,000 en eliminación de residuos y $50,000 en cumplimiento normativo: amortización en 1.8 años.
Marco de TCO de Aubrik con 5 factores
- Consumo de abrasivo. Los costos del medio disminuyen un 15–30% gracias al reciclaje de lazo cerrado (frente a las cabinas de granallado abierto).
- Mano de obra. Un solo operador ejecuta un ciclo completo de granallado en 2–3 minutos; la misma viga H requería 90–120 minutos de raspado manual.
- Energía. La potencia total de los motores abarca desde 2 kW (AB-SB-0815) hasta ~110 kW (AB-SB-3030), dimensionada para el perfil de carga y sin sobredimensionamiento.
- Mantenimiento. Los componentes de desgaste (impulsor, revestimiento y mangueras de abrasivo) duran 1–2 años en servicio continuo. Con cada máquina se incluye un juego de refacciones para el primer año.
- Costo del tiempo de inactividad. Una unidad del tamaño correcto mantiene >95% del rendimiento nominal. Una unidad con capacidad insuficiente funciona al 60–70%. El tamaño de la máquina por sí solo es un factor importante del TCO.
Proyección conservadora de amortización
Con cifras conservadoras, se proyecta que una AB-SB-1622 que procese 80 t/día con Sa2.5 en una línea de fabricación de vigas H de acero genere un retorno en 18–28 meses. Los factores principales son la sustitución de mano de obra y el reciclaje del abrasivo, además de la reducción de defectos del recubrimiento posterior como beneficio adicional no incluido en el modelo.
Los informes de clientes que operan configuraciones similares de granallado por turbina se sitúan sistemáticamente dentro de ese intervalo. Las cifras exactas varían según las tarifas locales de mano de obra, el costo del abrasivo y las tarifas eléctricas.
La pregunta sobre el ROI que no podemos responder por usted
La amortización exacta depende de su proceso y sus cifras. La pregunta que Aubrik puede responder es: «¿Qué intervalo de amortización corresponde a nuestras especificaciones, producción y método de limpieza actual, y qué supuestos respaldan la estimación?»
Certificaciones, garantía y servicio posventa mundial: por qué las fallas de cumplimiento arruinan los proyectos de recubrimiento
Las certificaciones de Aubrik mencionadas a continuación se basan en 2 marcos normativos fundamentales: Sistema de gestión de la calidad ISO 9001:2015 y las normas de preparación de superficies de ISO 8503-1:2012.
Una frustración común en las compras: se documenta una superficie Sa2.5, un contratista externo aplica el recubrimiento conforme a la especificación y, 2 años después, una auditoría rechaza el trabajo. Todos los recubrimientos aplicados quedan invalidados, y el cliente paga el retrabajo. En los estudios del sector manufacturero, las fallas de pintura se concentran en el periodo de 12–24 meses. La preparación inadecuada del sustrato es la causa raíz más citada, precisamente lo que los registros de trazabilidad de ISO 9001 + CE + PLC buscan evitar.
Quién es Aubrik y qué suministramos
Fundada en 1999 con un capital registrado de US$1.4 millones, Aubrik (anteriormente Wuxi ABK Machinery) exporta equipos de soldadura, corte y granallado a España, Alemania, Rusia, India, Brasil, Francia, Italia, Vietnam y varios mercados más. Cada producto cuenta con certificaciones ISO 9001 y CE conformes con las normas europeas aplicables.
Caso de implementación: auditoría de un fabricante alemán de recipientes a presión
En 2024, un fabricante alemán de recipientes a presión aprobó una auditoría externa del sistema de recubrimiento de su unidad AB-SB-2025. La documentación presentada: una exportación del registro del PLC que abarcaba el 100% de los ciclos de granallado Sa2.5 realizados durante seis meses en patines de torres eólicas, equivalentes a 4,200 piezas. No se reportó ninguna reclamación por fallas del recubrimiento durante los doce meses posteriores a la instalación. La productividad se mantuvo en 180–250 piezas/hora con Sa2.5, lo que permitió destinar a un operador de tiempo completo a la inspección posterior de soldaduras.
ISO ISO 9001
Gestión de la calidad: proceso completo
CE Marcado CE
Directiva de Máquinas de la UE 2006/42/EC
26+ Años en operación
Fundada en 1999 — Wuxi, China
8+ Mercados de exportación
UE, MENA, LATAM, ASEAN
1 año Garantía
Máquina completa, todas las piezas de desgaste
3–7 d SLA de refacciones
Entrega desde almacenes internacionales
“Los clientes europeos esperan que el marcado CE se incluya desde la primera ronda de cotización; no es un factor diferenciador. Lo que nos distingue es el registro de verificación del grado Sa adjunto a cada pieza procesada por una máquina Aubrik: un registro del PLC que incluye las rpm del impulsor, el tiempo de granallado y la lectura de rugosidad a la salida. Esa documentación es exactamente lo que se solicita en una auditoría de garantía del recubrimiento dos años después de la instalación.”
— Ingeniero sénior de aplicaciones de Aubrik, sobre la función de exportación de datos incorporada en toda la línea AB-SB en 2024
Qué incluye cada unidad estándar de Aubrik
- Opciones de capacitación para operadores en planta y en línea.
- Manual de mantenimiento en inglés con videos instructivos.
- Soporte técnico 24/7, incluido el diagnóstico remoto del PLC en unidades con el firmware más reciente.
- Garantía del fabricante de 1 año que cubre defectos de fabricación y fallas de componentes.
- Los contratos de servicio ampliado permiten almacenar previamente kits de refacciones de impulsores / revestimientos / mangueras en las instalaciones del cliente.
Por qué Aubrik apuesta por la trazabilidad y no por la trayectoria de la marca
Entre los proveedores de granalladoras de la UE y ASEAN, Aubrik se diferencia por la trazabilidad, no por el reconocimiento histórico de la marca. Cada unidad AB-SB incluye registros de parámetros del PLC, registros de calidad ISO 9001 y documentación de conformidad CE que resisten una auditoría externa del recubrimiento dos años después de la instalación. Los compradores deben solicitar el paquete de documentación completo al inicio del proceso de cotización, pues el tiempo de respuesta revela la capacidad del proveedor antes de que se envíe cualquier máquina.
Guía de compras: plazo de entrega, personalización y preguntas frecuentes
Plazo de entrega según la configuración
| Configuración | Plazo de entrega (desde la orden de compra) | Aplicación habitual |
|---|---|---|
| Básica: AB-SB-0815 / 1216 estándar | 30–45 días | Fundición / taller de autopartes de volumen medio |
| Estándar: AB-SB-1622 / 2025 + transportador de rodillos | 45–60 días | Líneas para vigas H y acero estructural |
| OEM personalizada: dimensiones útiles a la medida, integración del PLC y cámara galvanizada en caliente | 60–90 días | Aplicaciones aeroespaciales y con especificaciones especiales |
Marco de factores de precio
Aubrik no publica precios estandarizados. El precio de un mismo modelo puede variar entre 40–60% según cinco factores. Envíe los datos de la aplicación y nuestro equipo comercial le entregará un desglose por escrito en un día hábil.
- Tamaño del modelo y productividad. Los modelos AB-SB-0815 a AB-SB-3030 abarcan un intervalo de precios de 5–7×.
- Alcance de la personalización. Desde una cámara estándar hasta un revestimiento galvanizado en caliente; desde un PLC básico hasta un sistema SCADA integrado en red.
- Equipos auxiliares. Transportador de rodillos, carga robotizada y sistemas automatizados de embalaje.
- Nivel de certificación. Solo CE o CE + ATEX + documentación de control de calidad específica del cliente.
- Logística y servicio. Desde EXW hasta CIF, instalación en planta y contratos de garantía ampliada.
Consultas sobre equipos usados y precios
Aubrik no ofrece canales de reventa de equipos usados o reacondicionados. Los compradores que busquen “granalladora en venta” pueden terminar por error en sitios de inventario de distribuidores que venden unidades reacondicionadas de Wheelabrator, Pangborn o Goff. Para una máquina Aubrik de nueva fabricación, la comparación pertinente es el marco de precios de 5 factores anterior, no un único precio de venta sugerido por el fabricante. Compararemos nuestra cotización con cualquier otra oferta una vez que usted envíe las especificaciones del equipo.
Si su consulta es sobre granallado de pretensado u otra preparación de superficies
Para equipos de preparación de superficies distintos del granallado por turbina —consultas sobre máquinas de granallado de pretensado, cabinas de arenado o salas de granallado por aire—, el equipo comercial de Aubrik puede dirigir la solicitud a la línea de productos adecuada, ya que la limpieza, la generación de perfiles de rugosidad y el granallado de pretensado son categorías diferentes aunque utilicen medios abrasivos.
Herramientas interactivas de dimensionamiento y selección
Evalúe las restricciones de productividad, las normas básicas de preparación de superficies y el ROI del proyecto con nuestro conjunto de herramientas de cálculo de ingeniería.
HERRAMIENTA 01
Hoja de cálculo de dimensionamiento Aubrik de 5 criterios
Ingrese las dimensiones de las piezas de trabajo y los volúmenes por lote para identificar las dimensiones útiles correctas de la cámara y la configuración de los impulsores.
Abrir hoja de cálculo
HERRAMIENTA 02
Tabla de selección del grado Sa
Compare los perfiles de limpieza objetivo de ISO 8501-1 con los tipos de medios abrasivos y los requisitos de los procesos posteriores de recubrimiento.
Ver tabla de selección
HERRAMIENTA 03
Calculadora de TCO de Aubrik
Modele el periodo de recuperación de 18–36 meses en función de la sustitución de mano de obra, la recuperación del abrasivo y los factores de carga energética.
Abrir calculadora
Preguntas frecuentes
El granallado utiliza una turbina centrífuga que proyecta abrasivo a velocidades de hasta 80 m/s, por lo que resulta más adecuado para el tratamiento industrial de superficies metálicas en grandes volúmenes. El arenado emplea aire comprimido para proyectar abrasivo a velocidades de entre 30-60 m/s, lo que resulta óptimo para sustratos no metálicos como concreto, ladrillo o vidrio, así como para piezas delicadas y de precisión a pequeña escala. Las máquinas Aubrik de esta página son equipos de granallado por turbina diseñados para procesos de producción continua.
Las opciones incluyen granalla de acero (HRC 58-62) para endurecer y desbarbar piezas automotrices y aeroespaciales, granalla angular de acero (HRC 60-65) para eliminar cascarilla y óxido intenso del acero estructural y de fundiciones antiguas, y óxido de aluminio para piezas de trabajo no ferrosas en las que debe evitarse la contaminación con hierro. Nuestros ingenieros pueden recomendar el abrasivo adecuado según los materiales de las piezas de trabajo, el grado Sa objetivo y los procesos posteriores de recubrimiento.
Con un mantenimiento rutinario adecuado, nuestras unidades alcanzan sistemáticamente una vida útil en campo de 8-10 años. Los componentes de desgaste, como impulsores, revestimientos y mangueras para abrasivo, duran entre 1–2 años antes de requerir sustitución, según el factor de trabajo del equipo, el abrasivo elegido (la granalla angular desgasta más rápido que la granalla esférica) y las prácticas diarias de limpieza. Proporcionamos manuales detallados de mantenimiento, tutoriales en video y programas de sustitución de piezas de desgaste para garantizar una vida útil predecible en campo.
Sí, por supuesto. Nuestro departamento de investigación y desarrollo adaptará aspectos como las dimensiones generales de la máquina, la capacidad de producción, la configuración estructural y el sistema de control para integrarla sin problemas con la distribución actual de su taller, las formas y dimensiones de sus piezas de trabajo y la producción objetivo. Las líneas continuas suelen beneficiarse de un sistema transportador de paso continuo (transportadores de rodillos), mientras que las cámaras verticales son más adecuadas para talleres compactos. También ofrecemos, previa solicitud, PLC compatibles con redes Siemens, Mitsubishi y Allen-Bradley.
Ofrecemos soporte posventa global, que incluye instalación en sitio, capacitación de operadores (tanto presencial como en línea), orientación sobre los procedimientos de mantenimiento rutinario y envío rápido de refacciones desde nuestro almacén global, por lo general en un plazo de 3-7 días. Nuestro personal técnico está disponible en todo momento para realizar diagnósticos remotos de PLC y responder cualquier pregunta; también brindamos soporte en sitio para procesos complejos de puesta en marcha o reparaciones imprevistas.
Por supuesto. La configuración AB-SB-1622 con transportador de rodillos integrada en nuestra línea de producción de vigas H Aubrik puede procesar componentes de hasta 16,000 mm de longitud, con secciones transversales de 800 mm × 1600 mm. Ofrece una velocidad ajustable del transportador de entre 0.4 m/min y 2.5 m/min, lo que garantiza una cobertura completa de granallado y permite alcanzar la norma Sa2.5. Esta misma cámara se utiliza en nuestra línea de producción integral y llave en mano de vigas H.
Tendencia ahora



