Póngase en contacto con la empresa Aubrik

En resumen. Una línea de producción de torres eólicas es un sistema integrado de estaciones de corte, rolado, soldadura, inspección y recubrimiento que transforma placas de acero en tramos terminados de torres para aerogeneradores. La secuencia de etapas es bastante uniforme entre proveedores, pero la categoría de los equipos, el nivel de automatización y el enfoque de línea que usted elija modifican el costo y la producción mucho más que las especificaciones de cualquier máquina individual, y casi ninguna página de proveedor le dirá qué opción se ajusta a su cartera de pedidos real.
Especificaciones rápidas: resumen de la línea de producción de torres eólicas
Etapas principales Corte de placas, rolado/conformado, soldadura longitudinal, soldadura circunferencial/armado y ajuste, END, recubrimiento Proceso de soldadura principal Soldadura por arco sumergido (SAW), placas de hasta 5 in. (127 mm) de espesor Rango de torres terrestres Diámetro de 1.5-5 m, espesor de pared de 15-60 mm, hasta 100 t/tramo Rango de torres marinas Diámetro de 3-7.5 m, espesor de pared de 18-80 mm, hasta 300 t/tramo Opciones de enfoque de línea Taller flexible frente a producción dedicada de gran volumen; automatización manual frente a semiautomatización y automatización total
Esta cadena de equipos transforma una placa de acero plana en un tramo terminado de torre para aerogenerador, y el flujo de trabajo general es prácticamente el mismo, ya sea que el fabricante la compre en China, Europa o Estados Unidos. Lo que cambia —y lo que casi todas las páginas de proveedores omiten— es qué paso de ese flujo limita la producción y si el nivel de automatización que promueve el vendedor realmente corresponde a su mezcla de pedidos. Esta guía presenta una perspectiva independiente y neutral respecto de los proveedores; todas las cifras del proceso aquí incluidas proceden de literatura técnica publicada, prensa especializada y estudios académicos revisados por pares, no de las afirmaciones de un solo fabricante.
- En un caso documentado, duplicar la capacidad de una etapa posterior de ensamble aumentó la producción en menos de 2%, porque el verdadero cuello de botella estaba en el rolado de placas previo.
- las investigaciones revisadas por pares indican que optar por una «automatización total» podría no ser la alternativa más rentable; una mejora relativamente sencilla de manufactura esbelta redujo en 30% el plazo de entrega de una fábrica
- La diferencia más crítica en las operaciones marinas no es solo el aumento de escala, sino el ensamble y almacenamiento en grupos durante meses en los muelles portuarios, un caso de carga que normalmente se omite en la planificación convencional de la producción.
- La soldadura robotizada aún no puede detectar defectos por sí misma; la detección automatizada de defectos en tiempo real sigue siendo objeto de investigación activa en 2024-2025, no un problema resuelto.
¿Qué es una línea de producción de torres eólicas?

Una línea de producción de torres eólicas es una serie de estaciones especializadas de fabricación —corte, rolado, soldadura, inspección y recubrimiento—, todas diseñadas para transformar placas de acero de forma uniforme en tramos cilíndricos o cónicos de torre. Las líneas diseñadas específicamente para este fin, ya sean chinas, europeas o estadounidenses, comparten las mismas etapas básicas: cortar y biselar el acero, rolarlo hasta darle forma cilíndrica, soldar la junta longitudinal, unir los tramos cilíndricos mediante soldaduras circunferenciales, inspeccionar y aplicar el recubrimiento.
💡 Conclusión clave
La línea de producción existe para eliminar precisamente el tipo de pérdida de capacidad oculta que se manifiesta cuando un fabricante queda comprometido por contrato a producir más tramos de los que puede entregar, al convertir ese proceso básico de nueve pasos en una operación repetible. Su objetivo principal no es alcanzar una única tasa de producción llamativa, sino proporcionar el nivel de rendimiento que requiera el cliente.
La fabricación de torres eólicas está indisolublemente ligada al desarrollo general de las energías renovables y depende menos de un ciclo independiente de equipos de producción que de la tendencia de crecimiento de la industria eólica y del sector de la energía eólica en su conjunto. En última instancia, un fabricante que considera instalar una línea nueva no solo compra equipos, sino también una posición estratégica dentro de una cadena de suministro en rápida evolución, que avanza hacia tramos de aerogeneradores cada vez más grandes y pesados conforme los productores de energía buscan mayor capacidad por aerogenerador.
El proceso de fabricación de 9 pasos utilizado en toda la industria

La secuencia de nueve pasos —que puede analizarse hasta el nivel de cada estación, independientemente del grado de automatización— es estándar en todas las líneas de producción de torres eólicas, y sus parámetros detallados están documentados públicamente en normas industriales y literatura científica revisada por pares, no en materiales de mercadotecnia.
| Paso | Equipo típico | Parámetro publicado |
|---|---|---|
| 1. Corte de placas | Máquina de corte por plasma CNC o de pórtico | Corta a la medida placas de acero de hasta 5 in. (127 mm) de espesor antes del rolado |
| 2. Preparación de bordes | Estación de biselado/fresado | Bisela el borde de la placa al ángulo especificado por el procedimiento SAW antes del rolado |
| 3. Rolado y conformado de placas | Máquina roladora de placas de 3 o 4 rodillos | Una sola máquina dedicada (2-3 turnos/día) puede rolar aproximadamente 6,000 tramos cónicos/año, cada uno conformado en menos de 30 minutos |
| 4. Soldadura de la junta longitudinal | Cabezal de soldadura por arco sumergido (SAW) | Un estudio revisado por pares de 2025 informa un intervalo de parámetros de aproximadamente 390-400 A, 26.5-28 V, una velocidad de recorrido de 363-390 mm/min y un aporte térmico de 1.8 kJ/mm para acero de grado marino S355G10+M |
| 5. Armado y ajuste | Rotador de soldadura para armado y ajuste, estación de alineación láser | Alinea virolas adyacentes antes de la soldadura circunferencial para mantener la tolerancia de separación de raíz |
| 6. Soldadura circunferencial | Manipulador de soldadura de columna y brazo horizontal, equipo de soldadura circunferencial | Las virolas se unen mediante SAW montada en voladizo o pórtico a lo largo de las juntas circulares |
| 7. Ensayos no destructivos (END) | Ensayo ultrasónico (UT), inspección visual | Una línea documentada redujo el muestreo por UT de 100% a 20% de las soldaduras a medida que aumentó la confianza en el proceso |
| 8. Preparación de superficies | Cabina de granallado | Elimina la cascarilla de laminación y genera rugosidad en el perfil de la superficie antes del recubrimiento |
| 9. Recubrimiento y acabado | Línea automática de pintura | Recubrimiento anticorrosivo multicapa aplicado antes de instalar los componentes internos (escaleras, plataformas, cableado) |
La preparación de los bordes al inicio repercute en todas las etapas posteriores de la línea. Un buen ángulo de bisel en la placa permite realizar correctamente las soldaduras longitudinales y circunferenciales de las juntas y, finalmente, las soldaduras de las alas, sin tener que añadir muchas pasadas adicionales de relleno.
Muchas líneas grandes de fabricación de torres, diseñadas para soldadura en serie, utilizan una línea de soldadura completamente independiente (separada físicamente) para la pasada exterior de la soldadura circunferencial y otra para la pasada de raíz del diámetro interior, porque las ubicaciones quedan muy separadas una vez unidas las virolas. Esta combinación particular de soldaduras circunferenciales y longitudinales es lo que realmente distingue la soldadura de torres de otras modalidades de soldadura de acero estructural con placas planas, algo que pueden pasar por alto algunos proveedores de sistemas de soldadura por arco sumergido orientados a otros mercados.
📐 Nota técnica El intervalo aproximado de parámetros SAW anterior (390-400 A, 26.5-28 V) corresponde a lo informado en un único estudio revisado por pares de 2025 sobre acero S355G10+M para torres eólicas marinas, cotejado con las tolerancias dimensionales de ISO 10360-8; considérelo una referencia orientativa sujeta a la calificación de su propio WPS, no un valor de ajuste universal. Si un proveedor cotiza parámetros de soldadura muy alejados de este intervalo para el mismo grado de acero, pídale que muestre el registro de calificación; una diferencia amplia suele indicar un procedimiento no verificado, no una ventaja propia.
Los dos ejemplos siguientes ilustran por qué la secuencia es mucho más importante que la velocidad nominal de una estación:
- Un fabricante de torres eólicas documentado en la prensa especializada que redujo la tasa de muestreo por UT de las soldaduras de 100% a 20% no lo hizo hasta contar con suficiente confianza en sus procesos previos de corte y rolado; si la hubiera reducido antes de generar esa confianza, el riesgo de defectos simplemente se habría desplazado a etapas posteriores en lugar de desaparecer.
- Una simulación de eventos discretos de 2026 de una planta real de fabricación de torres eólicas mostró que, al cuadruplicar de dos a cuatro la cantidad de líneas paralelas de ensamble («crecimiento»), la producción anual apenas cambió —se mantuvo alrededor de 36-40 tramos/año—, ya que el verdadero cuello de botella era la capacidad de las estaciones previas de rolado de placas y retrabajo. Cuando la simulación se modificó para aumentar también la capacidad de la estación de rolado, la producción se disparó a más de 60 tramos/año. Así de sencillo. Más soldadores no ayudan cuando el problema es el rolado.
Qué buscar en los equipos principales de la línea: lista de verificación para compradores
En lugar de explicar a grandes rasgos lo que logrará cada estación, abordamos lo que usted debe saber antes de aprobar los equipos de su línea de producción para soldadura de torres. Esto implica comprobar las cifras reales de producción, los parámetros de soldadura verificados y los límites de capacidad documentados de cada estación en lugar de aceptar afirmaciones comerciales, porque las seis preguntas siguientes sobre los equipos abordan aspectos que un contrato firmado no puede revertir.
| Estación | Pregunta que debe hacer | Señal de alerta |
|---|---|---|
| Máquina roladora de placas | ¿Cuál es la producción anual real de tramos con el espesor de placa previsto? | Solo se proporciona una cifra de «capacidad máxima», sin un valor realista para varios turnos |
| Cabezal de soldadura SAW | ¿Puede mostrar el intervalo de parámetros calificado (amperaje/voltaje/velocidad de recorrido) para nuestro grado de acero? | Parámetros indicados sin un registro de calificación/ensayo |
| Rotador de soldadura/posicionador para armado y ajuste | ¿Qué rango de diámetros y qué peso de los tramos de torre puede manejar realmente? | La afirmación imprecisa de que «maneja todas las torres estándar», sin indicar un rango |
| Manipuladores de soldadura (de columna y brazo horizontal) | ¿El brazo horizontal alcanza todas las posiciones de soldadura sin tener que reposicionar la unidad completa? | No se especifica el alcance ni el área de cobertura para la longitud de sus tramos |
| Estación de END | ¿Cuál es su tasa real de muestreo por UT/inspección visual y por qué? | No existe ninguna política documentada sobre la tasa de muestreo |
| Capacidad declarada de toda la línea | ¿Qué etapa específica determina ese límite? | Una cifra de capacidad sin identificar la etapa que constituye el cuello de botella |
La pregunta sobre el cuello de botella no es abstracta. Una solicitud de patente de un equipo nuevo anunciada recientemente lo demuestra: WO2025122118A1 es una solicitud de patente de alineación y soldadura (presentada en 2025) que abarca una junta de ala anular hueca para conectar tramos de torres tubulares; la ingeniería de equipos en este ámbito sigue evolucionando, lo que sugiere que «Nuestra lista de equipos no ha cambiado desde hace tiempo» no es necesariamente el elogio que un proveedor pretende que sea.
La estación de corte CNC merece el mismo escrutinio que la soldadura: pregunte si la máquina puede personalizarse para su rango específico de espesores de placa sin otra inversión de capital y si «borde de corte de alta calidad» significa una tolerancia de ángulo de bisel definida o solo un adjetivo comercial.
¿Cómo es la estructura de una torre de aerogenerador?
La estructura de la torre está compuesta por varios tramos sucesivos o «virolas» tubulares de acero, cilíndricas o cónicas, unidas entre sí mediante soldaduras alrededor de su circunferencia y rematadas con alas en las líneas de unión, mientras que cada tramo incorpora escaleras de acceso, plataformas de servicio y tendidos de cableado en su interior.
Cada tramo también incluye una puerta reforzada en un módulo de servicio, colocada para evitar la concentración de esfuerzos que, de otro modo, produciría una abertura en un tubo continuo. El volumen de estos componentes estructurales aumenta con la altura, por lo que un tramo terrestre de 60 metros contiene considerablemente menos que uno marino de 150 metros.
¿Cómo se fabrican las alas de las torres eólicas?
Las alas de la torre se cortan, se rolan hasta alcanzar el diámetro del anillo de la torre y se unen mediante soldadura de alas a cada extremo del tramo; después se someten a tratamiento térmico posterior a la soldadura y a perforación de precisión para crear el patrón de pernos que conecta los tramos adyacentes en el sitio, una secuencia que la mayoría de las páginas de proveedores omite por completo.
La desviación del ala —la distancia que la cara del ala se aparta de la planitud real— es una tolerancia estructural, no estética, porque la deformación inducida por el calor en esta junta concentra esfuerzos de fatiga en los pernos que se han relacionado con fallas documentadas de torres. Una patente presentada en 2025 para un diseño de conexión mediante un ala anular hueca (WO2025122118A1) indica que la ingeniería de las juntas de ala sigue siendo un campo activo de mejora, no un detalle ya resuelto.
Flexibilidad de taller frente a una línea dedicada de gran volumen: qué configuración se ajusta a su cartera de pedidos
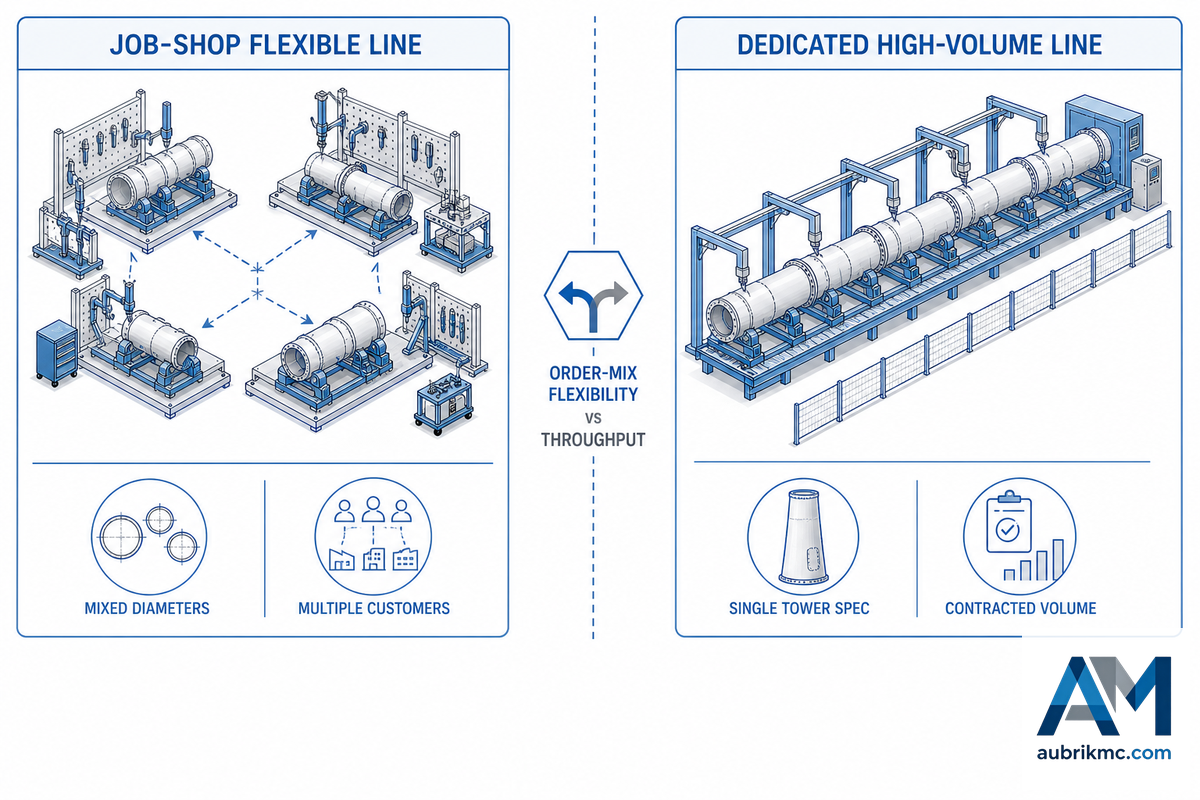
La decisión más trascendente sobre la línea de producción no es qué marca de cabezal de soldadura comprar, sino si la línea debe configurarse para adaptarse a una mezcla de pedidos o para producir grandes volúmenes de una sola especificación; los proveedores rara vez plantean la decisión de este modo porque una recomendación flexible no encaja fácilmente en una única cotización de equipos.
Marco para decidir la configuración
- Diámetros variados, varios clientes y fechas de pedidos impredecibles → priorice una línea con flexibilidad de taller y estaciones modulares y reconfigurables de armado y ajuste, en lugar de una línea dedicada de geometría fija.
- Una sola especificación de torre, volumen contratado durante varios años y ritmo predecible → una línea dedicada y ajustada a una sola geometría, como una configuración específica al estilo Aerisyn, ofrece más producción por cada dólar invertido que una línea flexible que ejecuta repetidamente el mismo trabajo.
- Cartera de pedidos creciente y mezcla futura incierta → favorezca la ampliación modular de las estaciones de trabajo (añadir estaciones sin detener la operación) en lugar de reconstruir la línea a plena capacidad y comprometerla con la mezcla actual.
Dos fuentes independientes revisadas por pares respaldan una idea verdaderamente contraintuitiva: la automatización no es automáticamente la respuesta correcta a una cuestión de capacidad. Un estudio concluye que «aumentar la automatización requiere equipos grandes, costosos y especializados que no siempre son económicamente viables» para fabricar aerogeneradores. Por otra parte, un caso de investigación-acción determinó que las herramientas básicas de manufactura esbelta —5S, Kanban y trabajo estandarizado— redujeron el plazo de entrega y aumentaron la producción sin inversión alguna en automatización, lo que contradice directamente la suposición habitual de que ampliar la capacidad exige invertir en automatización.
Otro caso demuestra la misma lección desde la perspectiva de la distribución de planta y no de la automatización: una fábrica que sustituyó el procesamiento por lotes por una distribución celular de estaciones en forma de U redujo el plazo de entrega de 10 días a 7 (una reducción de 30%) y aumentó la producción mensual de 3 torres a aproximadamente 4.3 torres, una mejora de productividad de 43% conseguida mediante la reorganización del proceso, no con equipos nuevos.
Acero, concreto o celosía: cómo cambia la línea según el tipo de estructura de la torre
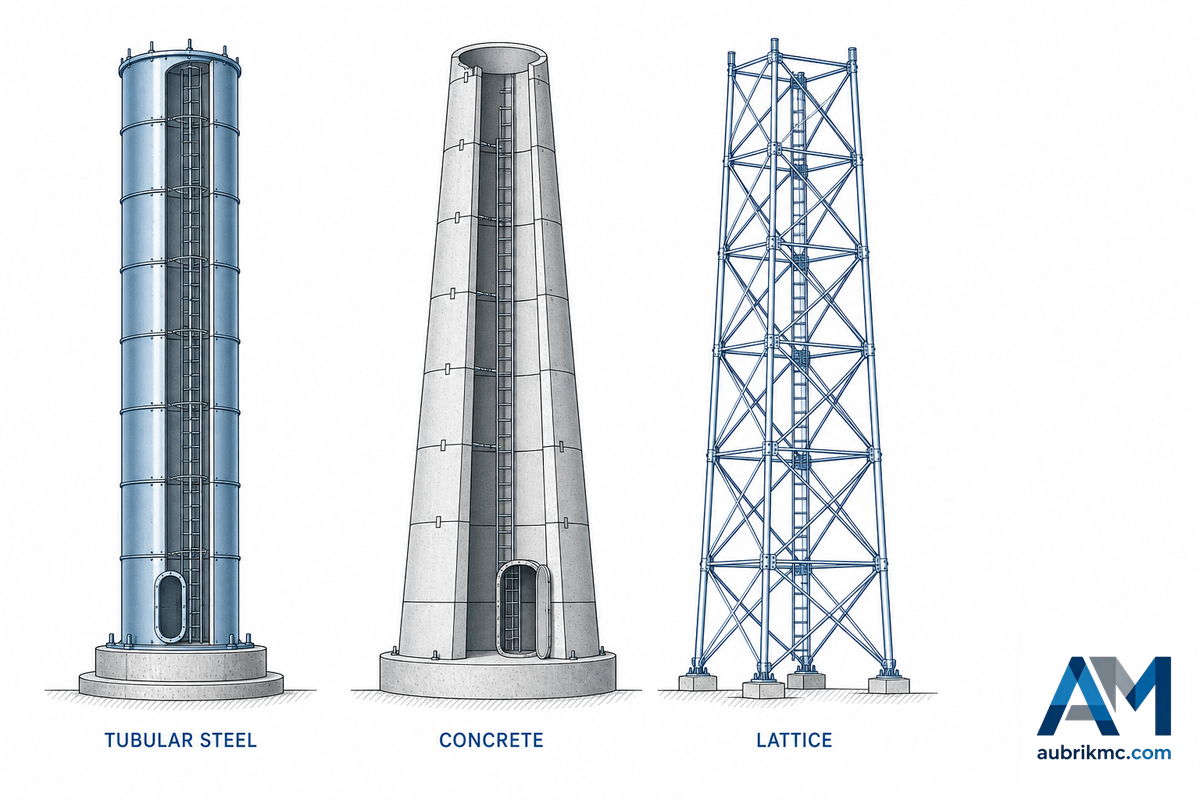
La mayoría de las líneas de producción de este mercado se construyen exclusivamente para torres tubulares de acero, porque las estructuras de acero, concreto y celosía no utilizan los mismos equipos. Una línea diseñada para el rolado de placas y la soldadura circunferencial SAW no tiene aplicación directa para moldes de segmentos prefabricados de concreto ni para dispositivos de sujeción destinados al empernado de elementos de celosía.
✔ Acero tubular — Ventajas
- Proceso de fabricación estandarizado que comparten la mayoría de los fabricantes del mundo
- Mayor longitud de tramo alcanzable por pieza antes de que se apliquen los límites de transporte
- Proceso consolidado de verificación de calidad mediante SAW/END, con intervalos de parámetros publicados
⚠ Acero — Limitaciones
- El diámetro de las torres terrestres está limitado a cerca de 4.3 m por las restricciones del transporte por carretera en la mayoría de los mercados
- Las torres de acero de gran altura (140 m+) requieren una logística de transporte especial que excede la capacidad convencional de fabricación
Las torres de concreto y las híbridas de concreto y acero existen específicamente para eludir el límite del diámetro transportable de las torres de acero: los segmentos prefabricados de concreto de un destacado fabricante alemán están limitados a una altura aproximada de 2.8 metros por tramo debido exclusivamente a las restricciones de masa y dimensiones para el transporte, razón por la cual algunos proyectos de torres de gran altura recurren a bases de concreto impresas en 3D en el sitio, en vez de transportar por carretera segmentos prefabricados más altos. Las torres de celosía siguen siendo un tipo de estructura minoritario, por lo general reservado para aerogeneradores pequeños o mercados donde las cadenas de suministro de placas de acero están menos desarrolladas.
¿Cuántos tipos de torres de aerogeneradores existen?
Casi todas las torres pertenecen a uno de tres tipos estructurales: acero tubular (la gran mayoría de las torres instaladas), concreto prefabricado y colado en sitio (con un uso creciente para alturas de buje muy elevadas), y torres híbridas de concreto y acero (que combinan una parte inferior de concreto con una parte superior de acero). Las torres de celosía representan una proporción restante mucho menor y suelen estar asociadas con instalaciones más antiguas y pequeñas. La producción para un tipo específico de estructura no puede intercambiarse en una sola línea de producción sin cambiar la maquinaria principal de conformado y unión.
Torres terrestres frente a marinas: por qué divergen sus requisitos dimensionales

Los problemas de diseño se vuelven más distintos conforme aumenta el tamaño: las torres marinas y terrestres ya no son simples versiones a distinta escala entre sí, sino problemas de ingeniería divergentes, y la brecha continúa ampliándose a medida que crecen los aerogeneradores marinos.
| Factor | Terrestre | Marina |
|---|---|---|
| Diámetro del tramo | 1.5-5 m | 3-7.5 m (hasta un límite de diseño de 10 m para aerogeneradores de referencia de la clase de 22 MW) |
| Espesor de pared | 15-60 mm | 18-80 mm (cimentaciones monopilote de hasta 150 mm) |
| Peso del tramo | Hasta 100 t | Hasta 300 t (monopilotes de hasta 2,500+ t) |
| Factor de capacidad | 33-39% | 50-60% |
| Costo nivelado de la energía | $34-49/MWh | $79-100/MWh |
Por lo general, el diámetro de las torres terrestres está limitado a cerca de 4.3 metros por razones totalmente ajenas a la capacidad de soldadura — el espacio libre bajo pasos elevados y puentes –, y este problema limita la altura media instalada de los bujes en Estados Unidos a unos 90-103 metros, aunque una torre más eficiente de 140 metros podría generar más de 21% de electricidad adicional frente a una torre de 80 metros. Las torres marinas no enfrentan esa limitación porque se transportan en barco y no en camión; precisamente por eso, las especificaciones de diámetro y espesor de pared de las torres marinas han aumentado mucho más rápido que las de sus equivalentes terrestres conforme los aerogeneradores del sector eólico marino se aproximan a 20 MW.
La divergencia entre torres terrestres y marinas no termina en la geometría final. Las torres marinas suelen preensamblarse y almacenarse durante periodos prolongados en grupos muy próximos entre sí en los muelles portuarios; un estudio revisado por pares de 2023 que modeló torres de 115 metros determinó que esta disposición de almacenamiento crea su propio caso de cargas aerodinámicas y estructurales sobre las cimentaciones del muelle, distinto de las cargas finales de la torre en servicio. Dimensionar una línea únicamente en función de su capacidad de fabricación, sin considerar la capacidad posterior de almacenamiento en el puerto, puede crear un cuello de botella que las cifras de fabricación nunca predijeron.
Qué verificar antes de comprometerse con un proveedor de líneas de producción

No todos los proveedores ofrecen el mismo aseguramiento de la calidad para la fabricación de parques eólicos, y la diferencia entre una línea bien gestionada y otra que recorta costos suele salir a la luz solo después de firmar el contrato. Las siguientes no son preguntas que las páginas de marketing de un proveedor responderán espontáneamente: son las preguntas directas que debe hacer antes de comprometer capital en una relación con un proveedor que durará años.
- Solicite presenciar la prueba de aceptación en fábrica (FAT) y recibir su informe antes del envío.
- Pregunte qué norma específica rige el corte, la soldadura, los ensayos no destructivos (NDT), el recubrimiento y cada una de las demás etapas del proceso, en lugar de pedir certificaciones que engloben varios procesos.
- Solicite el intervalo del plazo de entrega correspondiente a su nivel específico de capacidad, en lugar de una estimación general.
- Averigüe dónde se almacenan las refacciones y cuál es el plazo de entrega a sus instalaciones en caso de que falle una estación.
- Investigue el procedimiento del proveedor en caso de una interrupción en la cadena de suministro de un subcontratista; los riesgos documentados de una cadena de suministro distribuida entre múltiples subproveedores han contribuido a retrasos en varios proyectos de torres eólicas.
⚠️ Importante
En las páginas de marketing de líneas de producción de este sector suelen aparecer cifras porcentuales calculadas con una metodología sin referencia. Considere afirmaciones como “60% de reducción de costos” o “99.8% de uniformidad en la calidad” como meramente orientativas si no se indica el método de medición.
Operación de una línea automatizada: el aspecto operativo que los proveedores no publicitan

Aunque se habla mucho de la velocidad de la automatización, las realidades prácticas del trabajo cotidiano suelen pasarse por alto.
65+ lb/h
Tasa de deposición con SAW en tándem en un sistema dedicado de línea de crecimiento
6,000/año
Secciones cónicas que puede producir una laminadora dedicada operando 2-3 turnos
0.92 AUC
Mejor resultado publicado en 2024 para la detección multimodal automatizada de defectos de soldadura: un problema aún no resuelto
Esta última cifra es más importante de lo que parece. Las estaciones de soldadura robotizada y automatizada no verifican por sí solas la calidad de sus soldaduras: “actualmente, los robots no tienen capacidad para detectar defectos de soldadura” generados durante el proceso, y la detección multimodal confiable (audio + video) de varios tipos de defectos sigue siendo un reto de investigación, no una práctica industrial habitual, según un estudio de 2024 sobre la detección en tiempo real de defectos en soldaduras robotizadas. Considere cualquier afirmación de un proveedor de que la automatización “garantiza” la calidad de la soldadura como una afirmación sobre el rendimiento productivo, no sobre la verificación: la etapa de ensayos no destructivos (NDT)/inspección aún debe detectar todo aquello que el propio robot haya pasado por alto.
Un resultado documentado muestra lo que una línea automatizada bien gestionada puede lograr en los indicadores que más importan al comprador: la línea de un cliente pasó de producir 8 secciones al mes a 32 al mes tras adoptar una configuración automatizada e integrada, mientras que las tasas de aprobación de soldaduras aumentaron de 88% a 99.2% durante el mismo periodo, según los datos de casos publicados por Aubrik. Es un resultado real y atribuible a la relación con un solo proveedor que conviene conocer como referencia, no como garantía para todo el sector, ya que los resultados dependen en gran medida de la configuración específica de la línea y del modelo de dotación de personal que la sustenta.
La dotación de personal es el aspecto que los proveedores omiten casi por completo en sus folletos. Cambiar de un diámetro de torre a otro en la misma línea automatizada exige reconfigurar físicamente el herramental de armado y ajuste, y los operadores aún necesitan capacitación para detectar lo que la automatización no detecta: una variabilidad “problemática” de las juntas soldadas que, según el propio testimonio de un especialista en automatización, podría estar impidiendo automatizar por completo algunas soldaduras, incluso en máquinas de alta gama.
Quién fabrica estas líneas: panorama rápido del sector

Este mercado comprende dos categorías generales. Los fabricantes y las empresas de fabricación metalmecánica de torres poseen y operan sus propias líneas de producción para elaborar secciones de torre como producto terminado destinado a fabricantes de aerogeneradores (OEM de turbinas) y desarrolladores de proyectos. Los integradores de equipos y automatización venden líneas de producción y servicios a los fabricantes de torres eólicas —equipos de corte, laminado, soldadura y NDT—, quienes operan las líneas por cuenta propia.
- Fabricantes de torres: venden secciones de torre terminadas a OEM de turbinas y desarrolladores de proyectos.
- Integradores de equipos/automatización: venden líneas de producción —pero no torres terminadas— a empresas que están creando o ampliando su propia capacidad de fabricación.
La reciente expansión de la capacidad abarca ambas categorías a medida que la industria eólica continúa creciendo: una planta estadounidense de gran escala dedicada a la fabricación de acero para el sector eólico marino que está en fase de planeación generará 500+ empleos en 90 acres e impulsará nuevas inversiones en instalaciones especializadas para aplicaciones marinas. Ya sea que trabaje con la primera o la segunda categoría, las consideraciones anteriores sobre la verificación de los equipos y la debida diligencia del proveedor siguen vigentes: la viabilidad de la línea de producción interna de una planta de fabricación o de una operación integral llave en mano depende fundamentalmente de identificar su cuello de botella.
Perspectivas del sector: el ciclo de repotenciación y el aumento del tamaño de las torres
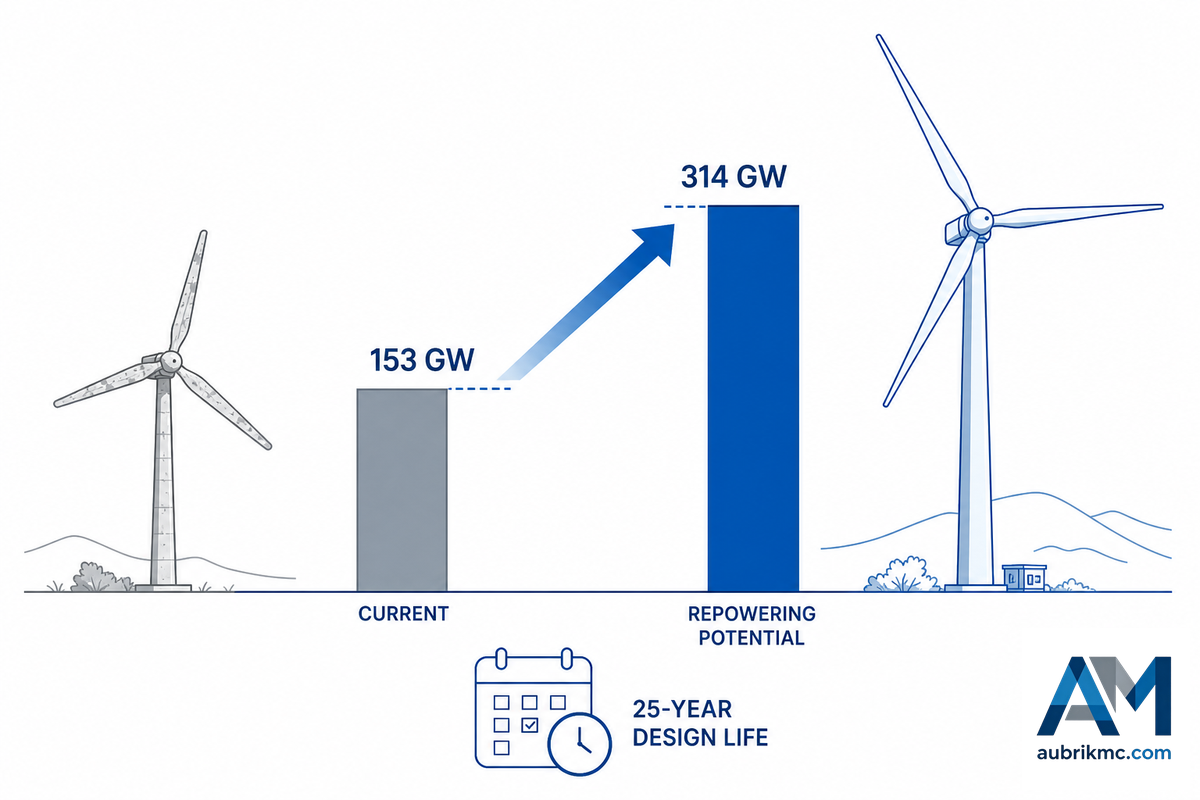
Más que las previsiones sobre el tamaño del mercado, el principal impulsor actual de las inversiones en nuevas líneas de producción es un problema estructural relacionado con la antigüedad del parque instalado. Tanto en Estados Unidos como en Europa, muchos parques eólicos construidos en las décadas de 1990 y 2000 se acercan o ya han superado la vida útil de diseño a fatiga de 20-40 años de sus turbinas; un análisis revisado por pares de 2026 estima que la repotenciación de la energía eólica terrestre estadounidense por sí sola podría más que duplicar la capacidad total, de los 153 GW existentes a aproximadamente 314 GW.
153→314 GW
Potencial de repotenciación eólica terrestre en Estados Unidos (Stanford/Jacobson, 2026)
13 GW frente a 9 GW
Capacidad de la UE que se retirará para 2030 frente a la actualmente prevista para repotenciación: una brecha de 4 GW
14-15 MW
Clase comercial estándar de turbinas marinas para proyectos cuya construcción comienza en 2026
Europa enfrenta un problema similar, pero a más corto plazo, mientras la tecnología de las turbinas sigue mejorando incluso en proyectos que no se etiquetan expresamente como “de próxima generación” (según el informe de 2025 de GWEC), lo que continúa aumentando el diámetro y el tonelaje requeridos para cualquier nueva línea de producción destinada a atender el parque de turbinas existente y previsto.
Nada de esto ocurre de forma aislada del resto del sector energético. La creciente demanda de energía renovable es el factor de demanda que sustenta todas las cifras anteriores, pero la propia torre es uno de los componentes críticos de los sistemas de energía eólica que convierte esa demanda en megavatios suministrables; un aerogenerador no constituye una fuente de energía funcional sin una torre diseñada para la misma vida útil que el resto de la máquina. Los operadores de parques eólicos que planifican ciclos de vida de activos de varias décadas consideran cada vez más el suministro de torres como una cuestión de soluciones de energía eólica, no como una compra única, lo cual explica en parte por qué los programas de repotenciación integran torres nuevas con las actualizaciones de las turbinas en lugar de adquirirlas por separado.
La innovación avanza rápidamente en la tecnología y la ingeniería de aerogeneradores y en la industria de la energía eólica, y continúa impulsando los requisitos de las torres en una sola dirección: mayor altura, mayor diámetro y soldaduras con especificaciones de tolerancia a la fatiga más estrictas que hace apenas una década. La capacidad avanzada de soldadura —la necesaria para controlar las ventanas de parámetros de SAW y la disciplina de muestreo de NDT descrita anteriormente— es lo que realmente permite que las líneas de producción sigan el ritmo de las tendencias en evolución, no una máquina específica del taller.
💡 Consejo profesional
Si está diseñando ahora una línea de producción nueva o ampliada, especifíquela para el intervalo de diámetros y espesores de pared que necesitará la PRÓXIMA generación de turbinas, en lugar de basarse en los pedidos actuales; debido a la ola de repotenciación, las especificaciones actuales serán, en el mejor de los casos, una referencia mínima.
La calidad de la soldadura está condicionada por el mismo calendario general. La norma vigente AWS D1.1/D1.1M:2025-AMD1, que define los requisitos para la soldadura de acero estructural en Estados Unidos, incorporó nuevas disposiciones de diseño por factores de carga y resistencia y amplió las vías de certificación del personal de NDT para incluir la ISO 9712, con el fin de armonizarse mejor con los requisitos de proyectos internacionales.
“Los comités D1 solicitaron aportaciones de usuarios y otros expertos del sector para actualizar de manera significativa AWS D1.1/D1.1M:2025.” La revisión de 2025 se redactó específicamente para mantener el código al día con la forma en que actualmente se fabrican e inspeccionan el acero estructural y las virolas de torres eólicas.
Travis Green, PE, SE, CWI, presidente del Subcomité AWS D1Q sobre estructuras de acero, en AWS Welding Journal
Además de los códigos de soldabilidad, existen especificaciones de calidad de soldadura como ISO 5817:2023, una norma vigente en su 4.ª edición (que sustituye a una norma de 2014 ya retirada), que establece los requisitos de los niveles de calidad B, C y D para todos los componentes de acero soldados por fusión, incluidas las soldaduras SAW, pero excluye aspectos de calidad metalúrgica como la dureza y el tamaño de grano. Su estación de NDT debe definir claramente el nivel de calidad de soldadura con respecto al cual realiza las pruebas y no limitarse a afirmar que “cumplimos las normas mundiales de calidad”.
💡 Más información
Para obtener orientación adicional a la proporcionada en esta guía sobre los requisitos detallados de AWS D1.1 y NDT aplicables a las soldaduras circunferenciales de torres eólicas, consulte la guía específica de Aubrik sobre soldadura circunferencial de torres eólicas y verificación mediante NDT.
Preguntas frecuentes
P: ¿Qué es un oscilador de soldadura y dónde se utiliza en una línea de torres eólicas?
Ver respuesta
Un oscilador de soldadura es un dispositivo automatizado que hace oscilar o desplaza una antorcha de soldadura de un lado a otro de una junta mientras avanza a lo largo de ella. En una línea de producción de torres eólicas, normalmente se utiliza en ranuras de soldadura más anchas o profundas —en particular, en soldaduras circunferenciales de placas de acero más gruesas— para rellenar la ranura, evitar zonas con fusión incompleta en cualquiera de los bordes y depositar el material de soldadura de manera más uniforme. La oscilación se vuelve crítica cuando se trabaja con placas de acero más gruesas, como las utilizadas en aplicaciones eólicas marinas, donde una sola pasada recta simplemente no tiene capacidad para llenar toda el área de la junta.
P: ¿Cuántos componentes internos se instalan dentro de una sección terminada de torre eólica?
Mostrar respuesta
Una torre estándar tiene dos categorías principales de componentes internos: eléctricos (luces, tendidos de cables de energía y cableado de comunicaciones) y de infraestructura (puertas de acceso, escaleras/escalas hasta la entrada y plataformas de mantenimiento cada X pies a lo largo de la torre). La cantidad depende de la altura de la torre; por ejemplo, una torre terrestre de 60 m necesita considerablemente menos niveles que una torre marina de 150 m. Los componentes de estos dos tipos se agregan en la última etapa, después del recubrimiento, durante el ensamble final.
P: ¿En qué parte del proceso general de fabricación se integra la automatización de la soldadura?
Ver respuesta
La automatización se ha centrado en las soldaduras longitudinales y circunferenciales, en las que el cabezal de soldadura por arco sumergido se desplaza mediante un sistema sobre rieles o en voladizo para mantener parámetros estables durante soldaduras largas y repetitivas. El corte y el laminado se han automatizado de forma similar mediante CNC. Sin embargo, el armado y ajuste final y la instalación de los componentes internos, junto con el proceso de control de calidad, siguen siendo en gran medida o totalmente manuales/semiautomatizados, ya que en esta etapa puede resultar difícil automatizar por completo y de manera confiable la variabilidad de las piezas.
P: ¿En qué consiste un manipulador de soldadura de columna y brazo?
Mostrar respuesta
Un manipulador de soldadura de columna y brazo consta de una columna vertical fija y un brazo horizontal extensible que sostiene el cabezal de soldadura, lo que permite que la antorcha alcance todas las posiciones necesarias a lo largo y alrededor de una sección de torre, ya sea giratoria o fija, sin que el operador tenga que moverla manualmente.
P: ¿Cuáles son los requisitos fundamentales de fabricación y calidad que debe cumplir una línea de producción de torres eólicas, independientemente del proveedor?
Ver respuesta
Independientemente del fabricante al que finalmente compre, la calificación del procedimiento de soldadura debe cumplir criterios bastante importantes en función del lugar donde se instalará la torre: el procedimiento de soldadura debe estar aprobado conforme a ISO 15614-1, con aceptación de los niveles de calidad de las imperfecciones de soldadura según ISO 5817:2023; la soldadura de acero estructural debe cumplir AWS D1.1 cuando lo exijan los códigos estadounidenses; y la superficie debe someterse a un proceso de limpieza conforme a ISO 8501-1 antes del recubrimiento, además de cumplir cualquier requisito aplicable a la torre según EN 1090-2 (EXC3) o contar con una verificación de diseño conforme a DNV-ST-0126 si está destinada a una licitación de un proyecto marino. Si su proveedor no puede indicarle qué norma específica y en su edición vigente cubre cada aspecto de la producción, sus afirmaciones sobre el proceso no pueden verificarse de manera independiente.
P: ¿Cómo se tienden e instalan los cables eléctricos y el cableado dentro de una sección terminada de torre eólica?
Mostrar respuesta
Los cables de energía y comunicaciones se tienden internamente por canalizaciones o bandejas portacables dedicadas, sujetas a la superficie interior de la torre, que se instalan después del recubrimiento como parte del ensamble final. La conexión en las juntas de las secciones se realiza cuando los segmentos se ensamblan en el sitio. Los cables deben colocarse con cuidado para no obstaculizar el acceso mediante escaleras y plataformas a todos los niveles del interior de la torre.
¿Está listo para adquirir su próxima línea de producción de torres eólicas?
Por qué escribimos esta guía
La mayoría de las páginas posicionadas para “línea de producción de torres eólicas” son catálogos de equipos que venden soluciones genéricas de fabricación con un formulario de cotización, y ninguna de las tres páginas con mayor puntuación que revisamos citó una sola fuente verificable para respaldar sus afirmaciones sobre el proceso, a pesar de que las tres aparecen en la primera página.
Queríamos una página que considerara al comprador capaz de evaluar directamente la evidencia. Cada parámetro, norma y resultado de caso mencionado anteriormente enlaza con su fuente original, incluidos los dos hallazgos revisados por pares (la simulación del cuello de botella en el laminado y la investigación que demuestra que la automatización no siempre está justificada) que ninguna página competidora menciona. Revisado por el equipo técnico de Aubrik.
Referencias y fuentes
- Línea dedicada de producción de torres eólicas de Aerisyn (caso de reducción del muestreo UT)The Fabricator
- ISO 9712:2021, calificación y certificación del personal de NDTInternational Organization for Standardization
- Soldadura por arco sumergido de acero S355G10+M para aplicaciones eólicas marinasUniversity of Strathclyde (revisado por pares, 2025)
- Simulación de eventos discretos de la fabricación de torres de aerogeneradores: análisis de cuellos de botella y planeación de capacidadNMIS / University of Strathclyde (2026 Winter Simulation Conference)
- Estudio de caso de fabricación celular aplicado a la fabricación de torres eólicasJournal of Logistics Management (revisado por pares, 2023)
- Colaboración adaptativa entre personas y robots en la fabricación de aerogeneradoresNational Institutes of Health / PMC
- Investigación-acción sobre manufactura esbelta en la producción de componentes de aerogeneradoresSpringer (revisado por pares)
- Aerogenerador marino de referencia de 22 MW de la IEA: diseño de la torre y el monopiloteNREL / DTU / DNV
- Informe de viabilidad de torres eólicas ultraltas (CEC-500-2024-063)California Energy Commission
- Datos comparativos de parques eólicos terrestres y marinosAirpes (con datos de GWEC/IRENA/NREL)
- Fabricación de monopilotes para torres eólicas marinasWELD Magazine
- Cargas aerodinámicas sobre grupos de torres de aerogeneradores marinos almacenadas en muellesarXiv (prepublicación revisada por pares, 2023)
- Detección no supervisada de defectos de soldadura mediante audio y videoarXiv (2024)
- AWS D1.1/D1.1M:2025-AMD1, código de soldadura estructural, aceroAmerican Welding Society
- Novedades de AWS D1.1 2025The AWS Welding Journal (Travis Green, Tom Schlafly, Mike Gase)
- ISO 5817:2023, niveles de calidad para imperfecciones en juntas soldadas por fusiónInternational Organization for Standardization
- DNV-ST-0126, estructuras de soporte para aerogeneradoresDNV
- Potencial de repotenciación eólica terrestre en Estados UnidosStanford University (grupo de investigación de Jacobson, 2026)
- Conexión de patín anular hueco para secciones de torres de aerogeneradores (WO2025122118A1)Google Patents (2025)
Artículos relacionados
- Guía de equipos de soldadura para torres eólicasdesglose completo de las estaciones y equipos para las etapas de soldadura de la línea
- Guía de equipos para soldadura circunferencial de torres eólicas y verificación por NDTanálisis detallado de la soldadura circunferencial y la verificación de su calidad
- Servicios de Aubrik para soldadura de metales por contratopara fabricantes que buscan capacidad de soldadura adicional a una línea dedicada de torres
- Descripción general de los sistemas de soldadura robotizadaopciones de automatización mencionadas en la sección anterior sobre aspectos operativos
- Herramienta para dimensionar la capacidad de la líneadimensione una configuración según su propio nivel de producción objetivo