Aubrik Şirketi ile İletişime Geçin

Kısaca. Rüzgâr türbini kulesi üretim hattı; çelik sac levhayı tamamlanmış türbin kulesi segmentlerine dönüştüren kesme, bükme, kaynak, muayene ve kaplama istasyonlarından oluşan entegre bir sistemdir. Aşamaların sıralaması tedarikçiler arasında genel olarak standarttır; ancak seçilen ekipman sınıfı, otomasyon seviyesi ve hat yaklaşımı, maliyet ile üretim miktarını herhangi bir tek makine özelliğinden çok daha fazla etkiler ve neredeyse hiçbir tedarikçi sayfası hangi seçeneğin mevcut sipariş portföyüne uygun olduğunu belirtmez.
Hızlı Teknik Özellikler: Bir Bakışta Rüzgâr Türbini Kulesi Üretim Hattı
Temel Aşamalar Sac levha kesme, bükme/şekillendirme, boyuna kaynak, çevresel kaynak/fit-up, NDT, kaplama Ana Kaynak Yöntemi Tozaltı ark kaynağı (SAW), 5 inç (127 mm) kalınlığa kadar sac levha Kara Tipi Kule Aralığı 1.5-5 m çap, 15-60 mm et kalınlığı, segment başına 100 t’ye kadar Deniz Üstü Kule Aralığı 3-7.5 m çap, 18-80 mm et kalınlığı, segment başına 300 t’ye kadar Hat Yaklaşımı Seçenekleri Esnek atölye tipi veya yüksek hacme özel; manuel, yarı otomatik veya tam otomatik
Bu ekipman zinciri, düz çelik sac levhayı tamamlanmış bir türbin kulesi segmentine dönüştürür ve imalatçı bunu Çin, Avrupa veya ABD’den satın alsa da genel iş akışı yaklaşık olarak aynıdır. Değişen ve neredeyse tüm tedarikçi sayfalarında belirtilmeyen husus, bu iş akışının hangi adımının üretimi sınırladığı ve satış temsilcisinin önerdiği otomasyon seviyesinin gerçek sipariş karmasına gerçekten uygun olup olmadığıdır. Bu rehber bağımsız ve tedarikçilerden tarafsız bir bakış açısıyla hazırlanmıştır; burada yer alan tüm proses verileri, tek bir üreticinin iddialarından değil, yayımlanmış mühendislik literatüründen, sektörel yayınlardan ve hakemli akademik çalışmalardan alınmıştır.
- Bildirilen bir vakada, sonraki montaj adımının kapasitesini iki katına çıkarmak üretimi %2’den daha az artırmıştır; çünkü asıl darboğaz, önceki sac levha bükme aşamasındaydı.
- hakemli araştırmalar, “tam otomasyona” geçmenin maliyet açısından etkin bir tercih olmayabileceğini gösteriyor; nispeten basit bir yalın imalat iyileştirmesi, bir fabrikanın teslim süresini %30 azalttı
- Deniz üstü uygulamalardaki en kritik fark yalnızca ölçeğin büyümesi değil, aynı zamanda segmentlerin liman rıhtımlarında aylarca gruplar hâlinde monte edilip depolanmasıdır; bu yük durumu standart üretim planlamasında genellikle göz ardı edilir.
- Robotik kaynak henüz kusurları kendi kendine tespit edememektedir; otomatik ve gerçek zamanlı kusur tespiti, çözülmüş bir sorun değil, hâlen aktif 2024-2025 araştırmalarının konusudur.
Rüzgâr Türbini Kulesi Üretim Hattı Nedir?

Rüzgâr türbini kulesi üretim hattı, çelik sac levhayı tutarlı biçimde silindirik veya konik kule segmentlerine dönüştürmek üzere tasarlanmış kesme, bükme, kaynak, muayene ve kaplama istasyonları dizisidir. Çin, Avrupa veya ABD menşeli olmalarından bağımsız olarak amaca özel hatlar aynı temel aşamalara sahiptir: çeliği kesip kaynak ağzı açmak, silindirik biçimde bükmek, boyuna dikişi kaynatmak, silindirik gövdeleri çevresel kaynaklarla birleştirmek, muayene etmek ve kaplamak.
💡 Temel Çıkarım
Üretim hattı, bu temel dokuz adımlı prosesi tekrarlanabilir hâle getirerek imalatçının teslim edebileceğinden daha fazla segment içeren bir sözleşmeye bağlanmasıyla ortaya çıkan gizli kapasite kaybını ortadan kaldırmak için vardır. Temel amacı, etkileyici görünen tek bir ilan edilmiş nominal üretim hızına ulaşmak değil, müşterinin ihtiyaç duyduğu üretim kapasitesi seviyesini sağlamaktır.
Rüzgâr türbini kulesi imalatı, yenilenebilir enerji yatırımlarının genel gelişimiyle ayrılmaz biçimde bağlantılıdır ve bağımsız bir üretim ekipmanı çevriminden ziyade rüzgâr enerjisi endüstrisi ile daha geniş rüzgâr enerjisi sektörünün büyüme eğiliminden etkilenir. Yeni bir hat değerlendiren üretici, enerji üreticileri türbin başına daha yüksek kapasite hedefledikçe giderek daha büyük ve ağır türbin segmentlerine yönelen, hızla gelişen bir tedarik zincirinde yalnızca ekipman değil, stratejik bir konum da satın almaktadır.
Sektör Genelindeki 9 Adımlı İmalat Prosesi

Otomasyon seviyesinden bağımsız olarak tek tek istasyonlar düzeyinde incelenebilen dokuz adımlı sıra, tüm rüzgâr türbini kulesi üretim hatlarında standarttır ve ayrıntılı parametreler pazarlama materyalleri yerine sektör standartlarında ve hakemli bilimsel literatürde kamuya açık biçimde belgelenmiştir.
| Adım | Tipik Ekipman | Yayımlanmış Parametre |
|---|---|---|
| 1. Sac levha kesme | CNC plazma veya portal tip kesme makinesi | Bükme öncesinde 5 inç (127 mm) kalınlığa kadar çelik sac levhayı ölçüsünde keser |
| 2. Kenar hazırlığı | Kaynak ağzı açma/frezeleme istasyonu | Bükme öncesinde sac levha kenarına SAW kaynak prosedüründe belirtilen açıda kaynak ağzı açar |
| 3. Sac levha bükme ve şekillendirme | 3 veya 4 rulolu sac levha bükme makinesi | Amaca özel tek bir makine (günde 2-3 vardiya), her biri 30 dakikadan kısa sürede şekillendirilen yaklaşık 6,000 konik segment/yıl bükebilir |
| 4. Boyuna dikiş kaynağı | Tozaltı ark kaynağı (SAW) kafası | Hakemli bir 2025 çalışması, S355G10+M deniz üstü kalite sınıfı çelik için yaklaşık 390-400 A, 26.5-28 V, 363-390 mm/dak hareket hızı ve 1.8 kJ/mm ısı girdisinden oluşan bir parametre aralığı bildirmektedir |
| 5. Fit-up | Fit-up kaynak rotatörü, lazer hizalama istasyonu | Kök açıklığı toleransını korumak için çevresel kaynaktan önce bitişik silindirik gövdeleri hizalar |
| 6. Çevresel kaynak | Kolon-bom kaynak manipülatörü, çevresel dikiş kaynak makinesi | Silindirik gövdeler, dairesel dikişler boyunca konsola veya portala monte edilmiş SAW sistemiyle birleştirilir |
| 7. Tahribatsız muayene (NDT) | Ultrasonik muayene (UT), görsel muayene | Belgelenmiş bir hatta, proses güvenilirliği arttıkça kaynak dikişlerinin UT numune oranı %100’den %20’ye düşürülmüştür |
| 8. Yüzey hazırlığı | Kumlama kabini | Kaplama öncesinde hadde tufalını giderir ve yüzey profilini pürüzlendirir |
| 9. Kaplama ve son işlemler | Otomatik boya hattı | İç donanımlar (merdivenler, platformlar, kablolar) monte edilmeden önce çok katmanlı korozyon önleyici kaplama uygulanır |
En baştaki kenar hazırlığı, hattın geri kalanını doğrudan etkiler. Sac levhanın kaynak ağzında doğru açının elde edilmesi, çok sayıda ek dolgu pasosuna gerek kalmadan boyuna ve çevresel dikişlerin, ardından da flanşların başarıyla kaynatılmasını sağlar.
Kulelerin seri kaynak işlemi için tasarlanan birçok büyük kule üretim hattında, silindirik gövdeler birleştirildikten sonra kaynak konumu önemli ölçüde değiştiği için çevresel dikişin dış kaynak pasosu ile iç çaptaki kök pasosu tamamen ayrı, fiziksel olarak ayrılmış kaynak hatlarında gerçekleştirilir. Kule kaynağını düz sac levhadan yapısal çelik kaynağının diğer biçimlerinden gerçekten ayıran, çevresel ve boyuna kaynak dikişlerinin bu benzersiz birleşimidir; başka pazarlara yönelik tozaltı ark kaynağı sistemi tedarikçileri bu farkı gözden kaçırabilir.
📐 Mühendislik Notu Yukarıdaki yaklaşık SAW parametre aralığı (390-400 A, 26.5-28 V), S355G10+M deniz üstü rüzgâr türbini kulesi çeliğiyle ilgili hakemli tek bir 2025 çalışmasında bildirildiği ve ISO 10360-8 boyutsal toleranslarıyla çapraz kontrol edildiği şekildedir; kendi WPS yeterliliğiniz tamamlanana kadar bunu evrensel bir ayar değeri değil, yönlendirici bir veri olarak değerlendirin. Bir tedarikçi aynı çelik malzeme kalite sınıfı için bu aralığın çok dışında kaynak parametreleri veriyorsa yeterlilik kaydını göstermesini isteyin; büyük bir fark genellikle tescilli bir avantajı değil, doğrulanmamış bir kaynak prosedürünü gösterir.
Aşağıdaki iki örnek, işlem sırasının neden bir istasyonun nominal hızından çok daha önemli olduğunu göstermektedir:
- Kaynak dikişlerinin UT numune oranını %100’den %20’ye düşüren ve sektörel yayınlarda belgelenen bir rüzgâr türbini kulesi imalatçısı, önceki kesme ve bükme proseslerinin yeterli güvenilirliğe ulaştığından emin olmadan numune oranını azaltmamıştır; güven oluşmadan önce azaltmış olsaydı kusur riski ortadan kalkmak yerine yalnızca sonraki aşamalara taşınırdı.
- Gerçek bir rüzgâr türbini kulesi imalat tesisinin 2026 tarihli ayrık olay simülasyonu, paralel montaj (“büyütme”) hatlarının sayısı ikiden dörde çıkarıldığında yıllık üretimin neredeyse hiç değişmediğini ve yaklaşık 36-40 segment/yıl düzeyinde kaldığını göstermiştir; çünkü asıl darboğaz, önceki sac levha bükme ve yeniden işleme istasyonunun kapasitesiydi. Simülasyon, bükme istasyonunun kapasitesi de artırılacak şekilde revize edildiğinde üretim 60 segment/yılın üzerine çıkmıştır. Bu kadar basit. Sorun bükme aşamasındaysa daha fazla kaynakçı işe yaramaz.
Temel Hat Ekipmanında Aranacak Özellikler: Alıcı Kontrol Listesi
Her istasyonun neler sağlayacağını genel ifadelerle açıklamak yerine, kule kaynak üretim hattının donanımını onaylamadan önce bilinmesi gereken hususları ele alıyoruz. Bu, pazarlama iddiaları yerine her istasyonun gerçek üretim miktarlarının, doğrulanmış kaynak parametrelerinin ve belgelenmiş kapasite sınırlarının kontrol edilmesi anlamına gelir; çünkü aşağıdaki altı ekipman sorusu sözleşme imzalandıktan sonra geri alınamayacak kararlarla ilgilidir.
| İstasyon | Sorulacak Soru | Uyarı İşareti |
|---|---|---|
| Sac levha bükme makinesi | Hedef sac levha kalınlığında gerçek yıllık segment üretimi nedir? | Yalnızca bir “maksimum kapasite” değeri var, gerçekçi bir çok vardiyalı üretim değeri yok |
| SAW kaynak kafası | Kullandığımız çelik malzeme kalite sınıfı için yeterliliği onaylanmış parametre aralığını (amper/volt/hareket hızı) gösterebilir misiniz? | Yeterlilik/test kaydı olmadan verilen parametreler |
| Fit-up kaynak rotatörü / kaynak pozisyoneri | Gerçekte hangi kule çapı aralığını ve segment ağırlığını taşıyabilir? | Belirtilmiş bir aralık olmadan kullanılan belirsiz “tüm standart kuleleri taşır” ifadesi |
| Kaynak manipülatörleri (kolon-bom) | Bom, ünitenin tamamı yeniden konumlandırılmadan tüm kaynak konumlarına ulaşabilir mi? | Segment uzunluğu için belirtilmiş bir erişim/kapsama alanı yok |
| NDT istasyonu | Gerçek UT/görsel muayene numune oranınız nedir ve neden bu oran kullanılmaktadır? | Belgelenmiş hiçbir numune oranı politikası yok |
| Genel hat kapasitesi iddiası | Bu üst sınır değerini hangi tek aşama belirliyor? | Darboğaz aşaması belirtilmeyen bir kapasite değeri |
Bu darboğaz sorusu soyut değildir. Yakın zamanda duyurulan yeni bir ekipman bunun kanıtıdır: WO2025122118A1, boru biçimli kule segmentlerini bağlayan içi boş halka biçimli bir flanşlı kaynak birleştirmesini kapsayan ve 2025 yılında başvurusu yapılan bir hizalama ve kaynak patent başvurusudur; bu alandaki ekipman düzeyindeki mühendislik hâlen gelişmektedir ve bu da “Ekipman listemiz uzun süredir değişmedi” ifadesinin tedarikçinin beklediği kadar olumlu olmayabileceğini göstermektedir.
CNC kesme istasyonu da kaynak ekipmanı kadar dikkatle incelenmelidir: makinenin ayrı bir sermaye yatırımı gerektirmeden belirli sac levha kalınlığı aralığına göre özelleştirilip özelleştirilemeyeceğini ve “yüksek kaliteli kesim kenarı” ifadesinin belirtilmiş bir kaynak ağzı açısı toleransını mı, yoksa yalnızca bir pazarlama sıfatını mı ifade ettiğini sorun.
Rüzgâr Türbini Kulesinin Yapısı Nasıldır?
Kulenin yapısı; boru biçiminde, silindirik veya konik, art arda sıralanmış birkaç çelik segmentten ya da “silindirik gövdeden” oluşur; bunlar çevrelerindeki kaynak dikişleriyle birbirine bağlanır, her biri birleşme hatlarında flanşlarla sonlanır ve her segmente erişim merdivenleri, servis platformları ile kablo güzergâhları yerleştirilir.
Her segmentte ayrıca servis modülü üzerinde, aksi hâlde kesintisiz boruda açıklığın oluşturacağı gerilme yoğunlaşmasını önleyecek şekilde konumlandırılmış takviyeli bir kapı bulunur. Bu yapısal bileşenlerin miktarı yüksekliğe bağlı olarak arttığından, 60 metrelik kara tipi bir segmentte bunların sayısı 150 metrelik deniz üstü bir segmente göre oldukça azdır.
Rüzgâr Türbini Kulesi Flanşları Nasıl Üretilir?
Kule flanşları kesilir, kulenin halka çapına göre bükülür ve flanş kaynağıyla her segmentin ucuna birleştirilir; ardından kaynak sonrası ısıl işleme tabi tutulur ve sahada bitişik segmentleri bağlayacak cıvata düzeni için hassas biçimde delinir; çoğu tedarikçi sayfası bu işlem sırasını tamamen atlar.
Flanş salgısı, yani flanş yüzeyinin gerçek düzlemden ne kadar saptığı, kozmetik değil yapısal bir toleranstır; çünkü bu kaynak birleştirmesindeki ısı kaynaklı deformasyon, belgelenmiş kule arızalarıyla ilişkilendirilen cıvata yorulma gerilmesini yoğunlaştırır. İçi boş halka biçimli bir flanş bağlantısı tasarımına ilişkin 2025 yılında başvurusu yapılan patent (WO2025122118A1), flanşlı kaynak birleştirmesi mühendisliğinin çözüme kavuşmuş bir ayrıntı değil, hâlen aktif bir geliştirme alanı olduğunu göstermektedir.
Esnek Atölye Tipi Hat veya Yüksek Hacme Özel Hat: Sipariş Portföyüne Hangi Düzen Uygun?
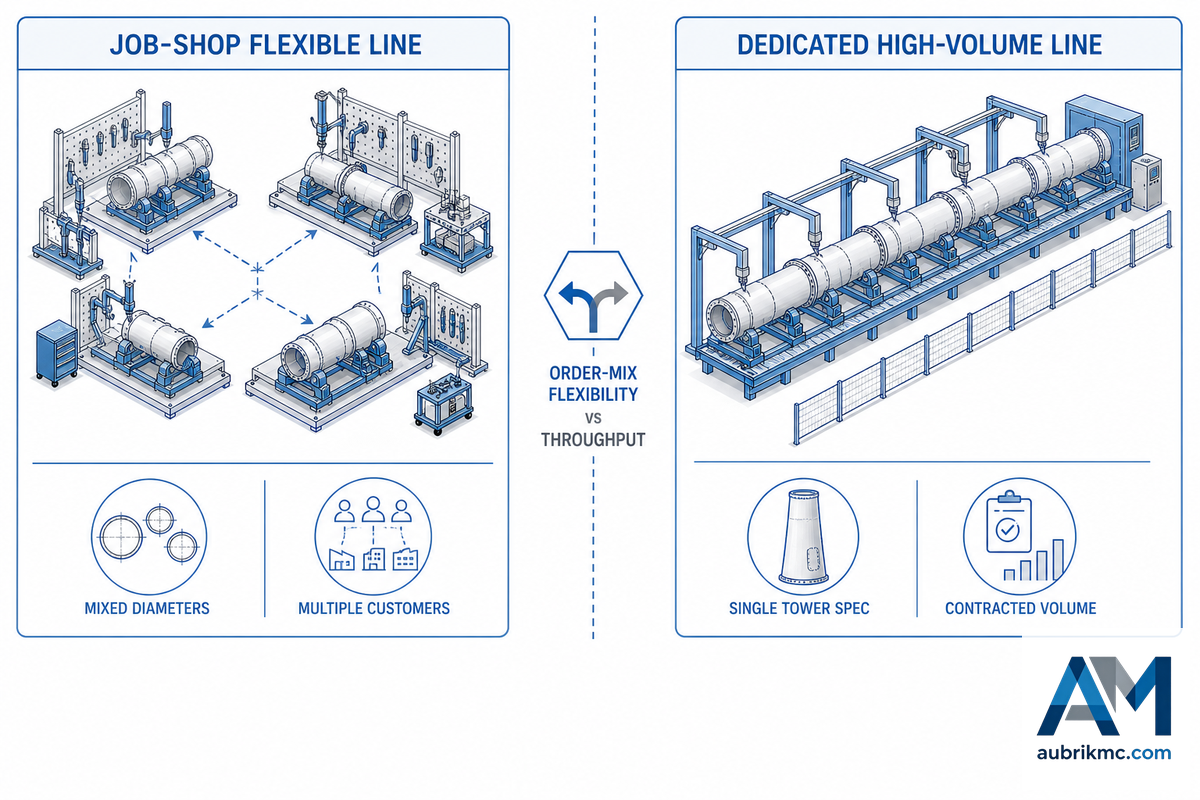
Üretim hattıyla ilgili en önemli karar, hangi marka kaynak kafasının satın alınacağı değil, hattın sipariş karması esnekliği için mi yoksa tek teknik özellikte yüksek hacimli üretim için mi yapılandırılacağıdır; tedarikçiler bu seçimi nadiren bu şekilde sunar, çünkü esnek bir öneri tek bir ekipman teklifine kolayca sığmaz.
Konfigürasyon Karar Çerçevesi
- Farklı çaplar, birden fazla müşteri, öngörülemeyen sipariş zamanlaması → sabit geometrili özel bir hat yerine modüler, yeniden yapılandırılabilir fit-up istasyonlarına sahip esnek atölye tipi bir hatta öncelik verin.
- Tek kule teknik özelliği, sözleşmeye bağlanmış çok yıllı hacim, öngörülebilir üretim temposu → amaca özel Aerisyn tarzı bir düzen gibi tek geometriye göre ayarlanmış özel bir hat, aynı işi tekrarlayan esnek bir hatta kıyasla harcanan her dolar başına daha yüksek üretim sağlar.
- Büyüyen sipariş portföyü, gelecekteki karmanın belirsizliği → bugünkü sipariş karmasına göre belirlenmiş tam kapasiteli bir yeniden kurulum yerine modüler iş istasyonu genişletmesini (hattı durdurmadan istasyon ekleme) tercih edin.
İki bağımsız ve hakemli kaynak, burada gerçekten sezgilere aykırı bir noktayı desteklemektedir: otomasyon, kapasite sorununa her zaman doğru yanıt değildir. Bir çalışma, rüzgâr türbini imalatında “otomasyonun artırılmasının her zaman ekonomik açıdan uygulanabilir olmayabilecek büyük, pahalı ve özel ekipmanlar gerektirdiği” sonucuna varmaktadır. Ayrıca bir eylem araştırması vakası, temel yalın imalat araçlarının (5S, Kanban, standart çalışma) hiçbir otomasyon sermaye harcaması olmadan teslim süresini kısalttığını ve üretimi artırdığını ortaya koyarak kapasite artışının otomasyon yatırımı gerektirdiğine dair yaygın varsayımla doğrudan çelişmiştir.
Başka bir vaka da otomasyon açısından değil, yerleşim açısından aynı sonucu göstermektedir: parti tipi işlemeden hücresel, U biçimli istasyon yerleşimine geçen bir fabrika, teslim süresini 10 günden 7 güne (%30 azalma) düşürmüş ve aylık üretimi 3 kuleden yaklaşık 4.3 kuleye çıkarmıştır; yeni ekipmanla değil, prosesin yeniden düzenlenmesiyle %43 verimlilik artışı sağlanmıştır.
Çelik, Beton veya Kafes: Kule Yapısı Türü Hattı Nasıl Değiştirir?
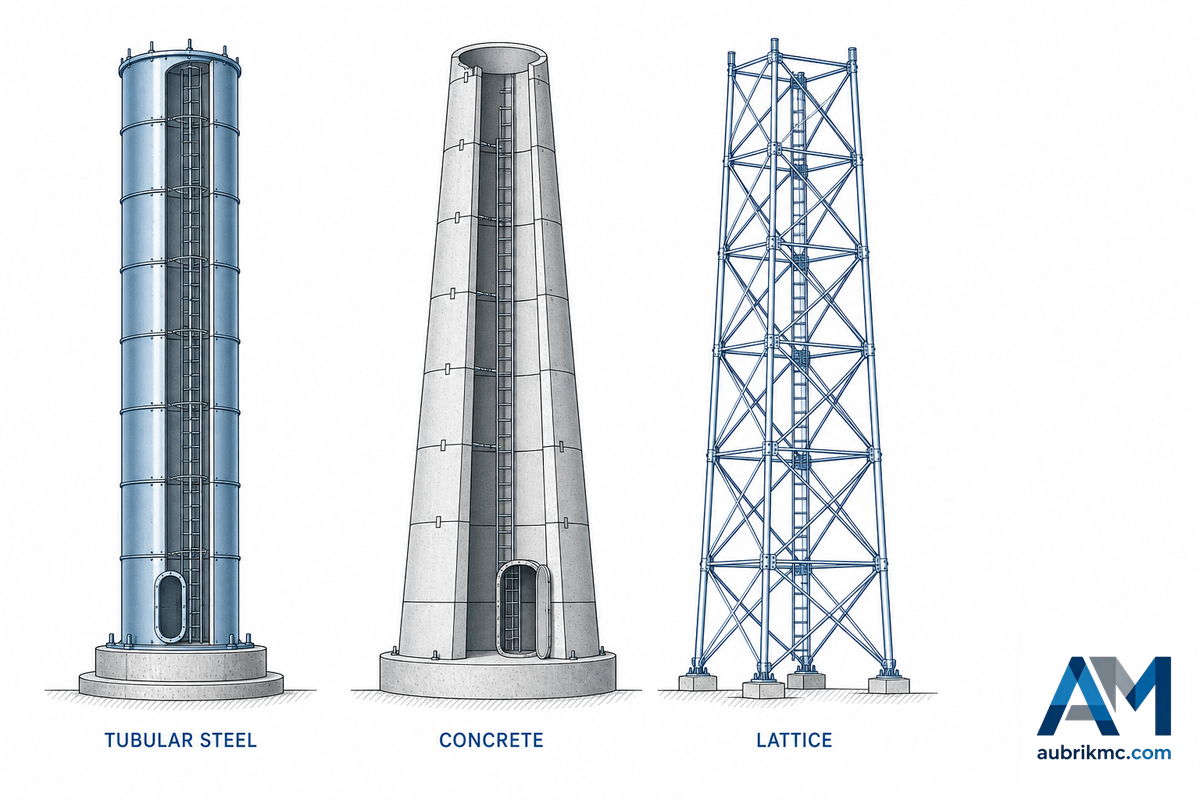
Çelik, beton ve kafes yapılar aynı ekipmanı kullanmadığından, bu pazardaki üretim hatlarının çoğu yalnızca boru biçimli çelik kuleler için kurulmuştur. Sac levha bükme ve çevresel SAW kaynağı temelinde tasarlanan bir hat, prefabrik beton segment kalıpları veya kafes elemanı cıvatalama fikstürleri için doğrudan kullanılamaz.
✔ Boru Biçimli Çelik — Avantajlar
- Dünya genelindeki çoğu üreticinin kullandığı standartlaştırılmış imalat prosesi
- Nakliye sınırları devreye girmeden önce tek parçada elde edilebilen en yüksek segment uzunluğu
- Yayımlanmış parametre aralıklarına sahip, olgunlaşmış SAW/NDT kalite doğrulama sistemi
⚠ Çelik — Sınırlamalar
- Çoğu pazarda kara yolu taşımacılığı kısıtlamaları nedeniyle kara tipi kule çapı yaklaşık 4.3 m ile sınırlıdır
- Çok yüksek (140 m+) çelik kuleler, standart imalat kapasitesinin ötesinde özel taşıma lojistiği gerektirir
Beton ve hibrit beton-çelik kuleler, çeliğin taşınabilir çap sınırını aşmak amacıyla geliştirilmiştir: önde gelen bir Alman üreticinin prefabrik beton segmentlerinin yüksekliği, yalnızca taşıma ağırlığı ve boyut kısıtlamaları nedeniyle yaklaşık 2.8 metreyle sınırlıdır; bu nedenle bazı çok yüksek kule projelerinde daha uzun prefabrik segmentleri kamyonla taşımak yerine sahada 3D baskıyla üretilen beton tabanlar tercih edilmektedir. Kafes kuleler azınlıkta kalan bir yapı türüdür ve genellikle daha küçük türbinlerde veya çelik sac levha tedarik zincirlerinin daha az gelişmiş olduğu pazarlarda kullanılır.
Kaç Tür Rüzgâr Türbini Kulesi Vardır?
Kulelerin neredeyse tamamı üç yapı türünden birine girer: boru biçimli çelik (kurulu kulelerin büyük çoğunluğu), prefabrik ve yerinde dökme beton (çok yüksek göbek yüksekliklerinde kullanımı artmaktadır) ve beton alt bölüm ile çelik üst bölümü birleştiren beton-çelik hibrit kuleler. Kafes kuleler, çoğunlukla eski ve daha küçük tesislerle ilişkilendirilen çok daha küçük bir kısmı oluşturur. Belirli bir yapı türüne yönelik üretim, temel şekillendirme ve birleştirme makineleri değiştirilmeden tek bir üretim hattında başka bir türle değiştirilemez.
Kara Tipi ve Deniz Üstü: Kule Boyutu Gereksinimleri Neden Ayrışıyor?

Boyut büyüdükçe tasarım sorunları daha fazla ayrışmaktadır; deniz üstü ve kara tipi kuleler artık yalnızca birbirlerinin farklı ölçekli sürümleri değildir; bunlar birbirinden ayrışan mühendislik sorunlarıdır ve deniz üstü türbinler büyüdükçe aralarındaki fark da giderek artmaktadır.
| Faktör | Kara Tipi | Deniz Üstü |
|---|---|---|
| Segment çapı | 1.5-5 m | 3-7.5 m (22 MW sınıfı referans türbinler için 10 m’ye kadar tasarım üst sınırı) |
| Et kalınlığı | 15-60 mm | 18-80 mm (tek kazıklı temellerde 150 mm’ye kadar) |
| Segment ağırlığı | 100 t’ye kadar | 300 t’ye kadar (tek kazıklarda 2,500+ t’ye kadar) |
| Kapasite faktörü | 33-39% | 50-60% |
| Seviyelendirilmiş enerji maliyeti | $34-49/MWh | $79-100/MWh |
Kara tipi kulelerin çapı, kaynak kapasitesiyle tamamen ilgisiz nedenlerle (kara yolu üst geçitleri ve köprülerin altındaki geçiş yüksekliği) genellikle yaklaşık 4.3 metreyle sınırlıdır ve 140 metrelik daha verimli bir kule 80 metrelik bir kuleye kıyasla elektrik üretimini %21’den fazla artırabilse de bu sorun ABD’deki ortalama kurulu göbek yüksekliğini yaklaşık 90-103 metreyle sınırlar. Deniz üstü kuleler kamyonla değil gemiyle taşındığından bu sınırlamayla karşılaşmaz; deniz üstü rüzgâr enerjisi segmentindeki türbinler 20 MW’a yaklaşırken deniz üstü kule çapları ve et kalınlığı teknik özelliklerinin kara tipi muadillerine göre çok daha hızlı büyümesinin nedeni tam olarak budur.
Kara tipi ve deniz üstü kuleler arasındaki ayrışma, nihai kule geometrisiyle sınırlı değildir. Deniz üstü kuleler genellikle kurulumdan önce liman rıhtımlarında birbirine yakın gruplar hâlinde ön montajdan geçirilir ve uzun süre depolanır; 115 metrelik kuleleri modelleyen, hakemli bir 2023 çalışması, bu geçici yerleşim düzeninin rıhtım temellerinde kulenin hizmet sırasındaki nihai yüklerinden farklı, kendine özgü bir aerodinamik ve yapısal yük durumu oluşturduğunu belirlemiştir. Sonraki liman geçici depolama kapasitesini hesaba katmadan yalnızca imalat üretim miktarına göre bir hat boyutlandırmak, imalat verilerinin öngörmediği bir darboğaz yaratabilir.
Üretim Hattı Tedarikçisini Seçmeden Önce Doğrulanması Gerekenler

Her tedarikçi rüzgâr santrali imalatı için aynı kalite güvencesini sunmaz ve iyi yönetilen bir hat ile işin kestirmeden yapıldığı bir hat arasındaki fark genellikle ancak sözleşme imzalandıktan sonra ortaya çıkar. Aşağıdaki sorular, bir tedarikçinin pazarlama sayfalarında kendiliğinden yanıtlayacağı türden değildir – yıllarca sürecek bir tedarikçi ilişkisine sermaye bağlamadan önce doğrudan sorulması gereken sorulardır.
- Sevkiyattan önce Fabrika Kabul Testi’ne (FAT) katılmayı ve test raporunu almayı talep edin.
- Bir grup prosese ait sertifikaları görmek istemek yerine kesme, kaynak, NDT, kaplama ve diğer her bir proses adımını düzenleyen spesifik standardı sorun.
- Genel bir teslim süresi tahmini yerine, ihtiyaç duyulan kapasite sınıfına özgü teslim süresi aralığını sorun.
- İstasyonlardan birinin arızalanması hâlinde stoklanan yedek parçaların nerede bulunduğunu ve tesise ulaştırılma süresini öğrenin.
- Alt yüklenicisiyle yaşanabilecek bir tedarik zinciri kesintisi durumunda tedarikçinin uyguladığı prosedürü öğrenin — tedarik zincirinin birden fazla alt tedarikçiye dağılmasından kaynaklanan belgelenmiş risk, birden fazla rüzgâr türbini kulesi projesinde gecikmelere yol açmıştır.
⚠️ Önemli
Bu alandaki üretim hattı pazarlama sayfalarında, metodolojisi kaynaklandırılmamış yüzde bazlı rakamlara sıkça rastlanır. Ölçüm yöntemi belirtilmeden sunulan “%60 maliyet düşüşü” veya “%99.8 kalite tutarlılığı” iddialarını yalnızca genel yönü gösteren ifadeler olarak değerlendirin.
Otomatik Bir Hattın İşletilmesi: Tedarikçilerin Tanıtmadığı Operasyonel Yön

Otomasyonun hızı hakkında çok şey yazılsa da günlük işleyişte karşılaşılan pratik gerçekler çoğu zaman gözden kaçırılır.
65+ lbs/hr
Özel bir büyütme hattı sisteminde tandem SAW yığma hızı
6,000/yıl
Özel bir silindir bükme makinesinin 2-3 vardiyada üretebileceği konik bölümler
0.92 AUC
Otomatik çok modlu kaynak hatası tespitinde yayımlanmış en iyi 2024 sonucu — henüz çözüme ulaşmamış bir sorun
Bu son rakam, göründüğünden daha önemlidir. Gerçek zamanlı robotik kaynak hatası tespitine ilişkin 2024 tarihli bir makaleye göre robotik ve otomatik kaynak istasyonları kendi kaynak kalitelerini kendiliğinden doğrulamaz: “robotlar şu anda kaynak sırasında oluşan kaynak hatalarını tespit etme kabiliyetine sahip değildir” ve birden fazla hata türünde güvenilir, çok modlu (ses + video) hata tespiti standart bir sektör uygulaması değil, araştırılmaya devam eden bir konudur; bu nedenle otomasyonun kaynak kalitesini “garanti ettiği” yönündeki her tedarikçi iddiasını doğrulama değil, üretim hızıyla ilgili bir iddia olarak değerlendirin – robotun gözden kaçırdığı unsurları yine tahribatsız muayene (NDT)/kontrol adımı yakalamalıdır.
Belgelenmiş bir sonuç, iyi yönetilen otomatik bir hattın alıcı açısından en önemli ölçütlerde neler sağlayabileceğini gösteriyor: Aubrik’in yayımladığı kendi vaka verilerine göre bir müşterinin hattı, entegre otomatik düzene geçtikten sonra ayda 8 bölümden 32 bölüme çıkarken aynı dönemde kaynak yeterlilik oranları %88’den %99.2’ye yükseldi. Bu, tek bir tedarikçi ilişkisinden elde edilmiş gerçek ve ilişkilendirilebilir bir sonuçtur; ancak sonuçlar ilgili hat konfigürasyonuna ve bunun arkasındaki personel modeline büyük ölçüde bağlı olduğundan, sektör genelinde bir garanti olarak değil, bilinmesi gereken bir karşılaştırma ölçütü olarak değerlendirilmelidir.
Personel ihtiyacı, tedarikçilerin broşürlerinde neredeyse tamamen atladığı konudur. Aynı otomatik hatta bir kule çapından diğerine geçmek, fit-up takımlarının fiziksel olarak yeniden yapılandırılmasını gerektirir; ayrıca operatörlerin, otomasyonun yakalayamadığı unsurları tespit etme konusunda yine de eğitilmesi gerekir – bir otomasyon uzmanının kendi beyanına göre kaynak birleştirmelerindeki “hassas” değişkenlik, üst düzey makinelerde bile bazı kaynak dikişlerinin tamamen otomatikleştirilmesini engelliyor olabilir.
Bu Hatları Kimler Kuruyor? Sektöre Kısa Bir Bakış

Bu pazar iki genel kategoriden oluşur. Kule üreticileri ve kule imalatçıları, rüzgâr türbini üreticileri (türbin OEM’leri) ile proje geliştiricilerine nihai ürün olarak kule bölümleri üretmek amacıyla kendi üretim hatlarına sahip olur ve bunları işletir. Ekipman ve otomasyon entegratörleri, hatları kendileri işleten rüzgâr türbini kulesi üreticilerine kesme, silindir bükme, kaynak ve NDT ekipmanlarından oluşan üretim hatları ile hizmetler satar.
- Kule üreticileri: Nihai hâle getirilmiş kule bölümlerini türbin OEM’lerine ve proje geliştiricilerine satar.
- Ekipman/otomasyon entegratörleri: Kendi imalat kapasitesini kuran veya genişleten firmalara üretim hatları satar – tamamlanmış kuleler satmaz.
Rüzgâr enerjisi sektörü büyümeye devam ederken son kapasite artışları her iki kategoriyi de kapsıyor: ABD’de planlanan büyük ölçekli ve açık deniz rüzgâr enerjisine özel bir çelik imalat tesisi, 90 dönümlük alanda 500+ kişilik istihdam sağlayacak ve açık deniz ihtiyaçlarına yönelik özel tesislere daha fazla yatırım yapılmasını destekleyecektir. İster birinci ister ikinci kategoriyle çalışılsın, yukarıdaki ekipman doğrulama ve tedarikçi durum tespiti hususları geçerliliğini korur- bir imalat tesisinin kendi üretim hattının veya satın alınmış tam anahtar teslimi bir tesisin başarılı olup olmayacağını temelde darboğazın doğru belirlenmesi tayin eder.
Sektör Görünümü: Yeniden Güçlendirme Çevrimi ve Büyüyen Kule Boyutları
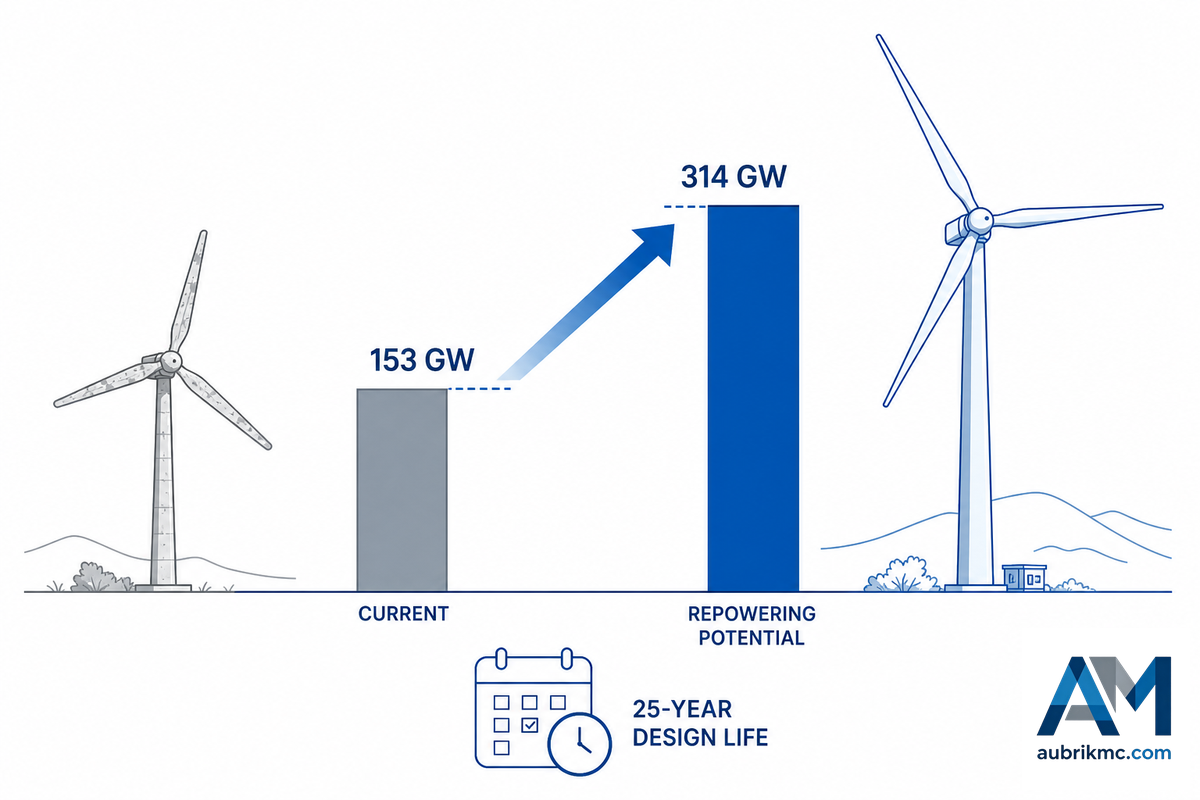
Yeni üretim hattı yatırımlarının başlıca itici gücü, pazar büyüklüğü tahminlerinden ziyade mevcut filonun yaşıyla ilgili yapısal bir sorundur. Hem ABD’de hem de Avrupa’da 1990’larda ve 2000’lerde inşa edilen birçok rüzgâr santralindeki türbinler, 20-40 yıllık yorulma tasarım ömrüne yaklaşmakta veya bu süreyi aşmış durumdadır; hakem değerlendirmeli 2026 tarihli bir analiz, yalnızca ABD’deki kara tipi rüzgâr santrallerinin yeniden güçlendirilmesiyle toplam kapasitenin mevcut 153 GW seviyesinden yaklaşık 314 GW seviyesine çıkarak iki kattan fazla artabileceğini tahmin etmektedir.
153→314 GW
ABD kara tipi rüzgâr santrallerinin yeniden güçlendirme potansiyeli (Stanford/Jacobson, 2026)
13 GW’a karşı 9 GW
AB’de 2030’a kadar devreden çıkarılacak kapasite ile şu anda yeniden güçlendirilmesi planlanan kapasite — 4 GW açık
14-15 MW
2026’da inşaatına başlanacak projeler için ticari standarttaki açık deniz türbini sınıfı
Türbin teknolojisi, açıkça “yeni nesil” olarak tanımlanmayan projelerde bile gelişmeye devam ederken Avrupa da benzer ancak daha kısa vadeli bir sorunla karşı karşıyadır (GWEC’in 2025 raporuna göre); bu durum, mevcut ve planlanan türbin filosuna hizmet verecek her yeni üretim hattında çap ve tonaj gereksinimlerini artırmaya devam etmektedir.
Bunların hiçbiri enerji sektörünün geri kalanından bağımsız gerçekleşmiyor. Yenilenebilir enerjiye yönelik artan talep, yukarıdaki tüm rakamların talep tarafındaki itici gücüdür; ancak kulenin kendisi, bu talebi sağlanabilir megavatlara dönüştüren rüzgâr enerjisi sistemlerinin kritik bileşenlerinden biridir; makinenin geri kalanıyla aynı tasarım ömrüne göre tasarlanmış bir kule olmadan rüzgâr türbini işlevsel bir enerji kaynağı değildir. Onlarca yıllık varlık yaşam çevrimleri planlayan rüzgâr santrali işletmecileri, kule tedarikini giderek tek seferlik bir satın alma işlemi değil, rüzgâr enerjisi çözümleri kapsamında ele almaktadır; yeniden güçlendirme programlarında yeni kulelerin ayrı olarak tedarik edilmek yerine türbin yükseltmeleriyle birlikte sunulmasının nedenlerinden biri de budur.
Yenilik rüzgar türbini teknolojisinde, rüzgar türbini mühendisliğinde, rüzgar enerjisi endüstrisinde hızlı bir şekilde gerçekleşiyor ve kule gereksinimlerini tek yönde yönlendirmeye devam ediyor: daha uzun, daha büyük çaplı ve sadece on yıl öncesine göre daha sıkı yorulma toleransı özelliklerine kaynaklanmış Gelişmiş kaynak kapasitesi – SAW parametre pencerelerini ve daha önce açıklanan NDT örnekleme disiplinini yönetmek için ihtiyaç duyduğunuz tür – aslında üretim hatlarının dükkandaki herhangi bir özel makineden ziyade gelişen trendlere ayak uydurmasını sağlayan şeydir.
💡 Uzman Önerisi
Yeni veya genişletilmiş bir üretim hattı kuruluyorsa hattı mevcut siparişlere göre değil, YENİ NESİL türbinlerin ihtiyaç duyacağı çap ve et kalınlığı aralığına göre belirleyin; yeniden güçlendirme dalgası, mevcut şartnamelerin en iyi ihtimalle başlangıç seviyesi olacağı anlamına gelir.
Kaynak kalitesi de aynı genel zaman planına göre şekillenmektedir. ABD’deki yapısal çelik kaynak gerekliliklerini tanımlayan güncel standart şartname AWS D1.1/D1.1M:2025-AMD1, küresel proje gereklilikleriyle daha uyumlu olmak amacıyla yeni yük ve dayanım katsayılı tasarım hükümleri getirmiş ve NDT personeli belgelendirme yollarını ISO 9712 standardını içerecek şekilde genişletmiştir.
“D1 komiteleri, AWS D1.1/D1.1M:2025’i kapsamlı biçimde güncellemek için kullanıcılardan ve sektördeki diğer konu uzmanlarından görüş aldı.” 2025 revizyonu, rüzgâr türbini kulesi gövdeleri dâhil olmak üzere yapısal çeliğin günümüzde fiilen nasıl imal ve muayene edildiğine göre standardı güncel tutmak amacıyla hazırlanmıştır.
AWS Welding Journal’da yazan AWS D1Q Çelik Yapılar Alt Komitesi Başkanı Travis Green, PE, SE, CWI
Kaynaklanabilirlik kodlarının yanı sıra, SAW dâhil tüm ergitme kaynağıyla birleştirilmiş çelik bileşenler için B, C ve D kalite seviyelerine ilişkin standartları belirleyen ancak sertlik ve tane boyutu gibi metalürjik kalite unsurlarını kapsamayan güncel 4. baskı ISO 5817:2023 gibi kaynak kalitesi şartnameleri de vardır (artık yürürlükten kaldırılan 2014 standardının yerine geçmiştir). NDT istasyonunda, testin hangi kaynak kalitesi seviyesine göre yapıldığı açıkça tanımlanmalı ve yalnızca “küresel kalite standartlarını karşılıyoruz” iddiasıyla yetinilmemelidir.
💡 Ayrıntılı İnceleyin
Bu kılavuzda sunulan bilgilerin ötesinde, rüzgâr türbini kulesi çevresel kaynaklarına yönelik ayrıntılı AWS D1.1 ve NDT gereklilikleri için Aubrik’in rüzgâr türbini kulesi çevresel kaynağı ve NDT doğrulaması konulu özel kılavuzuna başvurun.
Sıkça Sorulan Sorular
S: Kaynak osilatörü nedir ve rüzgâr türbini kulesi hattında nerede kullanılır?
Yanıtı Görüntüle
Kaynak osilatörü, bir kaynak birleştirmesi boyunca ilerlerken kaynak torcunu bir yandan diğer yana salınımlı biçimde hareket ettiren otomatik bir cihazdır. Rüzgâr türbini kulesi üretim hattında genellikle daha geniş veya daha derin kaynak ağızlarında – özellikle daha kalın sac levhalardaki çevresel kaynaklarda – kaynak ağzını doldurmak, her iki kenarda eksik ergimiş bölgeleri önlemek ve kaynak metalini daha eşit biçimde yığmak için kullanılır. Açık deniz rüzgâr uygulamalarına yönelik malzeme kalite sınıfındaki sac levhalar gibi daha kalın malzemelerle çalışırken salınım kritik hâle gelir; çünkü tek bir düz paso, kaynak birleştirmesi alanının tamamını dolduracak kapasiteye sahip değildir.
S: Tamamlanmış bir rüzgâr türbini kulesi bölümüne kaç adet iç bileşen monte edilir?
Yanıtı Göster
Standart bir kulenin iç donanımları iki ana kategoriye ayrılır: elektrik donanımları (aydınlatmalar, güç kablosu güzergâhları ve haberleşme kabloları) ve altyapı donanımları (erişim kapıları, girişe ulaşan merdivenler ve kule yüksekliği boyunca her X feet’te bir bulunan bakım platformları). Bu sayı kulenin yüksekliğine bağlıdır; örneğin 60m yüksekliğindeki kara tipi bir kule, 150m yüksekliğindeki açık deniz kulesine göre önemli ölçüde daha az seviyeye ihtiyaç duyar. Bu iki tür bileşen, kaplama sonrasında nihai montaj aşamasında eklenir.
S: Kaynak otomasyonu genel imalat prosesinin hangi aşamasında yer alır?
Yanıtı Görüntüle
Otomasyonun odağında, uzun ve tekrarlanan kaynak dikişleri boyunca kararlı parametreleri korumak için tozaltı kaynak kafasının raylı veya konsollu bir sistem üzerinde ilerlediği boyuna ve çevresel kaynaklar yer alır. Kesme ve silindir bükme işlemleri de benzer biçimde CNC aracılığıyla otomatikleştirilmiştir. Ancak parça değişkenliğinin bu aşamada güvenilir biçimde tamamen otomatikleştirilmesi zor olabildiğinden, iç bileşenlerin nihai fit-up ve montaj işlemleri ile kalite kontrol prosesi büyük ölçüde veya tamamen manuel/yarı otomatik olarak yürütülmeye devam etmektedir.
S: Kolon-bom kaynak manipülatörü hangi bileşenlerden oluşur?
Yanıtı Göster
Kolon-bom kaynak manipülatörü; kaynak kafasını taşıyan uzatılabilir bir bom koluna sahip sabit bir dikey kolondan oluşur ve operatörün sistemi manuel olarak hareket ettirmesine gerek kalmadan kaynak torcunun, dönen veya sabit durumdaki bir kule bölümü boyunca ve çevresinde gereken tüm konumlara ulaşmasını sağlar.
S: Bir rüzgâr türbini kulesi üretim hattının, tedarikçiden bağımsız olarak karşılaması gereken temel imalat ve kalite gereklilikleri nelerdir?
Yanıtı Görüntüle
Nihai satın alım hangi üreticiden yapılırsa yapılsın, kaynak prosedürü yeterliliğinin kulenin kurulacağı yere bağlı olarak oldukça önemli bazı kriterleri karşılaması gerekir: kaynak prosedürü ISO 15614-1 kapsamında onaylanmalı; kaynak kusurlarının kalite seviyeleri ISO 5817:2023’e göre kabul edilmeli; ABD mevzuatının gerektirdiği durumlarda yapısal çelik kaynağı AWS D1.1’e uygun olmalı; kaplama öncesinde yüzeye ISO 8501-1’e göre temizlik prosesi uygulanmalı; ayrıca EN 1090-2 (EXC3) kapsamındaki tüm kule gerekliliklerine uyulmalı veya açık deniz ihalesi için tasarlanmışsa DNV-ST-0126’ya göre tasarım doğrulaması yapılmalıdır. Tedarikçi, güncel baskıda üretimin her bir yönünü hangi spesifik standardın kapsadığını açıklayamıyorsa prosesine ilişkin iddiaları bağımsız olarak doğrulanamaz.
S: Tamamlanmış bir rüzgâr türbini kulesi bölümünde dâhilî kablolar ve elektrik tesisatı nasıl yönlendirilip monte edilir?
Yanıtı Göster
Güç ve haberleşme kabloları, kaplamadan sonra nihai montaj kapsamında kurulan ve kulenin iç yüzeyine sabitlenen kablo borusu güzergâhları veya özel kablo tavaları üzerinden içeriden yönlendirilir. Bölüm birleşimlerindeki bağlantılar, segmentler sahada monte edilirken yapılır. Kablolar yerleştirilirken merdiven ve platformlar üzerinden kulenin içindeki tüm seviyelere erişimin engellenmemesine dikkat edilmelidir.
Yeni rüzgâr türbini kulesi üretim hattınızı tedarik etmeye hazır mısınız?
Bu Kılavuzu Neden Hazırladık?
“rüzgâr türbini kulesi üretim hattı” aramasında üst sıralarda yer alan sayfaların çoğu, fiyat teklifi formu eklenmiş genel imalat çözümleri satan ekipman kataloglarıdır ve incelediğimiz en yüksek puanlı üç sayfanın üçü de ilk sayfada yer almasına rağmen proses iddiaları için doğrulanabilir tek bir kaynak göstermemiştir.
Alıcının kanıtları doğrudan değerlendirebileceğini kabul eden bir sayfa hazırlamak istedik. Yukarıdaki her parametre, standart ve vaka sonucu, başka hiçbir rakip sayfada yer almayan hakem değerlendirmeli iki bulgu (silindir bükme darboğazı simülasyonu ve otomasyonun her zaman gerekçelendirilemeyeceğini ortaya koyan araştırma) dâhil olmak üzere gerçek kaynağına bağlantı verir. Aubrik teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- Aerisyn’in Özel Rüzgâr Türbini Kulesi Üretim Hattı (UT Numune Alma Azaltma Vakası)The Fabricator
- ISO 9712:2021, NDT Personelinin Yeterliliği ve BelgelendirilmesiInternational Organization for Standardization
- Açık Deniz Rüzgâr Uygulamaları için S355G10+M Çeliğinin Tozaltı KaynağıUniversity of Strathclyde (hakem değerlendirmeli, 2025)
- Rüzgâr Türbini Kulesi İmalatının Ayrık Olay Simülasyonu: Darboğaz Analizi ve Kapasite PlanlamasıNMIS / University of Strathclyde (2026 Winter Simulation Conference)
- Rüzgâr Türbini Kulesi İmalatında Hücresel Üretim Vaka ÇalışmasıJournal of Logistics Management (hakem değerlendirmeli, 2023)
- Rüzgâr Türbini İmalatında Uyarlanabilir İnsan-Robot İş BirliğiNational Institutes of Health / PMC
- Rüzgâr Türbini Bileşeni Üretiminde Yalın İmalat Eylem AraştırmasıSpringer (hakem değerlendirmeli)
- IEA 22 MW Açık Deniz Referans Rüzgâr Türbini, Kule ve Monopil TasarımıNREL / DTU / DNV
- Çok Yüksek Rüzgâr Türbini Kulesi Fizibilite Raporu (CEC-500-2024-063)California Energy Commission
- Kara Tipi ve Açık Deniz Rüzgâr Santrallerinin Karşılaştırma VerileriAirpes (GWEC/IRENA/NREL kaynak gösterilerek)
- Açık Deniz Rüzgâr Türbini Kulesi Monopillerinin İmalatıWELD Magazine
- Rıhtımlarda Depolanan Açık Deniz Rüzgâr Türbini Kulesi Grupları Üzerindeki Aerodinamik YüklerarXiv (hakem değerlendirmeli ön baskı, 2023)
- Ses ve Video Kullanılarak Denetimsiz Kaynak Hatası TespitiarXiv (2024)
- AWS D1.1/D1.1M:2025-AMD1, Yapısal Kaynak Kodu, ÇelikAmerican Welding Society
- AWS D1.1 2025’teki YeniliklerThe AWS Welding Journal (Travis Green, Tom Schlafly, Mike Gase)
- ISO 5817:2023, Ergitme Kaynaklı Birleştirmelerdeki Kusurlar için Kalite SeviyeleriInternational Organization for Standardization
- DNV-ST-0126, Rüzgâr Türbinleri için Taşıyıcı YapılarDNV
- ABD Kara Tipi Rüzgâr Santrallerinin Yeniden Güçlendirme PotansiyeliStanford University (Jacobson araştırma grubu, 2026)
- Rüzgâr Türbini Kulesi Bölümleri için İçi Boş Halka Biçimli Flanş Bağlantısı (WO2025122118A1)Google Patents (2025)
İlgili Makaleler
- Rüzgâr türbini kulesi kaynak ekipmanı kılavuzuhattın kaynak aşamalarına yönelik tüm ekipman istasyonlarının ayrıntılı açıklaması
- Rüzgâr türbini kulesi çevresel kaynak sistemi ve NDT doğrulama kılavuzuçevresel kaynak ve kaynak kalitesi doğrulamasının ayrıntılı incelemesi
- Aubrik’in sözleşmeli metal kaynak hizmetleriözel bir kule hattının ötesinde kaynak kapasitesi tedarik eden imalatçılar için
- Robotik kaynak sistemlerine genel bakışyukarıdaki operasyonel yön bölümünde belirtilen otomasyon seçenekleri
- Hat kapasitesi boyutlandırma aracıkonfigürasyonu hedeflenen üretim kapasitesi sınıfına göre boyutlandırın