Entre em contato com a Aubrik Company

Em resumo. Uma linha de produção de torres eólicas é um sistema integrado de estações de corte, calandragem, soldagem, inspeção e pintura que transforma chapas de aço em seções acabadas de torres para aerogeradores. A sequência das etapas é bastante padronizada entre os fornecedores, mas a categoria dos equipamentos, o nível de automação e a filosofia de linha escolhidos alteram o custo e a produção muito mais do que qualquer especificação de uma única máquina, e quase nenhuma página de fornecedor informa qual opção é adequada à sua carteira real de pedidos.
Especificações rápidas: visão geral da linha de produção de torres eólicas
Etapas principais Corte de chapas, calandragem/conformação, soldagem longitudinal, soldagem circunferencial/ajuste e montagem da junta, ensaios não destrutivos, pintura Processo de soldagem principal Soldagem a arco submerso (SAW), chapas com até 5 in. (127 mm) de espessura Faixa para torres onshore Diâmetro de 1,5-5 m, espessura de parede de 15-60 mm, até 100 t/seção Faixa para torres offshore Diâmetro de 3-7,5 m, espessura de parede de 18-80 mm, até 300 t/seção Opções de filosofia da linha Produção flexível sob encomenda vs. alto volume dedicado; automação manual vs. semiautomática vs. total
Essa cadeia de equipamentos transforma chapas planas de aço em uma seção acabada de torre para aerogerador, e o fluxo de trabalho geral é praticamente o mesmo, seja o fabricante dos equipamentos da China, da Europa ou dos Estados Unidos. O que muda — e o que quase todas as páginas de fornecedores omitem — é qual etapa desse fluxo limita sua produção e se o nível de automação promovido pelo vendedor realmente corresponde à sua combinação de pedidos. Este guia apresenta uma perspectiva independente e neutra quanto a fornecedores; todos os dados de processo aqui apresentados foram extraídos de literatura de engenharia publicada, imprensa especializada e estudos acadêmicos revisados por pares, e não de alegações de um único fabricante.
- Em um caso relatado, duplicar a capacidade de uma etapa posterior de montagem aumentou a produção em menos de 2%, pois o verdadeiro gargalo estava na calandragem das chapas, em uma etapa anterior.
- Pesquisas revisadas por pares indicam que adotar uma operação “totalmente automatizada” pode não ser a opção mais econômica; uma melhoria relativamente simples de manufatura enxuta reduziu em 30% o prazo de entrega de uma fábrica
- A diferença mais crítica no segmento offshore não é apenas o aumento de escala, mas a montagem e o armazenamento em grupos durante meses nos cais portuários, uma condição de carga geralmente negligenciada pelo planejamento convencional da produção.
- A soldagem robotizada ainda não consegue detectar defeitos por conta própria; a detecção automatizada de defeitos em tempo real continua sendo objeto de pesquisas ativas em 2024-2025, e não um problema já solucionado.
O que é uma linha de produção de torres eólicas?

Uma linha de produção de torres eólicas é uma série de estações dedicadas à fabricação metalmecânica — corte, calandragem, soldagem, inspeção e pintura — todas projetadas para transformar chapas de aço, de forma consistente, em seções cilíndricas ou cônicas de torres. Linhas projetadas especificamente para essa finalidade, sejam chinesas, europeias ou norte-americanas, compartilham as mesmas etapas básicas: cortar e chanfrar o aço, calandrá-lo em formato cilíndrico, soldar a junta longitudinal, unir as seções cilíndricas com soldas circunferenciais, inspecionar e pintar.
💡 Conclusão principal
A linha de produção existe para eliminar precisamente o tipo de perda oculta de capacidade que se revela quando um fabricante assume um contrato para mais seções do que consegue entregar, tornando repetível esse processo básico de nove etapas. Seu principal objetivo não é alcançar uma única taxa de produção de destaque e aparência impressionante, mas oferecer o nível de produtividade exigido pelo cliente.
A fabricação de torres eólicas está indissociavelmente ligada à expansão mais ampla das energias renováveis e é menos influenciada por um ciclo independente de equipamentos de produção do que pela tendência de crescimento da indústria eólica e do próprio setor de energia eólica. Um fabricante que avalia uma nova linha está adquirindo, em última análise, não apenas equipamentos, mas também uma posição estratégica em uma cadeia de suprimentos em rápida evolução, que avança para seções de aerogeradores cada vez maiores e mais pesadas à medida que os produtores de energia buscam maior capacidade por aerogerador.
O processo de fabricação de 9 etapas adotado no setor

A sequência de nove etapas — que pode ser analisada até o nível de cada estação, independentemente do nível de automação — é padronizada em todas as linhas de produção de torres para aerogeradores, e seus parâmetros detalhados estão documentados publicamente em normas do setor e na literatura científica revisada por pares, e não em materiais de marketing.
| Etapa | Equipamento típico | Parâmetro publicado |
|---|---|---|
| 1. Corte de chapas | Máquina de corte a plasma CNC ou tipo pórtico | Corta a chapa de aço na medida, com espessura de até 5 in. (127 mm), antes da calandragem |
| 2. Preparação das bordas | Estação de chanframento/fresamento | Chanfra a borda da chapa no ângulo especificado pelo procedimento de soldagem SAW, antes da calandragem |
| 3. Calandragem e conformação de chapas | Calandra de chapas de 3 ou 4 rolos | Uma única máquina dedicada (2-3 turnos/dia) pode calandrar aproximadamente 6.000 seções cônicas/ano, cada uma conformada em menos de 30 minutos |
| 4. Soldagem da junta longitudinal | Cabeçote de soldagem a arco submerso (SAW) | Um estudo revisado por pares de 2025 relata uma faixa de parâmetros de aproximadamente 390-400 A, 26,5-28 V, velocidade de soldagem de 363-390 mm/min e aporte térmico de 1,8 kJ/mm para o aço S355G10+M de classe offshore |
| 5. Ajuste e montagem da junta | Rotador para ajuste e montagem da junta, estação de alinhamento a laser | Alinha virolas adjacentes antes da soldagem circunferencial para manter a tolerância da abertura de raiz |
| 6. Soldagem circunferencial | Manipulador de soldagem com coluna e lança, sistema de soldagem circunferencial | Virolas unidas por SAW em juntas circulares, com equipamento montado em balanço ou pórtico |
| 7. Ensaios não destrutivos (NDT) | Ensaio ultrassônico (UT), inspeção visual | Uma linha documentada reduziu a amostragem por UT de 100% para 20% das soldas à medida que aumentava a confiança no processo |
| 8. Preparação da superfície | Cabine de jateamento abrasivo | Remove a carepa de laminação e aumenta a rugosidade do perfil da superfície antes da pintura |
| 9. Pintura e acabamento | Linha automática de pintura | Revestimento anticorrosivo multicamada aplicado antes da instalação dos componentes internos (escadas, plataformas, cabeamento) |
A preparação inicial das bordas afeta todas as etapas posteriores da linha. Um ângulo adequado no chanfro da chapa cria as condições necessárias para executar corretamente a soldagem longitudinal e circunferencial das juntas e, depois, as soldas das mesas, sem precisar acrescentar muitos passes adicionais de enchimento.
Muitas linhas de grande porte para fabricação de torres, projetadas para soldagem em massa, utilizam uma linha de soldagem totalmente separada (fisicamente isolada) para o passe externo da solda circunferencial e outra para o passe de raiz no diâmetro interno, porque os locais de execução se tornam muito diferentes depois que as virolas são unidas. É essa combinação específica de soldas circunferenciais e longitudinais que realmente distingue a soldagem de torres de outras formas de soldagem de aço estrutural com chapas planas, algo que alguns fornecedores de sistemas de soldagem a arco submerso voltados a outros mercados podem não considerar.
📐 Nota de engenharia A faixa aproximada de parâmetros de SAW acima (390-400 A, 26,5-28 V) foi relatada em um único estudo revisado por pares de 2025 sobre o aço S355G10+M para torres eólicas offshore e confrontada com as tolerâncias dimensionais da ISO 10360-8; considere-a apenas uma referência até qualificar sua própria especificação de procedimento de soldagem (WPS), e não um ajuste universal. Se um fornecedor indicar parâmetros de soldagem muito fora dessa faixa para a mesma classe de aço, solicite o registro de qualificação, pois uma grande diferença geralmente representa um procedimento não verificado, e não uma vantagem exclusiva.
Os dois exemplos a seguir ilustram por que a sequência é muito mais importante do que a velocidade nominal de uma estação:
- Um fabricante de torres eólicas documentado pela imprensa especializada que reduziu a taxa de amostragem por UT das soldas de 100% para 20% só fez essa redução depois de alcançar confiança suficiente nos processos anteriores de corte e calandragem; caso a tivesse reduzido antes de desenvolver essa confiança, o risco de defeitos apenas teria sido transferido para as etapas posteriores, em vez de desaparecer.
- Uma simulação de eventos discretos realizada em 2026 em uma instalação real de fabricação de torres eólicas demonstrou que, quando o número de linhas paralelas de montagem (“grow”) foi quadruplicado de duas para quatro, a produção anual praticamente não mudou — continuou em cerca de 36-40 seções/ano — porque o verdadeiro gargalo era a capacidade das estações anteriores de calandragem e retrabalho. Quando a simulação foi revisada para também aumentar a capacidade da estação de calandragem, a produção subiu para mais de 60 seções/ano. É simples assim. Mais soldadores não ajudam quando o problema está na calandragem.
O que avaliar nos principais equipamentos da linha: checklist do comprador
Em vez de explicar de forma genérica o que cada estação pode realizar, abordamos o que é necessário saber antes de aprovar os equipamentos de sua linha de produção para soldagem de torres. Isso significa verificar números reais de produtividade, parâmetros de soldagem validados e limites de capacidade documentados para cada estação, em vez de alegações de marketing, pois as seis questões sobre equipamentos apresentadas abaixo não podem ser desfeitas depois da assinatura do contrato.
| Estação | Pergunta a fazer | Sinal de alerta |
|---|---|---|
| Calandra de chapas | Qual é a produção anual real de seções na espessura de chapa pretendida? | Apenas um valor de “capacidade máxima”, sem um número realista para vários turnos |
| Cabeçote de soldagem SAW | É possível apresentar a faixa qualificada de parâmetros (amperagem/tensão/velocidade de soldagem) para nossa classe de aço? | Parâmetros informados sem registro de qualificação/teste |
| Rotador de soldagem/posicionador para ajuste e montagem da junta | Qual faixa de diâmetro de torre e peso de seção o equipamento realmente comporta? | Alegação vaga de que “comporta todas as torres padrão”, sem informar uma faixa |
| Manipuladores de soldagem (coluna e lança) | A lança alcança todas as posições de soldagem sem reposicionar a unidade inteira? | Nenhuma faixa declarada de alcance/cobertura para o comprimento de sua seção |
| Estação de ensaios não destrutivos (NDT) | Qual é a taxa real de amostragem por UT/inspeção visual e por quê? | Ausência total de uma política documentada para a taxa de amostragem |
| Capacidade total declarada da linha | Qual etapa específica determina esse limite? | Um valor de capacidade sem identificação da etapa que representa o gargalo |
A questão do gargalo não é abstrata. A evidência vem de um novo equipamento anunciado recentemente: WO2025122118A1 é um pedido de patente de alinhamento e soldagem (depositado em 2025) que abrange uma junta com mesa anular oca para conectar seções de torres tubulares — a engenharia de equipamentos nessa área continua evoluindo, o que sugere que “Nossa lista de equipamentos não muda há algum tempo” não é necessariamente o elogio que um fornecedor gostaria de ouvir.
A estação de corte CNC merece o mesmo rigor aplicado à soldagem: pergunte se a máquina pode ser personalizada para sua faixa específica de espessuras de chapa sem exigir outro investimento de capital e se “borda de corte de alta qualidade” significa uma tolerância declarada para o ângulo do chanfro ou apenas um adjetivo de marketing.
Qual é a estrutura de uma torre de aerogerador?
A estrutura da própria torre é composta por várias seções sucessivas, ou “virolas” tubulares de aço, cilíndricas ou cônicas, unidas entre si por soldas ao redor de sua circunferência e terminadas em mesas nas linhas das juntas, com escadas internas de acesso, plataformas de serviço e passagens de cabos incorporadas em cada seção.
Cada seção também inclui uma porta reforçada em um módulo de serviço, posicionada de modo a evitar a concentração de tensões que uma abertura criaria em um tubo contínuo. O volume desses componentes estruturais aumenta com a altura, por isso uma seção onshore de 60 metros contém consideravelmente menos componentes do que uma seção offshore de 150 metros.
Como são produzidas as mesas das torres eólicas?
As mesas das torres são cortadas, calandradas até atingirem o diâmetro anular da torre e unidas por soldagem a cada extremidade da seção; depois, passam por tratamento térmico pós-soldagem e furação de precisão para formar o padrão de parafusos que conecta as seções adjacentes no local de instalação, uma sequência que a maioria das páginas de fornecedores omite por completo.
O batimento da flange — a medida do desvio da face da flange em relação ao plano correto — é uma tolerância estrutural, e não estética, pois a distorção induzida pelo calor nessa junta concentra tensões de fadiga nos parafusos, associadas a falhas documentadas de torres. Uma patente depositada em 2025 para um projeto de conexão com flange anular oca (WO2025122118A1) indica que a engenharia das juntas entre flanges continua sendo uma área ativa de aperfeiçoamento, e não um detalhe já consolidado.
Produção flexível sob encomenda vs. linha dedicada de alto volume: qual configuração atende à sua carteira de pedidos?
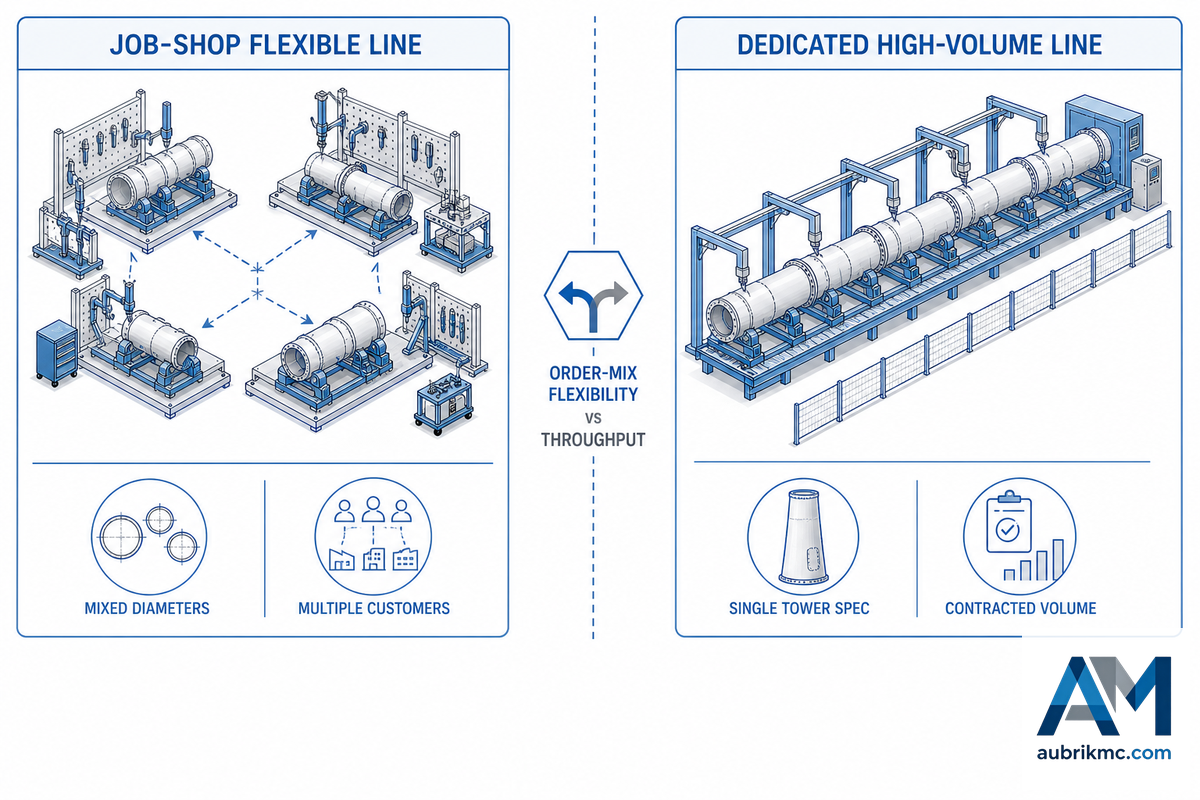
A decisão mais importante sobre a linha de produção não é qual marca de cabeçote de soldagem comprar, mas se a linha deve ser configurada para oferecer flexibilidade diante da combinação de pedidos ou volume com uma única especificação, e os fornecedores raramente apresentam a escolha dessa forma porque uma recomendação flexível não se encaixa facilmente em uma única cotação de equipamentos.
Estrutura para decidir a configuração
- Diâmetros variados, vários clientes e datas de pedidos imprevisíveis → priorize uma linha flexível para produção sob encomenda, com estações modulares e reconfiguráveis de ajuste e montagem da junta, em vez de uma linha dedicada de geometria fixa.
- Uma única especificação de torre, volume contratado por vários anos e cadência previsível → uma linha dedicada, ajustada para uma geometria, como uma configuração específica no estilo Aerisyn, proporciona maior produtividade por valor investido do que uma linha flexível que executa repetidamente o mesmo trabalho.
- Carteira de pedidos crescente e combinação futura incerta → priorize a expansão modular das estações de trabalho (adicionando estações sem paralisar a operação), em vez de reconstruir toda a linha para a capacidade máxima com base na combinação atual.
Duas fontes independentes revisadas por pares sustentam aqui um ponto realmente contraintuitivo: a automação não é automaticamente a resposta certa para uma questão de capacidade. Um estudo conclui que “a ampliação da automação exige equipamentos grandes, caros e especializados que nem sempre são economicamente viáveis” para a fabricação de aerogeradores. Separadamente, um estudo de pesquisa-ação constatou que ferramentas básicas de manufatura enxuta — 5S, Kanban e trabalho padronizado — reduziram o prazo de entrega e aumentaram a produtividade sem qualquer investimento de capital em automação, contradizendo diretamente a suposição comum de que ampliar a capacidade exige investimento em automação.
Outro caso demonstra a mesma lição sob a perspectiva do layout, e não da automação: uma fábrica que substituiu o processamento em lotes por um layout celular de estações em U reduziu o prazo de entrega de 10 dias para 7 (uma redução de 30%) e aumentou a produção mensal de 3 torres para aproximadamente 4.3 torres, um ganho de produtividade de 43% obtido por meio da reorganização do processo, e não da aquisição de novos equipamentos.
Aço, concreto ou treliça: como o tipo de estrutura da torre altera a linha
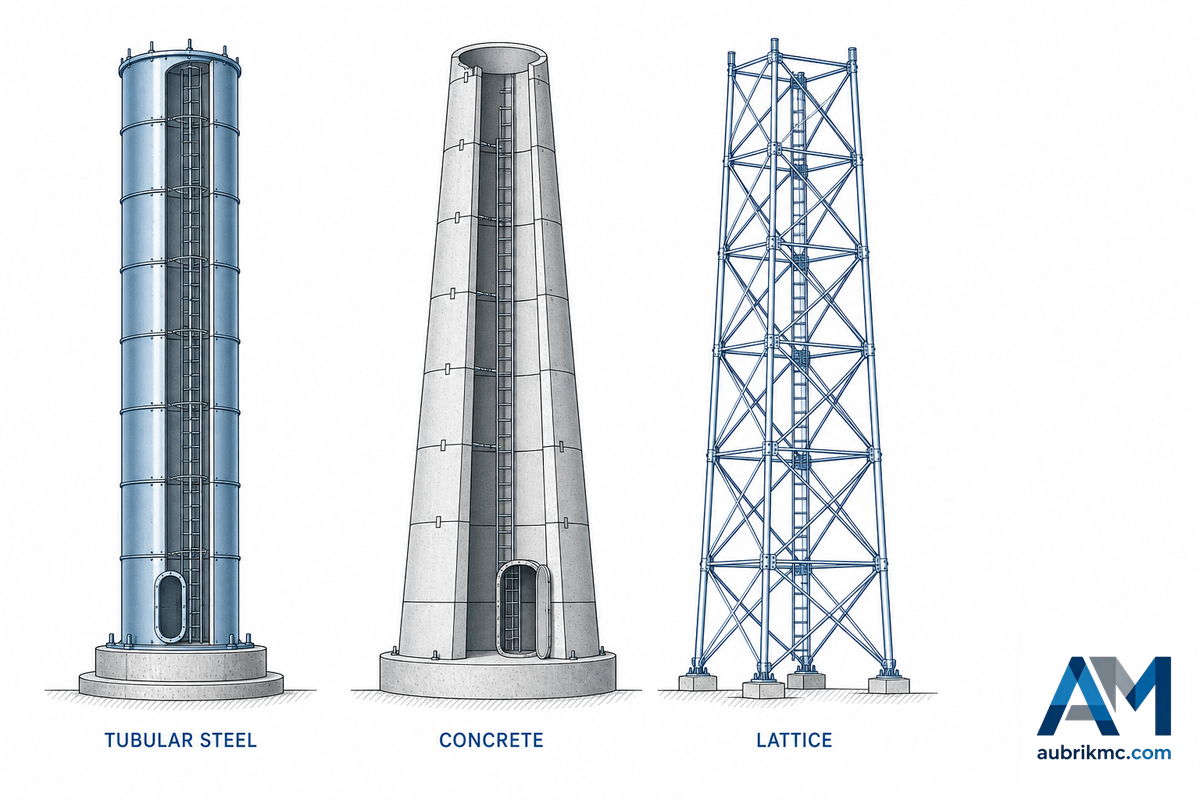
A maioria das linhas de produção desse mercado é construída exclusivamente para torres tubulares de aço, pois estruturas de aço, concreto e treliça não utilizam os mesmos equipamentos. Uma linha projetada em torno da calandragem de chapas e da soldagem circunferencial SAW não tem aplicação direta para moldes de segmentos de concreto pré-moldado nem para gabaritos de aparafusamento dos elementos de treliça.
✔ Aço tubular — vantagens
- Processo padronizado de fabricação compartilhado pela maioria dos fabricantes mundiais
- Maior comprimento de seção possível por peça antes da incidência dos limites de transporte
- Processo consolidado de verificação da qualidade por SAW/NDT, com faixas de parâmetros publicadas
⚠ Aço — limitações
- Diâmetro das torres onshore limitado a cerca de 4,3 m pelas restrições do transporte rodoviário na maioria dos mercados
- Torres de aço muito altas (140 m+) exigem logística de transporte especial, além da capacidade padrão de fabricação metalmecânica
As torres de concreto e as híbridas de concreto e aço existem especificamente para contornar o limite de diâmetro imposto ao transporte das torres de aço: os segmentos de concreto pré-moldado de um importante fabricante alemão são limitados a aproximadamente 2.8 metros de altura por seção exclusivamente pelas restrições de massa e dimensões no transporte, razão pela qual alguns projetos de torres muito altas recorrem a bases de concreto impressas em 3D no próprio local, em vez de transportar segmentos pré-moldados mais altos por caminhão. As torres treliçadas continuam sendo um tipo estrutural minoritário, geralmente reservado a aerogeradores menores ou a mercados nos quais as cadeias de suprimento de chapas de aço são menos desenvolvidas.
Quantos tipos de torres para aerogeradores existem?
Quase todas as torres pertencem a um de três tipos de estrutura: aço tubular (a grande maioria das torres instaladas), concreto pré-moldado e moldado no local (em crescimento para alturas de cubo muito elevadas) e torres híbridas de concreto e aço (que combinam uma parte inferior de concreto com uma parte superior de aço). As torres treliçadas representam uma parcela restante muito menor, geralmente associada a instalações mais antigas e de menor porte. A produção para um tipo específico de estrutura não pode ser intercambiada em uma única linha de produção sem alterar as principais máquinas de conformação e união.
Onshore vs. offshore: por que os requisitos de tamanho das torres estão divergindo

Os desafios de projeto tornam-se mais distintos com o aumento do porte: as torres offshore e onshore deixaram de ser apenas versões em escalas diferentes umas das outras — agora representam problemas de engenharia divergentes, e essa diferença só aumenta à medida que os aerogeradores offshore crescem.
| Fator | Onshore | Offshore |
|---|---|---|
| Diâmetro da seção | 1,5-5 m | 3-7,5 m (até o limite de projeto de 10 m para aerogeradores de referência da classe de 22 MW) |
| Espessura da parede | 15-60 mm | 18-80 mm (fundações monopile de até 150 mm) |
| Peso da seção | Até 100 t | Até 300 t (monopiles de até 2.500+ t) |
| Fator de capacidade | 33-39% | 50-60% |
| Custo nivelado de energia | $34-49/MWh | $79-100/MWh |
As torres onshore geralmente têm seu diâmetro limitado a cerca de 4.3 metros por motivos totalmente alheios à capacidade de soldagem — a altura livre sob viadutos e pontes rodoviárias — e o problema restringe a altura média instalada dos cubos nos Estados Unidos a aproximadamente 90-103 metros, embora uma torre mais eficiente de 140 metros possa aumentar a geração de eletricidade em mais de 21% em comparação com uma torre de 80 metros. As torres offshore não enfrentam essa limitação, pois são transportadas por navio, e não por caminhão, exatamente por isso as especificações de diâmetro e espessura de parede das torres offshore cresceram muito mais rapidamente do que as de suas equivalentes onshore, à medida que os aerogeradores do segmento de energia eólica offshore avançam em direção a 20 MW.
A divergência entre as torres onshore e offshore não se limita à geometria final. As torres offshore geralmente são pré-montadas e armazenadas em grupos muito próximos nos cais portuários durante longos períodos antes da instalação; um estudo revisado por pares de 2023 que modelou torres de 115 metros constatou que essa disposição cria uma condição própria de cargas aerodinâmicas e estruturais nas fundações do cais, diferente das cargas finais da torre em serviço. Dimensionar uma linha considerando apenas a produtividade da fabricação, sem levar em conta a capacidade posterior de armazenamento no porto, pode criar um gargalo que os números da fabricação jamais previram.
O que verificar antes de escolher um fornecedor de linha de produção

Nem todo fornecedor oferece a mesma garantia de qualidade para a fabricação metalmecânica de parques eólicos, e a diferença entre uma linha bem operada e outra que economiza comprometendo a qualidade geralmente só aparece depois que o contrato já foi assinado. As perguntas a seguir não são respondidas espontaneamente nas páginas de marketing dos fornecedores — são perguntas diretas que devem ser feitas antes de investir capital em uma relação com um fornecedor que durará anos.
- Solicite acompanhar o Teste de Aceitação em Fábrica (FAT) e receber o relatório antes do envio.
- Pergunte qual norma específica rege o corte, a soldagem, os ensaios não destrutivos (NDT), o revestimento e cada uma das demais etapas do processo, em vez de solicitar certificações para um conjunto de processos.
- Solicite a faixa de prazo de entrega correspondente à sua categoria específica de capacidade, em vez de uma estimativa geral.
- Verifique onde as peças de reposição são mantidas em estoque e qual é o prazo de entrega até suas instalações em caso de falha de uma estação.
- Verifique o procedimento do fornecedor em caso de interrupção na cadeia de suprimentos de um subcontratado — o risco documentado de uma cadeia de suprimentos distribuída entre diversos subfornecedores já contribuiu para atrasos em vários projetos de torres eólicas.
⚠️ Importante
É comum encontrar nas páginas de marketing de linhas de produção deste setor indicadores percentuais sem referência à metodologia utilizada. Considere uma alegação de “redução de custos de 60%” ou “consistência de qualidade de 99,8%” sem um método de medição declarado apenas como indicativa.
Operação de uma linha automatizada: o lado operacional que os fornecedores não divulgam

Embora muito se escreva sobre a velocidade da automação, as realidades práticas do dia a dia costumam ser ignoradas.
65+ lb/h
Taxa de deposição com SAW tandem em um sistema dedicado de montagem progressiva
6,000/ano
Seções cônicas que uma calandra dedicada pode produzir operando em 2-3 turnos
0.92 AUC
Melhor resultado publicado em 2024 para detecção multimodal automatizada de defeitos de soldagem — um problema ainda não resolvido
Este último número é mais importante do que pode parecer. As estações de soldagem robotizadas e automatizadas não verificam por si mesmas a qualidade das soldas: “atualmente, os robôs não conseguem detectar defeitos de soldagem” introduzidos durante o processo, e a detecção multimodal confiável (áudio + vídeo) de diversos tipos de defeito ainda é um desafio de pesquisa, não uma prática industrial consolidada, segundo um artigo de 2024 sobre detecção de defeitos de soldagem robotizada em tempo real. Considere qualquer afirmação de um fornecedor de que a automação “garante” a qualidade da solda como uma alegação sobre produtividade, não sobre verificação — a etapa de ensaios não destrutivos (NDT)/inspeção ainda precisa identificar tudo o que o próprio robô não detectou.
Um resultado documentado mostra o que uma linha automatizada bem operada pode alcançar nos indicadores mais importantes para o comprador: a linha de um cliente passou de 8 seções por mês para 32 por mês após a adoção de uma configuração automatizada integrada, enquanto as taxas de qualificação das soldas aumentaram de 88% para 99,2% no mesmo período, segundo dados de caso publicados pela própria Aubrik. Esse é um resultado real e atribuível a uma relação específica com um fornecedor, útil como referência, mas não como garantia para todo o setor, pois os resultados dependem muito da configuração específica da linha e do modelo de alocação de pessoal.
A necessidade de pessoal é o aspecto que os fornecedores omitem quase totalmente em seus materiais. A mudança de um diâmetro de torre para outro na mesma linha automatizada exige a reconfiguração física do ferramental de ajuste e montagem da junta, e os operadores ainda precisam ser treinados para identificar o que a automação não detecta — uma variabilidade “instável” da junta de soldagem que, segundo o relato de um especialista em automação, pode impedir que algumas soldas sejam totalmente automatizadas até mesmo em máquinas de alto nível.
Quem fabrica essas linhas: uma visão rápida do setor

Este mercado é composto por duas categorias gerais. Fabricantes e empresas especializadas na fabricação metalmecânica de torres possuem e operam suas próprias linhas de produção para fornecer seções de torre acabadas aos fabricantes de turbinas eólicas (OEMs de turbinas) e aos desenvolvedores de projetos. Integradores de equipamentos e automação vendem linhas de produção e serviços aos fabricantes de torres eólicas — equipamentos de corte, calandragem, soldagem e NDT — que operam essas linhas por conta própria.
- Fabricantes de torres: vendem seções de torre acabadas aos OEMs de turbinas e aos desenvolvedores de projetos.
- Integradores de equipamentos/automação: vendem linhas de produção — mas não torres acabadas — a empresas que estão criando ou ampliando sua própria capacidade de fabricação.
A recente expansão da capacidade abrange as duas categorias, enquanto o setor eólico continua crescendo: uma fábrica de grande porte dedicada à fabricação metalmecânica de aço para o setor eólico offshore, planejada nos Estados Unidos, dará suporte a 500+ postos de trabalho em uma área de 90 acres e ampliará os investimentos em instalações especializadas para aplicações offshore. Independentemente de trabalhar com a primeira ou a segunda categoria, as considerações acima sobre verificação dos equipamentos e devida diligência do fornecedor continuam válidas — o sucesso ou fracasso da linha de produção interna de uma fábrica ou de uma operação completa adquirida em regime turn-key depende fundamentalmente da identificação de seu gargalo.
Perspectivas do setor: o ciclo de repotenciação e o aumento das dimensões das torres
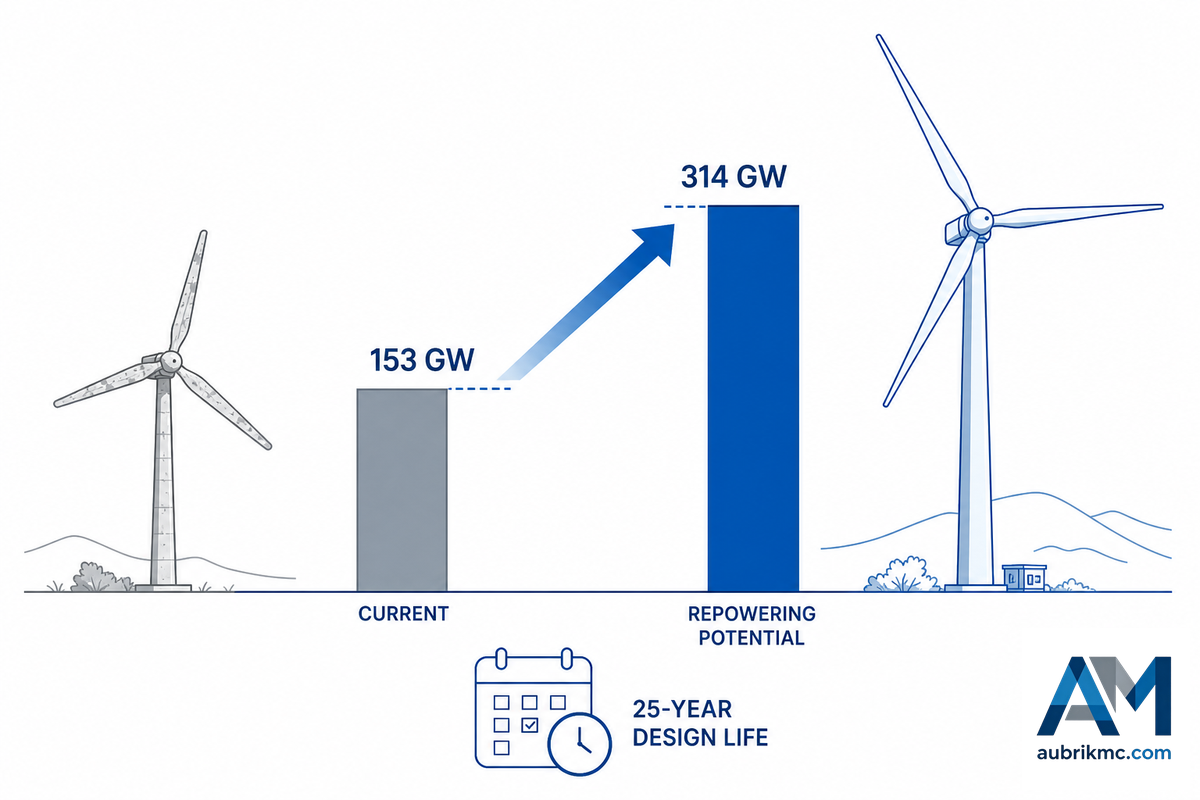
Mais do que as previsões sobre o tamanho do mercado, um problema estrutural relacionado à idade da frota é atualmente o principal impulsionador dos investimentos em novas linhas de produção. Tanto nos Estados Unidos quanto na Europa, muitos parques eólicos construídos nas décadas de 1990 e 2000 estão se aproximando ou já ultrapassaram a vida de projeto à fadiga de 20-40 anos de suas turbinas; uma análise revisada por pares de 2026 estima que somente a repotenciação da energia eólica onshore nos Estados Unidos poderia mais que dobrar a capacidade total, dos atuais 153 GW para aproximadamente 314 GW.
153→314 GW
Potencial de repotenciação eólica onshore nos Estados Unidos (Stanford/Jacobson, 2026)
13 GW vs. 9 GW
Capacidade da UE que será desativada até 2030 vs. capacidade atualmente prevista para repotenciação — uma lacuna de 4 GW
14-15 MW
Classe de turbinas offshore consolidada comercialmente para obras iniciadas em 2026
A Europa enfrenta um problema semelhante, porém de prazo mais curto, enquanto a tecnologia das turbinas continua avançando até mesmo em projetos não identificados explicitamente como de “próxima geração” (segundo o relatório de 2025 do GWEC), o que continua elevando o diâmetro e a tonelagem exigidos de qualquer nova linha de produção destinada a atender a base de turbinas existente e planejada.
Nada disso ocorre de forma isolada do restante do setor de energia. A crescente demanda por energia renovável impulsiona todos os números acima, mas a própria torre é um dos componentes críticos dos sistemas de energia eólica que convertem essa demanda em megawatts efetivamente disponíveis; uma turbina eólica não funciona como fonte de energia sem uma torre projetada para a mesma vida útil do restante da máquina. Operadores de parques eólicos que planejam ciclos de vida de ativos por várias décadas tratam cada vez mais o fornecimento de torres como uma questão de soluções para energia eólica, e não como um evento pontual de suprimentos, o que ajuda a explicar por que os programas de repotenciação combinam novas torres com atualizações das turbinas, em vez de adquiri-las separadamente.
A inovação avança rapidamente na tecnologia de turbinas eólicas, na engenharia dessas turbinas e no setor de energia eólica, direcionando os requisitos das torres em um único sentido: estruturas mais altas, com maior diâmetro e soldadas segundo especificações de tolerância à fadiga mais rigorosas do que as de apenas uma década atrás. A capacidade avançada de soldagem — necessária para controlar as janelas de parâmetros de SAW e a disciplina de amostragem de NDT descrita anteriormente — é o que realmente permite que as linhas de produção acompanhem as tendências em evolução, e não uma máquina específica da fábrica.
💡 Dica profissional
Se estiver projetando agora uma linha de produção nova ou ampliada, especifique-a para a faixa de diâmetros e espessuras de parede exigida pela PRÓXIMA geração de turbinas, em vez de se basear nos pedidos atuais; com a onda de repotenciação, as especificações atuais serão, na melhor das hipóteses, apenas o ponto de partida.
A qualidade das soldas está sendo impulsionada pelo mesmo cronograma geral. A atual AWS D1.1/D1.1M:2025-AMD1, norma que define os requisitos para soldagem de aço estrutural nos Estados Unidos, introduziu novas disposições de projeto com fatores de carga e resistência e ampliou as opções de certificação de profissionais de NDT para incluir a ISO 9712, buscando maior alinhamento com os requisitos de projetos globais.
“Os comitês D1 solicitaram contribuições de usuários e outros especialistas do setor para atualizar significativamente a AWS D1.1/D1.1M:2025.” A revisão de 2025 foi elaborada especificamente para manter o código atualizado em relação à forma como o aço estrutural, incluindo os costados de torres eólicas, é atualmente fabricado e inspecionado.
Travis Green, PE, SE, CWI, presidente do AWS D1Q Subcommittee on Steel Structures, escrevendo no AWS Welding Journal
Além dos códigos de soldabilidade, existem especificações de qualidade de solda, como a ISO 5817:2023, atual norma em sua 4ª edição (que substitui uma norma de 2014 já retirada), que estabelece os requisitos para os níveis de qualidade B, C e D de todos os componentes de aço soldados por fusão, incluindo soldas SAW, mas exclui aspectos de qualidade metalúrgica, como dureza e tamanho de grão. Sua estação de NDT deve definir claramente o nível de qualidade da solda usado nos ensaios, em vez de simplesmente afirmar: “atendemos às normas globais de qualidade.”
💡 Aprofunde-se
Para obter orientações adicionais às deste guia sobre os requisitos detalhados da AWS D1.1 e de NDT aplicáveis às soldas circunferenciais de torres eólicas, consulte o guia específico da Aubrik sobre soldagem circunferencial de torres eólicas e verificação por NDT.
Perguntas frequentes
P: O que é um oscilador de soldagem e onde ele é utilizado em uma linha de produção de torres eólicas?
Ver resposta
Um oscilador de soldagem é um dispositivo automatizado que movimenta a tocha de soldagem alternadamente de um lado para o outro da junta durante seu avanço. Em uma linha de produção de torres eólicas, ele costuma ser empregado em chanfros de soldagem mais largos ou profundos — especialmente nas soldas circunferenciais de chapas mais espessas — para preencher o chanfro, evitar áreas com fusão incompleta nas bordas e depositar o material de solda de maneira mais uniforme. A oscilação torna-se essencial em chapas mais espessas, como as classes de chapas utilizadas no setor eólico offshore, nas quais um único passe reto não consegue preencher toda a área da junta.
P: Quantos componentes internos são instalados em uma seção de torre eólica acabada?
Mostrar resposta
Uma torre padrão possui duas categorias principais de componentes internos: sistemas elétricos (iluminação, percursos de cabos de energia e cabeamento de comunicação) e infraestrutura (portas de acesso, escadas/degraus até a entrada e plataformas de manutenção a cada X pés ao longo da altura da torre). A quantidade depende da altura da torre; uma torre onshore de 60 m, por exemplo, exige substancialmente menos níveis do que uma torre offshore de 150 m. Os componentes desses dois tipos são adicionados na última etapa, após o revestimento, durante a montagem final.
P: Em que ponto a automação de soldagem se integra ao processo geral de fabricação metalmecânica?
Ver resposta
A automação tem se concentrado nas soldas longitudinais e circunferenciais, nas quais o cabeçote de soldagem a arco submerso se desloca por um sistema sobre trilho ou em balanço para manter os parâmetros estáveis em soldas longas e repetitivas. O corte e a calandragem também foram automatizados por meio de CNC. Entretanto, o ajuste e a montagem final, a instalação dos componentes internos e o processo de controle da qualidade continuam sendo realizados de forma majoritariamente ou totalmente manual/semiautomatizada, pois, nesta etapa, pode ser difícil automatizar com confiabilidade toda a variabilidade das peças.
P: Quais são os componentes de um manipulador de soldagem do tipo coluna e lança?
Mostrar resposta
Um manipulador do tipo coluna e lança é composto por uma coluna vertical fixa e uma lança extensível que sustenta o cabeçote de soldagem, permitindo que a tocha alcance todas as posições necessárias ao longo e ao redor de uma seção de torre, esteja ela em rotação ou fixa, sem exigir a intervenção manual do operador para movimentá-la.
P: Quais requisitos essenciais de fabricação e qualidade uma linha de produção de torres eólicas deve cumprir, independentemente do fornecedor?
Ver resposta
Independentemente do fabricante escolhido para a compra, a qualificação do procedimento de soldagem deve atender a critérios bastante rigorosos, conforme o local onde a torre será instalada: o procedimento de soldagem deve ser aprovado segundo a ISO 15614-1, com critérios de aceitação dos níveis de qualidade das imperfeições de solda conforme a ISO 5817:2023, soldagem de aço estrutural segundo a AWS D1.1 quando exigida pelas normas dos Estados Unidos e processo de limpeza da superfície anterior ao revestimento conforme a ISO 8501-1, além do atendimento aos requisitos aplicáveis à torre segundo a EN 1090-2 (EXC3) ou da verificação do projeto conforme a DNV-ST-0126 quando destinado a uma licitação offshore. Se o fornecedor não souber informar qual norma específica, em sua edição atual, abrange cada aspecto da produção, suas alegações sobre o processo não poderão ser verificadas de forma independente.
P: Como os cabos internos são encaminhados e instalados dentro de uma seção de torre eólica acabada?
Mostrar resposta
Os cabos de energia e comunicação são encaminhados internamente por eletrodutos ou bandejas de cabos dedicadas, fixadas à superfície interna da torre e instaladas após o revestimento, como parte da montagem final. A conexão nas juntas das seções é realizada quando os segmentos são montados no local. O posicionamento dos cabos deve ser cuidadosamente planejado para não obstruir o acesso por escadas e plataformas a todos os níveis internos da torre.
Pronto para adquirir sua próxima linha de produção de torres eólicas?
Por que elaboramos este guia
A maioria das páginas bem posicionadas para “linha de produção de torres eólicas” consiste em catálogos de equipamentos que vendem soluções genéricas de fabricação metalmecânica com um formulário de cotação, e nenhuma das três páginas com melhor pontuação que analisamos citou sequer uma fonte verificável para suas alegações sobre o processo, apesar de todas estarem na primeira página dos resultados.
Queríamos uma página que tratasse o comprador como alguém capaz de avaliar diretamente as evidências. Cada parâmetro, norma e resultado de caso apresentado acima contém um link para sua fonte original, incluindo as duas conclusões revisadas por pares — a simulação do gargalo na calandragem e a pesquisa que mostra que a automação nem sempre se justifica — que nenhuma página concorrente sequer menciona. Revisado pela equipe técnica da Aubrik.
Referências e fontes
- Linha dedicada da Aerisyn para produção de torres eólicas (caso de redução da amostragem de UT)The Fabricator
- ISO 9712:2021, qualificação e certificação de profissionais de NDTInternational Organization for Standardization
- Soldagem a arco submerso do aço S355G10+M para aplicações eólicas offshoreUniversity of Strathclyde (revisado por pares, 2025)
- Simulação de eventos discretos na fabricação de torres de turbinas eólicas: análise de gargalos e planejamento da capacidadeNMIS / University of Strathclyde (2026 Winter Simulation Conference)
- Estudo de caso sobre fabricação celular de torres eólicasJournal of Logistics Management (revisado por pares, 2023)
- Colaboração adaptativa entre seres humanos e robôs na fabricação de turbinas eólicasNational Institutes of Health / PMC
- Pesquisa-ação sobre manufatura enxuta na produção de componentes de turbinas eólicasSpringer (revisado por pares)
- Turbina eólica offshore de referência da IEA de 22 MW: projeto da torre e da fundação monopilarNREL / DTU / DNV
- Relatório de viabilidade de torres eólicas ultra-altas (CEC-500-2024-063)California Energy Commission
- Dados comparativos de parques eólicos onshore vs. offshoreAirpes (citando GWEC/IRENA/NREL)
- Fabricação de fundações monopilares para torres eólicas offshoreWELD Magazine
- Cargas aerodinâmicas sobre grupos de torres de turbinas eólicas offshore armazenadas em caisarXiv (pré-publicação revisada por pares, 2023)
- Detecção não supervisionada de defeitos de soldagem por áudio e vídeoarXiv (2024)
- AWS D1.1/D1.1M:2025-AMD1, código de soldagem estrutural, açoAmerican Welding Society
- Novidades da AWS D1.1 2025The AWS Welding Journal (Travis Green, Tom Schlafly, Mike Gase)
- ISO 5817:2023, níveis de qualidade para imperfeições em juntas soldadas por fusãoInternational Organization for Standardization
- DNV-ST-0126, estruturas de suporte para turbinas eólicasDNV
- Potencial de repotenciação eólica onshore nos Estados UnidosStanford University (grupo de pesquisa de Jacobson, 2026)
- Conexão com flange anular oco para seções de torres de turbinas eólicas (WO2025122118A1)Google Patents (2025)
Artigos relacionados
- Guia de equipamentos para soldagem de torres eólicasdetalhamento completo das estações e dos equipamentos das etapas de soldagem da linha
- Guia de equipamentos para soldagem circunferencial de torres eólicas e verificação por NDTanálise detalhada da soldagem circunferencial e da verificação da qualidade das soldas
- Serviços de soldagem de metais sob contrato da Aubrikpara fabricantes que buscam capacidade de soldagem além de uma linha dedicada à produção de torres
- Visão geral dos sistemas de soldagem robotizadaopções de automação mencionadas acima na seção sobre os aspectos operacionais
- Ferramenta para dimensionamento da capacidade da linhadimensione uma configuração de acordo com sua própria categoria de produção desejada