
Póngase en contacto con la empresa Aubrik

Actualizado en julio de 2026 por el equipo técnico de Aubrik
Los equipos de producción de calderas son el conjunto secuencial de máquinas que transforma placas de acero planas y tubos en una caldera lista para operar. En pocas palabras, es la fábrica dentro de su planta: corte de placas y tubos (CNC y oxicorte), rolado y conformado de placas, soldadura SAW de paneles de membrana, soldadura de tubo a tubo, soldadura de tubo a placa tubular, doblado, sujeción y posicionamiento, y control de calidad (END y prueba hidrostática). Esta guía lo lleva por esa secuencia, desde el primer corte hasta la prueba final, identifica cada equipo, explica las normas ASME y EN aplicables, define los materiales empleados y describe las partes sometidas a presión y los tipos de calderas que se fabrican con ellas.
Este contenido está dirigido a propietarios de talleres de fabricación y a ingenieros responsables de comprar una línea completa o incluso varias partes de ella; usted no está aquí para adquirir una sola máquina de corte ni un sistema de soldadura para una única parte sometida a presión. Hacemos los cálculos cuando es posible, pero las cifras reales dependen de su proyecto específico.
Especificaciones rápidas: panorama de una línea de producción de calderas
| Estaciones principales | 7–8: corte → rolado → preparación → soldadura de membrana → soldadura de tubos → doblado → ensamble → END/prueba hidrostática |
| Proceso principal para paneles | Soldadura por arco sumergido (SAW) con doble alambre |
| Proceso principal para juntas de tubos | GTAW orbital (TIG) / resistencia |
| Códigos aplicables | ASME BPVC Sec I / IV / V / VIII / IX · EN 12952 / 12953 · PED 2014/68/EU |
| Familias de calderas fabricadas | Acuotubulares (pared de agua de membrana) y pirotubulares (cuerpo cilíndrico) |
¿Qué son los equipos de producción de calderas (y qué no son)?
Los compradores pierden semanas por esta confusión: al buscar el término aparecen juntos vendedores de calderas y fabricantes de maquinaria, y seleccionar a los proveedores equivocados constituye un desvío costoso. La guía sobre calderas de vapor del Departamento de Energía de Estados Unidos trata sobre la caldera en funcionamiento; esta guía aborda las 7 etapas de la maquinaria utilizada para fabricarla.
El término «equipos de producción de calderas» abarca más que los propios generadores de vapor y agua caliente. El mercado se divide entre empresas que venden sistemas completos de calderas y empresas que venden la maquinaria necesaria para fabricarlas. Aquí hablamos del segundo tipo: los equipos que los fabricantes utilizan para producir partes sometidas a presión destinadas a calderas construidas conforme a ASME BPVC Sección I o Sección VIII y a las normas europeas EN 12952 y EN 12953, incluidos los generadores de vapor por recuperación de calor y otros recipientes a presión.
Agrupados por función, los equipos se dividen en cinco familias:
- Corte: el primer paso. Su taller recibe placas de acero cortadas a la longitud precisa y las divide en piezas individuales para tubos de caldera, placas del cuerpo cilíndrico o cabezales, de acuerdo con los planos de ingeniería, normalmente mediante máquinas CNC de plasma u oxicorte.
- Conformado: las secciones tubulares o del cuerpo cilíndrico obtenidas mediante rolado de placa; los cabezales doblados, rolados o con patín; y los bordes preparados dejan las placas y los tubos listos para el ensamble. Los equipos incluyen roladoras y dobladoras de placas, además de fresadoras de bordes para preparar los biseles de soldadura.
- Soldadura: esta categoría de maquinaria realiza el trabajo principal. Comienza con la soldadura SAW de las paredes de agua de la caldera (paneles de membrana); incluye sistemas automáticos de soldadura de tubo a tubo y de tubo a placa tubular (generalmente con antorchas TIG y automatización de trayectoria controlada); y comprende máquinas de soldar especializadas para partes sometidas a presión fabricadas con aleaciones para altas temperaturas.
- Ensamble y sujeción: conforme las piezas salen de las máquinas de conformado y soldadura, se posicionan y sujetan para cumplir las especificaciones dimensionales de la caldera terminada. Las abrazaderas hidráulicas, las plantillas y los dispositivos de posicionamiento garantizan la precisión y la rigidez de paneles y tubos.
- Inspección: ya sea mediante radiografía (RT) o ultrasonido (UT), las partes sometidas a presión deben cumplir los requisitos de las normas respecto de defectos internos y superficiales. Una prueba hidrostática (HS) o neumática final constituye la demostración definitiva de que una parte sometida a presión puede contener la presión y la temperatura de diseño con fugas insignificantes.
Un proveedor de equipos de producción de calderas puede ofrecer toda la línea como un paquete integrado. También es posible que los fabricantes compren los equipos por tipo (una estación de soldadura por un lado y una roladora por otro) y los integren por cuenta propia. Analizamos los equipos paso a paso, siguiendo el flujo del material a través de una planta típica.
También es útil saber qué no fabrica la línea. Una línea de producción de calderas fabrica partes sometidas a presión; los equipos auxiliares que las rodean se compran por separado y se integran en el sitio: bombas de agua de alimentación y sistemas de agua, separadores de purga, controles de combustión y quemadores, chimeneas de escape y ventilación, así como tableros eléctricos e instrumentación para operar la planta. Gestione estos elementos auxiliares como una vía de adquisición independiente y defina el alcance de su maquinaria en función de las partes sometidas a presión que realmente fabrica.
Flujo de 7 etapas: de la placa a la prueba de presión
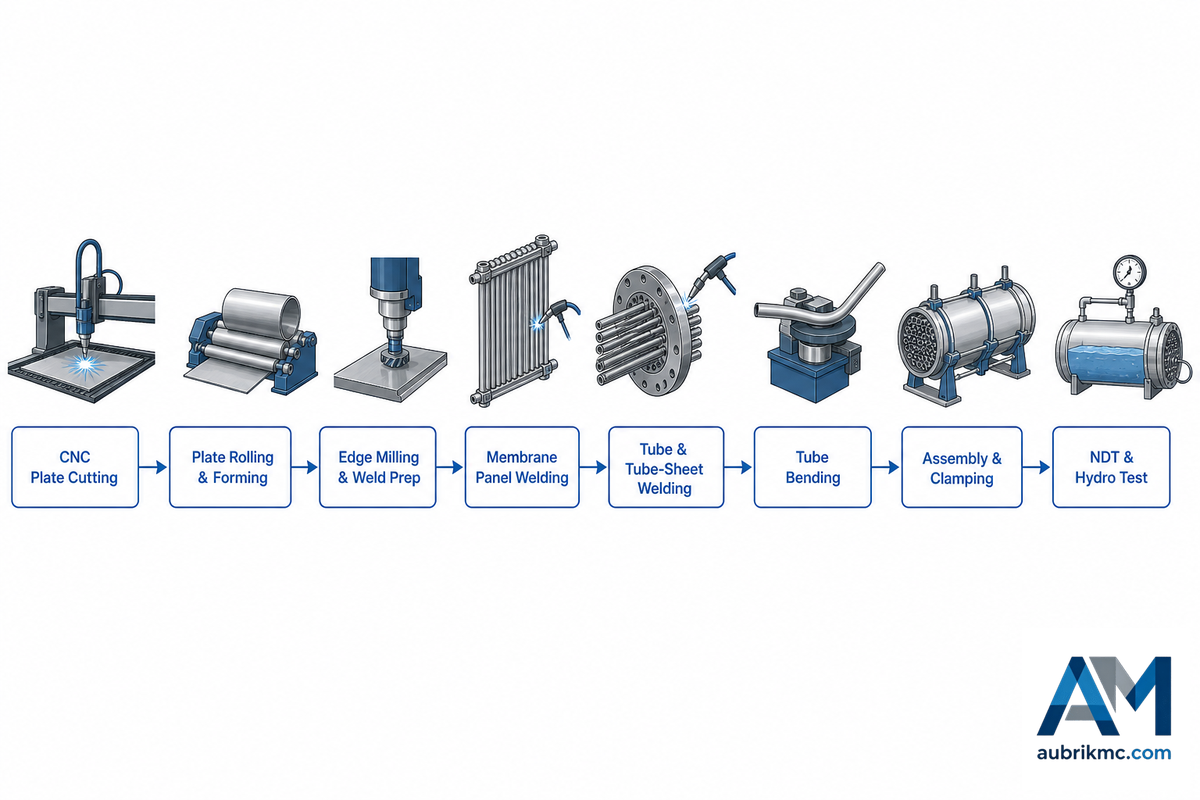
Cada parte sometida a presión, ya sea el domo de una caldera, una sección de un generador de vapor por recuperación de calor o un módulo economizador, requiere procedimientos específicos de soldadura y prueba. Utilizaremos como modelo general este flujo de 7 etapas, «De la placa a la prueba de presión»: 1. Corte 2. Conformado 3. Soldadura de paneles de membrana 4. Soldadura de tubo a tubo 5. Soldadura de tubo a placa tubular 6. Ensamble y sujeción 7. END y prueba hidrostática
| Etapa | Equipo | Función |
|---|---|---|
| 1. Corte | Cortadora CNC de plasma / oxicorte | Corta la placa según el plano; el plasma corta con rapidez placas de espesor delgado a medio, mientras que el oxicorte procesa secciones gruesas de acero al carbono. |
| 2. Rolado y conformado | Roladora de placas de 3 rodillos, dobladora de paneles | Rola cuerpos cilíndricos y revestimientos de hornos hasta darles forma circular; dobla los paneles de pared de agua conforme al perfil requerido. |
| 3. Preparación de bordes | Fresadora de bordes / biseladora | Mecaniza biseles de soldadura para que las juntas se fusionen por completo en lugar de formar un puente sobre la separación. |
| 4. Soldadura de membranas | Máquina SAW de múltiples antorchas para soldar paneles | Une la barra de aleta al tubo por ambos lados para fabricar paneles de pared de agua: el centro de productividad de la línea. |
| 5. Soldadura de tubos | Máquina de soldadura TIG orbital / de placas tubulares | Realiza soldaduras herméticas en tubos de agua, vapor y sobrecalentadores, así como en juntas de tubo a placa tubular. |
| 6. Ensamble | Sujeción hidráulica, posicionadores de soldadura | Mantiene domos, paneles y haces en posición para que todo el conjunto soldado conserve la precisión dimensional. |
| 7. END y prueba hidrostática | Detectores de defectos por RT / UT, banco de prueba hidrostática | La radiografía y el ultrasonido detectan defectos subsuperficiales; una prueba hidrostática comprueba el ensamble antes de su envío. |
No escatime en las etapas finales de ensamble y prueba del proceso; es allí donde pueden aparecer defectos que debieron detectarse antes y a menor costo, lo que obliga a realizar un retrabajo considerable o incluso a desechar la pieza en una etapa tardía y costosa. Una línea de producción de calderas es más que un conjunto de máquinas; es un sistema de calidad en funcionamiento, por lo que la capacidad de END/HS debe planificarse en consecuencia.
Los profesionales hablan sin rodeos sobre las fallas de los paneles. La deformación es la queja recurrente: en los foros del sector, los soldadores explican que la controlan mediante una preparación cuidadosa de las juntas, evitando oscilaciones amplias y aplicando una secuencia disciplinada de soldadura, en vez de confiar únicamente en la máquina. Un panel de membrana que se desvía un milímetro a lo largo de un tramo de 12 m no da señales evidentes. El problema aparece durante la prueba hidrostática, cuando corregirlo cuesta varias veces lo que habría costado un dispositivo de sujeción. Los fabricantes de equipos han diseñado soluciones para este problema: la patente concedida US7028882B2 describe un aparato que deposita un recubrimiento mediante soldadura sobre un panel de tubos de caldera y endereza el panel en la misma operación.
💡 Consejo profesional
Si está ampliando su empresa e incorporando estaciones nuevas, preste atención a las interfaces mecánicas y de software. ¿La salida de una máquina, ya sea el tamaño del panel procedente de una dobladora o el rango de diámetros de tubería de un cabezal de soldadura, puede pasar sin dificultades a la etapa siguiente? Adaptar maquinaria incompatible puede resultar mucho más costoso que seleccionarla correctamente desde el principio.
Procesos de soldadura de las partes de calderas sometidas a presión
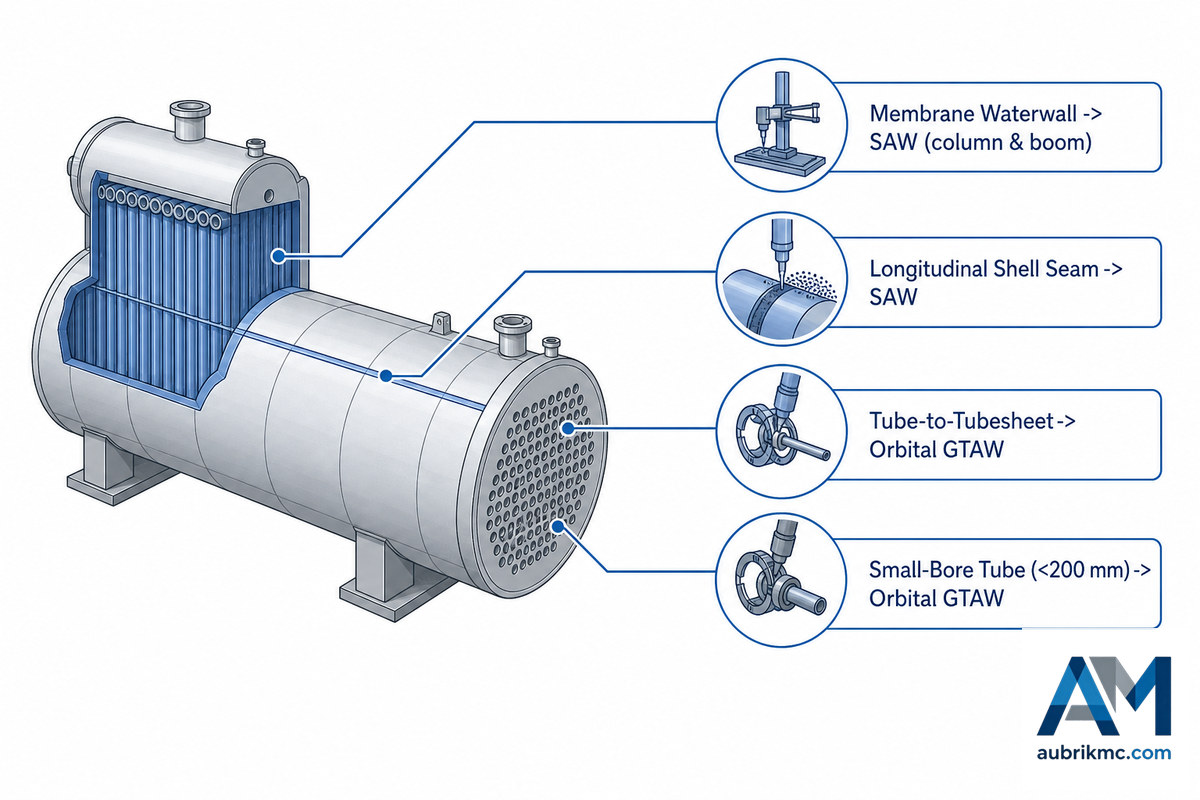
No existe un único proceso de soldadura «óptimo» para realizar todos los trabajos de una caldera. Para cada parte sometida a presión, la geometría, la posición y la longitud de la junta hacen que ciertas opciones de proceso sean más adecuadas; por eso, la única forma acertada de especificar los equipos es mediante una matriz de proceso adecuado para cada junta, en vez de decidir que todo se automatizará con un solo equipo.
| Parte sometida a presión | Tipo de junta | Tamaño habitual | Proceso | Por qué es adecuado |
|---|---|---|---|---|
| Panel de pared de agua de membrana | Filete entre aleta y tubo | Tubo de ⌀22–108 mm, placa de 3–16 mm | SAW de doble alambre | Las juntas largas y planas se benefician de una alta tasa de deposición y un arco cubierto. |
| Junta longitudinal de cuerpo cilíndrico / domo | Junta a tope de gran espesor | Pared de 12–100 mm | SAW | Penetración profunda con pocas pasadas, en posición plana. |
| Cabezal abombado | A tope / filete | Varía según el diámetro | SAW / GTAW | El perfil curvo exige flexibilidad de posición. |
| Junta del revestimiento del horno | A tope | 6–20 mm | SAW | Circularidad después del rolado en posición plana. |
| Junta de tubo de agua / sobrecalentador | Junta a tope de tubos | ⌀25–63 mm | GTAW orbital (TIG) | Trabajos de diámetro pequeño y fuera de posición a los que no puede acceder el proceso SAW. |
| Tubo a placa tubular (cabezales, intercambiadores) | Tubo a placa | ⌀15–170 mm, pared de 1–20 mm | TIG orbital / resistencia | Hermeticidad durante ciclos térmicos; penetración reproducible. |
| Economizador / tubo aleteado | Soldadura de aletas | Aleta continua | HF / SAW | Fijación de aletas en grandes volúmenes. |
| Junta del cabezal | A tope | ⌀60–120 mm | SAW + GTAW | Espesores distintos a ambos lados de la junta. |
| Boquillas y elementos acoplados | Sobrepuesta / pasante | Variable | GTAW / SMAW | Soldaduras cortas en distintas posiciones, donde la flexibilidad importa más que la tasa de deposición. |
| Junta de cierre del ensamble completo | Soldadura de cierre | Variable | SAW / GTAW | Control dimensional final del ensamble. |
El proceso SAW se justifica por su tasa de deposición. En juntas planas de paneles, un sistema de arco sumergido de un solo alambre puede depositar aproximadamente 8–18 kg de metal de soldadura por hora, según el diámetro y la polaridad del alambre, y una configuración de doble alambre aumenta la deposición cerca de 20% respecto de un solo alambre sin elevar considerablemente el aporte térmico, según el instituto de investigación en soldadura EWI. Los sistemas tándem de múltiples alambres alcanzan tasas aún mayores. En cambio, el proceso MIG/MAG con gas de protección suele depositar alrededor de 3.6–5.4 kg/h y la soldadura con electrodo revestido, 2–4 kg/h, por lo que un cabezal SAW puede sustituir varias antorchas manuales en una pared de agua. Las máquinas de múltiples antorchas para soldar paneles de membrana suelen operar con 4–6 antorchas a lo ancho de un área de trabajo de 1,600–2,500 mm, y una máquina estándar puede realizar bastante más de 1,000 m de soldadura durante un turno de 8 horas. En las juntas largas de cuerpos cilíndricos y domos, el mismo cabezal SAW suele montarse en un manipulador de soldadura de columna y brazo horizontal, que desplaza el arco a lo largo de la junta a velocidad controlada en vez de mover la pieza de trabajo.
¿Conviene utilizar SAW o MIG/MAG para las paredes de membrana?
En juntas largas y planas de paredes de agua con materiales de 3mm o más, el proceso SAW de doble alambre predomina por su elevada penetración y tasa de deposición, además de la capa protectora de fundente sobre el baño de fusión. Sin embargo, el proceso SAW no es una solución universal: requiere un soporte para el fundente, está limitado a las posiciones plana/horizontal y, por lo general, se restringe a tubos con diámetros inferiores a aproximadamente 200mm.
Como señala Canadian Metalworking, los electrodos de mayor tamaño no siempre son los mejores. Las soldaduras cortas, los tubos de diámetro pequeño y los trabajos fuera de posición corresponden claramente a la soldadura TIG orbital o por resistencia; por eso, una línea de calderas combina una máquina para soldar paneles de membrana con una máquina para soldar tubos entre sí.
📐 Nota de ingeniería
LOP. La falta de penetración de la soldadura (LOP) es una causa habitual de fallas en las juntas de tubo a placa tubular. En la literatura de inspección industrial, la LOP suele citarse junto con la LOP en paredes de tubos de calderas como uno de los modos más comunes de falla de los tubos de caldera cuando la química del agua de alimentación o la penetración de la soldadura quedan fuera de control. La soldadura TIG orbital, combinada con un controlador de voltaje de arco, controla la altura de la antorcha, lo que permite mantenerla a una distancia constante sobre un tubo irregularmente ovalado o incluso fuera de redondez. En una línea de intercambiadores de calor suministrada por Aubrik, una máquina orbital de soldadura de tubo a tubo mantuvo una tasa de aprobación de soldaduras de 99.5% en 50 unidades de cuerpo cilíndrico y tubos fabricadas en acero inoxidable 304 (tubo de ⌀25 mm × pared de 3 mm), según una cifra informada por la empresa.
Considere un taller que obtiene su primer contrato para fabricar sobrecalentadores e intenta utilizar su cabezal SAW para membranas en las juntas de tubo a cabezal. El arco se desvía sobre el alambre delgado, la penetración varía y la radiografía rechaza una serie de juntas. Los soldadores del foro de la American Welding Society describen exactamente este problema: el alambre delgado para arco sumergido no se consume en línea recta, lo que genera una penetración irregular. Esas juntas debieron realizarse desde el principio mediante TIG orbital. Un modo de falla más lento se relaciona con la química y no con el proceso: el agrietamiento por corrosión bajo tensión cáustica aparece en sistemas de vapor cuya química del agua de alimentación queda fuera de control, años después de que la propia soldadura aprobara la inspección.
Calderas acuotubulares frente a pirotubulares: cómo el tipo de caldera determina los equipos
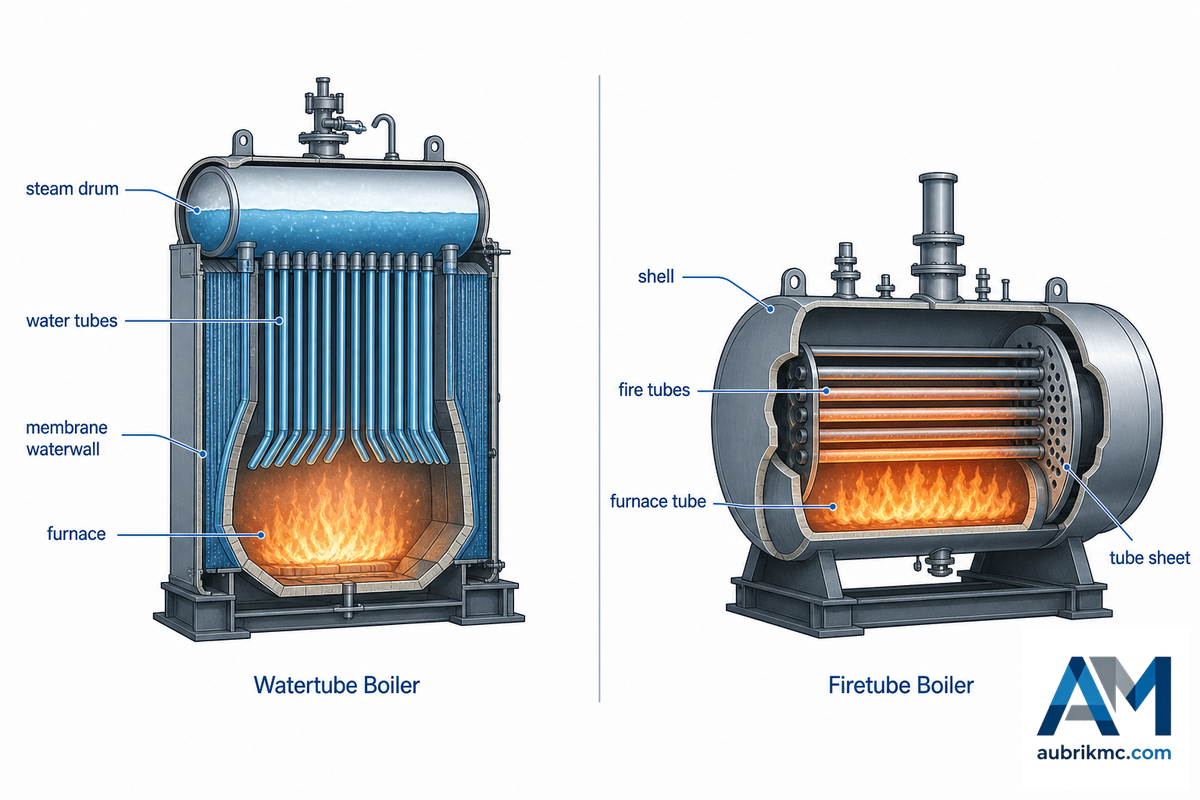
Los requisitos de los equipos disponibles pueden variar según la familia de calderas que fabrique. Ambos tipos utilizan esta configuración, pero sitúan el agua y el fuego en lados distintos del tubo, una disposición que a su vez determina la presión máxima y el trabajo de soldadura.
Caldera acuotubular
El agua circula por el interior y el gas caliente fluye por el exterior de los tubos. Se construye con paneles de pared de agua de membrana y domos, y puede soportar presiones y temperaturas más altas; las paredes de agua de las calderas para servicios públicos operan en la zona de alta temperatura de las calderas de potencia. La soldadura SAW de paneles de membrana exige muchos equipos.
Caldera pirotubular (de cuerpo cilíndrico)
El gas caliente circula por tubos dentro de un cuerpo cilíndrico lleno de agua. Es menos compleja y más robusta, pero funciona a presiones inferiores a las de una caldera acuotubular. Cada unidad requiere el rolado del cuerpo cilíndrico y la soldadura de tubo a placa tubular.
¿Es más difícil fabricar una caldera acuotubular o una pirotubular?
La construcción de las calderas acuotubulares es más exigente, requiere más equipos de soldadura para realizar la soldadura de paneles de membrana y, debido a sus mayores condiciones de presión y temperatura, utiliza tubos de grado superior y tolerancias de soldadura mucho más estrictas. En las calderas pirotubulares, la presión está contenida principalmente por la junta del cuerpo cilíndrico y las juntas de tubo a placa tubular, y ninguna de ellas es fácil de fabricar.
Un panel de pared de agua de membrana es una estructura de rigidez extremadamente baja y sensible a la deformación, por lo que las máquinas para soldar paneles de membrana incorporan seguimiento de junta a fin de mantener la separación entre el tubo y la barra a lo largo de un panel de 12-m.
En realidad, los equipos siguen siendo, en gran medida, los mismos para calderas industriales de vapor, calderas calentadoras de agua, calderas marinas, generadores de vapor por recuperación de calor y calderas portátiles más pequeñas. Las aplicaciones varían, pero las partes sometidas a presión son las mismas: lo que cambia es cómo generan el vapor. Esa es la realidad cotidiana de la fabricación de calderas. El código depende del tipo: conforme al Código ASME para calderas y recipientes a presión, la Sección I rige las calderas de potencia, mientras que la Sección IV se aplica a las calderas de calefacción, y cada una tiene sus propios requisitos de inspección.
Aceros y materiales para tubos de caldera: por qué el material determina el procedimiento de soldadura
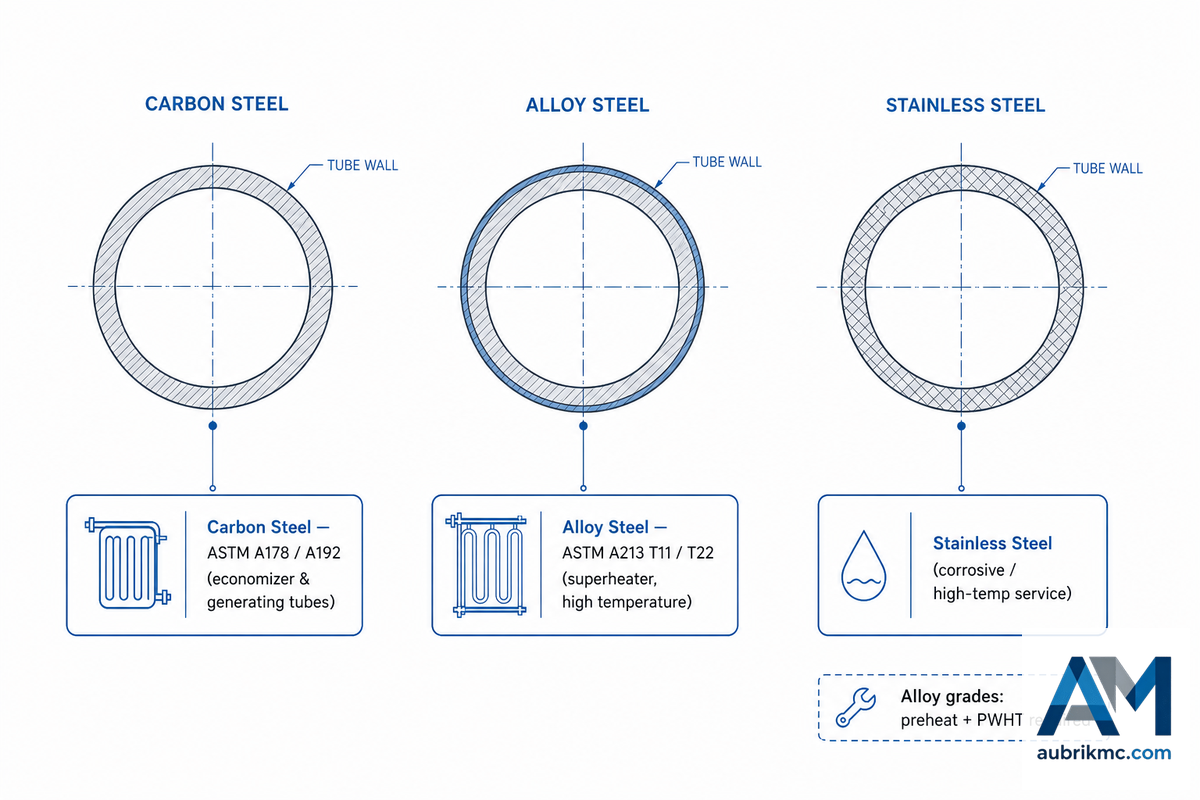
Elegir el grado equivocado es un error costoso que se manifiesta tarde. Considere un taller que suelda un tubo de sobrecalentador de 2.25% Cr–1% Mo mediante un procedimiento para acero al carbono: la zona afectada por el calor se endurece, se agrieta durante los ciclos térmicos y la falla ocurre años después de la entrega. Las reglas sobre materiales a las que hace referencia el ASME BPVC establecen el precalentamiento y el tratamiento térmico posterior a la soldadura que evitan precisamente ese resultado.
La selección de los tubos forma parte de la selección de los equipos: el material elegido para los tubos determina el procedimiento de soldadura y las capacidades de precalentamiento y tratamiento térmico posterior a la soldadura que debe tener su planta. Los tubos para calderas abarcan desde el acero al carbono básico hasta los aceros al cromo-molibdeno para temperaturas cada vez mayores.
Las condiciones de servicio determinan el grado. Una pared de agua para generación eléctrica absorbe calor radiante dentro del horno y transporta vapor sobrecalentado a presiones que someten continuamente a esfuerzo la pared del tubo; una unidad de agua caliente mueve el fluido en condiciones mucho menos exigentes. Los tubos de grado superior aportan durabilidad y resistencia a la fluencia donde el flujo térmico es más intenso, y también determinan cuánto mantenimiento exigirá la caldera terminada durante su vida útil. Los diseños de alta eficiencia elevan aún más ese nivel: los objetivos más estrictos de eficiencia energética exigen una calidad de soldadura más rigurosa, por lo que los equipos que registran los parámetros se están convirtiendo en la norma.
| Grado | Tipo | Implicación para la soldadura |
|---|---|---|
| ASTM A178 / A192 | Acero al carbono | Tubo estándar para calderas y sobrecalentadores; fácil de soldar, con uso limitado a altas temperaturas. |
| ASTM A213 T11 | Aleación de 1.25% Cr – 0.5% Mo | Mayor resistencia a la oxidación; normalmente requiere precalentamiento y enfriamiento controlado. |
| ASTM A213 T22 | Aleación de 2.25% Cr – 1% Mo | Servicio sujeto a fluencia; suele requerir precalentamiento y tratamiento térmico posterior a la soldadura. |
| Acero inoxidable (p. ej., 304) | Acero inoxidable austenítico | Resistencia a la corrosión para intercambiadores; gas de protección limpio y control térmico estricto. |
📐 Nota de ingeniería
La soldabilidad de estos aceros con mayor contenido de cromo-molibdeno (T11, T22 y superiores) disminuye conforme aumenta el contenido de aleación. En general, tanto el precalentamiento de la soldadura como el tratamiento térmico posterior a la soldadura (PWHT) se vuelven necesarios para evitar zonas frágiles afectadas por el calor y el agrietamiento. Los valores exactos deben proceder de su propio procedimiento calificado y de los requisitos de soldadura pertinentes de ASME Sección I para el espesor de pared y el grado específicos. Toda cifra presentada de forma aislada debe considerarse únicamente como referencia.
Códigos y cumplimiento: ASME BPVC, EN 12952/12953 y el National Board
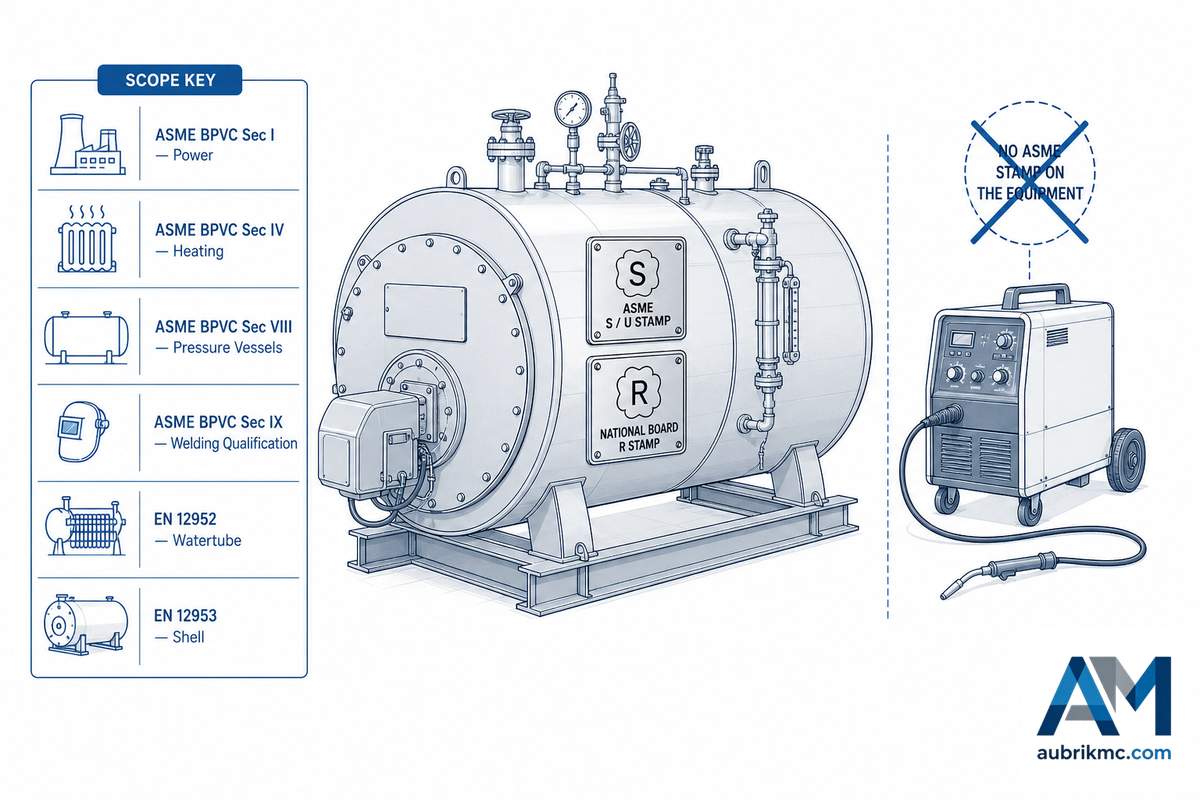
Equivocarse en esto resulta costoso. Pensemos en un fabricante que compra una máquina de soldadura de paneles con seguimiento de junta, supone que la máquina garantiza el cumplimiento normativo y después no supera la inspección autorizada porque nunca se calificó ningún procedimiento de soldadura. El Código ASME de Calderas y Recipientes a Presión establece la diferencia: la Sección I rige la caldera de potencia terminada, mientras que la Sección IX califica el procedimiento de soldadura y al soldador. Rechazar un componente sometido a presión obliga a retirar trabajo ya terminado, y se pierde el 100% de esa mano de obra.
Este es el punto central de la evidencia de auditoría, la distinción entre el código y la máquina: el código de calderas rige el componente final sometido a presión, no la máquina que realizó la soldadura. Ninguna máquina para fabricar calderas cuenta con una «certificación ASME». Lo que ofrece el equipo es control del proceso, incluida la repetibilidad, el seguimiento de junta y los datos de soldadura, lo cual permite que un procedimiento calificado conforme al código produzca una caldera que cumpla dicho código.
Esa distinción tiene consecuencias durante la auditoría. Un fabricante que supone que el sistema de seguimiento de junta de una máquina de soldadura de paneles hace que la soldadura «cumpla el código» descubre durante la inspección autorizada que lo importante es contar con un procedimiento calificado, un soldador calificado y la documentación que respalde a ambos. La máquina es el vehículo; la calificación conforme a la Sección IX de ASME es la licencia para conducirlo.
| Código | Alcance |
|---|---|
| ASME BPVC Sección I | Fabricación de calderas de potencia (el producto terminado). |
| ASME BPVC Sección IV | Fabricación de calderas de calefacción. |
| ASME BPVC Sección V | Ensayos no destructivos (RT, UT y métodos relacionados). |
| ASME BPVC Sección VIII | Fabricación de recipientes a presión. |
| ASME BPVC Sección IX | Calificación de la soldadura y del operador (WPS, PQR) exigida por los códigos de fabricación. |
| EN 12952 | Calderas acuotubulares (norma europea armonizada). |
| EN 12953 | Calderas de virola (pirotubulares) (norma europea armonizada). |
| PED 2014/68/EU | Conformidad de la UE para equipos a presión superior a 0.5 bar. |
América del Norte : sellos «S» (calderas de potencia) y «U» (recipientes a presión) para construcciones nuevas conforme al Código ASME de Calderas y Recipientes a Presión; sello «R» para reparaciones o modificaciones conforme al National Board. Europa : calderas acuotubulares, EN 12952; calderas de virola, EN 12953, ambas conforme a la Directiva de Equipos a Presión (2014/68/EU). Si exporta, defina su estrategia de sellos – ASME y National Board en América del Norte; PED en Europa – antes de cortar el acero, ya que rechazar un componente sometido a presión implica retrabajo.
Cómo especificar una línea de producción de calderas
Elegir una línea consiste realmente en definir el rango de producción, la combinación de procesos y qué parte de la cadena realizará internamente y cuál subcontratará. Como punto de partida, evalúe a fondo su combinación de productos frente a las condiciones de la siguiente lista.
| Si su producción consiste en… | Priorice… |
|---|---|
| Calderas compactas pequeñas, trabajos variados | Una máquina de soldadura de paneles de membrana de ancho estándar + una máquina de soldadura de tubos; subcontrate el rolado pesado hasta que el volumen lo justifique. |
| Producción estable de volumen medio | Corte, rolado, soldadura SAW de paneles de membrana y soldadura de tubos dentro de la planta; añada capacidad de END para controlar el costo de la calidad. |
| Paredes de agua grandes para centrales eléctricas | SAW de gran ancho con múltiples antorchas, mayor capacidad para procesar material tubular y estaciones completas de ensamble + inspección. |
Los equipos de combustión —quemadores y sus controles— se solicitan como una unidad completa en lugar de fabricarse en su planta, por lo que debe definir el alcance de la maquinaria en función de los componentes sometidos a presión que realmente fabrica. Los compradores que comparan fabricantes de equipos para producir calderas también deben considerar los equipos usados, que ofrecen un menor precio de entrada a cambio de una antigüedad desconocida del sistema de control y del riesgo relacionado con los repuestos. Ya sea que fabrique calderas industriales, calderas comerciales o paredes de agua para centrales eléctricas, una pregunta determina el orden de compra: ¿qué estación limita su capacidad de producción y cuál constituye su punto de control de calidad? Elegir entre un proveedor único y varios proveedores implica un verdadero compromiso. Un solo proveedor asume la responsabilidad del resultado cuando una inspección falla; varios proveedores pueden reducir el costo de los componentes, pero dejan el riesgo de integración en su planta. Una solución óptima de equipos equilibra el volumen de producción, la confiabilidad de las soldaduras y los beneficios de eficiencia que respaldan su inversión en maquinaria — estación por estación y componente por componente. Una misma plataforma de máquinas puede servir tanto a un fabricante local por contrato de calderas compactas pequeñas como a un gran fabricante de paneles de paredes de agua para centrales eléctricas, porque la plataforma se amplía según el número de antorchas y de paneles que deban fabricarse.
Por ejemplo, supongamos que un fabricante mediano de tuberías por pedido considera expandirse a las calderas compactas de vapor. En lugar de comprar desde el principio un conjunto de siete estaciones, puede adquirir una máquina de soldadura de paneles de membrana estándar y una máquina de soldadura orbital de tubos, subcontratar el rolado de placas durante el primer año y comprar un detector ultrasónico de fallas cuando aumenten los volúmenes de producción. El orden es importante; compre primero el equipo que resuelva el cuello de botella de producción y el punto de control de calidad, y permita que el conformado y los demás procesos se adapten conforme aumente la demanda. Antes de comprometerse con cualquiera de los procesos, prepare una comparación de costos entre SAW y MIG/MAG basada en las dimensiones específicas de sus placas, y utilice posicionadores de soldadura y rotadores de soldadura para colocar las juntas en posición plana, donde estos sistemas automatizados alcanzan su máxima eficiencia.
Perspectivas del sector: mano de obra calificada y automatización en la producción de calderas
Aunque el factor que impulsa los cambios en los equipos de producción de calderas no es solo el tamaño del mercado, se relaciona principalmente con la mano de obra, y es necesario hablar del tema con franqueza. Debemos evitar exagerar una «escasez de soldadores especializados en calderas». La realidad es mucho más moderada: el U.S. Bureau of Labor Statistics ha identificado unos 10,400 caldereros, prevé una ligera disminución del empleo de aproximadamente 2% entre 2024 y 2034 y proyecta alrededor de 800 vacantes anuales, impulsadas en su mayoría por jubilaciones, pero también, en parte, por una menor demanda a medida que cierran las centrales de carbón.
Sin embargo, lo que resulta indudable es la escasez general de soldadores calificados a los que recurren los talleres de fabricación de calderas. Según cifras difundidas por la prensa del sector y procedentes de la American Welding Society, la industria necesita unos 330,000 nuevos profesionales de la soldadura para 2028, lo que genera alrededor de 82,500 vacantes anuales; esta es una cifra general correspondiente a seis oficios calificados, no específica de los caldereros. De hecho, ante esta situación, el BLS se limita a señalar que «la mayoría de los fabricantes han automatizado la producción de calderas para mejorar la calidad y suelen ensamblar los tanques de las calderas mediante soldadura robotizada o automática». Esto indica que la calidad y la escasez de mano de obra calificada son los principales factores que impulsan las celdas automatizadas de SAW y soldadura orbital, en lugar de un aumento de la contratación exclusivo de la industria de calderas.
«Cambia todos los días; a veces es un monstruo».
Joe Young, gerente sénior de desarrollo de la fuerza laboral de AWS Foundation, sobre los cambios en la fuerza laboral de soldadura (FABTECH 2024)
De esta situación se derivan dos tendencias tecnológicas. En primer lugar, en las líneas nuevas hasta 2026, el monitoreo de soldaduras y la soldadura adaptativa mediante IA —como el seguimiento del arco y la detección de defectos en tiempo real— pasarán de ser funciones de lujo a formar parte de la oferta estándar. En segundo lugar, incluso el nivel básico de automatización seguirá evolucionando; la literatura de patentes indica que se están desarrollando nuevas técnicas híbridas láser/arco destinadas a sustituir SAW/FCAW en paneles de paredes de agua para reducir el aporte térmico y la deformación. Para los compradores, el momento de la inversión es un aspecto crítico. Si su presupuesto de inversión está listo para utilizarse, invierta en equipos con un historial comprobado de registro de parámetros y un sistema preparado para admitir el seguimiento y los diagnósticos en tiempo real, ya que estas capacidades se están convirtiendo en un requisito habitual para las inspecciones y la documentación. Por tanto, la automatización de líneas de calderas puede considerarse un seguro contra los riesgos asociados con la escasez de mano de obra calificada y el aumento de las exigencias de calidad, mientras que los sistemas de soldadura robotizada desempeñan una función cada vez más importante.
Preguntas frecuentes
P: ¿Qué son los equipos de producción de calderas?
Ver respuesta
Los equipos de producción de calderas comprenden el corte CNC, el rolado y conformado de placas, la soldadura de paneles de membrana, la soldadura de tubo a tubo y de tubo a placa tubular, la sujeción para ensamble y los END, incluidos los equipos de pruebas hidrostáticas utilizados para fabricar las calderas, pero son distintos de las propias calderas. Un proveedor puede ofrecerlos como una línea integrada completa, o un fabricante puede comprar los componentes individuales para integrarlos en su planta.
P: ¿Cómo se fabrica una caldera, paso a paso?
Ver respuesta
Una caldera pasa por siete etapas desde la placa hasta la prueba de presión. El acero se corta con CNC conforme al plano y se rola o dobla para formar virolas, camisas de horno y paneles de paredes de agua. Los bordes se mecanizan para prepararlos para la soldadura. Los paneles de membrana se unen mediante soldadura por arco sumergido (SAW) con múltiples antorchas y los tubos mediante TIG orbital.
Los domos, paneles y haces se sujetan y ensamblan entre sí con precisión dimensional antes de someterse a radiografía, pruebas ultrasónicas y una prueba hidrostática al 150% de la presión antes del envío. Cada etapa utiliza su propia máquina y su propio procedimiento de soldadura aprobado.
P: ¿Qué proceso de soldadura se utiliza para las paredes de membrana de las calderas?
Ver respuesta
Los paneles de membrana para paredes de agua se fabrican mediante soldadura por arco sumergido (SAW) con múltiples antorchas y doble alambre. Este método resulta adecuado para las juntas horizontales largas y planas, donde deposita aproximadamente 8-18 kg/h con un solo alambre (20% más con SAW de doble alambre), mientras el fundente protege la soldadura contra la contaminación. Las juntas cortas, de diámetro pequeño o fuera de posición, así como las que requieren soporte completo para el fundente, son candidatas para TIG orbital, ya que SAW debe realizarse sobre una superficie horizontal o plana.
P: ¿Los equipos de producción de calderas deben contar con certificación ASME?
Ver respuesta
La caldera y el recipiente a presión propiamente dichos se fabrican conforme a los códigos ASME (Sección I o VIII). La maquinaria utilizada para fabricarlos no cuenta con una «certificación ASME».
En cambio, el equipo ofrece controles repetibles y seguimiento de junta que permiten aplicar un procedimiento de soldadura calificado (según la aprobación conforme a la Sección IX de ASME).
P: ¿Qué es más difícil de fabricar, una caldera acuotubular o una pirotubular?
Ver respuesta
Las calderas acuotubulares suelen requerir la mayor cantidad de equipos: las presiones y temperaturas más elevadas exigen controles de soldadura más estrictos y equipos más sofisticados, especialmente para fabricar paneles de membrana.
En una caldera pirotubular, la mayor parte del trabajo de soldadura se concentra en la junta de la virola y las juntas de las placas tubulares.
P: ¿Qué acero se utiliza para los tubos de caldera?
Ver respuesta
Los grados de los tubos de caldera van desde el acero al carbono (ASTM A178/A192) para aplicaciones comunes hasta las aleaciones de cromo-molibdeno (ASTM A213 T11 y T22) cuando aumentan las temperaturas de servicio.
Los aceros inoxidables como ASTM A213-304 se emplean en intercambiadores de calor. El grado del tubo influye en el procedimiento de soldadura; los tubos de aleación suelen someterse a precalentamiento y tratamiento térmico posterior a la soldadura.
P: ¿Cuánto cuesta una línea de producción de calderas?
Ver respuesta
El costo final de la máquina depende de factores como el ancho de los paneles, el número de antorchas, el tipo de procesos utilizados y el nivel de automatización, por lo que conviene solicitar una cotización configurada en lugar de un precio de lista. Asegúrese de evaluar el servicio posventa y el plazo de entrega.
P: ¿Una misma línea puede fabricar calderas acuotubulares y pirotubulares?
Ver respuesta
En gran medida, sí: las principales máquinas de fabricación son comunes a ambas familias; las instalaciones que producen calderas acuotubulares, calderas pirotubulares, calderas de agua caliente, generadores de vapor por recuperación de calor y paredes de agua para calderas de potencia de alta presión cuentan con equipos de corte CNC, rolado o doblado, soldadura de paneles o virolas, soldadura de placas tubulares, ensamble y END. Las diferencias están en los detalles: una configuración para calderas acuotubulares prioriza la soldadura de paneles de membrana; una unidad para calderas pirotubulares, la capacidad de rolado de virolas; y un generador de vapor o intercambiador de calor puede adaptarse a la soldadura requerida, ya sea SAW, soldadura orbital de tubos o GTAW.
Acerca de esta guía
Esta guía se elaboró a partir de normas publicadas del sector (ASME BPVC, EN 12952/12953, PED), estadísticas gubernamentales de Estados Unidos sobre trabajo y energía, investigaciones sobre soldadura y datos de campo recopilados en líneas de producción de calderas e intercambiadores de calor construidas por Aubrik desde 1999, incluida la modernización de una caldera acuotubular existente con tecnología SAW de doble alambre para paneles de membrana y tecnología orbital para tubos, así como la creación de una línea de intercambiadores de calor de acero inoxidable 304. Los valores numéricos relacionados con una aplicación específica (grado, tamaño o material del tubo, o tipo de caldera) se indican como tales. Revisada por el equipo técnico de Aubrik.
¿Necesita dimensionar una línea de producción de calderas para su volumen de producción?
Explore los equipos de producción de calderas de Aubrik →Referencias y fuentes
- Certificación de calderas y recipientes a presiónASME
- Acreditación y sello RThe National Board of Boiler and Pressure Vessel Inspectors
- Caldereros, Manual de perspectivas ocupacionalesU.S. Bureau of Labor Statistics
- Mejor práctica de gestión 8: sistemas de calderas de vaporU.S. Department of Energy
- Directiva 2014/68/EU (Directiva de Equipos a Presión)EU-OSHA
- Aumento de la productividad con soldadura por arco sumergidoEWI
- Perspectivas, tendencias y salarios de la fuerza laboral de soldadura (datos de AWS)The Fabricator
Artículos relacionados
- Guía de máquinas de soldadura de tubo a tubo, TIG orbital para tubos de calderas e intercambiadores
- Celda de soldadura robotizada: guía de tipos, costos y ROI
- Guía de rotadores de soldadura y rodillos viradores, para mantener las virolas en posición plana
- Posicionador de soldadura de servicio pesado: guía de capacidad, inclinación y RPM
- Máquina dobladora de paneles, para conformar paneles de calderas y paredes de agua







