
Póngase en contacto con la empresa Aubrik

Actualizado en julio de 2026
Utilice un posicionador de soldadura fijándolo a una superficie plana, siguiendo la ruta de conexión de retorno hacia la pieza de trabajo indicada por el fabricante, centrando la carga y ajustando una velocidad estable para la junta. Deténgase antes de soldar si la pieza oscila, el cable se calienta o la mesa se mueve inesperadamente. Verifique la sujeción, el equilibrio, el paro de emergencia y el tendido de los cables antes de reanudar el arco.
Especificaciones rápidas: rango operativo del posicionador de soldadura
| Capacidad de la mesa o placa frontal | 10 kg – 100 t (capacidad nominal en la placa frontal, centro de gravedad sobre el eje) |
| Rango de inclinación | 0–135° (coloca la junta en posición plana/1G) |
| Velocidad de rotación superficial | ~40–2.000 mm/min en la superficie de la pieza, según el proceso |
| RPM de la mesa giratoria | De banco: 0–2,5 rev/min; mesas pesadas: ~0,05–2 rev/min |
| Sujeción de la pieza | Plato autocentrante de 3 mordazas, dispositivo de sujeción o ranuras para atornillado |
| Conexión a masa | Cable de retorno conectado a la mesa o placa frontal sin pintura; colector de escobilla en mesas giratorias |
| Control | Velocidad variable, avance/retroceso y arranque mediante pedal o control remoto |
En resumen: instale el posicionador de soldadura atornillándolo firmemente a una superficie plana. Conecte el cable de retorno de la pieza directamente a la mesa o a la cara del plato del posicionador, nunca al bastidor. Sujete uniformemente la pieza en el plato, oriente la junta en posición plana (1G) y ajuste la velocidad de rotación para que coincida con su velocidad de soldadura manual. Forme el baño de fusión, inicie la rotación y mantenga la antorcha ligeramente por encima del punto muerto superior mientras gira la pieza.
Qué hace realmente un posicionador de soldadura
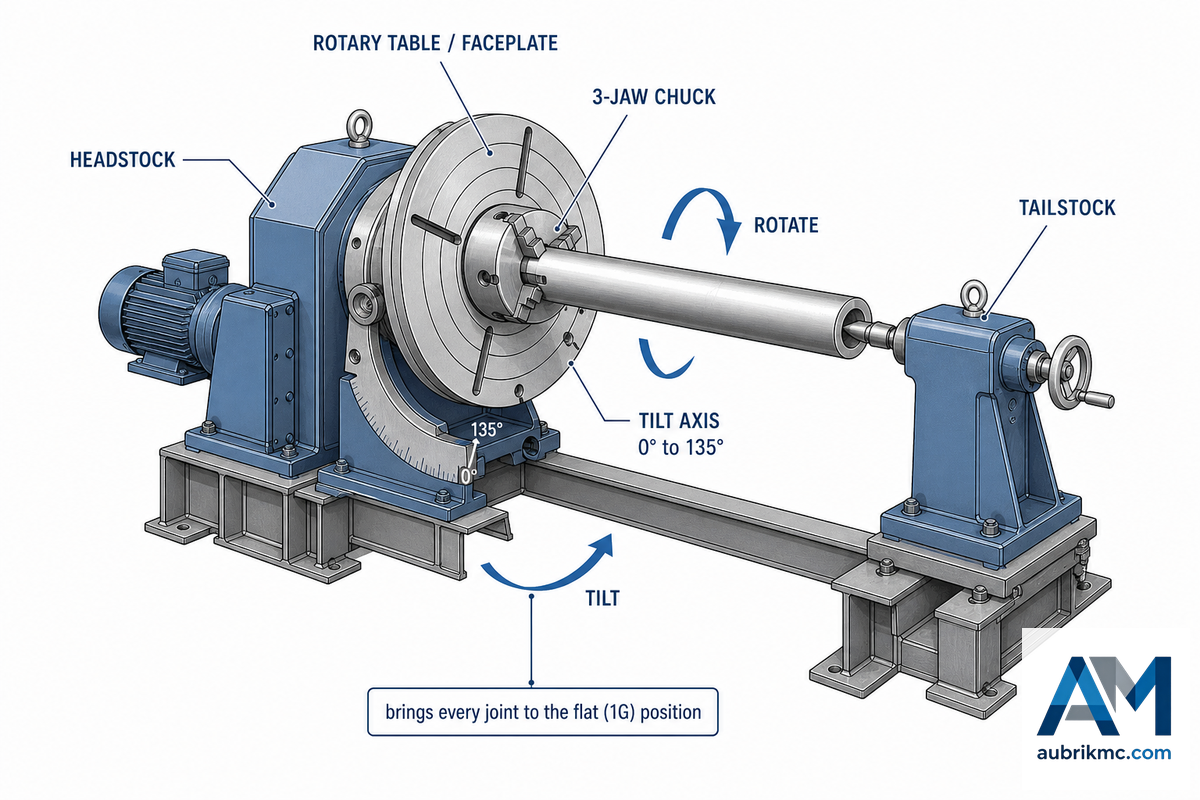
Un posicionador de soldadura es un dispositivo de sujeción accionado eléctricamente que permite colocar o inclinar manualmente una pieza soldada hasta dejarla en posición horizontal y plana, para manipular la antorcha con el mínimo esfuerzo físico. En esencia, un posicionador de soldadura consta de un sistema de accionamiento, una mesa o placa frontal, un plato que sujeta la pieza y, para elementos largos y difíciles de manejar, un contrapunto. El equipo realiza el trabajo pesado y convierte las operaciones fuera de posición en soldadura plana. Como señala The Fabricator, una pieza correctamente posicionada «reduce la fatiga del soldador, aumenta la seguridad, mejora la calidad de la soldadura y ahorra espacio en el área de producción».
¿Cómo funciona un posicionador de soldadura?
Un posicionador de soldadura sujeta la pieza a una mesa que gira a una velocidad controlable. La mesa suele inclinarse para que la junta quede en posición plana debajo de una antorcha de soldadura fija. El soldador controla la velocidad de rotación de la pieza e inicia el arco, a menudo mediante un pedal. La pieza gira uniformemente bajo la antorcha, lo que produce una soldadura circunferencial uniforme con mucha menos fatiga, mayor velocidad y resultados más limpios que al intentar mantener una antorcha sobre una junta elevada o vertical. Esa posición plana es una de las formas más económicas de aumentar el tiempo real de arco en un taller de fabricación. Usado de esta manera, el posicionador produce soldaduras de alta calidad, con mayor uniformidad y muchos menos defectos, y aumenta la productividad al proporcionar un movimiento controlado de la pieza, un acceso sencillo a las juntas y una superficie uniforme para el arco en cada pasada, tanto si el trabajo ya está en posición plana como si una soldadura vertical se lleva a dicha posición.
Aunque existen varios tipos de posicionadores de soldadura, incluidas mesas giratorias, unidades de banco, máquinas de doble eje y modelos de servicio pesado con cabezal motriz y contrapunto, esta guía abarca su operación independientemente del diseño. Si todavía está tratando de elegir la unidad adecuada para sus necesidades, pueden resultarle útiles nuestra página central sobre posicionadores de soldadura o la guía para dimensionar posicionadores giratorios de soldadura.
En trabajos pesados, el beneficio se hace evidente más rápido. Considere un taller de recipientes a presión que suelda una virola de 40 t y 4 m de diámetro: sobre soportes fijos, el soldador trabaja por encima de la cabeza, el tiempo real de arco se desploma y cada junta circunferencial requiere esmerilado y nuevas pasadas. Coloque la virola sobre rodillos viradores bajo un manipulador de soldadura, incline cada junta hasta dejarla plana y la misma junta se suelda en posición plana con la tasa total de deposición: es la diferencia entre una semana de retrabajo y una radiografía limpia.
Paso 1: monte el equipo y conéctelo a masa antes de soldar
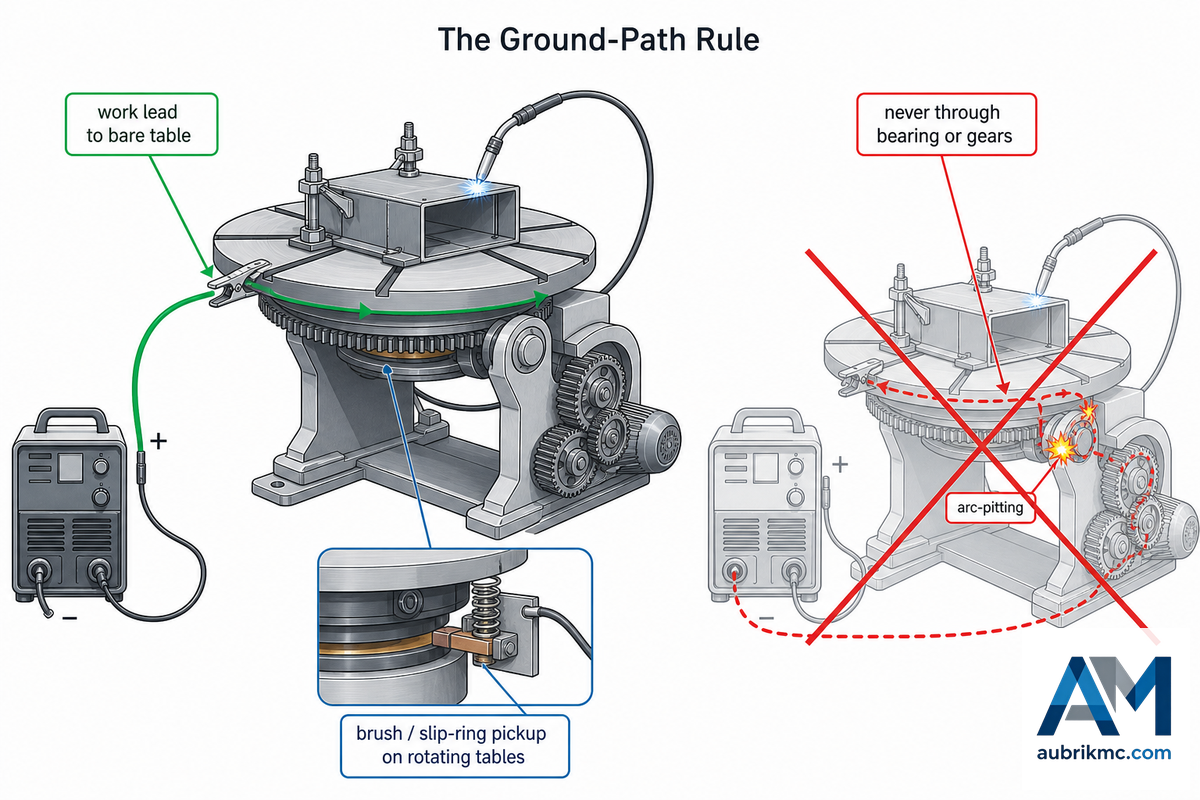
Antes de encender el equipo deben cumplirse dos requisitos: el posicionador no debe moverse, salvo cuando se accione intencionalmente, y toda la corriente de soldadura debe regresar directamente a la fuente de poder para soldadura, no a través de los componentes del sistema de accionamiento. Tanto la seguridad como la calidad de la soldadura dependen del cumplimiento de estas condiciones.
Atorníllelo. Incluso un posicionador pequeño de banco debe atornillarse a una superficie sólida y plana mediante sus orificios de montaje, para evitar que se vuelque cuando una pieza con carga lateral o un cable enganchado ejerzan una fuerza inesperada. Una unión floja entre el posicionador y el banco es una catástrofe a la espera de un detonante. Una vez que comience a girar, trate el posicionador como cualquier máquina rotativa: mantenga las manos, las mangas y los cables alejados de la mesa y el accionamiento, y siga las prácticas de protección de maquinaria de OSHA 1910.212 para piezas giratorias, puntos de atrapamiento y chispas proyectadas. En configuraciones confinadas o semicerradas, incorpore extracción de humos, ya que inclinar una pieza puede dirigir la columna de humo directamente hacia el operador.
La regla del circuito de retorno
Esta es la información esencial que distingue a quienes conocen la máquina de quienes la destruyen silenciosamente: el cable de retorno debe conectarse a la mesa o placa frontal del posicionador, y la corriente de soldadura nunca debe regresar a través del rodamiento ni del tren de engranajes. Cuando la corriente de soldadura pasa por un rodamiento giratorio, crea pequeños arcos entre los contactos rodantes y produce picaduras en las pistas, el mismo tipo de erosión por descarga eléctrica que quema los rodamientos de motores en equipos accionados por variadores de frecuencia, así como la electrónica del accionamiento y el codificador. The Fabricator expone claramente el resultado: «Si la conexión a masa no es correcta, pueden dañarse los componentes eléctricos y depositarse soldaduras de mala calidad». OSHA 1910.254 exige que el cable de retorno esté «firmemente conectado a la pieza»; en un posicionador, el único punto donde puede conectarse es la mesa o placa frontal donde se sujetó la pieza, exactamente donde The Fabricator indica que debe hacerse la conexión a masa.
📐 Nota de ingeniería
Conecte la masa al metal desnudo: elimine la pintura debajo del terminal antes de apretar la abrazadera. En mesas de rotación continua, una abrazadera fija enrollaría el cable de retorno hasta retorcerlo, por lo que, en unidades industriales, la conexión de retorno suele pasar por una escobilla o un bloque de cobre con resorte que roza la parte inferior de la mesa, o bien por un anillo rozante, siempre que ese circuito de retorno esté firmemente unido y el colector tenga la capacidad nominal necesaria para toda la corriente de soldadura. Vigile el colector de masa: una escobilla desgastada provoca una conexión intermitente, y las conexiones intermitentes generan salpicaduras excesivas y depósitos irregulares antes de que siquiera empiece a sospechar del circuito de retorno.
Paso 2: cargue y centre la pieza de trabajo
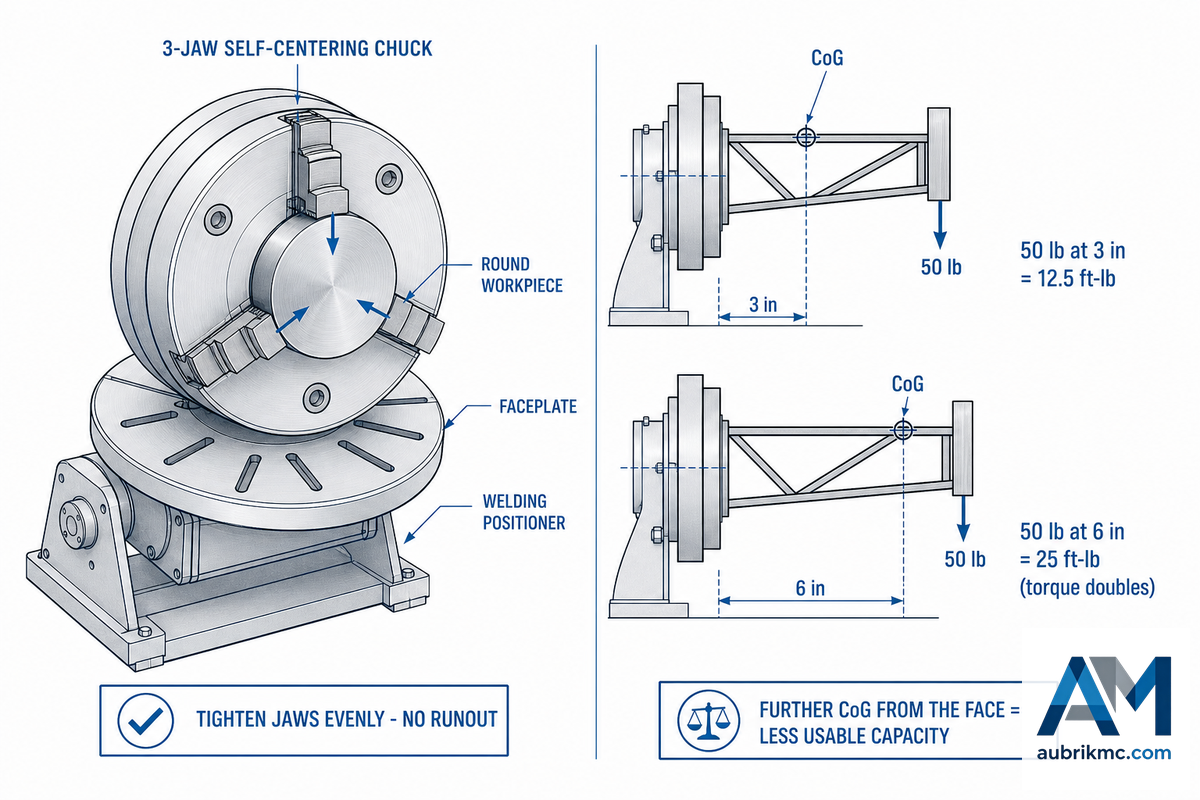
Por lo general, las piezas redondas se montan en el plato de un posicionador de soldadura, normalmente uno autocentrante de tres mordazas o uno de mordazas independientes para perfiles irregulares; las formas irregulares se montan en un dispositivo de sujeción personalizado o se atornillan a la placa frontal del posicionador a través de orificios ranurados. Centre la pieza y apriete uniformemente las mordazas del plato para que no oscile al girar; la oscilación modifica la distancia entre la antorcha y la pieza y hace que el arco se desvíe. Un consejo práctico del personal de taller: la pieza puede expandirse y contraerse con los cambios de temperatura, lo que afloja el agarre del plato; revise el plato justo después de realizar las soldaduras por puntos.
«Para seleccionar el dispositivo de posicionamiento adecuado para el trabajo, no solo deben considerarse el peso y el tamaño de la pieza soldada, sino también su centro de gravedad y la distancia entre este y el dispositivo de posicionamiento. A medida que aumenta esa distancia, se aplica más par al posicionador».
Esta relación es la información más importante que usted, como operador, debe memorizar, porque la capacidad nominal de la máquina se calcula suponiendo que la pieza está centrada sobre la placa frontal. Si el centro de gravedad de la pieza sobresale de la placa frontal, la capacidad utilizable disminuye drásticamente. El propio ejemplo de Ladd: una pieza soldada de 50 lb (23 kg), sostenida a 3 pulgadas (75 mm) de la superficie, genera un par de 12,5 ft-lbs en posición vertical; si el centro de gravedad se aleja hasta 6 pulgadas (150 mm), el par se duplica a 25 ft-lbs en la superficie de montaje. Al duplicar el voladizo, se duplica la carga sobre el accionamiento, por lo que piezas que parecen bastante ligeras pueden sobrecargar fácilmente un dispositivo de posicionamiento una vez añadidos los dispositivos de sujeción y los separadores.
Comprobación del centro de gravedad antes de iniciar la rotación
- Debe estimarse la distancia del centro de gravedad cargado respecto de la placa frontal, incluidos los dispositivos de sujeción y la pieza.
- Si el voladizo supera un par de pulgadas, debe pasar a la siguiente clase de capacidad o instalar un contrapunto y una luneta fija para sostener el extremo más alejado.
- Compruebe las capacidades nominales de carga horizontal y vertical: un posicionador inclinado a 90° soporta la carga de forma muy diferente a uno que funciona en posición horizontal.
Si necesita calcular rápidamente la capacidad antes de realizar la compra, pruebe nuestra calculadora de capacidad de carga para posicionadores de soldadura, que incorpora un factor de seguridad y una comprobación de carga excéntrica en su centro de gravedad.
Paso 3: ajuste la velocidad de rotación a la velocidad de avance
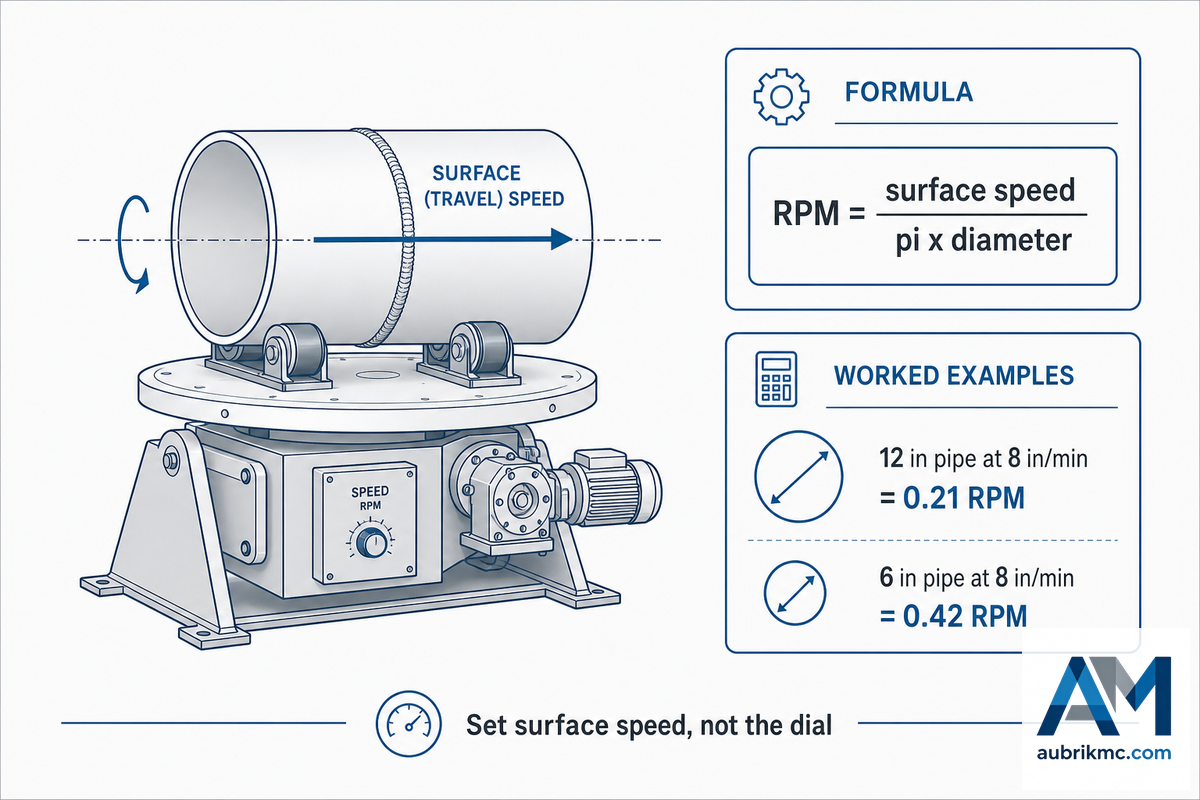
Al ajustar la velocidad del posicionador de soldadura es donde la mayoría se equivoca con el valor, porque el selector del posicionador indica RPM, pero para la soldadura importa la velocidad superficial. Como señaló una vez un fabricante en WeldingWeb: «al automatizar o mecanizar la soldadura, conviene considerar la velocidad como las pulgadas superficiales por minuto de la pieza».
Método basado en la velocidad superficial: 3 pasos para ajustar las RPM
La velocidad de rotación de cualquier elemento, independientemente de su diámetro, se determina en solo tres pasos:
- Elija una velocidad de avance adecuada para su proceso y su junta, la misma en ipm que utilizaría manualmente.
- Mida el diámetro exterior de la pieza en el punto de soldadura.
- Convierta el valor a RPM: RPM = velocidad superficial ÷ (π × diámetro).
🔢 Ejemplo resuelto
quiere una velocidad de avance de 8 in/min en una tubería de 12 in (300 mm) de diámetro exterior… son 12 * pi, es decir, 37,7 in. necesitará 8/37,7, es decir, ,21 rpm. suelda una tubería de 6 in (150 mm) a 8 in/min… son 6 * pi, es decir, 18,85 in… necesita 8/18,85, es decir, ,42 rpm. ¡2x las rpm para una tubería de la mitad del diámetro… pero la misma longitud de cordón.
A continuación se presenta un rango promedio de velocidades superficiales para varios tipos de proceso, junto con las RPM resultantes para dos diámetros comunes. Utilice estos valores como referencia y compruebe siempre su procedimiento de soldadura.
| Clase de proceso / junta | Velocidad superficial (mm/min | in/min) | RPM a Ø300 mm | RPM a Ø600 mm |
|---|---|---|---|
| Pasada de raíz TIG (GTAW) | 40–75 | 1.5–3 | 0.04–0.08 | 0.02–0.04 |
| Relleno/acabado TIG (GTAW) | 75–150 | 3–6 | 0.08–0.16 | 0.04–0.08 |
| MIG (GMAW) con arco corto | 200–400 | 8–16 | 0.21–0.42 | 0.11–0.21 |
| MIG (GMAW) por transferencia en aerosol | 300–600 | 12–24 | 0.32–0.64 | 0.16–0.32 |
| Alambre tubular (FCAW) | 250–500 | 10–20 | 0.27–0.53 | 0.13–0.27 |
| Arco sumergido (SAW), un alambre de soldadura | 400–900 | 16–35 | 0.42–0.95 | 0.21–0.48 |
| SAW, tándem/múltiples alambres de soldadura | 900–2,000 | 35–79 | 0.95–2.1 | 0.48–1.06 |
| Recargue duro | 150–300 | 6–12 | 0.16–0.32 | 0.08–0.16 |
| Revestimiento con banda / recubrimiento | 100–250 | 4–10 | 0.11–0.27 | 0.05–0.13 |
| Tubo orbital (Ø50 mm) | 60–200 | 2.4–8 | 0,38–1,27 rev/min a Ø50 mm | |
Rangos de velocidad superficial basados en prácticas habituales del sector. RPM = velocidad superficial ÷ (π × diámetro). Verifique los valores con su WPS.
Como referencia, las velocidades de las mesas de banco van de 0 a 2,5 RPM, las mesas pesadas funcionan en el rango de 0,05 a 2,0 RPM y las velocidades superficiales de soldadura abarcan desde unos 40 mm/min (pasada de raíz TIG) hasta más de 2.000 mm/min (arco sumergido en tándem). Si no desea sacar la calculadora, también puede calcular la velocidad superficial a partir de las RPM o las RPM a partir de la velocidad superficial para un diámetro determinado mediante nuestra calculadora de RPM y velocidad superficial.
Paso 4: incline la pieza hasta la posición plana y determine el punto horario
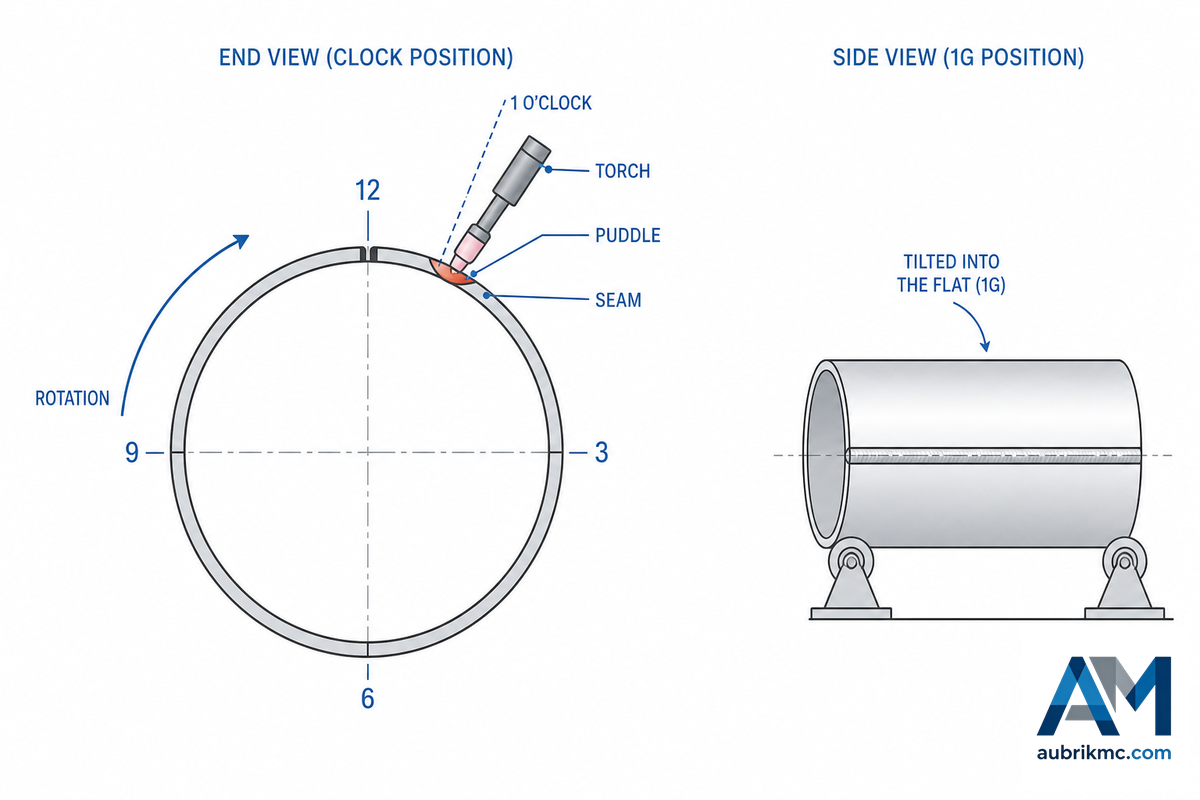
En un posicionador inclinable y giratorio, incline la mesa para colocar la junta que se va a soldar en posición plana, es decir, la posición 1G según las denominaciones de AWS e ISO 6947:2019. El metal fundido puede permanecer donde se necesita porque la gravedad ayuda a impedir que se escurra. Esto permite obtener catetos de soldadura iguales y un cordón más uniforme que el que puede producirse al soldar fuera de posición.
Imagine un cabezal de tanque colocado sobre un posicionador de soldadura de banco sin inclinación: la junta queda parcialmente vertical, el baño de fusión se descuelga y cada pasada presenta socavación a lo largo del borde inferior, mientras el refuerzo se acumula frío y redondeado. Incline esa misma junta hasta la posición plana 1G y el defecto desaparecerá: el mismo soldador, el mismo alambre de soldadura y una unión más sana que requiere menos esmerilado. Esa es la razón de volver a colocar la junta activa en posición plana a medida que gira la pieza.
En una tubería colocada horizontalmente o una soldadura circunferencial, el ángulo de la antorcha es fundamental. Por lo general, la antorcha se sostiene ligeramente antes del punto muerto superior en el sentido ascendente, por ejemplo, en la posición de la 1 en el extremo de la tubería, para permitir que el baño de fusión se apoye contra la junta, donde se enfría y solidifica antes de escurrirse por delante del arco. Si pasa de ese punto, comenzará a arrastrarlo y después perseguirá al baño de fusión. El ángulo horario exacto depende del diámetro, la corriente y el proceso.
Adaptación del posicionador al proceso: TIG, MIG y SAW
El procedimiento de configuración es universal para las soldaduras controladas mediante posicionador, pero la forma de efectuar la rotación puede variar. Dos patrones de movimiento comunes abarcan la mayoría de los trabajos de taller: la rotación continua para juntas circunferenciales completas y el método de indexar y soldar para juntas posicionadas que avanzan y después se mantienen inmóviles durante el proceso.
Adapte la velocidad al proceso, no al contrario. Si ejecuta soldadura por arco sumergido a velocidades de avance MIG en un tubo con pared de 3 mm, perforará la raíz; si avanza lentamente a velocidades TIG bajo un cabezal SAW de alta deposición, acumulará un cordón frío y abultado que deberá ranurarse para retirarlo. La velocidad del posicionador debe corresponder a lo que el arco realmente puede depositar. El mismo posicionador sirve para soldadura manual, semiautomática y automática; adaptar el movimiento de la mesa al proceso de soldadura es lo que convierte una habilidad manual en una operación de soldadura repetible en distintas aplicaciones y sistemas de soldadura.
- TIG (GTAW): una configuración de posicionador para soldadura TIG funciona con las velocidades superficiales más bajas; adapte la velocidad de la mesa a la alimentación del alambre de aporte y al ritmo del baño de fusión. Aquí la uniformidad es más importante que la velocidad: una mesa estable genera el cordón uniforme que resulta difícil mantener con un arco controlado manualmente.
- MIG/FCAW (GMAW): pueden alcanzarse velocidades moderadas formando primero el baño de fusión mediante un pedal o control remoto y comenzando después la rotación. Los posicionadores de banco con velocidad variable y rotación hacia adelante y en reversa son perfectos para este trabajo.
- Arco sumergido (SAW): mayores velocidades y tasas de deposición más altas. La orientación del posicionador funciona junto con un soporte de antorcha o un manipulador de soldadura para que el fundente siempre cubra la junta cuando esta se encuentra en su punto más alto. Si forma parte de un sistema totalmente integrado, el operador puede iniciar la soldadura mediante un pedal y el programa, incluidas las pausas para permitir que se forme el baño de fusión y se rellene el cráter, se ejecuta automáticamente.
Una junta recta larga o una operación en la que deba desplazarse la propia antorcha requerirá algo más que un posicionador: ese es el trabajo de un manipulador de soldadura de columna y brazo horizontal. Este sistema se utiliza con frecuencia junto con el posicionador dentro de una celda de trabajo.
Errores con el posicionador: 10 fallas y sus soluciones
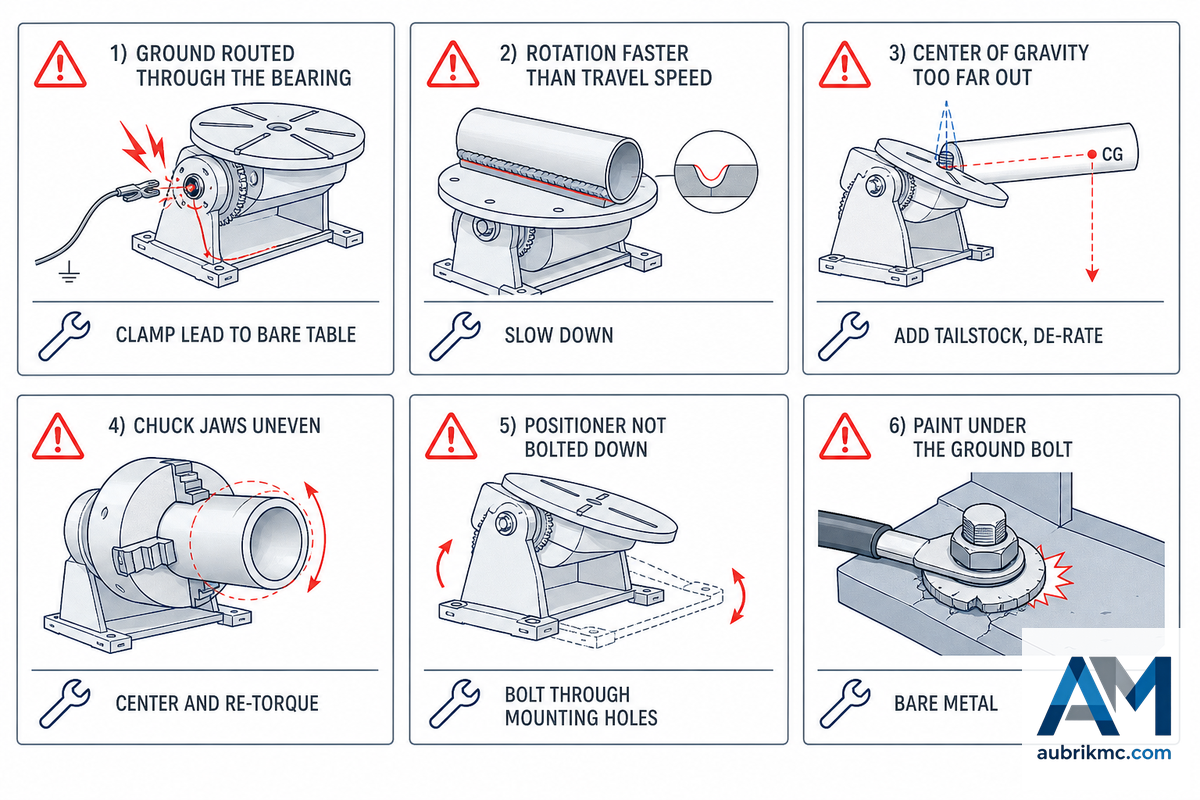
La mayoría de los problemas de un posicionador no se deben a la máquina, sino a la forma en que el usuario configuró el proceso. Estos son los errores habituales en el taller, cuánto pueden costarle y cómo corregirlos, comenzando por la falla de conexión a masa, que OSHA 1910.254 considera un requisito del cable de retorno y no solo un problema de calidad.
| Falla | Qué daña | Solución |
|---|---|---|
| La corriente de retorno pasa por el rodamiento o los engranajes | Pistas con picaduras de arco, accionamiento/codificador quemado | Conecte el cable a la mesa sin pintura; use un colector de escobilla en mesas giratorias |
| Rotación más rápida que la velocidad de avance | Socavación, cordón volcado, falta de fusión | Ajuste la velocidad superficial = velocidad de avance de soldadura; reduzca la velocidad |
| Centro de gravedad muy alejado de la placa frontal | Atascamiento del motor, vuelco, desgaste de engranajes | Mantenga el centro de gravedad sobre el eje; añada un contrapunto; reduzca la capacidad nominal si existe voladizo |
| Mordazas apretadas de manera desigual | Descentramiento, arco errático, cordón irregular | Centre las mordazas y aplique el mismo par; compruebe en seco el descentramiento |
| El agarre se afloja cuando la pieza se calienta o enfría | La pieza se desplaza durante la soldadura y se convierte en desperdicio | Revise de nuevo el plato después de los puntos; considere la expansión |
| Pieza ovalada, altura fija de la antorcha | La longitud del arco y la corriente fluctúan en cada vuelta | Use control por voltaje de arco/CTWD o rectifique la pieza |
| Posicionador sin atornillar | Se vuelca ante una fuerza inesperada | Atorníllelo mediante los orificios de montaje, incluso si es una unidad de banco |
| Pintura debajo del perno de masa | Conexión a masa de alta resistencia, salpicaduras, depósito deficiente | Elimine la pintura hasta dejar el metal desnudo antes de atornillar |
| Sin pausa inicial ni de cráter en una vuelta completa | Traslape en frío o grieta de cráter en el cierre | Programe una pausa inicial y un traslape para rellenar el cráter |
| Ruedas de accionamiento / escobillas de masa desgastadas | Variación de velocidad, conexión a masa intermitente | Inspeccione y sustituya estos componentes según un programa de mantenimiento |
Conviene repetir una falla común: una mayor velocidad rara vez es mejor. Un arco que avanza demasiado rápido produce una fusión inadecuada. Intentar aumentar la rotación más allá de los límites del proceso es una forma ampliamente documentada de generar socavación y falta de fusión; las guías de soldadura señalan sistemáticamente que el límite lo establece el propio arco, no el posicionador.
Cuándo un posicionador no es la herramienta adecuada
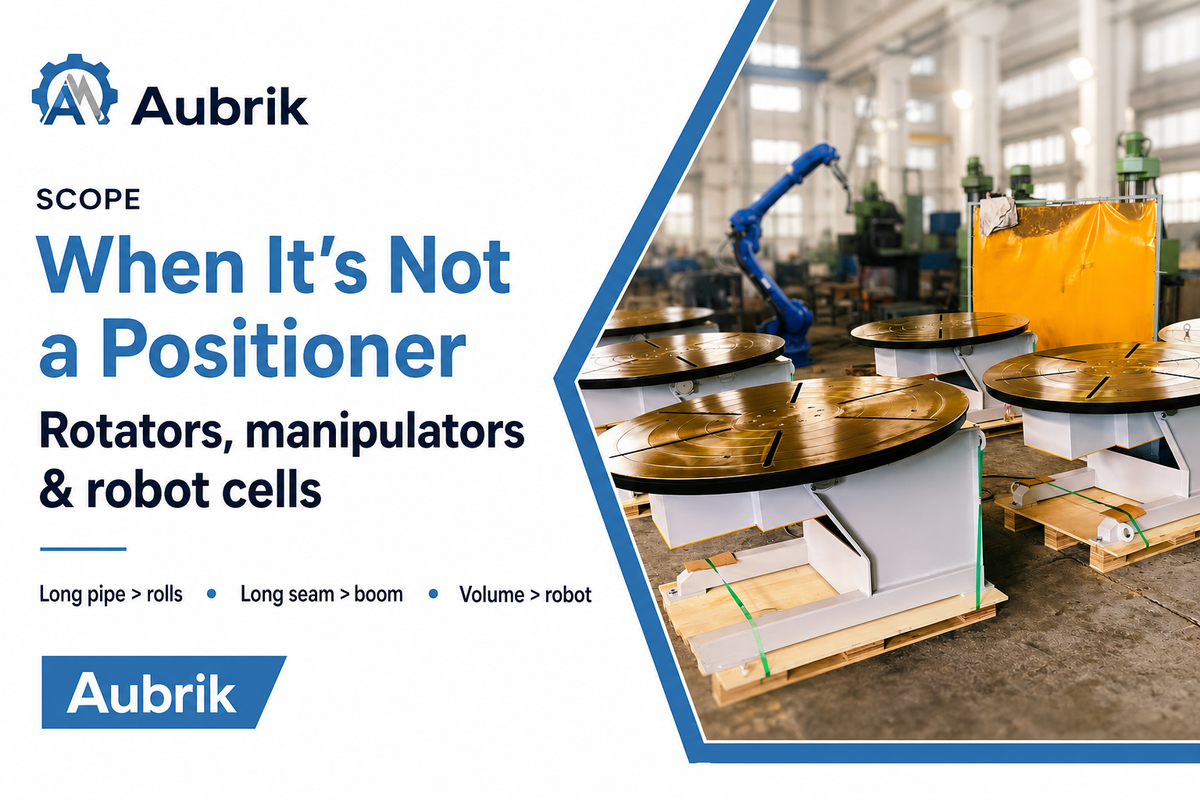
Los posicionadores de soldadura se ganan su lugar al maniobrar piezas individuales durante la operación de soldadura. Eso no significa que resuelvan todos los problemas de manipulación de piezas, por lo que conviene aclarar qué no pueden hacer.
- Las tuberías largas y pesadas y las piezas cilíndricas se manejan mejor al girar sobre rotadores de soldadura o rodillos viradores que sostienen la pieza a lo largo entre dos rodillos de apoyo. Consulte la guía de operación de rotadores para tuberías para obtener instrucciones de configuración.
- En una junta larga y recta, debe moverse la antorcha de soldadura, no la pieza de trabajo. Esa tarea requiere un manipulador de soldadura de columna y brazo horizontal o un pórtico.
- Las piezas de trabajo idénticas y de gran volumen de producción son adecuadas para una celda de soldadura robotizada, donde el posicionador de soldadura funciona como elemento de manipulación de piezas dentro del sistema robótico.
La mayoría de los talleres implementa los tres: un posicionador de soldadura para conjuntos soldados, rodillos viradores para cilindros y un manipulador de soldadura o una celda a medida que aumenta la producción. Para adaptar el equipo a una pieza específica, las guías de selección de posicionadores para servicio pesado y mesas giratorias de soldadura de nuestros Artículos relacionados analizan cada tipo con mayor profundidad.
Por qué está aumentando el uso de posicionadores de soldadura en 2026
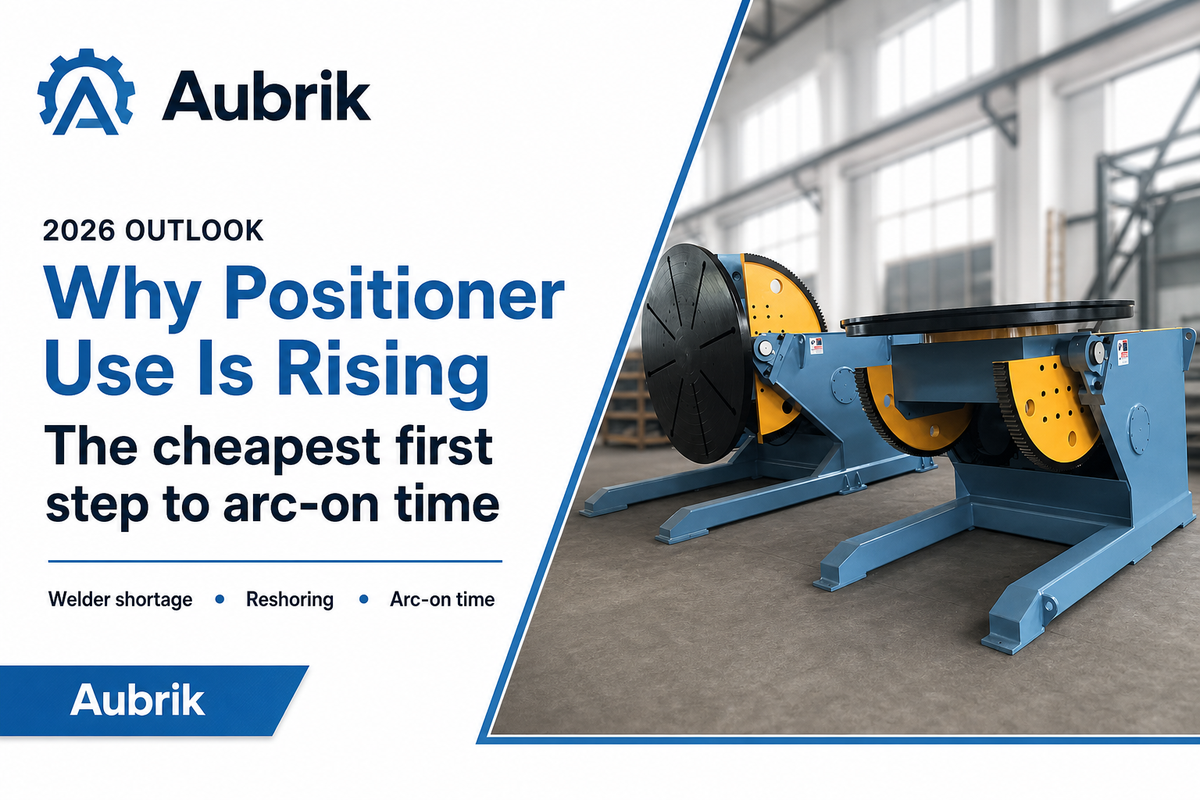
La necesidad actual de comprender el funcionamiento de los posicionadores de soldadura tiene poco que ver con la tecnología y mucho con la escasez de mano de obra. Los informes de The Fabricator sobre la fuerza laboral de soldadura destacan la falta de soldadores calificados. Las vacantes para profesionales de soldadura superan constantemente la cantidad de trabajadores que ingresan al sector, una brecha que los talleres no pueden resolver simplemente contratando más personal. Por lo tanto, los fabricantes deben encontrar formas de obtener más soldaduras terminadas con su personal de soldadura actual y, dado que el tiempo efectivo de arco suele representar apenas 10-15% de un turno de soldadura, llevar las juntas a la posición plana es la opción menos costosa. La mayoría de los talleres da este primer paso hacia la automatización antes de considerar siquiera las celdas robotizadas. Sin embargo, el panorama es realmente mixto: el U.S. Bureau of Labor Statistics proyecta un crecimiento de apenas alrededor de 2% en el empleo de soldadores hasta 2034, y la International Federation of Robotics señala que los talleres más pequeños suelen carecer de los integradores y del diseño de procesos necesarios para pasar directamente a los robots. Precisamente por eso es importante el posicionador de soldadura: es el paso de automatización que un taller pequeño realmente puede dar hoy, sin los costos adicionales de una celda robotizada.
Esta tendencia del mercado se refleja en los datos de ventas: los analistas del sector estiman que la soldadura automatizada representa aproximadamente la mitad de todas las ventas de equipos de soldadura por arco y ha crecido cerca de 5-6% al año, mientras que la soldadura robotizada registra tasas de crecimiento aún mayores. Sin embargo, desde la perspectiva del comprador, una medida más inmediata consiste en estandarizar la conexión de retorno, la sujeción y los ajustes de velocidad de los posicionadores de soldadura actuales del taller antes de invertir en equipos nuevos. Los operadores que dominen estos tres procedimientos serán quienes conviertan su inversión en automatización en una inversión rentable.
Preguntas frecuentes: uso de un posicionador de soldadura
¿Cómo se realiza la conexión de retorno de un posicionador de soldadura?
Ver respuesta
Conecte el cable de retorno directamente a la mesa o al plato frontal del posicionador de soldadura, sobre metal desnudo y retirando toda la pintura debajo del terminal, para que la corriente regrese desde la pieza y no atraviese el rodamiento ni el tren de engranajes. En una mesa que gira continuamente, la conexión de retorno se transfiere mediante una escobilla o un bloque de cobre accionado por resorte que hace contacto con la parte posterior de la mesa, o mediante un anillo colector, porque una pinza fija enrollaría el cable. Una conexión de retorno deficiente o conducida a través del rodamiento daña las pistas, quema el accionamiento y produce soldaduras de calidad deficiente.
¿A qué velocidad debe funcionar un posicionador de soldadura?
Ver respuesta
Ajuste la velocidad según la superficie de la pieza, no según el indicador de la mesa. Elija la velocidad superficial (de recorrido) que requiere el proceso—aproximadamente 1.5–3 in/min para la pasada de raíz TIG y 8–16 in/min para MIG—y conviértala a RPM con la fórmula RPM = velocidad superficial ÷ (π × diámetro). Una tubería de 12 pulgadas a 8 in/min gira aproximadamente a 0.21 RPM; una tubería de 6 pulgadas a la misma velocidad necesita 0.42 RPM.
¿Cómo funciona un posicionador de soldadura?
Ver respuesta
Un posicionador de soldadura sujeta una pieza de trabajo a una mesa giratoria de velocidad variable y, en los modelos inclinables, inclina esa mesa para colocar la junta de soldadura en posición plana. El operador ajusta la velocidad de rotación e inicia el arco, normalmente con un pedal; después, la pieza gira de manera constante bajo una antorcha de soldadura fija para realizar una soldadura circunferencial uniforme mientras la gravedad mantiene estable el baño de fusión. Esa posición plana facilita la soldadura y mejora su calidad, además de aumentar el tiempo efectivo de arco.
¿Se puede usar un posicionador de soldadura para soldadura TIG?
Ver respuesta
Sí—la soldadura TIG es una de las aplicaciones más adecuadas, porque la rotación constante mantiene una velocidad de recorrido uniforme que resulta difícil conservar al soldar manualmente. Utilice el extremo lento del intervalo de velocidad y ajuste la mesa a la velocidad de alimentación del material de aporte.
¿Cuál es la diferencia entre un posicionador de soldadura y un rotador de soldadura?
Ver respuesta
Un posicionador de soldadura sujeta un conjunto soldado por un punto—normalmente mediante un plato de sujeción o un plato frontal—y puede inclinarlo y girarlo, por lo que es adecuado para piezas independientes y dispositivos de sujeción. Un rotador de soldadura (rodillos viradores) sostiene un cilindro largo sobre dos juegos de ruedas y solo lo hace girar alrededor de su propio eje, distribuyendo el peso a lo largo de tuberías, tanques y recipientes. Elija el posicionador de soldadura cuando necesite flexibilidad de inclinación y rotación, y el rotador de soldadura para piezas redondas y largas.
¿Cómo se centra una pieza de trabajo en el plato de sujeción de un posicionador de soldadura?
Ver respuesta
Asiente la pieza contra la cara del plato de sujeción, apriete uniformemente las tres mordazas autocentrantes y gírela a mano para comprobar el descentramiento antes de iniciar el arco. Vuelva a revisar la sujeción después de realizar los puntos de soldadura, ya que el calor puede modificarla.
¿Busca un posicionador de soldadura dimensionado para su trabajo?
Aubrik fabrica una gama de posicionadores de soldadura, rotadores de soldadura y soluciones completas de soldadura, todos sometidos a pruebas y calibración exhaustivas antes del envío, con disponibilidad inmediata de las refacciones de uso frecuente. Proporciónenos los datos de su pieza de trabajo, su peso y el proceso de soldadura, y fabricaremos a medida una máquina que satisfaga sus necesidades.
Explore los posicionadores de soldadura →Acerca de esta guía
Esta guía de operación fue elaborada por el personal de ingeniería de Wuxi ABK Machinery (Aubrik) a partir de prácticas recomendadas y publicaciones consolidadas del sector de la soldadura. Estas incluyen información de OSHA 1910.254, AWS/ANSI Z49.1, ISO 6947:2019 y The Fabricator, además de la experiencia operativa compartida por soldadores en foros de soldadura. Los valores específicos—como la velocidad de rotación, el ángulo de reloj de la antorcha de soldadura y las reducciones de capacidad—variarán según la máquina, el alambre de soldadura y la junta; reconocemos esta variación, ya que los ajustes óptimos del posicionador de soldadura solo pueden determinarse mediante una soldadura de prueba en su pieza.
Referencias y fuentes
- OSHA 1910.254 — Soldadura y corte por arco — U.S. Occupational Safety and Health Administration
- OSHA 1910.212 — Requisitos generales para todas las máquinas (resguardos) — U.S. Occupational Safety and Health Administration
- OSHA 1926.351 — Soldadura y corte por arco (construcción) — U.S. Occupational Safety and Health Administration
- Aspectos esenciales de seguridad en soldadura (basados en ANSI Z49.1) — American Welding Society
- 5 aspectos que los soldadores deben conocer sobre los posicionadores de soldadura — The Fabricator / The Welder (Jason Ladd, Koike Aronson)
- Cómo aprovechar el giro de los posicionadores de banco para soldadura de tubos y tuberías — The Fabricator
- Perspectivas, tendencias y remuneración de la fuerza laboral de soldadura (datos de AWS) — The Fabricator / American Welding Society
- Soldadores, cortadores, estañadores y brasadores — Manual de perspectivas ocupacionales — U.S. Bureau of Labor Statistics







