
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026
Verwenden Sie einen Schweißpositionierer, indem Sie ihn auf einer ebenen Fläche befestigen, den vom Hersteller vorgegebenen Erdungsweg zum Werkstück einhalten, die Last zentrieren und eine stabile Drehzahl für den Schweißstoß einstellen. Stoppen Sie vor dem Schweißen, wenn das Bauteil wackelt, das Kabel heiß wird oder sich der Drehtisch unerwartet bewegt. Prüfen Sie Klemmung, Auswuchtung, Not-Halt und Kabelführung, bevor Sie den Lichtbogen wieder zünden.
Technische Kurzübersicht: Arbeitsbereich des Schweißpositionierers
| Tragfähigkeit des Drehtischs / der Planscheibe | 10 kg – 100 t (an der Planscheibe bemessen, Schwerpunkt auf der Achse) |
| Neigungsbereich | 0–135° (Schweißnaht in Wannenlage/1G bringen) |
| Drehgeschwindigkeit an der Oberfläche | ~40–2.000 mm/min an der Werkstückoberfläche, abhängig vom Schweißverfahren |
| Drehzahl des Drehtischs | Tischausführung 0–2,5 U/min; Schwerlast-Drehtische ~0,05–2 U/min |
| Werkstückspannung | Selbstzentrierendes 3-Backen-Spannfutter, Spannvorrichtung oder Befestigungsnuten |
| Masseanschluss | Werkstückleitung an blankem Drehtisch/blanker Planscheibe; Bürstenstromabnehmer bei rotierenden Drehtischen |
| Steuerung | Variable Drehzahl, Vorwärts-/Rückwärtslauf, Fußpedal oder Fernstart |
Kurz gesagt: Befestigen Sie den Schweißpositionierer fest mit Schrauben auf einer ebenen Fläche. Schließen Sie die Werkstückleitung direkt an den Drehtisch oder die Spannfutterfläche des Positionierers an – niemals an den Rahmen. Spannen Sie das Werkstück gleichmäßig im Spannfutter, richten Sie den Schweißstoß flach aus (1G) und passen Sie die Drehzahl an Ihre manuelle Schweißgeschwindigkeit an. Zünden Sie das Schmelzbad, starten Sie die Drehbewegung und halten Sie den Schweißbrenner leicht oberhalb des oberen Totpunkts, während sich das Werkstück dreht.
Was ein Schweißpositionierer tatsächlich leistet
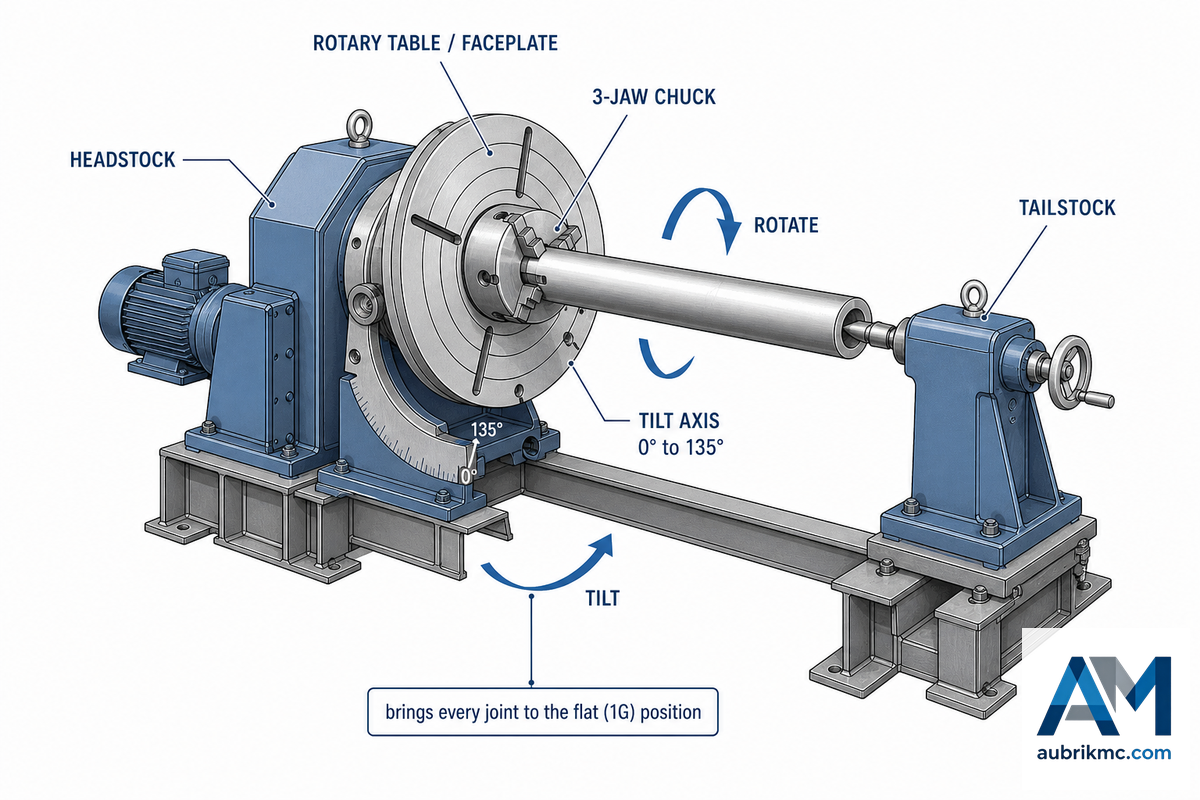
Ein Schweißpositionierer ist ein elektrisch betriebenes Arbeitshaltegerät, mit dem Sie eine Schweißnaht manuell in eine horizontale, flache Position bringen oder schwingen können, sodass Sie Ihren Brenner mit minimalem körperlichen Aufwand manipulieren können. Im Herzen besteht ein Schweißpositionierer aus einem Antriebssystem, einem Tisch oder einer Frontplatte, einem Spannfutter zum Halten des Werkstücks und – für lange, unhandliche Gegenstände – einem Reitstock. Es übernimmt das schwere Heben für Sie und verwandelt Arbeiten außerhalb der Position in Downhandschweißen. Wie der Hersteller anmerkt, besteht eine richtig positionierte Schweißnaht “reduziert die Ermüdung des Schweißgeräts, erhöht die Sicherheit, verbessert die Schweißqualität und spart Produktionsbodenfläche.””
Wie funktioniert ein Schweißpositionierer?
Ein Schweißpositionierer spannt das Werkstück auf einem Drehtisch, der sich mit regelbarer Drehzahl dreht. Der Drehtisch wird üblicherweise so geneigt, dass der Schweißstoß unter dem feststehenden Schweißbrenner in Flachposition liegt. Der Schweißer steuert die Drehzahl des Werkstücks und zündet den Lichtbogen, häufig über ein Fußpedal. Das Werkstück dreht sich gleichmäßig unter dem Schweißbrenner und erzeugt so eine gleichmäßige Rundnaht mit deutlich geringerer Ermüdung, höherer Geschwindigkeit und saubereren Ergebnissen als beim Führen eines Schweißbrenners an einer Überkopf- oder Vertikalnaht. Diese flache Wannenlage ist eine der kostengünstigsten Möglichkeiten, die tatsächliche Lichtbogenbrennzeit in einem Fertigungsbetrieb zu erhöhen. Auf diese Weise eingesetzt, erzeugt ein Positionierer hochwertige Schweißnähte mit höherer Gleichmäßigkeit und deutlich weniger Schweißfehlern und steigert die Produktivität durch die kontrollierte Bewegung des Werkstücks, den einfachen Zugang zu den Schweißstößen und eine gleichmäßige Oberfläche für den Lichtbogen bei jeder Lage – unabhängig davon, ob eine flache oder vertikale Schweißaufgabe in die Flachposition gebracht wird.
Es gibt verschiedene Arten von Schweißpositionierern – darunter Drehtische, Tischgeräte, zweiachsige Maschinen und Schwerlastmodelle mit Spindelstock und Reitstock –, doch diese Anleitung behandelt die Bedienung unabhängig von der Bauart. Falls Sie noch das passende Gerät für Ihre Anforderungen auswählen, können unsere Übersichtsseite zu Schweißpositionierern oder unser Leitfaden zur Dimensionierung von Schweißdrehtischen hilfreich sein.
Bei schweren Werkstücken zeigt sich der Nutzen am schnellsten. Beispiel eines Druckbehälterbaubetriebs, der einen 40-Tonnen-Mantel mit 4 m Durchmesser schweißt: Auf festen Böcken arbeitet der Schweißer über Kopf, die Lichtbogenbrennzeit bricht ein und jede Rundnaht muss geschliffen und erneut geschweißt werden. Wird dieser Mantel auf einen Rollenbock unter einem Schweißmanipulator gelegt und jeder Schweißstoß flach ausgerichtet, lässt sich dieselbe Naht in Wannenlage mit voller Abschmelzleistung schweißen – der Unterschied zwischen einer Woche Nacharbeit und einer einwandfreien Röntgenprüfung.
Schritt 1: Vor dem Schweißen befestigen und Masse anschließen
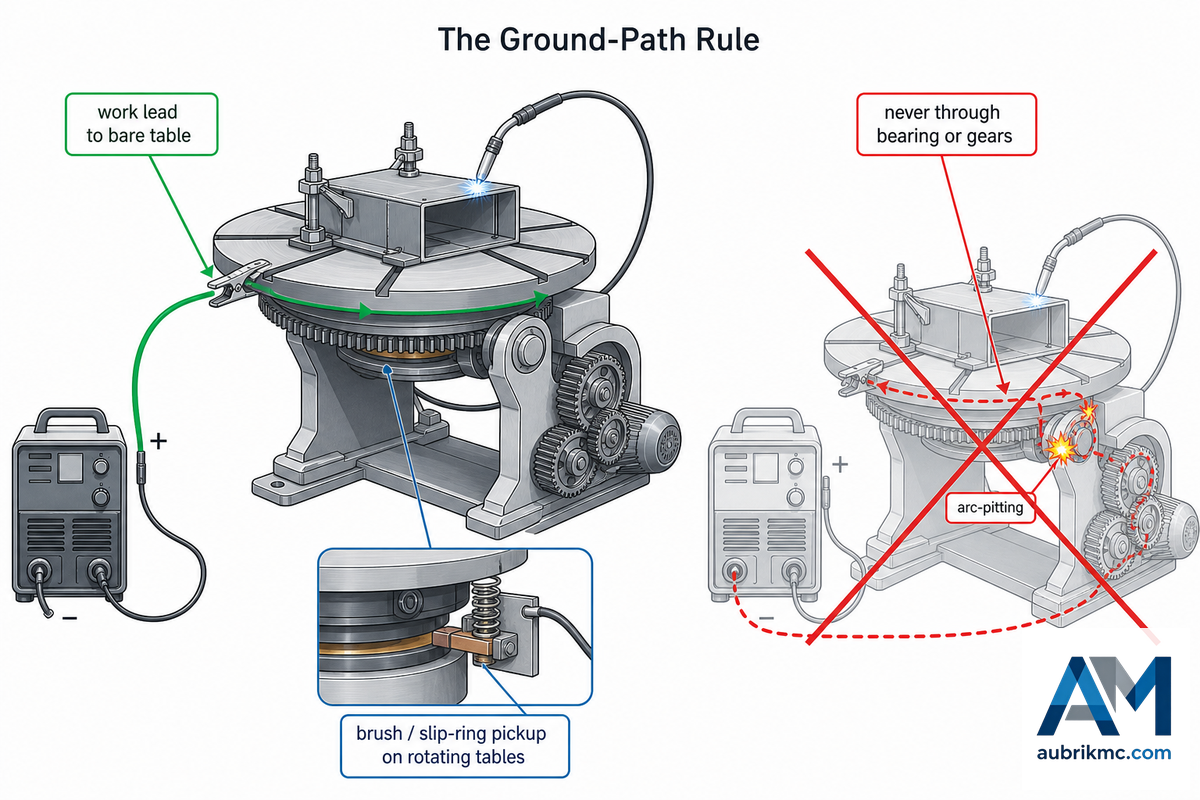
Vor dem Einschalten müssen zwei Voraussetzungen erfüllt sein: Der Positionierer selbst darf sich nicht bewegen, außer wenn er bestimmungsgemäß betrieben wird, und der gesamte Schweißstrom muss direkt zur Schweißstromquelle zurückfließen – nicht durch die Komponenten des Antriebssystems. Sowohl die Sicherheit als auch die Nahtqualität hängen von der Erfüllung dieser Bedingungen ab.
Festschrauben. Selbst ein kleiner Tischpositionierer muss über seine Befestigungsbohrungen mit einer stabilen, ebenen Fläche verschraubt werden, damit er nicht kippen kann, wenn ein seitlich belastetes Werkstück oder ein hängen gebliebenes Kabel unerwartete Kräfte ausübt. Eine lockere Klemmverbindung zwischen Positionierer und Werkbank ist eine Katastrophe, die nur auf einen Auslöser wartet. Sobald er sich dreht, ist der Positionierer wie jede andere rotierende Maschine zu behandeln: Hände, Ärmel und Leitungen müssen vom Drehtisch und Antrieb ferngehalten werden, und für rotierende Teile, Einzugsstellen und Funkenflug sind die Maschinenschutzvorgaben nach OSHA 1910.212 einzuhalten. Bei beengten oder teilweise geschlossenen Aufbauten ist zusätzlich eine Schweißrauchabsaugung vorzusehen, da ein geneigtes Werkstück die Rauchfahne direkt zum Bediener lenken kann.
Die Regel für den Schweißstrom-Rückweg
Diese eine Information unterscheidet diejenigen, die die Maschine kennen, von denen, die sie unbemerkt zerstören: Die Werkstückleitung muss am Drehtisch oder an der Planscheibe des Positionierers angeschlossen werden, und der Schweißstrom darf niemals über das Lager oder den Getriebezug zurückfließen. Fließt Schweißstrom durch ein rotierendes Lager, entstehen zwischen den Wälzkontakten winzige Lichtbögen, die Laufbahnen werden durch Grübchen beschädigt – dieselbe Art von Funkenerosion, die Motorlager in umrichtergeregelten Anlagen sowie Antriebselektronik und Encoder zerstört. The Fabricator beschreibt die Folgen eindeutig: “Bei unsachgemäßem Masseanschluss können elektrische Komponenten beschädigt und minderwertige Schweißnähte erzeugt werden.” OSHA 1910.254 verlangt, dass die Werkstückleitung “fest am Werkstück angebracht” wird – bei einem Positionierer ist der einzige mögliche Anschlusspunkt der Drehtisch oder die Planscheibe, auf der das Werkstück gespannt wurde – genau dort, wo auch The Fabricator den Masseanschluss empfiehlt.
📐 Technischer Hinweis
Schließen Sie die Masse an blankem Metall an – entfernen Sie den Lack unter dem Anschluss, bevor Sie die Klemme festziehen. Bei kontinuierlich rotierenden Drehtischen würde eine feststehende Klemme die Werkstückleitung verdrillen; bei Industrieanlagen wird der Masseanschluss deshalb üblicherweise über eine Bürste oder einen federbelasteten Kupferblock an der Unterseite des Drehtischs beziehungsweise über einen Schleifring geführt – vorausgesetzt, dieser Rückweg ist zuverlässig leitend verbunden und der Stromabnehmer für den vollen Schweißstrom ausgelegt. Überprüfen Sie den Massestromabnehmer regelmäßig: Eine verschlissene Bürste verursacht einen unterbrochenen Massekontakt, und unterbrochene Massekontakte führen zu übermäßiger Spritzerbildung und ungleichmäßigen Schweißraupen, noch bevor ein Fehler im Massestromkreis vermutet wird.
Schritt 2: Werkstück auflegen und zentrieren
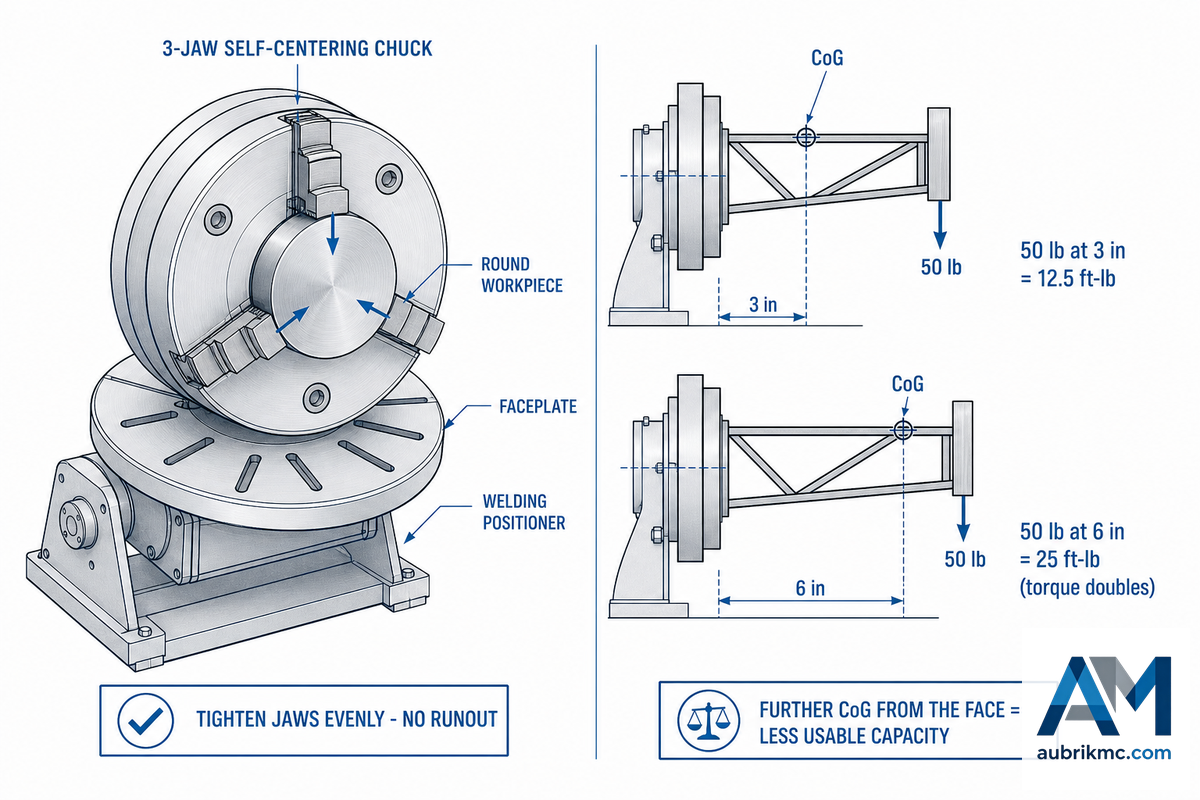
Runde Werkstücke werden meist in das Spannfutter eines Schweißpositionierers eingespannt – üblicherweise in ein selbstzentrierendes 3-Backen-Spannfutter oder bei ungewöhnlichen Profilen in ein Spannfutter mit einzeln verstellbaren Backen; unregelmäßig geformte Werkstücke werden in einer kundenspezifischen Spannvorrichtung aufgenommen oder durch Langlöcher mit der Planscheibe eines Positionierers verschraubt. Zentrieren Sie das Werkstück und ziehen Sie die Spannbacken gleichmäßig fest, damit das Werkstück beim Drehen nicht taumelt – ein Taumeln verändert den Abstand zwischen Schweißbrenner und Werkstück und lässt den Lichtbogen wandern. Ein praktischer Hinweis aus der Werkstatt: Das Werkstück kann sich bei Temperaturänderungen ausdehnen und zusammenziehen, sodass der Halt des Spannfutters nachlässt; prüfen Sie das Spannfutter unmittelbar nach dem Heftschweißen.
“Bei der Auswahl des richtigen Positioniergeräts für eine Aufgabe müssen nicht nur Gewicht und Größe der Schweißbaugruppe berücksichtigt werden, sondern auch ihr Schwerpunkt und dessen Abstand zum Positioniergerät. Mit zunehmendem Abstand zum Gerät wirkt ein höheres Drehmoment auf den Positionierer.”
Dieser Zusammenhang ist die wichtigste Information, die Sie als Bediener verinnerlichen müssen, denn die Nenntragfähigkeit der Maschine wird unter der Annahme berechnet, dass das Werkstück mittig auf der Planscheibe angeordnet ist. Liegt der Schwerpunkt des Werkstücks vor der Planscheibe, sinkt die nutzbare Tragfähigkeit stark. Ladds eigenes Beispiel: Eine 50-lb (23 kg) schwere Schweißbaugruppe, deren Schwerpunkt 3 Zoll (75 mm) vor der Planscheibe liegt, erzeugt in vertikaler Position ein Drehmoment von 12,5 ft-lbs; wird der Schwerpunkt auf 6 Zoll (150 mm) verlagert, verdoppelt sich das Drehmoment an der Befestigungsfläche auf 25 ft-lbs. Doppelter Überhang bedeutet doppelte Belastung des Antriebs, sodass scheinbar recht leichte Werkstücke ein Positioniergerät leicht überlasten können, sobald Spannvorrichtungen und Abstandshalter hinzukommen.
Schwerpunktprüfung vor dem Anfahren
- Der Abstand des beladenen Schwerpunkts von der Planscheibe ist einschließlich Spannvorrichtungen und Werkstück abzuschätzen.
- Bei einem Überhang von mehr als einigen Zoll müssen Sie entweder die nächsthöhere Tragfähigkeitsklasse wählen oder das entfernte Ende mit einem Reitstock und einer Lünette abstützen.
- Prüfen Sie die zulässigen horizontalen und vertikalen Belastungen – ein auf 90° geneigter Positionierer wird ganz anders belastet als ein horizontal betriebener.
Wenn Sie sich vor dem Kauf schnell einen Überblick über die erforderliche Tragfähigkeit verschaffen möchten, verwenden Sie unseren Tragfähigkeitsrechner für Schweißpositionierer, der einen Sicherheitsfaktor und eine Prüfung der exzentrischen Belastung an Ihrem Schwerpunkt berücksichtigt.
Schritt 3: Drehzahl an die Schweißgeschwindigkeit anpassen
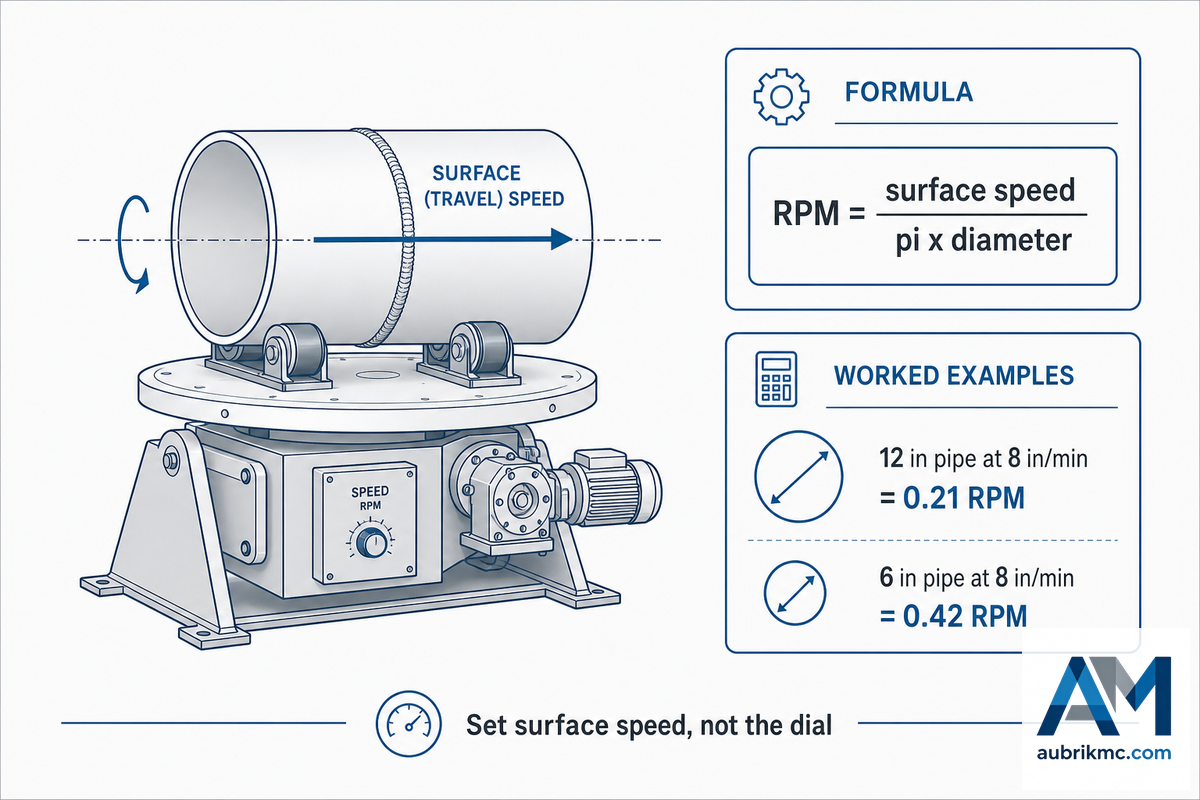
Beim Einstellen der Schweißpositionierungsgeschwindigkeit verstehen die meisten Leute die Nummer falsch, da das Positionierungszifferblatt die Drehzahl anzeigt, eine Schweißnaht sich jedoch um die Oberflächengeschwindigkeit kümmert. Wie ein Hersteller auf WeldingWeb einmal sagte, “wird die Geschwindigkeit beim Automatisieren oder Mechanisieren des Schweißens besser als Oberflächenzoll pro Minute des Teils betrachtet.””
Methode nach Oberflächengeschwindigkeit: Drehzahl in 3 Schritten einstellen
Die Drehzahl eines beliebigen Werkstücks mit beliebigem Durchmesser wird einfach in drei Schritten bestimmt:
- Wählen Sie eine Schweißgeschwindigkeit für Ihr Schweißverfahren und Ihren Schweißstoß – dieselbe Geschwindigkeit in ipm, die Sie beim manuellen Schweißen verwenden würden.
- Messen Sie den Außendurchmesser des Werkstücks an der Schweißstelle.
- In RPM umrechnen: RPM = Oberflächengeschwindigkeit ÷ (π × Durchmesser).
🔢 Berechnungsbeispiel
Sie möchten bei einem Rohr mit 12 in (300 mm) Außendurchmesser eine Schweißgeschwindigkeit von 8 in/min erreichen… das ergibt 12 * pi beziehungsweise 37.7 in. Sie benötigen 8/37.7 beziehungsweise .21 rpm. Sie schweißen ein Rohr mit 6 in (150 mm) Durchmesser bei 8 in/min… das ergibt 6 * pi beziehungsweise 18.85 in… Sie benötigen 8/18.85 beziehungsweise .42 rpm! 2x so viele rpm bei halbem Rohrdurchmesser… aber mit derselben Raupenlänge.
Nachstehend finden Sie durchschnittliche Bereiche der Oberflächengeschwindigkeit für verschiedene Schweißverfahren sowie die daraus resultierenden Drehzahlen für zwei gängige Durchmesser. Verwenden Sie diese Werte als Orientierung und prüfen Sie stets Ihre Schweißanweisung.
| Verfahrensklasse / Schweißstoß | Oberflächengeschwindigkeit (mm/min | in/min) | RPM bei Ø300 mm | RPM bei Ø600 mm |
|---|---|---|---|
| WIG-Wurzellage (GTAW) | 40–75 | 1.5–3 | 0.04–0.08 | 0.02–0.04 |
| WIG-Füll-/Decklage (GTAW) | 75–150 | 3–6 | 0.08–0.16 | 0.04–0.08 |
| MIG-Kurzlichtbogen (GMAW) | 200–400 | 8–16 | 0.21–0.42 | 0.11–0.21 |
| MIG-Sprühlichtbogen (GMAW) | 300–600 | 12–24 | 0.32–0.64 | 0.16–0.32 |
| Fülldrahtschweißen (FCAW) | 250–500 | 10–20 | 0.27–0.53 | 0.13–0.27 |
| Unterpulverschweißen (SAW), Eindrahtverfahren | 400–900 | 16–35 | 0.42–0.95 | 0.21–0.48 |
| SAW, Tandem-/Mehrdrahtverfahren | 900–2,000 | 35–79 | 0.95–2.1 | 0.48–1.06 |
| Auftragsschweißen von Hartauftrag | 150–300 | 6–12 | 0.16–0.32 | 0.08–0.16 |
| Bandplattieren / Auftragsschweißung | 100–250 | 4–10 | 0.11–0.27 | 0.05–0.13 |
| Orbitalschweißen von Rohren (Ø50 mm) | 60–200 | 2.4–8 | 0,38–1,27 U/min bei Ø50 mm | |
Bereiche der Oberflächengeschwindigkeit aus der üblichen Industriepraxis. RPM = Oberflächengeschwindigkeit ÷ (π × Durchmesser). Mit Ihrer WPS abgleichen.
Als Richtwert liegen die Drehzahlen von Tischgeräten zwischen 0 und 2.5 RPM, Schwerlast-Drehtische arbeiten im Bereich von 0.05 bis 2.0 RPM und die Oberflächengeschwindigkeiten beim Schweißen reichen von etwa 40 mm/min (WIG-Wurzellage) bis über 2.000 mm/min (Tandem-Unterpulverschweißen). Wenn Sie nicht selbst zum Taschenrechner greifen möchten, können Sie mit unserem Rechner für RPM und Oberflächengeschwindigkeit bei gegebenem Durchmesser auch die Oberflächengeschwindigkeit aus den RPM oder die RPM aus der Oberflächengeschwindigkeit berechnen.
Schritt 4: In Flachposition neigen und die Uhrposition bestimmen
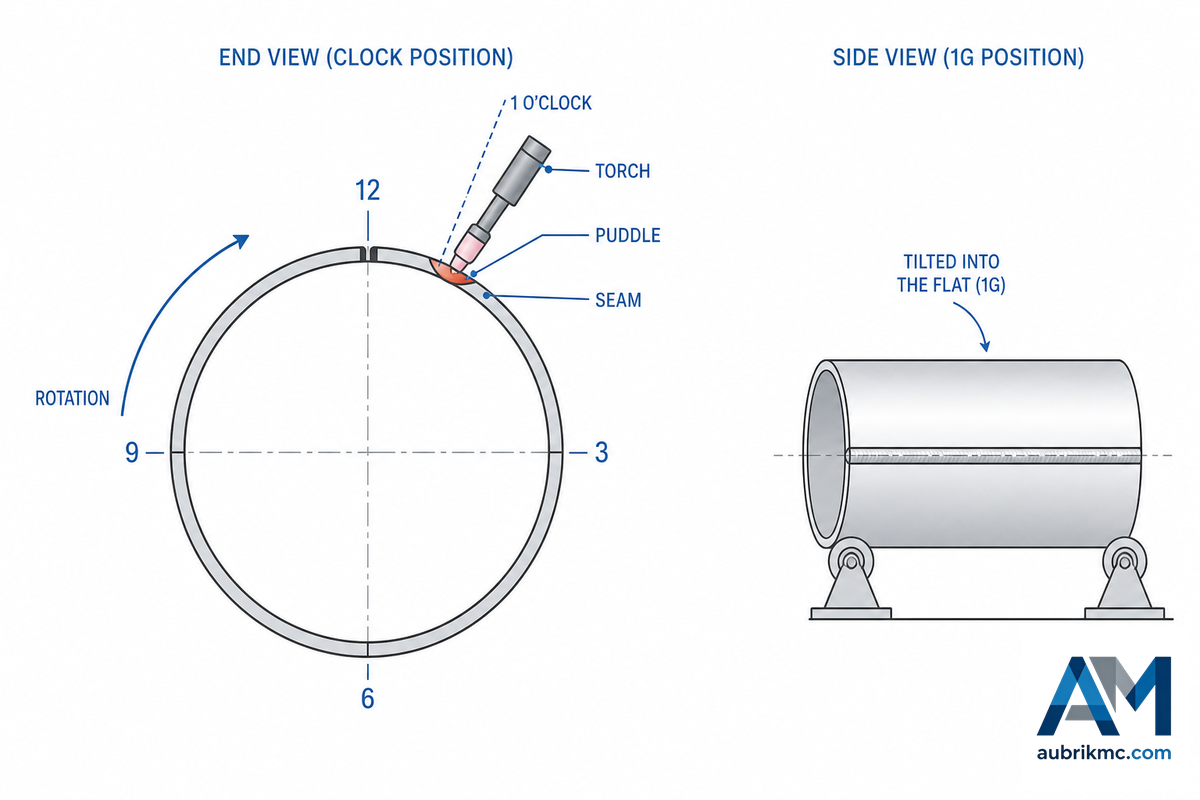
Schwenken Sie bei einem neig- und drehbaren Positionierer den Drehtisch so, dass der zu schweißende Schweißstoß in Flachposition liegt – der 1G-Position nach der Terminologie von AWS und ISO 6947:2019. Das Schmelzbad bleibt an der gewünschten Stelle, weil die Schwerkraft verhindert, dass es wegfließt. Dadurch entstehen gleichmäßige Kehlschenkellängen und eine glattere Schweißraupe, als sie beim Schweißen in Zwangslage erzielt werden kann.
Stellen Sie sich einen Behälterboden auf einem nicht neigbaren Tisch-Schweißpositionierer vor: Die Naht liegt halb vertikal, das Schmelzbad sackt ab und jede Lage weist an der Unterkante Einbrandkerben auf, während sich die Nahtüberhöhung kalt und rundlich auftürmt. Wird derselbe Schweißstoß in die flache 1G-Position geneigt, verschwindet der Fehler – derselbe Schweißer, derselbe Draht, aber eine einwandfreiere Schweißnaht mit weniger Schleifaufwand. Genau deshalb muss die jeweils aktive Naht während der Drehung des Werkstücks immer wieder in die Flachposition gebracht werden.
Bei einem gedrehten Rohr oder einer Rundnaht ist der Brennerwinkel entscheidend. Üblicherweise wird der Schweißbrenner leicht ansteigend vor dem oberen Totpunkt gehalten – beispielsweise in 1-Uhr-Position am Rohrende –, damit das Schmelzbad an der Naht anliegt und dort abkühlt und erstarrt, bevor es vor dem Lichtbogen absackt. Wird dieser Punkt überschritten, ziehen Sie zunächst das Schmelzbad hinterher, danach läuft der Schweißbrenner dem Schmelzbad nach. Die genaue Uhrposition hängt von Durchmesser, Strom und Schweißverfahren ab.
Den Positionierer auf das Schweißverfahren abstimmen: WIG, MIG und SAW
Die Einrichtung ist bei positionierergesteuerten Schweißarbeiten grundsätzlich gleich, die Art der Drehbewegung kann jedoch variieren. Für den Großteil der Werkstattarbeiten kommen zwei gängige Bewegungsabläufe infrage: kontinuierliche Drehbewegung für vollständig umlaufende Nähte und Positionieren und Schweißen für Schweißstöße, die weitergedreht und anschließend für den Schweißvorgang gehalten werden.
Passen Sie die Geschwindigkeit an das Schweißverfahren an, nicht umgekehrt. Wird ein Rohr mit 3 mm Wanddicke beim Unterpulverschweißen mit MIG-Schweißgeschwindigkeit bearbeitet, brennt der Lichtbogen durch die Wurzel; wird unter einem SAW-Kopf mit hoher Abschmelzleistung im WIG-Tempo gearbeitet, entsteht eine kalte, wulstige Schweißraupe, die ausgefugt werden muss. Die Drehzahl des Positionierers muss der tatsächlichen Abschmelzleistung des Lichtbogens folgen. Derselbe Positionierer eignet sich gleichermaßen zum manuellen, teilmechanisierten und automatischen Schweißen; erst die Abstimmung der Drehtischbewegung auf das Schweißverfahren macht aus handwerklichem Können einen reproduzierbaren Schweißprozess für unterschiedliche Schweißanwendungen und Schweißsysteme.
- WIG (GTAW): Ein Schweißpositionierer für das WIG-Schweißen arbeitet mit den niedrigsten Oberflächengeschwindigkeiten; stimmen Sie die Drehgeschwindigkeit des Drehtischs auf die Zuführung des Zusatzdrahts und die Geschwindigkeit des Schmelzbads ab. Gleichmäßigkeit ist hier wichtiger als Geschwindigkeit – ein gleichmäßig laufender Drehtisch erzeugt eine ebene Schweißraupe, die mit einem handgeführten Lichtbogen nur schwer beizubehalten ist.
- MIG/FCAW (GMAW): Mittlere Geschwindigkeiten lassen sich erreichen, indem zunächst das Schmelzbad mit einem Fußpedal oder einer Fernbedienung erzeugt und anschließend die Drehbewegung gestartet wird. Tischpositionierer mit variabler Drehzahl sowie Vorwärts- und Rückwärtslauf sind für diese Aufgabe geeignet.
- Unterpulverschweißen (SAW): Höhere Geschwindigkeiten, höhere Abschmelzleistungen. Die Ausrichtung des Positionierers wird mit einem Brennerstativ oder Schweißmanipulator so abgestimmt, dass das Pulver den Schweißstoß an dessen höchstem Punkt stets bedeckt. Ist der Positionierer Teil eines vollständig integrierten Systems, kann ein Bediener die Schweißung mit einem Fußpedal starten, woraufhin das Programm – einschließlich der Pausen für die Bildung des Schmelzbads und das Füllen des Endkraters – automatisch abläuft.
Eine lange gerade Naht oder eine Anwendung, bei der der Schweißbrenner selbst bewegt werden muss, erfordert mehr als einen Positionierer – dafür ist ein Säulen-und-Ausleger-Schweißmanipulator vorgesehen. Häufig wird dieses System zusammen mit dem Positionierer in einer Schweißzelle eingesetzt.
Fehler am Positionierer: 10 Probleme und ihre Lösungen
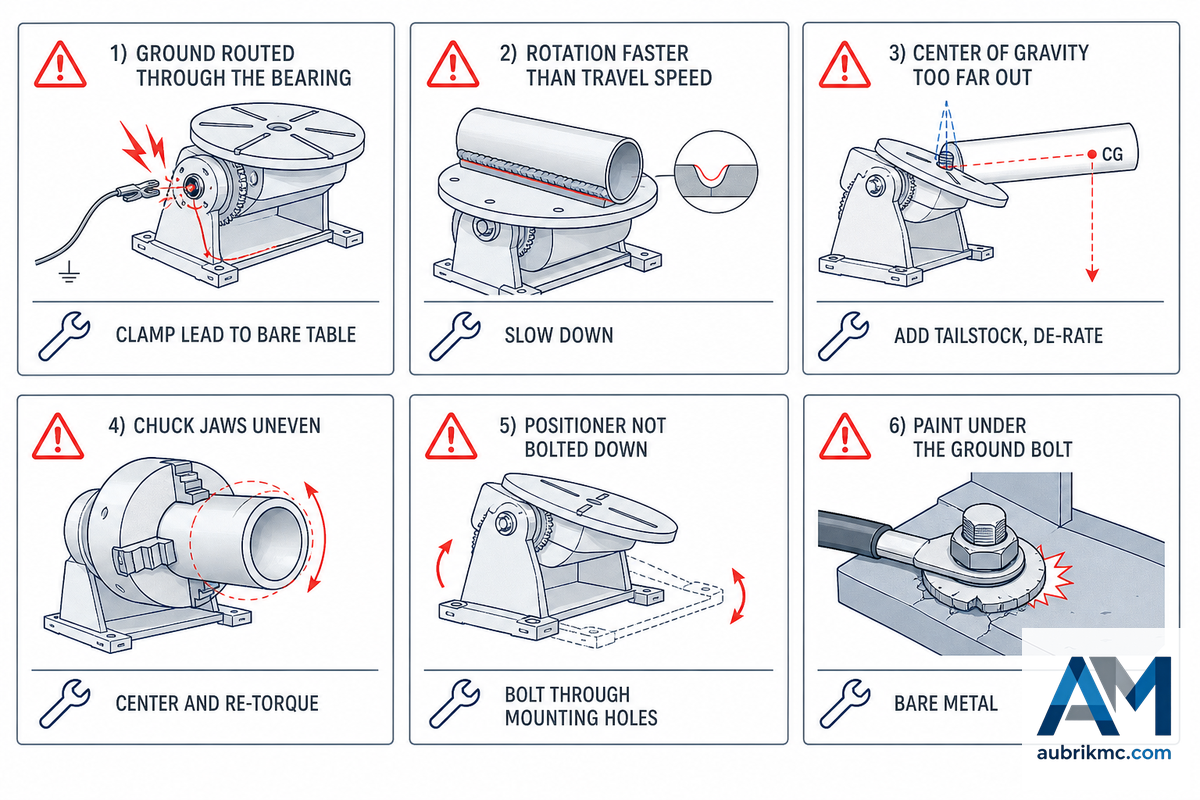
Die meisten Probleme mit Positionierern sind nicht maschinenbedingt, sondern entstehen durch die Einrichtung des Schweißprozesses durch den Anwender. Nachstehend finden Sie die häufigsten Fehler in der Werkstatt, ihre möglichen Kosten und geeignete Gegenmaßnahmen – beginnend mit dem fehlerhaften Masseanschluss, den OSHA 1910.254 als Anforderung an die Werkstückleitung und nicht nur als Qualitätsproblem behandelt.
| Fehler | Mögliche Schäden | Abhilfe |
|---|---|---|
| Schweißstrom fließt über Lager/Getriebe zurück | Durch Lichtbögen beschädigte Laufbahnen, zerstörter Antrieb/Encoder | Leitung an blankem Drehtisch anklemmen; Bürstenstromabnehmer bei rotierenden Drehtischen |
| Drehbewegung schneller als Schweißgeschwindigkeit | Einbrandkerben, überrollte Schweißraupe, Bindefehler | Oberflächengeschwindigkeit = Schweißgeschwindigkeit einstellen; verlangsamen |
| Schwerpunkt weit vor der Planscheibe | Motorstillstand, Umkippen, Getriebeverschleiß | Schwerpunkt auf der Achse halten; Reitstock ergänzen; Tragfähigkeit bei Überhang reduzieren |
| Spannbacken nicht gleichmäßig angezogen | Rundlauffehler, wandernder Lichtbogen, ungleichmäßige Schweißraupe | Werkstück zentrieren und Backen mit gleichem Drehmoment anziehen; Rundlauf ohne Schweißen prüfen |
| Spannkraft lässt beim Erwärmen/Abkühlen des Werkstücks nach | Werkstück verrutscht während des Schweißens, Ausschuss | Spannfutter nach dem Heften erneut prüfen; Wärmeausdehnung berücksichtigen |
| Unrundes Werkstück, feste Brennerhöhe | Lichtbogenlänge und Strom schwanken bei jeder Drehbewegung | Lichtbogenspannungs-/CTWD-Regelung verwenden oder Werkstück rundrichten |
| Positionierer nicht festgeschraubt | Kippt bei unerwarteter Krafteinwirkung | Durch die Befestigungsbohrungen verschrauben – auch Tischgeräte |
| Lack unter der Masseschraube belassen | Hochohmiger Masseanschluss, Spritzer, mangelhafte Schweißraupe | Lack vor dem Verschrauben bis auf das blanke Metall entfernen |
| Keine Start-/Endkrater-Verweilzeit bei einer vollständigen Rundnaht | Kaltüberlappung oder Endkraterriss am Nahtschluss | Startverweilzeit und Überlappung zum Füllen des Endkraters programmieren |
| Verschlissene Antriebsräder / Massebürsten | Drehzahlschwankung, unterbrochener Massekontakt | Nach einem Instandhaltungsplan prüfen und austauschen |
Ein häufiger Fehler muss nochmals hervorgehoben werden: Schneller ist nur selten besser. Ein zu schnell geführter Lichtbogen führt zu unzureichender Verschmelzung. Eine Drehbewegung oberhalb der Verfahrensgrenzen verursacht nachweislich Einbrandkerben und Bindefehler; Schweißleitfäden weisen übereinstimmend darauf hin, dass der Lichtbogen und nicht der Positionierer die Obergrenze bestimmt.
Wenn ein Positionierer nicht das richtige Werkzeug ist
Schweißpositionierer machen sich bezahlt, indem sie einzelne Werkstücke für das Schweißen in die richtige Lage bringen. Das bedeutet jedoch nicht, dass sie alle Probleme bei der Werkstückhandhabung lösen; deshalb sollte klar sein, wofür sie nicht geeignet sind.
- Schwere, lange Rohre und zylindrische Bauteile lassen sich besser auf Schweißrollenböcken drehen, die das Werkstück über seine Länge zwischen zwei Stützrollen aufnehmen. Anweisungen zum Einrichten finden Sie in der Betriebsanleitung für Rohr-Schweißrollenböcke.
- Bei einer langen, geraden Naht muss sich der Schweißbrenner bewegen – nicht das Werkstück. Für diese Aufgabe ist ein Säulen-und-Ausleger-Schweißmanipulator oder ein Portal erforderlich.
- Bei hohen Stückzahlen identischer Werkstücke bietet sich eine Roboterschweißzelle an, in der der Schweißpositionierer die Werkstückhandhabung innerhalb des Robotersystems übernimmt.
Die meisten Betriebe setzen alle drei Lösungen ein: einen Schweißpositionierer für Schweißbaugruppen, einen Rollenbock für Zylinder und bei steigenden Produktionsmengen einen Schweißmanipulator oder eine Schweißzelle. Zur Abstimmung der Ausrüstung auf ein bestimmtes Werkstück bieten unsere weiterführenden Artikel ausführliche Auswahlhilfen für Schwerlast-Schweißpositionierer und Schweißdrehtische.
Warum Schweißpositionierer im Jahr 2026 häufiger eingesetzt werden
Die Notwendigkeit, die Bedienung von Schweißpositionierern zu beherrschen, hat heute wenig mit der Technik und viel mit dem Fachkräftemangel zu tun. Die Berichterstattung von The Fabricator über Fachkräfte in der Schweißtechnik verdeutlicht den Mangel an qualifizierten Schweißern. Die Zahl der offenen Stellen für Schweißfachkräfte übersteigt beständig die Zahl der Berufseinsteiger – eine Lücke, die Betriebe nicht einfach durch zusätzliche Einstellungen schließen können. Fertigungsbetriebe müssen daher mit ihren vorhandenen Schweißfachkräften mehr Schweißnähte fertigstellen; da die Lichtbogenbrennzeit im Durchschnitt lediglich 10-15 % einer Schicht beträgt, ist das Positionieren der Schweißnähte in Wannenlage der kostengünstigste Ansatz. Die meisten Betriebe vollziehen diesen ersten Automatisierungsschritt, bevor sie überhaupt Roboterzellen in Betracht ziehen. Das Gesamtbild ist jedoch tatsächlich uneinheitlich: Das U.S. Bureau of Labor Statistics prognostiziert bis 2034 nur etwa 2 % Beschäftigungswachstum bei Schweißern, und die International Federation of Robotics weist darauf hin, dass kleineren Betrieben häufig die Integratoren und die Prozessplanung fehlen, um direkt auf Roboter umzusteigen. Genau deshalb ist der Schweißpositionierer relevant – er stellt einen Automatisierungsschritt dar, den ein kleiner Betrieb bereits heute ohne den Aufwand einer Roboterzelle umsetzen kann.
Dieser Markttrend spiegelt sich in den Verkaufsdaten wider: Branchenanalysten schätzen, dass der Bereich des automatisierten Schweißens etwa die Hälfte des gesamten Absatzes von Lichtbogenschweißausrüstung ausmacht und jährlich um rund 5-6 % gewachsen ist, wobei das Roboterschweißen noch höhere Wachstumsraten verzeichnet. Aus Käufersicht besteht eine unmittelbarere Maßnahme jedoch darin, Erdung, Einspannung und Geschwindigkeitseinstellungen der vorhandenen Schweißpositionierer im Betrieb zu standardisieren, bevor in neue Ausrüstung investiert wird. Bediener, die diese drei Abläufe beherrschen, sorgen dafür, dass sich die Investition in die Automatisierung auszahlt.
FAQ: Verwendung eines Schweißpositionierers
Wie wird ein Schweißpositionierer geerdet?
Antwort anzeigen
Die Werkstückleitung direkt am Drehtisch oder an der Planscheibe des Schweißpositionierers auf blankem Metall anschließen und sämtliche Farbe unter der Anschlussöse entfernen, damit der Strom vom Werkstück zurückfließt und nicht durch Lager oder Getriebe geleitet wird. Bei einem kontinuierlich drehenden Drehtisch wird die Erdung über eine Bürste, einen federbelasteten Kupferblock an der Rückseite des Drehtisches oder einen Schleifring übertragen, da eine fest angebrachte Klemme das Kabel aufwickeln würde. Eine mangelhafte oder über die Lager geführte Erdung verursacht Lochfraß an den Laufringen, beschädigt den Antrieb und führt zu minderwertigen Schweißnähten.
Mit welcher Geschwindigkeit sollte ein Schweißpositionierer laufen?
Antwort anzeigen
Die Drehzahl richtet sich nach der Umfangsgeschwindigkeit des Werkstücks, nicht nach der Anzeige am Drehtisch. Die für das Schweißverfahren erforderliche Umfangs- bzw. Verfahrgeschwindigkeit wählen – etwa 1,5–3 in/min für eine Wurzellage beim WIG-Schweißen und 8–16 in/min beim MIG-Schweißen – und anschließend mit RPM = Umfangsgeschwindigkeit ÷ (π × Durchmesser) in RPM umrechnen. Ein 12-Zoll-Rohr dreht sich bei 8 in/min mit etwa 0.21 RPM; ein 6-Zoll-Rohr benötigt bei derselben Geschwindigkeit 0.42 RPM. Für dieselbe Schweißnaht erfordern kleinere Durchmesser stets eine höhere Drehzahl.
Wie funktioniert ein Schweißpositionierer?
Antwort anzeigen
Ein Schweißpositionierer spannt ein Werkstück auf einem Drehtisch mit variabler Drehzahl; bei schwenkbaren Modellen lässt sich der Drehtisch zusätzlich neigen, sodass sich der Schweißstoß in Wannenlage befindet. Der Bediener stellt die Drehzahl ein und zündet den Lichtbogen, in der Regel mit einem Fußpedal; anschließend dreht sich das Werkstück gleichmäßig unter einem feststehenden Schweißbrenner, wodurch eine gleichmäßige Rundnaht entsteht, während die Schwerkraft das Schmelzbad in Position hält. Diese flache Wannenposition verbessert die Schweißnahtqualität und erhöht die Lichtbogenbrennzeit.
Kann ein Schweißpositionierer zum WIG-Schweißen verwendet werden?
Antwort anzeigen
Ja – WIG-Schweißen gehört zu den am besten geeigneten Anwendungen, da eine gleichmäßige Drehbewegung die konstante Verfahrgeschwindigkeit gewährleistet, die beim Handschweißen nur schwer einzuhalten ist. Den unteren Bereich des Drehzahlbereichs verwenden und die Drehtischgeschwindigkeit auf die Zufuhrgeschwindigkeit des Zusatzwerkstoffs abstimmen.
Was ist der Unterschied zwischen einem Schweißpositionierer und einem Schweißrollenbock?
Antwort anzeigen
Ein Schweißpositionierer spannt eine Schweißbaugruppe an einem Punkt ein – üblicherweise an einem Spannfutter oder einer Planscheibe – und kann sie sowohl neigen als auch drehen, wodurch er sich für einzelne Bauteile und Spannvorrichtungen eignet. Ein Schweißrollenbock nimmt einen langen Zylinder auf zwei Rollensätzen auf und dreht ihn ausschließlich um seine eigene Achse, wobei das Gewicht von Rohren, Tanks und Behältern über die Länge verteilt wird. Für flexible Neige- und Drehbewegungen ist der Schweißpositionierer zu wählen, für lange runde Werkstücke der Schweißrollenbock.
Wie wird ein Werkstück im Spannfutter eines Schweißpositionierers zentriert?
Antwort anzeigen
Das Werkstück an der Stirnfläche des Spannfutters anlegen, die drei selbstzentrierenden Backen gleichmäßig festziehen und das Werkstück von Hand drehen, um vor dem Zünden des Lichtbogens den Rundlauf zu prüfen. Nach dem Heften den festen Sitz erneut prüfen, da Wärme die Einspannung verändern kann.
Sie suchen einen passend dimensionierten Schweißpositionierer für Ihr Werkstück?
Aubrik fertigt verschiedene Schweißpositionierer, Rollenböcke und komplette Schweißlösungen, die vor dem Versand gründlich geprüft und kalibriert werden; häufig benötigte Ersatzteile sind kurzfristig verfügbar. Teilen Sie uns die Abmessungen und das Gewicht Ihres Werkstücks sowie das verwendete Schweißverfahren mit, und wir fertigen eine auf Ihre Anforderungen abgestimmte Maschine.
Schweißpositionierer entdecken →Über diesen Leitfaden
Dieser Bedienungsleitfaden wurde von den technischen Mitarbeitern von Wuxi ABK Machinery (Aubrik) auf Grundlage etablierter bewährter Verfahren und Veröffentlichungen der Schweißindustrie zusammengestellt. Dazu gehören Informationen aus OSHA 1910.254, AWS/ANSI Z49.1, ISO 6947:2019 und The Fabricator sowie Betriebserfahrungen, die Schweißer in Schweißforen geteilt haben. Bestimmte Werte – etwa Drehzahl, Winkelstellung des Schweißbrenners und Tragfähigkeitsreduzierungen – variieren je nach Maschine, Schweißdraht und Schweißstoß; dem tragen wir Rechnung, da sich die optimalen Einstellungen des Schweißpositionierers nur durch eine Probeschweißung an Ihrem Werkstück ermitteln lassen.
Literatur und Quellen
- OSHA 1910.254 — Lichtbogenschweißen und -schneiden — U.S. Occupational Safety and Health Administration
- OSHA 1910.212 — Allgemeine Anforderungen an alle Maschinen (Schutzeinrichtungen) — U.S. Occupational Safety and Health Administration
- OSHA 1926.351 — Lichtbogenschweißen und -schneiden (Bauwesen) — U.S. Occupational Safety and Health Administration
- Grundlagen der Schweißsicherheit (auf Basis von ANSI Z49.1) — American Welding Society
- 5 Dinge, die Schweißer über Schweißpositionierer wissen müssen — The Fabricator / The Welder (Jason Ladd, Koike Aronson)
- Drehen mit Tisch-Schweißpositionierern beim Schweißen von Rohren — The Fabricator
- Perspektiven, Trends und Vergütung für Schweißfachkräfte (AWS-Daten) — The Fabricator / American Welding Society
- Schweißer, Brennschneider, Weichlöter und Hartlöter — Handbuch zu den Berufsaussichten — U.S. Bureau of Labor Statistics







