Póngase en contacto con la empresa Aubrik

ANSI/RIA R15.06-2025
Certificación ISO 9001
Conformidad CE
Celda de soldadura robotizada
Celda de soldadura robotizada Aubrik: automatización prediseñada para fabricantes de todo el mundo
Los sistemas de robots industriales para celdas de soldadura robotizada de Aubrik se entregan prediseñados, preensamblados y listos para soldar desde nuestra fábrica en 1-3 días, no en 4-8 semanas. La celda Q-Spark que usted elija combina cualquier robot de soldadura de 6 ejes (con alcance de 1.4m o 2m) con un PLC de seguridad Allen Bradley Compact GuardLogix, fusión de visión activa-pasiva y una selección de 4 variantes probadas en campo y listas para operar, diseñadas conforme a las especificaciones ANSI/RIA, ISO 9001 y CE para compradores de 8 países.
- 4 configuracionesBanco de trabajo fijo / Inclinación de un eje / Mesa giratoria de un eje / Posicionador de dos ejes
- Alcance del robot1.4m o 2m, brazo robótico de soldadura de 6 ejes
- Rango de carga útilPosicionador de 300 kg / mesa giratoria de 500 kg / OEM personalizado de hasta 10,000 lb
- Procesos de soldaduraMIG, TIG, láser, soldadura por puntos: acero, aluminio y titanio
26 años
de fabricación
1,000 conjuntos
de capacidad / año
±0.05–0.08 mm
Repetibilidad (aplicaciones de grado aeroespacial)
Instalación en 1–3 días
+ puesta en marcha en 1–2 semanas
Por qué la soldadura manual cuesta más de lo que parece y cómo una celda de soldadura robotizada reduce la brecha
“Automatice solo cuando opere diez arcos de soldadura manuales”: esa antigua regla general de la industria ya no es aplicable. Los fabricantes de volumen medio y alta variedad informan un retorno de la inversión de 12-24 meses con celdas de soldadura robotizada, que se reduce a tan solo 8-14 meses con una operación de dos turnos. Cada celda de soldadura robotizada es un sistema de automatización integrado compuesto por un robot de 6 ejes, una fuente de poder digital activa para soldadura, un posicionador, un cerramiento de seguridad y un controlador inteligente; se vende prediseñada para que los ciclos de instalación se midan en días, no en semanas.
La capacidad de producción de la soldadura manual se mantiene muy por debajo de los niveles de las economías de producción modernas. Como determinó un informe técnico reciente sobre el retorno de la inversión en robots, los soldadores manuales generalmente solo alcanzan una productividad con el arco encendido del 20-30% durante un turno de 8 horas (es decir, 1.6-2.4 horas productivas). Una celda de soldadura robotizada eleva esta cifra de arco encendido al 70-85%, lo que permite realizar 3-5 veces más soldaduras por turno. Dado que, según la American Welding Society, se proyecta que solo en Estados Unidos se necesitarán más de 330,000 soldadores calificados para 2028, y que las prácticas de seguridad del sector se basan en las normas de robótica de OSHA que hacen referencia a ANSI/RIA R15.06, esto se ha convertido en un problema de contratación y ya no en una disyuntiva de productividad.
El ciclo de los defectos: por qué la soldadura manual llega a su límite
Los soldadores suelen registrar una tasa promedio de defectos del 5-8% en las juntas soldadas manualmente en taller debido a la fatiga humana y a los cambios de posición, un costo que ninguna tasa de arco individual ni sistema de monitoreo de procesos puede controlar. Las celdas Q-Spark utilizan un sistema de visión activa-pasiva para regular la estabilidad del arco frente a variaciones dinámicas de la junta y de la colocación, y mantienen las tasas de defectos por debajo del 1% en las series de producción habituales de alta variedad observadas por la prensa especializada, como se detalla en estos casos de estudio.
Para ser claros: esto no sucede sin un control razonable del dispositivo de sujeción. Cualquier operador, sea humano o robot, requiere que las piezas de trabajo se mantengan en estado armado dentro de una tolerancia aproximada del 50% del diámetro del alambre de soldadura. Este puede ser un costoso “talón de Aquiles” para quienes adquieren soldadura robotizada por primera vez, pero no con una celda Q-Spark; todas las variantes se fabrican con interfaces de montaje de cambio rápido para dispositivos de sujeción incluidas desde fábrica.
[SYS-01] MARCO DE DECISIÓN
Serie Aubrik Q-Spark: 4 configuraciones y un marco para tomar la decisión
La primera decisión siempre corresponde a su pieza, no al robot. Las variantes Q-Spark difieren en capacidad de carga útil, disponibilidad de ejes de rotación y especialidad de aplicación, no en la marca ni el modelo del robot. El sistema de soldadura seleccionado se entrega completamente diseñado con un plazo de instalación de 1-3 días y utiliza el mismo sistema robótico y Allen Bradley GuardLogix en las cuatro celdas Q-Spark, lo que garantiza la uniformidad del sistema y una rápida implementación, además de proporcionar la modularidad necesaria para futuros cambios de producción.
[FEED-01] ACTIVO
[SYS-ARCH] PREINTEGRADO
Arquitectura del sistema de soldadura Q-Spark: qué incluye el sistema de soldadura robotizada
Cada sistema de soldadura Q-Spark se suministra como una celda completa de soldadura robotizada que incluye cinco subsistemas preintegrados: el robot de soldadura de 6 ejes, la fuente de poder digital para soldadura con alimentador de alambre, el posicionador (que varía según la versión), el cerramiento de seguridad con PLC Allen Bradley GuardLogix y el conjunto de visión activa-pasiva. Esta arquitectura integral es lo que distingue a un sistema prediseñado de soldadura robotizada de una integración personalizada: enviamos el sistema de soldadura como una unidad ensamblada y probada, no como una lista de componentes de soldadura robotizada. El robot de soldadura por arco de cualquier celda Q-Spark se verifica y calibra en Wuxi antes del envío e incluye una prueba de aceptación en fábrica (FAT), que el cliente puede presenciar en las instalaciones o a distancia. Las ofertas de robots de soldadura de proveedores de gama baja que se anuncian como listas para conectar y usar terminan siendo las más costosas cuando deben sustituirse para nuevas geometrías de junta en el año 3, una trampa de ampliación del alcance que los ingenieros de Aubrik evitan al verificar la plataforma Q-Spark para posteriores modificaciones modulares. Cualquier máquina de soldadura robotizada implementada sin esta disciplina de ingeniería se convierte en un costo oculto que sin duda sale a la luz en los años 2 y 3.
[DATA-MATRIX] ESPECIFICACIONES
Marco de decisión para 4 configuraciones
| Configuración | Alcance del robot | Carga útil | Mesa giratoria / Posicionador de soldadura | Aplicación ideal | ANSI/RIA |
|---|---|---|---|---|---|
| Banco de trabajo fijo | 1,4 m / 2 m | N/D (estacionario) | 3 plataformas de trabajo con interfaces de cambio rápido para dispositivos de sujeción | Piezas de trabajo pequeñas y medianas, volumen bajo a medio, juntas sencillas | R15.06-2025 |
| Posicionador de soldadura inclinable de un eje | 1,4 m / 2 m | 300 kg | Mesa giratoria de 1.8 m × 0.8 m, 1–2 posicionadores de un eje con cabezal motriz y contrapunto | Piezas de trabajo que requieren rotación o inclinación, volumen medio, orientaciones de junta complejas | R15.06-2025 |
| Mesa giratoria de un eje | 1,4 m / 2 m | 500 kg | Panel cuadrado de 1.4 m × 1.1 m o circular de Ø1.5 m | Piezas de trabajo grandes, soldadura circunferencial de alto volumen (piezas cilíndricas) | R15.06-2025 |
| Posicionador de soldadura de dos ejes | 1,4 m / 2 m | 300 kg | Plato de sujeción circular de Ø0.5 m, posicionadores tipo L | Soldadura compleja en múltiples ángulos, producción de alta variedad, juntas multidireccionales de precisión | R15.06-2025 |
01
[CFG-FW]
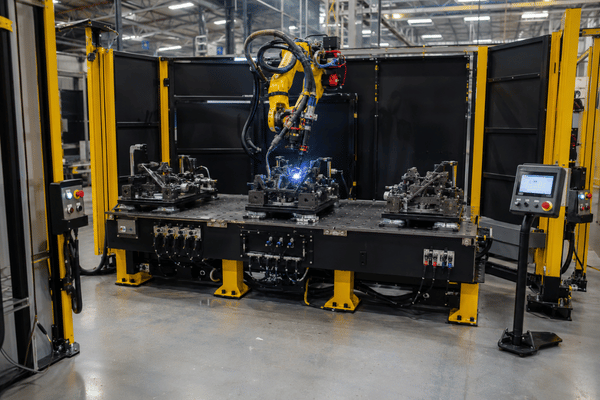
Banco de trabajo fijo: Q-Spark FW
Tres estaciones de trabajo con interfaces precableadas para el sistema de cambio rápido de dispositivos de sujeción. Disponible con seguimiento láser de junta para mejorar la precisión. Se suministra con 3 botoneras y una pantalla táctil opcional para la estación de trabajo.
Ideal para
Fabricación a pequeña escala que busca una entrada rentable a la automatización de la soldadura, con juntas sencillas y repetibles.
02
[CFG-IT]
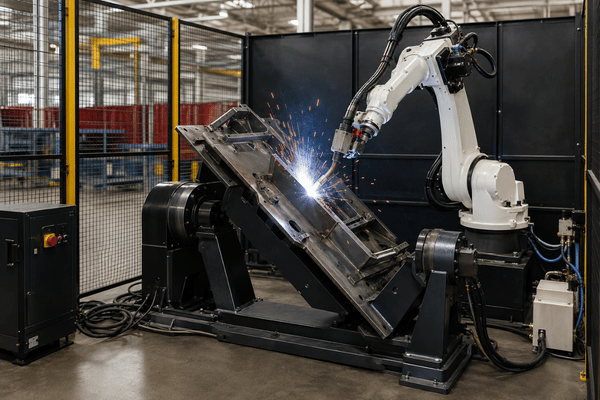
Inclinación de un eje: Q-Spark IT
Uno o dos posicionadores de un eje con cabezal motriz y contrapunto: máximo de 300kg. También se puede elegir entre limpiadores de antorcha y seguimiento láser de junta para aplicaciones de soldadura complejas. Admite cambios de ángulo para piezas de trabajo irregulares.
Ideal para
Talleres de alta variedad donde las piezas no pueden soldarse eficientemente en una posición fija: ahorra el tiempo de rotación manual.
03
[CFG-XY]
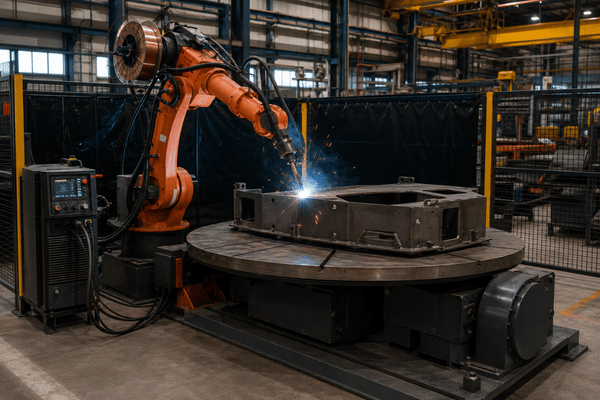
Mesa giratoria de un eje: Q-Spark XY
Mesa giratoria horizontal de un eje: máximo de 500kg. El equipo incluye un soporte para carrete de alambre y un sistema digital de soldadura con alimentador de alambre. Para soldar piezas de trabajo grandes; hay una configuración especial disponible.
Ideal para
Piezas de trabajo grandes y soldadura circunferencial de alto volumen en piezas cilíndricas donde la uniformidad de las soldaduras es importante.
04
[CFG-2X]
Tipo L de dos ejes: Q-Spark 2X
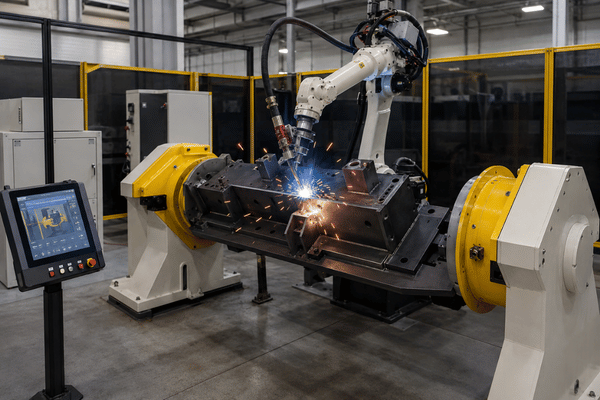
Uno o dos posicionadores tipo L, de un eje y movimiento bidireccional, con una capacidad máxima de 300kg cada uno. Disponible con una segunda pantalla táctil para la estación de trabajo y seguimiento láser de junta para aplicaciones con juntas difíciles. La mayor versatilidad de la línea de productos Q-Spark.
Ideal para
Soldadura multidireccional de piezas de trabajo complejas: diversas necesidades de producción en una sola celda.
Prediseño frente a integración personalizada: punto de cruce en capacidad de producción, tiempo hasta la producción y costo total
La elección entre una celda Q-Spark prediseñada, una solución construida por un integrador personalizado y la continuidad de la soldadura manual rara vez depende del desempeño del robot: los robots suelen representar solo entre el 25 y el 40 por ciento del costo total del proyecto, lo que deja margen para la ingeniería, el diseño de integración y la instalación de dispositivos de sujeción. Una comparación honesta no debe basarse en calificaciones de bajo/medio/alto, sino aplicar cifras específicas a las seis categorías siguientes. Con demasiada frecuencia, los fabricantes eligen principalmente en función del costo inicial y descuidan el valor a largo plazo, la razón estructural por la que las cotizaciones de Aubrik desglosan los cinco factores que aparecen en la tabla.
[PERF-01] Resumen del retorno de la inversión
Cifras promedio de la industria cuando una celda Q-Spark sustituye a 2-3 soldadores manuales (instalación con dos turnos).
12–24meses
Retorno de la inversión habitual (un turno)
8–14meses
Rango de retorno de la inversión con dos turnos
3–5×
Soldaduras por turno frente a soldadura manual
$220–450K
Reasignación anual de mano de obra / celda
Análisis del punto de cruce de la capacidad de producción
| Dimensión | Aubrik Q-Spark (prediseñada) | Solución de integrador personalizado | Soldadura manual |
|---|---|---|---|
| Tiempo hasta la producción | Instalación en 1–3 días + puesta en marcha en 1–2 semanas | 4–8 semanas de ingeniería + integración | N/D (mano de obra existente) |
| Tiempo con el arco encendido (turno de 8 horas) | 70–85% (5.6–6.8 h) | 70–85% (5.6–6.8 h) | 20–30% (1.6–2.4 h) |
| Repetibilidad | ±0.05–0.08 mm | Varía según el integrador | ±0.5–1.0 mm |
| Tasa de defectos (por junta) | <1% (series de producción validadas) | Varía | 5–8% |
| Mejora del tiempo de ciclo frente al proceso manual | 2.5–3.2× | 2.0–4.0× | Referencia |
| Plataforma del PLC de seguridad | Allen Bradley Compact GuardLogix (estándar) | Varía según el integrador | N/D |
| Previsibilidad de costos | BOM estandarizada, alcance definido | Depende de la ingeniería, con riesgo de ampliación del alcance | Depende de la mano de obra |
| Disponibilidad mundial de repuestos | Red mundial de Allen Bradley | Específico del integrador | N/D |
Adopción en el mercado
Limitaciones de la arquitectura del sistema
Casos en los que una solución prediseñada no es adecuada: Si la geometría de su pieza de trabajo requiere un alcance robótico de 3 metros, movimiento coordinado de varios brazos o un alimentador personalizado para metales de aporte patentados, el nivel OEM completo se diseña en torno al bastidor Q-Spark estándar, con lo que la entrega pasa a 8–14 semanas. La elección no es entre prediseñado y personalizado; consiste en determinar qué nivel de personalización se adapta a su aplicación.
Eficiencia de producción
Fuente: (análisis de la industria realizados por EVS International, Codinter Americas, Kinetic Tech y Zhouxiang. Datos de referencia corroborados con IFR World robotics 2025 y datos laborales de AWS).
De la industria automotriz a la aeroespacial: 4 sectores de aplicación con desempeño documentado
[ IND-01 ]
Fabricación automotriz
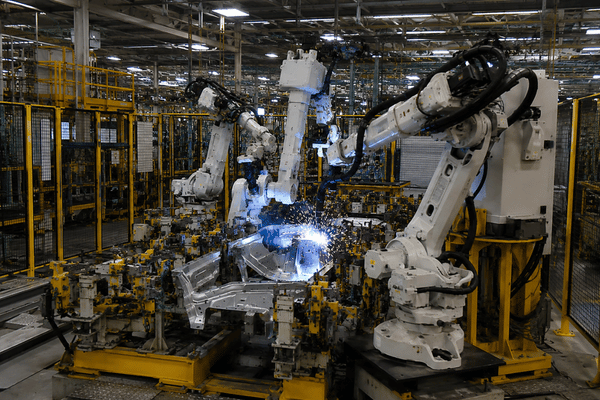
En la industria automotriz, el 38-42% de las nuevas instalaciones de equipos entre 2024 y 2025 corresponderá al ensamble de carrocerías o chasis, donde la soldadura por puntos es el principal segmento de aplicación individual. Las plataformas Q-Spark FW y XY cumplen los requisitos del sector automotriz con ciclos rápidos de soldadura de 4 segundos por punto, cambios de referencia para alta variedad y bajo volumen en menos de 15 minutos y soldadura láser en conjuntos de techo y cajuela de alta resistencia. La patente USPTO US20240097283A1 (2024) documenta el desarrollo continuo de celdas integradas para soldar módulos de baterías.
[ IND-02 ]
Fabricación de maquinaria pesada
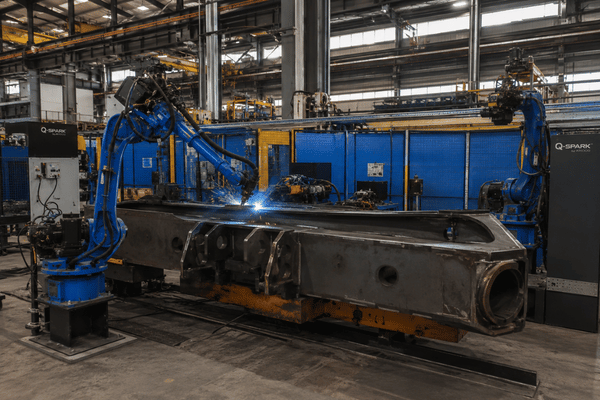
Para aplicaciones con piezas de trabajo grandes —brazos horizontales de excavadoras, bastidores de maquinaria agrícola, conjuntos de grúas y subconjuntos de vehículos de construcción—, Q-Spark XY (mesa giratoria de 500 kg, panel circular de Ø1.5 m) y Q-Spark 2X (posicionadores tipo L de dos ejes) manejan la geometría y mantienen la misma envolvente de seguridad ANSI/RIA R15.06-2025. La confiabilidad durante un ciclo de vida útil de 10-15 años es la métrica dominante en este caso, no el tiempo de ciclo. Para soldaduras largas en brazos horizontales y secciones estructurales giratorias, Aubrik complementa estas celdas con nuestros manipuladores de soldadura de columna y brazo horizontal y equipos especializados de manipulación para soldadura de tuberías (serie FWM), que se combinan con la celda Q-Spark para completar los flujos de ensamble estructural.
[ IND-03 ]
Componentes aeroespaciales
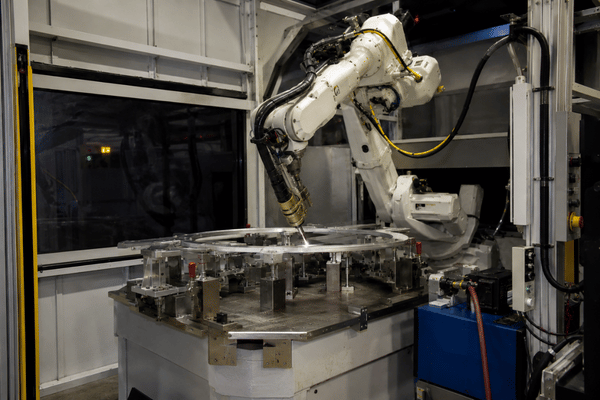
La repetibilidad requerida para componentes aeronáuticos, incluidas piezas de motores, secciones de fuselaje y trenes de aterrizaje, es de 0.05-0.08mm conforme a las especificaciones de desempeño de robots ISO 9283. Con nuestra celda Q-Spark, el aluminio ligero y el titanio, los materiales preferidos en el sector aeroespacial para conjuntos eficientes en el consumo de combustible, se sueldan fácilmente con una potencia láser de hasta 50 vatios. El PLC Allen Bradley GuardLogix se implementa para operar enclavamientos de seguridad de categoría 4 conforme a ISO 13849-1. Los cerramientos estancos a la luz están disponibles como opción para las máquinas láser con la configuración Q-Spark XY/2X.
[ IND-04 ]
Producción industrial general
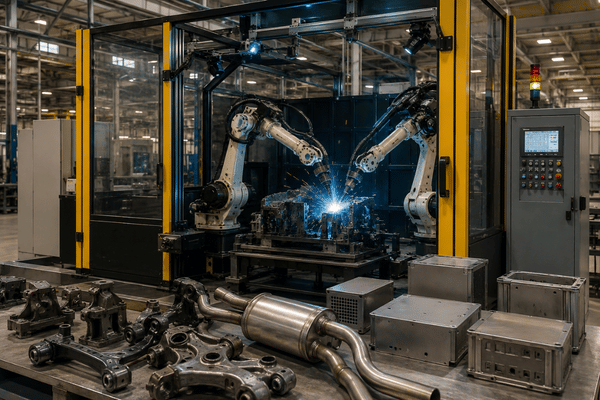
Las piezas de alta variedad y volumen bajo a medio incluyen soportes de motor, componentes de suspensión, silenciadores y gabinetes electrónicos. Un ejemplo interesante destacado en el caso de estudio de The Fabricator sobre Violas Metall demostró que modernizaron su sistema de visión artificial y lograron que la máquina generara ciclos para nuevos productos en 10-15 minutos. Los clientes reciben celdas Q-Spark preintegradas con el mismo sistema de visión activa-pasiva.
ESPECIFICACIONES Y DATOS DEL SISTEMA
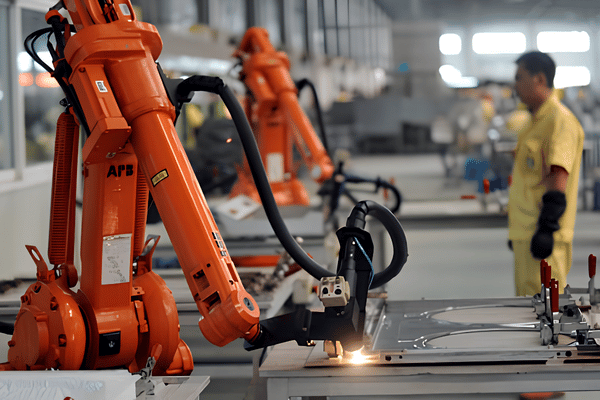
Un sistema de soldadura robotizada Aubrik responde a una prioridad diferente en cada sector: velocidad de ciclo en la industria automotriz, repetibilidad en el sector aeroespacial, adaptación modular de las piezas de trabajo en maquinaria pesada y flexibilidad para alta variedad en la fabricación industrial general. La falta de uniformidad de la soldadura crea una disyuntiva que retrasa el tiempo de ciclo automotriz entre 12–18 horas por turno e incrementa los gastos de retrabajo entre 5–8%, una brecha que los ingenieros de Aubrik reducen con la plataforma de celdas Q-Spark. Cada celda Q-Spark se envía desde la fábrica de Aubrik en Wuxi después de una prueba de aceptación en fábrica (FAT), a la que el comprador puede asistir en persona o de manera remota. Esta plataforma compartida es la ventaja intersectorial que nos permite mantener estables la uniformidad de los repuestos y la continuidad de la capacitación para los compradores que operan plantas mixtas de producción automotriz y maquinaria pesada. Aubrik certifica cada celda conforme a las especificaciones de los compradores industriales de los cuatro sectores objetivo, la razón estructural por la que los fabricantes pequeños y medianos eligen Q-Spark frente a las ofertas fragmentadas de los integradores. Todas las celdas Aubrik Q-Spark se envían directamente desde nuestra fábrica de Wuxi, donde usted puede recorrer la línea en persona o presenciar de manera remota la prueba de aceptación en fábrica (FAT) antes de la aprobación. Después, seguimos brindando asistencia mediante capacitación sobre la plataforma estandarizada, lo que mantiene uniformes los procedimientos de mantenimiento, las habilidades de los operadores y la logística de repuestos, sin importar si su instalación trabaja con maquinaria pesada, productos automotrices, componentes aeroespaciales o fabricación industrial general. Aubrik certifica cada celda conforme a las especificaciones de los compradores industriales en los cuatro sectores objetivo que atendemos, la razón estructural por la que los fabricantes pequeños y medianos eligen Q-Spark frente a las ofertas fragmentadas de los integradores.
Los sistemas de visión Q-Spark ejecutan una fusión activa-pasiva: cámaras CCD industriales pasivas de alta resolución que capturan con luz natural y un sensor de luz estructurada o láser que genera una nube de puntos 3D; la segmentación avanzada se ejecuta mediante un módulo de atención convolucional y redes YOLOv8n-seg, con la nube de puntos 3D superpuesta en un plano 2D.
- Los sensores de arco monitorean la estabilidad del arco y el sistema se activa cuando se producen disparos por cortocircuito.
- Los sensores de temperatura regulan la entrada de calor para evitar el desenfoque del aluminio u otras aleaciones sensibles a la temperatura en estructuras de aluminio de pared delgada.
- Los sistemas de detección de colisiones pueden detener el movimiento del robot después de una colisión para ayudar a proteger la antorcha de soldadura y el robot.
- Un lazo adaptable actualizará la velocidad de fusión, el voltaje y el ángulo de la antorcha a partir de los datos recopilados en tiempo real por los sensores.
Este conjunto de sensores elimina la paradoja de la experiencia en campo: la soldadura robotizada no consiste en “configurar y olvidarse”. El estándar moderno, publicado en la patente US20230123712A1(trayectorias de soldadura simuladas) y presentado en artículos de la prensa especializada sobre modernizaciones de sistemas de visión, es la detección en lazo cerrado con parámetros ajustables. Las celdas Q-Spark incluyen este conjunto de fábrica, en lugar de ofrecerlo como complemento. Esto elimina una de las trampas de ampliación del alcance más frecuentes y problemáticas en la implementación de la soldadura robotizada.
La programación fuera de línea lleva a la práctica el tiempo de arco encendido que se simula. Las celdas Q-Spark reproducen los procedimientos tradicionales de programación fuera de línea: los ingenieros pueden programar una familia completamente nueva de números de pieza en su simulador de escritorio y después descargar ese programa en la HMI de la celda durante el cambio de turno. Este flujo de trabajo permite que la tecnología fuera de línea se adapte a fabricantes que manejan 30+ SKU: la programación no se detiene.
El control de salpicaduras es la otra dimensión de calidad que distingue a un sistema automatizado de soldadura bien diseñado de una integración de catálogo. Las celdas Q-Spark combinan una antorcha de soldadura anticolisión con estaciones opcionales de limpieza automática de antorchas, y la fuente de poder digital para soldadura incorpora un control de forma de onda que reduce las salpicaduras. El proceso de soldadura resultante mantiene la uniformidad durante series de producción prolongadas: esa es la base de las mejoras en la optimización de la capacidad de producción documentadas en esta guía.
Los fabricantes a gran escala han invertido en operaciones con celdas gemelas que ofrecen ventajas asociadas de optimización combinada. Con cada celda Q-Spark adicional, se maximiza la inversión en el conjunto del PLC, así como en la visión y capacitación del operador. En España y Alemania contamos con implementaciones multicelda para fabricantes que lograron poner en marcha una segunda celda en 2 semanas, ya que se comisionó conforme al procedimiento de puesta en marcha de la primera celda.
Seguridad, conformidad y certificaciones: ANSI/RIA, ISO 9001 y CE para compradores internacionales
Los procesos de soldadura presentan sus propios peligros: calor, luz del arco, humos y elementos robóticos en movimiento. La envolvente de seguridad de una celda Q-Spark no es algo que se aplique a un equipo, sino parte de la ingeniería que permite implementar una celda en el mercado. Las celdas Aubrik Q-Spark también incluyen de forma integral el cumplimiento de ANSI/RIA R15.06-2025 (la versión más reciente de la norma estadounidense de seguridad para robots en el lugar de trabajo), ISO 9001:2015 y CE 2006/42/EC.
[REF-DOC]
El alcance de seguridad se basa en la revisión más reciente de ISO 10218-1:2025 para robots industriales y en la página de referencia complementaria de las normas de robótica de OSHA para la implementación en lugares de trabajo de Estados Unidos.
ANSI/RIA R15.06-2025
Certificación ISO 9001:2015
CE 2006/42/EC
Conformidad con AWS Z49.1
AWS D1.1 para estructuras
Repetibilidad ISO 9283
ISO 10218-1/2:2025
6 componentes de seguridad: estándar en cada celda Q-Spark
[CTRL-01]
Puertas de acceso con enclavamiento
Todos los accesos cuentan con enclavamientos de seguridad de alta calidad. Si se abre una puerta durante la operación del robot, el movimiento se detiene de inmediato para eliminar el riesgo de colisión o exposición.
[CTRL-02]
Protección mediante cortina de luz
Un haz prácticamente invisible cubre los puntos de entrada a una celda. Si se interrumpe, el movimiento del operador se detiene de inmediato, como una capa de seguridad adicional a las puertas con enclavamiento de seguridad en plantas con tránsito muy intenso.
[CTRL-03]
Extracción de humos integrada
Captura los humos de soldadura en la fuente para impedir su dispersión. Puede conectarse a ductos y sistemas centrales de extracción de humos.
[CTRL-04]
Allen Bradley Compact GuardLogix + HMI de 12″
PLC de seguridad (HMI a color de 12″): controla todos los componentes de seguridad, activa alarmas de falla y proporciona funciones de parada de emergencia para el operador.
[CTRL-05]
Botones de parada de emergencia
Dentro y fuera de la celda hay paradas de emergencia (E-stops) de fácil acceso. Al presionar cualquier botón, el movimiento del robot y de la soldadura se detiene prácticamente al instante.
[CTRL-06]
Protección contra la luz del arco y recintos estancos a la luz
Los paneles opacos o tintados bloquean la intensa luz del arco, protegen los ojos y atenúan el resplandor ambiental. Las celdas láser incorporan un sistema de contención láser totalmente cerrado y estanco a la luz, adecuado para operaciones de clase 4.
Los recintos modulares reducen el espacio ocupado en planta para adaptarse a necesidades específicas del proceso. Se instalan rápidamente con herramientas sencillas y están diseñados para integrar de forma ordenada los equipos contiguos u otras celdas.
“La selección de Compact GuardLogix fue deliberada: cuando una celda se envía a España, Alemania o Brasil, el proveedor local de automatización Rockwell del comprador ofrece unidades PLC de repuesto en un plazo de 48 horas. Desde 2019, hemos realizado envíos a ocho países; el nivel de seguridad uniforme mantuvo la viabilidad de nuestro servicio de garantía en toda esa zona geográfica.”
DOC_ID: PROC-2026
Guía de compras — Plazos de entrega, niveles de personalización, garantía y factores de precio
La mayoría de las cotizaciones de celdas de soldadura robotizada ocultan los verdaderos factores de costo detrás de una sola cifra. Esta guía divide la decisión de compra en cuatro dimensiones transparentes para que los compradores puedan comparar las cotizaciones de Aubrik con las propuestas de integradores en condiciones equivalentes.
El marco de compras que se presenta a continuación hace referencia al cumplimiento de la norma de gestión de la calidad ISO 9001:2015 en cada etapa de entrega.
| Fase | Configuración Q-Spark estándar | Semipersonalizada (Q-Spark + opciones) | OEM totalmente personalizado |
|---|---|---|---|
| Respuesta a la solicitud de cotización | 24 horas | 48–72 horas | 5–7 días (revisión de ingeniería) |
| Ingeniería y fabricación | 4–6 semanas | 6–8 semanas | 10–14 semanas |
| Prueba de aceptación en fábrica (FAT) | 1 semana en la planta de Wuxi | 1–2 semanas | 2–3 semanas (con asistencia del comprador) |
| Envío + aduana | 2–4 semanas (transporte marítimo a la UE/EE. UU.) | 2–4 semanas | 2–4 semanas |
| Instalación + puesta en marcha | 1–3 días de instalación + 1–2 semanas de puesta en marcha | 1–3 días de instalación + 2 semanas de puesta en marcha | 1 semana de instalación + 3–4 semanas de puesta en marcha |
| Total (desde el pedido hasta la primera soldadura) | ~10 semanas | ~12 semanas | ~22 semanas |
Según las referencias del sector, las celdas de soldadura robotizada prediseñadas de integradores consolidados oscilan entre $130,000 y $250,000, mientras que las cotizaciones de celdas completas van de $80,000 a $450,000 en función de cinco factores. Cada factor mantiene la cotización en el nivel de entrada o la eleva al nivel pilar:
Nivel del posicionador de soldadura
Q-Spark IT/2X (300 kg), mesa giratoria Q-Spark XY (500 kg), más de 500 kg para OEM personalizado de >500 kg
Ejes
Solo robot de 6 ejes, más un posicionador de soldadura de un eje, o un posicionador tipo L de dos ejes con coordinación para una configuración de varios robots.
Método de visión
CCD pasivo, luz estructurada activa o combinación activa/pasiva completa con segmentación YOLOv8n-seg
Tipo de recinto
Recinto convencional con enclavamiento, cortina de luz, celda láser completamente estanca a la luz o colector de humos de perfil bajo.
Grado de personalización
Cambio rápido de dispositivo de sujeción estándar frente a posicionador de soldadura semipersonalizado frente a movimiento coordinado OEM de varios brazos
Por qué Aubrik cotiza con transparencia:
La mayoría de las páginas de la competencia indican “Solicite una cotización” sin especificar los factores de costo. Los compradores no pueden evaluar si una cotización de nivel medio de $185,000 es justa hasta comprender qué factores la sacaron del nivel de entrada de $80,000–$120,000. Solicite una cotización — la respuesta incluye el desglose por factor.
3. Garantía y servicio
Cada celda Q-Spark incluye una garantía estándar de 1 año para piezas y soporte técnico remoto, con contratos opcionales de garantía de varios años para los años 2-5. El cumplimiento de la norma del PLC de seguridad Allen Bradley Compact GuardLogix garantiza que los módulos de repuesto estén disponibles fácilmente mediante la red de distribuidores de automatización Rockwell en todos los mercados objetivo, lo que elimina cualquier dependencia de una única instalación de almacenamiento en Wuxi. Lo mismo se aplica a nuestra fuente de poder digital para soldadura, los consumibles de la antorcha y los componentes del sistema de visión.
4. Personalización OEM
Ofrecemos personalización OEM completa del alcance (extensión de 1.4 a 2m o rieles de desplazamiento personalizados), la carga útil del posicionador de soldadura (hasta 10,000 lbs para aplicaciones con bastidores de equipos pesados), la fuente de poder para soldadura (inversor de pulsos, láser de fibra y opciones personalizadas de alimentación de metal de aporte), el tamaño del recinto (diseños de espacio ocupado personalizados y distintas configuraciones de acceso) y las capacidades coordinadas de varios brazos. Nuestros sistemas de visión especializados se diseñan a partir de los datos de las piezas del cliente, por lo que son ideales para requisitos particulares de geometría de juntas y permiten atender solicitudes como el espacio para un fuselaje de 3m que necesitaba un contratista aeroespacial.
AVISO CRÍTICO DE COMPRA
Evaluación franca de las fallas de los integradores
La falla de compra más común documentada en publicaciones especializadas consiste en adquirir una celda al precio del distribuidor sin un plan de dispositivos de sujeción incluido por el integrador — “El sistema llegó sin un plan de dispositivos de sujeción, por lo que el robot quedó inutilizable” Esta es una situación recurrente en el sector. Los sistemas de posicionamiento y sujeción suelen costar más que el propio robot, por lo que Aubrik envía cada celda Q-Spark con interfaces de cambio rápido para dispositivos de sujeción diseñadas según los datos de las piezas de trabajo del cliente. Ese plan no constituye una partida independiente.
Herramientas principales de evaluación de celdas de soldadura robotizada
Calculadora del periodo de recuperación de la inversión
Cuantifique el impacto financiero de su inversión en automatización. Ingrese sus parámetros de producción para estimar con precisión los periodos de recuperación y la rentabilidad a largo plazo.
Abrir calculadora
Selector de configuración
Obtenga una recomendación inteligente de la configuración óptima de la celda de soldadura robotizada según sus procesos de soldadura, las dimensiones de las piezas y los requisitos de capacidad específicos.
Encuentre la configuración adecuada
Estimador de productividad
Proyecte científicamente los tiempos de ciclo y el rendimiento teórico por turno. Genere datos confiables que respalden su programación de la producción y planificación de la capacidad.
Estimar productividad
Resumen — Compare Q-Spark con su cotización actual
Envíe a Aubrik las dimensiones de sus piezas de trabajo, sus objetivos de producción y su proceso de soldadura, y recibirá una configuración sugerida y una cotización desglosada factor por factor en solo 24 horas.
Preguntas frecuentes — Compra, operación y personalización de celdas de soldadura robotizada para TODOS LOS PERFILES
Datos de soporte técnico
01
¿Cuánto tiempo se requiere para instalar y poner en marcha una celda de soldadura robotizada Aubrik?
Las celdas Q-Spark prediseñadas salen de nuestra fábrica listas para soldar. La instalación tarda 1–3 días; la puesta en marcha tarda 1–2 semanas. Puede esperar la primera soldadura en aproximadamente 10 semanas para las variantes estándar y 22 semanas para las configuraciones OEM totalmente personalizadas.
02
¿Cuánto cuesta realmente una celda de soldadura robotizada?
Según los datos de referencia promedio del sector, las celdas completas de soldadura robotizada abarcan desde $80,000 (categoría de entrada con cobot) hasta $450,000 (configuración pilar con varios robots). El brazo robótico representa solo entre 25 y 40% de un sistema completo; la ingeniería, la integración de seguridad, los dispositivos de sujeción y el conjunto de visión conforman el porcentaje restante. Las cotizaciones de Aubrik detallan las cinco variables principales (nivel de carga útil, número de ejes, sistema de visión, configuración del recinto y grado de personalización) para que pueda comparar directamente las propuestas de otros integradores para equipos equivalentes.
03
¿Pueden las celdas de soldadura robotizada Aubrik manejar una producción de alta variedad y bajo volumen?
Sí. Q-Spark IT y Q-Spark XY están diseñadas específicamente para entornos de fabricación flexible, de alta variedad y menor volumen. Funciones como las interfaces estandarizadas de cambio rápido para dispositivos de sujeción, la compensación automática Paviho mediante nuestro sistema de visión pasiva y la fácil reprogramación de familias de piezas desde la HMI estándar simplifican el cambio de piezas para los clientes, en algunos casos a menos de 15 minutos. La modernización de visión artificial de Violas Metall, destacada en la prensa especializada, reduce la preparación a menos de 10 a 15 minutos, y ese conjunto de visión se incluye de serie en todas las celdas Q-Spark.
04
¿Qué normas de seguridad cumplen las celdas de soldadura robotizada Aubrik?
Los sistemas de la serie Q-Spark cumplen ANSI/RIA R15.06-2025 (la norma más reciente de seguridad para robots de Estados Unidos), el sistema de gestión de la calidad ISO 9001:2015, la Directiva de Máquinas CE 2006/42/EC, AWS Z49.1 Seguridad en soldadura y las configuraciones colaborativas ISO 10218-1/2:2025. Están equipados con un PLC de seguridad Allen Bradley Compact GuardLogix y una HMI a color de 12 pulgadas para permitir la supervisión, el diagnóstico en tiempo real y la función de parada de emergencia. Los certificados completos de cumplimiento están disponibles previa solicitud.
05
¿Puede personalizarse la celda para piezas de trabajo específicas o soldadura láser?
Sí. La personalización OEM puede abarcar el alcance del robot, la capacidad del posicionador de soldadura, los equipos de soldadura, los dispositivos de sujeción, las dimensiones del recinto, los puntos de acceso, varios robots, estaciones dobles y sistemas de visión. Las opciones estándar de alcance del brazo robótico son 1.4 m y 2 m. Pueden evaluarse configuraciones con rieles de desplazamiento personalizados para aplicaciones como alojar secciones de fuselaje de 3 m; esta dimensión no corresponde al alcance estándar de un brazo robótico. La carga útil del posicionador de soldadura puede especificarse hasta 10,000 lb para aplicaciones con bastidores de equipos pesados. Considere 5-7 días para recibir una cotización de ingeniería, cuya viabilidad final dependerá de sus planos y requisitos de producción. Durante la revisión del proyecto, confirme el proceso de soldadura, la idoneidad del material, el programa de entrega y las disposiciones para las pruebas de aceptación en fábrica, ya sea en la planta de Wuxi o de forma remota.
Tendencia ahora



