Nehmen Sie Kontakt mit der Aubrik Company auf

ANSI/RIA R15.06-2025
ISO 9001-zertifiziert
CE-konform
Roboterschweißzelle
Aubrik Roboterschweißzelle — vorkonfigurierte Automatisierung für Hersteller weltweit
Die industriellen Roboterschweißzellen von Aubrik werden in unserem Werk vorkonstruiert und vormontiert und innerhalb von 1-3 Tagen schweißbereit geliefert, nicht erst nach 4-8 Wochen. Bei Ihrer Q-Spark-Zelle können Sie jeden 6-Achs-Schweißroboter (1,4 m oder 2 m Reichweite) mit einer Allen Bradley Compact GuardLogix-Sicherheits-SPS, einer Aktiv-Passiv-Sensorfusion und einer von 4 praxiserprobten, betriebsbereiten Varianten kombinieren – ausgelegt nach den Vorgaben von ANSI/RIA, ISO 9001 und CE für Käufer in 8 Ländern.
- 4 KonfigurationenFester Arbeitstisch / Einachs-Neigepositionierer / Einachs-Drehtisch / Zweiachs-Positionierer
- Roboterreichweite1,4 m oder 2 m, 6-Achs-Schweißroboterarm
- Tragfähigkeitsbereich300 kg Positionierer / 500 kg Drehtisch / kundenspezifische OEM-Ausführung bis 10.000 lb
- SchweißverfahrenMIG, TIG, Laser- und Punktschweißen — Stahl, Aluminium, Titan
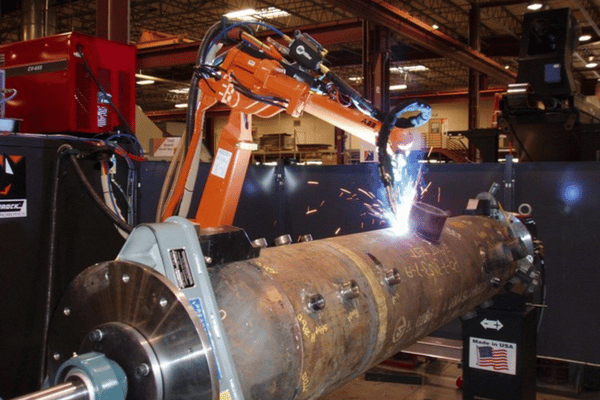
26 Jahre
Fertigung
1.000 Anlagen
/ Jahr Kapazität
±0,05–0,08 mm
Wiederholgenauigkeit (Anwendungen in Luft- und Raumfahrtqualität)
Montage in 1–3 Tagen
+ 1–2 Wochen Inbetriebnahme
Warum manuelles Schweißen mehr kostet, als Sie denken — und wie eine Roboterschweißzelle die Lücke schließt
„Automatisieren Sie erst, wenn Sie zehn manuelle Schweißlichtbögen betreiben“ – diese alte Faustregel der Branche gilt nicht mehr. Fertigungsbetriebe mit mittleren Stückzahlen und hoher Variantenvielfalt berichten bei Roboterschweißzellen von einer Amortisationszeit von 12-24 Monaten, die sich im Zweischichtbetrieb auf nur 8-14 Monate verkürzt. Jede Roboterschweißzelle ist ein integriertes Automatisierungssystem aus einem 6-Achs-Roboter, einer aktiven digitalen Schweißstromquelle, einem Positionierer, einer Schutzeinhausung und einer intelligenten Steuerung, das vorkonstruiert verkauft wird, sodass die Montage innerhalb von Tagen statt Wochen erfolgt.
Der Durchsatz beim manuellen Schweißen liegt deutlich unter dem Niveau moderner, wirtschaftlicher Fertigung. Wie ein aktuelles Whitepaper zur Rentabilität von Robotern feststellt, erreichen Schweißer beim manuellen Schweißen während einer 8-Stunden-Schicht im Allgemeinen nur einen Lichtbogen-Einschaltanteil von 20-30 % (d. h. 1,6-2,4 produktive Stunden). Eine Roboterschweißzelle steigert diesen Wert auf 70-85 % und ermöglicht damit 3-5X so viele Schweißnähte pro Schicht. Da laut American Welding Society allein in den USA bis 2028 voraussichtlich mehr als 330.000 qualifizierte Schweißer benötigt werden und die branchenübliche Sicherheitspraxis auf den OSHA Robotics Standards mit Verweis auf ANSI/RIA R15.06 beruht, handelt es sich inzwischen um ein Beschaffungsproblem und nicht mehr um eine Abwägung zulasten der Produktivität.
Die Fehlerschleife: Warum manuelles Schweißen an seine Grenzen stößt
Aufgrund menschlicher Ermüdung und wechselnder Positionierung liegt die Fehlerquote von Schweißern bei manuell ausgeführten Schweißstößen in der Werkstatt üblicherweise bei durchschnittlich 5-8 % – Kosten, die weder durch eine bestimmte Einzellichtbogenleistung noch durch ein Prozessüberwachungssystem beherrscht werden können. Q-Spark-Zellen regeln die Lichtbogenstabilität mithilfe eines Aktiv-Passiv-Bildverarbeitungssystems bei dynamischen Abweichungen von Schweißstoß und Positionierung und halten die Fehlerquote bei gängigen, von der Fachpresse beobachteten Fertigungsläufen mit hoher Variantenvielfalt unter 1 %, wie in diesen Fallstudien erläutert.
Um es klar zu sagen: Ohne eine angemessene Kontrolle der Spannvorrichtung funktioniert dies nicht. Jeder Schweißer – ob Mensch oder Roboter – benötigt Werkstücke, die im ausgerichteten Zustand innerhalb einer Toleranz von etwa 50 % des Drahtdurchmessers gehalten werden. Dies kann für neue Käufer von Roboterschweißanlagen eine kostspielige „Achillesferse“ sein – nicht jedoch bei einer Q-Spark-Zelle, denn alle Varianten werden werkseitig mit Schnittstellen zur Schnellmontage von Spannvorrichtungen ausgestattet.
[SYS-01] ENTSCHEIDUNGSRAHMEN
Aubrik Q-Spark-Serie — 4 Konfigurationen und ein Entscheidungsrahmen zur Auswahl
Die erste Entscheidung betrifft immer Ihr Bauteil, nicht den Roboter. Die Q-Spark-Varianten unterscheiden sich hinsichtlich Tragfähigkeit, verfügbarer Drehachsen und Anwendungsschwerpunkt, nicht nach Fabrikat oder Modell des Roboters. Das ausgewählte Schweißsystem wird vollständig konstruiert mit einem Montagezeitplan von 1-3 Tagen geliefert und nutzt bei allen vier Q-Spark-Zellen dieselbe Allen Bradley GuardLogix- und Roboterplattform, wodurch Systemkonsistenz und eine schnelle Bereitstellung gewährleistet werden und zugleich die für künftige Produktionsumstellungen erforderliche Modularität erhalten bleibt.
[FEED-01] AKTIV
[SYS-ARCH] VORINTEGRIERT
Architektur des Q-Spark-Schweißsystems — Bestandteile des Roboterschweißsystems
Jedes Q-Spark-Schweißsystem wird als vollständige Roboterschweißzelle mit fünf vorintegrierten Subsystemen geliefert: dem 6-Achs-Schweißroboter, der digitalen Schweißstromquelle mit Drahtvorschub, dem je nach Variante unterschiedlichen Positionierer, der Schutzeinhausung mit Allen Bradley GuardLogix-SPS und dem Aktiv-Passiv-Bildverarbeitungssystem. Diese umfassende Architektur unterscheidet ein vorkonstruiertes Roboterschweißsystem von einer kundenspezifischen Integration – wir liefern das Schweißsystem als montierte, geprüfte Einheit und nicht als Liste einzelner Komponenten für das Roboterschweißen. Der Lichtbogenschweißroboter jeder Q-Spark-Zelle wird vor dem Versand in Wuxi geprüft und kalibriert, einschließlich einer Werksabnahme (FAT), die der Kunde vor Ort oder per Fernzugriff begleiten kann. Die Plug-and-play-Schweißroboter günstigerer Anbieter verursachen letztlich die höchsten Kosten, wenn sie im Jahr 3 wegen neuer Schweißstoßgeometrien ersetzt werden müssen – eine Falle schleichender Erweiterungen des Anwendungsbereichs, die die Ingenieure von Aubrik vermeiden, indem sie die Q-Spark-Plattform für spätere modulare Änderungen verifizieren. Jede ohne diese technische Sorgfalt eingesetzte Roboterschweißmaschine wird zu einem versteckten Kostenfaktor, der in den Jahren 2 und 3 mit Sicherheit sichtbar wird.
[DATA-MATRIX] SPEZIFIKATIONEN
Entscheidungsrahmen für 4 Konfigurationen
| Konfiguration | Roboterreichweite | Tragfähigkeit | Drehtisch / Positionierer | Idealer Einsatzbereich | ANSI/RIA |
|---|---|---|---|---|---|
| Fester Arbeitstisch | 1,4 m / 2 m | N. z. (stationär) | 3 Arbeitsplattformen mit Schnellwechselschnittstellen für Spannvorrichtungen | Kleine bis mittelgroße Werkstücke, geringe bis mittlere Stückzahlen, einfache Schweißstöße | R15.06-2025 |
| Einachs-Neigepositionierer | 1,4 m / 2 m | 300 kg | Drehtisch mit 1,8 m × 0,8 m, 1–2 Einachs-Spindelstock-Reitstock-Positionierer | Werkstücke, die gedreht oder geneigt werden müssen, mittlere Stückzahlen, komplexe Schweißstoßlagen | R15.06-2025 |
| Einachs-Drehtisch | 1,4 m / 2 m | 500 kg | Quadratischer Aufspanntisch mit 1,4 m × 1,1 m oder runder Aufspanntisch mit Ø1.5 m | Große Werkstücke, Umfangsschweißen zylindrischer Bauteile in hohen Stückzahlen | R15.06-2025 |
| Zweiachs-Positionierer | 1,4 m / 2 m | 300 kg | Rundes Spannfutter mit Ø0.5 m, L-Positionierer | Komplexes Schweißen aus mehreren Winkeln, hohe Variantenvielfalt, präzise multidirektionale Schweißstöße | R15.06-2025 |
01
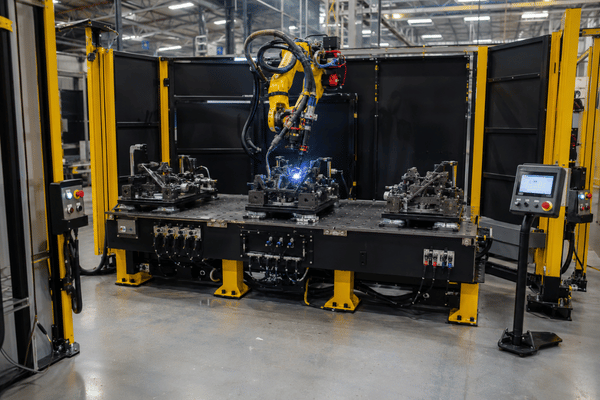
[CFG-FW]
Fester Arbeitstisch — Q-Spark FW
Drei Arbeitsstationen mit vorverdrahteten Schnittstellen für ein Schnellwechselsystem der Spannvorrichtungen. Zur Verbesserung der Genauigkeit ist optional eine Laser-Nahtverfolgung erhältlich. Ausgestattet mit 3 Tasterboxen und einem optionalen Touchscreen an der Arbeitsstation.
Am besten geeignet für
Kleinserienfertiger, die einen wirtschaftlichen Einstieg in die Schweißautomatisierung für einfache, wiederholbare Schweißstöße suchen.
02
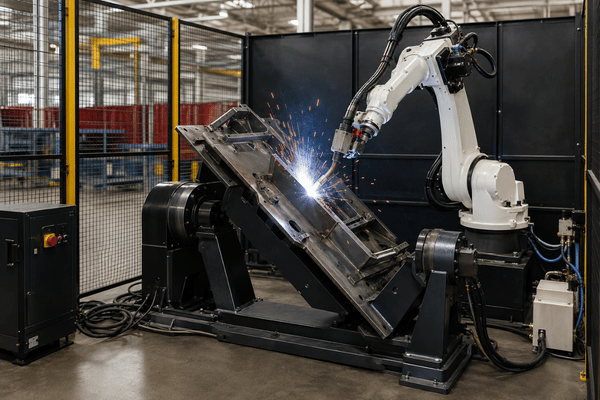
[CFG-IT]
Einachs-Neigepositionierer — Q-Spark IT
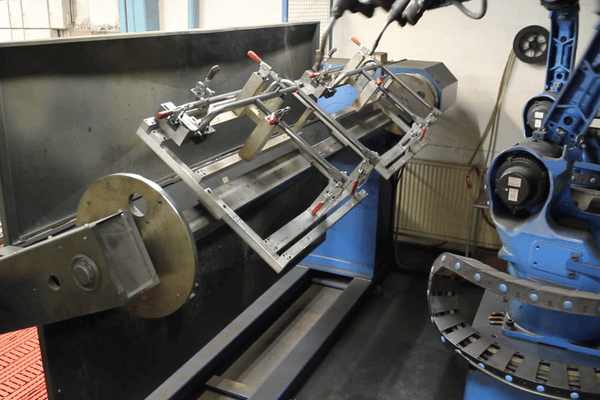
Ein oder zwei Einachs-Spindelstock-Reitstock-Positionierer: maximal 300kg. Für komplexe Schweißanwendungen stehen wahlweise auch Brennerreinigungsstationen und eine Laser-Nahtverfolgung zur Verfügung. Ermöglicht wechselnde Winkel bei unregelmäßig geformten Werkstücken.
Am besten geeignet für
Fertigungsbetriebe mit hoher Variantenvielfalt, in denen Bauteile nicht effizient in einer festen Position geschweißt werden können — spart Zeit für das manuelle Drehen.
03
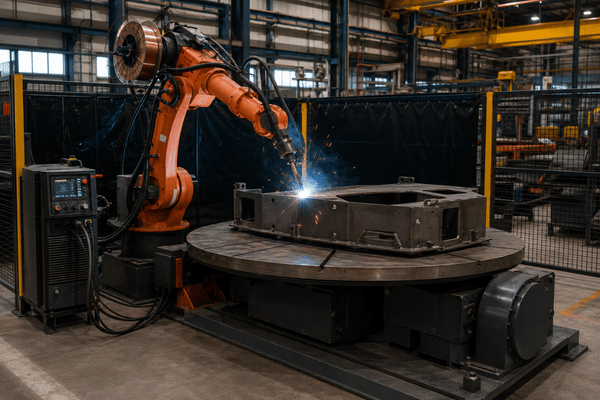
[CFG-XY]
Einachs-Drehtisch — Q-Spark XY
Horizontaler Einachs-Drehtisch: maximal 500kg. Zur Ausstattung gehören ein Drahtspulenhalter und ein digitales Schweißsystem mit Drahtvorschub. Zum Schweißen großer Werkstücke; Sonderkonfiguration erhältlich.
Am besten geeignet für
Große Werkstücke und das Umfangsschweißen zylindrischer Bauteile in hohen Stückzahlen, wenn gleichmäßige Schweißnähte entscheidend sind.
04
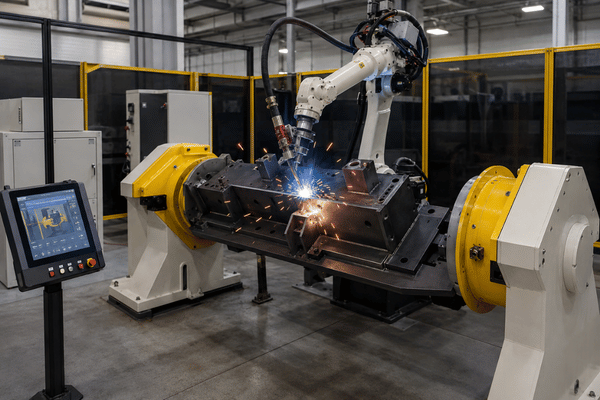
[CFG-2X]
Zweiachs-L-Positionierer — Q-Spark 2X
Ein oder zwei bidirektionale Einachs-L-Positionierer mit einer maximalen Tragfähigkeit von jeweils 300kg. Optional mit einem zweiten Touchscreen an der Arbeitsstation und Laser-Nahtverfolgung für anspruchsvolle Schweißstoßanwendungen erhältlich. Höchste Vielseitigkeit innerhalb der Q-Spark-Produktlinie.
Am besten geeignet für
Multidirektionales Schweißen komplexer Werkstücke — unterschiedliche Fertigungsanforderungen in einer Zelle.
Vorkonstruierte Lösung gegenüber kundenspezifischer Integration — Schnittpunkt bei Durchsatz, Produktionsanlaufzeit und Gesamtkosten
Bei der Wahl zwischen einer vorkonstruierten Q-Spark-Zelle, einer kundenspezifischen Anlage eines Integrators und der Fortsetzung des manuellen Schweißens geht es selten um die Leistung des Roboters — Roboter machen üblicherweise nur 25 bis 40 Prozent der gesamten Projektkosten aus, sodass Kosten für Konstruktion, Integrationsplanung und Installation der Spannvorrichtungen verbleiben. Ein ehrlicher Vergleich sollte sich nicht auf Bewertungen wie niedrig/mittel/hoch stützen, sondern konkrete Zahlen auf die nachstehenden sechs Kategorien anwenden. Zu häufig wählen Hersteller hauptsächlich nach den Anschaffungskosten und vernachlässigen den langfristigen Wert — der grundlegende Grund, warum Aubrik-Angebote die fünf in der Tabelle aufgeführten Kostentreiber einzeln ausweisen.
[PERF-01] ROI-Übersicht
Branchendurchschnitt, wenn eine Q-Spark-Zelle 2-3 manuelle Schweißer ersetzt (Betrieb im Zweischichtsystem).
12–24 Mon.
Typische Amortisationszeit (Einschichtbetrieb)
8–14 Mon.
Amortisationszeit im Zweischichtbetrieb
3–5×
Schweißnähte pro Schicht gegenüber manuellem Schweißen
$220–450K
Jährliche Umverteilung von Arbeitskräften / Zelle
Analyse des Durchsatz-Schnittpunkts
| Kriterium | Aubrik Q-Spark (vorkonstruiert) | Kundenspezifische Anlage eines Integrators | Manuelles Schweißen |
|---|---|---|---|
| Zeit bis zum Produktionsbeginn | Montage in 1–3 Tagen + Inbetriebnahme in 1–2 Wochen | 4–8 Wochen für Konstruktion + Integration | N. z. (vorhandene Arbeitskräfte) |
| Lichtbogen-Einschaltzeit (8-Stunden-Schicht) | 70–85 % (5,6–6,8 Std.) | 70–85 % (5,6–6,8 Std.) | 20–30 % (1,6–2,4 Std.) |
| Wiederholgenauigkeit | ±0,05–0,08 mm | Je nach Integrator unterschiedlich | ±0,5–1,0 mm |
| Fehlerquote (auf Schweißstoßebene) | <1% (in Fertigungsläufen validiert) | Unterschiedlich | 5–8% |
| Verkürzung der Zykluszeit gegenüber manuellem Schweißen | 2.5–3.2× | 2.0–4.0× | Ausgangswert |
| Sicherheits-SPS-Plattform | Allen Bradley Compact GuardLogix (Standard) | Je nach Integrator unterschiedlich | N. z. |
| Kostenplanbarkeit | Standardisierte Stückliste, festgelegter Anwendungsbereich | Abhängig von der Konstruktion, Risiko schleichender Erweiterungen des Anwendungsbereichs | Arbeitskräfteabhängig |
| Weltweite Ersatzteilverfügbarkeit | Weltweites Allen Bradley-Netzwerk | Integratorspezifisch | N. z. |
Marktakzeptanz
Einschränkungen der Systemarchitektur
Wann eine vorkonstruierte Lösung nicht passt: Wenn Ihre Werkstückgeometrie eine Roboterreichweite von 3 Metern, koordinierte Bewegungen mehrerer Roboterarme oder eine kundenspezifische Zuführung für proprietäre Zusatzwerkstoffe erfordert, konstruiert die Full-OEM-Stufe auf Grundlage des standardmäßigen Q-Spark-Rahmens — wobei sich die Lieferung auf 8–14 Wochen verlängert. Sie entscheiden nicht zwischen vorkonstruiert und kundenspezifisch, sondern darüber, welche Anpassungsstufe zu Ihrer Anwendung passt.
Fertigungseffizienz
Quelle: (Branchenanalysen von EVS International, Codinter Americas, Kinetic Tech, Zhouxiang. Benchmarkdaten abgeglichen mit IFR World robotics 2025 und AWS-Arbeitsmarktdaten.)
Vom Automobilbau bis zur Luft- und Raumfahrt — 4 Anwendungsbranchen mit dokumentierter Leistung
[ IND-01 ]
Automobilfertigung
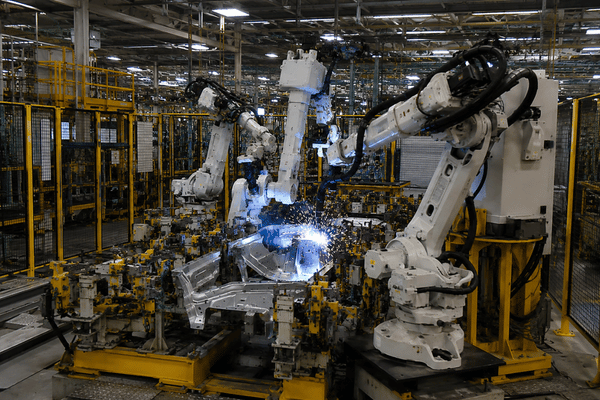
In der Automobilindustrie werden 38-42 % der zwischen 2024 und 2025 neu eingesetzten Anlagen im Karosserie- oder Fahrgestellbau eingesetzt, wo das Punktschweißen das größte einzelne Anwendungssegment darstellt. Die Plattformen Q-Spark FW und XY erfüllen die Anforderungen der Automobilindustrie mit schnellen Schweißzyklen von 4 Sekunden pro Punkt, Umrüstzeiten von weniger als 15 Minuten bei hoher Variantenvielfalt und geringen Stückzahlen sowie Laserschweißen an hochfesten Dach- und Kofferraumbaugruppen. Das Patent USPTO US20240097283A1 (2024) dokumentiert die fortlaufende Entwicklung integrierter Schweißzellen für Batteriemodule.
[ IND-02 ]
Fertigung von Schwermaschinen
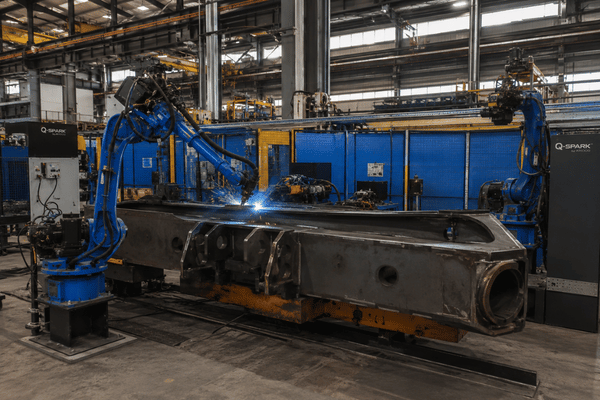
Bei Anwendungen mit großen Werkstücken — Auslegern von Baggern, Rahmen für Landmaschinen, Kranbaugruppen und Unterbaugruppen von Baufahrzeugen — bewältigen Q-Spark XY (500 kg Drehtisch, runder Aufspanntisch mit Ø1.5 m) und Q-Spark 2X (Zweiachs-L-Positionierer) die Geometrien und halten dabei denselben Sicherheitsbereich gemäß ANSI/RIA R15.06-2025 ein. Hier ist die Zuverlässigkeit über einen Anlagenlebenszyklus von 10-15 Jahren die maßgebliche Kennzahl, nicht die Zykluszeit. Für lange Schweißnähte an Auslegern und drehbare Stahlbauprofile ergänzt Aubrik diese Zellen durch unsere Säulen-und-Ausleger-Schweißmanipulatoren sowie spezialisierte Anlagen der FWM-Serie für das Rohrschweißen, die zusammen mit der Q-Spark-Zelle vollständige Abläufe für die Stahlbaumontage ermöglichen.
[ IND-03 ]
Komponenten für die Luft- und Raumfahrt
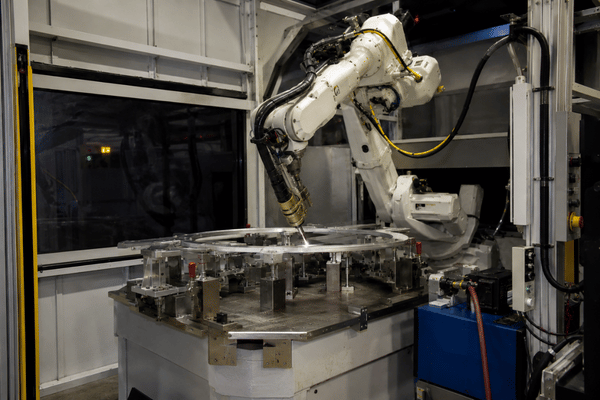
Die nach den Leistungsanforderungen für Roboter gemäß ISO 9283 erforderliche Wiederholgenauigkeit für Flugzeugkomponenten wie Triebwerksteile, Rumpfsektionen und Fahrwerke liegt bei 0,05-0,08mm. Mit unserer Q-Spark-Zelle lassen sich leichtes Aluminium und Titan, die in der Luft- und Raumfahrt bevorzugten Werkstoffe für einen kraftstoffeffizienten Werkstoffaufbau, problemlos mit einer Laserleistung von bis zu 50 Watt schweißen. Die Allen Bradley GuardLogix-SPS steuert Sicherheitsverriegelungen der Kategorie 4 gemäß ISO 13849-1. Für Lasermaschinen in der Konfiguration Q-Spark XY/2X sind lichtdichte Einhausungen optional erhältlich.
[ IND-04 ]
Allgemeine industrielle Fertigung
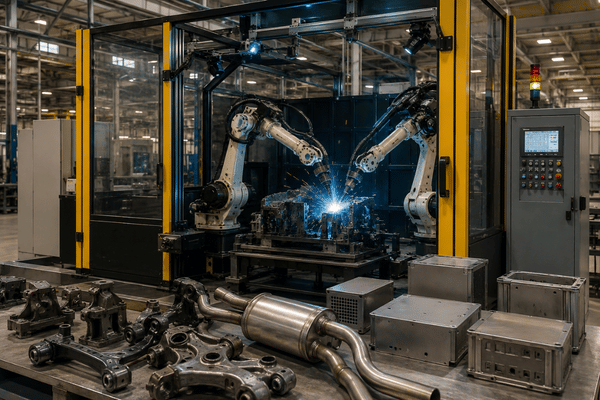
Zu den Bauteilen mit hoher Variantenvielfalt und geringen bis mittleren Stückzahlen gehören Motorhalterungen, Fahrwerksteile, Schalldämpfer und Elektronikgehäuse. Ein interessantes Beispiel aus einer Fallstudie von The Fabricator über Violas Metall zeigte, dass das Unternehmen sein Bildverarbeitungssystem nachrüstete und die Maschine neue Produkte innerhalb von 10-15 Minuten erstellen konnte. Kunden erhalten Q-Spark-Zellen, die mit demselben Aktiv-Passiv-Bildverarbeitungssystem vorintegriert sind.
SYSTEMSPEZIFIKATIONEN & DATEN
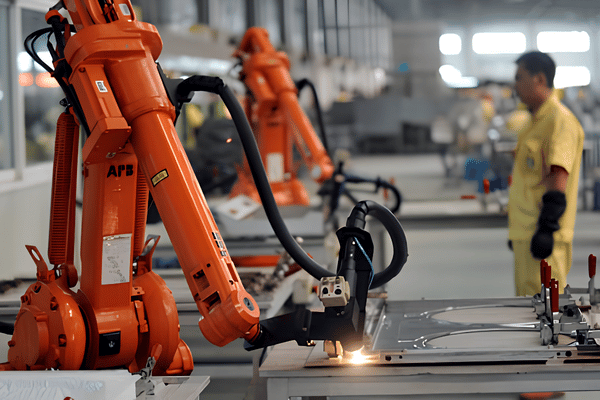
Ein Roboterschweißsystem von Aubrik erfüllt in jeder Branche eine andere Priorität: Zyklusgeschwindigkeit im Automobilbau, Wiederholgenauigkeit in der Luft- und Raumfahrt, modulare Aufnahme unterschiedlicher Werkstücke im Schwermaschinenbau und Flexibilität bei hoher Variantenvielfalt in der allgemeinen industriellen Fertigung. Schwankende Schweißqualität führt zu einem Zielkonflikt, der die Zykluszeit im Automobilbau pro Schicht um 12–18 Stunden verlängert und die Nacharbeitskosten um 5–8 % erhöht — diese Lücke schließen die Ingenieure von Aubrik mit der Q-Spark-Zellplattform. Jede Q-Spark-Zelle wird nach einer Werksabnahme (FAT), an der der Käufer vor Ort oder per Fernzugriff teilnehmen kann, aus dem Aubrik-Werk in Wuxi versandt. Diese gemeinsame Plattform ist der branchenübergreifende Vorteil, durch den wir eine einheitliche Ersatzteilversorgung und kontinuierliche Schulung für Käufer gewährleisten können, die kombinierte Werke für den Automobil- und Schwermaschinenbau betreiben. Aubrik zertifiziert jede Zelle nach den Spezifikationen industrieller Käufer für alle vier Zielbranchen — der grundlegende Grund, warum kleine und mittlere Fertigungsbetriebe Q-Spark den fragmentierten Angeboten von Integratoren vorziehen. Alle Aubrik Q-Spark-Zellen werden direkt aus unserem Werk in Wuxi versandt, wo Sie die Fertigungslinie persönlich besichtigen oder die Werksabnahme (FAT) vor der Freigabe per Fernzugriff begleiten können. Anschließend setzen wir die Unterstützung durch Schulungen an der standardisierten Plattform fort, wodurch Instandhaltungsverfahren, Bedienerkompetenzen und Ersatzteillogistik einheitlich bleiben, unabhängig davon, ob Ihr Werk Schwermaschinen, Automobile, Luft- und Raumfahrtkomponenten oder allgemeine Industrieprodukte fertigt. Aubrik zertifiziert jede Zelle gemäß den Spezifikationen industrieller Käufer in allen vier von uns bedienten Zielbranchen — der grundlegende Grund, warum kleine und mittlere Fertigungsbetriebe Q-Spark den fragmentierten Angeboten von Integratoren vorziehen.
Die Q-Spark-Bildverarbeitungssysteme führen eine Aktiv-Passiv-Fusion durch: Eine passive hochauflösende industrielle CCD-Kamera erfasst Bilder bei natürlichem Licht, während ein Strukturlicht- oder Lasersensor eine 3D-Punktwolke erzeugt; die erweiterte Segmentierung erfolgt mithilfe eines Convolutional-Attention-Moduls und von YOLOv8n-seg-Netzwerken, wobei die 3D-Punktwolke einer 2D-Ebene überlagert wird.
- Lichtbogensensoren überwachen die Stabilität des Lichtbogens, und wenn Kurzschlussauslösungen auftreten, löst das System aus.
- Temperatursensoren regeln den Wärmeeintrag, um eine Defokussierung bei Aluminium oder anderen wärmeempfindlichen Legierungen an dünnwandigen Aluminiumkonstruktionen zu vermeiden.
- Kollisionserkennungssysteme können die Roboterbewegung nach einer Kollision stoppen, um den Schweißbrenner und den Roboter zu schützen.
- Ein adaptiver Regelkreis aktualisiert Abschmelzleistung, Spannung und Brennerwinkel anhand der in Echtzeit von Sensoren erfassten Daten.
Dieses Sensorsystem beseitigt das in der Praxis auftretende Paradoxon: Roboterschweißen funktioniert nicht nach dem Prinzip „einstellen und vergessen“. Der moderne Standard – veröffentlicht im Patent US20230123712A1 (simulierte Schweißbahnen) und behandelt in Artikeln der Fachpresse über die Nachrüstung von Bildverarbeitungssystemen – ist eine geschlossene Sensorregelung mit einstellbaren Parametern. Dieses System ist bei Q-Spark-Zellen ab Werk integriert und kein Zusatzmodul. Dadurch entfällt eine der beim Roboterschweißen am häufigsten auftretenden und problematischsten Fallen schleichender Erweiterungen des Anwendungsbereichs.
Durch Offline-Programmierung wird die simulierte Lichtbogen-Einschaltzeit in reale Fertigungszeit überführt. Q-Spark-Zellen bilden herkömmliche Offline-Programmierabläufe nach – Ingenieure können eine vollständige neue Familie von Teilenummern auf ihrem Desktop-Simulator programmieren und das Programm während des Schichtwechsels auf die HMI der Zelle übertragen. Mit diesem Arbeitsablauf können Betriebe mit 30+ SKUs die Offline-Technologie nutzen – die Programmierung muss nicht unterbrochen werden.
Die Spritzerkontrolle ist die weitere Qualitätsdimension, die ein gut konstruiertes automatisiertes Schweißsystem von einer Standardintegration unterscheidet. Q-Spark-Zellen kombinieren einen kollisionsgeschützten Schweißbrenner mit optionalen automatischen Brennerreinigungsstationen; außerdem ist eine spritzerreduzierende Wellenformregelung in die digitale Schweißstromquelle integriert. Das daraus resultierende Schweißverfahren gewährleistet über lange Fertigungsläufe hinweg eine gleichbleibende Qualität — dies bildet die Grundlage für die in diesem Leitfaden dokumentierten Verbesserungen bei der Durchsatzoptimierung.
Große Fertigungsbetriebe haben in den Betrieb von Doppelzellen mit den damit verbundenen Vorteilen einer kombinierten Optimierung investiert. Mit jeder weiteren Q-Spark-Zelle wird die Investition in die SPS-Plattform sowie in die Bildverarbeitung und Schulung der Bediener besser ausgeschöpft. Bei Fertigungsbetrieben in Spanien und Deutschland haben wir Mehrzelleninstallationen, bei denen die zweite Zelle innerhalb von 2 Wochen anlief, da sie nach dem Inbetriebnahmeplan der ersten Zelle in Betrieb genommen wurde.
Sicherheit, Konformität und Zertifizierungen — ANSI/RIA, ISO 9001 und CE für internationale Käufer
Schweißverfahren bringen eigene Gefahren mit sich – Hitze, Lichtbogenstrahlung, Rauch und bewegliche Roboterelemente. Der Sicherheitsbereich einer Q-Spark-Zelle ist nichts, was nachträglich an einer Anlage angebracht wird – er ist Bestandteil der Konstruktion, die den Einsatz einer Zelle auf einem Markt ermöglicht. Aubrik Q-Spark-Zellen erfüllen außerdem integriert ANSI/RIA R15.06-2025 (die neueste Fassung der US-amerikanischen Sicherheitsnorm für Roboter am Arbeitsplatz), ISO 9001:2015 und CE 2006/42/EC.
REFERENZDOKUMENT
Der Sicherheitsumfang stützt sich auf die neueste Fassung der ISO 10218-1:2025 für Industrieroboter sowie auf die ergänzende Referenzseite OSHA-Normen für Robotik für den Einsatz an Arbeitsplätzen in den USA.
ANSI/RIA R15.06-2025
ISO 9001:2015-zertifiziert
CE 2006/42/EC
AWS Z49.1-konform
AWS D1.1 Stahlbau
Wiederholgenauigkeit nach ISO 9283
ISO 10218-1/2:2025
6 Sicherheitskomponenten — serienmäßig in jeder Q-Spark-Zelle
[CTRL-01]
Verriegelte Zugangstüren
Alle Zugänge verfügen über hochwertige Sicherheitsverriegelungen. Wird während des Roboterbetriebs eine Tür geöffnet, stoppt die Bewegung des Bedieners unverzüglich, um Kollisions- oder Expositionsrisiken auszuschließen.
[CTRL-02]
Lichtgitterschutz
Ein nahezu unsichtbarer Lichtstrahl verläuft über die Zugangspunkte der Roboterzelle. Wird er unterbrochen, stoppt die Bewegung des Bedieners sofort – als zusätzliche Sicherheitsebene neben den sicherheitsverriegelten Schutztüren in Produktionsbereichen mit hohem Personenverkehr.
[CTRL-03]
Integrierte Schweißrauchabsaugung
Erfasst den Schweißrauch direkt an der Quelle, um seine Ausbreitung zu verhindern. Kann an Rohrleitungen und zentrale Schweißrauchabsaugsysteme angeschlossen werden.
[CTRL-04]
Allen Bradley Compact GuardLogix + 12″-HMI
Sicherheits-SPS (12″-Farb-HMI): Steuert alle Sicherheitskomponenten, löst Störungsalarme aus und stellt dem Bediener Not-Halt-Funktionen bereit.
[CTRL-05]
Not-Halt-Taster
Innerhalb und außerhalb der Roboterzelle befinden sich leicht zugängliche Not-Halt-Taster (E-Stops). Durch Drücken eines beliebigen Tasters werden die Bewegungen des Roboters und der Schweißanlage nahezu sofort gestoppt.
[CTRL-06]
Lichtbogenschutz und lichtdichte Einhausungen
Blickdichte oder getönte Scheiben schirmen das helle Licht des Lichtbogens ab – sie schützen die Augen und reduzieren das Umgebungsleuchten. Laserzellen verfügen über eine vollständig geschlossene, lichtdichte Laserschutzeinhausung, die für den Betrieb der Klasse 4 geeignet ist.
Modulare Einhausungen ermöglichen eine kleine Stellfläche für kundenspezifische Prozessanforderungen. Sie lassen sich mit einfachen Hilfsmitteln schnell installieren und sind so ausgelegt, dass benachbarte Werkzeuge oder weitere Zellen sauber integriert werden können.
“Die Entscheidung für Compact GuardLogix war bewusst: Wenn eine Zelle nach Spanien, Deutschland oder Brasilien geliefert wird, kann der örtliche Rockwell-Automatisierungslieferant des Käufers innerhalb von 48 Stunden Ersatz-SPS-Einheiten bereitstellen. Seit 2019 haben wir in acht Länder geliefert; das einheitliche Sicherheitsniveau hat die Wirtschaftlichkeit unseres Garantieservices in diesem gesamten geografischen Gebiet gesichert.”
DOC_ID: PROC-2026
Beschaffungsleitfaden — Lieferzeiten, Anpassungsstufen, Garantie und Preisfaktoren
Die meisten Angebote für Roboterschweißzellen verbergen die tatsächlichen Kostentreiber hinter einer einzigen Zahl. Dieser Leitfaden gliedert die Beschaffungsentscheidung in vier transparente Dimensionen, damit Käufer Angebote von Aubrik und Integratoren auf gleichwertiger Grundlage vergleichen können.
Der folgende Beschaffungsrahmen berücksichtigt in jeder Lieferphase die Einhaltung des Qualitätsmanagementsystems nach ISO 9001:2015.
| Phase | Q-Spark-Standardkonfiguration | Teilkundenspezifisch (Q-Spark + Optionen) | Vollständig kundenspezifische OEM-Ausführung |
|---|---|---|---|
| Angebotserstellung | 24 Stunden | 48–72 Stunden | 5–7 Tage (technische Prüfung) |
| Konstruktion und Fertigung | 4–6 Wochen | 6–8 Wochen | 10–14 Wochen |
| Werksabnahmeprüfung (FAT) | 1 Woche im Werk Wuxi | 1–2 Wochen | 2–3 Wochen (unter Teilnahme des Käufers) |
| Versand + Zollabfertigung | 2–4 Wochen (Seefracht in die EU/USA) | 2–4 Wochen | 2–4 Wochen |
| Installation + Inbetriebnahme | 1–3 Tage Installation + 1–2 Wochen Inbetriebnahme | 1–3 Tage Installation + 2 Wochen Inbetriebnahme | 1 Woche Installation + 3–4 Wochen Inbetriebnahme |
| Gesamtdauer (von der Bestellung bis zur ersten Schweißnaht) | ~10 Wochen | ~12 Wochen | ~22 Wochen |
Vorkonstruierte Roboterschweißzellen etablierter Integratoren kosten Branchenrichtwerten zufolge zwischen $130.000 und $250.000, während Komplettangebote je nach fünf Faktoren zwischen $80.000 und $450.000 liegen. Jeder Faktor hält das Angebot entweder in der Einstiegsklasse oder hebt es in die Säulenklasse:
Schweißpositioniererklasse
Q-Spark IT/2X (300 kg), Q-Spark XY-Drehtisch (500 kg), mehr als 500 kg bei kundenspezifischer OEM-Ausführung >500 kg
Achsen
Nur 6-Achs-Roboter, zusätzlich ein einachsiger Schweißpositionierer oder eine zweiachsige L-Ausführung mit koordinierter Steuerung für eine Mehrroboterkonfiguration.
Bildverarbeitungsverfahren
Passive CCD-Bildverarbeitung, aktives strukturiertes Licht oder eine vollständige Kombination aus aktiver und passiver Bildverarbeitung mit YOLOv8n-seg-Segmentierung
Einhausungsart
Herkömmliche verriegelte Einhausung, Lichtvorhang, vollständig lichtdichte Laserzelle oder flacher Schweißrauchabscheider.
Anpassungsumfang
Standard-Schnellwechselsystem für Spannvorrichtungen gegenüber teilkundenspezifischem Schweißpositionierer gegenüber vollständig kundenspezifischer OEM-Ausführung mit koordinierter Mehrarmbewegung
Warum Aubrik transparente Angebote erstellt:
Auf den meisten Seiten von Wettbewerbern steht lediglich “Angebot anfordern”, ohne die Kostentreiber zu nennen. Käufer können nicht beurteilen, ob ein Angebot der mittleren Klasse über $185.000 angemessen ist, solange sie nicht wissen, welche Faktoren es aus der Einstiegsklasse von $80.000–$120.000 herausgehoben haben. Fordern Sie ein Angebot an — die Antwort enthält eine Aufschlüsselung nach den einzelnen Faktoren.
3. Garantie und Service
Jede Q-Spark-Zelle umfasst eine 1-jährige Standardgarantie auf Teile und technischen Fernsupport sowie optionale mehrjährige Garantieverträge für die Jahre 2-5. Die Einhaltung des Standards für die Sicherheits-SPS Allen Bradley Compact GuardLogix gewährleistet, dass Ersatzmodule in allen Zielmärkten problemlos über das Vertriebsnetz für Rockwell-Automatisierung erhältlich sind – dadurch entfällt die Abhängigkeit von einem einzigen Lagerstandort in Wuxi. Gleiches gilt für unsere digitale Schweißstromquelle, Verschleißteile des Schweißbrenners und Komponenten des Bildverarbeitungssystems.
4. OEM-Anpassung
Wir bieten eine vollständige OEM-Anpassung der Reichweite (1.4 bis 2 m Verlängerung oder kundenspezifische Führungsschienen), der Tragfähigkeit des Schweißpositionierers (bis zu 10.000 lbs für Rahmenanwendungen im Schwermaschinenbau), der Schweißstromquelle (Impulswechselrichter, Faserlaser, kundenspezifische Optionen für die Zusatzwerkstoffzuführung), der Einhausungsgröße (kundenspezifische Stellflächenkonzepte, unterschiedliche Zugangskonfigurationen) und der koordinierten Mehrarmfunktionen an. Unsere spezialisierten Bildverarbeitungssysteme werden anhand der Bauteildaten des Kunden ausgelegt, eignen sich daher für besondere Anforderungen an die Schweißstoßgeometrie und ermöglichen kundenspezifische Lösungen wie die von einem Luft- und Raumfahrtunternehmen benötigte Aufnahme eines 3 m langen Rumpfsegments.
WICHTIGER BESCHAFFUNGSHINWEIS
Offener Hinweis zu Ausfällen bei Integratoren
Der in Fachpublikationen am häufigsten dokumentierte Beschaffungsfehler besteht darin, eine Zelle zum Händlerpreis ohne einen vom Integrator erstellten Spannvorrichtungsplan zu kaufen — “Das System wurde ohne Spannvorrichtungsplan geliefert, sodass der Roboter nicht eingesetzt werden konnte” Dies ist ein wiederkehrendes Problem in der Branche. Positionier- und Spannsysteme kosten häufig mehr als der Roboter selbst, weshalb Aubrik jede Q-Spark-Zelle mit Schnellwechselschnittstellen für Spannvorrichtungen ausliefert, die anhand der Werkstückdaten des Kunden ausgelegt wurden. Dieser Plan ist kein gesonderter Angebotsposten.
Zentrale Bewertungswerkzeuge für Roboterschweißzellen
ROI-Amortisationsrechner
Ermitteln Sie die finanziellen Auswirkungen Ihrer Investition in die Automatisierung. Geben Sie Ihre Produktionsparameter ein, um Amortisationszeiten und langfristige Rentabilität genau abzuschätzen.
Rechner aufrufen
Konfigurationsfinder
Ermittelt anhand Ihrer spezifischen Schweißverfahren, Bauteilabmessungen und Kapazitätsanforderungen auf intelligente Weise die optimale Konfiguration der Roboterschweißzelle.
Passende Konfiguration finden
Durchsatzrechner
Prognostizieren Sie Zykluszeiten und theoretische Schichtausbringungsmengen nach wissenschaftlichen Methoden. Erstellen Sie eine zuverlässige Datengrundlage für Ihre Produktionsplanung und Kapazitätsplanung.
Durchsatz schätzen
Zusammenfassung — Q-Spark mit Ihrem aktuellen Angebot vergleichen
Übermitteln Sie Aubrik Ihre Werkstückabmessungen, Produktionsziele und Ihr Schweißverfahren, und Sie erhalten innerhalb von nur 24 Stunden eine vorgeschlagene Konfiguration sowie ein nach Faktoren aufgeschlüsseltes Angebot.
FAQ — Kauf, Betrieb und Anpassung von Roboterschweißzellen FÜR ALLE PERSONENGRUPPEN
Technische Supportdaten
01
Wie lange dauern Installation und Inbetriebnahme einer Roboterschweißzelle von Aubrik?
Vorkonstruierte Q-Spark-Zellen sind beim Verlassen unseres Werks schweißbereit. Die Installation dauert 1–3 Tage; die Inbetriebnahme dauert 1–2 Wochen. Bei Standardvarianten ist nach ungefähr 10 Wochen und bei vollständig kundenspezifischen OEM-Ausführungen nach 22 Wochen mit der ersten Schweißnaht zu rechnen.
02
Wie viel kostet eine Roboterschweißzelle tatsächlich?
Vollständige Roboterschweißzellen kosten laut durchschnittlichen Branchenrichtwerten zwischen $80.000 (Cobot-Einstiegsklasse) und $450.000 (Mehrroboter-Säulenkonfiguration). Der Roboterarm macht lediglich 25 bis 40 % des Gesamtsystems aus – Konstruktion, Sicherheitsintegration, Spannvorrichtungen und Bildverarbeitungssystem entfallen auf den verbleibenden Anteil. Die Angebote von Aubrik weisen die fünf entscheidenden Variablen einzeln aus (Tragfähigkeitsklasse, Anzahl der Achsen, Bildverarbeitungssystem, Einhausungskonfiguration, Anpassungsumfang), damit Sie Angebote anderer Integratoren für gleichwertige Anlagen direkt vergleichen können.
03
Eignen sich Roboterschweißzellen von Aubrik für eine variantenreiche Kleinserienfertigung?
Ja. Q-Spark IT und Q-Spark XY wurden speziell für flexible Fertigungsumgebungen mit hoher Variantenvielfalt und geringeren Stückzahlen entwickelt. Funktionen wie standardisierte Schnellwechsel-Werkzeugschnittstellen für Spannvorrichtungen, der automatische Paviho-Ausgleich durch unser passives Bildverarbeitungssystem und die einfache Neuprogrammierung von Teilefamilien über das Standard-HMI vereinfachen den Teilewechsel für Kunden, in einigen Fällen auf weniger als 15 Minuten. Die in der Fachpresse vorgestellte Nachrüstlösung für maschinelles Sehen von Violas Metall verkürzt die Rüstzeit auf weniger als 10 bis 15 Minuten, und dieses Bildverarbeitungssystem gehört bei jeder Q-Spark-Zelle zur Standardausstattung.
04
Welche Sicherheitsnormen erfüllen Roboterschweißzellen von Aubrik?
Die Systeme der Q-Spark-Serie entsprechen ANSI/RIA R15.06-2025 (aktuellste US-amerikanische Sicherheitsnorm für Roboter), dem Qualitätsmanagement nach ISO 9001:2015, der CE-Maschinenrichtlinie 2006/42/EC, AWS Z49.1 Safety in welding und ISO 10218-1/2:2025 für kollaborative Konfigurationen. Sie sind mit einer Sicherheits-SPS Allen Bradley Compact GuardLogix und einem 12-Zoll-Farb-HMI ausgestattet, die Überwachung, Echtzeitdiagnose und Not-Halt-Funktionen ermöglichen. Vollständige Konformitätsbescheinigungen sind auf Anfrage erhältlich.
05
Kann die Zelle an bestimmte Werkstücke oder das Laserschweißen angepasst werden?
Ja. Die OEM-Anpassung kann Roboterreichweite, Tragfähigkeit des Schweißpositionierers, Schweißausrüstung, Spannvorrichtungen, Abmessungen der Einhausung, Zugangspunkte, mehrere Roboter, Doppelstationen und Bildverarbeitungssysteme umfassen. Die Standardoptionen für die Reichweite des Roboterarms betragen 1,4 m und 2 m. Kundenspezifische Layouts mit Führungsschienen können für Anwendungen wie die Aufnahme von 3 m langen Rumpfsegmenten geprüft werden; diese Abmessung ist keine Standardreichweite eines Roboterarms. Die Tragfähigkeit des Schweißpositionierers kann für Rahmenanwendungen im Schwermaschinenbau mit bis zu 10.000 lb spezifiziert werden. Für ein technisches Angebot sind 5-7 Tage einzuplanen, wobei die endgültige Machbarkeit anhand Ihrer Zeichnungen und Produktionsanforderungen bestimmt wird. Bestätigen Sie im Rahmen der Projektprüfung das Schweißverfahren, die Eignung des Werkstoffs, den Lieferplan und die Vereinbarungen zur Werksabnahmeprüfung im Werk Wuxi oder per Fernzugriff.



