
Aubrik Şirketi ile İletişime Geçin

Temel Özellikler
| Tipik anahtar teslim maliyet | $75,000 – $300,000 |
| Desteklenen temel yöntemler | MIG, TIG, lazer, punta, plazma |
| Tipik teklif talebinden üretime geçiş süresi | Teslimden sonra 4–6 hafta; buna öncesindeki tedarikçi seçimi ve devreye alma da eklenir |
| Geçerli güvenlik standardı | ANSI/A3 R15.06-2025 (ISO 10218’in 2025 ABD uyarlaması) |
| Sonraki adım | Teklif istemeden önce 4 Aşamalı Devreye Alma Planı’nı uygulayın. |
Robotik kaynak sistemleri, metal parçaları kaynak torcuna insan eli değmeden birleştirmek için çok eksenli robot kolunu kaynak güç kaynağıyla eşleştiren otomatik hücrelerdir ve kaynak sektöründe gerçek bir dönüşüm geçirmiştir: Bir zamanlar yalnızca otomotiv OEM’lerinin karşılayabildiği bir lüksken artık bir düzine kaynakçı çalıştıran atölyeler için de uygulanabilir durumdadır. Kompakt hücrelerin başlangıç fiyatı artık yaklaşık $75,000 düzeyindedir ve süregelen kaynakçı açığı, birçok atölyeyi yalnızca büyük ve yüksek hacimli kaynak robotu hatlarını değil, bir düzine kişilik atölyelere uygun boyutlardaki küçük ve kullanımı kolay hücreleri de kapsayan kaynak otomasyonunu ciddi biçimde değerlendirmeye yöneltmiştir. (Temmuz 2026’da güncellendi.)
Robotik kaynak sistemleri; MIG, TIG, lazer veya punta kaynağını otomatikleştirmek üzere tasarlanan çok eksenli robot kolu, kaynak güç kaynağı, kontrol ünitesi ve güvenlik muhafazasından oluşan mühendislik sistemleridir (tipik bir anahtar teslim kurulumun fiyatı $75,000 ile $300,000 arasındadır).
- Alıcılar açısından en büyük bilgi açığı donanım değil, bir sistem entegratörünün nasıl değerlendirileceğidir; entegratörlerin kendileri bile bu konuyu Web Sitelerinde açıklamama eğilimindedir.
- Tam üretim düzeninin kurulması, “tak ve çalıştır” pazarlama materyallerini okurken beklenebilecek tek günlük sürenin aksine, genellikle dört ila altı hafta sürer.
- Robota özel yeni bir yeterlilik olan AWS CRAW sertifikası, kaynak için sertifika gerekliliği olmaya devam eden AWS CWI yeterliliğinin yerine geçmek yerine ona paralel biçimde kaynağı desteklemek üzere sunulmaktadır.
- Anahtar teslim bir sistemin tipik maliyeti $75,000-$300,000 aralığındadır (robot kolunun tek başına maliyeti bu fiyatın üçte birinden çok daha düşüktür.)
- BLS verilerine göre kaynak alanında yılda ortalama 45,600 iş ilanı öngörülmektedir; ancak bunların çoğu net istihdam artışından değil, ayrılan çalışanların yerini doldurma ihtiyacından kaynaklanacaktır.
Robotik Kaynak Sistemi Neleri Kapsar
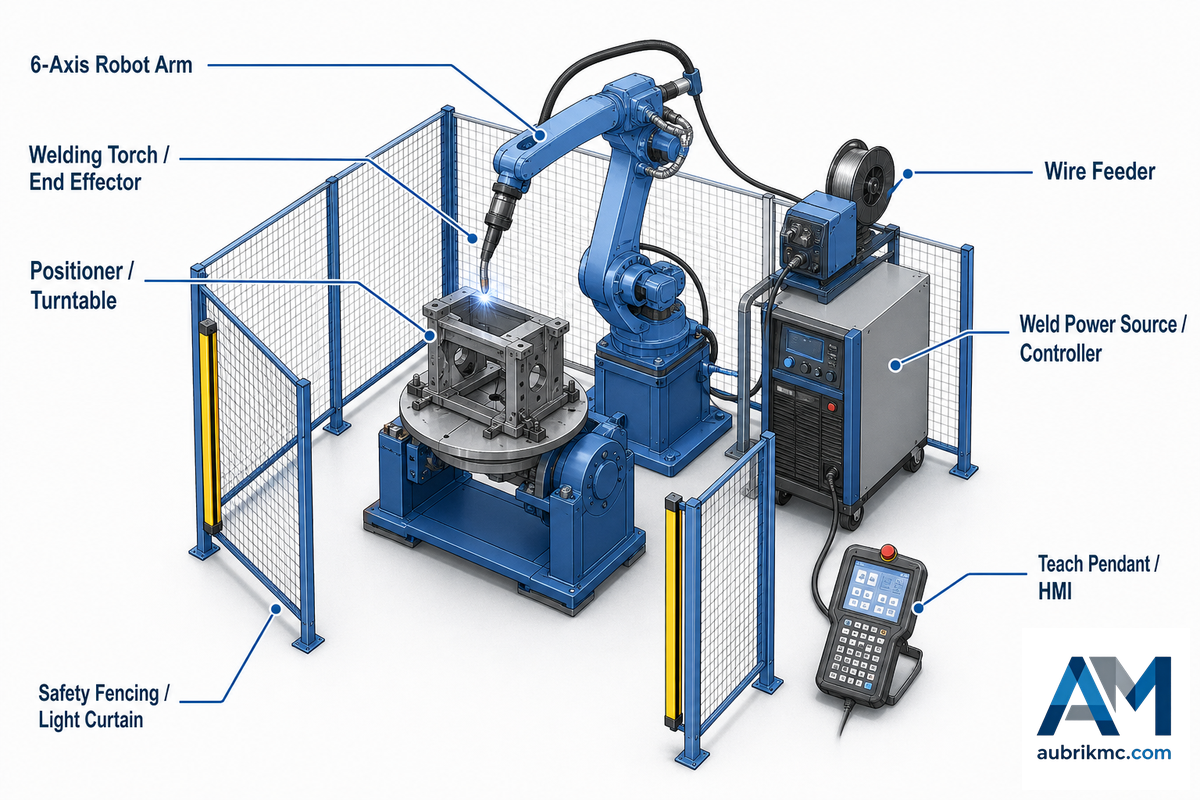
En temel tanımıyla robotik kaynak sistemi, operatör kaynak torcuna dokunmadan iki metal parçayı birleştiren programlanmış bir robotik araçtır; ancak bu tanım, her vardiyada tekrarlanan kaynak işleri yürüten bir atölye için gereken karmaşıklığı göz ardı eder. Robotik kaynak sistemi tek bir makineden ziyade beş ila altı farklı bileşeni entegre eder.
📐 Temel Bileşenler
İşlevsel bir hücre; çok eksenli robot kolu, kaynak güç kaynağı, kaynak torcu veya lazer kafası, kontrol ünitesi, güvenlik kabini ve parçanın tekrarlanabilir bir yönelimde tutarlı biçimde yerleştirilmesini sağlayan fikstürleme sisteminden oluşur. İş parçası taşıma ve konumlandırma ekipmanı örnekleri için RESIZE kataloğundaki kaynak pozisyonerlerini ve kaynak rotatörlerini inceleyin ve hücre entegratöründen seçilen modelin yük, hareket kontrolü ve güvenlik arayüzlerini doğrulamasını isteyin.
💡 Uzman Önerisi
Bu bileşenlerden biri bile eksikse elde edilecek şey, vardiyadan vardiyaya aynı toleransları istikrarlı biçimde koruyabilen bir sistem değil, ucuna torç vidalanmış bir robot kolundan ibaret olacaktır.
Teklif alırken bu ayrım önemlidir. Bazı robotik kaynak ekipmanı tedarikçileri yalnızca robot kolu ile güç kaynağını teklif eder ve fikstür ile programlamayı, satın alma siparişi verildikten sonra faturalandırılacak “değişiklik emirleri” olarak sonradan ekler. OSHA’nın endüstriyel robot kolu ve çevresindeki sistemlere ilişkin yönergeleri bile kola bağlı kumanda sistemi ve sensörlerin yalnızca kolun değil, değerlendirilen ekipmanın bir parçası sayılmasını şart koşar.
📐 Teknik Özellik Kontrolü
Tedarikçinin teklif hazırlarken aynı yaklaşımı kullanmasını şart koşun; özellikle tüm donanımdan genel olarak “robot sistemi” diye söz edilmesi yerine, bağlı bütün sensör ve ekipmanların ayrı ayrı belirtilmesini isteyin. Bu ekipman sınıfının standart özellikleri arasında 0.02-0.03 mm tekrarlı konumlandırma hassasiyeti, 3-25 kg taşıma kapasitesi, IP65 ile IP67 arasında IP koruma sınıfı ve 380 VAC (±15%) üç fazlı güç tüketimi bulunur; satın alma tamamlanmadan önce bunların atölyenin altyapısıyla uyumu doğrulanmalıdır.
| Bileşen | İşlevi |
|---|---|
| Robot kolu | Torcu veya lazer kafasını programlanmış kaynak yolu boyunca hareket ettirir |
| Kaynak güç kaynağı | MIG, TIG, lazer veya plazma için kaynak akımını/gerilimini sağlar |
| Kontrol ünitesi | Hareket programını yürütür ve kaynak güç kaynağıyla koordine eder |
| Fikstür | Parçayı, robotun güvenebileceği tekrarlanabilir bir toleransta sabitler |
| Güvenlik muhafazası | Hücre çevresindeki kilitlemeli koruyucular, ışık perdeleri ve acil durdurma düzenekleri |
| Sensörler | Dikiş takibi, çarpışma algılama ve parça varlığı kontrolleri |
Hazır bir hücreye ulaşmanın üç yolu vardır: bağımsız robotik kaynak makinesi, önceden tasarlanmış robotik kaynak hücresi veya çitsiz kobot kaynak kurulumu; bunların her biri yukarıdaki listeyi farklı biçimde karşılar. Parçalarınızın bu üç seçenekten hangisine uygun olduğundan henüz emin değilseniz robotik kaynak makinesi satın alma rehberimiz, burada yeniden açıklamamız gerekenden daha ayrıntılı bir RFQ kapsamı kontrol listesi sunar. Bu makale söz konusu karardan sonraki aşamayı ele alır: Proje nasıl bütçelendirilir, sistemi kuracak taraf nasıl değerlendirilir ve sistem nasıl çalışır hâle getirilir.
Parçalarınıza Hangi Kaynak Yöntemi Uygun
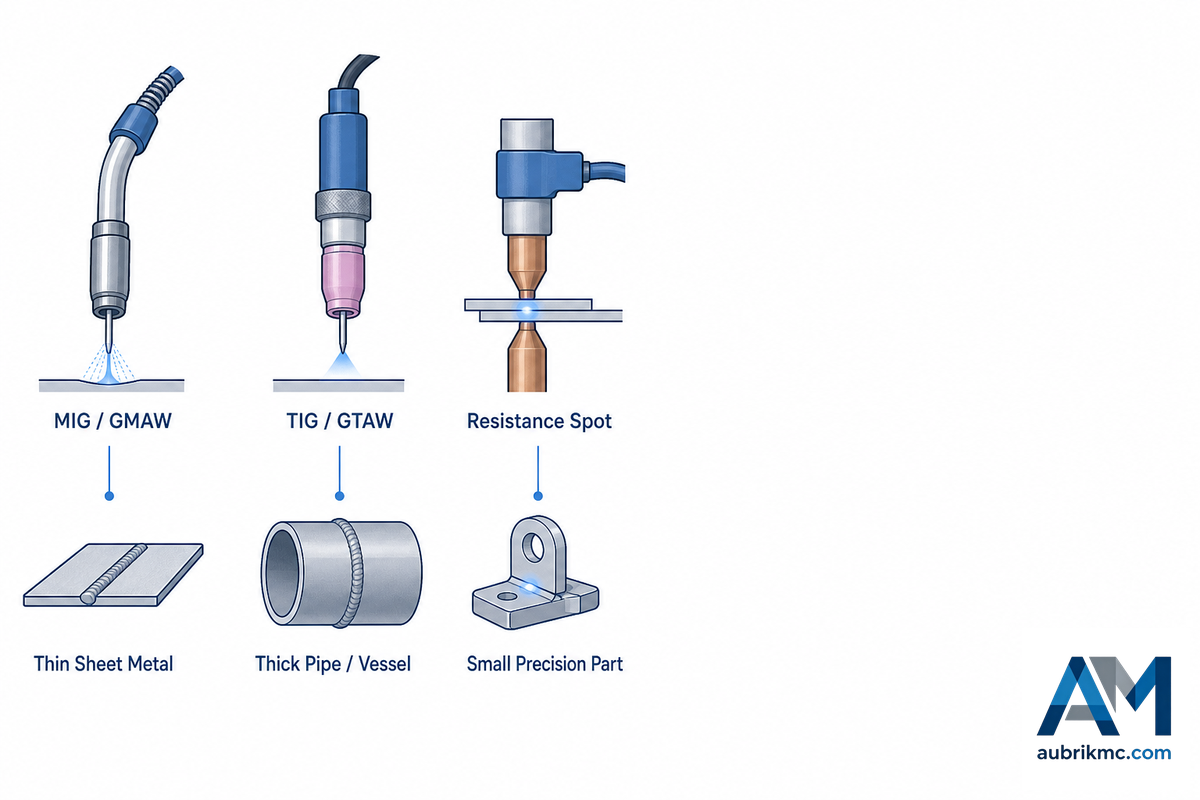
Çeşitli robotik kaynak türleri vardır ve doğru seçim bütçeden çok parçalara bağlıdır. MIG, tekrarlanabilir çelik imalatına uygundur ve en geniş malzeme kalınlığı aralığını kapsar; TIG, paslanmaz malzemeler ile ince veya estetik kaynak dikişlerinde kullanılır; punta kaynağı, yüksek hacimde üretilen özdeş kaynak birleştirmelerine; lazer ise dar toleranslı işlere uygundur. Malzeme, kaynak birleştirmesine erişim ve ısı hassasiyeti seçenekleri hızla daraltır.
Otomobil İmalatında Hangi Kaynak Yöntemi Kullanılır?
Otomotivde gövde sacı imalatında ağırlıklı olarak robotik direnç punta kaynağı kullanılır; çünkü özdeş parçalardaki kaynak noktaları yüksek hacimde tekrar eder. Proses testleri uygunluğu belirledikten sonra braketler, şasiler, akü tepsileri ve egzoz parçalarında ark, lazer ve diğer yöntemler de kullanılır. Aynı genel kural otomotiv dışında da geçerlidir: Değişkenliği düşük ve tekrarı yüksek kaynak birleştirmeleri punta kaynağına, parçadan parçaya değişkenliğin daha yüksek olduğu uygulamalar ise ark veya lazere yönelir.
💡 Uzman Önerisi
Önce kaynak yöntemini, ardından robotu seçin. En uygun yöntem üç etkene bağlıdır: malzeme kalınlığı, kaynak birleştirmesine erişim ve ısıl deformasyon toleransı. OSHA’nın kaynak tehlikeleri yönergesine göre duman ve gaza maruz kalma da yönteme göre değişir; düzgün biçimde muhafaza edilmiş bir robotik hücrenin güvenlik ekibine kabul ettirilmesinin manuel kaynak alanına kıyasla daha kolay olabilmesinin bir nedeni de budur.
Her robotik kaynak yöntemi otomasyona aynı ölçüde uygun değildir. Yaygın adıyla MIG olan gazaltı metal ark kaynağı, fabrika ortamındaki en yaygın metal ark kaynağı yöntemidir ve manuel kaynaktan otomatik kaynak yöntemine geçen tesisler için en kolay başlangıç noktası olmayı sürdürmektedir. Buna karşılık örtülü elektrot kaynağı, gerektirdiği manuel elektrot değişimi robotik hücreye iyi uyarlanamadığından nadiren otomasyona geçirilir.
| Yöntem | Genellikle uygun olduğu işler | Önce dikkat edilecekler |
|---|---|---|
| MIG (GMAW) | Tekrarlanabilir çelik imalatı, şasiler, braketler | Tel besleme, koruyucu gaz kapsamı, fit-up boşluğu |
| TIG (GTAW) | Paslanmaz çelik, alüminyum, ince malzeme, estetik kaynak dikişleri | Çevrim süresi, torç açısı, koruyucu gaz kararlılığı |
| Lazer | Yüksek hızlı, düşük deformasyonlu sac levha | Kaynak birleştirmesi uyum toleransı, muhafaza, yatırım maliyeti |
| Punta | Sac levha montajları, otomotiv tipi katmanlı parçalar | Elektrot erişimi, sıkma kuvveti, katman kalınlığı |
Kaynak kalitesi de yönteme göre değişir. Robotik ark kaynağı rutin olarak birkaç yüz mikron içinde tekrarlanabilirlik sağlar ve vardiya boyunca manuel bir kaynakçının sağlayabileceğinden daha yüksek arkta kalma süresini koruyabilir; robotun yeniden ayarlama, yeniden konumlandırma veya dinlenme amacıyla durması gerekmez. Tungsten elektrotlu TIG, estetik bir kaynak dikişi için en iyi seçenek olmayı sürdürdüğünden hem havacılık hem de gıda sınıfı imalatta kullanılan ince paslanmaz çelik veya alüminyum parçaların kaynağında tercih edilen yöntemdir.
±0.03mm
Tipik robotik ark kaynağı tekrarlanabilirliği
85–95%
Manuel yöntemdeki 25–35% oranına kıyasla arkta kalma süresi
Lazer kaynağı, fikstür toleransına ilişkin daha katı gereklilikler nedeniyle bu esnekliği sınırlar: MIG torcunun hiç zorlanmadan aşacağı bir boşluk, hatalı lazer kaynağına yol açabilir. Otomotiv sektöründe tercih edilen yöntem olan punta kaynağı gibi direnç kaynağı yöntemleri, manuel kaynağın ulaşamayacağı hacimde yüksek kaliteli kaynak dikişleri üretir. MIG kaynağını lazer kaynağına geçişle yalnızca hız açısından karşılaştırırken önce fikstür bütçesini, sonra yöntemi değerlendirin; mevcut durumda düşük hacimlerde örtülü elektrot veya TIG kaynağı yapılıyorsa hacim arttığında öğrenme eğrisinden kaynaklanan sorunların yöntem seçiminin etkisini aşacağı varsayılmalıdır.
Robotik Kaynak Sistemlerini Kim Üretiyor: Tedarikçi ve Donanım Görünümü

Bu pazara en fazla ilgi gösteren alıcılar genellikle makine üreticilerini veya bir robot kolunu hazır hücreye dönüştüren sistem entegratörlerini kasteder. Yaskawa Motoman, FANUC, ABB, KUKA ve OTC markalarının tümü robot kolu üreticisidir; bunların birçoğu kaynağa özel ürün serileri sunar, ancak robot kolu tek başına hazır bir hücre değildir.
💡 Uzman Önerisi
Buna karşılık Lincoln Electric, Miller ve Fronius esas olarak robot kolu üreticileriyle iş birliği yapan kaynak güç kaynağı üreticileridir (Motoman; Lincoln, Miller, Fronius ve OTC kaynak güç kaynaklarıyla doğrudan entegrasyonlar listeler) veya kendi önceden üretilmiş hücrelerini standart ürün olarak satar.
| Tedarikçi | Sınıf | Başlıca sattıkları ürünler |
|---|---|---|
| Yaskawa Motoman | Robot kolu üreticisi | Kaynağa özel AR serisi kollar, önceden tasarlanmış ArcWorld hücreleri |
| FANUC | Robot kolu üreticisi | Ark kaynağı için optimize edilmiş kollar ve CRX kobot serisi |
| ABB | Robot kolu üreticisi | Ark/lazer kaynak paketleriyle genel amaçlı kollar |
| KUKA | Robot kolu üreticisi | Genel amaçlı kollar, entegratör tarafından monte edilen kaynak hücreleri |
| OTC (Daihen) | Robot kolu + kaynak güç kaynağı | Entegre robot kolu ve kaynak güç kaynağı sistemleri |
| Lincoln Electric | Kaynak güç kaynağı üreticisi | Kaynak güç kaynakları; birden fazla robot kolu markasıyla iş ortaklığı |
| Miller | Kaynak güç kaynağı üreticisi | Kaynak güç kaynakları; birden fazla robot kolu markasıyla iş ortaklığı |
| Fronius | Kaynak güç kaynağı üreticisi | Kaynak güç kaynakları; birden fazla robot kolu markasıyla iş ortaklığı |
| Universal Robots | Kobot kolu üreticisi | Kaynak paketi ortağıyla eşleştirilen çitsiz kolaboratif robot kolları |
| Bağımsız entegratörler | Entegrasyon katmanı | Fikstür tasarımı, programlama, güvenlik doğrulaması, devreye alma — her biri genellikle 1-2 robot markasıyla çalışır |
Aubrik; robot kolu ve önceden tasarlanmış hücre kategorisinde MIG, TIG, lazer, punta ve plazma yöntemlerine yönelik makineler, kaynağa hazır hücreler ve kobot paketleri üretir; bu bilgi, bu rehber bunlardan birini satmaya çalıştığı için değil, bağlam açısından ilgili olduğu için burada açıklanmaktadır. Tedarikçiden bağımsız pazar değerlendirmelerinin bulunmasının nedeni, hangi yolu seçerseniz seçin bir donanım üreticisi ile entegratör katmanı arasında seçim yapacak olmanız ve çoğu tedarikçinin yalnızca bir veya iki robot markası satmasıdır.
💡 Uzman Önerisi
Bir veya iki markaya dayalı bu yapının sonraki bölümden önce bilinmesi önemlidir; çünkü hücreyi kuracak tarafın nasıl değerlendirileceğini doğrudan etkiler. ZHOUXIANG tarafından sunulan kaynak otomasyonu ekipmanları, kaynak robotları ve H profil üretim hatları dâhil olmak üzere başka bir tedarikçi referansı sunar; her teklife hangi ekipmanların ve entegrasyon hizmetlerinin dâhil olduğunu doğrulayın.
Bir insan operatörün yanında çit olmadan çalışmak üzere tasarlanan kolaboratif robotlar olan kobotlar, burada kaynak kobotlarının kategori olarak tam dökümü yerine ayrı bir notu hak eder. Robotik kaynak çözümleri arasında taşıma kapasitesi ve ham hızdan ödün vererek çitsiz çalışma ve elle yönlendirerek programlama olanağı sunarlar; bu da özellikle yüksek ürün çeşitliliğine ve düşük üretim hacmine sahip atölyelere uygundur; bir kaynakçının yirmi dakikada öğretebildiği programlanabilir kol, kafesli endüstriyel robottan farklı bir satın alma kararıdır. Muhtemel seçeneğiniz kobotlarsa kobot kaynak rehberimiz, ISO/TS 15066 uygunluğunu ve bu kaynak çözümlerine yönelik 4 sinyalli uygunluk kontrolünü burada ele alınabilecekten daha ayrıntılı açıklar.
İş Gerekçesinin Oluşturulması: Bütçe, Yatırım Getirisi ve Kurumsal Hazırlık
Robotik kaynağın manuel kaynağa göre avantajları, kaynak operasyonlarındaki verimlilik ve hassasiyetin tek bir vasıflı çalışanın günlük değişkenliğinden daha önemli olduğu yüksek üretim ortamlarında en açık biçimde görülür; ayrıca günümüzde pek çok atölyenin yalnızca verimlilik peşinde koşmak yerine işçilik açığı nedeniyle otomasyona yönelmesinin nedeni de budur. Ancak robotik kaynağın bu faydaları, kurumsal taraf da mekanik ve programlanabilir araçların kendisi kadar dikkatle yönetilirse gelir tablosuna yansır. Çoğu robotik kaynak rehberi “hazırlığı” parça üzerinden ele alır: fit-up, tolerans ve fikstürle sabitleme; ancak sorunun tamamı bundan ibaret değildir.
📐 Mühendislik Notu
Bütçeyi tek değil üç katman hâlinde oluşturun: donanım teklifi, entegrasyon işçiliği (fikstürleme, güvenlik doğrulaması, programlama ve devreye alma; toplandığında çoğu zaman en büyük maliyet kalemidir) ve kullanım ömrü boyunca destek (yedek parçalar, servis müdahale süresi, yazılım güncellemeleri). Yalnızca robot kolu donanımını listeleyen bir teklif henüz sistem teklifi değildir.
Bir atölye parça düzeyinde kusursuz hazırlığa sahip olduğu hâlde robotik kaynak projesinde bütçeyi veya takvimi aşabilir; çünkü programlamanın sorumlusunun kim olduğu, değişiklik emirlerini kimin onayladığı ya da satış sunumunun ima ettiği aynı gün başlangıç yerine hücre için altı hafta beklenmesi durumunda ne yapılacağı tanımlanmamıştır. Kurumsal hazırlık, atölyenin teklif istemeden önce yanıtlayabilmesi gereken dört soruya dayanır:
- 1. Projenin ortasında fikstürün yeniden tasarlanması gerekirse bütçe değişikliklerini kim onaylayacak?
- 2. Entegratör sahadan ayrıldıktan sonra programlama ve arıza giderme kimin sorumluluğunda olacak?
- 3. Sonraki operatörü eğitecek kadar uzun süre hücreyi hangi iki çalışan kullanacak?
- 4. Atölye, aynı gün tam kapasite yerine tam üretime geçiş için 4-6 haftalık devreye alma süresini ne ölçüde kabul edebilir?
Birçok bütçenin raydan çıktığı nokta bu dördüncü maddedir. Üretim programı “robot Pazartesi günü gelir ve Çarşamba günü tam kapasiteyle çalışırız” varsayımına dayanıyorsa sektörün gerçek deneyimine göre değil, pazarlama söylemine göre planlama yapılıyor demektir. İlk kez robotik hücre satın alanlara yönelik sektörel yayınlar, teslimden tam üretime kadar her zaman dört ila altı haftalık bir devreye alma döneminden söz eder ve bu süreçte bazı gecikmelere hazırlıklı olunması gerektiğini belirtir.
Maliyet Gerçeklik Kontrolü
Sistem entegratörü teklifleri gelişmiş, anahtar teslim hücreler için genellikle yaklaşık $25,000 ile $300,000+ arasında değişir ve standart bir hücre için en sık belirtilen tutar $75,000-$150,000 aralığındadır; ancak bu segment için devlet tarafından denetlenmiş bir fiyat endeksi bulunmamaktadır. Robot kolu donanımının maliyeti çoğunlukla bu tutarın üçte birinden azdır; kalanı fikstürler, güvenlik sistemleri ve entegrasyon işçiliğinden oluşur, bu nedenle yalnızca donanım fiyatı gerçek proje maliyetini önemli ölçüde düşük gösterebilir.
Sermaye komiteleri robotik kaynak taleplerini genellikle tek başına değerlendirmez; bunlar bütçede parça taşıma ve konumlandırma sistemleri, muayene sistemleri vb. diğer endüstriyel otomasyon ekipmanlarıyla rekabet eder. Bir kaynak hücresinin iş gerekçesi, genel pazarlama söylemleri yerine atölyenin işe alımla çözemediği güncel bir işçilik sorunu üzerinden kurulduğunda genellikle kabul görür; finans departmanları binadaki her tedarikçiden “bu bizi daha verimli kılacak” sözünü duymuştur, ancak “ihtiyacımız olan kaynakçıları hiçbir ücret karşılığında bulamıyoruz” ifadesi bir satış noktası değil, kısıttır. Devreye alma sırasında sistem entegrasyonu ve parça farklılıkları beklenmelidir ve bunlar proje başarısızlığının göstergesi değildir; kaynak yatırım getirisi geri ödeme hesaplayıcımız belirli bir parça ailesi ve hacmi için bütçe tahmini sağlayabilse de yukarıda açıklanan hazırlık planlamasının yerini tutmaz.
4 Aşamalı Robotik Kaynak Sistemleri Devreye Alma Planı
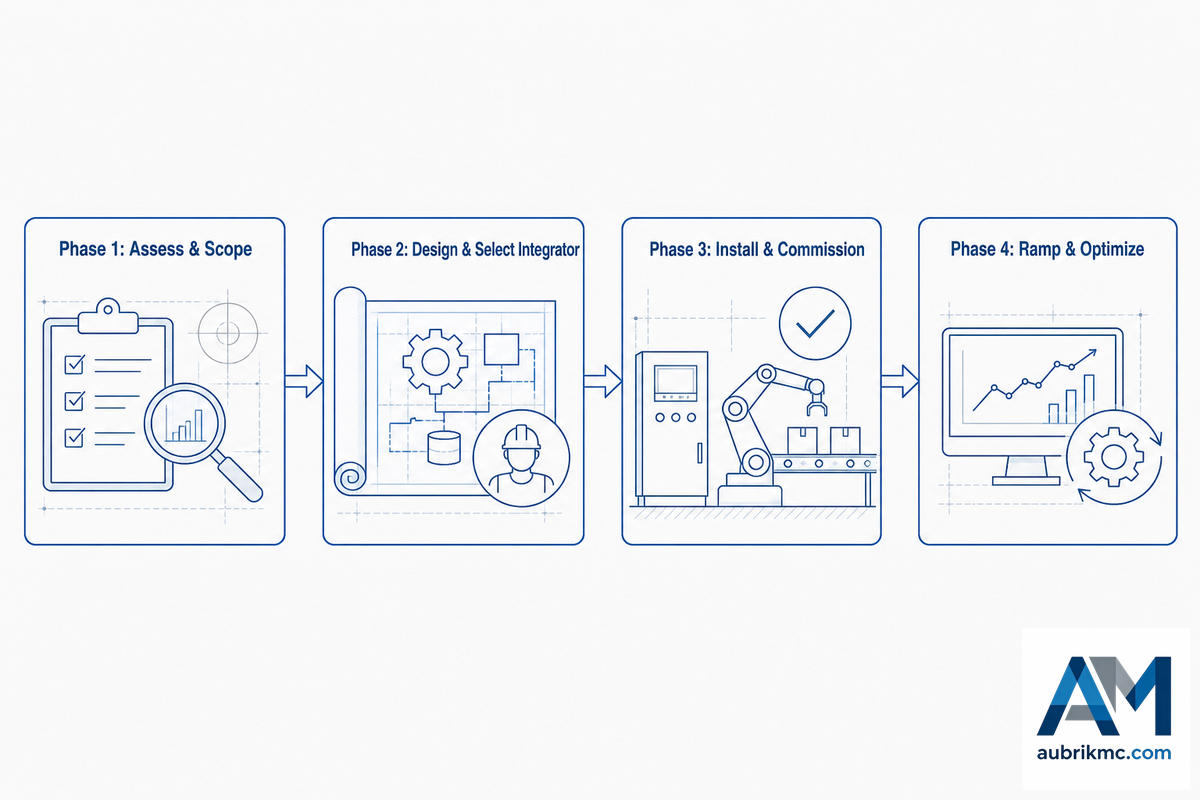
4 Aşamalı Robotik Kaynak Sistemleri Devreye Alma Planı, karardan üretime uzanan yolu farklı sorumlular ve gerçekçi takvimler içeren dört aşamaya ayırır; bu plan, “tak ve çalıştır” söylemi yerine sektörel dergilerin gerçek bir satın alma sürecinden geçen ilk kez alım yapanları nasıl anlattığına dayanır. İlk kez yeni bir robotik kaynak hücresi planlayan ekipler en fazla 2. aşamayı hafife alma eğilimindedir ve 3. aşamadaki güvenlik doğrulaması isteğe bağlı evrak işi değildir; OSHA’nın robotik standartları, incelenen ekipman olarak yalnızca kolu değil, hücrenin tamamını ele alır.
| Aşama | Yapılacaklar | Sorumlu taraf |
|---|---|---|
| 1. Değerlendirme ve Kapsam Belirleme | Parça ailesinin tekrarlanabilirliğini, fikstür konseptini, kaynak yöntemi seçimini ve üretim hacmini doğrulayın | Ekibiniz |
| 2. Bütçeleme ve RFP | Aynı kapsamla 2-3 rakip teklif alın; referansları kontrol edin, çalışan bir kurulumu yerinde ziyaret edin | Ekibiniz + aday entegratörler |
| 3. Seçim ve Devreye Alma | Fabrika deneme çalışması, ANSI/A3 R15.06’ya göre güvenlik doğrulaması, yerinde kurulum, operatör eğitimi | Operatörlerinizin sürece dâhil olduğu entegratör |
| 4. Ölçeklendirme ve Genişletme | Tam üretime geçin, çevrim süresini optimize edin, ikinci vardiyayı veya parça ailesini planlayın | Ekibiniz |
İlk aşamada, çok haftalı devreye alma döneminde gerçek operasyonel hazırlığa ulaşılıncaya kadar programlamadan hangi tarafın sorumlu olacağını ve neler beklendiğini henüz bunlar fiilî birer son tarihe dönüşmeden belirlemek için yukarıda açıklanan kurumsal planlamanın büyük bölümü kullanılır. 2. Aşamada yeterli zaman ayırmak önemlidir. Sektörel yayınlar, potansiyel hücre alıcılarına yalnızca fiyatı esas almamalarını, referans almalarını ve sadece video gösterimi izlemek yerine önceki kurulumlarda çalışan sistemleri görmek için yerinde ziyaret gerçekleştirmelerini önerir.
💡 Uzman Önerisi
Tamamen özdeş olmayan bir parça karmasında hücrenin, her kaynak yolu için operatörün yeniden öğretmesini gerektirmeden farklılıkları telafi etmek amacıyla makine görüşüyle yönlendirilen dikiş takip sensörleri ile çevrim dışı programlama yazılımını birlikte kullanıp kullanmadığını 2. aşamada öğrenmek önemlidir.
Güvenlik doğrulaması sonradan eklenen bir uygulama değil, bu aşamanın parçası olmalıdır. Robotik ark kaynağına yönelik AWS D16.3 risk değerlendirmesi yönergeleri ile ANSI/A3 R15.06’nın 2025 güncellemesi, güvenlik incelemesini “kurulum” kapsamına sıkıştırılmış bir iş değil, devreye alma sürecinde kapsamı belirlenmiş bir adım olarak tanımlar: göreve dayalı risk değerlendirmesi, koruyucular ve kolaboratif kurulumlarda çitsiz kullanım için gereken kuvvet sınırlama kontrolleri. “Kurulumun” bunu kapsadığını varsaymayın ve bu adımı atlamayın: Entegratörünüzden bu kısmı adım adım açıklamasını isteyin.
“Parçalar, kaynak teli çapının yaklaşık yarısı kadar bir toleransla sabitlenmedikçe robot iyi bir kaynak dikişini koruyamaz. Bu konu başlangıçta çözülmezse sonraki aşamalarda pek çok soruna neden olur; bazen atölye, kendi imalat yönteminde beklediğinden daha fazla tersine mühendislik yapmak zorunda kalır.”
Atölyenin hazır olup olmadığına ilişkin önceki sorunun tek gerçek yanıtı budur: Devreye alma sürecinde yalnızca bir değil, iki deneyimli operatörün bulunması; bir sonraki iş veya vardiya başladığında, entegratörün sahaya dönmesine gerek kalmadan yeni çalışanı eğitebilecek birinin atölyede zaten bulunması anlamına gelir.
Doğrudan Üreticiden mi, Entegratör Aracılığıyla mı? 7 Soruluk Değerlendirme Kontrol Listesi
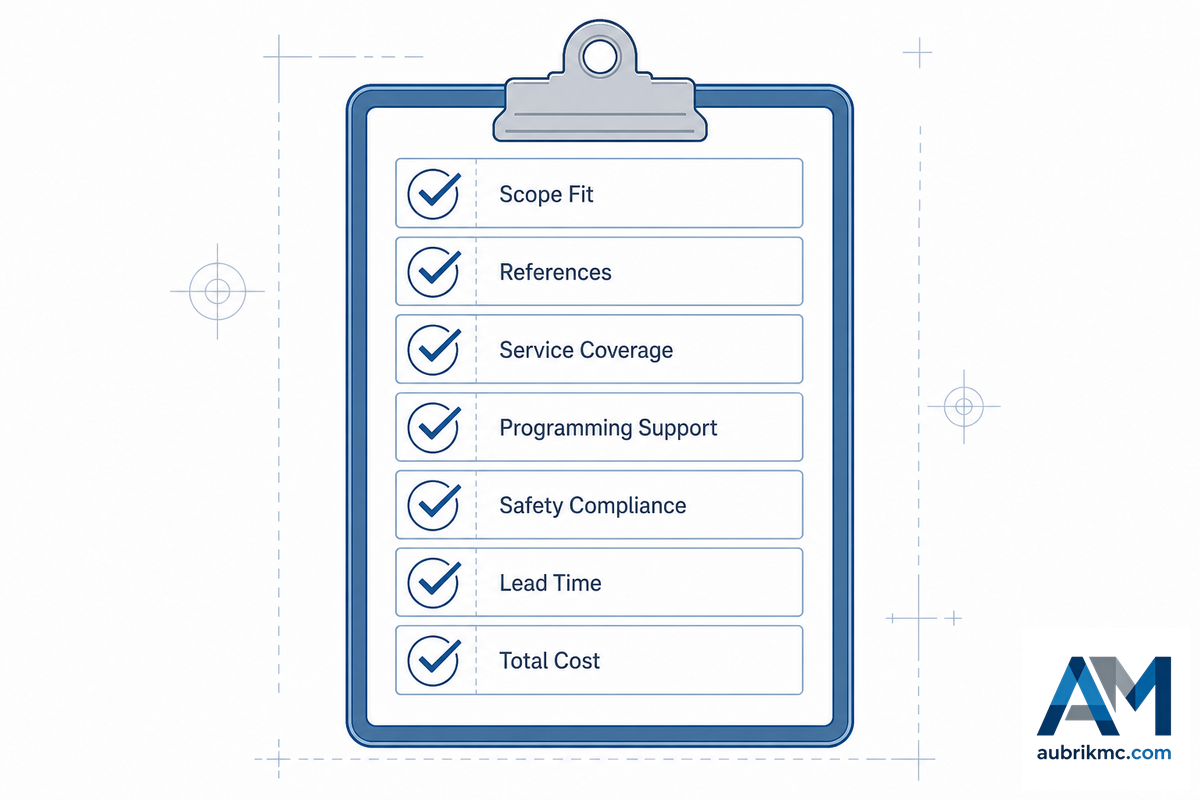
Bu kılavuz tam da bu soru nedeniyle hazırlandı. “Robotik kaynak sistemleri” araması yapıldığında satıcıların ürün sayfaları, proses açıklamaları ve maliyet dökümleriyle karşılaşılır; ancak hücreyi kuracak ve destekleyecek entegratörün nasıl değerlendirileceğine ilişkin çok az bilgi bulunur.
💡 Bu Kontrol Listesi Neden Gerekli?
Entegratörlerin satış sayfaları bile alıcının kendilerini nasıl değerlendirmesi gerektiğini nadiren açıklar. Tek bir satıcının satış süreci yerine sahada doğrulanmış satın alma rehberliğine dayanan aşağıdaki 7 Soruluk Entegratör Değerlendirme Kontrol Listesi, yararlı bir çerçeve sunabilir.
| No. | Soru | Neden önemli? |
|---|---|---|
| 1 | Hangi robot marka veya markalarını satıyorsunuz ve benim parçam için neden bu markayı öneriyorsunuz? | Çoğu entegratör yalnızca 1-2 marka sunar — “doğru” yanıt, sattıkları markaya bağlı olabilir |
| 2 | 2-3 referans müşteriyi arayabilir ve çalışan bir kurulumu ziyaret edebilir miyim? | Kendine güvenen bir entegratör tesis ziyaretleri düzenler; tereddüt etmesi ise bir işarettir |
| 3 | Ekibinizin RIA/A3 Certified Robot Integrator statüsü güncel mi? | A3 sertifikasyonu, yerinde denetim ve 2 yılda bir yenileme gerektirir — bu, doğrulanabilir ve pazarlama amaçlı olmayan bir yeterliliktir |
| 4 | Teklife neler dâhil — fikstürler, güvenlik doğrulaması, eğitim ve yedek parçalar? | Yalnızca donanımı kapsayan teklifler, gerçek proje maliyetini genellikle olduğundan düşük gösterir |
| 5 | Garanti sorumluluğu sizinle ekipman üreticileri arasında nasıl paylaşılıyor? | Entegrasyonla ilgili arızalar ile bileşen arızalarının garantisi çoğu zaman farklı taraflarca sağlanır |
| 6 | Teslimden önce kendi tesisinizde, takım ve aparatlar dâhil bir deneme yapacak mısınız? | Entegrasyon hatalarını entegratörün atölyesinde tespit etmek, kendi üretim alanınızda tespit etmekten daha ucuzdur |
| 7 | Operatörlerimden yalnızca birini değil, ikisini nasıl eğiteceksiniz? | Eğitimli tek bir operatör, işten ayrılması hâlinde tek hata noktası oluşturur |
Aşağıdaki soruyu özellikle vurguluyorum; çünkü listedeki en somut ve doğrulanabilir yanıtı bu soru sunuyor. Eskiden robotic Industries Association adıyla bilinen A3 (Association for Advancing automation), robotik sistem entegratörleri için sektörün referans ölçütünü sunar. Certified Robot Integrator olarak adlandırılan bu yeterlilik; belgelenmiş 2 yıllık geçerlilik süresine, yerinde denetime, kilit personelin uygulamalı sınavına ve haklı nedenlerle 2012 yılından beri yürürlükte olan güvenlik eğitimine dayanır.
💡 Uzman Önerisi
Süreci bizzat tamamlayan Boeing Research & Technology’s robotics group gibi kuruluşlar bile alıcıların bu yeterliliği ne kadar ciddiye aldığının bir göstergesidir.
Doğrudan satın alma veya entegratör kullanma sorusuna gelince; fikstür tasarımı, güvenlik doğrulaması ve devreye alma işçiliğini içeren toplam proje maliyetleri dikkate alındığında, doğrudan robot üreticisinden satın almak mutlaka daha ucuz olmayabilir; çünkü bu hizmetleri üreticinin kendi uygulama ekibi de üçüncü taraf bir entegratör de sunsa söz konusu maliyetler oluşacaktır. Her duruma uyan tek bir yanıt yerine, aşağıdaki senaryo temelli bakış açısını değerlendirin.
✔ Şu durumlarda doğrudan üreticiden satın alma uygun olabilir…
- Üreticinin çok basit, tek prosesli özelliklere sahip bir parça için sunduğu ‘standart paketi’ kullanacaksanız.
- Üreticinin bölgede güçlü bir uygulama ve destek yapılanması varsa
- Üretim alanında hâlihazırda bulunan robot kurulumunu aynı üreticinin ekipmanıyla genişletiyorsanız.
⚠ Şu durumlarda bir entegratör uygun olabilir…
- Çok çeşitli parça ve malzemelerle çalışmayı planlıyor ve bu nedenle farklı fikstürlere ve proses kabiliyetlerine ihtiyaç duyuyorsanız.
- Özel fikstürlere, kaynak pozisyonerlerine veya çok istasyonlu yerleşimlere ihtiyacınız varsa
- Bu, tesisinizdeki ilk robotik hücreyse ve tabiri caizse sorumluluğun tamamını üstlenecek tek bir muhatap istiyorsanız.
Hangi yolu seçerseniz seçin, otomasyon çözümü seçicimiz doğrudan üretici veya entegratör tercihinin altında yer alan makine-hücre-kobot kararını netleştirmenize yardımcı olacaktır — her entegratör her robot sınıfını satmadığından bu iki karar birbiriyle bağlantılıdır.
Kaynakçılarınız Açısından Neler Değişir: Sertifikasyon ve İş Gücü Geçişi
⚠️ Yaygın Yanlış Kanı
“Robotlar kaynakçıların yerini alır” düşüncesi, bu konudaki en yaygın yanlış kanıdır ve geçiş sürecindeki çoğu atölye için doğru değildir. Bunun yerine görevler değişir. Mevcut bir kaynakçı robot operatörü, programcısı veya proses sorumlusu görevine geçer; hücre programlama yazılımını öğrenir, gerekli programlama becerilerini edinir ve gerçekten yeni bir yeterliliğin eklenmesiyle birlikte en önemli yeterlilik de değişir.
Kaynak işlemini bir robot gerçekleştirse bile AWS D1.1 kaynak kabul şartları ve Certified Welding Inspector (CWI) onayı ortadan kalkmaz; kaynağın teknik resme uygunluğunu güvence altına almakla görevli biri hâlâ bulunur — bu, kaynak tekniğine değil kalite kontrolüne ilişkin bir görevdir. Bu tabloda yeni olan, robotik kaynak ekipmanlarını kuran, programlayan ve bakımını yapan kişiler için geliştirilen American Welding Society Certified Robotic Arc Welding (CRAW) yeterliliğidir.
| Yeterlilik | Kimler için? | Ön koşul |
|---|---|---|
| CRAW-O (Operatör) | Robotik hücreyi programlar ve günlük olarak çalıştırır | 6 ay manuel/yarı otomatik ark kaynağı + ilgili mesleki deneyim |
| CRAW-T (Teknisyen) | Tesis/bölüm genelindeki kaynak kalitesinden sorumludur | CRAW-O ile aynı koşulların yanı sıra güncel AWS CWI sertifikasyonu |
Buradaki önemli nokta ön koşuldur: CRAW-T adayı olmaya hak kazanabilmek için kişinin hâlihazırda CWI sertifikalı olması gerekir. CRAW, kaynak kalite muayenesinin yerini almaz — buna eklenen, robot odaklı ayrı bir katmandır. AWS’nin CRAW sınavına ilişkin kendi QC19 şartnamesine göre robot programlama ve mantık, yazılı sınavın yüzde 20 bölümünü; güvenlik (12%) ve kaynak yöntemleri ise (15%) bölümünü oluşturur (D16.4, sınavdaki ağırlıkları değil, daha genel olarak robotik ark kaynağı personelinin yeterliliğini kapsayan ayrı ancak ilgili bir AWS standardıdır).
💡 Uzman Önerisi
Bu nedenle geçiş planlanıyorsa mevcut kaynakçılardan hangilerinin programlama öğrenmeye istekli olduğunu belirleyin (hepsi istemeyebilir!), ekipman devreye alındığında kaynakçıların CRAW-O uygunluğuna yönelik eğitimini bütçelendirin ve mevcut CWI sertifikalı muayene personelini görevde tutun; otomasyon imza yetkilisini değil, yalnızca kaynak personelini değiştirir.
Ohio merkezli metal imalatçısı Raymath, bu görev değişiminin uygulamada işe yaradığı belgelenmiş bir örnektir: daha önce robotik deneyimi bulunmayan kendi manuel kaynakçısı, kobot kaynak hücresinin öğretme paneli konusunda eğitilmiş ve hücreyi çalıştıran operatör olmuştur; bu geçiş, Department of Labor’ın robotik kaynak makinesi operatörlerine ilişkin meslek listesinde zaten öngörülmektedir. Raymath’ın 4 hücreli devreye alma süreci, zaman planına ilişkin yararlı bir gerçeklik kontrolü de sunar: ilk uygulamalı denemeden imzalanmış satın alma siparişine aynı gün geçilmiştir; ancak yakınında bu tür bir entegratör ilişkisi bulunmayan çoğu atölye yine de yukarıda açıklanan birkaç haftalık takvime göre planlama yapmalıdır.
Sektörel Görünüm: Robotik Kaynak Sistemlerinde Neler Değişiyor?
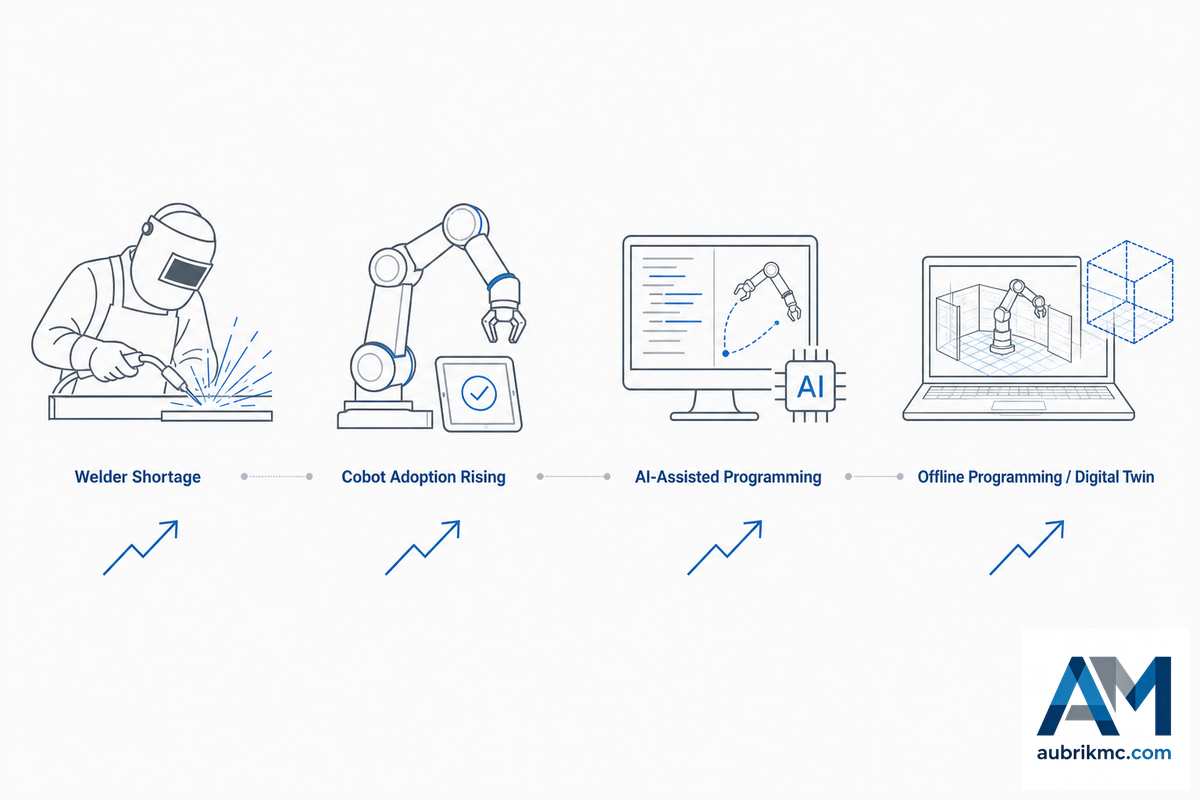
Kaynak sektöründe işçilik baskısı daha önce de benimseme biçimlerini değiştirmiş olsa da modern kaynak teknolojisine yöneliş, ölçeği bakımından geçmişteki geçişlerden farklıdır. Birkaç yıl önce belirli bir kaynak teknolojisi düzeyiyle çalışan atölyeler bugün çok farklı bir nesil kullanıyor ve her teknoloji neslinin bir sonrakine eklediği verimlilik kazanımları hızlanmaya devam ediyor.
Kaynakçı Açığı Neden Asıl İtici Güç?
Günümüzde robotik kaynağın itici gücü pazar büyüklüğü değil, kaynakçı yetiştirme hattıdır. Bureau of Labor Statistics, kaynakçı, kesici, lehimci ve sert lehimci istihdamının bugünden 2034 yılına kadar yalnızca yüzde 2 artacağını ve bu artışın büyük bölümünün net istihdam büyümesinden değil, emekli olan veya sektörden ayrılan çalışanların yerine personel alınmasından kaynaklanacağını öngörüyor. BLS bu konuda da açık konuşuyor: otomasyon teknolojisinin kullanımı, bu çalışanların toplam istihdam artışını zamanla sınırlayabilir.
2%
Öngörülen kaynakçı istihdam artışı, 2024–2034
45,600
Yıllık ortalama açık pozisyon — çoğunlukla büyümeden değil, ayrılanların yerine personel alımından kaynaklanıyor
Yeni kaynakçı sayısının azalması ve ayrılanların yerine açık pozisyonlar oluşmasına rağmen büyüme yaşanmaması, alıcıların satın alma kararlarında köklü bir değişim olduğunu gösteriyor. Atölyeler geçmişte yoğun bir çeyreği daha fazla personel alarak karşılayabilirken bugün güvenilir personel temini artık garanti olmadığından resmî entegratör teklif talepleri yayımlamaya daha yatkın; bu kılavuzun önceki bölümlerinde ayrıntılı olarak açıklandığı üzere yaklaşım, gayriresmî satıcı arayışından daha resmî doğrulama süreçlerine yöneliyor.
Pazar Büyüklüğü Rakamları Burada Neden Çok Önemli Değil?
Robotik kaynağa ilişkin pazar büyüklüğü rakamları yalnızca bağlam açısından kayda değerdir ve şu çekinceyle ele alınmalıdır: farklı üçüncü taraf pazar araştırmacıları aynı dönem için belirgin biçimde farklı rakamlar bildiriyor; incelenen rapora ve yönteme bağlı olarak 2024-2025 dönemindeki orta tek haneli milyar seviyelerinin 2030’ların başında düşük çift haneli milyar seviyelerine çıkacağı öngörülüyor (sevkiyatlar, kurulumlar ve faal sistem stoku doğrudan karşılaştırılabilir değildir).
💡 Uzman Önerisi
Verilen herhangi bir CAGR oranını sabit bir değer olarak değil, yön gösterici bir veri olarak değerlendirin. 2026 için bir proje planlanıyorsa sistem entegratörlerine yönelik teklif talebi sürecini, bir iki yıl öncesine kıyasla birkaç ay daha erken başlatın; bölgede güçlü itibara sahip entegratörler daha yoğundur ve yukarıda belirtilen dört ila altı haftalık devreye alma süresi, mevcut bekleme sırasını daha da uzatır.
Sık Sorulan Sorular
Robotik kaynak sistemi nedir?
Yanıtı Görüntüle
Robotik kaynak sistemi; MIG, TIG, lazer, punta veya plazma kaynağını otomatikleştirmek için çok eksenli bir robot kolunu kaynak güç kaynağı, kontrol ünitesi, güvenlik kabini ve fikstürlerle bir araya getirir. Robot kolu tek başına eksiksiz bir “sistem” değildir — hücre bunlar olmadan çalışamayacağı için kontrol ünitesi, güvenlik kabini ve fikstürleri de bütçeye dâhil edin.
Robotik kaynak sisteminin maliyeti nedir?
Yanıtı Görüntüle
“Robotik kaynak sistemleri fiyatı”, “robotik kaynak makinesi fiyatı” veya “en iyi robotik kaynak sistemleri” aramalarını yapan alıcılar genellikle yaklaşık olarak aynı aralığa ulaşır. Çok sayıda sistem entegratöründen alınan veriler, anahtar teslim bir hücre için yaklaşık $75,000 ila $300,000 aralığında birleşmektedir; ancak bu kategori için devlet tarafından denetlenmiş bir fiyat endeksi yoktur. Yine, belirli bir satıcının tahminini kesin değil, yön gösterici olarak değerlendirin. Yalnızca donanımın (robot kolunun kendisi) toplam maliyetin üçte birinden azını oluşturması yaygındır; kalan tutar fikstürlere, koruyucu donanıma ve entegrasyona ayrılır. Bir hücre için bütçe oluşturmadan önce aynı kapsamı belirten en az 2 entegratörden daima kalemlere ayrılmış teklifler isteyin.
Bir sistem entegratörüne ihtiyacım var mı, yoksa doğrudan üreticiden satın alabilir miyim?
Yanıtı Görüntüle
Tek belirleyici fiyat değildir; parça karmaşıklığı da rol oynar. Genellikle paket hâlinde satıldıkları için daha az karmaşık, tek prosesli parçalar söz konusu olduğunda doğrudan satın alma mantıklı olabilir. Hâlihazırda kullanılan ürün ailesinden başka bir robot makinesiyle bir hattın üretim ömrünü uzatmak isteniyorsa bu seçenek yine mantıklıdır. Birden fazla parça veya karmaşık fikstürler söz konusuysa entegratör kullanmak genellikle en iyi yaklaşımdır. İlk hücre satın alımında ise bir satıcı tüm sorumluluğu üstlenecektir. Hangi yol seçilirse seçilsin, satın almadan önce 7 soruluk kontrol listesini inceleyin; değerlendirilen her entegratörün A3/RIA Certified Integrator olduğunu mutlaka doğrulayın.
Robotik kaynak sisteminin devreye alınması ne kadar sürer?
Yanıtı Görüntüle
Satıcının yeni hücreyi teslim edip devreye almasından sonra tam üretim kapasitesine ulaşması için 4 ila 6 hafta ayırın; ilk seçim süreci de bundan daha uzun sürer. Bu başlangıç aşamasında aksaklıklar yaşanacağını göz önünde bulundurun. Yeni makinenin entegrasyonu sırasında yazılım hataları ve parçalarınızdaki farklılıklar büyük olasılıkla ortaya çıkacaktır ve bu beklenen bir durumdur; mutlaka kusurlu bir makineye sahip olduğunuz anlamına gelmez.
Otomasyona geçtikten sonra kaynakçılarımın hangi sertifikalara ihtiyacı var?
Yanıtı Görüntüle
Kaynak yöntemi bir kaynak robotuyla otomatikleştirilmiş olsa bile üretilen parçaların AWS D1.1 şartlarını karşıladığından ve CWI onayından geçtiğinden emin olunması gerektiğini unutmayın. Buradaki yeni unsur, kaynakçı/programcının robotik hücreyi çalıştırmadan önce alması gereken yeni AWS CRAW sertifikasyonudur.
Robotik kaynak, kaynakçılarımın yerini alacak mı?
Yanıtı Görüntüle
Çoğunlukla hayır; işi ortadan kaldırmaz, yalnızca kaynakçının görevini değiştirir. Nitelikli kaynakçı iyi bir kaynak dikişinin özelliklerini ve robotun hangi kaynak birleştirmesinde başarısız olabileceğini zaten bildiğinden hücre operatörü veya programcısı görevi için büyük olasılıkla en güçlü aday olacaktır. BLS rakamları da genel görünümü doğruluyor: kaynakçılık istihdamının 2034 yılına kadarki büyüme beklentisi yalnızca yüzde 2 ve sektördeki açık pozisyonların çoğu, daha az nitelikli personele ihtiyaç duyulmasından değil, çalışanların emekli olmasından veya görevlerinden ayrılmasından kaynaklanıyor.
Günlük faaliyetler değişir, ancak kaynak uzmanına duyulan ihtiyaç değişmez.
Bunu Neden Yazıyoruz?
Aubrik; robotik kaynak makineleri, hücreleri ve kobot paketleri üretir. Bu nedenle bu kılavuzda ele alınan “doğrudan satın alma veya entegratör kullanma” konusunda tarafsız bir gözlemci değiliz. Entegratör değerlendirme bölümünü bir satış belgesi olarak değil, alıcıların tamamlayacağı bir kontrol listesi olarak hazırlamamızın nedeni de tam olarak budur. Doğrudan yanıt bulmakta zorlandığımız konulardan biri şudur: “benim için bu sistemi kuracak kişiyi nasıl değerlendiririm?” Aubrik teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- Robotik StandartlarıOccupational Safety and Health Administration
- Kaynakçı, Kesici, Lehimci ve Sert Lehimciler İçin Mesleki GörünümU.S. Bureau of Labor Statistics
- A3 Certified Robot Integrator ProgramıAssociation for Advancing Automation
- Certified Robotic Arc Welding (CRAW) ProgramıAmerican Welding Society
- ANSI/A3 R15.06-2025 Nedir?American National Standards Institute
- ISO 10218-1: Endüstriyel Robotlar İçin Güvenlik ŞartlarıInternational Organization for Standardization
- D16.3, Robotik Ark Kaynağı İçin Risk Değerlendirme KılavuzuAmerican Welding Society
- İşletmeniz İçin Doğru Robotik Kaynak Hücresini SeçmeThe Fabricator (FMA)
- Atölyeniz Robotik Kaynağa Hazır mı?The Welder (FMA)
- Modüler Akıllı Destek Cihazı Sağlama Sistemi ve MimarisiUS Patent 6,928,336 B2
İlgili Makaleler
- Robotik Kaynak Hücresi Kılavuzuön mühendisliği tamamlanmış kaynak hücreleri için karar çerçevesi
- Manuel ve Robotik Kaynak İçin Başabaş Analiziotomasyonun kendini amorti ettiği üretim hacmi eşiğini belirleyin
- Metal Kaynak Hizmetleri Kılavuzuotomasyonu değerlendirirken sözleşmeli kaynak seçeneklerini inceleyin



