Nehmen Sie Kontakt mit der Aubrik Company auf

Konstruktion von Schweißdrehvorrichtungen: Technische Berechnungen, Rollengeometrie und Dimensionierungsleitfaden für den Schwerlastbetrieb

Die industrielle Konstruktion von Schweißdrehvorrichtungen bestimmt, wie eine angetriebene Einheit und ein frei mitlaufendes Rollenbockbett zylindrische Werkstücke stützen, drehen und ausrichten. Eine geeignete Rahmen- und Rollengeometrie hilft dabei, Lasten zu verteilen und die Axialdrift zu begrenzen. Mantelsteifigkeit, Rollenausrichtung und Werkstückrundheit beeinflussen ebenfalls die Stabilität während des Schweißbetriebs. Die Rollenböcke von Aubrik decken über die Standard- und Sonderbaureihen ZT/AD hinweg 1 bis 1.000 metrische Tonnen (wobei HGKF/ZDG-Montagesysteme 2.000 T erreichen) sowie Werkstückdurchmesser von 200 bis 6.000 mm ab. Eine solide mechanische Auslegung bringt drei gekoppelte Variablen ins Gleichgewicht. Ingenieure bemessen die normale Rollenlast über einen eingeschlossenen Aufnahmewinkel von 60° bis 120°. Zudem bestimmen sie das maximale exzentrische Antriebsmoment mit einem Überlastfaktor von 1,5× und stimmen Polyurethan- oder geschmiedete Stahlrollen auf die Vorwärmtemperaturen ab.
Wird eine Drehvorrichtung allein nach dem statischen Gewicht ausgewählt, blockieren die Antriebsmotoren bei schweren Schweißprojekten. Anders als ein kippbarer Schweißdrehtisch für flache Flansche lagern Rollenböcke lange Schüsse für schwere Schweißaufgaben auf ihrer horizontalen Achse. Dieser umfassende Leitfaden behandelt unsere Berechnungsweise für exzentrisches Drehmoment und Rollwiderstand, den 4-Winkel-Rollenlastwähler sowie bedingte ±1-mm-Antidrift-Regelsysteme. Diese Grundsätze steigern die Schweißproduktivität über unterschiedliche Schweißverfahren und moderne Schweißfertigungslinien hinweg.
Grundarchitektur der industriellen Konstruktion von Schweißdrehvorrichtungen: Antriebsbett, Mitläuferbett und Rahmenmechanik
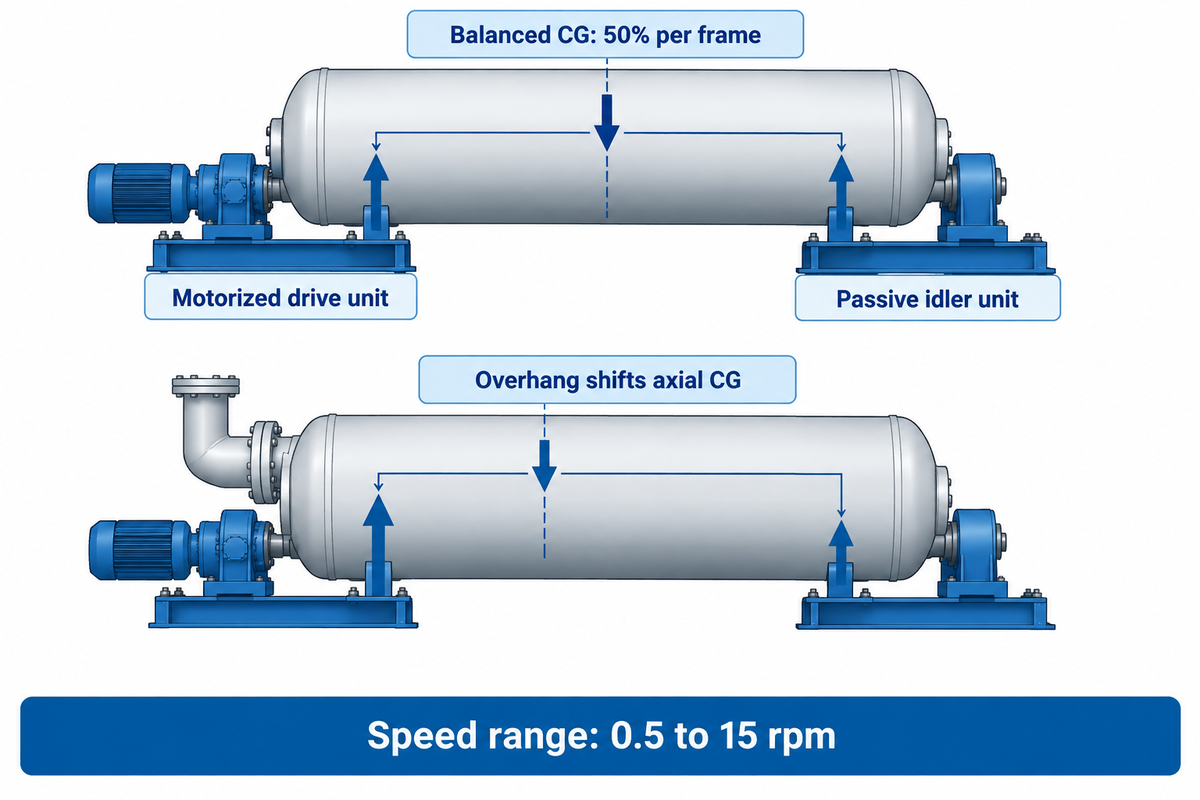
Eine industrielle Schweißdrehvorrichtung kombiniert eine motorisierte Antriebseinheit mit mindestens einer Mitläufereinheit, um zylindrische Bauteile für schwere Schweißarbeiten zu drehen. Die Antriebseinheit umfasst zwei frequenzgeregelte Drehstrommotoren, ein Planeten- oder Schneckengetriebe sowie angetriebene Rollenwellen. Die Mitläufereinheit trägt passive Laufräder, die die übrige Mantelmasse entlang einer festen Mittellinie abstützen. Diese Schweißdrehmaschinen halten die Schweißnaht für einen Schweißautomaten oder das Unterpulverschweißverfahren ruhig. So kann eine Schweißfachkraft den Schweißprozess von einer einzigen Position aus mit konstanter Drehgeschwindigkeit steuern.
Die statische Lastverteilung zwischen Antriebsbett und Mitläuferbett erreicht nur dann 50 % pro Rahmen, wenn der Schwerpunkt exakt in der Mitte liegt. Bei einer Anordnung mit zwei Betten kann ein schwerer Klöpperboden, ein Mannloch oder ein Stutzenüberhang den axialen Schwerpunkt verschieben. Die statische Auflagerreaktion jedes Betts wird dann aufgrund der Hebelarmgeometrie ungleichmäßig. Sie entspricht dem Gesamtgewicht multipliziert mit dem Abstand des Schwerpunkts zum gegenüberliegenden Bett, geteilt durch den Bettabstand. Die Abhandlung im ASME Journal of Pressure Vessel Technology über lokale Mantelnachgiebigkeiten quantifiziert, wie konzentrierte Auflagerkräfte dünne zylindrische Wände durchbiegen. Die Rahmenfertigung muss die Trägerdurchbiegung begrenzen, damit die Rollenbandagen gleichmäßig am Mantel anliegen. Betriebliche Verfahren, die Schweißdrehvorrichtungen mit verwindungssteifen Betten einsetzen, sichern die Schweißqualität bei jeder Lage.
Für hohe Lasten nutzen die seit 1999 von Aubrik gebauten industriellen Schweißdrehvorrichtungen und Rollenböcke spannungsarm geglühte Kastenrahmen aus Schweißstahl. Wie im technischen Leitfaden von Wuxi ABK zur 200-Tonnen-Schwerlast-Schweißdrehvorrichtung erläutert wird, können gegossene Lagergehäuse unter zyklischer Belastung an 180-Tonnen-Windturmbasissegmenten reißen. Aubrik gibt an, dass sämtliche Rahmen im Bereich von 1 bis 1.000 T eine statische 1,5×-Überlastprüfung bestehen, und weist einen 24-Stunden-Dauerbetrieb aus. Eine stufenlose Drehzahlregelung steuert die Rollendrehzahl im Bereich von 0.5 bis 15 rpm, um eine gleichmäßige Schweißqualität zu erzielen. Dieser ruhige Rollenlauf unterstützt hochwertige Schweißraupen an dickwandigen Druckbehältern und verbessert Produktivität sowie Nahtintegrität.
Selbstzentrierende gegenüber konventionellen spindelverstellbaren Schweißdrehvorrichtungen
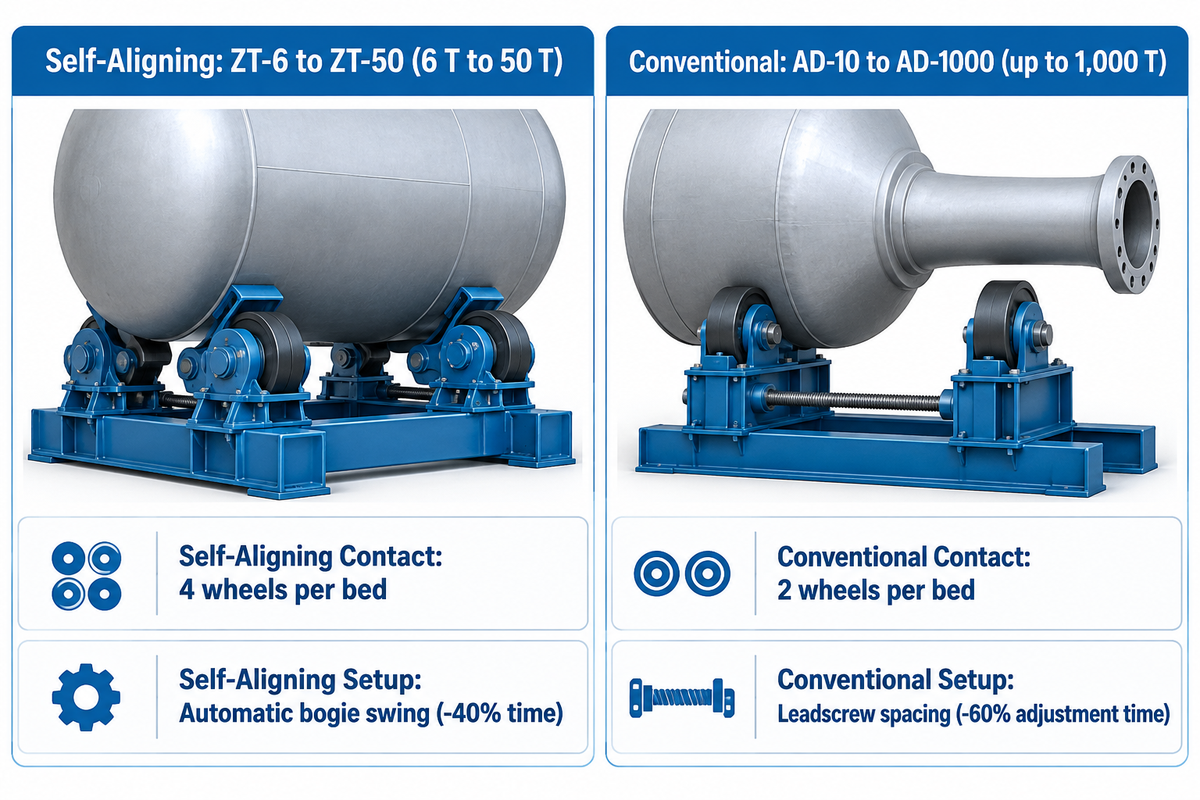
Fertigungsleiter vergleichen bei der Ausrüstung einer Halle vor allem zwei Bauarten von Drehvorrichtungen und Schweißrollenböcken: selbstzentrierende Vierrollen-Drehvorrichtungen und konventionelle Zweirollen-Drehvorrichtungen. Wählen Sie selbstzentrierende Vierrollen-Drehvorrichtungen für schnelle Durchmesserwechsel an dünnwandigen Schüssen. Die Baureihe ZT-6 bis ZT-50 von Aubrik deckt 6 bis 50 T ab, während manche selbstzentrierenden Ausführungen am Markt bis zu 300 bis 500 Tonnen reichen. Wählen Sie konventionelle verstellbare Drehvorrichtungen für lange Stutzenhälse an schweren Behältern, die Freiraum für Anbauteile erfordern.
Wann übertrifft eine selbstzentrierende Drehvorrichtung ein konventionelles Rollenbockbett?
Eine selbstzentrierende Schweißdrehvorrichtung übertrifft ein konventionelles spindelverstellbares Rollenbockbett, wenn ein Betrieb häufige Durchmesserwechsel an dünnwandigen Schüssen ohne störende Stutzen durchführt. Diese Bauart deckt in der Standardbaureihe ZT von Aubrik den Bereich von 6 T bis 50 T ab und reicht bei anderen selbstzentrierenden Konstruktionen bis zu 300-500 T. Sie umschließt den Schuss sofort, sobald das Werkstück per Kran aufgelegt wird. Durch diese Geometrie entfallen manuelle Verstellungen innerhalb des Schwenkbereichs der Schwinge. Gleichzeitig verteilt sie die radiale Kontaktkraft auf vier Rollenlaufflächen pro Bett, um die Fertigungseffizienz zu erhöhen.
Auf Linien mit wechselnden Losgrößen machen selbstzentrierende Schweißdrehvorrichtungen der ZT-Serie das manuelle Umstecken von Bolzen zwischen Kesselrohren und Tankschüssen überflüssig. Bei einer Windturmfertigung von Aubrik mit acht ZT-50-Einheiten für 120 m lange Turmsektionen verkürzte die automatische Ausrichtung die Rüstzeit um 40 %. Der Gesamtdurchsatz der Linie stieg um 35 %. Allerdings sitzen die oberen Schwingenräder höher an der Mantelflanke und können gegen vorstehende Stutzen stoßen. Behälter mit langen Stutzenhälsen benötigen unten mehr Freiraum. Hier nutzen verstellbare Rollenböcke der AD-Serie eine Spindel- oder Bolzenverstellung, um Anbauteilen auszuweichen. Standardmodelle der AD-Serie reichen von 10 bis 60 T, während kundenspezifische synchronisierte Anlagen 200 bis 1.000 T erreichen. Auf einer Druckbehälterlinie mit fünf AD-30-Einheiten reduzierte die Spindelverstellung per Fernbedienung die Einstellzeit pro Werkstück um 60 %.
| Auslegungsparameter | Selbstzentrierende Drehvorrichtung (Aubrik ZT-6 bis ZT-50) | Konventionelle verstellbare Drehvorrichtung (Aubrik AD-10 bis AD-1000) |
|---|---|---|
| Standard-Tragfähigkeiten | 6 T bis 50 T in der Aubrik ZT-Serie (300–500 T Branchenobergrenze) | 10 T bis 60 T Standard; 200 T bis 1.000 T kundenspezifisch synchronisiert |
| Rollenkontaktpunkte pro Bett | 4 Räder pro Bett (8 Kontaktflächen pro 1D+1I-Satz) | 2 Räder pro Bett (4 Kontaktflächen pro 1D+1I-Satz) |
| Umrüstung bei Durchmesserwechsel | Automatisches Einschwenken der Schwingen innerhalb des Nenndurchmesserfensters jedes Modells | Manuelles Umstecken von Bolzen oder motorische Spindelabstandsverstellung |
| Lokale Mantelbiegespannung | Geringere Radiallast pro Rad (Lastverteilung auf Doppel-Schwingenräder reduziert lokale Manteldurchbiegung) | Höhere Last pro Rad (geeignet für dickwandigen Kohlenstoffstahl) |
| Stutzen- und Mannlochfreiheit | Im mittleren Flankenbogen durch obere Schwingenräder eingeschränkt | Hohe Stutzenfreiheit (flache Zweirollenaufnahme gibt lange Stutzenhälse frei) |
| Optimale industrielle Anwendungen | Dünnwandige Edelstahltanks, Kesselrohre, Windturmschüsse in Mischlosen | Schwere ASME-Druckbehälter, 180-T-Windturmbasissektionen, Nukleartrommeln |
Technische Berechnungen für Antriebsmoment, Motorleistung und exzentrischen Schwerpunkt
Die Auslegung von Schweißanlagen allein nach der Nenntonnage scheitert, sobald schwere Mannlöcher, Einbauböden oder versetzte Stutzen den Schwerpunkt verlagern. Wie im Leitfaden zur Tragfähigkeitsberechnung von Schweißpositionierern von Cyclotron gezeigt wird, erzeugt ein 4.000 kg schweres Werkstück mit 600 kg Spannmitteln und Vorrichtungen eine Betriebslast von 4.600 kg. Dieser Leitfaden setzt bis 15 Tonnen einen Sicherheitsfaktor von 1.5 und über 15 Tonnen von 1.2 an. Für kritischen Exzenterbetrieb auf einem Schweißpositionierer oder Rollenbock steigt der Sicherheitsfaktor auf 2 oder 3.
Wie berechnet man das Antriebsmoment für einen exzentrischen Druckbehälter auf Rollenböcken?
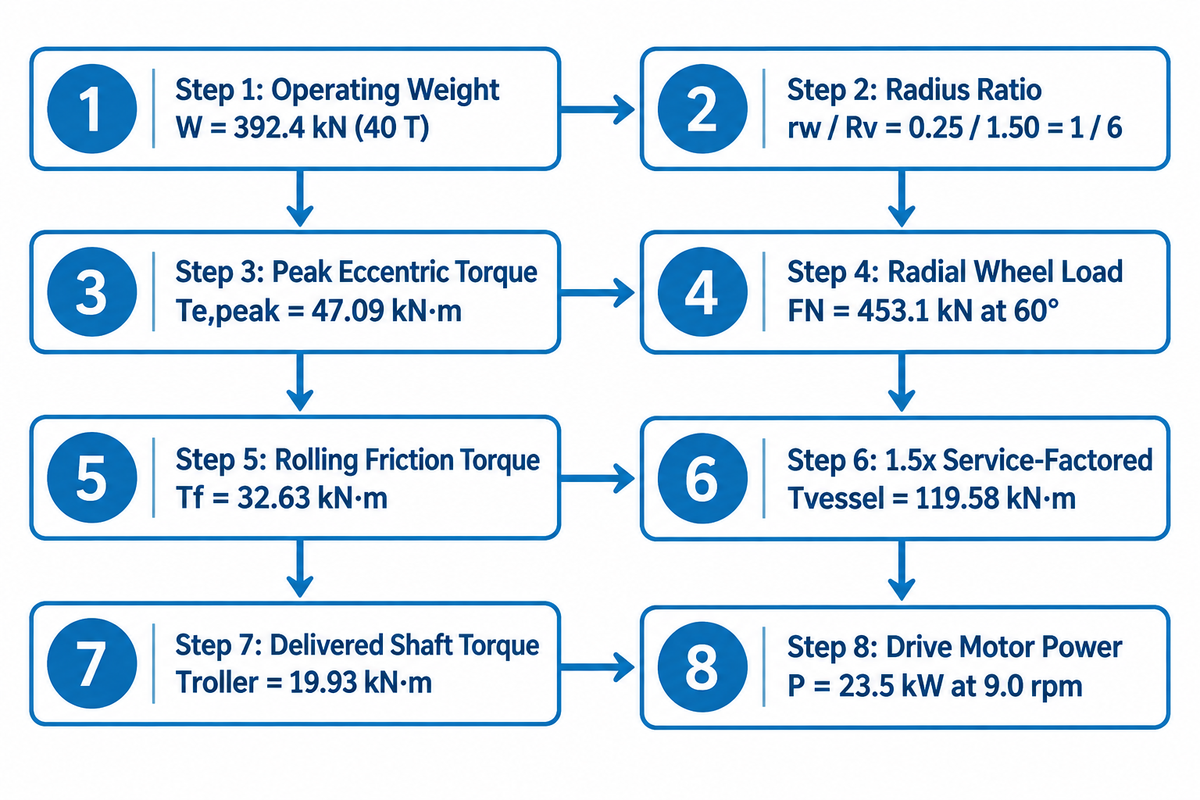
Das Drehmoment für einen exzentrischen Druckbehälter auf Rollenböcken setzt sich aus drei Anteilen zusammen: dem maximalen exzentrischen Schwerkraftmoment (Te, peak = W × e), dem Rollreibungsmoment (Tf) und dem Anlaufträgheitsmoment (Ti). Die Drehmomentsumme wird anschließend mit einem Dauerbetriebsfaktor von 1.5 sowie dem Radienverhältnis von Rolle zu Behälter (rw / Rv) multipliziert. Diese Radienumrechnung liefert das erforderliche Abtriebsmoment an den angetriebenen Rollenwellen (19,93 kN·m im nachfolgenden 40-Tonnen-Rechenbeispiel). Dividiert man durch den Antriebsstrangwirkungsgrad von 0.80, ergibt sich ein auf die Rollenwelle bezogenes äquivalentes Eingangsmoment von 24,91 kN·m. Die Motoreingangsleistung beträgt daher (Troller × nroller) / (9550 × η), wobei η der Motorwirkungsgrad ist.
Die Rotationsmechanik in der Referenz zum Drehmomentgleichgewicht der University of New South Wales definiert das Schwerkraftmoment als τ = W × e × sin θ. Es erreicht seinen Spitzenwert Te,peak = W × e, wenn der radiale Versatzarm e waagerecht steht (sin 90° = 1). Wird die Rollreibung separat berechnet, besteht das einzige Zusatzmoment beim Anlauf im Trägheitsmoment (Ti). Es ist im Verhältnis zum exzentrischen Schwerkraftmoment nur dann vernachlässigbar, wenn die Hochlauframpe des Frequenzumrichters (VFD) ausreichend sanft gewählt wird. Auch die Übersichtsarbeit von OSTI des US-Energieministeriums zu Schweißnähten an Kernreaktordruckbehältern belegt die Bedeutung einer gleichmäßigen Rotation. Drehzahlschwankungen beim Schweißen verändern Vorschubgeschwindigkeit und Wärmeeinbringung, was das Risiko von Schlackeneinschlüssen und Bindefehlern erhöht.
| Berechnungsschritt | Formel / Eingabeparameter (angenommene Beispielwerte) | Berechneter Ingenieurwert |
|---|---|---|
| 1. Gesamtbetriebsgewicht (W) | m = 40 T (40.000 kg Behälter + innere Aussteifungskreuze) | W = 392,4 kN |
| 2. Behälter- und Rollengeometrie | Behälter-AD Dv = 3.000 mm (Rv = 1,50 m); Rollen-AD dw = 500 mm (rw = 0,25 m); eingeschlossener Winkel θ = 60° | Radienverhältnis rw / Rv = 0.25 / 1.50 = 1 / 6 |
| 3. Anteil 1: Maximales Exzentermoment (Te,peak) | Radialer Schwerpunktversatz e = 120 mm (0,12 m) bei waagerechtem 90°-Hebelarm: Te,peak = W × e | 392,4 × 0.12 = 47,09 kN·m |
| 4. Gesamte radiale Radlast (FN) | Summiert über Antriebs- und Mitläuferstation bei 30° Halbwinkel: FN = W / cos 30° = 392.4 / 0.866 | FN = 453,1 kN |
| 5. Anteil 2: Roll- und Lagerreibungsmoment (Tf) | Hebelarm μr + fb × rshaft = 0,012 m; Verhältnis 0.012 / 0.25 = 0.048; Widerstand Ft = 453,1 × 0.048 = 21,75 kN; Tf = Ft × Rv | 21,75 × 1.50 = 32,63 kN·m |
| 6. Behälterdrehmoment mit Betriebsfaktor (Anlaufträgheit vernachlässigt) | Anwendung des 1,5×-Dauerbetriebsfaktors bei sanfter VFD-Rampe (Ti ≈ 0): Tvessel = 1,5 × (47.09 + 32.63) | Tvessel = 119,58 kN·m |
| 7. Abgegebenes Rollenwellendrehmoment (Troller) | Troller = Tvessel × (rw / Rv) = 119,58 × (0.25 / 1.50) | Troller = 19,93 kN·m (24,91 kN·m bezogenes Eingangsmoment bei Wirkungsgrad 0.80) |
| 8. Antriebsmotorleistung (P) bei Positionierdrehzahl | Bei einer Behälterdrehzahl von 1,5 rpm und einer Rollendrehzahl von 9,0 rpm sowie einem Antriebsstrangwirkungsgrad η = 0.80: P = (19,93 × 1.000 × 9.0) / (9550 × 0.80) | P = 23,5 kW |
Die beispielhaften technischen Eingabewerte für dieses 40-Tonnen-Beispiel umfassen Behälterabmessungen, 120 mm radialen Schwerpunktversatz und einen Antriebsstrangwirkungsgrad von 0.80. Die tatsächliche Antriebsmotorgröße muss anhand der aus der Behälterzeichnung ermittelten Exzentrizität und des Getriebeübersetzungsverhältnisses bestimmt werden.
Geometrie des eingeschlossenen Rollenwinkels und Wahl des Radwerkstoffs: Polyurethan gegenüber geschmiedetem Stahl
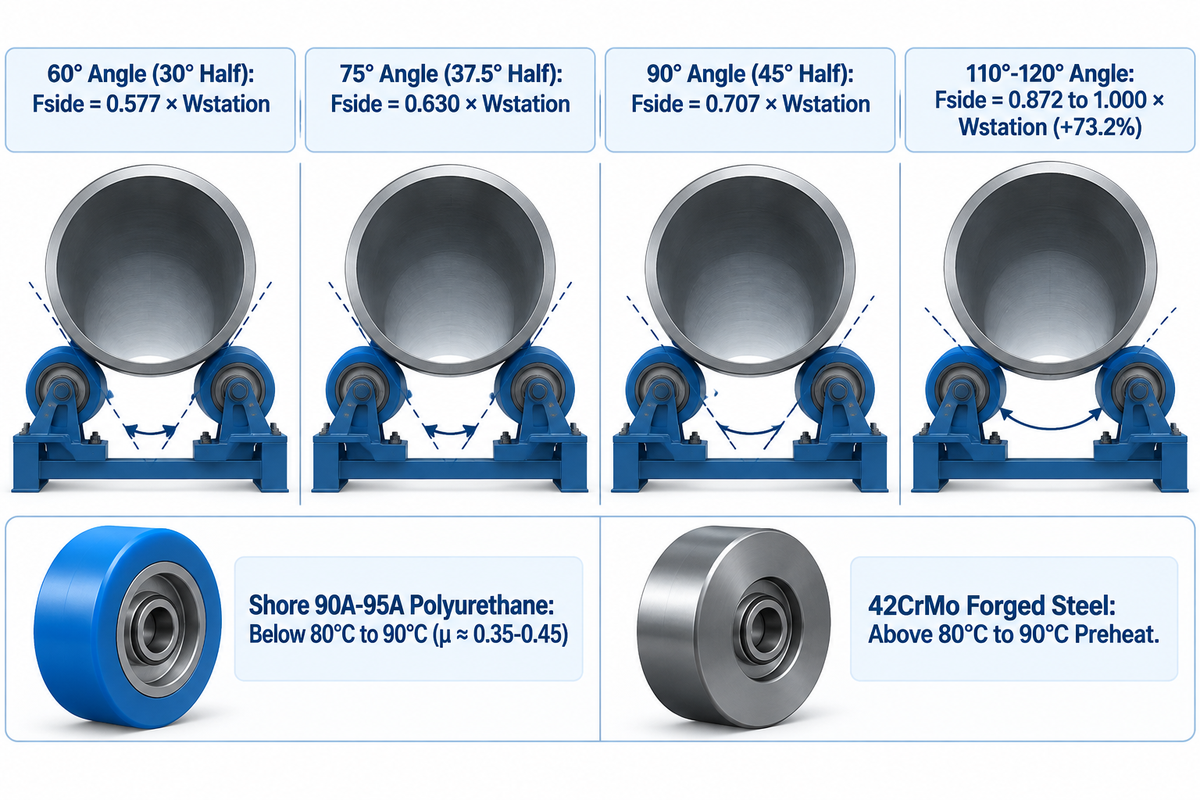
Zwei Faktoren beeinflussen die Kontaktspannung an der Laufspur zwischen Rad und Mantel: der eingeschlossene Aufnahmewinkel und die Härte des Rollenwerkstoffs. Geben Sie für dünnwandige, nicht vorgewärmte Edelstahl- oder Aluminiumbehälter einen vollen eingeschlossenen Rollenwinkel von 60° bis 75° (30° bis 37,5° Halbwinkel) vor. Kombinieren Sie diesen Winkel mit gegossenen Polyurethanrädern der Härte Shore 90A bis 95A, um die radiale Einschnürspannung zu minimieren. Für vorgewärmte dickwandige Stahlbehälter über 80°C bis 90°C Laufspurtemperatur empfiehlt sich ein voller eingeschlossener Rollenwinkel von 75° bis 90° (37,5° bis 45° Halbwinkel). Setzen Sie induktionsgehärtete geschmiedete Stahlräder ein, um eine Ablösung des Elastomers zu verhindern und die Seitenstabilität zu erhöhen. Beachten Sie die unterschiedliche Darstellung der Winkel in Katalogen. Einige geben einen Halbwinkel von 30° bis 45° an (α = θ / 2 von der vertikalen Behältermittellinie zu einer Rolle). Andere Zeichnungen nennen einen vollen eingeschlossenen Winkel von 60° bis 120° (θ = 2α zwischen linker und rechter Rolle).
Mit dem 4-Winkel-Rollenlastwähler wird der Radstand festgelegt. Sei Wstation die vertikale Last auf einer Aufnahmestation. Wird ein ausgewuchteter Schuss von einem Antriebsbett und einem Mitläuferbett getragen, gilt Wstation = W / 2. Die normale radiale Auflagerkraft auf dieser Seite beträgt Fside = Wstation / (2 cos(θ/2)).
- 60° eingeschlossener Winkel (30° Halbwinkel – Fside = 0,577 × Wstation): Geringste radiale Einschnürkraft. Verwenden Sie diesen Winkel für dünnwandige Aluminium- oder Edelstahlschüsse, um ein Kippen zu verhindern.
- 75° eingeschlossener Winkel (37,5° Halbwinkel – Fside = 0,630 × Wstation): Eingesetzt für mittelwandige Druckbehälter und Rohrvorfertigungen aus Kohlenstoffstahl sowie mäßig vorgewärmte Schüsse.
- 90° eingeschlossener Winkel (45° Halbwinkel — Fside = 0,707 × Wstation): Hohe Seitenstabilität für vorgewärmte dickwandige Druckbehälter, Windturmschüsse mit großem Werkstückdurchmesser und exzentrische Behälter.
- 110° bis 120° eingeschlossener Winkel (55° bis 60° Halbwinkel – Fside = 0.872 bis 1,000 × Wstation): Extreme Keilwirkung. Eine Aufweitung der Aufnahme von 60° auf 120° erhöht die normale Radlast um 73,2 %, weshalb vor dem Auflegen dünnwandiger Schüsse das lokale Mantelbeulen und die Steifigkeit zu prüfen sind.
Für die Wahl des Radwerkstoffs gelten feste Regeln hinsichtlich Oberflächengüte und Vorwärmung. Gegossene Polyurethanrollen (Shore 90A bis 95A) bieten eine hohe Traktion (Reibungskoeffizient μ ≈ 0.35 bis 0.45), um Schlupf während der Drehung zu verringern. Zudem schützen sie Edelstahl vor Kohlenstoffkontamination. Allerdings berichten Zerspaner im Forenbeitrag von Practical Machinist zur Reparatur von Behälter-Rollenbockrädern, dass sich Urethanbandagen unter Strahlungsvorwärmung oder statischer Überlast von den Stahlnaben ablösen. Laborversuche in der Studie der University of Modena zur Scherfestigkeit von Metall-Elastomer-Klebverbindungen bestätigen, dass die Lebensdauer der Bindung kugelgestrahlte Stahlkerne, ausgehärtete Klebstoffe und kontrollierte Fügetemperaturen voraussetzt. Halten Sie Polyurethan unter einer dauerhaften Laufspurtemperatur von 80°C bis 90°C. Geschmiedete Stahlräder wie 42CrMo eignen sich für den Betrieb mit vorgewärmten Behältern, sobald die Kontaktwärme die Grenze der Polyurethanbandage oder Klebverbindung von 80°C bis 90°C überschreitet. Polyurethanräder können schwere Behälter tragen, solange Einzelradlasten, Kontakttemperaturen und Kontaktzeiten unterhalb der Nennwerte der Radbaugruppe bleiben.
Mechanik der axialen Spiraldrift und Antidrift-Rollenregelsysteme
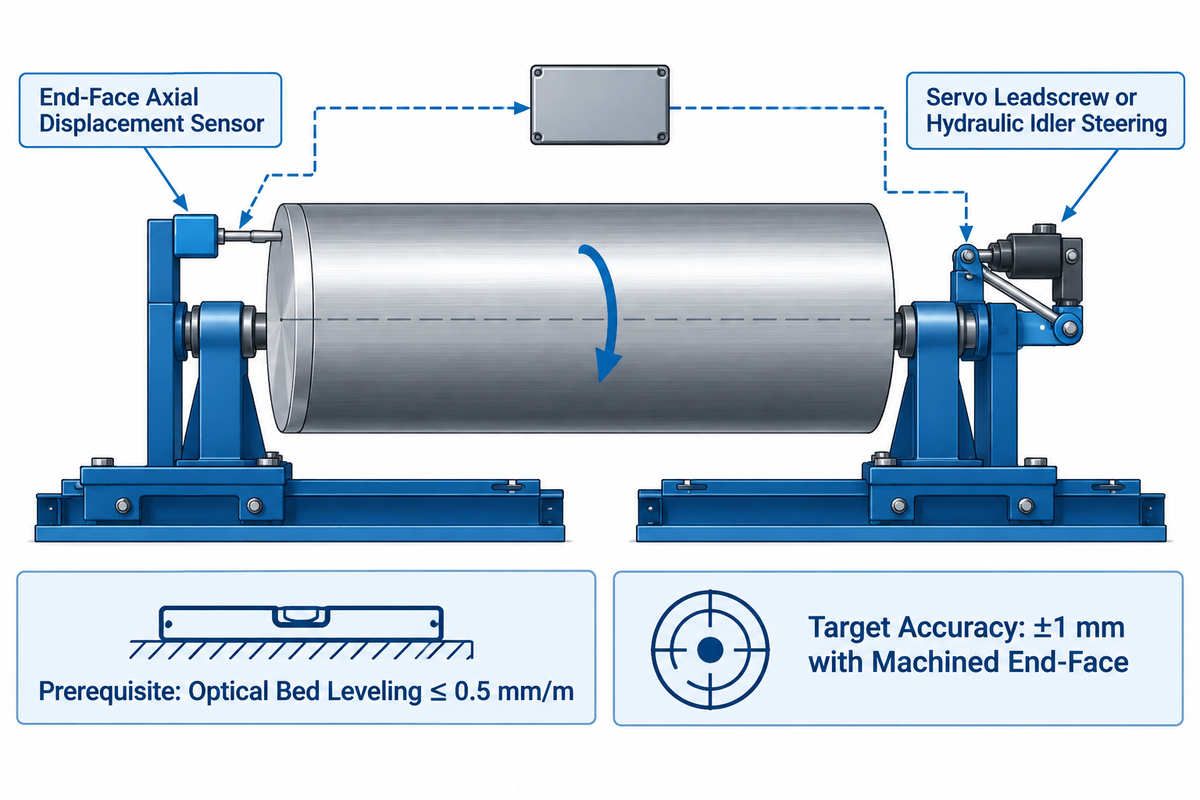
Ein rotierender Schuss kann bei langen Rundnähten wie ein Schraubengewinde axial über die Rollenlaufflächen wandern. Wie in der technischen Analyse von RESIZEWELD zu Antidrift-Schweißdrehvorrichtungen dargelegt wird, zerstört Axialdrift die Nahtverfolgung und zwingt Bediener dazu, Unterpulverschweißlagen abzubrechen. Bleibt dies unkontrolliert, können schwere Schüsse von den Rollenlaufflächen ablaufen.
Wie stoppen Antidrift-Schweißdrehvorrichtungen das axiale Behälterwandern beim UP-Rundnahtschweißen?
Der Axialdrift wird durch elektronische Regelsysteme entgegengewirkt, die die Längsbewegung des Mantels am Behälterende erfassen. Dieser Messwert dient zum Lenken der Mitläuferrollen. Eine Servospindel oder ein Hydraulikzylinder schwenkt die Mitläuferaufnahme um den Bruchteil eines Grads. Diese Mikrolenkbewegung wirkt der Axialdrift beim Präzisionsschweißen entgegen. Aubrik gibt eine Ausrichtgenauigkeit von ± 1 mm an, sofern eine bearbeitete Behälterstirnfläche, eine Bettnivellierung von 0,5 mm/m und saubere Rollenlaufspuren vorliegen.
In Patentschriften sind verschiedene mechanische Antidrift-Geometrien beschrieben. Beispielsweise ordnet das US-Patent US8342493B2 für ein Antidrift-Rollenbocksystem jede Mitläuferachse an einer schrägen Schwenkachse an. Axialdrift entsteht durch die Rollenachse und die Mantelkonizität. Ebenso kann Drift durch Lastungleichgewichte, Unrundheit sowie wechselnden Radkontakt und Traktionsunterschiede auftreten. Vor dem Aktivieren erweiterter Funktionen nivellieren Richtmeister beide Betten und richten die Achsen mithilfe optischer Kreuzschnüre auf 0,5 mm/m rechtwinklig aus. Ein Antidrift-System von Aubrik nutzt eine bearbeitete Behälterstirnfläche und hält die Ausrichtung beim kontinuierlichen Rundnahtschweißen innerhalb von ±1 mm.
Konstruktion hydraulischer Montage-Drehvorrichtungen und Integration von Rohrspann-Drehvorrichtungen mit Automatenträgern
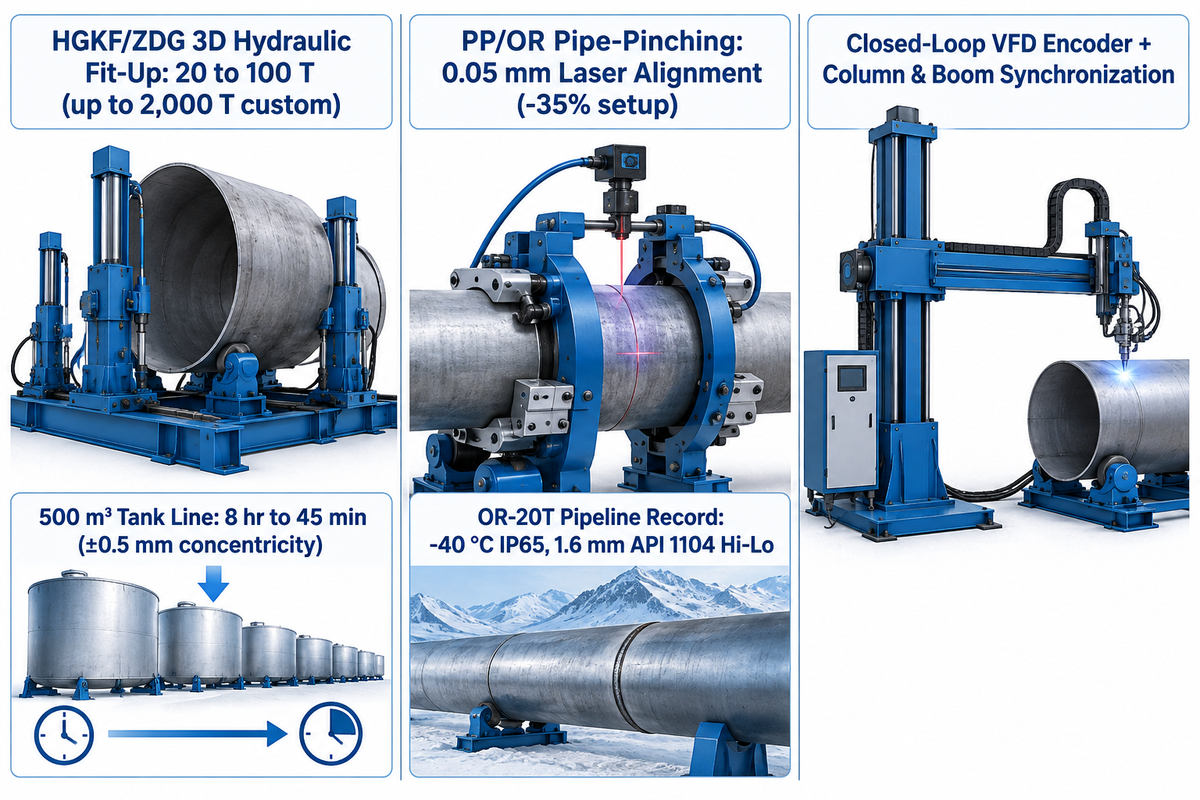
Standard-Rollenböcke drehen lediglich einen einzelnen Schuss. Sie können keine zwei getrennten Schüsse ausrichten, die mit Kantenversatz, Unrundheit oder Spaltmaßen aufeinandertreffen. Laut dem technischen Einkaufsleitfaden von Halden zur Auswahl von Schweißdrehvorrichtungen dient eine Montage-Drehvorrichtung zum Ausrichten der Schüsse und Stöße, auch wenn sie für ein einfaches Rotationsschweißen nicht immer erforderlich ist. Wenn mehrschüssige Windtürme oder Lagertanks zur Erfüllung der Projektanforderungen schnell gefügt werden müssen, setzen Betriebe hydraulische Montage-Schweißdrehvorrichtungen ein. Die Baureihen HGKF und ZDG von Aubrik (20 bis 100 T Standard, bis zu 2.000 T kundenspezifisch) arbeiten mit 3D-Hydraulikzylindern. Auf einer 500-m³-Tanklinie verkürzte ein HGKF-60-Bett das Ausrichten der Sektionen von 8 Stunden auf 45 Minuten. Es erreichte eine Rundlaufgenauigkeit von ±0,5 mm und senkte die Nacharbeit zur Steigerung der Produktivität um 90 %.
Kleine Rohrvorfertigungen können beim Rohrschweißen auf schwerkraftbelasteten Laufrädern durchrutschen. Um diesen Schlupf zu verhindern, verfügen die Rohrschweißdrehvorrichtungen der Serien PP und OR über pneumatische Spannarme, die die Rüstzeit um bis zu 35 % verkürzen. Diese Modelle decken 5 bis 100 T in der Baureihe PP-5 bis PP-100 sowie 5 bis 40 T in der Baureihe OR-5 bis OR-40 ab. Aubrik gibt für seine Rohrspann-Drehvorrichtungen der Serien PP/OR zudem eine Laserausrichtung von 0,05 mm an. Beim Gasleitungsprojekt China-Russland, das im Projektnachweis für Rollenböcke von Aubrik dokumentiert ist, arbeiteten 20 kundenspezifische OR-20T-Einheiten bei -40 °C mit Schutzart IP65. Sie verkürzten die Stoßpositionierung von 45 Minuten auf 8 Minuten. Die Tagesleistung stieg von 40 auf 68 Stöße, die Erstprüfungsquote erhöhte sich von 92 % auf 99,3 %, und die Linie amortisierte sich in zehn Monaten. Zudem hielt die Linie die Kantenversatztoleranz für Rohrleitungsrundnähte nach API 1104 von 1/16 Zoll (1,6 mm) ein. Bei der unabhängigen Drittprüfung weisen die NABCB-Akkreditierungsumfänge für UP-geschweißte Leitungsrohre nach API 5L 46. Ausgabe den akkreditierten Prüfbereich der Inspektionsstelle aus. Dabei regelt API 5L die Herstellung von Leitungsrohren, während API 1104 das Schweißen von Rohrleitungen abdeckt.
Zum Aufbau einer automatisierten Schweißzelle koppeln Ingenieure den Drehgeber des Rollenbock-Frequenzumrichters mit Schweißautomatenträgern oder Roboter-Schweißsystemen. Die geschlossene Synchronisation mit den Schweißparametern stimmt die Umfangsgeschwindigkeit exakt auf die Drahtvorschubgeschwindigkeit ab. Diese fortschrittliche Technik erzeugt über mehrere Schweißlagen hinweg eine gleichmäßige Schweißnaht.
Checkliste zur Tragfähigkeitsauslegung, Angebotsangaben und Werkslieferzeiten (10T bis 200T)
Laut dem Marktbericht von Grand View Research über Rohrschweißdrehvorrichtungen erreichte der weltweite Markt für Rohrdrehvorrichtungen im Jahr 2025 ein Volumen von 1,1 Milliarden USD. Er soll von 1,2 Milliarden USD im Jahr 2026 auf 2,0 Milliarden USD bis 2033 wachsen, bei einer ausgewiesenen jährlichen Wachstumsrate von 7,3 % (rund 7,6 % rechnerisch auf Basis dieser gerundeten Zahlen). Der zunehmende Einsatz von Schweißdrehvorrichtungen in Windkraft- und Petrochemieanlagen macht eine sorgfältige Beschaffungsplanung für Einkäufer unverzichtbar.
Was bestimmt Preis und Lieferzeit eines motorisierten Schweißdrehvorrichtungssatzes von 10 bis 200 Tonnen?
Drei technische Entscheidungen bestimmen die Kosten und die Werksfertigungszeit für einen motorisierten Schweißdrehvorrichtungssatz von 10 bis 200 Tonnen (eine Antriebseinheit plus eine Mitläufereinheit). Dies sind die Nenntragfähigkeiten, die Radwerkstoffwahl zwischen Polyurethan und geschmiedetem Stahl sowie die Steuerungsarchitektur (Standard-Frequenzumrichter gegenüber kundenspezifischer hydraulischer Montage-, Antidrift- oder synchronisierter Mehrbettausführung). Weder Aubrik noch Industriestandards veröffentlichen feste USD-Listenpreisspannen oder feste, nach Tonnage gestaffelte Lieferzeitpläne. Jeder Satz erfordert daher ein projektbezogenes Angebot für Preis und Werksfertigungszeit anhand Ihrer Behälterzeichnungen. Aubrik erstellt innerhalb eines Tages eine verbindliche Auslegungsempfehlung und gewährt auf alle Einheiten ein Jahr Garantie.
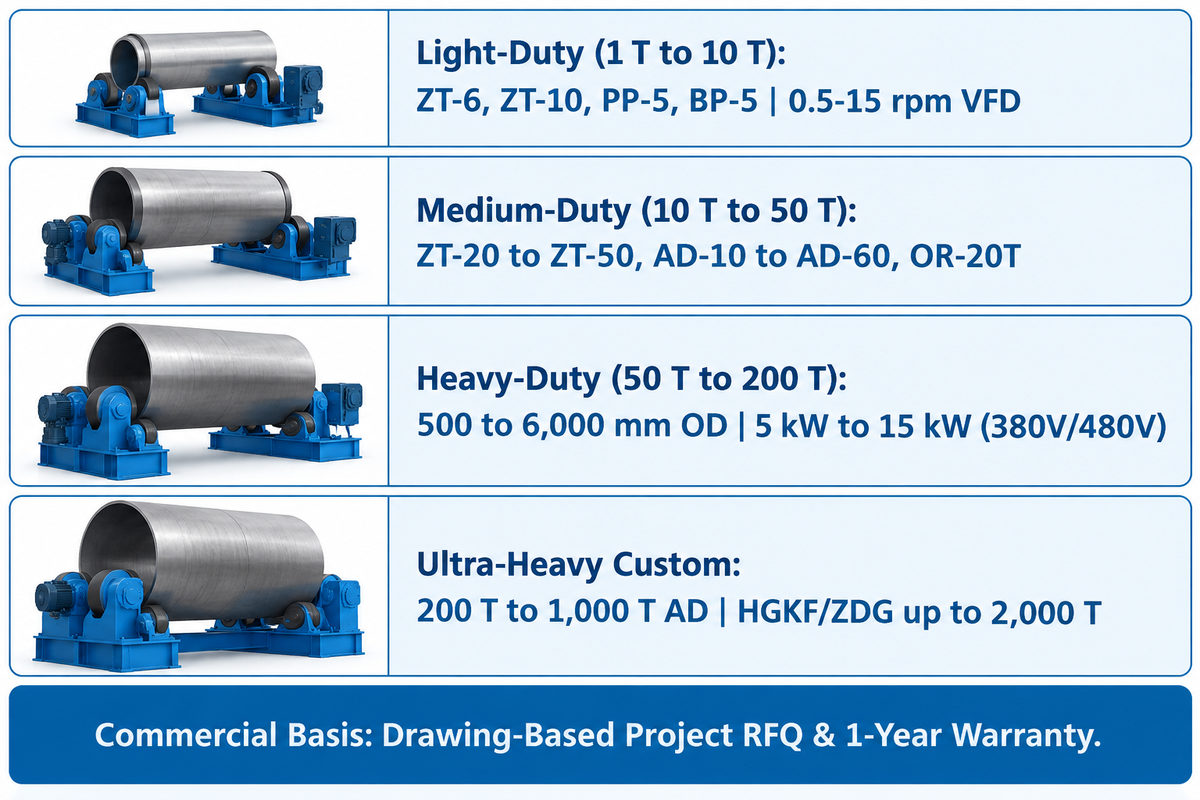
Widerstandsmoment des Rahmens, Getriebenenndrehmoment, Tieftemperatureignung für den Betrieb bei -40 °C sowie Gehäuseschutzart IP65 sind separate, projektbezogen gewählte Spezifikationen. Aubrik kalkuliert Preis und Lieferzeit für jeden 1D+1I-Satz anhand der Behälterzeichnung des Endanwenders statt nach einer pauschalen Listenzeichnung. Nutzen Sie die folgende Tabelle zur Auswahl der passenden Leistungsklasse für Ihre Schweißanforderungen.
| Tragfähigkeitsklasse & Modellfamilie | Werkstückdurchmesser & Antriebsdaten | Typische industrielle Anwendungen | Angebots- & kaufmännische Grundlage |
|---|---|---|---|
| Leichtlast: 1 T bis 10 T (ZT-6, ZT-10, PP-5, BP-5) | Innerhalb von 200 bis 6.000 mm Katalog-AD; 0,5–15 rpm Drehstrom-Frequenzumrichterantrieb | Rohrvorfertigungen, Kesselrohre, Wärmetauscher, Strahl-/Lackierkabinen | Angebotsbasiert nach Radtyp (PU ggü. Stahl); Auslegungsempfehlung innerhalb eines Tages |
| Mittellast: 10 T bis 50 T (ZT-20 bis ZT-50; AD-10 bis AD-60 bis 60 T; OR-20T) | 1.200 bis 4.800 mm Rohrleitungs-AD bei OR-20T; Umrichter + Fernbedienung oder SPS-Steuerung | ASME-Druckbehälter, mittlere Lagertanks, API-Rohrleitungsrundnähte | Projektangebot nach Steuerungsstufe sowie Laser- oder Antidrift-Optionen; ein Jahr Garantie |
| Schwerlast: 50 T bis 200 T (200-T-Schwerlastrollenböcke, PP-100, HGKF-60) | 500 bis 6.000 mm AD bei 200-T-Einheiten; 5-kW- bis 15-kW-Motoren für 380V oder 480V 3-Phasen-Drehstrom | 150-T-Petrochemiebehälter, 180-T-Windturmbasisschüsse, 500-m³-Lagertanks | Zeichnungsbasierte Anfrage für Rollenwerkstoff und 3D-Montagehydraulik; ein Jahr Garantie |
| Ultraschwerer Sonderbau: 200 T bis 1.000 T für Sonder-AD; HGKF/ZDG-Montagesysteme bis 2.000 T | Bis zu 6.000 mm AD; synchronisierte Mehrbettantriebe, Rollen aus legiertem Stahl, lastgeprüft | Offshore-Windtürme, Nuklearkomponenten, Großlagertanks | Freigabe kundenspezifischer Konstruktionszeichnungen und formelle Projektanfrage erforderlich |
Hersteller kundenspezifischer Schwerlast-Schweißdrehvorrichtungen und Anfrage-Checkliste für ASME-Druckbehälter
Bei der Bewertung weltweiter Hersteller von Schweiß- und Schneidanlagen verlangen Einkäufer Überlastprüfprotokolle, Qualitätsmanagementzertifikate und Praxiszulassungen. Zu den Herstellern von Schwerlast-Rollenböcken für die Fertigung von Windtürmen, Rohren und ASME-Druckbehältern zählen Aubrik (Wuxi ABK Machinery Group), Ransome (Koike Aronson), Pemamek und Key Plant Automation. Spezifische kundenspezifische Tonnagebereiche und Projektdaten für Pemamek und Key Plant Automation liegen in unserer Untersuchung nicht vor und erfordern eine direkte Anfrage beim jeweiligen Anbieter. Für einen dokumentierten Schwerbehälterbau hebt die Fallstudie in The Fabricator über den 175-Fuß-Rohölentsalzer von McAbee das Drehen hoher Behältertonnagen hervor. Dieser Betrieb setzte 600-Tonnen-Rollenböcke von Ransome ein, um drei 1.25 Zoll dicke SA516-70-Schüsse mit einem Leergewicht von 520.000 lbs zu drehen. Parallel dazu liefert Aubrik (Wuxi ABK Machinery Group) seit 1999 unter einem Qualitätsmanagementsystem nach ISO 9001 CE-gekennzeichnete Schweiß- und Schneidsysteme in über 40 Länder. Der Katalog umfasst Rollenböcke von 1 bis 1.000 T sowie HGKF/ZDG-Montagedrehvorrichtungen bis 2.000 T mit einem Jahr Garantie.
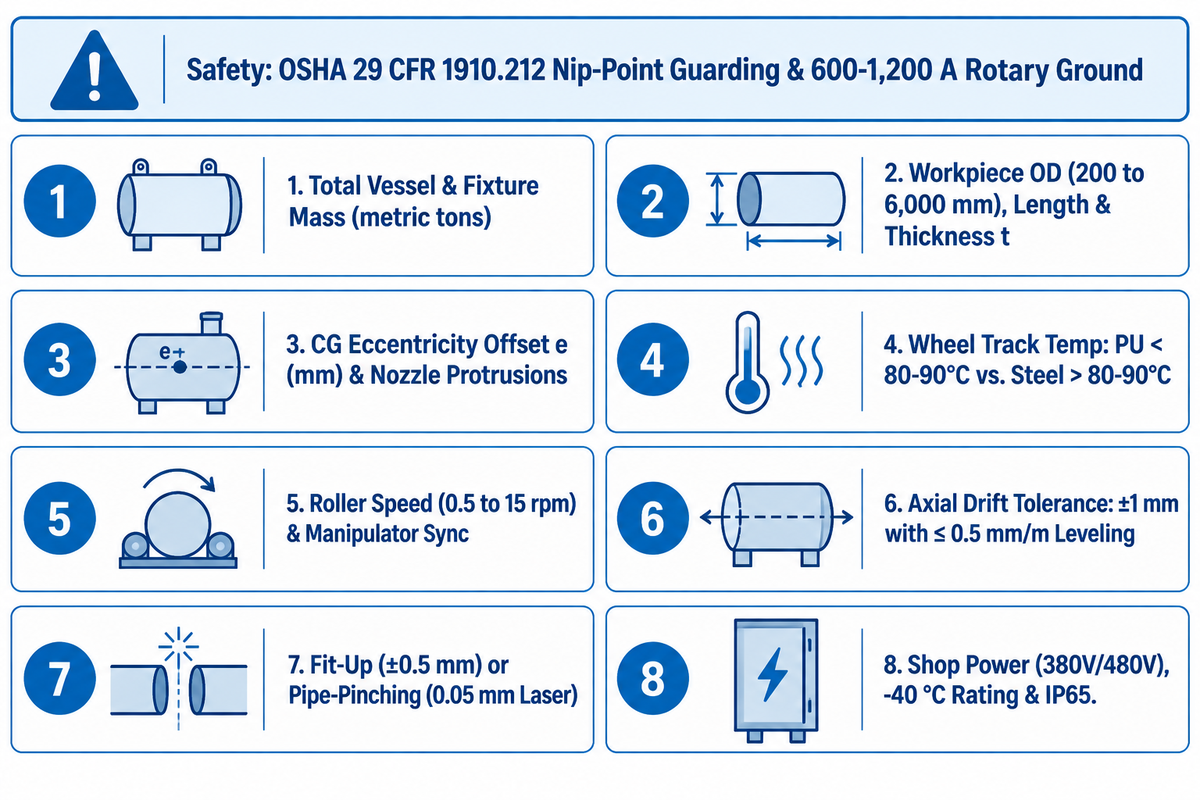
Darüber hinaus müssen Arbeitssicherheits- und Elektroingenieure auf Rotationsschweißlinien zwei Schutzmaßnahmen in der Werkhalle durchsetzen:
- Schutz an rotierenden Einzugsstellen (US-amerikanische Maschinenschutznorm OSHA 29 CFR 1910.212(a)(1)): Die Einzugsstelle zwischen Mantel und Laufrad stellt selbst unterhalb von 1 rpm eine Einzugsgefahr dar. Ein reines Tippschalter-Handbediengerät verhindert den Zutritt nicht, und ein Lichtvorhangschutz erfordert, dass die Maschine stillsteht, bevor eine Person die Gefahrenstelle erreichen kann.
- Isolierung der Schweißstromrückführung: Lassen Sie niemals einen Unterpulver-Schweißrückstrom von 600-1.200 A über Rollenlager oder Zahnräder fließen. Verwenden Sie stattdessen eine Hochstrom-Dreherdungsklemme oder einen am Mantelring geklemmten Kupfer-Erdungsschuh.
Bevor Sie Aubrik für ein Angebot über eine kundenspezifische Schweißdrehvorrichtung kontaktieren, gehen Sie diese 8-Punkte-Checkliste durch, um für optimale Ergebnisse die richtige Schweißdrehvorrichtung auszuwählen:
- Gesamtmasse von Behälter und Vorrichtungen: Gesamtgewicht der leeren Schüsse, Aussteifungskreuze und Verstärkungsringe in metrischen Tonnen.
- Werkstückabmessungen: Maximaler und minimaler Außendurchmesser (im Bereich von 200 bis 6.000 mm), Mantellänge und Wanddicke t.
- Exzentrizität und Überstände: Maximaler Schwerpunktversatz e in mm sowie Stutzenhöhe zur Auswahl des passenden Rollenbockbetts.
- Laufspurtemperatur der Räder: Maximale Vorwärm- oder Zwischenlagentemperatur am Rollenkontaktband (Polyurethan unter 80–90°C; geschmiedeter Stahl über 80–90°C).
- Drehgeschwindigkeit und Verfahren: Erforderliche Schweißgeschwindigkeit an der Behälteroberfläche und daraus über den Durchmesser berechnete Behälterdrehzahl. Geben Sie außerdem die Rollendrehzahl (0.5 bis 15 rpm) und die Schnittstellensignale zum Automatenträger an.
- Axialdrifttoleranz: Geben Sie an, ob eine Standardausrichtung genügt oder ob eine geschlossene ±1-mm-Antidriftregelung (mit bearbeiteten Stirnflächen und ≤0,5 mm/m Bettnivellierung) benötigt wird.
- Umfang für Montage und Spannung: Spezifizieren Sie 3D-Hydraulikzylinder zur Stoßausrichtung (±0,5 mm Ausrichtung) oder pneumatische Rohrspann-Drehvorrichtungen (0,05 mm Laserausrichtung).
- Elektrische Hallendaten und Umgebungsauslegung: Drehstromspannung (380V/480V), Belastbarkeit der Dreherdung, Tieftemperatureignung für den Betrieb bei -40 °C sowie Gehäuseschutzart IP65.
Häufig gestellte Fragen zur Konstruktion von Schweißdrehvorrichtungen
Welchen Sicherheitsfaktor sollten wir bei der Dimensionierung einer Schweißdrehvorrichtung für einen exzentrischen Behälter ansetzen?
Für die allgemeine Drehpositionierung setzt der Tragfähigkeitsleitfaden von Cyclotron bis 15 Tonnen einen Sicherheitsfaktor von 1.5 und über 15 Tonnen von 1.2 an. Bei kritischen exzentrischen Lasten kann ein Sicherheitsfaktor von 2 oder 3 erforderlich sein. Für Schwerlast-Rollenböcke sollte auf die Summe aus exzentrischem Schwerkraftmoment und Rollreibungsmoment ein Betriebsfaktor von 1.5 angewendet werden. Aubrik weist für seine Schweißdrehvorrichtungen eine statische 1,5×-Überlastprüfung sowie einen 24-Stunden-Dauerbetrieb aus. Rotierende Behälter mit versetzten Stutzen benötigen einen ausreichend starken Antrieb, um das maximale exzentrische Schwerkraftmoment zu überwinden.
Warum geben manche Rollenbockhersteller einen 45°-Winkel an, während andere einen eingeschlossenen Winkel von 90° nennen?
Der Unterschied ergibt sich daraus, ob der Hersteller den Halbwinkel von der vertikalen Behältermittellinie zu einer Rolle (30° bis 60°) oder den vollen eingeschlossenen Zentrumswinkel zwischen beiden Rollen (60° bis 120°) misst. Ein 45°-Halbwinkel ist identisch mit einem vollen eingeschlossenen Aufnahmewinkel von 90°. Beide erzeugen eine normale Radlast in Höhe des 0.707-Fachen des Stationsgewichts pro Seite.
Ab welcher Vorwärmtemperatur müssen wir von Polyurethanbandagen auf geschmiedete Stahlrollen wechseln?
Wechseln Sie von gegossenen Polyurethanbandagen auf induktionsgehärtete geschmiedete Stahlrollen, sobald die dauerhafte Behälteroberflächentemperatur an der Radlaufspur 80°C bis 90°C überschreitet. Oberhalb dieser Grenze nimmt die Scherfestigkeit der Bindung zwischen Urethan und Stahlkern ab, und der Bandagenklebstoff löst sich vom Stahlkern. Bei längeren Haltezeiten zwischen den Schweißlagen können zudem Abplattungen entstehen.
Kann eine motorisierte Antriebsdrehvorrichtung bei langen Windturmschüssen mit mehreren Mitläuferbetten betrieben werden?
Ja, eine einzelne angetriebene Einheit kann zwei bis drei nivellierte Mitläuferbetten mitführen. Ein Durchrutschen der Antriebsräder muss dabei vermieden werden.
Was ist der Standard-Drehzahlbereich einer Schweißdrehvorrichtung mit Frequenzumrichter?
Industrielle Schweißdrehvorrichtungen nutzen stufenlose Drehstrom-Frequenzumrichterantriebe, die eine Rollendrehzahl von 0.5 bis 15 rpm liefern. Schweres Unterpulverschweißen läuft für einen gleichmäßigen Raupenauftrag unterhalb von 1 rpm.
Wie verhindern wir, dass dünnwandige Edelstahltanks auf Rollenböcken unrund werden oder einbeulen?
Um lokale Unrundheit und das Einbeulen dünnwandiger Edelstahltanks zu minimieren, setzen Sie selbstzentrierende Vierrollen-Drehvorrichtungen ein. Stellen Sie den vollen eingeschlossenen Rollenwinkel zwischen 60° und 75° ein, um radiale Kontaktspannung und Keilwirkung zu verringern. Die Verteilung der Last auf mehr Radlaufflächen bei einem ZT-6- bis ZT-50-Satz von Aubrik senkt außerdem den Einschnürfaktor 1 / (2 cos(θ / 2)) von 0.707 bei 90° auf 0.577 bis 0.630. Verwenden Sie für dünnere Schüsse eine Polyurethanbandage mit einer Shore-Härte von 90A bis 95A. Für noch höhere Steifigkeit kann zusätzlich ein innerer Aussteifungsring in den Rollenlaufspuren eingesetzt werden.
Referenzen & Quellen
- ASME Journal of Pressure Vessel Technology — Lokale Nachgiebigkeiten in zylindrischen Schalen infolge äußerer Belastungen (Bd. 112, Ausgabe 4, S. 417–426)
- US-Energieministerium OSTI.GOV – Schweißnähte an Kernreaktordruckbehältern: Ein kritischer und historischer Überblick über Mikrostrukturen, mechanische Eigenschaften, Bestrahlungseffekte und künftige Möglichkeiten (OSTI ID 2394680, 2024).
- Cyclotron Positioners – Leitfaden zur Tragfähigkeitsberechnung von Schweißpositionierern (2026).
- Wuxi ABK Machinery Co., Ltd — Schwerlast-Schweißdrehvorrichtungen mit 200 Tonnen Tragfähigkeit (2026)
- RESIZEWELD — Präzision und Effizienz steigern: Der umfassende Leitfaden für Antidrift-Schweißdrehvorrichtungen
- Industrieforum Practical Machinist – Radreparatur an Tankrollen-Schweißpositionierern (Thread #430550).
- Grand View Research — Marktgröße, Marktanteil und Branchenbericht für Rohrschweißdrehvorrichtungen, 2026–2033
- National Accreditation Board for Certification Bodies (NABCB) — Akkreditierungsumfang für Inspektionsstellen IB-076: UP-Rohre & Druckbehälter (API 5L 46. Ausgabe / ASME Abschnitt VIII)
- – The Fabricator (FMA) – Wie einer der größten Druckbehälter der Welt gefertigt wurde (Dan Davis, 2021)
- Halden Machinery – Kauf einer Schweißdrehvorrichtung: Leitfaden zur technischen Auswahl & Montageausrichtung
- – Patent- und Markenamt der Vereinigten Staaten (Google Patents) – US8342493B2: Antidrift-Rollenbocksystem zum Drehen eines zylindrischen Werkstücks
- University of New South Wales Physik – Drehmoment, Trägheitsmoment und Rotationsgleichgewicht (τ = r F sin θ)
- – UNIMORE – Scherfestigkeit von Metall-Elastomer-Klebverbindungen unter thermischen und oberflächenvorbereitenden Einflussgrößen
- – Bundesgesetzblatt der Vereinigten Staaten (eCFR / OSHA) – 29 CFR 1910.212(a)(1) Allgemeine Anforderungen für alle Maschinen (Einlaufende Einzugsstellen)




Im Trend



