Nehmen Sie Kontakt mit der Aubrik Company auf

CE · Fertigung nach ISO 9001 zertifiziert
Schweißrollenböcke für Rohre
Schweißrollenböcke für Rohre — Tragfähigkeiten von 5 bis 400 Tonnen
Rohre, Tanks und Druckbehälter werden unter dem Lichtbogen mit konstanter Geschwindigkeit gehalten und gedreht — so können Schweißer in Wannenlage arbeiten, Rundnähte in einem Durchgang fertigstellen und auf den Kran verzichten. Aubrik fertigt konventionelle, selbstjustierende und Fit-up-Rollenböcke für Fertigungsbetriebe in 40+ Ländern.
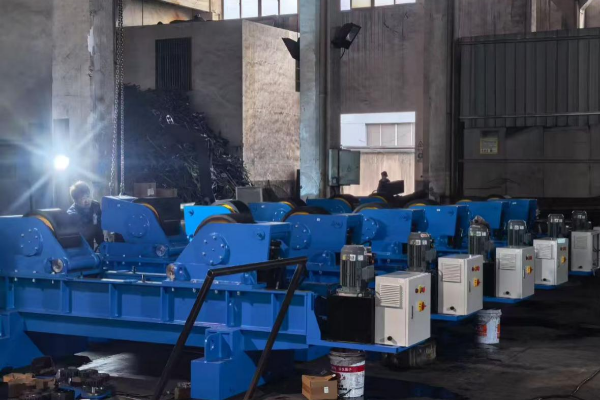
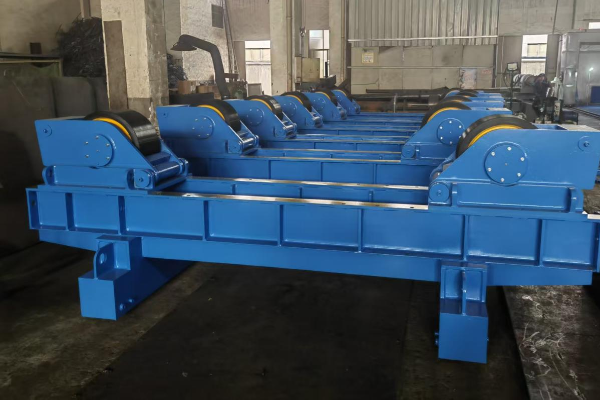
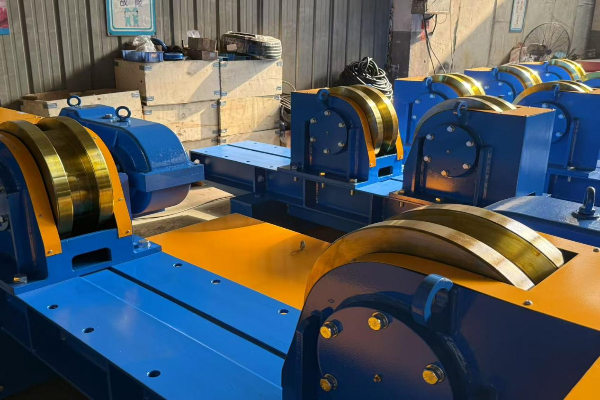
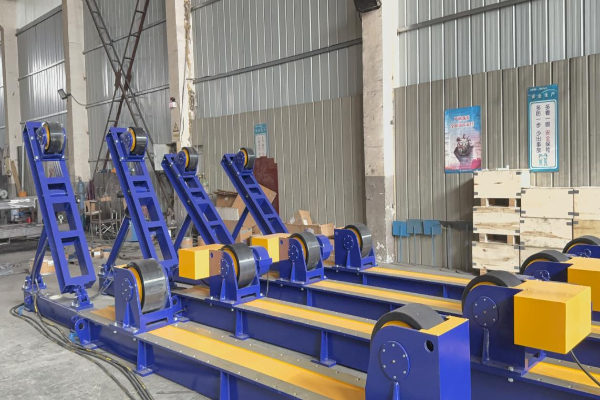
01 / 04
5 400 t
Tragfähigkeitsbereich
3 Ausführungen
Konventionell · Selbstjustierend · Fit-up
0,1–5 rpm
Stufenlose Drehzahl
40+
Exportländer
12 Monate
Garantie + kostenlose Verschleißteile
Wo das manuelle Schweißen von Rohren und Behältern Zeit kostet — und wie Rollenböcke Abhilfe schaffen
Ein Schweißrollenbock für Rohre dreht das Werkstück, nicht den Schweißer. Anstatt den Lichtbogen zu unterbrechen, um einen 45.000-lb-Behälter mit dem Kran um eine Vierteldrehung zu versetzen, stellt der Bediener eine konstante Drehzahl ein und schweißt in Wannenlage eine durchgehende Rundnaht. Diese eine Änderung löst den Engpass: Das manuelle Drehen großer zylindrischer Werkstücke ist langsam, erfordert zwei oder drei Personen sowie einen Kran, und jede Unterbrechung der Naht kann Poren, Einbrandkerben oder Nacharbeit an Lichtbogenansatzstellen verursachen.
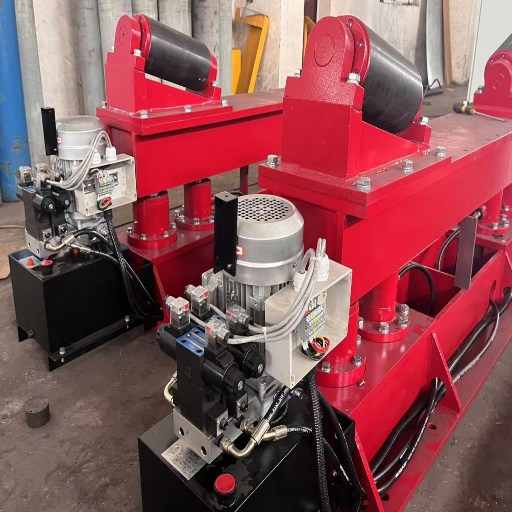
01 // Der Geometriefaktor
Die Ursache liegt in der Geometrie. Bei einem feststehenden Rohr befinden sich zu jedem Zeitpunkt nur wenige Zoll des Schweißstoßes im idealen Winkel für die Wannenlage; am übrigen Umfang muss der Schweißer vertikal oder über Kopf arbeiten, wobei die Schwerkraft dem Schmelzbad entgegenwirkt.
02 // Gleichmäßiges Schweißen in Wannenlage
Ein Schweißrollenbock — auch als Rollenbocksatz bezeichnet — hält den Schweißstoß am unteren Punkt der Drehbewegung, während die Rollenböcke die Last tragen, sodass ein einzelner Schweißer die vollständige Rundnaht ohne Umpositionieren ausführen kann.
03 // Patentierte Anlagenkonstruktion
Das ausfahrbare Rollenbett, das den Zylinder trägt, ist selbst Gegenstand von Patenten für Schweißausrüstung — beispielsweise USPTO US20170095893A1.
04 // Anwendungen in der Fertigung
Betriebe, die Tanks, Druckbehälter, Segmente für Türme von Windenergieanlagen und Rohrleitungs-Spools fertigen, nutzen dieses Rotationsschweißverfahren, um den Handhabungsaufwand zu senken und die Gleichmäßigkeit der Schweißnähte zu verbessern — viele suchen zunächst nach zum Verkauf angebotenen Schweißrollenböcken für Rohre, bevor sie erkennen, dass das Rollenbett für das schwerste Bauteil und nicht für das durchschnittliche ausgelegt werden muss.
05 // Tragfähigkeit und Auslegungsreserven
Der von den meisten Käufern unterschätzte Zielkonflikt liegt in der Auslegung: Ein Rollenbocksatz, dessen Nenntragfähigkeit exakt dem Bauteilgewicht entspricht, wird in jeder Schicht mit 100 % Tragfähigkeit betrieben und verschleißt frühzeitig, weshalb dieser Leitfaden bei jeder nachstehenden Empfehlung eine Sicherheitsreserve von 20–30 % berücksichtigt.
06 // Der Aubrik-Standard
Aubrik legt Anlagen für Industriekunden in der EU und den USA nach demselben Prinzip aus: Ein 60-Tonnen-Druckbehälter und ein 400-Tonnen-Reaktormantel erfordern unterschiedliche Aubrik-Ausführungen und nicht nur einen vergrößerten Rahmen — eine ehrliche Auslegung, die auf Prospektseiten oft fehlt.
[SYS-01] ÜBERBLICK
Aubrik Schweißrollenbock-Produktreihe — Modelle und Auswahl der Tragfähigkeit (5–400 t)
Das Aubrik-Programm umfasst konventionelle Schweißrollenböcke für die Serienfertigung mit festem Durchmesser, selbstjustierende Schweißrollenböcke für wechselnde und unrunde Werkstücke, Fit-up-Rollenböcke für die Mantelmontage sowie Schwerlast-Rollenböcke für große Lagerbehälter — sämtliche Schweißrollenböcke auf einer Plattform von 5–400 Tonnen, mit vier Ausführungsvarianten für Käufer in der EU und den USA.
Die Auswahl eines Rollenbocks beginnt mit drei Werten für den schwersten Auftrag: Werkstückgewicht, Durchmesserbereich und Länge. Das Gewicht bestimmt die Modellklasse; der Durchmesser bestimmt den Rollenabstand und, ob ein selbstjustierender Verfahrweg erforderlich ist; die Länge bestimmt, wie viele mitlaufende Einheiten hinter der Antriebseinheit eingesetzt werden. Der häufigste Auslegungsfehler in der Fertigung besteht darin, die Nenntragfähigkeit eins zu eins an das Bauteilgewicht anzupassen — ein Rollenbocksatz, der in jeder Schicht bis an seine Grenze belastet wird, verliert schnell an Lebensdauer; deshalb legt Aubrik jede Empfehlung mit Reserve für das vorhandene Bauteil und die nächstgrößere mögliche Auftragsgröße aus.
[DATA-02] AUSWAHLMATRIX
TRAGFÄHIGKEIT: 5–400 TONNEN
Diese Matrix ordnet der Last den praxisgerechten Werkstückbereich und die geeignete Rollenbockausführung zu; die Sicherheitsreserve ist bereits berücksichtigt.
| Nenntragfähigkeit (pro Satz) | Optimal geeignetes Werkstück | Durchmesserbereich | Empfohlene Ausführung | Antrieb + mitlaufende Einheit |
|---|---|---|---|---|
| 5 10 t | Kleine Rohre, Spools, kurze Behälter | 200–2.500 mm | Selbstjustierend | 1 Antrieb + 1 mitlaufende Einheit |
| 20 –40 t | Prozessrohre, mittelgroße Tanks, Sammelrohre | 300–3.500 mm | Konventionell oder verstellbar | 1 Antrieb + 1–2 mitlaufende Einheiten |
| 60 100 t | Druckbehälter, Mantelsegmente für Türme von Windenergieanlagen | 500–5.000 mm | Verstellbar / Fit-up | 1 Antrieb + 2 mitlaufende Einheiten |
| 150 200 t | Schwere Behälter, Rohrleitungen mit großem Durchmesser | 800–6.000 mm | Konventionell, hydraulisch | 1 Antrieb + 2–3 mitlaufende Einheiten |
| 300 400 t | Reaktormäntel, Offshore-Segmente | 1.000 mm+ | Hydraulisch, 3-achsig | 1 Antrieb + 3+ mitlaufende Einheiten |
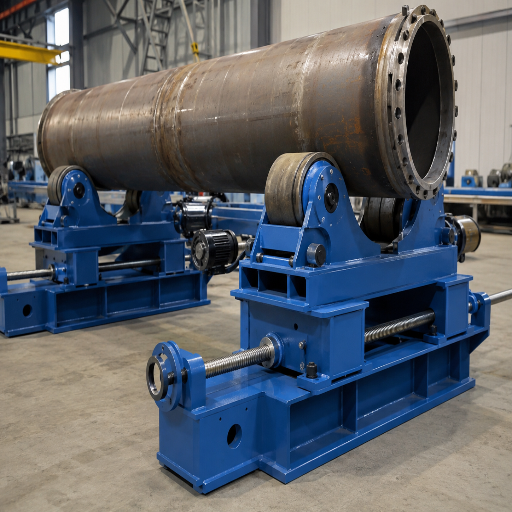
[SPEC-03] Verifizierte Spezifikation
HGK-60 (repräsentatives 60-Tonnen-Modell)
- Nenntragfähigkeit60 t
- Werkstückdurchmesser500–5.000 mm
- Rad (pro Rollenbock)Ø 500 × 200 mm, Metall
- Drehzahl0,1–1 rpm
- Antriebsmotor2 × 2,2 kW (Doppelantrieb)
- Spannung110 –575 V
- Verstellung des RollenabstandsLeitspindel, stufenlos
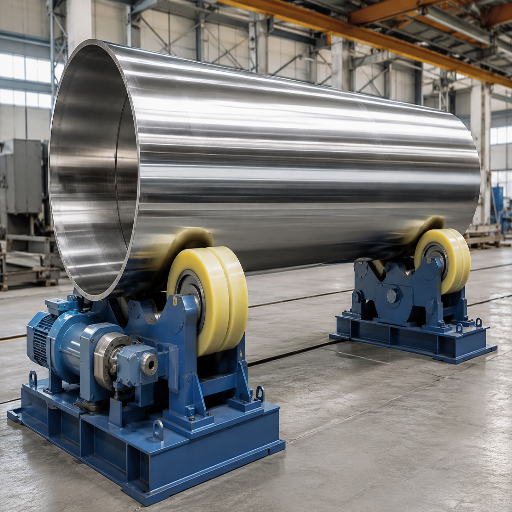
[PROCESS-04] Beschaffungshinweis
Das Rad muss zum Werkstück passen, nicht nur zur Tonnage
Zwei Rollenböcke mit derselben Nenntragfähigkeit können sich sehr unterschiedlich verhalten. Stahlräder tragen das höchste Gewicht und sind unempfindlich gegen Schweißspritzer, doch eine außermittige Last führt auf glattem Stahl zum Rutschen… Geben Sie den Radwerkstoff zusammen mit der Tonnage in der Angebotsanfrage an und teilen Sie Aubrik die Anforderungen an die Oberflächenbeschaffenheit Ihres Mantels mit.
In der gesamten Produktreihe laufen die Antriebsräder auf Felgen aus ZG45-Stahlguss, die bei schwereren Modellen für eine hohe Lebensdauer unter Last auf etwa HRC 55–60 wärmebehandelt sind. Lange Werkstücke benötigen mehrere mitlaufende Einheiten zwischen dem Antriebssatz, damit das Werkstück in der Mitte nicht durchhängt. Schwerere Klassen (60 t und mehr) verfügen über stufenlose drehzahlvariable Antriebe und drehen Mäntel, die nach den Druckbehältervorschriften von ASME BPVC Section VIII gefertigt sind.
Konventionelle, selbstjustierende oder Fit-up-Rollenböcke — welche Ausführung passt zu Ihrem Betrieb?
Häufig wird angenommen, dass ein selbstjustierender Rollenbock sämtliche Ausrichtungsprobleme beseitigt. Die Praxiserfahrung widerspricht dem: Selbst bei einem korrekt eingestellten selbstjustierenden Rollenbock kann das Werkstück axial entlang seiner eigenen Achse wandern, weil schon der kleinste Unterschied in der Rollenhöhe oder ein leicht unrunder Mantel das Bauteil mit jeder Drehung seitlich verschiebt. Zu wissen, wo jede Rollenbockausführung ihren Nutzen entfaltet — und wo die axiale Wanderung beherrscht werden muss — entscheidet darüber, ob sich ein Rollenbocksatz amortisiert oder ständig Probleme verursacht.
Konstruktionsvergleich von 3 Rollenbockausführungen
| Merkmal | Konventionell (verstellbar) | Selbstjustierend | Fit-up-Rollenbock |
|---|---|---|---|
| Änderung des Rollenabstands | Manuelle Leitspindel, Einstellung je Durchmesser | Rollen schwenken beim Auflegen des Bauteils automatisch | Leitspindel + eng tolerierte Positionierung |
| Handhabung der Durchmesser | Optimal für einen festen/bekannten Durchmesser | Optimal für wechselnde oder unrunde Durchmesser | 1–6 m, Montage + Heften |
| Positioniergenauigkeit | Klasse ±0,1 mm (schwere Modelle) | Selbstzentrierend, gleicht Durchmesserschwankungen aus | ±0,5–0,8 mm (Fit-up) |
| Typische Tragfähigkeit | 5 400 t | 5 300 t | 10 60 t |
| Optimaler Einsatz | Serienfertigung, eine Behältergröße | Unterschiedliche Behälterdurchmesser, Ovalität | Ausrichten von zwei Mantelsegmenten vor der Wurzellage |
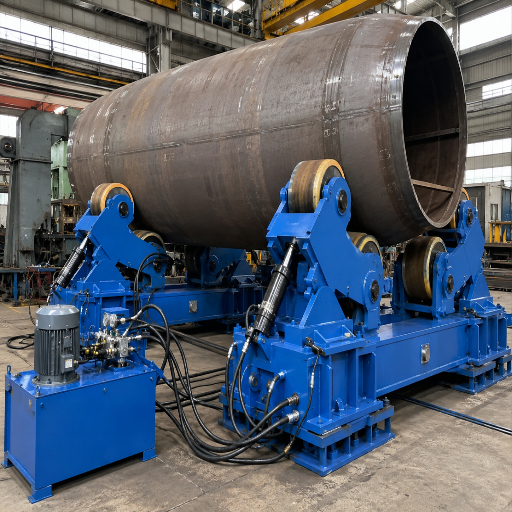
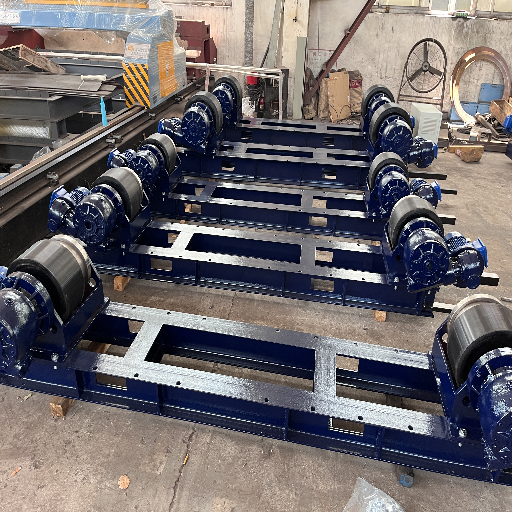
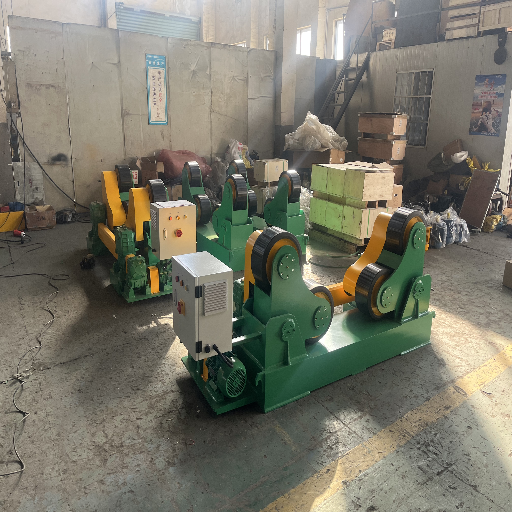
Selbstjustierender Aubrik-Schweißrollenbock mit Hydraulikaggregat für wechselnde und unrunde Durchmesser
Selbstjustierender Rollenbock (hydraulisch)
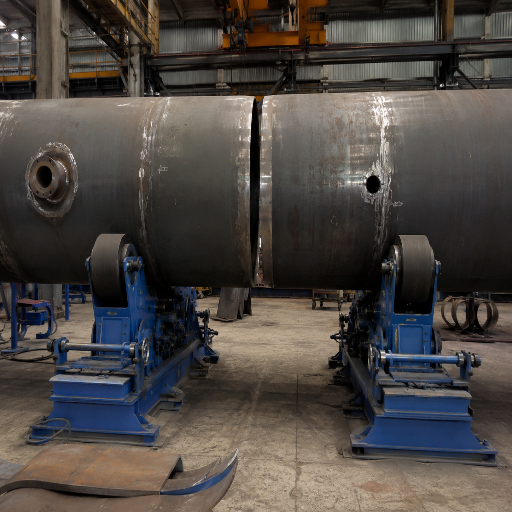
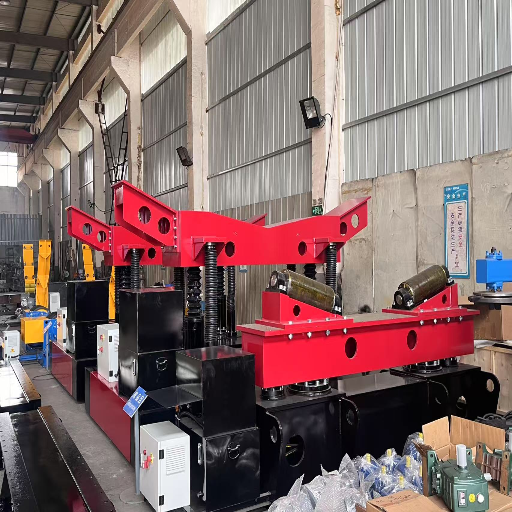
Aubrik Fit-up-Rollenbock für die konzentrische Ausrichtung von zwei Mantelsegmenten vor der Wurzellage
Fit-up-Rollenbock für die Mantelmontage
Ein konventioneller Schweißrollenbock eignet sich am besten für die Serienfertigung, wenn alle Behälter denselben Durchmesser haben — der Rollenabstand wird einmal eingestellt und die Serie anschließend gefertigt. Ein selbstjustierender Schweißrollenbock gibt etwas von dieser Steifigkeit zugunsten der Fähigkeit auf, Durchmesseränderungen und Ovalität ohne erneute Einstellung aufzunehmen, weshalb Betriebe mit wechselnden Aufträgen ihn bevorzugen. Ein Fit-up-Rollenbock ist ein Montagewerkzeug: Er bringt zwei Mantelsegmente in eine genaue konzentrische Ausrichtung, damit die Wurzellage sauber angesetzt werden kann, und übergibt das Werkstück anschließend für Füll- und Decklagen an einen Rollenbock.
Aubrik unterscheidet sich vom Wettbewerb auf Prospektniveau durch die ehrliche, in jede Ausführung einfließende Auslegungsberatung — die oben erläuterte Abwägung beim Radwerkstoff und die Reservenregel von 20–30 % statt lediglich einer Tonnageangabe im Datenblatt — denn der teuerste Ausfall im Einsatz ist hier ein rutschendes Bauteil oder eine durch Schweißspritzer verbrannte Gummiauflage und nicht eine Preisdifferenz. Für regionale Fertigungsbetriebe, die einen 5-Tonnen-Satz für die Werkstatt mit einem 60-Tonnen-Satz für die Produktion vergleichen, liegt der Unterschied darin, dass Aubrik nicht behauptet, ein Rahmen könne beide Aufgaben erfüllen — Ausführung und Tonnage werden ehrlich aufeinander abgestimmt. Keine der drei Ausführungen ist für sich allein “wanderungssicher” — bei langen, schweren oder unwuchtigen Bauteilen wird die axiale Wanderung durch eine Anti-Drift-Rollengeometrie kontrolliert. Patentierte Anti-Drift-Konstruktionen wirken der Wanderung entgegen, indem sie entweder eine mitlaufende Einheit proportional zur Abweichung verschieben oder eine Rollenachse leicht gegenüber der Werkstückachse neigen, um das Bauteil zurückzuführen (siehe USPTO-Patent US8342493B2; eine 2023 veröffentlichte Variante für schwere Werkstücke trägt die Nummer KR20230106190A).
“Wir legen jeden Rollenbocksatz mit 20–30 % Reserve über dem angegebenen Bauteilgewicht aus und prüfen vor der ersten Drehbewegung, ob die Rollenhöhen übereinstimmen — allein diese Gewohnheit beseitigt die meisten Fälle axialer Wanderung, die Kunden den Rädern zuschreiben. Für unwuchtige Mäntel spezifizieren wir gelagerte Stahlräder statt Gummiräder, weil Schweißspritzer die Gummiauflagen zerstören und dadurch ein kostspieliger Räderwechsel erforderlich wird.”Aubrik Engineering Team
Vergleichen Sie Ausführungen für einen bestimmten Behältermix?
Empfehlung für die passende Ausführung zu Ihren Werkstücken anfordern →Schweißrollenbock oder Schweißpositionierer — wann eignet sich welches System?
Käufer und Suchmaschinen verwechseln diese Systeme regelmäßig, und die Bestellung des falschen Systems macht die Investition zunichte. Die Kurzregel lautet: Ein Schweißrollenbock für Rohre dreht einen langen Zylinder auf einem Rollenbett um dessen eigene horizontale Achse, während ein Schweißpositionierer ein Bauteil in einem Spannfutter oder auf einem Drehtisch aufnimmt und es um eine kurze Achse dreht und neigt. Sie lösen unterschiedliche Aufgaben.
Auswahlübersicht
| Anlage | Aufnahme des Bauteils | Optimal geeignetes Werkstück | Bewegung | Typischer Einsatz |
|---|---|---|---|---|
| Schweißrollenbock für Rohre / Rollenböcke | Rollenbett unter dem Zylinder | Lange Rohre, Tanks, Behälter, Mantelsegmente für Türme von Windenergieanlagen | Drehbewegung um die eigene Werkstückachse | Umfangs-/Rundnähte |
| Schweißpositionierer | Spannfutter oder Planscheiben-Drehtisch | Kompakte Bauteile, Flansche, kurze Baugruppen | Drehen + Neigen um 0–90°/360° | Zugang aus mehreren Winkeln, eingespannte Bauteile |
| Spindelstock-Reitstock-Schweißmanipulator | Zwischen zwei Spitzen eingespannt | Wellen, Rahmen, sperrige Schweißbaugruppen | Drehbewegung zwischen Spitzen | Lange ausgewuchtete Schweißbaugruppen |
Einsatzbereiche der Aubrik-Rollenböcke — Druckbehälter, Türme von Windenergieanlagen, Rohrleitungen und Schiffbau
Der Nutzen von Rollenböcken ist branchenübergreifend derselbe — eine gleichmäßige Drehbewegung vor einem feststehenden Lichtbogen ersetzt die Kranhandhabung und das Überkopfschweißen — doch das Werkstück bestimmt die Spezifikation. Hersteller von Druckbehältern und Kesseln schweißen nach ASME BPVC Section VIII gefertigte Mäntel, bei denen eine gleichmäßige Drehbewegung die Rundnaht für normgerechte Wurzel- und Decklagen in Wannenlage hält. Hersteller von Lagertanks, die nach API 650/620 arbeiten, verwenden größere selbstjustierende Sätze — häufig als Tank-Rollenböcke gesucht — für Mäntel mit großem Durchmesser, die mitunter unrund sind. Fertigungslinien für Türme von Windenergieanlagen drehen konische Mantelsegmente, bei denen sich der selbstjustierende Verfahrweg auszahlt; Fertigungsstationen für Rohrleitungs-Spools führen Rundnähte nach AWS-/ASME-Schweißanweisungen aus; und Werften drehen schwere zylindrische Segmente, die kein Drehtisch eines Schweißpositionierers tragen könnte. Während Anbieter auf Prospektniveau nur eine Tonnage veröffentlichen, stimmt Aubrik Rollenbockausführung und Radwerkstoff auf die jeweilige Anwendung ab — ein Druckbehälterbetrieb und eine Fertigungslinie für Türme von Windenergieanlagen erhalten unterschiedliche Ausführungen auf derselben Plattform von 5–400 Tonnen, gestützt auf 20+ Jahre Erfahrung und eine Produktion von ~1.000 Schweißausrüstungssätzen pro Jahr. Käufer in der EU und den USA, die vor der Bestellung ein Kundenaudit durchführen, erhalten die CE- und ISO 9001-Unterlagen von Aubrik im Voraus, sodass das Risiko einer nicht bestandenen Wareneingangsprüfung für einen 100-Tonnen-Satz bereits vor der Zahlung sinkt.

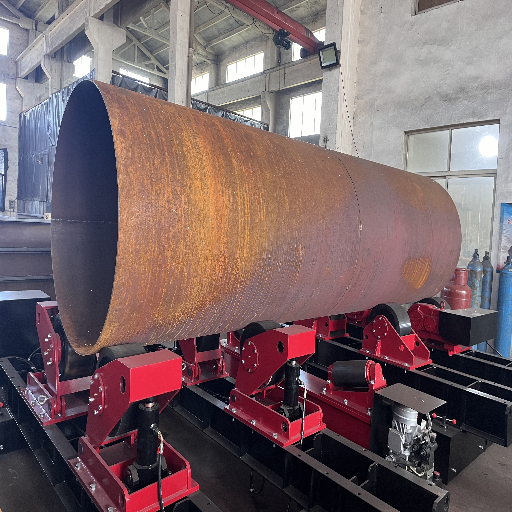
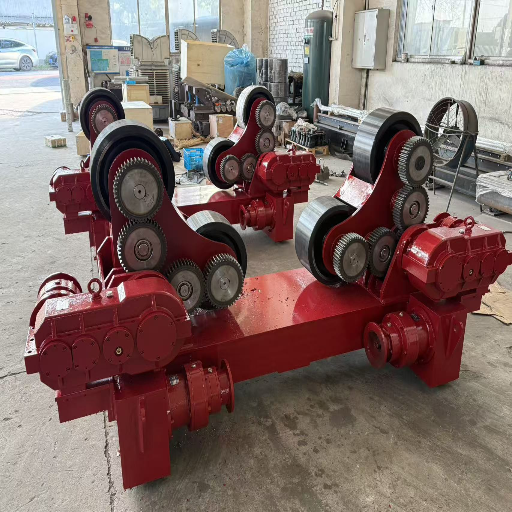
Rollenböcke für Behälter und Tanks
Aubrik Schweißrollenböcke mit Stahl- und Polyurethanrädern für die Fertigung von Druckbehältern und Tanks
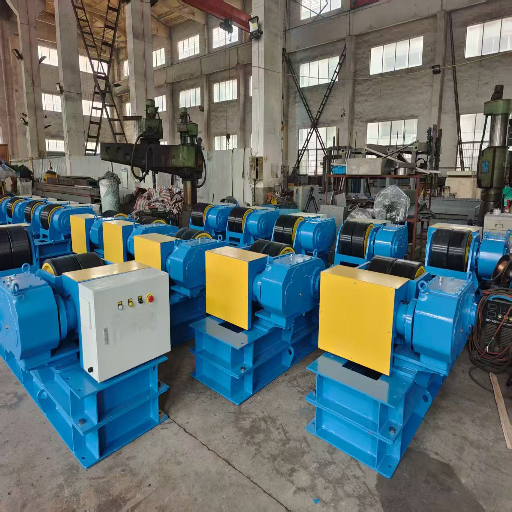
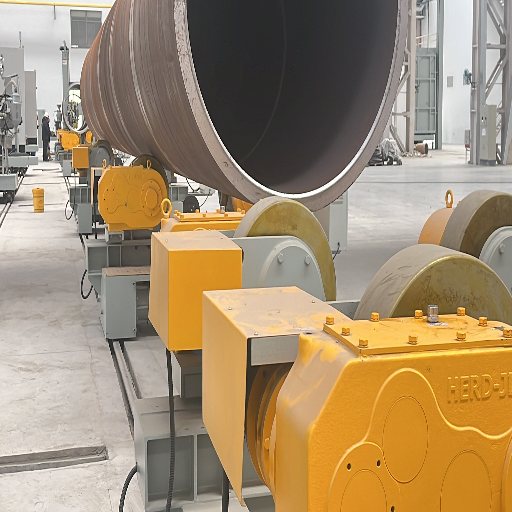
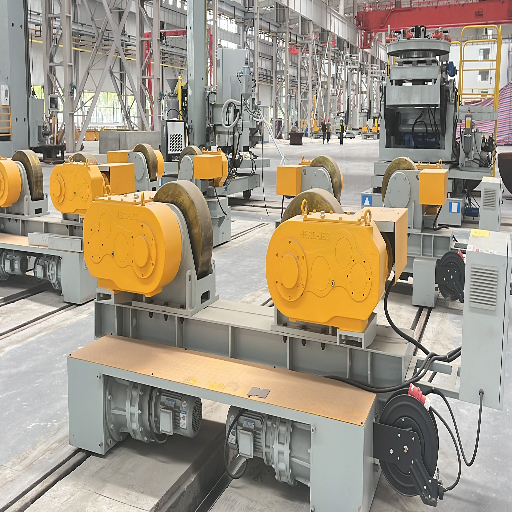
Schwerlast-Rollenböcke in der Produktion
Aubrik Schwerlast-Schweißrollenböcke für die Fertigung von Rohren, Tanks und Türmen von Windenergieanlagen in 40+ Ländern
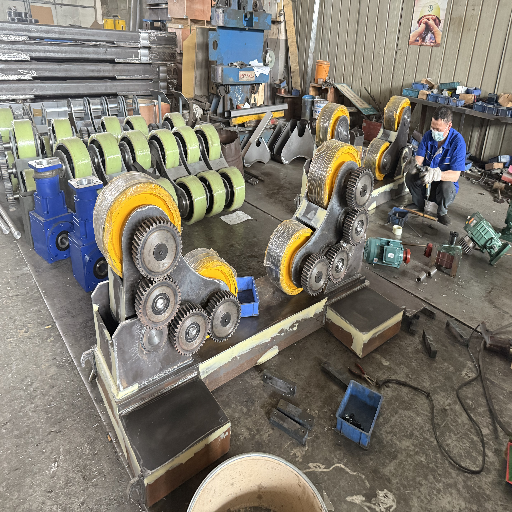
Moderne Fertigungsstätte und Fertigungslinien
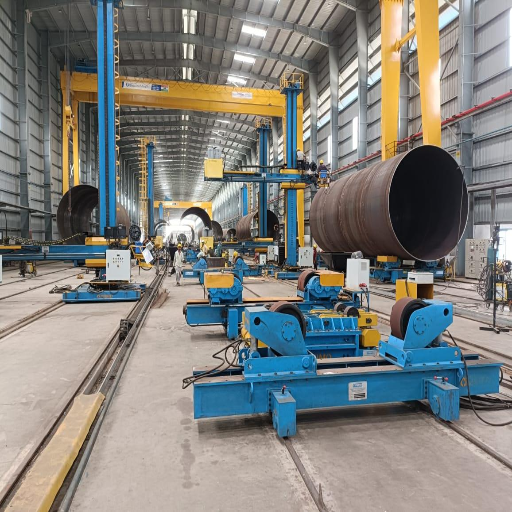
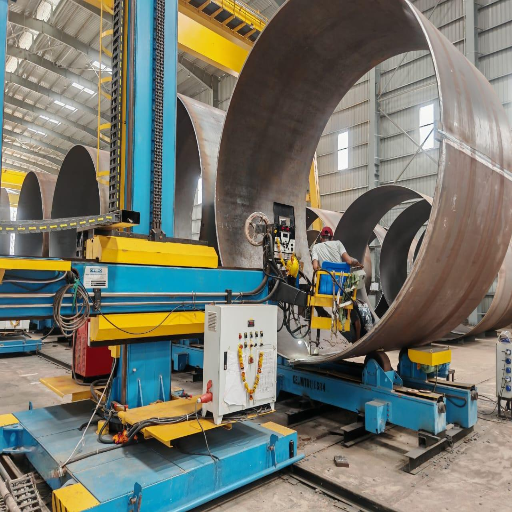
Zertifizierungen und Fertigungsqualität — CE, ISO 9001 und ihre Bedeutung für Sie
Die ehrliche Frage bei einem in China gefertigten Rollenbock lautet: “Hält er dem Einsatz stand, und erhalte ich Ersatzteile, bevor sich die Ausfallzeit summiert?” Käufer, die mit einem Import ohne Ersatzteilversorgung — und ohne verfügbaren Kundendienst — schlechte Erfahrungen gemacht haben, stellen diese Frage vor der Preisfrage. Aubrik beantwortet sie mit dokumentierten Qualitätssystemen und nachweisbarer Fertigungserfahrung statt mit Schlagworten. Jeder Rollenbock wird mit CE-Kennzeichnung ausgeliefert und unter einem Qualitätssystem nach ISO 9001 gefertigt — diese Kennzeichnungen ermöglichen die Einfuhr der Anlage in den europäischen und die meisten anderen Exportmärkte und binden die Fertigung an einen wiederholbaren Prozess statt an eine Einzelfertigung.
Ein Rollenbock selbst wird nicht nach einer Schweißnorm zertifiziert — er ist die Spannvorrichtung, mit deren Hilfe Ihre Schweißnähte eine solche Norm erfüllen können. Für die Konformität zählt, dass die Drehbewegung gleichmäßig und präzise genug steuerbar ist, um eine normgerechte Rundnaht auszuführen, und dass die Fertigungsqualität von Getriebe, Lagern und Antrieb diese Drehbewegung über Jahre im Betrieb reproduzierbar hält. Die CE- und ISO 9001-Dokumentation von Aubrik wird mit der Anlage bereitgestellt, sodass Ihr Qualitätssicherungsteam sie den von Ihnen angewandten Fertigungsregelwerken — ASME BPVC, API 650 oder AWS D1.1 — zuordnen kann. Für Käufer in der EU und den USA ist die CE-Kennzeichnung die regionale Voraussetzung für die Einfuhr, und eine fehlende Konformitätsakte verursacht die versteckte Verzögerung, an der viele Importgeschäfte ins Stocken geraten — deshalb liefert Aubrik sie zusammen mit dem 60-Tonnen- oder 400-Tonnen-Satz und nicht erst Wochen später.
CE
EU-Konformität, exportbereit
ISO 9001
Qualitätsmanagementsystem
Seit 1999
20+ Jahre Erfahrung im Bau von Schweißausrüstung
40+ Länder
Installierte Anlagenbasis im Export
~1.000 Sätze/Jahr
Produktionsmenge an Schweißausrüstung
Kauf eines Schweißrollenbocks für Rohre — Preisfaktoren, Lieferzeit, Garantie und OEM
Der Preis eines Rollenbocks ist keine einzelne Zahl — er richtet sich nach den Anforderungen des Auftrags. Statt eines irreführenden Einzelpreises werden hier die Faktoren aufgeführt, die das Angebot tatsächlich beeinflussen, damit Ihre Angebotsanfrage das Richtige abfragt und das Budget eingehalten wird. Ein selbstjustierender 60-Tonnen-Satz und ein konventioneller 10-Tonnen-Satz führen nicht zum gleichen Angebot; Aubrik kalkuliert jede Anlage anhand Ihrer Zeichnung, damit Industriekunden den kostspieligen Fehler vermeiden, für einen Rohrleitungs-Spool den Preis einer Anlage für Reaktormäntel zu zahlen — eine versteckte Überzahlung, die ein allgemeiner Listenpreis verschleiert.
Rahmen für Preisfaktoren
-
FAKTOR 01
Die Tragfähigkeitsklasse ist der wichtigste Kostenfaktor — ein 60-Tonnen-Satz enthält erheblich mehr Stahl sowie ein größeres Getriebe und einen stärkeren Antrieb als ein 10-Tonnen-Satz.
01 -
FAKTOR 02
Selbstausrichtende Rollenböcke und Ausführungen zum Ausrichten und Zusammenbauen kosten mehr als ein konventioneller Satz mit fester Einstellung, sodass die gewählte Bauart den Angebotspreis beeinflusst.
02 -
FAKTOR 03
Die Rollenwerkstoffe — Stahl, Polyurethan oder Micarta — unterscheiden sich im Preis und eignen sich für verschiedene Lasten und Oberflächen von Behältermänteln.
03 -
FAKTOR 04
Stufenlos regelbare Antriebe, Fußpedalsteuerungen sowie SPS- oder Driftverhinderungsoptionen erweitern jeweils den Funktionsumfang und erhöhen die Kosten.
04 -
FAKTOR 05
Lange Werkstücke erfordern zusätzliche Laufrolleneinheiten, die pro hinter dem Antriebssatz ergänzter Einheit berechnet werden.
05
Zu den kaufmännischen Konditionen: Aubrik gewährt auf jeden Rollenbock 12 Monate Garantie sowie kostenlose Verschleißteile und bietet OEM/ODM-Anpassungen — Tragfähigkeit, Rollenwerkstoff, Steuerungspaket und Oberflächenfinish werden nach Ihrer Zeichnung ausgeführt, wobei jede Fertigungsserie einem Qualitätsmanagementsystem nach ISO 9001 unterliegt. Dieser Kundendienst beantwortet die häufigste Sorge bei importierter Ausrüstung unmittelbar: Ersatzrollen und Antriebsteile sind vorrätig und werden versandt, sodass weder eine verschlissene Lauffläche noch eine Wartung des Antriebs zum Stillstand der Maschine führt.
Vor Erteilung der Bestellung
Übermitteln Sie Aubrik 3 Angaben: das höchste Werkstückgewicht, den Durchmesserbereich und die maximale Länge. Daraus ergeben sich Tragfähigkeitsklasse, Rollenabstand und Anzahl der Laufrolleneinheiten — und Aubrik kann ein auf Ihre Arbeit abgestimmtes Angebot statt eines pauschalen Listenpreises erstellen. Fragen Sie gleichzeitig nach der voraussichtlichen Lieferzeit für Ihre Bestellmenge.
Auslegungs- und Dimensionierungswerkzeuge für Schweißrollenböcke
Auswahlwerkzeug für Tragfähigkeit und Bauart von Rohrrollenböcken
Technisches Dimensionierungswerkzeug für Rollenböcke zum Schweißen. Berücksichtigt standardmäßig eine Sicherheitsreserve von 25 % für industrielle Schwerlastanwendungen.
Rollenbock oder Schweißpositionierer: Entscheidungshilfe zur Geräteauswahl
Geben Sie 3 technische Parameter an, um die optimale Handhabungsausrüstung für Ihren Fertigungsablauf zu bestimmen. Vermeiden Sie eine ungeeignete Abstimmung von Tragfähigkeit und erforderlicher Drehbewegung.
Rechner für Drehzahl und Umfangsgeschwindigkeit
Stimmen Sie die Drehzahl der Rollenböcke präzise auf die erforderliche Verfahrgeschwindigkeit Ihrer WPS (Schweißanweisung) ab.
Rohrrollenbock zum Schweißen — FAQ
Technisches Fachwissen und Hinweise zur Konfiguration eines optimalen automatisierten Drehschweißsystems für Ihre Schwerlastanwendungen.
Was ist ein Rollenbock zum Rohrschweißen und wie funktioniert er?
Es handelt sich um ein Rollenbett — bestehend aus einer angetriebenen Einheit und einer oder mehreren Laufrolleneinheiten —, das ein Rohr, einen Tank oder einen Behälter trägt und mit gleichmäßiger, regelbarer Geschwindigkeit um dessen eigene horizontale Achse dreht. Der Schweißer hält den Schweißbrenner in einer festen Wannenlage, während sich das Werkstück dreht, sodass ohne Kran oder erneutes Positionieren eine durchgehende Rundnaht entsteht. Für schwerere Werkstücke verfügt die Antriebseinheit über ein Getriebe zur stufenlosen Drehzahlregelung, damit die Umfangsgeschwindigkeit bei unterschiedlichen Durchmessern im für das Schweißen geeigneten Bereich bleibt; hinter dem Antriebssatz werden zusätzliche Laufrolleneinheiten angeordnet, um lange Rohre oder aus mehreren Schüssen bestehende Behälter abzustützen, die andernfalls zwischen 2 Rollenböcken durchhängen würden.
Wie wähle ich die richtige Tragfähigkeit aus?
Gehen Sie vom Gewicht Ihres schwersten Werkstücks aus, addieren Sie eine Sicherheitsreserve von 20–30 % und prüfen Sie anschließend, ob Durchmesser und Länge zum Rollenabstand und zur Anordnung der Laufrolleneinheiten passen. Ein in jeder Schicht exakt mit seiner Nennlast betriebener Rollenbocksatz verschleißt vorzeitig; wählen Sie daher eine höhere Tragfähigkeit statt einer Auslegung am Grenzwert — siehe die oben stehende Matrix zur Auswahl der Tragfähigkeit.
Rollen aus Stahl, Polyurethan oder Gummi — welche sollte ich wählen?
Stahlrollen tragen das höchste Gewicht und widerstehen Schweißspritzern, doch ein Werkstück mit stark außermittigem Schwerpunkt kann auf glattem Stahl rutschen. Polyurethan-Laufflächen erhöhen die Haftung und schützen bei leichteren Werkstücken einen polierten Behältermantel. Gummi bietet eine glatte Auflage, wird jedoch durch Schweißspritzer beschädigt und bei heißen Schwerlastanwendungen im Allgemeinen vermieden. Stimmen Sie die Rollen auf Last und Oberflächenfinish des Behältermantels ab, nicht nur auf die Tonnage.
Wie wird das Werkstück auf einem Rollenbock zum Schweißen geerdet?
Der Schweißrückstrom — die Masse — wird über den Rollenbock geführt, damit das rotierende Werkstück Teil des Stromkreises bleibt, üblicherweise über eine Bürste, einen Schleifkontakt oder einen eigenen Masseanschluss an der Rolle, statt sich allein auf den Kontakt zwischen Rolle und Behältermantel zu verlassen. Geben Sie bei Ihrer Bestellung die Methode der Schweißstromrückleitung an, damit der Rollenbock für Ihre Stromstärke ausgelegt wird.
Worin unterscheiden sich ein Rohrrollenbock und ein Schweißpositionierer?
Kurz gesagt dreht ein Rohrrollenbock einen langen Zylinder auf einem Rollenbett für Rundnähte, während ein Schweißpositionierer ein kompaktes Werkstück in einem Spannfutter oder auf einem Drehtisch fixiert, dreht und neigt, um es aus mehreren Winkeln zugänglich zu machen. Lange, schwere zylindrische Werkstücke werden auf Rollenböcken bearbeitet; kleine, in Spannvorrichtungen fixierte Werkstücke auf Schweißpositionierern. Siehe die oben stehende Auswahlübersicht.
Kann Aubrik einen Rollenbock an unsere Anwendung anpassen?
Ja — ABOKE bietet OEM/ODM-Ausführungen: Tragfähigkeit, Rollenwerkstoff, Antriebs- und Steuerungspaket, Driftverhinderungsoptionen und Oberflächenfinish werden nach Ihrer Zeichnung ausgeführt, ergänzt durch 12 Monate Garantie und kostenlose Verschleißteile.
Wie wir diesen Leitfaden erstellt haben
Die Modellklassen, die Abwägungen zwischen den Rollenwerkstoffen und die Regel einer Tragfähigkeitsreserve von 20–30 % in diesem Leitfaden beruhen auf Aubriks eigenen Schweißrollenbock-Ausführungen für mehr als 40 Exportmärkte sowie auf den wiederkehrenden Dimensionierungsfragen, die unsere Ingenieure bei Angebotsanfragen beantworten.
Die Daten des HGK-60 stammen aus unserer veröffentlichten Spezifikation; bei den Hinweisen zu Tragfähigkeitsbereichen handelt es sich um Auswahlberatung — prüfen Sie die genaue Eignung anhand Ihrer Werkstückzeichnung.
Wenn wir Einsparungen bei der Zykluszeit angeben, handelt es sich bei der Spanne um einen branchenüblichen Planungswert und nicht um ein gemessenes Ergebnis von Aubrik.
Angebot für Ihr Werkstück anfordern
Kostenlose Empfehlung zur Dimensionierung der Tragfähigkeit erhalten
Angebot anfordernIm Trend



