Entrez en contact avec Aubrik Company

Conception de vireurs de soudage : calculs d’ingénierie, géométrie des galets et guide de dimensionnement pour charges lourdes

La conception de vireurs de soudage industriels détermine la façon dont une unité motrice motorisée et un banc de galets porteurs libres soutiennent, font tourner et alignent des pièces cylindriques. Une géométrie adaptée du châssis et des galets aide à répartir les charges et à maîtriser la dérive axiale. La rigidité de la virole, l’alignement des galets et la circularité de la pièce influent également sur la stabilité pendant les opérations de soudage. Les vireurs à galets Aubrik couvrent de 1 à 1 000 tonnes métriques dans les séries standard et sur mesure ZT/AD (avec des systèmes d’accostage HGKF/ZDG atteignant 2 000 T) ainsi que des diamètres de pièce de 200 à 6 000 mm. Une conception mécanique rigoureuse équilibre trois variables couplées. Les ingénieurs dimensionnent la charge normale sur les galets selon un angle de berceau inclus de 60° à 120°. Ils déterminent aussi le couple moteur excentrique maximal avec un facteur de surcharge de 1,5× et adaptent les galets en polyuréthane ou en acier forgé aux températures de préchauffage.
Choisir un vireur uniquement d’après le poids statique fait caler les moteurs d’entraînement sur les projets de soudage lourd. Contrairement à une table tournante de soudage inclinable utilisée pour des brides planes, les vireurs à galets soutiennent les longues viroles sur leur axe horizontal pour les travaux de soudage lourd. Ce guide complet présente notre méthode de dimensionnement du couple excentrique et de la résistance au roulement, le sélecteur de charge des galets à 4 angles et les systèmes conditionnels de contrôle anti-dérive à ±1 mm. Ces règles accroissent la productivité de soudage sur différents procédés et lignes modernes de fabrication mécano-soudée.
Architecture fondamentale de la conception de vireurs de soudage industriels : banc moteur, banc porteur et mécanique du châssis
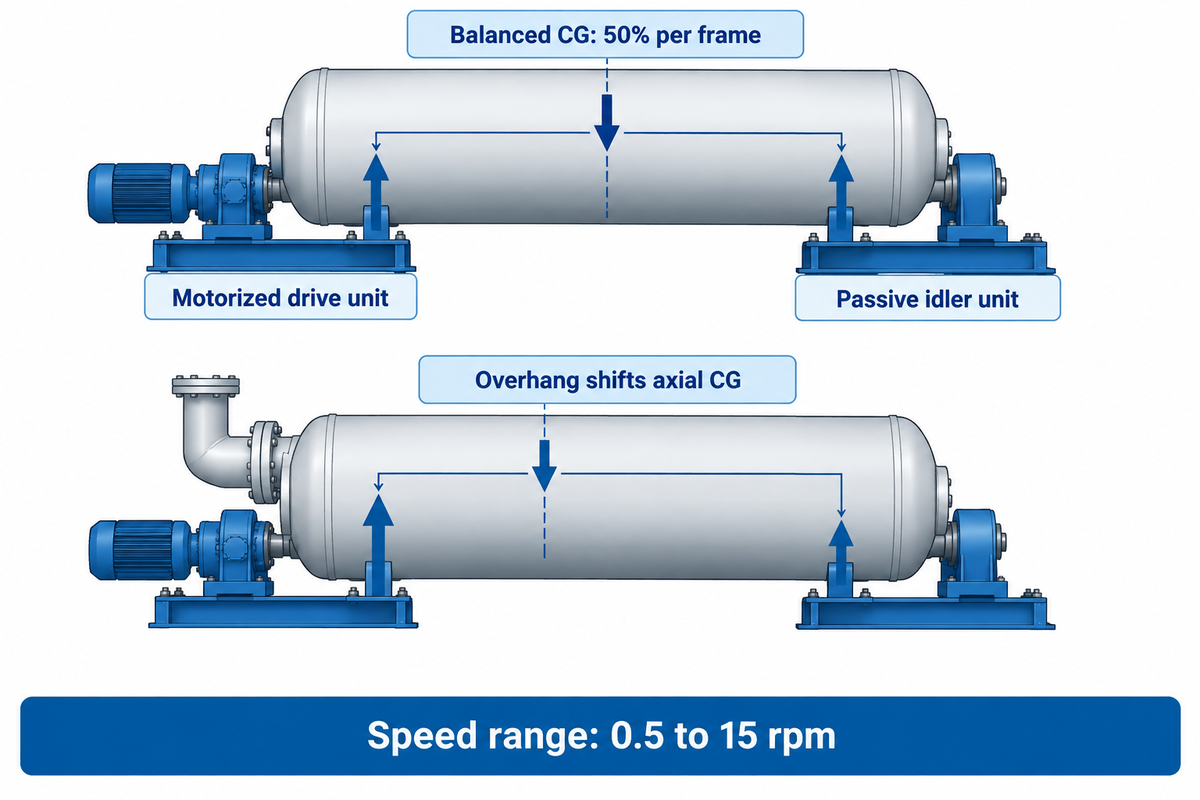
Un vireur de soudage industriel associe une unité motrice motorisée à au moins une unité porteuse libre pour faire tourner des composants cylindriques lors des travaux de soudage lourd. L’unité motrice intègre deux moteurs à courant alternatif à fréquence variable, un réducteur planétaire ou à roue et vis sans fin ainsi que des arbres de galets entraînés. L’unité porteuse comporte des roues passives qui soutiennent le reste de la masse de la virole le long d’un axe fixe. Ces vireurs de soudage maintiennent le joint de soudure stable pour une machine de soudage automatique ou un procédé à l’arc submergé. Le soudeur peut ainsi piloter l’opération de soudage depuis un seul poste avec une vitesse de rotation constante.
La répartition statique de la charge entre le banc moteur et le banc porteur n’atteint 50 % par châssis que lorsque le centre de gravité se situe exactement au milieu. Dans une configuration à deux bancs, un fond bombé lourd, un trou d’homme ou un piquage en porte-à-faux peut déplacer le centre de gravité axial. La réaction statique de chaque banc devient alors déséquilibrée en raison de la géométrie du bras de levier. Elle est égale au poids total multiplié par la distance entre le centre de gravité et le banc opposé, divisé par l’entraxe des bancs. L’article de l’ASME Journal of Pressure Vessel Technology sur les flexibilités locales des coques quantifie la manière dont les réactions d’appui concentrées fléchissent les parois cylindriques minces. La fabrication du châssis doit limiter la flèche des poutres afin que les bandages des galets portent uniformément sur la virole. Les pratiques d’atelier qui emploient des vireurs de soudage à bancs rigides préservent la qualité de soudure à chaque passe.
Pour les charges lourdes, les vireurs de soudage et bancs à galets industriels construits par Aubrik depuis 1999 utilisent des châssis-caissons en acier mécano-soudé détensionnés. Comme le souligne le guide technique du vireur de soudage lourd de 200 tonnes de Wuxi ABK, les paliers en fonte peuvent se fissurer sous contrainte cyclique sur des tronçons de base de mâts éoliens de 180 tonnes. Aubrik indique que tous les châssis de la plage de 1 à 1 000 T réussissent un essai de surcharge statique de 1,5× et affiche un service continu de 24 heures. La variation continue de vitesse régule la vitesse de rotation des galets dans la plage de 0.5 à 15 rpm afin d’obtenir une qualité de soudure constante. Ce mouvement régulier des galets favorise des cordons de soudure de haute qualité sur les appareils à pression à paroi épaisse et améliore la productivité ainsi que l’intégrité des soudures.
Conceptions de vireurs de soudage auto-alignants contre vireurs conventionnels réglables par vis-mère
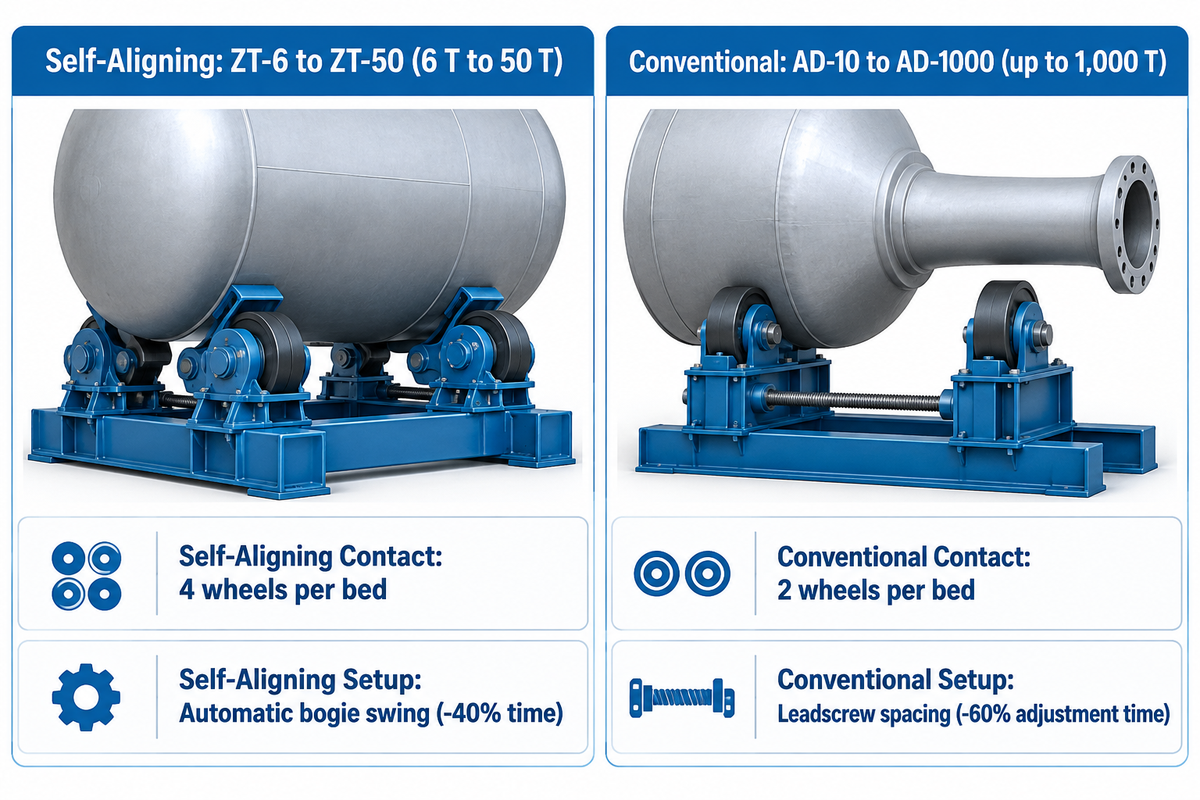
Les responsables de fabrication comparent deux grands types de vireurs et de bancs à galets de soudage lors de l’équipement d’une travée : les vireurs auto-alignants à quatre roues et les vireurs conventionnels à deux roues. Choisissez des vireurs auto-alignants à quatre roues pour les changements rapides de diamètre sur des viroles minces. La série ZT-6 à ZT-50 d’Aubrik couvre de 6 à 50 T, tandis que certaines conceptions auto-alignantes du marché atteignent de 300 à 500 tonnes. Choisissez des vireurs réglables conventionnels pour les longs piquages sur des appareils lourds qui exigent un dégagement pour les tubulures.
Quand un vireur auto-alignant surpasse-t-il un banc à galets conventionnel ?
Un vireur de soudage auto-alignant surpasse un banc à galets conventionnel réglable par vis-mère lorsqu’un atelier effectue de fréquents changements de diamètre sur des viroles minces sans interférence de piquages. Cette conception couvre la plage de 6 T à 50 T dans la série standard ZT d’Aubrik, et jusqu’à 300-500 T dans d’autres modèles auto-alignants. Les galets épousent la virole dès que la pièce est déposée au pont roulant. Cette géométrie supprime le besoin de réglages manuels dans la plage de débattement du balancier. Elle répartit également l’effort de contact radial sur quatre bandes de roulement par banc afin d’accroître l’efficacité de production.
Sur les lignes à lots mixtes, les vireurs de soudage auto-alignants de la série ZT suppriment le déplacement manuel des broches entre les tubes de chaudière et les viroles de réservoirs. Lors d’une campagne de mâts éoliens Aubrik utilisant huit unités ZT-50 sur des sections de tour de 120 m, l’alignement automatique a réduit le temps de mise en place de 40 %. Le débit global de la ligne a progressé de 35 %. Toutefois, les roues supérieures des bogies remontent plus haut sur le flanc de la virole et peuvent heurter des piquages saillants. Les appareils dotés de longs cols de piquage nécessitent un dégagement inférieur plus large. Dans ce cas, les vireurs à galets réglables de la série AD utilisent un écartement par vis-mère ou par boulons pour dégager les accessoires. Les modèles AD standard couvrent de 10 à 60 T, tandis que les réalisations synchronisées sur mesure atteignent de 200 à 1 000 T. Sur une ligne d’appareils à pression équipée de cinq unités AD-30, le réglage d’écartement par vis-mère télécommandé a réduit le temps de réglage par pièce de 60 %.
| Paramètre de conception | Vireur auto-alignant (Aubrik ZT-6 à ZT-50) | Vireur réglable conventionnel (Aubrik AD-10 à AD-1000) |
|---|---|---|
| Capacités de charge standard | 6 T à 50 T dans la série Aubrik ZT (plafond industriel de 300–500 T) | 10 T à 60 T en standard ; 200 T à 1 000 T synchronisés sur mesure |
| Points de contact des galets par banc | 4 roues par banc (8 faces de contact par ensemble 1D+1I) | 2 roues par banc (4 faces de contact par ensemble 1D+1I) |
| Réglage lors d’un changement de diamètre | Basculement automatique des bogies dans la plage de diamètres nominale de chaque modèle | Déplacement manuel des boulons ou réglage motorisé de l’entraxe par vis-mère |
| Contrainte locale de flexion de la virole | Charge radiale par roue réduite (la répartition sur doubles roues de bogie diminue la flexion locale de la virole) | Charge par roue plus élevée (convient à l’acier au carbone à paroi épaisse) |
| Dégagement pour piquages et trous d’homme | Limité sur l’arc médian du flanc par les roues supérieures des balanciers | Grand dégagement (le berceau bas à deux roues dégage les longs cols) |
| Meilleures applications industrielles | Cuves en acier inoxydable à paroi mince, tubes de chaudière, viroles éoliennes en lots mixtes | Appareils à pression ASME lourds, bases de mâts éoliens de 180 T, ballons nucléaires |
Calculs d’ingénierie pour le couple d’entraînement, la puissance moteur et le centre de gravité excentré
Dimensionner un équipement de soudage uniquement selon le tonnage nominal échoue lorsque de lourds trous d’homme, des plateaux internes ou des piquages décalés déplacent le centre de gravité. Comme l’indique le guide de calcul de capacité des positionneurs de soudage Cyclotron, une pièce de 4 000 kg équipée de 600 kg de brides et d’outillages engendre une charge utile de 4 600 kg. Ce guide applique un coefficient de sécurité de 1.5 jusqu’à 15 tonnes et de 1.2 au-delà de 15 tonnes. Pour un service excentrique critique sur un positionneur de soudage ou un vireur à galets, le coefficient de sécurité passe à 2 ou 3.
Comment calculer le couple d’entraînement d’un appareil à pression excentré sur des vireurs à galets ?
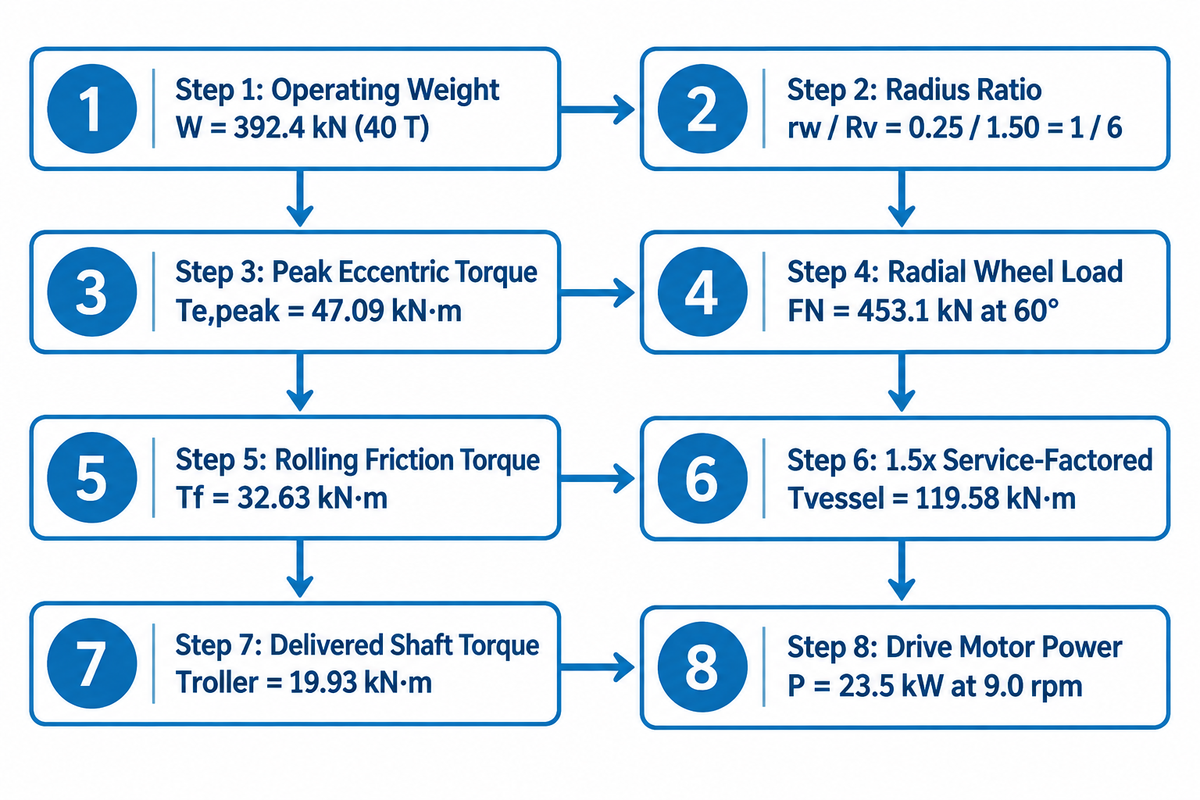
Le couple d’un appareil à pression excentré sur des vireurs à galets combine trois termes : le couple gravitationnel excentrique maximal (Te, peak = W × e), le couple de frottement de roulement (Tf) et le couple d’inertie au démarrage (Ti). La somme des couples est ensuite multipliée par un facteur de service continu de 1.5 et par le rapport des rayons galet/appareil (rw / Rv). Cette conversion de rayons donne le couple requis aux arbres des galets moteurs (19,93 kN·m dans l’exemple chiffré de 40 tonnes ci-dessous). En divisant par le rendement de transmission de 0.80, on obtient un couple d’entrée équivalent de 24,91 kN·m ramené à l’arbre de galet. La puissance d’entrée du moteur vaut donc (Troller × nroller) / (9550 × η), où η représente le rendement du moteur.
La mécanique de rotation présentée dans la référence d’équilibre de couple de l’University of New South Wales définit le couple gravitationnel par τ = W × e × sin θ. Il atteint sa valeur maximale Te,peak = W × e lorsque le bras de déport radial e est horizontal (sin 90° = 1). Si le frottement de roulement est calculé séparément, le seul couple supplémentaire au démarrage est le couple d’inertie (Ti). Celui-ci n’est négligeable devant le couple gravitationnel excentrique que lorsque la rampe d’accélération du variateur de fréquence (VFD) est suffisamment progressive. Par ailleurs, la revue OSTI du département de l’Énergie des États-Unis sur les soudures des cuves sous pression de réacteurs nucléaires montre l’importance d’une rotation régulière. Les fluctuations de vitesse pendant le soudage modifient la vitesse d’avance et l’apport de chaleur, ce qui accroît le risque d’inclusions de laitier et de manque de fusion.
| Étape de calcul | Formule / paramètre d’entrée (hypothèses de l’exemple) | Valeur technique calculée |
|---|---|---|
| 1. Poids total en service (W) | m = 40 T (appareil de 40 000 kg + croisillons raidisseurs internes) | W = 392,4 kN |
| 2. Géométrie de l’appareil et des galets | DE appareil Dv = 3 000 mm (Rv = 1,50 m) ; DE galet dw = 500 mm (rw = 0,25 m) ; angle inclus θ = 60° | Rapport des rayons rw / Rv = 0.25 / 1.50 = 1 / 6 |
| 3. Terme 1 : couple excentrique maximal (Te,peak) | Déport radial du CG e = 120 mm (0,12 m) avec bras horizontal à 90° : Te,peak = W × e | 392,4 × 0.12 = 47,09 kN·m |
| 4. Charge radiale totale sur les galets (FN) | Sommée sur les postes moteur et porteur à un demi-angle de 30° : FN = W / cos 30° = 392.4 / 0.866 | FN = 453,1 kN |
| 5. Terme 2 : couple de frottement de roulement et de paliers (Tf) | Bras de levier μr + fb × rshaft = 0,012 m ; rapport 0.012 / 0.25 = 0.048 ; traînée Ft = 453,1 × 0.048 = 21,75 kN ; Tf = Ft × Rv | 21,75 × 1.50 = 32,63 kN·m |
| 6. Couple de l’appareil avec facteur de service (inertie de démarrage négligée) | Application du facteur de service continu de 1,5× avec rampe VFD progressive (Ti ≈ 0) : Tvessel = 1,5 × (47.09 + 32.63) | Tvessel = 119,58 kN·m |
| 7. Couple délivré aux arbres de galets (Troller) | Troller = Tvessel × (rw / Rv) = 119,58 × (0.25 / 1.50) | Troller = 19,93 kN·m (couple d’entrée ramené de 24,91 kN·m pour un rendement de 0.80) |
| 8. Puissance du moteur d’entraînement (P) à la vitesse d’indexation | Pour une vitesse d’appareil de 1,5 rpm et une vitesse de galet de 9,0 rpm, avec un rendement de transmission η = 0.80 : P = (19,93 × 1 000 × 9.0) / (9550 × 0.80) | P = 23,5 kW |
Les données techniques indicatives de cet exemple de 40 tonnes comprennent les dimensions de l’appareil, un déport radial du centre de gravité de 120 mm et un rendement de transmission de 0.80. Le dimensionnement réel du moteur d’entraînement doit être déterminé à partir de l’excentricité mesurée sur le plan de l’appareil et du rapport de réduction du réducteur.
Géométrie de l’angle inclus des galets et choix du matériau des roues : polyuréthane contre acier forgé
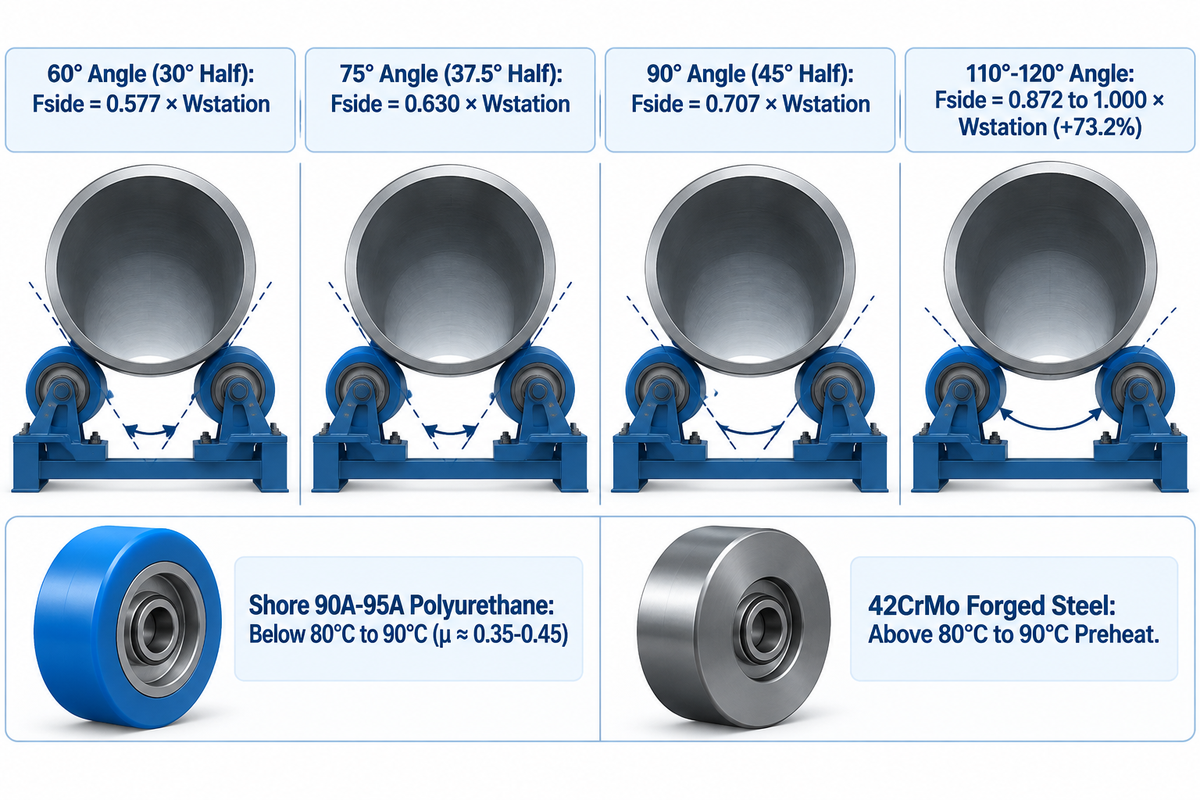
Deux facteurs influent sur la contrainte de contact au niveau de la piste entre la roue et la virole : l’angle de berceau inclus et la dureté du matériau du galet. Pour les appareils à paroi mince non préchauffés en acier inoxydable ou en aluminium, spécifiez un angle inclus complet des galets de 60° à 75° (demi-angle de 30° à 37,5°). Associez cet angle à des roues en polyuréthane coulé Shore 90A à 95A afin de minimiser la contrainte de pincement radial. Pour les appareils en acier à paroi épaisse préchauffés au-delà de 80°C à 90°C de température de piste, spécifiez un angle inclus complet de 75° à 90° (demi-angle de 37,5° à 45°). Utilisez des roues en acier forgé trempées par induction pour éviter le délaminage de l’élastomère et renforcer la stabilité latérale. Notez les différences de représentation des angles dans les catalogues. Certains indiquent un demi-angle de 30° à 45° (α = θ / 2 entre l’axe vertical de l’appareil et un galet). D’autres plans spécifient un angle inclus complet de 60° à 120° (θ = 2α entre les galets gauche et droit).
Le sélecteur de charge des galets à 4 angles sert à définir l’entraxe des roues. Soit Wstation la charge verticale sur un poste de berceau. Lorsqu’une virole équilibrée repose sur un banc moteur et un banc porteur, Wstation = W / 2. La réaction radiale normale de chaque côté vaut alors Fside = Wstation / (2 cos(θ/2)).
- Angle inclus de 60° (demi-angle de 30° – Fside = 0,577 × Wstation) : effort de pincement radial minimal. Utilisez cet angle pour les viroles minces en aluminium ou en acier inoxydable afin d’éviter leur basculement.
- Angle inclus de 75° (demi-angle de 37,5° – Fside = 0,630 × Wstation) : utilisé pour les appareils à pression et tronçons de tuyauterie en acier au carbone d’épaisseur moyenne, ainsi que pour les viroles modérément préchauffées.
- Angle inclus de 90° (demi-angle de 45° — Fside = 0,707 × Wstation) : grande stabilité latérale pour les appareils à pression à paroi épaisse préchauffés, les viroles de mâts éoliens de grand diamètre et les appareils excentrés.
- Angle inclus de 110° à 120° (demi-angle de 55° à 60° – Fside = 0.872 à 1,000 × Wstation) : effort de coinçage extrême. Élargir le berceau de 60° à 120° augmente la charge normale sur les roues de 73,2 %, ce qui impose de vérifier le voilement local et la rigidité de la virole avant de charger des parois minces.
En matière de choix du matériau des roues, des règles d’état de surface et de préchauffage s’appliquent. Les galets en polyuréthane coulé (Shore 90A à 95A) offrent une forte adhérence (coefficient de frottement μ ≈ 0.35 à 0.45) pour réduire le patinage pendant la rotation. Ils protègent également l’acier inoxydable contre la contamination par le carbone. Cependant, des usineurs témoignent dans le fil du forum Practical Machinist consacré à la réparation des roues de vireurs de cuves d’un délaminage des bandages en uréthane sur les moyeux en acier sous préchauffage radiant ou surcharge statique. Les essais en laboratoire de l’étude de l’University of Modena sur la résistance au cisaillement des collages métal-élastomère confirment que la tenue de l’adhésif exige des noyaux en acier grenaillés, des adhésifs polymérisés et des températures de joint maîtrisées. Maintenez le polyuréthane sous une température continue de piste de 80°C à 90°C. Les roues en acier forgé telles que le 42CrMo conviennent aux appareils préchauffés lorsque la chaleur de contact dépasse la limite de 80°C à 90°C du bandage en polyuréthane ou du joint collé. Les roues en polyuréthane peuvent supporter des appareils lourds tant que les charges par roue, les températures de contact et les durées de contact restent inférieures aux valeurs nominales de l’ensemble de roue.
Mécanique de la dérive hélicoïdale axiale et systèmes de contrôle de galets anti-dérive
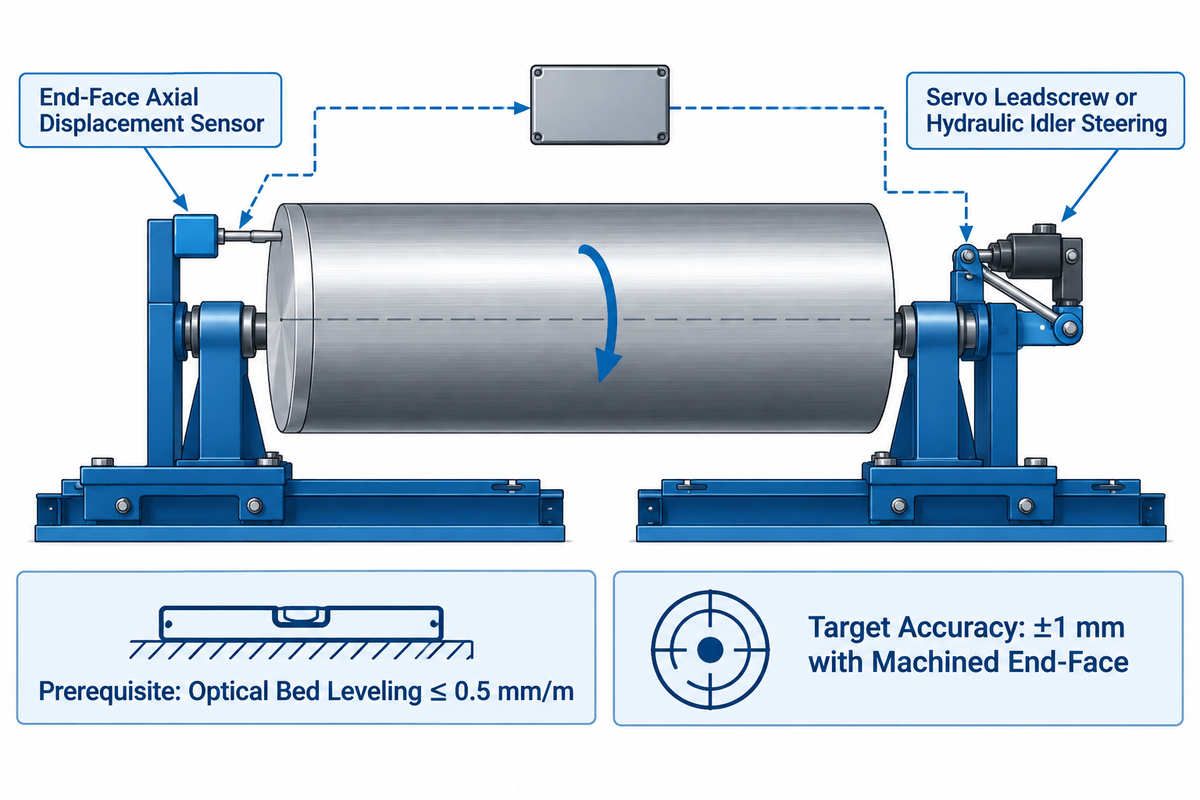
Une virole en rotation peut cheminer le long des bandes de roulement comme un filet de vis lors des longues soudures circulaires. Comme l’indique l’analyse technique de RESIZEWELD sur les vireurs de soudage anti-dérive, la dérive axiale fausse le suivi de joint et oblige les opérateurs à interrompre les passes à l’arc submergé. Sans correction, les viroles lourdes peuvent sortir des galets.
Comment les vireurs de soudage anti-dérive arrêtent-ils le cheminement axial de l’appareil lors du soudage SAW circulaire ?
La dérive axiale est corrigée par des systèmes de commande électronique qui détectent le déplacement longitudinal de la virole à l’extrémité de l’appareil. Cette mesure sert à orienter les galets porteurs. Une vis-mère servomotorisée ou un vérin hydraulique incline le support porteur d’une fraction de degré. Ce micro-braquage compense la dérive axiale lors du soudage de précision. Aubrik spécifie une précision d’alignement de ± 1 mm lorsqu’on utilise une face d’extrémité de virole usinée, un nivellement des bancs de 0,5 mm/m et des pistes de roulement propres.
Diverses géométries mécaniques anti-dérive sont décrites dans les bases de brevets. Par exemple, le brevet américain US8342493B2 relatif à un système de vireurs à galets anti-dérive place chaque essieu porteur sur un axe de pivotement oblique. La dérive axiale dépend de l’axe des galets et de la conicité de la virole. Elle peut aussi provenir de déséquilibres de charge, d’une ovalisation et de variations du contact ou de l’adhérence des roues. Avant d’activer les fonctions avancées, les mécaniciens-monteurs mettent de niveau les deux bancs et équarrissent les essieux à 0,5 mm/m près à l’aide de cordeaux optiques croisés. Un système anti-dérive Aubrik s’appuie sur une face d’extrémité de virole usinée et maintient l’alignement à ±1 mm près pendant le soudage circulaire continu.
Conception de vireurs d’accostage hydrauliques et intégration de serrage de tubes avec des potences de soudage
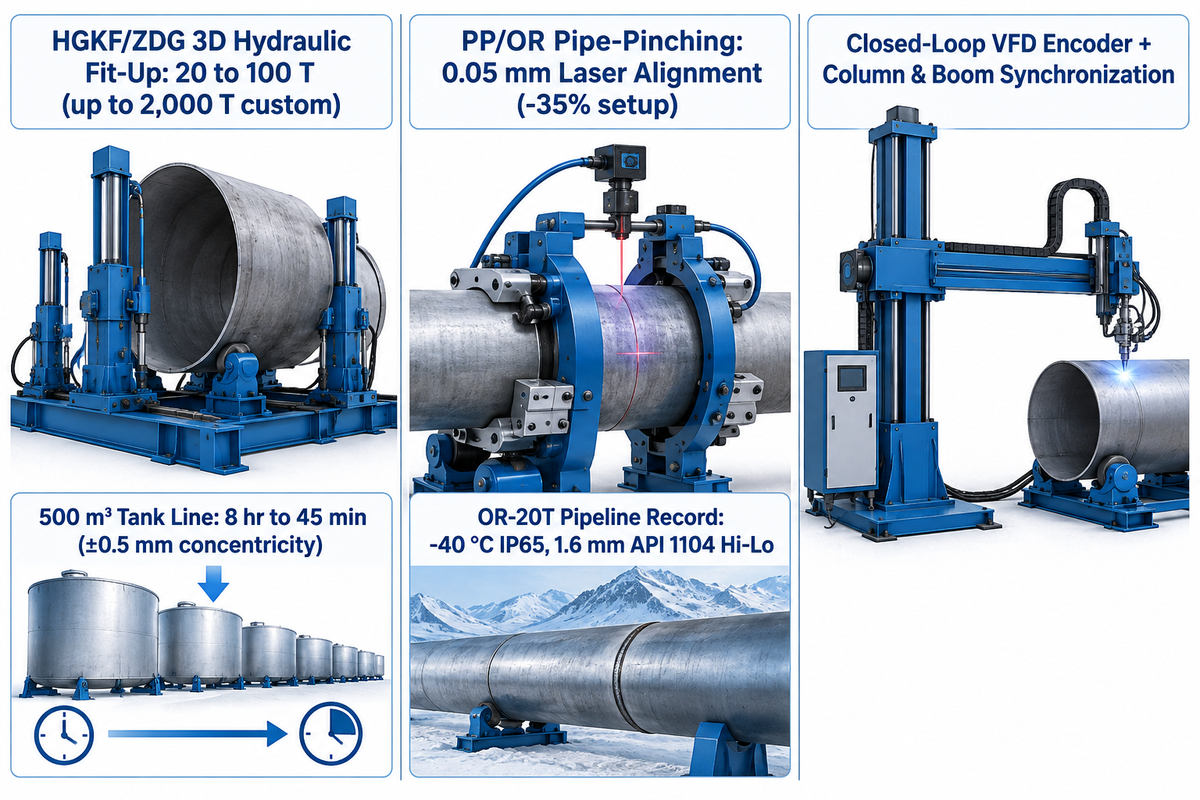
Les vireurs à galets standard ne font tourner qu’une seule virole. Ils ne peuvent pas aligner deux viroles distinctes qui se présentent avec un désaffleurage, une ovalisation ou un écartement des bords. D’après le guide d’achat technique Halden sur la sélection des vireurs de soudage, un vireur d’accostage sert à aligner les viroles et les joints, bien qu’il ne soit pas toujours indispensable pour un simple soudage en rotation. Lorsque des mâts éoliens multi-viroles ou des bacs de stockage exigent un assemblage rapide pour répondre aux exigences du projet, les ateliers utilisent des vireurs de soudage hydrauliques d’accostage. Les séries HGKF et ZDG d’Aubrik (20 à 100 T en standard, jusqu’à 2 000 T sur mesure) mettent en œuvre des vérins hydrauliques 3D. Sur une ligne de réservoirs de 500 m³, un banc HGKF-60 a ramené l’alignement des tronçons de 8 heures à 45 minutes. Il a atteint une concentricité de ±0,5 mm et réduit les reprises de 90 % afin d’améliorer la productivité.
Les petits tronçons de tuyauterie peuvent patiner sur des roues à simple gravité lors du soudage de tubes. Pour empêcher ce glissement, les vireurs de soudage de tubes des séries PP et OR ajoutent des bras de serrage pneumatiques qui réduisent le temps de réglage jusqu’à 35 %. Ces modèles couvrent de 5 à 100 T dans la série PP-5 à PP-100 et de 5 à 40 T dans la série OR-5 à OR-40. Aubrik annonce également un alignement laser à 0,05 mm pour ses vireurs à serrage de tubes PP/OR. Sur le gazoduc Chine-Russie documenté dans le dossier de références de projets de vireurs d’Aubrik, 20 unités OR-20T sur mesure ont fonctionné à -40 °C avec un indice de protection IP65. Elles ont réduit le positionnement des joints de 45 minutes à 8 minutes. La cadence journalière est passée de 40 à 68 joints, le taux d’acceptation dès la première passe a grimpé de 92 % à 99,3 % et la ligne a amorti son investissement en dix mois. La ligne a également respecté la tolérance de désaffleurage des soudures circulaires de canalisations API 1104 de 1/16 pouce (1,6 mm). En contrôle tierce partie, les portées d’accréditation NABCB pour les tubes de conduite SAW selon API 5L 46e édition précisent le périmètre accrédité de l’organisme d’inspection. Ici, la norme API 5L couvre la fabrication des tubes de conduite tandis que l’API 1104 régit le soudage des canalisations.
Pour constituer une cellule de soudage automatisée, les ingénieurs relient le codeur du variateur du vireur à des potences de soudage colonne et bras ou à des systèmes de soudage robotisés. La synchronisation en boucle fermée avec les paramètres de soudage accorde la vitesse circonférentielle à la vitesse de dévidage du fil. Cette technologie avancée produit un cordon régulier sur l’ensemble des passes de soudage.
Liste de contrôle de dimensionnement, données de chiffrage et délais de fabrication en usine (10T à 200T)
Selon le rapport de marché Grand View Research sur les vireurs de soudage de tubes, le marché mondial des vireurs de tubes a atteint 1.1 milliard USD en 2025. Il devrait passer de 1.2 milliard USD en 2026 à 2.0 milliards USD d’ici 2033, avec un taux de croissance annuel composé annoncé de 7,3 % (environ 7,6 % implicite d’après ces chiffres arrondis). L’utilisation croissante des vireurs de soudage dans les usines éoliennes et pétrochimiques rend la planification des achats indispensable pour les acheteurs.
Quels facteurs déterminent le prix et le délai de livraison d’un ensemble de vireur de soudage motorisé de 10 à 200 tonnes ?
Trois choix techniques déterminent le coût et le délai de fabrication en usine d’un ensemble de vireur de soudage motorisé de 10 à 200 tonnes (une unité motrice plus une unité porteuse). Il s’agit de la capacité de charge nominale, de la métallurgie des roues (polyuréthane contre acier forgé) et de l’architecture de commande (variateur de fréquence standard contre exécutions hydrauliques sur mesure d’accostage, anti-dérive ou multi-bancs synchronisés). Ni Aubrik ni les normes industrielles ne publient de barèmes fixes en USD ni de délais d’expédition figés par tranche de tonnage. Chaque ensemble nécessite donc un chiffrage sur projet tant pour le prix que pour le délai de production en usine d’après vos plans d’appareil. Aubrik fournit une recommandation ferme de dimensionnement sous un jour et accorde une garantie d’un an sur toutes les unités.
Le module de flexion du châssis, le couple nominal du réducteur, la tenue aux basses températures pour un service à -40 °C et l’indice de protection d’armoire IP65 sont des spécifications distinctes retenues selon le projet. Aubrik chiffre le prix et le délai de chaque ensemble 1D+1I à partir du plan de l’appareil de l’utilisateur final plutôt que sur un plan catalogue générique. Utilisez le tableau ci-dessous pour sélectionner la gamme adaptée à vos besoins de soudage.
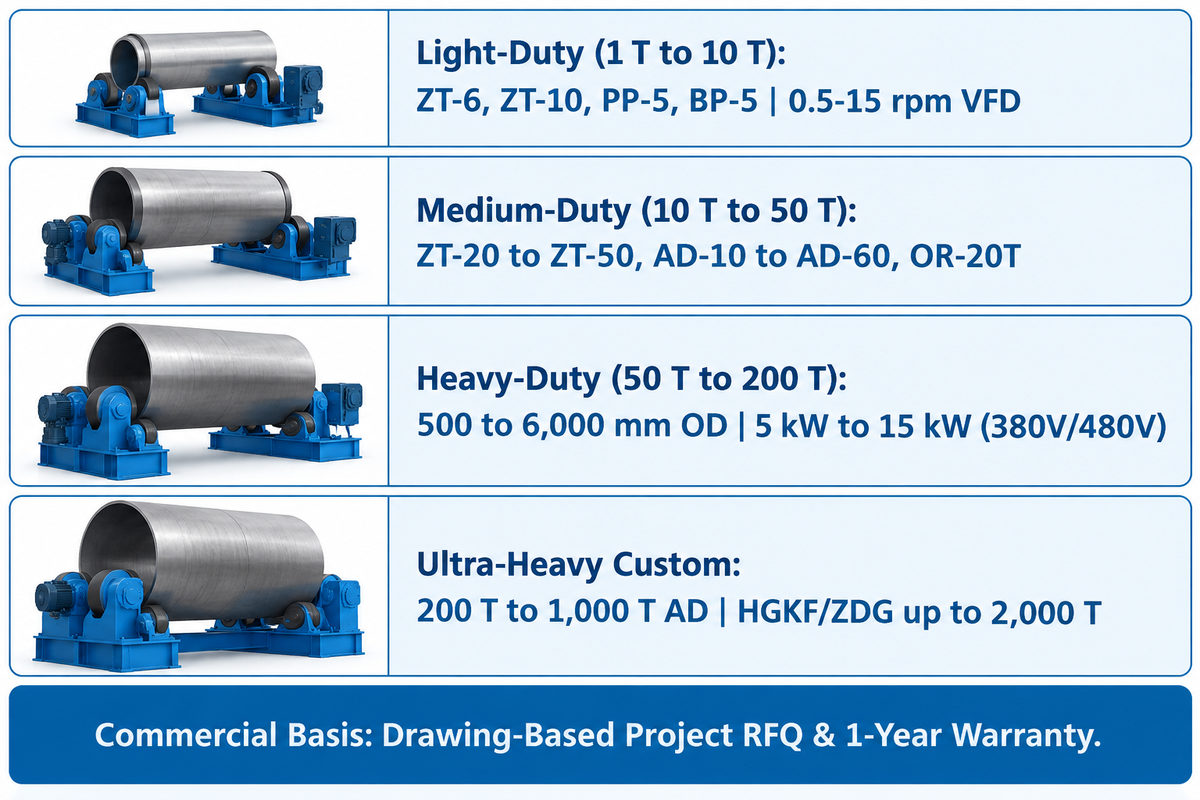
| Gamme de capacité & famille de modèles | Diamètre de pièce & caractéristiques d’entraînement | Applications industrielles principales | Base commerciale & de chiffrage |
|---|---|---|---|
| Série légère : 1 T à 10 T (ZT-6, ZT-10, PP-5, BP-5) | Dans la plage catalogue de 200 à 6 000 mm de DE ; variateur de fréquence CA de 0,5–15 rpm | Tronçons de tuyauterie, tubes de chaudière, échangeurs thermiques, cabines de grenaillage/peinture | Sur devis selon le type de roue (PU ou acier) ; recommandation de dimensionnement sous un jour |
| Série moyenne : 10 T à 50 T (ZT-20 à ZT-50 ; AD-10 à AD-60 jusqu’à 60 T ; OR-20T) | DE de canalisation de 1 200 à 4 800 mm sur OR-20T ; variateur + télécommande ou automate | Appareils à pression ASME, bacs de stockage moyens, soudures circulaires de canalisations API | Devis sur projet selon le niveau de commande et les options laser ou anti-dérive ; garantie d’un an |
| Série lourde : 50 T à 200 T (vireurs lourds 200 T, PP-100, HGKF-60) | DE de 500 à 6 000 mm sur unités 200 T ; moteurs de 5 kW à 15 kW en 380V ou 480V en 3 phases | Appareils pétrochimiques de 150 T, viroles de base de mâts éoliens de 180 T, réservoirs de stockage de 500 m³ | Consultation sur plan pour la métallurgie des galets et l’hydraulique d’accostage 3D ; garantie d’un an |
| Ultra-lourd sur mesure : 200 T à 1 000 T pour AD sur mesure ; systèmes d’accostage HGKF/ZDG jusqu’à 2 000 T | Jusqu’à 6 000 mm de DE ; entraînements multi-bancs synchronisés, galets en acier allié, testés en charge | Mâts éoliens offshore, composants nucléaires, très grands réservoirs de stockage | Approbation de plans d’ingénierie sur mesure et demande formelle de devis de projet requises |
Fabricants de vireurs de soudage lourds sur mesure et liste de contrôle de consultation pour appareils à pression ASME
Lorsqu’ils évaluent les constructeurs mondiaux d’équipements de soudage et de coupage, les acheteurs demandent des procès-verbaux d’essais de surcharge, des certificats de management de la qualité et des références en service. Parmi les fabricants fournissant des vireurs à galets lourds pour la fabrication de mâts éoliens, de conduites et d’appareils à pression ASME figurent Aubrik (Wuxi ABK Machinery Group), Ransome (Koike Aronson), Pemamek et Key Plant Automation. Les plages de tonnage sur mesure et les données de projets propres à Pemamek et Key Plant Automation ne figurent pas dans nos recherches et nécessitent une demande directe auprès du fournisseur. Dans une réalisation lourde documentée, l’étude de cas de The Fabricator sur le dessaleur de pétrole brut de 175 pieds de McAbee met en lumière la mise en rotation d’appareils de fort tonnage. Cet atelier a utilisé des vireurs à galets Ransome de 600 tonnes pour faire tourner trois viroles en SA516-70 de 1.25 pouce d’épaisseur pesant 520 000 lbs à vide. En parallèle, Aubrik (Wuxi ABK Machinery Group) fournit depuis 1999 des systèmes de soudage et de coupage marqués CE sous un système de management de la qualité ISO 9001 dans plus de 40 pays. Son catalogue couvre des vireurs à galets de 1 à 1 000 T ainsi que des vireurs d’accostage HGKF/ZDG jusqu’à 2 000 T avec une garantie d’un an.
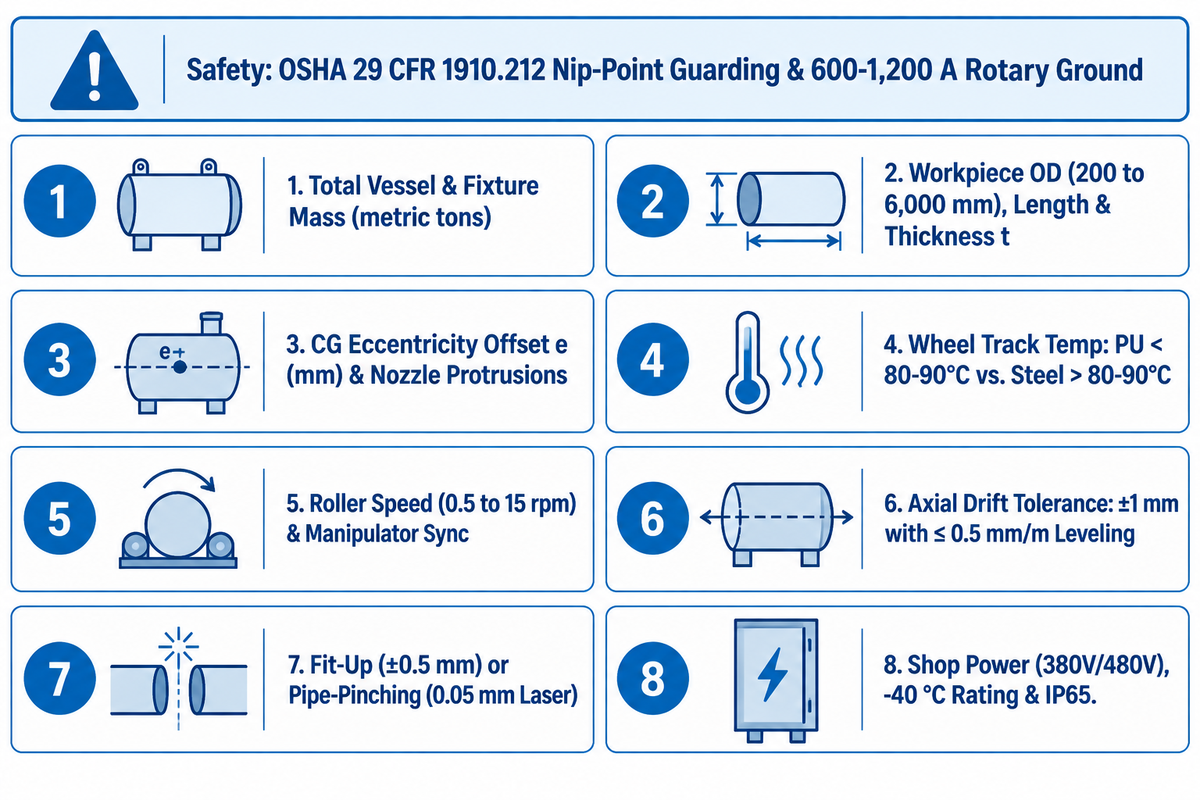
De plus, les ingénieurs sécurité et électricité du site doivent imposer deux mesures de protection en atelier sur les lignes de soudage rotatives :
- Protection des points rentrants en rotation (norme américaine de protection des machines OSHA 29 CFR 1910.212(a)(1)) : Le point rentrant entre la virole et la roue présente un risque d’entraînement même en dessous de 1 rpm. Une boîte à boutons à action maintenue ne suffit pas à empêcher l’accès, et une barrière immatérielle exige que la machine s’arrête avant qu’une personne puisse atteindre la zone dangereuse.
- Isolation du retour de courant de soudage : Ne laissez jamais un courant de retour d’arc submergé de 600-1 200 A traverser les roulements de galets ou les engrenages. Utilisez plutôt une pince de masse rotative de forte intensité ou un patin de terre en cuivre serré sur une bande de la virole.
Avant de contacter Aubrik pour obtenir un devis de vireur de soudage sur mesure, complétez cette liste de contrôle en 8 points afin de sélectionner le vireur de soudage adapté pour des résultats optimaux :
- Masse totale de l’appareil et des outillages : poids total des viroles vides, des croisillons et des anneaux raidisseurs en tonnes métriques.
- Dimensions de la pièce : diamètre extérieur maximal et minimal (dans une plage de 200 à 6 000 mm), longueur de virole et épaisseur t.
- Excentricité et protubérances : déport maximal du centre de gravité e en mm et hauteur des piquages pour choisir le banc de vireur de soudage approprié.
- Température de la piste de roulement : température maximale de préchauffage ou entre passes sur la bande de contact des galets (polyuréthane en dessous de 80–90°C ; acier forgé au-dessus de 80–90°C).
- Vitesse de rotation et procédé : vitesse d’avance de soudage requise à la surface de l’appareil et vitesse de rotation correspondante calculée selon le diamètre. Précisez également la vitesse de rotation des galets (0.5 à 15 rpm) et les signaux d’interface avec la potence.
- Tolérance de dérive axiale : indiquez si un alignement standard suffit ou si une régulation anti-dérive en boucle fermée à ±1 mm (avec faces d’extrémité usinées et nivellement des bancs ≤0,5 mm/m) est nécessaire.
- Périmètre d’accostage et de serrage : spécifiez des vérins hydrauliques d’accostage 3D (alignement à ±0,5 mm) ou des vireurs pneumatiques de serrage de tubes (alignement laser à 0,05 mm).
- Caractéristiques électriques et environnementales de l’atelier : tension triphasée (380V/480V), capacité de mise à la terre rotative, tenue à basse température pour service à -40 °C et protection d’armoire IP65.
Foire aux questions sur la conception des vireurs de soudage
Quel coefficient de sécurité devons-nous appliquer lors du dimensionnement d’un vireur de soudage pour un appareil excentré ?
Dans le cas du positionnement rotatif général, le guide de capacité Cyclotron applique un coefficient de sécurité de 1.5 jusqu’à 15 tonnes et de 1.2 au-delà de 15 tonnes. Pour les charges excentriques critiques, un coefficient de sécurité de 2 ou 3 peut s’appliquer. Pour les vireurs à galets lourds, un facteur de service de 1.5 doit être appliqué à la somme du couple gravitationnel excentrique et du couple de frottement de roulement. Aubrik annonce un essai de surcharge statique de 1,5× et un fonctionnement continu de 24 heures pour ses vireurs de soudage. Les appareils en rotation munis de piquages décalés exigent un entraînement suffisant pour vaincre le couple gravitationnel excentrique maximal.
Pourquoi certains fabricants de vireurs à galets spécifient-ils un angle de 45° tandis que d’autres indiquent un angle inclus de 90° ?
La différence tient au fait que le constructeur mesure soit le demi-angle entre l’axe vertical de l’appareil et un galet (30° à 60°), soit l’angle au centre inclus complet entre les deux galets (60° à 120°). Un demi-angle de 45° est identique à un angle de berceau inclus complet de 90°. Tous deux engendrent une charge normale sur les roues égale à 0,707 fois le poids du poste par côté.
À quelle température de préchauffage devons-nous passer des bandages en polyuréthane aux roues de vireur en acier forgé ?
Passez des bandages en polyuréthane coulé aux galets en acier forgé trempés par induction dès que la température continue de surface de l’appareil au niveau de la piste de roulement dépasse 80°C à 90°C. Au-delà de cette limite, la liaison au cisaillement entre l’uréthane et le noyau en acier se dégrade et l’adhésif du bandage se délamine du noyau en acier. Des méplats peuvent également apparaître lors de maintiens prolongés entre passes.
Un seul vireur moteur motorisé peut-il fonctionner avec plusieurs bancs porteurs sur de longues viroles de mâts éoliens ?
Oui, une seule unité motrice motorisée peut travailler avec deux à trois bancs porteurs mis de niveau. Le patinage des roues motrices doit être évité.
Quelle est la plage de vitesse standard d’un vireur de soudage à variateur de fréquence ?
Les vireurs de soudage industriels utilisent des variateurs de fréquence à courant alternatif à réglage continu délivrant une vitesse de rotation des galets de 0.5 à 15 rpm. Le soudage lourd à l’arc submergé fonctionne en dessous de 1 rpm pour assurer un dépôt de cordon uniforme.
Comment éviter que des cuves en acier inoxydable à paroi mince ne s’ovalisent ou ne flambent sur des vireurs à galets ?
Pour minimiser l’ovalisation locale et le flambement des cuves en acier inoxydable à paroi mince, utilisez des vireurs auto-alignants à quatre roues. Réglez l’angle inclus complet des galets entre 60° et 75° afin de réduire la contrainte de contact radial et l’effort de coinçage. Répartir la charge sur davantage de faces de roues avec un ensemble Aubrik ZT-6 à ZT-50 abaisse également le multiplicateur de pincement 1 / (2 cos(θ / 2)) de 0.707 à 90° jusqu’à 0.577 à 0.630. Pour les viroles les plus minces, utilisez un bandage en polyuréthane d’une dureté Shore de 90A à 95A. Pour une rigidité encore supérieure, un anneau raidisseur interne placé au droit des pistes de roulement peut aussi être employé.
Références & sources
- ASME Journal of Pressure Vessel Technology — Flexibilités locales dans les coques cylindriques soumises à des charges externes (Vol. 112, Numéro 4, p. 417–426)
- U.S. Department of Energy OSTI.GOV – Soudures des cuves sous pression de réacteurs nucléaires : revue critique et historique des microstructures, des propriétés mécaniques, des effets d’irradiation et des perspectives futures (OSTI ID 2394680, 2024).
- Cyclotron Positioners – Guide de calcul de capacité des positionneurs de soudage (2026).
- Wuxi ABK Machinery Co., Ltd — Vireurs de soudage lourds d’une capacité de charge de 200 tonnes (2026)
- RESIZEWELD — Améliorer la précision et l’efficacité : le guide complet des vireurs de soudage anti-dérive
- Forum industriel Practical Machinist – Réparation des roues de positionneurs de soudage à galets pour cuves (Sujet #430550).
- Grand View Research — Taille du marché, parts de marché et rapport sectoriel sur les vireurs de soudage de tubes, 2026–2033
- National Accreditation Board for Certification Bodies (NABCB) — Portée d’accréditation d’organisme d’inspection IB-076 : tubes SAW & appareils à pression (API 5L 46e édition / ASME Section VIII)
- – The Fabricator (FMA) – Comment l’un des plus grands appareils à pression au monde a été fabriqué (Dan Davis, 2021)
- Halden Machinery – Comment acheter un vireur de soudage : guide de sélection technique & d’accostage
- – Office américain des brevets et des marques (Google Patents) – US8342493B2 : Système de vireurs à galets anti-dérive pour la mise en rotation d’une pièce cylindrique
- University of New South Wales Physique – Couple, moment d’inertie et équilibre de rotation (τ = r F sin θ)
- – UNIMORE – Résistance au cisaillement des collages métal-élastomère selon les variables thermiques et de préparation de surface
- – Code des réglementations fédérales des États-Unis (eCFR / OSHA) – 29 CFR 1910.212(a)(1) Exigences générales pour toutes les machines (points rentrants en mouvement)




Tendance actuelle



