
Entrez en contact avec Aubrik Company

Guide technique de dimensionnement mis à jour en octobre 2026 par Wuxi ABK Machinery (Aubrik)
Un plateau tournant de soudage de tubes est une table rotative motorisée qui fait tourner des embouts à semelle, des corps de vanne et des tronçons préfabriqués de tuyauterie autour d’un axe vertical ou incliné de 0 à 90 degrés, pour le soudage à plat en position 1G ou à l’horizontale en position 2G. Les modèles standard Aubrik de la série BY couvrent des charges brutes de 50 à 2 000 kg, des vitesses de 0.08 à 5 tr/min et des alésages de purge à l’argon de 20 à 80 mm en option. Les plateaux plats sur mesure dépassent 5 000 kg, et les positionneurs de soudage pour tubes lourds atteignent 50 000 kg.
Seuils techniques rapides pour la sélection des manchettes de tuyauterie
- Les manchettes à semelle, chapeaux de vanne et tés coudés de 50 à 2 000 kg conviennent aux plateaux tournants de la série BY. Les viroles droites dont le rapport longueur/diamètre dépasse 4:1 sont généralement entraînées sur des vireurs de soudage.
- Le couple en porte-à-faux du centre de gravité ne doit pas dépasser les limites du réducteur (jusqu’à 500 N·m sur les entraînements lourds de la série BY) après application d’un coefficient de sécurité sur charge brute de 1.25x à 2.0x.
- La vitesse minimale du réducteur régit les passes de racine GTAW sur les tubes de grand diamètre, car les entraînements légers d’établi de 0.5 à 5 rpm ne peuvent pas descendre aux modes opératoires de soudage sous 0,2 rpm.
- Les mandrins à 3 mors blindés de cuivre de 160 à 630 mm sont associés à des broches creuses et à des retours de masse rotatifs de 200 à 500 A sur les manchettes en acier inoxydable et à fort ampérage.
Quand utiliser un plateau tournant de soudage de tubes plutôt que des vireurs de soudage et des positionneurs de soudage inclinables
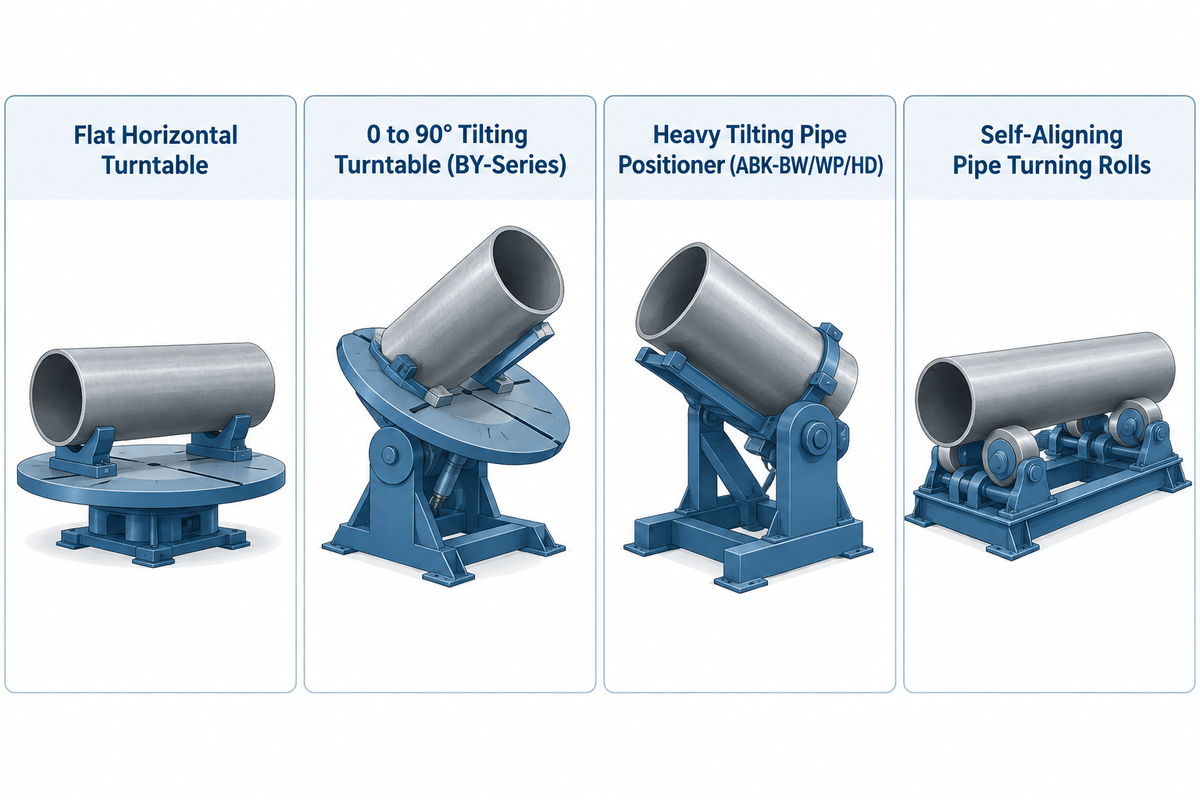
Les châssis standard de plateau tournant de soudage de tubes de la série BY acceptent des manchettes de 50 à 2 000 kg. Chaque tronçon de tube à semelle est serré concentriquement dans un mandrin à 3 mors à une extrémité. Les vireurs de soudage sont généralement utilisés sur les tubes et viroles présentant un rapport longueur/diamètre de 4:1 ou plus. Les manchettes en porte-à-faux ou excentrées sont équilibrées par un positionneur de soudage correctement dimensionné, tandis que les manchettes droites plus lourdes peuvent reposer sur un vireur de soudage.
Les responsables d’atelier demandent souvent pourquoi les bancs à galets existants ou les supports en V manuels échouent sur les assemblages de tuyauterie sur mesure. Les vireurs à galets par friction exigent un contact continu et concentrique le long de deux portées cylindriques propres. Les coudes déportés et les piquages (olets) soulèvent le tube du bandage en polyuréthane et bloquent la rotation. Les assemblages mécano-soudés en tôle plane équilibrés et les tambours symétriques, sur les positionneurs de soudage rotatifs et plateaux tournants, prennent appui sur des plateaux standard. Les piquages de tube excentrés modifient en revanche le couple d’entraînement à chaque tour.
Sur un plateau tournant horizontal tournant autour d’un axe vertical, la gravité s’exerce verticalement vers le bas dans la butée principale. Un piquage en té décentré ne crée qu’une variation minimale du couple d’entraînement pendant le soudage sur 360 degrés. Si cette même manchette coudée est inclinée à 90 degrés, le piquage en té devient un pendule montant et descendant. Don Burgart souligne dans l’étude d’ingénierie de The Fabricator sur le positionnement industriel que les plateaux tournants au sol en chaudronnerie lourde couvrent de 250 à 40 000 lb. Dans le catalogue d’Aubrik, la tranche de 1 000 à 2 000 kg se recoupe entre les plateaux tournants lourds de la série BY (jusqu’à 500 N·m de couple) et les unités ABK-BW. Les manchettes inclinées à fort moment passent sur des positionneurs de soudage de tubes inclinables de 1 à 50 tonnes (séries ABK-BW, ABK-WP et ABK-HD).
La règle de basculement à 3 axes entre tube et positionneur de soudage
- Les plateaux tournants horizontaux plats (axe vertical, 2G ou bout plat 1G) maintiennent les courts collets de tube à semelle, les chapeaux de vanne et les tés coudés de 50 à 2 000 kg. La gravité reste alignée avec l’axe de la broche.
- Les plateaux tournants inclinables de 0 à 90 degrés (BY-1000 et BY-2000 en standard ; les modèles plus petits nécessitent l’option d’inclinaison sur mesure) conviennent aux soudures bout à bout et aux soudures d’angle sur des tronçons compacts. Le moment dû au porte-à-faux doit rester dans les limites de la série BY (jusqu’à 500 N·m).
- Les positionneurs de soudage lourds pour tubes (0 à 135 degrés) de 1 à 50 tonnes portent les manchettes excentrées inclinées qui dépassent les capacités de moment des plateaux tournants. Les viroles sans piquage d’une longueur de 4 diamètres ou plus passent sur des vireurs de soudage.
| Architecture rotative | Mouvement d’axe et position de soudage | Plage typique de charge brute | Géométrie du tube et limite L/D | Critère d’exclusion principal |
|---|---|---|---|---|
| Plateau tournant horizontal plat | Rotation 360° sur axe vertical (2G horizontal / bout plat) | 50 à 2 000 kg (sur mesure 5 000+ kg) | Manchettes courtes à semelle, corps de vanne, tés coudés larges | Impossible d’incliner l’axe horizontal du tube en position à plat 1G |
| Plateau tournant inclinable de 0 à 90° (série BY) | Rotation 360° + inclinaison 0 à 90° (1G / 2G / angle à 45°) | 1 000 à 2 000 kg en standard (capacité réduite avec une inclinaison à 90°) ; inclinaison sur mesure pour les modèles plus petits | Manchettes de 1.5 à 16 in. ; L/D > 3 exige une lunette extérieure | Moment excentré incliné supérieur au couple nominal BY (jusqu’à 500 N·m) |
| Positionneur de tubes inclinable lourd (ABK-BW/WP/HD) | Rotation VFD 360° + inclinaison par secteur/hydraulique de 0 à 135° | 1 000 à 50 000 kg (1 à 50 t ; recoupe 1 à 2 t à fort moment) | Manchettes et collecteurs à paroi épaisse de 40 à 2 500 mm de DE | Emprise au sol et coût d’investissement excessifs pour la tuyauterie légère |
| Vireurs de soudage auto-aligneurs pour tubes | Entraînement par galets de friction à axe horizontal (rotation 1G) | 2 000 à 200 000+ kg | Tubes droits longs, viroles et appareils à pression (L/D > 4) | Les piquages, manchons ou tronçons courts rompent le contact des galets et dérivent |
Quand utilise-t-on des plateaux tournants de soudage de tubes au lieu de vireurs de soudage ?
Remplacez les vireurs de soudage par des plateaux tournants lorsque des piquages saillants, des semelles à emmancher, des cônes réducteurs ou des tronçons courts présentant un rapport longueur/diamètre inférieur à 4:1 interrompent le contact continu des galets. Ce serrage positif élimine la dérive axiale et le patinage observés sur les galets à friction.
Pour les longueurs droites de tubes de 6 à 12 mètres et les viroles cylindriques de réservoirs, les vireurs de soudage auto-aligneurs et vireurs à galets pour tubes répartissent la masse uniformément sans contrainte en porte-à-faux. Pour les longues manchettes à semelle nécessitant une indexation positive par mandrin, les chaudronniers serrent l’extrémité à semelle sur un plateau tournant à axe horizontal. Un support extérieur passif à galets ou une poupée mobile synchronisée soutient ensuite le fût libre.
Dimensionner un plateau de positionneur de soudage rotatif : charge nominale, moment en porte-à-faux et calcul des rpm du tube
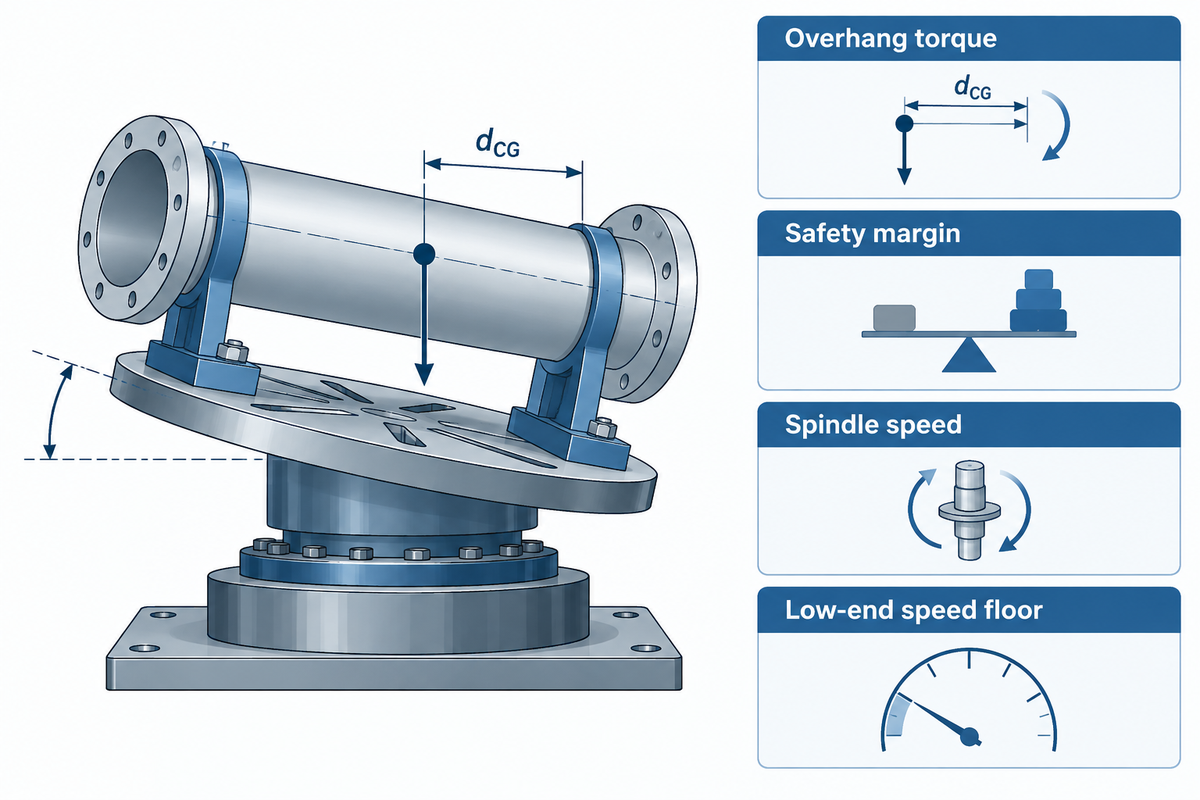
La vitesse de broche en rpm se détermine en divisant la vitesse d’avance qualifiée du mode opératoire de soudage (DMOS/WPS) par la circonférence du tube. Ajoutez la masse du mandrin et de l’outillage de purge à la manchette la plus lourde avant de vérifier l’abaque de couple en porte-à-faux de 0 à 90 degrés du fabricant, et assurez-vous que le réducteur atteint votre vitesse de passe de racine la plus lente sans saccades du moteur.
Deux vérifications, la capacité de couple mécanique et la fréquence de rotation basse, orientent tout achat de plateau tournant pour tubes. Les charges utiles nominales sur le plateau ne valent que lorsque le centre de gravité se situe près de la face plane à 0 degré. Incliner le plateau à 90 degrés amplifie le couple gravitationnel statique vertical proportionnellement à la distance de porte-à-faux. Jason Ladd, de Koike Aronson, montre dans le guide de The Welder sur le dimensionnement des positionneurs de soudage qu’un assemblage soudé de 50 lb avec un porte-à-faux de 3 pouces engendre un couple de 12,5 ft-lb. Porter ce déport à 6 pouces double le couple vertical à 25 ft-lb.
Le couple gravitationnel (M) suit l’équation M = W × g × d_CG. Ici, W représente la masse combinée de la manchette, du mandrin et de l’outillage en kilogrammes, g vaut 9,81 m/s² et d_CG est le porte-à-faux horizontal du centre de gravité en mètres. Le calcul statique omet l’inertie d’indexation marche-arrêt, le balourd des tés excentrés, les limites de serrage du mandrin à 3 mors et la rigidité du roulement à rouleaux croisés. Appliquez une marge de sécurité minimale de 1.25x (base de dimensionnement de la série Aubrik BY) et jusqu’à 2.0x sur les coudes asymétriques, en maintenant le couple dans les courbes de moment du fabricant. Maintenez toujours le couple dans les courbes de moment du fabricant.
En termes cinématiques, la vitesse de broche suit l’équation RPM = v / (π × OD), où la vitesse d’avance du DMOS (WPS) en mm/min est divisée par la circonférence du tube. La vitesse d’avance intervient également dans l’énergie linéaire de soudage aux côtés de l’intensité, de la tension et du rendement thermique selon la norme CEN EN 1011-1:2009 directives générales pour le soudage à l’arc. Notre calculateur de rpm et de vitesse périphérique pour positionneurs de soudage prend le diamètre extérieur du tube et la vitesse du procédé pour les convertir directement en rpm de broche.
Exemple de calcul de dimensionnement : manchette en té en acier inoxydable Schedule 40 de 6 pouces (168,3 mm de DE)
- L’addition du tronçon de tube en 316L de 42 kg, du mandrin à 3 mors de 300 mm de 28 kg et du bouchon de purge de 8 kg donne une masse brute de 78 kg. L’application du coefficient de sécurité de 1.25x fixe un seuil minimal de capacité à 97,5 kg.
- Avec un décalage horizontal du centre de gravité de 120 mm (0,12 m) pour une inclinaison à 90 degrés, le moment statique M = 78 kg × 9,81 m/s² × 0,12 m = 91.8 N·m. Une marge dynamique de 1.25x porte le moment total à 114.8 N·m, ce qui reste dans la limite de 500 N·m des variantes renforcées de la série BY ; vérifiez la capacité du modèle exact proposé.
- Pour ce tube donné en exemple de 168,3 mm de diamètre extérieur, la circonférence est égale à π × 168,3 mm = 528,7 mm. La division par 528,7 mm donne 0,14 rpm pour une passe de racine GTAW à 75 mm/min et 0,53 rpm pour une passe de finition GMAW à 280 mm/min. Les modes opératoires de soudage mécanisés FCAW ou SAW de 400 à 600 mm/min tournent plus vite, de 0.76 à 1,13 rpm sur cette circonférence de 528,7 mm.
- Un BY-100 de 100 kg supporte la charge statique, mais sa vitesse minimale de 0,3 à 4 rpm est environ 2x trop élevée pour les passes de racine TIG à 0,14 rpm. Un BY-1000 (0,1 à 2 rpm) permet de réaliser directement la passe de racine à 0,14 rpm et 75 mm/min. Un BY-500 (0,15 à 2 rpm) convient quant à lui aux passes de racine sur des tubes de 6 pouces qualifiées à 80 mm/min ou plus.
| Diamètre nominal de tube (ASME Sch 40) | Diamètre extérieur et circonférence | Racine GTAW manuelle (75 à 120 mm/min) | Remplissage / finition GMAW (250 à 320 mm/min) | Palier de vitesse minimal Aubrik BY |
|---|---|---|---|---|
| Tube de 1.5 in. | 48,3 mm DE (151,7 mm circ.) | 0.49 à 0,79 rpm | 1.65 à 2,11 rpm | BY-50 (0.5 à 5 tr/min) ou BY-100 (0.3 à 4 tr/min) |
| Tube de 2 in. | 60,3 mm DE (189,4 mm circ.) | 0.40 à 0,63 rpm | 1.32 à 1,69 rpm | BY-100 (0.3 à 4 tr/min) |
| Tube de 3 in. | 88,9 mm DE (279,3 mm circ.) | 0.27 à 0,43 rpm | 0.90 à 1,15 rpm | BY-300 (0.2 à 3 tr/min) |
| Tube de 4 in. | 114,3 mm DE (359,1 mm circ.) | 0.21 à 0,33 rpm | 0.70 à 0,89 rpm | BY-300 (0,2 à 3 tr/min) |
| Tube de 6 in. | 168,3 mm DE (528,7 mm circ.) | 0.14 à 0,23 rpm | 0.47 à 0,61 rpm | BY-1000 (0.1 à 2 tr/min ; BY-500 à ≥80 mm/min) |
| Tube de 8 in. | 219,1 mm DE (688,3 mm circ.) | 0.11 à 0,17 rpm | 0.36 à 0,46 rpm | BY-1000 (0.1 à 2 tr/min) |
| Tube de 10 in. | 273,1 mm DE (858,0 mm circ.) | 0.09 à 0,14 rpm | 0.29 à 0,37 rpm | BY-2000 (0.08 à 1.5 tr/min ; le BY-1000 s’arrête à 0.1 tr/min) |
| Tube de 12 in. | 323,9 mm DE (1 017,6 mm circ.) | 0.08 à 0,12 rpm (à 80 à 120 mm/min) | 0.25 à 0,31 rpm | BY-2000 (0,08 à 1,5 tr/min ; le BY-1000 s’arrête à 0,1 tr/min) |
| Tube de 16 in. | 406,4 mm DE (1 276,7 mm circ.) | 0.06 à 0,09 rpm (à 80 à 120 mm/min) | 0.20 à 0,25 rpm | Positionneur de tubes ABK-BW (0.02 à 1,2 rpm) |
Notez l’amplitude de réglage de vitesse de 35:1 entre une passe de finition GMAW sur 1.5 pouce (2,11 rpm) et une racine TIG manuelle sur 16 pouces (0,06 rpm). La plage de vitesse d’avance DMOS (WPS) qualifiée de votre atelier détermine le rapport de réduction avant de commander un réducteur mono-étagé.
Quelle taille de plateau tournant de soudage de tubes faut-il pour des manchettes en porte-à-faux ?
Choisissez un plateau tournant dont le couple d’inclinaison nominal dépasse la force de pesanteur totale multipliée par le déport horizontal du centre de gravité par rapport à l’axe d’inclinaison, majoré d’une marge de sécurité de 1.25x à 2.0x. Plusieurs modèles de catalogue de plateaux tournants pour tubes montrent que la charge utile horizontale sur le plateau diminue de 50 % dès que la charge en porte-à-faux s’éloigne de la face du plateau.
Le modèle WP-750 de Baileigh passe de 770 lb de capacité en axe vertical à 385 lb à 90 degrés d’inclinaison horizontale, et le PS-1F-5-A de MAC passe de 200 lb à plat à 100 lb avec un déport de centre de gravité de 2 pouces. Notre calculateur de charge utile selon le porte-à-faux du centre de gravité utilise la longueur de la manchette, la masse de la semelle et le déport du coude pour dimensionner le châssis.
Plateau rotatif d’établi vs plateaux tournants au sol pour la préfabrication en atelier de tuyauterie
Les plateaux tournants compacts à poser sur un établi permettent de manipuler des tubes sanitaires et des raccords de vannes de 50 à 300 kg, sur des plateaux de 200 à 320 mm, avec des moteurs de 25 à 60 W. Les plateaux tournants ancrés au sol supportent des tronçons de tuyauterie Schedule 40 et 80 de 500 à 2 000 kg, sur des plateaux de 400 à 600 mm, avec des systèmes d’entraînement de 90 à 180 W.
Le dégagement sous crochet de pont roulant, l’angle d’inclinaison et la rigidité de broche distinguent les châssis d’établi des plateaux tournants montés au sol. Keith Honhart, d’Atlas Welding Accessories, indique dans le guide de The Fabricator sur les positionneurs d’établi pour tubes et tuyauteries que les charges centrées de 50 à 250 lb conviennent aux unités compactes d’établi. Sur ces châssis, une inclinaison à 45 degrés place les assemblages d’angle tube-semelle à plat, tandis qu’une inclinaison à 90 degrés permet les soudures bout à bout sur chaque composant. Mitrowski Welding répertorie des modèles d’établi dans cette gamme, notamment le MBC BP-2 de 200 lb, le Profax WP-250 de 250 lb et le Pandjiris Mini Pro de 350 lb.
Au-delà de 300 kg, les châssis d’établi non boulonnés risquent de basculer sous des charges de tubes en porte-à-faux et manquent souvent de réduction à très bas rpm. Aubrik fabrique des plateaux tournants de soudage industriels dans la plage de 50 kg à 2 000 kg (personnalisables jusqu’à 5 000+ kg de charge utile), avec des diamètres de plateau de 200 à 600 mm et des plages de vitesse progressive de 0,5 rpm à 5 rpm (BY-50) jusqu’à 0,08 rpm à 1,5 rpm (BY-2000). Les châssis stabilisés thermiquement de la série BY maintiennent le faux-rond radial à ≤0,02 mm lors du contrôle sur banc.
| Modèle Tier | Catégorie de montage | Charge utile horizontale nominale | Diamètre de plateau et puissance d’entraînement | Plage de vitesse de broche | Service typique sur manchettes de tuyauterie |
|---|---|---|---|---|---|
| Aubrik BY-50 | Banc | 50 kg (110 lb) | Ø200 mm · 25 W | 0.5 à 5 rpm | Raccords sanitaires laitiers/pharma de 0.5 à 1.5 in. |
| Aubrik BY-100 | Banc | 100 kg (220 lb) | Ø250 mm · 40 W | 0.3 à 4 tr/min | Instrumentation en acier inoxydable et collets à semelle de 1 à 2.5 in. |
| Aubrik BY-300 | Établi lourd / Sur socle | 300 kg (660 lb) | Ø320 mm · 60 W | 0.2 à 3 tr/min | Manchettes Schedule 40 de 2 à 4 in. et collecteurs hydrauliques |
| Aubrik BY-500 | Montage au sol | 500 kg (1 100 lb) | Ø400 mm · 90 W | 0.15 à 2 rpm | Manchettes de tuyauterie de procédé de 4 à 6 in. et corps de vanne ANSI |
| Aubrik BY-1000 | Montage au sol | 1 000 kg (2 200 lb) | Ø500 mm · 120 W | 0.1 à 2 tr/min | Manchettes en acier inoxydable et allié Schedule 40/80 de 6 à 12 in. |
| Aubrik BY-2000 | Montage au sol | 2 000 kg (4 400 lb) | Ø600 mm · 180 W | 0.08 à 1,5 rpm | Tés lourds à semelle, corps de pompe et cellules cobot pour manchettes |
| Aubrik BY-Custom | Plateau plat ancré au sol | 5 000+ kg (11 000+ lb) | Plateau sur mesure · VFD/Servo | Rapport bas rpm sur mesure | Rechargement ou placage par soudage à axe vertical, couronnes de turbine et grandes semelles |
| Série Aubrik ABK-BW | Positionneur de tubes de 0 à 135° | 1 000 à 5 000 kg (1 à 5 t) | DE de tube 40 à 660 mm · VFD | 0.02 à 1,2 rpm | Manchettes de tubes inclinées mi-lourdes dépassant les limites de couple BY |
| Série Aubrik ABK-WP | Positionneur lourd à engrenages/hydraulique | 6 000 à 20 000 kg (6 à 20 t) | DE de tube 200 à 1 600 mm | 0.02 à 1,2 rpm | Collecteurs de procédé, grands coudes et manchettes à paroi épaisse |
| Série Aubrik ABK-HD | Positionneur hydraulique extra-lourd | 25 000 à 50 000 kg (25 à 50 t) | DE de tube 600 à 2 500 mm | 0.02 à 1,2 rpm | Collecteurs de raffinerie, colonnes montantes offshore et tubulures lourdes de récipients |
Mandrins autocentrants à 3 mors, broches à alésage traversant et montage de purge envers à l’argon
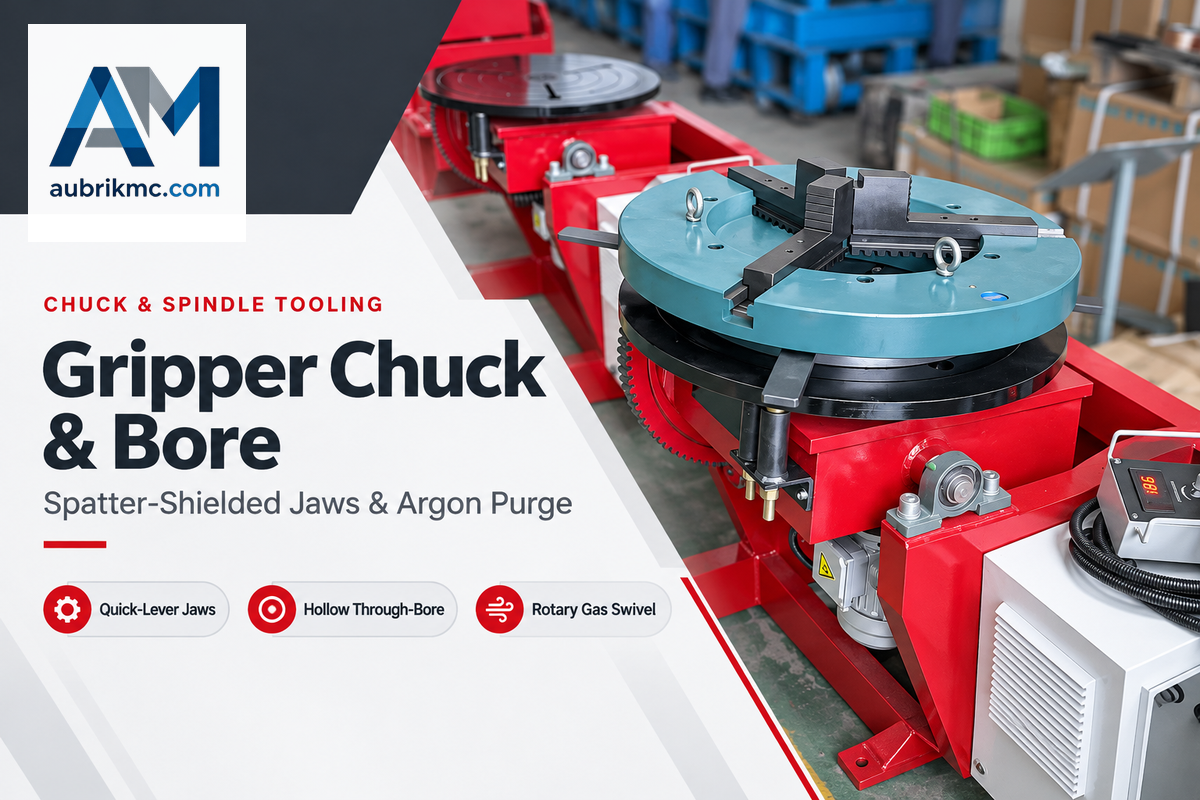
Équipez le plateau du plateau tournant d’un mandrin de bridage à 3 mors à serrage rapide, destiné au soudage (plage de serrage de 160 à 630 mm selon les options de la série BY), plutôt que d’un mandrin de tour à métaux. Choisissez une broche creuse avec alésage traversant (option de Ø20 à 80 mm sur certains modèles BY) dont le diamètre dépasse celui du flexible de purge ou du tube traversant, et vérifiez les dimensions exactes de montage entre le mandrin et l’alésage sur le plan du modèle du fabricant.
Les primo-accédants montent souvent un mandrin à spirale de tour sur un plateau rotatif pour réduire les coûts d’outillage. En quelques semaines, les projections d’arc durcissent la couronne à spirale et bloquent les mors. Les mandrins de serrage dédiés au soudage utilisent des pistes à spirale fermées, des glissières de mors blindées de cuivre et des leviers à came rapide. Les mors étagés réversibles permettent d’alterner entre l’alésage interne des semelles et la paroi externe des tubes.
L’acheminement du flexible de purge détermine la conception de la broche pour les passes de racine sur acier inoxydable austénitique, acier inoxydable duplex et alliages de nickel nécessitant une protection gazeuse inerte selon le DMOS (contrairement aux fils de racine avec flux qualifiés). Un plateau tournant à arbre plein empêche le passage de la purge dans la broche, ce qui oblige à faire passer les flexibles autour du tube. Une broche creuse avec alésage traversant (option de Ø20 à 80 mm sur certains modèles Aubrik BY ; 1-1/8 à 2-1/2 in. sur les modèles Profax WP-250, Bancroft TT500 et Pandjiris Mini Pro) achemine le gaz directement au moyen d’un raccord tournant.
Un débit de purge d’argon trop élevé aspire l’air ambiant par l’écartement ouvert à la racine et contamine la zone de soudage. Dans le brevet OMPI WO2020033478A1 relatif à la purge gazeuse en soudage de tubes, l’introduction d’un débit contrôlé de gaz de purge dans des assemblages de tubes étanchés et le suivi de la concentration de gaz à l’évent d’échappement définissent la fenêtre de pré-purge avant de refermer le trou de serrure de la racine. Maintenez un débit interne de purge laminaire et en légère surpression jusqu’à ce que la passe de racine et la passe chaude scellent l’assemblage.
| Modèle / Série publiée | Catégorie de charge nominale | Alésage de broche creuse publié | Mandrin / plateau compatible | Compatibilité d’acheminement de purge envers à l’argon |
|---|---|---|---|---|
| Profax WP-250 | 250 lb (113 kg) à axe vertical | Trou traversant de 1-1/8 in. | Mandrin de serrage optionnel de 8 in. (200 mm) | Flexible d’argon à travers la broche + passage de petit tube |
| Pandjiris Mini Pro | 350 lb (159 kg) à axe vertical | Trou traversant de 2 1/2 in. | Plateau d’établi rainuré + mandrin à 3 mors | Raccord tournant de gaz alimentant le bouchon de purge interne |
| Bancroft TT500 | 500 lb (227 kg) à axe vertical | Broche creuse de 2 in. (50,8 mm) | Plateau de 12 in. + mandrin lourd à 3 mors | Diffuseur haut débit + alimentation de vessie de purge à double joint |
| Série Aubrik BY (BY-50 à BY-2000) | 50 à 2 000 kg horizontal | Option d’alésage central de Ø20 à 80 mm sur certains modèles | Mandrins de soudage à 3 mors de 160 à 630 mm (plateaux Ø200 à 600 mm) | Adapté selon DE de manchette, masse du mandrin et DMOS de racine sous gaz inerte |
Retour de courant de masse rotatif, blindage TIG haute fréquence et limites d’utilisation sur établi
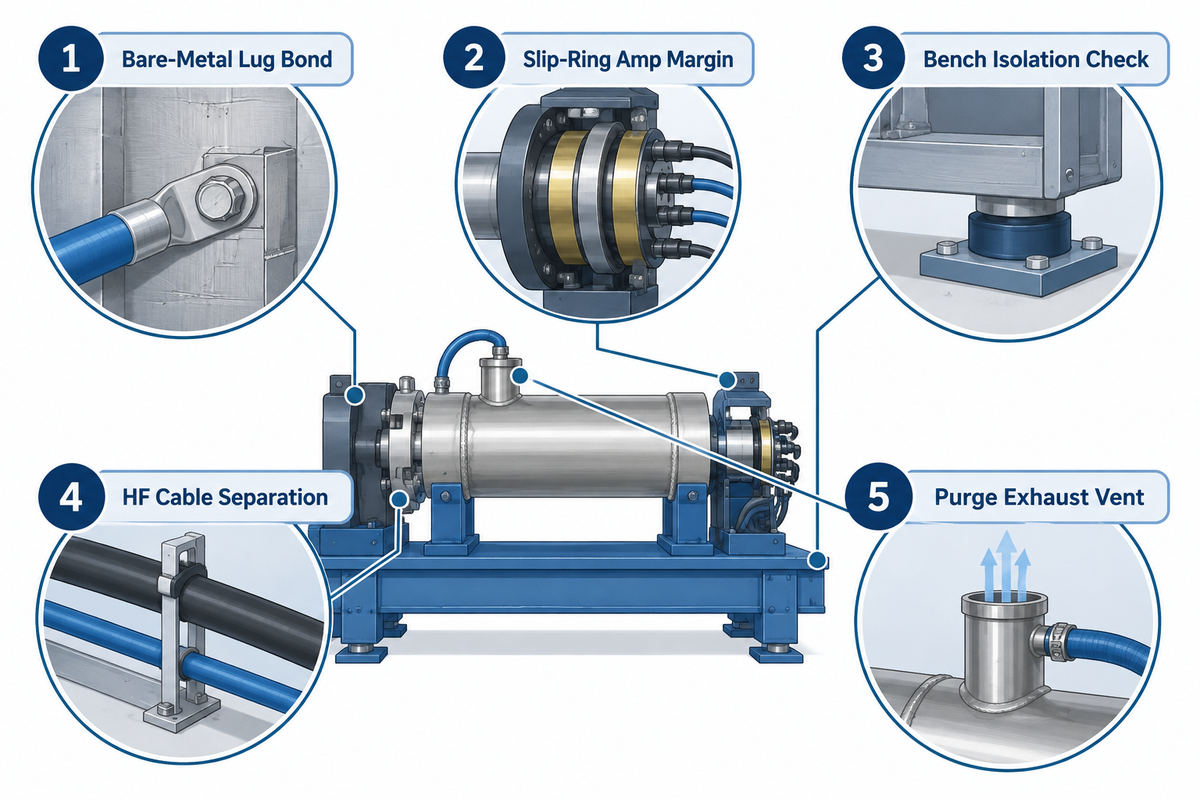
Une fois le mandrin à 3 mors et la broche creuse montés, serrez le câble de retour de courant de soudage sur une cosse de masse rotative dédiée. Ne faites jamais passer le retour de masse par un socle fixe de plateau tournant ou un établi en acier sans un balai rotatif dimensionné au-dessus du courant de crête. Les courants de retour vagabonds piquent les pistes des roulements de broche et les amorçages TIG haute fréquence non blindés détruisent les variateurs de vitesse bas de gamme.
Dans les ateliers américains de fabrication industrielle générale, les circuits de retour de soudage à l’arc relèvent de la réglementation OSHA 29 CFR 1910.254 relative au soudage et au coupage à l’arc. Les chantiers de construction suivent la norme 29 CFR 1926.351(c). L’alinéa 1910.254(c)(2)(ii) interdit d’utiliser des conduits électriques ou des canalisations de gaz et de liquides inflammables comme chemins permanents de retour de courant. Les alinéas 1910.254(c)(2)(iv) et (v) encadrent les outillages de soudage employés dans les circuits de retour de courant :
« Lorsqu’une charpente, un convoyeur ou un outillage est régulièrement utilisé comme circuit de retour du courant de soudage, les assemblages doivent être pontés ou munis de collecteurs de courant appropriés. Toutes les connexions de masse doivent être vérifiées afin d’établir qu’elles sont mécaniquement résistantes et électriquement adaptées au courant requis. » Source : U.S. OSHA 29 CFR 1910.254(c)(2)(iv), (v) (Industrie générale)
Au niveau de l’équipement, indépendamment de la règle de l’OSHA sur les tuyauteries d’usine, les soudeurs travaillant sur établi boulonnent souvent une unité rotative sur un établi de soudage en acier mis à la terre et pincent le câble de retour à l’angle de l’établi. Keith Honhart avertit dans l’analyse des positionneurs d’établi de The Fabricator que le courant de masse de forte intensité traverse alors directement les roulements de broche pour rejoindre l’établi. Des micro-arcs piquent les rouleaux de roulement et provoquent une rotation saccadée qui ruine la régularité du cordon. Les plateaux tournants industriels contournent les roulements grâce à des bagues collectrices en cuivre-graphite à ressort ou des balais rotatifs calibrés de 200 à 500 A (300 A sur le TT100 de Bancroft et 500 A sur le TT500).
| Étape de contrôle | Point d’inspection physique | Critère d’acceptation | Conséquence de défaillance en cas d’omission |
|---|---|---|---|
| 1. Contact sur acier mis à nu de la cosse | Cosse de masse rotative et face d’appui du mandrin | Peinture et calamine décapées à blanc ; couple de serrage ferme | Une forte résistance de contact échauffe la cosse et provoque le soufflage de l’arc |
| 2. Marge d’intensité de la bague collectrice | Ensemble de balais rotatifs en cuivre-graphite | Calibré ≥200 A pour TIG léger ; 300 à 500 A pour MIG pulsé/SAW | Le courant vagabond traverse les roulements de broche et cannelle les pistes |
| 3. Contrôle d’isolement de l’établi | Socle du plateau tournant vs établi en acier mis à la terre | Câble de retour de pièce raccordé directement à la cosse de masse du plateau tournant | Le courant de retour reboucle par le carter du moteur ou la carte de commande |
| 4. Séparation des câbles HF | Faisceau de torche TIG vs câbles de pédale et de variateur VFD | Maintenir les faisceaux de torche TIG physiquement séparés des câbles de pédale et de VFD ; ne jamais les enrouler ensemble | L’amorçage HF de l’arc induit des pics de tension dans le variateur de vitesse |
| 5. Évent d’échappement de purge | Évent extérieur du bouchon de purge vs entrée de broche | Un évent dégagé limite la montée en pression tout en maintenant une légère surpression de purge | Une pression interne excessive de gaz souffle des piqûres lors de la fermeture finale de la racine |
Les plateaux tournants de soudage de tubes sont-ils sûrs avec un amorçage TIG haute fréquence ?
Les plateaux tournants industriels de soudage de tubes réduisent les perturbations dues à l’amorçage TIG haute fréquence lorsqu’ils intègrent des entrées d’alimentation filtrées RF, des câbles de moteur électrique blindés, des transformateurs de commande isolés en 24 V et une mise à la terre de protection vérifiée. Les cartes de moteur CC PWM d’entrée de gamme non blindées tombent fréquemment en panne ou s’emballent à pleine vitesse lors de l’amorçage HF.
Pour améliorer la précision sur les soudures de tubes en acier inoxydable à paroi mince, reliez le coffret métallique à un piquet de terre dédié ou au collecteur de terre vérifié de l’atelier. Maintenez le faisceau de la torche GTAW physiquement éloigné de la boîte à boutons déportée et de la pédale. Cette séparation physique préserve la précision de la vitesse de broche pendant l’amorçage de l’arc.
Mécanique d’entraînement et régulation de vitesse : entraînements à réducteur VFD vs plateaux tournants servo pour cellules robotisées
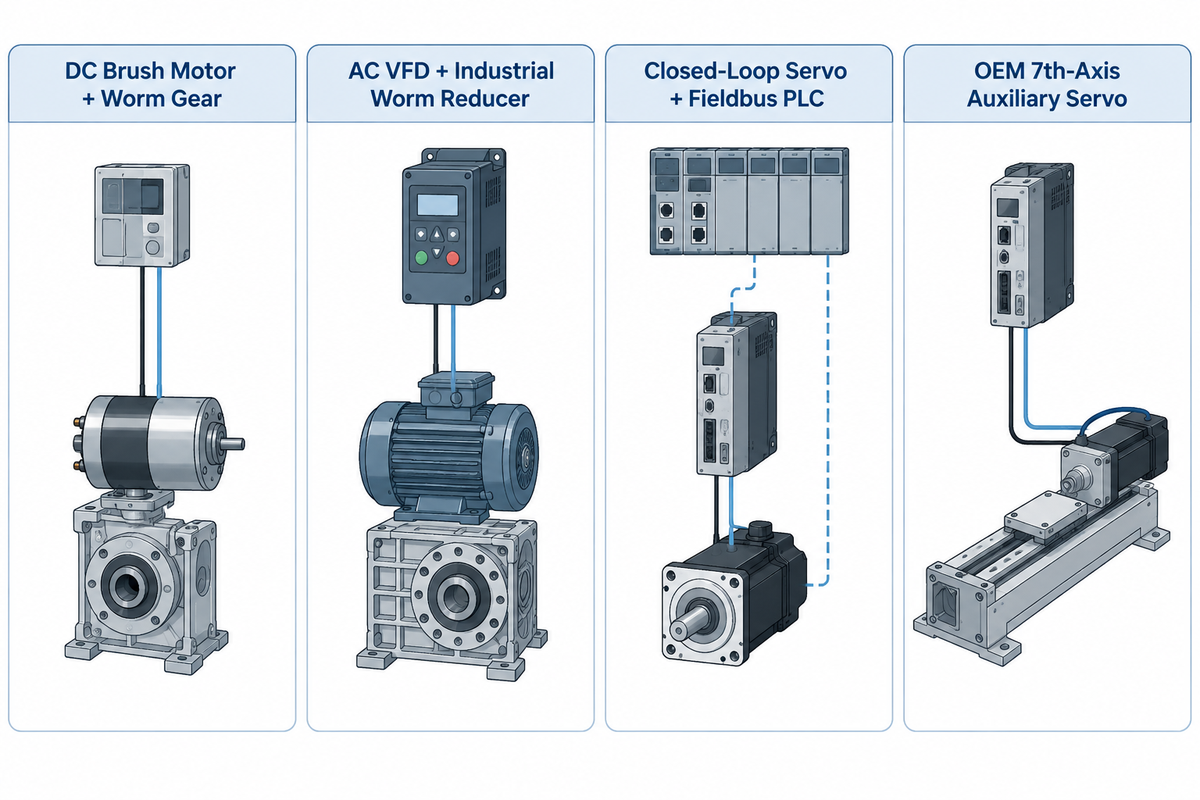
Les entraînements à réducteur à vis sans fin CA à variateur de fréquence (VFD) avec pédale ou télécommande manuelle assurent le soudage circonférentiel manuel continu des tubes au coût le plus bas. Pour les manchettes indexées multipasses et les cellules cobot automatisées exigeant des servo-entraînements CA en boucle fermée, la cellule de soudage recourt à une indexation angulaire contrôlée par codeur ou à un échange de signaux par automate PLC.
Les ingénieurs en automatisation qui intègrent un axe rotatif à une cellule de soudage robotisé ou cobotique pour tubes choisissent entre deux architectures de commande. La première repose sur un automate programmable ou un bus de terrain pour l’indexage. Aubrik utilise des entraînements à courant alternatif sur les BY-50 à BY-500 et des servomoteurs à courant continu sur les BY-1000 et BY-2000, qui ajoutent PROFINET, Modbus TCP et EtherNet/IP ; les six modèles BY acceptent des signaux TTL basse tension. En revanche, les fiches standard des catalogues Profax, Bancroft et Pandjiris indiquent des alésages traversants de 1-1/8 à 2-1/2 pouces, sans protocole de bus de terrain pour robot publié. Dans les méthodes d’essai de répétabilité de pose des manipulateurs définies par la norme ISO 9283 et analysées dans Machines, la répétabilité des servomoteurs en boucle fermée sur les manipulateurs industriels est évaluée à l’aide de valeurs de référence telles que ±0,1 mm sur 30 cycles. La tolérance réelle d’indexage du plateau tournant dépend toujours de l’accostage des tubes et du suivi du joint.
La seconde option est l’interpolation cinématique coordonnée native en 7e axe, qui exige un servomoteur auxiliaire et un variateur appairés au contrôleur spécifique du robot industriel. Cet axe servo coordonné se déplace simultanément avec les six axes du bras le long des piquages de tubes à coupe en selle ; voir les cellules de soudage robotisé synchronisées avec axes rotatifs auxiliaires. Les robots collaboratifs (tels que les cellules de soudage de manchettes de 2 à 60 pouces de Novarc) dotés de plateaux rotatifs à double station réduisent les temps morts de manutention des pièces. Dans les comparatifs de cellules de soudage rotatives automatisées, les configurations à double station portent le facteur de marche à l’arc du robot de 60–70 % à 85–95 %.
| Conduire l’architecture | Commande de vitesse et de position | Répétabilité et jeu mécanique | Meilleure adéquation en préfabrication de tubes |
|---|---|---|---|
| Moteur CC à balais + réducteur à vis sans fin | Potentiomètre rotatif + pédale marche/arrêt | Boucle ouverte ; la vitesse chute sous charge excentrée | Pointage léger de tubes concentriques et travaux d’établi monopasse |
| Variateur VFD CA + réducteur à vis sans fin industriel | Affichage numérique des rpm, boîte à boutons déportée et pédale | Faux-rond radial ≤0,02 mm ; vis sans fin irréversible | Manchettes circonférentielles Schedule 40/80 en GTAW/GMAW manuel |
| Servo en boucle fermée + PLC bus de terrain | PROFINET, Modbus TCP, EtherNet/IP ou E/S 24V/TTL | Indexation vérifiée par codeur ; répétabilité testée selon les méthodes ISO 9283 | Cellules cobot pour manchettes de tubes et semelles indexées multipasses |
| Servo auxiliaire OEM 7e axe | Interpolation cinématique en temps réel par le contrôleur du robot | Réducteur RV ou harmonique à faible jeu appairé au bras du robot | Piquages 3D tube sur tube en selle (souvent sans alésage creux) |
Montages artisanaux à moteur de perceuse et unités d’occasion vs plateaux tournants industriels de soudage de tubes
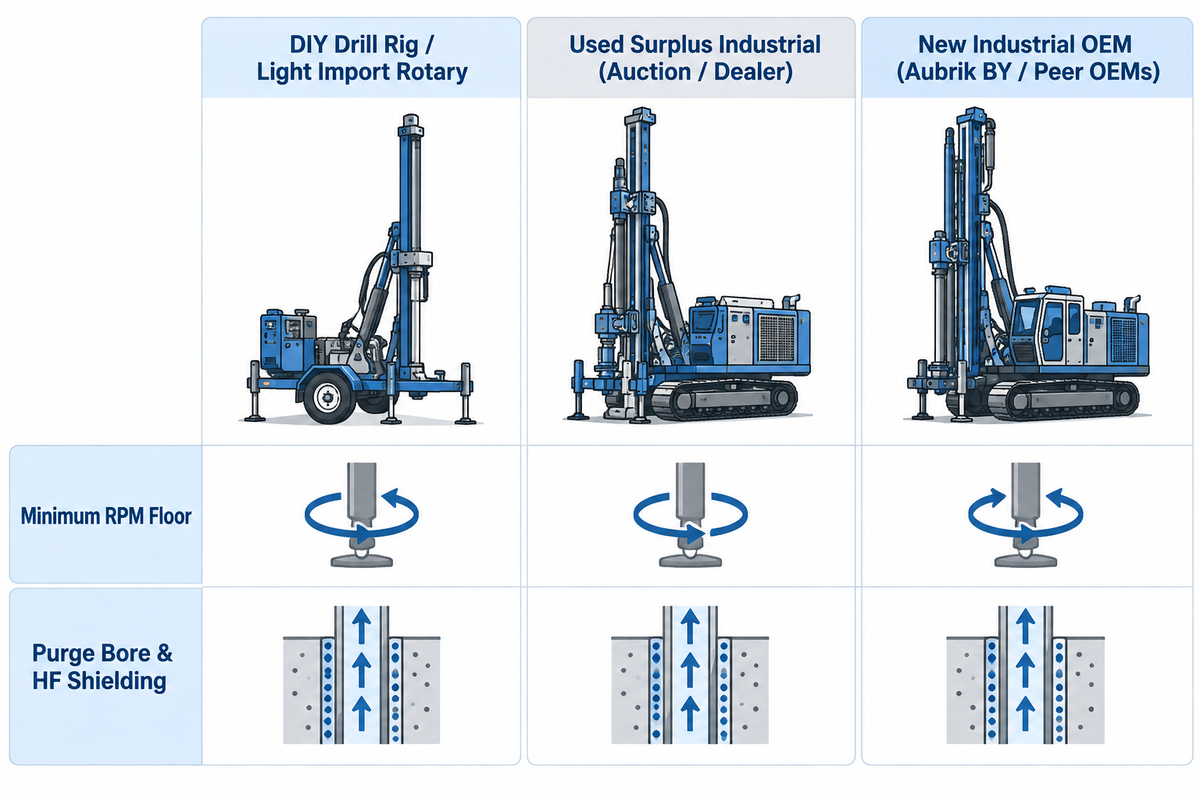
Les plateaux rotatifs importés d’entrée de gamme de 7.5 pouces et les montages maison à perceuse sans fil échouent en soudage TIG de racine ouverte sur tubes, où une vitesse de course lente et régulière est indispensable. Leur seuil minimal de vitesse de 2 rpm entraîne une vitesse d’avance excessive pour la fusion manuelle, et les saccades des moteurs CC basse tension non blindés provoquent une accumulation de chaleur.
Un seuil minimal de 2 rpm sur un plateau rotatif d’entrée de gamme trouvé sur eBay entraîne un tube en acier inoxydable Schedule 40 de 6 pouces (528,7 mm de circonférence) à 1 057,5 mm/min (41.6 in./min). Cette vitesse est plus de sept fois supérieure à la fenêtre standard de 75 à 150 mm/min d’une passe de racine ouverte GTAW manuelle. Même les passes de remplissage GMAW mécanisées sur des manchettes de 6 pouces s’effectuent entre 250 et 320 mm/min, soit moins d’un tiers de cette vitesse périphérique à 2 rpm.
Réduire la tension d’un moteur CC non compensé près du calage provoque des saccades de couple (cogging), en particulier lorsqu’un coude de tube décentré remonte la pente. À intensité et tension d’arc constantes, l’apport thermique linéaire augmente en proportion inverse de la baisse de la vitesse de course. Une chute soudaine de vitesse de 20 % pendant le saccadement fait bondir l’apport thermique local de 25 % (1 / 0.80 = 1.25). Cet apport de chaleur accru perce directement le talon mince de la racine en acier inoxydable.
| Critère d’évaluation | Montage à perceuse / Petit plateau rotatif d’importation | Surplus industriel d’occasion (Enchères / Revendeur) | OEM industriel neuf (Aubrik BY / OEM équivalents) |
|---|---|---|---|
| Référence de prix du marché | Importation amateur non homologuée ou montage d’atelier avec pièces de récupération | $5 999 à $9 500 sur Surplus Record (Pandjiris 15-4 $5 999 ; Readco UPC-25 $9 500) | Sur devis (RFQ) selon spécification ($1 580 à $6 200 au catalogue Bancroft TT100 à TT500) |
| Seuil minimal de rpm | Souvent ≥2,0 rpm minimum (1 057,5 mm/min sur tube de 6 in. ; trop rapide pour les racines TIG) | 0.1 à 0,5 rpm (anciennes cartes SCR sujettes à la dérive thermique de vitesse) | 0.08 à 0,5 rpm par variateur VFD progressif ou servo en boucle fermée |
| Alésage de purge et blindage HF | Arbre plein ; la carte PWM non blindée grille sous TIG HF | Selon le modèle ; balais rotatifs en carbone souvent usés | Alésage de Ø20 à 80 mm en option + enceinte blindée + balai de 200 à 500 A |
Peut-on remettre en état des plateaux tournants d’occasion pour le soudage de tubes soumis aux codes ?
Les plateaux tournants lourds d’occasion en fonte de constructeurs historiques comme Ransome, Pandjiris ou Koike Aronson peuvent être reconditionnés pour le soudage de tubes soumis aux codes, à condition que les portées de roulement de broche restent concentriques. Une remise à neuf fiable remplace les roulements piqués et les roues tangentes en bronze usées, et substitue aux anciennes cartes de vitesse un entraînement CA à variateur VFD blindé.
Avant d’enchérir sur des machines d’occasion, mesurez le jeu radial de la broche avec un comparateur et évaluez le coût de remplacement des blocs de masse rotatifs. Lorsque le programme qualité d’un atelier de fabrication métallique impose la vérification du matériel de soudage selon EN ISO 17662:2025, les techniciens vérifient la vitesse de déplacement après toute réfection de l’entraînement, à l’aide d’un chronomètre et d’un mètre ruban ou d’une règle en acier.
Paliers de prix, délais de livraison et évaluation des consultations fournisseurs (RFQ) pour plateaux tournants de soudage de tubes
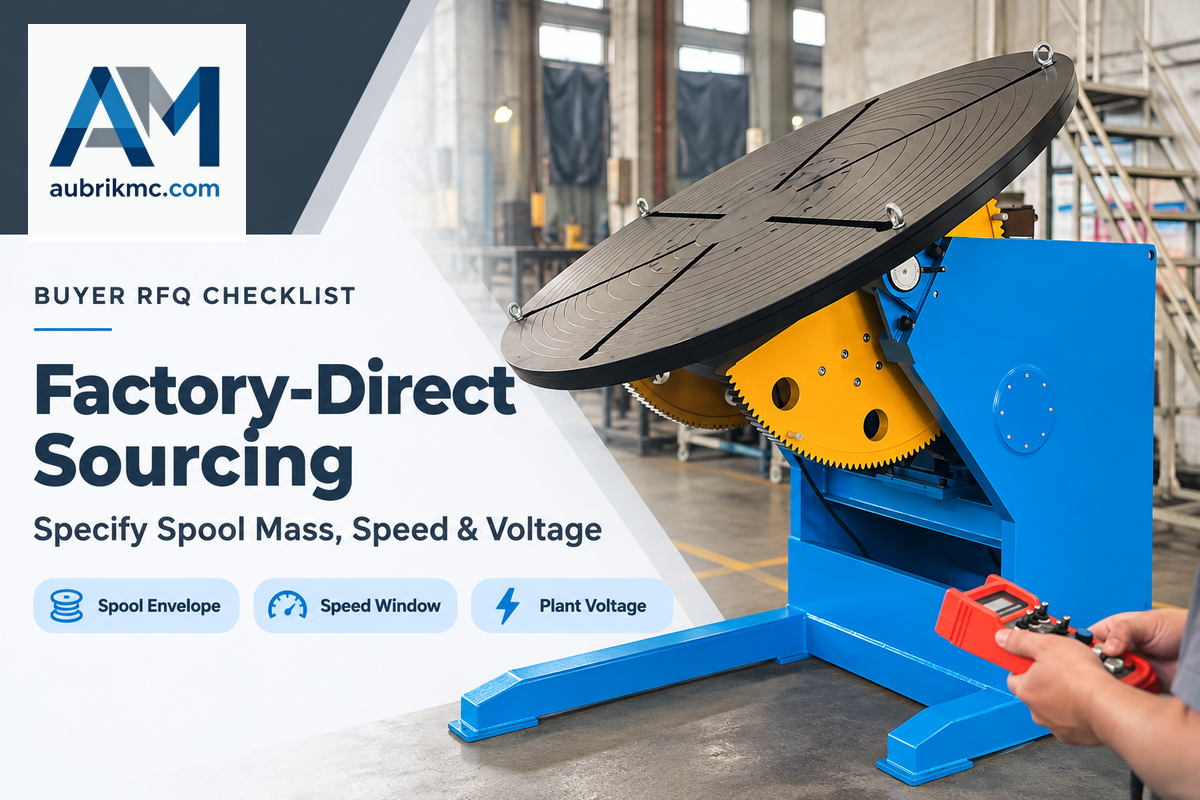
Les prix publiés en Amérique du Nord s’échelonnent de $1 580 à $2 804 pour les unités d’établi de 100 à 200 lb (45 à 91 kg) et de $4 790 à $6 200 pour les modèles à inclinaison manuelle de 200 à 500 lb (91 à 227 kg) (Bancroft Engineering et Surplus Record). Les positionneurs lourds de surplus et stations servo vont de $9 500 à $29 500, tandis que les plateaux tournants OEM métriques de 50 à 2 000 kg sont chiffrés sur demande de devis (RFQ) selon des paliers de délai de livraison de 14 à 90 jours.
Pour comparer les offres du marché, distinguez les devis du plateau tournant avec plateau nu de ceux des ensembles complets prêts pour les tubes. L’ajout d’un mandrin de bridage de 7 pouces (180 mm) fait passer le prix d’un modèle MBC BP-2 de table (200 lb / 91 kg) de $2 014 sans équipement à $2 804. Aux États-Unis, les modèles manuels inclinables Bancroft sont proposés à $1 580 pour le TT100 (100 lb / 45 kg), à $4 790 pour le TT212 (200 lb / 91 kg) et à $6 200 pour le TT500 (500 lb / 227 kg en position verticale, alésage de 2 pouces). Les modèles rotatifs Baileigh Industrial de 450 à 1 100 lb sont affichés en ligne entre $2 914,00 pour le WP-450 en 110V et $6 841,00 pour le WP-1100. Surplus Record propose également un Pandjiris 15-4 à $5 999, un Readco UPC-25 de 2 500 lb à $9 500 et un poste servo FRT150 de Fronius International à $29 500. Dans la liste de contrôle destinée aux acheteurs de The Fabricator, Jason Ladd souligne que préciser à l’avance la tension d’alimentation de l’usine et la masse de l’outillage évite des modifications coûteuses.
L’approvisionnement directement auprès de l’usine Wuxi ABK Machinery (Aubrik, fondée en 1999) exige une quantité minimale de commande (MOQ) de 1 unité standard. Les prix sont établis selon la tension, la taille du mandrin et le diamètre d’alésage. Les modèles de table en stock (BY-50, BY-100, BY-300) sont expédiés par voie maritime sous 14-21 jours ou par avion sous 7-10 jours. Les modèles configurés pour une installation au sol (BY-500, BY-1000, BY-2000) sont fabriqués selon des délais de 35-45 jours ; les postes sur mesure de 5 000 kg ou destinés au soudage robotisé nécessitent un délai de livraison de 60-90 jours, et les pièces d’usure en stock sont expédiées sous 5 à 7 jours ouvrés.
| Catégorie publiée au catalogue nord-américain | Référence de prix nord-américain vérifié | Série métrique Aubrik la plus proche (MOQ 1 unité) | Délai de livraison indicatif Aubrik |
|---|---|---|---|
| Établi US de 100 à 200 lb (45 à 91 kg) | $1 580 à $2 804 (Bancroft TT100 $1 580 ; MBC BP-2 $2 014 nu / $2 804 avec mandrin) | BY-50 (50 kg) / BY-100 (100 kg) — sur devis (RFQ) | 14 à 21 jours mer · 7 à 10 jours air |
| Inclinaison manuelle US de 200 à 500 lb (91 à 227 kg) | $4 790 à $6 200 chez Bancroft (TT212 200 lb $4 790 ; TT500 500 lb $6 200) | BY-300 (300 kg) / BY-500 (500 kg) — sur devis (RFQ) | 14 à 21 jours (BY-300) · 35 à 45 jours (BY-500) |
| Catégorie au sol de surplus 2 500 lb (1 134 kg) | Readco UPC-25 affiché à $9 500 sur Surplus Record ; OEM lourd neuf sur devis (RFQ) | BY-1000 (1 000 kg) / BY-2000 (2 000 kg, jusqu’à 500 N·m) — sur devis (RFQ) | 35 à 45 jours fabrication configurée |
| Servo robotisé / Plateau plat sur mesure de 5 000+ kg | Station servo Fronius FRT150 à $29 500 sur Surplus Record ; cellules sur mesure via RFQ | BY-Custom (5 000+ kg) / Station servo PROFINET ou Modbus | 60 à 90 jours fabrication sur étude |
Liste de contrôle des spécifications RFQ pour plateau tournant de soudage de tubes (À copier dans la demande d’achat)
Indiquez la masse de la manchette, le porte-à-faux du centre de gravité, la fenêtre de vitesse DMOS (WPS), l’alésage du mandrin, le courant de crête, l’interface de commande et la tension de l’atelier afin que le fabricant dimensionne l’entraînement dès le premier devis.
| Paramètre RFQ | Éléments à spécifier | Défaillance en atelier en cas d’omission |
|---|---|---|
| 1. Encombrement et masse brute de la manchette | DE min/max du tube, longueur de manchette, rayon max de piquage coudé et masse max manchette + outillage en kg | La masse du mandrin absorbe la marge de charge utile ou le coude heurte le sol lors de l’inclinaison à 90° |
| 2. Porte-à-faux du CG et excentricité | Distance (mm) entre le plateau et le CG de la manchette ainsi que le déport radial hors axe | Le réducteur à vis sans fin cale en montée ou bascule vers l’avant sous un moment non calculé |
| 3. Fenêtre de vitesse d’avance DMOS (WPS) | Vitesse de racine la plus lente et vitesse de finition la plus rapide (mm/min) sur les DE min/max | Le moteur standard de 0,5 rpm tourne 3x trop vite pour une racine TIG manuelle sur ≥6 in. |
| 4. Taille du mandrin et de l’alésage traversant | Capacité du mandrin à 3 mors (160 à 630 mm) et alésage de broche creuse (Ø20 à 80 mm) | Un arbre plein condamne le passage de purge à travers l’alésage ; un mandrin de tour standard grippe sous les projections |
| 5. Intensité de crête et procédé à l’arc | Courant de crête et facteur de marche (%) en GTAW HF, GMAW pulsé, FCAW ou SAW | Un balai rotatif sous-dimensionné surchauffe ; une carte non blindée se met en défaut à l’amorçage HF |
| 6. Interface de commande et de cellule | Pédale / boîte à boutons déportée, relais 24V/TTL ou PROFINET / Modbus TCP | Le robot collaboratif ou le PLC ne peut pas échanger les signaux de départ/indexation sans recâbler l’armoire |
| 7. Alimentation électrique de l’usine | Tension, phase et fréquence exactes de l’atelier (110V/220V 1Ph ou 220V/380V 3Ph, 50/60 Hz ; les autres tensions nécessitent une fabrication sur mesure) | Le variateur VFD se met en défaut à la réception ou nécessite un transformateur élévateur externe |
Intégration, étalonnage et exigences de raccordement en atelier
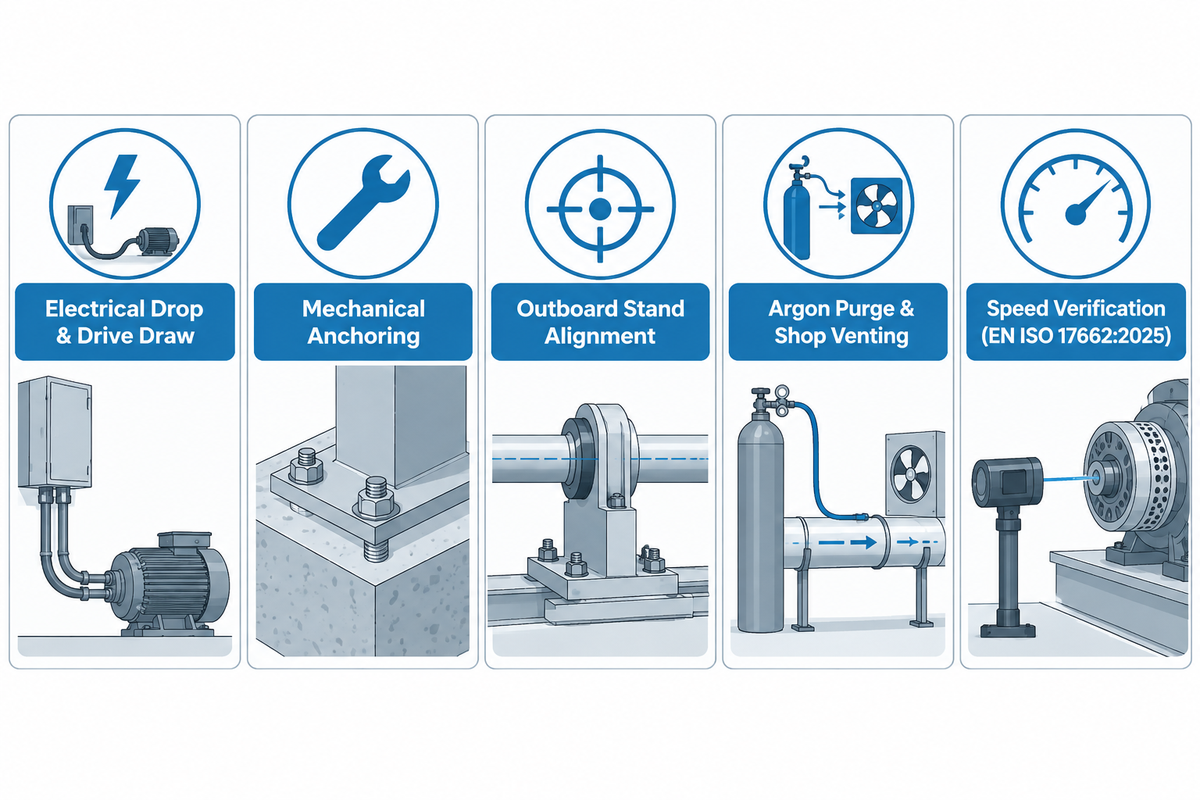
La mise en service d’un plateau tournant pour le soudage de tubes dans l’atelier consiste à raccorder une alimentation monophasée de 110V/220V ou triphasée de 220V/380V, à ancrer les socles inclinables et à évacuer le gaz de purge continu à l’argon. Lorsque les codes de soudage applicables ou les plans qualité de l’atelier imposent la vérification du matériel, les techniciens contrôlent la vitesse de déplacement à l’aide d’un chronomètre et d’un mètre ruban ou d’une règle en acier, conformément à des normes telles que EN ISO 17662:2025.
En octobre 2026, les responsables qualité qui auditent les vitesses de déplacement spécifiées dans les DMOS doivent se référer à ISO 17662:2025 (adoptée comme EN ISO 17662:2025) pour l’étalonnage et la vérification en service du matériel de soudage. La fiche officielle du cycle de vie d’ISO 17662:2016 confirme que la deuxième édition a été retirée en septembre 2025 et remplacée par ISO 17662:2025. L’aperçu du catalogue du CEN pour EN ISO 17662:2025 indique mars 2026 pour le retrait des normes nationales en conflit et limite le champ d’application au matériel destiné à la production et à la fabrication sur site. Lorsque la vérification est requise, la norme prévoit une périodicité annuelle par défaut, qui peut être réduite si la répétabilité a été démontrée. Procédez à une nouvelle vérification immédiatement après toute surcharge mécanique ou réparation de l’entraînement.
Lors de la mise en service, la vitesse de rotation du plateau doit être mesurée à l’aide d’un tachymètre étalonné par rapport aux consignes du DMOS (WPS), aux plages minimale et médiane. Lorsqu’une purge envers continue à l’argon est utilisée, un captage ou une aspiration des fumées d’atelier doit être mis en œuvre. N’évacuez jamais l’argon vers des fosses en contrebas ou des espaces confinés où ce gaz inerte plus lourd que l’air déplace l’oxygène respirable.
| Domaine de mise en service | Modèles d’établi (BY-50 à BY-300) | Modèles au sol (BY-500 à BY-2000) | Contrôle d’acceptation |
|---|---|---|---|
| Arrivée électrique et puissance appelée | 110V ou 220V monophasé (1 phase), 50/60 Hz (moteur de 25 à 60 W) | 220V/380V triphasé (3 phases) (moteur de 90 à 180+ W) | Disjoncteur dédié + terre de protection châssis PE vérifiée |
| Ancrage mécanique | Boulonner les pattes d’embase sur un établi de niveau ; isoler le retour de masse | Goujons d’ancrage à expansion dans le béton dimensionnés pour le moment de basculement à 90° | Aucun soulèvement de l’embase lors de l’essai statique à charge nominale |
| Alignement des supports extérieurs | Support à galets en V pour les tubes dépassant la limite en porte-à-faux du mandrin | Alignement axial par laser ou niveau à bulle avec les supports à galets | Aucun coincement des mors ni dérive axiale du tube sur 3 tours |
| Purge d’argon et ventilation d’atelier | Raccord tournant sur alésage traversant (gamme BY Ø20 à 80 mm) + hotte d’aspiration d’établi | Collecteur de purge rotatif (gamme BY Ø20 à 80 mm) + bouche de captage localisé | Raccord tournant sans fuite ; taux d’oxygène sûr dans la travée de travail |
| Vérification de vitesse (EN ISO 17662:2025) | Vérification au chronomètre et à la règle en acier sur les consignes du DMOS, si nécessaire | Vérification en charge au chronomètre et à la règle en acier sur les consignes du DMOS, si nécessaire | Enregistrement de la vérification annuelle, sauf indication contraire, et nouveau contrôle après réparation |
Foire aux questions
Comment fonctionne un plateau tournant de soudage de tubes lors du soudage circonférentiel TIG et MIG ?
Un plateau tournant de soudage de tubes serre la manchette ou la semelle à l’aide d’un mandrin à 3 mors et la fait tourner autour d’un axe vertical ou incliné tandis que la torche de soudage reste en position à plat 1G ou horizontale 2G.
Un balai rotatif en cuivre-graphite ou un ensemble de bagues collectrices renvoie le courant de soudage de la broche en rotation vers la source de courant de soudage. Une pédale blindée démarre, arrête et ajuste la vitesse de rotation.
Quel plateau tournant de soudage de tubes convient le mieux aux tubes sanitaires en acier inoxydable de petit diamètre ?
Choisissez un plateau tournant de table de 50-100 kg, équipé d’un variateur de vitesse dans une plage de 0,3-5 tr/min et d’un mandrin de soudage à 3 mors, blindé en cuivre, adapté aux tubes sanitaires. Associez-le à une broche de purge creuse (option de Ø20 à 80 mm sur certains modèles BY, ou 1-1/8 à 2 1/2 in. sur les modèles de table américains) pour acheminer proprement l’argon à l’intérieur.
Un blindage de commande filtré RF offre la meilleure protection lors des amorçages haute fréquence en GTAW. Le balai de masse rotatif doit être dimensionné selon l’intensité de crête du soudage.
Faut-il une broche creuse à alésage traversant sur un plateau tournant de soudage de tubes pour des manchettes en acier au carbone ?
Non, les manchettes de tubes en acier au carbone soudées avec des électrodes E6010, E7018, en GMAW par court-circuit ou avec des passes de racine au fil fourré passent de manière fiable sur des plateaux tournants à plateau plein, car le mode opératoire de soudage ne nécessite aucune protection envers au gaz inerte.
Toutefois, spécifier un alésage central creux permet aux longs tronçons de tube de petit diamètre de traverser directement le corps du mandrin à 3 mors afin de réduire le couple en porte-à-faux du centre de gravité.
Un plateau tournant d’établi de soudage de tubes peut-il s’incliner à 90 degrés ?
Certains modèles le permettent. Les modèles de table américains comme le Pandjiris Mini Pro s’inclinent de 0 à 90 degrés, tandis que les Aubrik BY-50 à BY-500 sont livrés avec un plateau fixe à 0° et nécessitent une option d’inclinaison sur mesure.
Comment éviter le cheminement ou la dérive axiale du tube lors de la rotation de longues manchettes sur un plateau tournant avec supports extérieurs ?
Le serrage d’une extrémité de référence à semelle de la manchette de tube dans un mandrin à 3 mors sur le plateau tournant empêche le cheminement axial. De plus, réglez tous les supports à galets en V parfaitement d’équerre par rapport à l’axe de la broche.
La dérive axiale apparaît dès que les galets porteurs passifs sont désaxés par rapport au fût du tube et tirent la manchette vers l’avant comme une vis-mère. Réglez d’abord le châssis inclinable du plateau tournant à 90 degrés d’alignement horizontal à l’aide d’un inclinomètre numérique. Mettez ensuite de niveau chacun des supports extérieurs avec un traceur laser, en veillant à ce que le fût libre n’exerce aucune contrainte de flexion sur les mors du mandrin. Faites tourner le tube serré sur trois tours complets à froid avant d’amorcer l’arc. Vérifiez le faux-rond des mors au comparateur à cadran et calez tout support à galets qui soulève la paroi du tube de plus de 1 mm.
Quels systèmes de commande à pédale et quelles tensions d’alimentation sont fournis de série sur les plateaux tournants industriels de soudage de tubes ?
Les plateaux tournants portatifs de table de 50 à 300 kg fonctionnent sur une alimentation monophasée de 110V ou 220V, 50/60 Hz. Les modèles au sol plus lourds, de 500 à 2 000 kg, utilisent une alimentation triphasée de 220V ou 380V ; les autres tensions sont disponibles sur fabrication spécifique.
Les ensembles standard d’organes de commande pour l’opérateur comprennent des boîtes à boutons avec sélecteur marche avant/arrière, des potentiomètres numériques progressifs de rpm et des boutons d’arrêt d’urgence. Des pédales électriques blindées robustes assurent les amorçages d’arc et les reprises mains libres. Les cellules automatisées de tuyauterie peuvent recevoir sur demande des échanges par relais 24V/TTL ou des interfaces PROFINET et Modbus TCP.
Demander une étude de dimensionnement de couple en porte-à-faux et de bas rpm pour manchettes de tuyauterie
Transmettez par e-mail à notre bureau d’études votre plage de diamètres extérieurs de tubes, les masses de vos manchettes et semelles les plus lourdes, le déport du centre de gravité, la fenêtre de vitesse DMOS (WPS) ainsi que la tension électrique de votre usine. Nous sélectionnerons le plateau tournant de la série BY, le mandrin à alésage creux ou le positionneur de soudage de tubes ABK adapté à votre atelier avec une quantité minimale de commande (MOQ) de 1 unité.
Demander le dimensionnement et le devis d’un plateau tournant pour tubesMention de révision éditoriale et technique
Révisé par l’équipe technique de Wuxi ABK Machinery (Aubrik), constructeur de matériels industriels de positionnement de soudage fondé en 1999. Aubrik fabrique les plateaux tournants de la série BY et les positionneurs de tubes ABK mentionnés aux côtés de concurrents tiers du marché dans ce rapport. Lorsque des récipients cylindriques droits ou des travaux manuels de pointage de moins de 50 kg relèvent plutôt de vireurs de soudage ou de vés fixes, ces limites d’emploi sont précisées ci-dessus. Les ingénieurs d’atelier valident les vitesses d’avance DMOS (WPS) et les efforts de serrage des mandrins sur des coupons d’essai de production, tandis que des électriciens qualifiés vérifient séparément la conformité aux normes électriques locales.
Références et sources
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.254 : Soudage et coupage à l’arc (Réglementation pour l’industrie générale). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.254
- Comité Européen de Normalisation (CEN). (2025). EN ISO 17662:2025 : Soudage — Étalonnage, vérification et validation du matériel utilisé pour le soudage, y compris pour les activités connexes. https://standards.iteh.ai/catalog/standards/cen/0da41ff8-17d1-4767-baf3-201ea728fc33/en-iso-17662-2025
- Organisation internationale de normalisation (ISO). Fiche d’état du cycle de vie de l’ISO 17662:2016 (Annulée en septembre 2025, remplacée par l’ISO 17662:2025). https://www.iso.org/standard/66052.html
- Comité Européen de Normalisation (CEN). (2009). EN 1011-1:2009 : Soudage — Recommandations pour le soudage des matériaux métalliques — Partie 1 : Lignes directrices générales pour le soudage à l’arc. https://standards.iteh.ai/catalog/standards/cen/6bf05f5e-ed3a-4cbd-af32-e8ce46f0efdc/en-1011-1-2009
- Organisation Mondiale de la Propriété Intellectuelle (OMPI) / Saudi Arabian Oil Company. (2020). Brevet WO2020033478A1 : Purge pour le soudage. https://patents.google.com/patent/WO2020033478A1/en
- MDPI Machines. (2023). Critères de performance ISO 9283 et méthodes d’essai associées pour la répétabilité de pose des manipulateurs industriels, 11(7), 734. https://www.mdpi.com/2075-1702/11/7/734
- Honhart, K. Tirer parti des positionneurs d’établi pour le soudage de tubes et de tuyauteries. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/putting-the-spin-on-benchtop-positioners-for-tube-and-pipe-welding
- Ladd, J. 5 points que les soudeurs doivent connaître sur les positionneurs de soudage. The Welder / The Fabricator. https://www.thefabricator.com/thewelder/article/arcwelding/5-things-welders-need-to-know-about-weld-positioners
- Burgart, D. Bienvenue dans l’univers du positionnement de soudage. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/welcome-to-the-world-of-positioneering-
- Bancroft Engineering. Positionneurs de soudage rotatifs (Spécifications et tarifs des modèles TT100, TT212, TT500). https://bancrofteng.com/standard-welding-accessories/welding-positioner/
- Baileigh Industrial. Catalogue de positionneurs de soudage rotatifs (Modèles WP-450, WP-750, WP-1100). https://www.baileigh.com/metalworking/welding-equipment/welding-positioners/rotary-positioners
- Répertoire de machines et d’équipements Surplus Record. Annonces du marché pour positionneurs de soudage industriels et plateaux tournants. https://surplusrecord.com/machinery-equipment/welding-positioners/







