
Póngase en contacto con la empresa Aubrik

Guía de ingeniería de dimensionamiento actualizada en octubre de 2026 por Wuxi ABK Machinery (Aubrik)
Una mesa giratoria para soldadura de tuberías es una mesa motorizada que hace girar extremos con patín, cuerpos de válvulas y tramos de tubería alrededor de un eje vertical o inclinado de 0 a 90 grados para soldar en posición plana 1G u horizontal 2G. Los modelos estándar de la serie BY de Aubrik abarcan cargas brutas de 50 a 2,000 kg, velocidades de 0.08 a 5 rpm y orificios opcionales de 20 a 80 mm para purga con argón. Las mesas planas personalizadas superan los 5,000 kg y los posicionadores de soldadura para tuberías pesadas alcanzan los 50,000 kg.
Umbrales rápidos de ingeniería para la selección de carretes de tubería
- Los extremos con patín, bonetes de válvulas y tes acodadas de 50 a 2,000 kg se adaptan a las mesas giratorias de la serie BY. Las virolas rectas con una relación longitud-diámetro superior a 4:1 suelen trabajarse sobre rodillos viradores.
- El par de voladizo del centro de gravedad no debe superar los límites del reductor (hasta 500 N·m en accionamientos pesados de la serie BY) tras aplicar un margen de seguridad de carga bruta de 1.25x a 2.0x.
- La velocidad mínima del reductor gobierna las pasadas de raíz GTAW en tuberías de gran diámetro, ya que los accionamientos ligeros de mesa de 0.5 a 5 rpm no logran bajar a procedimientos de tubería por debajo de 0.2 rpm.
- Los platos de sujeción de 3 mordazas blindados con cobre de 160 a 630 mm se combinan con husillos huecos y conexiones de retorno rotativas de 200 a 500 A en carretes de acero inoxidable y de alto amperaje.
Cuándo usar una mesa giratoria para soldadura de tuberías frente a rodillos viradores y posicionadores de soldadura abatibles
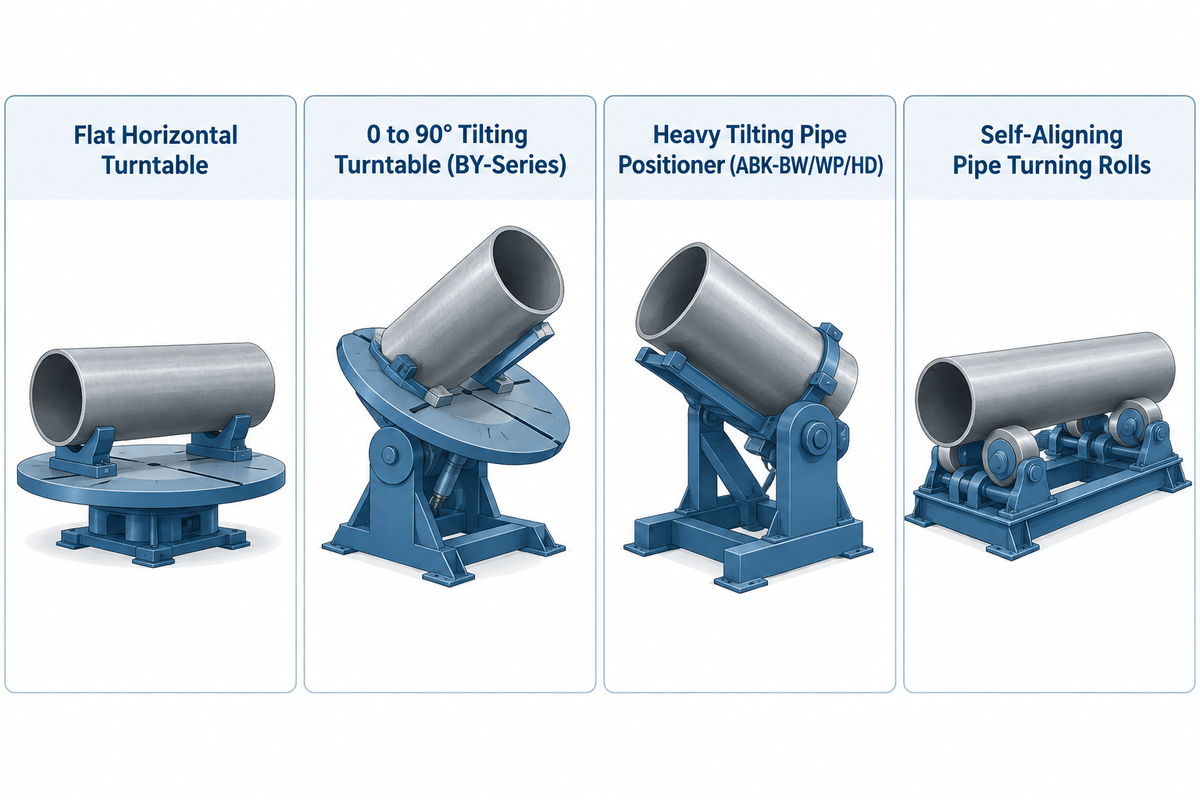
Los bastidores estándar de mesa giratoria para soldadura de tuberías de la serie BY admiten carretes de 50 a 2,000 kg. Cada tramo de tubería con patín se sujeta concéntricamente dentro de un plato de sujeción de 3 mordazas en un extremo. Los rodillos viradores se emplean generalmente en tuberías y virolas con una relación longitud-diámetro de 4:1 o superior. Los carretes en voladizo o excéntricos se equilibran mediante un posicionador de soldadura adecuadamente dimensionado, mientras que los carretes rectos más pesados pueden apoyarse sobre un rotador de soldadura.
Los jefes de taller suelen preguntar por qué las bancadas de rodillos existentes o los soportes en V manuales fallan con ensambles de carretes a medida. Los rodillos viradores por fricción requieren contacto continuo y concéntrico a lo largo de dos anillos cilíndricos limpios. Los codos acodados y los injertos soldados (olets) levantan la tubería de la rueda de poliuretano y detienen la rotación. Las soldaduras de placa de acero plana equilibradas y los tambores simétricos, en posicionadores de soldadura rotativos y mesas giratorias, se apoyan sobre discos frontales estándar. En cambio, las derivaciones excéntricas de tubería alteran el par de accionamiento en cada giro.
En una mesa giratoria horizontal que gira alrededor de un eje vertical, la gravedad actúa directamente hacia abajo sobre el rodamiento axial principal. Una derivación en T descentrada genera una variación mínima del par de accionamiento durante la soldadura de 360 grados. Si ese mismo carrete acodado se inclina 90 grados, la derivación en T se convierte en un péndulo ascendente y descendente. Don Burgart señala en la revisión de ingeniería sobre posicionamiento industrial de The Fabricator que las mesas giratorias de piso en fabricación metalmecánica pesada abarcan de 250 a 40,000 lb. En el catálogo de Aubrik, la franja de 1,000 a 2,000 kg se solapa entre las mesas giratorias pesadas de la serie BY (hasta 500 N·m de par) y las unidades ABK-BW. Los carretes inclinados de alto momento pasan a posicionadores de soldadura abatibles para tuberías de 1 a 50 toneladas (series ABK-BW, ABK-WP y ABK-HD).
La regla de transición de 3 ejes entre tubería y posicionador de soldadura
- Las mesas giratorias horizontales planas (eje vertical, 2G o extremo plano 1G) sujetan cuellos cortos de tubería a patín, bonetes de válvulas y tes acodadas de 50 a 2,000 kg. La gravedad queda alineada con el eje del husillo.
- Las mesas giratorias con inclinación de 0 a 90 grados (BY-1000 y BY-2000 de serie; los tamaños menores requieren la opción de inclinación personalizada) son adecuadas para soldaduras a tope y de filete en inglete en tramos compactos. El torque por voladizo debe mantenerse dentro de los límites de la serie BY (hasta 500 N·m).
- Los posicionadores de soldadura pesados para tuberías (0 a 135 grados) de 1 a 50 toneladas soportan carretes excéntricos inclinados que superan los momentos nominales de las mesas giratorias. Las virolas sin derivaciones de 4 o más diámetros de longitud giran sobre rodillos viradores.
| Arquitectura rotativa | Movimiento de eje y posición de soldadura | Rango típico de carga bruta | Geometría de tubería y límite L/D | Descalificador principal |
|---|---|---|---|---|
| Mesa giratoria horizontal plana | Giro de 360° en eje vertical (2G horizontal / extremo plano) | 50 a 2,000 kg (a medida 5,000+ kg) | Extremos cortos con patín, cuerpos de válvulas, tes acodadas anchas | No puede inclinar el eje horizontal del tubo hacia la junta plana 1G |
| Mesa giratoria abatible de 0 a 90° (serie BY) | Giro de 360° + inclinación de 0 a 90° (1G / 2G / filete a 45°) | Estándar de 1,000 a 2,000 kg (con capacidad reducida a 90° de inclinación); inclinación personalizada en tamaños menores | Carretes de 1.5 a 16 in.; L/D > 3 requiere soporte exterior | Momento excéntrico inclinado superior al nominal del accionamiento BY (hasta 500 N·m) |
| Posicionador pesado abatible para tuberías (ABK-BW/WP/HD) | Giro VFD de 360° + inclinación hidráulica o por sector de 0 a 135° | 1,000 a 50,000 kg (1 a 50 t; solapa 1 a 2 t de alto momento) | Carretes y colectores de pared gruesa de 40 a 2,500 mm de DE | Área de piso y costo de capital excesivos para tubería ligera |
| Rodillos viradores autoalineables para tuberías | Accionamiento por rodillos de fricción de eje horizontal (giro 1G) | 2,000 a 200,000+ kg | Tuberías rectas largas, virolas y recipientes a presión (L/D > 4) | Derivaciones, coples o tramos cortos interrumpen el contacto de las ruedas y se desplazan |
¿Cuándo se utilizan mesas giratorias para soldadura de tuberías en lugar de rotadores de soldadura?
Sustituya los rotadores de soldadura de tuberías por mesas giratorias cuando derivaciones salientes, patines deslizantes, conos reductores o tramos cortos con relación longitud-diámetro menor a 4:1 interrumpan el contacto continuo con los rodillos. Esa sujeción positiva detiene el desplazamiento axial y el patinaje que se observan en los rodillos de fricción.
Para tramos rectos de tubería de 6 a 12 metros y virolas cilíndricas de tanques, los rotadores de soldadura autoalineables y rodillos viradores para tuberías distribuyen el peso de manera uniforme sin esfuerzo en voladizo. Para carretes largos con patín que requieren indexación positiva con plato de sujeción, los fabricantes sujetan el extremo del patín en una mesa giratoria de eje horizontal. Un soporte exterior pasivo de rodillos libres o un contrapunto sincronizado sostiene luego el tramo libre.
Dimensionamiento de una mesa posicionadora de soldadura rotativa: capacidad nominal, momento de voladizo y cálculo de rpm en tuberías
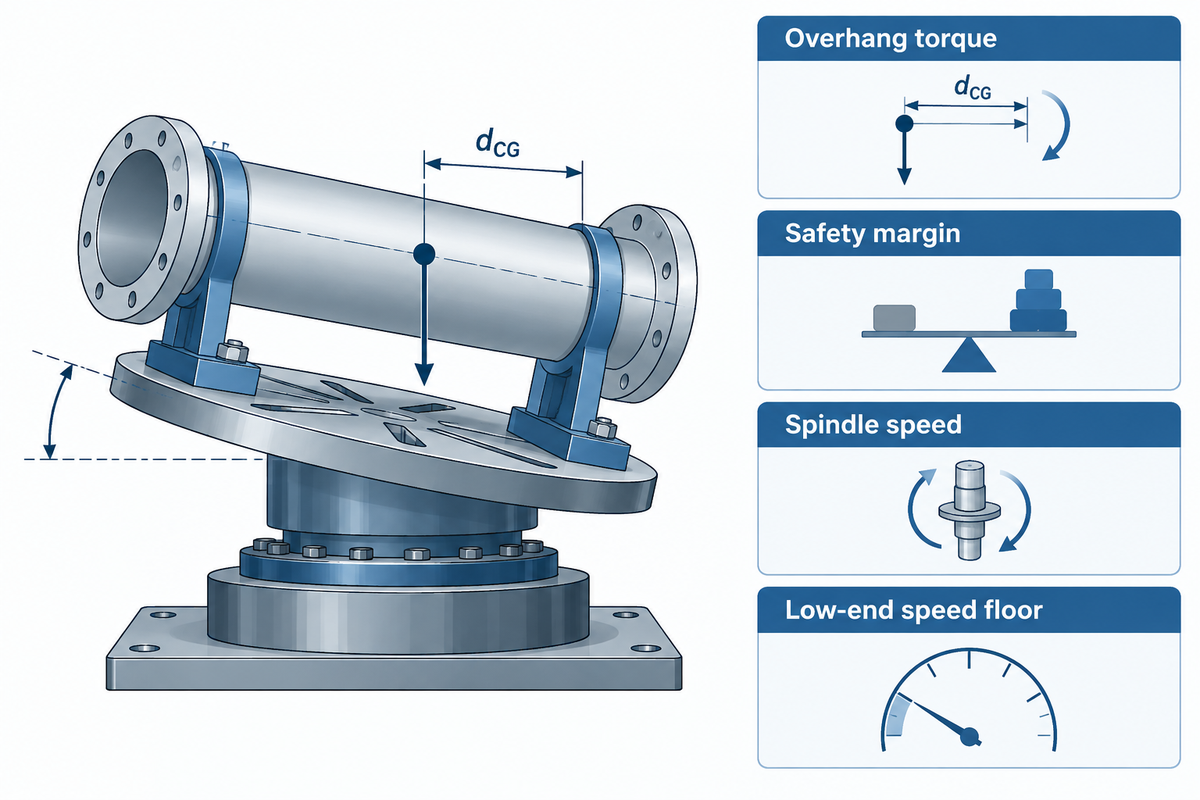
Las rpm del husillo se determinan dividiendo la velocidad de recorrido calificada en la especificación de procedimiento de soldadura (WPS) entre la circunferencia de la tubería. Sume la masa del plato de sujeción y del dispositivo de sujeción de purga al carrete más pesado antes de verificar la curva de par de voladizo de 0 a 90 grados del fabricante, y compruebe que el reductor alcance la velocidad más baja de pasada de raíz sin tirones del motor.
Dos verificaciones, la capacidad de par mecánico y la frecuencia de rotación en el extremo inferior, rigen toda compra de mesas giratorias para tuberías. Las capacidades de carga útil sobre el disco frontal solo son válidas cuando el centro de gravedad se sitúa cerca de la superficie plana a 0 grados. Inclinar la mesa a 90 grados multiplica el par gravitacional estático vertical por la distancia de voladizo. Jason Ladd, de Koike Aronson, demuestra en la guía de The Welder para el dimensionamiento de posicionadores de soldadura que una pieza soldada de 50 lb con 3 pulgadas de voladizo genera 12.5 ft-lb de par. Ampliar ese desplazamiento a 6 pulgadas duplica la carga de par vertical a 25 ft-lb.
El par gravitacional (M) sigue la ecuación M = W × g × d_CG. Aquí W es la masa combinada del carrete, el plato de sujeción y el dispositivo de sujeción en kilogramos, g es 9.81 m/s² y d_CG es el voladizo horizontal del centro de gravedad en metros. El cálculo estático omite la inercia de arranque y parada en indexación, el desequilibrio de tes excéntricas, los límites de agarre del plato de sujeción de 3 mordazas y la rigidez del rodamiento de rodillos cruzados. Aplique un margen de seguridad mínimo de 1.25x (base de dimensionamiento de la serie Aubrik BY) y de hasta 2.0x en codos asimétricos, manteniendo el par dentro de las curvas de momento del fabricante. Mantenga siempre el par dentro de las curvas de momento del fabricante.
En términos cinemáticos, la velocidad del husillo sigue la ecuación RPM = v / (π × OD), donde la velocidad de recorrido de la WPS en mm/min se divide entre la circunferencia de la tubería. La velocidad de recorrido también interviene en la energía lineal del arco junto con la corriente, la tensión y la eficiencia térmica según CEN EN 1011-1:2009 directrices generales para soldadura por arco. Nuestra calculadora de rpm y velocidad periférica de recorrido para posicionadores de soldadura toma el diámetro exterior de la tubería y la velocidad del proceso para convertirlos directamente en rpm del husillo.
Cálculo práctico de dimensionamiento: carrete en T de acero inoxidable Schedule 40 de 6 pulgadas (168.3 mm de DE)
- La suma del tramo de tubería 316L de 42 kg, el plato de sujeción de 3 mordazas de 300 mm de 28 kg y el tapón de purga de 8 kg arroja una masa bruta de 78 kg. Al aplicar el factor de seguridad de 1.25x se establece un piso mínimo de capacidad de 97.5 kg.
- Con un desplazamiento horizontal del centro de gravedad de 120 mm (0.12 m) y una inclinación de 90 grados, el torque estático M = 78 kg × 9.81 m/s² × 0.12 m = 91.8 N·m. Un margen dinámico de 1.25x eleva el momento total a 114.8 N·m, dentro de la capacidad de 500 N·m de las variantes de servicio pesado de la serie BY; verifique la capacidad del modelo exacto cotizado.
- Para esta tubería ilustrativa de 168.3 mm de diámetro exterior, la circunferencia es igual a π × 168.3 mm = 528.7 mm. Dividir entre 528.7 mm da 0.14 rpm para una pasada de raíz GTAW a 75 mm/min y 0.53 rpm para una pasada de vista GMAW a 280 mm/min. Los procedimientos mecanizados FCAW o SAW a 400 a 600 mm/min operan más rápido, entre 0.76 y 1.13 rpm sobre esa circunferencia de 528.7 mm.
- Un BY-100 de 100 kg soporta el peso estático, pero la velocidad mínima de su motor, de 0.3 a 4 rpm, es aproximadamente 2x demasiado rápida para raíces TIG a 0.14 rpm. Un BY-1000 (0.1 a 2 rpm) permite soldar directamente la raíz a 0.14 rpm y 75 mm/min. En cambio, un BY-500 (0.15 a 2 rpm) es adecuado para raíces de 6 pulgadas calificadas a 80 mm/min o más.
| Diámetro nominal de tubería (ASME Sch 40) | Diámetro exterior y circunferencia | Raíz manual GTAW (75 a 120 mm/min) | Relleno / vista GMAW (250 a 320 mm/min) | Nivel mínimo de velocidad Aubrik BY |
|---|---|---|---|---|
| Tubería de 1.5 in. | 48.3 mm DE (151.7 mm circ.) | 0.49 a 0.79 rpm | 1.65 a 2.11 rpm | BY-50 (0.5 a 5 rpm) o BY-100 (0.3 a 4 rpm) |
| Tubería de 2 in. | 60.3 mm DE (189.4 mm circ.) | 0.40 a 0.63 rpm | 1.32 a 1.69 rpm | BY-100 (0.3 a 4 rpm) |
| Tubería de 3 in. | 88.9 mm DE (279.3 mm circ.) | 0.27 a 0.43 rpm | 0.90 a 1.15 rpm | BY-300 (0,2 a 3 rpm) |
| Tubería de 4 in. | 114.3 mm DE (359.1 mm circ.) | 0.21 a 0.33 rpm | 0.70 a 0.89 rpm | BY-300 (0,2 a 3 rpm) |
| Tubería de 6 in. | 168.3 mm DE (528.7 mm circ.) | 0.14 a 0.23 rpm | 0.47 a 0.61 rpm | BY-1000 (0.1 a 2 rpm; BY-500 a ≥80 mm/min) |
| Tubería de 8 in. | 219.1 mm DE (688.3 mm circ.) | 0.11 a 0.17 rpm | 0.36 a 0.46 rpm | BY-1000 (0.1 a 2 rpm) |
| Tubería de 10 in. | 273.1 mm DE (858.0 mm circ.) | 0.09 a 0.14 rpm | 0.29 a 0.37 rpm | BY-2000 (0,08 a 1,5 rpm; el BY-1000 se detiene en 0,1 rpm) |
| Tubería de 12 in. | 323.9 mm DE (1,017.6 mm circ.) | 0.08 a 0.12 rpm (a 80 a 120 mm/min) | 0.25 a 0.31 rpm | BY-2000 (0,08 a 1,5 rpm; BY-1000 se detiene en 0,1 rpm) |
| Tubería de 16 in. | 406.4 mm DE (1,276.7 mm circ.) | 0.06 a 0.09 rpm (a 80 a 120 mm/min) | 0.20 a 0.25 rpm | Posicionador de tuberías ABK-BW (0.02 a 1.2 rpm) |
Observe la relación de reducción de velocidad de 35:1 desde una pasada de vista GMAW en 1.5 pulgadas (2.11 rpm) hasta una raíz TIG manual en 16 pulgadas (0.06 rpm). El rango de velocidad de recorrido WPS calificado de su taller determina la relación del reductor antes de solicitar un reductor de relación simple.
¿Qué tamaño de mesa giratoria para soldadura de tuberías necesito para carretes en voladizo?
Elija una mesa giratoria cuyo par de inclinación nominal supere la fuerza de peso total multiplicada por el desplazamiento horizontal del centro de gravedad desde el eje de inclinación, más un margen de seguridad de 1.25x a 2.0x. Varios modelos de catálogo de mesas giratorias para tuberías muestran que la carga horizontal sobre el disco frontal cae un 50% cuando la carga en voladizo se desplaza fuera de la mesa.
El modelo WP-750 de Baileigh baja de 770 lb de capacidad en eje vertical a 385 lb con inclinación horizontal a 90 grados, y el PS-1F-5-A de MAC pasa de 200 lb en plano a 100 lb con un desplazamiento del centro de gravedad de 2 pulgadas. Nuestra calculadora de capacidad de carga por centro de gravedad en voladizo emplea la longitud del carrete, la masa del patín y el desplazamiento del codo para dimensionar el bastidor.
Mesa rotativa de banco frente a mesas giratorias de piso para fabricación en taller de tuberías
Las mesas giratorias portátiles de sobremesa procesan tubos sanitarios y conexiones para válvulas de 50 a 300 kg, con platos frontales de 200 a 320 mm y motores de 25 a 60 W. Las mesas giratorias ancladas al piso soportan conjuntos prefabricados de tubería cédula 40 y 80 de 500 a 2.000 kg, sobre mesas de 400 a 600 mm con accionamientos de 90 a 180 W.
La altura libre bajo el gancho de grúa, el ángulo de inclinación y la rigidez del husillo separan los bastidores de banco de las mesas giratorias montadas en el piso. Keith Honhart, de Atlas Welding Accessories, señala en la guía de The Fabricator sobre posicionadores de banco para tubos y tuberías que las cargas centradas de 50 a 250 lb se adaptan bien a unidades compactas de banco. En esos bastidores, una inclinación de 45 grados coloca las juntas en ángulo de tubo a patín en posición plana, mientras que una inclinación de 90 grados resuelve las soldaduras a tope en cada componente. Mitrowski Welding enumera modelos de banco en este rango, incluidos el MBC BP-2 de 200 lb, el Profax WP-250 de 250 lb y el Pandjiris Mini Pro de 350 lb.
Por encima de 300 kg, los bastidores de banco sin pernos de anclaje corren el riesgo de volcar bajo cargas de tubería en voladizo y suelen carecer de reductores de muy bajas rpm. Aubrik fabrica mesas giratorias de soldadura industriales en el rango de 50 kg a 2,000 kg (personalizables hasta más de 5,000+ kg de capacidad), con diámetros de mesa de 200 a 600 mm y bandas de velocidad continua desde 0.5 rpm a 5 rpm (BY-50) hasta 0.08 rpm a 1.5 rpm (BY-2000). Los bastidores térmicamente estabilizados de la serie BY mantienen la desviación radial dentro de ≤0.02 mm en inspección de banco.
| Nivel modelo | Clase de montaje | Capacidad nominal horizontal | Diámetro de mesa y potencia de accionamiento | Rango de velocidad del husillo | Aplicación típica en carretes de tubería |
|---|---|---|---|---|---|
| Aubrik BY-50 | Banco | 50 kg (110 lb) | Ø200 mm · 25 W | 0.5 a 5 rpm | Conexiones sanitarias de tubo lácteo/farmacéutico de 0.5 a 1.5 in. |
| Aubrik BY-100 | Banco | 100 kg (220 lb) | Ø250 mm · 40 W | 0.3 a 4 rpm | Instrumentación en acero inoxidable y cuellos con patín de 1 a 2.5 in. |
| Aubrik BY-300 | Banco pesado / Pedestal | 300 kg (660 lb) | Ø320 mm · 60 W | 0.2 a 3 rpm | Carretes Schedule 40 de 2 a 4 in. y colectores hidráulicos |
| Aubrik BY-500 | Montaje en piso | 500 kg (1,100 lb) | Ø400 mm · 90 W | 0.15 a 2 rpm | Carretes de tubería de proceso de 4 a 6 in. y cuerpos de válvulas ANSI |
| Aubrik BY-1000 | Montaje en piso | 1,000 kg (2,200 lb) | Ø500 mm · 120 W | 0.1 a 2 rpm | Carretes de acero inoxidable y aleación Schedule 40/80 de 6 a 12 in. |
| Aubrik BY-2000 | Montaje en piso | 2,000 kg (4,400 lb) | Ø600 mm · 180 W | 0.08 a 1.5 rpm | Tes pesadas con patín, carcasas de bombas y celdas cobot de carretes |
| Aubrik BY-Custom | Mesa plana anclada al piso | 5,000+ kg (11,000+ lb) | Disco frontal a medida · VFD/Servo | Relación a medida de bajas rpm | Recargue en eje vertical, anillos de turbina y patines grandes |
| Serie Aubrik ABK-BW | Posicionador de tuberías de 0 a 135° | 1,000 a 5,000 kg (1 a 5 t) | DE de tubería 40 a 660 mm · VFD | 0.02 a 1.2 rpm | Carretes de tubería inclinados semipesados que superan los límites de par BY |
| Serie Aubrik ABK-WP | Posicionador pesado de engranajes/hidráulico | 6,000 a 20,000 kg (6 a 20 t) | DE de tubería 200 a 1,600 mm | 0.02 a 1.2 rpm | Colectores de proceso, codos grandes y carretes de pared gruesa |
| Serie Aubrik ABK-HD | Posicionador hidráulico extrapesado | 25,000 a 50,000 kg (25 a 50 t) | DE de tubería 600 a 2,500 mm | 0.02 a 1.2 rpm | Colectores de refinería, ductos verticales costa afuera y boquillas pesadas de recipientes |
Platos de sujeción autocentrantes de 3 mordazas, husillos de paso hueco y configuración de purga posterior con argón
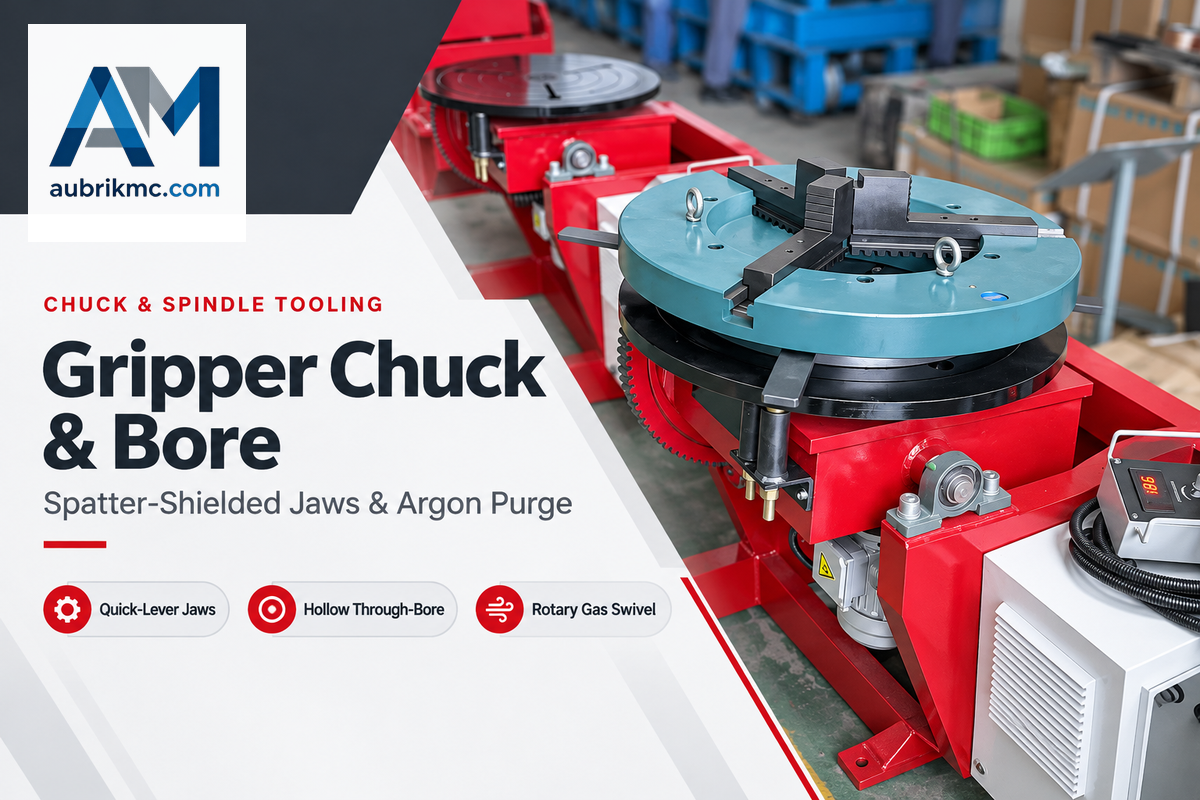
Equipe el plato frontal de la mesa giratoria con un plato de sujeción de 3 mordazas para soldadura y sujeción rápida (rango de sujeción de 160 a 630 mm según las opciones de la serie BY), en lugar de un plato de torno para máquinas herramienta. Dimensione el husillo hueco con orificio pasante (opción de Ø20 a 80 mm en modelos BY seleccionados) para que sea mayor que el diámetro exterior de la manguera de purga o de la tubería que lo atraviesa, y confirme las dimensiones exactas de montaje entre el plato de sujeción y el orificio en el plano del modelo del fabricante.
Los compradores primerizos suelen montar un plato espiral de torno sobre una mesa rotativa para recortar costos de herramental de sujeción. En pocas semanas, las salpicaduras del arco endurecen la espiral y atascan las mordazas. Los platos de sujeción específicos para soldadura utilizan guías espirales cerradas, correderas de mordaza blindadas con cobre y palancas de leva de acción rápida. Las mordazas escalonadas reversibles permiten alternar entre el diámetro interior de patines y las paredes exteriores de la tubería.
El recorrido de la manguera de purga determina el diseño del husillo en raíces de acero inoxidable austenítico, dúplex y aleaciones de níquel que requieren respaldo inerte según el WPS (a diferencia de los alambres para raíces calificados con fundente de respaldo). Una mesa con eje sólido impide el paso de purga por el husillo, por lo que las mangueras deben rodear la tubería. Un husillo hueco con orificio pasante (opción de Ø20 a 80 mm en modelos BY seleccionados de Aubrik; de 1-1/8 a 2-1/2 in. en Profax WP-250, Bancroft TT500 y Pandjiris Mini Pro) suministra el gas directamente a través de una unión rotativa.
Un caudal de purga de argón excesivamente rápido arrastra aire ambiente a través de la abertura de raíz y contamina la zona de soldadura. En la patente de la OMPI WO2020033478A1 sobre purga de gas en soldadura de tuberías, inyectar un flujo controlado de gas de purga en ensambles de tubería sellados y monitorear la concentración de gas en el orificio de escape establece la ventana de purga previa antes de cerrar el ojo de cerradura de la raíz. Mantenga el flujo interno de purga laminar y ligeramente positivo hasta que la pasada de raíz y la pasada en caliente sellen la junta.
| Modelo / Serie publicada | Clase de carga nominal | Paso de husillo hueco publicado | Plato de sujeción / disco frontal compatible | Adecuación para tendido de purga posterior con argón |
|---|---|---|---|---|
| Profax WP-250 | 250 lb (113 kg) en eje vertical | Orificio pasante de 1-1/8 in. | Plato de sujeción para soldadura opcional de 8 in. (200 mm) | Manguera de argón a través del husillo + paso de tubo pequeño |
| Pandjiris Mini Pro | 350 lb (159 kg) en eje vertical | Orificio pasante de 2 1/2 in. | Disco frontal ranurado de banco + plato de sujeción de 3 mordazas | Unión giratoria de gas que alimenta el tapón interno de purga |
| Bancroft TT500 | 500 lb (227 kg) en eje vertical | Husillo hueco de 2 in. (50.8 mm) | Disco frontal de 12 in. + plato de sujeción pesado de 3 mordazas | Difusor de alto caudal + suministro para vejiga de purga de doble sello |
| Serie Aubrik BY (BY-50 a BY-2000) | 50 a 2,000 kg horizontal | Opción de orificio central de Ø20 a 80 mm en modelos seleccionados | Platos de sujeción de 3 mordazas de 160 a 630 mm (mesas Ø200 a 600 mm) | Ajustado según DE del carrete, masa del plato de sujeción y WPS de raíz con gas inerte |
Conexión de retorno de corriente rotativa, blindaje TIG de alta frecuencia y límites de aplicación en banco
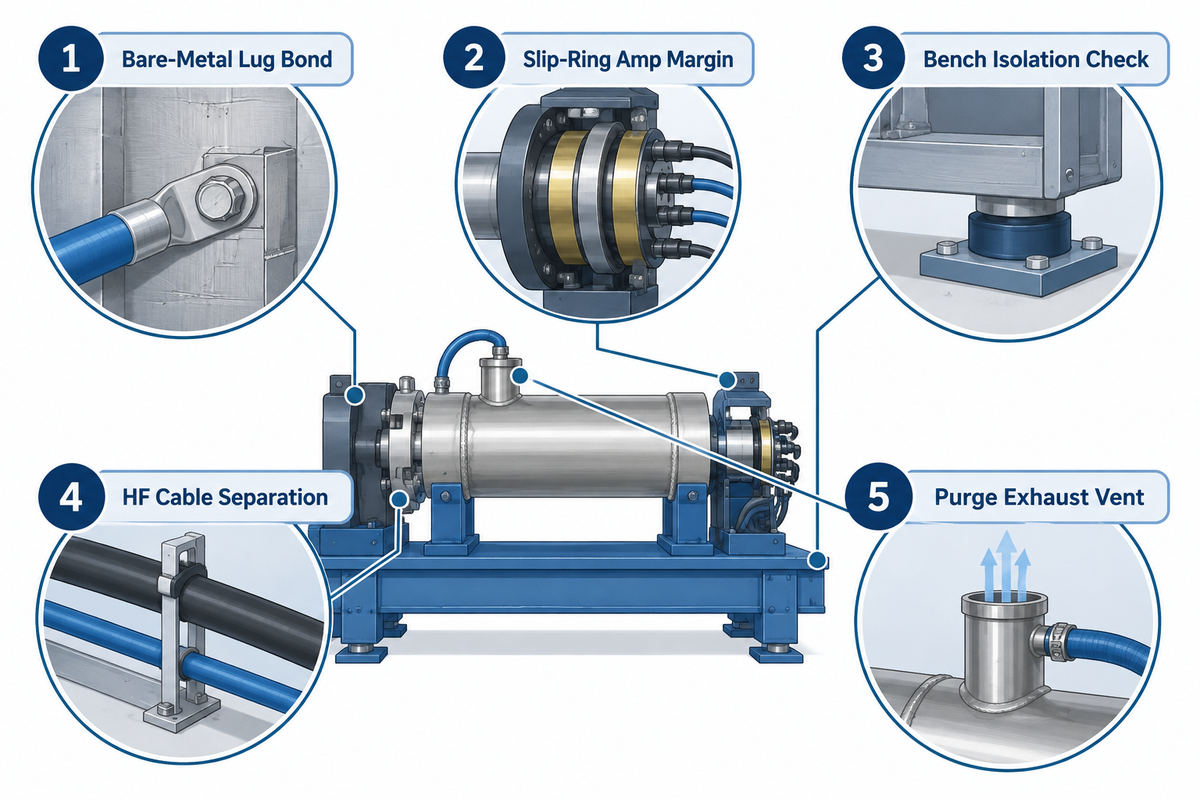
Una vez montados el plato de sujeción de 3 mordazas y el husillo hueco, conecte el conductor de retorno de soldadura a una lengüeta de masa rotativa dedicada. Nunca derive la masa a través de una base fija de mesa giratoria ni de una bancada de acero sin una escobilla rotativa dimensionada por encima de la corriente pico. La corriente de retorno parásita pica las pistas de los rodamientos del husillo y los arranques TIG de alta frecuencia sin blindaje destruyen los controladores de velocidad económicos.
En los talleres de fabricación industrial general de Estados Unidos, los circuitos de retorno de soldadura por arco se rigen por las normas de soldadura y corte por arco OSHA 29 CFR 1910.254. Las obras de construcción en campo siguen la norma 29 CFR 1926.351(c). La cláusula 1910.254(c)(2)(ii) prohíbe emplear conductos eléctricos o tuberías de gases y líquidos inflamables como vías permanentes de retorno. Las cláusulas 1910.254(c)(2)(iv) y (v) regulan los dispositivos de sujeción de soldadura empleados en circuitos de retorno de corriente:
“Cuando una estructura, transportador o dispositivo de sujeción se emplee regularmente como circuito de retorno de corriente de soldadura, las juntas deberán puentearse o dotarse de dispositivos colectores de corriente adecuados. Todas las conexiones de retorno deberán revisarse para comprobar que sean mecánicamente resistentes y eléctricamente adecuadas para la corriente requerida.” Fuente: U.S. OSHA 29 CFR 1910.254(c)(2)(iv), (v) (Industria General)
A nivel del equipo, independientemente de la norma de OSHA sobre tuberías de planta, los soldadores en montajes de banco suelen atornillar una unidad rotativa sobre una bancada de acero puesta a tierra y sujetar la pinza de masa en la esquina del banco. Keith Honhart advierte en el análisis de posicionadores de banco de The Fabricator que la corriente de retorno de alto amperaje fluye entonces directamente a través de los rodamientos del husillo para llegar a la bancada. Los arcos microscópicos pican los rodillos del rodamiento y provocan un giro irregular que arruina la uniformidad del cordón. Las mesas giratorias industriales puentean los rodamientos mediante anillos rozantes de cobre-grafito cargados por resorte o escobillas rotativas especificadas de 200 a 500 A (300 A en la TT100 de Bancroft y 500 A en la TT500).
| Paso de verificación | Punto de inspección física | Criterio de aceptación | Consecuencia de falla si se omite |
|---|---|---|---|
| 1. Unión en metal vivo del terminal | Terminal de masa rotativa y cara de montaje del plato de sujeción | Pintura y cascarilla de laminación eliminadas al metal vivo; par de apriete firme | La alta resistencia de contacto calienta el terminal y provoca desviación del arco |
| 2. Margen de amperaje del anillo rozante | Conjunto de escobilla rotativa de cobre-grafito | Capacidad ≥200 A para TIG ligero; 300 a 500 A para MIG pulsado/SAW | La corriente parásita se deriva por los rodamientos del husillo y estría las pistas |
| 3. Comprobación de aislamiento del banco | Base de la mesa giratoria frente a bancada de acero con puesta a tierra | Conductor de retorno conectado directamente al terminal de masa de la mesa giratoria | La corriente de retorno circula por la carcasa del motor o la tarjeta de control |
| 4. Separación de conductores de AF | Manguera de antorcha TIG frente a conductores de pedal y VFD | Mantenga las mangueras de antorcha TIG físicamente separadas de los conductores del pedal y del VFD; nunca los enrolle juntos | El cebado de arco por AF induce picos de tensión en el controlador de velocidad |
| 5. Orificio de venteo de purga | Venteo exterior del tapón de purga frente a entrada del husillo | El venteo libre limita la acumulación de presión manteniendo un flujo positivo leve | La presión interna excesiva de gas abre poros en el cierre final de la raíz |
¿Son seguras las mesas giratorias para soldadura de tuberías con arranque TIG de alta frecuencia?
Las mesas giratorias industriales para soldadura de tuberías ayudan a reducir la interferencia del arranque de arco TIG de alta frecuencia cuando incorporan entradas de energía con filtro RF, conductores de motor eléctrico blindados, transformadores de control aislados de 24 V y puesta a tierra de protección verificada. Las tarjetas hobby PWM de motor de CC sin blindaje suelen fallar o dispararse a máxima velocidad durante el cebado por alta frecuencia.
Para mejorar la precisión en soldaduras de tubos de acero inoxidable de pared delgada, conecte el gabinete metálico a una jabalina dedicada o a una barra colectora de puesta a tierra verificada en el taller. Mantenga la manguera de la antorcha GTAW físicamente separada de la botonera manual remota y del pedal. Esa separación física mantiene estable la velocidad del husillo durante el cebado del arco.
Mecánica de accionamiento y control de velocidad: reductores con VFD frente a mesas giratorias servo para celdas robotizadas
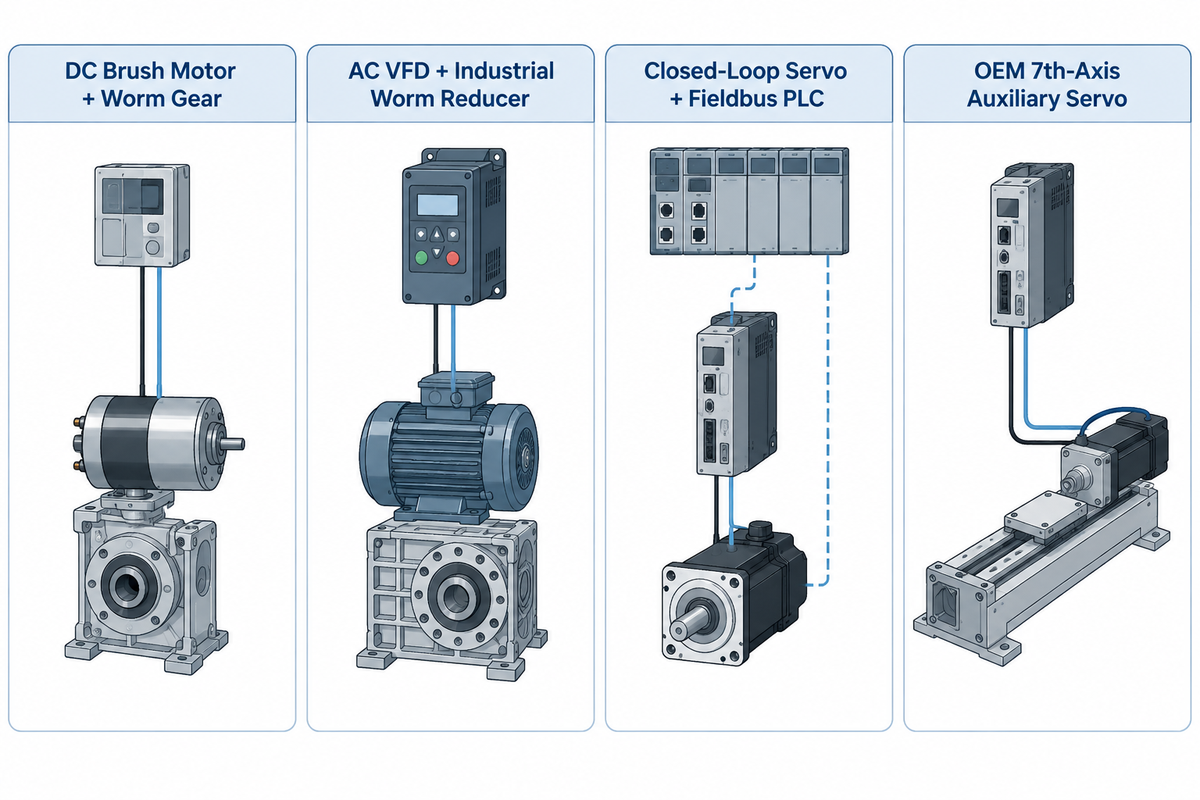
Los accionamientos de reductor sinfín de CA con variador de frecuencia (VFD) y pedal o mando manual remoto resuelven la soldadura circunferencial manual continua de tuberías al menor costo. Para carretes indexados de múltiples pasadas y celdas cobot automatizadas que requieren servoaccionamientos de CA de lazo cerrado, la celda de soldadura emplea indexación angular verificada por encóder o control de enlace por PLC.
Los ingenieros de automatización que integran un eje giratorio en una celda de tuberías robotizada o con cobot eligen entre dos arquitecturas de control. La primera opción es el indexado mediante PLC discreto o bus de campo. Aubrik utiliza accionamientos de CA en los modelos BY-50 a BY-500 y servomotores de CC en los BY-1000 y BY-2000, que incorporan PROFINET, Modbus TCP y EtherNet/IP; los seis modelos BY admiten señales TTL de bajo voltaje. En cambio, las fichas de catálogo estándar de Profax, Bancroft y Pandjiris indican orificios pasantes de 1-1/8 a 2-1/2 pulgadas, pero no publican protocolos de bus de campo para robots. Según los métodos de prueba de repetibilidad de pose de manipuladores de ISO 9283 analizados en Machines, la repetibilidad de servomotores de lazo cerrado en manipuladores industriales se prueba con referencias como ±0.1 mm en 30 ciclos. Las tolerancias reales de indexado de la mesa giratoria siguen dependiendo del armado y ajuste de la junta de tubería y del seguimiento de junta.
La segunda opción es la interpolación cinemática coordinada nativa de 7.º eje, que requiere un servomotor auxiliar y un accionamiento acoplados al controlador específico del robot. Ese eje servo coordinado se mueve simultáneamente con las seis articulaciones del brazo a lo largo de derivaciones de tubería con corte a boca de pescado; véanse las celdas de soldadura robotizada sincronizadas con ejes rotativos auxiliares. Los cobots (como las celdas de soldadura de carretes de 2 a 60 pulgadas de Novarc) con mesas rotativas de doble estación reducen el tiempo muerto de manipulación de piezas. En comparativas de celdas de soldadura rotativa automatizadas, las configuraciones de doble estación elevan el factor de trabajo con arco activo del robot del 60–70% al 85–95%.
| Arquitectura de unidad | Control de velocidad y posición | Repetibilidad y holgura mecánica | Mejor aplicación en fabricación de tuberías |
|---|---|---|---|
| Motor de CC con escobillas + reductor sinfín | Potenciómetro de perilla + pedal de arranque/parada | Lazo abierto; la velocidad cae bajo carga excéntrica | Punteado ligero de tubos concéntricos y trabajo de banco de una pasada |
| VFD de CA + reductor sinfín industrial | Pantalla digital de rpm, botonera manual remota y pedal | Desviación radial ≤0.02 mm; engranaje sinfín autoblocante | Carretes circunferenciales Schedule 40/80 en GTAW/GMAW manual |
| Servo de lazo cerrado + PLC con bus de campo | PROFINET, Modbus TCP, EtherNet/IP o E/S de 24V/TTL | Indexación verificada por encóder; repetibilidad ensayada según métodos ISO 9283 | Celdas cobot de carretes de tubería y patines indexados multipasada |
| Servo auxiliar OEM de 7.º eje | Interpolación cinemática en tiempo real del controlador del robot | Reductor RV o armónico de baja holgura acoplado al brazo del robot | Derivaciones 3D tubo a tubo tipo injerto (suele carecer de paso hueco) |
Montajes caseros con motor de taladro y unidades usadas frente a mesas giratorias industriales para soldadura de tuberías
Las mesas rotativas importadas de gama básica de 7.5 pulgadas para aficionado y los montajes caseros con taladro inalámbrico fallan en la soldadura TIG de raíz abierta en tuberías, donde el recorrido lento y constante resulta crítico. Su piso mínimo de velocidad de 2 rpm impulsa la velocidad de recorrido por encima de la fusión manual, y los tirones del motor de CC de baja tensión sin blindaje provocan acumulación de calor.
Un piso mínimo de 2 rpm en una mesa rotativa básica de eBay impulsa una tubería de acero inoxidable Schedule 40 de 6 pulgadas (528.7 mm de circunferencia) a 1,057.5 mm/min (41.6 in./min). Esa velocidad es más de siete veces superior a la ventana estándar de 75 a 150 mm/min para raíz abierta GTAW manual. Las pasadas de relleno GMAW mecanizadas en carretes de 6 pulgadas operan entre 250 y 320 mm/min, todavía menos de un tercio de esa velocidad superficial a 2 rpm.
Atenuar un motor de CC no compensado cerca del bloqueo provoca tirones de par (cogging), especialmente si hay un codo de tubería descentrado subiendo en pendiente. Con la corriente y la tensión del arco constantes, el aporte térmico lineal aumenta de forma inversamente proporcional a la caída de la velocidad de recorrido. Una caída repentina de velocidad del 20% durante los tirones dispara el aporte térmico local un 25% (1 / 0.80 = 1.25). Ese mayor aporte térmico perfora directamente el talón delgado de la raíz del acero inoxidable.
| Criterio de evaluación | Equipo casero con taladro / Rotativa ligera de importación | Excedente industrial usado (Subasta / Distribuidor) | OEM industrial nuevo (Aubrik BY / OEM equivalentes) |
|---|---|---|---|
| Referencia de precio de mercado | Importación hobby sin capacidad nominal o montaje casero con piezas de desecho | $5,999 a $9,500 en Surplus Record (Pandjiris 15-4 $5,999; Readco UPC-25 $9,500) | Cotizado vía RFQ según especificación ($1,580 a $6,200 en el catálogo Bancroft TT100 a TT500) |
| Piso mínimo de rpm | A menudo ≥2.0 rpm mínimo (1,057.5 mm/min en tubería de 6 in.; demasiado rápido para raíces TIG) | 0.1 a 0.5 rpm (las tarjetas SCR antiguas tienden a deriva térmica de velocidad) | 0.08 a 0.5 rpm con VFD continuo o servo de lazo cerrado |
| Paso de purga y blindaje de AF | Eje macizo; la tarjeta PWM sin blindaje se quema bajo TIG de AF | Depende del modelo; escobillas rotativas de carbón a menudo desgastadas | Orificio opcional de Ø20 a 80 mm + gabinete protegido + escobilla de 200 a 500 A |
¿Se pueden reparar las mesas giratorias usadas para trabajos de tubería bajo código?
Las mesas giratorias pesadas de hierro fundido usadas de fabricantes tradicionales como Ransome, Pandjiris o Koike Aronson pueden reconstruirse para soldadura de tuberías bajo código, siempre que los alojamientos de los rodamientos del husillo se mantengan concéntricos. Una reconstrucción confiable reemplaza los rodamientos picados y las coronas de bronce desgastadas del sinfín, además de sustituir las tarjetas de velocidad por un accionamiento VFD de CA blindado.
Al evaluar maquinaria excedente, mida el juego radial del husillo con un indicador de carátula y cotice el reemplazo de los bloques de conexión de retorno rotativos antes de ofertar. Cuando se aplique el programa de calidad de un taller de fabricación para la verificación de equipos de soldadura según EN ISO 17662:2025, los técnicos verifican la velocidad de recorrido con un cronómetro y una cinta métrica o regla de acero después de reconstruir los accionamientos.
Niveles de precios, plazos de entrega y evaluación de solicitudes de cotización (RFQ) a fabricantes de mesas giratorias para soldadura de tuberías
Los precios publicados en Norteamérica van de $1,580 a $2,804 para unidades de banco de 100 a 200 lb (45 a 91 kg) y de $4,790 a $6,200 para modelos de inclinación manual de 200 a 500 lb (91 a 227 kg) (Bancroft Engineering y Surplus Record). Los posicionadores pesados de excedentes y estaciones servo abarcan de $9,500 a $29,500, mientras que las mesas giratorias OEM métricas de 50 a 2,000 kg se cotizan vía RFQ en niveles de plazo de entrega de 14 a 90 días.
Al comparar ofertas del mercado, separe las cotizaciones de la base con plato frontal descubierto de los paquetes completos listos para tubería. Agregar un plato de sujeción de 7 pulgadas (180 mm) eleva el precio de una unidad de banco MBC BP-2 (200 lb / 91 kg) de $2,014 sin accesorios a $2,804. Las unidades manuales con inclinación de Estados Unidos incluyen la Bancroft TT100 (100 lb / 45 kg) por $1,580, la TT212 (200 lb / 91 kg) por $4,790 y la TT500 (500 lb / 227 kg de capacidad vertical, orificio de 2 pulgadas) por $6,200, mientras que los modelos giratorios de Baileigh Industrial de 450 a 1,100 lb se anuncian en línea desde $2,914.00 para la WP-450 de 110V hasta $6,841.00 para la WP-1100. Surplus Record también anuncia una Pandjiris 15-4 por $5,999, una Readco UPC-25 de 2,500 lb por $9,500 y una estación con servomotor Fronius International FRT150 por $29,500. Jason Ladd señala en la lista de verificación para compradores de The Fabricator que especificar de antemano el voltaje de la planta y el peso del dispositivo de sujeción evita costosas adaptaciones.
El abastecimiento directo de fábrica a Wuxi ABK Machinery (Aubrik, fundada en 1999) requiere una cantidad mínima de pedido (MOQ) de 1 unidad estándar. Los precios se indican según el voltaje, el tamaño del plato de sujeción y el diámetro del orificio. Los modelos de banco en existencia (BY-50, BY-100, BY-300) se envían en plazos marítimos de 14-21 días o por avión en 7-10 días. Las unidades configuradas para montaje en piso (BY-500, BY-1000, BY-2000) tienen plazos de fabricación de 35-45 días; los modelos personalizados de 5,000 kg o las estaciones robotizadas corresponden a plazos de entrega de 60-90 días, y las piezas de desgaste se despachan en un plazo de 5 a 7 días hábiles.
| Clase publicada en catálogo norteamericano | Referencia de precio norteamericano verificado | Serie métrica Aubrik más cercana (MOQ 1 unidad) | Plazo de entrega orientativo de Aubrik |
|---|---|---|---|
| Banco EE. UU. de 100 a 200 lb (45 a 91 kg) | $1,580 a $2,804 (Bancroft TT100 $1,580; MBC BP-2 $2,014 sin plato / $2,804 con plato) | BY-50 (50 kg) / BY-100 (100 kg) — cotizado vía RFQ | 14 a 21 días marítimo · 7 a 10 días aéreo |
| Inclinación manual EE. UU. de 200 a 500 lb (91 a 227 kg) | $4,790 a $6,200 en Bancroft (TT212 200 lb $4,790; TT500 500 lb $6,200) | BY-300 (300 kg) / BY-500 (500 kg) — cotizado vía RFQ | 14 a 21 días (BY-300) · 35 a 45 días (BY-500) |
| Clase de piso usada de 2,500 lb (1,134 kg) | Readco UPC-25 listado en $9,500 en Surplus Record; OEM pesado nuevo vía RFQ | BY-1000 (1,000 kg) / BY-2000 (2,000 kg, hasta 500 N·m) — vía RFQ | 35 a 45 días fabricación configurada |
| Servo robotizado / Mesa plana a medida de 5,000+ kg | Estación servo Fronius FRT150 en $29,500 en Surplus Record; celdas a medida vía RFQ | BY-Custom (5,000+ kg) / Estación servo PROFINET o Modbus | 60 a 90 días fabricación bajo ingeniería |
Lista de verificación de especificaciones RFQ para mesas giratorias de soldadura de tuberías (Copiar en la solicitud de compra)
Incluya la masa del carrete, el voladizo del centro de gravedad, la ventana de velocidad WPS, el paso del plato de sujeción, la corriente pico, la interfaz de control y la tensión del taller para que el fabricante dimensione el accionamiento desde la primera cotización.
| Parámetro RFQ | Qué especificar | Qué falla en el taller si se omite |
|---|---|---|
| 1. Envolvente del carrete y masa bruta | DE mín./máx. de tubería, longitud del carrete, radio máx. de derivación acodada y kg del carrete más pesado + dispositivo de sujeción | El peso del plato de sujeción consume el margen de carga útil o el codo golpea el piso durante la inclinación a 90° |
| 2. Voladizo del CG y excentricidad | Distancia (mm) desde el disco frontal hasta el CG del carrete y desplazamiento radial descentrado | El engranaje sinfín se detiene en subida o se vuelca hacia adelante bajo un momento no calculado |
| 3. Ventana de velocidad de recorrido WPS | Velocidad más lenta de raíz y más rápida de vista (mm/min) en el DE mín./máx. de tubería | El motor estándar de 0.5 rpm gira 3x demasiado rápido para raíces TIG manuales de ≥6 in. |
| 4. Tamaño de plato de sujeción y paso hueco | Rango de agarre de 3 mordazas (160 a 630 mm) y paso de husillo hueco (Ø20 a 80 mm) | Un eje macizo bloquea el paso de purga por el husillo; el plato de torno estándar se agarrota por salpicaduras |
| 5. Amperaje pico y proceso de arco | Corriente pico y factor de trabajo (%) en GTAW con AF, GMAW pulsado, FCAW o SAW | La escobilla rotativa subdimensionada se sobrecalienta; la tarjeta sin blindaje falla en el arranque con AF |
| 6. Interfaz de control y celda | Pedal / botonera manual remota, relé 24V/TTL o PROFINET / Modbus TCP | El cobot o PLC no puede intercambiar señales de arranque/indexación sin recablear el gabinete |
| 7. Alimentación eléctrica de planta | Voltaje, fase y frecuencia exactos del taller (110V/220V 1Ph o 220V/380V 3Ph, 50/60 Hz; otros voltajes requieren una fabricación a medida) | El VFD entra en falla al llegar o requiere un transformador elevador externo |
Integración, calibración y requisitos de servicios en el taller
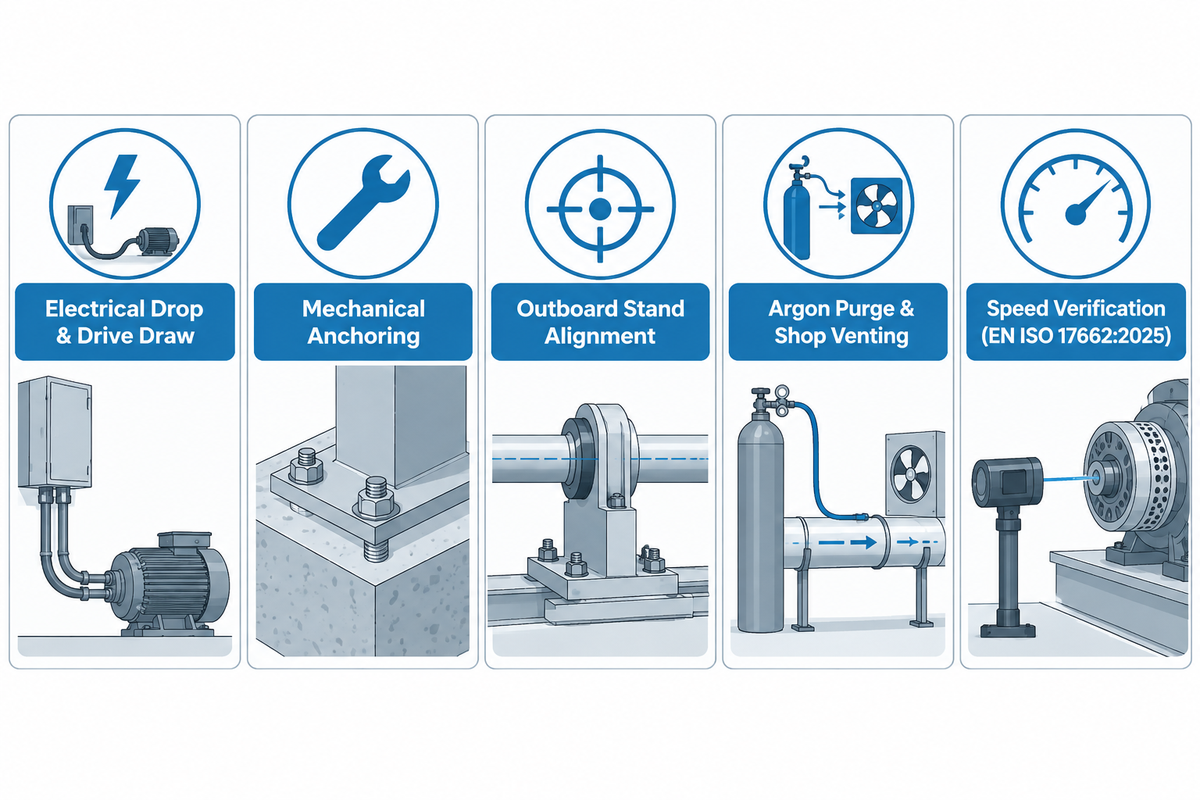
La puesta en marcha de una mesa giratoria para soldadura de tuberías en el taller incluye adaptar las conexiones eléctricas de 110V/220V monofásica o 220V/380V trifásica, anclar las bases inclinables y ventilar la purga continua con gas de argón. Cuando los códigos de soldadura aplicables o los planes de calidad del taller requieren verificar los equipos, los técnicos comprueban la velocidad de recorrido con un cronómetro y una cinta métrica o regla de acero, conforme a normas como EN ISO 17662:2025.
Los responsables de calidad que auditen las velocidades de recorrido del WPS en octubre de 2026 deben consultar ISO 17662:2025 (adoptada como EN ISO 17662:2025) para la calibración y verificación de equipos de soldadura en servicio. El registro oficial del ciclo de vida de ISO 17662:2016 confirma que la segunda edición se retiró en septiembre de 2025 y fue reemplazada por ISO 17662:2025. La vista previa del catálogo de CEN EN ISO 17662:2025 indica marzo de 2026 para la retirada de las normas nacionales que entran en conflicto y limita el alcance a los equipos de producción y fabricación en sitio. Cuando se requiere verificación, la norma establece por defecto una frecuencia anual, que puede reducirse si existe un historial comprobado de repetibilidad. Vuelva a verificar de inmediato después de una sobrecarga mecánica o una reparación del accionamiento.
Durante la puesta en marcha, la velocidad de rotación del disco frontal debe medirse con un tacómetro calibrado frente a los valores de consigna WPS en los rangos mínimo y medio. Cuando se emplea purga posterior continua con argón, debe utilizarse extracción en el taller. Nunca ventile argón hacia fosos bajo nivel ni espacios confinados donde el gas inerte más pesado que el aire desplaza el oxígeno respirable.
| Área de puesta en marcha | Modelos de banco (BY-50 a BY-300) | Modelos de piso (BY-500 a BY-2000) | Verificación de aceptación |
|---|---|---|---|
| Acometida eléctrica y consumo | 110V o 220V, 1 fase, 50/60 Hz (motor de 25 a 60 W) | 220V/380V, 3 fases (motor de 90 a 180+ W) | Interruptor dedicado + puesta a tierra PE de chasis verificada |
| Anclaje mecánico | Atornillar orejetas de base a bancada nivelada; aislar vía de retorno | Anclajes expansivos para concreto dimensionados para momento de vuelco a 90° | Cero levantamiento de base bajo prueba estática a carga nominal |
| Alineación de soporte exterior | Soporte de rodillos en V para tubos que superan el límite en voladizo del plato | Alineación axial por láser o nivel de burbuja con soportes de rodillos | Cero agarrotamiento del plato o desplazamiento axial del tubo en 3 giros |
| Purga de argón y ventilación del taller | Unión giratoria de paso hueco (rango BY Ø20 a 80 mm) + campana de extracción en banco | Colector rotativo de purga (rango BY Ø20 a 80 mm) + extracción localizada | Unión giratoria sin fugas; niveles seguros de oxígeno en la nave |
| Verificación de velocidad (EN ISO 17662:2025) | Verificación con cronómetro y regla de acero en los puntos de ajuste del WPS cuando sea necesario | Verificación con cronómetro cargado y regla de acero en los puntos de ajuste del WPS cuando sea necesario | Registro de verificación anual, salvo que se especifique otra frecuencia, y una nueva comprobación después de una reparación |
Preguntas frecuentes
¿Cómo funciona una mesa giratoria para soldadura de tuberías durante la soldadura circunferencial TIG y MIG?
Una mesa giratoria para soldadura de tuberías sujeta el carrete o el patín con un plato de sujeción de 3 mordazas y lo hace girar alrededor de un eje vertical o inclinado mientras la antorcha de soldadura permanece en posición plana 1G u horizontal 2G.
Una escobilla rotativa de cobre-grafito o un conjunto de anillos rozantes devuelve la corriente de soldadura desde el husillo en rotación hasta la fuente de poder para soldadura. Un pedal blindado arranca, detiene y ajusta la velocidad de rotación.
¿Qué mesa giratoria para soldadura de tuberías es mejor para tubería sanitaria de acero inoxidable de pequeño diámetro?
Busque una mesa giratoria de banco de 50-100 kg con accionamiento de velocidad variable en el rango de 0.3-5 rpm y un plato de sujeción de soldadura de 3 mordazas con protección de cobre, adecuado para tubos sanitarios. Complétela con un husillo hueco para purga (opción de Ø20 a 80 mm en modelos BY seleccionados, o de 1-1/8 a 2 1/2 in. en unidades de banco de Estados Unidos) para conducir el argón por el interior sin contaminarlo.
El blindaje de control con filtro RF ofrece la mejor protección frente a los arranques de alta frecuencia en GTAW. La escobilla rotativa de conexión de retorno debe especificarse para el amperaje pico de soldadura.
¿Necesito un husillo hueco de paso en una mesa giratoria para soldadura de tuberías en carretes de acero al carbono?
No, los carretes de tubería de acero al carbono soldados con E6010, E7018, GMAW por cortocircuito o pasadas de raíz con alambre tubular operan de manera confiable en mesas giratorias de disco frontal macizo porque el procedimiento no requiere respaldo interno de gas de protección inerte.
Sin embargo, especificar un orificio central hueco permite que los tramos largos de tubería de pequeño diámetro pasen directamente a través del cuerpo del plato de sujeción de 3 mordazas para reducir el par de voladizo del centro de gravedad.
¿Puede una mesa giratoria de banco para soldadura de tuberías inclinarse a 90 grados?
Algunas sí. Las unidades de banco de Estados Unidos, como la Pandjiris Mini Pro, se inclinan de 0 a 90 grados, pero los modelos Aubrik BY-50 a BY-500 se suministran como mesas fijas de 0° y requieren la opción de inclinación personalizada.
¿Cómo se evita el desplazamiento o avance axial de la tubería al girar carretes largos en una mesa giratoria con soportes exteriores?
Sujetar un extremo de referencia con patín del carrete de tubería dentro de un plato de sujeción de 3 mordazas en la mesa giratoria evitará el desplazamiento axial. Asimismo, escuadre todos los soportes de rodillos en V directamente con la línea central del husillo.
El avance axial comienza cada vez que las ruedas de soporte pasivas quedan sesgadas respecto al cuerpo del tubo y tiran del carrete hacia adelante como un husillo roscado. Primero, ajuste el bastidor abatible de la mesa giratoria a una alineación de eje horizontal de 90 grados con un transportador digital. A continuación, nivele cada uno de los soportes exteriores con una línea láser, asegurándose de que el tramo libre no imponga carga de flexión sobre las mordazas del plato de sujeción. Haga girar el tubo sujeto durante tres giros completos en frío antes de cebar el arco. Verifique la desviación de las mordazas con un indicador de carátula y calce cualquier soporte de rodillos que eleve la pared del tubo más de 1 mm.
¿Qué tensión eléctrica y controles de pedal vienen de serie en las mesas giratorias industriales para soldadura de tuberías?
Las mesas giratorias portátiles de banco de 50 a 300 kg funcionan con alimentación monofásica de 110V o 220V y 50/60 Hz. Las unidades de piso más pesadas, de 500 a 2,000 kg, usan alimentación trifásica de 220V o 380V; otros voltajes requieren una fabricación a medida.
Los paquetes estándar de control para el operador incluyen botoneras colgantes con selectores de avance/retroceso, potenciómetros digitales continuos de rpm y botones de paro de emergencia. Los interruptores eléctricos de pedal blindados de uso rudo permiten arranques de arco y empalmes con manos libres. Las celdas automatizadas de tuberías pueden incorporar enlaces por relé de 24V/TTL o interfaces PROFINET y Modbus TCP bajo pedido.
Solicite soporte de dimensionamiento para par de voladizo y bajas rpm en carretes de tubería
Envíe por correo electrónico a nuestro equipo de ingeniería su rango de diámetro exterior de tubería, los pesos del carrete y del patín más pesados, el desplazamiento del centro de gravedad, la ventana de velocidad WPS y la tensión eléctrica de su planta. Seleccionaremos la mesa giratoria de la serie BY, el plato de sujeción de paso hueco o el posicionador de soldadura para tuberías ABK adecuado para su taller con un MOQ de 1 unidad.
Solicitar dimensionamiento y cotización de mesa giratoria para tuberíasDeclaración de revisión editorial y de ingeniería
Revisado por el Equipo Técnico de Wuxi ABK Machinery (Aubrik), fabricante de equipos industriales de posicionamiento de soldadura fundado en 1999. Aubrik fabrica las mesas giratorias de la serie BY y los posicionadores de tuberías ABK mencionados junto con competidores externos del mercado en este informe. Cuando los recipientes cilíndricos rectos o los trabajos manuales de punteado por debajo de 50 kg se adaptan mejor a rodillos viradores o bloques en V fijos, dichos límites se indican arriba. Los ingenieros de taller validan las velocidades de recorrido WPS y las fuerzas de amarre del plato de sujeción con cupones de prueba de producción, mientras que electricistas calificados verifican por separado el cumplimiento del código eléctrico local.
Referencias y fuentes
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.254: Soldadura y corte por arco (Regulaciones para la industria general). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.254
- Comité Europeo de Normalización (CEN). (2025). EN ISO 17662:2025: Soldadura. Calibración, verificación y validación del equipo utilizado para soldadura, incluidas las actividades auxiliares. https://standards.iteh.ai/catalog/standards/cen/0da41ff8-17d1-4767-baf3-201ea728fc33/en-iso-17662-2025
- Organización Internacional de Normalización (ISO). Registro de estado del ciclo de vida de ISO 17662:2016 (Retirada en septiembre de 2025, reemplazada por ISO 17662:2025). https://www.iso.org/standard/66052.html
- Comité Europeo de Normalización (CEN). (2009). EN 1011-1:2009: Soldadura. Recomendaciones para la soldadura de materiales metálicos. Parte 1: Directrices generales para la soldadura por arco. https://standards.iteh.ai/catalog/standards/cen/6bf05f5e-ed3a-4cbd-af32-e8ce46f0efdc/en-1011-1-2009
- Organización Mundial de la Propiedad Intelectual (OMPI) / Saudi Arabian Oil Company. (2020). Patente WO2020033478A1: Purga para soldadura. https://patents.google.com/patent/WO2020033478A1/en
- MDPI Machines. (2023). Criterios de desempeño ISO 9283 y métodos de ensayo relacionados para la repetibilidad de pose de manipuladores industriales, 11(7), 734. https://www.mdpi.com/2075-1702/11/7/734
- Honhart, K. Aprovechamiento del giro en posicionadores de banco para soldadura de tubos y tuberías. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/putting-the-spin-on-benchtop-positioners-for-tube-and-pipe-welding
- Ladd, J. 5 aspectos que los soldadores deben conocer sobre los posicionadores de soldadura. The Welder / The Fabricator. https://www.thefabricator.com/thewelder/article/arcwelding/5-things-welders-need-to-know-about-weld-positioners
- Burgart, D. Bienvenido al mundo del posicionamiento de soldadura. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/welcome-to-the-world-of-positioneering-
- Bancroft Engineering. Posicionadores de soldadura rotativos (Especificaciones y precios de los modelos TT100, TT212 y TT500). https://bancrofteng.com/standard-welding-accessories/welding-positioner/
- Baileigh Industrial. Catálogo de posicionadores de soldadura rotativos (Modelos WP-450, WP-750 y WP-1100). https://www.baileigh.com/metalworking/welding-equipment/welding-positioners/rotary-positioners
- Directorio de Maquinaria y Equipos Surplus Record. Listados de mercado de posicionadores de soldadura industriales y mesas giratorias. https://surplusrecord.com/machinery-equipment/welding-positioners/







